
Oorsig van gietstukke
Spuitgieting is 'n vinnige, presiese en herhaalbare metaalproduksietegniek vir groot en klein items, van enjinblokke tot deurhandvatsels. Spuitgietkomponente sluit superieure oppervlakkwaliteit in, en verskeie nie-ysterhoudende metale kan gebruik word.
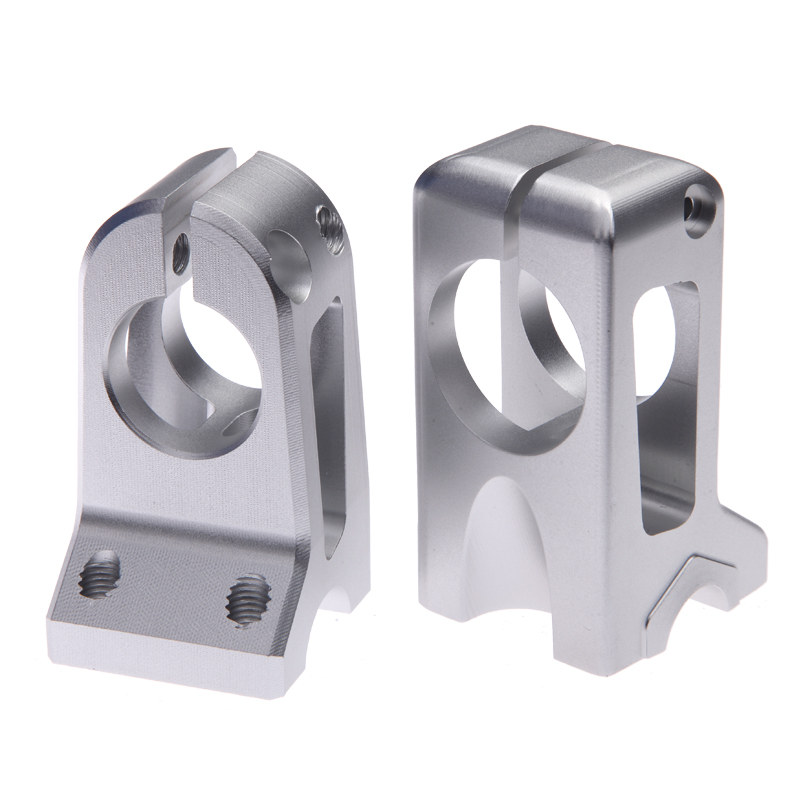
Spuitgietwerk word gewoonlik vir hoëvolumeproduksie gebruik as gevolg van die hoë aanvangskoste. In hierdie geval maak die vervaardigingskaal op vir die hoër koste van masjinerie en gereedskap. Die volgende bied spesiale spuitgietopsies aan NOBLE se kliënte.
Hierdie artikel ondersoek metaalgietwerk in detail, en beskryf die definisie, soorte, toepaslike materiale, oppervlakpolitoer, toepassings en hoe om die beste gietdiens te kies.
Wat is die giet?
Spuitgieting is 'n vervaardigingstegniek wat hoogs akkurate en presiese metaalprodukte in terme van afmetings lewer. Dit is soortgelyk aan die spuitgietmetode wat in die produksie van plastiek gebruik word. Dit behels die pomp van gesmelte metaal – tipies 'n legering van nie-ysterhoudende metale soos magnesium, sink of aluminium – onder intense druk in 'n vorm, wat 'n herbruikbare staalvorm is. Onder druk wat wissel van 0.7 tot 700 MPa, word gesmelte metaal in 'n vorm gedruk en stol in 'n metaalgietstuk. Vorms word gemaak om finale produkte in die verlangde vorm te vorm.
Spuitgietwerk gebruik 'n vorm van twee helftes, die "dopvorm" en die "uitwerpvorm", wat aan mekaar vasgeklem word. Die vorm word met 'n vrystellingsmiddel bedek voor inspuiting. Gesmelte metaal word met behulp van 'n hidrouliese of meganiese pers in die vormholte gedwing. Nadat die metaal afgekoel het, skei die twee helftes, en die gestolde deel (gietstuk) word uitgewerp. Gietstukke behou die vorm en oppervlakafwerking van die vorm met hoë presisie en vereis minimale naverwerking. Spuitgietwerk produseer komplekse onderdele met uitstekende oppervlakafwerkings en word gebruik vir motoromhulsels, elektriese komponente en speelgoed. Hierdie proses kan gekombineer word met plaatmetaalstempelwerk, smeewerk en ander giettegnieke.
Hoe Die Casting Werk?
Spuitgieting is 'n vervaardigingstegniek wat baie presiese en gedetailleerde metaalstukke skep. Dit behels die pomp van gesmelte metaal—gewoonlik magnesium, sink of aluminium—onder intense druk in 'n matrys- of vormholte. Die gesmelte metaal word as 'n voltooide item uitgestoot nadat dit vinnig binne die matrys gestol het en die vorm van die vorm aangeneem het. Hier is die stappe:

1. Vormvoorbereiding
Die voorbereiding van die matrys, wat verdeel is in die dekselmatrys en die uitwerpmatrys, is die eerste stap in die prosedure. Hierdie matryse, gewoonlik van geharde staal vervaardig, is bedoel om die finale produk die korrekte vorm te gee.
2. Vormklemming
Die twee helftes van die matrys word saamgeklem om 'n geslote vormholte te vorm wat die hoë druk tydens inspuiting kan weerstaan.
3. Inspuiting
Na die voorbereidingsfase word die gesmelte metaal vanuit 'n oond in die gietvorm deur 'n afwaartse spuitmond gegooi. Dit kan handmatig of met 'n outomatiese skep gedoen word, maar dit gebruik swaartekrag om die metaal te beweeg. Geen bykomende kragte of druk word toegepas nie. Die vloeibare metaal word vanuit 'n vertikale posisie in die gietvorm geplaas, en dit vloei af in die gietstuk as gevolg van die natuurlike aantrekkingskrag van swaartekrag. Deur hoë druk te vermy, word turbulensie verminder, en dit help om porositeit te voorkom. Dit lei ook tot die produksie van gladder komponente en onderdele.
4. Verkoeling en stolling
Die gesmelte metaal koel vinnig af en stol wanneer dit in aanraking kom met die koeler matrysoppervlaktes sodra dit die vormholte gevul het. Die stollingsproses word versnel, en hitteverspreiding word vergemaklik deur verkoelingskanale binne die matrys.
5. Uitwerping
Sodra die gietstuk deur die gietproses in 'n swaartekrag-spuitgietmasjien gegaan het, word dit genoeg tyd gegee om af te koel. Daarna word die matryshelftes losgemaak en oopgemaak, en die gietstukke word versigtig verwyder. Hulle kan met die hand uitgehaal word, of in sommige gevalle word uitwerppenne gebruik om die gietstuk veilig uit die masjien te stoot.
6. Snoei en Afwerking
Nadat 'n onderdeel uit 'n matrys uitgewerp is, kan daar 'n oortollige materiaal langs die skeidingslyn wees, bekend as flits. Om hierdie flits te verwyder, gaan die onderdeel deur 'n snyproses, wat óf handmatig óf met outomatiese toerusting uitgevoer kan word. Bykomende afwerkingsprosesse soos masjinering, polering of oppervlakbehandelings kan toegepas word om die verlangde finale produk te verkry.

Voordele en Nadele van Spuitgietwerk
Voordele van die gietwerk
1. Lae koste:
Gietkomponente lewer konsekwente gehalte in groot hoeveelhede en is vergelykend goedkoper. Prosesse wat gedeeltelik of geheel outomaties is, lei tot laer arbeidskoste.
2. Hoë doeltreffendheid
Die gesmelte metaal koel vinnig af en stol wanneer dit in aanraking kom met die koeler matrysoppervlaktes sodra dit die vormholte gevul het. Die stollingsproses word versnel en hitteverspreiding word vergemaklik deur verkoelingskanale binne die matrys.
3. Komplekse vorms en dun mure
Spuitgietwerk kan onderdele met komplekse vorms en onderdeelgroottes produseer wat wissel van 25 g tot 25 kg. Hierdie onderdele kan moeilik of duur wees om te implementeer met ander vervaardigingsmetodes. Dit kan ook dunwandige onderdele met diktes so dun as 0.38 mm produseer, wat gewig verminder terwyl sterkte behoue bly.
4. Dimensionele akkuraatheid en konsekwentheid
Uitstekende dimensionele akkuraatheid en reproduceerbaarheid word deur spuitgietwerk gebied. Nou toleransies en konsekwente onderdeelafmetings word verseker deur die goed geboude gietvorms. Spuitgietwerk is dus geskik vir gebruike wat konstante en presiese onderdele vereis.
5. Goeie oppervlakafwerking
Spuitgietwerk produseer onderdele met gladde oppervlaktes, fyn besonderhede en oppervlakafwerkings van -0.8–3.2 μm Ra. Die vorm kan ontwerp word om die verlangde oppervlaktekstuur te produseer, wat die behoefte aan addisionele oppervlakafwerkingsbedrywighede verminder.
6. Materiële veelsydigheid
Baie materiale kan in spuitgietwerk gebruik word, soos koper, sink, magnesium en aluminium. Elke materiaal het unieke eienskappe, soos weerstand teen korrosie, ligte gewig of hoë sterkte, wat dit moontlik maak om 'n materiaal te kies gebaseer op die eise van 'n sekere toepassing.

Nadele van gietwerk
Hoë aanvanklike gereedskapskoste:
Spuitgietwerk vereis die skep van ingewikkelde, presies geboude vorms, wat duur kan wees om te skep en te produseer. Gereedskapskoste kan 'n groot struikelblok wees, veral in die geval van prototipe of kleinskaalse produksie.
Beperkte grootte en gewigsbereik:
Oor die algemeen is spuitgietwerk geskik vir klein tot mediumgrootte komponente. Die grootte- en kapasiteitsbeperkings van spuitgietmasjiene kan die gebruik van ander vervaardigingstegnieke vir groot en swaar komponente noodsaak.
Porositeit en Krimping:
Die vinnige afkoeling en stolling van die vloeibare metaal deur gietwerk kan veroorsaak dat die item porositeit of krimpfoute ontwikkel. Die meganiese eienskappe en strukturele integriteit van die gietwerk kan deur hierdie foute in gevaar gestel word. Om hierdie probleme te verminder, is behoorlike ontwerpoorwegings en prosesbestuur nodig.
Ontwerpbeperkings:
Die inherente eienskappe van spuitgietwerk vereis spesifieke ontwerpbeperkings. Byvoorbeeld, om homogene vulling en stolling aan te moedig, moet stukke eenvormige wanddiktes hê. Ondersnydings en ingewikkelde binne-elemente kan ook verdere ontwerpdenke of na-gietprosedures benodig.
Spuitgietwerk bly 'n wydgebruikte vervaardigingsproses as gevolg van sy talle voordele. Vervaardigers oorweeg die spesifieke vereistes van hul produkte noukeurig om te bepaal of spuitgietwerk die gepaste keuse vir hul produksiebehoeftes is.
Toepassings van gietprosesse
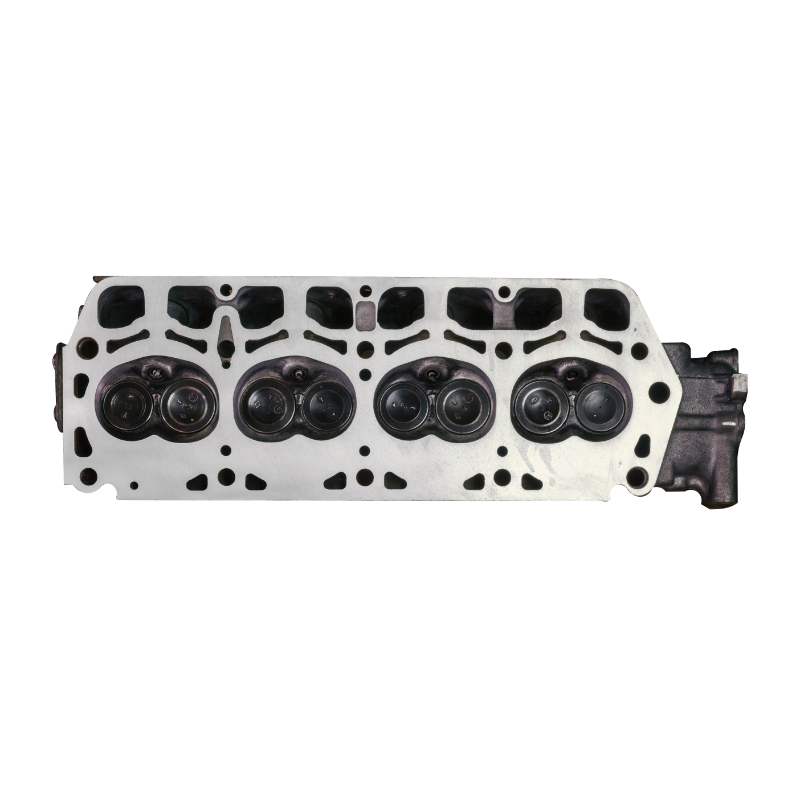
Enjinonderdele en elektroniese behuisings kan albei gemaak word deur die sterk, aanpasbare gietmetode te gebruik. Die breë bouarea van gietwerk, verskeidenheid materiaalkeuses en die kapasiteit om ingewikkelde, reproduceerbare, dunwandige onderdele te produseer, is van die vele voordele daarvan.
1. Gietwerk in die motorbedryf
Omdat aluminium-spuitgietwerk liggewig onderdele soos ratkaskaste, enjinhakies en hidrouliese silinders kan skep, word dit wyd gebruik in die motorbedryf. Magnesium-spuitgietwerk is nuttig vir panele en sitplekrame, terwyl sink-spuitgietwerk geskik is vir brandstof-, rem- en kragstuurkomponente.

2. Gietwerk in die Lugvaartbedryf
Spuitgietwerk is noodsaaklik vir die lugvaartsektor omdat dit ingewikkelde, liggewig onderdele van uitstaande gehalte produseer. Lugvaartvervaardigers kies hierdie produksietegniek vanweë die koste-effektiwiteit en die vermoë om aan die bedryf se streng standaarde te voldoen.
3. Gietwerk in die Mediese Bedryf
Spuitgietwerk is belangrik in die lugvaart- en mediese nywerhede. Dit produseer liggewig, hoëgehalte-onderdele wat aan streng bedryfstandaarde voldoen. Die tegniek word verkies vir die vervaardiging van noodsaaklike komponente.
4. Gietwerk in die Energiebedryf
Spuitgietwerk is belangrik vir die energiesektor, want dit maak dit moontlik om akkurate, langdurige en hoëgehalte-onderdele vir hitteruilers, brandstofselle, elektriese komponente, hernubare energiestelsels en energiebergingstelsels, onder andere toepassings, te vervaardig. Die proses is 'n voordelige vervaardigingsmetode in die energiesektor, want dit kan voldoen aan die bedryf se eise vir werkverrigting, doeltreffendheid en koste-effektiwiteit.
Hoe om gietstukke te giet?
Die tipes van die gietproses
Die Warmkamergietproses (Warmgiet)
Die warm giet- of gansnek-gietmetode is 'n ander naam vir die warmkamertegniek. Hierdie prosedure word gebruik vir metale met 'n lae smeltpunt wat nie die gedompelde plunjersamestelling chemies sal beskadig nie. Die plunjer en kamer van die inspuitmeganisme word in die gesmelte metaalbad van 'n metaaloond gedoop (sien beeld hieronder). Die plunjer trek terug met die matryse toe, wat die kamerpoort oopmaak en die gesmelte metaal die kamer laat binnedring. Vervolgens sluit die plunjer die poort af en dwing die gesmelte metaal deur die mondstuk en gansnek in die matrysholte. Die gesmelte metaal word onder druk binne die matrysholte gehou totdat dit stol. Die verhoogde druk in die warmkamerproses lei tot 'n aansienlik hoër produksietempo as in die koue kamertegniek. Warmkamergieting werk effektief met legerings en metale wat laer smeltpunte het, insluitend tin en sink.

Die Kouekamer-gietproses
Die koue kamer gietproses is baie soortgelyk aan die warm kamer gietproses. In hierdie proses word die gesmelte metaal in die inspuitmou of kamerdeel van die inspuitsilinder gegooi voordat dit in die vorm gedruk word. Aangesien die mou nie verhit word nie, word hierdie proses die koue kamerproses genoem. Die metaaloond is selfstandig, wat enige korrosieprobleme uitskakel. Die koue kamerproses begin wanneer die gesmelte materiaal van die oond na die inspuitkamer deur die gietgat oorgedra word. 'n Hidrouliese ram verseël die koue kamerpoort en druk die metaal onder druk in die vormholte in.
Die drukbereik lê tussen 30 MPa en 150 MPa. Hierdie proses is ontwerp om te fokus op die minimalisering van masjienkorrosie eerder as produksiedoeltreffendheid. Gesmelte metaal word outomaties of handmatig in die inspuitstelsel geskep, wat die behoefte om die inspuitmeganisme in 'n bad van gesmelte metaal te dompel, uitskakel. Vir toepassings waar warmkamer-spuitgiet-onderdompelingsontwerpe te korrosief is, is die koue kamerproses 'n goeie alternatief. Hierdie proses is geskik vir die giet van metale met hoë smelttemperature, soos aluminium en aluminiumlegerings.

Die Drukgietproses:
Drukgietwerk is 'n vinnige, betroubare en redelik geprysde vervaardigingsmetode vir die vervaardiging van groot hoeveelhede netvormige, diggetolereerde metaalkomponente. In wese word gesmelte metaallegering onder hoë druk in 'n staalvorm (of gereedskap) ingespuit tydens die drukgietproses. Dit stol vinnig en vorm 'n netvormige komponent binne 'n kwessie van millisekondes tot 'n paar sekondes. Daarna word dit outomaties onttrek.
1. Hoëdruk-spuitgietwerk:
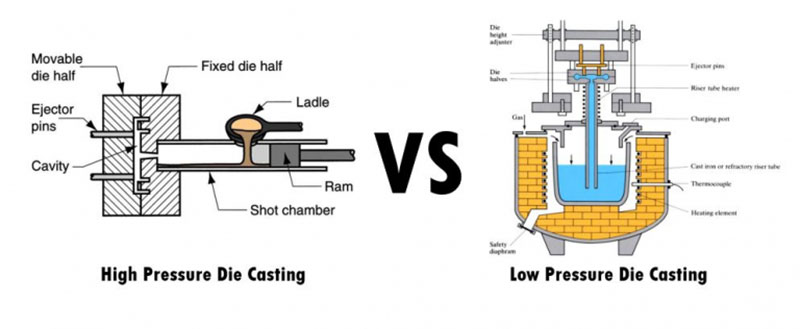
Hoëdrukgietwerk (HPDC) is 'n hoogs doeltreffende vervaardigingsproses wat 'n wye reeks produkvorms kan produseer. In hierdie proses word 'n metaalvorm teen hoë druk en spoed met vloeibare metaal gevul. Die basiese apparaat bestaan uit twee vertikale drukplate wat die vormhelftes in plek hou wanneer die werkblad bo-op hulle geplaas word. Een van die drukplate is stilstaande, terwyl die ander beweegbaar is, wat help met die oopmaak en toemaak van die vorm. Om die vormholte te vul, word 'n voorafbepaalde hoeveelheid metaal by die spuitmou gevoeg, wat dan hidroulies met behulp van 'n suier aangedryf word. Sodra die metaal gestol het, word die gietstuk uit die vorm verwyder.

2. Laedruk-spuitgietwerk:
Die ideale toepassing vir laedruk-spuitgietwerk is op simmetriese aluminiumkomponente met 'n rotasie-as. Wiele vir voertuie word byvoorbeeld gereeld met laedruk-spuitgietwerk vervaardig. Hierdie soort operasie gebruik 'n stygbuis om die vorm te verbind, wat vertikaal bo die bad van gesmelte metaal geplaas is. Die metaal word opwaarts en in die vorm getrek wanneer die kamer druk bereik, wat tipies tussen 20 en 100 kPa is. Hoë gietopbrengste word bereik deur voerders uit hierdie soort laedruk-aluminiumgietproses te verwyder.
3. Die Vakuumgietproses:
Die vakuumgiet- en kouekamertegnieke is die nouste verwant. Voordat die gesmelte metaal die vormholte binnedring, word vasgevangde lug en gasse deur 'n vakuumbron verwyder. Dit is 'n relatief nuwe giettegniek wat porositeit verminder, sterkte verhoog en hittebehandelings na gieting makliker maak om toe te pas. Hierdie soort gieting het verskeie voordele, insluitend verbeterde meganiese eienskappe, verbeterde oppervlakgladheid, verhoogde dimensionele stabiliteit, verkorte siklustye en 'n afname in foute wat deur vasgevangde gasse veroorsaak word. Dit is moontlik om onderdele hitte te behandel.

4. Die Drukgietproses:
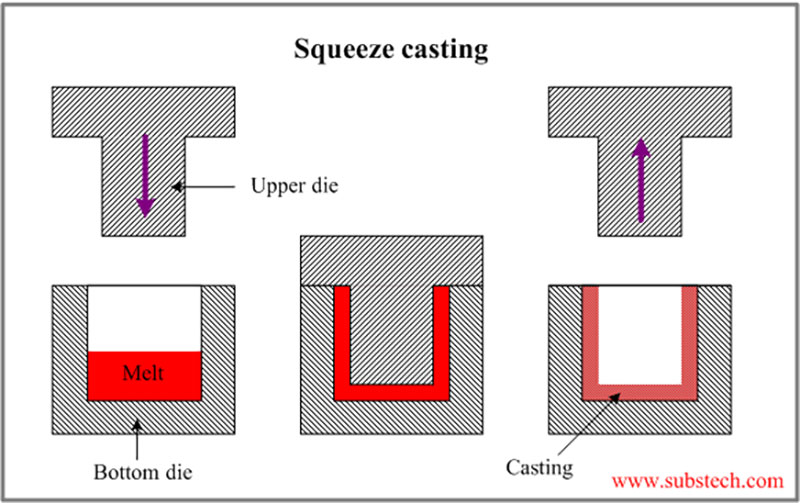
Laevloei-metale en legerings kan gegiet word, en drukgiet is as 'n praktiese metode ontwikkel. Dit staan ook bekend as vloeibare metaalsmee.
Hierdie prosedure dwing gesmelte metaal in 'n holte in die gevormde produk deur 'n oop vorm met die metaal te vul en dit dan styf te druk. Drukgiet lewer 'n ongelooflik digte resultaat en werk goed met latere hittebehandeling. Hierdie proses word ook toegepas op die skep van versterkte metaalmatrikskomposiete, waar die veselversterkte struktuur deur gesmelte aluminium geïnfiltreer word.
5. Die swaartekrag-gietproses:
'n Vervaardigingstegniek genaamd swaartekrag-spuitgietwerk word gebruik om premium metaalonderdele met ingewikkelde vorms en oor die algemeen gladde oppervlaktes te skep. Hierdie spesifieke giettegniek is 'n deelversameling van spuitgietbedrywighede as geheel. Twee belangrike kenmerke onderskei swaartekrag-spuitgietwerk van ander giettegnieke: (1) die gietmetaal word slegs deur swaartekrag in die vorm ingebring; en (2) 'n herbruikbare (of "permanente") metaalvorm word gebruik. Gewoonlik word gietyster of staal gebruik om dit te maak.

Algemene gietdiens
Een van die primêre metale wat in spuitgietwerk gebruik word, is aluminium, en aluminiumlegerings word in kouekamer-spuitgietwerk gebruik. Hierdie legerings bestaan gewoonlik uit magnesium, koper en silikon. Spuitgietlegerings van aluminium is 'n geskikte opsie vir ingewikkelde, fyn gedetailleerde stukke, aangesien hulle liggewig is en goeie dimensionele stabiliteit bied. Goeie temperatuurweerstand, elektriese en termiese geleidingsvermoë, en korrosiebestandheid is van die ander voordele van aluminiumgietwerk.
Algemene giet-aluminiumlegerings sluit in:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Digtheid | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Smeltreeks | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Elektriese
geleiding |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Thermal
geleiding |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Uiteindelike treksterkte | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Opbrengs Sterkte | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Hardheid | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Moegheidsterkte | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Skeersterkte | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Verlenging | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Sinklegeregte is 'n belangrike tipe metaal wat vir spuitgietwerk gebruik word. Sinkgietwerk is 'n goeie opsie vir platering en het bykomende voordele soos impaksterkte en rekbaarheid, wat dit die gerieflikste spuitgietalternatief vir vervaardigers maak. Dit kan met 'n warmkamer-spuitgietmasjien gegiet word, en as gevolg van die gietbaarheid daarvan is daar minder matryslytasie. Sink word gewoonlik gekombineer met koper, magnesium en aluminium, aangesien dit swaarder is as magnesium en aluminium.
Algemene giet-sinklegerings sluit in:
| Allooi graad | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Digtheid (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Smeltpunt (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Termiese geleidingsvermoë (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Koëffisiënt van termiese uitbreiding (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektriese geleiding (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Hoof chemiese samestelling | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Treksterkte (MPa) | 295 | 255 | 310 | 345 | 380 |
| Opbrengssterkte (MPa) | 240 | 215 | 230 | 275 | 320 |
| Verlenging (%) | 2 | 3 | 6 | 3 | 1 |
| Hardheid (HB) | 82 | 70 | 90 | 95 | 100 |
| Belangrikste verskille | Bevat minder Mg en Cu, geskik vir groter dele | Bevat minder Mg en Cu, geskik vir groter dele | Bevat minder Mg en Cu, geskik vir groter dele | Bevat meer Mg en Cu, geskik vir kompleksvormige dele | Bevat Mg, Cu, Ni en Fe, met hoër sterkte en hardheid |
| Belangrikste giettoepassings | Motorvoertuie, meubels, toestelle en meganiese onderdele | Elektries, handgereedskap, speelgoed | Masjinerie, argitektoniese en motorvoertuie | Motor, elektries, hardeware | Nywerheid, motor, elektries |
Oorwegings by die keuse van gietlegerings
Die keuse van spuitgietlegering sal bepaal word deur die eindproduk se toepassing en funksie.
Die werkverrigting, koste en vervaardigingsproses word alles direk beïnvloed deur die legeringkeuse, wat dit noodsaaklik maak. Hou die volgende belangrike kriteria in gedagte wanneer jy gietlegerings kies:
1. Meganiese Eienskappe:
Die werkverrigting, koste en vervaardigingsproses word alles direk beïnvloed deur die legeringkeuse, wat dit noodsaaklik maak. Hou die volgende belangrike kriteria in gedagte wanneer jy gietlegerings kies:
2. Korrosieweerstand:
Dink aan die werksomstandighede en blootstelling aan dinge soos chemikalieë, vog en temperatuurveranderinge. Sekere metale, soos sink en aluminium, weerstaan korrosie goed, terwyl ander legerings ekstra beskermende bedekkings benodig.
3. Termiese geleidingsvermoë:
Beoordeel of die komponent 'n sekere temperatuur moet handhaaf of hitte doeltreffend moet versprei. As gevolg van hul hoë termiese geleidingsvermoë, kan legerings soos koper nuttig wees in toepassings waar effektiewe hitte-oordrag benodig word.
4. Masjineerbaarheid:
Indien nabewerkingsprosedures benodig word, neem die legering se bewerkbaarheid in ag. Terwyl sommige legerings makliker bewerk kan word as ander, kan sommige meer gesofistikeerde toerusting of metodes vereis.
5. Lae koste:
Die legering se totale koste, met inagneming van die koste van materiale, die doeltreffendheid van die produksieproses, en enige bykomende afwerkings- of behandelingsbehoeftes. Die koste van elke legering wissel, en sommige mag meer gesofistikeerde verwerkingsmetodes benodig, wat die onderdeel se totale koste verhoog.
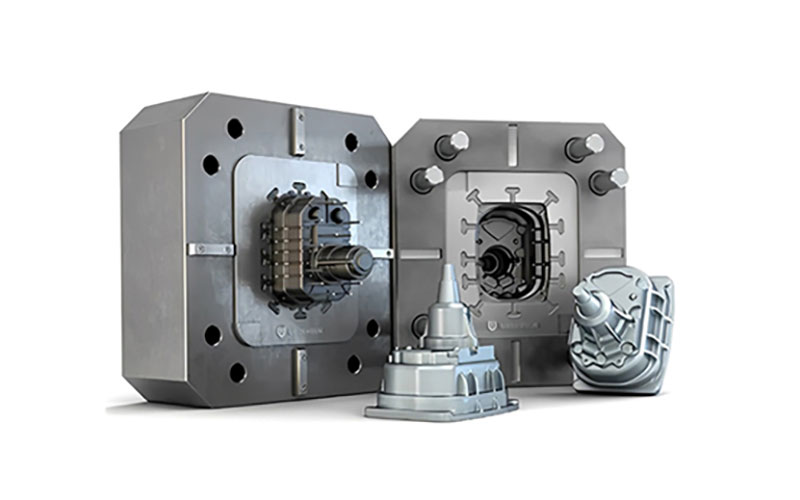
Hoe om 'n Die gietvorm
Die dekselkant, wat op 'n plaat vas is, en die uitwerpkant, wat op 'n beweegbare plaat gemonteer is, maak 'n gietvorm uit. Om meer ingewikkelde stukke te skep, soos dié met gate en skroewe, bevat sekere vorms ekstra komponente soos glyers en kerne.
Om talle komponente per siklus te maak, kan 'n gietvorm verskeie holtes hê, afhangende van die grootte van die voorwerp wat vervaardig word. Hierdie vorms is óf vorms met verskeie holtes, wat baie identiese holtes het, óf selvorms, wat 'n mengsel van verskillende holtes bevat om verskillende stukke te vervaardig.
Gietvorms moet baie sterk en hittebestand wees, benewens goeie rekbaarheid en slytasiebestandheid. As gevolg hiervan laat hul konstruksie hulle toe om honderde gietsiklusse per uur en tot twee miljoen siklusse gedurende hul leeftyd te weerstaan. Hulle is gebou van hoëprestasie, geharde gereedskapstaal, wat gereeld hittebehandel word. Gietvorms moet selfs met uiters sterk klemkragte kan werk.
Die gebruik van gietspesifieke ontwerp- en simulasie-instrumente in samewerking met rekenaargesteunde ontwerp (CAD) is die eerste stap in die vervaardigingsproses van gietvorms. Gietvorms benodig hekke, lopers en spruite, net soos inspuitvorms, om gesmelte materiaal in die vormholte toe te laat. Dit is ook nodig om uitwerp- en sluitpenne in te sluit om die vorm te beveilig en uitwerping makliker te maak. Nou toleransies en ingewikkelde vorms kan deur digitale vormontwerp geproduseer word. CNC-bewerking word wyd gebruik om gietvorms te vervaardig. Tipies begin die vervaardiging van gietvorms met growwe bewerking van die vorm, dan hittebehandeling van die metaalvorm, en uiteindelik 'n rondte afwerking. Prototipe-vlak vorms kan ook vervaardig word met behulp van vinnige gereedskap , met behulp van CNC-bewerking of ander prosesse soos Selektiewe Lasersintering (SLS).
gietmateriaal
Metale met lae smelttemperature, soos aluminium, sink, magnesium, lood en koper, word algemeen in spuitgietwerk gebruik. Sommige ysterhoudende en ongewone metale kan egter ook gebruik word. 'n Paar algemene materiale is soos volg:
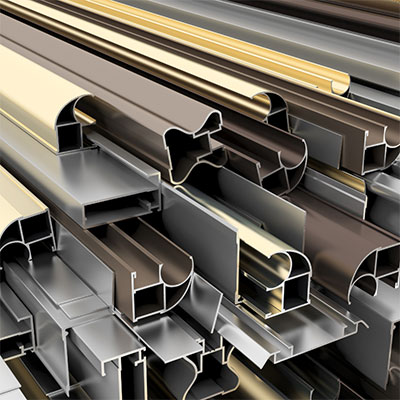
1. aluminium
Aluminium-spuitgietwerk bied talle voordele, insluitend liggewigkonstruksie, hoë sterkte-tot-gewig-verhouding, uitstekende bewerkbaarheid, termiese geleidingsvermoë, korrosiebestandheid, ontwerpbuigsaamheid, koste-effektiwiteit en herwinbaarheid. Hierdie eienskappe maak aluminium 'n gewilde keuse vir verskeie toepassings en dra by tot die wydverspreide gebruik daarvan in spuitgietprosesse.
2. Magnesium
Magnesium se liggewig-aard, hoë sterkte-tot-gewig-verhouding, uitstekende bewerkbaarheid, hitte-afvoer-eienskappe, dimensionele stabiliteit, EMI/RF-afskermingsvermoëns en herwinbaarheid maak dit 'n waardevolle materiaal vir gietwerk. Die unieke kombinasie van eienskappe bied geleenthede vir liggewig- en hoëprestasie-komponente in nywerhede soos motorvoertuie, lugvaart, elektronika en verbruikersgoedere.
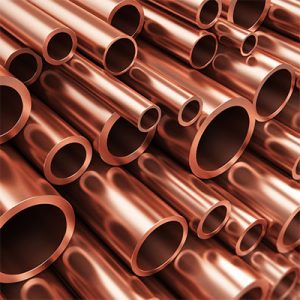
3. Koper
Tradisionele spuitgietprosesse vermy gewoonlik die gebruik van koper as gevolg van die hoë smeltpunt en uitdagende eienskappe daarvan. 'n Spesifieke variant, genaamd koperlegeringsspuitgiet, is egter ontwerp vir die giet van kopergebaseerde legerings. Hierdie gespesialiseerde tegniek produseer hoëgehalte kopergebaseerde komponente wat uitstekende korrosieweerstand en sterkte bied. Alhoewel dit nie algemeen gebruik word nie, word koperlegeringsspuitgietwerk aangepas vir die unieke eienskappe en vereistes van kopergebaseerde legerings, wat dit geskik maak vir 'n reeks industrieë en toepassings.

4. sink
Sinkgietwerk bied verskeie voordele, insluitend uitstekende gietbaarheid, hoë sterkte, korrosiebestandheid, ontwerpbuigsaamheid, hoë produksiedoeltreffendheid en herwinbaarheid. Hierdie eienskappe maak sink 'n gewilde keuse vir 'n wye reeks toepassings, veral dié wat komplekse vorms, presisie en koste-effektiewe produksie vereis, insluitend motorvoertuie, elektronika, telekommunikasie, verbruikersgoedere en meer. Algemene voorbeelde van sinkgietkomponente sluit in motoronderdele, elektriese verbindings, deurhandvatsels, skarniere, krane en verskeie huishoudelike toestelle.
Die Casting Afwerkingsopsies
NOBLE kan help om die oppervlakkwaliteite van u produkte te verbeter deur 'n diverse reeks oppervlakafwerkings aan te bied. Oppervlakafwerkings op u pasgemaakte onderdele is daarop gemik om hul voorkoms, oppervlakhardheid en ruheid, chemiese en korrosiebestandheid, ensovoorts te verbeter. Dit help ook met die verberging van enige sigbare gereedskapmerke van areas wat met lewendige gereedskap gesny word. Hier is 'n paar van u beste opsies.
| Naam | Beskrywing | Materiale | Kleur | tekstuur | |
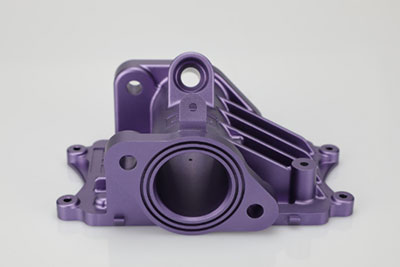 |
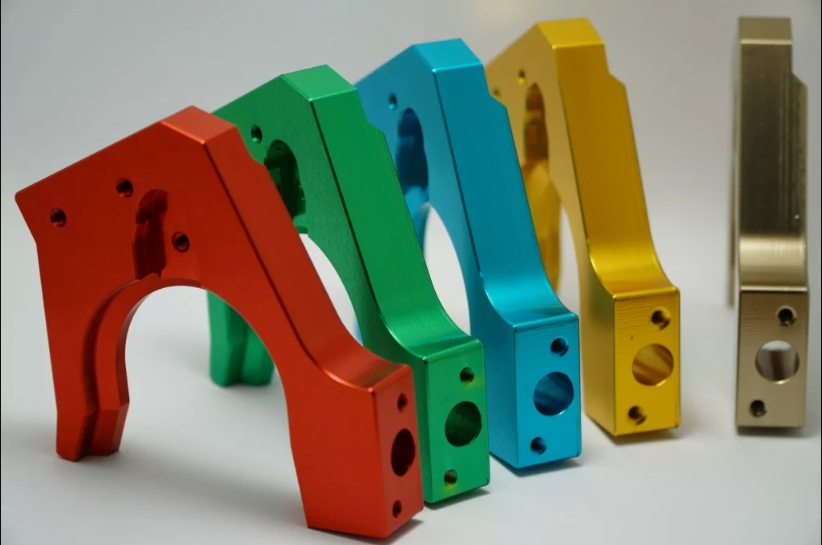
anodisatieproces | Anodisering verbeter korrosiebestandheid, verbeter slytasiebestandheid en hardheid, en beskerm die metaaloppervlak. Word wyd gebruik in meganiese onderdele, vliegtuie, motoronderdele, presisie-instrumente, ens. | Aluminium | Helder, swart, grys, rooi, blou, goud. | Gladde, mat afwerking |
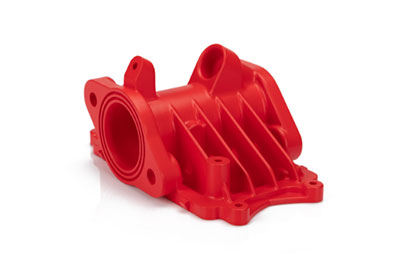 |
poedercoating | Poeierbedekking is 'n tipe bedekking wat as 'n vryvloeiende, droë poeier aangewend word. Anders as konvensionele vloeibare verf, wat via 'n verdampende oplosmiddel toegedien word, word poeierbedekking tipies elektrostaties aangewend en dan onder hitte of met ultravioletlig uitgehard. | Aluminium, vlekvrye staal, staal | Swart, enige RAL-kode of Pantone-nommer | Glans of halfglans |
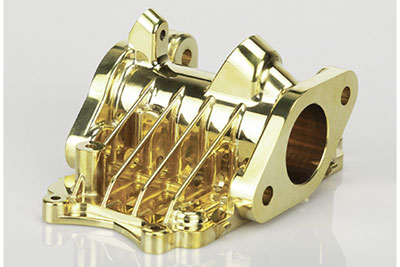 |
elektroplatering | Elektroplatering kan funksioneel, dekoratief of korrosieverwant wees. Baie nywerhede gebruik die proses, insluitend die motorsektor, waarin verchroming van staalonderdele algemeen is. | Aluminium, staal, vlekvrye staal | N / A | Gladde, glansende afwerking |
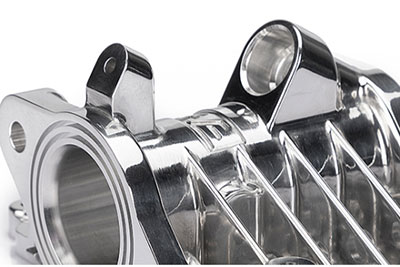 |
poleer | Polering is die proses om 'n gladde en blink oppervlak te skep, óf deur fisiese wrywing van die onderdeel óf deur chemiese interferensie. Die proses produseer 'n oppervlak met beduidende spieëlende weerkaatsing, maar in sommige materiale kan dit diffuse weerkaatsing verminder. | Aluminium, koper, vlekvrye staal, staal | N / A | Blink |
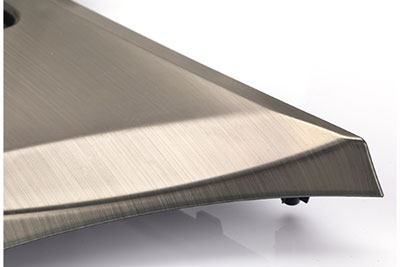 |
borsel | Borsel is 'n oppervlakbehandelingsproses waarin skuurbande gebruik word om spore op die oppervlak van 'n materiaal te trek, gewoonlik vir estetiese doeleindes. | ABS, aluminium, koper, vlekvrye staal, staal | N / A | Satin |
Strategie vir die keuse van 'n Die Casting Vervaardiger
Wanneer jy 'n vervaardiger van gietstukke kies, is dit noodsaaklik om verskeie faktore in ag te neem om 'n suksesvolle vennootskap en hoëgehalte-produksie te verseker. Hier is 'n strategie om jou te lei in die keuse van die regte vervaardiger van gietstukke:
1. Definieer jou vereistes:
Definieer jou projekvereistes duidelik, insluitend die verlangde onderdeelspesifikasies, hoeveelhede, kwaliteitsstandaarde, oppervlakbehandeling en afleweringstydlyn. Dit sal jou help om effektief met potensiële vervaardigers te kommunikeer en hul vermoëns te evalueer.
2. Ervaring en kundigheid:
Soek vervaardigers wat baie ervaring in spuitgietwerk en 'n goeie rekord het van die vervaardiging van hoëgehalte-goedere. Ondersoek hul ervaring met die spesifieke metale en materiale wat relevant is vir jou projek. Dink aan die sektore waarin hulle gewerk het en die ingewikkelde stukke wat hulle met sukses vervaardig het.
3. Vervaardigingsvermoëns:
Evalueer die vervaardiger se produksievermoëns, insluitend die grootte en kapasiteit van hul gietmasjiene, beskikbare gereedskapopsies en sekondêre bewerkings soos masjinering, afwerking en montering. Verseker dat hul toerusting en fasiliteite aan u projekvereistes en volume-eise kan voldoen.
4. Gehaltebeheermaatreëls:
Doen navraag oor die vervaardiger se gehaltebeheerprosesse en sertifisering. Soek vervaardigers wat robuuste gehaltebestuurstelsels geïmplementeer het, soos ISO-sertifisering. Vra oor hul inspeksiemetodes, toetsprosedures en nakoming van bedryfstandaarde.
5. Ontwerp- en Ingenieursondersteuning:
Oorweeg of die vervaardiger ontwerp- en ingenieursondersteuning bied. Bekwame vervaardigers kan waardevolle insette lewer tydens die ontwerpfase, wat help om die vervaardigbaarheid, koste-effektiwiteit en werkverrigting van onderdele te optimaliseer. Hul kundigheid kan ook help met materiaalkeuse en prosesoptimalisering.
6. Kommunikasie en samewerking:
Evalueer die vervaardiger se kommunikasiekanale en responsiwiteit. Doeltreffende kommunikasie is noodsaaklik vir 'n suksesvolle vennootskap. Maak seker dat hulle reageer op navrae, gereelde vorderingsopdaterings verskaf en bereid is om nou saam met jou te werk dwarsdeur die projek.

Waarom NOBLE vir gietdiens kies?
NOBLE gebruik gevorderde tegnologie en het 'n span bekwame professionele persone wat toegewy is om ons kliënte eerste te stel. Ons gietdienste is presies, doeltreffend, koste-effektief en lewer hoëgehalte-resultate. Deur ons gietdienste te kies, kan u u besigheid na nuwe vlakke van sukses verhef.
1. Ekonomiese prys en perfekte gehalte
Ons bied dieselfde gehalte teen die laagste prys. Ons beheer die gehalte van die masjinering en die afwerking streng om te verseker dat u presies ontvang wat u ontwerp het.
2. Robuuste vervaardigingsvermoëns
NOBLE is trots op ons uitsonderlike vervaardigingsvermoëns wat 'n wye reeks materiale en oppervlakafwerkings bied. Of dit nou 'n klein of groot produksielopie is, ons bied 'n omvattende eenstop-oplossing vir alle projekvereistes. Ons vervaardigingskapasiteit is ongeëwenaard, wat verseker dat elke gietstukonderdeel van die hoogste gehalte is, aan alle dimensionele vereistes voldoen en uitsonderlik presteer.
3. Streng kwaliteitbeheer
As 'n ISO 9001- en ISO 13485-gesertifiseerde fabriek, is NOBLE toegewy aan die verskaffing van presiese gietdienste. Ons ingenieurspan voer streng kwaliteitsinspeksies uit in verskeie stadiums van die vervaardigingsproses, insluitend voorproduksie, inproduksie, eerste artikelinspeksie en voor aflewering om die produksie van die hoogste gehalte te waarborg.
4. Vinnige Leweringstyd
Met binnelandse gesertifiseerde fabrieke en 'n sterk voorsieningskettingstelsel, maar ook met binnelandse werkswinkels en moderne masjinerie, kan ons produkontwikkelingsiklusse versnel en so gou as moontlik gereed maak vir u aluminiumlegering-spuitgietonderdele.
5. Hoë-presisie gietonderdele
Ons implementeer die kwaliteitsbestuurstelsel streng om te verseker dat die produkgehalte konsekwent en in lyn is met verwagtinge. 'n Deeglike inspeksie verseker ook dat die presisie-bewerkte onderdele wat u ontvang vry is van enige onnodige defekte.
6.24/7 Ingenieursondersteuning
Waar jy ook al in die wêreld is, kan jy staatmaak op ons 24/7 ingenieursondersteuning, die hele jaar deur. Ons ervare ingenieurs kan die mees geskikte oplossing vir jou onderdeel se persoonlike ontwerp, wye materiaalkeuse, onberispelike afwerkingsopsies en selfs afleweringstyd bied.






