
In die veld van moderne industriële produksie en vervaardiging beklee metaalsweistegnologie 'n baie belangrike posisie. Dit is 'n prosesmetode wat twee of meer metaalonderdele op atoomvlak kombineer deur verhitting, druk of 'n kombinasie van beide om 'n soliede geheel te vorm.
Van die verwerking van metaalornamente in die daaglikse lewe tot die konstruksie van lugvaarttoerusting, skepe en brûe, kan niemand sonder die ondersteuning van metaalsweistegnologie klaarkom nie.
 |
Wat is plaatmetaal sweiswerk?
Die basiese idee van metaalsweiswerk is om hitte of meganiese krag te gebruik. Dit breek die oorspronklike skakels tussen atome by die verbindingsdele van metaalstukke. Dan versprei hierdie atome en meng. Uiteindelik vorm hulle nuwe metaalverbindings om 'n permanente verbinding te maak.
Tydens sweiswerk word die metaal se verbindingsareas verhit tot 'n gesmelte of buigbare toestand. Die atome word dan baie meer lewendig. Hulle kan saamsmelt deur die ruimtes tussen verskillende metaalkomponente. Sodra dit afkoel, verskyn 'n bestendige gelaste skakel. Dit verander die oorspronklik afsonderlike metaaldele in 'n stewig verenigde stuk.
Metaalsweiswerk verskil heeltemal van meganiese verbindingsmetodes. Verbindings soos boute en klinknaels kan maklik uitmekaar gehaal word. Die metaalatome by hul verbindingspunte meng nooit regtig nie. Sweiswerk skep egter 'n permanente en onafskeidbare skakel. Die gesweisde verbindings is dikwels so sterk soos, of selfs sterker as, die oorspronklike metaal self. Hierdie eienskap maak sweiswerk wyd gebruik in gebiede wat supersterk strukture benodig.
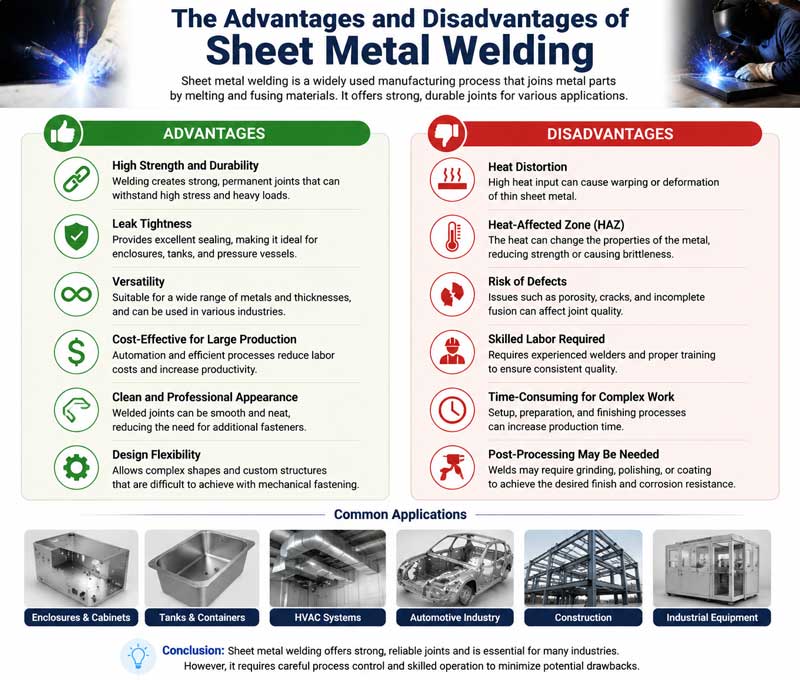
Die voordele en nadele van plaatmetaal sweiswerk
voordele
- Sterk verbindingssterkte: Gelaste verbindings kan metaalatome aan mekaar bind. Hul sterkte is gewoonlik so hoog soos, of selfs hoër as, die oorspronklike metaal. Dit maak gelaste strukture baie goed om gewig te dra. Hulle kan swaar laste, sterk skokke en vibrasies weerstaan.
- Uitstekende digtheid: Lassings wat deur sweiswerk gemaak word, is glad en solied oral. Hulle kan effektief keer dat gas en vloeistof uitlek. Hierdie eienskap maak sweiswerk baie nuttig. Dit is ideaal vir die maak van druktenks, pype en stoorhouers.
Wye verskeidenheid gebruike:
Metaalsweiswerk werk vir byna alle soorte metaalmateriale. Hierdie materiale sluit koolstofstaal, vlekvrye staal, aluminiumlegering en koperlegering in.
Intussen kan dit metaalkomponente van verskillende vorms en groottes verbind. Of dit nou dunplaatlaswerk, dikplaatstompsweiswerk of die sweis van komplekse strukture is, alles kan bereik word deur die gepaste sweismetode te kies.
- Materiaal- en kostebesparingsIn vergelyking met bout- en klinknagelverbindings, benodig sweiswerk geen bykomende verbindingsonderdele nie, wat 'n groot hoeveelheid metaalmateriaal kan bespaar. Intussen is die sweisproses relatief eenvoudig, met hoë produksiedoeltreffendheid, wat die vervaardigingsiklus effektief kan verkort en produksiekoste kan verminder. In grootskaalse industriële produksie kan hierdie voordeel die ekonomiese voordele van ondernemings aansienlik verbeter.
Disadvantages
- Daar is spanning en vervorming in die sweislas: Tydens die sweisproses sal plaaslike areas van die metaal vinnig verhit en afgekoel word. Hierdie ongelyke temperatuurvariasie sal veroorsaak dat sweisspanning in die sweislasarea voorkom. Wanneer die spanning die materiaal se toleransiegebied oorskry, sal dit vervorming van die gesweisde deel veroorsaak en selfs tot krake lei. Die daaropvolgende regstelling en herstelwerk na vervorming het produksiekoste en -prosedures verhoog.
- Hoë vereistes vir operasionele vaardighede: Die kwaliteit van sweiswerk hang direk af van die tegniese vlak van die operateur. Tydens die sweisproses vereis die beheer van parameters soos sweisstroom, spanning, sweisspoed en elektrodehoek alles ryk ervaring en presiese werking. As die parameters nie behoorlik ingestel is nie, is dit baie maklik om sweisdefekte soos porieë, slakinsluitsels, onvolledige penetrasie en krake te hê. Hierdie defekte sal die werkverrigting van die sweislasse ernstig beïnvloed en die veilige gebruik van die struktuur bedreig.
- Die opsporing van sweisdefekte is nogal moeilik: Sommige sweisdefekte, soos interne porieë, slakinsluitsels en mikroskeure, kan nie direk met die blote oog waargeneem word nie en vereis die gebruik van professionele opsporingstoerusting. Hierdie opsporingstoestelle is duur, en die opsporingsproses is kompleks, wat die kwaliteitsbeheerkoste tydens die produksieproses verhoog.
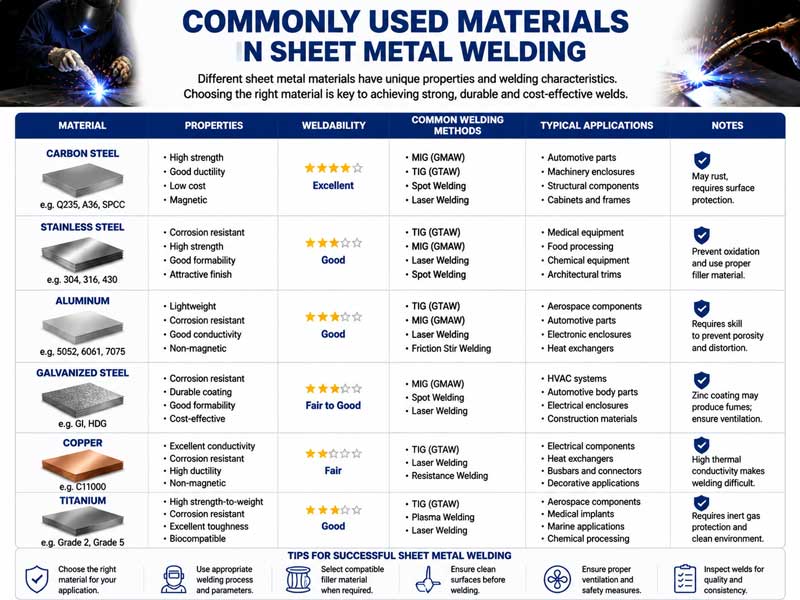
Algemeen gebruikte materiale in plaatmetaal sweiswerk
Die algemeen gebruikte materiale vir metaalsweiswerk word hoofsaaklik in twee kategorieë verdeel. Die eerste tipe is die basismateriaal, wat die metaal is wat gesweis moet word. Die tweede tipe is 'n vulmateriaal wat die gapings tussen die verbindende dele tydens sweiswerk vul. Daar is ook 'n paar hulpmateriale, soos vloeimiddel en beskermingsgas. Hulle verbind nie die metale direk aan mekaar nie. Maar hulle het 'n groot invloed op die kwaliteit van die sweislas.
(1) Basismateriaal
Daar is talle tipes basismateriale. Byna alle metale en legerings kan as sweisbasismateriale gebruik word. Die algemene soorte sluit die volgende kategorieë in:
1. Koolstofstaal: Volgens die verskil in koolstofinhoud kan dit geklassifiseer word in lae-koolstofstaal, medium-koolstofstaal en hoë-koolstofstaal.
Laekoolstofstaal het die beste sweisprestasie, goeie plastisiteit en is minder geneig om krake tydens sweiswerk te ontwikkel.
- Vlekvrye staal: Vlekvrye staal het uitstekende korrosiebestandheid en hoë temperatuurbestandheid.
Afhangende van die mikrostruktuur daarvan, kan dit geklassifiseer word in austenitiese vlekvrye staal, ferritiese vlekvrye staal en martensitiese vlekvrye staal. Austenitiese vlekvrye staal het uitstekende sweisprestasie en is 'n algemeen gebruikte tipe vlekvrye staal in die industrie. Wanneer ferritiese vlekvrye staal gesweis word, is die probleem van growwe korrels geneig om te voorkom, wat die taaiheid van die gesweisde las beïnvloed. Martensitiese vlekvrye staal het swak sweisbaarheid en benodig hittebehandeling na sweising om die prestasie daarvan te verbeter.
- Nie-ysterhoudende metale en legerings: Algemene metale sluit in aluminiumlegerings, koperlegerings, titaniumlegerings, ens.
Aluminiumlegering is lig in gewig, hoog in sterkte en goed in korrosiebestandheid. Tydens sweiswerk moet metodes soos argonboogsweising gebruik word, en aandag moet gegee word aan die voorkoming van oksidasie.
Koperlegerings het goeie termiese geleidingsvermoë. Tydens sweiswerk word 'n groot hoeveelheid hitte-invoer benodig, en terselfdertyd is dit nodig om die vorming van porieë te vermy.
Titaniumlegerings beskik oor eienskappe soos hoë sterkte, lae digtheid en hoë temperatuurweerstand. Hul sweiswerk is nogal moeilik en moet onder inerte gasbeskerming uitgevoer word. Hulle word dikwels in die lugvaartveld gebruik.
(2) Vulmateriaal
Die funksie van die vulmateriaal is om die gaping van die sweislas te vul, met die gesmelte basismateriaal te meng om 'n sweisnaat te vorm, en die sterkte en seëlprestasie van die las te verseker.
Algemeen gebruikte vulmateriaal sluit in sweisstawe, sweisdrade en sweisstroke.
- Elektrode: 'n Elektrode bestaan uit twee dele: die kern en die laag.
Die kern is die metaalkern van die elektrode, waarvan die samestelling ooreenstem met dié van die basismateriaal. Die hooffunksie daarvan is om 'n metaalvulling vir die lasnaad te verskaf. Die deklaag is 'n laag wat op die oppervlak van die kernlas aangebring word, bestaande uit minerale poeier, ferroallooipoeier, bindmiddel, ens.
Tydens sweiswerk produseer die deklaag gas vir beskerming. Die gas keer dat lug die poel gesmelte metaal besoedel. Dit help ook om ongewenste elemente soos suurstof, swael en fosfor te verminder. Dit verbeter die kwaliteit van die sweislas. Sweisstawe kom in baie soorte voor, gebaseer op waarvoor hulle gebruik word. Daar is byvoorbeeld stawe vir strukturele staal, vlekvrye staal en gietyster.
- Draad: Draad word hoofsaaklik gebruik in sweismetodes soos gasbeskermde sweis en ondergedompelde boogsweis.
Die samestelling daarvan is eenvormig en die onsuiwerheidsinhoud is laag, wat die stabiele werkverrigting van die lasnaad kan verseker. Sweisdrade kan geklassifiseer word in soliede sweisdrade en vloeikern-sweisdrade gebaseer op hul verskillende materiale. Soliede sweisdraad moet saam met beskermingsgas gebruik word.
Die vloeikerndraad bevat poeier. Tydens sweiswerk ontbind die poeier om beskermende gas en slak te produseer, wat die gesmelte poel beskerm. Dit het hoë sweisdoeltreffendheid en goeie sweisvorming.
- Sweisband: Sweisbande word dikwels gebruik vir sweismetodes soos elektroslaksweis en outomatiese ondergedompelde boogsweis. Hulle is geskik vir die sweis van dik staalplate. Hul breedte en dikte kan gekies word volgens verskillende sweisvereistes. Dit help om die lasnaad eenvormig te vul.
(3) Hulpmiddels
Vloeimiddel: Vloeimiddel word meestal gebruik in sweisprosesse soos ondergedompelde boogsweis en elektroslaksweis. Dit vorm slak wanneer gesweis word. Die slak bedek die gesmelte metaalpoel. Dit hou lug weg en keer dat die metaal roes. Terselfdertyd reageer vloeimiddel chemies met onsuiwerhede in die poel. Dit verwyder suurstof, swael en fosfor. Dit maak die lasnaad baie beter.
Mense gebruik dikwels vloeimiddel in sweismetodes soos ondergedompelde boogsweis en elektroslaksweis. Tydens sweiswerk skep dit 'n laag slak. Die slak bedek die oppervlak van die gesmelte metaalpoel. Dit blokkeer lug en voorkom metaaloksidasie. Intussen reageer vloeimiddel ook met ongewenste materiale in die poel. Dit help om van suurstof, swael en fosfor ontslae te raak. Dit verbeter die kwaliteit van die sweislas.
Vloeimiddel word hoofsaaklik toegepas op sweistegnieke soos sub.
- Beskermingsgas: Die funksie van beskermingsgas is om die boog en gesmelte poel tydens die sweisproses te beskerm, te verhoed dat gasse soos suurstof en stikstof in die lug binnedring, en defekte soos porositeit en slakinsluiting in die sweisnaad te vermy.
Algemeen gebruikte beskermende gasse sluit in argon, helium, koolstofdioksied, ens.
Argon en helium is inerte gasse met goeie beskermende effekte en word dikwels gebruik in die sweis van nie-ysterhoudende metale en vlekvrye staal.
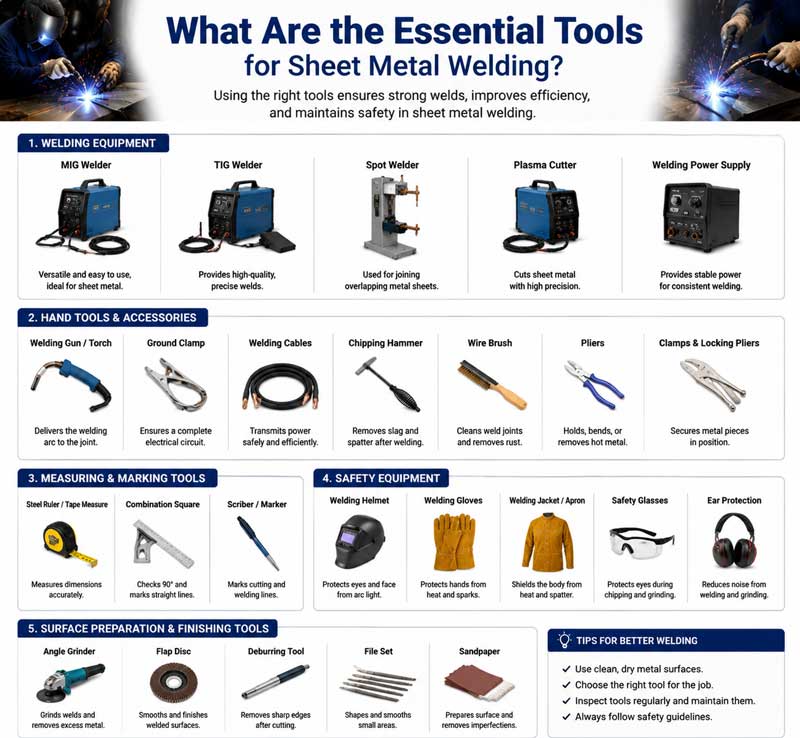
Wat is die noodsaaklike gereedskap vir plaatmetaal sweiswerk
Daar is verskeie soorte gereedskap vir metaalsweiswerk. Die gereedskap wat ons benodig, verander met verskillende sweismetodes. Maar maak nie saak watter metode ons kies nie, hierdie noodsaaklike gereedskap is 'n moet-hê.
(1) Sweiskragtoevoer
'n Sweiskragbron is 'n toestel wat die elektriese energie verskaf wat vir die sweisboog benodig word en is die kerngereedskap vir sweiswerk.
- WS-boogsweismasjien: Die WS-boogsweismasjien het 'n eenvoudige struktuur, 'n lae prys en is maklik om te onderhou. Dit word hoofsaaklik gebruik vir handboogsweis en is geskik vir die sweis van laekoolstofstaal en ander materiale.
Die uitsetstroom is wisselstroom, en die boogstabiliteit is relatief swak.
- GS-boogsweismasjien: Die uitsetstroom van 'n GS-boogsweismasjien is gelykstroom. Die boog het goeie stabiliteit en kan verskeie metaalmateriale, soos vlekvrye staal en nie-ysterhoudende metale, sweis.
GS-boogsweismasjiene kan verder geklassifiseer word in roterende GS-boogsweismasjiene en gelykrigter-GS-boogsweismasjiene.
Roterende GS-boogsweismasjiene is relatief groot in grootte en het hoë geraasvlakke.
Die geregtigde GS-boogsweismasjien is klein in grootte, lig in gewig en hoogs doeltreffend.
- Omskakelaar-sweismasjien: 'n Omskakelaar-sweismasjien is 'n nuwe tipe sweiskragbron. Dit gebruik omskakelaartegnologie om industriële frekwensie-wisselstroom in gelykstroom om te skakel, dit dan terug te skakel in hoëfrekwensie-wisselstroom, en dit uiteindelik reg te stel in gelykstroomuitset.
Omvormer-sweismasjiene het die voordele van klein grootte, ligte gewig, energiebesparing, hoë doeltreffendheid, goeie boogstabiliteit en kan verskeie sweismetodes bereik.
(2) Sweisbewerkingsgereedskap
- Sweisbrander: Die sweisbrander word hoofsaaklik in gasbeskermde sweiswerk gebruik. Die funksie daarvan is om die sweisdraad vas te hou, stroom te gelei en beskermende gas oor te dra.
Die sweisbrander word vir gassweis gebruik. Dit kan vlambare gas en suurstof meng en dit deur 'n spuitstuk uitspuit. Nadat dit aangesteek is, vorm dit 'n vlam om die basismateriaal en vulmateriaal te verhit.
- Sweishouers: Sweishouers is noodsaaklike gereedskap vir handboogsweiswerk. Hulle gryp die elektrodes vas en gelei sweiselektrisiteit. Sweishouers moet goed wees om elektrisiteit te gelei, hitte te weerstaan en te isoleer. Hulle hou die sweisproses veilig en stabiel.
- Sweismaskers en veiligheidstoerusting: Sweismaskers is belangrike gereedskap om sweisers se gesigte en oë te beskerm. Hulle het twee style: handmaskers en maskers wat op die kop gemonteer word.
(3) Hulpgereedskap en toerusting
- Hoekslyper: Die hoekslyper het twee hoofgebruike. Dit maak die basismetaal skoon voor sweiswerk en slyp die las na sweiswerk. Voor sweiswerk verwyder dit onsuiwerhede soos roes, olie en oksiedafsettings op die metaaloppervlak. Dit help om die kwaliteit van die sweislas te waarborg. Na sweiswerk poleer dit die sweisnaat. Dit maak die naat glad en verbeter die voorkoms van die gesweisde stukke.
- Elektrode-opbergemmer: Die elektrode-opbergemmer hou sweisstawe. Dit verhoed dat hulle klam word. Sekere stawe, soos alkaliese stawe, absorbeer baie maklik vog. Sodra hulle vog absorbeer, kan defekte soos porieë tydens sweiswerk voorkom.
Die sweisstaaf-isolasie-emmer kan die sweisstawe deur verhitting droogmaak om hul werkverrigting in gebruik te verseker.
- Klampe en posisioneerders: Klampe maak die onderdele wat gesweis moet word, vas. Hulle verseker presiese posisies tydens sweiswerk. Hulle verhoed ook dat die onderdele van vorm verander. Positioneerders kan die gesweisde onderdele na verskillende posisies en hoeke beweeg. Hulle maak sweiswerk gladder. Hulle verhoog ook sweisdoeltreffendheid en -gehalte. Hulle speel 'n ekstra belangrike rol vir groot en komplekse gesweisde onderdele.
- Kontrolegereedskap: Kontrolegereedskap word gebruik om die kwaliteit van sweislasse te toets. Hulle beoordeel dikwels of die sweislas se voorkoms na wense is. Ultrasoniese foutdetektors en X-straal foutdetektors bespeur interne defekte in sweislasse. Hierdie defekte sluit gate, vasgevangde slak en krake in.
Hoe werk metaalplaat sweiswerk
Die werkbeginsel van metaalsweising is in wese om die afstand tussen die atome van die metaal wat gesweis moet word, te verkort tot die gebied waar metaalbindings gevorm word deur die werking van termiese of meganiese energie, waardeur die binding van atome verkry word.
Volgens of die basismateriaal tydens die sweisproses smelt, kan sweismetodes in drie hoofkategorieë geklassifiseer word: smeltsweis, druksweis en soldeer.
(1) Werkbeginsel van Fusion Sweising
Fusiesweising is die mees gebruikte sweismetode. Die kern daarvan is om die basismateriaal van die area wat gesweis moet word tot 'n gesmelte toestand te verhit om 'n gesmelte poel te vorm, en terselfdertyd sal die vulmateriaal ook smelt en in die gesmelte poel inmeng.
Nadat die gesmelte poel afkoel en stol, sal 'n sweislas gevorm word.
Algemene smeltsweismetodes sluit in handboogsweis, gassweis, argonboogsweis, koolstofdioksiedgas-beskermde sweis, ens.
1. Die twee pole van die sweiskragtoevoer is onderskeidelik aan die sweistang en die werkstuk wat gesweis moet word, gekoppel, wat 'n geslote stroombaan vorm.
2. Die operateur hou die sweisstaaf met 'n elektriese sweettang vas, bring die sweisstaaf in kontak met die werkstuk en trek dit dan vinnig 'n kort entjie weg.
Op hierdie punt sal 'n elektriese boog tussen die elektrode en die werkstuk gegenereer word. Die temperatuur van die boog kan 6000-8000 ℃ bereik, wat die punt van die elektrode en die deel van die werkstuk wat gesweis moet word, onmiddellik kan smelt en 'n smeltpoel vorm.
3. By hoë temperature sal die laag van die elektrode ontbind om beskermende gas en slak te produseer. Die beskermende gas omhul die boog en die gesmelte poel en isoleer die lug.
Die slak bedek die oppervlak van die gesmelte poel om die oksidasie van die gesmelte poelmetaal te voorkom.
4. Soos die sweisstaaf aanhou beweeg, word nuwe smeltpoele voortdurend gevorm, terwyl die oues aanhou afkoel en stol. Uiteindelik word 'n deurlopende sweisnaat gevorm, wat die verbinding van metale bewerkstellig.
(2) Werkbeginsel van Druksweising
Druksweis is 'n sweismetode waarin 'n sekere druk tydens die sweisproses op die werkstuk toegepas word, en terselfdertyd, deur verhitting of nie-verhitting, ondergaan die kontakoppervlak van die metaal wat gesweis moet word plastiese vervorming, waardeur atoombinding verkry word.
Die kenmerk van druksweising is dat die basismateriaal oor die algemeen nie of slegs gedeeltelik smelt nie.
Algemene druksweismetodes sluit in weerstandssweis, wrywingssweis, smeesweis, ens.
- Pas die twee gelaste dele styf teen mekaar, en oefen dan 'n sekere druk deur elektrodes uit om te verseker dat die kontakoppervlaktes van die gelaste dele in noue kontak is.
- Wanneer 'n groot stroom deur die elektrode vloei, sal weerstandshitte opgewek word soos die stroom deur die kontakoppervlak van die gesweisde onderdeel vloei.
As gevolg van die relatief hoë weerstand by die kontakoppervlak, sal hitte daar gekonsentreer word, wat die metaal by die kontakoppervlak tot 'n plastiese toestand of 'n gedeeltelik gesmelte toestand verhit.
Onder die voortdurende werking van druk ondergaan die metaal by die kontakoppervlak plastiese vervorming, en atome diffundeer met mekaar en vorm 'n gelaste verbinding.
Weerstandsweising het die voordele van vinnige sweisspoed, klein vervorming en geen behoefte aan vulmateriaal nie. Dit word wyd gebruik in die sweis van dun plate, soos die vervaardiging van motorbakke en huishoudelike toestelomhulsels.
(3) Werkbeginsel van soldeerwerk
Soldeer is 'n proses wat 'n vulmetaal met 'n smeltpunt laer as dié van die basismetaal gebruik. Die vulmetaal en die basismetaal word saam verhit tot die temperatuur waarby die vulmetaal smelt, terwyl die basismetaal nie smelt nie.
'n Sweismetode waarin gesmelte soldeer die gapings tussen die basismetaal deur kapillêre werking vul, met die basismetaal diffundeer en 'n sweislas vorm na afkoeling.
Soldeerwerk kan geklassifiseer word in harde soldeerwerk en sagte soldeerwerk gebaseer op die verskillende smeltpunte van die soldeervulmetaal.
Die soldeervulmetaal in harde soldeerwerk het 'n smeltpunt hoër as 450 ℃, en die lassterkte is relatief hoog. Dit word dikwels gebruik vir die sweis van meganiese onderdele.
Die smeltpunt van die soldeervulmetaal in sagte soldeer is onder 450 ℃, en die lassterkte is relatief laag. Dit word dikwels gebruik vir die soldeer van elektroniese komponente.
Die voordele van soldeerwerk is dat die sweistemperatuur laag is, die mikrostruktuur en eienskappe van die basismateriaal min verander, die vervorming van die gesweisde onderdeel klein is, en dit kan verskillende soorte metaalmateriale sweis.
Die sterkte van gesoldeerde verbindings is egter oor die algemeen laer as dié van smeltsweis en druksweis, wat hulle geskik maak vir toepassings waar sterktevereistes nie hoog is nie.
|
|
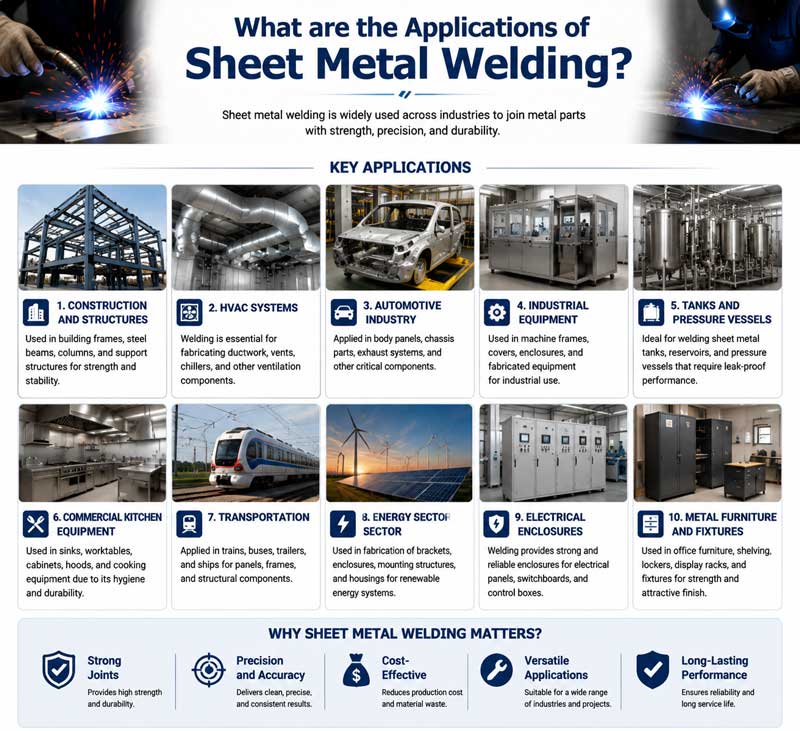
Wat is die toepassings van plaatmetaal sweiswerk
Metaalsweistegnologie, met sy unieke voordele, is wyd toegepas in verskeie nywerhede en velde, wat byna alle aspekte van die nasionale ekonomie dek.
(1) Masjinerievervaardigingsbedryf:
Die beddens en kolomme van masjiengereedskap, die emmers en rupsbandrame van graafmasjiene, en die bome van hyskrane, ens., word alles deur sweisprosesse vervaardig.
Sweistegnologie kan die sterkte en stabiliteit van hierdie strukturele komponente verseker en die lewensduur en operasionele betroubaarheid van die toerusting verbeter.
(2) Vervoerbedryf:
- Motorvervaardiging: Die maak van motoronderdele soos bakwerk, rame en onderstelle benodig almal sweistegnologie. Boonop gebruik mense ook sweiswerk om onderdele soos motorenjins en ratkaste te maak.
- Skeepsbou: Die romp, dek, kajuit en ander dele van die skip moet almal deur sweiswerk verbind word.
Skipsweiswerk moet tegniese uitdagings soos dikplaatsweiswerk en hoësterkte-staalsweiswerk die hoof bied. Algemeen gebruikte sweismetodes sluit in ondergedompelde boogsweiswerk en gas- en elektriese vertikale sweiswerk.
- Lugvaartbedryf: Aluminiumlegerings en titaniumlegerings is hoëgehalte-materiale. Hulle word gebruik om vliegtuigrompe, vlerke en enjinkomponente te bou. Die sweis van hierdie spesiale materiale vereis akkurate sweistegnieke. Tipiese voorbeelde is argonboogsweis, elektronstraalsweis en lasersweis.
(3) Konstruksiebedryf:
Staalstruktuurgeboue word wyd gebruik in hoë geboue, groot fabrieke, brûe en ander projekte.
Byvoorbeeld, die verbinding tussen staalbalke en kolomme in staalstruktuurwerkswinkels, sowel as die splitsing van staalbalke in brûe, moet alles deur sweiswerk bereik word.
(4) Petrochemiese industrie:
Die petrochemiese industrie benodig 'n groot aantal drukvate, pypleidings, stoortenks en ander toerusting. Die vervaardiging en installering van hierdie toestelle kan nie sonder sweistegnologie klaarkom nie.
(5) Op die gebied van die daaglikse lewe:
Die produksie van metaaldeure en -vensters, die sweis van fietsrame, die verwerking van kombuisware, ens., vereis alles die gebruik van sweistegnologie.
Daarbenewens gebruik die produksie van sommige metaalornamente, soos silwer en goud juweliersware, ook sweistegnieke om verskillende komponente aan mekaar te verbind en sodoende pragtige vorms te skep.
Gevolgtrekking
Metaalsweistegnologie, as een van die kernprosesse in die moderne industrie, het 'n lang ontwikkelingsproses ondergaan van tradisionele handmatige smeewerk en sweiswerk tot vandag se outomatiese en intelligente sweiswerk.
Die voordele daarvan is baie beduidend. Dit kan hoësterkte en hoogs verseëlde metaalverbindings bereik, wat aan die produksiebehoeftes van verskillende nywerhede voldoen.
Terselfdertyd het dit ook probleme soos sweisspanning en -vervorming, hoë operasionele vereistes en veiligheidsgevare, wat opgelos moet word deur voortdurende tegnologiese innovasie en prosesverbetering.
Met die voortdurende vooruitgang in velde soos materiaalwetenskap, outomatiese beheertegnologie en kunsmatige intelligensie, ontwikkel metaalsweistegnologie ook in die rigting van hoë doeltreffendheid, presisie, groenheid en intelligensie.
Die voortdurende opkoms van nuwe sweistegnologieë soos lasersweis, elektronstraalsweis en wrywingsroersweis het nuwe ontwikkelingsgeleenthede vir metaalsweis gebring.
In die toekoms sal metaalsweistegnologie 'n meer belangrike rol in meer velde speel, wat sterker ondersteuning bied vir industriële produksie en sosiale ontwikkeling.
Waarom NOBLE as u metaalsweisvervaardiger kies?
NOBLE is u vertroude eenstop-oplossing vir persoonlike vervaardiging. Van prototipe-ontwerp tot vervaardiging, met uitgebreide vervaardigingsbronne, geskikte tegnologie, vaartbelynde prosesse, kundige leiding en 'n streng kwaliteitsinspeksieproses, kan ons u idees in werklikheid omskep.
Ons Plaatmetaal-sweisdienste bied pasgemaakte oplossings wat kliënte se verwagtinge oortref teen mededingende pryse. Van prototipering tot plaatmetaal-sweisvervaardiging, ons ervare span en gevorderde produksietoerusting verseker dat u plaatmetaal-sweisonderdele met hoë presisie en stabiele werkverrigting ontvang. Kry 'n kwotasie binne minute en plaatmetaal-sweisonderdele binne dae!
NOBLE is toegerus met die nuutste plaatmetaal-sweistoerusting en die nuutste tegnologie, wat ons in staat stel om die mees uitdagende plaatmetaal-sweistake met gemak aan te pak. Ons span hoogs bekwame en ervare sweisers het 'n diepgaande kennis van verskeie sweistegnieke en -prosesse. Of dit nou komplekse metaalvervaardiging, strukturele sweiswerk of herstelwerk is, ons kundiges bring ongeëwenaarde vakmanskap na elke projek.
FAQ
- Kan ons verskillende soorte metale aan mekaar sweis?
Ja, ons kan. Ons kan byvoorbeeld staal en koper met die regte metodes sweis. Maar ons moet die regte vulmateriaal kies.
- Waarom buig gelaste dele soms?
Ongelyke verhitting en verkoeling tydens sweiswerk veroorsaak spanning. Die spanning veroorsaak dat die metaaldele buig of vervorm.
- Moet ons metale skoonmaak voor ons sweis?
Ja, ons doen. Ons moet roes, olie en oksiedafsettings verwyder. Skoon oppervlaktes help om sterker en stywer sweislasse te maak.







