
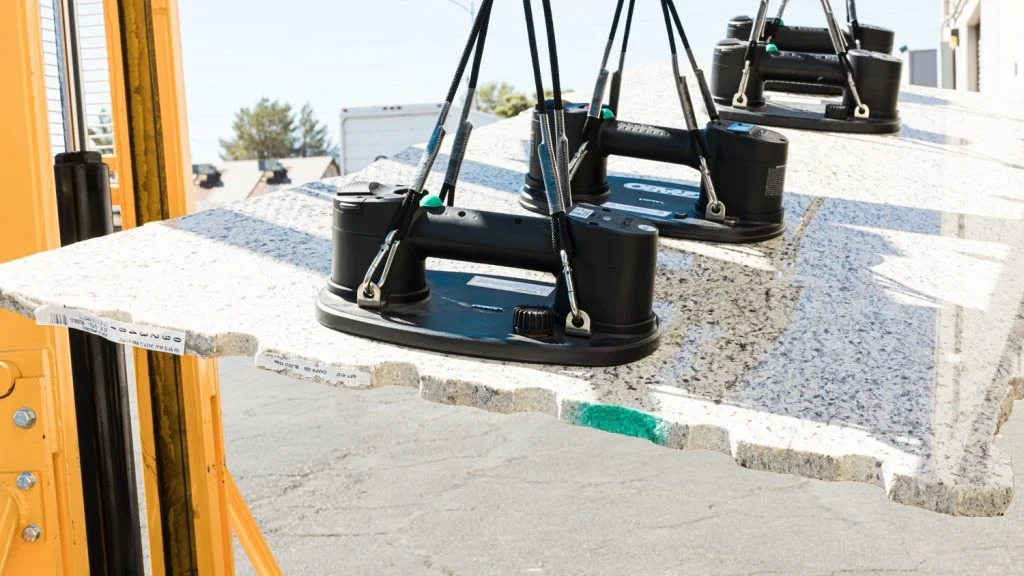
Kyk na enige produk op die rak. 'n Motordeurpaneel. 'n Verseëlde skinkbord vleis. Dis 'n stroombaanbord. Op 'n stadium tydens die produksieproses het 'n industriële vakuumkoppie dit opgelig, vasgehou of geskuif. Hierdie koppies is oral in moderne outomatisering. Hulle werk outomaties. Totdat hulle faal.
Hierdie gids sal jou wys hoe om hulle reg te maak. Ons kyk noukeurig na elke komponent.
Uit watter dele bestaan industriële vakuumsuigkoppies?
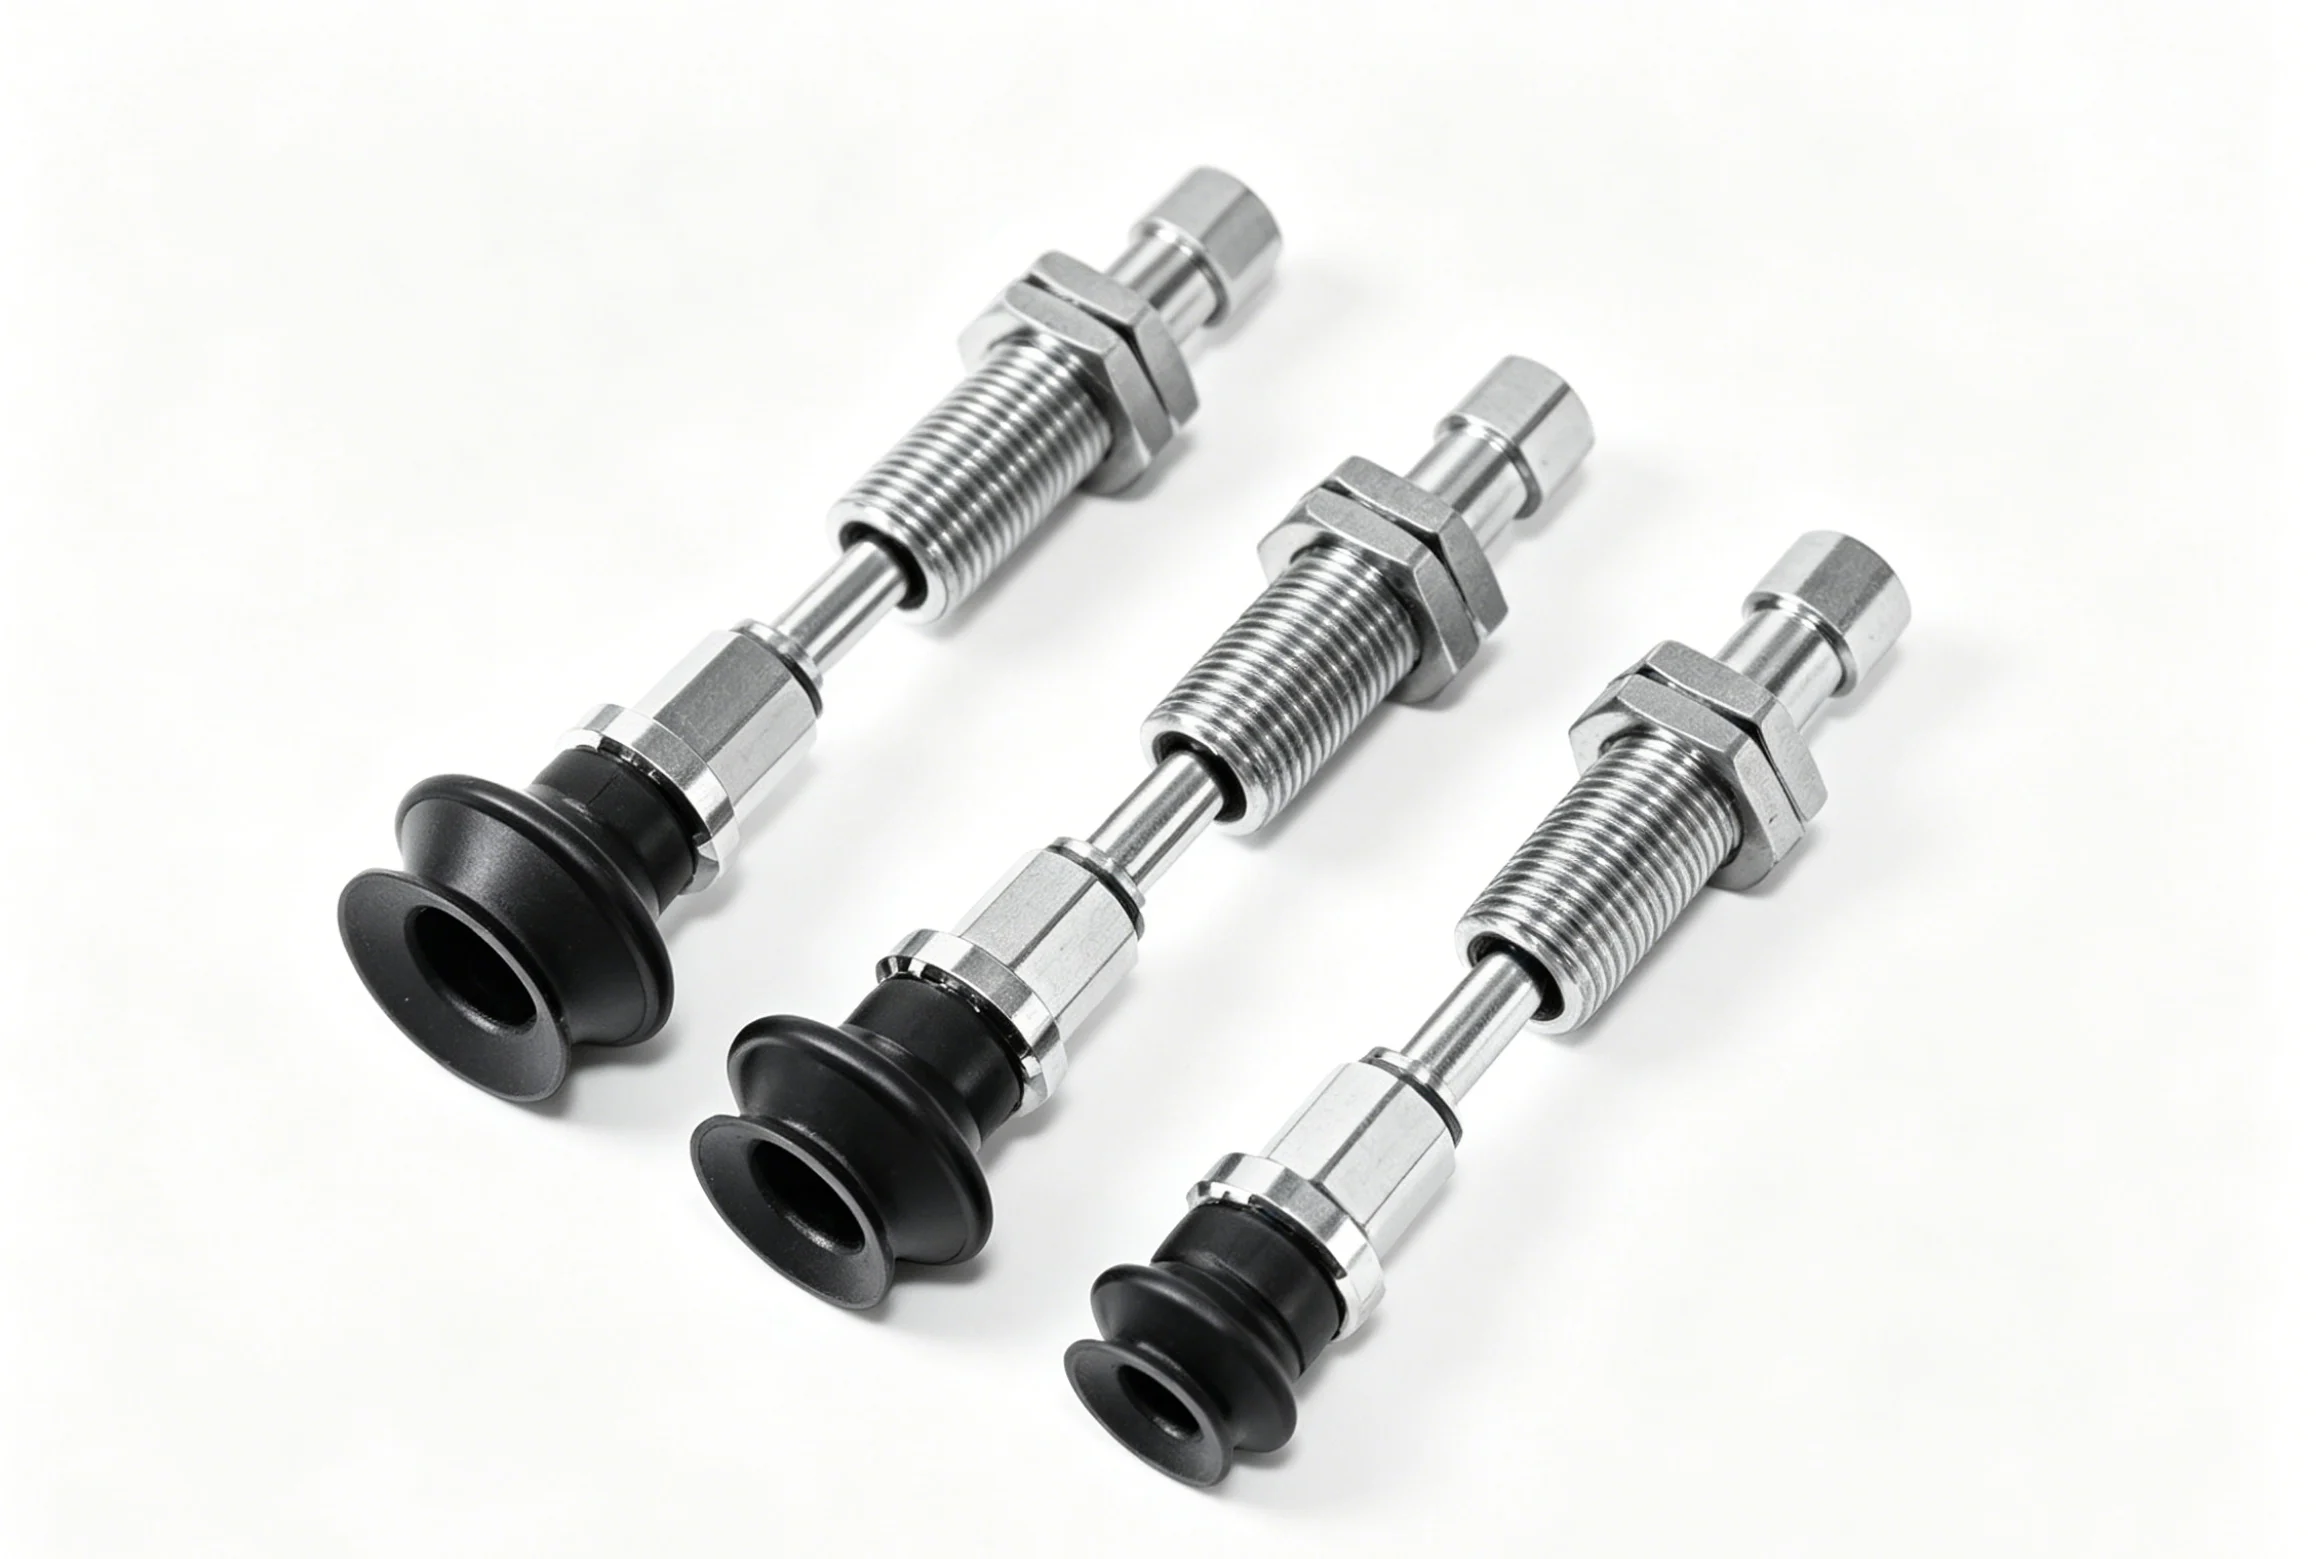
Breek industriële vakuumkoppies af. Drie hoofkategorieë kom na vore. Die kussing raak die produk. Die passtuk verbind aan die masjien. Die res is hardeware.
Die Suigbeker (Die Kussing)
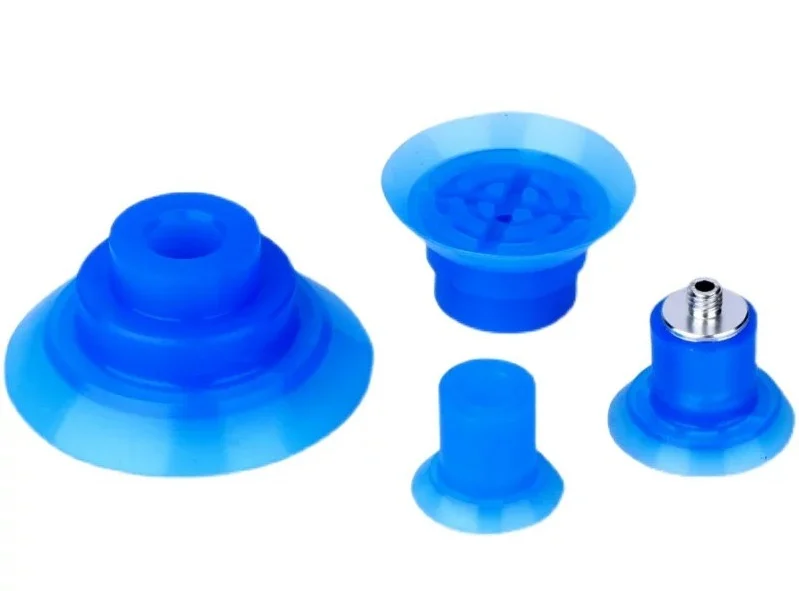
Dit is die sake-einde. Twee take word hier gedoen. Eerstens, verseël teen die onderdeeloppervlak. Tweedens, gryp hard genoeg om op te lig sonder om te val. Verskillende vorms pas by verskillende take.
Plat kussings werk op gladde, plat oppervlaktes soos glas of metaalplate. Maksimum kontakarea. Goed vir dun materiale wat nie kan buig nie.
Balgbekers het gevoude wande. Hulle sak ineen en strek. Dit laat hoogtekompensasie toe. Kies 'n kromgetrekte plank of 'n ongelyke boksblad. Die balg absorbeer die verskil.
Ovaalvormige koppies hanteer lang, smal dele. Dink aan 'n houtversiering of 'n kanaalvormige komponent. 'n Ronde koppie sal die helfte van die oppervlak mis. 'n Ovaalvormige koppie bedek die lengte.
Die Houer / Fitting (Die Verbinder)
Die blok alleen is nutteloos. Dit moet aan die robotarm of die optel-en-plaas-stelsel vasgemaak word.
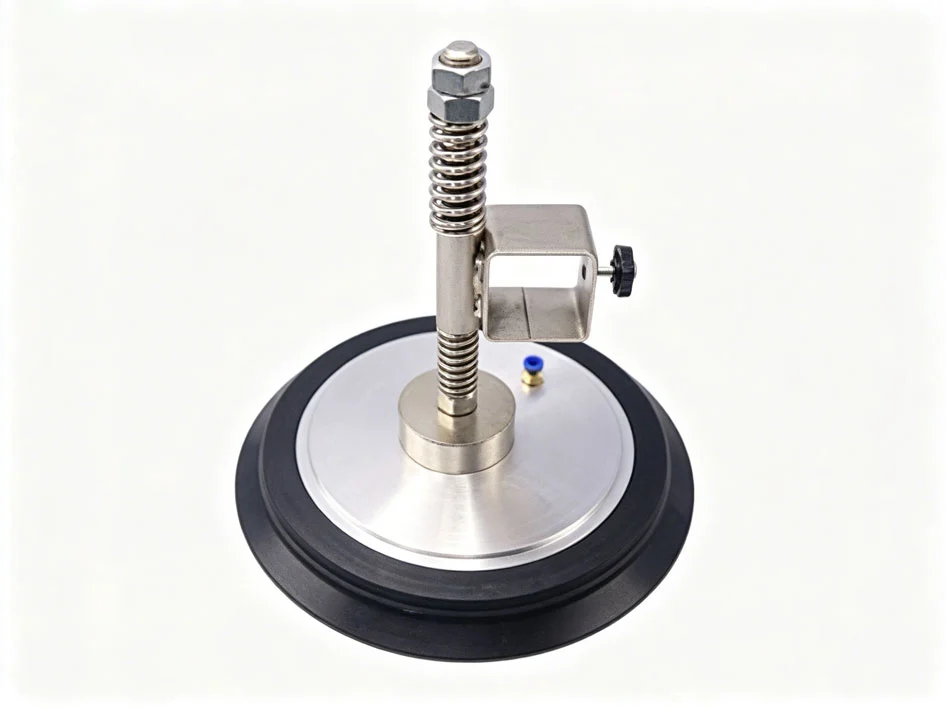
'n Metaalstingel skroef in die kussing in. Dikwels gemasjineer van koper of aluminium—hier produseer CNC-bewerking vir vakuumkoppies die presisiedraad en seëloppervlaktes. Soms sluit die stingel 'n veermeganisme in. Dit gee vertikale meegaandheid. Die koppie raak saggies af in plaas daarvan om teen die onderdeel te klap.
Anti-rotasie-eienskappe is nog 'n toevoeging. 'n Seskant-platbout of 'n spiegleuf verhoed dat die beker draai wanneer die moer vasgedraai word. Klein detail. Groot verskil in produksie.
Bykomende komponente
Die montering stop nie by die steel en kussing nie.
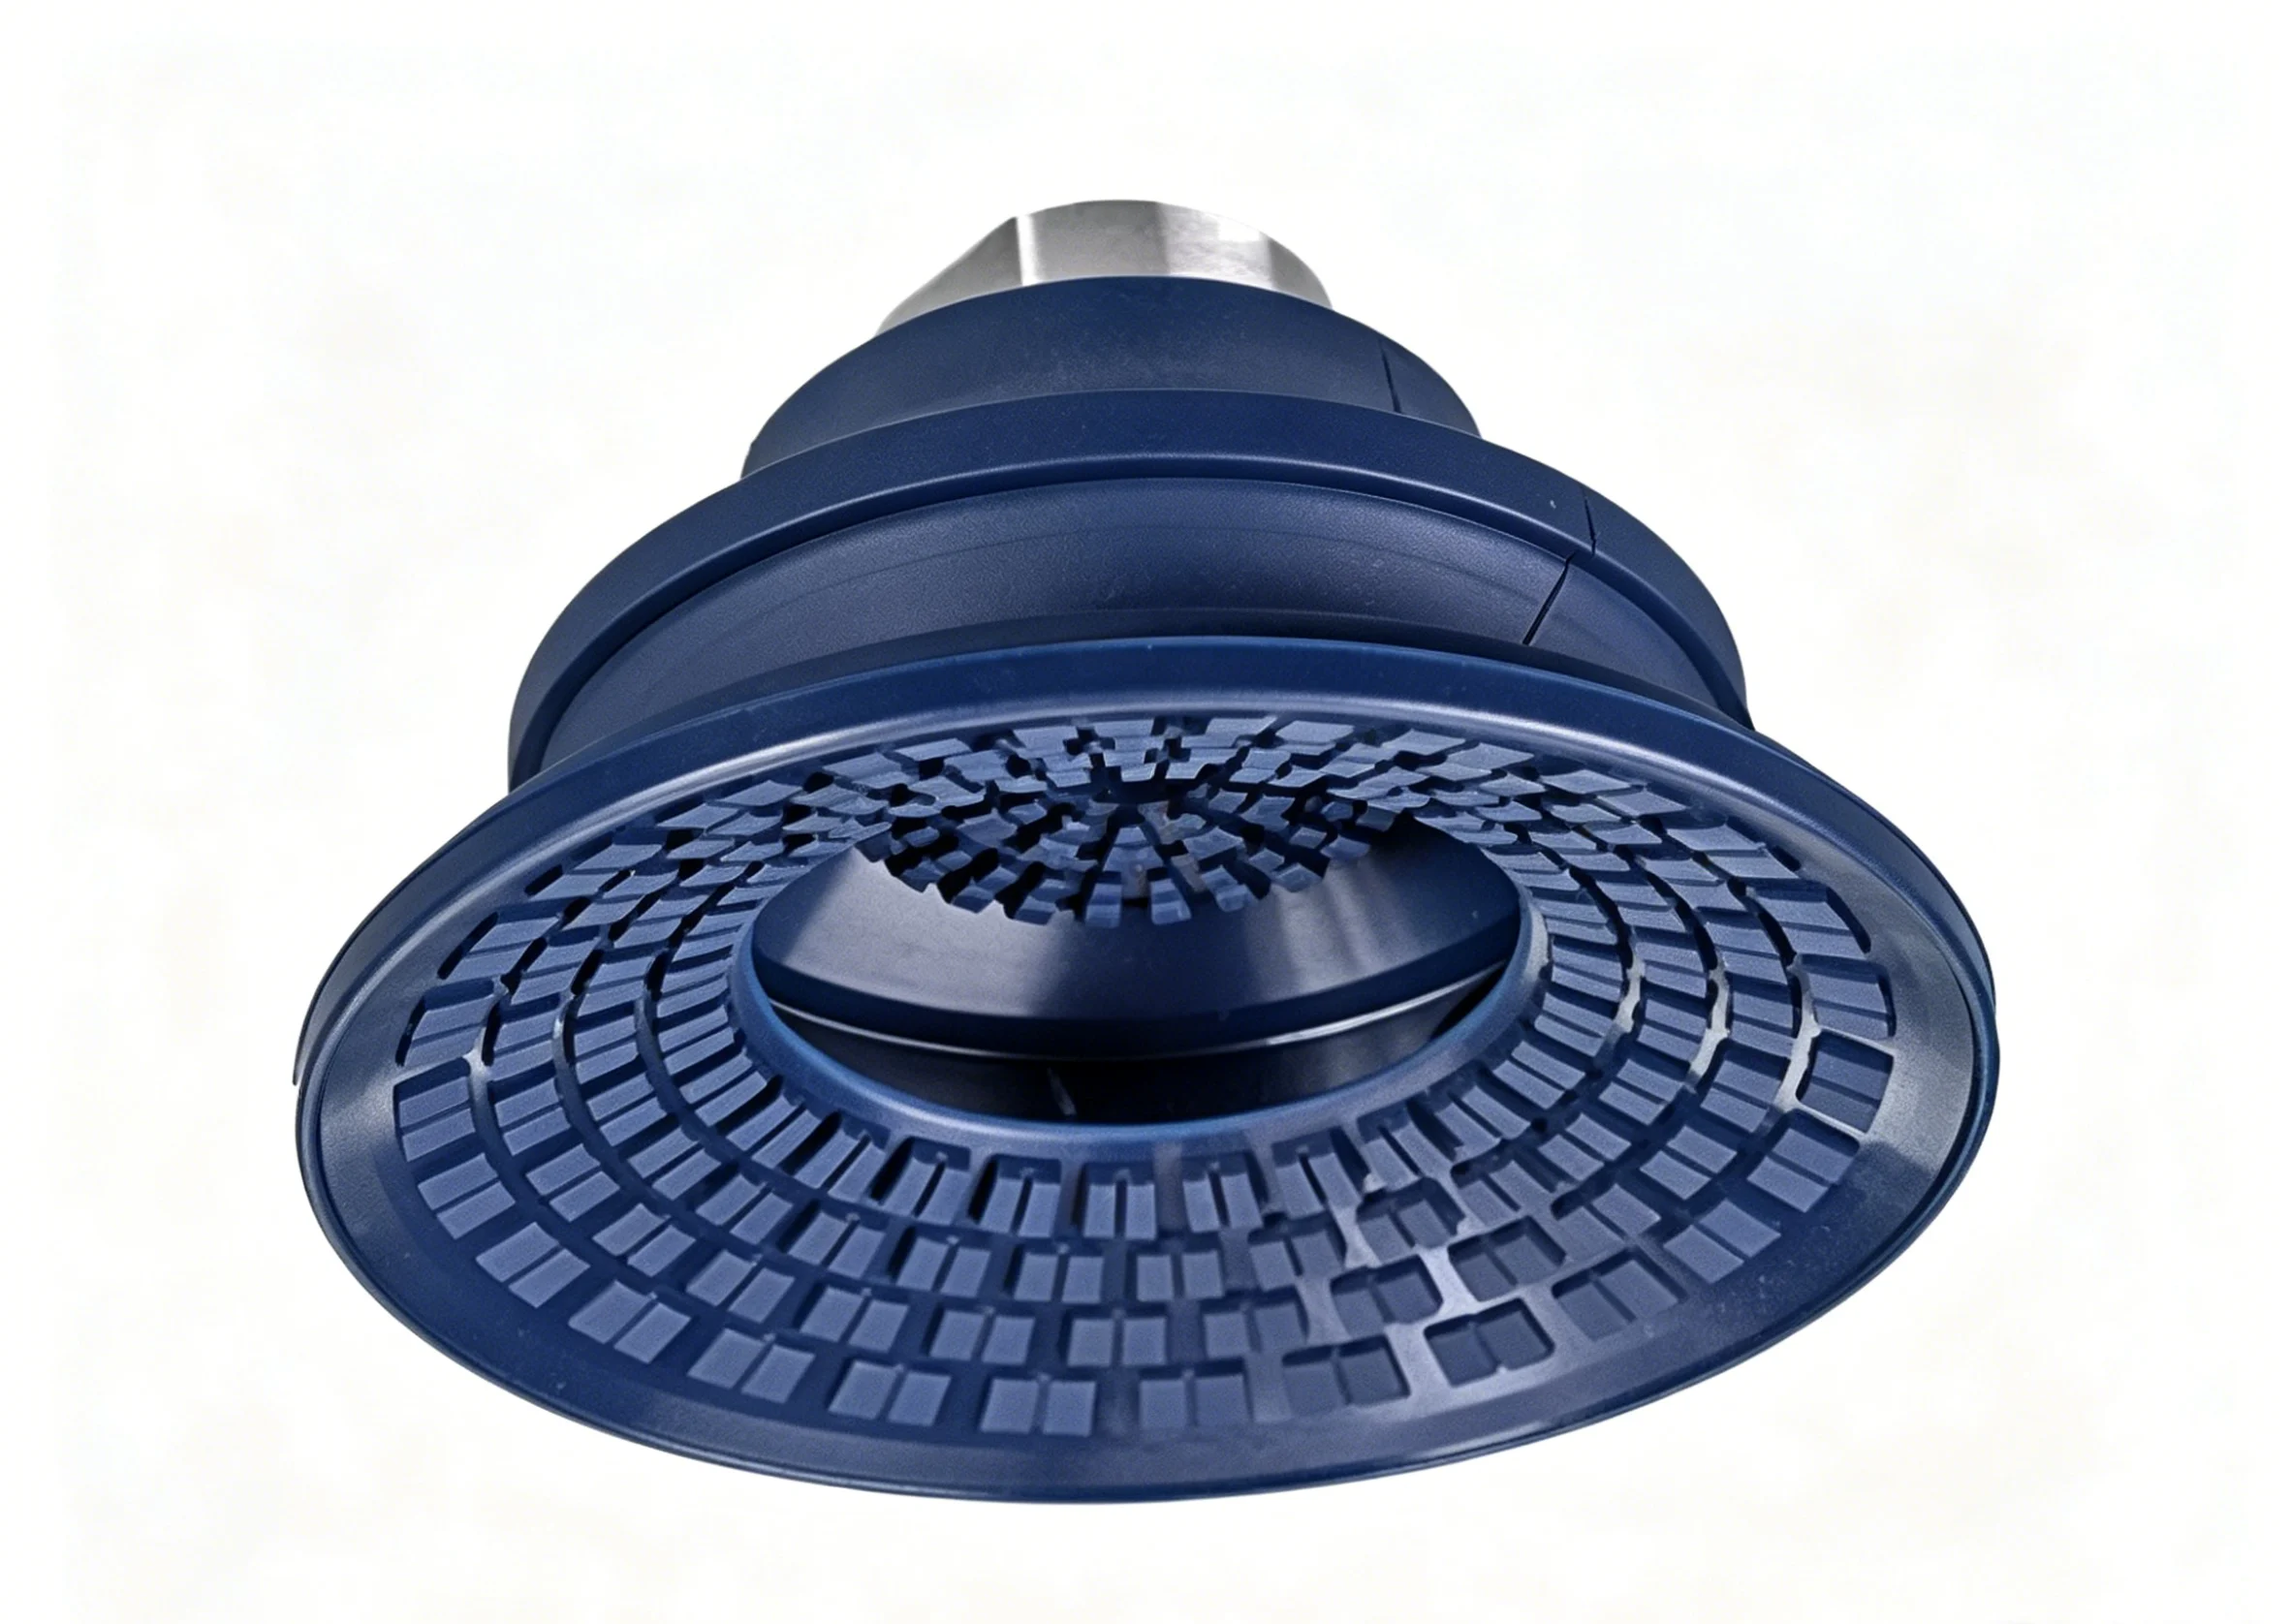
Toebehore verbind die vakuumlyn. 'n Gehaakte toebehore vir sagte buise. 'n Geskroefde toebehore vir stewige pype.
Verloopstukke verminder die boorgrootte. 'n Groot koppie benodig dalk 'n klein passing. Die verloopstuk maak die verbinding moontlik.
Klepstingels pas in sommige ontwerpe. Dit is vloeibeheer- of vrystellingskleppe. Hulle breek die vakuum vinnig wanneer die onderdeel moet laat val.
Al hierdie vakuumbeker-onderdele moet saamwerk. 'n Swak bewerkte stingel ruïneer die seël. 'n Swak gevormde kussing val oneweredig ineen. Die hele vakuumbeker-vervaardigingsproses hang af van die regte stuk.
Hoe word industriële vakuumbekeronderdele vervaardig?
Verskillende prosesse vir verskillende stukke. Die rubberkussing volg een pad. Die metaalhouer volg 'n ander. Die klein plastiekstukkies neem 'n derde roete.
Vervaardiging van die Rubber Suigbeker
Drie vormmetodes oorheers hier. Elkeen pas by 'n ander volume- en prestasiebehoefte.
Kompressievorming werk vir groot kussings of lae hoeveelhede. 'n Voorvorm van rubber word in 'n verhitte holte geplaas. Die pers sluit. Druk en hitte doen die werk. Eenvoudige gereedskap. Lae opstartkoste. Maar siklustye is lank.
Spuitgietwerk neem oor vir hoë volumes. Die rubbermateriaal—gewoonlik nitriel, silikoon of uretaan—word onder druk in 'n geslote vorm ingespuit. Vinniger siklusse. Strenger toleransies. Beter konsekwentheid oor duisende onderdele. Die meeste vakuumbekervervaardiging vir standaardgroottes gebruik hierdie metode.
Tweekomponent-gietwerk, of 2K-gietwerk, maak dubbeldurometer-koppies. 'n Harde rubberbasis word eers gegiet. Dan word 'n sagte rubberlip daaroor gegiet. Die harde deel behou vorm. Die sagte deel verseël. Dit is 'n gevorderde plastiek-inspuitgiet-suigbekerontwerp. Een masjien. Twee materiale. Een voltooide deel.
CNC-bewerking vir metaalhouers
Rubberblokkies benodig metaalstingels om aan masjinerie te koppel. Dit is waar spaandersnyding ter sprake kom.
CNC-draaibanke produseer die stingels en die skroefdrade. Staafmateriaal word ingevoer. Die spil draai. 'n Snyer vorm die buitekant. Dan sny 'n skroefdraadgereedskap die interne of eksterne skroefdrade. Skoon, presies, herhaalbaar.
CNC-freeswerk voeg die nie-ronde kenmerke by. Seskantige platstukke vir 'n moersleutel. Sleutelgleuwe vir anti-rotasie. Plat kolle vir stelskroewe. Dikwels beweeg 'n onderdeel van 'n draaibank na 'n freesmasjien. Soms doen 'n enkele multi-as-masjien albei bewerkings in een opstelling.
Algemene vakuumbekermateriale vir hierdie houers sluit in koper vir korrosiebestandheid en maklike bewerking, aluminium vir ligte gewig, en vlekvrye staal vir voedselgraad- of skoonkameromgewings. Elke metaal bewerk anders. Elkeen is geskik vir 'n ander toepassing.
Spuitgiet van plastiek vir Toebehore
Die klein onderdele—toebehore, reduksies, klepliggame—word selde van metaal gemasjineer. Te duur. Te stadig.
In plaas daarvan word suigbekerkomponente vir plastiekspuitgiet van ingenieursplastiek vervaardig. PEEK hanteer hoë hitte en aggressiewe chemikalieë. POM, ook bekend as asetaal, bied lae wrywing en goeie styfheid. Nylon bied taaiheid en moegheidsweerstand. Hierdie vakuumbekeronderdele word in multi-holte gereedskap gegiet. Een skoot maak vier, agt of sestien stukke. Lae koste per onderdeel. Hoë konsekwentheid.
Om te weet watter proses op watter komponent van toepassing is, is die helfte van die stryd in vakuumbekervervaardiging. Die rubber moet gegiet word. Die metaal moet gemasjineer word. Die klein plastiekstukkies moet ingespuit word. Meng hulle, en die koste spiraal.
Vereis industriële vakuumkoppies spesiale Na-verwerking?
Ja. Om 'n onderdeel te vorm of te bewerk is nie die einde nie. Die onderdeel wat uit die gereedskap kom, is rou. Dit moet afgewerk word voordat dit betroubaar werk.
Naverwerking vir rubberkoppies
Twee stappe word so te sê altyd vir gevormde rubberblokkies gebruik.
Eerstens, ontvlambaarheid. Die rubber vloei in die vormholte in. Sommige van hulle word altyd tussen die vormhelftes uitgepers. Daardie dun oorskot is vlam. Dit moet gaan. Wanneer dit by klein, delikate onderdele kom, is kriogeniese afsny die beste manier. So, die onderdele tuimel net rond in die loop. Vloeibare stikstof maak die vlam bros. Gebruik klein plastiekpellets om dit af te blaas. Die koppie self bly ongeskonde omdat die materiaal waarvan dit gemaak is dikker en taaier is.
Tweedens, na-uitharding. Die vars gevormde koppie gaan in die oond. Hitte maak dat die rubber meer kruisbind. Dit word na-vulkanisering genoem. As jy hierdie stap oorslaan, sal die eienskappe van die koppie mettertyd verander. Dinge kan mettertyd 'n bietjie moeiliker raak. Kompressie-verharding maak dinge erger. Oondbehandeling hou alles stabiel.
As jy hierdie stappe mis wanneer jy vakuumkoppies maak, sal jy met foutiewe veldeenhede eindig. Flits kan die seëling beskadig. Ongeharde rubber hou nie baie lank nie.
Naverwerking vir metaalhouers
Die bewerkte stingel lyk goed vanaf die draaibank. Dis nog nie klaar nie.
Platering is die eerste stap. Sink- of nikkelplatering maak hulle bestand teen korrosie. 'n Ongeplateerde staalstingel sal roes in 'n vogtige fabrieksomgewing. Roes kan die seëloppervlak beskadig. Dit sluit ook die passtuk in die houer vas. Sinkplatering is standaard. Nikkelplatering kos meer, maar dit kan sterker chemikalieë hanteer.
Dan gaan dit oor na die ontbraam van die skroefdraad. Sny van skroefdraad kan skerp kante laat. Daardie brame kan tydens montering in die rubberkussing sny. Nog erger, hulle kruisdraad met bypassende fittings. Jy kan 'n draadwiel of 'n vibrerende tuimelaar gebruik om die brame af te slaan.
Draadrol is 'n goeie alternatief vir hoësterkte-stingels. In plaas van sny, word die drade gevorm deur te rol. Geen skyfies nie. En daar is geen brame nie. Die drade is sterker omdat die metaalkorrel om die profiel vloei. Dit is redelik standaard in premium CNC-bewerking vir vakuumbekerbewerkings.
Spesiale Skoonkamer- en Voedselgraad-Afwerking
Sommige programme benodig 'n paar ekstra stappe.
Wanneer dit kom by die gebruik in skoonkamers, soos vir die hantering van halfgeleiers en mediese montering, is ultrasoniese skoonmaak die beste keuse. Die onderdele gaan in 'n bad met gedeïoniseerde water. Hoëfrekwensie-klankgolwe skep klein borrels wat ineenstort en elke oppervlak skrop. Dit verwyder stof, olies en los deeltjies.
Voedselgraadtoepassings voeg FDA-voldoenende spoelmiddel by. Die skoonmaakmiddels en finale spoelwater moet aan FDA-regulasies voldoen. Oorblywende chemikalieë kan nie voedselprodukte besoedel nie. Soms word 'n aparte, toegewyde produksielyn net vir hierdie onderdele gebruik.
'n Normale industriële vakuumbeker vir 'n motoraanleg word gebruik vir plateer en ontbraam. Die beker wat vir die koekieverpakkingslyn gebruik word, word ultrasonies skoongemaak en met FDA-goedgekeurde vloeistowwe afgespoel. Die basiese vakuumbekermateriaal kan dieselfde wees. Naverwerking is wat die verskil maak.
Watter materiale word algemeen gebruik vir industriële vakuumkoppies?
Rubber is ietwat van 'n verkeerde benaming. Verskillende verbindings tree op heeltemal verskillende maniere op. As jy die verkeerde materiale vir die vakuumbeker kies, sal dit faal, maak nie saak hoe goed die beker gemaak is nie.
Rubber is nie een ding nie. Verskillende verbindings tree heeltemal anders op. Die keuse van die verkeerde vakuumbekermateriaal waarborg mislukking, ongeag hoe goed die beker gevorm is.
| materiaal | Sleutel Eienskappe | Beste toepassings |
| Nitril (NBR) | Oliebestandheid, goeie skuur, algemene doel | Masjineriewinkels, motormontering, olierige oppervlaktes |
| Silikoon (VMQ) | Ekstreme temperatuurreeks (-60°C tot 230°C), voedselgraadgrade beskikbaar | Baklyne, vrieskastoepassings en mediese toestelle |
| Poliuretaan (PU) | Uitstekende skuurweerstand, hoë skeursterkte, duursaam | Ruwe oppervlaktes, betonblokke, herwinde materiale |
| Natuurlike rubber (NR) | Hoë wrywingskoëffisiënt, goeie elastisiteit, goedkoop | Kartonbokse, golfkarton, papiergoedere |
Hoe om te kies: 'n Praktiese keuringsgids
Drie vrae dryf die besluit.
- Is die omgewing warm of koud? Silikoon werk oor die wydste reeks. Nitriel word styf onder -20°C. FKM hanteer hitte, maar faal in die koue.
- Oppervlaktekstuur. Gladde glas benodig 'n ander materiaal as growwe beton. Poliuretaan weerstaan sny op skerp of growwe oppervlaktes. Natuurlike rubber hou gladde karton die beste vas.
- Watter chemikalieë is teenwoordig? Olie benodig nitriel of FKM. Buitelugblootstelling benodig EPDM. Voedselkontak benodig FDA-graad silikoon.
Die regte materiaal vir die vakuumbeker pas by die toepassing. Daar is geen universele verbinding nie. 'n Beker wat perfek werk op 'n olierige enjinblok faal onmiddellik op 'n bevrore kosboks. Pas die materiaal by die werk aan.
Oor NOBLE: Jou Vennoot in Presisievervaardiging
Kernvervaardigingsvermoëns
- CNC presisie bewerking (Vir metaalhouers en toebehore)
Multi-as CNC draai en frees. Switserse draaibanke vir klein, komplekse stingels. Lewendige gereedskap maak dit moontlik om seskantige plat gate en dwarsgate in een opstelling te skep.
Beskikbare materiale: Koper (vrybewerk), aluminium (liggewig), vlekvrye staal (304 en 316 vir korrosiebestandheid) en legeringsstaal (vir hoësterkte-toepassings).
Toleransies tot ±0.005 mm op kritieke kenmerke. Dit is vyf mikron. Ter vergelyking, 'n menslike haar is ongeveer 75 mikron.
- Plastiekbewerking & Spuitgieten
Vaste komponente benodig stewige plastiek. Geskroefde liggame. Klepstingels. Verbindingshuise.
Prototipering word eers deur CNC-bewerking gedoen . Vinnige ommeswaai vir ontwerpvalidering. Sodra die ontwerp vasgestel is, skuif produksie na spuitgietwerk vir laer koste per onderdeel.
Beskikbare materiale: PEEK (hoë hitte- en chemiese weerstand), POM/Delrin (lae wrywing), Nylon PA6/66 (taai), ABS (algemene doel), Polikarbonaat (slagbestand).
Die Direkte Verbinding met Vakuumkoppies
Al hierdie dele—die bewerkte steel, die gevormde plastiekpassing, die skroefdraadadapter—gaan direk in die suigbeker-samestellings. 'n Pasgemaakte vakuumbeker-gereedskapprojek begin dikwels met die metaalsteelontwerp. Dit is waar NOBLE inkom.
Kwaliteit sertifisering
ISO 9001:2015 beteken konsekwente gehalte vir algemene industriële onderdele. Motorvoertuie. Verpakking. Elektronika. Herhaalbare prosesse. Internasionale standaarde. 'n Kliënt in Duitsland ontvang dieselfde onderdeel as 'n kliënt in Texas.
ISO 13485:2016 verhoog die vereistes. Mediese-graad kwaliteit. Volledige naspeurbaarheid van grondstoflot tot voltooide onderdeel. Skoonmaakprotokolle. Risikobestuursdokumentasie. As die vakuumbeker in mediese toestelmontering of farmaseutiese verpakking gebruik word, is hierdie sertifisering belangrik.
Waarom met NOBLE saamwerk?
- Vertikale Integrasie. Rou materiaal kom by een deur in. Voltooide onderdele gaan na 'n ander. CNC-bewerking, plastiekinspuiting, inspeksie en versending vind alles onder een dak plaas. Geen oorhandigings aan onbekende subkontrakteurs nie.
- Ingenieursondersteuning. 'n DfM-analise word op elke nuwe ontwerp uitgevoer. Kan die houer vinniger gemasjineer word? Kan die plastiekonderdeel met eenvoudiger gereedskap gegiet word? Die analise vind plaas voor die kwotasie. Kliënte ontvang gevolglik laer koste en korter levertye.
- Geen MOQ-druk nie. 'n Navorsingspan benodig vyf stukke vir 'n prototipe. 'n Produksielyn benodig vyftigduisend. NOBLE hanteer albei. Begin klein. Skaal op. Geen straf vir lae volume aan die begin nie.
Ons verbintenis tot kwaliteit
Inspeksietoerusting. CMM (koördinaatmeetmasjien) vir komplekse geometrieë. Optiese vergelykers vir draadprofiele. Digitale mikrometers en boormeters vir daaglikse kontroles.
Naspeurbaarheid. Vir ISO 13485-onderdele kry elke bondel 'n unieke nommer. Materiaalsertifikate bly op lêer. Prosesparameters word aangeteken. 'n Herroepingscenario – indien een ooit sou gebeur – word beheer en beheer.
Oppervlakafwerking. Ontbraming vind standaard op elke bewerkte onderdeel plaas. Platering (sink, nikkel) is intern beskikbaar. Ultrasoniese skoonmaak vir skoonkamertoepassings. Geen nodig om onderdele na 'n derde party te stuur en vir die beste te hoop nie.
Dit is die aanbod. Presisie-komponente vir industriële vakuumbeker-samestellings. Geen rubber nie. Geen leë beloftes nie. Net gemasjineerde en gevormde onderdele wat pas, seël en hou.
FAQ
Kan ek 3D-druk 'n vakuum-suigbeker?
Ja vir prototipering. Gebruik TPU-filament. Die buigsame materiaal werk.
Maar moenie gedrukte koppies in produksie gebruik nie. Die lae skep mikroskopiese kanale. Lug lek deur. Die koppie verloor vakuum. 'n Gevormde koppie het soliede wande. 'n Gedrukte koppie het duisende klein gapings.
Wat is die verskil tussen 'n bolvormige koppie en 'n plat koppie?
'n Plat koppie verseël teen 'n gladde, plat oppervlak. Glas. Plaatmetaal. Plastiekpanele. Die lip maak gelyke kontak. Dis al wat dit doen.
'n Balgbeker het gevoude wande. Hierdie balk druk saam en rek. Dit laat hoogtekompensasie toe. Kies 'n kromgetrekte plank. Lig 'n boks met 'n ongelyke bokant op. Die balk absorbeer die verskil. Die beker lig ook met 'n kort vertikale slag. Dit help met brose dele.
Hoe keer ek dat silikoonkoppies merke op glas laat?
Standaard silikoon laat residue agter. Olies van die uithardingsproses dra oor na die glasoppervlak. Die resultaat is 'n troebel ring of 'n vetterige kol.
Die oplossing is gehalogeneerde silikoon. Sommige verskaffers noem dit "spoorloos" of "merkvry" behandel. Die oppervlak word gewysig tydens gietwerk. Geen oliemigrasie nie. Geen merke nie. Die glas bly skoon.
Is koper- of vlekvrye staalhouers beter?
Kopermasjiene word maklik gemaak. Dit weerstaan korrosie in droë fabriekslug. Dit kos minder. Vir 'n standaard monteerlyn wat plastiekonderdele optel, werk koper goed.
Vlekvrye staal hanteer nat toestande. Afspoelomgewings. Voedselverwerkingslyne. Skoonkamers met aggressiewe skoonmaakmiddels. 304 vlekvrye staal weerstaan roes. 316 vlekvrye staal hanteer sout en sterker chemikalieë.
Kies koper vir droog en goedkoop. Kies vlekvrye staal vir nat en regulatories. Daar is geen universele "beter" nie. Slegs wat by die toepassing pas.







