
Inleiding (Paragraaf)
Watter proses is beter vir die vervaardiging van dosyne plastiekonderdele? 3D-drukwerk ? Nee, dis te stadig tensy daar genoeg masjiene is. Spuitgietwerk is beter geskik vir bestellings van honderde onderdele . Die antwoord is vakuumgieting . Dit vul daardie gaping. Dis vinnig genoeg. Dis ook goedkoop genoeg. Dis goed genoeg vir werklike gebruik.
Baie mense vra waar hierdie proses eintlik werk. Vakuumgiettoepassings strek van konsepmotors tot chirurgiese gereedskap. Hier werk dit die beste vir prototipering en kleinskaalproduksie.
Automotive Industry
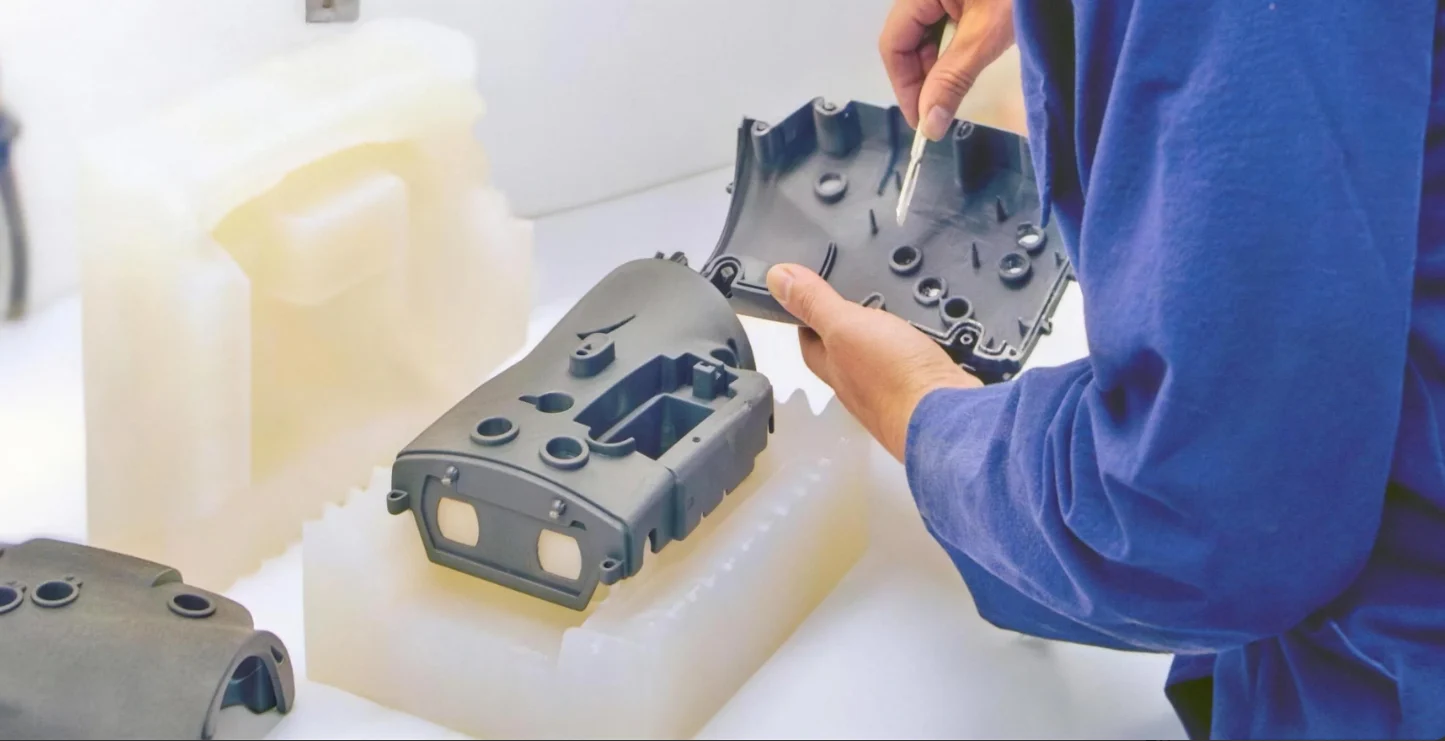
Motorvervaardigers moet vakuumgietwerk in hul ontwerpe gebruik. Dit word ook as 'n funksionele komponent gebruik vir die toets van die enjinkompartement. Vir konsep- of renmotors is die uitset te laag, en die verwerkingskoste met harde vorms sou baie hoër wees.
Binne- en buiteprototipes
Mense beoordeel 'n motor volgens sy binnekant voordat hulle die enjin selfs aanskakel. Dit beteken dat die paneelbordpanele die regte tekstuur en grein moet hê. Ventilasie-louwers moet ook glad beweeg. Beheerknoppies moet 'n bevredigende gevoel hê. ABS-agtige harse in vakuumgietwerk kan dit lewer. Die onderdele lyk en voel net soos produksie-inspuitgietplastiek.
Kopliglense en agterligbedekkings benodig optiese helderheid. UV-stabiele helder harse is ideaal vir hierdie doel. Ontwerpers kan nou vyf of tien lensprototipes vir fotometriese toetsing giet sonder om maande vir 'n vorm te wag.
Funksionele Onder-Enjinkap Toetsing
Die enjinkompartement is 'n strawwe omgewing. Daar is hittesiklusse, vibrasies en chemiese blootstelling. Prototipes moet werklike toestande weerstaan. Hoëtemperatuurharse vir vakuumgieting kan hierdie toestande weerstaan. Hakies, vloeistofreservoirs en luginlaatkomponente word gegiet van materiale wat temperature onder die enjinkap kan weerstaan. Die data van hierdie toetse beïnvloed die finale produksiegereedskap.
Pasgemaakte en Lae-Volume Voertuie
Konsepmotors is unieke stellings. In teenstelling hiermee bou renspanne twintig identiese motors vir 'n seisoen. Klassieke motorrestoureerders benodig onderdele wat die oorspronklike vervaardigers dekades gelede opgehou produseer het. Nie een van hierdie scenario's regverdig die gebruik van staalinspuitvorms nie. Die volume is te laag.
Vakuumgieting los hierdie probleem op. Mense kan tien tot vyftig eenhede direk uit silikoonvorms maak. Die onderdele pas. Hulle presteer goed. En die gereedskapskoste is 'n fraksie van wat produksievorms sou vereis. Vir prototipering en kleinskaalproduksie in die motorbedryf is dit dikwels die enigste praktiese opsie.
Medies en gesondheidsorg
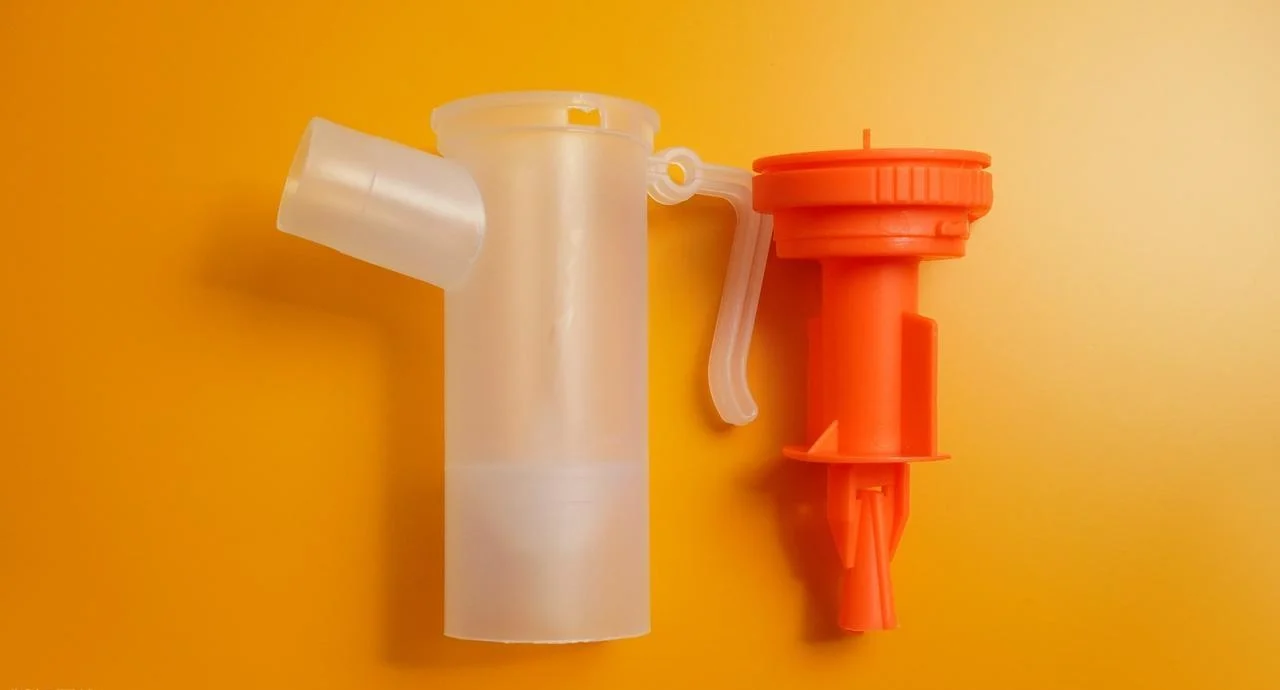
Die reëls vir die ontwikkeling van mediese toestelle is anders. Pasiëntveiligheid is ononderhandelbaar – regulatoriese weë vereis dokumentasie. Ontwikkelingsiklusse vereis ook funksionele onderdele vir toetsing voordat produksiegereedskap toegewy word. Vakuumgieting is goed geskik vir hierdie bedryf vir nie-inplantbare toepassings.
Pasgemaakte pasiëntspesifieke toestelle
Elke pasiënt is anders. Ortotika moet by die vorm van 'n individu se voet pas. Prostetiese voetstukke benodig presiese kontoere om 'n goeie passing vir die oorblywende ledemaat te verseker. Tandheelkundige modelle vereis presiese tandgeometrie vir die ontwerp van die belyner.
Massaproduksiegereedskap is nie hier geskik nie. Elke onderdeel is uniek. Vakuumgieting gekombineer met pasiëntspesifieke 3D-gedrukte meesters los hierdie probleem op. Eers skandeer 'n kliniek die pasiënt se anatomie. 'n Tegnikus druk dan 'n meesterpatroon. 'n Silikoonvorm vang daardie geometrie vas. Die resultaat is 'n pasgemaakte toestel wat so doeltreffend as moontlik vervaardig word. Vir produksielopies van een tot vyf pasiëntgepaste toestelle is dit dikwels die enigste vervaardigingsmetode wat ekonomies lewensvatbaar is.
Sagte mediese komponente
Nie alle mediese onderdele is styf nie. Seëls vir vloeistofhantering moet byvoorbeeld buigsaam wees. Pakkings vir instrumentbehuisings moet bestand wees teen kompressie. Sagte handvatsels op chirurgiese instrumente vereis 'n gemaklike, glyvaste oppervlak.
Shore A rubberformulering is ideaal vir vakuumgiettoepassings soos hierdie. Sagte komponente kan direk in silikoonvorms gegiet word. Die durometer wissel van baie sagte, jelagtige materiale tot stewiger rubberteksture. Daar is geen behoefte aan 'n sekondêre oorgietingsopstelling nie. Daar is geen behoefte aan komplekse twee-skot gereedskap nie. Jy kry net 'n enkele gietstuk met die regte materiaaleienskappe.
Weereens geld die waarskuwing. Sagte mediese komponente wat op hierdie manier gegiet word, is nie outomaties geskik vir inplanting of langtermynkontak met die liggaam nie. Volledige sertifisering, materiaaltoetsing en regulatoriese goedkeuring word vereis vir enige inplantbare of kritieke gebruik. Vir prototipering en kleinskaalproduksie van nie-kritieke mediese onderdele is vakuumgieting egter 'n bewese en betroubare metode.
Consumer Electronics
Die verbruikerselektronikabedryf beweeg vinnig. Die produklewensiklus word in maande gemeet, nie jare nie. Ontwerpers benodig fisiese onderdele vir gebruikerstoetsing, valtoetsing en die skep van bemarkingsmonsters. Staalgereedskap neem te lank. Om elke onderdeel individueel met 3D-drukwerk te druk, is te duur. Vakuumgieting vind die regte balans vir prototipering en kleinskaalproduksie in hierdie bedryf.
Draagbare en handtoestelle
Mense verwag dat draagbare toestelle gemaklik teen die vel moet pas. ’n Horlosiekas benodig gladde rande. ’n Oordopbehuising moet by die kontoer van ’n oorkanaal pas. ’n Foonkas benodig presiese uitsparings vir knoppies en kameras.
Vakuumgieting produseer hierdie omhulsels in tien tot vyftig eenhede. ABS-agtige harse gee die regte styfheid en impakweerstand. Die oppervlakafwerking pas by spuitgegoten produksieonderdele. Ontwerpers plaas gegote prototipes in gebruikersstudies. Toetsers dra hulle vir 'n week. Terugvoer kom terug. Veranderinge gaan na die volgende ontwerp-iterasie.
Oorgiet vir sagte-aanraking afwerkings is nog 'n toepassing. Mense giet stewige omhulsels met geïntegreerde rubbergrepe in 'n enkele bewerking. Die silikoonvorm hou die stewige insetsel vas terwyl die sagte materiaal daarom giet. Geen twee-skot spuitgietmasjien nodig nie. Vir lae-volume produksie van premium bykomstighede werk hierdie benadering goed.
Drones en Robotika
Mense produseer vyf of tien volledige hommeltuigrame in 'n enkele bondel. Dan monteer hulle die elektronika. Dan vlieg hulle die prototipe doelbewus teen 'n muur in om te sien wat breek. Die data van hierdie vernietigende toetse beïnvloed die finale produksieontwerp.
'n Algemene visuele vergelyking toon 'n gegote hommeltuigraam langs 'n spuitgegoten finale onderdeel. Die twee dele lyk amper identies. Die gegote onderdeel mag egter effens laer impaksterkte hê. Die gegoten onderdeel is egter meer koste-effektief vir hoëvolumeproduksie. Vir die prototipering en kleinskaalproduksie van hommeltuigkomponente, verskaf die gietproses funksionele toetsdata weke of maande voordat harde gereedskap gereed is.
Randapparatuur en laaiers
Bekendstellingsuitgawes van sleutelborde vereis pasgemaakte omhulsels. Vakuumgieting word gebruik om hierdie omhulsels in klein hoeveelhede te vervaardig. Twintig eenhede is gegiet vir 'n skarefinansieringsveldtog. Nog honderd is gemaak vir vroeë resensentmonsters. Hierdie onderdele funksioneer identies aan die finale produksiestukke. Die verskil lê in die gereedskapskoste: 'n paar duisend dollar vir silikoonvorms teenoor tienduisende vir staalinspuitvorms.
Vir verbruikerselektronika-aanvangsondernemings en gevestigde handelsmerke wat beperkte uitgawes bekendstel, bied hierdie proses 'n praktiese roete van CAD na fisiese produk. Daar is geen behoefte aan 'n massiewe voorafbelegging nie. Jy kry net funksionele onderdele gereed vir toetsing en vroeë produksie.
Lugdiens
Lugvaart is 'n ander wêreld. Regulasies is streng. Volumes is laag. Mense in hierdie bedryf benodig vervaardigingsmetodes wat vir klein hoeveelhede werk en aan streng veiligheidsstandaarde voldoen.
Binne-kajuitkomponente
Sitplek-armleunings word baie gebruik. Knipdeksels word duisende kere oop- en toegemaak. Hierdie onderdele moet bestand wees teen slytasie. Nog belangriker, hulle mag nie brand of giftige rook in 'n vuur vrystel nie.
Daar is brandvertragende harse wat aan die FAA se standaarde vir vakuumgieting voldoen. Die materiaal slaag vertikale brandtoetse. Dit voldoen aan die vereiste rookdigtheid. Wanneer dit kom by die maak van klein hoeveelhede nie-strukturele kajuithardeware, beteken hierdie proses dat jy nie hoef te betaal vir die soort gereedskap wat in lugvaart gebruik word nie.
Kajuitmodelle en toetsing
Voordat enigiemand metaal begin sny vir 'n nuwe kajuituitleg, moet ontwerpers ergonomie toets. Rame op skerms moet maklik vanuit verskillende hoeke leesbaar wees. Beheerpanele moet met jou vingers toeganklik wees, selfs wanneer jy handskoene dra.
Vakuumgieting is 'n goeie manier om hierdie modelkomponente vinnig te maak. Die skakelaarpanele is gemaak van swart ABS-agtige hars. Jy kan skermrame in mat of tekstuurafwerkings kry. Die onderdele pas net op die strukturele rame. Vlieëniers kommunikeer daarmee. Ingenieurs kyk en meet.
Drone- en hommeltuigonderdele
Drones wat deur die weermag en vir opnames gebruik word, kos gewoonlik nie duisende nie. Dit is redelik normaal om vyftig of honderd daarvan te maak. Elke vliegtuigromp benodig monteerstukke vir die sensors, batterybehuisings en avionika-omhulsels.
Impakbestande en liggewig harse vir vakuumgieting is perfek vir hierdie werk. Mense giet volledige vliegtuigrompkomponente in tien tot twintig eenhede per bondel. Die onderdele is sterk genoeg vir vlugtoetse. Hulle is lig genoeg om binne die vraglimiete te bly. Wanneer jy 'n klein aantal onbemande lugvoertuie vervaardig, is hierdie benadering dikwels vinniger en goedkoper as om elke komponent van staaf te bewerkstellig of maande te wag vir produksiegereedskap.
Legacy Vliegtuig Onderdele
Dit is 'n pynlike probleem. Vliegtuie vlieg tipies vir dertig of veertig jaar. Die oorspronklike vervaardiger het vyftien jaar gelede opgehou om onderdele te vervaardig. 'n Grendel breek. 'n Paneel kraak. Die operateur benodig een vervangingsonderdeel. Nie 'n duisend nie. Nie eers vyftig nie. Net een.
Vakuumgieting los hierdie probleem op. Daar is geen minimum bestelhoeveelheid nie. Daar is geen NRE's vir produksievorms nie. Vir die vervanging van komponente wat nie meer in produksie is nie, is dit 'n praktiese oplossing. Dit stel operateurs in staat om hul vliegtuie weer in diens te neem sonder om duur omgekeerde ingenieurswese of pasgemaakte bewerking te gebruik.
Industriële toerusting & Robotika
Die produksielyn het onklaar geraak. Iemand benodig teen môre 'n vervangende onderdeel. 'n Nuwe robotsel is ontwerp. Die span benodig binne 'n week funksionele grypers. Diegene in die industriële sektor is vertroud met hierdie soort druk. Vakuumgieting is ideaal vir hul prototipering en kleinskaalproduksie van nie-strukturele komponente.
Robotiese eindeffektors
Samewerkende robotte, of kobotte, werk langs mense. Hul grypers moet ferm genoeg wees om 'n onderdeel vas te hou, maar sag genoeg om te verhoed dat dit vergruis word of 'n menslike hand beseer word. Vaste metaalkake is nie geskik vir hierdie doel nie.
Rubberagtige poliuretane vir vakuumgieting los hierdie probleem op. Mense kan buigsame grypers met pasgemaakte durometers giet. Hierdie materiaal het hoë skeursterkte en goeie skuurweerstand. Hierdie grypers word dan aan 'n samewerkende robot geheg en ondergaan weke se fabriekstoetsing. Ontwerpveranderinge word teruggevoer in die volgende vormhersiening. Daar is geen wagtyd vir inspuitgereedskap nie. Daar is geen behoefte aan 'n duur oorgiet-opstelling nie.
Sensor- en kamerahuise
Fabrieksoutomatisering maak staat op 'n verskeidenheid sensors en kameras. Hierdie vereis beskerming teen stof, koelmiddelspuit en toevallige impak. Die afmetings en konnektorliggings van elke sensor verskil. Gereedgemaakte omhulsels pas dus selde.
Vakuumgieting word dus gebruik om pasgemaakte beskermende behuisings vir lae-volume outomatiseringsprojekte te vervaardig. Hierdie behuisings kan gegiet word met geïntegreerde monteerflense, kabelspanningverligtingskenmerke en deursigtige vensters vir optiese sensors. Vir bondels van tussen vyf en twintig sensorbehuisings bied hierdie benadering funksionele hardeware sonder die behoefte aan CNC-bewerking van elkeen uit soliede materiaal.
Verbruikersgoedere, Toestelle en Ontwerp
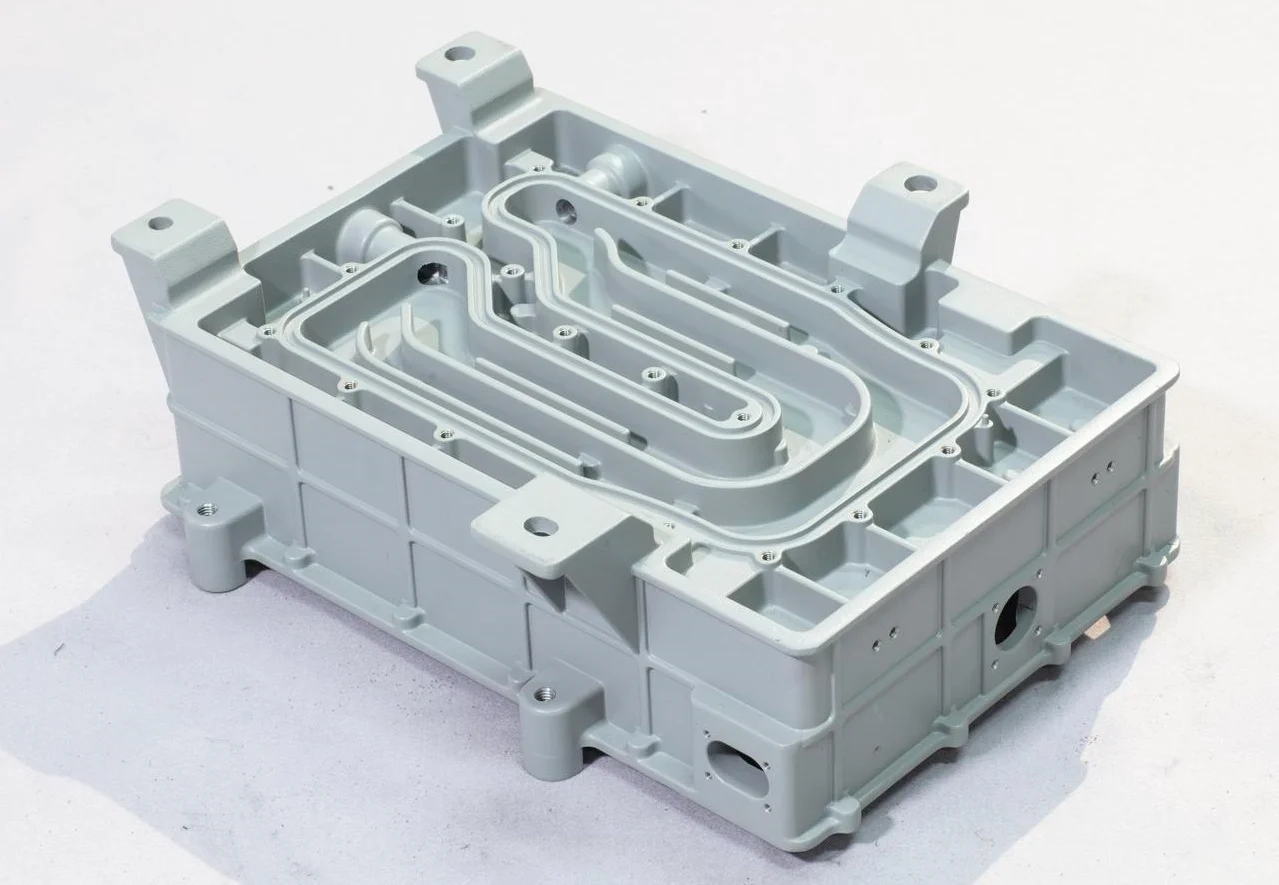
Ingenieurs kan nie besluite neem gebaseer op skermweergawes nie. Hulle moet die oppervlaktekstuur kan voel en toets hoe die clips bymekaar pas. Vakuumgieting is ideaal vir prototipering en kleinskaalproduksie.
Klein Toestelbehuisings
Die blenderbehuising moet styf om die motor pas. Die knoppiepaneel moet in lyn wees met die skakelaars daaronder. Die dekselgrendel moet bevredigend in plek klik.
Ontwerpers produseer CAD-modelle en stuur dit vir prototipering. Vakuumgieting skep volledige toestelbehuisings in ABS- of polikarbonaat-agtige harse. 'n Span stel dan 'n funksionele prototipe saam wat die werklike motor, stroombaanbord en bedrading insluit. Dan toets hulle die monteringsvolgorde.
Vir koffiemasjienpanele is die oppervlakafwerking belangrik. 'n Glansende voorpaneel wys elke vingerafdruk. 'n Getekstureerde paneel versteek hulle. Vakuumgieting repliseer getrou beide afwerkings van die meesterpatroon. Die voorkoms en tekstuur word geëvalueer op 'n volledig gemonteerde model. Enige veranderinge word dan teruggevoer na die CAD-stelsel. Nog 'n gietgroep word binne dae vervaardig.
Sportgoedere en speelgoed
Helmvisiere vereis optiese helderheid en impakweerstand. Brilrame moet buigsaam genoeg wees om verskillende gesigvorms te pas terwyl die lense stewig in plek gehou word. Aksiefigure vereis presiese detailering van gesigte en bykomstighede.
Vakuumgieting kan hierdie uiteenlopende vereistes hanteer. Deursigtige poliuretane vir visiere laat lig deur sonder vervorming. Buigsame formulerings bied die regte spanning vir brilrame. Stywe, hoëdetail-harse vang die fyn kenmerke van versamelbare aksiefigure vas.
Argitektoniese en kunsmodelle
Argitekte moet boukomponente kan skaal vir kliëntpresentasies. 'n Pasgemaakte lampskermontwerp verkoop dalk net vyftig eenhede. 'n Beeldhouer wil dalk 'n beperkte uitgawe van 'n stuk produseer.
Vakuumgieting is ideaal vir al hierdie projekte. 'n Meesterpatroon word vanaf CAD gedruk of 'n oorspronklike beeldhouwerk word geskandeer. 'n Silikoonvorm vang elke oppervlakdetail vas. Die gietstukke is identies aan die meester. Verskeie kopieë kan dan na kliënte, galerye of kleinhandelaars gestuur word.
Wanneer om NIE Vakuumgietwerk te Gebruik nie
Vakuumgieting is 'n nuttige tegniek. Dit is egter nie geskik vir elke werk nie. Om die beperkings daarvan te verstaan, kan duur foute en gemiste sperdatums voorkom. Dit is waar die proses faal.
Motorvoertuie: Meer as 10 000 onderdele
Motordeurhandvatsels verkoop in die miljoene oor voertuigplatforms. 'n Dashboardpaneel verkoop in die honderdduisende elke jaar. Vakuumgieting kan nie hierdie volumes produseer nie. 'n Silikoonvorm kan tussen tien en vyftig dele produseer voordat dit degradeer. Die proses per onderdeel is stadig. Die materiaalkoste per pond is ook hoër as dié van kommoditeitstermoplastiek.
Die korrekte benadering is spuitgietwerk. Die aanvanklike gereedskapskoste is egter hoog. Die prys per onderdeel op skaal is egter net 'n paar sent. Diegene wat vakuumgietwerk vir hoë-volume motoronderdele probeer, vind dat hulle dosyne silikoonvorms verbrand en uiteindelik meer per stuk betaal as wat hulle vir staalgereedskap sou doen. Die wiskunde tel eenvoudig nie op nie.
Medies: Permanente Inplantaats
'n Heupvervanging hou dekades lank. 'n Spinale fusiehok moet sy strukturele integriteit behou wanneer dit aan herhaalde belasting onderwerp word. Pasiëntveiligheid moet nooit in die gedrang kom deur 'n gegote poliuretaan-onderdeel te gebruik nie. Die materiaaleienskappe is goed gedokumenteer. Die langtermyn-kruip- en moegheidsgedrag is egter nie dieselfde as dié van inplantaatgraad PEEK of titanium nie.
Die standaard hier is CNC-bewerking van mediese-graad metale of goedgekeurde termoplastiek. Vakuumgieting is nie geskik vir permanente, lasdraende of langtermyn-implanteerbare toestelle nie. Diegene wat gietinplantings aanvra, toon 'n wanbegrip van beide materiaalwetenskap en die regulatoriese pad. Reguleringsliggame sal dit nie goedkeur nie. Ingenieurs moet dit nie voorstel nie.
Lugvaart: Primêre Strukturele Sparre
Die gewig van 'n vliegtuig word tydens vlug deur sy vlerkbalk gedra. Landingsgestelkomponente verduur uiterste spanning met elke opstyg en landing. Gegoten poliuretane is nie strukturele materiale nie. Hulle vervorm onder volgehoue las. Hulle versag by matige temperature. Hulle het ook nie die moegheidsweerstand van vliegtuiggraad aluminium-, titanium- en koolstofkomposiete nie.
Die korrekte keuses vir landingsgestelkomponente is metaalbewerking, saamgestelde oplegwerk of gesmede komponente. Vakuumgieting het geen plek in primêre vliegtuigrompstrukture nie. Dit word verstaan deur mense in die lugvaartbedryf.
Verbruikerselektronika: Miljoene eenhede
Slimfoonhouers verkoop in hul tienmiljoene. Die omhulsel vir 'n gewilde laaier beloop die hoë ses syfers. Vakuumgieting vir hierdie hoeveelhede is onprakties.
Spuitgietwerk is die enigste ekonomiese opsie op skaal. Die staalgereedskap kan vyftigduisend dollar kos. Die geamortiseerde koste oor 'n miljoen eenhede sal egter slegs vyf sent per onderdeel wees. Vakuumgieting teen hoë volumes kos dollar per onderdeel. Die verskil is enorm.
Kies NOBLE vir die beste vakuumgietvervaardiging
NOBLE is 'n volledig geïntegreerde metaal- en plastiekverwerkingsaanleg wat spesialiseer in lae- tot mediumvolumeproduksie. Ons oorbrug die gaping tussen prototipes en massaproduksie deur interne CNC-bewerking en inspuitgietvermoëns aan te bied, gerugsteun deur streng kwaliteitsbestuurstelsels.
Ons Kernverwerkingsvermoëns
Ons giet nie net prototipes nie; ons voltooi die werk. Ons aanleg hanteer die hele vervaardigingsketting:
| proses | Materiale | tipiese Aansoeke |
| Spuitgieten | ABS, PC, Nylon, PEEK, Asetaal | Hoë-volume produksielopies |
| CNC bewerking | Aluminium, koper, vlekvrye staal, titanium | Presisiehakies, behuisings en funksionele metaalonderdele |
| Vakuum giet | Poliuretane, silikone, ABS-agtige harse | 10–100-eenheid prototipes, bruggereedskap |
| oppervlakafwerking | Verf, platering, anodisering, teksturering | Kosmetiese verbruikers- en motoronderdele |
| Vergadering | Hittestaking, ultrasoniese sweiswerk en handmatige montering | Gereed-om-te-verskeep komponente |
Ons sertifisering
Ons werk onder internasionaal erkende kwaliteitsstandaarde om veeleisende nywerhede soos mediese toestelle, motorvoertuie en lugvaart te bedien.
- ISO 9001:2015 (Gehaltebestuur)Gesertifiseer vir konsekwente ontwerp, produksie en aflewering van metaal- en plastiekkomponente in alle industrieë.
- ISO 13485:2016 (Mediese Toestelle)Gesertifiseer vir die vervaardiging van komponente wat in chirurgiese instrumente, diagnostiese toerusting en Klas I/II mediese toestelle gebruik word (uitgesluit inplantbare toestelle tensy anders vermeld).
FAQ
Kan vakuumgiet spuitgiet vervang?
Nee, vakuumgieting dien 'n ander doel. Dit produseer tussen tien en vyftig dele uit 'n silikoonvorm. In teenstelling hiermee kan spuitgiet duisende of selfs miljoene dele uit 'n staalgereedskap produseer. Die aanvanklike koste en levertyd vir spuitgiet is baie hoër. Die koste per onderdeel op skaal is egter baie laer. Vakuumgieting vul die gaping in lae volumes. Dit is nie bedoel vir hoëvolumeproduksie nie.
Hoeveel dele kan een silikoonvorm maak?
Ongeveer twintig tot dertig dele. Dit hang af van die geometrie van die dele en die hars wat gebruik word. Eenvoudige vorms sonder ondersnydings kan tot veertig dele oplewer. Komplekse vorms met skerp hoeke of dun wande kan die vorm na vyftien skote kraak. Die vorm degradeer geleidelik. Die oppervlakafwerking verswak eerste. Dimensionele akkuraatheid volg.
Is vakuumgieting geskik vir deursigtige onderdele?
Ja, maar met beperkings. Die helderheid van die finale produk hang af van die oppervlakafwerking van die meesterpatroon. 'n Gepoleerde meesterpatroon lewer 'n deursigtige onderdeel. 'n Growwe meesterpatroon lewer egter 'n troebele onderdeel. Ook is enige borrels in die hars duidelik sigbaar in die deursigtige dele. Behoorlike ontgassing is dus van kritieke belang. Die resultate is uitstekend vir deursigtige kosmetiese dele soos vertoonlokaalmodelle. Vir optiese-graad lense wat 'n presiese brekingsindeks benodig, is spuitgegoten optiese plastiek of bewerkte glas egter verkieslik.







