
Dink aan die lens van jou foon se kamera of die sensor van 'n mediese teleskoop. Hulle is waarskynlik van optiese plastiek gemaak. Hierdie komponente is oral. Maar om hulle te maak is ietwat van 'n paradoks. Die idee is om dit so helder soos glas te kry. Die materiaal is glad nie soos glas nie.
Inleiding: Die unieke uitdaging van optiese plastiek
Hier is die kernprobleem. Die bewerking van deursigtige plastiek vir optika is 'n heel ander spel. Dis nie soos om metaal te sny nie, waar jy sterk moet wees. Dis nie eens soos om 'n growwe plastiekbehuising te maak nie. Die uitdaging is deursigtigheid. Selfs die kleinste foutjie – 'n klein skrapie, 'n sweempie hittewaas of 'n interne spanningspunt – word sigbaar. Dit bederf regtig die effek. Jy kan nie net 'n goeie snit maak nie. Jy moet beheer hê oor die hele proses, van begin tot einde. Dit beteken jy benodig 'n volledige stelsel van stappe, 'n "prosesketting". Elke stap beïnvloed die volgende. Een fout aan die begin waarborg mislukking aan die einde. Hierdie gids sal jou deur daardie ketting lei.
Waarom is dit so moeilik? Die wetenskap agter die uitdaging
Die Vergrotende Effek van Optiese Plastiek
Elke vlek en krap is duidelik omdat die lig daardeur moet gaan. Die verwerking van deursigtige plastiek is so, maar erger.
Jy vorm nie net die oppervlak nie. Jy vorm basies die hele pad waardeur die lig sal beweeg. Enige probleem binne die materiaal of op die oppervlak daarvan word vererger.
Stel jou 'n klein skrapie voor, omtrent so groot soos 'n haar. Dit maak nie saak op 'n metaalhakie nie. Op 'n lens sal daardie skrapie lig verstrooi. Dit skep 'n sigbare waas of 'n verwronge glans. Dis 'n defek wat jy nie kan ignoreer nie.
Dink nou aan hitte. Wanneer jy metaal sny, moet jy aan gereedskapslytasie dink. Wanneer jy deursigtige plastiek sny, bekommer jy jou oor die materiaal self. As daar te veel wrywing is, word die plastiek nie net warm nie. Dit kan baie klein by die snypunt smelt of interne spanning ontwikkel. Hierdie spanningsdubbelbreking is soos 'n versteekte lens binne jou lens wat lig in die verkeerde rigting buig.
Selfs die manier waarop die plastiek gestruktureer is, is 'n probleem. Baie optiese plastiek is amorf. Hulle het nie 'n korrel soos metaal nie, maar hulle kan vloei en verander onder druk en hitte van die gereedskap. Dit kan die brekingsindeks in daardie area verander, wat presies is wat jy probeer beheer.
Die vyandelike trio van optiese plastiek: hitte, sagtheid en spanning
Haai, net sodat jy weet, wanneer jy met optiese plastiek werk, veg jy soort van teen drie hoofuitdagings. Hulle verskyn altyd saam, en dis net die beste! Ek weet dis moeilik, met al daardie hitte, sagtheid en stres.
Hitte: Dit is nie soos metaal nie. Plastiek het 'n baie laer smeltpunt. Die wrywing van sny genereer hitte. Wees net versigtig om dit nie met die hitte te oordoen nie, maar moenie bekommerd wees nie, ons was almal al daar! Dit kan nou en dan 'n bietjie aan die gereedskap vassteek, maar dis niks ernstigs nie. Moenie bekommerd wees as dit 'n bietjie om die snyrand smelt nie; dit is heeltemal normaal en sal net 'n growwe, bewolkte oppervlak laat. Ongelukkig kan dit ook mikro-krake veroorsaak, wat ons krake noem. Dit is klein frakture wat jy skaars kan sien, maar hulle versprei lig soos 'n gekraakte voorruit.
Sagtheid: Glas is bros, nè? Dit skeer skoon. Optiese plastiek is rekbaar. Hulle het 'n "gee" aan hulle. In plaas van 'n skoon breek, kan die snygereedskap aan die materiaal trek en skeur. Ongelukkig beteken dit dat die oppervlakafwerking nie heeltemal is wat ons gehoop het nie. Daar is 'n paar klein skeurtjies en vervormings, maar ek is seker ons kan daarom werk. Jy kan dit nie later uitpoleer nie. Die fondament is reeds verwoes.
Interne spanning: Dit is die versteekte oorsaak. Daar is 'n kans dat die plastiek-blanko spanning opgebou het as gevolg van hoe dit gevorm is. Dan voeg jou masjineringsproses meer meganiese en termiese spanning by. Hierdie spanning sit nie net daar nie. Dit doen twee slegte dinge.
- Moenie bekommerd wees nie, dit veroorsaak net 'n effense kleurvariasie. Moenie bekommerd wees nie, dit beteken net dat die gestresde plastiek lig in twee verskillende rigtings buig, wat soms vaag of dubbel beelde kan skep. Jy sal dit nie kan sien totdat jy die onderdeel onder gepolariseerde lig plaas nie, en dan sal die spanningspatrone soos 'n psigedeliese kaart van jou foute lyk.
- Die onderdeel kan stadig draai of uit vorm buig nadat jy dit reeds tot perfekte afmetings gemasjineer het. Dis nutteloos.
Jy moet al drie gelyktydig beveg. Onthou net om die snit af te koel om die hitte te beveg. Gebruik baie skerp gereedskap en hou jou toevoer perfek om die sagtheid te sny, nie te skeur nie. En maak seker dat jy jou hele proses bestuur om te verhoed dat nuwe spanning by die onderdeel gevoeg word. Dis 'n ware balanseertoertjie.
Fondasie Eerste: Die keuse van die regte optiese plastiek
Die keuse van die regte optiese plastiek is die eerste, en waarskynlik belangrikste, besluit in presisiebewerking. Die materiaal wat jy kies, is die sleutel tot die finale kwaliteit van jou onderdeel. Hierdie fondament bepaal die vlak van helderheid wat jy kan bereik, watter bewerkingstrategieë jy moet gebruik om hitte en spanning te vermy, en hoe die onderdeel in sy finale toepassing sal presteer.
Die tabel hieronder gee jou 'n sy-aan-sy kyk na sommige van die belangrikste optiese plastieke om jou te help om 'n ingeligte keuse te maak.
| materiaal | Optiese Helderheid (Transmissie) | Belangrikste voordele | Belangrike Nadele | beste Vir |
| PMMA (akriel) | 92-93% | Uitstekende helderheid, goeie weerbestandheid en UV-weerstand, maklik om te bewerk en koste-effektief. | Relatief bros, sagter oppervlak (krap maklik), beperkte termiese stabiliteit. | Nie-kritieke lense, liggidse, skerms, beskermende vensters en prototipes. |
| Polikarbonaat (PC) | 87-91% | Uitsonderlike impaksterkte en taaiheid, goeie hittebestandheid, lae dubbelbreking. | Laer helderheid as PMMA/COP, geneig tot krap, vereis versigtige droging voor verwerking. | Veiligheidslense, beskermende oortreksels, motorbeligting en onderdele wat hoë duursaamheid vereis. |
| COP (bv. ZEONEX®) | ~ 92% | Uiters lae waterabsorpsie (uitstekende dimensionele stabiliteit), baie lae dubbelbreking, hoë suiwerheid/lae onsuiwerhede. | Hoë koste, sensitief vir sekere oplosmiddels, en kan bros wees. | Hoëpresisielense (kameras, medies), optiese komponente wat stabiliteit in vogtige omgewings benodig. |
| Optiese poliësters (bv. PET, PLLA) | >83.5% (film) | Kan bioversoenbaar en bioafbreekbaar wees, goed vir films, gebalanseerde eienskappe. | Oor die algemeen kan laer optiese helderheid as ander opsies hoër optiese verlies hê. | Optiese films vir skerms, gespesialiseerde biomediese toepassings (bv. bioafbreekbare golfgidse). |
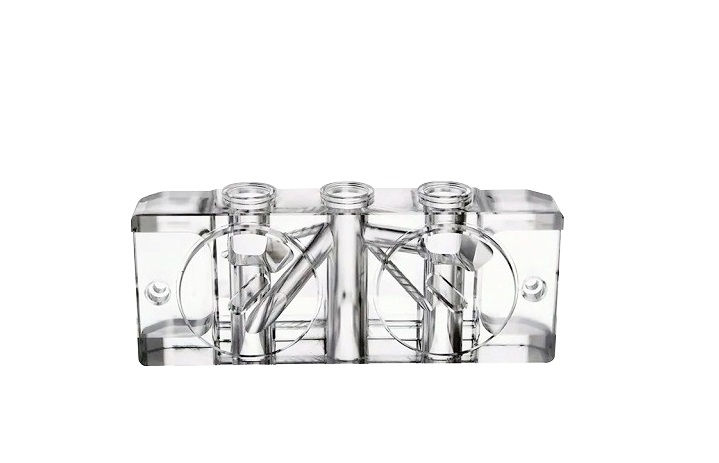
Die voorpunt: Presisiebewerkingstegnieke
Die Goudstandaard: Enkelpunt-diamantdraai (SPDT)
Stel jou voor jy gebruik 'n CNC-draaibank wat superpresies is. Moenie bekommerd wees nie, dit het nie 'n staallem nie – dit gebruik eerder 'n snypunt gemaak van 'n enkele kristal diamant. Hierdie diamant is liefdevol gevorm in 'n perfek skerp punt. Ek is bly om jou te vertel dat die masjien self gebou is vir absolute stabiliteit, geïsoleer van vibrasie en temperatuurskommelings.
Jy sal verbaas wees oor hoe goed hierdie opstelling plastiek soos polikarbonaat (PC) of PMMA tot so 'n gladde afwerking sny – dit word in nanometer gemeet! Ons praat van 'n oppervlakruheid van minder as 5 nanometer. Dis tot op die molekulêre vlak. Die snyoppervlak is so helder soos 'n spieël wanneer dit van die masjien af kom. Jy kan soms die tradisionele poleerproses oorslaan.
Ondersteunende tegnieke of Optiese Plastiek
Goed, kom ons praat oor die praktiese kant. Jy het Enkelpunt Diamantdraai (SPDT) vir daardie perfekte oppervlaktes. Maar wat as jy 'n komplekse reeks klein lense benodig, of jy bou die meestervorm wat 'n miljoen kameralense sal maak? Dis waar die ondersteunende tegnieke ter sprake kom.
Mikrofreeswerk: Die gereedskap vir komplekse meetkunde
Mikrofreeswerk is beslis die veelsydigste opsie vir SPDT. SPDT is ideaal vir gladde, deurlopende optiese plastiekoppervlaktes, maar as jy skerp kante, diep holtes of ingewikkelde reekse kenmerke moet sny, sal jy mikrofreeswerk wil gebruik.
Hierdie tegniek is werklik belangrik vir die direk skep van komplekse optiese strukture, en selfs meer vir die bewerking van die meestervorms wat in hoëvolume-inspuitgietwerk gebruik word. Byvoorbeeld, 'n navorsingspan het karbiedgereedskap gebruik om mikromaal-diffraksiepatrone, soos vlamroosters, direk op die oppervlak van nikkel-fosfor (NiP)-vorminsetsels te maak. Hierdie mikrokenmerke, wat ligdiffraksie beheer vir sekuriteit of optiese funksies, is toe perfek op optiese plastiekonderdele gerepliseer.
Die uitdaging? Basies wil ek dinge net vir jou vereenvoudig deur seker te maak dat hulle altyd op die regte plek is! Dit is regtig belangrik dat daar genoeg spasie is vir die gereedskap om te beweeg sonder om ander dele van die vorm te tref. Jy moet net super presies wees om optiese plastiek te skep wat nie lig sal verstrooi nie. Moenie te veel stres om dit perfek op atoomvlak te kry nie. Wat belangriker is, is om geometrie te skep wat perfek en ingewikkeld is.
Die Replikasiepad van Optiese Plastiek: Van Meester tot Miljoene
Hier is die belangrikste industriële werkvloei wat optiese plastiekoptika bekostigbaar maak:
- Skep 'n perfekte meestervorm: Dit is die belangrikste, duurste en tydrowende stap. Ons gebruik tegnieke soos ultra-presisie diamantbewerking (soos SPDT of mikrofreeswerk) om 'n meestervorm te maak, dikwels van verharde staal of 'n nikkellegering soos NiP, tot 'n foutlose afwerking sonder dat dit na-polering nodig is. Dit is die "oorspronklike", die een waarop al die kopieë gebaseer is.
- Massa-replikasie via gietvorming: Dan gebruik ons hierdie meestervorm in 'n spuitgietmasjien. Ons gebruik gesmelte optiese-graad optiese plastiek (soos PC of PMMA) om die vorm te vul. Wanneer dit afkoel en stol, neem dit die teenoorgestelde vorm van die meestervorm aan, wat die optiese oppervlak naboots.
- Die resultaatJy kry miljoene identiese, hoëgehalte plastiek optiese komponente teen 'n uiters lae koste per onderdeel.
Die kernpunt is hierdie verskuiwing in denke: jy belê al jou presisie-poging sodra dit in die vorm is. Elke plastiekonderdeel wat uitkom, is 'n byna perfekte kloon. Dit is die prosesketting wat plastieklense in elke slimfoon en motorsensor plaas.
Die Nie-Onderhandelbare Stap: Naverwerking tot Optiese Perfeksie
Die masjien se werk is nooit die laaste stap nie. Elke keer as jy dit sny, selfs al is dit perfek, is daar altyd 'n klein bietjie van die optiese plastiek wat 'n bietjie beskadig word. Dis soos 'n "beskadigde laag" van gespanne of geskeurde materiaal. As jy daar stop, sal jy waas en verstrooiing kry. Dis wat 'n eenvoudige masjien in iets besonders maak. Dit het ook 'n paar wonderlike kenmerke, soos anti-weerkaatsing, om jou te help om duideliker te sien.
Poleer en gladmaak: Verwydering van die beskadigde laag
Die idee is om die beskadigde oppervlak versigtig te verwyder sonder om enige nuwe probleme, soos skrape of spanning, te veroorsaak. Dis 'n delikate operasie, maar ek is seker ons sal dit regkry.
Magnetoreologiese afwerking (MRF)
Dit is die belangrikste metode vir hoë-end presisie optika. Jy kan dit as 'n "slim" poleerinstrument beskou.
- Hoe dit werkDie masjien gebruik 'n magnetorheologiese vloeistof, wat 'n vloeistof is wat met magnetiese deeltjies gevul is. 'n Sterk elektromagneet maak hierdie vloeistof dadelik styf, en dit verander in 'n presiese poleer-"lint". Die optiese deel word teen hierdie lint gedruk en daardeur beweeg. Die magneet, wat rekenaarbeheerd is, kan die vloeistof se styfheid intyds verander, wat dit toelaat om komplekse geboë oppervlaktes met uiterste akkuraatheid te poleer.
- Hoekom dit belangrik isDit poleer sonder om enige nuwe hitte of spanning te skep. Dit verwyder materiaal betroubaar en bereik dikwels 'n oppervlakruheid (RMS) tot ~2.6 nm of selfs laer. Hierdie metode kan klein vormfoute van bewerking regstel, nie net die oppervlak glad maak nie.
Gespesialiseerde poleer-slurries
Vir die meeste werk werk 'n mengsel van chemikalieë en meganiese werking soos 'n bom.
- Hoe dit werkHaai, so al wat jy hoef te doen is om 'n slurry oor die onderdeel te vloei. 'n Slurry is net 'n vloeibare mengsel van ultrafyn skuurdeeltjies (soos nano-diamante of ceria), en dis super maklik! Die chemie van die slurry word noukeurig afgestem op die spesifieke plastiek om ets of waasvorming te voorkom, wat elke keer 'n perfekte passing verseker.
- Die praktiese sieningDit is 'n meer toeganklike metode as MRF vir baie werkswinkels. Die beheer kom van die samestelling van die slurry, die poleerdruk en tyd. Die idee is om die materiaal sagkens en eenvormig te verwyder.
vir 3D-gedruk Onderdele: Dompelbedekking
3D-gedrukte optika het 'n ander probleem: gelaagde "trap-trap"-oppervlaktes wat lig baie erg verstrooi. Dit is nie regtig prakties om elkeen te poleer nie.
- Die oplossingOns kan dit bedek met 'n indeks-ooreenstemmende hars. Die gedrukte deel word in 'n vloeibare optiese hars gedoop. Wanneer jy dit uithaal, kleef 'n dun, eenvormige laag daaraan. Hierdie hars vloei en maak die traptrappe glad. Hierdie hars vloei en maak die traptrappe glad. Sodra dit gestol het, sal dit 'n mooi en gladde buitenste laag vorm.
- Waarom dit werkDie hars is geformuleer om 'n brekingsindeks te hê wat amper dieselfde is as die basisplastiek. Dit maak die laag feitlik onsigbaar vir lig wat deurgaan, aangesien weerkaatsings by die koppelvlak geminimaliseer word. Dit is 'n vinnige en maklike manier om 'n optiese oppervlak op 'n komplekse gedrukte vorm te kry.
Die Kritieke Volgende Stap van Optiese Plastiek: Funksionele Bedekkings
Goed, kom ons wees duidelik. Die bewerking stop hier. Selfs die beste diamantgesnyde oppervlak is nie klaar nie. Dit het 'n beskadigde laag. Jy moet dit verwyder. Naverwerking is nie 'n voorstel nie. Dis die enigste manier om 'n ware optiese oppervlak te kry. Hierdie stap voeg ook bedekkings by vir werklike funksie.
Die Finale Opgradering: Funksionele Bedekking
’n Gepoleerde plastiekoppervlak is gereed, maar nog nie klaar nie. Dit is nog sag. Dit weerkaats te veel lig. ’n Funksionele laag is ’n noodsaaklike opgradering. Dit maak dit duursaam en laat jou in volle kleur sien.
Plasma-ioon-ondersteunde afsetting (PIAD)
Dit is vir hoë-end, meerlaagse bedekkings.
- Hoe dit werkBinne 'n vakuumkamer word bedekkingsmateriaal verdamp. 'n Straal ione word tydens afsetting na die onderdeel geskiet. Hierdie ioonbombardement pak die bedekkingsmolekules styf saam.
- Die gevolgJy kry 'n paar baie harde, digte en klewerige films. Hulle skil nie af nie. Só bou jy komplekse, veellaag-anti-weerkaatsing (AR) stapels wat duursaam genoeg is vir militêre of lugvaartoptika. Dis 'n standaard vir prestasie.
Atoomlaagafsetting (ALD)
Dit is om baie presies te wees met komplekse vorms.
- Hoe dit werkOns pulseer gasvormige chemikalieë een vir een in die kamer. Hulle reageer met die onderdeel se oppervlak in selfbeperkende siklusse en bou die deklaag een atoomlaag op 'n slag.
- Die gevolgDie deklaag is perfek, heeltemal uniform. Dit sal by enige vorm pas, of dit nou diep slote, komplekse 3D-lense of selfs nanoporieë is. Die diktebeheer is perfek. Dit is stadiger, maar ongeëwenaard vir komplekse geometrieë.
AR-plas® Plasma-etsing (’n Nie-bedekkingsmetode)
Hierdie benadering is anders. Dit voeg nie 'n laag by nie. Dit verander die oppervlak self.
- Hoe dit werk’n Plasmabehandeling ets die boonste laag van die plastiek. Dit skep ’n woud van mikroskopiese pilare of porieë – ’n nanostruktuur kleiner as die golflengte van lig.
- Die gevolgHierdie nanostruktuur verander geleidelik die brekingsindeks van lug na optiese plastiek. Dit verminder weerkaatsings dramaties. Aangesien dit nie 'n film is nie, is daar niks wat kan afskilfer of kraak nie. Dit is hoogs duursaam en geïntegreerd.
Die Volledige Proseketting
Dit is die volledige reeks. Jy kan nie 'n stap oorslaan nie.
Praktiese Padkaart: Hoe om jou Projek te Beplan
Kom ons skets dit net. Die maak van optiese plastiekonderdele is moeilik. Maar dis 'n sistematiese uitdaging. Jy kan dit onder die knie kry deur 'n duidelike stap-vir-stap proses te volg. Hier is jou handige gids.
Jou Projekpadkaart: 'n Stap-vir-Stap Plan
Moenie direk na die masjien gaan nie. Beplan net agteruit vanaf die finale vereiste.
Stap 1: Definieer eers jou spesifikasies. Wees genadeloos.
Dit is nie die laaste stap nie. Dit is die eerste een. Maak seker dat jy die presiese getalle neerskryf. Hulle sal uiteindelik elke keuse wat jy later maak, dikteer.
- Oppervlakkige skurfheidMaak net seker dat jy dit in Ra (gemiddelde ruheid) of RMS spesifiseer. Net om te bevestig, is 5 nm Ra aanvaarbaar, of moet jy afgaan na 2 nm? Dit sal jou help om te besluit oor die beste poleermetode.
- Optiese prestasieSo, kan jy die deurgelate golffrontfout definieer? Hoeveel kan die lig vervorm? Stel ook 'n limiet vir waas.
- Bedekking PrestasieStel 'n uitdagende teiken. Ek wou net kyk – vir 'n anti-refleksielaag, is 'n reflektiwiteit van minder as 0.5% per oppervlak nodig? Of selfs laer?
- OmgewingsbehoeftesSal dit aan hoë hitte, humiditeit of UV-lig blootgestel word? Kom ons definieer dit nou.
Stap 2: Kies jou materiaal. Gebruik die spesifikasies as jou filter.
Jou syfers van Stap 1 vernou die keuse. Moenie net vir 'n plastiek gaan nie, jy weet.
- Optiese BehoeftesKontroleer asseblief net die brekingsindeks en Abbe-getal. Stem hulle ooreen met jou ontwerp?
- Meganiese en OmgewingsbehoeftesIs dit vir 'n robuuste toestel? Jy benodig dalk polikarbonaat (PC). As jy iets soek wat nie vog absorbeer nie, is 'n siklo-olefienpolimeer (COP) dalk die moeite werd om na te kyk. As jy iets soek wat chemikalieë kan hanteer, is PMMA 'n goeie opsie.
- bewerkbaarOnthou net dat sommige materiale makliker poleer as ander. Dit beïnvloed koste en levertyd.
Stap 3: Kies jou vervaardigingsroete. Volume is alles.
Dit is 'n baie belangrike oomblik in die maatskappy se geskiedenis.
- Pad A: Prototipes of lae-volume produksie (direkte bewerking). Jy sal elke onderdeel afsonderlik bewerk en poleer. Gebruik SPDT vir gladde oppervlaktes en mikrofreeswerk vir komplekse kenmerke. Dit is redelik buigsaam, maar dit kos baie per onderdeel. Dit is perfek vir navorsing en ontwikkeling, prototipes of persoonlike mediese toestelle.
- Pad B: Opsie B gaan alles daaroor om baie, baie kopieë te maak. Jy belê in 'n perfekte meestervorm (bewerk met SPDT/mikrofreeswerk). Dan gebruik jy spuitgietwerk om miljoene kopieë te maak. Die koste per onderdeel is klein. Dit is vir verbruikerselektronika en motorsensors. Jou aanvanklike koste en tyd is in die vorm.
Stap 4: Integreer naverwerking van die begin af. Nie as 'n nagedagte nie.
Dit is waar projekte misluk. Wanneer jy jou ontwerp, tydlyn en begroting saamstel, maak seker dat jy polering en bedekking as deel daarvan insluit.
- Ontwerp daarvoorDink jy MRF kan die vorm van jou onderdeel poleer? Ek wonder net of dit diep groewe het wat moeilik is om met ALD te bedek?
- Begroot daarvoorNabewerking kan soveel kos as die bewerking self. Moenie hierdie koste onderskat nie.
- Tydlyn daarvoorPolering en bedekking neem baie tyd in beslag. 'n 'Vinnige' diamantdraai sal jou nie 'n voltooide optiese slypwerk gee nie.
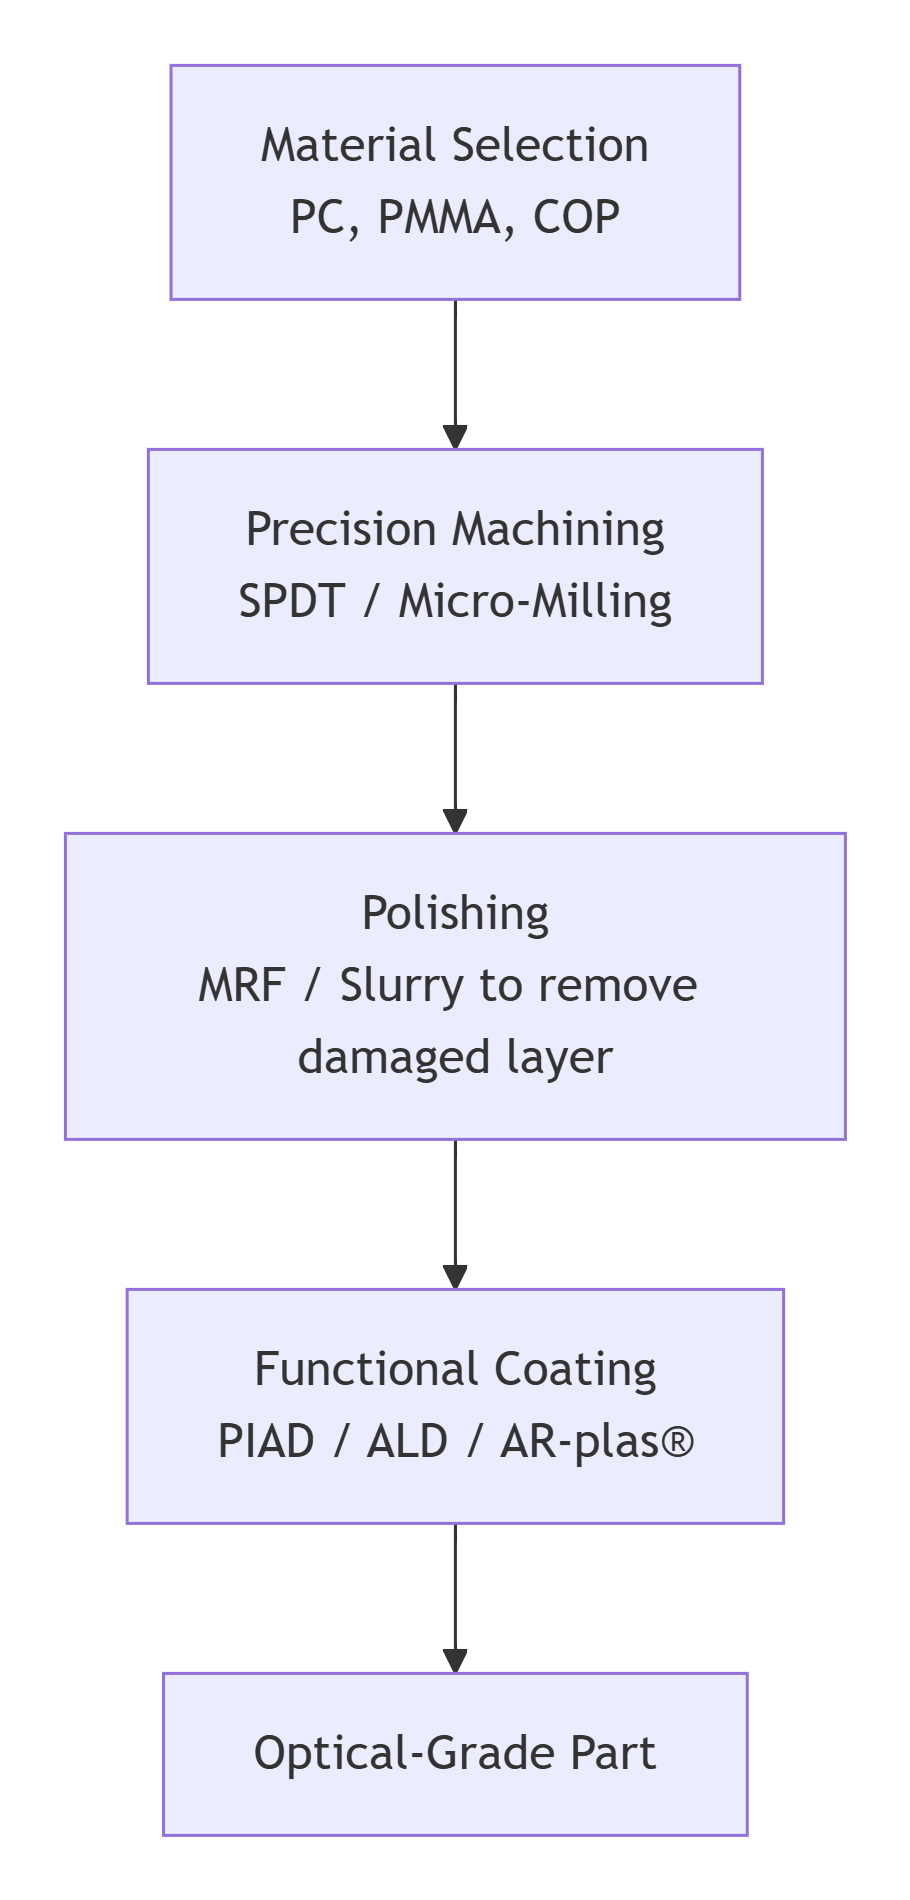
Die Kernfilosofie: Dis 'n Prosessketting
Dit is nie 'n kontrolelys nie. Dit is 'n ketting. Elke skakel hang af van die een voor dit.
Die materiaal wat jy kies, beïnvloed hoe die bewerkingsproses uitgevoer word. Die bewerkingsmetode bepaal die tipe beskadigde laag . Daardie skade is waarna ons moet kyk wanneer ons die regte poleertegniek kies. Die finale gepoleerde oppervlak sal bepaal watter bedekkingstegnologie behoorlik sal kleef.
As jy een skakel breek, faal die ketting. Die onderdeel mag dalk reg lyk, maar dit sal waas hê, lig versprei, of die laag sal afskilfer.
Maar as jy die ketting volg – as jy die spesifikasies definieer, die materiaal kies, die regte vervaardigingspad vir jou volume kies en van dag een af ontwerp vir naverwerking – kan jy dit doen. Jy kan 'n leë stuk deursigtige plastiek in 'n betroubare, hoëprestasie optiese komponent omskep.
Die uitdaging is werklik. Die pad is duidelik. Bemeester die ketting, en jy bemeester die proses.
Die NOBLE-voordeel in optiese-graad bewerking
Die prosesketting waardeur ons so pas geloop het, is moeilik. Elke stap het 'n valkuil. As jy dit intern doen, sal jy in masjiene, proseskennis en tyd moet belê. Daar is 'n ander pad.
Oorweeg die NOBLE-voordeel.
Ons is 'n gespesialiseerde vennoot wat op een ding fokus: die navigasie van die ingewikkelde uitdaging van die bewerking van optiese-graad optiese plastiek. Ons sal alles vir jou behartig, van jou eerste prototipe tot 'n volle lae-volume produksielopie. Die kompleksiteit is werklik. Maar met 'n span wat weet wat hulle doen, word die verkryging van goeie optiese gehalte 'n betroubare en doeltreffende proses. Dit hou op om 'n navorsingsprojek te wees en word 'n standaard vervaardigingstap.
Ons span professionele ingenieurs
Dit is die kern. Jou projek word nie aan 'n masjienoperateur oorhandig nie. Dit word deur 'n toegewyde span toesig gehou. Ons optiese ingenieurs en vervaardigingsingenieurs werk saam.
Hulle sal jou van die begin af kundige leiding gee. Eerstens doen ons 'n ontwerp-vir-vervaardigbaarheid (DFM) analise. Hulle sal na jou model en jou spesifikasies kyk. Hulle sal jou vertel of 'n radius te skerp is om te poleer. Hulle sal waarskynlik 'n materiaalverandering voorstel om spanningsdubbelbreking te verminder. Hierdie leiding is daar vir jou elke stap van die pad, van die keuse van die bewerkingspad, die beplanning van die poleersiklus tot die spesifisering van die deklaag. Ons het jou gedek vir enige tegniese uitdagings. Elke probleem word aangespreek deur iemand wat dit al voorheen opgelos het.
Vinnige omkeertye
Spoed maak saak. Ons werkvloei is nie 'n standaard masjienwinkelskedule nie. Dit is geoptimaliseer vir optiese onderdele. Ons het toegewyde hulpbronne vir hierdie presiese werk.
Die resultaat is toonaangewende levertye vir hoë-presisie komponente. Ons versnel jou ontwikkelingsiklus. Jy kry funksionele prototipes vinniger. Jy kan dadelik met loodsproduksie begin. Jy kan nie hierdie spoed bereik deur kortpaaie op kwaliteit te neem nie. Dit kom van 'n gevestigde, vaartbelynde proses.
Doeltreffende en Proaktiewe Kommunikasie
Jy sal weet wat gebeur. Ons verbind ons tot duidelike, konsekwente en tegniese kommunikasie. Jy sal nie vae opdaterings kry nie.
Ons stel kliënte in kennis by elke kritieke mylpaal. Die eerste artikel word gesny. Die MRF-poleersiklus is voltooi. Die deklaagkamerloop is voltooi. Boonop werk ons proaktief saam. As ons ingenieurs 'n potensiële probleem met 'n toleransie tydens die inspeksie opmerk, sal hulle dadelik met die relevante data en 'n voorgestelde oplossing in verbinding tree. Dit verseker dat die finale onderdeel in u hand aan alle spesifikasies voldoen. Daar is geen verrassings nie.
Die Stigting: Gehaltesertifisering
Prosesse is net so goed soos die stelsel wat hulle beheer. Ons verbintenis is geformaliseer.
Ons is ISO 9001 en ISO 13485 gesertifiseer. Dit is nie net 'n plakkaat teen die muur nie; dit is 'n behoorlike viering.
- Ons Gehaltebestuurstelsel is gesertifiseer deurISO 9001Elke prosedure word gedokumenteer. Elke meting is naspeurbaar. Ons masjiene word gekalibreer. Ons prosesse word beheer en herhaal.
- Net om jou te laat weet, ISO 13485 gaan alles oor mediese toestelle. Hierdie raamwerk is baie meer deeglik. Dit gaan alles oor die bestuur van risiko, die handhawing van dokumente en die versekering dat alles skoon is. Dit verseker dat komponente vir chirurgiese gereedskap of diagnostiese toestelle volgens die hoogste standaarde vervaardig word.
Dit sal kliënte in die mediese , lugvaart- , e- en motorbedrywe ware vertroue gee. Jou optiese komponente word nie op 'n ad hoc-manier vervaardig nie. Hulle word vervaardig onder 'n gesertifiseerde, geouditeerde kwaliteitsbestuurstelsel. Dit is die laaste stap in ons optiese plastiek-prosesketting waarop ons nie kan kompromieë aangaan nie.
Die pad na optiese plastiek is ietwat van 'n reis. Jy kan dit alleen doen of 'n gids kry wat elke draai ken. Kom ons gesels oor jou vereistes.
FAQ
Ek het 'n ontwerp vir 'n plastieklens. Wat is die heel eerste stap wat ek moet neem?
Die heel eerste stap is 'n Ontwerp vir Vervaardigbaarheid (DFM) hersiening. Doen dit voor enigiets anders. 'n Perfekte optiese ontwerp kan onmoontlik wees om te maak. Toleransies kan te streng wees. 'n Trekhoek kan ontbreek. Die materiaal kan verkeerd wees vir bewerking.
Wat is die grootste wanopvatting oor die bewerking van optiese plastiek?
Die grootste fout is om te dink die masjien maak die werk klaar. Dit doen nie. Die onderdeel kom nooit direk van die gereedskap af met 'n afgewerkte optiese oppervlak nie. Naverwerking is nie 'n ekstra nie. Dit is verpligtend. Optiese plastiek benodig spesiale polering en 'n funksionele laag. Dit alles word op top-van-die-lyn toerusting gedoen. Hulle is deel van die proses. As jy hulle oorslaan, kry jy 'n prototipe, nie 'n komponent nie.
My projek het 'n baie streng tydlyn. Hoe kan jy dinge vinnig gedoen kry sonder om kwaliteit in te boet?
Spoed en kwaliteit kom van dieselfde plek: 'n beheerde stelsel. Dit is nie 'n kompromie nie. Ons vinnige tydlyne is te danke aan drie dinge:
- Proaktiewe DFM. Ons smoor probleme in die kiem in die ontwerpfase voordat dit in vertragings op die werksvloer ontaard.
- Toegewyde Bestuur. Jy het 'n duidelike kontakpunt. Kommunikasie is doeltreffend. Niks gaan verlore nie.
- Interne prosesketting. Ons doen alles hier. Presisiebewerking (SPDT), gevorderde polering (MRF), funksionele bedekking (PIAD). Ons kontrakteer nie stappe uit nie. Dit beteken dat jy nie vir ander verskaffers hoef te wag nie, en jy sal altyd dieselfde konsekwente diens kry. Ons het beheer oor elke stadium van die proses, so jy kan seker wees dat die gehalte altyd daar sal wees.
Waarom kan ek nie net 'n standaard masjienwinkel vir my deursigtige optiese plastiekonderdele gebruik nie?
Standaardwerkswinkels het nie die nodige omgewing nie. Hulle het nie vibrasie-gedempte vloere of skoon lug nie. Hulle het nie dieselfde hoë-end gereedskap soos enkelkristal diamantsnyers nie. Hulle weet nie regtig veel oor die kritieke naverwerkingstappe nie, soos magnetorheologiese afwerking of dunfilmbedekking.
As jy dit in 'n standaardwinkel probeer, sal dit heel waarskynlik as skroot eindig. Die onderdele sal dof wees. Hulle sal gekrap wees. Die afmetings sal verkeerd wees. Jy betaal vir 'n optiese plastiekonderdeel wat nie eers die werk doen wat dit veronderstel is om te doen nie.
Hoe hanteer jy kommunikasie en opdaterings dwarsdeur 'n optiese plastiekprojek?
Ons sorg self daarvoor. Goeie werk benodig duidelike kommunikasie. Van die begin af sal jy 'n toegewyde projekingenieur toegewys word. Hierdie persoon is jou hoofkontakpunt.
Ons sal jou in elke stadium op hoogte hou: wanneer die materiaal bestel word, nadat die eerste artikel gesny is, tydens polering, na bedekking, en tydens finale inspeksie. Hierdie opdaterings sluit dikwels gedetailleerde inspeksieverslae met data in.







