
Wat is Ekstrusievorm?
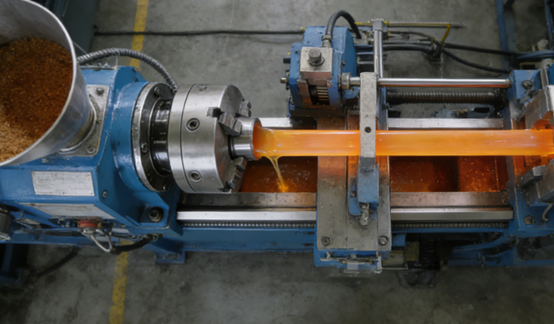
Ekstrusievorming is 'n doeltreffende en wyd toegepaste vervaardigingsproses. Die kernbeginsel is om die verhitte, versagde of gesmelte grondstowwe in die masjientrechter te voer. Die materiaal word sterk vorentoe in die ekstrudervat deur die roterende skroef gedruk. Gedurende hierdie proses, as gevolg van die hitte wat deur eksterne verhitting en skroefskuif gegenereer word, word die materiaal volledig geplastiseer en gesmelt.
Die uniforme smelt word onder die druk van die skroef deur 'n vorm met 'n spesifieke openingsvorm gedwing. Die materiaal wat voortdurend uit die matryskop geëxtrudeer word, verkry 'n vaste deursneevorm wat ooreenstem met die matrysopening, net soos tandepasta uit 'n tandepastabuis geëxtrudeer word. Die geëxtrudeerde profiele word afgekoel en gevorm, dan reguit gemaak deur 'n trekkragtoestel en tot die vereiste lengte gesny, wat uiteindelik deurlopende produkte met vaste deursneevorms verkry.
Hoe werk ekstrusievorming?
Voeg materiaal by
Plastiekpellets of -poeier word in die hopper van die ekstruder ingevoer en voortdurend en stabiel in die ekstrudervat ingevoer. Onder die invloed van swaartekrag val die grondstowwe in die vat en word deur 'n roterende skroef vasgevang. Die rotasie van die skroef vervoer nie net die materiaal vorentoe nie, maar begin dit ook saampers en voorverhit, wat voorberei vir die daaropvolgende smeltfase.
Smelt die materiaal
Wanneer die materiaal deur die skroef vorentoe in die loop gestoot word, ondergaan dit intense verhittings- en skuifeffekte. Die hitte kom van die elektriese verhittingspoele wat om die buitekant van die loop gedraai is, wat die loop verhit tot 'n presiese temperatuur bo die smeltpunt van die materiaal.
Die materiaal self word onderwerp aan geweldige skuifkrag en wrywingskrag tussen die stywe skroefdrade en die loopwand. Hierdie meganiese energieë word omgeskakel in hitte, wat veroorsaak dat die materiaal deeglik en eenvormig van binne in 'n viskose vloeistof smelt. Hierdie proses word "plastisering" genoem.
Oor druk
Die gesmelte materiaal word vinnig saamgepers onder die druk van die skroef. Die doel van hierdie stap is om borrels in die smelt te verwyder, enige pigmente of bymiddels wat mag bestaan, te meng, en te verseker dat die viskositeit, temperatuur en druk van die smelt 'n heeltemal eenvormige en stabiele toestand bereik voordat dit deur die vorm beweeg, wat die grondslag lê vir hoëgehalte-ekstrusie.
vorming
Die volledig gehomogeniseerde hoëtemperatuursmelt word deur die vorm wat aan die voorkant van die loop geïnstalleer is, gedwing onder die kragtige druk wat voortdurend deur die skroef toegepas word. Die interne vloeikanale van die vorm is presies ontwerp en gepoleer, en die vorm van hul openinge bepaal die dwarssnitprofiel van die finale produk.
Of dit nou 'n sirkelvormige buis, 'n komplekse hol profiel of 'n plat plaat is, wanneer die smelt deur die vorm vloei, sal dit presies die vorm van die binneste gat van die vorm voorstel, wat die transformasie van 'n amorfe smelt na 'n spesifieke profiel voltooi.
Verkoeling
Die profiele wat uit die vorm geëxtrudeer word, moet onmiddellik afgekoel en gestol word. Afhangende van die produk, wissel die verkoelingsmetodes: pype of profiele word dikwels afgekoel deur watertenks gevul met koue water; Plaatmateriale kan 'n stel koue rolle gebruik.
Die verkoelingstelsel moet doeltreffend en eenvormig wees om te verseker dat die produk vinnig vorm aanneem, te verhoed dat dit sak of draai, en om sy presiese afmetings en vorm te behou.
sny
Sodra die profiel afkoel en stol, moet dit teen 'n konstante spoed van die vormopening weggetrek word, en hierdie taak word deur 'n trekkragtoestel volbring.
Trekkragtoestelle is gewoonlik een of meer pare spore of rollers, wat die produk sagkens maar ferm vashou en 'n gladde trekkrag bied. Hierdie trekkrag moet perfek gesinchroniseer wees met die ekstrusiespoed van die skroef om produkophoping of oormatige strekking te voorkom. Laastens word die deurlopend geëxtrudeerde produkte na die snystasie gestuur, waar hulle outomaties deur saaglemme of snymasjiene volgens die voorafbepaalde lengte gesny word om die finale afgewerkte produkte te verkry.
Wat is die algemene materiale wat in ekstrusievorming gebruik word?
Poliëtileen (PE)
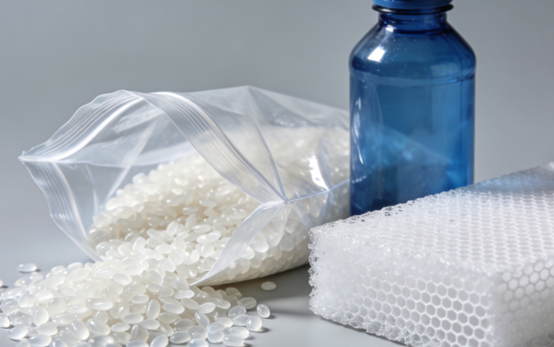
Poliëtileen is een van die mees gebruikte geëxtrudeerde plastieksoorte, hoofsaaklik verdeel in hoëdigtheid-poliëtileen en laedigtheid-poliëtileen.
Hoëdigtheid-poliëtileen het hoë sterkte en chemiese weerstand, en word dikwels gebruik in die produksie van waterpype, gaspype en groot houers. Laedigtheid-poliëtileen is sagter en meer deursigtig, en word dikwels gebruik om films, plastieksakke en draadisolasielae te maak. Die uitstekende vloeibaarheid en bewerkingsstabiliteit maak dit hoogs geskik vir hoëspoed-ekstrusieproduksie.
Polivinielchloried (PVC)
Polivinielchloried is 'n multifunksionele materiaal, en die hardheid daarvan kan deur middel van bymiddels aangepas word.
Starre polivinielchloried het hoë sterkte en korrosiebestandheid, en word wyd gebruik in deur- en vensterprofiele, pype en vloere in die konstruksiebedryf. Sagte polivinielchloried is buigsaam en word dikwels gebruik in draad- en kabelomhulsels, slange en waterdigte membrane.
Polivinielchloried vereis presiese temperatuurbeheer tydens bewerking om ontbinding en die produksie van skadelike gasse te voorkom.
Polipropileen (PP)
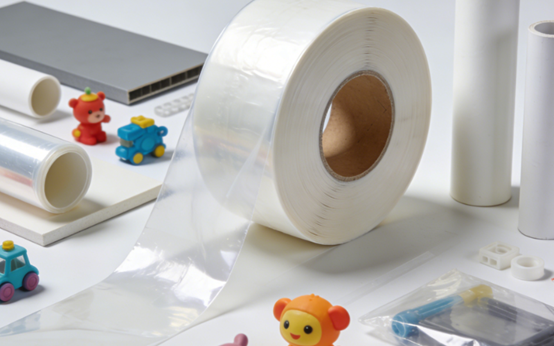
Polipropileen het uitstekende hittebestandheid en chemiese stabiliteit, en die digtheid daarvan is relatief laag. Dit word dikwels gebruik om voedselverpakkingshouers, motoronderdele en huishoudelike items soos opbergbokse en eetgerei te vervaardig.
Die ekstrusieproses van polipropileen vereis 'n relatief hoë smelttemperatuur, maar die krimpkoers is relatief hoog. Daarom moet spesiale aandag gegee word aan dimensionele stabiliteit en vervormingsbeheer tydens die afkoel- en vormfase.
Polistireen (PS)
Polistireen word verdeel in algemene polistireen en hoë-impak polistireen. Algemene polistireen is deursigtig en relatief bros, en word dikwels gebruik om weggooibare tafelware, CD-omhulsels en vertoonstaanders te maak. Hoë-impak polistireen word, as gevolg van sy verbeterde taaiheid, dikwels gebruik as die binneste voering van yskaste en die buitenste dop van speelgoed.
Wanneer polistireen geëkstrudeer word, moet daarop gelet word dat die smeltsterkte daarvan relatief laag is en dit nie geskik is vir die produksie van dikwandige of komplekse hol profiele nie.
Acrylonitril Butadiene Styreen (ABS)
ABS-hars kombineer sterkte, taaiheid en oppervlakglans, en is 'n ingenieursplastiek. Dit word wyd gebruik in motoronderdele soos instrumentpanele, huishoudelike toestelomhulsels en Lego-blokkies.
Wanneer ABS geëxtrudeer word, moet die droogtoestande streng beheer word as gevolg van die sterk higroskopisiteit daarvan. Oorblywende vog kan borrels of silwer strepe op die produkoppervlak tydens bewerking veroorsaak, wat die kwaliteit van die finale produk beïnvloed.
Termoplastiese elastomere (TPE)
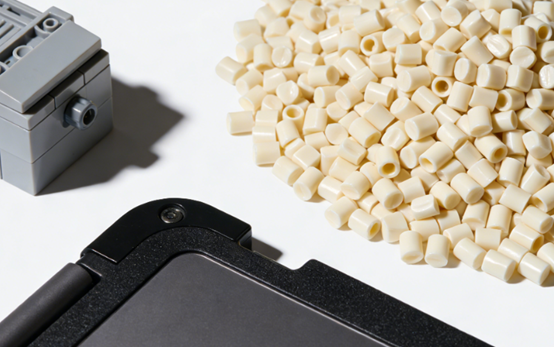
Termoplastiese elastomere besit die elastisiteit van rubber en die verwerkbaarheid van plastiek, en kan deur ekstrusie gevorm word sonder vulkanisering. Dit word algemeen gebruik in seëlstroke, slange, handvatsels en sporttoerusting.
Termoplastiese elastomeermateriale is sensitief vir temperatuur tydens ekstrusie. Oormatige hoë temperature kan lei tot degradasie, terwyl oormatige lae temperature vloeibaarheid kan beïnvloed. Daarom is 'n akkurate temperatuurbeheerstelsel nodig om produkprestasie te verseker.
Wat is die voordele van ekstrusievorming?
Hoë Doeltreffendheid
Ekstrusiegietwerk kan 24 uur lank ononderbroke produksie bewerkstellig. Die hele proses, van grondstofinvoer tot die finale sny van die produk, is volledig outomaties, met uiters hoë produksiedoeltreffendheid. Dit is veral geskik vir die vervaardiging van lang profiele, pype, plate, ens. Anders as spuitgietwerk, hoef dit nie deur herhaalde vormopening- en sluitingsiklusse te gaan nie. Daarom is die uitset per tydseenheid van ekstrusiegietwerk groot, wat dit geskik maak vir die produksie van grootskaalse gestandaardiseerde produkte.
Lae produksiekoste
Ekstrusiegietwerk is 'n deurlopende proses met 'n hoë produksiespoed, wat die verbruik van toerusting en energie per eenheid verminder. Die vormstruktuur is relatief eenvoudig, en die vormkoste is baie laer as dié van spuitgietwerk en ander prosesse. Intussen is die benuttingskoers van grondstowwe hoog, en afvalmateriaal kan vergruis en direk herwin en hergebruik word, wat materiaalkoste verder verminder.
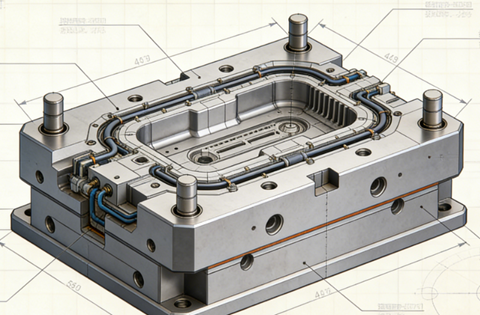
Hoë vormbuigsaamheid
Ekstrusiegietwerk kan verskeie komplekse en konstante deursnee-kontinue profiele produseer, soos hol, multi-holte en spesiaal-gevormde profiele, deur verskillende vormopeningtipes te verander. Die dikte, breedte en vorm van die produk hoef slegs aangepas te word volgens die vorm en daaropvolgende hulpmasjiene, wat hoogs buigsaam is.
Breë materiaalversoenbaarheid
Ekstrusievorming is van toepassing op die oorgrote meerderheid termoplastieke en kan ook gebruik word vir sommige termoherdende plastiek, rubber, voedselgrondstowwe, metale, ens. Deur die prosesparameters aan te pas, kan materiale met verskillende reologiese eienskappe aangepas word.
Konsekwente produkkwaliteit
Ekstrusievorming kan produkte met hoogs konsekwente afmetings en fisiese eienskappe langs die lengterigting onder stabiele prosestoestande produseer. Tydens die ekstrusieproses ondergaan die smelt deeglike vermenging, kompressie en homogenisering, wat lei tot 'n digte interne struktuur van die produk, geen nate en betroubare werkverrigting.
Hoë Prosesintegrasie
Die ekstrusie-gietproduksielyn kan gerieflik verskeie opeenvolgende prosesse integreer om "eenlyngiet" te bereik. Tydens ekstrusie kan aanlyn drukwerk, reliëfwerk en laminering byvoorbeeld gelyktydig uitgevoer word, of dit kan direk aan stroomaf vorm- en sweistoerusting gekoppel word, wat die behoefte aan tussenskakels en sekondêre bewerking verminder.
Beperkings en Uitdagings van die Ekstrusievorm
Beperkings van die produkvorm
Ekstrusiegietwerk kan in wese slegs deurlopende profiele met konstante dwarssnitvorms produseer. Dit is nie in staat om produkte met dwarssnitveranderinge in die lengterigting of met komplekse driedimensionele strukture te vervaardig nie. Hierdie tipe produk maak staat op ander prosesse, soos spuitgietwerk.
Dimensionele Akkuraatheid Uitdagings
Die materiaal ondergaan termiese uitsetting en sametrekking vanaf die gesmelte toestand tot afkoeling en vorming, en word beïnvloed deur verskeie faktore soos verkoelingsuniformiteit en traksie-stabiliteit. Dit is hoogs uitdagend om hoë-dimensionele akkuraatheid en vormstabiliteit van die produk oor die hele lengterigting te handhaaf, en die vereistes vir prosesbeheer en vormontwerp is uiters streng.
Hoë Materiaalvereistes
Ekstrusievorming het sekere vereistes vir die termiese stabiliteit, smeltsterkte en vloeibaarheid van materiale. Byvoorbeeld, sommige materiale wat sensitief is vir hoë temperature, kan degradeer terwyl hulle in die loop bly. Materiale met lae smeltsterkte kan nie hul vorm behou nadat hulle die vorm verlaat het nie en is geneig om te sak of te breek.
Aanvanklike belegging
Alhoewel die koste van 'n enkele stel vorms in ekstrusievorming relatief laag is, is die totale aanvanklike belegging vir 'n volledige ekstrusieproduksielyn relatief hoog. Boonop word tydrowende prosesparameteraanpassings en materiaalvermorsing elke keer as 'n produk of vorm verander word, vereis, wat kleinskaalproduksie nie ekonomies lewensvatbaar maak nie.
Hoë Prosesbeheerkompleksiteit
Ekstrusie is 'n deurlopende dinamiese ewewigsproses. Talle parameters soos temperatuur, druk en skroefspoed is onderling verwant en moet presies gekoördineer word. Selfs die geringste skommeling in enige parameter kan die grootte, voorkoms of meganiese eienskappe van die finale produk beïnvloed, wat hoë eise stel aan die ervaring van die operateurs en die vereistes van die outomatiese beheerstelsel.
Oppervlakkwaliteit
Die oppervlak van geëxtrudeerde produkte is geneig tot defekte soos vloeimerke, golwende patrone en ongelyke glans. Hierdie defekte hou gewoonlik verband met die ontwerp van die vormloper, smeltbreuk, ongelyke verkoeling of die inherente eienskappe van die materiaal. Die verkryging van hoë kwaliteit oppervlaktes vereis uiters akkurate vormbewerking en prosesbeheer.
Ekstrusiegietvorming teenoor spuitgietvorming
| Aspek | Ekstrusievorm | Spuitgieten |
| Proses Beginsel | Druk gesmelte materiaal voortdurend deur 'n matrys om 'n konstante dwarssnitprofiel te vorm. | Spuit gesmelte materiaal in 'n geslote vormholte in, en koel dan af om 'n afsonderlike onderdeel te vorm. |
| Gereedskap (Vorm/Matrys) | Relatief eenvoudige matrys; laer koste. | Komplekse, tweedelige vorm; hoër koste. |
| Produksiedoeltreffendheid | Hoog vir lang, eenvormige produkte; deurlopende werking. | Hoog vir massaproduksie van identiese onderdele; sikliese werking. |
| Materiële buigsaamheid | Geskik vir 'n wye reeks termoplastiese en sommige ander materiale. | Baie wye reeks termoplastieke, termoseters en elastomere. |
| Ontwerp buigsaamheid | Beperk tot konstante dwarssnitte. | Hoog; kan komplekse 3D-vorms, ondersnydings en fyn besonderhede produseer. |
| Aanvanklike belegging | Laer gereedskapskoste, maar die volledige lyn kan betekenisvol wees. | Hoër vormkoste, maar die koste per onderdeel daal teen hoë volumes. |
| tipiese Aansoeke | Pype, vensterprofiele, films, stawe, velle. | Elektroniese behuisings, motoronderdele, speelgoed en botteldoppe. |
Onderhoudswenke vir ekstrusiemasjinerie
Gereelde skoonmaak
Na elke masjienafskakeling of materiaalverandering moet die hopper, skroef en loop deeglik skoongemaak word om materiaalreste en karbonisering te voorkom. Veral na die bewerking van hitte-sensitiewe materiale soos PVC, is onmiddellike skoonmaak nodig. Die vormloper moet skoongemaak word met 'n spesiale koperborsel of sagte gereedskap om skrape te voorkom. Die stof op die verhittingspoel en verkoelingswaaier moet ook gereeld skoongemaak word om die doeltreffendheid van hitte-afvoer te verseker.
Temperatuur beheer
Kalibreer die termokoppels en verwarmers in elke temperatuursone elke maand om te verseker dat die werklike temperatuur ooreenstem met die vertoonde waarde. Kontroleer die digtheid van die verwarmingsspoel om plaaslike oorverhitting as gevolg van swak kontak te voorkom. Die verkoelingswaterkanaal moet vry gehou word. Die filter moet gereeld skoongemaak word om te verhoed dat kalk die verkoelingsdoeltreffendheid beïnvloed.
Onderhoud van Smeerstelsel
Vervang die smeerolie van die reduksiewiel betyds en kontroleer die olievlak elke dag. Wend die gespesifiseerde tipe ghries aan op bewegende dele soos laers en geleidingsrails met die voorgeskrewe tussenposes. Kontroleer gereeld die spanning en belyning van die band of koppeling om abnormale vibrasie te voorkom.
Veiligheidsondersoeke
Kontroleer gereeld of die motorstroom stabiel is, maak die stof in die elektriese kabinet skoon en draai die terminale blokke vas. Toets of die noodstopknop, veiligheidsdeurskakelaar, oorbelastingbeskerming en ander veiligheidstoestelle betroubaar en effektief is om te verseker dat hulle aan die vereistes van veilige produksie voldoen.
Vormberging
Nadat die masjien afgeskakel is en die vorm verwyder is, moet die oorblywende gesmelte materiaal in die masjien onmiddellik verwyder word, roeswerende behandeling uitgevoer word, en dit moet in 'n droë en konstante temperatuur toegewyde rak gestoor word. Voor herinstallasie, kontroleer die verwarmingsstaaf en die oppervlak van die vloeikanaal om te verseker dat daar geen skade of roeskolle is nie.
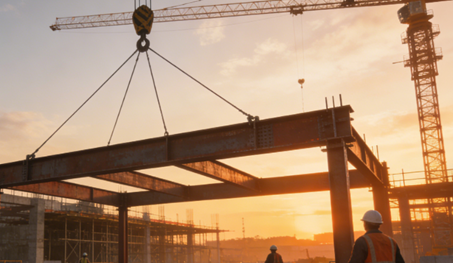
Toepassings van ekstrusievorming
konstruksie
'n Groot aantal plastiekprofiele wat in konstruksie gebruik word, soos deur- en vensterprofiele en dekoratiewe lyne, word deur ekstrusie gevorm. Komplekse dwarssnitstrukture kan verkry word deur middel van vormontwerp, wat voldoen aan die vereistes van sterkte, hitte-isolasie en estetika. Die ekstrusieproses ondersteun ook multikamerstrukture en ko-ekstrusietegnologie, wat help om materiaalverbruik te verminder en algehele prestasie te verbeter.
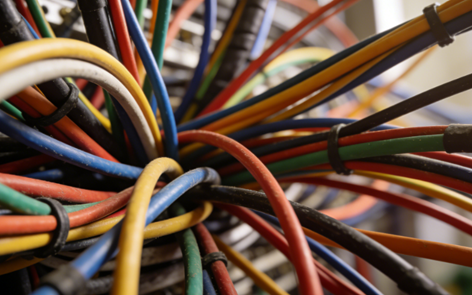
Drade en kabels
In die vervaardiging van drade en kabels word ekstrusievorming gebruik om isolerende lae of omhulsels rondom metaalgeleiers, soos materiale soos PVC, XLPE en TPU, te bedek. Hierdie proses kan 'n deurlopende en eenvormige bedekking bereik, wat stabiele elektriese werkverrigting verseker. Dit beskik ook oor slytasiebestandheid, vlamvertraging en weerstand teen omgewingsveroudering, wat dit 'n sleutelproses maak op die gebied van krag-, kommunikasie- en motorbedradingskabels.
Mediese industrie
Weggooibare of langtermyn mediese verbruiksgoedere, soos infusiebuise en asemhalingsbuise, word dikwels deur ekstrusievorming vervaardig. Hierdie proses kan hoë konsekwentheid in binnediameter en wanddikte verseker, aan streng higiëne- en biokompatibiliteitsvereistes voldoen, en is geskik vir deurlopende produksie in skoon omgewings.
Plastiek pyp
Een van die mees tipiese toepassings van ekstrusiegietwerk is verskeie plastiekpype, soos PVC- en PP-pype, wat wyd gebruik word in watervoorsiening en -dreinering, gasoordrag, landboubesproeiing, en krag- en kommunikasiebeskerming. Hierdie proses kan deurlopend lang pype met eenvormige wanddikte, stabiele afmetings, hoë produksiedoeltreffendheid produseer, en is gerieflik om aan verskillende gebruiksvereistes te voldoen, soos drukweerstand, korrosiebestandheid en verouderingsweerstand, deur formule-aanpassing.
NOBLE"s Ekstrusiegietdienste
Welkom by NOBLE, u vertroude vennoot vir presisie-ekstrusievormingsoplossings. Ons spesialiseer in die omskakeling van rou plastiekharse in hoëprestasie, deurlopende profiele wat aan die streng eise van diverse nywerhede voldoen.
Belangrike vermoëns en sterk punte:
- Breë Materiaalkundigheid: Ons verwerk 'n wye reeks termoplastieke, insluitend PVC, PE, PP, ABS, PS, TPE en ingenieursgrade.
- Pasgemaakte Profielontwerp: Ons blink uit in die vervaardiging van komplekse pasgemaakte profiele, van eenvoudige buise en stange tot hol ontwerpe met verskeie kamers.
- Volskaalse produksie: Ons ondersteun projekte wat wissel van prototipering tot kleinskaalse produksie.
- Presisie en konsekwentheid: Ons beheerde proses en streng kwaliteitskontroles verseker dat elke meter van u profiel aan presiese spesifikasies vir afmetings, sterkte en afwerking voldoen.
- Dienste met toegevoegde waarde: Ons bied sekondêre bewerkings soos sny, boor, pons, drukwerk en montering om voltooide komponente te lewer.
FAQ
Wat is die hooftipes ekstrusiematryse?
'n Pyp/pyp-matrys vorm hol buise deur 'n doorn te gebruik om die binneste deursnee te skep. 'n Plat plaatmatrys produseer wye, dun plate met 'n wye, gleufagtige opening. 'n Profielmatrys het 'n komplekse opening om pasgemaakte vorms soos vensterrame of dekke te vervaardig. 'n Draadbedekkingsmatrys wend 'n konsentriese laag isolasie direk op 'n bewegende draadkern aan. 'n Geblaasde filmmatrys is 'n regop silinder met 'n sirkelvormige opening wat gebruik word om plastiekfilm te maak.
Van watter materiale word ekstrusiematryse tipies gemaak?
Matryse word gemaak van hoësterkte, slytbestande metale om hoë druk, temperatuur en skuurplastiek te weerstaan. Algemene materiale sluit in gereedskapstaal vir algemene gebruik, vlekvrye staal vir korrosiebestandheid met sekere materiale, en verharde legerings. Kritieke oppervlaktes word dikwels verchroom of genitried om hardheid te verbeter, wrywing te verminder en materiaaladhesie te voorkom, wat 'n gladde produkoppervlak en 'n langer matrysleeftyd verseker.
Wat is algemene onderhoudspraktyke vir ekstrusiematryse?
Die aanwending van beskermende anti-korrosiebedekkings voor berging voorkom roes. Gereelde inspeksie vir slytasie, skrape of korrosie op kritieke oppervlaktes is nodig. Matryse moet in 'n droë, beheerde omgewing gestoor word. Behoorlike hantering voorkom kerwe of duike in die presiese
Hoe lank hou 'n ekstrusiematrys gewoonlik?
Die lewensduur wissel baie na gelang van die verwerkte materiaal, produksievolume, onderhoudsgehalte en die gietvormmateriaal self. 'n Goed onderhoude gietvorm wat nie-skurende harse soos LDPE of HDPE verwerk, kan vir baie jare, selfs dekades, van ononderbroke produksie hou. Die verwerking van skuurmateriale soos hout-plastiek-komposiete (WPC) of sekere PVC-verbindings kan hierdie lewensduur aansienlik verminder, wat opknapping of vervanging baie gouer vereis.
Wat is "die lyne" en hoe kan hulle geminimaliseer word?
Matryslyne is subtiele, deurlopende vertikale lyne of merke op die oppervlak van die geëxtrudeerde produk, wat in die masjienrigting loop. Dit word dikwels veroorsaak deur geringe skrape, onvolmaakthede of opgeboude residu op die matryslip of -landarea. Om dit te verminder, maak seker dat die matrys noukeurig skoongemaak en gepoleer word.







