
Wat is persoonlike sandgietwerk?
Sandgiet is 'n algemene metaalgietmetode. Die hoofproses is om 'n sandvorm as vorm te gebruik om metaalonderdele te vorm. Maak eers 'n model volgens die vorm van die onderdeel, plaas die model in die sandkas, vul dit met gietsand en druk dit styf vas, haal dan die model uit om 'n holte te vorm. Gooi dan die gesmelte metaalvloeistof in die holte van die sandvorm. Nadat die metaal afgekoel en gestol het, breek die sandvorm en verwyder die gietstuk.
Sandgietwerk is geskik vir verskeie metaalmateriale en kan komplekse vorms en groot onderdele teen 'n relatief lae koste produseer. Die oppervlakruheid en presisie daarvan is egter relatief swak. Dit word dikwels gebruik om industriële komponente soos enjinblokke en pyptoebehore te vervaardig.
Hoe werk persoonlike sandgietwerk?
Model bou
Sandgietwerk begin met die skep van 'n presiese patroon van die finale onderdeel, tipies gemaak van hout, metaal of plastiek. Die patroon bevat 'n trekhoek vir maklike verwydering uit die vorm en neem rekening met metaalkrimping tydens stolling.
Vir gietstukke met interne holtes moet ooreenstemmende kernvorms ook vervaardig word. Die akkuraatheid van die patroon bepaal direk die finale gietstuk se dimensionele en strukturele kwaliteit.
giet
Gietwerk skep 'n holte in sand deur 'n patroon te gebruik. Die patroon word op 'n basisplaat vasgemaak, in 'n fles toegemaak en gevul met gietsand - 'n mengsel van silikasand en bindmiddel wat sterkte en deurlaatbaarheid bied wanneer dit gekompakteer word. Die sand word eenvormig met die hand of masjien geram. Nadat die patroon verwyder is, pas die gevolglike holte sy vorm aan en sal die gesmelte metaal bevat.
Kernvervaardiging
Sandkerne word individueel in kernbokse vervaardig om komplekse interne gietholtes te vorm. Hierdie kerne ondergaan bak- of verhardingsbehandelings om groter sterkte as die hoofsandvorm te verkry, wat verseker dat hulle gesmelte metaalerosie sonder mislukking weerstaan. Laastens word die verharde kerne presies binne die sandvormholte geposisioneer.
Box Montage
Boksmontering behels die kombinasie van die boonste en onderste sandvorms met kerne om 'n volledige gietvorm te vorm. Presiese belyning van die sandbokse voorkom wanbelyning, terwyl veilige kernposisionering akkurate interne strukture verseker.
Sodra dit gesluit is, skep die vorm 'n verenigde holte wat beide die eksterne vorm en interne kenmerke van die gietstuk bevat. Die laaste stap behels die stewige bevestiging van die sandkaste aan mekaar om lekkasie van gesmelte metaal of skeiding van die vorm tydens gieting as gevolg van metallostatiese druk te voorkom.
smelt en gietende
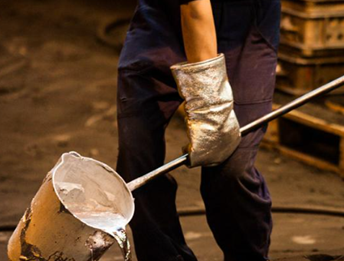
Smelt is die proses waar vaste metaalgrondstowwe in 'n oond bo hul smeltpunt verhit word om dit in 'n vloeistof met goeie vloeibaarheid te smelt. Tydens die smeltproses moet die nodige behandelings op die gesmelte metaal uitgevoer word, soos die verwydering van slak en die aanpassing van die chemiese samestelling, om die kwaliteit daarvan te verseker.
Wanneer die gesmelte metaal die vereiste temperatuur en samestelling bereik, gebruik 'n gietlepel om dit glad en voortdurend in die geslote vormbeker in te spuit totdat die gesmelte metaal die hele holte vul en uit die ontlugtingsgat oorloop. Die temperatuur en spoed van gieting is van kritieke belang vir die kwaliteit van die gietstuk.
Skud uit en Skoonmaak
Na die gietproses moet die vorm heeltemal afkoel om die metaal te stol. Sodra dit kamertemperatuur bereik, vind uitskud plaas deur vibrasie, klop of spoeling om die gesinterde sandvorm te breek en die gietstuk te verwyder. Die gietstuk word dan skoongemaak deur oppervlaksand te verwyder, oortollige metaal uit die poortstelsel te maal en interne sandkerne te onttrek om die finale blanko te verkry.
Materiaal wat gebruik word in persoonlike sandgietwerk
Gietyster
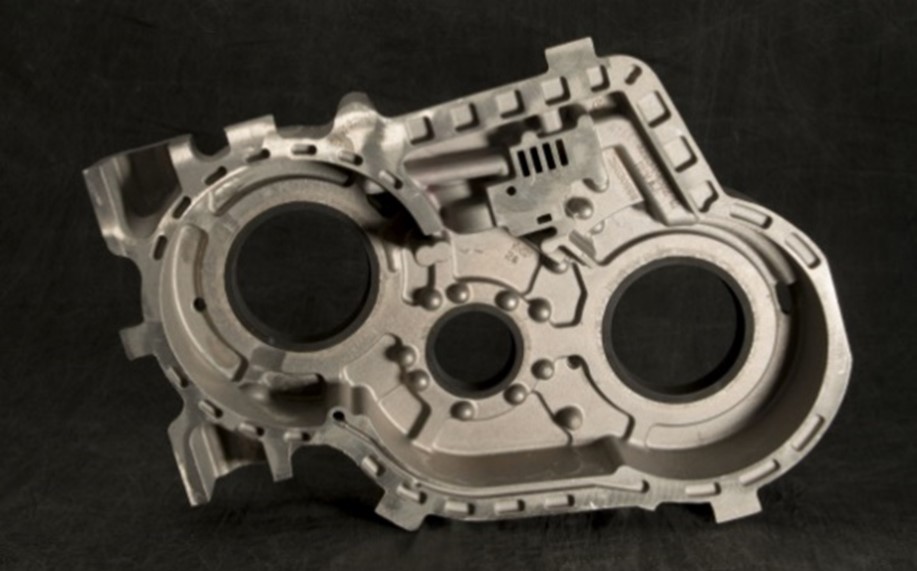
Gietyster is die mees gebruikte tipe materiaal in sandgietprosesse, waaronder grys gietyster veral algemeen is. Hierdie tipe materiaal beskik oor uitstekende gietvloeibaarheid, 'n lae krimpkoers, sowel as uitstekende slytasieweerstand en skokabsorpsie.
- Pros:
Defekweerstand
Lae koste
Maklike gesmelte vormbaarheid
- Aansoeks: Enjinblok, remskyf, masjiengereedskapbasis
Gietstaal
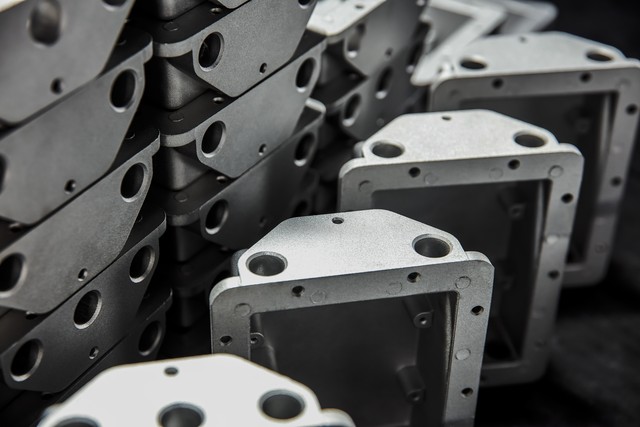
Gietstaal bied sandgietstukke hoër sterkte en taaiheid, wat hulle in staat stel om groter laste en impakte te weerstaan. Die smeltpunt daarvan is hoër as dié van gietyster, en die vereistes vir gietprosesse is ook strenger.
Gietstaalonderdele het 'n relatief hoë krimpkoers en is meer geneig tot krimpholtes en interne spanning, wat deur redelike ontwerp en proses vergoed moet word.
- Aansoeks: Enjinblokke, remskywe, masjiengereedskapbasisse en doppe van groot drukvate
aluminium
Aluminiumlegering word hoogs verkies in sandgietwerk as gevolg van sy lae digtheid, hoë spesifieke sterkte en goeie korrosiebestandheid. Hulle het goeie vloeibaarheid in die gesmelte toestand en kan liggewig gietstukke met komplekse vorms en dun wanddiktes produseer. Aluminiumlegeringgietstukke het ook goeie meganiese verwerkingsprestasie en termiese geleidingsvermoë.
- Pros: Goeie korrosiebestandheid, hoë spesifieke sterkte en goeie vloeibaarheid
- Aansoeks: Die suiers en silinderkoppe van motorenjins, strukturele komponente van vliegtuie, hitte-afvoerdoppe van verskeie elektroniese toestelle, en hardeware-onderdele in die daaglikse lewe
koper allooi
Koperlegerings, hoofsaaklik brons en koper, word hoofsaaklik in sandgietwerk gebruik om onderdele te vervaardig wat slytasieweerstand, korrosiebestandheid of goeie elektriese en termiese geleidingsvermoë benodig. Brons het uitstekende slytasieweerstand en chemiese stabiliteit en word dikwels gebruik om ratte, laers, mariene skroefpompe en klepkomponente te vervaardig.
- Pros: Goeie meganiese eienskappe, elektriese geleidingsvermoë en pragtige kleur
- Aansoeks: Gietwaterpyptoebehore, musiekinstrumente, dekoratiewe kunswerke en verskeie elektriese verbindings
Tipes sandgietproses
Groen Sand Giet
Groensandgieting is die mees algemene en koste-effektiewe sandgietmetode. Die kenmerk daarvan is om direk in 'n klam, ongebakte sandvorm gegiet te word. Die hoofbindmiddel van gietsand is bentoniet, en die viskositeit daarvan word deur vog geaktiveer.
- Pros: Dit beskik oor hoë produksiedoeltreffendheid en is geskik vir gemeganiseerde monteerlynbedrywighede.
- Nadele: Nat sandvorms het relatief lae sterkte, en vog kan maklik defekte soos porositeit in gietstukke veroorsaak.
Verlore skuim giet
Verlore skuimgiet is 'n relatief gevorderde sandgietproses, en die model is van skuimplastiek gemaak. Wanneer dit gegiet word, word die skuimmodel in droë sand ingebed sonder 'n bindmiddel, en dan word hoëtemperatuur-gesmelte metaal direk in die model gegooi. Die skuimmodel verdamp en verdwyn onmiddellik wanneer dit die gesmelte metaal teëkom, en die gesmelte metaal neem sy plek in om die modelarea te vul en uiteindelik 'n gietstuk te vorm.
- Pros: Geen vormopheffing is nodig nie, daar is geen skeidingsoppervlak nie, en gietstukke met uiters komplekse vorms kan vervaardig word.
- Nadele: Skuimmodelle het 'n relatief hoë produksiekoste
Selfverhardende sandgietwerk
Die sandvorm wat deur selfverhardende sand gegiet word, hoef nie na gietwerk gebak te word nie en kan vanself verhard word deur chemiese reaksies by kamertemperatuur om die vereiste sterkte te bereik.
Algemene materiale sluit in natriumsilikaat, sand en hars-selfverhardende sand. Selfverhardende sandvorms het beter presisie en sterkte in vergelyking met nat gietsand, wat hulle meer geskik maak vir enkelstuk- of kleinskaalproduksie van medium- en grootgrootte gietstukke.
Voordele van persoonlike sandgietwerk
Lae materiaalkoste
Die belangrikste grondstof wat benodig word vir die maak van sandvorms is silikasand, wat uiters volop in die natuur voorkom en goedkoop is. Gom soos klei en hars het ook relatief lae koste.
Die vormproduksiekoste van sandgietwerk is baie laer as dié van ander gietmetodes wat die gebruik van metaal- of spesiale keramiekvorms vereis. Dit is veral geskik vir die enkelstuk- of kleinskaalproduksie van groot gietstukke en sal nie sy ekonomiese doeltreffendheid verloor as gevolg van die hoë koste van die vorm self nie.
Hoogs buigsame produksieproses
Sandgietwerk word nie streng beperk deur die grootte, gewig en kompleksiteit van die gietstukke nie. Dit kan nie net klein onderdele produseer wat slegs 'n paar gram weeg nie, maar ook groot masjiengereedskapbasisse of reuse-skroewe wat honderde tonne weeg, vervaardig.
Na die gietproses word die sandvorm beskadig, en gietstukke met diep holtes, depressies en ander kenmerke wat moeilik is om met ander metodes te vorm, kan uit die komplekse sandvorm verwyder word. Hierdie buigsaamheid is ongeëwenaard deur baie permanente vormgietmetodes.
Breë metaalversoenbaarheid
Sandgietwerk het byna geen beperkings op die tipes metale wat gegiet moet word nie. Van aluminiumlegerings met lae smeltpunte en koperlegerings tot gietyster met hoë smeltpunte, gietstaal en selfs hoëtemperatuurlegerings soos nikkel- en kobalt-gebaseerde legerings, kan alles deur sandgietwerk gevorm word.
Gietsand self het 'n uiters hoë vuurvastheid en kan die hoë temperature van die oorgrote meerderheid metaalsmelte weerstaan sonder om te smelt, wat 'n universele platform bied vir die produksie van metaalkomponente met verskillende eienskappe en gebruike.
Vinnige vormvervaardiging
Sandgietwerk is baie vinnig vir die verwerking en vervaardiging van hout- of plastiekvorms. Wanneer die ontwerp aangepas moet word, vereis sandgietwerk slegs die wysiging van die model, sonder die tydrowende en moeisame meganiese verwerking soos in metaalvorms.
Die vervaardiging van vorms verkort die siklus van produkontwerp tot suksesvolle proefproduksie aansienlik, verminder die koste en risiko's tydens die ontwikkelingsfase, en is hoogs ekonomies en doeltreffend vir proefproduksie of kleinskaalproduksie.
Onbeperkte groottebereik
Die wye reeks gietgroottes is 'n baie prominente voordeel van sandgietwerk. Sandvorms word in blokke gemaak en aanmekaargesit. In teorie kan onderdele van enige grootte gegiet word deur sandkaste groot genoeg te maak.
In die werklike bedryf word die grootste en swaarste gietstukke, soos groot enjinblokke en groot masjiengereedskapbeddings, byna almal deur sandgieting vervaardig. Dit is baie moeilik vir ander gietmetodes om sulke enorme afmetings te bereik.
Nadele van persoonlike sandgietwerk
Swak Dimensionele Akkuraatheid
Sandvorms word gevorm deur korrelrige sandkorrels aan mekaar te bind. Hul binnewande is nie so glad soos dié van metaalvorms van nature nie, wat lei tot 'n relatief growwe oppervlak van die gietstukke. Gewoonlik is daaropvolgende meganiese verwerking nodig om dit te verbeter.
Tydens bewerkings soos die uitmekaarhaal van die gietvorm en die sluiting van die boks, is die sandvorm geneig tot geringe vervorming of skade. Gekombineer met die skuur van hoëtemperatuur-gesmelte metaal, kan dit dimensionele afwykings in die gietstukke en oppervlakdefekte soos brame veroorsaak.
Harde Werksomgewing
'n Groot hoeveelheid stof word tydens die sandgietproduksieproses gegenereer, veral in die sandmeng-, giet- en uitskudfases. Terselfdertyd produseer die smelt van metale, warm gietvorms en die ontbinding van bindmiddels skadelike gasse en rook.
Stof en skadelike gasse hou 'n bedreiging in vir die gesondheid van werkers in werkswinkels, en ondernemings moet 'n groot hoeveelheid koste belê in ventilasie, stofverwydering en afvalgasbehandeling om aan streng omgewingsbeskermingsregulasies te voldoen.
Kompleks en Vaardigheidsafhanklik
Sandgietwerk behels talle prosesse, van vormmaak, gietwerk, smelting tot giet en skoonmaak. Die parameterbeheer in elke skakel sal die kwaliteit van die finale gietwerk beïnvloed.
Die sandgietproses is hoogs afhanklik van die ervaring en oordeel van geskoolde werkers, soos die keuse van giettemperatuur en -spoed. Skommelings in menslike faktore kan maklik lei tot onstabiele produkgehalte, en die vraag na geskoolde werkers verhoog ook bestuurskoste.
Presisie Sandgietdienste: Krag die Projek wat jy Benodig aan
Welkom by NOBLE, u vertroude vennoot vir hoëgehalte sandgietoplossings. Ons spesialiseer in die omskakeling van u ontwerpe in duursame, komplekse metaalkomponente deur ons gevorderde sandgietvermoëns. Van prototipering tot hoëvolumeproduksie, bied ons die betroubaarheid, kundigheid en kapasiteit om aan u strengste vereistes te voldoen.
Waarom saam met ons?
- Bewese kwaliteit en betroubaarheid: Ons streng gehaltebeheerstelsels, van grondstofinspeksie tot finale dimensionele kontroles, waarborg dat elke gietstuk aan u spesifikasies voldoen.
- Tegniese samewerking: Ons ingenieurspan werk nou saam met u om ontwerpe vir vervaardigbaarheid te optimaliseer, prestasie te verbeter en totale koste te verminder.
- Mededingende Leweringstye: Ons benut doeltreffende produksiebeplanning en robuuste prosesse om u komponente elke keer betyds te lewer.
Laat ons die fondament van u volgende projek wees. Kontak ons vandag om u vereistes te bespreek en 'n omvattende kwotasie te ontvang.
Vrae & Antwoorde
Wat is sandgietwerk, en hoe werk dit?
Sandgieting is 'n veelsydige metaalgietproses waar gesmelte metaal in 'n weggooibare sandvorm gegooi word om 'n onderdeel te skep. Die proses behels die skep van 'n sandvorm van 'n patroon (’n replika van die onderdeel), die vul daarvan met gesmelte metaal, die toelaat om af te koel en te stol, en dan die sandvorm af te breek om die voltooide gietstuk te herwin.
Watter materiale kan in sandgietwerk gebruik word?
Sandgietdienste ondersteun 'n uitgebreide reeks ysterhoudende en nie-ysterhoudende metale. Algemene keuses sluit in grysyster, rekbaar yster, koolstofstaal, vlekvrye staal, aluminiumlegerings en koperlegerings (soos brons en koper). Die keuse hang af van die vereiste meganiese eienskappe, soos sterkte, slytasiebestandheid of korrosiebestandheid.
Wat is die tipiese grootte en gewigsreeks vir sandgietstukke?
Sandgietwerk is uniek in staat om onderdele oor 'n enorme groottespektrum te produseer. Komponente kan wissel van 'n paar onse (100+ gram) tot meer as 100 ton, wat dit ideaal maak vir alles van klein omhulsels tot massiewe masjienbasisse, pompbehuisings en industriële toerusting.
Wat is die beperkings van die sandgietproses?
Alhoewel dit hoogs veelsydig is, het sandgietwerk sekere beperkings. Die gevolglike onderdele het tipies 'n growwer oppervlakafwerking as dié van beleggingsgietwerk of spuitgietwerk en het oor die algemeen laer dimensionele akkuraatheid.
Wat is die voordele van die keuse van sandgietdienste?
Die primêre voordele van sandgieting sluit in die lae gereedskapskoste in vergelyking met ander metodes, die vermoë om baie groot en swaar komponente te produseer, en uitsonderlike ontwerpbuigsaamheid vir komplekse geometrieë.







