
Giới thiệu
Hiện tượng mỏi vật liệu ở các mối hàn là vấn đề thường xuyên xảy ra trong nhiều ngành công nghiệp khác nhau, bao gồm cầu, cần cẩu, bình áp lực và thiết bị hạng nặng. Mặc dù độ bền tĩnh không phải là vấn đề, nhưng tuổi thọ động thường ngắn. Hỏng do mỏi ở các mối hàn là nguyên nhân tiềm ẩn gây ra hư hỏng kết cấu sớm.
Hướng dẫn này giải thích các nguyên nhân gây ra hiện tượng mỏi mối hàn. Quan trọng hơn, các kỹ sư của NOBLE đề xuất các giải pháp thiết thực để sử dụng cả trong nhà máy và văn phòng thiết kế.
Tại sao các mối hàn bị hỏng do mỏi vật liệu?
Sức bền tĩnh thì tốt, sức bền động thì không.
Mối hàn dưới tải trọng tĩnh vẫn hoạt động tốt, tương tự như kim loại nền. Tuy nhiên, khi chịu tải trọng thay đổi, hiệu suất của nó sẽ suy giảm – không chỉ nhẹ mà còn đáng kể. Hình dạng của mối hàn – vết khía, mép hàn, phần lõm – quyết định tốc độ hình thành vết nứt.
Các thiết kế ban đầu đã bỏ qua hiện tượng mỏi vật liệu.
Các kết cấu cũ được thiết kế cho tải trọng tĩnh. Không có gì chuyển động. Không có chu kỳ tải. Hiện tượng mỏi vật liệu không được tính đến. Hiện nay người ta biết rằng các chi tiết hàn từ thời kỳ đó có sai sót. Điều này không phải do kỹ thuật hàn kém, mà là do các tiêu chuẩn thiết kế liên quan chưa tồn tại vào thời điểm đó.
Áp dụng sai các quy tắc thiết kế
Một số người áp dụng trực tiếp các tiêu chí thiết kế chịu mỏi cho mối nối bu lông sang mối nối hàn. Cách tiếp cận này không hiệu quả. Mối nối bu lông không có khuyết tật, trong khi mối nối hàn có vùng chân mối nối sắc nhọn. Sự tập trung ứng suất và các kiểu hỏng hóc khác nhau giữa hai loại mối nối này. Chỉ đơn thuần áp dụng các quy tắc này sẽ không giải quyết được vấn đề thực tế.
Áp lực về chi phí và trọng lượng
Cấu trúc nhẹ hơn giúp tiết kiệm vật liệu. Chi phí thấp hơn giúp giành được hợp đồng. Nhưng các tiết diện mỏng chịu ứng suất cao sẽ chu kỳ biến đổi nhanh hơn. Tải trọng sử dụng cao hơn đẩy ứng suất lên cao hơn. Tuổi thọ mỏi giảm đi. Mỏi do hàn là cái giá phải trả cho các mục tiêu thiết kế đầy tham vọng.
Thiết bị nhanh hơn, nặng hơn—Nghiên cứu vẫn chưa theo kịp.
Nhu cầu của ngành công nghiệp ngày càng khắt khe: cần cẩu phải nhanh hơn, có khả năng chịu tải lớn hơn và hoạt động được trên phạm vi bán kính lớn hơn. Tuy nhiên, nghiên cứu về chi tiết các mối hàn lại không theo kịp những yêu cầu này. Các thiết kế mới thường vượt xa dữ liệu đã được chứng minh. Hỏng hóc do mỏi của mối hàn trở thành vấn đề thực tế chứ không phải vấn đề tính toán. Kinh nghiệm thực tiễn chỉ có thể thu được thông qua việc sử dụng thực tế, điều này lại tốn kém.
Các vết nứt do mỏi ở khớp: Chúng bắt đầu từ đâu và phải làm gì
Hai khu vực trọng yếu
Các vết nứt thường xuất hiện ở một trong hai vị trí: chân mối hàn, nơi kim loại hàn tiếp xúc với kim loại nền; hoặc chân mối hàn, nơi mối hàn không kéo dài hoàn toàn đến đáy mối nối. Các vết nứt ở chân mối hàn khó sửa chữa hơn vì chúng nằm bên trong mối nối. Nếu kiểm soát được vết nứt ở chân mối hàn, phần đáy mối hàn sẽ trở thành trọng tâm chính. Phần này dễ phát hiện và xử lý hơn.
Ba chiến lược cốt lõi
Đầu tiên, cần giảm thiểu các khuyết tật. Các khuyết tật có thể nhìn thấy được—như vết nứt, thiếu liên kết và độ rỗ—đóng vai trò là điểm khởi phát vết nứt. Chúng bỏ qua giai đoạn khởi phát vết nứt và bản thân chúng đã là vết nứt. Chúng phải được loại bỏ.
Tiếp theo, hãy cải thiện hình dạng của các mối hàn. Các mối hàn sắc nhọn có thể gây ra hiện tượng tập trung ứng suất. Hãy mài nhẵn chúng để đảm bảo sự chuyển tiếp tự nhiên sang kim loại nền. Điều này giúp giảm sự tập trung ứng suất và kéo dài tuổi thọ mỏi.
Cuối cùng, điều chỉnh ứng suất dư. Sự co ngót khi hàn tạo ra ứng suất kéo tại mối hàn, thúc đẩy sự lan truyền vết nứt. Ngược lại, ứng suất nén lại ức chế sự lan truyền vết nứt. Các phương pháp xử lý sau hàn—như phun bi, đập búa hoặc gia nhiệt cục bộ—có thể đảo ngược trạng thái ứng suất. Ứng suất kéo được chuyển đổi thành ứng suất nén, do đó làm chậm tốc độ mỏi của mối hàn.
Tối ưu hóa quy trình không chỉ giúp giảm thiểu hiện tượng mỏi vật liệu mà còn tăng cường độ bền tĩnh và cải thiện cấu trúc vi mô của kim loại. Một cải tiến quy trình hiệu quả duy nhất mang lại nhiều lợi ích đa chiều. Đây không phải là lý thuyết mà là thực tế trong sản xuất. Có thể ngăn ngừa sự hỏng hóc do mỏi của mối hàn bằng cách thực hiện tốt các bước cơ bản.
Phương án 1: Cải thiện hình dạng ngón chân (Giảm sự tập trung ứng suất)
Phần mũi có một vết khía. Các vết khía tập trung ứng suất. Làm nhẵn vết khía sẽ cải thiện tình trạng mỏi do hàn. Sau đây là cách thực hiện.
Băng keo TIG
Mỏ hàn TIG di chuyển dọc theo mép mối hàn. Không thêm vật liệu phụ. Chỉ đơn thuần là làm nóng chảy lại. Mép hàn sắc nhọn biến mất. Một mối hàn mịn màng được thay thế. Các tạp chất siêu nhỏ bị đốt cháy. Sự tập trung ứng suất giảm xuống. Hiệu quả chống mỏi đã được chứng minh rõ ràng. Phương pháp này hiệu quả ở mọi nơi. Chi phí ở mức vừa phải.
Gia công cơ khí
Dao cắt hoặc mũi mài loại bỏ phần vật liệu thừa ở chân mối hàn. Bề mặt trở nên nhẵn mịn. Hình dạng được cải thiện. Nếu mối hàn không có khuyết tật, độ bền mỏi có thể vượt quá kim loại nền. Đó là trường hợp tốt nhất.
Vấn đề nằm ở chi phí cao. Gia công cơ khí chỉ tiếp cận được những khu vực dễ thao tác. Nó không thể xử lý các mối nối sâu hoặc các góc hẹp. Và đây là lời cảnh báo: Nếu có khuyết tật ở chân mối hàn—ví dụ như thiếu độ xuyên thấu—thì việc gia công phần mép mối hàn sẽ không có tác dụng gì. Vết nứt sẽ dịch chuyển về phía chân mối hàn. Các vết nứt sẽ lan truyền đến chân mối hàn, và sự hỏng hóc do mỏi của mối hàn vẫn sẽ xảy ra, mặc dù ở một vị trí khác.
Mài (Mài mòn)
Mài cạnh trước bằng đá mài. Mặc dù kết quả không tốt bằng phương pháp gia công cơ khí, phương pháp này ít tốn kém và nhanh hơn. Nguyên tắc chính là gì? Bạn phải mài theo hướng lực tác dụng. Mài ngang thớ gỗ sẽ tạo ra các vết xước vuông góc với hướng lực tác dụng. Những vết xước này sẽ trở thành các điểm tập trung ứng suất mới, có thể gây ra nứt và làm mất đi bất kỳ lợi thế ban đầu nào.
Điện cực đặc biệt
Một số điện cực có khả năng làm ướt tốt hơn. Kim loại hàn nóng chảy chảy ra ngoài, làm ướt tấm nền nhiều hơn. Bán kính mối hàn tăng lên, góc hàn giảm xuống, giảm sự tập trung ứng suất và cải thiện tuổi thọ mỏi.
Hạn chế nằm ở vị trí hàn. Các điện cực này hoạt động tốt ở vị trí nằm ngang và phẳng. Nhưng còn hàn thẳng đứng từ trên xuống và hàn trên cao thì sao? Ở những vị trí này, kim loại nóng chảy có xu hướng nhỏ giọt và chảy kém, do đó lợi ích thu được là rất ít. Vui lòng chọn ứng dụng phù hợp dựa trên điều kiện thực tế.
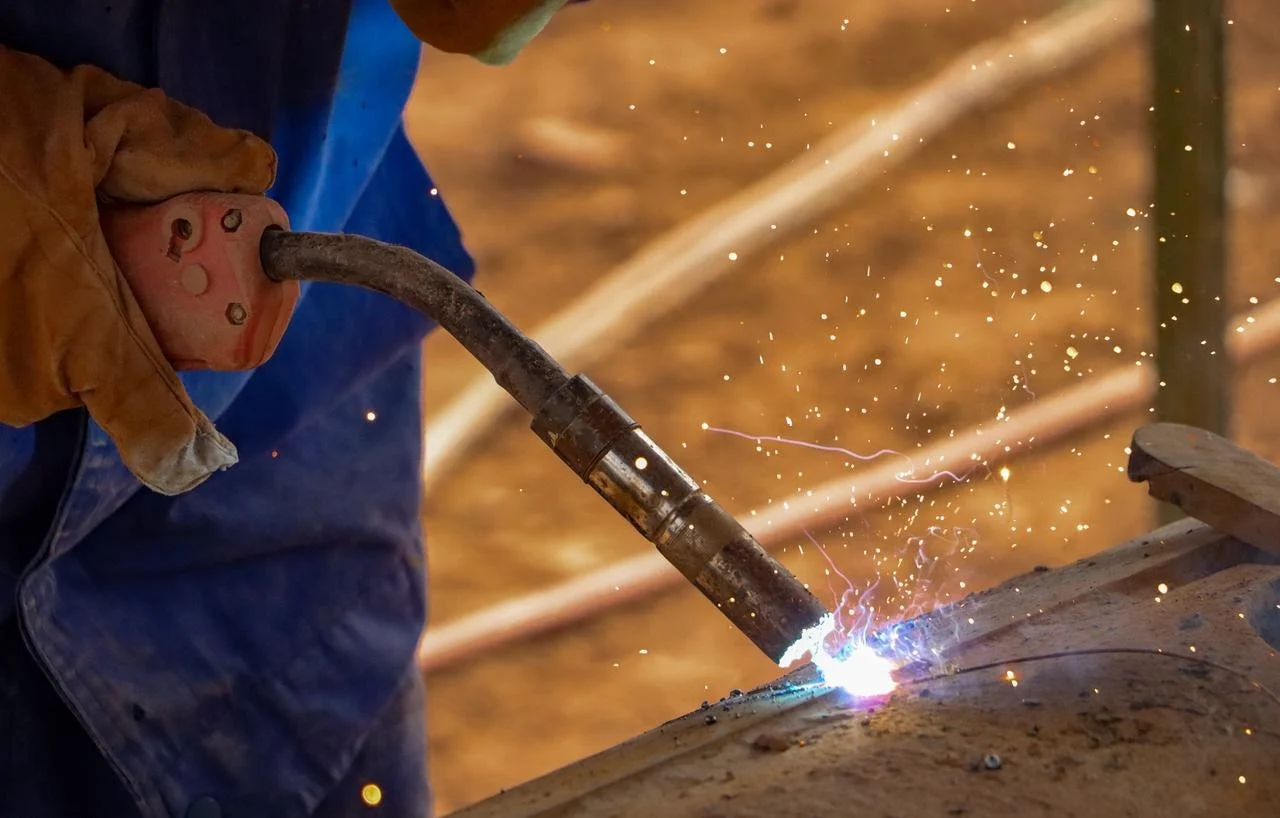
Phương án 2: Điều chỉnh ứng suất dư (Tạo lực nén)
Mối hàn bị co lại. Mối nối chịu lực căng. Lực căng gây ra các vết nứt. Lực nén ngăn chặn chúng. Nếu bạn có thể đảo ngược trạng thái ứng suất ở phần chân mối hàn, tuổi thọ mỏi sẽ được kéo dài. Dưới đây là ba cách để làm điều đó.
Tải trước (Kiểm tra tải)
Trước khi sử dụng, hãy tác dụng một lực kéo quá tải. Điều này gây ra hiện tượng biến dạng cục bộ tại vùng có khuyết, dẫn đến biến dạng dẻo của vật liệu. Khi loại bỏ tải trọng, ứng suất dư nén vẫn còn tại chân khuyết. Phương pháp này hiệu quả đối với các cấu trúc lớn – cầu, bình áp lực – vì tải trọng dễ dàng tác dụng. Không cần dụng cụ đặc biệt. Không gây nóng cục bộ.
Sưởi ấm cục bộ
Khi một khu vực cụ thể được nung nóng, kim loại sẽ giãn nở. Dưới tác động của ứng suất nén, kim loại sẽ biến dạng dẻo. Khi nguội đi, vật liệu xung quanh sẽ kéo nó vào trạng thái nén tại chân mối hàn. Mấu chốt nằm ở việc lựa chọn vị trí nung nóng.
Đối với mối hàn góc một mặt, hãy nung nóng khoảng một phần ba chiều rộng tấm kim loại tính từ mối hàn. Đối với mối hàn hai mặt, hãy nung nóng ở giữa tấm kim loại. Nếu làm sai, ứng suất sẽ đảo chiều. Ứng suất kéo sẽ xuất hiện. Không có sự cải thiện nào. Hiện tượng mỏi do hàn vẫn giữ nguyên hoặc trở nên tồi tệ hơn.
Những lợi ích được báo cáo rất đáng kể: cải thiện từ 145 đến 150% đối với hệ thống sưởi một mặt. Từ 70 đến 187% đối với hệ thống sưởi hai mặt. Phạm vi này khá rộng vì hình dạng hình học đóng vai trò quan trọng. Nhưng tiềm năng là có thật.
Nén cục bộ (Ép cơ học)
Áp lực trực tiếp được tác dụng tại điểm tập trung ứng suất. Một dụng cụ ép vào phần mũi. Vật liệu bị biến dạng cục bộ. Sự nén ép vẫn còn sau khi dụng cụ được nhả ra.
Phương pháp này hiệu quả hơn với thép cường độ cao so với thép mềm. Thép cường độ cao có ứng suất chảy cao hơn. Vùng chịu nén sâu hơn. Lợi ích về khả năng chống mỏi kéo dài hơn. Thép mềm giãn nở nhanh hơn dưới các tải trọng sử dụng tiếp theo.
Cả ba phương pháp đều có chung một nguyên tắc. Nếu ứng suất dư tại chân mối hàn là ứng suất nén, sự hình thành vết nứt sẽ bị trì hoãn. Nếu nó vẫn là ứng suất kéo, sự hỏng hóc do mỏi của mối hàn sẽ xảy ra sớm hơn. Việc lựa chọn phương pháp nào phụ thuộc vào cấu trúc, khả năng tiếp cận và chi phí. Gia nhiệt cục bộ thì rẻ. Tạo tải trước thì đơn giản hơn. Ép cơ học thì chính xác hơn. Hãy chọn phương pháp phù hợp.
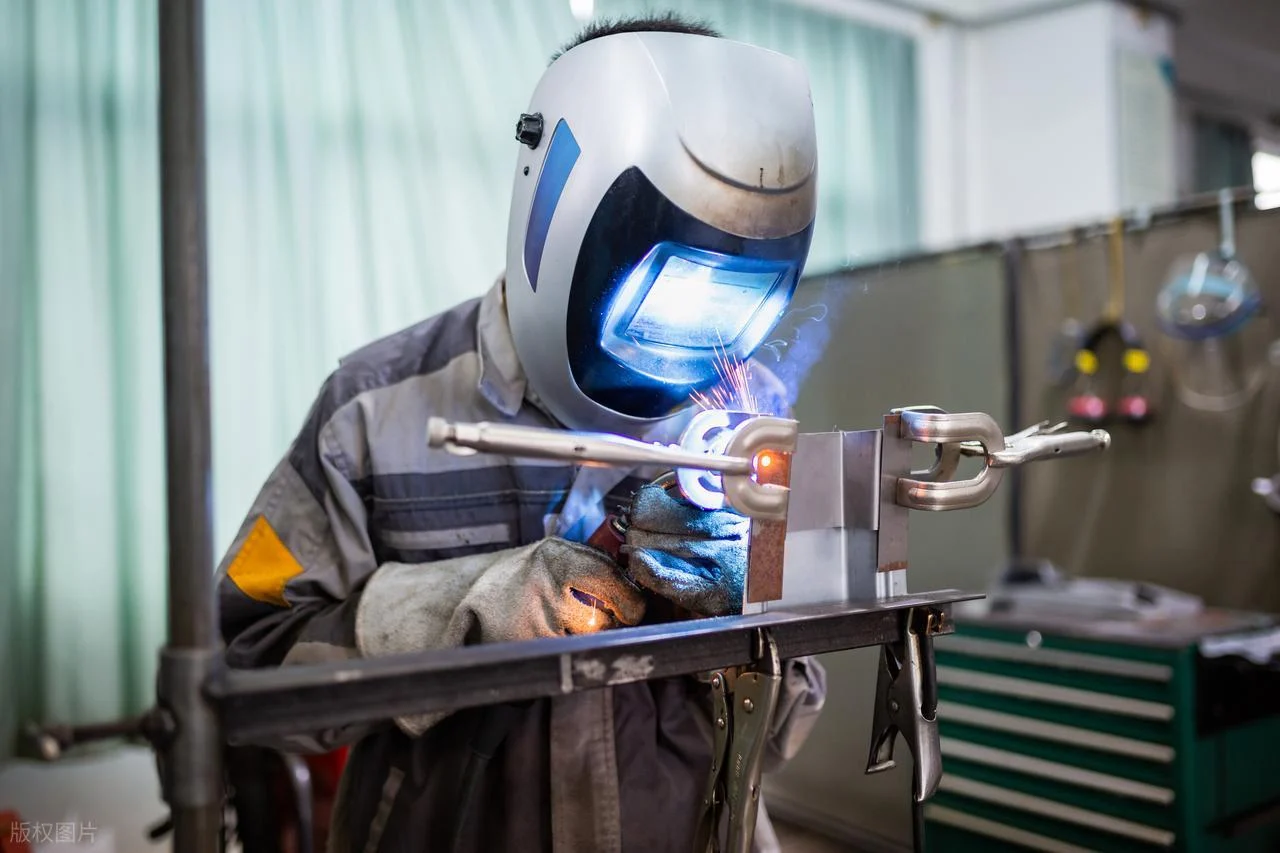
Phương án 3: Kết hợp (Vừa êm ái vừa nén)
Vuốt nhẹ ngón chân có tác dụng. Nén nhẹ ngón chân cũng có tác dụng. Kết hợp cả hai thì hiệu quả hơn. Hai phương pháp này thực hiện chính xác điều đó.
Đục búa
Một chiếc búa khí nén liên tục đập vào mép mối hàn. Lực tác động làm phẳng vết khía sắc nhọn. Hình dạng bề mặt được cải thiện. Đồng thời, biến dạng dẻo tạo ra ứng suất dư nén bên dưới.
Viện Hàn Quốc tế khuyến nghị các thông số cụ thể: áp suất khí từ 5 đến 6 bar, đường kính đầu mũi từ 8 đến 12 mm, và độ sâu bắn tóe khoảng 0.6 mm. Độ sâu đó cần khoảng bốn lần bắn cho mỗi điểm.
Kết quả? Tuổi thọ mỏi của các khớp chữ T không chịu tải được cải thiện tới 54% sau hai triệu chu kỳ. Đó không phải là sự cải thiện nhỏ mà là sự thay đổi mang tính đột phá.
Bắn liên tục
Các quả cầu nhỏ bằng thép hoặc gốm sẽ bắn phá bề mặt. Các tác động vi mô tạo ra một lớp nén nông – sâu khoảng 0.1 milimét. Phương pháp này hiệu quả trên thép cường độ cao. Đôi khi nó còn cho kết quả tốt hơn cả phương pháp hàn TIG, đặc biệt là trên các vật liệu cứng hơn mà việc xử lý nhiệt không khả thi.
Phương pháp tốt nhất là kết hợp cả hai. Đầu tiên là xử lý mối hàn TIG. Nó làm nóng chảy lại phần mũi mối hàn, loại bỏ vết khía sắc nhọn và mọi khuyết tật bề mặt. Sau đó, tiến hành phun bi. Nó tạo thêm lớp chịu nén trên bề mặt nhẵn mịn. Sự kết hợp này mang lại khả năng bảo vệ mạnh mẽ nhất chống lại sự hư hỏng do mỏi của mối hàn.
Những phương pháp này không thay thế thiết kế tốt. Chúng chỉ kéo dài tuổi thọ của mối hàn đã được thiết kế tốt. Chúng không phải là giải pháp cho mối hàn kém chất lượng. Nhưng trên một mối hàn tốt, chúng đẩy giới hạn mỏi vượt xa trạng thái ban đầu. Mỏi hàn trở nên dễ kiểm soát hơn. Không phải là loại bỏ hoàn toàn, mà là kiểm soát được.

Giới thiệu về NOBLE – Đối tác sản xuất của bạn từ khâu thiết kế đến giao hàng
NOBLE chủ yếu hoạt động trong hai lĩnh vực kinh doanh: gia công các bộ phận kim loại và sản xuất các bộ phận nhựa. Đây là những lĩnh vực kinh doanh cốt lõi của chúng tôi. Danh hiệu “Đối tác cung cấp dịch vụ toàn diện” không chỉ là một chiêu trò tiếp thị; nó có nghĩa là chúng tôi chịu trách nhiệm hoàn toàn cho toàn bộ dự án.
Chất lượng được chứng nhận mà bạn có thể tin cậy
Tiêu chuẩn ISO 9001:2015 quy định về quản lý chất lượng công nghiệp. Tiêu chuẩn ISO 13485:2016 quy định về tiêu chuẩn thiết bị y tế. Đây không chỉ là những tấm thẻ dán trên tường. Chúng quy định cách thức thực hiện công việc. Mọi quy trình đều được ghi chép lại. Mọi bộ phận đều có thể truy xuất nguồn gốc. Mọi sự không phù hợp đều được điều tra.
Đối với các mối hàn chịu tải trọng mỏi, điều này rất quan trọng. Khả năng truy xuất nguồn gốc có nghĩa là biết được lịch sử vật liệu. Kiểm soát quy trình có nghĩa là chuẩn bị mối hàn nhất quán. Các chứng nhận hỗ trợ cho thực tiễn này.
Tại sao điều này lại quan trọng đối với các ứng dụng liên quan đến mệt mỏi
Gia công chính xác ảnh hưởng trực tiếp đến các cấu trúc hàn. Bề mặt nhẵn tại vị trí chuẩn bị mối hàn làm giảm sự tập trung ứng suất. Dung sai chặt chẽ trên chi tiết ghép nối ngăn ngừa sự sai lệch làm tăng ứng suất uốn. Kiểm soát khuyết tật trong vật liệu nền loại bỏ các điểm khởi phát vết nứt.
Tất cả những yếu tố này đều kéo dài tuổi thọ sản phẩm. Chúng không tự loại bỏ hoàn toàn hiện tượng mỏi mối hàn, nhưng chúng loại bỏ được những tác động từ quá trình sản xuất. Thiết kế và quy trình hàn vẫn cần được chú ý. NOBLE đảm bảo các bộ phận kim loại cấu thành nên mối hàn được chế tạo sạch sẽ và chính xác ngay từ đầu. Đó là điều kiện tiên quyết để có khả năng chống mỏi. Hiện tượng mỏi do hàn bắt đầu từ bề mặt. Bề mặt nhẵn giúp trì hoãn sự khởi đầu của hiện tượng này.
FAQ
Hỏng do mỏi trong các kết cấu hàn là gì?
Nứt vỡ tiến triển dưới tác động của tải trọng lặp đi lặp lại hoặc dao động. Không giống như hỏng hóc tĩnh, hiện tượng này xảy ra ở mức ứng suất thấp hơn nhiều so với giới hạn bền của vật liệu – đây chính là nguyên nhân cốt lõi gây ra hỏng hóc do mỏi ở mối hàn.
Các vết nứt do mỏi thường bắt đầu ở đâu trong các mối hàn?
Hầu hết các trường hợp đều xảy ra ở mép hàn hoặc chân hàn. Đây là những khu vực có mật độ ứng suất cao và tiềm ẩn nhiều khuyết tật, khiến chúng trở thành vị trí khởi phát chính của hiện tượng mỏi hàn.
Việc mài có luôn giúp tăng tuổi thọ khi sử dụng không?
Đúng vậy, nhưng chỉ khi thực hiện đúng cách. Mài theo các đường lực – mài ngang tạo ra các điểm tập trung ứng suất mới, và việc mài sẽ không hiệu quả nếu có các khuyết tật ở chân răng như thiếu độ xuyên thấu.
Liệu xử lý nhiệt sau hàn có thể giúp ích được không?
Việc làm nóng cục bộ có thể hữu ích, nhưng vị trí đặt rất quan trọng. Đặt sai vị trí thực tế có thể tạo ra ứng suất kéo, làm cho mọi thứ trở nên tồi tệ hơn, vì vậy đây không phải là giải pháp phù hợp cho mọi trường hợp.
Việc loại bỏ các khuyết tật mối hàn có đảm bảo độ bền mỏi hay không?
Điều đó giúp ích đáng kể, nhưng đó chưa phải là toàn bộ câu chuyện. Ngay cả những mối hàn không có khuyết tật cũng cần có hình dạng mép hàn tốt và ứng suất dư thuận lợi để đạt được tuổi thọ mỏi tối ưu chống lại sự hỏng hóc do mỏi của mối hàn.







