
Ngành sản xuất đang thay đổi. Những người trong ngành cảm nhận được điều đó. Các phương pháp mới liên tục xuất hiện. Các phương pháp cũ ngày càng được cải tiến. Câu hỏi mà nhiều chủ xưởng đặt ra rất đơn giản: Liệu hàn laser đã sẵn sàng để thay thế hoàn toàn phương pháp hàn truyền thống? Hay hàn hồ quang truyền thống vẫn giữ vững vị trí dẫn đầu?
Đây là vấn đề mà mọi người thường gặp phải. Chọn sai quy trình sẽ làm giảm lợi nhuận. Công việc làm lại chồng chất. Tốc độ vẫn chậm. Biến dạng làm hỏng các bộ phận. Một mối hàn thoạt nhìn có vẻ ổn có thể bị hỏng sau đó. Hoặc mất thời gian gấp đôi so với dự kiến. Hoặc nó làm biến dạng cụm lắp ráp vượt quá giới hạn cho phép.
Hướng dẫn này sẽ phân tích bảy điểm khác biệt quan trọng. Mục tiêu rất đơn giản: Giúp mọi người chọn công nghệ phù hợp với công việc cụ thể của họ. Không có chiêu trò tiếp thị. Không có tuyên bố chung chung rằng một phương pháp luôn luôn vượt trội. Chỉ là một sự so sánh thực tế dựa trên những gì quan trọng trong thực tiễn sản xuất.
Câu trả lời nhanh: "Bảng tóm tắt" (Mục tiêu đoạn trích nổi bật)
Mọi người muốn có câu trả lời nhanh chóng. Các cửa hàng cần đưa ra quyết định nhanh. Dưới đây là phần giải thích ngắn gọn nhất.
Chọn hàn laser khi công việc cần tốc độ cao. Tốc độ trên 50 inch mỗi phút là thường xuyên. Biến dạng do nhiệt phải ở mức tối thiểu. Vật liệu mỏng. Ví dụ như các cực pin xe điện. Ví dụ như vỏ thiết bị y tế. Ví dụ như các cụm lắp ráp chính xác mà biến dạng là không thể chấp nhận được.
Hãy chọn phương pháp hàn truyền thống cho công việc sửa chữa. Thiết bị hỏng. Khung bị nứt. Sửa chữa tại hiện trường. Mối hàn có thể không khít. Có khe hở. Bề mặt bị bẩn. Các phương pháp truyền thống xử lý những vấn đề này tốt hơn.
Nếu ngân sách eo hẹp, hãy chọn phương pháp hàn truyền thống. Một bộ thiết bị hàn MIG hoặc hàn que cơ bản có giá dưới năm nghìn đô la. Hệ thống hàn laser có giá cao hơn nhiều lần. Các xưởng có vốn hạn chế không thể đầu tư vào hàn laser.
Hãy chọn hàn truyền thống khi tính di động là yếu tố quan trọng. Người ta có thể mang máy hàn que lên thang hoặc ra ngoài đồng. Thiết bị hàn laser nặng và nhạy cảm. Không phải là lựa chọn phù hợp cho việc sửa chữa ở những nơi khó tiếp cận.
Tóm lại, cách làm rất đơn giản. Tốc độ và độ chính xác thuộc về máy in laser. Chi phí và tính linh hoạt thuộc về máy in truyền thống. Không có câu trả lời duy nhất phù hợp với mọi công việc.
Điểm khác biệt cốt lõi: Cách chúng tạo ra nhiệt
Sự khác biệt thực sự không nằm ở tốc độ hay chi phí. Nó bắt đầu từ câu hỏi nhiệt lượng đến từ đâu. Nhiệt lượng đó tập trung như thế nào. Điều đó tác động ra sao đến kim loại?
Hàn laser sử dụng photon.
Ánh sáng năng lượng cao. Chùm tia được hội tụ thành một điểm cực nhỏ. Chúng ta đang nói đến kích thước 0.2 milimét hoặc nhỏ hơn. Toàn bộ năng lượng được tập trung vào một diện tích rất nhỏ. Mật độ năng lượng tăng vọt.
Điều này tạo ra cái mà người ta gọi là "lỗ khóa". Tia laser làm bay hơi kim loại ngay lập tức. Một khoang hẹp và sâu được hình thành. Tia laser đi vào khoang đó. Các thành của "lỗ khóa" tan chảy và hợp nhất khi tia laser di chuyển về phía trước. Sự xuyên thấu sâu từ một nguồn nhiệt rất hẹp. Đó là lợi thế của laser.
Phương pháp hàn truyền thống sử dụng hồ quang điện hoặc ngọn lửa.
Mật độ năng lượng thấp hơn nhiều. Nhiệt lan tỏa ra. Đường kính của tia hồ quang có thể từ 2 đến 10 milimét. Điều đó có nghĩa là đường kính này rộng hơn điểm chiếu laser từ mười đến năm mươi lần.
Ở đây không hình thành lỗ khóa. Thay vào đó, người ta làm việc với một vũng kim loại nóng chảy. Hồ quang làm tan chảy bề mặt. Vũng kim loại nóng chảy lan rộng. Nhiệt lượng truyền vào kim loại nền xung quanh càng nhiều. Lượng nhiệt dư thừa đó chính là vấn đề. Nó gây ra biến dạng. Nó làm rộng vùng ảnh hưởng nhiệt. Nó làm thay đổi các đặc tính vật liệu.
Hãy nghĩ về sự khác biệt trực quan. Tia laser giống như một chiếc kim. Tia hồ quang giống như một chiếc cọ. Một cái tập trung mọi năng lượng vào một điểm duy nhất. Cái kia phân tán năng lượng trên một diện tích lớn hơn. Cả hai đều có thể hàn kim loại. Nhưng chúng thực hiện việc đó theo những cách rất khác nhau.
Các cửa hàng khi lựa chọn giữa chúng cần hiểu điều này trước tiên. Nguồn nhiệt quyết định mọi thứ khác. Tốc độ. Độ biến dạng. Độ sâu xuyên thấu. Chi phí thiết bị. Mọi thứ đều bắt nguồn từ cách nhiệt được truyền tải.
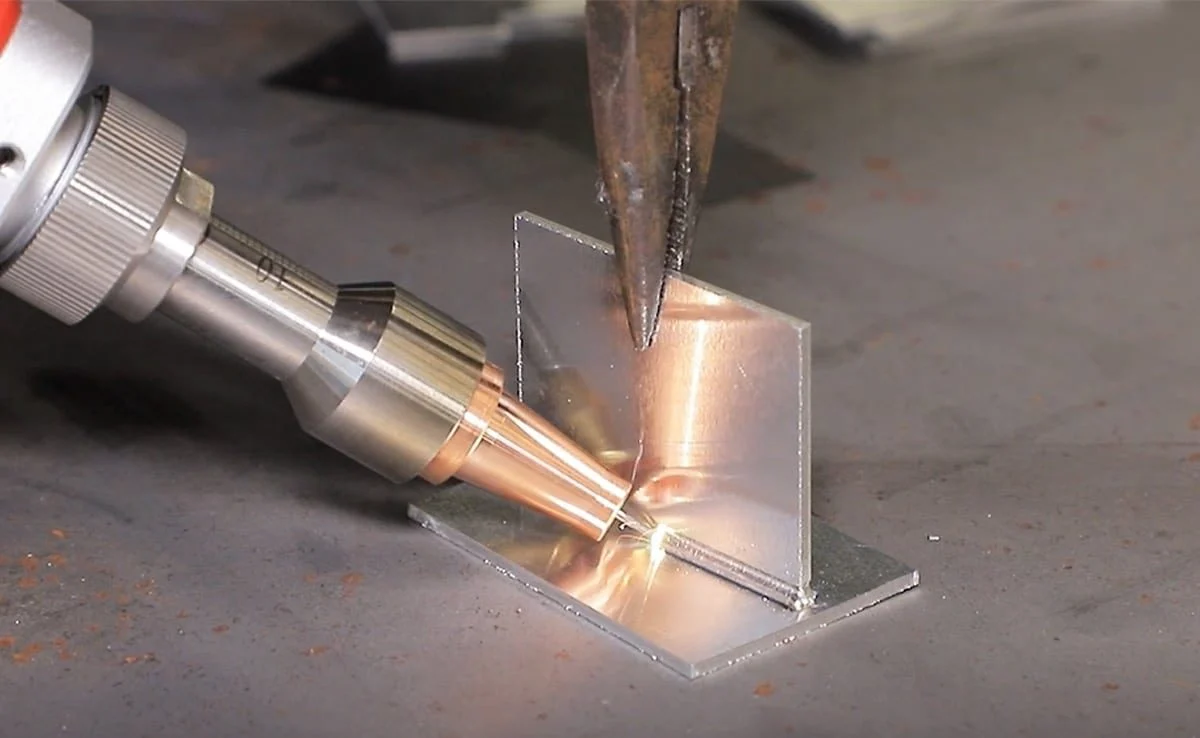
So sánh trực tiếp (7 yếu tố then chốt)
Mọi người cần thấy các con số. Dưới đây là cách 7 phương pháp này được đánh giá dựa trên các yếu tố thực sự quan trọng trong sản xuất.
1. Tốc độ và hiệu suất (Laser vượt trội)
Hàn laser có tốc độ nhanh. Tốc độ điển hình dao động từ 50 đến 200 inch mỗi phút. Đó không phải là lỗi đánh máy. Tốc độ 200 inch mỗi phút hoàn toàn có thể đạt được trên các vật liệu mỏng với hệ thống gá kẹp phù hợp.
Phương pháp hàn MIG truyền thống có tốc độ chậm hơn nhiều. Tốc độ thực tế có thể đạt từ 10 đến 30 inch mỗi phút. Người thợ lành nghề có thể đẩy tốc độ cao hơn đối với các mối hàn đơn giản, nhưng khe hở vẫn lớn.
Tóm lại rất rõ ràng. Máy cắt laser nhanh hơn từ năm đến mười lần đối với các dây chuyền sản xuất số lượng lớn. Các xưởng sản xuất hàng nghìn chi tiết giống hệt nhau sẽ tiết kiệm được thời gian đáng kể.
2. Lượng nhiệt tỏa ra và độ biến dạng (Laser thắng thế)
Hàn laser tập trung nhiệt vào một điểm rất nhỏ. Vùng ảnh hưởng nhiệt (HAZ) vẫn rất nhỏ, có thể đo bằng phần mười milimét. Kim loại xung quanh hầu như không bị nóng lên. Hiện tượng cong vênh không phải là vấn đề đáng lo ngại.
Phương pháp hàn truyền thống phân tán nhiệt trên một diện tích rộng. Vùng ảnh hưởng nhiệt (HAZ) có thể lan rộng nhiều milimét từ mối hàn. Trên các tấm kim loại mỏng, nhiệt lượng đó gây ra hiện tượng cong vênh. Các chi tiết bị xoắn. Các mặt bích bị cong. Các cụm lắp ráp không còn khớp với nhau.
Tóm lại rất đơn giản. Laser vượt trội hơn đối với kim loại mỏng, bất cứ thứ gì có độ dày dưới ba milimét. Các phương pháp truyền thống gặp khó khăn trong việc xử lý biến dạng ở độ dày này.
3. Độ khít khớp và dung sai khe hở (Những ưu điểm truyền thống)
Hàn laser đòi hỏi độ chính xác cao. Khoảng cách giữa các chi tiết phải nhỏ hơn 0.1 milimét. Nếu lớn hơn, tia laser sẽ xuyên qua hoặc không tạo được mối hàn. Các chi tiết phải được cắt chính xác. Các đồ gá phải giữ chúng thật chắc chắn.
Phương pháp hàn truyền thống xử lý các điều kiện thực tế tốt hơn. Mỏ hàn MIG hoặc TIG có thể hàn kín các khe hở từ một đến ba milimét. Người vận hành thêm que hàn. Hồ quang lấp đầy khoảng trống. Đó là lý do tại sao người ta vẫn sử dụng máy hàn que cho công việc sửa chữa. Các bộ phận không bao giờ hoàn hảo.
Tóm lại rất rõ ràng. Phương pháp truyền thống phù hợp với những công việc sửa chữa tại hiện trường phức tạp, kém chất lượng hoặc trong điều kiện bẩn. Máy cắt laser yêu cầu môi trường sạch sẽ, chính xác và được kiểm soát chặt chẽ.
4. Chi phí trang thiết bị (Phương pháp truyền thống vẫn thắng)
Hàn truyền thống có chi phí đầu tư ban đầu thấp. Một bộ thiết bị hàn MIG hoặc hàn que cơ bản có giá từ một nghìn đến hai mươi nghìn đô la. Trang thiết bị an toàn tối thiểu. Mũ hàn. Găng tay. Áo khoác da. Hệ thống thông gió. Một xưởng nhỏ có thể bắt đầu với giá bằng một chiếc ô tô cũ.
Hàn laser thuộc một phân khúc tài chính khác. Các hệ thống cơ bản có giá khởi điểm khoảng một trăm nghìn đô la. Các hệ thống sản xuất công nghiệp có giá cao hơn nhiều, nhiều hệ thống vượt quá một triệu đô la. Vỏ bảo vệ an toàn là bắt buộc. Tia laser có thể làm mù người ngay lập tức. Vật liệu phản chiếu có thể khiến tia laser dội ngược khắp phòng. Riêng chi phí vỏ bảo vệ đã làm tăng thêm chi phí đáng kể.
Tóm lại rất đơn giản. Gia công laser cần sản lượng lớn để thu hồi vốn đầu tư. Một xưởng chỉ sản xuất năm sản phẩm mỗi tuần không thể biện minh cho chi phí. Một xưởng sản xuất năm nghìn sản phẩm mỗi tuần sẽ tính toán khác.
5. Độ tương thích vật liệu (Dây rút/Dây buộc)
Kết quả hòa. Mỗi phương pháp đều có những ưu điểm riêng.
Hàn laser xử lý tốt các kim loại phản chiếu. Đồng, đồng thau, nhôm. Những vật liệu này phản xạ năng lượng hồ quang. Năng lượng laser hấp thụ theo cách khác. Ngoài ra, laser có thể hàn các kim loại khác nhau. Thép với nhôm. Thép với đồng. Các phương pháp truyền thống gặp khó khăn với những sự kết hợp này do điểm nóng chảy khác nhau và các lớp liên kim loại dễ vỡ.
Phương pháp hàn truyền thống rất hiệu quả với thép và thép không gỉ. Thép carbon, thép hợp kim, thép không gỉ. Các quy trình đã hoàn thiện. Vật liệu hàn có sẵn rộng rãi. Các quy trình được ghi chép đầy đủ. Khó khăn nằm ở các kim loại phản chiếu như đồng và đồng thau. Hồ quang có xu hướng di chuyển không kiểm soát. Việc kiểm soát nhiệt lượng rất khó khăn. Chất lượng mối hàn bị ảnh hưởng.
Tóm lại, hiệu quả phụ thuộc vào ứng dụng cụ thể. Một xưởng chủ yếu hàn thép sẽ không thấy lợi thế của laser. Nhưng một xưởng hàn thanh dẫn điện bằng đồng hoặc khay đựng pin bằng nhôm sẽ thấy lợi ích rõ rệt của laser.
6. Trình độ kỹ năng của người vận hành (Máy laser dễ vận hành hơn, nhưng khó thiết lập hơn)
Hàn laser chia kỹ năng thành hai loại.
Vận hành máy cắt laser đòi hỏi kỹ năng thao tác đơn giản. Người vận hành chỉ cần nạp chi tiết, nhấn nút và theo dõi máy. Tia laser sẽ đi theo đường dẫn đã được lập trình. Không cần sự phối hợp giữa tay và mắt.
Việc thiết lập máy laser đòi hỏi kỹ năng kỹ thuật cao. Căn chỉnh chùm tia. Vị trí tiêu điểm. Thông số hàn. Thiết kế đồ gá. Công việc này được thực hiện ngoại tuyến. Nó đòi hỏi đào tạo và kinh nghiệm.
Phương pháp hàn truyền thống đảo ngược mô hình. Kỹ năng thao tác bằng tay rất cao. Người vận hành quan sát vũng hàn. Di chuyển mỏ hàn bằng tay. Điều chỉnh tốc độ và góc độ trong thời gian thực. Điều này cần nhiều năm để thành thạo. Kỹ năng thiết lập thì đơn giản hơn. Bật khí. Đặt cường độ dòng điện. Bắt đầu hàn.
Điều quan trọng cần rút ra là ai là người thực hiện công việc. Hàn laser chuyển kỹ năng từ người vận hành sang kỹ sư. Hàn truyền thống vẫn giữ kỹ năng đó trong tay người thợ hàn.
7. Tiềm năng tự động hóa (Công nghệ laser thắng thế)
Hàn laser dễ dàng tích hợp với robot. Tia laser truyền qua cáp quang. Không cần phải kéo theo dây cáp mỏ hàn nặng nề. Máy quét Galvo cho phép định vị tia laser cực nhanh. Hàng trăm mối hàn mỗi phút trên các chi tiết nhỏ.
Hàn truyền thống cũng có thể được tự động hóa. Các dây chuyền hàn MIG tự động đã có mặt. Tuy nhiên, thiết bị cồng kềnh hơn. Đầu mỏ hàn bị mòn và cần thay thế thường xuyên. Bộ phận cấp dây có thể bị kẹt. Tốc độ chậm hơn.
Tóm lại, công nghệ laser ưu việt hơn trong sản xuất tự động quy mô lớn. Các dây chuyền robot truyền thống hoạt động được nhưng không thể sánh kịp tốc độ hoặc tuổi thọ vật tư tiêu hao của laser. Đối với tự động hóa sản xuất số lượng nhỏ hoặc sản xuất nhiều loại sản phẩm, sự khác biệt không quá rõ rệt.
Phân tích chi phí: Tính toán lợi tức đầu tư (ROI)
Mọi người cần xem xét các con số trước khi đưa ra quyết định đầu tư thiết bị. Dưới đây là cách tính toán.
Đầu tư ban đầu
Một bộ thiết bị hàn truyền thống có giá từ một nghìn đến hai mươi nghìn đô la. Số tiền đó bao gồm một máy hàn MIG hoặc TIG chất lượng, thiết bị bảo hộ cơ bản và một số vật tư tiêu hao. Nhiều xưởng bắt đầu với bộ thiết bị này.
Hệ thống hàn laser có giá từ một trăm nghìn đến hơn một triệu đô la. Vỏ bảo vệ an toàn làm tăng thêm chi phí đáng kể. Tia laser có thể làm mù mắt người ngay lập tức. Vật liệu phản chiếu có thể khiến tia laser bị dội ngược lại. Vỏ bảo vệ là không thể thiếu.
Hàng tiêu dùng
Hệ thống laser tiêu thụ điện năng rất cao. Cần thay thế thấu kính định kỳ. Thường cần khí bảo vệ. Trong hầu hết các trường hợp không cần dây dẫn. Không có đầu tiếp xúc bị mòn.
Phương pháp hàn truyền thống tiêu thụ dây hàn liên tục. Khí bảo vệ được cung cấp liên tục. Đầu tiếp xúc bị mòn sau vài giờ hoạt động. Vòi phun bị tích tụ vảy hàn. Gel vệ sinh vòi phun giúp giảm chi phí nhưng lại làm tăng giá thành. Chi phí vật tư tiêu hao cho mỗi chi tiết sẽ tăng lên đáng kể khi sản xuất số lượng lớn.
Ví dụ trong thế giới thực
Hãy thử tưởng tượng việc hàn mười nghìn thanh dẫn điện cho ắc quy. Đây là những bộ phận mỏng bằng đồng hoặc nhôm dùng cho bộ ắc quy xe điện.
Hệ thống hàn laser hoàn thành công việc trong khoảng một giờ. Tia laser di chuyển nhanh. Không cần dây hàn phụ. Không cần làm sạch sau khi hàn.
Một quy trình hàn MIG hoặc TIG truyền thống mất khoảng tám giờ. Thợ hàn di chuyển chậm hơn. Dây hàn bị tiêu hao nhanh. Cần phải vệ sinh các hạt bắn tóe. Đầu hàn bị mòn và cần được thay thế trong quá trình hàn.
Chỉ riêng sự khác biệt về nhân công đã rất đáng kể. Các cửa hàng sản xuất số lượng lớn sẽ nhanh chóng thu hồi vốn đầu tư. Còn các cửa hàng sản xuất số lượng nhỏ thì không bao giờ thu hồi được chi phí in laser.
Chọn hàn laser khi:
Mọi người cần tốc độ và độ chính xác. Các bộ phận này là linh kiện pin xe điện. Thanh dẫn điện. Các mối nối giữa chân cắm và đầu cực. Đây là những ứng dụng có khối lượng sản xuất lớn và độ tin cậy cao.
Việc bịt kín hoàn toàn rất quan trọng. Thiết bị y tế. Cảm biến. Thiết bị điện tử cấy ghép. Bất kỳ sự rò rỉ nào cũng là một thất bại. Hàn laser cung cấp các mối nối kín khít và đồng nhất.
Các chi tiết được làm từ kim loại mỏng, có độ dày dưới ba milimét. Biến dạng là không thể chấp nhận được. Các phương pháp truyền thống sẽ làm cong vênh các chi tiết này.
Yêu cầu về bề mặt hoàn thiện là bắt buộc. Không có vết bắn tóe. Không cần làm sạch sau khi hàn. Mối hàn trông sạch sẽ ngay khi vừa ra khỏi máy.
Khối lượng sản xuất cao. Hàng nghìn chi tiết giống hệt nhau được sản xuất mỗi ngày. Chi phí đầu tư được phân bổ cho nhiều đơn vị sản xuất.
Các mối nối khớp rất khít. Các bộ phận được gia công bằng máy CNC hoặc dập chính xác. Khe hở luôn dưới 0.1 milimét.
Chọn phương pháp hàn truyền thống (MIG/TIG/Hàn que) khi:
Mọi người đang làm công việc sửa chữa. Thiết bị hạng nặng. Máy móc nông nghiệp. Máy xúc. Các bộ phận bị bẩn. Độ lắp ráp kém. Máy cắt laser không thể xử lý được những điều kiện này.
Các bộ phận lắp ráp không khớp nhau. Khe hở vượt quá 0.5 milimét. Bề mặt bị rỉ sét hoặc bẩn. Các phương pháp truyền thống giúp khắc phục những khe hở này.
Cần hàn các tấm dày. Độ dày trên mười hai milimét hoặc nửa inch trong một lần hàn. Khả năng xuyên thấu của laser bị hạn chế nếu không có công suất cực cao.
Công việc diễn ra ngoài trời hoặc trong điều kiện gió mạnh. Khí bảo vệ bị thổi bay. Hàn que hoặc hàn hồ quang lõi thuốc vẫn hoạt động tốt trong điều kiện gió.
Ngân sách có hạn. Dưới hai mươi nghìn đô la cho thiết bị. Máy laser không phải là một lựa chọn.
Cần có công việc hàn tại hiện trường. Đường ống. Công trường xây dựng. Sửa chữa tàu thuyền. Người thợ mang theo máy hàn que đến công trường. Thiết bị hàn laser thì để ở nhà máy.
Khi cả hai quy trình đều có thể hoạt động
Một số ứng dụng hoạt động với cả hai phương pháp. Mọi người lựa chọn dựa trên những ưu tiên cụ thể.
Khung xe ô tô (thân xe thô). Phương pháp hàn điểm truyền thống xử lý các mối nối kết cấu. Hàn laser tạo ra các đường nối mái xe sạch sẽ. Cả hai phương pháp đều có vai trò riêng trong cùng một chiếc xe.
Gia công tấm kim loại từ thép dày hai đến năm milimét. Công nghệ cắt laser mang lại tốc độ và khả năng tự động hóa cho các dây chuyền sản xuất số lượng lớn. Công nghệ hàn MIG mang lại sự linh hoạt và chi phí đầu tư thấp hơn cho các xưởng gia công.
Ống thép không gỉ. Hàn TIG tạo ra các mối hàn hợp vệ sinh, đạt tiêu chuẩn thực phẩm với lượng nhiệt được kiểm soát. Hàn laser hoạt động ở tốc độ cao trên các dây chuyền sản xuất ống để sản xuất liên tục.
Không có câu trả lời nào phù hợp với mọi công việc. Các xưởng cần hiểu rõ khối lượng sản phẩm, vật liệu và yêu cầu chất lượng của mình. Khi đó, sự lựa chọn sẽ trở nên rõ ràng hơn.

Giới thiệu về NOBLE – Đối tác của bạn trong sản xuất chính xác
Về Chúng Tôi
NOBLE là nhà máy gia công CNC đạt chứng nhận ISO. Khách hàng tìm đến chúng tôi vì khả năng gia công chính xác cao và các công nghệ ghép nối tiên tiến. Hoạt động kinh doanh cốt lõi của chúng tôi luôn là gia công bóc tách: phay, tiện và mài CNC. Nhưng chúng tôi đã bổ sung thêm khả năng hàn laser. Mục tiêu là cung cấp dịch vụ gia công trọn gói cho khách hàng. Không thuê ngoài. Không vận chuyển linh kiện đến xưởng riêng biệt. Một cơ sở duy nhất xử lý toàn bộ quy trình làm việc.
Năng lực cốt lõi của chúng tôi
Chúng tôi thu hẹp khoảng cách giữa phương pháp chế tạo truyền thống và độ chính xác của công nghệ laser hiện đại. Hai thế giới. Một xưởng sản xuất.
Gia công CNC là nền tảng. Phay, tiện, gia công năm trục và EDM cho các chi tiết kim loại và nhựa phức tạp. Dung sai chặt chẽ. Hình dạng phức tạp. Tiêu chuẩn NOBLE thường thấy.
Hàn laser xử lý các ứng dụng chính xác và lỗ nhỏ. Kim loại mỏng. Mối hàn kín. Các cụm lắp ráp ít biến dạng. Các công việc mà phương pháp hàn MIG hoặc TIG truyền thống sẽ gây cong vênh hoặc sinh nhiệt quá mức.
Phương pháp hàn truyền thống vẫn được sử dụng. Hàn TIG và MIG cho các chi tiết dày hơn. Dùng cho công việc sửa chữa. Cho các ứng dụng mà độ khít của mối nối không hoàn hảo. Không phải công việc nào cũng cần đến laser. Chúng tôi hiểu sự khác biệt.
Các chứng nhận của chúng tôi (Uy tín & Chất lượng)
Chúng tôi hoạt động theo các hệ thống quản lý chất lượng nghiêm ngặt. Các ngành công nghiệp mà chúng tôi phục vụ đều đòi hỏi điều đó. Thiết bị y tế. Hàng không vũ trụ. Ô tô. Thiết bị công nghiệp.
ISO 9001:2015 là một hệ thống quản lý chất lượng toàn diện. Nó bao gồm các quy trình gia công CNC và hàn của chúng tôi. Chất lượng nhất quán. Tính lặp lại. Tính truy xuất nguồn gốc. Khách hàng công nghiệp mong đợi điều này.
Tiêu chuẩn ISO 13485:2016 là tiêu chuẩn vàng trong sản xuất thiết bị y tế. Không phải xưởng nào cũng đạt được chứng nhận này. Chúng tôi thì có. Chứng nhận này chứng minh khả năng của chúng tôi trong việc cung cấp các linh kiện chính xác và các cụm hàn cho dụng cụ phẫu thuật, cấy ghép và thiết bị chẩn đoán. Các dự án tuân thủ quy định cần mức độ chứng nhận này. Chúng tôi cung cấp điều đó.
Tại sao hợp tác với chúng tôi?
"Dịch vụ trọn gói" không chỉ là khẩu hiệu tiếp thị. Khách hàng gia công các bộ phận trên máy CNC của chúng tôi. Sau đó, chúng tôi hàn chúng ngay tại xưởng. Không cần vận chuyển đến xưởng hàn riêng biệt. Không chậm trễ về khâu vận chuyển. Không gặp vấn đề về chất lượng khi bàn giao sản phẩm.
Kinh nghiệm về quy trình rất quan trọng. Chúng tôi biết khi nào nên khuyến nghị hàn laser. Tốc độ cao. Vùng ảnh hưởng nhiệt thấp. Chúng tôi biết khi nào nên khuyến nghị hàn TIG. Các tiết diện dày hơn. Dung sai khe hở. Chúng tôi không thúc đẩy một công nghệ nào cả. Chúng tôi chọn công nghệ phù hợp nhất với bản vẽ.
Chất lượng là ưu tiên hàng đầu. Mọi mối hàn đều được ghi chép lại. Mọi chi tiết gia công đều được theo dõi. Hệ thống ISO của chúng tôi yêu cầu điều đó. Khách hàng nhận được đầy đủ giấy tờ cần thiết cho các cuộc kiểm toán và nộp hồ sơ theo quy định của riêng họ. Không cần phải tìm kiếm chứng chỉ. Không lo thiếu hồ sơ lô hàng. Hệ thống hoạt động hiệu quả.
FAQ
Liệu hàn laser có thể thay thế hoàn toàn hàn MIG?
Không. Không dùng cho các công việc sửa chữa vật liệu dày. Hàn laser vượt trội hơn trong việc xử lý vật liệu mỏng, tốc độ cao và độ biến dạng thấp. Nhưng người cần sửa chữa cần máy xúc bị nứt hoặc tấm thép dày vẫn sẽ dùng đến máy hàn MIG hoặc hàn que. Hai phương pháp này phục vụ các mục đích khác nhau. Phương pháp này không loại trừ phương pháp kia.
Học hàn laser có khó không?
Điều đó phụ thuộc vào việc mọi người hiểu "học" là gì. Vận hành máy sau khi đã thiết lập xong thì khá đơn giản. Nạp linh kiện. Nhấn nút. Theo dõi chu trình. Phần đó thì dễ.
Việc lập trình hệ thống khó hơn. Căn chỉnh chùm tia. Vị trí tiêu điểm. Phát triển thông số hàn. Thiết kế đồ gá. Công việc này đòi hỏi đào tạo và kinh nghiệm. Các xưởng cần một kỹ sư hoặc kỹ thuật viên lành nghề để xử lý việc thiết lập. Người vận hành tại xưởng không cần nhiều năm kinh nghiệm hàn.
Hàn laser có cần khí bảo vệ không?
Đúng vậy, trong hầu hết các trường hợp. Argon hoặc heli là những loại khí thường được sử dụng. Khí này ngăn chặn sự nhiễu loạn plasma. Nếu không có nó, chùm tia laser có thể bị tán xạ. Chất lượng mối hàn sẽ bị ảnh hưởng. Một số ứng dụng công suất rất thấp hoặc xung hoạt động mà không cần khí bảo vệ, nhưng đó là những trường hợp đặc biệt. Hầu hết các phương pháp hàn sản xuất đều sử dụng khí bảo vệ, giống như hàn MIG và TIG.
Laser có thể hàn được kim loại dày nhất là bao nhiêu?
Laser sợi quang công suất cao có thể hàn thép với độ dày lên đến một inch, hoặc khoảng hai mươi lăm milimét. Thiết bị này đã có sẵn. Các mối hàn này hoàn toàn khả thi.
Nhưng vấn đề nằm ở chỗ này. Các phương pháp truyền thống rẻ hơn nhiều đối với độ dày đó. Một máy hàn laser đủ mạnh để hàn tấm dày một inch có giá rất cao. Mức tiêu thụ năng lượng cao. Lợi tức đầu tư thấp. Những người thường xuyên hàn vật liệu dày nên sử dụng phương pháp hàn MIG, TIG hoặc hàn hồ quang chìm. Hàn laser chỉ có ý nghĩa đối với các tiết diện dày trong các ứng dụng rất cụ thể, có giá trị cao, nơi các ràng buộc khác loại trừ các phương pháp truyền thống.






