
Giới thiệu
Hầu hết các xưởng đều theo đuổi việc nâng cấp phần cứng lớn. Họ nghĩ rằng trục chính nhanh hơn hoặc máy năm trục mới hơn sẽ giải quyết mọi vấn đề. Nhưng những lợi ích thực sự—những lợi ích giúp giảm thời gian gia công mỗi chi tiết—nằm ở mã lập trình. Các chiến lược đường chạy dao thông minh hơn cho kim loại giúp tăng trực tiếp tuổi thọ dao, cải thiện chất lượng chi tiết và mang lại hiệu quả gia công CNC mà không cần mua bất kỳ máy móc mới nào.
Đây là sự thật. Chúng ta sẽ cùng xem xét mười chiến lược hiệu quả. Đây không phải là lý thuyết. Chúng là những phương pháp đã được chứng minh để tối ưu hóa đường chạy dao, giảm thời gian chu kỳ gia công CNC lên đến sáu mươi phần trăm và duy trì dung sai chặt chẽ cần thiết cho các bộ phận quan trọng trong ngành hàng không vũ trụ, ô tô và y tế.
Dù bạn tự lập trình hay đánh giá đối tác bên ngoài, việc hiểu rõ những nguyên tắc này rất quan trọng. Nó thay đổi cách bạn đấu thầu dự án. Nó bảo vệ lợi nhuận của bạn. Nó giúp công ty bạn duy trì tính cạnh tranh. Hãy cùng đi sâu vào các chiến lược.
Tối ưu hóa đường chạy dao CNC là gì và tại sao nó lại quan trọng?
Hãy làm rõ chúng ta đang thực sự nói về điều gì. Tối ưu hóa đường chạy dao CNC không chỉ đơn thuần là tạo mã và nhấn nút bắt đầu. Đó là quá trình lập trình có chủ đích về đường đi của dao, tốc độ của nó và lượng vật liệu mà nó tiếp xúc tại mỗi thời điểm. Mục tiêu rất đơn giản: hoàn thành sản phẩm với thời gian, tuổi thọ dao và vật liệu được sử dụng ít nhất.
Tại sao phải bận tâm? Lợi ích sẽ trực tiếp tác động đến lợi nhuận của bạn.
- Thời gian chu kỳ giảm xuống. Bạn sản xuất được nhiều sản phẩm hơn mỗi ca. Năng suất cao hơn mà không cần mua thêm máy móc.
- Tuổi thọ dụng cụ được kéo dài. Vật liệu cacbua không hề rẻ. Việc làm cho dụng cụ bền gấp đôi sẽ giúp giảm đáng kể chi phí vật tư tiêu hao.
- Bề mặt được cải thiện. Đường đi của khuôn mẫu tốt đồng nghĩa với việc tiết kiệm thời gian chà nhám hoặc thực hiện công đoạn hoàn thiện thứ cấp.
- Tuổi thọ máy móc tăng lên. Việc khớp dụng cụ mượt mà hơn giúp giảm thiểu rung lắc cho trục chính và các trục quay. Nhờ đó, thiết bị của bạn sẽ bền hơn.
- Các quy trình trở nên dễ dự đoán hơn. Khi quy trình đúng, kết quả sẽ lặp lại. Ít linh kiện bị loại bỏ hơn, ít công đoạn làm lại hơn.
Giờ thì đến phần cụ thể hơn. Không phải tất cả các kim loại đều giống nhau. Việc sản xuất các bộ phận kim loại sẽ gặp phải những vấn đề khác nhau tùy thuộc vào vật liệu.
Thép không gỉ sẽ cứng lại theo thời gian. Nếu dụng cụ của bạn cọ xát thay vì cắt, thì coi như hỏng rồi.
Titan giữ nhiệt tốt. Nếu nhiệt độ tăng cao, cạnh dụng cụ sẽ bị hàn dính vào phôi. Sau đó, dụng cụ sẽ bị gãy.
Inconel thách thức bạn từng bước. Cứng cáp, thô ráp, không khoan nhượng.
Nhôm mềm hơn nhưng lại dẻo. Bạn cần các chiến lược tốc độ cao để tránh hiện tượng tích tụ vật liệu ở cạnh.
Đường chạy dao tối ưu cho kim loại giải quyết trực tiếp những vấn đề này. Nó quản lý nhiệt độ. Nó duy trì tải trọng phoi. Nó kiểm soát độ lệch. Chiến lược đường chạy dao phù hợp cho kim loại biến một vật liệu khó gia công thành một công việc dễ quản lý. Chiến lược sai lầm biến một chi tiết đơn giản thành một thảm họa tốn kém.
Chiến lược 1: Sử dụng phương pháp phay hiệu suất cao (HEM)
Chúng ta hãy bắt đầu với chiến lược đầu tiên. Đây là chiến lược thay đổi mọi thứ trong quá trình gia công thô.
Cách cũ. Gia công thô truyền thống lấy phần vật liệu cắt lớn. Bạn đặt bước tiến dao ở mức 50% đường kính dao. Nhưng bạn chỉ cắt nông, có thể chỉ 10 hoặc 20% chiều sâu trục. Dao sẽ đập mạnh vào vật liệu, ăn khớp mạnh, rồi lại lùi ra. Điều này tạo ra các điểm nóng đột ngột. Nó làm mòn dao không đều.
Phương pháp hiện đại. Gia công phay hiệu suất cao đảo ngược logic đó. Bạn chỉ cần một lượng ăn khớp hướng tâm rất nhỏ—từ năm đến mười lăm phần trăm. Nhưng bạn gia công sâu hết chiều sâu trục, thường là toàn bộ chiều dài rãnh. Sau đó, bạn đẩy tốc độ tiến dao lên mạnh mẽ.
Tại sao phương pháp này lại hiệu quả với kim loại? Có hai lý do. Thứ nhất, nó duy trì tải phoi không đổi. Dao cắt luôn luôn hoạt động, không bao giờ ngừng lại. Độ ổn định nhiệt được cải thiện. Nhiệt lượng truyền vào phoi, chứ không phải vào dao cắt hay phôi. Thứ hai, nó ngăn ngừa hiện tượng cứng hóa do gia công. Đối với các vật liệu như thép không gỉ và titan, ma sát là điều tai hại. Phương pháp gia công bằng lực cắt cao (HEM) giữ cho vết cắt đủ mạnh để cắt sạch, không bao giờ để bề mặt bị cứng hóa do ma sát.
Kết quả rất đơn giản. Bạn tối đa hóa tốc độ loại bỏ vật liệu. Bạn loại bỏ được nhiều kim loại hơn mỗi phút đồng thời kéo dài tuổi thọ dụng cụ.
Đối với sản xuất linh kiện kim loại, đây không còn là lựa chọn nữa. Nó là tiêu chuẩn cơ bản. Nếu chiến lược gia công thô của bạn vẫn giống như mười năm trước, bạn đang lãng phí thời gian. HEM là tiêu chuẩn. Hãy sử dụng nó.
Chiến lược 2: Rút ngắn dụng cụ. Siết chặt tay cầm.
Việc lắp ráp dụng cụ cũng quan trọng như đường chạy dao. Chọn đúng đường chạy dao là một khởi đầu tốt, và chúng ta không thể để việc lắp ráp dụng cụ cản trở quá trình gia công.
Những điểm chính:
| Hệ số | Chiến lược tối ưu hóa |
| Chiều dài dụng cụ | Hãy sử dụng dụng cụ ngắn nhất có thể; độ lệch tăng theo lũy thừa bậc ba của chiều dài. |
| Loại chủ | Các loại kẹp thủy lực hoặc kẹp kiểu ép nhiệt giúp giảm độ lệch tâm xuống <0.0002″ so với các loại kẹp ER tiêu chuẩn. |
| Lớp phủ dụng cụ | Lớp phủ AlTiN và TiSiN cho phép tốc độ cắt cao hơn trên các kim loại đã tôi cứng. |
| Vật liệu dụng cụ | Hợp kim cacbua rắn dùng cho hầu hết các kim loại; cần xem xét các loại hợp kim cacbua chuyên dụng cho thép không gỉ, titan hoặc nhôm. |
Lưu ý cụ thể về kim loại: Gia công các hợp kim hàng không vũ trụ—Inconel, titan—đòi hỏi độ cứng cực cao. Đây không phải là lời gợi ý. Chỉ cần độ lệch tâm tăng thêm một phần nghìn inch thôi cũng có thể làm giảm tuổi thọ dụng cụ xuống một nửa. Có thể mất đến 50% tuổi thọ chỉ vì bộ phận giữ dao bị lỏng.
Chiến lược 3: Ngừng cắt giảm lượng khí
Trước tiên hãy xem xét chiều cao rút dao. Hầu hết các lập trình viên đều sử dụng mặt phẳng an toàn được đặt quá cao. Họ kéo dao lên đến vị trí an toàn, di chuyển ngang qua, rồi lại hạ xuống. Đó là chuyển động lãng phí. Bạn có thể rút dao ngay phía trên chi tiết – có thể chỉ khoảng bốn mươi phần nghìn inch – rồi di chuyển tiếp. Dao vẫn an toàn. Rủi ro là tối thiểu. Thời gian tiết kiệm được sẽ rất nhanh chóng.
Các thông số liên kết cũng rất quan trọng. Các thao tác "giữ nguyên vị trí" giúp giữ cho dụng cụ luôn hoạt động giữa các chi tiết. Thay vì nâng lên và định vị lại, dụng cụ di chuyển dọc theo bề mặt. Điều này chắc chắn sẽ làm thay đổi độ mỏng của phôi. Nhưng máy không bao giờ ngừng cắt. Không có chu kỳ nâng lên hạ xuống lãng phí.
Thứ tự gia công là một yếu tố quan trọng khác. Hãy xem danh sách các chi tiết cần gia công. Đường đi ngắn nhất giữa chúng là gì? Đừng gia công ngẫu nhiên. Hãy lập kế hoạch lộ trình. Nhóm các thao tác một cách hợp lý.
Trình tự thay dao rất đơn giản. Hãy hoàn thành mọi công việc có thể với một dao trước khi thay dao khác. Mỗi lần thay dao đều làm tăng thời gian không gia công. Hãy giảm thiểu số lần thay dao.
Việc này thực sự tiết kiệm được gì? Đối với một chi tiết phức tạp có nhiều đặc điểm—các hốc, lỗ, đường cong—việc giảm cắt bằng khí có thể giúp giảm từ 15 đến 25% tổng thời gian chu kỳ. Đó không phải là lý thuyết. Đó là những khoản tiết kiệm có thể đo lường và lặp lại được.
Công cụ này phải dùng để cắt kim loại. Mọi thứ khác đều là chi phí gián tiếp. Hãy cắt bỏ phần chi phí gián tiếp đó.
Chiến lược 4: Đẩy nguồn cấp dữ liệu, quản lý tốc độ, tôn trọng việc làm mỏng chip.
Hiện tượng mỏng phoi là một khái niệm mà không ai giải thích rõ ràng. Đây là phiên bản đơn giản: Khi độ tiếp xúc hướng tâm giảm xuống dưới 50% đường kính dụng cụ, phoi mà nó lấy đi sẽ mỏng hơn. Điều đó nghe có vẻ ổn cho đến khi bạn nhận ra rằng tải trọng phoi là thứ giúp dụng cụ tiếp tục cắt. Nếu quá mỏng, bạn sẽ chỉ cọ xát chứ không cắt. Cọ xát tạo ra nhiệt. Nhiệt làm hỏng dụng cụ.
Cách khắc phục nghe có vẻ ngược đời. Bạn tăng tốc độ tiến dao. Tăng rất nhiều. Ở mức độ ăn khớp hướng tâm 10%, bạn thường có thể tăng gấp đôi hoặc gấp ba tốc độ tiến dao so với các giá trị khuyến nghị tiêu chuẩn. Phôi sẽ dày lên đến mức tải trọng thích hợp. Dao lại cắt sạch sẽ.
Tốc độ cắt là một biến số khác. Số feet bề mặt mỗi phút (SFM) phụ thuộc vào vật liệu. Nếu chạy quá chậm đối với thép không gỉ hoặc hợp kim niken, bạn sẽ dễ gây ra hiện tượng cứng hóa vật liệu. Vật liệu sẽ cứng lại dưới dụng cụ cắt, sau đó lần cắt tiếp theo sẽ làm gãy lưỡi cắt. Chạy ở SFM chính xác, vết cắt sẽ mịn, nhiệt được truyền vào phôi và dụng cụ cắt sẽ bền hơn.
Đây là thực tế cần biết. Đừng đoán mò nữa. Đừng dùng các giá trị trong sổ tay hướng dẫn từ năm 1985 nữa. Các công cụ tính toán hiện đại đã có. FSWizard, GWizard và các công cụ chuyên dụng của nhà sản xuất sẽ tính toán giúp bạn. Chúng tính đến độ mỏng phôi, vật liệu, hình dạng dụng cụ và khả năng của máy. Chỉ cần nhập các thông số của bạn. Nhận được các con số thực tế. Vận hành ở khả năng thực sự của máy, chứ không phải là các ước tính thận trọng.
Sự khác biệt thể hiện ở thời gian chu kỳ, tuổi thọ dụng cụ và chất lượng bề mặt. Tăng tốc độ tiến dao. Chú ý đến phoi vụn. Ngừng ma sát.
Chiến lược 5: Hãy để các công cụ nhỏ chỉ làm những việc mà các công cụ lớn không thể làm được.
Gia công phần dư giải quyết vấn đề này. Phần mềm tự động xác định những vị trí mà dụng cụ lớn hơn trước đây không thể tiếp cận. Các góc cạnh. Các đường bo tròn. Các bán kính bên trong nhỏ. Các hình dạng phức tạp với các kênh hẹp. Nó tạo ra các đường chạy dao chỉ đi đến những khu vực chưa được cắt đó.
Hãy suy nghĩ về logic. Dao phay đầu vuông 1/2 inch sẽ nhanh chóng làm sạch các khoảng trống. Sau đó, dao phay đầu vuông 1/4 inch sẽ vào và chỉ cắt phần vật liệu còn sót lại ở các góc. Dụng cụ này không bao giờ lãng phí thời gian ở những vùng trống rộng. Nó chỉ hoạt động ở nơi cần thiết, rồi dừng lại.
Lợi ích thể hiện rất nhanh. Tuổi thọ của dụng cụ nhỏ được kéo dài đáng kể vì bạn không phải gia công trên diện tích bề mặt lớn. Thời gian chu kỳ hoàn thiện giảm xuống vì đường đi ngắn hơn và trực tiếp hơn. Dụng cụ giữ được độ sắc bén tốt hơn cho các chi tiết quan trọng đòi hỏi độ chính xác cao.
Đây là quy trình tiêu chuẩn trong công việc chế tạo khuôn mẫu. Các giá đỡ phức tạp trong ngành hàng không vũ trụ đều dựa vào nó. Các thiết bị cấy ghép y tế với hình dạng hữu cơ phức tạp cũng cần đến nó. Nếu bạn lập trình các công cụ nhỏ để cắt mọi thứ, bạn đang lãng phí thời gian và tuổi thọ của công cụ. Gia công phần còn lại là giải pháp.
Chiến lược 6: Áp dụng bộ lọc cung tròn để giảm thiểu sự phình to của mã G-code
Đây là những gì xảy ra. Phần mềm CAM của bạn nhìn vào một đường cong. Nhưng thực ra nó không nhìn thấy một đường cong. Nó nhìn thấy một chuỗi các điểm. Nó kết nối chúng bằng hàng ngàn chuyển động tuyến tính nhỏ. Các lệnh G01. Từ điểm này đến điểm khác. Mỗi lệnh là một chỉ dẫn riêng biệt.
Hệ thống điều khiển máy phải xử lý từng khối dữ liệu một. Nó phải dự đoán trước, tính toán gia tốc và quản lý giảm tốc. Nếu đưa quá nhiều khối dữ liệu vào, bộ xử lý sẽ bị quá tải. Máy sẽ bị giật. Nó sẽ chậm lại để đọc dòng tiếp theo. Thời gian chu kỳ tăng lên. Chất lượng bề mặt bị ảnh hưởng.
Việc lọc cung tròn sẽ khắc phục điều này. Bạn chỉ cần yêu cầu phần mềm CAM thay thế hàng nghìn chuyển động tuyến tính nhỏ bằng các lệnh cung tròn thích hợp. G02 cho cung tròn theo chiều kim đồng hồ. G03 cho cung tròn ngược chiều kim đồng hồ. Một khối mã duy nhất có thể thay thế hàng trăm chuyển động.
Hãy thiết lập dung sai dây cung cho đúng. Đối với gia công thô, bạn có thể sử dụng một phần nghìn inch. Máy sẽ không nhận ra. Đối với gia công tinh, hãy siết chặt nó xuống còn hai hoặc ba phần mười nghìn inch. Tạo ra các đường cong mượt mà mà không bị giật.
Sau đó, hãy bật các chế độ gia công tốc độ cao trên bộ điều khiển của bạn. G05.1 trên một số máy. G08 trên các máy khác. Các nhà sản xuất khác nhau gọi nó bằng những tên khác nhau, nhưng chức năng thì giống nhau. Nó cho phép bộ điều khiển dự đoán xa hơn, xử lý nhanh hơn và duy trì chuyển động mượt mà.
Kết quả rất đơn giản. Chuyển động dụng cụ mượt mà hơn. Thời gian chu kỳ nhanh hơn vì máy không bao giờ phải chờ khối tiếp theo. Bề mặt hoàn thiện tốt hơn vì đường đi thực sự là một cung tròn, chứ không phải là một hình chiếu gần đúng.
Mã lệnh phải giúp máy hoạt động, chứ không phải cản trở nó. Lọc các xung điện. Hãy để nó "thở".
Chiến lược 7: Cố định góc cắt. Cắt theo ba trục.
Ý tưởng như sau: Gia công 3+2 nghĩa là bạn nghiêng dụng cụ hoặc bàn máy đến một vị trí cố định. Một góc duy nhất. Khóa lại. Sau đó, bạn chạy các đường chạy dao ba trục tiêu chuẩn. Máy không cố gắng điều phối năm trục cùng một lúc. Nó giữ nguyên một hướng và cắt.
Tại sao điều này lại quan trọng đối với độ cứng vững? Bởi vì bạn có thể sử dụng các dụng cụ ngắn hơn. Một mũi phay ngắn, mập sẽ cứng vững. Nó không bị lệch. Nó không bị rung. Khi bạn nghiêng chi tiết hoặc đầu máy, bạn đưa dụng cụ ngắn đó thẳng vào một hốc sâu mà nếu không sẽ cần một dụng cụ dài, dễ gãy.
Khi nào bạn sử dụng phương pháp này? Gia công hốc sâu là trường hợp điển hình. Dao cắt dài sẽ gây rung. Nghiêng chi tiết, sử dụng dao cắt ngắn và cắt sạch. Các chi tiết có rãnh và góc cạnh đòi hỏi điều này. Các chi tiết phức tạp cần nhiều lần thiết lập trên máy ba trục sẽ trở thành một lần thiết lập trên máy năm trục, nhưng bạn không vận hành tất cả các trục cùng một lúc.
Hiệu quả đạt được là có thật. Chu trình 3+2 thường chạy nhanh hơn so với gia công năm trục đồng thời hoàn toàn. Mã lệnh đơn giản hơn. Việc kiểm tra dễ dàng hơn. Nguy cơ xảy ra sự cố thấp hơn. Máy dành ít thời gian hơn cho việc điều phối và nhiều thời gian hơn cho việc cắt.
Không phải mọi công việc gia công năm trục đều cần sự khéo léo. Đôi khi bạn chỉ cần giữ góc cắt tốt và cắt thôi. Công thức 3+2 sẽ giúp bạn làm được điều đó. Hãy sử dụng nó.
Chiến lược 8: Tối ưu hóa bước vượt và bước xuống để hoàn thành
Đây là lúc các lập trình viên trở nên ám ảnh. Họ theo đuổi độ hoàn thiện bề mặt hoàn hảo bằng cách thực hiện những bước nhỏ li ti. Độ hoàn thiện chỉ tốt hơn một chút. Thời gian chu kỳ tăng gấp đôi. Bạn đang đánh đổi hàng giờ lấy từng micromet, và khách hàng không bao giờ nhận ra sự khác biệt.
Hướng dẫn:
| hoạt động | Bước qua Radial | Độ sâu trục |
| Gia công thô (HEM) | 5–15% đường kính dụng cụ | Chiều dài sáo đầy đủ |
| Bán hoàn thiện | 10–15% đường kính dụng cụ | Độ sâu đầy đủ tính năng |
| Gia công hoàn thiện (dao phay đầu bi) | Đường kính dụng cụ 3–8% (chiều cao của vết khía được điều chỉnh) | Độ sâu đầy đủ tính năng |
Hãy hiểu rõ yêu cầu của bạn. Nếu bản vẽ yêu cầu độ hoàn thiện bề mặt cụ thể, hãy đáp ứng. Nếu không, hãy ngừng theo đuổi sự hoàn hảo. Gia công thô giúp loại bỏ vật liệu nhanh chóng. Gia công bán tinh tạo ra một nền tảng đồng nhất. Gia công tinh đạt được thông số kỹ thuật. Bất cứ điều gì vượt quá mức đó chỉ làm tăng thời gian chu trình mà không mang lại giá trị gì. Bước tiến dao là một đòn bẩy. Kéo nó đến điểm thích hợp và dừng lại.
Chiến lược 9: Hãy để máy tự kiểm tra kết quả của chính nó
Việc thăm dò và kiểm tra sẽ thay đổi cuộc chơi. Nó không chỉ đơn thuần là đo lường. Nó còn là việc tự động hóa những công đoạn gây ra lỗi do con người.
Thiết lập bù trừ vị trí làm việc là lợi ích đầu tiên. Trước đây bạn phải tìm cạnh thủ công. Chạm vào phôi, di chuyển máy, ghi lại số liệu, nhập dữ liệu. Mất vài phút cho mỗi lần thiết lập. Máy dò vị trí làm điều đó chỉ trong vài giây. Máy chạm vào phôi, ghi lại vị trí và thiết lập bù trừ. Không sai sót. Không bỏ sót bước nào.
Việc đo chiều dài dụng cụ cũng tuân theo logic tương tự. Người vận hành chạm dụng cụ vào đầu dò, nhập số liệu. Có thể họ nhập đúng, có thể không. Một cánh tay cảm biến sẽ tự động hóa quá trình này. Dụng cụ chạm vào đầu dò, máy ghi lại chiều dài và giá trị bù được cập nhật. Không cần nhập liệu thủ công. Không có sai sót.
Kiểm tra trong quá trình gia công là nơi mà việc dùng đầu dò trở thành một công cụ chất lượng. Máy cắt một chi tiết quan trọng. Sau đó, nó dùng đầu dò để kiểm tra kích thước trước khi chi tiết được đưa ra khỏi bàn máy. Nếu có bất kỳ sự sai lệch nào, bạn sẽ phát hiện ra ngay lập tức. Việc điều chỉnh thích ứng trở nên khả thi. Đường chạy dao bù trừ cho sự mài mòn hoặc giãn nở nhiệt.
Phát hiện dụng cụ hỏng là chính sách bảo hiểm. Máy kiểm tra dụng cụ sau một số chu kỳ nhất định. Nếu dụng cụ bị mất, máy sẽ dừng lại. Nó không chạy bằng khí nén trong hai mươi phút và tạo ra phế phẩm. Nó sẽ báo động, và bạn thay thế dụng cụ.
Tác động đến kinh doanh rất rõ ràng. Tỷ lệ phế phẩm giảm. Tỷ lệ sản phẩm đạt chất lượng ngay lần đầu tăng lên. Bạn không còn sản xuất ra các bộ phận lỗi rồi mới phát hiện ra chúng sau đó. Sản xuất tự động hoàn toàn trở nên khả thi. Máy móc có thể hoạt động mà không cần người giám sát vì nó biết cách tự kiểm tra, tự thiết lập và tự dừng khi có sự cố. Việc kiểm tra bằng đầu dò không phải là một điều xa xỉ. Đó là nền tảng của sản xuất tự động đáng tin cậy.
Chiến lược 10: Chứng minh điều đó trong không gian ảo trước khi sản phẩm thực sự được sản xuất.
Mô phỏng không còn là tùy chọn nữa. Nhưng bạn cần loại mô phỏng phù hợp. Chức năng vẽ lại chuyển động chung trong phần mềm CAM của bạn chỉ hiển thị chuyển động của dụng cụ. Nó không hiển thị máy móc. Nó không hiển thị các đồ gá. Nó không biết giới hạn hành trình trục cụ thể của bạn.
Giải pháp là mô phỏng chuyên biệt cho từng loại máy. Vericut. NCSIMUL. Một số phần mềm CAM cung cấp tính năng mô phỏng máy tích hợp sử dụng các mô hình động học thực tế. Bạn tải mô hình máy, mô hình đồ gá, ê tô, dụng cụ và giá đỡ. Bạn chạy mã G chính xác thông qua mô hình máy chính xác đó.
Chức năng này phát hiện những gì? Va chạm. Những va chạm rõ ràng, như dụng cụ va mạnh vào đồ gá. Những va chạm ít rõ ràng hơn, như giá đỡ dụng cụ va vào thành chi tiết trong quá trình cắt sâu. Thậm chí tinh tế hơn, như máy cố gắng di chuyển nhanh vượt quá giới hạn hành trình vật lý.
Nó cũng cho thấy sự thiếu hiệu quả. Hãy xem mô phỏng. Bạn sẽ thấy các đoạn chạy dao vượt quá giới hạn cho phép. Các trình tự không hợp lý. Đường chạy dao cắt vào không khí. Bạn có thể khắc phục những lỗi này trong giai đoạn lập trình, chứ không phải sau khi xảy ra sự cố.
Việc kiểm tra chiều dài dụng cụ cũng diễn ra ở đây. Mô phỏng cho thấy liệu dụng cụ có thực sự chạm tới chi tiết cần gia công với bộ phận giữ dụng cụ loại bỏ mọi vật xung quanh hay không. Đó là một bước kiểm tra nghiêm ngặt. Không thể đoán mò được.
Việc đầu tư vào mô phỏng đúng cách sẽ tự hoàn vốn ngay từ lần đầu tiên bạn tránh được sự cố. Máy móc rất đắt tiền. Việc sửa chữa đồ gá mất hàng tuần. Phụ tùng thay thế cũng tốn tiền. So với tất cả những thứ đó, mô phỏng rẻ hơn nhiều. Hãy chạy nó. Mỗi lần đều như vậy.
Kết quả thực tiễn: Tác động tích lũy của tối ưu hóa
Hãy tham gia. Khung đỡ hàng không vũ trụ. Nhôm 6061. Hình dạng khá đơn giản. Nhưng đủ phức tạp để trừng phạt những lỗi lập trình tồi.
Trước khi thay đổi. Các đường chạy dao thô truyền thống. Bước tiến lớn, độ sâu nông. Đường chạy dao nâng và hạ không cần thiết. Mã lệnh đầy các chuyển động tuyến tính khiến hệ thống điều khiển bị giật. Không có gia công nghỉ. Dao 1/4 inch chạy lung tung khắp nơi, ngay cả khi dao 1/2 inch đã chạy qua. Thời gian chu kỳ lên tới 45 phút.
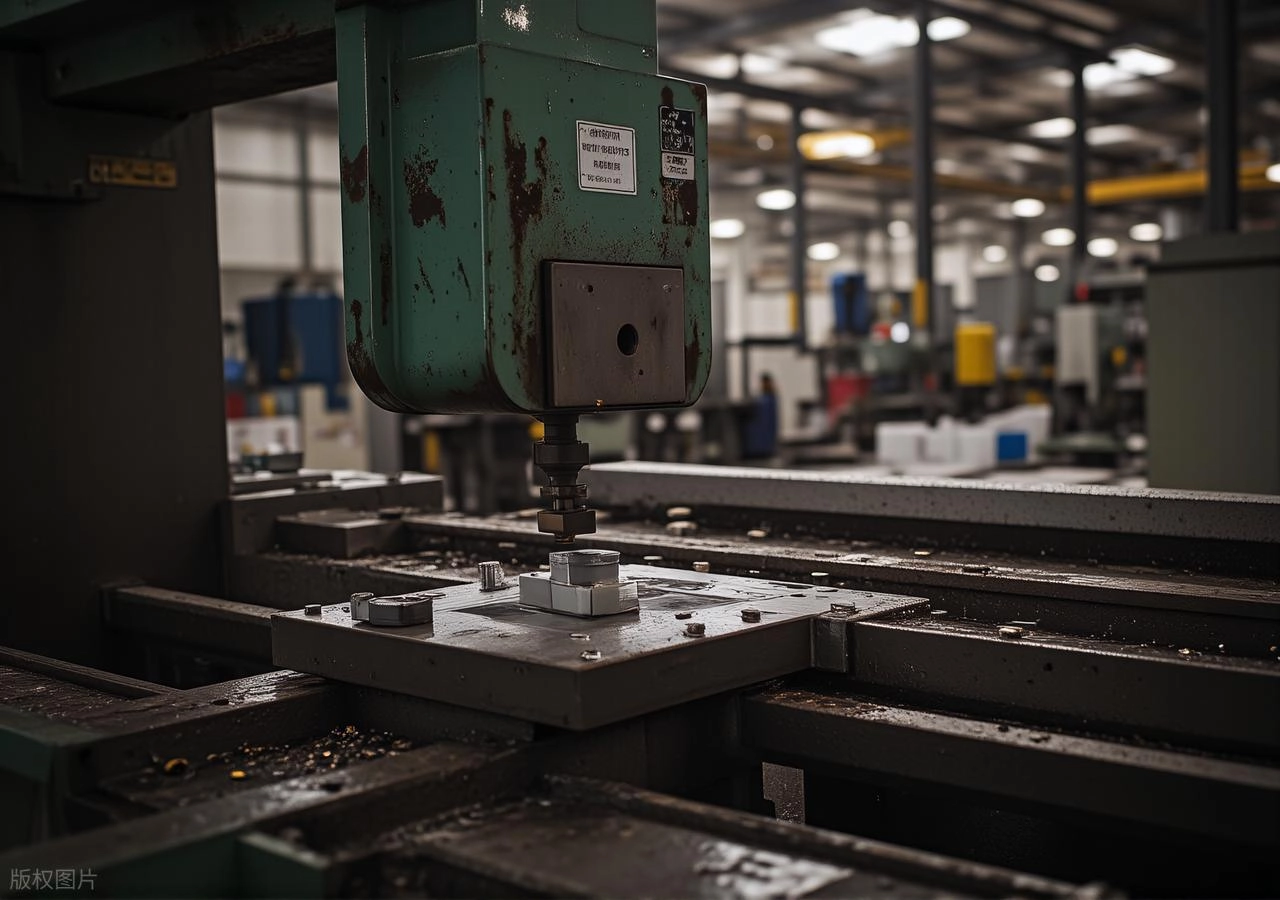
Sau khi áp dụng các chiến lược. Gia công thô bằng phương pháp HEM thích ứng. Dao cắt giữ nguyên vị trí trong vết cắt, độ sâu trục tối đa, độ tiếp xúc hướng tâm nhẹ. Các chuyển động liên kết giữ cho dao cắt luôn ở vị trí thấp. Lọc cung tròn làm mượt chuyển động. Gia công phần còn lại chỉ hướng các dao nhỏ đến các góc chưa được cắt. Tốc độ tiến dao và tốc độ quay được đẩy đến khả năng thực tế bằng cách sử dụng các công cụ tính toán hiện đại.
Kết quả. Mười tám phút. Thời gian chu kỳ giảm sáu mươi phần trăm. Máy hoạt động êm hơn. Các dụng cụ hoạt động mát hơn.
Tuổi thọ dụng cụ tăng gấp ba lần. Trước đây, một lưỡi cắt được dùng để gia công 45 chi tiết trước khi bị cùn. Sau khi tối ưu hóa, một lưỡi cắt có thể gia công được 135 chi tiết. Cùng một loại cacbua. Cùng một vật liệu. Sử dụng thông minh hơn.
Độ nhám bề mặt được cải thiện mà không cần thao tác phụ. Giá trị Ra giảm từ 32 xuống 16 microinch. Bề mặt sau khi gia công đạt chất lượng tốt. Không cần bàn đánh bóng.
Tỷ lệ phế phẩm giảm mạnh. Trước đây là 4%, sau đó giảm xuống dưới 1%. Ít dụng cụ bị hỏng hơn. Ít lỗi thiết lập hơn. Ít linh kiện bị loại bỏ do vấn đề về chất lượng bề mặt hơn.
Đây là bản tóm tắt. Hãy xem các con số.
Bảng tóm tắt:
| metric | Trước khi tối ưu hóa | Sau khi tối ưu hóa | Cải tiến |
| Thời gian chu kỳ | 45 phút | 18 phút | -60% |
| Tuổi thọ dụng cụ (mỗi cạnh) | phần 45 | phần 135 | + 200% |
| Bề mặt hoàn thiện (Ra) | 32 µin | 16 µin | -50% |
| Tỷ lệ phế liệu | 4% | Nhỏ hơn 1% | -75% |
Kết luận
Đây là điểm cuối cùng. Tối ưu hóa đường chạy dao CNC không chỉ là một nút bấm bạn nhấn. Nó không phải là một kỹ thuật bạn học rồi quên đi. Nó là một tập hợp các chiến lược hoạt động cùng nhau. Gia công phay hiệu quả cao giúp loại bỏ vật liệu nhanh chóng. Lựa chọn dụng cụ phù hợp và giá đỡ chắc chắn giúp giữ cho đường cắt ổn định. Liên kết thông minh giúp rút ngắn thời gian giữa các lần cắt. Mô phỏng chính xác giúp phát hiện lỗi trước khi đèn báo lỗi nhấp nháy. Mỗi chi tiết đều quan trọng. Thiếu một chi tiết, và hệ thống sẽ không hoạt động hiệu quả.
Tóm lại, điều cốt yếu rất đơn giản. Hãy đi dạo quanh bất kỳ xưởng sản xuất nào. Máy móc hiện đại nhất không tự động đồng nghĩa với chi phí thấp nhất hoặc thời gian hoàn thành nhanh nhất. Xưởng thành công là xưởng biết tận dụng tối đa hiệu suất từ mọi công cụ, từng phút, từng chi tiết. Họ làm được điều đó thông qua việc tuân thủ nghiêm ngặt và nhất quán các quy trình lập trình CNC tốt nhất. Vấn đề không nằm ở phần cứng, mà là cách bạn sử dụng nó.
Gia công CNC hiệu quả bắt nguồn từ bàn làm việc của người lập trình, chứ không phải từ catalog của nhà sản xuất máy. Sản xuất linh kiện kim loại đòi hỏi mức độ chú trọng này. Lợi nhuận rất thấp. Cạnh tranh mang tính toàn cầu. Những xưởng gia công tồn tại và phát triển là những xưởng coi tối ưu hóa đường chạy dao là kỹ năng cốt lõi. Đó không phải là điều tùy chọn. Đó là cách để bạn duy trì hoạt động kinh doanh.
Giới thiệu về NOBLE: Đối tác của bạn trong Gia công CNC chính xác
Chúng tôi sản xuất các linh kiện kim loại. Đó là công việc của chúng tôi. Nhưng triết lý của chúng tôi đơn giản hơn thế. Chúng tôi không chỉ lấy bản vẽ của bạn và sản xuất các chi tiết. Chúng tôi xem xét thiết kế, dung sai, số lượng sản xuất, và tìm ra cách thức sạch nhất, nhanh nhất và đáng tin cậy nhất để cung cấp cho bạn những sản phẩm chất lượng tốt – mọi lúc mọi nơi.
Khả năng thiết kế
Chúng tôi tham gia từ rất sớm. Hỗ trợ kỹ thuật có nghĩa là chúng tôi xem xét mô hình của bạn trước khi bạn hoàn thiện nó. Phân tích DFM cho bạn biết liệu một chi tiết nào đó khó gia công, tốn kém khi chế tạo đồ gá, hay đơn giản là không thể thực hiện được. Sự tích hợp CAD/CAM của chúng tôi rất chặt chẽ. Người lập trình đường chạy dao hiểu được ý đồ thiết kế vì họ đang làm việc trên cùng một mô hình, với cùng dung sai.
Khả năng sản xuất
Xưởng gia công của chúng tôi sử dụng các trung tâm gia công CNC tiên tiến. Khả năng gia công đa trục—ba trục, bốn trục, năm trục. Chúng tôi xử lý được nhiều loại vật liệu mà bạn mong đợi. Nhôm cho tốc độ. Thép không gỉ cho độ bền. Titan cho tỷ lệ sức mạnh/trọng lượng. Inconel khi không còn vật liệu nào khác chịu được. Đồng thau, đồng, hợp kim chịu nhiệt cao. Nếu đó là kim loại có thể gia công được, chúng tôi đều có thể gia công được.
Hậu xử lý
Gia công cơ khí chỉ là một phần của câu chuyện. Xử lý nhiệt khi vật liệu cần thiết. Hoàn thiện bề mặt theo tiêu chuẩn – mạ anod để chống ăn mòn, mạ để tăng tính thẩm mỹ, đánh bóng để đạt độ nhẵn mịn. Loại bỏ bavia là tiêu chuẩn, không phải là tùy chọn thêm. Làm sạch kỹ lưỡng. Chi tiết sau khi gia công đã sẵn sàng cho bất kỳ công đoạn nào tiếp theo.
Khả năng lắp ráp
Chúng tôi không chỉ dừng lại ở các linh kiện riêng lẻ. Lắp ráp linh kiện là việc ghép các bộ phận lại với nhau. Lắp ráp tiểu lắp ráp tạo thành các đơn vị chức năng. Tích hợp cơ khí có nghĩa là bạn nhận được một sản phẩm gần hoàn thiện hơn, chứ không phải một hộp các mảnh rời rạc. Kiểm tra chất lượng được thực hiện xuyên suốt. Chúng tôi kiểm tra công việc của mình.
Đảm bảo chất lượng
Chứng nhận rất quan trọng. ISO 9001 cho chất lượng sản xuất nói chung. ISO 13485 cho công việc y tế. Đó không chỉ là một tấm biển treo trên tường. Đó là cả một hệ thống. Khả năng truy xuất nguồn gốc có nghĩa là chúng ta biết từng thanh nguyên liệu đến từ đâu và từng bộ phận thành phẩm đã đi đến đâu. Kiểm tra sản phẩm mẫu đầu tiên được thực hiện kỹ lưỡng. Thiết bị kiểm tra hiện đại. Chúng ta đo lường những gì chúng ta sản xuất.
Phục vụ các ngành công nghiệp
Ngành hàng không vũ trụ đòi hỏi độ chính xác và thủ tục giấy tờ. Chúng tôi đáp ứng cả hai. Ngành ô tô cần sản lượng và tính nhất quán. Chúng tôi xử lý được. Ngành y tế yêu cầu sự sạch sẽ và khả năng truy xuất nguồn gốc. Chúng tôi đã xây dựng hệ thống của mình cho mục đích đó. Thiết bị công nghiệp và robot đòi hỏi độ tin cậy. Đó là tiêu chuẩn cơ bản.
Một công ty. Một đối tác. Từ bản phác thảo ban đầu đến linh kiện lắp ráp cuối cùng. Đó là cách chúng tôi làm việc.
FAQ
Tối ưu hóa đường chạy dao CNC là gì?
Đó là việc lập trình chuyển động của công cụ, tốc độ của nó và lượng vật liệu mà nó tiếp xúc tại bất kỳ thời điểm nào. Mục tiêu chỉ có một: hoàn thành sản phẩm trong thời gian ngắn nhất đồng thời tối đa hóa tuổi thọ của công cụ. Ý tưởng đơn giản. Nhưng thực hiện mới là tất cả.
Tối ưu hóa đường chạy dao có thể giảm thời gian chu kỳ sản xuất bao nhiêu?
Con số này thay đổi tùy từng bộ phận, nhưng phạm vi thì có thật. Thông thường, từ 30 đến 60 phần trăm. Điều đó đến từ các chiến lược gia công xếp lớp. Gia công thô HEM loại bỏ vật liệu nhanh chóng. Liên kết được tối ưu hóa giúp loại bỏ hiện tượng cắt bằng không khí. Các chiến lược gia công tinh hiệu quả chọn con đường ngắn nhất để có được bề mặt tốt. Mỗi kỹ thuật đều mang lại lợi ích riêng. Khi kết hợp lại, chúng làm thay đổi toàn bộ chu trình gia công.
Gia công phay hiệu suất cao (HEM) là gì?
Đây là một phương pháp gia công thô đảo ngược logic cũ. Thay vì bước tiến lớn với độ sâu nông, bạn thực hiện bước tiến hướng tâm nhẹ - từ 5 đến 15% đường kính dao - với độ sâu trục tối đa. Sau đó, bạn tăng tốc độ tiến dao. Dao luôn tiếp xúc với phôi. Nhiệt lượng tỏa ra trong phôi vụn, chứ không phải trong dao hay phôi gia công. Phương pháp này nhanh hơn, mát hơn và hiện nay đã trở thành tiêu chuẩn.
Tối ưu hóa đường chạy dao có hiệu quả với kim loại cứng không?
Đúng vậy. Nhưng điều đó không phải là tùy chọn. Đối với thép không gỉ, titan, Inconel—những vật liệu khó gia công—chiến lược đường chạy dao tốt là rất quan trọng. Quản lý nhiệt là vấn đề chính. Nếu để dao cọ xát thay vì cắt, bề mặt sẽ bị cứng lại. Lần cắt tiếp theo sẽ làm gãy cạnh dao. Đường chạy dao được tối ưu hóa giúp giữ tải phoi ổn định, quản lý tải nhiệt và giúp dao bền lâu. Kim loại cứng đòi hỏi sự tỉ mỉ này.






