
Giới thiệu
Các giác hút chân không là một vật dụng phổ biến trong cả cuộc sống thường nhật và môi trường công nghiệp. Cho dù bạn đang nâng những vật nặng hay treo túi xách lên tường, chúng luôn hiện diện.
Chúng thường có hai phần: thân cốc hút và một vòng đệm mềm dẻo. Cốc hút chân không bằng kim loại thường được tìm thấy trong môi trường công nghiệp, trong khi người ta thường chọn các mẫu bằng nhựa hoặc silicon trong cuộc sống hàng ngày. Trong chương này, chúng ta sẽ tập trung vào cốc hút chân không bằng nhựa.
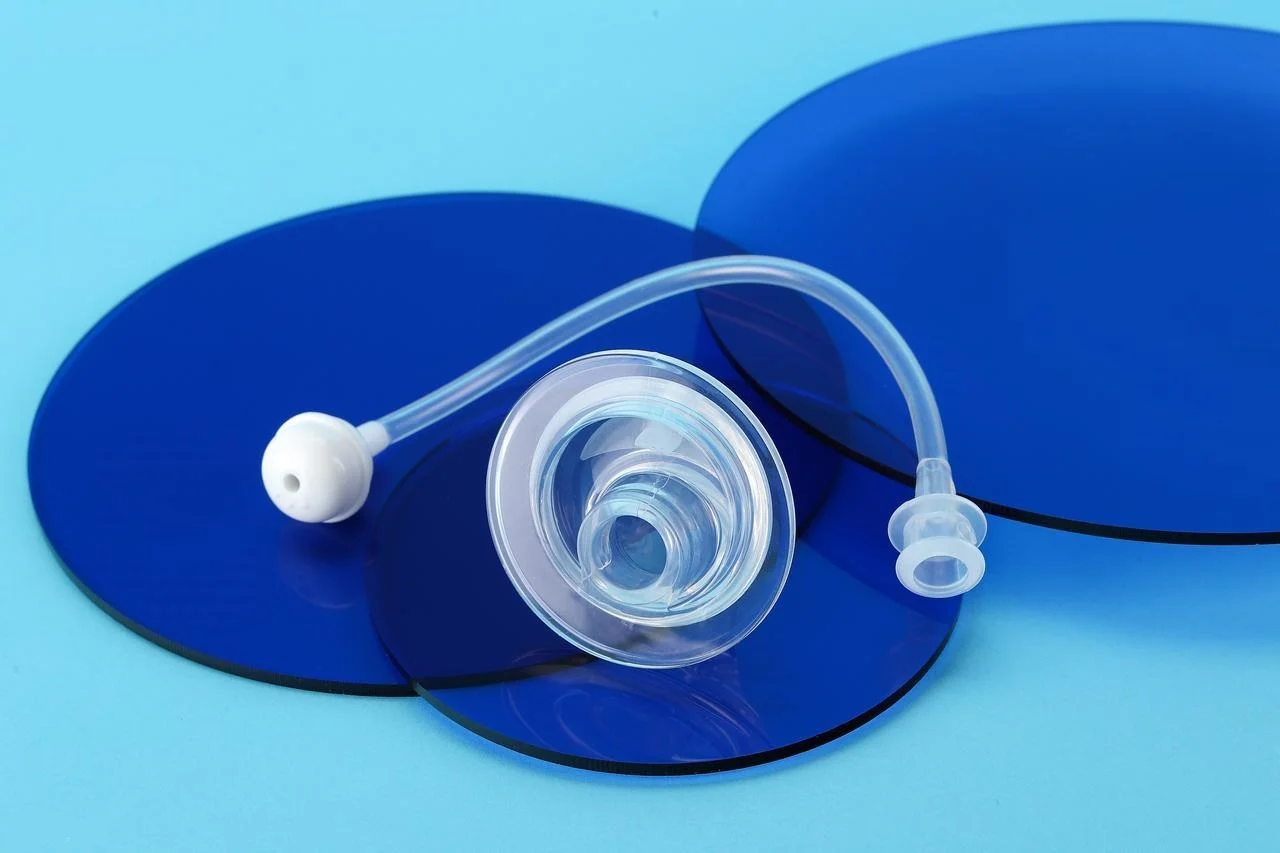
Nhựa cung cấp cấu trúc cứng cáp. Chiếc cốc cần một khung đỡ chắc chắn để truyền lực mà không bị biến dạng. Silicone cung cấp phần viền mềm dẻo để bịt kín. Phần viền này sẽ ôm sát các bề mặt không bằng phẳng, tạo ra lớp niêm phong chân không.
Hướng dẫn từng bước: Các quy trình sản xuất cốt lõi
Sản xuất hàng loạt cốc hút chân không không liên quan đến gia công kim loại. Không hàn. Không gia công khối kim loại thô. Công nghệ chủ đạo là các quy trình đúc khuôn. Người ta đổ vật liệu vào các khuôn. Các khuôn này định hình sản phẩm.
1. Thân bằng nhựa injection Molding (Thành phần cứng)
Khách hàng sử dụng phương pháp ép phun nhựa để sản xuất các chi tiết có thân cứng. Các vật liệu phổ biến bao gồm ABS, PC và nylon. Máy ép phun sẽ làm tan chảy các hạt nhựa. Vật liệu nóng chảy được ép vào khoang khuôn thép. Thời gian chu kỳ dao động từ 15 đến 60 giây, tùy thuộc vào kích thước chi tiết và độ dày thành.
Công nghệ tạo mẫu nhanh thường được áp dụng ở đây. Thân máy bằng nhựa in 3D cho phép người dùng kiểm tra độ vừa vặn và chức năng mà không cần chờ đợi dụng cụ vật lý. Sau khi thiết kế được hoàn thiện, khuôn sản xuất sẽ được chế tạo.
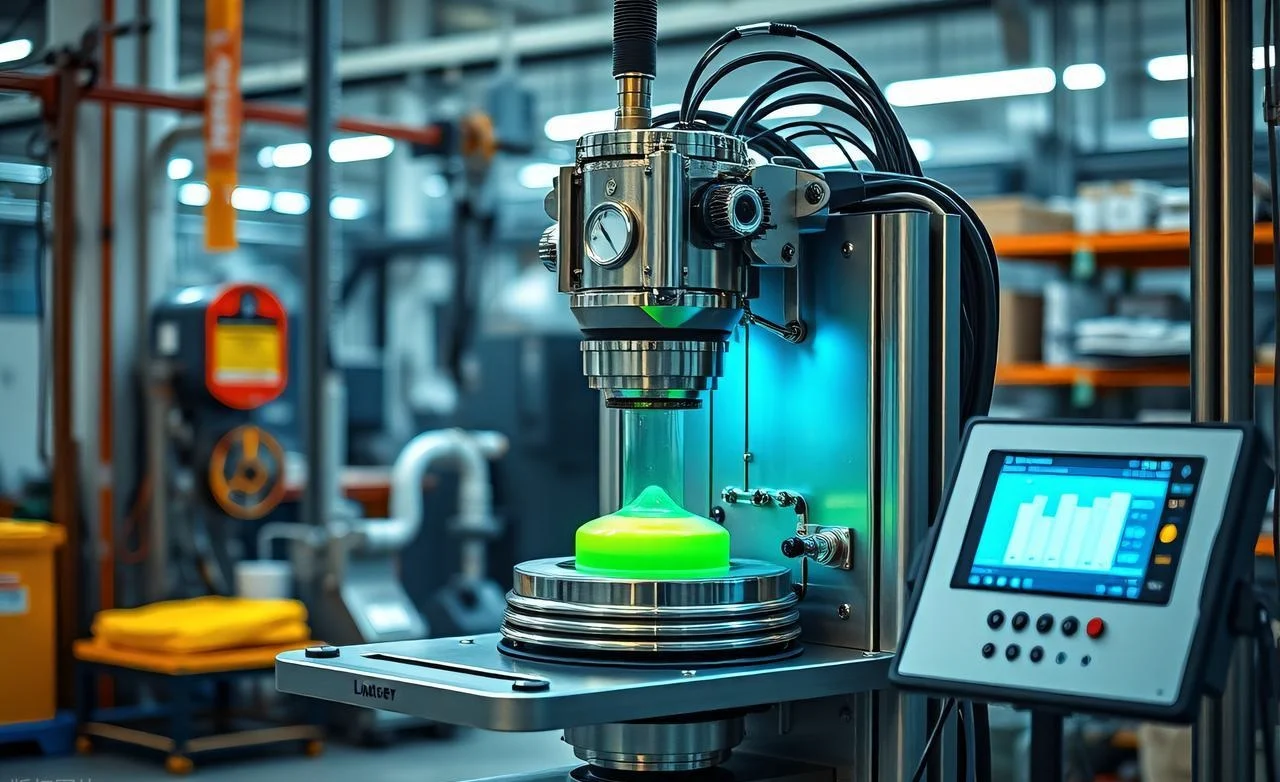
2. Khuôn môi silicon (Bộ phận niêm phong linh hoạt)
Có hai quy trình chủ đạo ở đây. Mọi người lựa chọn dựa trên khối lượng và yêu cầu về độ chính xác.
- Nén đúc công trinh Với khối lượng sản xuất thấp hơn, chi phí dụng cụ sẽ thấp hơn. Một phôi silicon đã được định hình sẵn được đưa vào khoang gia nhiệt. Máy ép đóng lại. Nhiệt và áp suất định hình vật liệu. Thời gian chu kỳ dài hơn. Nhưng chi phí đầu tư ban đầu thấp hơn.
- Cao su silicon lỏng (LSR)Phương pháp ép phun cho phép sản xuất số lượng lớn. Độ chính xác cao hơn. Hai thành phần lỏng được trộn lẫn và bơm trực tiếp vào khuôn đã được gia nhiệt. Quá trình đóng rắn diễn ra bên trong khoang khuôn. Thời gian chu kỳ ngắn hơn. Chi phí dụng cụ cao hơn. Người ta sử dụng LSR cho các ứng dụng đòi hỏi khắt khe, nơi tính nhất quán là yếu tố quan trọng.
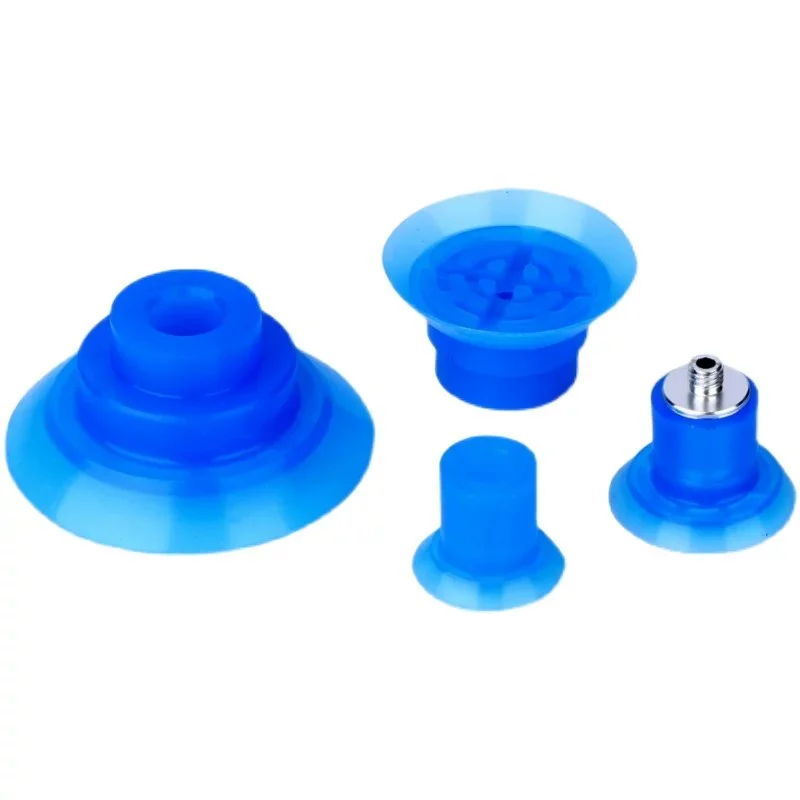
3. Mối liên kết quan trọng: Nối silicone với nhựa
Bước này quyết định sự thành công hay thất bại của chiếc cốc. Viền silicon phải dính chặt vào thân nhựa. Có hai phương pháp.
- Ghi đè is Đây là phương pháp được ưa chuộng cho sản xuất hàng loạt. Thân nhựa được đặt vào khuôn thứ hai. Silicone lỏng được bơm trực tiếp lên trên. Một liên kết hóa học hình thành tại giao diện. Không cần chất kết dính. Mối nối là vĩnh viễn.
- Sau khi đúc Dính Liên kết bằng keo là một giải pháp thay thế. Người ta sử dụng phương pháp này khi các vật liệu không tương thích hoặc khi không có sẵn dụng cụ ép khuôn. Một lớp sơn lót được phủ lên bề mặt nhựa. Keo dán được phủ lên mép silicon. Sau đó, các bộ phận được ép chặt lại với nhau. Liên kết này là cơ học, không phải hóa học. Phương pháp này hiệu quả nhưng kém tin cậy hơn đối với các ứng dụng có chu kỳ hoạt động cao.
4. Hoàn thiện & Hậu xử lý
Chiếc cốc được tạo hình vẫn chưa hoàn thiện. Cần thực hiện thêm một vài bước nữa.
Quá trình loại bỏ bavia giúp loại bỏ lượng silicon thừa. Các đường bavia mỏng hình thành tại các đường phân khuôn. Người ta thường cắt bỏ chúng bằng tay hoặc bằng phương pháp loại bỏ bavia tự động bằng phương pháp đông lạnh. Silicon mềm. Bavia sẽ bong ra sạch sẽ nếu khuôn được thiết kế tốt.
Quá trình xử lý sau đóng rắn diễn ra trong lò nung. Silicone được giữ ở nhiệt độ cao trong vài giờ. Bước này hoàn tất phản ứng liên kết chéo. Độ ổn định được cải thiện. Các tính chất cơ học ổn định. Việc bỏ qua bước này tiềm ẩn nhiều rủi ro.
Kiểm tra rò rỉ và kiểm tra kỹ lưỡng giúp phát hiện các khuyết tật. Mỗi cốc đều được kiểm tra khả năng giữ chân không. Người ta sử dụng phương pháp đo độ giảm áp suất hoặc đo lưu lượng. Kiểm tra bằng mắt thường giúp phát hiện các lỗ rỗng, hiện tượng vỡ vụn và độ bền liên kết. Một cốc bị rò rỉ sẽ không đạt yêu cầu. Việc kiểm tra là bắt buộc.
7 Thách thức hàng đầu trong sản xuất cốc hút chân không
1. Bọt khí (khoảng trống) trong Silicone
Trong quá trình trộn, không khí bị kẹt lại. Các bọt khí tạo thành các lỗ rỗng trong sản phẩm hoàn thiện. Các lỗ rỗng này làm suy yếu lớp niêm phong và tạo ra các đường rò rỉ.
Giải pháp: Thiết bị khử khí chân không là bắt buộc. Người ta trộn các thành phần silicon. Sau đó, hỗn hợp được đưa vào buồng chân không. Chân không sẽ hút hết không khí bị kẹt trước khi đổ hoặc bơm.
2. Quá trình đóng rắn không đồng đều (các phần bị dính hoặc mềm)
Sản phẩm khi lấy ra khỏi khuôn bị dính, hoặc quá mềm, hoặc chưa được đóng rắn hoàn toàn ở một số chỗ. Nguyên nhân hầu như luôn là do tỷ lệ pha trộn không chính xác.
Giải pháp: Cân đo chính xác và quy trình trộn kỹ lưỡng. Mọi người cân từng thành phần. Họ trộn trong một khoảng thời gian nhất định. Họ cạo sạch thành thùng chứa. Một mẻ nào sai lệch hai phần trăm sẽ bị loại. Các đợt sản xuất mẫu nhanh thường sử dụng các mẻ nhỏ được trộn thủ công. Những mẻ nhỏ đó có thể che giấu các lỗi trộn mà sẽ trở nên rõ ràng ở quy mô sản xuất. Mọi người cần phải xác nhận quy trình trộn trên thiết bị sản xuất trước khi tăng sản lượng.
3. Biến dạng (Méo mó) chi tiết
Viền silicon bị xẹp xuống dưới tải trọng. Hoặc cốc không giữ được hình dạng trong quá trình tháo khuôn. Chất liệu quá mềm so với hình dạng hình học của chi tiết.
Giải pháp: Chọn độ cứng Shore A phù hợp với kích thước và hình dạng của chi tiết. Silicone 30A phù hợp với các chi tiết nhỏ, dày. Một mép lớn, mỏng cần độ cứng 50A trở lên. Các kỹ sư thử nghiệm các độ cứng khác nhau trong quá trình tạo mẫu để tìm ra độ cứng tối thiểu giúp giữ được hình dạng. Quá cứng sẽ ảnh hưởng đến khả năng làm kín. Quá mềm sẽ làm biến dạng chi tiết.
4. Bám chặt vào khuôn mẫu (Các vấn đề về phá bỏ khuôn mẫu)
Chất silicone đã đông cứng rất khó tháo ra. Chi tiết bị rách trong quá trình lấy ra. Khuôn bị hư hỏng.
Nguyên nhân: Lượng chất tách khuôn không đủ hoặc thiết kế khuôn có các đường cắt phức tạp. Một số loại silicone có độ dính cao hơn các loại khác.
Giải pháp: Thiết kế khuôn đúng cách là biện pháp phòng ngừa đầu tiên. Tránh các đường cắt sắc nhọn. Sử dụng góc thoát khuôn hợp lý. Sau đó, thoa chất tách khuôn cẩn thận. Quá ít chất tách khuôn sẽ khiến chi tiết bị dính. Quá nhiều sẽ làm hỏng bề mặt. Người ta thường phát triển quy trình thoa chất tách khuôn tiêu chuẩn cho từng loại khuôn.
5. Mối nối nhựa-silicone yếu hoặc bị hỏng
Phần viền silicon tách rời khỏi thân nhựa. Chiếc cốc bị hỏng trong quá trình sử dụng. Mối nối không đủ chắc chắn.
Nguyên nhân: Sự không tương thích về vật liệu thường là thủ phạm. Silicone không bám dính vào hầu hết các loại nhựa nếu không được xử lý bề mặt.
Giải pháp: Ưu tiên sử dụng khuôn ép phủ khi có thể. Ép phủ tạo ra liên kết hóa học trong quá trình ép phun LSR. Không cần chất kết dính. Khi ép phủ không khả thi, người ta sử dụng các loại chất kết dính công nghiệp chuyên dụng có lớp sơn lót bề mặt. Phương pháp sử dụng chất kết dính đòi hỏi sự kiểm soát quy trình cẩn thận.
6. Sự rò rỉ và ô nhiễm hóa chất (Thực phẩm/Y tế)
Các bộ phận tiếp xúc với thực phẩm hoặc dùng trong y tế không được phép giải phóng hóa chất. Silicone tiêu chuẩn chứa các chất phụ gia không an toàn.
Nguyên nhân: Nguyên liệu thô không đạt tiêu chuẩn. Nhà cung cấp đã cắt giảm chi phí.
Giải pháp: Tìm nguồn silicone tuân thủ tiêu chuẩn FDA. Quy định liên quan là 21 CFR 177.2600. Các ứng dụng y tế có thể yêu cầu chứng nhận ISO 10993. Người mua thường yêu cầu chứng nhận trước khi mua vật liệu.
7. Rủi ro ô nhiễm do vật thể lạ
Một mảnh kim loại hoặc nhựa cứng rơi vào dây chuyền chế biến thực phẩm. Cốc hút chân không bị vỡ hoặc rơi ra mảnh vụn. Sự nhiễm bẩn này dẫn đến việc thu hồi sản phẩm.
Nguyên nhân: Silicone tiêu chuẩn không bị phát hiện bởi máy dò kim loại. Các mảnh vỡ có thể lọt qua khâu kiểm tra chất lượng mà không bị phát hiện.
Giải pháp: Sử dụng các hợp chất silicon có khả năng phát hiện kim loại. Các vật liệu này chứa các chất phụ gia sắt giúp kích hoạt máy dò kim loại trên dây chuyền sản xuất. Các chất phụ gia này đã được FDA phê duyệt cho tiếp xúc ngẫu nhiên. Người ta thường yêu cầu các loại silicon có khả năng phát hiện kim loại cho các ứng dụng chế biến thực phẩm và dược phẩm. Chi phí vật liệu bổ sung nhỏ so với chi phí thu hồi sản phẩm.
Tiêu chí lựa chọn vật liệu quan trọng in Vsự nhạy bén Cup Sản xuất Chế tạo
Độ cứng (Bờ A)
Độ cứng của silicone được đo bằng thang Shore A. Số càng thấp nghĩa là vật liệu càng mềm. Số càng cao nghĩa là hợp chất càng cứng và bền hơn.
35A thích hợp cho các ứng dụng mềm mại, tinh tế. Ví dụ như cầm một chiếc bánh sừng bò mới nướng. Hay nhặt một thấu kính đã được đánh bóng. Viền bao bọc dễ dàng. Cảm giác cầm nắm nhẹ nhàng. Nhược điểm là độ bền. Silicone mềm dễ bị rách hơn.
50A thích hợp cho các ứng dụng chắc chắn, bền bỉ. Nâng tấm kim loại. Di chuyển chi tiết nhựa thô ráp. Mép kẹp có khả năng chống mài mòn. Lực giữ cao hơn. Tuy nhiên, 50A không bám sát các bề mặt không bằng phẳng tốt như 35A.
Tuân thủ cấp thực phẩm
Khu vực tiếp xúc với thực phẩm là một khu vực được quy định chặt chẽ. Các loại silicon tùy tiện không được phép sử dụng.
Tiêu chuẩn FDA 21 CFR 177.2600 là tiêu chuẩn của Hoa Kỳ. Nó quy định các chất được phép chiết xuất và phương pháp thử nghiệm. Một hợp chất được chứng nhận phải vượt qua các bài kiểm tra này. Không có chứng nhận có nghĩa là vật liệu đó không tuân thủ, ngay cả khi nó trông giống nhau.
Quy định EU 1935/2004 là khuôn khổ của châu Âu. Các phương pháp thử nghiệm thực tế đến từ các tiêu chuẩn khác, nhưng quy định này đặt ra các yêu cầu. Những người bán hàng vào châu Âu cần có giấy chứng nhận tuân thủ từ nhà cung cấp vật liệu.
Cả hai tiêu chuẩn đều quan trọng. Một chiếc cốc dùng trong tiệm bánh cần một trong hai tiêu chuẩn đó, tùy thuộc vào nơi thiết bị được vận chuyển đến. Mọi người thường yêu cầu tài liệu trước khi đặt hàng.
Tính chất đặc biệt
Đôi khi hợp chất tiêu chuẩn không đáp ứng được nhu cầu. Mọi người cần thêm các tính năng khác.
Khả năng phát hiện kim loại được ứng dụng trong ngành thực phẩm và dược phẩm. Các chất phụ gia chứa sắt được trộn vào silicone. Nếu một mảnh vỡ ra, máy dò kim loại sẽ phát hiện mảnh vỡ đó. Nếu không, sản phẩm sẽ phải được thu hồi.
Khả năng chịu nhiệt cao giúp sản phẩm hoạt động tốt trong môi trường nóng. Lò nướng. Chu trình khử trùng. Silicone tiêu chuẩn bị phân hủy ở nhiệt độ trên 200°C. Các công thức đặc biệt có thể chịu được nhiệt độ 250°C trở lên.
Vật liệu chống tĩnh điện ngăn ngừa sự hút bụi. Sản xuất điện tử rất cần điều này. Điện tích tĩnh hút các hạt bụi vào sản phẩm. Vỏ cốc phải có khả năng tiêu tán điện tích đó. Người ta chỉ định sử dụng các hợp chất chống tĩnh điện khi silicon tiêu chuẩn gây ra các vấn đề về ô nhiễm.
Không có vật liệu nào đáp ứng được mọi yêu cầu. Người ta ưu tiên các tiêu chí dựa trên ứng dụng. Độ cứng là yếu tố đầu tiên. Độ đàn hồi là yếu tố thứ hai. Các đặc tính đặc biệt là yếu tố thứ ba. Nếu sắp xếp sai thứ tự, chiếc cốc sẽ hỏng, bất kể nó được sản xuất tốt đến đâu.
Kết luận
Sản xuất hàng loạt cốc hút chân không không hề đơn giản. Ba yếu tố phải hoạt động đồng bộ. Quá trình đóng rắn silicone phải nhất quán. Việc ép phun nhựa phải giữ được dung sai chặt chẽ. Mối liên kết giữa chúng phải chịu được hàng nghìn chu kỳ. Chỉ cần thiếu sót bất kỳ yếu tố nào, cốc hút chân không sẽ hỏng ngay trên dây chuyền sản xuất.
Lời khuyên cuối cùng dành cho những người đang thiết lập dây chuyền sản xuất. Hãy ưu tiên phương pháp liên kết nhựa-silicone ngay từ giai đoạn thiết kế. Ép phun là lựa chọn tốt nhất cho sản xuất hàng loạt. Liên kết bằng keo dán cũng được nhưng đòi hỏi kiểm soát quy trình chặt chẽ hơn. Hãy quyết định trước khi cắt thép làm khuôn.
Chọn nguồn vật liệu được chứng nhận ngay từ đầu. Tuân thủ tiêu chuẩn FDA. Có chứng nhận EU. Có thể phát hiện kim loại nếu cần. Không nên thay đổi vật liệu vào giai đoạn cuối dự án. Quá trình đóng rắn sẽ thay đổi. Độ bền liên kết sẽ thay đổi. Toàn bộ quy trình sẽ bị lệch hướng.
Hãy đầu tư vào thiết bị khử khí chân không. Bọt khí là không thể chấp nhận được trên bề mặt tiếp xúc. Các mẻ trộn thủ công mà không có chân không sẽ thất bại. Sản xuất quy mô lớn đòi hỏi quá trình khử khí đúng cách. Không được phép làm tắt. Cốc hoặc là kín hoặc là không. Mọi người sẽ nhớ những chiếc cốc không kín.
Giới thiệu về NOBLE: Đối tác của bạn trong sản xuất nhựa và silicone chính xác
Về Chúng Tôi
NOBLE là một công ty chuyên sản xuất nhựa. Khách hàng tìm đến chúng tôi để gia công ép phun chính xác cao và gia công silicon.
Thu hẹp khoảng cách giữa thiết kế sản phẩm phức tạp và sản xuất hàng loạt đáng tin cậy. Phần khó khăn nằm ở các bộ phận làm từ hai chất liệu khác nhau—nhựa kết hợp với silicone. Cốc hút chân không là một ví dụ hoàn hảo. Thân nhựa cứng cần một lớp viền silicone mềm dẻo. Hai chất liệu này phải liên kết vĩnh viễn với nhau. Chúng tôi giúp điều đó thành hiện thực.
Khả năng xử lý cốt lõi của chúng tôi
Ép nhựa
Các kỹ sư của NOBLE làm việc với các loại nhựa kỹ thuật cao cấp. ABS, Polycarbonate (PC), Nylon (PA) và các hợp chất tùy chỉnh khác. Khách hàng gửi cho chúng tôi thông số kỹ thuật vật liệu của họ. Chúng tôi tiến hành chế tạo khuôn.
Sản xuất hàng loạt diễn ra trên các dây chuyền tự động. Mục tiêu là chất lượng luôn ổn định. Chu kỳ sản xuất nhanh chóng. Mọi người cần hàng nghìn chi tiết mỗi ngày. Máy móc của chúng tôi đáp ứng được khối lượng đó mà không có sự sai lệch.
Ép phun cao su silicone lỏng (LSR)
Gia công chính xác các bộ phận silicon dẻo là kỹ năng cốt lõi trong sản xuất cốc hút chân không. Việc tạo hình miệng cốc hút chân không với các hình dạng phức tạp là công việc thường ngày. Quy trình LSR xử lý được tốc độ cao và khối lượng lớn. Lượng bavia tối thiểu. Độ nhất quán giữa các sản phẩm rất cao.
Ghi đè (Liên kết nhựa với silicon)
Đây là thế mạnh của chúng tôi. Chúng tôi liên kết hóa học silicone trực tiếp lên các chất nền nhựa cứng trong một chu kỳ đúc duy nhất. Không cần lắp ráp keo thứ cấp. Không có đường keo yếu.
Dịch vụ giá trị gia tăng
Việc sở hữu bộ dụng cụ nội bộ là một lợi thế lớn. Chúng tôi thiết kế và chế tạo các khuôn mẫu chính xác phù hợp với hình dạng hình học của từng sản phẩm—không cần chờ đợi xưởng chế tạo dụng cụ bên ngoài.
Quá trình gia công sau in được thực hiện tại cơ sở của chúng tôi. Loại bỏ bavia giúp loại bỏ vật liệu thừa. Xử lý sau in giúp ổn định silicone. Làm sạch bằng sóng siêu âm để chuẩn bị bề mặt. Kiểm tra rò rỉ giúp phát hiện lỗi trước khi xuất xưởng.
Chúng tôi cung cấp dịch vụ tùy chỉnh vật liệu. Chúng tôi sản xuất silicone đạt tiêu chuẩn FDA. Chúng tôi cũng sản xuất các hợp chất có thể phát hiện kim loại cho ngành thực phẩm và dược phẩm.
Chứng nhận & Tuân thủ (Cam kết về chất lượng)
ISO 9001:2015 (Hệ thống quản lý chất lượng)
Chứng nhận này thể hiện cam kết của chúng tôi. Chất lượng ổn định. Cải tiến liên tục. Sự hài lòng của khách hàng. Tiêu chuẩn này bao trùm tất cả các quy trình sản xuất của chúng tôi.
ISO 13485:2016 (Thiết bị y tế – Quản lý chất lượng)
Đây là chứng nhận quan trọng cho ngành y tế. Chúng tôi sản xuất các linh kiện cho các ứng dụng y tế, dược phẩm và chăm sóc sức khỏe. Tiêu chuẩn này xác nhận khả năng đáp ứng các yêu cầu quy định nghiêm ngặt của chúng tôi. An toàn. Truy xuất nguồn gốc. Quản lý rủi ro.
FAQ
Sự khác biệt giữa ép khuôn và ép phun LSR đối với silicone trong sản xuất cốc hút chân không là gì?
Ép khuôn sử dụng phôi silicon đã được định hình sẵn. Chi phí khuôn mẫu thấp hơn. Thời gian chu kỳ dài hơn. Khách hàng lựa chọn phương pháp này cho sản lượng thấp hoặc hình dạng đơn giản hơn.
Công nghệ ép phun LSR sử dụng cao su silicone lỏng. Hai thành phần được trộn tự động. Chất lỏng được bơm trực tiếp vào khuôn đã được gia nhiệt. Quá trình đóng rắn diễn ra bên trong khoang khuôn. Thời gian chu kỳ ngắn hơn. Độ chính xác tốt hơn. Chi phí dụng cụ cao hơn. Người ta chọn LSR cho sản xuất số lượng lớn và các chi tiết phức tạp.
Tôi có thể dùng keo silicone dán vào nhựa thay vì ép khuôn được không?
Đúng vậy. Liên kết bằng keo dán có hiệu quả. Nó không giống như ép khuôn. Ép khuôn tạo ra liên kết hóa học trong quá trình ép phun. Không có lớp keo nào tồn tại. Liên kết bằng keo dán cần chuẩn bị bề mặt. Một lớp sơn lót được phủ lên nhựa. Keo được phủ lên silicon. Sau đó, các bộ phận được ép lại với nhau.
Liên kết này là cơ học, không phải hóa học. Nó kém tin cậy hơn đối với các ứng dụng có chu kỳ hoạt động cao. Người ta sử dụng liên kết bằng keo khi không có sẵn dụng cụ ép khuôn hoặc khi các vật liệu không tương thích. Đối với sản xuất hàng loạt cốc hút chân không, ép khuôn là lựa chọn tốt hơn.
Cốc hút chân không bằng silicon có thể tái chế được không?
Hầu hết các cốc hút chân không bằng silicon không thể tái chế thông qua các chương trình tái chế tiêu chuẩn của thành phố. Silicon là một loại polymer nhiệt rắn. Nó không tan chảy và định hình lại như nhựa nhiệt dẻo.
Một số cơ sở tái chế chuyên biệt chấp nhận silicone. Họ nghiền vật liệu này thành bột để sử dụng làm chất độn hoặc cho các ứng dụng tái chế cấp thấp hơn. Nhưng những cơ sở này không phổ biến. Hầu hết các cốc silicone đã qua sử dụng đều được đưa đến bãi rác hoặc lò đốt. Những người ưu tiên xử lý rác thải sau khi sử dụng nên cân nhắc hạn chế này khi lựa chọn vật liệu cho các ứng dụng có khối lượng lớn.







