
Giới thiệu
Khi gia công các chi tiết bằng máy CNC , các kỹ sư thường gặp phải những vấn đề khó giải quyết, đôi khi rất khó phát hiện trong giai đoạn thiết kế. Một trong những vấn đề phổ biến nhất là làm thế nào để xử lý các cấu trúc thành mỏng. Độ cứng thấp. Thành bị uốn cong dưới lực cắt. Điều này dẫn đến rung động. Các vết xước xuất hiện trên bề mặt. Độ lệch gây ra sai lệch kích thước. Tỷ lệ phế phẩm tăng lên.
Hướng dẫn này đề cập đến những thách thức chính mà các kỹ sư phải đối mặt khi gia công chi tiết thành mỏng. Chúng ta cũng sẽ xem xét các quy trình gia công CNC nào mang lại thành công cho những chi tiết phức tạp này. Gia công năm trục đã thay đổi hoàn toàn cách thức gia công thành mỏng. Hãy cùng tìm hiểu.
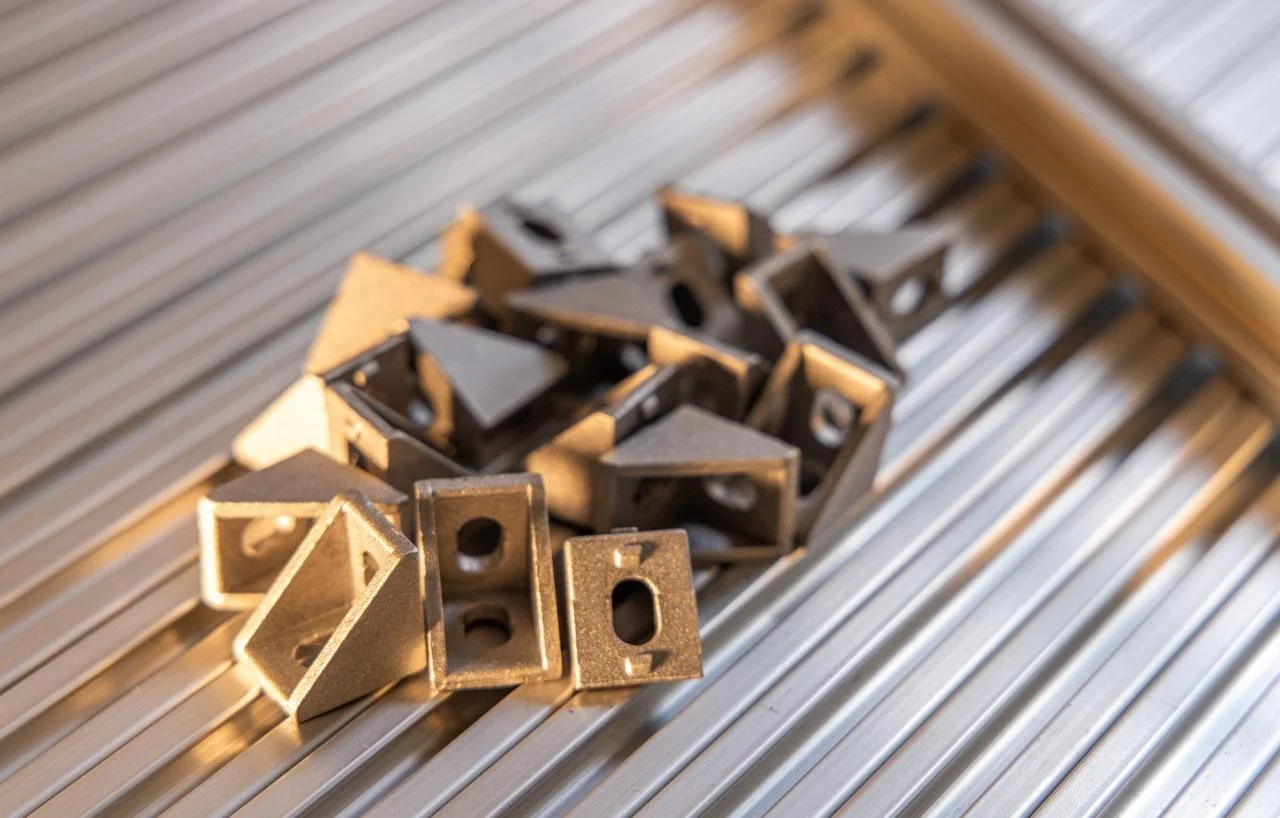
Tại sao gia công CNC các chi tiết thành mỏng lại khó khăn?
Những vấn đề chính gặp phải khi gia công CNC các chi tiết thành mỏng là gì? Các kỹ sư của NOBLE đã chỉ ra 6 vấn đề chính:
Độ cứng thấp & Độ lệch tĩnh
Hãy tưởng tượng một bức tường mỏng. Nó không có khối lượng nào phía sau. Dụng cụ cắt tác động lên vật liệu. Lực đó làm cong bức tường ra xa dụng cụ. Sau đó, bức tường bật trở lại sau khi cắt. Đây là hiện tượng biến dạng tĩnh.
Kết quả là sai số về kích thước. Chi tiết sau khi gia công bị nhỏ hơn kích thước tiêu chuẩn hoặc không tròn đều. Người vận hành đo lại. Sản phẩm không đạt tiêu chuẩn kiểm tra. Vấn đề này càng trở nên nghiêm trọng hơn khi thành chi tiết mỏng hơn. Việc sản xuất mẫu thử nhanh thường giúp phát hiện vấn đề sớm, nhưng sản lượng sản xuất lớn sẽ phóng đại mọi sai sót.
Tiếng ồn và rung động hài hòa
Mỗi vật liệu đều có tần số tự nhiên riêng. Các bức tường mỏng có tần số tự nhiên thấp. Tần số cắt của răng dụng cụ cắt có thể trùng với tần số tự nhiên đó. Khi điều này xảy ra, hiện tượng cộng hưởng sẽ xuất hiện. Bức tường rung động mạnh.
Các vết rung xuất hiện trên bề mặt gia công. Tuổi thọ dụng cụ giảm. Chất lượng bề mặt bị suy giảm. Đôi khi độ rung trở nên quá lớn đến mức người vận hành có thể nghe thấy từ khắp nhà máy. Gia công 5 trục có thể giúp ích trong trường hợp này vì hướng đặt dụng cụ làm thay đổi động lực ăn khớp. Nhưng các nguyên lý vật lý vẫn không thay đổi. Độ cứng thấp dễ gây ra hiện tượng rung.
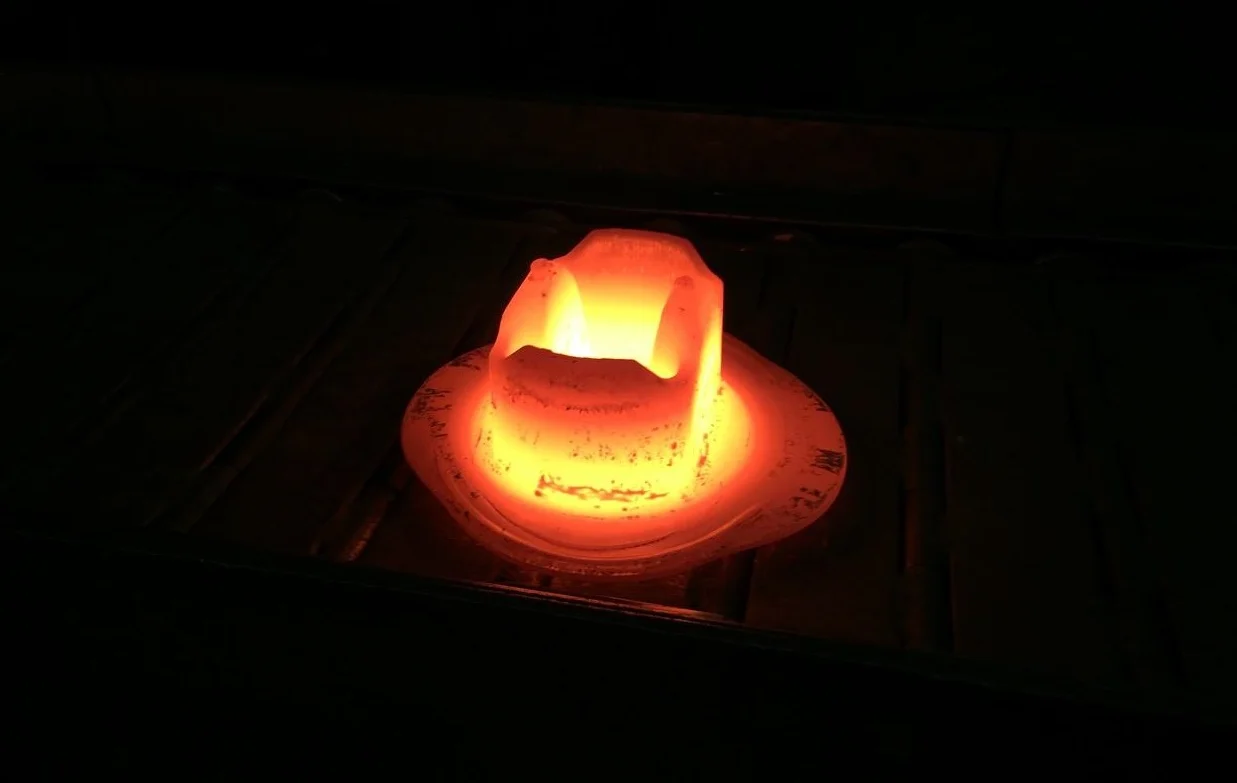
Tích tụ nhiệt và biến dạng nhiệt
Các tiết diện mỏng không tản nhiệt tốt. Một khối kim loại đặc sẽ hút nhiệt ra khỏi vùng cắt. Một bức tường mỏng không thể làm được điều đó. Nhiệt sẽ tích tụ trong vật liệu.
Thành vật liệu giãn nở cục bộ. Sau đó, nó nguội đi sau quá trình gia công – hình dạng thay đổi. Biến dạng nhiệt làm sai lệch dung sai, vốn trông có vẻ ổn ngay sau khi cắt. Người vận hành đo lại chi tiết sau một giờ và phát hiện nó đã bị biến dạng. Đây là một cơn ác mộng đối với công việc gia công CNC chính xác . Giải pháp nằm ở việc kiểm soát lượng nhiệt đầu vào, chứ không chỉ lực cắt.
Biến dạng do kẹp và giữ phôi
Ê tô tiêu chuẩn hoạt động tốt với khối vật liệu đặc. Ép chặt, khối vật liệu sẽ không di chuyển. Nhưng với chi tiết có thành mỏng thì sao? Câu chuyện hoàn toàn khác. Hàm ê tô sẽ làm bẹp thành vật liệu, hoặc làm biến dạng toàn bộ hình dạng trước khi bắt đầu cắt.
Các công nhân thường đo kích thước chi tiết sau khi gia công. Sau đó, họ tháo kẹp. Thành chi tiết bật trở lại hình dạng cong vênh ban đầu. Chi tiết không đạt tiêu chuẩn kiểm tra. Vấn đề không phải ở khâu gia công mà là ở khâu kẹp. Các giải pháp bao gồm sử dụng kẹp mềm, đồ gá chuyên dụng hoặc gắn kết bằng keo. Các phương pháp gia công CNC tiêu chuẩn cần được xem xét lại đối với các thành mỏng.
Ứng suất dư và biến dạng
Nguyên liệu kim loại khi ra khỏi nhà máy đã chứa sẵn các ứng suất bên trong. Cán, ép đùn và xử lý nhiệt—tất cả các quá trình này đều tạo ra ứng suất trong vật liệu. Khi người thợ gia công loại bỏ vật liệu khỏi một khối rắn, các ứng suất đó được giải phóng không đồng đều. Chi tiết bị biến dạng.
Đối với chi tiết dày, độ cong vênh nhỏ. Đối với chi tiết thành mỏng, cùng một sự giải phóng ứng suất lại gây ra biến dạng nghiêm trọng. Một bức tường phẳng trở thành bức tường cong. Một chi tiết tròn trở thành hình bầu dục. Các bước gia công thô kết hợp với chu kỳ giải phóng ứng suất có thể giúp ích. Quá trình tạo mẫu nhanh sử dụng các vật liệu có ứng suất thấp như nhôm, có thể giúp phát hiện các kiểu cong vênh trước khi sản xuất hàng loạt bằng các kim loại cứng hơn.
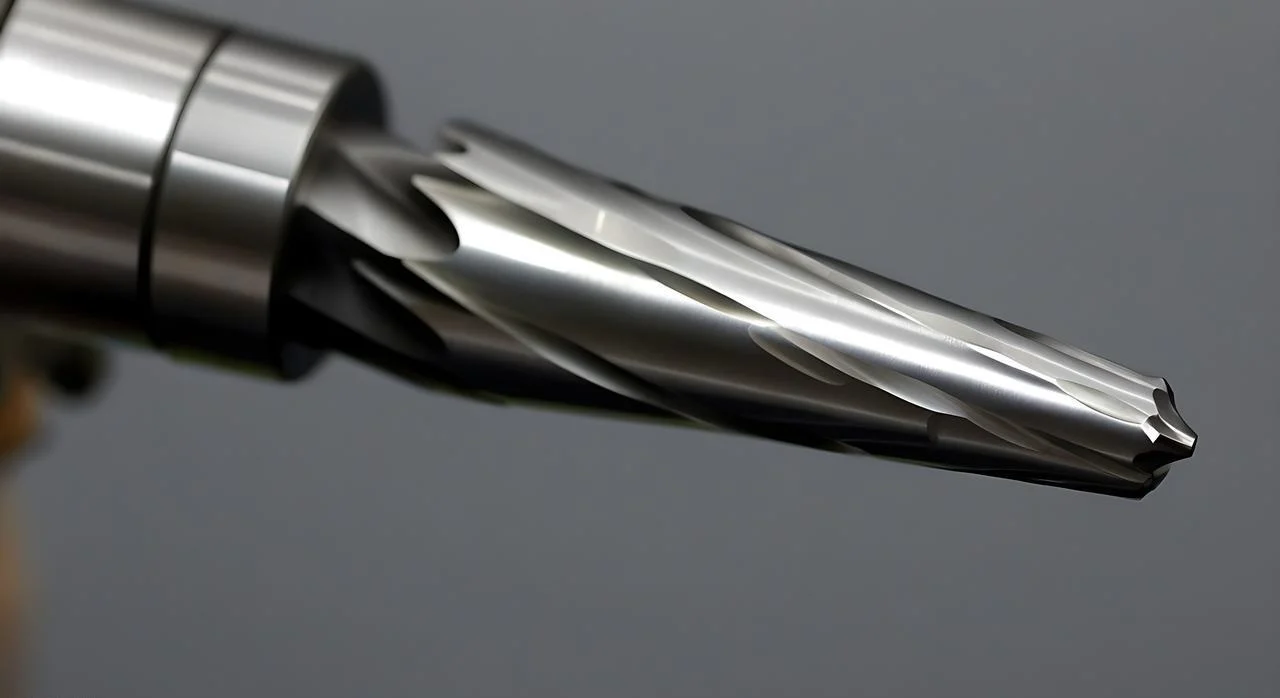
Độ lệch công cụ
Dao cắt có thể uốn cong. Dao phay ngón ngắn, dày thì cứng cáp. Dao phay ngón dài, mỏng thì không. Các chi tiết thành mỏng thường yêu cầu các dụng cụ có tầm với dài để tiếp cận các chi tiết sâu. Tầm với đó đi kèm với một chi phí.
Dụng cụ cắt bị biến dạng dưới tải trọng cắt. Độ biến dạng thay đổi khi dụng cụ tiếp xúc với các độ dày thành khác nhau. Chất lượng bề mặt bị ảnh hưởng. Dung sai bị sai lệch. Đôi khi dụng cụ bị gãy. Gia công 5 trục cho phép sử dụng dụng cụ ngắn hơn vì chi tiết có thể được định vị lại. Dụng cụ ngắn hơn có nghĩa là độ biến dạng ít hơn. Đó là một lợi thế thực sự khi thành mỏng và không gian tiếp cận chật hẹp.
Các chiến lược đã được chứng minh để cải thiện gia công CNC thành mỏng
Dưới đây là bốn loại chiến lược đã được chứng minh hiệu quả. Hãy áp dụng chúng vào dây chuyền sản xuất. Việc chế tạo các bộ phận thành mỏng sẽ trở nên khả thi thay vì gây khó khăn.
1. Đồ gá và giá đỡ phôi
Vật liệu trám trét rất hiệu quả. Hợp kim nóng chảy thấp có thể đổ vào các chi tiết rỗng. Gia công xuyên qua chúng. Sau đó nung chảy chúng ra. Sáp dùng cho nhựa. Urethane dùng cho các hình dạng bất thường. Các thanh đỡ và mấu nối giúp liên kết thành mỏng với vật liệu dày hơn. Cắt bỏ các mấu nối ở cuối.
Mâm cặp hút chân không giữ các chi tiết phẳng, mỏng mà không làm chúng bị bẹp. Hàm kẹp mềm được gia công chính xác để phù hợp với chi tiết. Không có tải trọng tập trung. Không bị cong vênh. Các nút chặn được đặt phía sau các hốc và vách mỏng. Nút chặn hỗ trợ thành vách từ bên dưới. Dụng cụ đẩy. Nút chặn đẩy ngược lại. Gia công CNC trở nên dễ dự đoán hơn.
2. Đường chạy dao & Chiến lược cắt
Giảm lực cắt. Lực càng thấp thì độ biến dạng càng ít.
Gia công tốc độ cao đã thay đổi hoàn toàn cuộc chơi. Độ ăn khớp hướng tâm thấp. Tốc độ tiến dao cao. Phay trochoidal sử dụng đường chạy dao hình tròn để giữ độ ăn khớp thấp. Người ta nhận thấy sự cải thiện đáng kể trong gia công thành mỏng với phương pháp này.
Gia công phay ngược. Luôn luôn. Không bao giờ dùng phương pháp phay thông thường. Phôi ban đầu dày và mỏng dần. Dao cắt kéo vào phôi thay vì đẩy ra. Việc thay đổi hướng cắt giúp cân bằng ứng suất dư trên các vách đối diện. Cắt một vách khi di chuyển lên. Cắt vách đối diện khi di chuyển xuống. Các lực triệt tiêu lẫn nhau.
Gia công theo kiểu dốc và xoắn ốc luôn hiệu quả hơn gia công thẳng đứng. Gia công thẳng đứng tạo lực thẳng xuống, lực lớn và nhiệt độ cao. Gia công theo kiểu dốc phân tán lực gia công trên một khoảng cách nhất định. Gia công xoắn ốc cũng làm điều tương tự theo hình tròn. Gia công năm trục cho phép tạo góc vào tốt hơn cho các hốc thành mỏng.
3. Lựa chọn và thiết lập công cụ
Tối đa hóa độ cứng của dụng cụ. Độ nhô ra ngắn nhất có thể là điều không thể thiếu. Đưa dụng cụ ra xa đến mức cần thiết, không được xa hơn nữa.
Dao phay ngón có rãnh và góc xoắn thay đổi giúp phá vỡ các dao động hài hòa. Khoảng cách rãnh không đều ngăn ngừa sự tích tụ cộng hưởng. Các dụng cụ tiêu chuẩn thường gây rung giật. Dụng cụ có hình dạng thay đổi giúp cắt trơn tru.
Các dụng cụ có đường kính lõi lớn hơn cứng hơn so với dao phay ngón tiêu chuẩn. Cùng đường kính ngoài. Lượng thép ở trung tâm nhiều hơn. Cacbua là tiêu chuẩn cơ bản. CBN và PCD cứng hơn và chắc chắn hơn nhưng giá thành cao hơn. Đối với các thành mỏng bằng titan, chi phí bổ sung là xứng đáng.
4. Trình tự hoạt động
Quản lý ứng suất thông qua quy trình sản xuất. Đọc kỹ yêu cầu chi tiết trước. Để lại vật liệu trên thành chi tiết. Gửi chi tiết đi xử lý giảm ứng suất – bằng nhiệt hoặc đông lạnh. Sau đó đưa trở lại công đoạn hoàn thiện.
Bước gia công thô loại bỏ phần lớn vật liệu. Quá trình giảm ứng suất cho phép chi tiết tự biến dạng, chứ không phải trong quá trình gia công tinh. Sau đó, bước gia công tinh sẽ loại bỏ lượng vật liệu nhỏ còn lại. Thành chi tiết chịu lực cắt thấp và không có sự giải phóng ứng suất dư.
Quá trình hoàn thiện thích ứng cũng rất quan trọng. Sử dụng nhiều lượt gia công nhẹ thay vì một lượt gia công mạnh. Lượt gia công đầu tiên loại bỏ phần lớn vật liệu thừa. Lượt thứ hai đạt được kích thước cuối cùng. Độ cong vênh của thành tường giảm đi vì mỗi lượt gia công loại bỏ ít vật liệu hơn. Các quy trình tạo mẫu nhanh giúp tinh chỉnh các trình tự này trước khi sản xuất hàng loạt và áp dụng một phương pháp cụ thể.
Các quy trình gia công CNC tốt nhất cho các chi tiết thành mỏng
Không phải mọi quy trình gia công CNC đều xử lý các thành mỏng theo cùng một cách. Người ta cần phải lựa chọn quy trình phù hợp với hình dạng hình học của chi tiết. Dưới đây là bảng so sánh các phương pháp chính.
Phay CNC (3, 4, 5 trục) – Đa năng nhất
Gia công tiện áp dụng cho các chi tiết hình trụ có thành mỏng. Ống, ống lót, ống xếp và vòng có thành mỏng. Chi tiết quay, dụng cụ cắt di chuyển theo đường thẳng.
Gia công tiện ngược kéo dụng cụ ra khỏi mâm cặp. Điều này làm giảm lực đẩy khi gia công các thành mỏng và dài. Gia công tiện bóc tách sử dụng nhiều lần gia công nhẹ thay vì một lần cắt mạnh. Giá đỡ cố định hỗ trợ chi tiết tại điểm tiếp xúc của dụng cụ. Đối với các ống có thành cực mỏng, người ta đổ đầy hợp kim nóng chảy thấp vào bên trong trước khi gia công tiện, sau đó nung chảy hợp kim đó. Sự hỗ trợ này giúp cho việc cắt có thể thực hiện được.
CNC Turning (Máy tiện) – Dùng cho các chi tiết hình trụ
Gia công tiện áp dụng cho các chi tiết hình trụ có thành mỏng. Ống, ống lót, ống xếp và vòng có thành mỏng. Chi tiết quay, dụng cụ cắt di chuyển theo đường thẳng.
Gia công tiện ngược kéo dụng cụ ra khỏi mâm cặp. Điều này làm giảm lực đẩy khi gia công các thành mỏng và dài. Gia công tiện bóc tách sử dụng nhiều lần gia công nhẹ thay vì một lần cắt mạnh. Giá đỡ cố định hỗ trợ chi tiết tại điểm tiếp xúc của dụng cụ. Đối với các ống có thành cực mỏng, người ta đổ đầy hợp kim nóng chảy thấp vào bên trong trước khi gia công tiện, sau đó nung chảy hợp kim đó. Sự hỗ trợ này giúp cho việc cắt có thể thực hiện được.

Máy tiện kiểu Thụy Sĩ – Dùng cho các chi tiết nhỏ, mỏng
Máy này đặc biệt hiệu quả trong việc gia công các chi tiết nhỏ, mỏng. Đường kính dưới 1.5 inch. Linh kiện y tế. Thân đầu nối điện tử. Ống lót thành mỏng siêu nhỏ.
Ưu điểm nằm ở ống dẫn hướng. Nó nâng đỡ vật liệu ngay tại vị trí dụng cụ cắt. Hầu như không có phần nhô ra. Vật liệu không bị đẩy ra xa. Người ta có được các thành mỏng với độ tròn và độ hoàn thiện bề mặt vượt trội. Việc tạo mẫu nhanh trên máy tiện Thụy Sĩ thường cho thấy một chi tiết có thể gia công được ngay cả khi phương pháp tiện thông thường thất bại.
Gia công phóng điện (EDM) – Dành cho các bức tường cực mỏng
Đôi khi, lực cắt lại chính là kẻ thù. Ngay cả lực phay nhẹ cũng có thể làm biến dạng bức tường. Gia công bằng tia lửa điện (EDM) giải quyết vấn đề đó. Không có lực cắt. Tia lửa điện ăn mòn vật liệu.
Phương pháp này hiệu quả với các thành mỏng hơn 0.3 milimét. Thép tôi cứng là một ứng dụng phổ biến. Khuôn có gờ mỏng. Dụng cụ y tế có các chi tiết tinh xảo. Nhược điểm là tốc độ. Gia công bằng tia lửa điện (EDM) chậm. Nhưng đối với các thành cực mỏng trong kim loại cứng, đây là phương pháp đáng tin cậy duy nhất.
Cắt bằng laser và tia nước – Dùng cho các biên dạng mỏng 2D
Các quy trình này phù hợp với các biên dạng mỏng 2D. Các bộ phận phẳng. Gioăng, miếng đệm, giá đỡ mỏng. Vật liệu không chịu lực cắt. Laser sử dụng nhiệt. Tia nước sử dụng chất mài mòn trong nước áp suất cao.
Cả hai phương pháp đều không tạo ra độ lệch. Hạn chế nằm ở hình dạng hình học. Laser và tia nước không thể cắt các hốc sâu hoặc các chi tiết 3D bên trong. Chúng phù hợp nhất cho các vết cắt xuyên suốt trên vật liệu phẳng.
Bảng tham khảo nhanh về khắc phục sự cố
Các công nhân vận hành trong nhà máy cần câu trả lời nhanh chóng. Đây là tài liệu tham khảo nhanh. Hãy ghép vấn đề với giải pháp. Không lý thuyết. Chỉ cần những gì hiệu quả.
| Thách thức | Chiến lược tốt nhất |
| Trò chuyện | Đường chạy dao hình xoắn ốc kết hợp với dao phay ngón có rãnh thay đổi. Khoảng cách rãnh không đều giúp phá vỡ dao động điều hòa. |
| Sụp đổ (tường đổ) | Vật liệu lấp đầy bên trong khoang. Hợp kim nóng chảy thấp hoặc sáp. Hàm kẹp mềm được gia công phù hợp với hình dạng chi tiết. Không có tải trọng tập trung. |
| Sự tích tụ nhiệt | Gia công tốc độ cao để giữ cho lượng phoi tải nhẹ. Hệ thống làm mát xuyên suốt dụng cụ để dẫn nhiệt ra khỏi vùng cắt. |
| Biến dạng sau khi tháo kẹp | Gia công thô chi tiết. Gửi đi xử lý ứng suất. Mang trở lại để gia công hoàn thiện. Chi tiết bị biến dạng trong quá trình xử lý ứng suất, chứ không phải trong quá trình gia công hoàn thiện. |
| Nâng sàn mỏng | Đầu kẹp hút chân không kéo phẳng sàn nhà. Dùng keo siêu dính để cố định các chi tiết nhỏ trên một tấm đế dễ tháo rời. Tách chi tiết ra bằng nhiệt hoặc dung môi. |
Các nhà vận hành áp dụng những chiến lược này có thể giảm tỷ lệ phế phẩm, tăng thời gian hoạt động của máy móc và cải thiện khả năng các bộ phận đạt tiêu chuẩn kiểm tra.
Những lỗi thường gặp cần tránh trong gia công CNC các chi tiết thành mỏng
Dưới đây là một số lỗi mà các kỹ sư của NOBLE đã gặp phải khi gia công các chi tiết thành mỏng. Hãy tránh bốn lỗi này. Công việc sẽ trở nên dễ dàng hơn nhiều.
Sử dụng các đường cắt rãnh thông thường trên các bức tường mỏng
Gia công rãnh toàn chiều rộng sử dụng toàn bộ đường kính dao. Lực cắt tăng đột ngột. Thành dao bị lệch. Hiện tượng rung lắc bắt đầu. Chi tiết thường bị xước. Gia công phay xoắn ốc hoặc gia công tốc độ cao với độ ăn dao hướng tâm nhẹ sẽ hiệu quả hơn. Bước tiến dao nhỏ. Tốc độ tiến dao cao. Thành dao chịu lực thấp hơn và giữ nguyên vị trí.
Bỏ qua hướng phay leo
Phay ngược chiều là điều không thể tránh khỏi đối với các vách mỏng. Dao phay ăn sâu vào vật liệu. Phôi vụn bắt đầu dày và kết thúc mỏng dần. Dao phay bị kéo vào phôi. Phay thông thường thì ngược lại. Dao phay cọ xát trước, rồi mới cắt. Phôi vụn bắt đầu mỏng và kết thúc dày dần. Dao phay đẩy ra khỏi vách. Độ lệch xảy ra ngay lập tức.
Dụng cụ nhô ra quá mức
Mỗi milimét phần nhô ra ngoài mức cần thiết sẽ làm giảm độ cứng. Dao cắt bị cong. Hiện tượng rung lắc bắt đầu. Chất lượng bề mặt bị giảm sút. Nhiều thợ máy thường chọn dao cắt dài và sử dụng. Đó là một sai lầm. Hãy sử dụng dao cắt ngắn nhất có thể với tới chi tiết cần gia công. Nếu không thể tránh khỏi việc dao cắt dài, hãy sử dụng dao phay có cổ côn hoặc dao có đường kính lõi lớn hơn. Độ cứng quan trọng hơn sự tiện lợi.
Quên mất việc giảm căng thẳng trước khi hoàn thành.
Gia công thô loại bỏ phần lớn vật liệu. Ứng suất dư bị khóa bên trong phôi được giải phóng. Chi tiết bị dịch chuyển. Nếu người vận hành tiến hành gia công tinh ngay, đường gia công tinh sẽ cắt một hình dạng không còn thẳng hàng. Tỷ lệ phế phẩm tăng lên.
Cách khắc phục rất đơn giản nhưng thường bị bỏ qua. Gia công thô chi tiết. Tháo nó ra khỏi máy. Gửi nó đi xử lý giảm ứng suất – bằng nhiệt hoặc đông lạnh. Sau đó thiết lập lại để gia công hoàn thiện. Chi tiết sẽ ổn định trong quá trình xử lý giảm ứng suất. Công đoạn gia công hoàn thiện sẽ kiểm tra chi tiết không bị biến dạng. Việc chạy thử nghiệm nhanh mà bỏ qua bước này sẽ tạo ra sự tự tin sai lầm. Khối lượng sản xuất sẽ cho thấy sự thật. Đừng bỏ qua bước xử lý giảm ứng suất.
Giới thiệu về NOBLE – Gia công CNC chính xác của các bộ phận thành mỏng
NOBLE là một nhà máy gia công CNC chuyên nghiệp. Khách hàng tìm đến chúng tôi để đặt hàng các linh kiện phức tạp, độ chính xác cao.
Trọng tâm của chúng tôi là giải quyết những công việc khó khăn. Các chi tiết thành mỏng mà các nhà máy khác từ chối. Dung sai chặt chẽ đẩy khả năng của máy móc lên mức cao nhất. Các vật liệu khó gia công như titan, Inconel và thép tôi cứng. Chúng tôi có nhiều năm kinh nghiệm trong sản xuất chính xác.
Năng lực gia công CNC cốt lõi của chúng tôi
Gia công phay CNC (3, 4 và 5 trục)
Gia công tốc độ cao cho các thành mỏng và hốc sâu. Gia công năm trục đồng thời cho các đường viền phức tạp và các chi tiết lồi lõm. Khả năng gia công năm trục cho phép sử dụng dụng cụ ngắn hơn và tiếp cận tốt hơn các chi tiết khó.
Gia công tiện CNC (Công cụ hoạt động và đa trục)
Đường kính lên đến 300 mm. Công cụ cắt tự động cho phép thực hiện các thao tác phay-tiện chỉ trong một lần thiết lập. Giảm thiểu thao tác thủ công giúp tăng độ chính xác. Giảm thiểu nguy cơ sai sót.
Máy tiện kiểu Thụy Sĩ
Thiết kế đầu máy trượt. Lý tưởng cho các linh kiện y tế và điện tử có đường kính nhỏ, thành mỏng. Ống dẫn hướng đỡ vật liệu ngay tại vị trí cắt. Độ lệch tối thiểu. Độ chính xác cao.
Các quy trình bổ sung
Cắt bằng dây EDM cho vật liệu cứng và các rãnh mỏng. Mài bề mặt để đạt độ phẳng và hoàn thiện. Khắc laser để dễ dàng truy xuất nguồn gốc. Lắp ráp nội bộ khi cần thiết. Khách hàng cũng được cung cấp các dịch vụ hoàn thiện: loại bỏ bavia, thụ động hóa và anod hóa. Một nhà máy. Nhiều công đoạn.
Chứng nhận chất lượng
Trong công việc đòi hỏi độ chính xác cao, lòng tin là yếu tố then chốt. Các chứng nhận của chúng tôi chứng minh hệ thống hoạt động hiệu quả.
ISO 9001: 2015
Hệ thống quản lý chất lượng. Chất lượng ổn định. Cải tiến liên tục. Kiểm soát quy trình và lập hồ sơ nghiêm ngặt.
ISO 13485: 2016
Quản lý chất lượng thiết bị y tế. Chứng nhận này xác nhận khả năng sản xuất các linh kiện cho dụng cụ phẫu thuật, cấy ghép và thiết bị chẩn đoán của chúng tôi. Khả năng truy xuất nguồn gốc được nâng cao. Quản lý rủi ro. Tuân thủ quy định.
Tại sao nên hợp tác với chúng tôi trong lĩnh vực sản xuất các chi tiết thành mỏng?
Kinh nghiệm đã được chứng minh trong việc thiết kế gá lắp và chiến lược đường chạy dao. Chúng tôi loại bỏ biến dạng thay vì chống lại nó. Hệ thống chất lượng được chứng nhận đảm bảo mọi chi tiết thành mỏng đều đáp ứng thông số kỹ thuật bản vẽ. Không phỏng đoán. Không làm lại.
Lập trình CAM tiên tiến điều khiển máy móc của chúng tôi. HSM. Phay xoắn ốc. Gia công tự động thích ứng. Tất cả đều được tối ưu hóa cho các chi tiết có độ cứng thấp. Những người sử dụng đường chạy dao tiêu chuẩn trên các thành mỏng sẽ làm hỏng các chi tiết. Chúng tôi thì không.
Tạo mẫu nhanh cho phép khách hàng thử nghiệm các chiến lược trước khi đưa vào sản xuất hàng loạt. Một sản phẩm hay mười nghìn sản phẩm. Chúng tôi có thể mở rộng quy mô. Các chiến lược hiệu quả cho nguyên mẫu cũng hiệu quả cho sản xuất hàng loạt. Đó là sự khác biệt của NOBLE.
FAQ
Tại sao gia công CNC các chi tiết thành mỏng lại được coi là khó khăn?
Các chi tiết thành mỏng thiếu độ cứng. Độ cứng thấp là vấn đề cốt lõi. Lực cắt đẩy thành chi tiết, làm nó bị biến dạng. Rung động bắt đầu xuất hiện. Các vết xước xuất hiện trên bề mặt. Nhiệt độ tăng cao vì các tiết diện mỏng không thể tản nhiệt. Ứng suất dư từ nguyên liệu thô được giải phóng trong quá trình gia công. Hiện tượng đàn hồi ngược làm hỏng kích thước. Kẹp tiêu chuẩn làm cho mọi thứ tồi tệ hơn. Hàm kẹp của ê tô làm bẹp thành chi tiết hoặc làm cong vênh toàn bộ chi tiết trước khi quá trình cắt bắt đầu.
Chiến lược đường chạy dao nào là tốt nhất cho các bức tường mỏng?
Gia công phay xoắn ốc, kết hợp với gia công tốc độ cao, được xem là phương pháp tối ưu nhất. Độ ăn khớp hướng tâm nhỏ hoạt động hiệu quả, thường chỉ từ năm đến mười phần trăm đường kính dao. Độ sâu trục lớn giúp dao tiếp tục cắt. Kết quả là lực cắt thấp và ổn định. Độ rung giảm đáng kể. Những người chuyển từ gia công rãnh thông thường sang gia công phay xoắn ốc sẽ thấy sự cải thiện ngay lập tức.
Phương pháp gia công CNC nào là tốt nhất cho các chi tiết thành mỏng?
Câu trả lời phụ thuộc vào hình dạng hình học của chi tiết.
- CNC phay với Các chiến lược gia công tốc độ cao hoặc kiểu trochoidal hoạt động tốt nhất cho các vỏ, hốc và gờ. Gia công năm trục cho phép nghiêng dụng cụ và giảm lực tiếp xúc.
- CNC quay với Một giá đỡ ổn định hoặc trục gá mở rộng giúp xử lý tốt các ống và ống lót. Giá đỡ này ngăn ngừa sự sụp đổ trong quá trình cắt.
- Kiểu Thụy Sĩ máy tiện excel Dùng cho các chi tiết có đường kính nhỏ và thành mỏng. Dưới 1.5 inch. Ống dẫn hướng đỡ vật liệu ngay tại điểm cắt.
- Dây điện EDM is Dành cho các trường hợp cực đoan. Thành mỏng hơn 0.3 milimét. Vật liệu đã được tôi cứng. Lực cắt bằng không có nghĩa là không có độ lệch nào cả.
- Laser hoặc tia nước cắt công trinh Dùng cho các cấu hình phẳng 2D mỏng. Gioăng, miếng đệm, giá đỡ đơn giản.
Bạn có thể đảm nhiệm cả việc tạo mẫu thử nghiệm và sản xuất hàng loạt các chi tiết thành mỏng không?
Đúng vậy. Dịch vụ tạo mẫu nhanh của chúng tôi cho phép khách hàng thử nghiệm thiết kế từ 1 đến 10 sản phẩm trước khi sản xuất hàng loạt. Quy trình sản xuất tương tự có thể được mở rộng để sản xuất 10,000 sản phẩm trở lên. Hệ thống quản lý chất lượng đạt chứng nhận ISO của NOBLE đảm bảo mọi thứ chúng tôi làm đều đạt chất lượng hàng đầu, mọi lúc mọi nơi. Chúng tôi luôn thống nhất quan điểm, bất kể đó là sản phẩm đầu tiên hay thứ 10,000. Chúng tôi tuân thủ các quy định và luôn nằm trong giới hạn cho phép. Đó là mục tiêu chúng tôi hướng tới.






