
Kirish Metall plitalarni bükme
Siz mukammal metall buyumni qatorga qo'yish uchun soatlab vaqt sarflaysiz. Keyin tormozni bosasiz. Burchak noto'g'ri. Naycha ezilgan ko'rinadi. Butun profil foydasiz narsaga aylanadi. Bu juda asabga tegadi.
Gap shundaki. Egilish joyida qulash va torayishning nomi bor: kesimning buzilishi . Bu har safar metallni noto'g'ri egganingizda sodir bo'ladi. Buning sababini tushunish materialni isrof qilishni to'xtatishning yo'lidir.
Ushbu qo'llanma sizni metallni egishning eng asosiy usullaridan tortib, ilg'or tuzatishlargacha olib boradi. Biz yassi metall uchun listli metall ishlab chiqarish va quvurlar uchun aniq shakllantirishni ko'rib chiqamiz. Asosiy e'tibor amaliydir. Egilish radiusini qanday boshqarishni, egilish prujinasini qanday bashorat qilishni va kesimning buzilishini qanday bartaraf etishni o'rganing. Har safar toza va aniq bukilishlarni qanday olishni aniq bilib, siz ketasiz.
Asosiy bilimlar: Metall listlarni bükmekning 3 ta asosiy usuli
Siz mukammal metall buyumni tekislash uchun soatlab vaqt sarflaysiz. Siz egilasiz. Keyin unga qaraysiz. Burchak noto'g'ri. Naycha kimdir uni bosib o'tgandek ko'rinadi. Butun profil burishib ketgan axlat. Ha, bu juda asabga tegadi.
Naycha egilgan o'sha ezilgan, yassilangan joymi? Uning nomi bor. Kesimning buzilishi. Bu hamma bilan sodir bo'ladi. Buning sababini tushunish, xatolarga to'la chiqindi qutilari va aslida mos keladigan qismlar o'rtasidagi farqdir.
Keling, asosiy narsalardan boshlaylik. Metallni egishning uchta usuli. O'zingizning qismingiz uchun to'g'risini tanlang.
V-bukish
Ko'pgina ajoyib do'konlarda aynan shunday narsani ko'rasiz. Siz yassi choyshabni olib, uni V shaklidagi qolip ustiga qo'yasiz va zımba bilan uni pastga itarib yuborasiz. Ish tugadi.
Lekin bu yerda biroz burilish bor. Havoda egilish - bu metall taglikka tegmasdan oldin shtamplash to'xtaydigan joy. Siz kamroq kuch va ko'proq prujinaga ega bo'lasiz, lekin bir xil asbob bilan turli burchaklarga ega bo'lishingiz mumkin. Pastki qismga egilish - bu uni shtampga to'liq urishdir. Burchaklar aniqroq, ammo ularga erishish uchun sizga kattaroq press kerak bo'ladi. Egilish radiusi qaysi birini tanlashingizga qarab o'zgaradi.
Rotary Draw egilish
Bu quvurlar va trubalar uchun. Material aylanadigan va trubkani o'zi bilan tortadigan matritsaga biriktiriladi.
Mana hiyla. Hech qachon ichi bo'sh naychada tor radiusni egib ko'rganmisiz? U tekislanmoqchi. U qisilishni xohlaydi. Aynan shu yerda mandrel yordamga keladi. Egiluvchan sharlari bo'lgan po'lat tayoq naychaning ichiga egilish sodir bo'ladigan joyda sirg'alib kiradi. U devorni ichkaridan yuqoriga ko'taradi. Mandrel yo'qmi? Sizda har doim kesimning buzilishi bo'ladi. Yaxshi mandrel sizga toza, yumaloq burilishlar beradi.
Roll egilish
Katta egri chiziq kerakmi? Doira? Bu sizning metall listni egish usulingiz. Uchta rolik uchburchak shaklida joylashtirilgan. Metall o'tib ketadi, biroz egiladi, yana o'tib ketadi, yana biroz egiladi.
Kerakli radiusga erishmaguningizcha uni ishga tushirishda davom eting. Bu sekinroq. Bu his qilishni talab qiladi. Lekin katta yoylar va silindrlar uchun boshqa hech narsa ishlamaydi. Uni tushirayotganda prujinaning orqa tomoniga e'tibor bering. Metall har doim biroz bo'shashishga harakat qiladi.
Ilg'or usullar: Turli metall shakllarni qanday egish kerak
Keling, metallni egishning haqiqiy farqlarini ko'rib chiqaylik. Qattiq armaturani egish metall listni egish bilan bir xil emas. Ichi bo'sh naychani egish esa butunlay boshqa o'yin. Materialingizning shakli hamma narsani o'zgartiradi.
Qattiq novdalarni egish va varaqlar
Qattiq shtanga yupqa listdan farqli o'laroq siz bilan kurashadi. Shatan bilan sizda massa bo'ladi. U issiqlik va stressni ushlab turadi. Springback yanada tajovuzkor. Kerakli burchakka erishish uchun uni ba'zan juda ko'p egishingiz kerak.
Plitalar ko'proq kechirimli, ammo o'ziga xos xususiyatlariga ega. Donalarning yo'nalishi muhim. Dona bo'ylab egilganda, metall mustahkamroq bo'ladi va yorilish ehtimoli kamroq bo'ladi. Dona bilan egilganda, egilishning tashqi tomonida sinish xavfi mavjud. Bundan tashqari, har bir materialning minimal egilish radiusi bor. Bundan qattiqroq bo'lsa, metall yirtilib ketadi. Istisnolar yo'q.
Noyob qiyinchiliklar Quvurlarning egilishi
Bo'sh narsalar - bu narsalar murakkablashadigan joy.
Farqni o'ylab ko'ring. Qattiq novda hamma joyda materialga ega. Naycha ichkarida bo'sh. Uni egganingizda, tashqi devor ingichka cho'zilib ketadi va ichki devor qisilib qoladi. Shuning uchun siz kesmaning buzilishiga duch kelasiz. Naycha ovalga tekislanadi yoki butunlay qulab tushadi.
Tuzatish ichki tayanchdir. Bu mandrelning egilishi deganidir. Mandrelsiz, siz taxmin qilyapsiz. Biri bilan siz buzilishlarni boshqarasiz. Shuningdek, devor qalinligini kuzatishingiz kerak. Yupqa devorlar ajinlanadi. Qalin devorlar ko'proq kuch talab qiladi. Bu har safar muvozanatdir.
Noto'g'ri shakldagi metall plitalarni egish (profillar)
Endi profillarga o'tamiz. Burchakli temir, kanallar, T-kesimlar. Bu shakllar nosimmetrik emas. Bu ularni murakkablashtiradi.
Burchakli dazmolni oling. Uni bir tomonga eging, shunda oyoqlari burishmoqchi bo'ladi. Butun qism to'g'ri egilmasdan oldin yon tomonga qisilishi mumkin. Egilish boshlangan joyda mahalliy kuchlanish konsentratsiyasi paydo bo'ladi. Ba'zan metall shunchaki taslim bo'ladi va ajinlar paydo bo'ladi.
Hiyla shundaki, shakl kuchni qanday taqsimlashini tushunish kerak. Qattiq yo'l bilan egilgan kanal mustahkam bo'ladi. Oson yo'l bilan egilganda, u qulab tushishi kerak. Siz o'rnatishni shaklga qarshi emas, balki uning atrofida rejalashtirishingiz kerak. Aks holda, siz juda ko'p qimmat materialni isrof qilasiz.
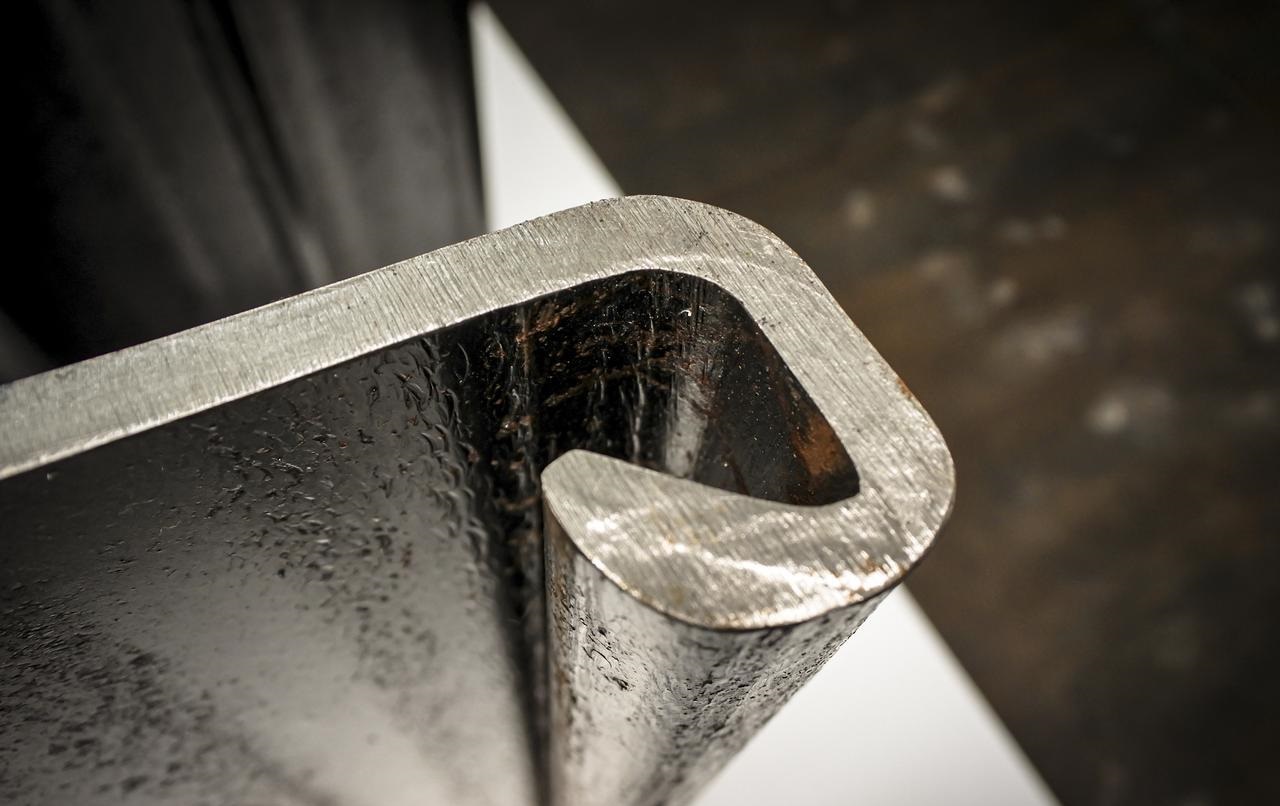
Burilishda "torayishni" qanday oldini olish mumkin
Bu qism metall listlarni egishda ko'pgina xatolarga yo'l qo'yadigan qismdir. Siz egilish qilasiz, qismni tortasiz va naycha yassilangan ko'rinadi. Dumaloq qism endi ovalga aylanadi. Profil buzilgan. Bu kesmaning buzilishi. Bu egilishning ichki qismidagi siqish kuchlari devorni yiqitganda va tashqi tomondagi cho'zilish kuchlari uni yupqalashtirganda sodir bo'ladi. Material taslim bo'ladi va deformatsiyalanadi.
Mana buni qanday to'xtatasiz.
1-yechim: Ichki qo'llab-quvvatlash (eng samarali usul)
Mandreldan foydalanish
Mandrel professional yechimdir. Bu egilish sodir bo'ladigan joyda, naycha ichida joylashgan egiluvchan sharlari bo'lgan po'lat tayoqcha. Mandrel devorning ichkariga qulashini oldini oladi. Ma'lumotlar shuni ko'rsatadiki, u ovallanishni 20 foizdan uch yoki besh foizgacha kamaytirishi mumkin. Bu chiqindi va foydalanishga yaroqli qism o'rtasidagi farq.
To'ldirish usullari
Mandrel yo'qmi? Sizda hali ham variantlar bor. Naychani qattiq narsa bilan to'ldiring. Quruq qum mos keladi. Uni mahkam o'rang, uchlarini yoping, egib oling. Qum siqiladi, lekin to'liq qulashga qarshilik ko'rsatadi. Kanifol kichik mis naychalar bilan mos keladi. Muhim burilishlar uchun past erigan qotishmalar sirdir. Naychani past haroratda eriydigan metall bilan to'ldiring, egib oling, keyin issiq suv bilan eritib oling. Detal mukammal chiqadi.
2-yechim: Jarayonni optimallashtirish va Uskunalar
Iloji bo'lsa, egilish radiusini oshiring. Qattiqroq radius ko'proq stressni keltirib chiqaradi. Uni bo'shashtiring, shunda material osonroq ishlaydi.
Matkaplaringizga qarang. Oddiy matkap yetarli bo'lmasligi mumkin. O'chirgich matkap egilish orqasida joylashgan va ichki radiusda ajinlar paydo bo'lishining oldini oladi. To'liq konturli asboblar butun naychani o'rab, uni har tomondan qo'llab-quvvatlaydi. Bu yupqa devorlar uchun juda muhimdir.
Bo'shliqni tekshiring. Naycha va matritsa orasida juda ko'p joy bor va u deformatsiyalanishi mumkin. Uni torting. Haddan tashqari holatlarda, oxirida pastki qismni qo'shing. Oxirgi siqish oval qismni dumaloq tomon orqaga surib qo'yishi mumkin.
3-yechim: Dizayn bosqichining oldini olish
Ba'zan muammo chizma taxtasida.
Qalin devorlar deformatsiyaga chidamli. Agar siz yupqa devorli quvurlarni ishlatishda davom etsangiz, og'irroq o'lchagichni tanlang.
Egrilikni qayerga qo'yganingizga e'tibor bering. Payvand chokidan to'g'ri egilishdan yoki ko'ndalang kesim to'satdan o'zgarib ketadigan joylardan saqlaning. Bu zaif nuqtalar. Egrilik oxirigacha bir xil materialga muhtoj. Shunchaki bajaring, shunda siz boshlashdan oldin muammolarning yarmini bartaraf etasiz.
Bo'limning buzilishini oldini oling. Ichki qismini qo'llab-quvvatlang, asboblaringizni joylashtiring va oqilona dizayn qiling. Chiqindi qutisi sizga minnatdor bo'ladi.
Dizaynerning hiyla-nayrang varag'i: Bükülebilir qismlar uchun eng yaxshi amaliyotlar
Mana amaliy narsalar. Dizayn jamoasi bitta detalni modellashtirishdan oldin ularga beradigan qoidalar. Ushbu qoidalarga amal qiling va o'zingizni ustaxonadagi cheksiz bosh og'rig'idan qutqarasiz.
Teshiklar va tirqishlar uchun xavfsiz masofalar
Agar teshikni egilish joyiga juda yaqin qo'ysangiz, u ovalga cho'ziladi. Metall deformatsiyalanadi va bardoshliligingiz yo'qoladi.
Qoida oddiy. Teshiklarni material qalinligi va egilish radiusining kamida bir yarim barobari egilish chizig'idan uzoqroq tuting. Teshiklar uchun yanada ehtiyotkor bo'ling. Qalinligining ikki barobari va radius xavfsiz garovdir.
Agar teshikni albatta yopish kerak bo'lsa, uni egilgandan keyin teshib qo'ying. Bu qo'shimcha operatsiya, lekin qismlarni qirib tashlashdan ko'ra yaxshiroqdir.
Relyef chuqurchalarini loyihalash
Bukilish chetidan boshlanib, to'g'ri qismdan oqib o'tadigan yirtiqni ko'rganmisiz? Ichki burchakka mahkam egilganda shunday bo'ladi.
Tuzatish - bu yengillashtiruvchi chuqurcha. Bukilish gardish bilan kesishgan joyda kichik bir kesma. U kuchlanishni yo'qotadi va yirtilish boshlanishidan oldin uni to'xtatadi.
Kesishning kengligi material qalinligidan kamida kengroq va egilish radiusidan chuqurroq bo'lishi kerak. Oddiy to'rtburchak yoki radius mos keladi. Shunchaki kuchlanishni biron joyga qo'ying.
Bükme aralashuvining oldini olish
Siz uchta bukilishli chiroyli detalni loyihalashtirasiz. Keyin press tormoz operatori sizga ikkinchi bukishni amalga oshirishga urinayotganda birinchi bukilishga zarba tegishini aytadi.
Bu egilish aralashuvi. Asbob detal bilan to'qnashadi.
Buni modelingizda tekshiring. Egilish ketma-ketligini simulyatsiya qiling. Egilishlar orasidagi masofaga qarang. Agar gardish juda qisqa bo'lsa, detal matritsaga sig'maydi. Agar egilish mavjud gardishning ustiga juda yaqin bo'lsa, zımba unga urilib ketadi.
Ta'mirlash rejalashtirilgan. Asboblaringizni biling. Tormozingizga kerak bo'lgan minimal gardish uzunligini biling. Detal butun ketma-ketlik davomida asbobni kesib o'tishi uchun joy qoldiring. Agar buni qila olmasangiz, dizaynni o'zgartirishingiz yoki maxsus asboblar kerakligini qabul qilishingiz kerak.
Hoziroq aqlli dizayn qiling. Keyinroq osongina egilib oling.
Kusursiz estetikaga erishish: “Pastki egilish”/“Tangalash” texnikasi
Ba'zan sizga shunchaki egilishdan ko'proq narsa kerak bo'ladi. Sizga shunday o'tkir burchak kerakki, u ishlov berilgandek ko'rinadi. Har bir mijozga ko'rinadigan dekorativ zanglamaydigan po'latdan yasalgan bezak yoki me'moriy xususiyatlar uchun standart havo egilishi uni kesmaydi. Aynan o'shanda siz pastki egilish yoki tanga yasashga o'tasiz.
Nima u?
Mana farq. Havoda egilganda, shtamp qisqa vaqt ichida to'xtaydi. Metall orqaga qaytadi. Siz radius olasiz.
Pastki egilishda siz shtampni metall shtampning pastki qismiga tegib ketguncha pastga tushirasiz. Siz tom ma'noda materialni shaklga keltirasiz. Tangalash bilan siz yanada ko'proq kuch sarflaysiz - metall aslida shtamp bo'shlig'iga oqib tushadigan darajada. Shtamp materialga ozgina kirib boradi.
Natijada, zımba uchiga to'liq mos keladigan egilish radiusi olinadi. Orqaga suyanish yo'q. Ochiq burchaklar yo'q. Faqat tegirmondan chiqqandek ko'rinadigan o'tkir, aniq burchaklar.
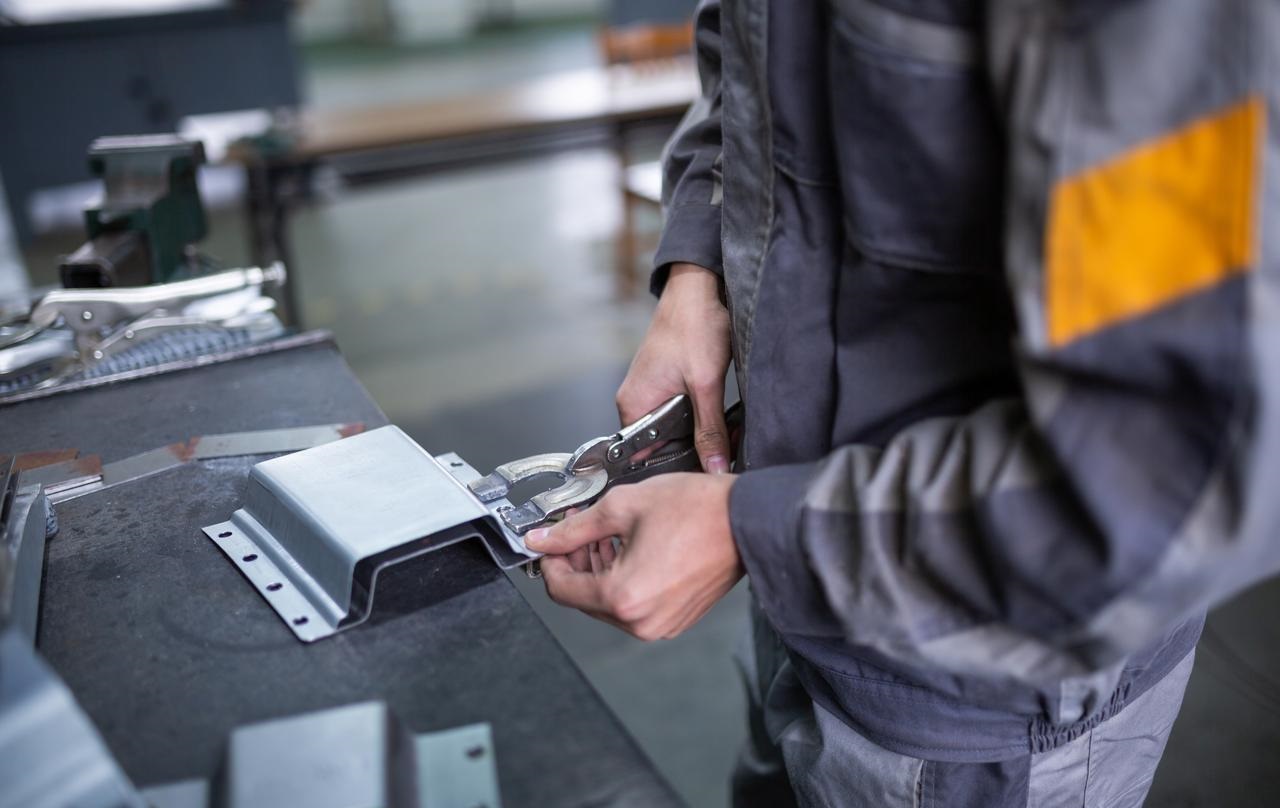
Dastur ssenariylari
Bu tashqi ko'rinish hamma narsadan muhimroq bo'lgan ishlar uchun.
Yuqori darajadagi lift eshiklaridagi zanglamaydigan po'latdan yasalgan bezaklarni tasavvur qiling. Yoki mehmonxona foyesidagi me'moriy panellar. Ehtimol, maxsus mebellardagi ko'rinadigan qavslar. Egilish chizig'i mukammal bo'lishi kerak bo'lgan va ichki burchak aniq ko'rinishi kerak bo'lgan joylar.
Bu, shuningdek, mutlaq burchakli mustahkamlikka muhtoj bo'lgan qismlar uchun ham ishlaydi. Siz tubdan chiqib ketayotganingiz uchun har bir qism bir xil burchak ostida pressdan chiqariladi. Hech qanday o'zgarish yo'q.
Savdolar
Hech narsa bepul emas. Pastki qismni egish uchun katta tonnaj kerak bo'ladi. Sizga o'ylaganingizdan kattaroq press tormozi kerak bo'lishi mumkin. Kuchlar yuqoriroq va asboblar ko'proq suiiste'mol qilinadi.
Belgilash bilan bog'liq muammo ham bor. Metallga shtamp bosayotganingiz sababli, sirt shtampdan izlarni qoldirishi mumkin. Jilolangan zanglamaydigan po'latda bu muammo. Sizga toza asboblar va ba'zan himoya plyonkasi kerak bo'ladi.
Lekin o'sha aniq, mashinada ishlangan ko'rinish uchunmi? Boshqa hech narsa sizni u yerga olib bormaydi.
Xulosa va ekspert tavsiyalari
Xulosa shu. Metallni egishning yagona eng yaxshi usuli yo'q. To'g'ri usul uchta narsaga bog'liq: siz nima egayotganingiz, u qanday shaklda boshlanishi va oxirida qanchalik mukammal bo'lishi kerak.
Qalin novda yupqa listdan farqli ishlov berishni talab qiladi. Ichi bo'sh trubka ichki tayanchga muhtoj, uni qattiq novda e'tiborsiz qoldiradi. Ko'rinadigan me'moriy asar tanga yasashni talab qiladi, bunda yashirin qavs havo bilan buriladi. Texnikani ishga moslashtiring va siz g'alaba qozonasiz. Taxmin qiling va qismlarni tashlab yuborasiz.
Agar sizda murakkab loyiha bo'lsa, buni bajaring. Dizaynni yakunlashdan oldin tajribali ishlab chiqaruvchi bilan gaplashing. Keyin emas. Ular sizga egilish radiusi juda tormi, teshik chetga juda yaqinmi yoki naychangizga mandrel kerakmi, deyishadi. Bu suhbat hech narsaga arzimaydi va hamma narsani tejaydi.
Nima uchun metall bükme uchun NOBLE ni tanlash kerak
Biz kimmiz?
NOBLE - bu aniq metall ishlab chiqarish sexi. Biz xom ashyoni - list, naycha, nov, profilni - qabul qilamiz va uni haqiqatan ham mos keladigan tayyor qismlarga aylantiramiz. Bahona yo'q. Taxmin qilishning hojati yo'q.
Biz nimani bilamiz
Biz yigirma yildan ortiq vaqt davomida CNC ishlov berish bilan shug'ullanib kelmoqdamiz. Bu shuni anglatadiki, biz har qanday muammoni ko'rganmiz. Yiqilib tushishni istagan yupqa devorli quvurlar. Hamkorlik qilishdan bosh tortadigan prujinali orqa qism. Beshta o'rnatishni talab qiladigan murakkab ko'p egiluvchan qismlar. Biz yechimlarni aniqladik. Yuzlab mijozlar bizga eng qiyin dizaynlarini olib kelishdi. Biz ularni haqiqiy qildik.
Nima biz taklif qilish
Maxsus ishlab chiqarish bizning asosiy maqsadimizdir. Lekin biz murakkab ishlarga ixtisoslashganmiz. Toza, yumaloq naychalar uchun mandrel egilishi. Qattiq bardoshli metall list uchun aniq CNC ishlov berish. Materialni kesishdan oldin muhandislik bo'yicha maslahat. Agar sizga buzilmasdan muhim radiusni ushlab turadigan egilish kerak bo'lsa, biz sizga xizmat ko'rsatamiz.
Bizdan so'rang
Doimiy ravishda muvaffaqiyatsizlikka uchragan egilish loyihasi bilan qiynalayapsizmi? Dizayningizni amalga oshirish mumkinmi yoki yo'qmi, bilmayapsizmi? Bizning muhandislik guruhimizga murojaat qiling. Biz bepul maslahatlar taklif qilamiz, buning sababi bor. Biz sizning dizayningizni ustaxonada qismlarni tashlab yuborishdan ko'ra qog'ozda tuzatishni afzal ko'ramiz. Bizga bosmalaringizni yuboring. Yordam beraylik.
FAQ
Metall list uchun minimal egilish radiusi qancha?
Mana qat'iy qoida. Ichki egilish radiusini hech bo'lmaganda material qalinligiga teng tuting. Agar siz chorak dyuymli plastinkani egayotgan bo'lsangiz, kamida chorak dyuymli radiusdan foydalaning. Qattiqroq bo'lsangiz, yorilish xavfi tug'iladi. Yuqori uglerodli yoki prujinali po'lat kabi qattiqroq narsalar uchun siz bu radiusni yanada kengroq ochishingiz kerak. Material sizga nimaga bardosh bera olishini aytib beradi.
Nima uchun metall quvurim egilganda tekislanib qoladi?
Bu tekislanishning nomi bor. Ovalizatsiya. Bu naycha ichi bo'sh bo'lgani uchun sodir bo'ladi. Tashqi devor cho'zilib ketadi. Ichki devor qulab tushadi. Ichkarida tayanch yo'qligi naychaning taslim bo'lishini anglatadi. Yechim ichki tayanchdir. Egilish zonasida joylashgan egiluvchan sharlari bo'lgan mandreldan foydalaning. Yoki naychani qum bilan mahkam o'rang. Ikkala usul ham qulashni to'xtatadi.
Zanglamaydigan po'latni yorilib ketmasdan egish mumkinmi?
Ha, lekin siz materialga hurmat bilan qarashingiz kerak. Zanglamaydigan po'lat tezda qattiqlashadi. Uni qanchalik ko'p ishlatsangiz, shunchalik qattiq va mo'rt bo'ladi. U yumshoq po'latga qaraganda ko'proq tonnajga muhtoj va u yanada agressivroq orqaga qaytadi. Agar siz qiyin narsani egayotgan bo'lsangiz, avval uni tavlang. Issiqlik bilan ishlov berish metallni yumshatadi va yorilish xavfini kamaytiradi.
Havoning egilishi va tubining o'rtasidagi farq nima?
Havo egilishi bo'shliq qoldiradi. Perforator metallni V-shaklidagi o'lchamga itaradi, lekin metall tubiga tegmasdan oldin to'xtaydi. Siz moslashuvchanlikka ega bo'lasiz. Bitta asbob ko'p burchaklar yasashi mumkin. Lekin siz orqaga qaytish bilan shug'ullanasiz.
Egilgan qism uchun tekis uzunlikni qanday hisoblash mumkin?
Sizga egilish uchun ruxsat etilgan miqdor kerak. Bu aslida egilish orqali cho'zilgan material miqdori. Formula material qalinligi, egilish burchagi va radiusiga qarab o'zgaradi. Po'latdan yasalgan to'qson darajali egilishlar uchun har bir egilish uchun material qalinligining yarmini qo'shish odatiy hisoblanadi. Ammo aniq ish uchun egilish uchun ruxsat etilgan miqdor jadvali yoki dasturiy ta'minotdan foydalaning. Bu yerda taxmin qilish mos kelmaydigan qismlarga olib keladi.






