
Kirish
CNC yuz frezasi tekis yuzalarni hosil qiladi. Kesuvchining yon tomonlari emas, balki uchi kesishni amalga oshiradi. Burg'ulash teshiklar hosil qiladi. Frezalash umuman materialni olib tashlaydi. Yuz frezasi tayyor tekisliklarni yaratadi. Ushbu qo'llanmada u qanday ishlashi, qanday asboblardan foydalanish kerakligi va haqiqiy qismlarda qayerda muhimligi ko'rsatilgan.
CNC yuz frezalash nima?
Jarayonni aniqlash
Odamlar mashinaning ishlayotganini ko'rishadi. Ular har doim ham geometriyani tushunishmaydi. CNC yuz frezalash oddiy sozlamaga ega. Shpindel o'qi ish qismiga perpendikulyar joylashgan. To'g'ri yuqoriga va pastga. Kesuvchi to'g'ridan-to'g'ri detalga qaragan.
Maqsad tekislik. Silliq yuzalar. Blokni kvadratga aylantirish. Pastki qavatni tugatish. Tekislikni to'g'ri qilish uchun yetarli materialni olib tashlash. Chuqur teshiklar emas. Murakkab konturlar emas. Shunchaki tekislik.
Kesuvchiga qisqacha nazar
Bu yerda ikkita qism muhim. Kesuvchi korpus metall diskdir. U hamma narsani birlashtiradi. Indekslanadigan qo'shimchalar haqiqiy kesuvchi tishlardir. Qattiq material. Almashtiriladigan. Qo'shimcha eskirganda, odamlar uni almashtiradilar. Korpus qoladi.
Qalin diskni tasavvur qiling. Tishlari uning yuzida. Tishlari ham uning chetida. Yuz tishlari asosiy tekislash ishini bajaradi. Periferik tishlar devor chetlarini tozalaydi. Bitta asbob, ikkita kesish yuzasi. Bu CNC yuz frezalash uchun standart dizayn.
Mexanika: CNC yuz frezalash qanday ishlaydi
Kesish harakati
CNC yuz frezasi paytida nima sodir bo'ladi. Kesuvchi qismning chetidan osilib turadi. Markazda emas. Osilib turadi. Bu xato emas. Bu talab qilinadi. Osilib turadigan qism bo'lmasa, asbob butun sirtni bir o'tishda supurib tashlay olmaydi.
Kesishni ikkita raqam boshqaradi. Stepover - bu kenglik. Kesuvchining yuzining qancha qismi qismga yon tomonga tegadi? Kesish chuqurligi - bu eksenel ulanish. Tishlar vertikal ravishda qanchalik chuqur tishlaydi. Odamlar bularni doimo chalkashtirib yuborishadi. Stepover - bu lateral harakat. Chuqurlik - bu vertikal kirish. Ularni alohida saqlang.
Climb va an'anaviy frezalash
Tepaga frezalash – kesgich uzatish yo'nalishi bo'yicha aylanadi. Tish kirishda to'liq qalinlikni ushlaydi va nolga qadar kesadi. Bu qattiq mashinalarda CNC yuz frezalash uchun standartdir. Yaxshiroq pardozlash. Kamroq issiqlik. Asboblar uzoqroq xizmat qiladi. Bitta ushlagich. Mashinada nol teskari zarba bo'lishi kerak. Bo'shashgan vintlar titrashga yoki sinishlarga olib keladi.
An'anaviy frezalash – kesgich yemga qarshi aylanadi. Tish nol qalinlikdan boshlanadi. Avval ishqalanadi. Keyin kesadi. Ko'proq ishqalanish. Ko'proq issiqlik. Sirt qoplamasi yomonlashadi. Eskirgan qo'rg'oshin vintlari bo'lgan eski qo'lda ishlaydigan mashinalar bu usulga muhtoj. Shuningdek, quymalarda qattiq shkalalarni yorib o'tish uchun ham foydalidir. Ko'pgina CNC yuz frezalash ishlarida odamlar majbur bo'lmaguncha an'anaviy frezalashdan qochishadi.
| xususiyati | Climb Milling | An'anaviy frezalash |
| Aylanish va ozuqa | Xuddi shu yo'nalish | Qarama-qarshi yo'nalish |
| Chip qalinligi | Maks → nol | Nol → maksimal |
| Yuzaki qoplama | yaxshiroq | Eng yomoni |
| issiqlik | Pastroq | Oliy |
| Mashinaga ehtiyoj | Qattiq, past orqaga qaytish | Bo'shashgan vintlar qabul qilinadi |
| Foydalanish holati | CNC, pardozlash | Eski mashinalar, qattiq tarozi |
Qo'rg'oshin burchagini tushunish
Kesish kuchi qayerga ketsa, qo'rg'oshin burchagi o'zgaradi.
- 90 darajali kesgichlar– kuch yon tomonga yo'naltiriladi. Radial yo'nalish. Kvadrat yelkalar uchun yaxshi. Yupqa devorlar uchun yomon. Qism og'adi.
- 45 darajali kesgichlar– ustaxona standarti. Kuchlar radial va eksenel o'rtasida bo'linadi. Ba'zilari yon tomonga, ba'zilari esa milga pastga yo'naltirilgan. Muvozanatli. Ko'pchilik uchun xavfsiz. CNC yuz frezalash.
- 75 darajali kesgichlar– murosaga kelish. Radialga qaraganda ko'proq eksenel kuch. Yupqa qismlar yoki zaif armaturalar uchun yaxshiroq. Pastga qaragan komponent ish qismini pastga ushlab turishga yordam beradi.
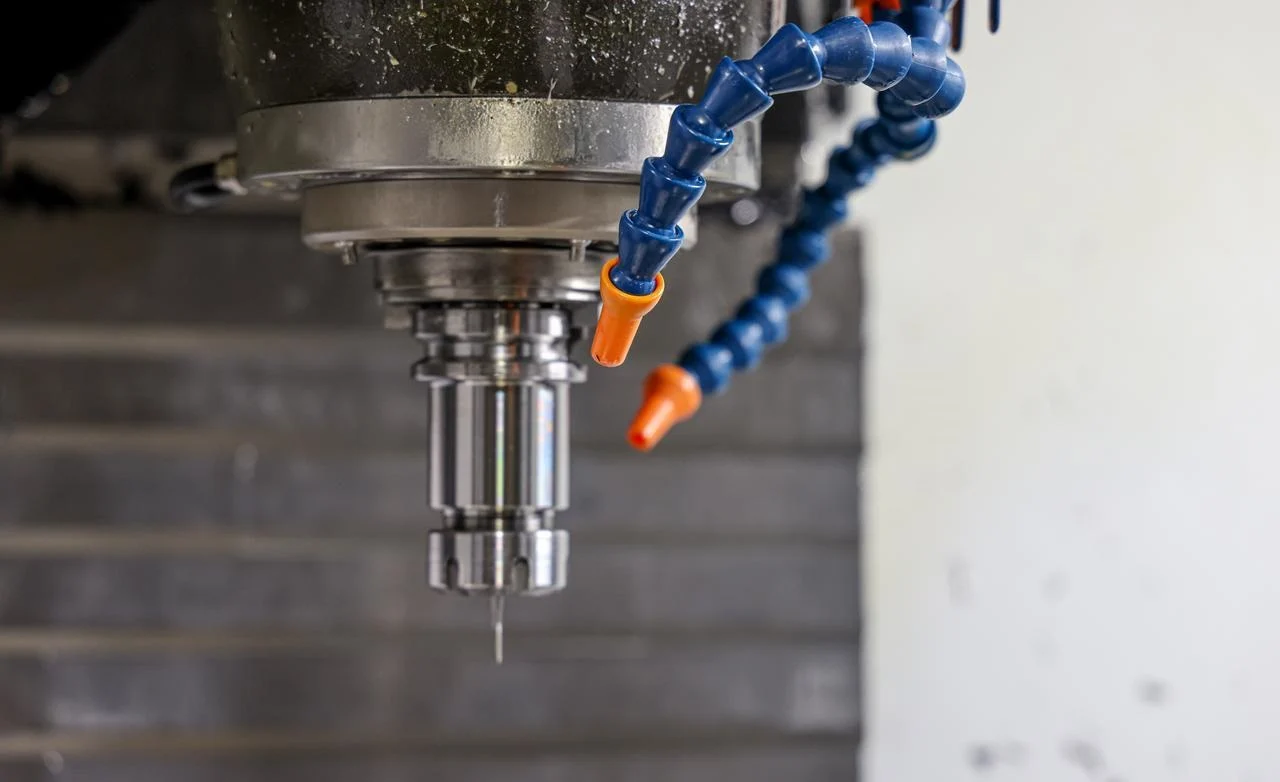
Qismning qattiqligiga qarab, qo'rg'oshin burchagini tanlang. Qattiq qismmi, qattiq mashinami? 90 daraja yaxshi ishlaydi. Yupqa devormi yoki bo'shashgan o'rnatishmi? 45 yoki 75 daraja narsalarni barqaror saqlaydi. Bu qoida.
CNC yuz tegirmonlarining turlari va Uskunalar
Shell Mills va Face Mills
Odamlar bu atamalarni erkin ishlatishadi. Ko'pincha bir-birining o'rnida ishlatiladi. Bu unchalik to'g'ri emas.
Yuz tegirmoni o'rnatilgan dastaga ega. Bir bo'lak. Kesuvchi korpus va o'rnatish vali bir xil metall bo'lakdan iborat. Siz uni to'g'ridan-to'g'ri shpindel yoki ushlagichga mahkamlaysiz.
Chig'anoqli tegirmon boshqacha. Kesuvchi korpusning ichi bo'sh teshikka ega. U alohida arborga o'rnatiladi. Keyin arbor shpindel ichiga kiradi. Chig'anoqli tegirmonlar kattaroq. Ular kattaroq CNC yuz frezalash ishlarini bajaradi.
Indekslanadigan va qattiq karbid
- Indekslanadigan yuz ishlab chiqaruvchilar foydalanish almashtiriladigan qo'shimchalar. Kesuvchi korpus po'lat yoki alyuminiydan yasalgan. Qo'shimchalar karbiddan yasalgan. Biror chekka eskirganda, odamlar uni indekslaydilar. Yangi chekkaga aylantiring. Barcha chekkalar yo'qolganda, yangi qo'shimchani almashtiring. Korpus yillar davomida saqlanib qoladi.
Katta sirtlar uchun eng yaxshisi. Har bir kesish chetiga arzon. Qo'pol ishlov berish. Og'ir materiallarni olib tashlash. Salbiy tomoni nimada? Qattiq asboblarga qaraganda aniqroq emas. Ishlamay qolish ham qo'shiladi.
- Qattiq karbid yuzasi ishlab chiqaruvchilar bo'ladi Bir bo'lak. Kesuvchi korpus va tishlar bir xil karbid bo'shligidan iborat. Bir-biriga silliqlangan. Mukammal konsentriklik. Bo'shashtiradigan qo'shimchalar yo'q.
Kichik qismlar uchun eng yaxshisi. Yuqori aniqlik. Tugatish oson. Kamchiliklari? Qimmat. Asbob eskirganda, butun narsa lehimsiz holga keladi. O'zgartirishlar yo'q.
Odatdagi CNC yuz frezalash uchun odamlar qo'pol ishlov berish uchun indekslanadigan va pardozlash uchun qattiq karbiddan foydalanadilar. Ikki xil asbob. Ikki xil ish.
| xususiyati | Indekslanadigan | Qattiq karbid |
| qurilish | Korpus + qo'shimchalar | Bir bo'lak |
| Har bir chekka uchun narx | past | Yuqori (asbob bir martalik) |
| aniqlik | Yaxshi (ba'zi kamchiliklari bor) | a'lo |
| Eng yaxshisi | Katta yuzalar, qo'pol ishlov berish | Kichik qismlar, pardozlash |
| Asbobning ishlash muddati | Qo'shimchalar almashtirildi | Asbob bekor qilindi |
Kesuvchi korpus materiallari
Korpus qo'shimchalarni ushlab turadi. Materialni tanlash muhim.
Po'latdan yasalgan korpuslar arzon. Og'ir. Og'irligi ba'zi qurilmalarda tebranishni susaytirishi mumkin. Lekin og'irligi shpindelning sekinroq tezlanishini ham anglatadi. Yuqori tezlikdagi CNC yuz frezalash uchun ideal emas.
Alyuminiy korpuslar yengil. Kamroq inersiya. Mashina tezlikni tezroq oshirishi mumkin. Ko'pgina ilovalarda kamroq tebranish. Po'latdan qimmatroq. Yuqori tezlikda ishlov berish uchun bunga arziydi.
Ba'zi yuqori darajadagi kesgichlar kompozit yoki titan korpuslardan foydalanadi. Ko'pgina ustaxonalar ularga muhtoj emas. Po'lat yoki alyuminiy ishlarning 95 foizini qoplaydi. Qattiq mashinalardagi byudjet ishlari uchun po'latni tanlang. Yuqori tezlikdagi ishlar uchun yoki og'irlik muhim bo'lgan hollarda alyuminiyni tanlang.
CNC yuz frezalash va CNC uchi frezalash
Ikkita asbob. Xuddi shu mashina. Biri katta sirtlarni tekislaydi. Biri uyalar va cho'ntaklar o'yadi. Geometriya boshqacha. Natijalar boshqacha. Asbobning ishlash muddati boshqacha. Keling, uni batafsil ko'rib chiqaylik.
| xususiyati | CNC yuz frezalash | Oxirgi frezalash |
| geometriya | Kesgichning yuzi va periferik chetidan foydalanadi. Yassi disk. Ko'p qo'shimchalar. | Yonlari va uchi bo'ylab spiral naychalardan foydalanadi. Uzun silindr. Ikki-to'rtta kesish qirrasi. |
| Sirt yaratish | Keng, tekis maydonlar. Bloklarni kvadratga ajratish. Dvigatel kallaklarini taxta bilan qoplash. | Teshiklar, cho'ntaklar, konturlar, kalit teshiklari. Vertikal devorlar. Murakkab 3D shakllar. |
| Asbob muddati | Odatda uzoqroq xizmat qiladi. Bir nechta qo'shimchalar umumiy aşınmaya ega. Indekslanadigan qirralar almashtiriladi. | Qisqaroq umr. Kamroq nay. Uchlik eng ko'p suiiste'mol qilinadi. |
CNC yuz frezasi keng, tekis sirtlarni qayta ishlaydi. Uchli frezasi detallar va bo'shliqlarni qayta ishlaydi. Bitta mashina. Ikki xil strategiya. To'g'risidan foydalaning.
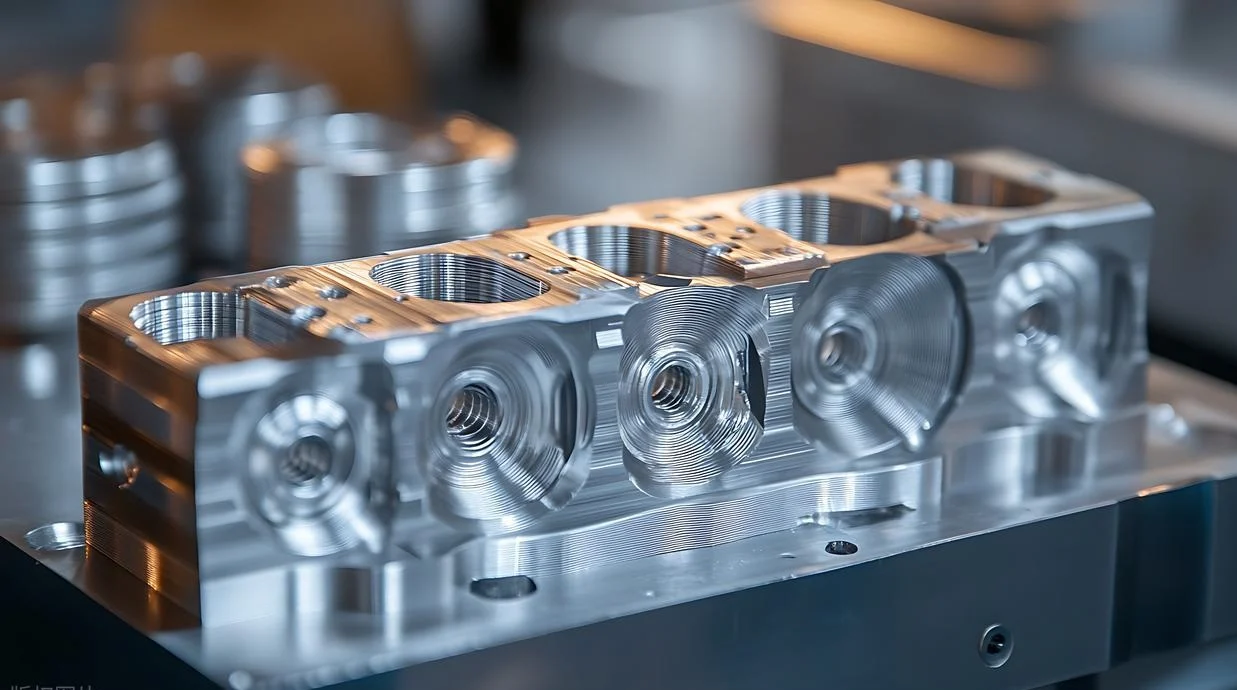
Nimalar yasash mumkin? CNC yuz frezalash bo'yicha 5 ta haqiqiy ish
1. Dvigatel bloklari va avtomobilsozlik
Pastki qism yuzasi muhim. Bu dvigatel blokining kallak boltlari o'rnatiladigan ustki qismi. Tekis bo'lishi kerak. Mutlaq tekis. Aks holda, kallak qistirmalari oqib ketadi. Sovutish suvi to'kiladi. Siqish pasayadi. CNC yuz frezalash bu muhrlovchi sirtni yaratadi.
2. Shlangi klapan korpuslari
Yuqori bosimli moy gidravlik klapan orqali oqadi. Klapan teshik ichida sirpanadi. Komponentlar bir-biriga murvat bilan mahkamlanadi. Har qanday egilish yoki buzilish oqishga olib keladi. Bu gidravlik tizimning bosimini yo'qotishiga olib keladi. Keyin mashina o'chadi. CNC yuz frezasi juftlashuvchi yuzalarda oynaga o'xshash qoplama hosil qilishi mumkin. Tekislik aniqligi millimetrning o'n mingdan bir qismiga yetishi mumkin.
3. Quvur flanjlari
Flanjlar quvurlarni birlashtiradi. Ularning orasiga qistirma qo'yiladi. Boltlar yuzlarni bir-biriga tortadi. Qistirma siqiladi va muhrlanadi. Agar flanj yuzasi tekis bo'lmasa, qistirma oqadi. CNC yuz frezalash ko'tarilgan yuzni yoki to'liq tekis yuzani kesadi. Ikkala uslub ham silliq, tekis sirtga muhtoj.
4. Mashina asoslari va o'rnatish plitalari
Motorlar tebranadi. Nasoslar tebranadi. Agar nasos va motor notekis yuzaga o'rnatilgan bo'lsa, bu yanada ko'proq tebranishga olib keladi - murvatlar bo'shashadi va podshipniklar ishdan chiqadi.
5. Xom zaxiralarni kvadratlarga ajratish
Bu ko'plab mashinasozlik ustaxonalarida birinchi qadamdir. Dag'al kesilgan blank ustaxonaga olib kelinadi. U zanglagan va qiyshiq, tekis qirralari yo'q. Mashina ustasi uni joyiga mahkamlaydi. Sirt qatlami CNC yuz frezasi yordamida olib tashlanadi. Keyin ish qismi boshqa tomonini ishlov berish uchun ag'dariladi. U yana ag'dariladi. Bir necha marta o'tgandan so'ng, blank 90 graduslik mos yozuvlar burchagini hosil qiladi. Endi u kvadrat va tekis bo'lib, keyingi jarayonga tayyor. Ushbu dastlabki yuz frezasi bosqichisiz keyingi komponentlarning hech biri bir-biriga mos kelmas edi.
Har bir dastur CNC yuz frezalashni bir xil sababga ko'ra talab qiladi: tekislik. Jarayon aynan shuni ta'minlaydi.
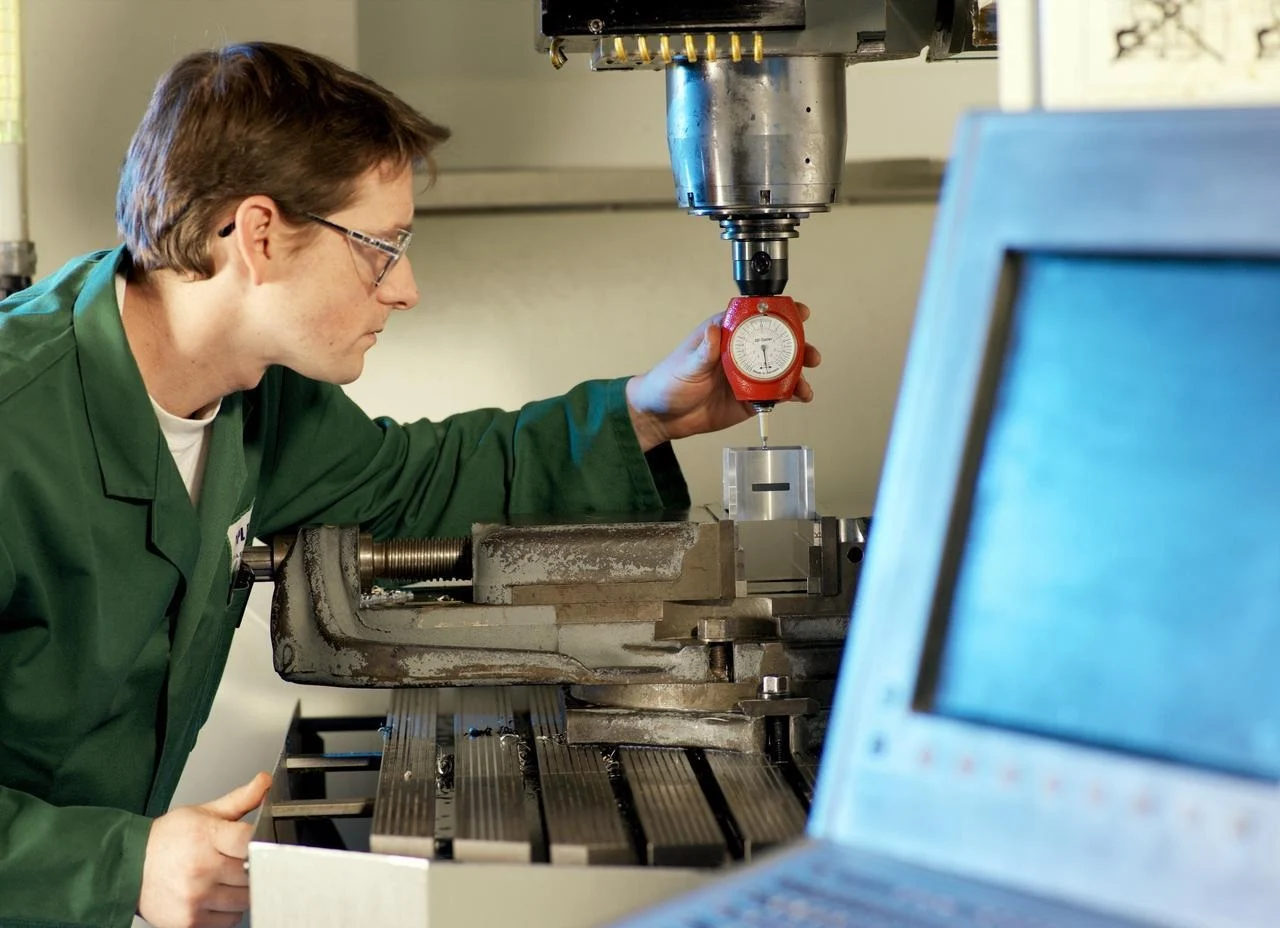
CNC yuz frezalashning ijobiy va salbiy tomonlari
CNC yuz frezalashning aniq kuchli tomonlari bor. Shuningdek, haqiqiy zaif tomonlari ham bor. Ikkala tomon ham qaror qabul qilishi kerak.
yaxshi
- Materialni olib tashlashning yuqori darajasi. Yassi yuzalar uchun, CNC yuz frezalash Metallni tezda olib tashlaydi. Bir nechta qo'shimchalar. Keng kesgich. Bitta o'tish joyi ko'p maydonni qoplaydi. Uchli frezalash mashinasiga nisbatan vaqtni sezilarli darajada tejaydi.
- Zo'r sirt qoplamasi. Ra qiymatlari tezda pasayadi. Kesuvchidan boshlab silliq tugaydi. Ko'pincha, ikkilamchi silliqlash talab qilinmaydi. Odamlar uni o'lchaydilar. Ishoning.
- Iqtisodiy operatsiya. Indekslanadigan qo'shimchalar narxni pasaytiradi. Bitta kesuvchi korpus yillar davomida xizmat qiladi. Qo'shimchalar zerikarli bo'lganda almashtiriladi. Qattiq karbidli asboblarga qaraganda har bir chekkasi arzon.
Bad
- Qattiq mashinalar talab qilinadi.CNC yuz frezalash Ot kuchi kerak. Kesuvchi keng material qatlamini ishga tushiradi. Shpindel kuchi bo'lishi kerak. Mashina qattiqligi bo'lishi kerak. Yengil tegirmonlar jiringlaydi. Yuzalar zarar ko'radi.
- 3D konturlar yoki chuqur uyalar uchun yomon. Bu haykaltaroshlik uchun asbob emas. Tor bo'shliqlar uchun asbob ham emas. CNC yuz frezalash yassi tekisliklarni boshqaradi. Bo'ldi. Yuz tegirmoni bilan chuqur tirqishni kesmoqchimisiz? Asbob juda keng. Geometriya qarshilik ko'rsatadi.
- Asbobning dastlabki narxi yuqori. Yaxshi yuz tegirmoni korpusi haqiqiy pulga tushadi. Indekslanadigan qo'shimchalar hisob-kitobga qo'shimcha bo'ladi. Qattiq karbidli yuz tegirmonlari bundan ham battar. Dastlabki xarajatlar ba'zi do'konlarni qo'rqitadi. Ular hamma narsa uchun uchli tegirmonlardan foydalanadilar. Bu kichik ishlar uchun ham ishlaydi. Katta tekis yuzalar uchun investitsiya tezda o'zini oqlaydi.
Umumiy muammolar va ularni qanday hal qilish kerak
Hatto yaxshi CNC yuz frezasi ham muammoga duch keladi. Mashina tebranadi. Qoplamasi kir yuvish taxtasiga o'xshaydi. Asboblar juda tez eskiradi. Lekin har bir muammoning o'z sababi bor. Har bir sababning yechimi bor.
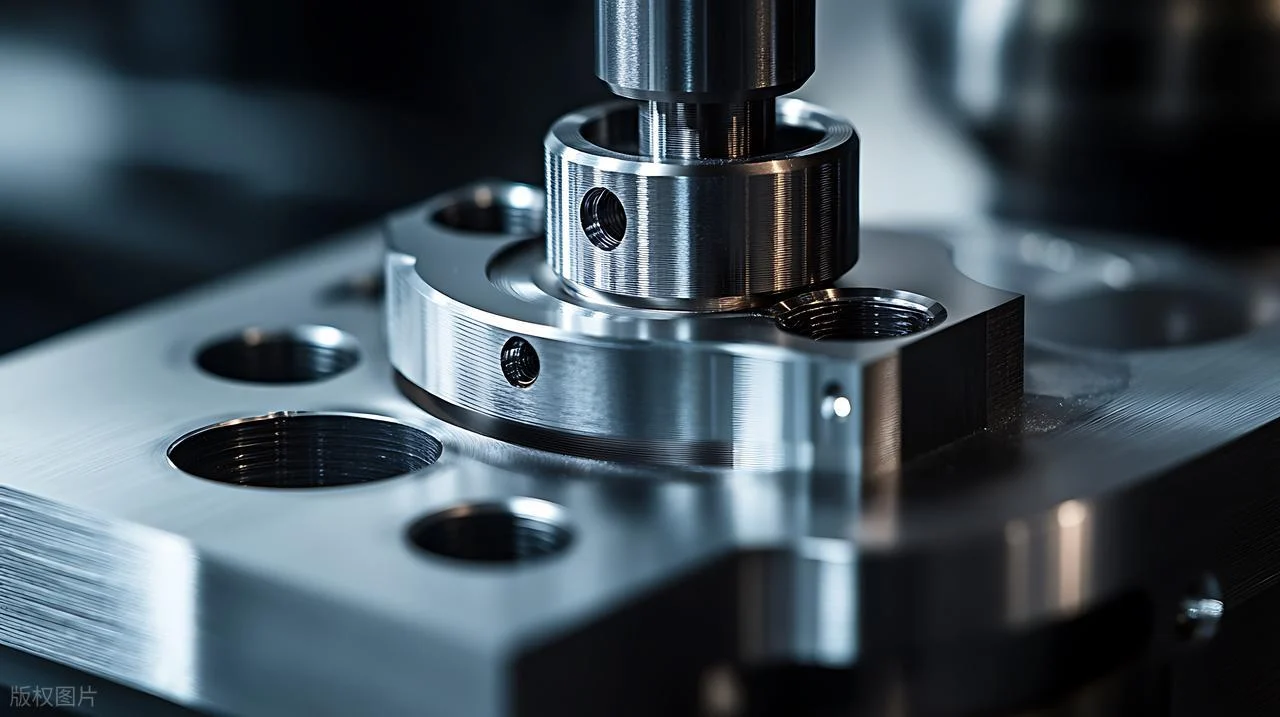
Chaqiruv (tebranish)
Sababi: Biror joyda qattiqlik yo'qligi. Mashina. Armatura. Detalning o'zi. Yoki uzatish tezligi noto'g'ri. Juda yengil yoki juda og'ir.
Tuzatish: Avval stepoverni kamaytiring. Torroq kesma qiling. Yoki kesgichning qo'rg'oshin burchagini o'zgartiring. CNC yuz frezalash paytida 45 graduslik asbob 90 graduslik asbobga qaraganda kamroq tebranadi. Odamlar shuningdek, mashina shpindelining konusini va asbob ushlagichini ham tekshiradilar. Bo'shashgan ulanishlar shovqinga sabab bo'ladi.
Sirt qoplamasi yomon (yuvish taxtasi)
Sababi: Birinchi shubha eskirgan qo'shimchalardir. Agar pichoq o'tkir bo'lmasa, u tiqilib qoladi va kesish o'rniga shovqin hosil qiladi. Tekshirish kerak bo'lgan yana bir narsa - bu mil tezligi, shunchaki uning normal ekanligiga ishonch hosil qilish uchun. Juda tez harakatlanish issiqlik hosil qiladi, juda sekin harakatlanish esa materialning yirtilishiga olib kelishi mumkin.
Tuzatish: Qo'shimchalarni yangi chetga burang. Bu ko'plab pardozlash muammolarini darhol hal qiladi. Agar yo'q bo'lsa, har bir tish uchun ovqatlanishni oshiring. Yengil ovqatlanish ishqalanish va tebranishga olib kelishi mumkin. Odamlar shuningdek, sovutish suyuqligini ham tekshiradilar. Alyuminiyda sovutish suyuqligi yo'qligi qo'shimchada chekka hosil bo'lishiga olib keladi. Bu esa pardozni buzadi.
NOBLE haqida - Ishonishingiz mumkin bo'lgan aniq CNC ishlov berish
Bizning asosiy CNC ishlov berish qobiliyatlarimiz
- Uch o'qli, to'rt o'qli, besh o'qli CNC frezalashMurakkab konturlar. Pastki kesmalar. Ish qismini harakatlantirmasdan bitta o'rnatishda bajarilgan qismlar. Jonli asboblar bilan CNC tokarlik vallar, vtulkalar va gibrid tegirmon aylanma komponentlarini ishlab chiqaradi.
- Yuz frezasi bo'yicha tajriba – ushbu qo'llanmaning mavzusi. Biz muntazam ravishda tegirmon dvigateli palubalariga duch kelamiz. Quvur flanjlari. Armatura plitalari. Tekislikka bardoshlilik? Qattiq. Odamlar bizga qattiq qismlarini yuborishadi, chunki biz raqamlarni ushlab turamiz.
- Yuzaki qoplama va CNC silliqlashYuz tegirmonidan oynaga o'xshash pardozlash. Yoki ish talab qilganda aniq sirt silliqlash.
- Prototiplashdan ishlab chiqarishgacha. Sinov uchun kam hajmli prototiplar. Katta hajmli prototiplar yuzdan yuz ming donagacha ishlab chiqariladi. Biz miqyosni kengaytiramiz.
Bizning sertifikatlarimiz – Sifatsiz sifat
| tasdiqlash | Tortib |
| ISO 9001: 2015 | Bizning sifat menejmenti tizimimiz barcha sohalarda izchil va kuzatiladigan ishlab chiqarishni ta'minlaydi. |
| ISO 13485: 2016 | Tibbiy asboblar ishlab chiqarishga xos - jarrohlik va implantatsiya qilinadigan komponentlar uchun qat'iy xavflarni boshqarish, tozalik va hujjatlar. |
Nima uchun NOBLE bilan hamkorlik qilish kerak?
Ichki muhandislik yordami. Kesish boshlanishidan oldin DFM orqali fikr-mulohaza. Samaradorlik uchun asboblar yo'lini optimallashtirish.
To'liq tekshirish laboratoriyasi. CMMlar. Optik taqqoslagichlar. Sirt qoplamasini sinovdan o'tkazuvchilar. Ehtiyot qismlar o'lchanadi. Yozuvlar saqlanadi.
Qisqa yetkazib berish muddati. Standart ikki-uch hafta. Qiyin vaziyatda bo'lgan odamlar uchun shoshilinch variantlar.
FAQ
CNC yuz frezalash sirt qoplamasi bilan bir xilmi?
Ha, aksariyat do'konlarda atamalar bir-birining o'rnini bosadi. Yuzaga surtish tekis tekislik yasashni anglatadi. CNC yuz frezalash - bu odamlar buni amalga oshirish uchun foydalanadigan usul.
Odamlar tegirmonga uchi tegirmon bilan duch kelishlari mumkinmi?
Ha, lekin u sekinroq. Uchli frezalash moslamasi sirtni zinapoyadan o'tish orqali tekislashi mumkin. Katta maydonlar uchun mos keladigan yuzli frezalash moslamasi bilan CNC yuzli frezalash ancha tezroq.
CNC yuz frezalash po'lati uchun eng yaxshi ovqatlanish tezligi qanday?
Barcha holatlarga bitta raqam mos kelmaydi. Qo'pol ishlov berish uchun odatiy boshlang'ich nuqta har bir tish uchun 0.1 dan 0.2 mm gacha. Mashinaning qattiqligi va qo'shimchaning darajasiga qarab sozlang.
Odamlarga CNC yuz frezalash uchun sovutish suvi kerakmi?
Materialga bog'liq. Po'lat va zanglamaydigan po'latni isitish va parchalarni chiqarib yuborish uchun sovutish suyuqligi kerak. Alyuminiy abraziv qo'shimchalar va havo puflagich yordamida quruq holda ishlatilishi mumkin.






