
Odamlar hamma joyda metall payvandlashdan foydalanadilar. Bu fabrikalar metall qismlarni bir-biriga doimiy ravishda ulash usulidir. G'oya oddiy. Issiqlik yoki mexanik kuch qo'llang. Atomlarni bir-biriga bog'lanishi uchun etarlicha yaqinroq bosing. Ikki bo'lak bir butunga aylanadi.
Sanoat texnologiyalari rivojlanishda davom etmoqda. Payvandlash usullari ko'payib bormoqda. Ular hozir yigirma yil avvalgiga qaraganda ancha takomillashgan. Turli ishlar uchun turli xil texnikalar mavjud. Shuning uchun odamlar ustaxonaga kirishdan oldin farqlarni tushunishlari kerak.
Nima bu Plitalar bilan payvandlash?
Odamlar metall listlarni payvandlash haqida gapirishadi. Lekin bu aslida nima? Aslida, bu bog'lash jarayoni. Va bu atom darajasida sodir bo'ladi. Bu shunchaki ikkita bo'lakni bir-biriga yopishtirishdan farq qiladi.
Tashqi energiya rol o'ynaydi. Issiqlik. Mexanik kuch. Ko'pincha ikkalasining aralashmasi. Bu energiya asl atom tartibini metall bo'laklarning birikmasida buzadi. Tuzilishi boshqariladigan tarzda parchalanadi. Keyin maydon soviydi. U qattiqlashadi. Ikki alohida komponent bitta birlikka aylanadi. Kuchli. Birlashtiruvchi. Doimiy.
Bolt yoki perchinlash qismlarni mexanik ravishda bir-biriga bog'lab turadi. Hali ham bo'shliq bor - baribir mahkamlagich. Payvandlash butunlay boshqa narsani amalga oshiradi. Bu atom darajasida eritishga erishadi. An'anaviy ma'noda chok yo'q. Natijada, payvandlangan bo'g'in asosiy metallning mustahkamligiga teng kelishi mumkin. Ba'zan u hatto undan ham oshib ketadi. Bu ko'pgina mexanik mahkamlagichlar uchun to'g'ri kelmaydi.
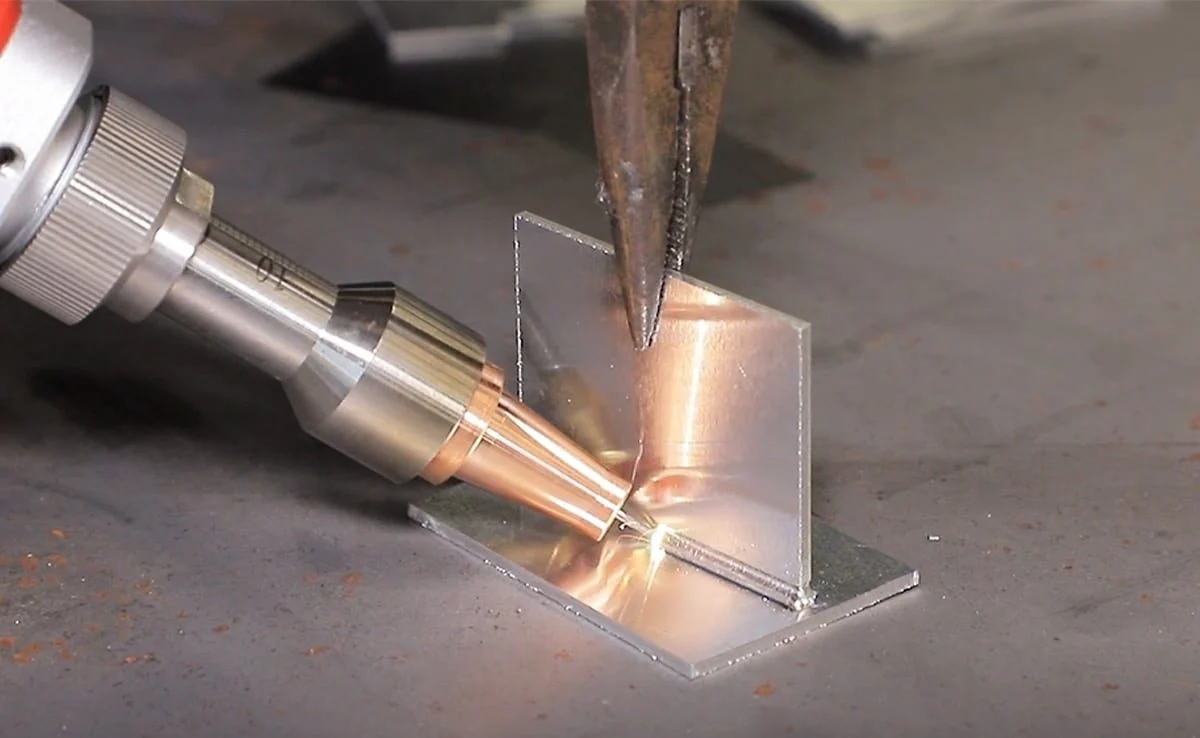
Metall plitalarni payvandlashning turli turlari qanday?
Muhandislar metall payvandlashni turli yo'llar bilan tasniflashadi. Energiya manbai muhim. Payvandlash printsipi muhim. Uchta asosiy toifa ustaxonalarda sodir bo'ladigan ko'p narsalarni qamrab oladi. Har bir tur o'ziga xos xususiyatga ega. Har biri turli ishlarga mos keladi.
Termoyaviy payvandlash
Bu eng keng tarqalgan tur. Odamlar uni hamma joyda ishlatishadi. Asosiy printsip oddiy. Asosiy metallning chekkalarini eriguncha qizdiring. Payvandlash hovuzi hosil bo'ladi. Uning qattiqlashishiga yo'l qo'ying. Bog'lanish tugallangan. Ba'zan plomba moddasi qo'shiladi. Bu payvandlash shakli va mustahkamligiga yordam beradi. Har doim ham zarur emas. Lekin ko'pincha foydali.
Himoyalangan metallni payvandlash (SMAW)
Odamlar buni tayoqchali payvandlash deb ham atashadi. Elektr yoyi issiqlikni ta'minlaydi. Flyus bilan qoplangan elektrod ishni bajaradi. Uskunalar oddiy. Murakkab elektronika yo'q. Bu moslashuvchanlik odamlar ko'p holatlarda payvandlashlari mumkinligini anglatadi. Yuqoridan. Vertikaldan. Gorizontaldan. Hammasi ishlaydi.
Gazli volframli payvandlash (GTAW/TIG)
Bu TIG payvandlash usuli bilan amalga oshiriladi. Argon gazi himoya vositasi vazifasini bajaradi. U erigan payvandlash havzasini atrofdagi havodan himoya qiladi. Ifloslanish yo'q. Oksidlanish yo'q. Natijada toza va jozibali ko'rinishga ega yuqori sifatli payvand hosil bo'ladi. Tashqi ko'rinishga ahamiyat beradigan odamlar TIG dan foydalanadilar.
Usul rangli metallar uchun yaxshi ishlaydi. Zanglamaydigan po'lat. Alyuminiy qotishmalari. Mis qotishmalari. Ikkita asosiy variant mavjud. Standart TIG bo'lgan gazli volframli yoyli payvandlash. Va MIG deb ham ataladigan gazli metall yoyli payvandlash. Turli xil qurollar. Turli xil plomba yetkazib berish. Bir xil himoya gazi printsipi.
Suv ostida payvandlash (SAW)
Bu jarayonni ko'rmagan odamlarga g'alati tuyuladi. Yoy flyus qatlami ostida yonadi. Bu donador flyus payvandlash zonasini to'liq himoya qiladi. Gaz balloni kerak emas. Ko'rinadigan yoy chaqnashi yo'q.
Afzalliklari aniq. Yuqori payvandlash samaradorligi. Izchil payvandlash sifati. Jarayon ko'pincha avtomatlashtirilganligi sababli kamroq mehnat talab etiladi. Cheklov pozitsiyada. ARRA tekis pozitsiyada payvandlash uchun eng yaxshi ishlaydi. O'rta va qalin plitalar. Partiyali ishlab chiqarish. Kemalar va ko'priklar kabi katta inshootlar. Odamlar uni kichik ta'mirlash ishlari uchun ishlatmaydilar.
Oksi-yoqilg'i bilan payvandlash (OFW)
Bu usulda alanga ishlatiladi. Yoy emas. Yoqilg'i gazi kislorod bilan aralashadi. Yonish metallga yo'naltirilgan issiq alanga hosil qiladi. Uskuna ko'chma. Ishlatish oson. Elektr energiyasi talab qilinmaydi.
Elektr rozetkalari bo'lmagan joylarda ishlash. Bu eski texnologiya. Lekin u hali ham polda o'z o'rnini topadi. Ba'zan eng oddiy vosita to'g'ri bo'ladi.
Bosimli payvandlash
Jarayon asosiy metallarga mexanik kuch qo'llaydi. Ba'zan o'rtacha issiqlik qo'shiladi. Maqsad materiallarni plastik holatga keltirishdir - deformatsiyalanish uchun yetarlicha yumshoq, oqadigan darajada suyuq emas.
Plomba materiali odatda talab qilinmaydi. Bog'lanish metallarning o'zlari bosim ostida erishi natijasida hosil bo'ladi.
Qarshilik payvandlash
Bu usul elektr qarshiligidan foydalanadi. Tok asosiy metallardan o'tadi. Kontakt yuzalaridagi qarshilik issiqlik hosil qiladi. Shu bilan birga, payvandlashni yakunlash uchun mexanik bosim qo'llaniladi.
Ikkita afzallik ajralib turadi: Tez payvandlash tezligi. Atrofdagi materialning minimal deformatsiyasi.
Uchta keng tarqalgan tur mavjud. Alohida nuqtalar uchun nuqtali payvandlash. Uzluksiz chiziqlar uchun chok payvandlash. Uchlarini birlashtirish uchun tugmachali payvandlash. Odamlar yupqa qatlamli komponentlar uchun qarshilik payvandlashdan keng foydalanadilar. Avtomobil kuzovlari klassik misoldir. Maishiy texnika korpuslari ham yuqori hajmli ishlab chiqarish liniyalarida bu jarayondan o'tadi.
Ishqalanishni payvandlash
Ishqalanishli payvandlash qanday ishlaydi. Ikki ish qismi bir-biriga nisbatan harakatlanadi. Yoki aylanish, yoki chiziqli harakat. Ishqalanish issiqlik hosil qiladi. Kontakt yuzalar plastik holatga keladi. Keyin eksenel zarb qilish kuchi qo'llaniladi. Bo'laklar doimiy ravishda bog'lanadi.
Payvandlash sifati barqaror. Bog'lanish mustahkamligi yuqori. Odamlar bu usulni dumaloq kesimli komponentlarni payvandlashda qo'llashadi. Vallar. O'qlar. Quvurlar. Plomba moddasi bo'lmagan, mustahkam, toza bo'g'inga muhtoj bo'lgan har qanday yumaloq detal. Oqim yo'q. Himoya qiluvchi gaz yo'q. Faqat harakat va bosim.
Lehimlash va payvandlash
Bu ikki jarayon eritish payvandlashdan farq qiladi. Asosiy metallar erimaydi. Faqat plomba metalli eriydi. Bu plomba birlashtirilayotgan materiallarga qaraganda pastroq erish nuqtasiga ega.
Operator yig'ishni isitadi. Plomba metalli eriydi. Kapillyar ta'sir eritilgan plomba moddasini asosiy metall yuzalar orasidagi bo'shliqqa tortadi. Keyin plomba moddasi asosiy metallga ozgina tarqaladi. Bog'lanish hosil bo'ladi. Ish qismlarining o'zlari erimaydi.
Lehimlash (Yumshoq payvandlash)
Lehimlashda erish harorati 450°C (842°F) dan past bo'lgan plomba metall ishlatiladi. Keng tarqalgan lehimlarga qalay-qo'rg'oshin qotishmalari kiradi. Ba'zi yangi qotishmalar ekologik sabablarga ko'ra qo'rg'oshin o'rnini bosadi.
Biz bu jarayonni aniq komponentlar uchun ishlatamiz. Elektron qismlar eng katta misoldir. Asboblar va kichik yig'ilishlar ham lehimlanadi. Bog'lanish kuchi boshqa payvandlash usullariga qaraganda pastroq. Bu elektronika uchun yaxshi. Konstruktiv po'lat uchun yaxshi emas.
Lehimlash (Qattiq Lehimlash)
Payvandlashda erish harorati 450 darajadan yuqori bo'lgan plomba metallidan foydalaniladi. Keng tarqalgan plomba moddalariga mis asosidagi qotishmalar va kumush asosidagi qotishmalar kiradi. Bu bo'g'inlar nisbatan yuqori mustahkamlikka ega. Lehimlangan bo'g'inlarga qaraganda ancha kuchliroq. Ba'zi hollarda eritish payvandlarining mustahkamligiga yaqinlashadi.
Biz kesish asboblari uchun payvandlashdan foydalanamiz. Shuningdek, qoliplar va quvurlarni birlashtirish uchun ham. Asosiy materialni eritib yubormasdan ikkita metallni birlashtirish kerak bo'lgan har qanday joyda. Jarayon turli metallar uchun yaxshi ishlaydi. Mis quvurni jez armaturaga. Karbid uchini po'lat asbob korpusiga. Payvandlash bu kombinatsiyalarni bajaradi. Eritish payvandlash ko'pincha muvaffaqiyatsiz bo'ladi.
Payvandlash jarayonlari metall tanloviga qanday ta'sir qiladi
Payvandlash jarayonlari va metall materiallar o'rtasida yaqin muvofiqlik aloqasi mavjud. Turli payvandlash jarayonlari metallarning xususiyatlari va kimyoviy tarkibiga ma'lum talablarni qo'yadi, bu esa tegishli asosiy materiallarni tanlashga bevosita ta'sir qiladi.
Jarayonning issiqlik kiritish xususiyatlari Cheklangan metall turlari
Payvandlash jarayonlari issiqlik kiritish va isitish tezligi jihatidan sezilarli darajada farq qiladi va bu farqlar ma'lum bir dastur uchun qaysi metallarni tanlash mumkinligiga bevosita ta'sir qiladi.
Yuqori issiqlik kiritish jarayonlari
Suv osti yoyli payvandlash (SAW) va kislorodli yoqilg'i bilan payvandlash (OFW) kabi jarayonlar ish qismiga katta miqdorda issiqlik yetkazib beradi, natijada keng issiqlik ta'sir zonasi (HAZ) va sekin sovutish tezligi hosil bo'ladi. Bu donalarning dag'allashishiga va materialning mexanik xususiyatlarining pasayishiga olib kelishi mumkin. Ushbu yuqori issiqlik kiritish jarayonlari yumshoq po'lat va kam qotishmali po'lat kabi issiqlik ta'siriga kamroq sezgir bo'lgan materiallar uchun ko'proq mos keladi. Ular odatda yuqori mustahkamlikdagi po'lat yoki issiqlikka chidamli po'lat kabi materiallar uchun tavsiya etilmaydi, chunki ular qizib ketish tufayli ishlashning pasayishiga moyil bo'ladi.
Kam issiqlik kiritish jarayonlari
Gaz volframli yoyli payvandlash (GTAW/TIG) va qarshilikli payvandlash kabi jarayonlar issiqlikni tez qo'llaydi va uni kichikroq maydon bilan cheklaydi, bu esa metalldagi mikrostrukturaviy o'zgarishlar va xususiyatlarning buzilishini minimallashtiradi. Bu past issiqlik kiritish jarayonlari zanglamaydigan po'lat, alyuminiy qotishmalari va yuqori mustahkamlikdagi po'lat kabi haroratga sezgir materiallar uchun ko'proq mos keladi, chunki ular payvandlangan bo'g'inning yaxlitligi va ishlashini saqlashga yordam beradi.
Himoyalash usuli materialning yaroqliligini aniqlaydi
Payvandlash jarayonida ishlatiladigan himoya usuli payvandlash paytida metallning oksidlanishiga bevosita ta'sir qiladi, bu esa uni material tanlashda hal qiluvchi omilga aylantiradi.
Inert gaz yoki oqim himoyasi bilan jarayonlar
Gaz volfram yoyli payvandlash (GTAW/TIG) va suv osti yoyli payvandlash (SAW) kabi jarayonlar atmosfera ta'sirini samarali ravishda blokirovka qilish orqali ajoyib himoyani ta'minlaydi. Bu usullar alyuminiy qotishmalari, mis qotishmalari va titan qotishmalari kabi oksidlanishga moyil bo'lgan rangli bo'lmagan metallarni payvandlash uchun juda mos keladi. Agar bu materiallar himoyalanmagan jarayonlar yordamida payvandlansa, oksid plyonkalari tezda hosil bo'lishi mumkin, bu esa payvandlashda g'ovaklik va shlak qo'shilishlari kabi nuqsonlarga olib keladi.
Kam yoki umuman himoyalanmagan jarayonlar
Asosiy himoya uchun faqat elektrod qoplamasiga tayanadigan himoyalangan metall yoyli payvandlash (SMAW) va kislorodli yoqilg'i bilan payvandlash (OFW) kabi jarayonlar cheklangan himoyani ta'minlaydi. Bu usullar oson oksidlanadigan rangli bo'lmagan metallar uchun mos emas. Buning o'rniga, ular yumshoq po'lat va kam qotishmali po'lat kabi yuqori oksidlanish qarshiligiga ega bo'lgan qora metallar bilan yaxshiroq mos keladi.
Payvandlashning buzilish darajasi material qalinligini tanlashga ta'sir qiladi
Turli xil payvandlash jarayonlari turli darajadagi buzilishlarni keltirib chiqaradi, bu esa o'z navbatida material qalinligini tanlashga ta'sir qiladi.
Yuqori darajada buzilishga ega jarayonlar
Kislorodli yoqilg'i bilan payvandlash (OFW) va himoyalangan metall yoyli payvandlash (SMAW) kabi jarayonlar yupqa plitalarda qo'llanilganda sezilarli darajada egilish va deformatsiyaga olib keladi. Natijada, bu usullar o'rta va og'ir qalinlikdagi komponentlarni birlashtirish uchun ko'proq mos keladi.
Past darajada buzilishga ega jarayonlar
Qarshilik nuqtali payvandlash va gazli volframli yoyli payvandlash (GTAW/TIG) kabi jarayonlar konsentrlangan isitish va kichik issiqlik ta'sir zonasiga ega bo'lib, bu samarali buzilishlarni nazorat qilish imkonini beradi. Ushbu usullar avtomobil kuzovlari va jihozlar korpuslari kabi yupqa qatlamli komponentlarni payvandlash uchun idealdir.
Metall plitalarni payvandlash usullarini tanlashda sirt holatini hisobga olish
Metall listlarni payvandlash odatda yupqa o'lchamli komponentlarni o'z ichiga oladi va payvandlash sifati material yuzasining holatiga juda sezgir. Shuning uchun, tegishli payvandlash usulini tanlashda, ishonchli payvandlash birikmalarini ta'minlash uchun asosiy metallning sirt holatini diqqat bilan baholash kerak.
Sirt tozaligi
Yog ', zang yoki tegirmon qoldiqlari bo'lgan sirtlar
Metall listlar yuzalari moy, zang, tegirmon qoldiqlari yoki boshqa aralashmalar bilan ifloslanganida, payvandlash paytida atom bog'lanishi buzilishi mumkin. Bu ko'pincha payvandlashda g'ovaklik, shlak qo'shilishlari va erishning yo'qligi kabi nuqsonlarga olib keladi. Bunday sirt sharoitlari uchun himoyalangan metall yoyli payvandlash (SMAW) yoki suv osti yoyli payvandlash (SAW) mos variant hisoblanadi. SMAW elektrodlaridagi flyus qoplamasi ba'zi deoksidlovchi va aralashmalarga chidamli xususiyatlarga ega, bu esa ma'lum darajada sirt tozaligining yetarli emasligini qoplashga yordam beradi. Xuddi shunday, SAWdagi flyus qatlami payvandlash havzasiga tozalash ta'sirini beradi. Aksincha, sirt tozaligiga yuqori sezgirlikdagi jarayonlar - masalan, gaz volfram yoyli payvandlash (GTAW/TIG) - sirtni puxta tayyorlashni talab qiladi. Agar TIG payvandlashdan foydalanilsa, avval sirtni maydalash va ifloslantiruvchi moddalarni olib tashlash uchun tozalash kerak.
Yuqori tozalikka ega yuzalar
Metall listlar silliqlangan, tozalangan va ifloslantiruvchi moddalardan xoli bo'lganda, gaz volfram yoyli payvandlash (GTAW/TIG) yoki qarshilik nuqtali payvandlash kabi jarayonlar juda mos keladi. TIG payvandlash ajoyib himoyani ta'minlaydi va toza, estetik jihatdan yoqimli payvandlarni hosil qiladi, bu esa uni yuqori kosmetik talablarga ega metall list qismlari uchun ideal qiladi. Boshqa tomondan, qarshilik nuqtali payvandlash tez payvandlash tezligini va minimal deformatsiyani ta'minlaydi, bu esa uni metall list yig'malarini yuqori hajmda ishlab chiqarish uchun juda mos qiladi.
Yuzaki tekislik
Yassi yuzalar
Metall list qismlari tekis sirtlarga ega bo'lganda, payvandlash paytida ish qismlari orasidagi aloqa zich va bir xil bo'ladi. Bu holda, qarshilik nuqtali payvandlash yoki choklarni payvandlash ajoyib tanlovdir. Bu usullar yuqori samaradorlik va minimal buzilishlarni ta'minlaydi, shu bilan birga birikish sifatini ta'minlaydi, bu ularni yuqori hajmli ishlab chiqarish uchun juda mos qiladi. Shu bilan bir qatorda, silliq va estetik jihatdan yoqimli payvandlash ko'rinishiga erishish uchun gazli volfram yoyli payvandlash (GTAW/TIG) ham ishlatilishi mumkin.
Noto'g'ri yuzalar yoki bo'shliqlar
Metall list yuzalari notekis bo'lganda yoki yig'ish bo'shliqlari mavjud bo'lganda, qarshilik nuqtali payvandlash va chok payvandlashning payvandlash sifati pasayishi mumkin, bu ko'pincha to'liq bo'lmagan erish yoki penetratsiyaning yo'qligi kabi nuqsonlarga olib keladi. Bunday hollarda, himoyalangan metall yoyli payvandlash (SMAW) yoki kislorodli yoqilg'i bilan payvandlash (OFW) ko'proq mos keladi. SMAW operatorga bo'shliqlarni samarali to'ldirishga yordam berish uchun elektrod burchagi va harakat tezligini sozlash imkonini beradi. Kengroq alangali qoplamaga ega kislorodli yoqilg'i bilan payvandlash asosiy metallning bo'g'in maydoni bo'ylab yaxshiroq erishini ta'minlaydi, shuningdek, bo'shliqlarni ko'prik qilishga va yomon o'rnatishni qoplashga yordam beradi.
Yuzaki qoplamalar
Ba'zi metall list komponentlari korroziyaga chidamliligini oshirish uchun rux, qalay yoki xrom kabi qatlamlar bilan qoplangan. Payvandlash usulini tanlashda ushbu qoplamalarning payvandlash sifatiga ta'sirini hisobga olish kerak.
Rux bilan qoplangan (galvanizli) metall list
Galvanizli metall listlarni payvandlashda rux qoplamasi yuqori haroratlarda bug'lanadi va rux bug'larini hosil qiladi, bu esa payvand chokida g'ovaklikka olib kelishi mumkin. Himoyalangan metall yoyli payvandlash (SMAW) amaliy variant hisoblanadi, chunki elektrod qoplamasi rux bug'ining bir qismini yutishda yordam beradi. Gazli volfram yoyli payvandlash (GTAW/TIG) ham mos keladi, chunki inert gaz himoyasi rux bug'larining ta'sirini kamaytirishga yordam beradi. Biroq, qarshilik nuqtali payvandlashdan qochish kerak, chunki rux qatlami elektr tokini o'tkazishga xalaqit beradi va natijada payvandlash kuchini pasaytiradi.
Qalay bilan qoplangan metall list
Qalay bilan qoplangan metall listlarni payvandlashda qalay qatlami past erish nuqtasiga ega va osongina erib, oqib ketishga moyil bo'ladi. Bu holda lehimlash (yumshoq payvandlash) mos tanlovdir. Qalay asosidagi plomba metallaridan foydalangan holda, bu jarayon metall listning sirt qoplamasiga zarar yetkazmasdan, etarli darajada bo'g'in mustahkamligini ta'minlaydi.
NOBLE haqida – Sizning hamkoringiz Aniq ishlab chiqarish
Biz kimmiz?
NOBLE ISO sertifikatiga ega. Biz CNC ishlov berish ustaxonasimiz. Odamlar bizga yuqori aniqlikdagi ishlov berish va ilg'or birlashtirish texnologiyalari uchun kelishadi. Bizning asosiy biznesimiz subtraktiv ishlab chiqarishdan boshlangan: Biz CNC frezalash, tokarlik va burg'ulashni taklif etamiz. Shuningdek, biz lazerli payvandlash imkoniyatlarini qo'shdik.
Biz mijozlarga boshidan oxirigacha zarur bo'lgan barcha ishlab chiqarish xizmatlarini taqdim etish vazifasini o'z zimmamizga olamiz. Tashqi manbalar yo'q. Ehtiyot qismlarni boshqa kompaniyaning payvandlash sexiga jo'natishning hojati yo'q. Hammasi bir xil kompaniya tomonidan amalga oshiriladi. Bu vaqtni tejaydi va sifatli topshirish bilan bog'liq har qanday muammolarning oldini oladi.
Bizning asosiy qobiliyatlarimiz
CNC ishlov berish asosdir. Murakkab metall va plastmassa komponentlar uchun frezalash, tokarlash, besh o'qli ishlov berish va EDM. Qattiq bardoshlik. Murakkab geometriyalar. Mijozlar kutadigan odatiy NOBLE standarti.
An'anaviy payvandlash asboblar qutisida qoladi. Qalinroq qismlar uchun TIG va MIG. Ta'mirlash ishlari uchun. Bog'lanish moslashuvi mukammal bo'lmagan ilovalar uchun. Har bir ish lazerga muhtoj emas. Biz farqni tushunamiz. Odamlar bosmaga mos keladigan usulni tanlaydilar.
Bizning sertifikatlarimiz (Ishonch va Sifat)
ISO 9001:2015 - bu keng qamrovli sifat menejmenti tizimi. U bizning CNC ishlov berish va payvandlash jarayonlarimizni qamrab oladi. Izchil sifat. Takrorlanuvchanlik. Kuzatuv. Sanoat mijozlari ushbu asosiy ko'rsatkichni kutishadi.
ISO 13485:2016 tibbiy asboblar ishlab chiqarish uchun oltin standart hisoblanadi. Har bir ustaxona ham ushbu sertifikatga ega emas. Bizda bor. Bu bizning jarrohlik asboblari, implantlar va diagnostika uskunalari uchun aniq komponentlar va payvandlangan yig'malarni yetkazib berish qobiliyatimizni namoyish etadi.
Nima uchun biz bilan hamkorlik qilasiz?
"Yagona darcha" xizmati marketing iborasi emas. Mijozlar bizning CNC da ehtiyot qismlarni mashinamizda ishlaydi. Keyin biz ularni o'zimiz payvandlaymiz. Alohida payvandchiga yetkazib berish yo'q. Logistika bilan bog'liq kechikishlar yo'q. Sifatli topshirish bilan bog'liq muammolar yo'q.
Jarayon tajribasi muhim. Biz lazerli payvandlashni qachon tavsiya qilishni bilamiz. Yuqori tezlik. Past issiqlik ta'sir qiladigan zona. Biz qachon TIG payvandlashni tavsiya qilishni bilamiz. Qalinroq kesmalar. Bo'shliqqa chidamlilik. Biz bitta texnologiyani qo'llamaymiz. Biz bosma uchun to'g'ri texnologiyani tanladik.
Sifat birinchi o'rinda turadi. Har bir payvandlash hujjatlashtiriladi. Har bir ishlov berilgan xususiyat kuzatiladi. Bizning ISO tizimlarimiz buni talab qiladi. Mijozlar o'zlarining auditlari va tartibga solish organlari tomonidan taqdim etilgan hujjatlarni olishadi. Sertifikatlar izsiz qolmaydi. Partiya yozuvlari yo'qolmaydi. Tizim ishlaydi.
FAQ
Plitali metall uchun TIG payvandlash va SMAW payvandlash usullarini qanday tanlash mumkin?
TIG payvandlash (GTAW) yuqori sifatli va toza payvandlashlarni ta'minlaydi. Tashqi ko'rinishi yaxshi. Jarayon toza, yaxshi tayyorlangan sirtlarni talab qiladi. Biz uni yupqa materiallar, zanglamaydigan po'lat, alyuminiy va tashqi ko'rinish muhim bo'lgan har qanday qo'llanilish uchun ishlatamiz.
SMAW (tayoqchali payvandlash) sirt ifloslanishiga ko'proq chidamli. Metalldagi zang yoki moy jarayonni to'xtatmaydi. Flyus bilan qoplangan elektrod iflosliklarni bartaraf etadi. Biz SMAW ni texnik xizmat ko'rsatish ishlari, kichik partiyali ishlab chiqarish va yetib borish qiyin bo'lgan joylarda payvandlash uchun tanlaymiz. U unchalik chiroyli emas, lekin kechirimliroq.
Noto'g'ri o'rnatilgan yoki tekis bo'lmagan sirtlarga ega komponentlar uchun qaysi payvandlash usuli eng yaxshi?
Yuzalar notekis bo'lsa yoki bo'shliqlar mavjud bo'lsa, SMAW yoki kislorodli yoqilg'i bilan payvandlash yaxshiroq tanlovdir. SMAW operatorga bo'shliqlarni to'ldirish uchun elektrod burchagi va harakat tezligini sozlash imkonini beradi, kislorodli yoqilg'i bilan payvandlash esa asosiy metallni eritishga va bo'shliqlarni ko'prik qilishga yordam beradigan keng olov qoplamasini taklif etadi. Qarshilik nuqtali payvandlash va choklarni payvandlash yomon moslashuv uchun tavsiya etilmaydi, chunki ular penetratsiyaning yo'qligiga moyil.
Ham ishlov berish, ham payvandlashni talab qiladigan qism uchun narx taklifini qanday so'rayman?
Mijozlar bizga o'zlarining bosma yoki CAD modelini yuborishadi. Shuningdek, material, bardoshlilik va payvandlash talablari bo'yicha har qanday texnik xususiyatlar. Bizning jamoamiz dizaynni ko'rib chiqadi. Biz tegishli ishlov berish va payvandlash jarayonlarini tavsiya qilamiz. Keyin biz to'liq yig'ish uchun bitta narx taklifini taqdim etamiz. Bir nechta ustaxonalar o'rtasida hech qanday o'tish yo'q.
Yupqa metall listda payvandlashni buzilishlarga olib kelmasdan qanday amalga oshirasiz?
Yupqa metall list osongina egilib qoladi. Haddan tashqari issiqlik dushmandir. Shuning uchun muhandislar konsentrlangan isitish va past issiqlik kiritish jarayonlaridan foydalanadilar. Lazerli payvandlash yaxshi ishlaydi. Qarshilik nuqtali payvandlash tegishli qo'llanmalar uchun ishlaydi. Bizning jamoamiz shuningdek, buzilishlarni minimallashtirish uchun qisish, armatura va payvandlash ketma-ketligini boshqaradi. Ish yupqa materialda TIG payvandlashni talab qilganda, biz past amperaj va aniq texnikadan foydalanamiz. Issiqlik o'z o'rnida qoladi. Detal tekis qoladi.






