
Kirish
Val uchta vazifani bajaradi. U aylanadigan qismlarni qo'llab-quvvatlaydi. U quvvat uzatadi. U hamma narsaning to'g'ri aylanishini ta'minlaydi. Bu asosiy funksiya. Agar birortasida nosozlik yuzaga kelsa, butun tizim to'xtaydi. Valning noto'g'ri dizayni oqibatlarga olib keladi.
Ushbu maqolaning maqsadi mana shu. Metall kesilmasdan oldin muammolarni bartaraf eting. Bu samarali mexanik val dizayni. Va qismni tayyorlash vaqti kelganida, vallarni CNC ishlov berish o'z qoidalarini talab qiladi. Ushbu qo'llanma ikkalasini ham qamrab oladi.
1-toifa: Mexanik vallarni loyihalashda stress konsentratsiyasi va charchoq kuchi
Val doimiy ravishda aylanadi, to'xtaydi, yana aylanadi va to'xtaydi. Har bir tsikl stressni oshiradi. Oxir-oqibat, u sinadi. Bizning asosiy maqsadimiz oddiy: charchoqning ishlash muddatini yaxshilash va muddatidan oldin ishdan chiqishning oldini olish.
O'tishlarni tekislang
Diametrning keskin o'zgarishi - bu sodir bo'lishini kutayotgan yoriq. Zo'riqish burchakda to'planadi. Ta'mirlash zerikarli, ammo juda muhim. To'g'ri file radiuslaridan foydalaning. Burchakni o'tkir emas, balki yumaloq tuting. Bu kosmetik emas. Bu strukturaviy xato.
Press-fit zonalarini bo'shating
Interferensiya moslamasi podshipnik yoki tishli g'ildirakni valga mahkamlaydi. O'rnatishning o'zi kuchlanish hosil qiladi. O'rnatish zonasining chekkasi ishlar yomonlashadigan joy. O'rnatish oxirida yengillashtiruvchi yiv qo'shing. Yoki o'rnatish uchlaridagi qattiqlikni pasaytiring. Zo'riqish orqaga chekinadi. Val uzoqroq xizmat qiladi.
Kalit yo'lini tuzating
Kalit yo'laklari zarur. Ular, shuningdek, kuchlanish konsentratorlari hamdir. Kalit yo'lakning o'tkir ichki burchagi sinish manbai hisoblanadi. Kalit yo'lak tagligida uch radiuslaridan foydalaning. Har bir o'tkir qirrani sindirib tashlang. Kichik radius ishlov berish vaqtida hech qanday xarajat talab qilmaydi. Bu ishonchlilikda o'zini oqlaydi.
Sirtni mustahkamroq qiling
Charchoq yoriqlari sirtdan boshlanadi. Dag'al sirtda mikroskopik chuqurchalar mavjud. Silliq sirtda esa yo'q. Rolikli jilolash sirt qatlamini siqadi. Jilolash ishlov berish izlarini yo'qotadi. Zarb bilan jilolash siqilish kuchlanishini oshiradi. Uchala usul ham charchoq kuchini sezilarli darajada oshiradi. Yaxshi val dizayni sirt pardozini nafaqat estetik, balki strukturaviy o'zgaruvchi sifatida ham hisobga oladi.
Mexanik val dizaynida tafsilotlar muhim ahamiyatga ega. Bu yerda file. U yerda oluk. Sayqallangan sirt. Bu qo'shimcha qadamlar emas. Ular yillar davomida ishlaydigan valni dala sharoitida singan valdan ajratib turadigan narsadir. Va vallarni CNC ishlov berish paytida bu xususiyatlar boshidanoq dasturlashtirilishi kerak. Faktdan keyin radius qo'shish juda kech. Asboblar yo'li uni o'z ichiga oladi yoki o'z ichiga olmaydi. Uni erta rejalashtiring.
2 toifasi: kengash Mexanik vallarni loyihalashda ishlab chiqarish imkoniyatlari
Singan val yomon. Yig'ib bo'lmaydigan val esa undan ham yomonroq. Bu yerdagi asosiy maqsad oddiy: uni ishlov berishga yaroqli qilish, yig'ishga yaroqli qilish, xizmat ko'rsatishga yaroqli qilish. Va o'rnatish paytida qismlarga zarar yetkazishni to'xtatish.
Interferensiyaning birlashishiga yordam bering
Podshipnikni valga bosish hazil emas. Juda ko'p kuch sarflansa, biror narsa shikastlanadi. Moslash zonasining boshida qo'rg'oshinli konus qo'shing. Konus qismni yo'naltiradi. U hamma narsani markazlashtiradi. Shuningdek, to'g'ri shovqin darajasini tanlang. Har bir moslash bolg'acha bilan mos kelishi shart emas. Ba'zilari shunchaki mahkam bosilishi kerak.
Chetlarining ichkariga kirishiga yo'l qo'ymang
O'tkir boshlang'ich qirralar muammo tug'diradi. Ular juftlashuvchi qismga o'tadi. Ular sirtni tirnaydi. Qirralardan foydalaning. Va juftlashuvchi yuzalar bir xil joydan boshlanmasligiga ishonch hosil qiling. Boshlang'ich pozitsiyalarni almashtiring. Avval bitta xususiyat, keyin keyingisi ulanadi. Bog'lanish yo'q. Bog'lanish yo'q.
Havoni chiqaring
Ko'r teshiklar havoni ushlab turadi. Interferentsiyaga mos keladigan valni ko'r teshikka tiqing, shunda havo hech qayerga ketmaydi. Bosim ko'tariladi. Val yarim yo'lda to'xtaydi. Tuzatish juda oddiy. Pastki qismidan shamollatish teshigi qo'shing. Yoki val bo'ylab eksenel oluklar kesing. Havo chiqib ketadi. Val to'liq o'tiradi.
Kalit teshiklarni atrofga yoying
Bir xil kesimdagi bir nechta kalit yo'laklari valni zaiflashtiradi. Juda ko'p. Uchta kalit yo'lakchasi bir-biriga yopishtirilganda, ular orasida deyarli hech qanday material qolmaydi. Yechim? Ularni teng ravishda joylashtiring. Uchta kalit yo'lakchasi uchun yuz yigirma daraja. Ikkitasi uchun yuz sakson daraja. Yuk tarqaladi. Val mustahkam bo'lib qoladi.
Kalit yo'lini kesish mumkin bo'lgan joyga aylantiring
Kalit yo'li - bu CNC ishlov berish operatsiyasi. Ba'zi kalit yo'llari oson. Ba'zilari esa dahshatli tushlar. Uchli tegirmonlarga qaraganda diskli kesgichlarni afzal ko'ring. Diskli kesgichlar toza, radiusli ildiz hosil qiladi. Uchli tegirmonlar o'tkir burchak qoldiradi. Bu o'tkir ildiz kesgichi yoriqning boshlang'ich nuqtasidir. Bunga yo'l qo'ymang. Yaxshi val dizayni dasturchi ishga kirishishdan oldin kesgichni oldindan belgilab qo'yadi.
Uzun, ingichka va chuqur teshiklardan saqlaning
Chuqur va ingichka teshik burg'ulash sekin. Burg'ulash adashib ketadi. Teshik qiyshiq chiqadi. Buning o'rniga o'qdan tashqaridagi teshikni ko'rib chiqing. Yoki uzun teshikni kaltaroq, segmentlangan teshiklarga bo'ling. Detalni tayyorlash osonlashadi. Narxi pasayadi.
Qulf yuvish mashinasiga o'tirish uchun joy bering
Qulfli kir yuvish mashinasi qulflanadigan narsaga muhtoj. Yorliq uyasi. Yelkani aniqlash uchun joy. Bularsiz kir yuvish mashinasi shunchaki aylanadi. U hech narsa qilmaydi.
Tutqich halqasini yuklamang
Elastik ushlab turuvchi halqalar joylashtirish uchun mo'ljallangan. Ular komponentni eksenel ravishda joyida ushlab turadi. Ular og'ir yuklarni tashish uchun emas. Quvvatni yopuvchi halqadan foydalanmang. U ishlamay qoladi. Halqa chiqib ketadi. Detal harakatlanadi.
Vallarni CNC ishlov berish jarayonida bu xususiyatlar modelda mavjud yoki yo'q. Dasturlash boshlangandan keyin paxmer qo'shish o'zgartirish tartibidir. Val yasalgandan keyin shamollatish teshigini qo'shish qayta loyihalashdir. Ularni mexanik val dizayniga erta kiriting. Mashina ustasi sizga minnatdorchilik bildiradi. Yig'ish bo'yicha mutaxassis sizga minnatdorchilik bildiradi.
Mijoz hech qachon bilmaydi - aynan shu narsa muhim.
3-toifa: Mexanik vallarni loyihalashda yuk va deformatsiyani optimallashtirish
Val yuk ostida egiladi. Juda ko'p egiladi va muhrlar oqadi. Podshipniklar eskiradi. Redüktörler noto'g'ri joylashadi. Asosiy maqsad oddiy: cho'qqi kuchlanishini pasaytirish, deformatsiyani kamaytirish va butun narsani qattiqroq qilish.
Rulmanlarni yukga yaqin joylashtiring
Bu oddiy, lekin odamlar buni noto'g'ri tushunishadi. Yuk o'rtaga tushadi. Podshipniklar unga yaqinlashadi. Uzoq uchlariga emas. Uzun osma tirgak - bu dastak. Dastak egilish momentini ko'paytiradi. Osma tirgakni qisqa tuting. Val tekis qoladi.
Yukni baham ko'ring
Bitta vites barcha momentni oladimi? O'sha tishli g'ildirak egiladi. Val buriladi. Buning o'rniga ikkita kichikroq vitesdan foydalaning. Yoki bir nechta parallel yuk yo'llarini qo'shing. Yuk bo'linadi. Har bir yo'l kamroq yuk ko'taradi. Qattiqlik oshadi. Kuchlanish pasayadi.
Markazdan haydash
Mana keng tarqalgan muammo. Quvvat bir uchidan keladi. U boshqa uchiga o'tadi. Yaqin uchi buriladi. Uzoq uchi orqada qoladi. Burchak farqi bog'lanishga olib keladi. Buning o'rniga markazdan harakatlaning. Moment teng ravishda bo'linadi. Ikkala uchi ham bir xil burilishni ko'radi. Differensial deformatsiya yo'q.
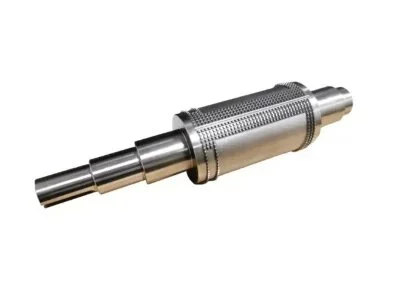
Kalit teshigi ostida ichi bo'sh vallarni qalin qilib qo'ying
Bo'sh val yengil. Kalit teshigi bo'lgan bo'sh val o'sha joyda zaif. Devor ichkariga qulab tushadi. Kalit teshigi yorilib ketadi. Kalit teshigi ostidagi devorni etarlicha qalin qiling. Yoki sayozroq kalit teshigidan foydalaning. Yoki bo'sh qismni kalit teshigi joylashgan joyda mustahkam tiqin bilan to'ldiring. Buni e'tiborsiz qoldirmang. Yiqilgan val ishlab chiqarish liniyasini to'xtatadi.
Moslashuvchan zonalarni aniq belgilang
Bosish-moslashtirish. O'tish-moslashtirish. Bo'shliq-moslashtirish. Ular bir xil emas. Ularni aralashtirmang. Bosish-moslashtirish zonasi bo'shliq-moslashtirish zonasidan boshqa diametrga ega bo'lishi kerak. O'lchamlarni ko'rsating. Tolerantliklarni ayting. Mashinist valning qaysi qismi bosilishini va qaysi qismi moylanishini bilishi kerak.
Nol reaksiya qo'llab-quvvatlashidan saqlaning
Yuksiz podshipnik - bu shovqin chiqaradigan podshipnik. Val tebranadi. Podshipnik sirpanadi. Qafas ishdan chiqadi. Har bir tayanch nuqtasi har doim ma'lum bir reaksiya kuchiga ega ekanligiga ishonch hosil qiling. Hatto kichik oldindan yuklanish ham noldan yaxshiroqdir. Cheklangan val - bu baxtli val.
Mexanik val dizaynida bu tanlovlar yakuniy shaklni belgilaydi. Podshipnikning joylashuvi uzunlikni belgilaydi. Yukni taqsimlash diametrni belgilaydi. Markaziy haydovchi simmetriyani belgilaydi. Va vallarni CNC bilan ishlov berish paytida bu xususiyatlar asbob yo'llariga aylanadi. Qisqa osma olib tashlash uchun kamroq material degan ma'noni anglatadi. Kalit yo'li ostidagi qalin devor kesgichning boshqa o'tishini anglatadi. Yaxshi val dizayni ham fizikani, ham ishlov berishni hisobga oladi. Ular bir xil muammo, ikki tomondan qaraladi.
4-toifa: Mexanik vallarni loyihalashda joylashishni aniqlash va ulanish dizayni
Agar siz valning siljishini ko'rsangiz, bu valga shikast yetganlik belgisidir. Bu podshipniklarning oldindan yuklanishini yo'qotishiga, tishli g'ildiraklarning to'rdan chiqib ketishiga va oxir-oqibat tebranish tufayli butun narsaning parchalanishiga olib keladi. Asosiy maqsadlar uning to'g'ri joylashtirilganligiga va xavfsiz ulanganligiga ishonch hosil qilish hamda tebranishlar tufayli komponentlarning bo'shashishining oldini olishdir.
Avval yelkalardan, ikkinchi halqalardan foydalaning
Mil yelkasi diametrdagi zinapoyadir. Ulashuvchi qism unga tayanadi. Bu mustahkam. Bu ishonchli. Tutqich halqasi yoki vint kuchsizroq. Halqa chiqib ketishi mumkin. Vint orqaga chekinishi mumkin. Joylashtirish uchun yelkalar yoki yoqalarga ustuvorlik bering. Tutqich halqalaridan faqat yelkani olish imkonsiz bo'lganda foydalaning.
Iplarni qulflang
Aylanuvchi val gaykalarini bo'shashtirib aylantiradi. Gap "agar" emas, balki "qachon"da. Yupqa iplar qo'pol iplarga qaraganda yaxshiroq ushlab turadi. Qulflovchi yuvgich ishqalanishni kuchaytiradi. Ikkita gayka bir-biriga tiqilib qoladi. Ushbu usullardan kamida bittasidan foydalaning. Bundan ham yaxshisi, ikkitasidan foydalaning. Aylanuvchi valdagi bo'shashtiruvchi gayka - bu sodir bo'lishini kutayotgan snaryaddir.
Issiqlik uchun joy qoldiring
Vallar, podshipniklar va korpuslar qiziydi. Bir xil tezlikda emas. Bir xil miqdorda emas. Val quyma temir korpusga qaraganda ko'proq kengayadi. Po'lat podshipnik alyuminiy korpusga qaraganda boshqacha kengayadi. Bo'shliqlardagi issiqlik kengayishini hisobga oling. Xona haroratiga mukammal mos keladigan dizayn ish haroratida ushlanib qolishi mumkin. Yoki u jiringlashi mumkin. Ikkalasi ham qabul qilinishi mumkin emas.
Kichik milni katta milga tiqmang
Katta diametrli valning uchiga to'g'ridan-to'g'ri murvat bilan mahkamlangan kichik diametrli val qattiqlik sakrashini hosil qiladi. Kichik val egiladi. Katta val egilmaydi. Ulanish nuqtasida katta egilish momenti ko'rinadi. Yoriqlar bo'g'imdan boshlanadi. Buning o'rniga gardishdan foydalaning. Yoki egiluvchan muftadan foydalaning. Qattiqlik asta-sekin o'zgaradi. Bükme momenti tarqaladi. Yig'ish davom etadi.
Mexanik vallarni loyihalashda joylashish ikkinchi darajali masala emas. Bu yillar davomida ishlaydigan va har oy xizmat ko'rsatishga muhtoj bo'lgan val o'rtasidagi farqdir. Yelka arzon. Tutqich halqasi arzon. Bo'shashgan gayka qimmat. Vallarni CNC bilan ishlov berish paytida bu xususiyatlar ishlov berish vaqtini oshiradi. Yelka burilish o'tishini talab qiladi. Tutqich halqasi uchun yiv alohida asbobni talab qiladi. Bu vaqt bunga arziydi. Yaxshi val dizayni dala nosozliklarini kamaytirishda o'zini oqlaydi. O'z joyida qoladigan qism hech qachon kafolatga muhtoj emas. Maqsad shu.
5-toifa: Mexanik vallarni loyihalashda maxsus ish sharoitlari va dinamik xatti-harakatlar
Past tezlikda yaxshi ishlaydigan val yuqori tezlikda o'zini parchalab tashlashi mumkin. Asosiy maqsad oddiy. Rezonansdan saqlaning. Tezlikda narsalarni barqaror saqlang. Muhim tezliklar sizni boshqarishidan oldin ularni boshqaring.
Tabiiy chastotadan uzoqroq turing
Har bir valning tabiiy chastotasi bor. Bu valning tebranishni istagan tezligi. Valni shu tezlikda ishga tushiring va tebranish kuchayadi. U o'zidan oziqlanadi. Amplituda sakraydi. Val korpusga uriladi. Narsalar buziladi. Ish tezligini o'sha tabiiy chastotadan uzoqroq tuting. Kritik tezliklarni erta hisoblang. Diametrni o'zgartiring. Podshipnik oralig'ini o'zgartiring. Chastotani o'zgartiring. Taxmin qilmang.
Muftani rulmanga yaqin joylashtiring
Uchidan muftasi osilib turgan yuqori tezlikdagi val muammo tug'diradi. Osilib turgan qism richag kabi ishlaydi. Muftadagi har qanday nomutanosiblik kattalashadi. Val qamchilaydi. Moslashuvchan muftani podshipnikka iloji boricha yaqinroq joylashtiring. Osilib turgan qismning uzunligi qisqaradi. Muvozanatsiz javob kichiklashadi. Val silliq bo'lib qoladi.
Amortizator qo'shing va yig'ishni muvozanatlang
Yuqori tezlikli val ikkita narsaga muhtoj. Birinchidan, muvozanat. Markaziy chiziq bo'ylab massa taqsimoti bir tekis bo'lishi kerak. Og'ir nuqta har bir aylanishda bir marta kuch hosil qiladi. Bu kuch tebranishni qo'zg'atadi. Yig'mani muvozanatlash mashinasida aylantiring. Og'irlik to'g'ri ishlaguncha qo'shing yoki olib tashlang.
Ikkinchidan, amortizatsiya. Podshipnik tayanchlari energiyani yutishi kerak, uni valga aks ettirishi kerak emas. Yog 'plyonkalari yordam beradi. Elastomer materiallar yordam beradi. Amortizatsiyasiz kichik nomutanosiblik katta girdobga aylanadi. Val korpus ichida aylanadi. U tegib ketadi. U qiziydi. U ishdan chiqadi.
Mexanik vallarni loyihalashda dinamik xatti-harakatlar ixtiyoriy emas. Tezlikni e'tiborsiz qoldiradigan statik hisoblash to'liq emas. 500 RPM da ishlaydigan val 5,000 RPM da portlashi mumkin. Vallarni CNC bilan ishlov berish jarayonida muhim detallar yugurish va sirt qoplamasi hisoblanadi. Yuqori yugurishli val boshidanoq muvozanatsiz bo'ladi. Nopok sirt oldindan aytib bo'lmaydigan amortizatsiyani keltirib chiqaradi. Yaxshi val dizayni dinamikani o'z ichiga oladi. Mashinachi geometriyani taqdim etadi. Muhandis tezlikni tekshiradi. Ikkalasi ham muhim.
6-toifa: Materiallardan foydalanish va Yuzaki ishlov berish Mexanik vallarni loyihalashda
Materiallar pul talab qiladi. Og'ir shaftlarni jo'natish qimmatroq va ularni boshqarish qiyinroq. Dastlabki eskirgan shaft ishlamay qolganda yanada qimmatga tushadi. Asosiy maqsad samaradorlikdir: materialni tejash, og'irlikni kamaytirish va eskiradigan sirtlarni mustahkam qilish.
Bo'sh joyga boring
Qattiq val mustahkamdir. Xuddi shu diametrdagi ichi bo'sh val burishda deyarli bir xil kuchli. Markazga yaqin material juda kam ish qiladi. Uni burg'ulang. Og'irlikni tejang. Ichi bo'sh valning aylanuvchi massasi pastroq. U tezroq tezlashadi. U tezroq to'xtaydi. Burish qattiqligi yuqori bo'lib qoladi, chunki qattiqlik qattiq yadrodan emas, balki tashqi diametrdan kelib chiqadi.
Lekin chegarasi bor. Devorni juda yupqa qilib qo'ysangiz, radial yuklar ta'sirida mil qulab tushadi. Yaxshi boshlang'ich qoida? Devor qalinligi tashqi diametrning kamida o'n foizini tashkil qilishi kerak. 100 mm lik mil uchun teshik 80 mm dan oshmasligi kerak. Bu 10 mm devorni qoldiradi. Bu devor stressni ko'taradi.
Jurnallarni qattiqlashtiring
Rulon podshipnikning o'rnida yoki moy muhrining tegib turadigan joyidir. Yumshoq metall eskiradi. U oluklar hosil qiladi. U tirnaladi. Muhr oqib chiqadi. Podshipnik mosligini yo'qotadi. Qattiq metall mos kelmaydi.
Jurnal sirtlarida yetarli qattiqlikni ko'rsating. Past uglerodli po'lat uchun korpusni qattiqlashtirish ishlari. O'rta uglerodli po'lat uchun induksion qattiqlashtirish ishlari. Qotishma po'lat uchun o'tkazuvchan qattiqlashtirish ishlari. Usul materialga va kerakli chuqurlikka bog'liq.
Podshipnik rulonlari uchun 50-55 HRC qattiqlik odatiy holdir. Yog 'muhrlari uchun 40-45 HRC atrofida biroz pastroq qattiqlik qabul qilinadi. Muhr labi val eskirishidan oldin eskiradi. Dizayn maqsadi shu. Muhr arzon. Val esa arzon emas.
Vallarni CNC bilan ishlov berish jarayonida ichi bo'sh joy burg'ulash va burg'ulash operatsiyalarini talab qiladi. Chuqur teshik maxsus asboblar va sovutish suyuqligi o'tkazadigan burg'ularni talab qiladi. Qattiqlashtirilgan tirgaklar issiqlik bilan ishlov berilgandan so'ng pardozlash operatsiyalarini talab qiladi. Silliqlash tokarlash o'rnini bosadi. Ketma-ketlik o'zgaradi. Qo'pol burish. Issiqlik bilan ishlov berish. Tirnoqlarni maydalash. Bu tartib majburiydir. Yumshoq tirgakni maydalash vaqtni behuda sarflaydi. Qattiq tirgakni burish asboblarni yo'q qiladi.
NOBLE haqida
NOBLE aniq CNC ishlov berish kompaniyasidir. Ikkita asosiy xizmat: CNC ishlov berish va quyish orqali qoliplash. Mijozlarga sifatli mexanik vallarni loyihalash ishlari, korpuslar va maxsus ehtiyot qismlar kerak.
Asosiy ishlab chiqarish imkoniyatlari
CNC ishlov berish
- aylanish, frezeleme, burg'ulash va ko'p o'qli ishlov berish
- Aniq vallar, flanjlar, muftalar va murakkab aylanish qismlarini ishlab chiqarishga qodir
- Materiallar: po'lat, zanglamaydigan po'lat, alyuminiy, guruch va muhandislik plastmassalari
In'ektsion kalıplama
- Maxsus qolip dizayni va ishlab chiqarish
- Plastik qismlarning yuqori va past hajmli ishlashi
- Tishli g'ildiraklar, podshipnik qafaslari, korpuslar va yengil konstruktiv qismlar uchun mos keladi
Sifat sertifikatlari
ISO 9001:2015 – Umumiy sanoat ishlab chiqarishi uchun sifat menejmenti tizimlari
ISO 13485:2016 – Tibbiy asboblar qismlari uchun sifat menejmenti tizimlari
Nima uchun bu mil dizayni uchun muhim
Ishlov berish qobiliyatlari yaxshi val dizaynini qo'llab-quvvatlaydi - aniq radiuslar, kalit yo'lining bardoshliligi, sirt qoplamalari. Inyeksion kalıplama past yuk yoki yuqori tezlikda qo'llanilishi uchun plastik alternativalarni taklif etadi. Sertifikatlangan jarayonlar mustahkamlik va kuzatilishi mumkinligini anglatadi.
FAQ
-
Aylanuvchi mashinalarda valning ishdan chiqishining eng ko'p uchraydigan sababi nima?
Ko'pincha kalit teshiklarida, filelarda yoki interferentsiya moslamalarining chekkalarida stress konsentratsiyasi tufayli charchoqning yo'qolishi. Tegishli radius va sirt ishlovi bilan to'g'ri val dizayni bu xavfni sezilarli darajada kamaytiradi.
-
Bosqichli valda kuchlanish konsentratsiyasini qanday kamaytirish mumkin?
Diametr o'zgarganda keng file radiuslaridan foydalaning, o'tkir burchaklardan saqlaning va shovqin mos keladigan zonalar yaqinida pastki kesiklar yoki relyef oluklarini ko'rib chiqing.
-
Qachon qattiq val o'rniga ichi bo'sh valdan foydalanishim kerak?
Og'irlikni kamaytirish juda muhim bo'lgan hollarda (masalan, aerokosmik, yuqori tezlikda aylanadigan mashinalar) va burama qattiqlik asosiy talab bo'lgan hollarda ichi bo'sh vallar afzalroqdir. Ular materialni minimal darajada mustahkamlik yo'qotishi bilan tejaydi.
-
Nima uchun yig'ish val dizaynining asosiy qismi hisoblanadi?
Yig'ishning noto'g'ri dizayni o'rnatishning buzilishiga, noto'g'ri joylashishiga va erta ishdan chiqishiga olib keladi. Qo'rg'oshinli konussimon qisqichlar, qirralar, shamollatish teshiklari va kalit teshiklarining to'g'ri joylashishi kabi xususiyatlar ishlab chiqarish samaradorligi va xizmat muddatiga bevosita ta'sir qiladi.
-
Yuqori tezlikli valda rezonansdan qanday qochishim mumkin?
Valning tabiiy (muhim) tezliklarini hisoblang va ish tezligi ulardan kamida 15–20% uzoqlikda ekanligiga ishonch hosil qiling. Agar kerak bo'lsa, podshipniklar oralig'ini, val diametrini yoki materialini sozlang.
-
Aylanuvchi valga qismni mahkamlashning eng yaxshi usuli qanday?
Eksenel joylashish uchun val yelkasi yoki yoqasini afzal ko'ring. Moment uzatish uchun kalitlar, shplinlar yoki qisqaruvchi moslamalardan foydalaning. Faqat ushlab turuvchi halqalar yoki vintlarga tayanmang.
-
NOBLE ushbu dizayn ko'rsatmalariga muvofiq vallar ishlab chiqaradimi?
Ha. Biz ISO 9001:2015 va ISO 13485:2016 standartlariga amal qilamiz va CNC ishlov berish va quyish orqali qoliplashni taklif etamiz. Biz yuqoridagi nazorat ro'yxatida tasvirlanganidek, vallar, kalit yo'llari, oluklar va maxsus xususiyatlarni ishlab chiqarishimiz mumkin.
-
Mening valim dizayni bo'yicha ishlab chiqarish uchun dizayn (DFM) bo'yicha fikr-mulohazalaringizni bildira olasizmi?
Albatta. Dizayningiz ham funktsional, ham ishlab chiqarishga yaroqli ekanligiga ishonch hosil qilish uchun biz file radiuslarini, kalit teshiklarining holatini, bardoshliliklarni va yig'ish xususiyatlarini ko'rib chiqamiz.
-
Charchoqqa chidamlilik uchun qanday sirt qoplamalarini tavsiya qilasiz?
Jilo berish, rolikli jilolash yoki shtamp bilan silliqlash. Bu usullar sirt sifatini yaxshilaydi va siqilish qoldiq kuchlanishini keltirib chiqaradi, bu esa charchoq muddatini sezilarli darajada oshiradi.
-
Siz kam hajmli prototiplashni yoki faqat ommaviy ishlab chiqarishni qo'llab-quvvatlaysizmi?
Ikkalasi ham. Biz dizaynni tasdiqlash uchun prototiplarni, shuningdek, to'liq ko'lamli ishlab chiqarishni taqdim etamiz.






