
Payvandlash zarur. Biroq, bu ham ishlar noto'g'ri ketishi mumkin bo'lgan joy.
Bu muammo yupqa material bilan yanada kuchayadi. 1.5 mm dan 0.5 mm gacha bo'lgan qalinliklarni ko'rib chiqing. Metall qattiqlikka ega emas. Issiqlik tezda tarqaladi. Bitta kichik xato teshikni yoqib yuborishi mumkin. Yana bir xato butun panelni egib qo'yishi mumkin. Ba'zi nuqsonlar bo'g'in ichida yashiringan holda qoladi.
Quyida haqiqiy ustaxona tajribasiga asoslangan amaliy "nima qilmaslik kerak" ro'yxati keltirilgan. Unda eng muammoli amaliyotlar va ularning nima uchun muammo tug'dirishi tushuntiriladi — shuning uchun siz boshidanoq ulardan qochishingiz mumkin.
Maqolaning ikkinchi yarmida NOBLE muhandislari yupqa metall listlarni payvandlash bo'yicha ba'zi foydali maslahatlarni to'pladilar. Ushbu maslahatlar sizning metall listlarni payvandlash loyihalaringizni osonlashtiradi. Mana ular — umid qilamizki, ular sizga foydali bo'ladi!
Yomon issiqlik nazorati: yupqalikning birinchi sababi Plitalar bilan payvandlash Buzilish; xato ko'rsatish
Metall list uchun issiqlik ikki qirrali qilichga o'xshaydi. Yetarli bo'lmasa va payvandlash ishlamay qolsa. Juda ko'p bo'lsa va qism egilib qolsa.
1. Juda ko'p tok, juda sekin harakatlanish tezligi
Bu, shubhasiz, eng keng tarqalgan xatodir. Ko'pgina payvandchilar tezroq ishlash yoki ularning "yonib ketishini" ta'minlash uchun amperajni oshiradilar, ammo yupqa metallda bu ortiqcha issiqlik payvandlash zonasining keskin kengayishiga olib keladi. Sovuganida, qisqarish metallni shakldan chiqaradi - bu esa to'lqinli qirralarga, burchakning buzilishiga yoki burilishiga olib keladi.
Haqiqiy hayotda nima bo'ladi:
1.5 mm qalinlikdagi varaqning orqa tomonida ko'tarilgan tepaliklar yoki chuqur dog'lar paydo bo'ladi va butun buyum qiyshayib, noto'g'ri joylashadi.
Yaxshiroq yondashuv:
Yaxshi o'tish imkonini beradigan eng past tokdan foydalaning va tez harakatlaning. Yupqa metall listlar uchun TIG (GTAW) yoki kichik diametrli simli qattiq simli MIG (GMAW) yaxshi tanlovdir - ikkalasi ham issiqlikni konsentratsiyalangan holda saqlaydi va boshqarishni osonlashtiradi.
2. Uzoq, uzluksiz payvandlash
"Bitta uzun, silliq boncuk" metall listda falokatga olib kelishi mumkin. Issiqlik chiqib ketishi mumkin bo'lganidan tezroq to'planadi, issiqlik ta'sir zonasi (HAZ) o'sadi va ushlanib qolgan kuchlanishlar ish qismini har xil kiruvchi shakllarga tortadi.
Yaxshiroq yondashuv:
Vaqti-vaqti bilan payvandlashdan foydalaning — masalan, avval mixlash, keyin metallni zarralar orasida sovutib olish uchun skip payvandlash yoki tikuv payvandlashdan foydalaning. 0.8 mm dan kam bo'lgan material uchun uzluksiz payvandlashdan butunlay saqlaning; kuyishning oldini olish uchun bir qator nuqtali payvandlashlardan foydalaning.
3. Tasodifiy payvandlash ketma-ketligi
Tasodifiy tartibda payvandlash kuchlanishlarning bir-biriga tegib, muvozanatni saqlash imkoniyatisiz to'planishiga olib keladi.
Yaxshiroq yondashuv:
Iloji bo'lsa, muvozanatli ketma-ketlikdan va orqaga qarab payvandlashdan foydalaning. Agar qism geometriyasi imkon bersa, markaziy chiziqning qarama-qarshi tomonlarida navbatma-navbat payvandlang — bir tomondagi qisqarish boshqa tomondagi qisqarishni bekor qilishga yordam beradi.
Orqa tomondan payvandlash bilan (umumiy chapdan o'ngga harakatlanish, lekin har bir qisqa segmentni o'ngdan chapga payvandlash), siz plitalarni bir-biridan ajratishga moyil bo'lgan kengayishni ham bartaraf etishingiz mumkin.
Jarayonni yomon loyihalash va tayyorlash: Boshlashdan oldin yo'qotish
Birinchi yoy paydo bo'lishidan oldin ham ko'p buzilishlar paydo bo'lgan — barchasi armatura va dizaynga bog'liq.
4. Bo'g'imlarning haddan tashqari bo'shliqlari yoki majburiy o'rnatish
Metall list qismlarini mahkamlashdan oldin katta bo'shliqlar paydo bo'lganda, payvandchilar ko'pincha qo'shimcha plomba metall qo'shish yoki tokni kuchaytirish orqali kompensatsiya qilishga harakat qilishadi. Bu sovutish paytida qisqarishni va shu bilan birga deformatsiyani sezilarli darajada oshiradi.
Haqiqiy hayotda nima bo'ladi:
Payvand choki kerak bo'lgandan ko'ra ko'proq qisqaradi va atrofdagi metallni shaklini yo'qotadi. Bo'shliq qanchalik katta bo'lsa, deformatsiya shunchalik yomonlashadi.
Yaxshiroq yondashuv:
Moslashuvchanlikni nazorat qiling. Metall listlarni aniq ishlov berish uchun 0.2–0.3 mm dan kam bo'lgan bo'g'inlar orasidagi bo'shliqlarga e'tibor bering. Qattiq o'rnatish bilan siz hatto bo'g'inni plomba metallisiz (avtomatik payvandlash) ham eritib yuborishingiz mumkin. Bu sizga minimal deformatsiya, toza ko'rinish va payvandlashdan keyin ortiqcha boncuklarni tozalash imkonini beradi. Yupqa metall listlarni payvandlashda qattiq o'rnatish ixtiyoriy emas. Bu poydevordir.
5. Qattiq armatura yo'q — yoki noto'g'ri turdagi
Ko'pgina yangi boshlovchilar detalni qo'l bilan ushlab turish yoki bitta qisqichni qo'yib, uni yaxshi deb atash mumkin deb o'ylashadi. Lekin ular qo'yib yuborishi bilan detal orqaga qaytib, egilib qoladi.
Haqiqiy hayotda nima bo'ladi:
Mustahkam ushlab turishsiz, metall issiqlik aytgan joyga aniq harakatlanadi — bu kamdan-kam hollarda siz xohlagan joyga.
Yaxshiroq yondashuv:
Uni mahkamlang. Yaxshi issiqlik tarqatuvchi armaturalardan foydalaning — mis tayanch panjaralari yupqa metall listlar uchun ajoyib tanlovdir, chunki ular issiqlikni tezda tortib oladi va kuyishning oldini oladi.
Agar siz ishlab chiqarish hajmini oshirayotgan bo'lsangiz, buzilishlarga qarshi maxsus vositalarga mablag' sarflang. Bundan ham yaxshiroq: o'rnatish qarshi buzilish (detalni kutilgan qisqarishga teskari yo'nalishda biroz oldindan prujinali qilish yoki haddan tashqari egish). Payvandlashdan keyin uni qo'yib yuborganingizda, u yana tekis holatga qaytadi. Yoy boshlanishidan oldin shunday g'alaba qozonasiz.
Texnika va tashqi omillar: tafsilotlar Payvandlashni amalga oshirish yoki uzish
To'g'ri sozlamalar va yaxshi o'rnatish bilan ham, mash'alani qanday harakatlantirishdagi kichik xatolar - yoki payvandlashdan oldin e'tiborsiz qoldiradigan narsalar - detalni buzishi mumkin.
6. Yonayotgan chiroqning burchagi yomon yoki chiqib turadi
Mash'alani plastinkaga perpendikulyar tutish yoki uni juda uzoqqa tortish issiqlikni bir joyda to'playdi va yupqa metallni osongina yoqib yuborishi mumkin. Boshqa tomondan, juda yaqinlashish ko'lmakni ko'rishga to'sqinlik qiladi.
Haqiqiy hayotda nima bo'ladi:
Natijada siz pastki qismga (payvandlash uchi bo'ylab asosiy metallga erigan oluklar, bo'g'inni zaiflashtiradi), erishning yo'qligiga yoki hatto payvandlash metallining dog'ga aylanishiga (ustma-ust tushishiga) duch kelasiz.
Yaxshiroq yondashuv:
Taxminan 10–15° burchak ostida turing. Va barqaror chiqib ketishni saqlang — yaxshi qoida sim diametrining taxminan 10 barobaridir. Masalan, 0.9 mm sim bilan taxminan 9 mm chiqib ketish yaxshi ishlaydi. Yupqa metall listli payvandlashda, mash'ala burchagi va chiqib ketish kichik detallar emas. Ular payvand chokining mustahkam yoki mustahkam emasligini hal qiladi.
7. Sirtni tozalashni o'tkazib yuborish
Yog ', zang, bo'yoq yoki kesish qoldiqlari ustida to'g'ridan-to'g'ri payvandlash.
Haqiqiy hayotda nima bo'ladi:
Ifloslantiruvchi moddalar yoy ostida parchalanadi va payvand chokida qolib ketadigan gazlarni chiqaradi - bu g'ovaklikni (mayda teshiklarni) yoki undan ham yomoni, vodorod keltirib chiqaradigan yorilishni hosil qiladi. Ikkalasi ham kuchli ko'rinadigan payvandni yashirin nosozlik nuqtasiga aylantirishi mumkin.
Yaxshiroq yondashuv:
Yoyga urishdan oldin har doim asosiy metallni tozalang. Maxsus yog'sizlantiruvchi vositadan foydalaning, so'ngra yengil silliqlash yoki simli cho'tka bilan tozalang. Birikish chizig'ining har ikki tomonidan kamida 20–25 mm tozalang. Yupqa metall listlarni payvandlash uchun toza sirt ixtiyoriy emas. Bu mustahkam payvandlash va yashirin yoriq o'rtasidagi farqdir.
8. Payvandlashdan keyin tez sovutish
Payvand chokini suvga botirish. Uni siqilgan havo bilan puflash. Detalni tezroq qayta ishlash uchun ikkalasini ham qilish.
Haqiqiy hayotda nima bo'ladi:
Bu payvandlashning yaxlitligi uchun juda xavflidir. Tez sovutish kuchli sovitish kuchlanishlarini — asosan termal zarbani — keltirib chiqaradi, bu esa payvandlash joyining yoki issiqlik ta'sirlangan zonaning soviganidan keyin darhol yoki qisqa vaqt ichida yorilishiga olib kelishi mumkin.
Yaxshiroq yondashuv:
Qismni tinch havoda tabiiy ravishda sovushini kuting. Muhim qismlar yoki qalinroq bo'g'inlar uchun sovutish tezligini yanada pasaytirish uchun payvandlash joyini quruq qum yoki izolyatsiyalovchi adyol bilan yoping. Sekin sovutish metallni sindirish o'rniga kuchlanishlarni asta-sekin yumshatishga imkon beradi.
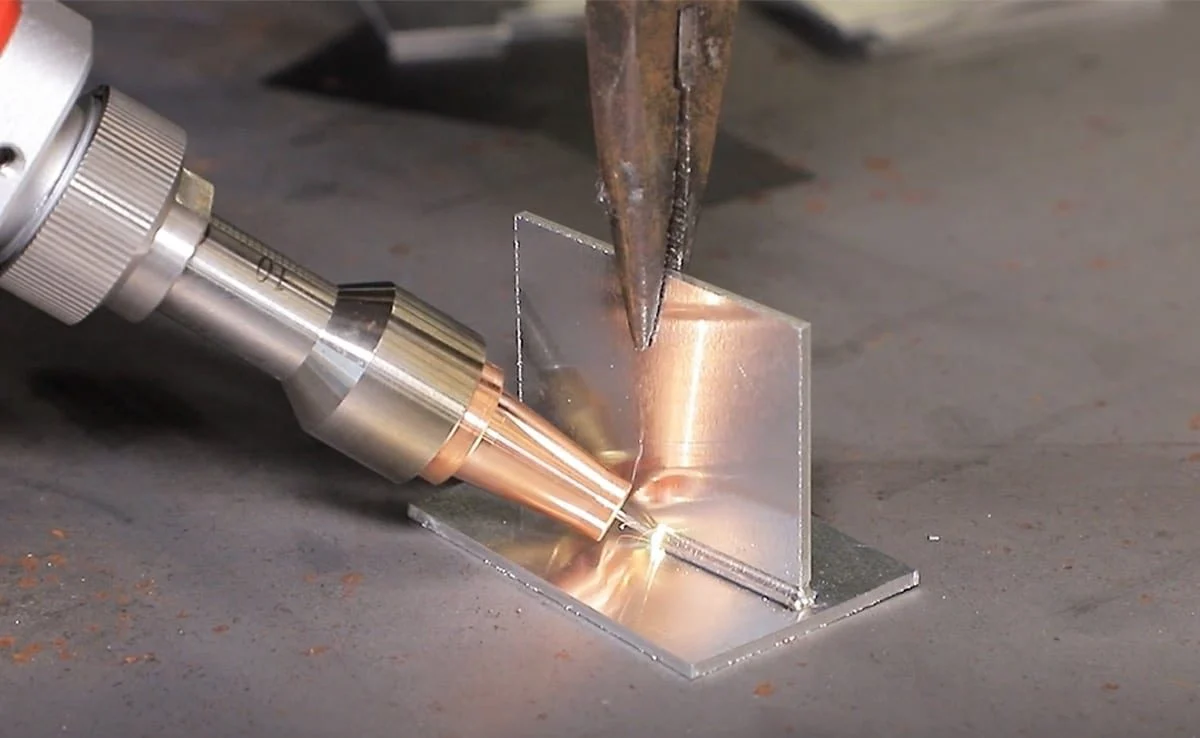
Yupqa metall listlarni payvandlash bo'yicha 8 ta maslahat
Yupqa metall listlarni payvandlash qiyin. Eng keng tarqalgan muammolar - deformatsiya, yonish va eritishning yo'qligi - hatto tajribali payvandchilarni ham chalkashtirishi mumkin. Ammo to'g'ri yondashuv bilan siz qismni buzmasdan toza va mustahkam payvandlashlarni olishingiz mumkin. Mana sizga yordam beradigan sakkizta maslahat.
1. To'g'ri jarayonni tanlang
Yupqa materialga kelsak, barcha payvandlash jarayonlari bir xil emas. Iloji boricha kamroq issiqlik sarflaydigan va deformatsiyani minimallashtiradigan usulni tanlang.
- TIG (GTAW)Qattiq yoy va aniq ko'lmak nazoratini ta'minlaydi. Yupqa list uchun ideal. Qarshilik nuqtali payvandlash tez. Deyarli buzilish yo'q. Ishlaydigan joyda juda yaxshi.
- Qarshilik nuqtasi payvandlash is juda tez va deyarli hech qanday buzilishlarni keltirib chiqarmaydi, bu esa uni iloji bo'lsa, yana bir ajoyib tanlovga aylantiradi.
Yuqori haroratli jarayonlardan saqlaning. Tayoqchali payvandlash. MIG purkagichli uzatish. Ikkalasi ham yupqa o'lchagichlar uchun noto'g'ri.
2. Joriy qiymatni past darajada saqlang
Yaxshi termoyadroviylikni ta'minlaydigan eng kichik tokdan foydalaning. Juda ko'p tok asosiy metall orqali yonib ketadi. Juda kam tok bo'lsa, siz termoyadroviylikning yo'qligiga yoki o'tmaydigan sovuq, arqonsimon boncukka ega bo'lasiz.
Eng yaxshi nuqtani toping. Shubhangiz bo'lsa, pastdan boshlang. Kichik bosqichlarda ishlang. Yupqa metall listlarni payvandlashda tokni boshqarish hamma narsadir.
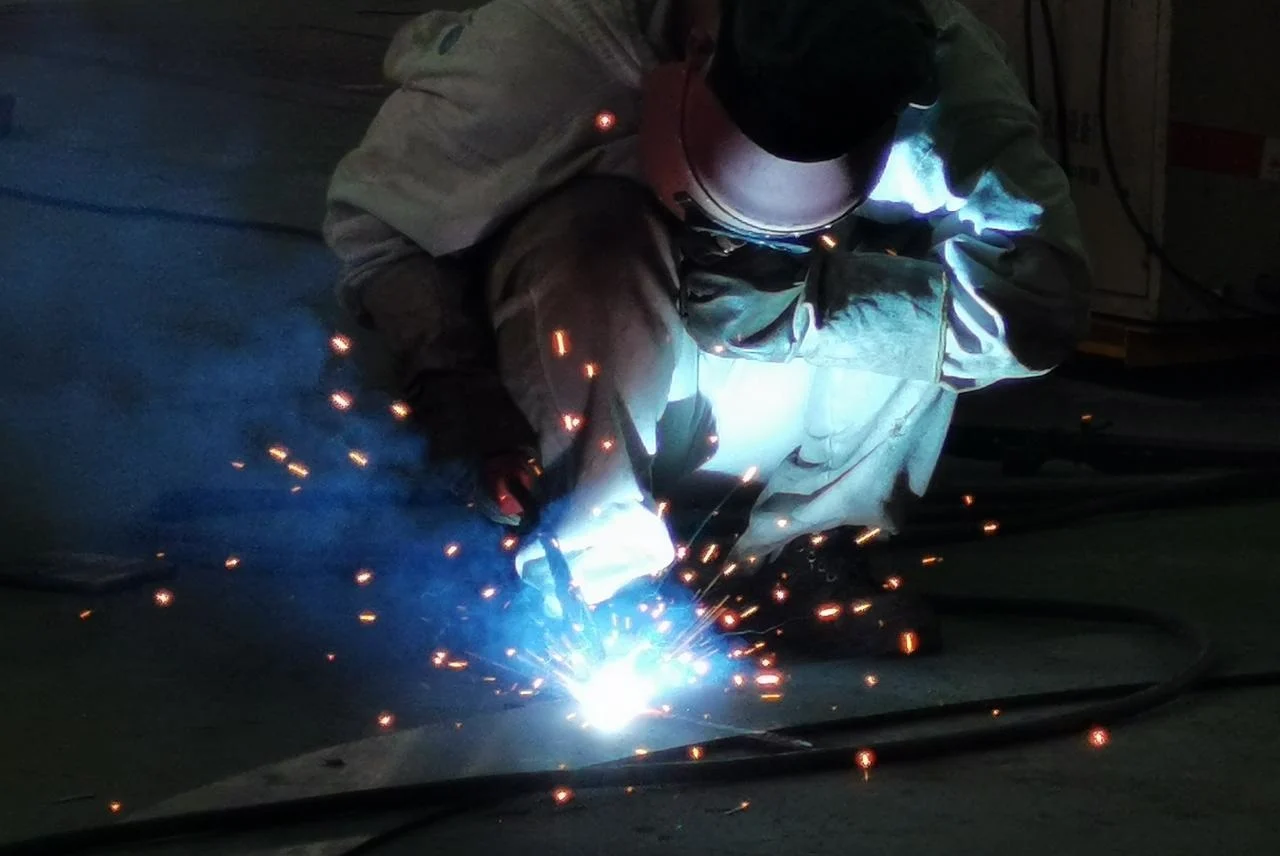
3. Barqaror va tez tezlikda harakatlaning
Yoy bir joyda qancha uzoq tursa, atrofdagi metallga shuncha ko'p issiqlik singib ketadi va siz shunchalik ko'p deformatsiyaga duch kelasiz. Issiqlik ta'sirini kamaytirish va issiqlik ta'sir qiladigan zonani (HAZ) kichik saqlash uchun tez va barqaror harakatlaning.
Asosiy fikr: Kechikmang. Zarur bo'lmaguncha tebranmang yoki to'qmang. Bir xil sur'at g'alaba qozonadi.
4. Qisqa yoy uzunligidan foydalaning
Qaysi jarayondan foydalanayotganingizdan qat'i nazar, yoyni qisqa tuting. Elektrodni ko'lmakka tiqib qo'ymasdan iloji boricha qisqaroq qiling.
Qisqa yoy:
- Barqaror va diqqatni jamlagan holda qoladi
- Issiqlikni kerakli joyga aniq yetkazadi
- Atrofdagi havoga issiqlik yo'qotilishini kamaytiradi
- Yupqa qatlamda kuyish xavfini kamaytiradi
TIG uchun bu volframni ish joyiga yaqin tutishni anglatadi. MIG uchun esa, kontakt uchi bilan ish joyi orasidagi masofani bir xil va nisbatan qisqa tuting.
5. Zaxira panelidan (orqa chiziq) foydalaning
Orqa panelni joylashtiring — mis eng yaxshisi. Zanglamaydigan po'lat ham mos keladi. Mis ayniqsa yaxshi ishlaydi, chunki u issiqlikni tezda o'tkazadi.
Nima uchun yordam beradi:
- Ish qismidan ortiqcha issiqlikni tortib oladi, bu esa kuyish xavfini kamaytiradi
- Erigan ko'lmakni qo'llab-quvvatlaydi, yupqa qatlamda puflanishning oldini oladi
- Orqa munchoq ko'rinishini yaxshilaydi, sizga toza va bir xil ildiz profilini beradi
Eng yaxshi natijalarga erishish uchun bo'shliqlarni bartaraf etish uchun orqa panelni listga mahkam qisib qo'ying. Yupqa listli metallni orqa panelsiz payvandlash qimor o'yinidir.
6. Simmetrik payvandlash ketma-ketligidan foydalaning
Kattaroq yig'ishlar — panellar, quti qismlari — uchun markazdan tashqariga qarab ishlang. Bir uchidan ikkinchi uchiga payvandlamang.
Buni qanday amalga oshirish kerak:
Qismning o'rtasiga yaqin joyda payvandlash bilan boshlang, so'ngra qarama-qarshi tomonda mos keladigan payvandlash qiling. Markazdan tashqariga qarab navbatma-navbat davom eting.
Nima uchun u ishlaydi:
Simmetrik payvandlash qisqarish kuchlarini muvozanatlashtiradi. Bir payvandlash bir tomonga tortiladi; uning qarama-qarshi tomoni esa boshqa tomonga tortiladi. Bu qoldiq kuchlanishni teng ravishda taqsimlaydi va butun qism bo'ylab egilish yoki burilishni minimallashtiradi.
7. Qo'shimcha jihozlarni tejamang
Yakuniy payvandlash payvandlari oxirgi boncuklarni qo'yishdan oldin hamma narsani joyida ushlab turadi. Yamoqlarni o'tkazib yuborish yoki juda oz miqdorda ishlatish qismlarning issiqlik ta'sirida siljishiga olib keladi, bu esa hizalanishni buzadi va deformatsiyani kuchaytiradi.
Yupqa qatlamni yopishtirishning eng yaxshi usullari:
- Qopqoqlarni joylashtirish oralig'i: 50–100 mm (juda yupqa yoki murakkab qismlarda yaqinroq)
- Yig'ma uzunligi: har bir yig'ma uchun 5–10 mm
- Oqim: Yaxshi erish va mustahkam ushlab turish uchun payvandlash oqimidan biroz yuqoriroq
Yig'ib bo'lgach, oxirgi payvandlashdan oldin hizalanishni ikki marta tekshiring. Bu yerda qo'shimcha bir necha soniya keyinchalik ko'p qayta ishlashni tejaydi.
8. Payvandlashdan keyin tekislang — muloyimlik bilan
Yaxshi texnika bilan ham, kichik buzilishlar paydo bo'lishi mumkin. Qismni qirib tashlamang. Uni tuzating.
Ikki ishonchli usul:
- Mexanik tekislash: Qisqichlar, arbor pressi yoki rolikli tekislagichdan foydalaning. Detalni yana shaklga keltiring yoki torting. Sekin ishlang. Ishning qattiqlashishi yoki yorilishidan saqlaning.
- Nuqtali isitish bilan olovni tekislash: Mahalliy issiqlikni qiyshiq qismning qavariq tomoniga qo'llang. Haroratni 600–800°C oralig'ida saqlang. Stressni yo'qotish uchun yetarlicha issiq. Material xususiyatlariga zarar yetkazadigan yoki sirtini eritib yuboradigan darajada issiq bo'lmasligi kerak. Tabiiy ravishda sovushini kuting. Tekisligini tekshiring. Agar kerak bo'lsa, takrorlang.
Diqqat: Galvanizli yoki qoplangan listda olov bilan tekislash qoplamaga zarar yetkazishi mumkin. Bunday hollarda mexanik usullar odatda xavfsizroqdir.

NOBLE yupqa metall plitalarini payvandlash
NOBLE - CNC ishlov berish va metall listlarni ishlab chiqarishga ixtisoslashgan aniq ishlab chiqarish korxonasi . Biz sanoat uskunalari va avtomatlashtirishdan tortib tibbiy asboblar va elektronikagacha bo'lgan turli sohalardagi mijozlarni qo'llab-quvvatlaymiz.
Bizning asosiy qobiliyatlarimiz
- CNC ishlov berish:3 o'qli, 4 o'qli va 5 o'qli frezalash, CNC burilishva qattiq bardoshlik bilan murakkab qismlarni qayta ishlash.
- Plitalar ishlab chiqarish: Lazerni kesishmushtlash, bükme, payvandlash (yupqa o'lchagichli va aniq payvandlashni o'z ichiga olgan holda) va sirtni pardozlash.
- kengash & Qo'shimcha qiymatga ega xizmatlar: Qismlarni tozalash, shlaklarni olib tashlash, uskunalarni joylashtirish va qismlarga ajratish — ishlab chiqarish liniyangizga integratsiya qilishga tayyor.
Sertifikatlashtirish
Biz xalqaro miqyosda tan olingan ikkita sifat menejmenti tizimi asosida ishlaymiz :
- ISO 9001: 2015– barcha operatsiyalarda izchil sifat, jarayonlarni boshqarish va doimiy takomillashtirishni ta'minlash.
- ISO 13485: 2016– xususan, tibbiy asbob-uskunalar ishlab chiqarish uchun, bu bizning qat'iy tartibga solish va xavflarni boshqarish talablariga javob berish qobiliyatimizni namoyish etadi.
Sizga tezkor prototiplar, kam hajmli aniqlikdagi qismlar yoki ishlab chiqarish miqyosidagi ishlar kerak bo'ladimi, NOBLE ishonchli natijalarga erishish uchun texnik tajribani sertifikatlangan sifat tizimlari bilan birlashtiradi.
FAQ
-
Yupqa metall plitalarni payvandlashda eng katta qiyinchilik nima?
Issiqlikni boshqarish. Material energiyani yutish uchun oz massaga ega, shuning uchun juda ko'p issiqlik yonish va egilishga olib keladi, juda oz issiqlik esa yomon erishiga olib keladi. Shuning uchun yupqa metall listlarni payvandlash qisqa yoylarni, tez harakatlanish tezligini va munchoqlarni vaqti-vaqti bilan joylashtirishni talab qiladi.
-
Yupqa metall plitalar uchun eng yaxshi payvandlash jarayoni qanday?
2 mm dan kam qalinlikdagi materiallar uchun TIG va qarshilik nuqtali payvandlash eng yaxshi tanlovdir. TIG aniq issiqlik nazorati va konsentrlangan yoyni ta'minlaydi, 0.6–0.8 mm simli qisqa tutashuvli MIG ham yaxshi ishlaydi.
-
Yupqa metallni payvandlashda kuyishning oldini qanday olish mumkin?
Ortiqcha issiqlikni tortib olish uchun past tok, yuqori tezlik va mis tayanch tayoqchasidan foydalaning. Uzun va uzluksiz payvandlash o'rniga qisqa segmentlarda payvandlash ham yonishni boshlashdan oldin to'xtatadi.
-
Yupqa metall listlarni buzilishsiz payvandlash mumkinmi?
Ha, ehtiyotkorlik bilan texnika bilan. Qismni qattiq qisib, markazdan tashqariga payvandlang va issiqlik o'tishlar orasida tarqalishi uchun vaqti-vaqti bilan yoki o'tkazib yuboriladigan payvandlash usulidan foydalaning.
-
Payvandlash uchun qanday qalinlik "yupqa metall list" hisoblanadi?
3 mm dan past material odatda yupqa deb ataladi. Haqiqiy qiyinchiliklar - kuyish, deformatsiya, issiqlikni boshqarish - 2 mm dan pastda juda sezilarli bo'ladi va 1 mm dan pastda juda qiyin bo'ladi.
-
Yupqa metall listlarni payvandlashdan oldin tozalashim kerakmi?
Albatta. Yog ', zang, bo'yoq va kesish qoldiqlari g'ovaklik va yorilishga olib keladi. Bog'lanishning har ikki tomonida kamida 20–25 mm bo'shliqni yog'sizlantiruvchi vosita bilan tozalang, so'ngra yengil silliqlang yoki zanglamaydigan po'latdan yasalgan cho'tka bilan ishlang.
-
Yupqa metall listli payvandlash bo'yicha sherikdan qanday sertifikatlarni qidirishim kerak?
Umumiy sifat menejmenti uchun ISO 9001:2015 va tibbiy asboblar bilan ishlash uchun ISO 13485:2016 ga e'tibor bering. Bular izchil jarayonlarni, kuzatilishini va qat'iy sifat nazoratini ta'minlaydi - bu nozik dasturlar uchun yupqa metall listlarni payvandlashda juda muhimdir.
-
NOBLE yupqa metall listlarni payvandlash xizmatlarini taklif qiladimi?
Ha. NOBLE sanoat va tibbiy maqsadlar uchun nozik o'lchovli payvandlashni o'z ichiga olgan aniq CNC ishlov berish va metall listlarni tayyorlashni ta'minlaydi. Biz prototiplardan tortib ishlab chiqarish bosqichlarigacha TIG, orqa panellar, simmetrik ketma-ketlik va buzilishga qarshi armaturalardan foydalangan holda ISO 9001:2015 va ISO 13485:2016 sertifikatlariga egamiz.







