
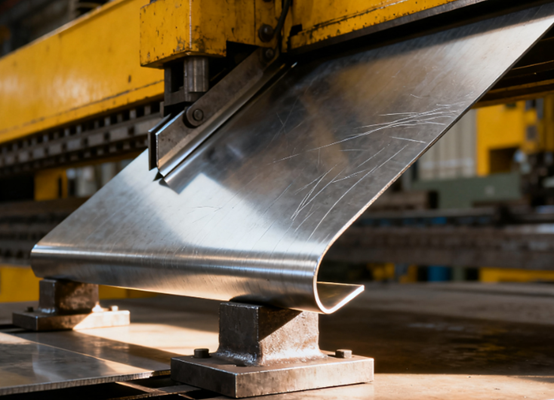
Nima Sheet Mva boshqalar Bso'nggi jarayon?
Metall plitalarni bükme - bu asosan metall plitalarga bosim o'tkazish uchun bükme mashinasidan foydalanadigan metallni qayta ishlash texnikasi bo'lib, ular ma'lum joylarda plastik deformatsiyaga uchraydi va shu bilan oldindan belgilangan burchak va shakllarga ega qismlar olinadi.
Metall listlarni egish jarayoni odatda qoliplarni, jumladan, yuqori shtamp (perforator) va pastki shtamp (V shaklidagi oluk) ni o'z ichiga oladi, bu yerda metall list bosim ostida pastki shtampning teshigiga bosilib, egilish hosil qiladi. Bükme texnologiyasi qutilar, qavslar va shkaflar kabi turli xil metall konstruktsiya komponentlarini ishlab chiqarishda keng qo'llaniladi. U yuqori samaradorlik, yuqori aniqlik va kuchli moslashuvchanlikka ega bo'lib, metall listlarni qayta ishlashda muhim bosqich hisoblanadi.
Metall listlarni bükme jarayoni qanday ishlaydi?
Metall listlarni bükme jarayonining asosiy maqsadi tashqi kuchni qo'llash orqali metall listlarning oldindan belgilangan holatda plastik deformatsiyasini keltirib chiqarish va shu bilan ma'lum burchaklar va shakllarni hosil qilishdir. Bu jarayon asosan bükme mashinalari va maxsus qoliplarga tayanadi.
Metall plitalarni bükmekte ishlatiladigan metall materiallar
Sovuq prokatlangan po'lat plitalar
Sovuq prokatlangan po'lat plitalar - bu xona haroratida prokatlangan uglerodli po'lat plitalar. Sovuq prokatlangan po'lat plitalar ajoyib mustahkamlik va ishlov berish qobiliyatiga ega, shuning uchun aniq egish, shtamplash va payvandlash uchun juda mos keladi.
Sovuq prokatlangan po'lat plitalar odatda zangni yo'qotish kabi oldindan ishlov berishni talab qilmaydi va to'g'ridan-to'g'ri elektrokaplama yoki bo'yash mumkin.
Zanglamaydigan po'lat
Zanglamaydigan po'lat o'zining ajoyib korroziyaga chidamliligi bilan mashhur, chunki uning tarkibidagi xrom elementi uning yuzasida zich xrom oksidi passivatsiya plyonkasini hosil qilishi mumkin.
304 zanglamaydigan po'lat mukammal keng qamrovli ishlashga ega va turli muhitlar uchun mos keladi. 316 zanglamaydigan po'lat, molibden qo'shilishi tufayli, xlorid korroziyasiga nisbatan kuchliroq qarshilikka ega.
| 304L | Payvandlash uchun mos; Yaxshi korroziyaga qarshi ishlash |
| 321 | Titan o'z ichiga oladi; Yaxshi korroziyaga qarshi ishlash |
| 301 | Nisbatan yuqori qattiqlik; Yaxshi mustahkamlik |
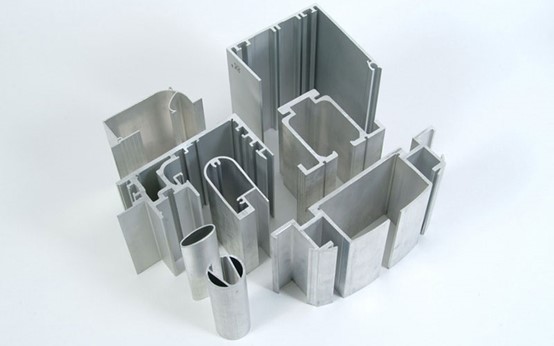
aluminiy
Alyuminiy - bu zichligi po'latning taxminan uchdan bir qismiga teng bo'lgan yengil metall bo'lib, bu vaznni kamaytirish talab qilinadigan joylarda juda muhimdir.
Alyuminiy materiallari ham yaxshi korroziyaga chidamlilik va a'lo issiqlik va elektr o'tkazuvchanligiga ega. Bundan tashqari, alyuminiy ajoyib plastiklikka ega va egilishi va shaklga keltirilishi oson.
Galvanizli po'lat plitalar
Galvanizli po'lat plitalar sovuq yoki issiq prokatlangan po'lat plitalar yuzasiga rux qatlamini qoplash orqali tayyorlanadi, bu esa ichki po'latni rux qatlami orqali himoya qilishni ta'minlash va po'lat plitalarning zanglashini samarali ravishda oldini olishga qaratilgan.
- Elektro-galvanizli po'lat: Sirt nozik va bir xil, bu uni purkash uchun ko'proq moslashtiradi.
- Issiq botirilgan galvanizli po'lat: The rux qoplamasi nisbatan qalin va kuchli korroziyaga chidamliligiga ega, ammo yuzasida rux gullari mavjud.
jez
Guruch mis-rux qotishmasi. U juda chiroyli oltin sariq ko'rinishga ega va ko'pincha dekorativ komponentlar uchun ishlatiladi. Guruch o'zining estetik jozibasidan tashqari, ajoyib elektr o'tkazuvchanligi, issiqlik o'tkazuvchanligi va ajoyib antibakterial xususiyatlarga ham ega.
Ishlov berish nuqtai nazaridan, guruch yumshoq va ajoyib egiluvchanlikka ega, bu esa uni murakkab shtamplash va zarb qilish operatsiyalari uchun juda mos qiladi.
Issiq prokatlangan po'lat plitalar
Issiq prokatlangan po'lat plitalar yuqori haroratda prokatlangan uglerod po'lat plitalardir. Sovuq prokatlangan plitalar bilan solishtirganda, uning yuzasi oksid qatlamiga ega bo'ladi, nisbatan qo'pol bo'ladi va o'lchov aniqligi ham biroz yomonroq.
Issiq prokatlangan po'lat plitalarning afzalligi ularning nisbatan past narxida va ular qalinroq varaq materiallari va yuqori strukturaviy mustahkamlikni ta'minlashi mumkin.
Metall plitalarni bükme jarayonlarining turlari
Buklanadigan egilish
Buklanadigan egilish nurni ish qismining chetidan yuqoriga yoki pastga buklash orqali amalga oshiriladi va ko'pincha quti va qobiq tipidagi qismlar uchun ishlatiladi.
Taroziga:
- Mog'orsiz iz bükülmesi: Sirt qoplamasiga yoki dekorativ qatlamga zarar yetkazmaydi.
- Yuqori aniqlik va yaxshi takrorlanuvchanlik.
- Katta o'lchamli plitalar uchun mos keladi: Ayniqsa, alyuminiy plitalar, yupqa zanglamaydigan po'lat plitalar va boshqalar.
Kamchiliklari:
- Past samaradorlik: O'rta va kichik partiyali ishlab chiqarish uchun javob beradi.
- Murakkab tuzilish: Katlanadigan mexanizmlarni ta'mirlash narxi yuqori.
- Qalin plastinka ishlov berish uchun mos emas.
Roll egilish
Rulonli bükme - bu uch rulonli yoki ko'p rulonli plastinka bükme mashinasidan foydalanib, bir nechta egilishlar orqali metall listni yoy shaklidagi, silindrsimon yoki konussimon qismlarga asta-sekin bükmek jarayonidir.
Taroziga:
- Katta egrilik bükülmesi uchun mos keladi: U doimiy ravishda katta radiusli yoki to'liq dumaloq qismlarni hosil qilishi mumkin.
- Bir xil deformatsiya: Bir martalik egilish natijasida yuzaga keladigan stress kontsentratsiyasidan saqlaning.
- U qalin plitalar va katta o'lchamli qismlarni qayta ishlay oladi.
Kamchiliklari:
- Burchakni boshqarish qiyin: Rolik masofasini bir necha marta sozlash kerak.
- Kichik egriliklar yoki o'tkir burchaklarga erishish oson emas.
- Uskunalarga investitsiya qilishning yuqori narxi.
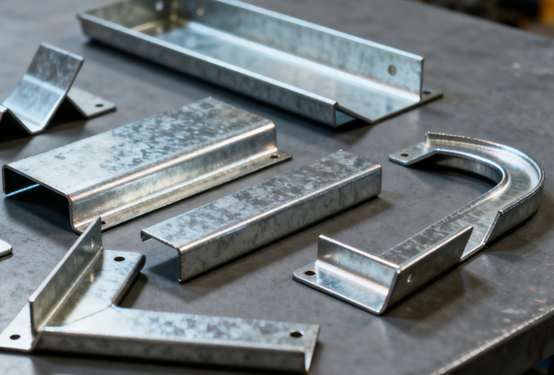
Yopish
Perforator metall listni juda yuqori bosim ostida pastki matritsaga bosadi va natijada material to'liq plastik deformatsiyaga uchraydi. Burchak deyarli to'liq matritsa bilan belgilanadi.
Taroziga:
- Juda yuqori o'lchovli va burchak aniqligi: Deyarli hech qanday tiklanish yo'q.
- O'tkir burchaklar yoki xarakterli qirralar: Aniq qismlarni qayta ishlash uchun javob beradi.
- Yaxshi shakllantirish mustahkamligi: Burchak to'liq qolip tomonidan boshqariladi.
Kamchiliklari:
- Yuqori uskunalar talablari: Yuqori tonnajli presslar kerak.
- Mog'orning qattiq aşınması: Yuqori bosim, qolip materiallariga yuqori talablar va issiqlik bilan ishlov berish.
- Yuqori bahosi: Mog'or ishlab chiqarish va texnik xizmat ko'rsatish narxi yuqori.
Havo egilishi
Havo bilan egilgan ish qismi faqat yuqori matritsaning uchi va pastki matritsaning V-oyugining ikkala tomoniga tegib ketadi. Perforator pastga bosilganda, metall aloqa nuqtalarida elastik-plastik deformatsiyaga uchraydi va kerakli burchakni hosil qiladi.
Burchak zarba chuqurligi bilan boshqariladi.
Taroziga:
- Kuchli burchakni sozlash imkoniyati: Bükme burchagini zımba zarbasini boshqarish orqali o'zgartirish mumkin, bu esa yuqori moslashuvchanlikni ta'minlaydi.
- Kam mog'or aşınması: Yuqori va pastki qoliplar orasidagi kichik aloqa maydoni tufayli qolipning xizmat qilish muddati uzoqroq.
- Yaxshi moslashuvchanlik: Xuddi shu qoliplar to'plami turli burchaklar va plastinka qalinliklariga ega qismlarni qayta ishlashi mumkin.
Kamchiliklari:
- Past burchak aniqligi: Bunga rebound katta ta'sir ko'rsatadi va empirik tuzatishni talab qiladi.
- Kattaroq egilish kuchi: Boshqa usullar bilan taqqoslaganda, u uskunaning tonnajiga yuqori talablarga ega.
Pastki
Perforator varaqni pastki matritsaning V-oyugi ostiga bosadi va bu matritsani shakllantirish uchun matritsaga to'liq yopishishini ta'minlaydi. Deformatsiya zonasida aniq plastik oqim yoki hatto bosma paydo bo'ladi.
Taroziga:
- Yuqori burchak aniqligi: deyarli hech qanday tiklanish yo'q va barqaror egilish burchagi.
- Yaxshi takrorlanuvchanlik: Yuqori mustahkamlik talablariga ega qismlarni ommaviy ishlab chiqarish uchun javob beradi.
- Zo'r sirt sifati: Aniq burmalar va chiroyli qirralar.
Kamchiliklari:
- Mog'or aşınması: Katta kontakt maydoni, aniq ishqalanish va stress konsentratsiyasi.
- Mog'orning tez-tez o'zgarishi: Turli xil plastinka qalinligi yoki burchaklari uchun qoliplarni almashtirish kerak.
- Yuqori energiya sarfi: A Kattaroq bosish kuchi talab qilinadi.
Metall listlarni bükme jarayonining ishlov berish bosqichlari
Jarayon tahlili
Bükmeden oldin, bükme burchagi, bükme radiusi, ochilish hajmi va yo'nalishini tasdiqlash uchun qism chizmasini diqqat bilan tahlil qiling va bükme ketma-ketligi oqilona ekanligini tekshiring.
Qism chizmalarini tahlil qilishdan maqsad noto'g'ri dizayn tufayli o'lchov xatolari yoki ish qismining aralashuvi muammolarining oldini olishdir.
Materialni tanlang
Bükme burchagi va plastinka qalinligi asosida ochilish hajmini hisoblang, bükme kompensatsiya koeffitsientini hisobga oling va keyin materiallarni tayyorlang. Bu jarayon xom ashyoning o'lcham aniqligini ta'minlash va keyingi bükme uchun poydevor yaratish uchun amalga oshiriladi.
Qolib tayyorlash
Egilgan qismning shakli, burchagi va qalinligiga qarab, bükme mashinasining tegishli yuqori shriftini, pastki shriftini va tonnajini tanlang va o'rnatish va ishga tushirishni amalga oshiring.
Qoliplarni tanlash egilish aniqligi va sirt sifatiga bevosita ta'sir qiladi. Turli xil plastinka qalinliklari turli xil V-oyoq o'lchamlarini moslashtirishni talab qiladi.
Joylashtirish
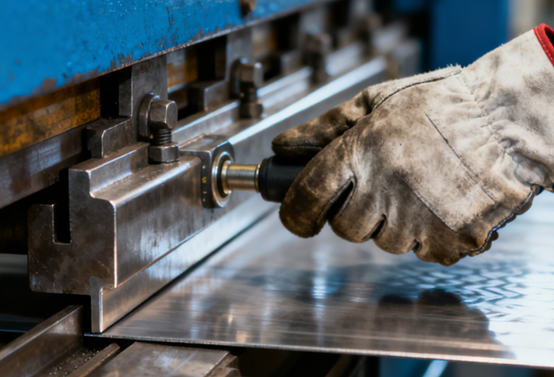
Operator ish qismini bükme mashinasining ish stoliga qo'yadi va uning to'xtatuvchi va joylashtirish moslamasi orqali to'g'ri joylashishini ta'minlaydi, uni bükme chizig'i bilan moslashtiradi. Bu qadam bükme burchagi va o'lchamining izchilligiga sezilarli ta'sir ko'rsatadi va joylashish aniqligi saqlanishi kerak.
Bükme operatsiyasi
Bükme mashinasini ishga tushiring. Zımba kerakli burchakni hosil qilish uchun list metallni pastki qolipga bosish uchun pastga bosadi. Operator ag'darilish yoki haddan tashqari tiklanishning oldini olish uchun pastga qarab bosim chuqurligini yoki harakatni boshqarishi kerak.
Bükme jarayonida materialga ta'sir qiluvchi kuch yo'nalishiga va chuqurchani boshqarishga e'tibor qaratish kerak.
O'lchovlarni tekshirish
Qismlarning egilishi tugagandan so'ng, burchak, yon uzunligi va tekisligi dizayn talablariga javob berishini tasdiqlash uchun o'lchash uchun transportyor, vernier kaliper yoki uch koordinatali o'lchash uskunasi ishlatiladi.
Agar tekshiruvdan so'ng mahsulotda og'ishlar aniqlansa, ularni konturni yoki qolip bo'shlig'ini aniq sozlash orqali tuzatish mumkin.
Ikkilamchi va aralash bükme
Murakkab qismlar uchun turli yo'nalishlarda bir nechta egilishlar yoki egilishlar talab qilinadi. Ikkilamchi egilishdan oldin, oldingi bosqichdagi egilish burchagi to'g'ri yoki yo'qligini tekshirish va shakllangan qismning qolipga xalaqit berishiga yo'l qo'ymaslikka e'tibor berish kerak.
Çapak
Ish qismi egilgandan so'ng, o'tkir qirralarning yig'ish yoki foydalanishga ta'sir qilishining oldini olish uchun burmalarni olib tashlash, qirqish va sirt bilan ishlov berish kerak. Agar keyinchalik payvandlash, kukun bilan qoplash yoki anodlash talab qilinsa, tashqi ko'rinish sifatini ta'minlash uchun burmalarni tozalash bosqichi ayniqsa muhimdir.
Yakuniy tekshirish
Oxir-oqibat, ish qismining o'lchamlari, burchaklari, tekisligi va tashqi ko'rinishini to'liq yoki tasodifiy tekshirish talab qilinadi. Faqat ularning chizmalar talablariga javob berishini tasdiqlaganidan keyingina himoya o'rash amalga oshirilishi mumkin.
Tashish va yig'ish paytida egilgan qismlarga zarar yetkazilmaganligiga ishonch hosil qiling va yetkazib beriladigan tayyor mahsulotlar sifatini kafolatlang.
Metall plitalarni bükme jarayonining afzalliklari
Metall listlarni bükme, metall listlarni qayta ishlashda eng ko'p qo'llaniladigan shakllantirish jarayonlaridan biri sifatida, bir qator afzalliklarga ega. Bu nafaqat strukturaviy mustahkamlikni ta'minlash, balki ishlab chiqarish samaradorligi va xarajatlarni nazorat qilishni ham hisobga oladi.
Yuqori aniqlik
Zamonaviy CNC bükme uskunalari bükme burchagi, holati va bosimini aniq boshqarishi mumkin. Bükme xatosi odatda ±0.5° ichida boshqariladi, bu qismlarning o'lchami va shaklining izchilligini ta'minlaydi va aniq yig'ish talablariga javob beradi.
Yuqori ishlab chiqarish samaradorligi
Metall listlarni bükme jarayonini boshqarish oson va qisqa siklga ega. Ayniqsa, CNC bükme mashinalaridan foydalanganda, dasturlashtirilgan ishlash orqali bir nechta uzluksiz bükme jarayonlariga erishish mumkin, bu esa ishlab chiqarish samaradorligini sezilarli darajada oshiradi. Bu ham partiyali, ham kichik partiyali ishlab chiqarish uchun mos keladi.
Tadbirkorlik
Plitali metall bükme, qolipni o'zgartirish yoki zarba parametrlarini sozlash orqali turli shakllar, burchaklar va plastinka qalinliklaridagi qismlarni ishlov berishi mumkin. Xuddi shu uskunalar bir nechta mahsulotlarga moslashishi mumkin va bir nechta navlar va kichik partiyalarning maxsus ishlab chiqarish rejimiga mos keladi.
Yuqori materiallardan foydalanish darajasi
Bükme asosan plastik deformatsiya orqali shakl o'zgarishiga erishadi, katta miqdorda kesish chiqindilarini hosil qilmaydi, yuqori materialdan foydalanish darajasiga ega, xom ashyo xarajatlarini tejaydi va yashil ishlab chiqarish kontseptsiyasiga mos keladi.
Yuqori sirt sifati
Bükme jarayonida material yuzasida aniq shikastlanishlar bo'lmaydi, bu yaxshi silliqlikni saqlaydi. U keyingi purkash, anodlash yoki payvandlash jarayonlariga to'g'ridan-to'g'ri kirishi mumkin, bu esa qayta ishlash bosqichlarini kamaytiradi.
Ilovalarning keng doirasi
Bükme texnologiyasi uglerod po'lati, zanglamaydigan po'lat, alyuminiy, mis va boshqalar kabi barcha turdagi metall plitalarga qo'llaniladi va elektronika, elektr jihozlari, avtomobillar, mexanik uskunalar va qurilish kabi sohalarda keng qo'llaniladi.
Metall plitalarni bükme jarayonining kamchiliklari
Moddiy mulk cheklovlari
Turli metallarning egiluvchanligi, mustahkamligi va elastikligi juda katta farq qiladi, bu esa egilish burchagi va o'lchov aniqligiga osongina ta'sir qilishi mumkin.
Masalan, yuqori mustahkamlikdagi po'lat yoki qattiq alyuminiy egilganda yorilishga moyil bo'ladi, yumshoq metallar esa haddan tashqari deformatsiyaga yoki notekis burmalar paydo bo'lishiga olib kelishi mumkin.
Orqaga qaytish effekti
Metalllarda egilgandan keyin elastik tiklanish hodisasi mavjud bo'lib, bu haqiqiy burchakning juda katta yoki juda kichik bo'lishiga olib keladi.
Ayniqsa, yuqori mustahkamlikdagi materiallar va katta egilish radiuslari haqida gap ketganda, prujinani orqaga qaytarishning qiyinligi yanada yuqori va uni tajriba yoki kompensatsiya jarayonlari orqali tuzatish kerak.
Kompleks egilish
Plitalar qalinligi katta bo'lganda yoki egilish burchagi murakkab bo'lganda, shakllantirish kuchiga talab sezilarli darajada oshadi, qolip va uskunaning tonnaji yuqori bo'lishi talab qilinadi va egilish chizig'ining og'ishi, yorilish yoki chuqurchaga tushish kabi muammolar yuzaga kelishi mumkin, bu esa shakllantirish jarayonini qiyinlashtiradi.
Yuqori malaka talabi
Bükme burchaklarini boshqarish, qolipni tanlash va ketma-ketlikni tartibga solish operatordan boy tajribaga ega bo'lishni talab qiladi; aks holda, notekis deformatsiya, burchakning og'ishi yoki ish qismining aralashuvi kabi muammolar yuzaga kelishi mumkin.
Metall plitalarni bükme jarayonining qo'llanilishi
Elektron sanoat
Metall listlar shassi, server korpuslari va tarqatish qutilari kabi mahsulotlarni ishlab chiqarishda keng qo'llaniladi. Ushbu turdagi mahsulotlar o'lchov aniqligi va issiqlik tarqalish ko'rsatkichlariga yuqori talablarga ega. Metall listlar konstruktsiyasi ichki elektron komponentlarni samarali himoya qilishi mumkin va texnik xizmat ko'rsatish va o'rnatish uchun qulaydir.
- Tarmoq shkafi
- Sanoat kompyuter korpusi
- Tarqatish qutisi
- Himoya qopqog'i
Aloqa uskunalari
Plitali metallga ishlov berish 5G aloqa bazaviy stansiyalari korpuslari, tarmoq tokchalari, yo'riqnoma korpuslari va boshqalarni ishlab chiqarish uchun ishlatilishi mumkin.
Plitali metall konstruktsiya ajoyib elektromagnit ekranlash ko'rsatkichlariga ega va chang o'tkazmaydigan, namlik o'tkazmaydigan va shovqinlarga qarshi aloqa uskunalari talablariga javob berishi mumkin.
Avtomobilsozlik
Metall listlar kuzov panellari, shassi kronshteynlari, shuningdek, mototsikllar va elektr transport vositalarining korpuslarini va boshqalarni ishlab chiqarish uchun ishlatiladi. Metall listlarni bükme va payvandlash jarayonlari orqali yuqori mustahkamlikdagi va yengil konstruktiv dizaynlarga erishish mumkin.
- Avtomobil eshiklari, kapot, bagaj qopqog'i
- Ramka va shassi qismlari
- Batareya tepsisi
Uy jihozlari
Metall listlarni ishlab chiqarish muzlatgichlar, kir yuvish mashinalari va konditsionerlar kabi mahsulotlarning qobiqlari va ichki qavslarida keng qo'llaniladi.
Plitali metall qismlar aniq ko'rinishga va yuqori yig'ish aniqligiga erishishi mumkin, shu bilan birga ajoyib issiqlik tarqalishi va himoya xususiyatlariga ega.
- Sovutgichning yon paneli
- Kir yuvish mashinasi korpusi
- Konditsionerning tashqi blokining tashqi korpusi
NOBLE: Sizning ishonchli metall plitalar ishlab chiqarish xizmat ko'rsatuvchingiz
Raqobatbardosh narxlarda mijozlar kutganidan ham oshib ketadigan maxsus metall list bükme xizmatlarini taqdim eting. Prototip dizaynidan tortib, metall list bükme ishlab chiqarishgacha, biz sizning yuqori aniqlik va barqaror ishlashga ega metall list bükme qismlarini olishingizni ta'minlash uchun tajribali jamoamiz va ilg'or ishlab chiqarish uskunalarimizga tayanamiz. Bir necha daqiqada narxni, metall list bükme qismlarini esa bir necha kun ichida oling!
ISO 9001:2015 va ISO13485-2016 sertifikatlariga ega bo'lgan NOBLE mijozlarimizga sifatli prototiplar va ishlab chiqarish qismlarini taqdim etishni kafolatlaydi. Yetuk va ilg'or qo'llab-quvvatlovchi metall bükme mashinalari va malakali texniklar tezkor prototiplash va ishlab chiqarish uchun aniq va yuqori sifatli metall bükme xizmatlarini taqdim etadilar.
tez so'raladigan savollar
Metall listlarni egishda prujinaning orqaga qaytishi qanday boshqariladi?
Prujinali ishlov berishning orqaga qaytishini egilish kuchini oshirish, tubini o'rnatish yoki tangalash usullaridan foydalanish, qolip burchaklarini sozlash yoki CNC dasturlash orqali kompensatsiya qilish orqali minimallashtirish mumkin. Materiallarni tanlash ham prujinali ishlov berishning orqaga qaytish xususiyatida muhim rol o'ynaydi.
Metall plitalarni bükmekte qanday keng tarqalgan muammolar mavjud?
Odatdagi muammolarga orqaga qaytish, egilish chiziqlaridagi yorilish, asboblarning aşınması va ko'p bosqichli egilishdagi o'lchov noaniqliklari kiradi. To'g'ri asboblar, material tayyorlash va burchakni kompensatsiya qilish bu muammolarning oldini olishga yordam beradi.
Qaysi sohalarda metall listlarni bükme keng qo'llaniladi?
Bu jarayon avtomobilsozlik, elektronika, maishiy texnika, telekommunikatsiya, aerokosmik va sanoat mashinalarida, asosan korpuslar, qavslar, korpuslar va strukturaviy komponentlar uchun keng qo'llaniladi.
Metall listni qanday qilib osongina egish mumkin?
Metall listni osongina egish uchun egilish chizig'ini belgilang, uni mahkam qising va egilish tormozi yoki vise yordamida barqaror bosim o'tkazing. Qalinroq yoki aniq qismlar uchun burchak va radiusni aniq boshqarish uchun CNC press tormozidan foydalaning.
Metall listlarni bükme usullarining asosiy turlari qanday?
Eng keng tarqalgan turlari havo bilan bükme, tubini o'rnatish, tanga bilan bükme, buklash va rulon bilan bükmeni o'z ichiga oladi. Har bir usul asboblarni sozlash, bükme aniqligi va kuch talablari jihatidan farq qiladi, bu esa ishlab chiqaruvchilarga material qalinligi va dizayn murakkabligiga qarab tanlash imkonini beradi.






