
Nima bu Sheet Mva boshqalar Curish?
Metall listlarni kesish texnologiyasi metall listlarni ajratish va ishlov berish uchun keng qo'llaniladigan usuldir. U asosan butun listni mexanik, termal yoki maxsus vositalar orqali kerakli shakl va o'lchamdagi qismlarga kesadi. An'anaviy usullarga kesish va teshish kiradi, zamonaviy jarayonlar esa lazer bilan kesish, plazma bilan kesish va suv oqimi bilan kesish kabi yuqori aniqlikdagi texnologiyalarni keng qo'llaydi, bu esa turli qalinlik va materiallardagi metallarni samarali qayta ishlashga imkon beradi.
Metall listlarni kesish texnologiyasining asosiy mohiyati material xususiyatlari va ishlab chiqarish talablariga asoslangan mos usulni tanlashdan iborat. Masalan, lazer bilan kesish murakkab profillar va silliq kesilgan yuzalar uchun mos keladi, plazma bilan kesish qalinroq plitalar uchun mos keladi va suv oqimi bilan kesish issiqlik ta'siridan qochishi mumkin. U metall listlarni ishlab chiqarishning birinchi jarayoniga bevosita xizmat qiladi, keyingi egilish, payvandlash va boshqa bo'g'inlar uchun aniq blankalarni taqdim etadi va mexanik uskunalar, avtomobilsozlik va aerokosmik kabi sohalarda keng qo'llaniladi.
S tarixiheet Mva boshqalar Cchiqish
Metall listlarni kesish tarixi an'anaviy qo'lda va mexanik usullar bilan boshlangan. Dastlabki hunarmandlar qo'lda kesish uchun qaychi va keski kabi asboblardan foydalanishgan. Sanoat inqilobidan so'ng, mexanik qirqish mashinalari va shtamplash presslari paydo bo'ldi, ular jismoniy qoliplarni kesish va bosimni ta'minladi. Bu samaradorlikni sezilarli darajada oshirdi, ammo ularning moslashuvchanligi va aniqligi cheklangan edi.
Zamonaviy kesish texnologiyasining inqilobi 20-asrning o'rtalarida boshlandi. Kislorodli kesish va plazmali kesish texnologiyalarining paydo bo'lishi qalin metall plitalarni kesish muammosini hal qildi. Keyinchalik, lazerli kesish texnologiyasi yuqori aniqlik va moslashuvchanligi tufayli asosiy oqimga aylandi, suv oqimi bilan kesish esa issiqlik ta'sirisiz sovuq kesish yechimini taklif qiladi.
S qanday ishlaydiheet Mva boshqalar Cchiqish Ish bormi?
Chizma tahlili
Muhandislar detal chizmalarini sinchkovlik bilan tahlil qilishlari, ularning geometrik shakllarini, o'lchovli bardoshliklarini, texnik talablarini va keyingi ishlov berish ehtiyojlarini aniq tushunishlari kerak. Shu asosda kesish yo'lini rejalashtirish, eng mos kesish jarayonini tanlash, materialdan foydalanish tezligini maksimal darajada oshirish uchun varaqning joylashuv sxemasini aniqlash va batafsil ishlov berish dasturini tuzish kerak.
Materialni tayyorlash
Chizma talablariga muvofiq, tegishli metall listni tanlang va uning materiali, qalinligi va sirt holati standartlarga javob berishini tekshiring. Keyinchalik, listni ish stoliga aniq joylashtiring va uni armatura, magnit so'rg'ich yoki vakuumli adsorbsiya stollari va boshqa moslamalar yordamida mahkamlang.
Uskunani sozlash
Rasmiy kesishdan oldin, kesish uskunasi nozik tarzda sozlanishi kerak. Bunga tegishli kesish boshini o'rnatish va kalibrlash, yordamchi gaz bosimi standartga mos kelishini tekshirish va material turi va qalinligiga qarab quvvat, tezlik va chastota kabi optimal yadro parametrlarini o'rnatish kiradi.
Lazer bilan kesish uchun fokus holatini ham sozlash kerak. Plazma bilan kesish uchun mos oqim va kesish naychasining balandligini aniqlash kerak.
Kesish ijrosi
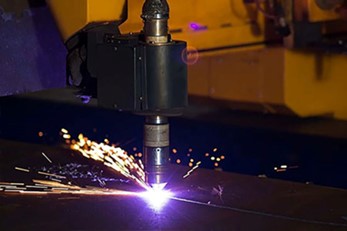
Materiallar va uskunalar tayyor bo'lgandan so'ng, uskunani ishga tushiring va oldindan o'rnatilgan ishlov berish dasturini bajaring. Ushbu jarayon davomida operator kesish holatini diqqat bilan kuzatishi, uchqunlarning shaklini va shlak chiqishi normalmi yoki yo'qligini kuzatishi va uskunaning ishlashi paytida har qanday g'ayritabiiy tovushlarni tinglashi kerak.
Zamonaviy avtomatlashtirilgan uskunalar odatda real vaqt rejimida monitoring tizimlari bilan jihozlangan bo'lib, ular teshilish muvaffaqiyatli bo'lganmi yoki yo'qmi, to'qnashuv xavfi bormi yoki yo'qligini avtomatik ravishda aniqlay oladi va vaziyatga qarab kesish parametrlarini aniq sozlaydi.
Keyingi ishlov berish
Kesish tugagandan so'ng, ish qismi keyingi ishlov berish maydoniga o'tkaziladi. Avval ish qismidagi burmalar, shlaklar va boshqa moddalarni olib tashlash kerak. Agar kerak bo'lsa, qirralarni silliq va tekis qilish uchun silliqlash amalga oshirilishi kerak. Keyin, kaliperlar, projektorlar yoki uch koordinatali o'lchash mashinalari kabi asboblar yordamida ish qismining asosiy o'lchamlari, kontur aniqligi va sirt sifati chizma talablariga to'liq mos kelishini ta'minlash uchun qat'iy tekshiriladi.
Faqat tekshiruvdan o'tgan malakali qismlar keyingi ishlab chiqarish jarayoniga, masalan, bükme va payvandlashga o'tishi mumkin, bu esa yakuniy mahsulot sifatini ta'minlash uchun muhim nazorat nuqtasidir.
S da ishlatiladigan metall materiallarheet Mva boshqalar Cchiqish
Zanglamaydigan po'lat
Zanglamaydigan po'lat o'zining ajoyib korroziyaga chidamliligi, chidamliligi va jozibali sirt qoplamasi tufayli metall plitalarni kesish uchun eng mashhur materiallardan biridir.
ilovalar:
Tibbiy asbob-uskunalar, oshxona jihozlari, avtomobil bezaklari va me'moriy panellarda qo'llaniladi.
Yumshoq po'lat
Uglerodli po'lat o'zining mustahkamligi, qattiqligi va tejamkorligi bilan mashhur. Uni qayta ishlash oson va konstruktiv qismlar uchun mos keladi.
ilovalar:
Mashinasozlik, avtomobil ramkalari, qurilish va sanoat uskunalarida keng qo'llaniladi.
aluminiy
Alyuminiy yengil, korroziyaga chidamli va ajoyib issiqlik va elektr o'tkazuvchanligiga ega. Biroq, u aks ettiruvchi va aniq kesish uchun maxsus lazer to'lqin uzunliklarini talab qiladi.
ilovalar:
Aerokosmik komponentlarda, elektron korpuslarda, avtomobil panellarida va maishiy elektronikada qo'llaniladi.
mis
Mis yuqori elektr va issiqlik o'tkazuvchanligini ta'minlaydi, bu esa uni elektr komponentlari uchun zarur qiladi. U aks ettiruvchi va lazer bilan kesish qiyin bo'lishi mumkin.
ilovalar:
Elektr ulagichlarida, shinalarda, issiqlik almashtirgichlarda va dekorativ panellarda ishlatiladi.
jez
Guruch mis va ruxning qotishmasi bo'lib, yaxshi ishlov berish qobiliyati, korroziyaga chidamliligi va jozibali oltin ko'rinishini ta'minlaydi.
ilovalar:
Dekorativ qismlar, nom plitalari, asboblar va me'moriy jihozlar uchun ideal.
Galvanizli po'lat
Galvanizli po'lat zang va korroziyadan himoya qiluvchi rux qoplamasiga ega. U chidamlilikni nisbatan arzon narx bilan birlashtiradi.
ilovalar:
HVAC kanallarida, avtomobil qismlarida va maishiy texnikada keng tarqalgan.
titanium
Titan ajoyib mustahkamlik-og'irlik nisbati, yuqori korroziyaga chidamlilik va ajoyib biomoslik bilan ajralib turadi. U qimmatroq, ammo muhim dasturlar uchun ideal.
ilovalar:
Aerokosmik, tibbiy implantlar va yuqori samarali mashinalarda qo'llaniladi.
| ashyo | Asosiy kesish usullari | Asosiy afzalliklari |
| Zanglamaydigan po'lat | Lazer, suv oqimi | Korroziyaga chidamlilik, kuch |
| Karbon po'latdir | Lazer, plazma | Kuchli, arzon |
| aluminiy | Lazer, suv oqimi | Yengil, o'tkazuvchan |
| mis | Suv o'tkazmaydigan, tolali lazer | Supero'tkazuvchi, bardoshli |
| jez | Lazer, suv oqimi | Estetik, ishlov beriladigan |
| Galvanizli po'lat | Lazer, plazma | Zangga qarshi, arzon |
| titanium | Suv oqimi, lazer | Yuqori kuchga ega, biomoslashuvchan |
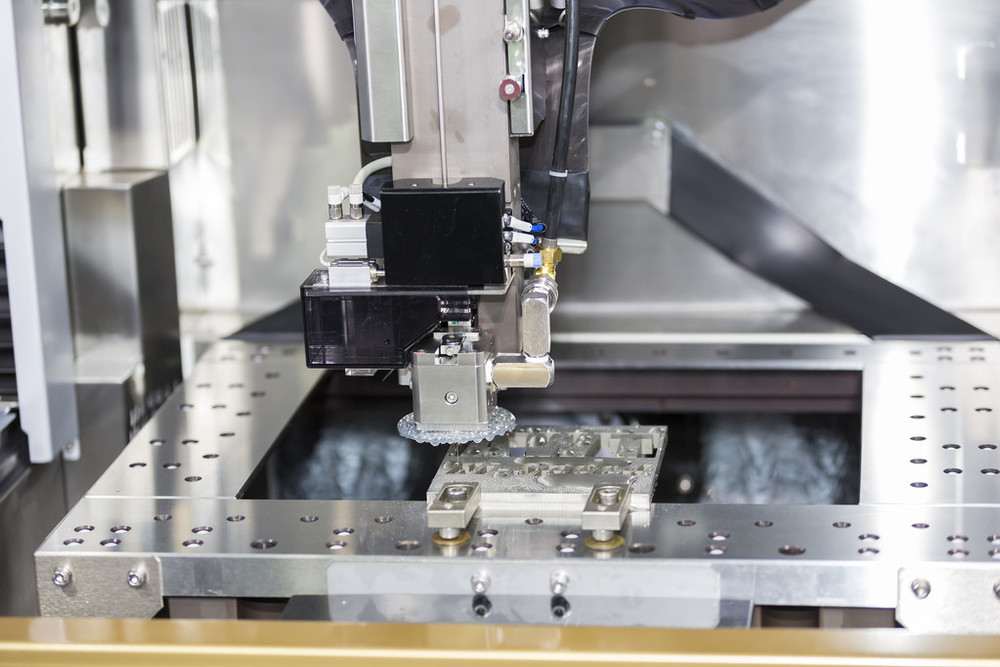
Metall kesish jarayonlari turlari
Plitalar lazer bilan kesish
Lazerli kesish materialni eritish, bug'lantirish yoki yoqish orqali kesishga erishish uchun issiqlik manbai sifatida yuqori energiya zichligiga ega fokuslangan lazer nuridan foydalanadi. Bu yuqori aniqlik va moslashuvchanlikka ega bo'lgan kontaktsiz ishlov berish usuli bo'lib, bu ayniqsa murakkab konturlar va mayda qismlarni ishlov berish uchun juda mos keladi. Uning kesish tezligi tez, issiqlik ta'sir qiladigan zona kichik va kesma sifati odatda juda silliq.
Lazer turiga ko'ra, uni asosan tolali lazer bilan kesish va CO2 lazer bilan kesishga bo'lish mumkin. Lazer bilan kesish deyarli barcha metall plitalarga, ayniqsa o'rta va ingichka plitalar sohasida qo'llaniladi.
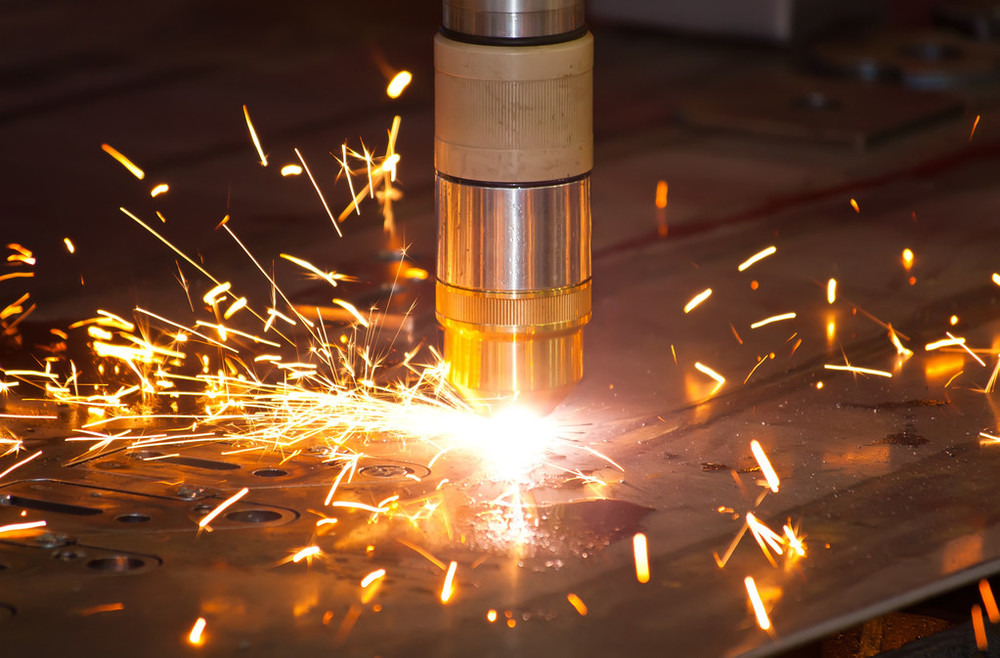
Plitali metall Plazma kesish
Plazma kesish materialni siqilgan plazma yoyi orqali eritadi va erigan metallni puflab, kesma hosil qilish uchun yuqori tezlikdagi gaz oqimidan foydalanadi. Plazma kesishning asosiy afzalligi uning o'rta va qalin plitalarni, shuningdek, yuqori o'tkazuvchan metallarni juda tez kesish tezligi bilan samarali kesish qobiliyatidadir. Biroq, uning kesish aniqligi va kesimining silliqligi odatda lazer kesish kabi yaxshi emas va issiqlik ta'sir qiladigan zona ham kattaroqdir.
Plazma kesish texnologiyasi og'ir mashinasozlik, kemasozlik, po'lat konstruktsiyalar va boshqa sohalarda keng qo'llaniladi va qalin plitalarni qayta ishlash uchun iqtisodiy va samarali yechimdir.
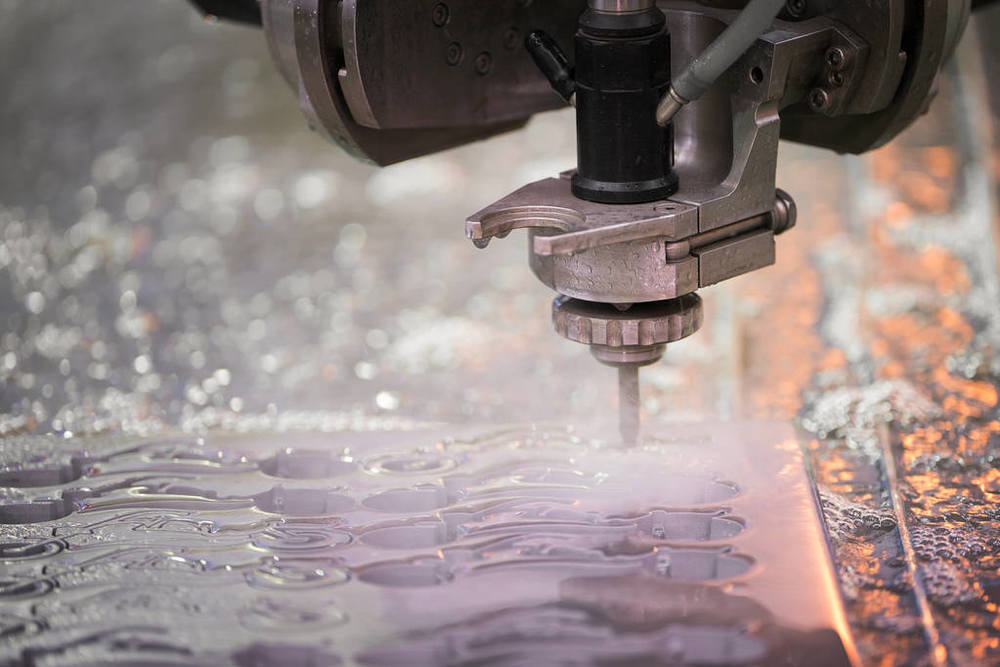
Plitali metall Waterjet kesish
Suv oqimi bilan kesish sovuq holatda kesish jarayonidir. U materiallarni yemirilishi uchun ultra yuqori bosimli suv oqimi yoki abraziv moddalar bilan aralashtirilgan suv oqimidan foydalanadi. Uning eng katta afzalligi shundaki, kesish jarayonida issiqlik hosil bo'lmaydi, shuning uchun materialda issiqlik ta'sir qiladigan zona, issiqlik deformatsiyasi yoki metallografik o'zgarish umuman bo'lmaydi.
Suv oqimi bilan kesish metall va toshdan tortib shisha va kompozit materiallargacha bo'lgan har qanday materialni kesishi mumkin va boshlang'ich nuqtasi o'zboshimchalik bilan, juda yuqori moslashuvchanlik bilan amalga oshiriladi. Kamchiliklari shundaki, kesish tezligi nisbatan sekin va uskunaning ishlash narxi yuqori. Ko'pincha u turli teksturalarga ega issiqlikka sezgir yoki kompozit materiallarni qayta ishlash uchun ishlatiladi.
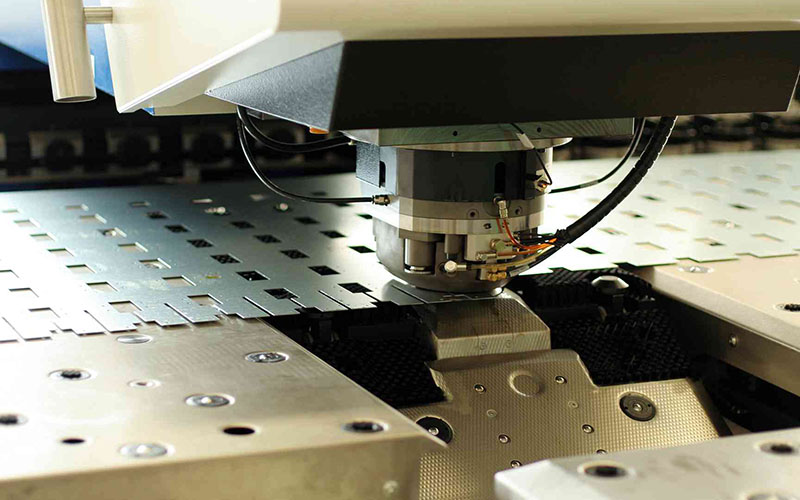
Plitali metall Delgi
Teshiklash - bu an'anaviy mexanik ishlov berish usuli bo'lib, kuchli mexanik bosim orqali metall listni kesish, teshish yoki bo'sh metallni tayyorlash uchun pressga o'rnatilgan qolipdan foydalanadi. U nisbatan standartlashtirilgan shaklga ega bo'lgan ko'p miqdordagi qismlarni ishlab chiqarish uchun mos keladi. Uning ishlov berish tezligi juda tez va uni bitta shtamplashda shakllantirish mumkin. Qoliplarning narxi nisbatan yuqori, ammo har bir bo'lak uchun ishlov berish narxi juda past.
Ko'p sonli standart teshiklar yoki oddiy shakllarni talab qiladigan qismlar, masalan, shassi shkaflari va elektr komponentlari uchun shtamplash eng samarali va tejamkor tanlov bo'lib qolmoqda.
afzalliklari ning Sheet Mva boshqalar Cchiqish
Yuqori aniqlik
Zamonaviy metall listlarni kesish texnikasi, ayniqsa lazer bilan kesish, juda yuqori o'lchov aniqligiga erishishi mumkin, bardoshlik ±0.1 millimetr yoki undan ham kichikroq oraliqda osongina boshqariladi. Bu shuni anglatadiki, ishlov berilgan qismlar aniq o'lchamlarga va kuchli almashinuvchanlikka ega.
Ajoyib takroriylik
Raqamli dasturlash boshqaruvining joriy etilishi tufayli, dastur o'rnatilgandan so'ng, bir xil qismlar bir xil miqdordagi ishlab chiqarilishi mumkin, bu esa keng ko'lamli ishlab chiqarishda sifatning barqarorligi va izchilligini ta'minlaydi va keyingi avtomatlashtirilgan yig'ish uchun mustahkam poydevor yaratadi.
Yuqori darajadagi moslashuvchanlik
Metall listlarni kesish, ayniqsa lazer va suv oqimi kabi kontaktsiz ishlov berish usullari mislsiz moslashuvchanlikni ta'minlaydi. Qimmat jismoniy qoliplar yasashga hojat yo'q. Kompyuter chizmalari va dasturlarini o'zgartirish orqali turli shakl va o'lchamdagi qismlarni tezda almashtirish va qayta ishlash mumkin, bu kichik partiyali, ko'p turdagi ishlab chiqarish va tezkor prototiplash uchun juda mos keladi.
Bundan tashqari, ushbu jarayonlar uglerod po'lati, zanglamaydigan po'lat, alyuminiy, misdan tortib titan qotishmalari va hatto metall bo'lmagan materiallargacha bo'lgan turli xil metall materiallarni qayta ishlashga qodir. Suv oqimi bilan kesish deyarli har qanday material bilan ishlov berilishi mumkin, bu barcha sohalarning material talablariga javob beradi.
Yuqori samaradorlik
An'anaviy qo'lda yoki mexanik ishlov berish bilan solishtirganda, avtomatlashtirilgan kesish juda tez, ayniqsa lazer bilan yupqa plitalarni kesishda; bu ishlab chiqarish tsiklini sezilarli darajada qisqartirishi mumkin.
Materiallardan foydalanish
Metall listlarni kesish kompyuter tomonidan optimallashtirilgan aqlli joylashtirish tizimi orqali amalga oshirilishi mumkin, bu esa qismlarni metall listga eng ixcham va oqilona tarzda joylashtirish imkonini beradi, bu esa burchaklardagi chiqindilarni minimallashtiradi va metall listlardan foydalanish darajasini sezilarli darajada yaxshilaydi. Bu xom ashyo xarajatlarini bevosita kamaytiradi va bunday tejashning samarasi, ayniqsa, keng ko'lamli ishlab chiqarishda hayratlanarli.
baland Sifatli kesish
Ko'plab ilg'or kesish texnikalari juda silliq va vertikal kesish yuzalariga bevosita erishishi mumkin. Lazerli kesishning ko'ndalang kesimining silliqligi juda yuqori, suv oqimi bilan kesish esa materialning asl xususiyatlarini saqlab qolishi mumkin.
Kesishdan so'ng, qismlar ko'pincha ikkilamchi silliqlash va pardozlash jarayonlarini talab qilmaydi yoki juda kam miqdorda talab qiladi va to'g'ridan-to'g'ri bükme, payvandlash yoki yig'ish bosqichiga kirishi mumkin. Bu nafaqat vaqt va mehnat xarajatlarini tejaydi, balki ikkilamchi ishlov berish natijasida kelib chiqishi mumkin bo'lgan o'lchov og'ishlari yoki sirt shikastlanishining oldini oladi, umumiy ishlab chiqarish samaradorligi va sifatini oshiradi.
Sdagi qiyinchiliklarheet Mva boshqalar Cchiqish
Moddiy qiyinchiliklar
Turli materiallar o'ziga xos xususiyatlari tufayli maxsus kesish usullarini talab qiladi. Masalan, alyuminiy va mis kabi aks ettiruvchi metallar lazer energiyasini juda kam yutadi. Bu ularni kesishni qiyinlashtiradi. Ular yorug'likni qaytarishi va lazer uskunasiga zarar yetkazishi mumkin. Boshqa tomondan, maxsus qotishma po'lat va titan qotishmalari kabi qattiq materiallar kesish tezligini pasaytiradi. Ular, shuningdek, pichoqlar va sarf materiallarini tezroq eskiradi.
Sirt sharoitlari ham muhim ahamiyatga ega. Qoplamalar, zang yoki yog' dog'lari kesishga xalaqit berishi mumkin. Bu ko'pincha notekis qirralarga yoki qoldiq shlaklarga olib keladi. Har bir material uchun to'g'ri kesish parametrlarini o'rnatish asosiy muammo bo'lib qolmoqda.
Termal buzilish muammolari
Lazer va plazma bilan kesish kabi termal kesish jarayonlari muqarrar ravishda materialga katta miqdorda issiqlik kiritadi. Agar parametrlar to'g'ri nazorat qilinmasa, issiqlik ortiqcha to'planib, kesish maydonidan tashqaridagi materialga tarqaladi, bu esa mahalliy kuchlanish va termal deformatsiyaga olib keladi, natijada o'lchamlarning og'ishi va qismlarning shaklining buzilishi kuzatiladi. Bu, ayniqsa, yupqa plastinkali ishlov berishda yaqqol ko'zga tashlanadi.
Issiqlik ta'sir qiladigan zonani boshqarish va deformatsiyani minimallashtirish uchun quvvat, tezlik va havo bosimi kabi parametrlarni aniq muvozanatlash va issiqlikni tarqatish uchun oqilona kesish yo'li dizaynini qo'llash zarur. Bu operator tajribasi va uskunaning barqarorligiga yuqori talablar qo'yadi.
Qalinligi va aniqligi
Barcha kesish usullarining chegarasi bor. Qalin materiallarni kesish past aniqlikni anglatadi. Masalan, lazer bilan kesish yupqa varaqlarda juda aniq. Ammo qalinroq plitalar bilan kesish kengroq va qo'polroq bo'ladi. Plazma bilan kesish qalin plitalarda yaxshi ishlaydi, ammo kesish sifati past.
Sekinlashish sifatni yaxshilaydi, ammo samaradorlikka putur yetkazadi. Tezlashtirish to'liq bo'lmagan kesishni qoldirishi yoki shlak hosil qilishi mumkin. Har bir qalinlik uchun to'g'ri usulni topish va tezlik, aniqlik va sifatni muvozanatlash asosiy qiyinchilikdir.
Xarajatlar samaradorligi balansi
Metall listlarni kesishning xarajatlar tarkibi murakkab bo'lib, uskunalar, energiya, gazlar, qismlarni almashtirish va ishchi kuchini o'z ichiga oladi. Masalan, lazer bilan kesish yuqori aniqlikni ta'minlaydi, ammo yuqori investitsiyalar, texnik xizmat ko'rsatish va uzluksiz gaz xarajatlarini talab qiladi.
Shuning uchun, rentabellik puxta optimallashtirishga bog'liq. Bunga yaxshiroq joylashtirish orqali materialdan foydalanishni yaxshilash, optimal parametrlar bilan qismlarning ishlash muddatini uzaytirish va aqlli ishlab chiqarish jadvali orqali uskunalarning samaradorligini oshirish kiradi. Bunday choralar umumiy rentabellikni oshirish uchun juda muhimdir.
Metall plitalarni kesishda narx omillari - narxga nima ta'sir qiladi?
Moddiy xarajatlar
Xom ashyo sotib olish qiymati umumiy narxning asosini tashkil qiladi. Turli materiallar va texnik xususiyatlarga ega metall plitalarning narxi juda katta farq qiladi. Eng muhimi, materialdan foydalanish darajasi, ya'ni qismlarni bitta varaqqa qanday joylashtirish kerakligi.
Joylashtirishni optimallashtirish, iloji boricha ko'proq foydali qismlarni kesib tashlash va chekka va burchaklardagi chiqindilarni kamaytirish har bir qismga ajratilgan material narxini bevosita kamaytirishi mumkin. Bu xarajatlarni nazorat qilishning eng samarali usuli.
Jarayonni tanlash
Turli kesish jarayonlarining operatsion xarajatlar tarkibi juda katta farq qiladi. Lazerli kesish elektr energiyasi, yordamchi gaz va linzalar kabi zaif qismlarga bog'liq. Plazma kesish elektrodlar va nozullarni iste'mol qiladi; suv oqimi bilan kesish yuqori bosimli muhrlar va kesish boshlarini eskiradi.
Jarayonni tanlash energiya sarfiga, gaz sarfiga va zaif qismlarni almashtirish chastotasiga bevosita ta'sir qiladi.
Mehnat va operatsion samaradorlik
Mashinasozlik vaqti bevosita mehnat va mashina xarajatlari bilan bog'liq. Uning uzunligi kesish yo'lining optimallashtirish darajasiga, kirish va kesish tezligiga, shuningdek, uskunaning yuksiz ishlash vaqtiga bog'liq. Operatorlarning mahorat darajasi ham juda muhimdir.
Tajribali operatorlar materiallarni dasturlashi, mahkamlashi va kutilmagan nosozliklarni tezroq hal qilishi mumkin, shu bilan uskunaning umumiy samaradorligini oshiradi, ishlamay qolish vaqtini kamaytiradi va mahsulot birligiga to'g'ri keladigan ishchi kuchi narxini bilvosita kamaytiradi.

Keyingi ishlov berish
Kesish tugagandan so'ng yuzaga keladigan xarajatlarni ham e'tiborsiz qoldirmaslik kerak. Agar kesish sifati yuqori bo'lsa, kesma silliq bo'lsa va shlak osilgan bo'lmasa, silliqlash va pardozlash kabi ikkilamchi ishlov berish uchun ishchi kuchi va vaqtni tejash yoki kamaytirish mumkin.
Metall plitalarni kesish uchun bardoshlilik va aniqlik standartlari
Tayyorlangan prototiplar va qismlarning manevrliligi va aniqligini ta'minlash uchun bizning maxsus metall listlarni kesish xizmatlari standartlarimiz quyidagilar:
| Hajmi tafsilotlari | chidam |
| Chetdan chekkaga, bitta sirt | +/- 0.010″ |
| Chetdan teshikka, bitta sirt | +/- 0.010″ |
| Teshikdan teshikka, bitta sirt | +/- 0.010″ |
| Teshik diametri, bitta sirt | +/- 0.010″ |
| Chetdan xususiyatgacha, bir nechta sirt | +/- 0.030″ |
| Overformed qism, bir nechta yuzalar | +/- 0.030″ |
| Burilish burchagi | +/- 1 daraja |
S uchun maslahatlarheet Mva boshqalar Cchiqish
PPE kiying
Metall listlarni kesish operatsiyalarini bajarishda, jarayon davomida va standartlashtirilgan tarzda to'liq himoya vositalarini kiyish juda muhimdir.
Yuqori sifatli ko'zoynaklar yoki himoya yuz qalqonlari yuqori tezlikda uchib ketadigan metall qoldiqlari va uchqunlarni samarali ravishda to'sib qo'yishi mumkin. Mustahkam va bardoshli mehnatni muhofaza qilish qo'lqoplari qo'llarni varaqning o'tkir qirralari tufayli kelib chiqadigan kesishlardan va ishlov berish paytida yuqori haroratdan kuyishdan himoya qilishi mumkin.
Ko'pgina kesish moslamalari ish paytida juda yuqori darajadagi shovqin chiqarganligi sababli, eshitish qobiliyatining doimiy shikastlanishining oldini olish uchun professional eshitish himoya vositalarini taqish juda muhimdir.
Ventilyatsiyani ta'minlang
Kesish jarayoni, ayniqsa lazer bilan kesish, plazma bilan kesish yoki olov bilan kesish, ko'p miqdorda zaharli metall bug'lari, zararli gazlar va muallaq zarrachalar hosil qiladi. Shuning uchun, havo aylanishini ta'minlash va zararli tutunni tezda tashqariga chiqarib yuborish uchun operatsiyalar kuchli egzoz va changni tozalash tizimlari bilan jihozlangan ustaxonalarda amalga oshirilishi kerak.
Asboblarni saqlash
Qo'lda ishlaydigan asboblar bo'ladimi yoki avtomatlashtirilgan uskunalardagi sarflanadigan materiallar bo'ladimi, ularning kesish qirralarining o'tkirligini saqlash samaradorlik va xavfsizlikni ta'minlashning asosiy poydevoridir.
To'mtoq kesish asboblari kesish qarshiligini sezilarli darajada oshiradi, bu nafaqat ko'proq kuch sarflashni talab qiladi va charchoqni keltirib chiqaradi, balki ularni sirpanish, orqaga qaytish va boshqa nazoratdan tashqari holatlarga ko'proq moyil qiladi, bu esa jiddiy baxtsiz hodisalarga olib kelishi mumkin. Bundan tashqari, eskirgan kesish asboblari yomon kesish yuzalarini hosil qiladi va keyingi ishlov berish qiyinligini oshiradi.
Xavfsiz materiallar
Kesish boshlanishidan oldin, metall plitani ishchi platformaga barqaror mahkamlash uchun dastgoh penseleri, C shaklidagi penseler, maxsus moslamalar yoki magnit patronlar kabi asboblardan foydalanish kerak. Bu qadam kesish kuchi ta'sirida plitaning siljishi, tebranishi yoki ag'darilishining oldini oladi va shu bilan kesish o'lchamlarining aniqligini ta'minlaydi.
Eng muhimi, barqaror siqish asbob yo'lining og'ishi va varaqning to'satdan harakatlanishi natijasida ish qismining chiqib ketishi kabi xavflarni samarali ravishda oldini oladi va ko'plab mexanik shikastlanish xavflarini tubdan yo'q qiladi.
Uskunani to'g'ri ishlating
Barcha elektr asboblari va CNC uskunalariga nisbatan yuqori darajadagi hushyorlik saqlanishi kerak. Har qanday qurilmani ishga tushirishdan oldin, uning quvvat simini, kalitini va himoya qopqog'ini butunligini tekshiring. Ish paytida yuqori darajada diqqatni jamlash va foydalanish tartib-qoidalariga qat'iy rioya qilish kerak.
Qo'llar harakatlanuvchi qismlardan va kesish boshidan uzoqroq tutilishi kerak. Topshiriqni bajarishdan yoki biron bir sozlash yoki tozalashdan oldin, uskunaning to'liq o'chirilganligiga va ishlamayotganligiga ishonch hosil qiling.
Nima uchun NOBLE'ning metall listlarni kesish xizmatini tanlash kerak?
Ko'p yillik boy metall listlarni kesish tajribasiga ega bo'lgan NOBLE mijozlarga mislsiz yuqori aniqlikdagi metall listlarni kesish qismlarini taqdim etadi. Narxni bir necha daqiqada, ehtiyot qismlarni esa bir necha kun ichida oling.
NOBLE kompaniyasining metall listlarni kesish xizmatlari lazer va suv o'tkazgich yordamida deyarli har qanday materialni kesishi mumkin. NOBLE har qanday loyiha uchun bir martalik yechimni taqdim etadi, tezkor narxlarni, turli xil materiallarni va metall listlarni kesishning turli xil usullarini taqdim etadi.
NOBLE - bu sizning g'oyalaringizni haqiqatga aylantirish uchun ulkan ishlab chiqarish resurslari, mos texnologiya, soddalashtirilgan jarayon, mutaxassislarning ko'rsatmalari va mukammal sifatli tekshirish jarayoniga ega bo'lgan prototip dizaynidan tortib ishlab chiqarishgacha bo'lgan ishonchli yagona maxsus ishlab chiqarish yechimingiz.
tez so'raladigan savollar
Metall listlarni kesishning eng aniq usuli qanday?
Lazerli kesish, ayniqsa, tolali lazerli kesish, metall listlarni kesishning eng aniq usuli sifatida keng tarqalgan. U ±0.1 mm gacha bo'lgan qattiqlikka erisha oladi va minimal issiqlik ta'sir zonasi bilan juda toza, burmalarsiz qirralarni hosil qiladi. Bu uni yuqori aniqlik muhim bo'lgan murakkab konturlar va murakkab dizaynlar uchun ideal qiladi.
Lazerli kesgich metall listni qancha qalinlikda kesishi mumkin?
Maksimal qalinlik lazerning quvvatiga va material turiga bog'liq. Odatdagi yuqori quvvatli sanoat tolali lazer yumshoq po'latni taxminan 25 mm gacha, zanglamaydigan po'latni 20 mm gacha va alyuminiyni 12 mm gacha kesishi mumkin. Biroq, yupqa materiallarda (15-20 mm dan kam) optimal tezlik va kesish sifati uchun lazerlar plazma yoki olovli kesishga qaraganda ancha samaraliroq.
Lazer bilan kesish plazma bilan kesishdan qimmatroqmi?
Bu qo'llanilishga bog'liq. Lazer bilan kesishning boshlang'ich narxi yuqoriroq va gaz va texnik xizmat ko'rsatish tufayli soatiga ishlash qimmatroq bo'lishi mumkin. Biroq, yupqa va o'rta qalinlikdagi materiallar uchun uning yuqori tezligi, aniqligi va ikkilamchi pardozlashga bo'lgan ehtiyojning kamayishi uni umuman olganda tejamkorroq qilishi mumkin. Plazma odatda qalin konstruktiv po'latni kesish uchun yaxshiroq byudjet variantidir, bu yerda o'ta aniqlik asosiy masala emas.
Alyuminiyni suv o'tkazgich bilan kesish mumkinmi?
Albatta. Suv oqimi bilan kesish alyuminiyni kesish uchun ajoyib tanlovdir. Sovuq kesish jarayoni sifatida u issiqlik chiqarmaydi, ya'ni materialning xususiyatlarini o'zgartirishi yoki egrilikka olib kelishi mumkin bo'lgan issiqlik ta'sir qiladigan zona yo'q, ayniqsa issiqlikka sezgir alyuminiy qotishmalarida. U tijoratda mavjud bo'lgan har qanday qalinlikdagi alyuminiyni toza ravishda kesib tashlashi mumkin.
Lazerli to'sarning maksimal qalinligi qancha?
Maksimal qalinlik lazerning quvvatiga va materialiga bog'liq. Yuqori quvvatli sanoat tolali lazer odatda quyidagilarni kesishi mumkin:
- Yumshoq po'lat: 25-30 mm gacha
- Zanglamaydigan po'lat: 20-25 mm gacha
- Alyuminiy: 12-15 mm gacha
Bulardan tashqari qalinliklar uchun plazma yoki suv o'tkazgich bilan kesish ko'pincha samaraliroq va samaraliroq bo'ladi.






