
Giriş
Çoğu atölye büyük donanım yükseltmelerinin peşindedir. Daha hızlı bir iş mili veya daha yeni bir beş eksenli sistemin her şeyi çözeceğini düşünürler. Ancak gerçek kazanımlar – her parçadan dakikalar kazandıran kazanımlar – kodda gizlidir. Metaller için daha akıllı takım yolu stratejileri, takım ömrünü doğrudan uzatır, parça kalitesini iyileştirir ve tek bir yeni makine satın almadan verimli CNC işleme sağlar.
İşte gerçek şu: İşe yarayan on stratejiyi ele alıyoruz. Bunlar teori değil. Takım yollarınızı optimize etmek, CNC işleme çevrim süresini yüzde altmışa kadar azaltmak ve havacılık, otomotiv ve tıbbi bileşenler için gereken sıkı toleransları korumak için kanıtlanmış yöntemlerdir.
İster programlamayı kendiniz yapın ister dışarıdan bir ortak değerlendirin, bu prensipleri anlamak önemlidir. İş tekliflerinizi değiştirir. Kar marjlarınızı korur. İşletmenizin rekabet gücünü korur. Şimdi stratejilere geçelim.
CNC Takım Yolu Optimizasyonu Nedir ve Neden Önemlidir?
Öncelikle neyden bahsettiğimizi netleştirelim. CNC takım yolu optimizasyonu sadece kod yazıp başlat düğmesine basmaktan ibaret değildir. Bu, takımın rotasını, hızını ve her an ne kadar malzemeyle temas ettiğini programlamanın bilinçli bir uygulamasıdır. Amaç basittir: Daha az zaman, daha kısa takım ömrü ve daha az malzeme israf ederek bitmiş parçayı elde etmek.
Neden uğraşasınız ki? Faydaları doğrudan kârınızı etkiler.
- Döngü süresi kısalır. Vardiya başına daha fazla parça işliyorsunuz. Başka bir makine satın almadan daha yüksek verimlilik elde ediyorsunuz.
- Aletin kullanım ömrü uzar. Karbür ucuz değil. Bir aletin kullanım ömrünü iki katına çıkarmak, sarf malzemesi maliyetlerinizi önemli ölçüde azaltır.
- Yüzey kalitesi iyileşir. İyi yollar, zımpara kağıdıyla tezgah başında geçirilen süreyi veya ikincil bir son işlem uygulamasını azaltır.
- Makinenin kullanım ömrü uzar. Daha yumuşak takım geçişi, mil ve eksenlere daha az darbe gelmesi anlamına gelir. Sermaye ekipmanınız daha uzun süre dayanır.
- Süreçler öngörülebilir hale gelir. Doğru yol izlendiğinde, sonuç tekrarlanabilir olur. Daha az hurda parça, daha az yeniden işleme.
Şimdi işin detaylarına gelelim. Metallerin hepsi aynı değil. Metal parça imalatı, kullanılan malzemeye bağlı olarak farklı sorunlar ortaya çıkarıyor.
Paslanmaz çelik işlendikten sonra sertleşir. Eğer aletiniz kesmek yerine sürtüyorsa, işiniz bitti demektir.
Titanyum ısıyı tutar. Isı birikirse, takım kenarı talaşa yapışır. Sonra takım kırılır.
Inconel her adımda size karşı koyar. Sert, aşındırıcı, affetmez.
Alüminyum daha yumuşak ama yapışkan bir yapıya sahip. Kenar aşınmasını önlemek için yüksek hızlı stratejilere ihtiyacınız var.
Metaller için optimize edilmiş bir takım yolu, bu sorunları doğrudan ele alır. Isıyı yönetir. Talaş yükünü korur. Sapmayı kontrol eder. Metaller için doğru takım yolu stratejileri, kabus gibi bir malzemeyi yönetilebilir bir işe dönüştürür. Yanlış stratejiler ise basit bir parçayı maliyetli bir felakete çevirir.
Strateji 1: Yüksek Verimli Frezeleme (HEM) Kullanımı
İlk stratejiyle başlayalım. Bu, kampçılıkta her şeyi değiştiren stratejidir.
Eski yöntem. Geleneksel kaba işleme büyük bir talaş kaldırma gerektirir. Takım çapının yüzde ellisine kadar adım aralığını ayarlarsınız. Ancak sığ bir şekilde, belki de eksenel derinliğin yüzde on veya yirmisine kadar inersiniz. Takım malzemeye sertçe vurur, sertçe tutunur, sonra geri çekilir. Bu, ısı dalgalanmalarına neden olur. Takım düzensiz bir şekilde aşınır.
Modern yöntem. Yüksek verimli frezeleme bu mantığı tersine çeviriyor. Çok hafif bir radyal temas alıyorsunuz—yüzde beş ila on beş. Ancak tam eksenel derinliğe, genellikle tam oluk uzunluğuna kadar gidiyorsunuz. Ardından ilerleme hızını agresif bir şekilde artırıyorsunuz.
Bu yöntem metaller için neden işe yarıyor? İki nedeni var. Birincisi, sabit bir talaş yükü sağlıyor. Takım sürekli kesim yapıyor, asla boşta kalmıyor. Termal kararlılık artıyor. Isı, takıma veya iş parçasına değil, talaşa gidiyor. İkincisi, iş sertleşmesini önlüyor. Paslanmaz çelik ve titanyum gibi malzemelerde sürtünme ölümcül sonuçlar doğurur. HEM, temiz kesim yapacak kadar agresif bir kesim sağlayarak, sürtünme yapan bir takım altında yüzeyin asla sertleşmesine izin vermez.
Sonuç basit. Malzeme kaldırma oranlarını en üst düzeye çıkarıyorsunuz. Dakikada daha fazla metal kaldırırken takım ömrünü de uzatıyorsunuz.
Metal parça imalatında bu artık bir seçenek değil, temel standarttır. Kaba işleme stratejiniz on yıl önceki gibi görünüyorsa, zaman kaybediyorsunuz demektir. HEM standarttır. Kullanın.
Strateji 2: Aleti kısaltın. Tutuşu sıkılaştırın.
Takım montajı, takım yolu kadar önemlidir. Doğru takım yolunu seçmek iyi bir başlangıçtır ve takım montajının bizi geride bırakmasına izin veremeyiz.
Kilit noktaları:
| faktör | Optimizasyon Stratejisi |
| Takım Uzunluğu | Mümkün olan en kısa aleti kullanın; sapma uzunluğun küpüyle artar. |
| Tutucu Tipi | Hidrolik veya büzme geçmeli tutucular, standart ER penslerine kıyasla salınımı <0.0002″'ye kadar azaltır. |
| Takım Kaplama | AlTiN ve TiSiN kaplamalar, sertleştirilmiş metallerde daha yüksek kesme hızlarına olanak tanır. |
| Alet Malzemesi | Çoğu metal için katı karbür; paslanmaz çelik, titanyum veya alüminyuma özel karbür kalitelerini göz önünde bulundurun. |
Metale Özgü Not: Havacılık alaşımlarının (Inconel, titanyum) işlenmesi aşırı rijitlik gerektirir. Bu bir öneri değil. Salınım miktarında binde bir inçlik bir artış bile takım ömrünü yarıya indirebilir. Tutucunun özensiz olması nedeniyle %50'si kaybolabilir.
Strateji 3: Havayı Kesmeyi Durdurun
Öncelikle geri çekme yüksekliklerinize bakın. Çoğu programcı, güvenlik düzlemini çok yüksek bir seviyede ayarlıyor. Aleti boşluk payına kadar çekiyorlar, üzerinden geçiyorlar, sonra tekrar aşağı indiriyorlar. Bu, boşa harcanan bir harekettir. Parçanın hemen üzerinde, belki de kırk binde bir oranında geri çekebilir ve sonra hareket edebilirsiniz. Alet hala boşluk payına sahip olur. Risk minimum düzeydedir. Kazanılan zaman hızla artar.
Bağlantı parametreleri de önemlidir. "Aşağıda kal" hareketleri, aletin özellikler arasında temas halinde kalmasını sağlar. Alet, kaldırma ve yeniden konumlandırma yerine yüzey boyunca hareket eder. Talaş incelmesi değişir, elbette. Ancak makine asla kesmeyi bırakmaz. Boşa giden yukarı-aşağı döngüler olmaz.
İşleme sırası da bir diğer kaldıraçtır. Özellik listenize bakın. Aralarındaki en kısa yol nedir? Parça üzerinde rastgele dolaşmayın. Rotayı planlayın. İşlemleri mantıklı bir şekilde gruplandırın.
Takım sıralaması basittir. Bir takımla yapabileceğiniz her şeyi tamamladıktan sonra diğerini değiştirin. Her takım değişimi kesme dışı süreyi artırır. Değişim sayısını en aza indirin.
Peki bu gerçekte ne kadar tasarruf sağlıyor? Çok sayıda özelliğe sahip karmaşık bir parçada (oyuklar, delikler, konturlar) hava kesme işlemini azaltmak, toplam işlem süresinden yüzde on beş ila yirmi beş oranında tasarruf sağlayabilir. Bu teori değil. Bu ölçülebilir, tekrarlanabilir bir tasarruf.
Alet metal kesmeli. Geri kalan her şey gereksiz maliyet. Gereksiz maliyetleri azaltın.
Strateji 4: Besleme Hızlarını Artırın, Hızları Yönetin, Talaş İnceltme İşlemine Saygı Gösterin
Talaş incelmesi, kimsenin iyi açıklayamadığı bir kavramdır. İşte basit versiyonu: Radyal temas, takım çapının yüzde ellisinin altına düştüğünde, aldığı talaş incelir. Bu, talaş yükünün takımın kesmeye devam etmesini sağlayan şey olduğunu anlayana kadar iyi görünüyor. Çok ince olursa, kesmek yerine sürtünüyorsunuz demektir. Sürtünme ısı üretir. Isı ise takımları öldürür.
Çözüm sezgisel değil. İlerleme hızını artırıyorsunuz. Hem de çok fazla. Yüzde onluk radyal temasta, standart önerilen değerlerin iki veya üç katına kadar ilerleme hızı çıkarabilirsiniz. Talaş tekrar doğru yüke kadar kalınlaşıyor. Takım tekrar temiz bir şekilde kesim yapıyor.
Kesme hızı farklı bir değişkendir. Dakikada işlenen yüzey alanı (SFM) malzemeye özgüdür. Paslanmaz çelik veya nikel alaşımlarında çok yavaş çalışırsanız, iş sertleşmesine neden olursunuz. Malzeme, aletin altında sertleşir ve sonraki geçişte kenar kırılır. Doğru SFM'de çalışırsanız, kesim pürüzsüz olur, ısı talaşa geçer ve alet dayanır.
İşte pratik gerçeklik. Tahmin etmeyi bırakın. 1985'ten kalma el kitabı değerlerini kullanmayı bırakın. Modern hesap makineleri mevcut. FSWizard, GWizard ve üreticiye özel araçlar sizin için hesaplamaları yapıyor. Talaş incelmesi, malzeme, takım geometrisi ve makine kapasitesini hesaba katıyorlar. Parametrelerinizi girin. Gerçek rakamları alın. Muhafazakar tahminlerle değil, gerçek kapasiteyle çalışın.
Fark, çevrim süresinde, takım ömründe ve yüzey kalitesinde kendini gösterir. İlerleme hızını artırın. Talaşa saygı gösterin. Sürtünmeyi durdurun.
Strateji 5: Küçük Aletlerin Sadece Büyük Aletlerin Yapamadığı İşleri Yapmasına İzin Verin
Kalan işleme bu sorunu çözüyor. Yazılım, önceki daha büyük takımın ulaşamadığı yerleri otomatik olarak tespit ediyor. Köşeler. Yuvarlamalar. Dar iç yarıçaplar. Dar kanallı karmaşık geometriler. Sadece bu kesilmemiş alanlara giden takım yolları oluşturuyor.
Mantığı düşünün. Yarım inçlik bir freze ucu açık alanları hızlıca temizler. Ardından çeyrek inçlik bir freze ucu gelir ve köşelerde kalan malzemeyi keser. Alet asla geniş açık alanlarda zaman kaybetmez. İhtiyaç duyulan yerde çalışır. Sonra durur.
Faydaları hızla ortaya çıkıyor. Küçük takımların kullanım ömrü önemli ölçüde uzuyor çünkü geniş yüzey alanlarında çalıştırılmıyor. Yol daha kısa ve daha doğrudan olduğu için işleme döngüsü süresi azalıyor. Takım, ince detay gerektiren kritik özellikler için daha keskin kalıyor.
Bu, kalıp ve pres işlerinde standart bir uygulamadır. Karmaşık havacılık braketleri buna dayanır. Karmaşık organik şekillere sahip tıbbi implantlar bunu gerektirir. Her şeyi kesmek için küçük takımlar programlıyorsanız, zaman ve takım ömrünü boşa harcıyorsunuz demektir. Kalan işleme bunun çözümüdür.
Strateji 6: G-kodunun şişkinliğini azaltmak için yay filtreleme uygulayın.
İşte olanlar: CAM yazılımınız bir eğriye bakar. Eğri görmez. Bir dizi nokta görür. Bunları binlerce küçük doğrusal hareketle birbirine bağlar. G01 komutları. Noktadan noktaya. Her biri ayrı bir talimattır.
Makine kontrol sistemi her birini işlemek zorunda. İleriyi görmeli, ivmeyi hesaplamalı ve yavaşlamayı yönetmeli. Çok fazla blok beslerseniz, işlemci tıkanır. Makine takılır. Bir sonraki satırı okumak için yavaşlar. Çevrim süresi uzar. Yüzey kalitesi düşer.
Yay filtreleme bu sorunu çözüyor. CAM yazılımına, bu binlerce küçük doğrusal hareketi uygun yay komutlarıyla değiştirmesini söylüyorsunuz. Saat yönünde yaylar için G02, saat yönünün tersine yaylar için G03. Tek bir kod bloğu yüzlercesini değiştiriyor.
Tel kesme toleransınızı doğru ayarlayın. Kaba işleme için, inçin binde birini kullanabilirsiniz. Makine bunu fark etmeyecektir. İnce işleme için, on binde iki veya üçüne kadar sıkın. Titreme olmadan pürüzsüz eğriler elde edersiniz.
Ardından kontrol ünitenizde yüksek hızlı işleme modlarını etkinleştirin. Bazı makinelerde G05.1, diğerlerinde G08 olarak adlandırılır. Farklı üreticiler farklı isimler verse de işlevi aynıdır. Kontrol ünitesine daha ileriyi görmesini, daha hızlı işlem yapmasını ve hareketin akıcı kalmasını söyler.
Sonuç basit. Daha akıcı takım hareketi. Makine bir sonraki bloğu beklemediği için daha hızlı çevrim süreleri. Yol, yüzeyde yaklaşık bir şekil değil, gerçek bir yay olduğu için daha iyi yüzey kalitesi.
Kod, makinenin çalışmasına yardımcı olmalı, onu engellememeli. Yayları filtreleyin. Nefes almasına izin verin.
Strateji 7: Açıyı Kilitleyin. Üç Eksen Üzerinden Kesin.
İşte mantık şu: 3+2 işleme, aleti veya tablası sabit bir konuma eğmek anlamına gelir. Tek bir açı. Kilitlersiniz. Ardından standart üç eksenli takım yolları çalıştırırsınız. Makine aynı anda beş ekseni koordine etmeye çalışmaz. Tek bir yönelimde kalır ve kesim yapar.
Bu durum rijitlik açısından neden önemli? Çünkü daha kısa takımlar kullanabilirsiniz. Kısa ve kalın bir freze ucu serttir. Sapmaz. Titremez. Parçayı veya başlığı eğdiğinizde, bu kısa takımı aksi takdirde uzun ve dayanıksız bir erişim gerektirecek derin bir oyuğa doğrudan sokarsınız.
Bu yaklaşımı ne zaman kullanırsınız? Derin cep frezeleme bunun klasik örneğidir. Uzun bir takım titreşir. Parçayı eğin, kısa bir takım kullanın ve temiz bir kesim yapın. Alt kesimler ve açılı özellikler bunu gerektirir. Üç eksenli bir makinede birden fazla kurulum gerektirecek karmaşık parçalar, beş eksenli bir makinede tek bir kurulum haline gelir, ancak tüm eksenleri aynı anda çalıştırmazsınız.
Verimlilik üzerindeki etkisi gerçektir. 3+2 çevrim, genellikle tam eş zamanlı beş eksenli işleme göre daha hızlı çalışır. Kod daha basittir. Doğrulama daha kolaydır. Kaza riski daha düşüktür. Makine koordinasyon için daha az, kesim için daha çok zaman harcar.
Her beş eksenli işin dans gibi olması gerekmiyor. Bazen sadece iyi bir açı tutmanız ve kesim yapmanız yeterli. 3+2 sizi oraya götürüyor. Kullanın.
Strateji 8: Bitirme İçin Adım Atma ve Adım İnme Hareketlerini Optimize Etme
İşte programcıların takıntılı hale geldiği nokta burası. Minik adımlar atarak mükemmel bir yüzey kalitesi elde etmeye çalışıyorlar. Yüzey kalitesi biraz daha iyi oluyor. İşlem süresi iki katına çıkıyor. Saatlerce zaman harcayıp mikron hassasiyetine odaklanıyorsunuz ve müşteri hiçbir zaman farkı göremiyor.
Yönergeleri:
| Çalışma | Radyal Adımlama | Eksenel Derinlik |
| Kaba İşleme (HEM) | %5-15 takım çapı | Tam flüt uzunluğu |
| yarı terbiye | %10-15 takım çapı | Tam özellik derinliği |
| Son işlem (küre uçlu freze) | %3-8 takım çapı (tırtıklı yükseklik kaynaklı) | Tam özellik derinliği |
Gereksinimlerinizi bilin. Baskı belirli bir yüzey kalitesi gerektiriyorsa, onu elde edin. Gerektirmiyorsa, mükemmelliğin peşinde koşmayı bırakın. Kaba işleme, malzemeyi hızlıca temizler. Yarı işleme, tutarlı bir platform oluşturur. Son işleme, spesifikasyona uygun hale getirir. Bunun ötesindeki her şey, hiçbir değer katmadan sadece işlem süresini uzatır. Adım adım ilerleme bir kaldıraç gibidir. Doğru noktaya çekin ve durun.
Strateji 9: Makinenin Kendi Çalışmasını Kontrol Etmesine İzin Verin
Ölçümleme, oyunun kurallarını değiştiriyor. Sadece ölçmekle ilgili değil; insan hatasına neden olan şeyleri otomatikleştirmekle ilgili.
İş parçası ofset ayarı ilk kazanımdır. Eskiden kenar bulma işlemini manuel olarak yapardınız. Dokunma, hareket ettirme, sayıları yazma, girme. Her kurulum dakikalar sürerdi. Bir prob bunu saniyeler içinde yapar. Makine parçaya dokunur, konumu kaydeder ve ofseti ayarlar. Yazım hatası yok. Atlanan adım yok.
Takım uzunluğu ölçümü de aynı mantığı izler. Operatör takıma dokunur, numarayı girer. Belki doğru girer, belki girmez. Bir prob kolu bunu otomatikleştirir. Takım proba dokunur, makine uzunluğu kaydeder ve ofset güncellenir. Manuel giriş yok. Hata yok.
Üretim sürecindeki denetim, problama yönteminin bir kalite aracı haline geldiği noktadır. Makine kritik bir parçayı keser. Ardından prob ile ölçüm yapar. Parça tezgahtan çıkmadan önce boyutunu kontrol eder. Eğer bir sapma varsa, bunu hemen fark edersiniz. Uyarlanabilir ayarlamalar mümkün hale gelir. Takım yolu, aşınmayı veya termal genleşmeyi telafi eder.
Arızalı alet tespiti bir nevi sigorta poliçesi gibidir. Makine, belirli sayıda çevrimden sonra aleti kontrol eder. Alet arızalıysa durur. Yirmi dakika boyunca hava üfleyip hurda üretmez. Alarm verir ve siz de aleti değiştirirsiniz.
İşletme üzerindeki etkisi açıktır. Hurda oranları düşer. İlk geçiş verimliliği artar. Hatalı parçalar üretmeyi ve daha sonra bunları bulmayı bırakırsınız. Otomatik üretim mümkün hale gelir. Makine, kendini kontrol etmeyi, ayarlamayı ve bir sorun olduğunda kendini durdurmayı bildiği için gözetimsiz çalışabilir. Kontrol etme bir lüks değil, güvenilir, gözetimsiz üretimin temelidir.
Strateji 10: Çelik Hareket Etmeden Önce Sanal Ortamda Kanıtlayın
Simülasyon artık isteğe bağlı değil. Ama doğru türüne ihtiyacınız var. CAM yazılımınızdaki genel geri çizim, takım hareketini gösterir. Makineyi göstermez. Bağlantı elemanlarını göstermez. Belirli eksen hareketlerinizin sınırlarını bilmez.
Makineye özgü simülasyon çözümdür. Vericut. NCSIMUL. Bazı CAM paketleri, gerçek kinematik modelleri kullanan entegre makine simülasyonu sunar. Makine modelini, fikstür modellerini, mengeneleri, takımları ve tutucuları yüklersiniz. Tam G-kodunu tam makine modeli üzerinden çalıştırırsınız.
Bu neyi algılıyor? Çarpışmaları. Bir aletin fikstüre çarpması gibi bariz olanları. Derin kesim sırasında takım tutucunun parça duvarına çarpması gibi daha az bariz olanları. Hatta makinenin fiziksel hareket sınırını aşmaya çalışması gibi daha da ince ayrıntıları.
Aynı zamanda verimsizliği de ortaya koyuyor. Simülasyonu izleyin. Çok uzun mesafeler kat eden akıntılar göreceksiniz. Mantıksız sıralamalar. Havayı kesen takım yolları. Bunları bir kaza sonrasında değil, programlama aşamasında düzeltebilirsiniz.
Burada da takım uzunluğu doğrulaması yapılır. Simülasyon, takımın fiziksel olarak hedef noktaya ulaşıp ulaşmadığını ve tutucunun etrafındaki her şeyi temizleyip temizlemediğini gösterir. Bu zorlu bir kontroldür. Tahmin edemezsiniz.
Doğru simülasyona yapılan yatırım, önlediğiniz ilk kaza anında kendini amorti eder. Makineler pahalıdır. Montaj parçalarının yeniden yapımı haftalar sürer. Hurda parçalar paraya mal olur. Simülasyon bunların hepsine kıyasla ucuzdur. Çalıştırın. Her seferinde.
Gerçek Dünya Sonuçları: Optimizasyonun Kümülatif Etkisi
Katılın. Havacılık ve uzay sektöründe kullanılan braket. 6061 alüminyum. Yeterince basit geometri. Kötü programlamayı cezalandıracak kadar karmaşık.
Değişikliklerden önce. Geleneksel kaba işleme geçişleri. Ağır adım aralıkları, sığ derinlikler. Gereksiz yere kaldırma ve dalma yapan takım yolları. Kontrol sisteminin takılmasına neden olan doğrusal hareketlerle dolu kod. Dinlenmeli işleme yok. Çeyrek inçlik takım her yere gidiyordu, hatta yarım inçlik takımın çoktan temizlediği yerlere bile. İşlem süresi kırk beş dakikaydı.
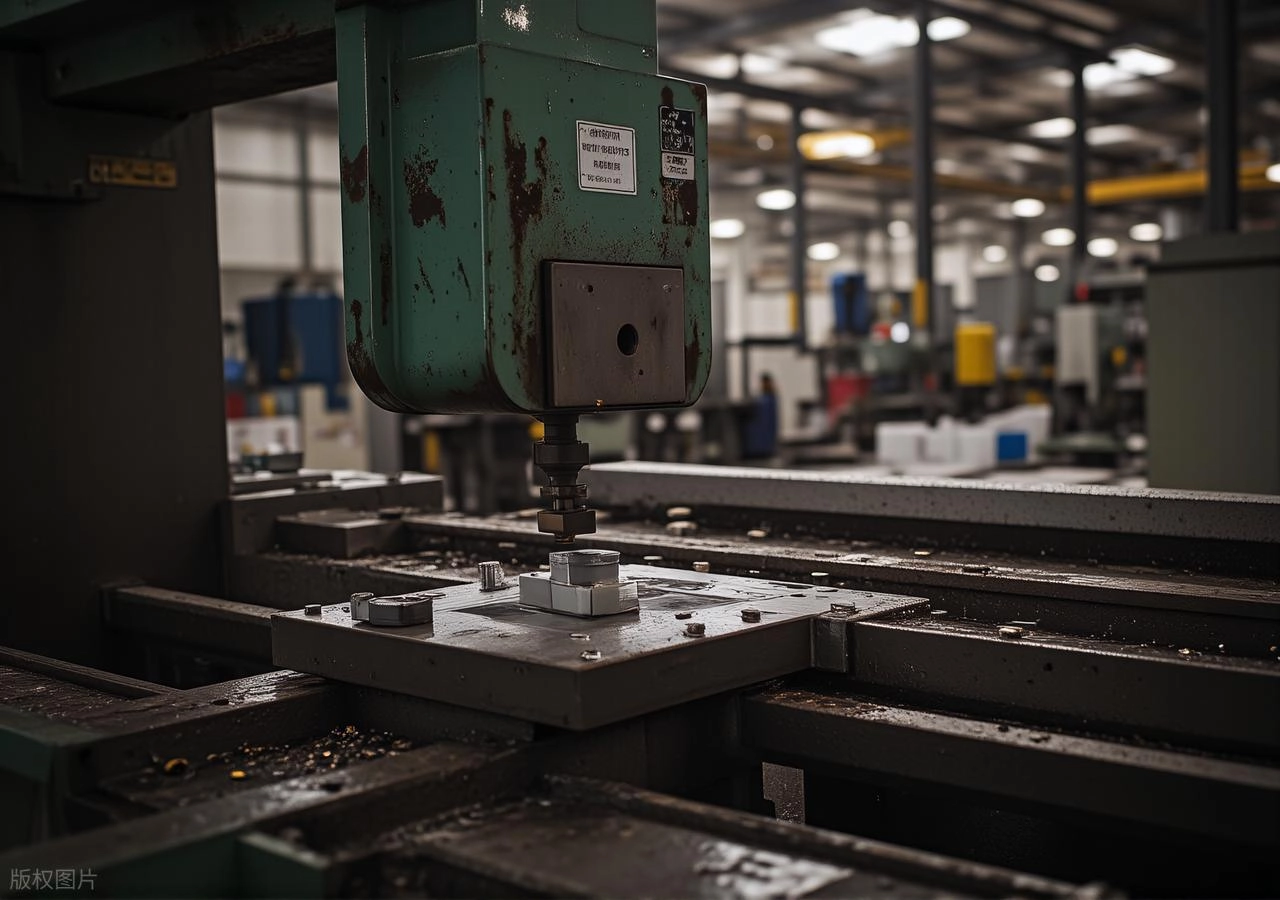
Stratejiler uygulandıktan sonra, kaba işleme için HEM adaptif talaş kaldırma yöntemi kullanıldı. Takım kesimde kaldı, tam eksenel derinlikte ve hafif radyal temas sağlandı. Bağlantı hareketleri takımın aşağıda kalmasını sağladı. Yay filtreleme hareketi yumuşattı. Kalan işleme, küçük takımları yalnızca kesilmemiş köşelere yönlendirdi. Modern hesap makineleri kullanılarak ilerleme hızları ve devirler gerçek kapasiteye kadar zorlandı.
Sonuç. On sekiz dakika. İşlem süresi yüzde altmış azaldı. Makine daha sorunsuz çalıştı. Aletler daha serin çalıştı.
Takım ömrü üç katına çıktı. Bir kesici uç körelmeden önce kırk beş parça üretebiliyordu. Optimizasyon sonrasında ise bir uç yüz otuz beş parça üretti. Aynı karbür, aynı malzeme. Daha akıllı kullanım.
İkinci bir işleme gerek kalmadan yüzey kalitesi iyileştirildi. Ra değerleri otuz ikiden on altı mikro inç'e düştü. Makineden çıkan yüzey kalitesi yeterince iyiydi. Parlatma tezgahına gerek kalmadı.
Hurda oranı önemli ölçüde düştü. Öncesinde yüzde dörttü, sonrasında yüzde birden az. Daha az alet arızası, daha az kurulum hatası ve yüzey kalitesi sorunları nedeniyle daha az parça geri çekilmesi yaşandı.
İşte özet. Rakamlara bakın.
Özet Tablosu:
| metrik | Optimizasyondan Önce | Optimizasyondan Sonra | İyileştirme |
| Çevrim Süresi | 45 dk | 18 dk | -60% |
| Takım ömrü (her bir kenar için) | 45 parçaları | 135 parçaları | + 200% |
| Yüzey İşlemi (Ra) | 32 µin | 16 µin | -50% |
| Hurda oranı | 4% | -75% |
Sonuç
Bu son nokta. CNC takım yolu optimizasyonu tek bir düğmeye basmakla olmaz. Öğrenip sonra unutacağınız tek bir teknik de değildir. Birlikte çalışan bir stratejiler bütünüdür. Yüksek verimli frezeleme, malzemeyi hızlı bir şekilde temizler. Doğru takım seçimi ve sağlam tutucular, kesimi stabil tutar. Akıllı bağlantı, kesimler arasındaki zamanı azaltır. Titiz simülasyon, kırmızı ışık yanmadan önce çarpışmayı yakalar. Her parça önemlidir. Birini bile atlarsanız, sistem performans göstermez.
Son düşünce basit. Herhangi bir atölyenin zeminine bir göz atın. En yeni makineler otomatik olarak en düşük maliyet veya en hızlı teslimat anlamına gelmez. Kazanan atölye, her aletten, her dakikadan, her parçadan maksimum performansı elde eden atölyedir. Bunu, disiplinli ve tutarlı CNC programlama en iyi uygulamalarıyla yaparlar. Mesele donanım değil, onu nasıl kullandığınızdır.
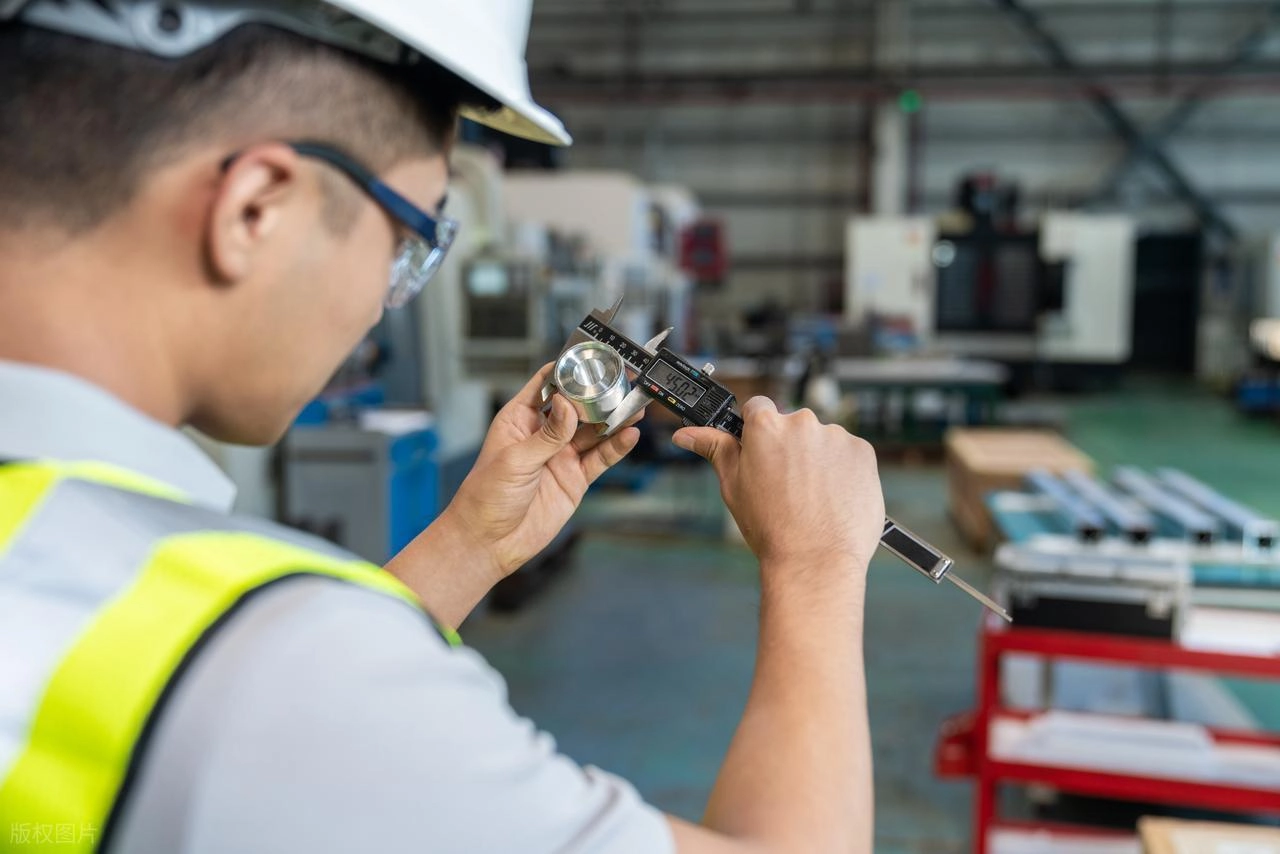
Verimli CNC işleme, makine üreticisinin kataloğundan değil, programcının masasından gelir. Metal parça imalatı bu düzeyde bir dikkat gerektirir. Kar marjları dardır. Rekabet küreseldir. Hayatta kalan ve büyüyen işletmeler, takım yolu optimizasyonunu temel bir beceri olarak ele alanlardır. Bu isteğe bağlı bir şey değil, işinizi sürdürmenin yoludur.
NOBLE Hakkında: İş Ortağınız Hassas CNC İşleme
Biz metal parçalar üretiyoruz. Yaptığımız iş bu. Ama felsefemiz bundan daha basit. Sadece çiziminizi alıp çip üretmiyoruz. Tasarımı, toleransları, hacimleri inceliyoruz ve size her seferinde en temiz, en hızlı ve en güvenilir şekilde kaliteli parçalar sunmanın yolunu buluyoruz.
Tasarım Yetenekleri
Biz sürece erken aşamada dahil oluyoruz. Mühendislik desteği, modelinizi kesinleştirmeden önce incelememiz anlamına gelir. DFM analizi, bir şeyin işlenmesinin zor, fikstürlemenin pahalı veya tamamen imkansız olup olmadığını size söyler. CAD/CAM entegrasyonumuz çok güçlü. Takım yolunu programlayan kişi, aynı toleranslarla aynı model üzerinde çalıştığı için tasarım amacını anlar.
Üretim Yetenekleri
Üretim hattımızda gelişmiş CNC işleme merkezleri bulunmaktadır. Çok eksenli işleme yeteneklerimiz mevcuttur: üç eksenli, dört eksenli, beş eksenli. Beklediğiniz malzeme yelpazesini işliyoruz. Hız için alüminyum. Dayanıklılık için paslanmaz çelik. Mukavemet-ağırlık oranı için titanyum. Başka hiçbir şey dayanmadığında Inconel. Pirinç, bakır, yüksek sıcaklık alaşımları. İşlenebilir bir metal ise, onu kesiyoruz.
Rötuş
İşleme, hikayenin sadece bir parçası. Malzemenin ihtiyaç duyduğu durumlarda ısıl işlem uygulanır. Yüzey işlemesi, korozyon direnci için anotlama, görünüm için kaplama, pürüzsüzlük için parlatma gibi özelliklere uygun olarak yapılır. Çapak alma standarttır, ekstra bir işlem değildir. Temizlik titizlikle yapılır. Makineden çıkan parça, bir sonraki aşama için hazırdır.
Montaj Yetenekleri
Biz sadece tek tek bileşenlerle yetinmiyoruz. Bileşen montajı parçaları bir araya getirir. Alt montaj işlevsel üniteler oluşturur. Mekanik entegrasyon, size bir kutu dolusu gevşek parça değil, bitmiş bir ürüne daha yakın bir şey geri kazandırdığı anlamına gelir. Kalite kontrolü baştan sona yapılır. Yaptığımız işi kontrol ediyoruz.
Kalite güvencesi
Sertifikalar önemlidir. Genel üretim kalitesi için ISO 9001. Tıbbi işler için ISO 13485. Bu sadece duvardaki bir levha değil, bir sistem. İzlenebilirlik, her bir malzeme çubuğunun nereden geldiğini ve her bir bitmiş parçanın nereye gittiğini bilmemiz anlamına gelir. İlk ürün denetimi kapsamlıdır. Denetim ekipmanları moderndir. Ürettiğimiz her şeyi ölçeriz.
Sektörler
Havacılık ve uzay sektörü hassasiyet ve evrak işi gerektirir. Biz ikisini de yapıyoruz. Otomotiv sektörü hacim ve tutarlılık gerektirir. Biz bunu sağlıyoruz. Tıp sektörü temizlik ve izlenebilirlik gerektirir. Sistemlerimizi bunun için kurduk. Endüstriyel ekipman ve robotik sistemler güvenilirlik gerektirir. Bu bizim temel şartımız.
Tek şirket. Tek ortak. İlk taslağınızdan nihai monte edilmiş parçaya kadar. İşte çalışma şeklimiz bu.
SSS
CNC takım yolu optimizasyonu nedir?
Bu, aletin hareketini, hızını ve herhangi bir anda temas ettiği malzeme miktarını programlama disiplinidir. Amaç tek bir şeydir: Aletin ömrünü en üst düzeye çıkarırken parçayı en kısa sürede üretmek. Basit bir fikir. Uygulama her şeydir.
Takım yolu optimizasyonu, çevrim süresini ne kadar azaltabilir?
Bu oran parçaya göre değişmekle birlikte, aralık gerçektir. Genellikle yüzde otuz ila altmış arasındadır. Bu, istifleme stratejilerinden kaynaklanmaktadır. HEM kaba işleme, malzemeyi hızla temizler. Optimize edilmiş bağlantı, hava kesmesini ortadan kaldırır. Verimli son işlem stratejileri, iyi bir yüzeye giden en kısa yolu izler. Her teknik bir kazanç sağlar. Bir araya geldiklerinde, döngüyü dönüştürürler.
Yüksek verimli frezeleme (HEM) nedir?
Bu, eski mantığı tersine çeviren bir kaba işleme yöntemidir. Sığ derinlikte ağır bir adım atlaması yerine, tam eksenel derinlikte hafif bir radyal temas (takım çapının yüzde beş ila on beşi) sağlanır. Ardından ilerleme hızı artırılır. Takım sürekli temas halinde kalır. Isı, takıma veya parçaya değil, talaşa gider. Daha hızlıdır. Daha soğuktur. Artık standart yöntem budur.
Sert metaller için takım yolu optimizasyonu işe yarıyor mu?
Evet. Ama orada isteğe bağlı değil. Paslanmaz çelik, titanyum, Inconel gibi zorlu malzemeler için iyi takım yolu stratejileri çok önemlidir. Isı yönetimi en büyük mücadeledir. Takımın kesmek yerine sürtünmesine izin verirseniz, yüzey sertleşir. Bir sonraki geçişte kenar kırılır. Optimize edilmiş yollar, talaş yükünü sabit tutar, termal yükü yönetir ve takımın dayanmasını sağlar. Sert metaller bu disiplini gerektirir.







