
Nedir? Ekstrüzyon Kalıplama?
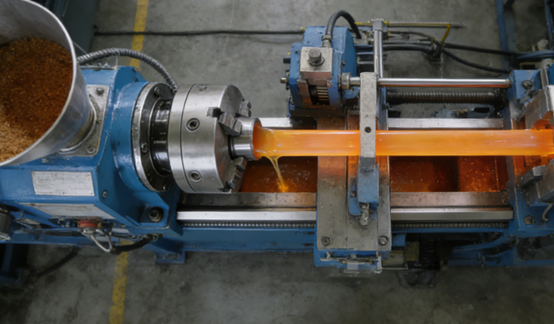
Ekstrüzyon kalıplama, verimli ve yaygın olarak uygulanan bir üretim sürecidir. Temel prensip, ısıtılmış, yumuşatılmış veya eritilmiş ham maddelerin makine haznesine beslenmesidir. Malzeme, dönen vida tarafından ekstrüder namlusunda güçlü bir şekilde ileri doğru itilir. Bu işlem sırasında, dış ısıtma ve vida kesme kuvvetiyle oluşan ısı nedeniyle malzeme tamamen plastikleşir ve erir.
Homojen eriyik, vida basıncı altında belirli bir açıklık şekline sahip bir kalıptan geçmeye zorlanır. Kalıp başlığından sürekli olarak ekstrüde edilen malzeme, tıpkı diş macununun bir diş macunu tüpünden ekstrüde edilmesi gibi, kalıp açıklığıyla uyumlu sabit bir kesit şekli kazanır. Ekstrüde edilen profiller soğutulup şekillendirilir, ardından bir çekme cihazı ile düzeltilir ve gerekli uzunluğa kesilir; sonuç olarak sabit kesit şekillerine sahip sürekli ürünler elde edilir.
Ekstrüzyon Kalıplama Nasıl Çalışır?
Malzeme Ekle
Plastik granüller veya tozlar ekstrüderin haznesine beslenir ve sürekli ve istikrarlı bir şekilde ekstrüder namlusuna aktarılır. Yerçekimi etkisiyle ham maddeler namluya düşer ve dönen bir vida tarafından yakalanır. Vidanın dönüşü sadece malzemeyi ileriye doğru taşımakla kalmaz, aynı zamanda sonraki erime aşamasına hazırlık olarak önce sıkıştırmaya ve önceden ısıtmaya başlar.
Malzemeyi Eritmek
Malzeme, vida tarafından namlu içinde ileri doğru itildiğinde, yoğun bir ısıtma ve kesme etkisine maruz kalır. Isı, namlunun dışına sarılmış elektrikli ısıtma bobinlerinden gelir ve bu bobinler, namluyu malzemenin erime noktasının üzerinde hassas bir sıcaklığa kadar ısıtır.
Malzemenin kendisi, sıkı vida dişleri ve namlu duvarı arasında muazzam bir kesme kuvvetine ve sürtünme kuvvetine maruz kalır. Bu mekanik enerjiler ısıya dönüştürülerek malzemenin içten dışa doğru tamamen ve homojen bir şekilde eriyerek viskoz bir sıvıya dönüşmesine neden olur. Bu işleme "plastikleştirme" denir.
Basınçlandırma
Erimiş malzeme, vidanın basıncı altında hızla sıkıştırılır. Bu adımın amacı, eriyikteki kabarcıkları gidermek, mevcut olabilecek pigmentleri veya katkı maddelerini karıştırmak ve eriyiğin viskozitesinin, sıcaklığının ve basıncının kalıptan geçmeden önce tamamen homojen ve kararlı bir duruma ulaşmasını sağlamaktır; bu da yüksek kaliteli ekstrüzyon için temel oluşturur.
Şekillendirme
Tamamen homojenleştirilmiş yüksek sıcaklıktaki eriyik, vida tarafından sürekli olarak uygulanan güçlü basınç altında, namlunun ön ucuna yerleştirilmiş kalıptan geçirilir. Kalıbın iç akış kanalları hassas bir şekilde tasarlanmış ve parlatılmıştır ve açıklıklarının şekli, nihai ürünün kesit profilini belirler.
İster dairesel bir tüp, ister karmaşık bir içi boş profil, isterse düz bir levha olsun, eriyik kalıptan akarken, kalıbın iç deliğinin şeklini tam olarak alacak ve amorf bir eriyikten belirli bir profile dönüşümü tamamlayacaktır.
Soğutma
Kalıptan çıkarılan profillerin derhal soğutulması ve katılaştırılması gerekir. Ürüne bağlı olarak soğutma yöntemleri değişir: borular veya profiller genellikle soğuk suyla dolu su tankları aracılığıyla soğutulur; levha malzemeler ise bir dizi soğuk silindir kullanılarak soğutulabilir.
Ürünün hızlı bir şekilde şekil almasını, sarkmasını veya bükülmesini önlemesini ve kesin boyutlarını ve şeklini korumasını sağlamak için soğutma sisteminin verimli ve homojen olması gerekir.
kesim
Profil soğuyup katılaştıktan sonra, kalıp açıklığından sabit bir hızda çekilmesi gerekir ve bu işlem bir çekme cihazı tarafından gerçekleştirilir.
Çekme cihazları genellikle bir veya daha fazla çift ray veya silindirden oluşur; bunlar ürünü nazikçe ancak sıkıca tutar ve düzgün bir çekme kuvveti sağlar. Bu çekme kuvveti, ürün birikmesini veya aşırı gerilmeyi önlemek için vidanın ekstrüzyon hızıyla mükemmel bir şekilde senkronize edilmelidir. Son olarak, sürekli ekstrüzyonla üretilen ürünler, önceden belirlenmiş uzunluğa göre testere bıçakları veya kesme makineleriyle otomatik olarak kesilerek nihai ürünler elde edildiği kesme istasyonuna gönderilir.
Ekstrüzyon Kalıplamada Kullanılan Yaygın Malzemeler Nelerdir?
Polietilen (PE)
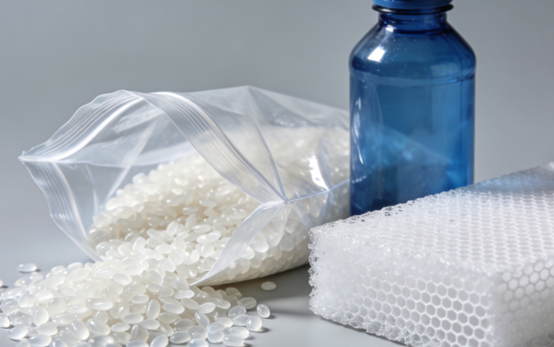
Polietilen, en yaygın kullanılan ekstrüzyon plastiklerinden biridir ve esas olarak yüksek yoğunluklu polietilen ve düşük yoğunluklu polietilen olmak üzere ikiye ayrılır.
Yüksek yoğunluklu polietilen, yüksek mukavemete ve kimyasal dirence sahiptir ve genellikle su boruları, gaz boruları ve büyük kapların üretiminde kullanılır. Düşük yoğunluklu polietilen daha yumuşak ve daha şeffaftır ve genellikle film, plastik torba ve tel izolasyon katmanları yapımında kullanılır. Mükemmel akışkanlığı ve işleme kararlılığı, onu yüksek hızlı ekstrüzyon üretimi için son derece uygun hale getirir.
Polivinil Klorür (PVC)
Polivinil klorür çok işlevli bir malzemedir ve sertliği katkı maddeleri yoluyla ayarlanabilir.
Sert polivinil klorür yüksek mukavemete ve korozyon direncine sahiptir ve inşaat sektöründe kapı ve pencere profillerinde, borularda ve zeminlerde yaygın olarak kullanılır. Yumuşak polivinil klorür esnektir ve genellikle tel ve kablo kılıflarında, hortumlarda ve su geçirmez membranlarda kullanılır.
Polivinil klorürün bozunmasını ve zararlı gazların oluşmasını önlemek için işleme sırasında hassas sıcaklık kontrolü gereklidir.
Polipropilen (PP)
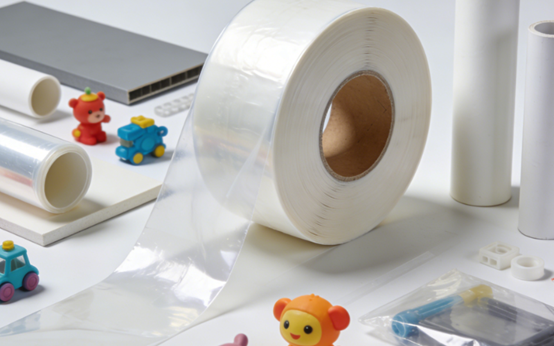
Polipropilen mükemmel ısı direncine ve kimyasal kararlılığa sahip olup yoğunluğu nispeten düşüktür. Genellikle gıda ambalaj kapları, otomotiv parçaları ve saklama kutuları ve sofra takımları gibi ev eşyalarının üretiminde kullanılır.
Polipropilenin ekstrüzyon işlemi nispeten yüksek bir erime sıcaklığı gerektirir, ancak büzülme oranı da nispeten yüksektir. Bu nedenle, soğutma ve şekillendirme aşamasında boyutsal kararlılığa ve deformasyon kontrolüne özel dikkat gösterilmelidir.
Polistiren (PS)
Polistiren, genel amaçlı polistiren ve yüksek darbe dayanımlı polistiren olmak üzere ikiye ayrılır. Genel amaçlı polistiren şeffaf ve nispeten kırılgandır ve genellikle tek kullanımlık sofra takımları, CD kutuları ve teşhir standları yapımında kullanılır. Yüksek darbe dayanımlı polistiren ise, artırılmış dayanıklılığı nedeniyle genellikle buzdolaplarının iç astarı ve oyuncakların dış kabuğu olarak kullanılır.
Polistiren ekstrüzyon işlemi sırasında, erime mukavemetinin nispeten düşük olduğu ve kalın duvarlı veya karmaşık içi boş profillerin üretimi için uygun olmadığı dikkate alınmalıdır.
Akrilonitril Bütadien Stiren (ABS)
ABS reçinesi, mukavemeti, dayanıklılığı ve yüzey parlaklığını bir araya getiren bir mühendislik plastiğidir. Gösterge panelleri gibi otomotiv parçalarında, ev aletlerinin gövdelerinde ve Lego tuğlalarında yaygın olarak kullanılır.
ABS ekstrüzyon işleminde, yüksek higroskopik özelliği nedeniyle kurutma koşullarının sıkı bir şekilde kontrol edilmesi gerekir. Kalan nem, işleme sırasında ürün yüzeyinde kabarcıklara veya gümüş renkli çizgilere neden olarak nihai ürünün kalitesini etkileyebilir.
Termoplastik Elastomerler (TPE)
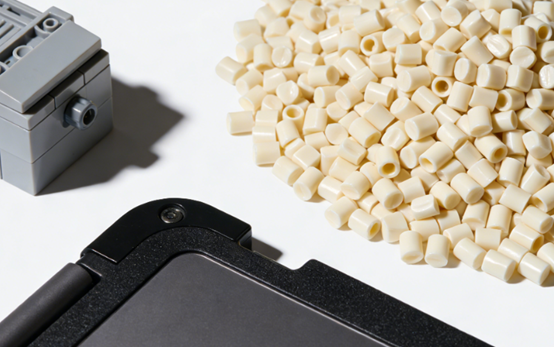
Termoplastik elastomerler, kauçuğun esnekliğine ve plastiğin işlenebilirliğine sahiptir ve vulkanizasyona gerek kalmadan ekstrüzyon yöntemiyle şekillendirilebilir. Genellikle sızdırmazlık şeritlerinde, hortumlarda, tutacaklarda ve spor ekipmanlarında kullanılır.
Termoplastik elastomer malzemeler ekstrüzyon sırasında sıcaklığa karşı hassastır. Aşırı yüksek sıcaklıklar bozulmaya yol açabilirken, aşırı düşük sıcaklıklar akışkanlığı etkileyebilir. Bu nedenle, ürün performansını sağlamak için doğru bir sıcaklık kontrol sistemi gereklidir.
Ekstrüzyon Kalıplamanın Avantajları Nelerdir?
Yüksek verim
Ekstrüzyon kalıplama, kesintisiz 24 saat boyunca sürekli üretim sağlayabilir. Hammadde girişinden nihai ürün kesimine kadar tüm süreç tamamen otomatiktir ve son derece yüksek üretim verimliliğine sahiptir. Özellikle uzun profiller, borular, levhalar vb. imalatı için uygundur. Enjeksiyon kalıplamanın aksine, tekrarlanan kalıp açma ve kapama döngülerinden geçmeye gerek yoktur. Bu nedenle, ekstrüzyon kalıplamanın birim zamandaki üretim miktarı yüksektir ve bu da onu büyük ölçekli standartlaştırılmış ürünlerin üretimi için uygun hale getirir.
Düşük Üretim Maliyeti
Ekstrüzyon kalıplama, yüksek üretim hızına sahip sürekli bir işlemdir ve bu da ekipman ve enerji tüketimini azaltır. Kalıp yapısı nispeten basittir ve kalıp maliyeti enjeksiyon kalıplama ve diğer işlemlere göre çok daha düşüktür. Aynı zamanda, hammadde kullanım oranı yüksektir ve atık malzemeler kırılıp doğrudan geri dönüştürülerek yeniden kullanılabilir, bu da malzeme maliyetlerini daha da düşürür.
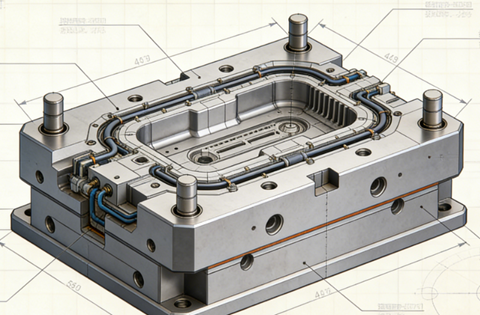
Yüksek Şekil Esnekliği
Ekstrüzyon kalıplama yöntemi, farklı kalıp ağzı tipleri değiştirilerek içi boş, çok boşluklu ve özel şekilli profiller gibi çeşitli karmaşık ve sabit kesitli sürekli profiller üretebilir. Ürünün kalınlığı, genişliği ve şekli yalnızca kalıba ve sonraki yardımcı makinelere göre ayarlanmalıdır; bu da son derece esnek bir yöntemdir.
Geniş Malzeme Uyumluluğu
Ekstrüzyon kalıplama, termoplastiklerin büyük çoğunluğuna uygulanabilir ve ayrıca bazı termoset plastikler, kauçuk, gıda hammaddeleri, metaller vb. için de kullanılabilir. Proses parametreleri ayarlanarak, farklı reolojik özelliklere sahip malzemelere uyum sağlanabilir.
Tutarlı Ürün Kalitesi
Ekstrüzyon kalıplama, istikrarlı işlem koşulları altında, uzunluk yönünde son derece tutarlı boyutlara ve fiziksel özelliklere sahip ürünler üretebilir. Ekstrüzyon işlemi sırasında, eriyik iyice karıştırılır, sıkıştırılır ve homojenleştirilir; bu da ürünün yoğun bir iç yapısına, dikişsiz yapısına ve güvenilir performansına yol açar.
Yüksek Süreç Entegrasyonu
Ekstrüzyon kalıplama üretim hattı, "tek hatlı kalıplama"yı gerçekleştirmek için birden fazla ardışık işlemi kolaylıkla entegre edebilir. Örneğin, ekstrüzyon sırasında, çevrimiçi baskı, kabartma ve laminasyon eş zamanlı olarak gerçekleştirilebilir veya ara bağlantılara ve ikincil işlemeye olan ihtiyacı azaltarak, sonraki şekillendirme ve kaynak ekipmanlarına doğrudan bağlanabilir.
Sınırlamalar ve Zorluklar Ekstrüzyon Kalıplama
Ürün Şekli Sınırlamaları
Ekstrüzyon kalıplama esasen yalnızca sabit kesit şekillerine sahip sürekli profiller üretebilir. Boylam yönünde kesit değişiklikleri olan veya karmaşık üç boyutlu yapılara sahip ürünler üretemez. Bu tür ürünler, enjeksiyon kalıplama gibi diğer işlemlere bağlıdır.
Boyutsal Doğruluk Zorlukları
Malzeme, erimiş halden soğuma ve şekillendirme aşamasına kadar termal genleşme ve büzülmeye uğrar ve soğutma homojenliği ve çekme stabilitesi gibi birçok faktörden etkilenir. Ürünün tüm uzunluk yönü boyunca yüksek boyutsal doğruluk ve şekil stabilitesini korumak son derece zordur ve proses kontrolü ve kalıp tasarımı gereksinimleri son derece katıdır.
Yüksek Malzeme Gereksinimleri
Ekstrüzyon kalıplama, malzemelerin termal kararlılığı, erime mukavemeti ve akışkanlığı için belirli gereksinimlere sahiptir. Örneğin, yüksek sıcaklıklara duyarlı bazı malzemeler, kalıp içinde kaldıkları süre boyunca bozulabilir. Düşük erime mukavemetine sahip malzemeler, kalıptan çıktıktan sonra şekillerini koruyamayabilir ve sarkmaya veya kırılmaya eğilimlidir.
İlk Yatırım
Ekstrüzyon kalıplamada tek bir kalıp setinin maliyeti nispeten düşük olsa da, komple bir ekstrüzyon üretim hattı için toplam başlangıç yatırımı oldukça yüksektir. Ayrıca, her ürün veya kalıp değiştirildiğinde, zaman alıcı proses parametre ayarlamaları ve malzeme israfı gerektiğinden, küçük ölçekli üretim ekonomik olarak uygulanabilir değildir.
Yüksek Proses Kontrol Karmaşıklığı
Ekstrüzyon, sürekli dinamik bir denge sürecidir. Sıcaklık, basınç ve vida hızı gibi çok sayıda parametre birbiriyle ilişkilidir ve hassas bir şekilde koordine edilmesi gerekir. Herhangi bir parametredeki en ufak bir dalgalanma bile nihai ürünün boyutunu, görünümünü veya mekanik özelliklerini etkileyebilir; bu da operatörlerin deneyimine ve otomatik kontrol sisteminin gereksinimlerine yüksek talepler getirir.
Yüzey kalitesi
Ekstrüzyon yöntemiyle üretilen ürünlerin yüzeyi, akış izleri, dalgalı desenler ve düzensiz parlaklık gibi kusurlara eğilimlidir. Bu kusurlar genellikle kalıp kanalının tasarımına, eriyik kırılmasına, düzensiz soğutmaya veya malzemenin doğal özelliklerine bağlıdır. Yüksek kaliteli yüzeyler elde etmek, son derece hassas kalıp işleme ve proses kontrolü gerektirir.
Ekstrüzyon Kalıplama ve Enjeksiyon Kalıplama Karşılaştırması
| Görünüş | Ekstrüzyon Kalıplama | Enjeksiyon |
| Proses Prensibi | Erimiş malzemeyi sürekli olarak bir kalıp içinden geçirerek sabit bir kesit profili oluşturur. | Erimiş malzemeyi kapalı bir kalıp boşluğuna enjekte eder, ardından soğuyarak ayrı bir parça oluşturur. |
| Takım (Kalıp/Çıkartma) | Nispeten basit kalıp; daha düşük maliyet. | Karmaşık, iki parçalı kalıp; daha yüksek maliyet. |
| Üretim verimliliği | Uzun ve homojen ürünler için yüksek performans; kesintisiz çalışma. | Özdeş parçaların seri üretimi için yüksek verimlilik; döngüsel çalışma. |
| Malzeme Esnekliği | Çeşitli termoplastikler ve bazı diğer malzemeler için uygundur. | Çok geniş bir yelpazede termoplastikler, termosetler ve elastomerler. |
| Tasarım Esnekliği | Sabit kesitlerle sınırlıdır. | Yüksek performanslı; karmaşık 3 boyutlu şekiller, girintiler ve ince detaylar üretebilir. |
| İlk Yatırım | Daha düşük kalıp maliyeti, ancak tüm üretim hattı önemli bir maliyet oluşturabilir. | Kalıp maliyeti daha yüksek, ancak yüksek üretim hacimlerinde parça başına maliyet düşüyor. |
| Tipik uygulamalar | Borular, pencere profilleri, filmler, çubuklar, levhalar. | Elektronik cihaz gövdeleri, otomotiv parçaları, oyuncaklar ve şişe kapakları. |
Ekstrüzyon Makineleri İçin Bakım İpuçları
Düzenli temizlik
Makinenin her kapatılmasından veya malzeme değişiminden sonra, malzeme kalıntısı ve karbonlaşmayı önlemek için hazne, vida ve tambur iyice temizlenmelidir. Özellikle PVC gibi ısıya duyarlı malzemelerin işlenmesinden sonra, derhal temizlik yapılması gereklidir. Kalıp kanalı, çizilmeleri önlemek için özel bir bakır fırça veya yumuşak bir aletle temizlenmelidir. Isı dağıtım verimliliğini sağlamak için ısıtma bobini ve soğutma fanındaki toz da düzenli olarak temizlenmelidir.
Sıcaklık Kontrolü
Her sıcaklık bölgesindeki termokuplları ve ısıtıcıları her ay kalibre ederek, gerçek sıcaklığın görüntülenen değerle tutarlı olduğundan emin olun. Zayıf temastan kaynaklanan yerel aşırı ısınmayı önlemek için ısıtma bobininin sızdırmazlığını kontrol edin. Soğutma suyu kanalının tıkanmamış olması gerekir. Kireçlenmenin soğutma verimliliğini etkilemesini önlemek için filtre düzenli olarak temizlenmelidir.
Yağlama Sisteminin Bakımı
Redüktörün yağlama yağını zamanında değiştirin ve yağ seviyesini her gün kontrol edin. Rulmanlar ve kılavuz raylar gibi hareketli parçalara belirtilen tipte gres yağı, belirtilen aralıklarla uygulayın. Anormal titreşimi önlemek için kayışın veya kaplinin gerginliğini ve hizalamasını düzenli olarak kontrol edin.
Güvenlik kontrolleri
Motor akımının stabil olup olmadığını düzenli olarak kontrol edin, elektrik panosundaki tozu temizleyin ve terminal bloklarını sıkın. Acil durdurma düğmesi, emniyet kapısı şalteri, aşırı yük koruması ve diğer güvenlik cihazlarının güvenilir ve etkili olup olmadığını test ederek güvenli üretim gereksinimlerini karşıladıklarından emin olun.
Kalıp Depolama
Makine kapatıldıktan ve kalıp çıkarıldıktan sonra, makinede kalan erimiş malzeme derhal temizlenmeli, paslanmaya karşı işlem uygulanmalı ve kuru ve sabit sıcaklıkta özel bir rafa yerleştirilmelidir. Yeniden takmadan önce, ısıtma çubuğunun ve akış kanalının yüzeyinin hasar veya pas lekesi olup olmadığını kontrol edin.
Ekstrüzyon Kalıplamanın Uygulamaları
Yapı
İnşaatta kullanılan kapı ve pencere profilleri ile dekoratif çıtalar gibi çok sayıda plastik profil, ekstrüzyon yöntemiyle üretilir. Kalıp tasarımı sayesinde, mukavemet, ısı yalıtımı ve estetik gereksinimlerini karşılayan karmaşık kesitli yapılar elde edilebilir. Ekstrüzyon işlemi ayrıca çok odacıklı yapıları ve ko-ekstrüzyon teknolojisini destekleyerek malzeme kullanımını azaltmaya ve genel performansı artırmaya yardımcı olur.
Teller ve Kablolar
Kablo ve tel üretiminde, PVC, XLPE ve TPU gibi malzemeler kullanılarak metal iletkenlerin etrafına yalıtım katmanları veya kılıflar kaplanır. Bu işlem, sürekli ve homojen bir kaplama sağlayarak istikrarlı elektriksel performans sunar. Ayrıca aşınma direnci, alev geciktiricilik ve çevresel yaşlanmaya karşı direnç özelliklerine sahip olması, onu güç, iletişim ve otomotiv kablo demetleri alanlarında önemli bir işlem haline getirir.
Medikal Sektörü
İnfüzyon tüpleri ve solunum tüpleri gibi tek kullanımlık veya uzun süreli tıbbi sarf malzemeleri genellikle ekstrüzyon kalıplama yöntemiyle üretilir. Bu işlem, iç çap ve duvar kalınlığında yüksek tutarlılık sağlar, katı hijyen ve biyouyumluluk gereksinimlerini karşılar ve temiz ortamlarda sürekli üretim için uygundur.
Plastik Boru
Ekstrüzyon kalıplama yönteminin en tipik uygulamalarından biri, su temini ve drenaj, gaz iletimi, tarımsal sulama ve enerji ve iletişim korumasında yaygın olarak kullanılan PVC ve PP borular gibi çeşitli plastik borulardır. Bu işlem, formül ayarlaması yoluyla basınç dayanımı, korozyon direnci ve yaşlanma direnci gibi farklı kullanım gereksinimlerini karşılamak için uygun olan, düzgün duvar kalınlığına, istikrarlı boyutlara ve yüksek üretim verimliliğine sahip uzun boruların sürekli olarak üretilmesini sağlar.
SOYLU'Ekstrüzyon Kalıplama Hizmetleri
Hassas ekstrüzyon kalıplama çözümleri için güvenilir ortağınız NOBLE'a hoş geldiniz. Ham plastik reçineleri, çeşitli sektörlerin zorlu taleplerini karşılayan yüksek performanslı, sürekli profillere dönüştürme konusunda uzmanlaşmış bulunuyoruz.
Başlıca Yetenekler ve Güçlü Yönler:
- Geniş Malzeme Uzmanlığı: PVC, PE, PP, ABS, PS, TPE ve mühendislik kaliteleri de dahil olmak üzere çok çeşitli termoplastikleri işliyoruz.
- Özel Profil Tasarımı: Basit boru ve çubuklardan çok bölmeli içi boş tasarımlara kadar karmaşık özel profillerin üretiminde uzmanız.
- Tam Ölçekli Üretim: Prototip geliştirme aşamasından küçük ölçekli üretime kadar uzanan projeleri destekliyoruz.
- Kesinlik ve Tutarlılık: Kontrollü sürecimiz ve sıkı kalite kontrollerimiz, profilinizin her metresinin boyut, mukavemet ve yüzey kalitesi açısından hassas özelliklere uygun olmasını sağlar.
- Katma Değerli Hizmetler: Son işlem görmüş parçaları teslim etmek için kesme, delme, zımbalama, baskı ve montaj gibi ikincil işlemler de sunuyoruz.
SSS
Ekstrüzyon kalıplarının başlıca türleri nelerdir?
Boru/boru kalıbı, iç çapı oluşturmak için bir mandrel kullanarak içi boş tüpler oluşturur. Düz levha kalıbı, geniş, yarık benzeri bir açıklığa sahip geniş, ince levhalar üretir. Profil kalıbı, pencere çerçeveleri veya döşeme gibi özel şekiller üretmek için karmaşık bir açıklığa sahiptir. Tel kaplama kalıbı, hareketli bir tel çekirdeğine doğrudan eş merkezli bir yalıtım tabakası uygular. Şişirme film kalıbı, plastik film yapmak için kullanılan dairesel bir açıklığa sahip dik bir silindirdir.
Ekstrüzyon kalıpları tipik olarak hangi malzemelerden yapılır?
Kalıplar, yüksek basınca, sıcaklığa ve aşındırıcı plastiklere dayanacak şekilde yüksek mukavemetli, aşınmaya dayanıklı metallerden yapılır. Yaygın kullanılan malzemeler arasında genel kullanım için takım çelikleri, belirli malzemelerle korozyon direnci için paslanmaz çelik ve sertleştirilmiş alaşımlar bulunur. Kritik yüzeyler genellikle sertliği artırmak, sürtünmeyi azaltmak ve malzeme yapışmasını önlemek için krom kaplanır veya nitrürlenir; bu da pürüzsüz bir ürün yüzeyi ve daha uzun kalıp ömrü sağlar.
Ekstrüzyon kalıpları için yaygın bakım uygulamaları nelerdir?
Depolamadan önce koruyucu korozyon önleyici kaplamaların uygulanması paslanmayı önler. Kritik yüzeylerde aşınma, çizik veya korozyon olup olmadığının düzenli olarak kontrol edilmesi gereklidir. Kalıplar kuru ve kontrollü bir ortamda saklanmalıdır. Doğru kullanım, hassas parçalarda çizik veya ezik oluşmasını önler.
Bir ekstrüzyon kalıbının ömrü genellikle ne kadardır?
Ömür, işlenen malzemeye, üretim hacmine, bakım kalitesine ve kalıp malzemesinin kendisine bağlı olarak büyük ölçüde değişir. LDPE veya HDPE gibi aşındırıcı olmayan reçineleri işleyen iyi bakımlı bir kalıp, sürekli üretimde yıllarca, hatta on yıllarca dayanabilir. Ahşap-plastik kompozitler (WPC) veya bazı PVC bileşikleri gibi aşındırıcı malzemeleri işlemek, bu ömrü önemli ölçüde azaltabilir ve çok daha kısa sürede yenileme veya değiştirme gerektirebilir.
"Kalıp çizgileri" nedir ve nasıl en aza indirilebilir?
Kalıp çizgileri, ekstrüde edilmiş ürünün yüzeyinde, makine yönünde uzanan, ince, sürekli dikey çizgiler veya izlerdir. Genellikle kalıp dudağında veya kesim alanında oluşan küçük çizikler, kusurlar veya birikmiş kalıntılardan kaynaklanırlar. Bunları en aza indirmek için, kalıbın titizlikle temizlenip parlatıldığından emin olun.







