
Nedir Ssıcak Metal Bbitirme Süreç?
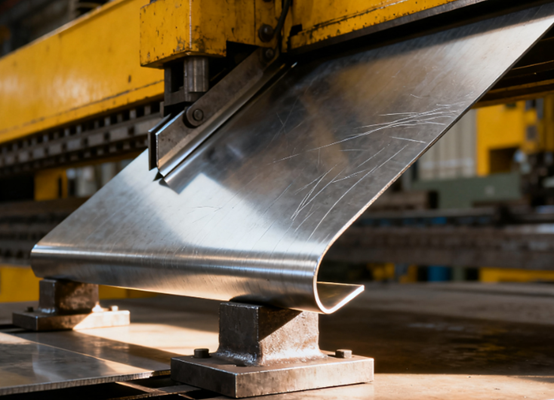
Sac bükme, esas olarak bir bükme makinesi kullanarak metal levhalara basınç uygulayan ve bu basınç sonucunda levhaların belirli noktalarda plastik deformasyona uğramasına neden olarak önceden belirlenmiş açılara ve şekillere sahip parçalar elde eden bir metal işleme tekniğidir.
Sac metal bükme işlemi genellikle, sac metalin alt kalıbın açıklığına basınçla itilerek büküldüğü, üst kalıp (zımba) ve alt kalıp (V şeklinde oluk) olmak üzere iki kalıp kullanılarak gerçekleştirilir. Bükme teknolojisi, kutular, braketler ve dolaplar gibi çeşitli metal yapısal bileşenlerin üretiminde yaygın olarak kullanılmaktadır. Yüksek verimlilik, yüksek hassasiyet ve güçlü uyarlanabilirlik özelliklerine sahip olup, sac metal işlemede önemli bir adımdır.
Sac bükme işlemi nasıl gerçekleşir?
Sac bükme işleminin özü, metal levhalara önceden belirlenmiş bir konumda plastik deformasyona neden olmak için dış kuvvet uygulamak ve böylece belirli açılar ve şekiller oluşturmaktır. Bu işlem esas olarak bükme makinelerine ve özel kalıplara dayanır.
Sac Bükme İşleminde Kullanılan Metal Malzemeler
Soğuk Haddelenmiş Çelik Levha
Soğuk haddelenmiş çelik levhalar, oda sıcaklığında haddelenmiş karbon çelik levhalardır. Soğuk haddelenmiş çelik levhalar mükemmel mukavemete ve işlenebilirliğe sahiptir ve bu nedenle hassas bükme, presleme ve kaynak işlemleri için son derece uygundur.
Soğuk haddelenmiş çelik levhalar genellikle pas giderme gibi ön işlemlere ihtiyaç duymaz ve doğrudan elektrolizle kaplanabilir veya boyanabilir.
Paslanmaz çelik
Paslanmaz çelik, içerdiği krom elementi sayesinde yüzeyinde yoğun bir krom oksit pasivasyon filmi oluşturabildiği için olağanüstü korozyon direnciyle ünlüdür.
304 paslanmaz çelik, mükemmel kapsamlı performansa sahiptir ve çeşitli ortamlara uygundur. 316 paslanmaz çelik ise, molibden ilavesi sayesinde klorür korozyonuna karşı daha güçlü bir dirence sahiptir.
| 304L | Kaynak işlerine uygundur; İyi korozyon önleyici performansa sahiptir. |
| 321 | Titanyum içerir; İyi korozyon önleyici performansa sahiptir. |
| 301 | Nispeten yüksek sertlik; İyi mukavemet |
Alüminyum
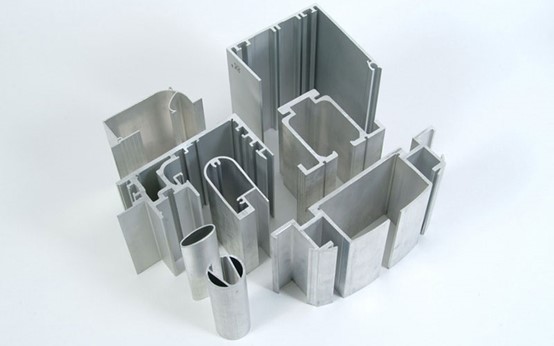
Alüminyum, çeliğin yoğunluğunun yaklaşık üçte biri kadar olan hafif bir metaldir; bu da ağırlık azaltmanın gerekli olduğu uygulamalarda çok önemlidir.
Alüminyum malzemeler ayrıca iyi korozyon direncine ve mükemmel ısı ve elektrik iletkenliğine sahiptir. Ek olarak, alüminyum mükemmel bir esnekliğe sahiptir ve kolayca bükülüp şekillendirilebilir.
Galvanizli Sac
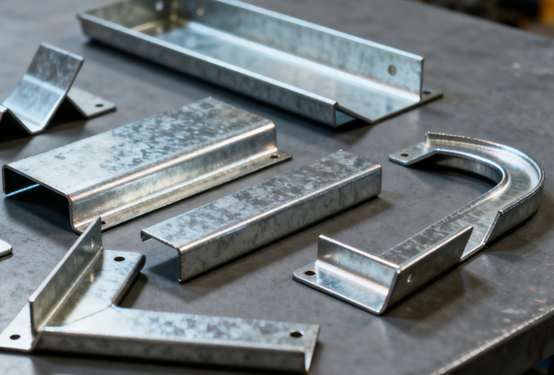
Galvanizli çelik levhalar, soğuk haddelenmiş veya sıcak haddelenmiş çelik levhaların yüzeyine bir çinko tabakası kaplanarak üretilir; amaç, çinko tabakası aracılığıyla içteki çeliği korumak ve çelik levhaların paslanmasını etkili bir şekilde önlemektir.
- Elektro-galvanizli Çelik: Yüzey ince ve düzgün olduğundan püskürtme için daha uygundur.
- Sıcak daldırma galvanizli çelik: Çinko kaplama nispeten kalındır ve güçlü korozyon direncine sahiptir, ancak yüzeyinde çinko parçacıkları bulunur.
Pirinç
Pirinç, bakır-çinko alaşımıdır. Çok güzel altın sarısı bir görünüme sahiptir ve genellikle dekoratif unsurlar için kullanılır. Estetik çekiciliğinin yanı sıra, pirinç mükemmel elektrik iletkenliği, ısı iletkenliği ve olağanüstü antibakteriyel özelliklere de sahiptir.
İşleme açısından pirinç, yumuşak ve mükemmel sünekliğe sahip olduğundan karmaşık presleme ve dövme işlemleri için son derece uygundur.
Sıcak Haddelenmiş Çelik Levha
Sıcak haddelenmiş çelik levhalar, yüksek sıcaklıklarda haddelenmiş karbon çelik levhalardır. Soğuk haddelenmiş levhalarla karşılaştırıldığında, yüzeyinde bir oksit tabakası bulunur, nispeten pürüzlüdür ve boyut hassasiyeti de biraz daha düşüktür.
Sıcak haddelenmiş çelik levhaların avantajı, nispeten düşük fiyatları ve daha kalın levha malzemeleri ile daha yüksek yapısal dayanıklılık sağlayabilmeleridir.
Sac Metal Bükme İşlemlerinin Türleri
Katlama Bükme
Katlama bükme, kirişin iş parçasının kenarı boyunca yukarı veya aşağı katlanmasıyla elde edilir ve genellikle kutu tipi ve kabuk tipi parçalar için kullanılır.
Artıları:
- Kalıp izi bırakmayan bükme: Yüzey kaplamasına veya dekoratif katmana zarar vermez.
- Yüksek hassasiyet ve iyi tekrarlanabilirlik.
- Büyük boy tabaklar için uygundur: Özellikle alüminyum levhalar, ince paslanmaz çelik levhalar vb.
Eksileri:
- Düşük verimlilik: Orta ve küçük ölçekli üretim için uygundur.
- Karmaşık yapı: Katlanır mekanizmaların bakım maliyeti yüksektir.
- Kalın levhaların işlenmesi için uygun değildir.
Rulo Bükme
Rulo bükme, sac metalin üç veya çok rulolu bir levha bükme makinesi kullanılarak, birden fazla bükme işlemiyle kademeli olarak yay şeklinde, silindirik veya konik parçalara dönüştürülmesi işlemidir.
Artıları:
- Geniş açılı bükme işlemleri için uygundur: Sürekli olarak büyük yarıçaplı veya tamamen dairesel parçalar oluşturabilir.
- Düzgün deformasyon: Tek seferlik bükülmenin neden olduğu gerilim yoğunlaşmasından kaçının.
- Kalın levhaları ve büyük boyutlu parçaları işleyebilir.
Eksileri:
- Açı kontrolü zordur: Silindir mesafesinin birkaç kez ayarlanması gerekiyor.
- Küçük eğrilikler veya dar açılar elde etmek kolay değildir.
- Yüksek ekipman yatırım maliyeti.
Kaplama
Zımba, sac levhayı son derece yüksek basınçla alt kalıba bastırarak malzemenin tamamen plastik deformasyona uğramasına neden olur. Açı neredeyse tamamen kalıp tarafından belirlenir.
Artıları:
- Son derece yüksek boyutsal ve açısal doğruluk: Neredeyse hiç geri tepme olmadı.
- Keskin köşeler veya karakteristik kenarlar: Hassas parça işleme için uygundur.
- İyi şekillendirme kıvamı: Açı tamamen kalıp tarafından kontrol edilir.
Eksileri:
- Yüksek ekipman gereksinimleri: Yüksek tonajlı preslere ihtiyaç duyulmaktadır.
- Kalıbın ciddi şekilde aşınması: Yüksek basınç, kalıp malzemeleri için yüksek gereksinimler ve ısıl işlem.
- Yüksek fiyat: Kalıp imalatı ve bakımı maliyetleri yüksektir.
Hava Bükme
Hava basıncıyla bükülen iş parçası yalnızca üst kalıbın ucu ve alt kalıbın V oluğunun her iki tarafıyla temas eder. Zımba aşağı doğru bastırdığında, metal temas noktalarında elastik-plastik deformasyona uğrayarak istenen açıyı oluşturur.
Açı, zımba vuruşunun derinliği ile kontrol edilir.
Artıları:
- Güçlü Açı Ayarlanabilirliği: Bükme açısı, zımbanın hareket mesafesi kontrol edilerek değiştirilebilir, bu da yüksek esneklik sağlar.
- Düşük kalıp aşınması: Üst ve alt kalıplar arasındaki temas alanının küçük olması nedeniyle, kalıbın kullanım ömrü daha uzundur.
- İyi uyarlanabilirlik: Aynı kalıp seti, farklı açılara ve plaka kalınlıklarına sahip parçaları işleyebilir.
Eksileri:
- Düşük açılı doğruluk: Geri tepmeden büyük ölçüde etkilenir ve deneysel düzeltme gerektirir.
- Daha büyük bükme kuvveti: Diğer yöntemlerle karşılaştırıldığında, ekipman tonajı konusunda daha yüksek gereksinimleri vardır.
dibe
Zımba, levhayı alt kalıbın V oluğunun dibine doğru bastırarak, levhanın şekillendirme için kalıba tamamen yapışmasını sağlar. Deformasyon bölgesinde belirgin plastik akış veya hatta baskı oluşumu meydana gelir.
Artıları:
- Yüksek Açı Doğruluğu: Neredeyse hiç geri tepme yok ve bükülme açısı sabit.
- İyi tekrarlanabilirlik: Yüksek tutarlılık gereksinimleri olan parçaların seri üretimi için uygundur.
- Mükemmel yüzey kalitesi: Düzgün kıvrımlar ve düzgün kenarlar.
Eksileri:
- Kalıp aşınması: Geniş temas alanı, belirgin sürtünme ve gerilim yoğunlaşması.
- Sık sık kalıp değişimi: Farklı plaka kalınlıkları veya açıları için kalıpların değiştirilmesi gerekir.
- Yüksek enerji tüketimi: A Daha fazla baskı kuvveti gereklidir.
Sac Bükme İşleminin İşleme Aşamaları
Süreç analizi
Bükme işlemine başlamadan önce, bükme açısını, bükme yarıçapını, açılma boyutunu ve yönünü doğrulamak için parça çizimini dikkatlice inceleyin ve bükme sırasının uygun olup olmadığını kontrol edin.
Parça çizimlerinin analizinin amacı, yanlış tasarımdan kaynaklanan boyut hatalarını veya iş parçası girişim sorunlarını önlemektir.
Malzeme Seçiniz
Bükme açısı ve plaka kalınlığına bağlı olarak açılma boyutunu hesaplayın, bükme telafi katsayısını dikkate alın ve ardından malzemeleri hazırlayın. Bu işlem, ham maddelerin boyutsal doğruluğunu sağlamak ve sonraki bükme işlemleri için bir temel oluşturmak amacıyla gerçekleştirilir.
Kalıp Hazırlama
Bükülecek parçanın şekline, açısına ve kalınlığına göre uygun üst kalıbı, alt kalıbı ve bükme makinesinin tonajını seçin ve kurulum ve devreye alma işlemlerini gerçekleştirin.
Kalıp seçimi, bükme doğruluğunu ve yüzey kalitesini doğrudan etkiler. Farklı plaka kalınlıkları, farklı V-oluk boyutlarının eşleştirilmesini gerektirir.
konumlandırma
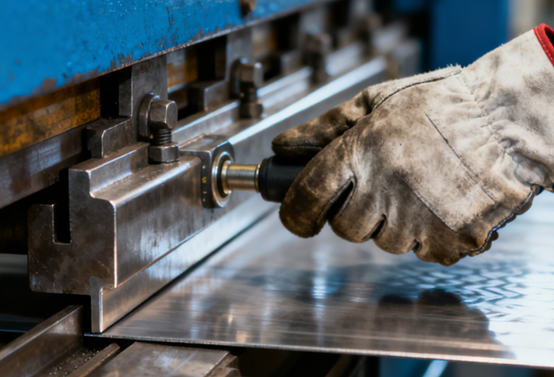
Operatör, iş parçasını bükme makinesinin çalışma tablasına yerleştirir ve durdurucu ve konumlandırma cihazı vasıtasıyla doğru konumunu sağlayarak bükme çizgisiyle hizalar. Bu adım, bükme açısının ve boyutunun tutarlılığı üzerinde önemli bir etkiye sahiptir ve konumlandırma doğruluğunun korunması gerekir.
Bükme İşlemi
Bükme makinesini çalıştırın. Zımba, sac levhayı alt kalıba bastırarak istenen açıyı oluşturur. Operatör, devrilmeyi veya aşırı geri tepmeyi önlemek için aşağı doğru basıncın derinliğini veya strok mesafesini kontrol etmelidir.
Bükme işlemi sırasında, malzemeye uygulanan kuvvetin yönüne ve oluşan girintinin kontrolüne dikkat edilmelidir.
Boyut Muayene
Parçaların bükülmesi tamamlandıktan sonra, açı, kenar uzunluğu ve düzlüğün tasarım gereksinimlerini karşılayıp karşılamadığını doğrulamak için iletki, kumpas veya üç koordinatlı ölçüm aleti kullanılır.
Üründe inceleme sonrasında sapmalar tespit edilirse, bunlar strok veya kalıp boşluğunun ince ayarı yapılarak düzeltilebilir.
İkincil ve Bileşik Bükme
Karmaşık parçalar için, birden fazla bükme veya farklı yönlerde bükme işlemi gereklidir. İkinci bükme işlemine geçmeden önce, önceki adımın bükme açısının doğru olup olmadığını kontrol etmek ve şekillendirilmiş parçanın kalıpla etkileşimini önlemeye dikkat etmek gerekir.
Çapak alma
İş parçası büküldükten sonra, montajı veya kullanımı etkileyebilecek keskin kenarları önlemek için çapakların alınması, pahlanması ve yüzey işlemine tabi tutulması gerekir. Daha sonra kaynak, toz boyama veya eloksal kaplama gerekiyorsa, görünüm kalitesini sağlamak için çapak alma adımı özellikle önemlidir.
Son denetim
Sonuç olarak, iş parçasının boyutları, açıları, düzlüğü ve görünümü üzerinde tam veya rastgele bir inceleme yapılması gerekmektedir. Çizimlerin gerekliliklerini karşıladığı doğrulandıktan sonra koruyucu ambalajlama işlemi gerçekleştirilebilir.
Bükülmüş parçaların taşıma ve montaj sırasında hasar görmemesini sağlayın ve teslim edilen nihai ürünlerin kalitesini garanti edin.
Sac Bükme İşleminin Avantajları
Sac metal bükme, sac metal işlemede en yaygın kullanılan şekillendirme işlemlerinden biri olup, birçok avantaja sahiptir. Sadece yapısal sağlamlığı sağlamakla kalmaz, aynı zamanda üretim verimliliğini ve maliyet kontrolünü de dikkate alır.
Yüksek Hassasiyetli
Modern CNC bükme ekipmanları, bükme açısını, konumunu ve basıncını hassas bir şekilde kontrol edebilir. Bükme hatası genellikle ±0.5° içinde kontrol edilir, bu da parçaların boyut ve şeklinin tutarlılığını sağlar ve hassas montaj gereksinimlerini karşılar.
Yüksek Üretim Verimliliği
Sac bükme işlemi kolay kullanımlı ve kısa çevrimlidir. Özellikle CNC bükme makineleri kullanıldığında, programlanmış çalışma ile birden fazla sürekli bükme işlemi gerçekleştirilebilir ve bu da üretim verimliliğini büyük ölçüde artırır. Hem seri üretim hem de küçük ölçekli üretim için uygundur.
Esneklik
Sac bükme makineleri, kalıbı değiştirerek veya strok parametrelerini ayarlayarak farklı şekil, açı ve kalınlıktaki parçaları işleyebilir. Aynı ekipman birden fazla ürüne uyum sağlayabilir ve çeşitli ürünlerin ve küçük partilerin özelleştirilmiş üretim moduna uygundur.
Yüksek Malzeme Kullanım Oranı
Bükme işlemi esas olarak plastik deformasyon yoluyla şekil değişiklikleri sağlar, büyük miktarda kesme atığı oluşturmaz, yüksek malzeme kullanım oranına sahiptir, hammadde maliyetlerinden tasarruf sağlar ve yeşil üretim kavramına uygundur.
Yüksek Yüzey Kalitesi
Bükme işlemi sırasında malzeme yüzeyinde belirgin bir hasar oluşmaz ve iyi bir pürüzsüzlük korunur. Bu sayede doğrudan sonraki püskürtme, eloksal veya kaynak işlemlerine geçilebilir ve yeniden işleme adımları azaltılabilir.
Geniş Uygulama Alanı
Bükme teknolojisi, karbon çeliği, paslanmaz çelik, alüminyum, bakır vb. gibi her türlü metal levhaya uygulanabilir ve elektronik, elektrikli ev aletleri, otomotiv, mekanik ekipman ve inşaat gibi sektörlerde yaygın olarak kullanılmaktadır.
Sac Bükme İşleminin Dezavantajları
Malzeme Özelliği Sınırlamaları
Farklı metallerin süneklik, mukavemet ve esneklik özellikleri büyük ölçüde değişir; bu da bükme açısını ve boyut hassasiyetini kolayca etkileyebilir.
Örneğin, yüksek mukavemetli çelik veya sert alüminyum büküldüğünde çatlamaya eğilimlidir, yumuşak metaller ise aşırı deformasyona veya düzensiz kıvrımlara maruz kalabilir.
Geri Yaylanma Etkisi
Metallerde bükülme sonrasında elastik bir toparlanma olayı meydana gelir; bu da gerçek açının ya çok büyük ya da çok küçük olmasına yol açar.
Özellikle yüksek mukavemetli malzemeler ve büyük bükme yarıçapları söz konusu olduğunda, geri yaylanma kontrolünün zorluğu daha da artar ve bu durum deneyim veya telafi süreçleri yoluyla düzeltilmelidir.
Karmaşık Bükme
Sac kalınlığı büyük olduğunda veya bükme açısı karmaşık olduğunda, şekillendirme kuvveti ihtiyacı önemli ölçüde artar, kalıp ve ekipman tonajının yüksek olması gerekir ve bükme hattı sapması, çatlama veya girinti gibi sorunlar ortaya çıkma olasılığı artar, bu da şekillendirme sürecini daha zor hale getirir.
Yüksek Beceri Gereksinimi
Bükme açılarının kontrolü, kalıp seçimi ve sıralama düzenlemesi, operatörün zengin deneyime sahip olmasını gerektirir; aksi takdirde, düzensiz deformasyon, açı sapması veya iş parçası girişimleri gibi sorunlar ortaya çıkabilir.
Sac Bükme İşleminin Uygulamaları
Elektronik endüstrisi
Sac metal, kasa, sunucu kasası ve dağıtım kutusu gibi ürünlerin üretiminde yaygın olarak kullanılmaktadır. Bu tür ürünler, boyut hassasiyeti ve ısı dağıtım performansı açısından yüksek gereksinimlere sahiptir. Sac metal yapı, iç elektronik bileşenleri etkili bir şekilde korur ve bakım ve kurulum açısından kolaylık sağlar.
- Ağ dolabı
- Endüstriyel bilgisayar kasası
- Dağıtım kutusu
- Koruyucu kapak
İletişim aracı
Sac metal işleme yöntemi, 5G iletişim baz istasyonu kasaları, ağ rafları, yönlendirici kasaları vb. imalatında kullanılabilir.
Sac metal yapı, mükemmel elektromanyetik koruma performansına sahiptir ve iletişim ekipmanlarının toz geçirmezlik, nem geçirmezlik ve parazit önleme gereksinimlerini karşılayabilir.
kumaş ipliklerinin üretimini gerçekleştiriyor
Sac metal, gövde panelleri, şasi braketleri, motosiklet ve elektrikli araçların gövdeleri gibi birçok parçanın imalatında kullanılır. Sac metal bükme ve kaynak işlemleri sayesinde yüksek mukavemetli ve hafif yapısal tasarımlar elde edilebilir.
- Araba kapıları, kaput, bagaj kapağı
- Çerçeve ve şasi parçaları
- Pil tepsisi
Ev Aletleri
Sac metal imalatı, buzdolapları, çamaşır makineleri ve klimalar gibi ürünlerin gövdelerinde ve iç bağlantı elemanlarında yaygın olarak kullanılmaktadır.
Sac metal parçalar, mükemmel ısı dağılımı ve koruyucu özelliklere sahip olmanın yanı sıra, hassas bir görünüm ve yüksek montaj doğruluğu da sağlayabilir.
- Buzdolabının yan paneli
- Çamaşır makinesi kasası
- Klima dış ünitesinin dış kasası.
NOBLE: Güvenilir Sac Metal İmalat Hizmet Sağlayıcınız
Müşteri beklentilerini aşan, rekabetçi fiyatlarla özel sac bükme hizmetleri sunuyoruz. Prototip tasarımından sac bükme imalatına kadar, deneyimli ekibimize ve gelişmiş üretim ekipmanlarımıza güvenerek, yüksek hassasiyet ve istikrarlı performansa sahip sac bükme parçaları almanızı sağlıyoruz. Dakikalar içinde fiyat teklifi alın ve günler içinde sac bükme parçalarına sahip olun!
ISO 9001:2015 ve ISO13485-2016 sertifikalarına sahip olan NOBLE, müşterilerine kaliteli prototipler ve üretim parçaları sunmayı garanti eder. Olgun ve gelişmiş metal bükme makineleri ve yetenekli teknisyenler, hızlı prototipleme ve üretim için doğru ve yüksek kaliteli metal bükme hizmetleri sağlar.
SSS
Sac bükme işleminde geri yaylanma nasıl kontrol edilir?
Geri yaylanma, bükme kuvvetini artırarak, tabanlama veya presleme yöntemleri kullanarak, kalıp açılarını ayarlayarak veya CNC programlama yoluyla telafi ederek en aza indirilebilir. Malzeme seçimi de geri yaylanma davranışında önemli bir rol oynar.
Sac metal bükme işleminde karşılaşılan yaygın zorluklar nelerdir?
Tipik sorunlar arasında geri yaylanma, bükme hatlarında çatlama, takım aşınması ve çok aşamalı bükmede boyutsal hatalar yer alır. Doğru takım seçimi, malzeme hazırlığı ve açı telafisi bu sorunların önlenmesine yardımcı olabilir.
Sac bükme işlemi hangi sektörlerde yaygın olarak kullanılır?
Bu işlem, otomotiv, elektronik, ev aletleri, telekomünikasyon, havacılık ve endüstriyel makinelerde, özellikle muhafazalar, braketler, gövdeler ve yapısal bileşenler için yaygın olarak uygulanmaktadır.
Sac levhayı kolayca nasıl bükebilirim?
Sac levhayı kolayca bükmek için, bükme çizgisini işaretleyin, sıkıca sabitleyin ve bükme freni veya mengene kullanarak sabit bir basınç uygulayın. Daha kalın veya hassas parçalar için, doğru açı ve yarıçap kontrolü için CNC pres freni kullanın.
Sac metal bükme yöntemlerinin başlıca türleri nelerdir?
En yaygın yöntemler arasında hava bükme, taban bükme, madeni para bükme, katlama ve rulo bükme bulunur. Her yöntem, takım kurulumu, bükme hassasiyeti ve kuvvet gereksinimleri açısından farklılık gösterir; bu da üreticilerin malzeme kalınlığına ve tasarım karmaşıklığına göre seçim yapmasına olanak tanır.







