
Nedir? Ssıcak Metal Ckesme?
Sac metal kesme teknolojisi, metal levhaların ayrılması ve işlenmesi için yaygın olarak kullanılan bir tekniktir. Esasen, tüm levhayı mekanik, termal veya özel yöntemlerle istenen şekil ve boyutta parçalara ayırır. Yaygın geleneksel yöntemler arasında kesme ve delme yer alırken, modern süreçlerde lazer kesim, plazma kesim ve su jeti kesim gibi yüksek hassasiyetli teknolojiler yaygın olarak kullanılmaktadır ve bu teknolojiler farklı kalınlık ve malzemelerdeki metalleri verimli bir şekilde işleyebilir.
Sac metal kesme teknolojisinin özü, malzeme özelliklerine ve üretim gereksinimlerine göre uygun yöntemin seçilmesinde yatmaktadır. Örneğin, lazer kesim karmaşık profiller ve pürüzsüz kesim yüzeyleri için uygundur, plazma kesim daha kalın levhalar için uygundur ve su jeti kesim termal etkilerden kaçınmayı sağlar. Sac metal imalatının ilk aşamasına doğrudan hizmet ederek, sonraki bükme, kaynak ve diğer aşamalar için hassas boşluklar sağlar ve mekanik ekipman, otomotiv imalatı ve havacılık gibi alanlarda yaygın olarak kullanılır.
S'nin Tarihisıcak Metal Csöyleme
Sac metal kesiminin tarihi, geleneksel manuel ve mekanik yöntemlerle başladı. İlk ustalar, manuel kesim için makas ve keski gibi aletlere güveniyorlardı. Sanayi Devrimi'nden sonra, fiziksel kalıplar ve basınç yoluyla kesim sağlayan mekanik kesme makineleri ve presler ortaya çıktı. Bu, verimliliği büyük ölçüde artırdı, ancak esneklikleri ve hassasiyetleri sınırlıydı.
Modern kesme teknolojisindeki devrim 20. yüzyılın ortalarında başladı. Oksijenle kesme ve plazma ile kesme teknolojilerinin ortaya çıkması, kalın metal levhaların kesilmesi sorununu çözdü. Ardından, yüksek hassasiyeti ve esnekliği nedeniyle lazerle kesme teknolojisi yaygınlaşırken, su jetiyle kesme ise termal etkiler olmadan soğuk kesme çözümü sunmaktadır.
S nasıl çalışır?sıcak Metal Csöyleme İş?
Çizim Analizi
Mühendislerin parça çizimlerini dikkatlice analiz etmeleri, geometrik şekillerini, boyut toleranslarını, teknik gereksinimlerini ve sonraki işleme ihtiyaçlarını doğru bir şekilde anlamaları gerekir. Bu temel üzerinde, kesme yolunu planlamalı, en uygun kesme işlemini seçmeli, malzeme kullanım oranını en üst düzeye çıkarmak için sac levhanın yerleşim şemasını belirlemeli ve ayrıntılı bir işleme programı hazırlamalıdırlar.
Malzeme hazırlama
Çizim gerekliliklerine göre uygun metal levhayı seçin ve malzeme, kalınlık ve yüzey durumunun standartlara uygun olup olmadığını kontrol edin. Ardından, levhayı çalışma tezgahına doğru bir şekilde yerleştirin ve sabitleme aparatları, manyetik vantuzlar veya vakumlu adsorpsiyon tablaları ve diğer cihazlar kullanarak sıkıca sabitleyin.
Ekipman Kurulumu
Resmi kesim işleminden önce, kesim ekipmanının ince ayarları yapılmalıdır. Bu, uygun kesim başlığının takılması ve kalibrasyonunun yapılması, yardımcı gaz basıncının standarda uygun olup olmadığının kontrol edilmesi ve malzeme türüne ve kalınlığına göre güç, hız ve frekans gibi optimum temel parametrelerin ayarlanmasını içerir.
Lazer kesim için odak konumunun da kalibre edilmesi gerekir. Plazma kesim için ise uygun akım ve kesme memesinin yüksekliğinin belirlenmesi gereklidir.
Kesme Uygulaması
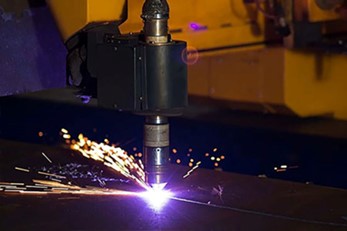
Malzemeler ve ekipman hazır olduktan sonra, ekipmanı çalıştırın ve önceden ayarlanmış işleme programını uygulayın. Bu işlem sırasında, operatör kesme durumunu yakından izlemeli, kıvılcımların şeklini ve cüruf atımının normal olup olmadığını gözlemlemeli ve ekipmanın çalışması sırasında herhangi bir anormal ses olup olmadığını dinlemelidir.
Modern otomatik ekipmanlar genellikle, delme işleminin başarılı olup olmadığını, çarpışma riski olup olmadığını otomatik olarak tespit edebilen ve duruma göre kesme parametrelerini ince ayar yapabilen gerçek zamanlı izleme sistemleriyle donatılmıştır.
Rötuş
Kesme işlemi tamamlandıktan sonra, iş parçası bir sonraki işleme alanına taşınır. İlk olarak, iş parçasındaki çapaklar, cüruf ve diğer maddeler temizlenmelidir. Gerekirse, kenarların pürüzsüz ve düz hale getirilmesi için taşlama işlemi yapılmalıdır. Daha sonra, kumpas, projektör veya üç koordinatlı ölçüm cihazları gibi aletler kullanılarak, iş parçasının ana boyutları, kontur doğruluğu ve yüzey kalitesi, çizimin gerekliliklerine tam olarak uygun olduğundan emin olmak için titizlikle kontrol edilir.
Sadece denetimden geçen nitelikli parçalar, bükme ve kaynak gibi bir sonraki üretim sürecine geçebilir; bu da nihai ürünün kalitesini sağlamak için önemli bir kontrol noktasıdır.
S'de Kullanılan Metal Malzemelersıcak Metal Csöyleme
Paslanmaz çelik
Paslanmaz çelik, mükemmel korozyon direnci, dayanıklılığı ve çekici yüzey kalitesi nedeniyle sac metal kesimi için en popüler malzemelerden biridir.
Uygulamalar:
Tıbbi ekipmanlarda, mutfak aletlerinde, otomotiv iç döşemelerinde ve mimari panellerde kullanılır.
hafif Çelik
Karbon çeliği, mukavemeti, sertliği ve maliyet etkinliğiyle bilinir. İşlenmesi kolaydır ve yapısal parçalar için uygundur.
Uygulamalar:
Makine, otomotiv şasileri, inşaat ve endüstriyel ekipmanlarda yaygın olarak kullanılır.
Alüminyum
Alüminyum hafif, korozyona dayanıklı ve mükemmel ısı ve elektrik iletkenliğine sahiptir. Bununla birlikte, yansıtıcıdır ve hassas kesim için belirli lazer dalga boylarına ihtiyaç duyar.
Uygulamalar:
Havacılık ve uzay bileşenlerinde, elektronik muhafazalarında, otomotiv panellerinde ve tüketici elektroniğinde kullanılır.
Bakır
Bakır, üstün elektrik ve ısı iletkenliği sayesinde elektrik bileşenleri için vazgeçilmezdir. Yansıtıcıdır ve lazerle kesilmesi zor olabilir.
Uygulamalar:
Elektrik bağlantı elemanlarında, bara sistemlerinde, ısı eşanjörlerinde ve dekoratif panellerde kullanılır.
Pirinç
Pirinç, bakır ve çinkonun alaşımıdır ve iyi işlenebilirlik, korozyon direnci ve çekici altın rengi bir görünüm sunar.
Uygulamalar:
Dekoratif parçalar, isim levhaları, aletler ve mimari donanımlar için idealdir.
Galvanize çelik
Galvanizli çelik, pas ve korozyona karşı koruma sağlayan çinko kaplamaya sahiptir. Dayanıklılığı nispeten düşük maliyetle birleştirir.
Uygulamalar:
Isıtma, havalandırma ve klima (HVAC) kanallarında, otomotiv parçalarında ve ev aletlerinde yaygın olarak kullanılır.
Titanyum
Titanyum, olağanüstü mukavemet-ağırlık oranı, yüksek korozyon direnci ve mükemmel biyouyumluluk sunar. Daha pahalıdır ancak kritik uygulamalar için idealdir.
Uygulamalar:
Havacılık ve uzay sanayinde, tıbbi implantlarda ve yüksek performanslı makinelerde kullanılır.
| Malzeme | Başlıca Kesim Yöntemleri | Temel Avantajlar |
| Paslanmaz çelik | Lazer, Su jeti | Korozyon direnci, mukavemet |
| Karbon çelik | Lazer, Plazma | Güçlü, uygun fiyatlı |
| Alüminyum | Lazer, Su jeti | Hafif, iletken |
| Bakır | Su jeti, Fiber lazer | İletken, dayanıklı |
| Pirinç | Lazer, Su jeti | Estetik, işlenebilir |
| Galvanize çelik | Lazer, Plazma | Paslanmaya karşı dayanıklı, düşük maliyetli |
| Titanyum | Su jeti, Lazer | Yüksek mukavemetli, biyouyumlu |
Sac Metal Kesme İşlemlerinin Türleri
Sac Metal Lazer Kesim
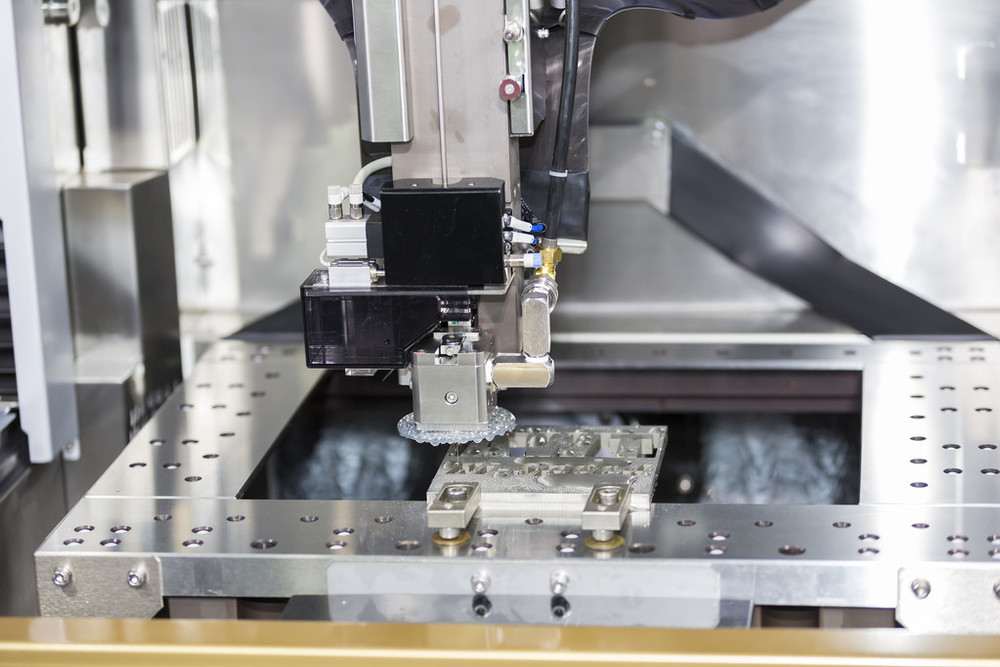
Lazer kesim, yüksek enerji yoğunluğuna sahip odaklanmış bir lazer ışınını ısı kaynağı olarak kullanarak, malzemeyi eritme, buharlaştırma veya tutuşturma yoluyla kesim gerçekleştirir. Bu, yüksek hassasiyet ve esnekliğe sahip temassız bir işleme yöntemidir ve özellikle karmaşık konturların ve ince parçaların işlenmesi için uygundur. Kesim hızı yüksektir, ısıdan etkilenen bölge küçüktür ve kesit kalitesi genellikle çok düzgündür.
Lazer türüne göre, temel olarak fiber lazer kesim ve CO2 lazer kesim olmak üzere ikiye ayrılabilir. Lazer kesim, neredeyse tüm metal levhalara uygulanabilir, özellikle orta ve ince levhalar alanında üstün performans gösterir.
Metal levha Plazma Kesimi
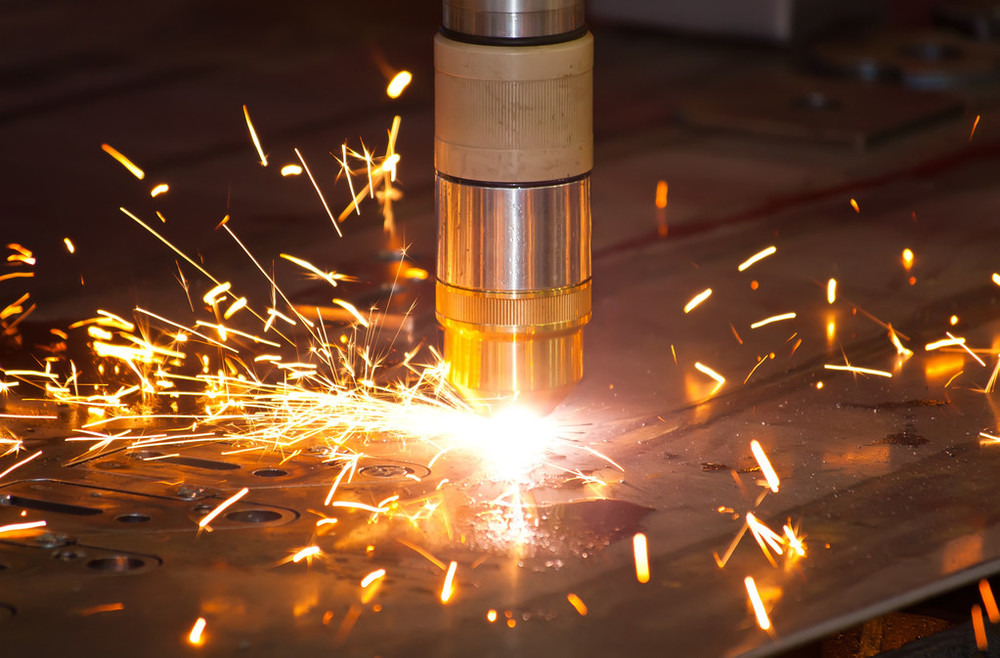
Plazma kesim, sıkıştırılmış bir plazma arkı aracılığıyla malzemeyi eritir ve erimiş metali yüksek hızlı bir gaz akışıyla uzaklaştırarak bir kesim oluşturur. Plazma kesimin en büyük avantajı, orta ve kalın levhaların yanı sıra yüksek iletkenliğe sahip metalleri de son derece hızlı bir kesim hızıyla verimli bir şekilde kesebilmesidir. Bununla birlikte, kesim doğruluğu ve kesit düzgünlüğü genellikle lazer kesime göre daha düşük olup, ısıdan etkilenen bölge de daha büyüktür.
Plazma kesme teknolojisi, ağır makineler, gemi yapımı, çelik yapılar ve diğer alanlarda yaygın olarak kullanılmaktadır ve kalın levhaların işlenmesi için ekonomik ve verimli bir çözümdür.
Metal levha Su Püskürtmeli Kesim
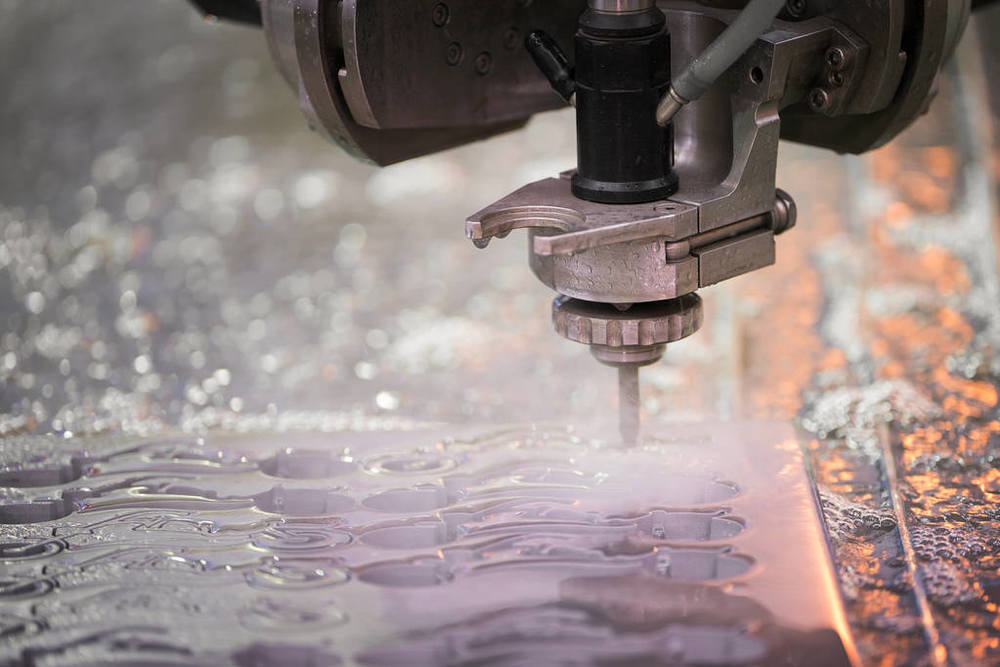
Su jetiyle kesme, soğuk hal kesme işlemidir. Malzemeleri aşındırmak ve kesme işlemini gerçekleştirmek için ultra yüksek basınçlı su akışı veya aşındırıcılarla karıştırılmış su akışı kullanır. En büyük avantajı, kesme işlemi sırasında ısı üretilmemesidir; bu nedenle ısıdan etkilenen bölge, termal deformasyon veya malzemenin metalografik değişimi hiç olmaz.
Su jetiyle kesme yöntemi, metal ve taştan cama ve kompozit malzemelere kadar her türlü malzemeyi kesebilir ve başlangıç noktası keyfi olup son derece esnektir. Dezavantajları ise kesme hızının nispeten yavaş olması ve ekipmanın işletme maliyetinin yüksek olmasıdır. Genellikle ısıya duyarlı veya farklı dokulara sahip kompozit malzemelerin işlenmesinde kullanılır.
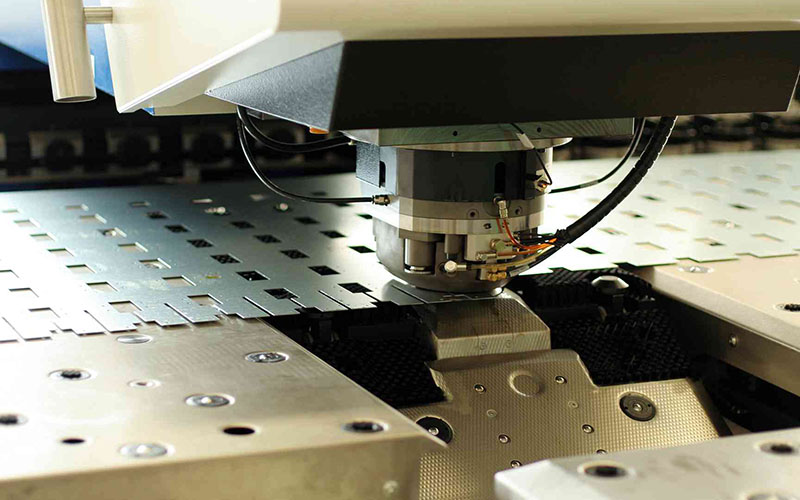
Metal levha delme
Delme, pres üzerine monte edilmiş bir kalıp kullanılarak güçlü mekanik basınçla sac metalin kesilmesi, delinmesi veya şekillendirilmesi işleminde kullanılan geleneksel bir mekanik işleme yöntemidir. Nispeten standartlaştırılmış şekillere sahip büyük miktarlarda parça üretimi için uygundur. İşleme hızı son derece yüksektir ve tek bir presleme işleminde şekillendirilebilir. Kalıp maliyeti nispeten yüksektir, ancak parça başına işleme maliyeti çok düşüktür.
Şasi kabinleri ve elektrikli bileşenler gibi çok sayıda standart delik veya basit şekil gerektiren parçalar için presleme, en verimli ve ekonomik seçenek olmaya devam etmektedir.
Avantajlar Ssıcak Metal Csöyleme
Yüksek Hassasiyetli
Modern sac metal kesme teknikleri, özellikle lazer kesim, ±0.1 milimetre veya daha küçük toleranslarla son derece yüksek boyutsal hassasiyet elde edebilir. Bu, işlenmiş parçaların hassas boyutlara ve yüksek değiştirilebilirlik özelliğine sahip olduğu anlamına gelir.
Mükemmel Tekrarlanabilirlik
Dijital programlama kontrolünün benimsenmesi sayesinde, program bir kez ayarlandıktan sonra aynı parçalar aynı sayıda üretilebiliyor; bu da büyük ölçekli üretimde kalite istikrarını ve tutarlılığını sağlıyor ve sonraki otomatik montaj için sağlam bir temel oluşturuyor.
Üstün Esneklik
Sac metal kesimi, özellikle lazer ve su jeti gibi temassız işleme yöntemleri, benzersiz bir esneklik sunar. Pahalı fiziksel kalıplar üretmeye gerek yoktur. Sadece bilgisayar çizimleri ve programları değiştirilerek, farklı şekil ve boyutlardaki parçaların hızlı bir şekilde işlenmesi ve dönüştürülmesi mümkündür; bu da küçük ölçekli, çok çeşitli üretim ve hızlı prototipleme için çok uygundur.
Ayrıca, bu işlemler karbon çeliği, paslanmaz çelik, alüminyum, bakır ve titanyum alaşımları gibi çok çeşitli metal malzemeleri ve hatta metal olmayan malzemeleri bile işleyebilir. Su jetiyle kesme, neredeyse her türlü malzemeyle başa çıkabilir ve tüm sektörlerin malzeme gereksinimlerini karşılayabilir.
Yüksek verim
Geleneksel manuel veya mekanik işleme yöntemleriyle karşılaştırıldığında, otomatik kesim özellikle ince levhaların lazerle kesiminde son derece hızlıdır; üretim döngüsünü önemli ölçüde kısaltabilir.
Malzeme Kullanımı
Sac levha kesimi, bilgisayar optimizasyonlu akıllı yerleşim sistemi aracılığıyla gerçekleştirilebilir; bu sistem, parçaları sac levha üzerinde en kompakt ve mantıklı şekilde düzenleyerek köşelerdeki israfı en aza indirir ve sac levhanın kullanım oranını önemli ölçüde artırır. Bu durum doğrudan hammadde maliyetlerini düşürür ve bu tasarrufların etkisi özellikle büyük ölçekli üretimde şaşırtıcıdır.
Yüksek Kaliteli Kesim
Birçok gelişmiş kesme tekniği, doğrudan çok düzgün ve dikey kesim yüzeyleri elde etmeyi mümkün kılar. Lazer kesimin kesit düzgünlüğü çok yüksektir, su jeti kesimi ise malzemenin orijinal özelliklerini koruyabilir.
Kesim işleminden sonra, parçalar genellikle ikincil taşlama ve son işlem süreçlerine ihtiyaç duymaz veya çok azına ihtiyaç duyar ve doğrudan bükme, kaynak veya montaj aşamasına geçebilir. Bu, yalnızca zamandan ve işçilik maliyetlerinden tasarruf sağlamakla kalmaz, aynı zamanda ikincil işleme nedeniyle oluşabilecek boyutsal sapmaları veya yüzey hasarlarını da önleyerek genel üretim verimliliğini ve kalitesini artırır.
S'deki Zorluklarsıcak Metal Csöyleme
Maddi Zorluklar
Farklı malzemeler, benzersiz özelliklerinden dolayı özel kesme yöntemleri gerektirir. Örneğin, alüminyum ve bakır gibi yansıtıcı metaller lazer enerjisini çok az emer. Bu da kesilmelerini zorlaştırır. Ayrıca ışığı yansıtarak lazer ekipmanına zarar verebilirler. Öte yandan, özel alaşımlı çelik ve titanyum alaşımları gibi sert malzemeler kesme hızını düşürür. Ayrıca bıçakları ve sarf malzemelerini daha hızlı aşındırırlar.
Yüzey koşulları da önemlidir. Kaplamalar, pas veya yağ lekeleri kesimi bozabilir. Bu durum genellikle düzensiz kenarlara veya artık cüruf oluşmasına yol açar. Her malzeme için doğru kesim parametrelerini ayarlamak önemli bir zorluk olmaya devam etmektedir.
Termal Bozulma Sorunları
Lazer ve plazma kesim gibi termal kesim işlemleri, kaçınılmaz olarak malzemeye büyük miktarda ısı aktarır. Parametreler doğru şekilde kontrol edilmezse, ısı aşırı miktarda birikir ve kesim alanının dışındaki malzemeye yayılır, bu da yerel gerilmeye ve termal deformasyona neden olarak parçaların boyut sapmalarına ve şekil bozulmasına yol açar. Bu durum özellikle ince levha işlemede belirgindir.
Isıdan etkilenen bölgeyi kontrol etmek ve deformasyonu en aza indirmek için, güç, hız ve hava basıncı gibi parametrelerin hassas bir şekilde dengelenmesi ve ısıyı dağıtmak için makul bir kesme yolu tasarımının benimsenmesi gereklidir. Bu durum, operatörün deneyimine ve ekipmanın stabilitesine yüksek talepler getirmektedir.
Kalınlık ve Hassasiyet
Tüm kesme yöntemlerinin bir sınırı vardır. Kalın malzemelerin kesilmesi daha düşük hassasiyet anlamına gelir. Örneğin, lazer kesim ince levhalarda çok hassastır. Ancak daha kalın levhalarda kesim daha geniş ve daha pürüzlü olur. Plazma kesim kalın levhalarda iyi sonuç verir, ancak kesim kalitesi düşüktür.
Yavaşlamak kaliteyi artırır ancak verimliliği düşürür. Hızlanmak ise eksik kesime veya cüruf oluşumuna yol açabilir. Her kalınlık için doğru yöntemi bulmak ve hız, hassasiyet ve kalite arasında denge kurmak en önemli zorluktur.
Maliyet-Etkinlik Dengesi
Sac metal kesiminin maliyet yapısı karmaşıktır ve ekipman, enerji, gazlar, parça değişimi ve işçilik gibi unsurları kapsar. Örneğin, lazer kesim yüksek hassasiyet sunar ancak yüksek yatırım, bakım ve sürekli gaz maliyetleri gerektirir.
Bu nedenle, karlılık titiz bir optimizasyona bağlıdır. Bu, daha iyi yerleştirme yoluyla malzeme kullanımını iyileştirmeyi, optimum parametrelerle parça ömrünü uzatmayı ve akıllı üretim planlaması yoluyla ekipman verimliliğini artırmayı içerir. Bu tür önlemler, genel karlılığı artırmak için elzemdir.
Sac Kesiminde Maliyet Faktörleri — Fiyatı Neler Etkiler?
Malzeme maliyeti
Ham madde tedarik maliyeti, toplam maliyetin temelini oluşturur. Farklı malzeme ve özelliklere sahip metal levhaların fiyatları büyük ölçüde değişmektedir. Daha da önemlisi, malzeme kullanım oranı, yani parçaların tek bir levha üzerinde nasıl düzenlendiğidir.
Yerleşimi optimize etmek, mümkün olduğunca çok sayıda gereksiz parçayı ortadan kaldırmak ve kenarlardaki ve köşelerdeki israfı azaltmak, her bir parçaya ayrılan malzeme maliyetini doğrudan düşürebilir. Bu, maliyetleri kontrol etmenin en etkili yoludur.
Proses Seçimi
Farklı kesme işlemlerinin işletme maliyet bileşimi büyük ölçüde değişmektedir. Lazer kesim, elektrik, yardımcı gaz ve lensler gibi hassas parçalara bağlıdır. Plazma kesim elektrot ve nozulları tüketir; su jeti kesimi ise yüksek basınç contalarını ve kesme başlıklarını aşındırır.
Proses seçimi, enerji tüketimini, gaz tüketimini ve hassas parçaların değiştirilme sıklığını doğrudan etkiler.
İşgücü ve Operasyonel Verimlilik
İşleme süresi doğrudan işçilik ve makine maliyetleriyle ilişkilidir. Süresi, kesme yolunun optimizasyon derecesine, giriş ve kesme hızına, ayrıca ekipmanın yüksüz çalışma süresine bağlıdır. Operatörlerin beceri düzeyi de hayati önem taşır.
Deneyimli operatörler, programlama, malzeme sıkıştırma ve beklenmedik arızaları giderme işlemlerini daha hızlı gerçekleştirebilir; bu da ekipmanın genel verimliliğini artırır, arıza sürelerini azaltır ve dolaylı olarak ürün birimi başına işçilik maliyetini düşürür.

Rötuş
Kesim işlemi tamamlandıktan sonra ortaya çıkan maliyetler de göz ardı edilmemelidir. Kesim kalitesi yüksekse, kesit düzgünse ve cüruf kalıntısı yoksa, taşlama ve son işlem gibi ikincil işleme için gereken iş gücü ve zamandan tasarruf sağlanabilir veya maliyetler azaltılabilir.
Sac Metal Kesim Toleransları ve Hassasiyet Standartları
Üretilen prototiplerin ve parçaların manevra kabiliyetini ve hassasiyetini sağlamak için, özel sac metal kesme hizmetlerimizin standartları aşağıdaki gibidir:
| Boyut Detayı | Hoşgörü |
| Kenardan Kenara, Tek Yüzey | +/- 0.010" |
| Kenardan Deliğe, Tek Yüzey | +/- 0.010" |
| Delikten Deliğe, Tek Yüzey | +/- 0.010" |
| Delik Çapı, Tek Yüzey | +/- 0.010" |
| Kenardan Özelliğe, Çoklu Yüzey | +/- 0.030" |
| Aşırı Şekillendirilmiş Parça, Çoklu Yüzeyler | +/- 0.030" |
| Bükme Açısı | +/- 1 derece |
S için ipuçlarısıcak Metal Csöyleme
KKD giyin
Sac metal kesme işlemleri yapılırken, işlem boyunca ve standart bir şekilde tam koruyucu ekipman giyilmesi şarttır.
Yüksek kaliteli koruyucu gözlükler veya yüz siperleri, yüksek hızda uçuşan metal parçalarını ve kıvılcımları etkili bir şekilde engelleyebilir. Sağlam ve dayanıklı iş güvenliği eldivenleri, elleri sac levhanın keskin kenarlarından kaynaklanan kesiklerden ve işleme sırasında yüksek sıcaklıklardan kaynaklanan yanıklardan koruyabilir.
Birçok kesme aleti çalışma sırasında son derece yüksek seviyede gürültü ürettiğinden, kalıcı işitme hasarını önlemek için profesyonel işitme koruma cihazları kullanmak çok önemlidir.
Havalandırmayı Sağlayın
Özellikle lazer kesim, plazma kesim veya alevle kesim gibi kesme işlemleri, büyük miktarda zehirli metal dumanı, zararlı gazlar ve havada asılı partikül madde üretir. Bu nedenle, hava sirkülasyonunu sağlamak ve zararlı dumanı derhal dışarı atmak için güçlü egzoz ve toz giderme sistemleriyle donatılmış atölyelerde işlemler gerçekleştirilmelidir.
Araçların Bakımı
İster manuel aletler olsun ister otomatik ekipmanlardaki sarf malzemeleri, kesici uçlarının keskinliğini korumak, verimlilik ve güvenliğin sağlanmasının temel taşıdır.
Körelmiş kesici takımlar, kesme direncini önemli ölçüde artırır; bu durum sadece daha fazla kuvvet uygulanmasını ve yorgunluğa neden olmakla kalmaz, aynı zamanda kayma, geri tepme ve diğer kontrol dışı durumlara daha yatkın hale getirerek ciddi kazalara kolayca yol açabilir. Ek olarak, aşınmış kesici takımlar kötü kesme yüzeyleri oluşturarak sonraki işlemeyi zorlaştırır.
Güvenli Malzemeler
Kesime başlamadan önce, metal levhayı çalışma platformuna sağlam bir şekilde sabitlemek için tezgah pensesi, C şeklinde pense, özel fikstürler veya manyetik mandren gibi aletler kullanılmalıdır. Bu adım, levhanın kesme kuvvetine maruz kaldığında kaymasını, titreşmesini veya dönmesini tamamen önleyerek kesim boyutlarının doğruluğunu sağlar.
Daha da önemlisi, istikrarlı kenetleme, sacın ani hareketinden kaynaklanan takım yolu sapması ve iş parçasının fırlaması gibi tehlikeleri etkili bir şekilde önleyerek, birçok potansiyel mekanik yaralanma riskini temelden ortadan kaldırır.
Ekipmanları Doğru Şekilde Kullanın
Tüm elektrikli el aletleri ve CNC ekipmanlarına karşı son derece dikkatli olunmalıdır. Herhangi bir cihazı çalıştırmadan önce, güç kablosunun, anahtarının ve koruyucu kapağının sağlam olup olmadığını kontrol edin. Çalışma sırasında son derece dikkatli olunmalı ve işletim prosedürlerine kesinlikle uyulmalıdır.
Hareketli parçalara ve kesme başlığına ellerinizi yaklaştırmayın. İşlemi tamamlamadan, herhangi bir ayarlama veya temizlik yapmadan önce ekipmanın tamamen kapatıldığından ve çalışmadığından emin olun.
NOBLE'ın Sac Metal Kesme Hizmetini Neden Seçmelisiniz?
Uzun yıllara dayanan zengin sac metal kesme deneyimiyle NOBLE, müşterilerine benzersiz yüksek hassasiyetli sac metal kesim parçaları sunmaktadır. Dakikalar içinde fiyat teklifi alın, parçaları günler içinde teslim alın.
NOBLE'ın sac metal kesme hizmetleri, lazer ve su jeti özellikleriyle neredeyse her türlü malzemeyi kesebilir. NOBLE, anında fiyat teklifi, çeşitli malzeme seçenekleri ve çeşitli sac metal kesme prosesi seçenekleri sunarak her proje için tek elden çözüm sağlar.
NOBLE, prototip tasarımından üretime kadar, devasa üretim kaynakları, uygun teknoloji, optimize edilmiş süreç, uzman rehberliği ve mükemmel kalite kontrol süreciyle fikirlerinizi gerçeğe dönüştüren, güvenilir ve kapsamlı özel üretim çözüm ortağınızdır.
SSS
Sac metal kesiminde en hassas yöntem hangisidir?
Lazer kesim, özellikle fiber lazer kesim, sac metal işlemede en hassas yöntem olarak kabul edilmektedir. ±0.1 mm'ye kadar dar toleranslar elde edebilir ve minimum ısıdan etkilenen bölgeyle son derece temiz, çapaksız kenarlar üretir. Bu da onu, yüksek doğruluğun kritik olduğu karmaşık konturlar ve detaylı tasarımlar için ideal hale getirir.
Lazer kesici ne kadar kalınlıkta metal levha kesebilir?
Maksimum kalınlık, lazerin gücüne ve malzeme türüne bağlıdır. Tipik bir yüksek güçlü endüstriyel fiber lazer, yaklaşık 25 mm'ye kadar yumuşak çeliği, 20 mm'ye kadar paslanmaz çeliği ve 12 mm'ye kadar alüminyumu kesebilir. Bununla birlikte, daha ince malzemelerde (15-20 mm'nin altında) optimum hız ve kesim kalitesi için lazerler, plazma veya alevle kesime göre önemli ölçüde daha etkilidir.
Lazer kesim, plazma kesime göre daha mı pahalı?
Bu, kullanım alanına bağlıdır. Lazer kesim, ilk ekipman maliyeti daha yüksektir ve gaz ve bakım nedeniyle saatlik işletme maliyeti daha yüksek olabilir. Bununla birlikte, ince ve orta kalınlıktaki malzemeler için üstün hızı, hassasiyeti ve ikincil işleme ihtiyacının azalması, genel olarak daha uygun maliyetli olmasını sağlayabilir. Plazma ise, aşırı hassasiyetin öncelikli olmadığı kalın yapısal çeliklerin kesimi için genellikle daha uygun fiyatlı bir seçenektir.
Su jetiyle alüminyum kesilebilir mi?
Kesinlikle. Su jetiyle kesme, alüminyum kesmek için mükemmel bir seçimdir. Soğuk kesme işlemi olduğu için ısı üretmez; bu da malzemenin özelliklerini değiştirebilecek veya özellikle ısıya duyarlı alüminyum alaşımlarında deformasyona neden olabilecek ısıdan etkilenen bir bölge olmadığı anlamına gelir. Piyasada bulunan her kalınlıktaki alüminyumu temiz bir şekilde kesebilir.
Bir lazer kesici en fazla ne kadar kalınlıkta malzeme işleyebilir?
Maksimum kalınlık, lazerin gücüne ve malzemeye bağlıdır. Yüksek güçlü endüstriyel fiber lazer tipik olarak şunları kesebilir:
- Yumuşak Çelik: 25-30 mm'ye kadar
- Paslanmaz Çelik: 20-25 mm'ye kadar
- Alüminyum: 12-15 mm'ye kadar
Bu değerlerin üzerindeki kalınlıklar için plazma veya su jeti kesimi genellikle daha verimli ve etkilidir.







