
Nedir? TItanium CNC Mİşemek mi?
Titanyum metal CNC işleme, bilgisayar kontrollü (CNC) takım tezgahlarını kullanarak titanyum metali hassas bir şekilde kesip şekillendiren bir üretim sürecidir. Basitçe ifade etmek gerekirse, titanyum CNC işleme, büyük takım tezgahlarının kesici takımlarını önceden programlanmış bilgisayar yazılımı aracılığıyla kontrol ederek katı bir titanyum metal bloğundan kademeli olarak malzeme çıkarmak ve nihayetinde yüksek hassasiyetli karmaşık parçalar üretmektir.
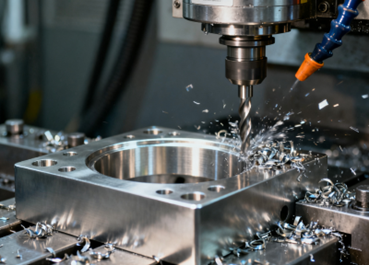
Titanyumun işlenmesi özellikle zordur çünkü titanyum yüksek mukavemeti, hafifliği ve mükemmel korozyon direnciyle bilinir, ancak aynı zamanda çok serttir ve düşük ısı iletkenliğine sahiptir; bu da işleme sırasında takım aşınmasına ve aşırı ısı oluşumuna kolayca yol açabilir. Bu nedenle, titanyum metalinin CNC ile işlenmesinin başarılı bir şekilde gerçekleştirilmesi, profesyonel ekipman, özel takım bilgisi, optimize edilmiş kesme parametreleri ve zengin deneyim gerektirir.
Titanyum CNC İşleme Nasıl Çalışır?
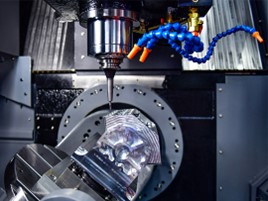
Titanyum CNC işleme, son derece otomatikleştirilmiş ve hassas bir talaşlı imalat sürecidir. Esasen, CNC makinesi, katı bir titanyum metal ham maddesini kesme yoluyla kademeli olarak tasarlanmış üç boyutlu bir şekle dönüştüren, bilgisayar kontrollü bir makinedir.
Titanyum CNC işleme sürecinin iş akışı aşağıdaki temel adımlarla özetlenebilir:
- Dijital tasarım: Tüm süreç, CAD yazılımı kullanılarak oluşturulan bir parçanın üç boyutlu dijital modeliyle başlar.
- Program programlama: Mühendisler, bu 3 boyutlu modeli CNC makinesinin anlayabileceği bir işleme programına dönüştürmek için CAM yazılımı kullanırlar. Bu program, takım yolu, iş mili hızı, ilerleme hızı ve kesme derinliği gibi tüm parametreleri hassas bir şekilde planlar; bu da sert titanyum metalinin işlenmesi için çok önemlidir.
- Hazırlık çalışmaları: Tezgah üzerinde, operatörün titanyum metal levhayı sıkıca sabitlemesi ve uygun özel kesici aleti takması gerekir. Titanyum yanıcı ve ısıya duyarlı olduğundan, yüksek basınçlı bir soğutma sistemi hazırlanmalıdır.
- Hassas işleme: Program başlatıldıktan sonra, CNC tezgahı talimatlara göre otomatik olarak çalışacaktır. Yüksek hızda dönerken, kesici takım önceden belirlenmiş yol boyunca hareket ederek titanyum kütükten sürekli olarak küçük metal talaşlarını uzaklaştırır. Tüm süreç, nihai boyutlara ve yüzey kalitesine ulaşmak için kaba işleme, yarı işleme ve son işleme için çeşitli kesici takımların kullanımını içerebilir.
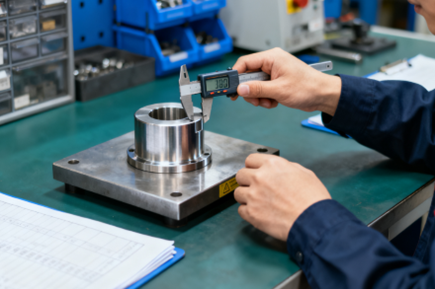
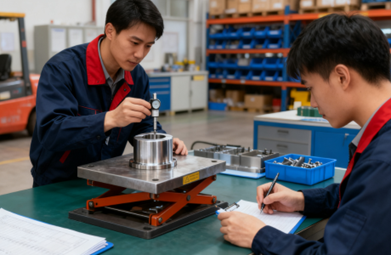
- Son işlem ve muayene: İşleme tamamlandıktan sonra, parçalar çıkarılır ve çapak alma, parlatma, ısıl işlem veya temizleme gibi gerekli son işlemlere tabi tutulur. Son olarak, parçaların tasarım çizimlerinin şartname gereksinimlerine tam olarak uygun olduğundan emin olmak için hassas ölçüm aletleri kullanılarak titizlikle incelenir.
Titanyumun İşlenmesi Neden Bu Kadar Zor?
Titanyum metalinin işlenmesindeki zorluk, esas olarak kendine özgü çeşitli fiziksel ve kimyasal özelliklerinin birleşik etkisinden kaynaklanmaktadır. Titanyumun bu özellikleri nihai parçalarda avantaj sağlarken, işleme sırasında büyük zorluklar da beraberinde getirmektedir.
İşte başlıca nedenlerden bazıları:
Düşük Isı İletkenliği
Titanyumun ısı iletkenliği çok düşüktür. Kesme işlemi sırasında oluşan ısı, titanyum parçaların kendisinden veya talaşlardan hızla uzaklaştırılamaz. Sonuç olarak, ısının büyük çoğunluğu kesici takımın ucunda yoğunlaşır. Bu durum, takım ucunda son derece yüksek yerel sıcaklıklara yol açarak aşınmayı ve körelmeyi hızlandırır.
İş Sertleştirme Eğilimi
Titanyum yüksek sıcaklıklarda yüksek mukavemetini korur. Ancak kesme işlemi sırasında yüzeyi "iş sertleşmesi"ne uğrar. Bu süreçte, kesilen alan plastik deformasyon nedeniyle önemli ölçüde sertleşir. Bu sertleşmiş alan, ana malzemeden çok daha dayanıklıdır. Sonuç olarak, takım sürekli sertleşen bir yüzeyi kesmek zorunda kalır. Bu durum, muazzam bir kesme direnci oluşturur ve takım aşınmasını hızlandırır.
Kimyasal Reaktivite
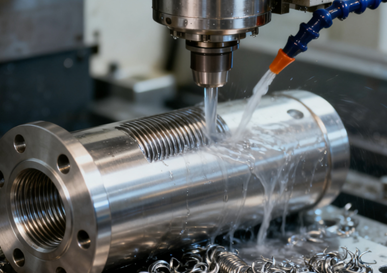
Yüksek sıcaklıklarda yüksek kimyasal reaktivitesi nedeniyle titanyum, birçok kesici takım malzemesine yapışma eğilimindedir. Bu yapışma, takım üzerinde birikmiş bir kenar oluşmasına neden olur. Sonuç olarak, bu kararsız birikintiler periyodik olarak kopar. Koptuklarında, sadece işlenmiş yüzey kalitesini bozmakla kalmaz, aynı zamanda takım malzemesinin kendisinden de parçalar kopararak takımın erken arızalanmasına yol açarlar.
Düşük Elastiklik Modülü
Titanyum nispeten düşük rijitliğe sahiptir, bu da kesme kuvvetinin etkisi altında "elastik deformasyona" veya kırılmaya yatkın olduğu anlamına gelir. Bu durum titreşime, talaş izlerine neden olur ve sıkı toleransların korunmasını zorlaştırır. Bu sorun özellikle ince duvarlı yapıların işlenmesinde belirgindir.
CNC İşlemede Kullanılan Farklı Titanyum Türleri
1. Sınıf Titanyum
- ÖzelliklerEn yumuşak, en kolay şekillendirilebilen ve işlenmesi en kolay olanıdır.
- AvantajlarYüksek korozyon direnci ve iyi şekillendirilebilirlik.
2. Sınıf Titanyum
- Özellikler: Birinci sınıfa göre biraz daha sert ve daha yüksek mekanik dayanıma sahip.
- Avantajları: Mukavemet ve işlenebilirlik arasında mükemmel denge.
3. Sınıf Titanyum
- ÖzelliklerOrta sertlikte, 1. ve 2. sınıf çeliklerden daha sert.
- Avantajları: Mükemmel korozyon direnci ve mekanik özellikler.
Ti-6Al-4V (Sınıf 5)
- Özellikler:Titanyum alaşım pazarının %50'sinden fazlasını oluşturmaktadır ve mükemmel mekanik özelliklere sahiptir.
- Avantajları: Yüksek mukavemet, hafiflik, yüksek sıcaklık dayanımı ve kaynaklanabilirlik.
Ti-6Al-4V ELI (Sınıf 23)
- Özellikler: Düşük safsızlık oranı, yüksek dayanıklılık.
- Avantajları: Mükemmel biyolojik uyumluluk, tıp endüstrisi için uygundur.
Titanyum Alaşımlarının İşlenmesi İçin Doğru Kesici Takımların Seçimi
Alet Malzemesi
Titanyum alaşımları güçlüdür ve işlenerek sertleşmeye eğilimlidir. Bu durum, yüksek tokluk ve darbe dayanımına sahip bir takım tabanı gerektirir. Amaç, takımın kırılmasını önlemektir.
PVD kaplama uygulamamız gerekiyor. Titanyum, alüminyum nitrür veya krom alüminyum nitrür iyi seçeneklerdir. Bu kaplama iki temel işlevi yerine getirir. Birincisi, kimyasal reaksiyonları azaltır. Bu, titanyumun alete yapışmasını önler. İkincisi, düşük ısı iletkenliğine sahiptir. Bu nedenle, yalıtkan görevi görür. Talaşlar tarafından daha fazla ısı uzaklaştırılır. Bu koruma, alet tabanını serin ve sert tutarak yumuşamasını önler.
Takım Geometrisi
Kesici takımın geometrisi, talaş kaldırmayı kolaylaştırmalı ve kesme direncini azaltmalıdır. Geniş bir helis açısı, kesici kenarın malzemeye düzgün ve kademeli olarak girip çıkmasını sağlayarak kesme işlemini daha hafif hale getirir ve işlenmiş yüzey üzerindeki sıkışmayı azaltır.
Keskin bir talaş açısı, kesme kuvveti ve kesme ısısının oluşumunu önemli ölçüde azaltabilir. Bununla birlikte, dayanıklılığı dengelemek ve talaşlanmayı önlemek için, kesici kenarın kendisinin uygun mikro yuvarlama veya bileme işleminden geçmesi gerekir; yani, talaş açısını keskin tutarken kesici kenara küçük bir yay kazandırarak keskinlik ve dayanıklılık arasında en iyi dengeyi sağlamak gerekir.
Alet Türü
Genel amaçlı kanal tipi kesici takımlar, titanyum alaşımlarının işlenmesi için uygun değildir. Takım üreticileri tarafından titanyum alaşımları veya süper alaşımlar için özel olarak tasarlanmış serilere öncelik verilmelidir. Bu kesici takımlar genellikle optimize edilmiş geometrileri ve özel talaş oluğu tiplerini bir araya getirir.
Geniş ve pürüzsüz açık talaş olukları, uzun ve kıvrımlı titanyum alaşımlı talaşların sorunsuz ve engelsiz bir şekilde boşaltılmasını sağlar.
Etkili Soğutma
Titanyum alaşımlarının düşük ısı iletkenliği, kesme ısısının takımın kesme kenarında yoğunlaşmasına neden olur; bu nedenle soğutma hayati önem taşır. Takım tezgahı yüksek basınçlı bir iç soğutma sistemi ile donatılmalı ve soğutma sıvısı basıncı tercihen 7 MPa'nın üzerinde olmalıdır.
Yüksek basınçlı soğutucu, kesme bölgesine nüfuz ederek sıcaklığı etkili bir şekilde düşürür. Daha da önemlisi, güçlü darbe kuvvetiyle talaşları kesme kenarından koparıp uzaklaştırarak, talaşlar ile takım ve iş parçası arasında ikincil sürtünmeyi önler.
Titiz Süreç
Titanyum alaşımı işleme, titreşime karşı son derece hassastır. En ufak bir titreşim bile takım arızasını hızlandırır. Bu nedenle, son derece yüksek rijitliğe sahip takım tezgahları seçmek ve takımın çıkıntısını en aza indirmek için kısa ve kalın takım tutucular kullanmak, böylece tüm sistemin rijitliğini en üst düzeye çıkarmak gereklidir.
Aynı zamanda, takımların tamamen aşınmasını beklemek yerine, zamana veya işleme miktarına bağlı olarak düzenli olarak takım değiştirme stratejisi oluşturmak da gereklidir.
Vazgeçilmez düzeyde gerekli Rötuş CNC ile işlenmiş titanyum parçalar için
Çapak alma
Titanyum alaşımının CNC ile işlenmesinden sonra, parçaların kenarlarında, deliklerinde ve çapraz deliklerinde küçük, keskin çapaklar oluşacaktır. Bunlar profesyonel aletler kullanılarak dikkatlice temizlenmelidir.
Çapakların kalması, parçaların montaj ve kullanım güvenliğini etkilemekle kalmaz, aynı zamanda yüksek gerilimli havacılık veya tıbbi uygulamalarda, çapakların kopması sonucu metal parçacıklarına dönüşerek sistem arızalarına veya implant çevresindeki dokuların iltihaplanmasına neden olabilir. Bu nedenle, çapakların iyice temizlenmesi gerekir.

Tavlama Tedavisi
CNC işleme, malzemenin iç gerilim dengesini bozan ve parçalar içinde artık gerilime neden olan bir malzeme kaldırma işlemidir. Bu iç gerilim, parçaların işleme sonrasında veya sonraki kullanım sırasında kademeli olarak deforme olmasına yol açacaktır.
Gerilim tavlama işlemiyle, titanyum parçalar belirli bir sıcaklıkta yeterli bir süre bekletilerek iç atomların yeniden düzenlenmesi ve toparlanması sağlanır. Bu işlem, zararlı iç gerilimleri etkili ve önemli ölçüde azaltabilir veya ortadan kaldırabilir, böylece parçaların boyutsal kararlılığını ve uzun vadeli güvenilirliğini önemli ölçüde artırabilir. Bu durum, özellikle yüksek hassasiyet gerektiren parçalar için çok önemlidir.
Kumlama
Kumlama işlemi, parçaların yüzeyine yüksek hızda püskürtülen ince aşındırıcı parçacıklar kullanılarak gerçekleştirilir. Başlıca üç amacı vardır:
- İşleme sırasında kalan takım izlerini, çizikleri ve diğer küçük yüzey kusurlarını gidermek ve görünümü daha düzgün hale getirmek.
- Düzgün mat veya parlak olmayan bir yüzey dokusu elde ederek estetik görünümü ve dokunma hissini iyileştirmek.
- Bu işlem, daha sonraki anotlama veya kaplama işleminden önce belirli bir aktiviteye ve pürüzlülüğe sahip daha temiz bir yüzey sağlayarak kaplamanın yapışmasını artırır. Bu, önceki ve sonraki adımlar arasında köprü görevi gören önemli bir süreçtir.
Polisaj
Tıbbi implantlar veya sıvılarla temas eden parçalar gibi yüksek yüzey kalitesi gereksinimleri olan parçalar için mekanik parlatma veya taşlama gereklidir.
Parlatma işlemi, kademeli olarak inceltilmiş taşlama macunu veya parlatma tekerlekleri kullanarak, fiziksel sürtünme yoluyla mikron düzeyindeki yüzey pürüzlerini ortadan kaldırır ve nihayetinde ayna gibi pürüzsüz bir yüzey elde eder.
Son derece pürüzsüz bir yüzey, bakteri yapışması ve çoğalması riskini büyük ölçüde azaltabilir, tıbbi implantların biyouyumluluğunu artırabilir ve ayrıca sıvı akış direncini önemli ölçüde düşürerek hidrolik veya pnömatik sistemlerin verimliliğini iyileştirebilir.
Eloksal
Anodizasyon, titanyum parçaların yüzeyinde yapay olarak kalın ve yoğun bir oksit filmi oluşturan elektrokimyasal bir yüzey işleme teknolojisidir. Bu oksit filmi, parçaların korozyon direncini ve yüzey aşınma direncini önemli ölçüde artırabilir.
Oksit filminin kalınlığı kontrol edilerek, ışığın girişim etkisinden yararlanılarak çeşitli parlak renkler elde edilebilir. Bu renkler sadece ürün marka tanımlaması ve estetik farklılaştırma için kullanılmakla kalmaz, daha da önemlisi, üretim sırasında hızlı kalite kontrolü ve parti yönetimini kolaylaştırabilir.
Temizleme ve Paketleme
Yukarıdaki tüm işlemlerden sonra, parçaların yüzeyinde aşındırıcı maddeler, gres veya kimyasal reaktifler kalabilir. Mutlak temizliği sağlamak için, ultra temiz bir ortamda yüksek saflıkta çözücüler, deiyonize su ve kapsamlı temizlik yapılmalıdır.
Temizleme işlemi tamamlandıktan sonra, titanyum parçaların taşıma ve depolama sırasında parmak izi, toz veya nemden kaynaklanan kirlenme ve oksitlenmeden korunması için derhal vakumlu ambalajlama veya inert gaz korumalı ambalajlama yapılmalıdır; böylece ürünlerin müşterilere kusursuz durumda teslim edilmesi sağlanır.
Titanyum İşlemede Sık Karşılaşılan Zorluklar
Takım Aşınması
Titanyum alaşımları yüksek mukavemete sahiptir ve bu mukavemeti yüksek sıcaklıklarda koruyabilir, bu da muazzam kesme direncine yol açar. Bununla birlikte, son derece düşük ısı iletkenliği, kesme işlemi sırasında oluşan büyük miktardaki ısının iş parçası veya talaşlar yoluyla hızla uzaklaştırılamamasına, aksine kesici kenarın çok küçük bir alanında yoğunlaşmasına neden olur. Bu yüksek sıcaklık ve yüksek basınç ortamı, kesici takımın aşındırıcı aşınmasını ve difüzyon aşınmasını hızlandıracak ve titanyum ile kesici takım malzemesi arasındaki kimyasal yakınlık nedeniyle yapışkan aşınmaya neden olacaktır.
İş Sertleştirme
Titanyum alaşımları mekanik olarak işlendiğinde, yüzey tabakası plastik deformasyon nedeniyle son derece sertleşir. Bu olaya iş sertleşmesi denir.
Kesme işlemi sırasında takım keskin bir kenarla "kesmek" yerine malzemeyi "sıkıştırırsa" veya ilerleme hızı çok düşük olup takım ucunun sertleşmiş tabakaya tekrar tekrar sürtünmesine neden olursa, bu durum daha da kötüleşecektir. Oluşan sertleşmiş tabaka, tıpkı sert bir kabuk kesmek gibi, sonraki kesimlerde büyük zorluklara neden olacak, takım aşınmasını daha da hızlandıracak ve işlenmiş yüzeyin bütünlüğünü ve yorulma dayanımını ciddi şekilde etkileyecektir.
Çip Kontrolü
Titanyum alaşım talaşları ince, süreksiz ve son derece sıcaktır. Hızlı bir şekilde uzaklaştırılmazlarsa, kesici kenarın yakınında birikirler. Bu durum, daha fazla ısı üreten ve kısır bir döngü yaratan ikincil sürtünmeye yol açar. Bu, alete ve iş parçasına zarar verir ve aşırı durumlarda, biriken ısı titanyumu tutuşturarak yangın tehlikesi oluşturabilir; özellikle yağ bazlı soğutucularla çalışırken.
Düşük Sertlik
Titanyumun düşük elastik modülü, ona zayıf rijitlik kazandırır. Kesme kuvvetleri altında kolayca deforme olur ve titreşir. Bu, ince duvarlı veya ince parçaların işlenmesinde büyük bir sorundur. Titreşim, hassasiyeti düşürür, titreşim izleri oluşturur ve iş parçasının kesimden sonra geri yaylanmasına neden olur. Bu durum, sürekli olarak sıkı toleransların korunmasını çok zorlaştırır ve hem operatörün becerisine hem de takım tezgahının stabilitesine yüksek talepler getirir.
Malzeme Yapışması
Titanyum, yüksek sıcaklıklarda kimyasal reaksiyonlara girer ve birçok takım malzemesine yapışır. Bu durum, titanyum malzemenin kesici kenara "soğuk kaynak" yaparak, birikmiş bir kenar oluşturmasına neden olur.
Talaş birikimi genellikle dengesizdir ve periyodik olarak düşer. Oluştuğunda, takımın gerçek geometrik açısını değiştirir ve kesme işlemini etkiler. Düştüğünde, genellikle kesici takımın yüzeyindeki kaplamayı ve hatta taban malzemesini de beraberinde götürerek takımın kırılmasına ve işlenmiş yüzeyde kusurlar bırakmasına neden olur; bu da yüzey kalitesini ciddi şekilde etkiler.
Titanyum CNC İşleme Projenizin Maliyetini Nasıl Düşürebilirsiniz?
Tasarımı Optimize Etme
Kesme hızını korumak ve işleme süresini azaltmak için keskin köşeler yerine yuvarlak köşeler kullanın. Titreşime yol açan ve birden fazla yavaş geçişi gerektiren zayıf, uzun takımlar gerektirdiğinden derin oyuklardan kaçının. Ayrıca, daha sıkı özellikler daha pahalı işlemler gerektirdiğinden ve maliyeti katlanarak artırdığından, kritik olmayan özelliklerdeki toleransları gevşetin. Basit bir tasarım değişikliği önemli ölçüde zaman ve para tasarrufu sağlayabilir.
Malzemeleri Akıllıca Seçin
Performans gereksinimlerini karşılamak koşuluyla, en ekonomik titanyum alaşımı sınıfını seçin. Örneğin, yük taşıyan yapısal bir bileşen değilse, daha düşük fiyatlı endüstriyel saf titanyum kullanımı düşünülebilir.
Aynı zamanda, çıkarılması gereken pay miktarını en aza indirmek için, son parçaya şekil ve boyut olarak en yakın olan ham maddeyi seçmeye çalışın.
İşleme Verimliliğini En Üst Düzeye Çıkarın
Gelişmiş CAM yazılımı kullanılarak ve dinamik frezeleme gibi verimli takım yolu stratejileri benimsenerek, sabit takım yükü ve sürekli ilerleme sağlanarak daha büyük kesme derinliği ve daha yüksek ilerleme hızlarına olanak tanınır, böylece işleme süresi önemli ölçüde azaltılır.
İşleme sırasını makul bir şekilde planlayın ve sıkıştırma sayısını azaltın, çünkü her yeniden sıkıştırma işlemi süreyi ve hatayı artıracaktır. Kaliteyi sağlamak koşuluyla, malzemeyi hızlı bir şekilde çıkarmak için kaba işlemede mümkün olduğunca daha büyük çaplı takımlar kullanılması tavsiye edilir.
Güvenilir Bir Tedarikçi Seçin
Titanyum alaşımı işleme konusunda uzmanlaşmış bir ortak seçmek çok önemlidir. Birim fiyatları en düşük olmasa da, profesyonel işçilikleri, optimize edilmiş parametreleri, uygun kesici takımları ve zengin deneyimleri, sık takım hasarı, iş parçası hurdaya çıkması ve takım tezgahının durması gibi gizli maliyetlerden temel olarak kaçınmanızı sağlayabilir.
Profesyonel bir ortak olarak NOBLE, yüksek başarı oranları, yüksek verimlilik ve yüksek kaliteli verim oranları sayesinde toplam sahip olma maliyetinizi düşürebilir.
Toplu İşlemleri Akıllıca Planlayın
Tek seferde tek bir parça üretmenin maliyeti, seri üretime göre çok daha yüksektir. Mümkünse, üretim için birden fazla özdeş parçayı birleştirmek veya tek bir sac üzerinde farklı küçük parçaları işlemek, programlama, sıkıştırma ve ekipman hazırlık süresi gibi sabit maliyetleri önemli ölçüde dağıtabilir.
Sıkı Kalite Kontrolü Sağlayın
Proje başlamadan önce, işlemciyle temel özellikler, test yöntemleri ve kabul kriterleri konusunda netlik sağlayın. Bu, daha sonraki aşamalarda yanlış anlamalardan kaynaklanabilecek yeniden çalışma veya anlaşmazlıkları önleyebilir.
İşleme sürecinin son aşamasında hurdaya ayrılan bir titanyum alaşımlı parçanın kaybı, yalnızca ham madde kaybı değil, aynı zamanda daha önce yatırılan tüm işleme saatleri ve ekipman kaynaklarının da kaybı anlamına gelir.

Titanyum CNC İşlemenin Uygulamaları
Uzay
Havacılık ve uzay sektörü, titanyum CNC'nin en yaygın olarak uygulandığı ve en yüksek gereksinimlere sahip alandır. Titanyum alaşımları, uçak motorlarının fan kanatları, kompresör diskleri ve kanatları gibi önemli bileşenlerinin yanı sıra iniş takımı payandaları ve kanat bağlantı elemanları gibi gövde yapısal parçalarının üretiminde kullanılır. Bu parçaların aşırı sıcaklıklar, yüksek gerilim ve aşındırıcı ortamlarda son derece yüksek güvenilirlik ve hizmet ömrü sağlaması gerekir.
Tıbbi
Titanyum, mükemmel biyouyumluluğu ve vücut sıvısı korozyonuna karşı direnci nedeniyle cerrahi implantlar için tercih edilen malzeme haline gelmiştir.
CNC işleme, yapay eklemler, kemik plakaları, kemik vidaları, diş implantları ve cerrahi aletlerin üretiminde kullanılır. Bu parçalar, yüzey kalitesi, hassasiyet ve sterilite açısından son derece yüksek gereksinimlere sahiptir.
Yüksek Performanslı Otomotiv
Yarış otomobillerinde ve yüksek performanslı spor otomobillerde, hız ve verimliliği artırmanın anahtarı ağırlık azaltmaktır.
Titanyum CNC parçalar, motor biyel kolları, valfler, süspansiyon bileşenleri ve egzoz sistemlerinin üretiminde kullanılır. Son derece yüksek dönme hızlarına ve sıcaklıklara dayanabilirler, aynı zamanda yaylanmayan kütleyi önemli ölçüde azaltır ve yol tutuşunu iyileştirirler.
Savunma
Bu alanda titanyumun kullanımı havacılık ve uzay sektöründekine benzer, ancak aşırı ortamlarda dayanıklılığına ve güvenilirliğine daha fazla önem verilmektedir.
Titanyumdan CNC ile işlenmiş parçalar, zırhlı araçlar, savaş gemileri, füzeler, roketler ve askerlerin taşıdığı hafif ekipman ve silah sistemlerinin üretiminde kullanılır.
Premium Tüketim Malları
En üst düzey hafiflik ve performans arayışında, bazı üst düzey ürünlerde de titanyum CNC işleme yöntemi kullanılmaktadır. Örneğin, üst düzey bisiklet kadroları ve bileşenleri, golf sopası başlıkları, dağcılık ekipmanları, üst düzey saat kasaları ve üst düzey gözlük çerçeveleri vb.
SOYLU's Titanyum CNC İşleme Service
Projeniz titanyumun olağanüstü özelliklerini gerektirdiğinde, kanıtlanmış uzmanlığa sahip bir işleme ortağına ihtiyacınız vardır. NOBLE tam olarak bunu sunar. Titanyum CNC işleme hizmetlerimiz şu temeller üzerine kurulmuştur:
- Gelişmiş Yetenekler: Son teknoloji ürünü 5 eksenli CNC freze ve torna tezgahları kullanarak, hassas toleranslarla karmaşık geometriler oluşturabiliyoruz.
- Teknik Mükemmellik: Tescilli işleme parametrelerimiz ve özel takım stratejilerimiz, titanyumun düşük ısı iletkenliğini doğrudan ele alarak, iş sertleşmesini önler ve üstün takım ömrü ve parça kalitesi sağlar.
- Sıkı Kalite Güvencesi: Her bir bileşen, sizin belirlediğiniz özelliklere ve sektörünüzün katı gereksinimlerine tam olarak uygun olduğundan emin olmak için titizlikle incelenir.
Yüksek performanslı ve güvenilir titanyum bileşenleri için güvenilir kaynağınız olmamıza izin verin.
SSS
Titanyumun CNC ile işlenmesindeki en büyük zorluklar nelerdir?
Titanyum, özellikle düşük ısı iletkenliği, yüksek kimyasal reaktivitesi ve yüksek sıcaklıklardaki dayanıklılığı nedeniyle işlenmesi zor bir metal olarak bilinir. Bu özellikler, ısının talaşlar tarafından uzaklaştırılması yerine kesici takım kenarında yoğunlaşmasına neden olur.
Titanyum işleme için en iyi CNC makinesi hangisidir?
"En iyi" makine, işlenecek parçaya bağlıdır, ancak ideal makineler temel özellikleri paylaşır. Titanyumun mukavemetini karşılamak ve titreşime karşı direnç göstermek için rijit, yüksek torklu bir işleme merkezi şarttır. Karmaşık parçalar için, daha iyi takım erişimi sağladığı ve birden fazla kurulum ihtiyacını azaltabildiği için 5 eksenli bir CNC makinesi şiddetle tavsiye edilir.
Titanyum alaşımları için hangi kesici takımlar önerilir?
Karbür takımlar, titanyum işleme için standarttır. Özellikle mikro taneli veya alt mikro taneli karbür, sertlik ve tokluk arasında optimum bir denge sağlar.
CNC işlemede kullanılan en yaygın titanyum alaşımları nelerdir?
En yaygın iki kalite, 5. Kalite (Ti-6Al-4V) ve 2. Kalite (Ticari Saflıkta Titanyum)'dur.
Titanyumun işleme maliyeti, alüminyum veya çeliğe kıyasla nasıldır?
Titanyumun işlenmesi, alüminyum veya çeliğin işlenmesine göre önemli ölçüde daha pahalıdır. Maliyet farkı, alüminyuma göre 3 ila 10 kat, çeliğe göre ise 2 ila 5 kat daha yüksek olabilir.







