
Giriş Aotomotiv Injeksiyon MOlding
Otomotiv enjeksiyon kalıplama, ısıtılmış, eritilmiş plastik granüllerin bir kalıba enjekte edilmesini ve ardından istenen parça şeklini oluşturmak üzere soğutulmasını içeren yaygın bir işleme yöntemidir. Bu yöntem, seri üretim için uygundur ve tutarlı parça boyutları, pürüzsüz yüzeyler ve güvenilir mukavemet sağlar.
Otomotiv sektöründe enjeksiyon kalıplama, tamponlar, gösterge panelleri, iç mekan bileşenleri, lamba yuvaları, fonksiyonel yapısal parçalar ve daha fazlasının üretiminde yaygın olarak kullanılmaktadır. Avantajları arasında yüksek üretim verimliliği, nispeten düşük maliyetler ve karmaşık şekilli parçaların işlenebilme yeteneği yer almaktadır. Ayrıca, plastik malzemeler hafiftir, bu da otomobillerin hafif bir tasarıma sahip olmasına ve yakıt verimliliğini artırmasına yardımcı olur.
Enjeksiyon kalıplama, otomobillerin çeşitli estetik ve fonksiyonel gereksinimlerini karşılamak için farklı malzemeleri ve renkleri bir araya getirebildiğinden, modern otomotiv üretiminde yaygın olarak kullanılmaktadır.
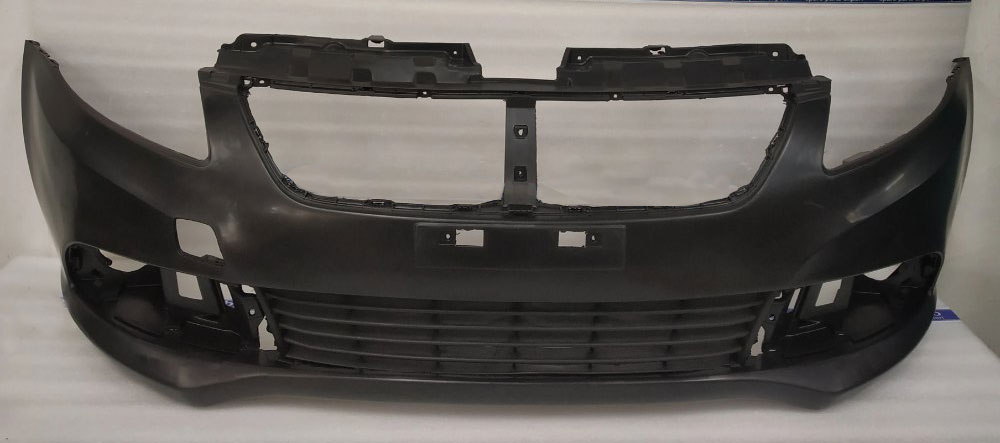
Otomotiv Enjeksiyon Kalıplama Nedir?
Otomotiv enjeksiyon kalıplama, ısıtılmış plastik granüllerin bir kalıba enjekte edildiği, soğutulduğu ve hassas parçalar haline getirildiği yaygın bir işlemdir. Seri üretim için idealdir; tutarlı boyut, pürüzsüz yüzeyler ve güvenilir mukavemet sağlar.
Otomotiv sektöründe tamponlar, gösterge panelleri, iç paneller, lamba yuvaları ve diğer fonksiyonel veya yapısal parçalar için kullanılır. Başlıca avantajları yüksek verimlilik, düşük maliyet ve karmaşık şekillerin üretilebilmesidir. Hafif plastikler ayrıca araçların ağırlığını azaltabilir ve yakıt verimliliğini artırabilir.
Enjeksiyon kalıplama, hem işlevsel hem de görsel gereksinimleri karşılarken farklı malzemelerin ve renklerin birleştirilmesine de olanak tanır. Bu da onu modern otomobil üretiminde kilit bir teknoloji haline getirir.

Otomotiv Enjeksiyon Kalıplama Tarihi
Otomotiv endüstrisinin ilk dönemlerinde arabalar neredeyse tamamen metalden yapılıyordu ve çok ağırdı. 1940'lar ve 1950'lerde plastiğin yükselişi, üreticileri plastik parçalar kullanmayı denemeye yöneltti.
1970'lere gelindiğinde, otomobillerde plastik trim şeritleri ve dekoratif parçalar kullanılmaya başlandı. 1980'lerin sonlarına doğru ise farlar, tamponlar ve çamurluklar gibi işlevsel plastik parçalar ortaya çıkmaya başladı.
21. yüzyılın başlarında, yapısal plastik bileşenler, hafiflik, yüksek yakıt verimliliği ve maliyet tasarrufu gibi avantajları nedeniyle çok yaygın hale gelmişti. Günümüzde, otomotiv plastik parçalarının üretiminde kullanılan ana yöntem enjeksiyon kalıplamadır.
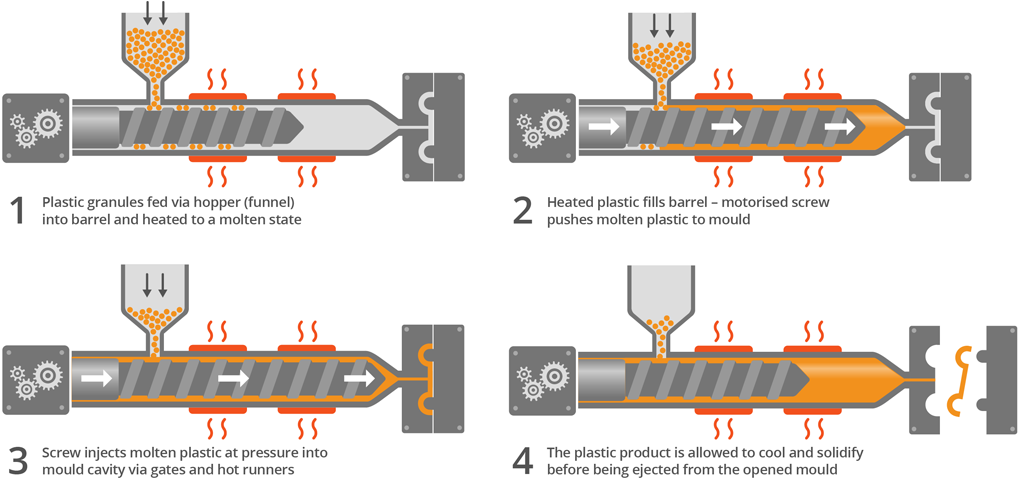
Tamponlar için Enjeksiyon Kalıplama İşlemi
Enjeksiyon kalıplama yöntemiyle otomotiv tamponlarının üretimi aşağıdaki adımları içerir:
Otomobil Tampon Kalıbı Tasarımı ve İşlenmesi
Enjeksiyon kalıplama yöntemiyle otomobil tamponu üretmenin ilk ve en önemli adımı kalıp tasarımı ve işlenmesidir. Kalıbın kalitesi, nihai tamponun doğruluğunu ve performansını doğrudan etkiler.
Mühendisler işe 3 boyutlu CAD tasarım verilerini analiz ederek başlarlar. Malzeme büzülmesi, çekme açıları ve soğutma düzeni gibi faktörleri kontrol ederler.
Kalıplar genellikle P20 veya H13 gibi güçlü çeliklerden yapılır. Hassas CNC işleme , EDM ve diğer işlemlerle üretilirler . Tam bir tampon kalıbı karmaşıktır ve boşluklar, çekirdekler, fırlatma sistemleri ve soğutma kanalları içerir. Normalde tamamlanması yaklaşık 4 ila 8 hafta sürer.
Seri üretimde, aşınma direncini artırmak için kalıp yüzeyleri kromla kaplanır veya nitrürleme işlemine tabi tutulur. Son yıllarda, gelişmiş kalıplarda konformal soğutma teknolojisi de kullanılmaktadır. 3D baskı ile, soğutma verimliliğini artıran ve üretim döngülerini kısaltan karmaşık soğutma kanallarına sahip kalıp çekirdekleri üretilebilmektedir.
Otomotiv Enjeksiyon Kalıplama Malzeme Besleme
Tampon enjeksiyon kalıplama işleminden önce ham madde işleme önemli bir adımdır . Genellikle PP veya ABS olan plastik granüller dikkatlice kontrol edilmeli ve işlenmelidir. İlk olarak, nem oranı %0.02'nin altında kalacak şekilde kurutulurlar. Bu, kalıplama sırasında kabarcık veya yüzey kusurlarının oluşmasını önler.
Modern fabrikalar genellikle merkezi besleme sistemleri kullanır. Kurutulmuş peletler boru hatları aracılığıyla doğrudan her bir enjeksiyon makinesine gönderilir.
Tüm süreç genellikle PLC sistemleri tarafından kontrol edilir; bu sistemler sürekli veri akışını sağlar ve süreç verilerini takip eder.
Enjeksiyon ve Soğutma
Enjeksiyon kalıplama, otomobil tamponlarının üretiminde kullanılan ana işlemdir. İlk olarak, kurutulmuş plastik granüller, makinenin haznesinde genellikle 180 ile 280°C arasında bir ısı ve vidanın kesme hareketiyle eritilir. Eritilmiş plastik daha sonra genellikle 800 ila 1500 bar arasında yüksek basınç altında kalıp boşluğuna enjekte edilir.
Doldurma işleminden sonra, tutma basıncı aşaması başlar. Bu adım, büzülmeyi telafi eder ve ürünün boyutsal olarak sabit kalmasını sağlar. Ardından soğutma gelir. 20 ila 80°C arasındaki su, parçayı katılaştırmak için kalıp kanallarından akar. Soğutma en çok zaman alan aşamadır; tüm döngünün yaklaşık %60-70'ini oluşturur.
Fırlatma ve Bitirme
Kalıplama işleminden sonra tampon, son işlem aşamalarından geçer. Kalıp açıldığında, fırlatma sistemi parçayı dışarı iter ve bir robot kolu onu bir konveyöre taşır.
Muayeneden geçerse, tampon boyama işlemine alınır. Önce küçük kusurları kapatmak için astar katmanı uygulanır, ardından son kat ve şeffaf vernik eklenir. Bazı modellerde sedefli veya metalik boya gibi özel kaplamalar kullanılır. Boyanmış tampon daha sonra kontrollü koşullar altında kurutulur.
Otomotiv Tamponları için Enjeksiyon Kalıplamanın Avantajları
Yüksek Hassasiyetli
Otomotiv sektöründe tamponlar çok önemli parçalardır. Sadece dış parçalar değillerdir. Boyutlarının doğruluğu, montaj kalitesini ve araç performansını doğrudan etkiler.
Enjeksiyon kalıplama, çok yüksek hassasiyet elde edebilen bir işlemdir. Dikkatli kalıp tasarımı ve sıkı kalıplama kontrolü ile yaklaşık ±0.1 mm doğruluk elde edilebilir. Bu, her bir tamponun aracın gövde panellerine kusursuz bir şekilde oturmasını sağlar.
Dayanıklılık
Otomobil tamponu, aracın dışındaki en önemli parçalardan biridir. Uzun süre güneş, yağmur, ısı ve daha birçok koşula maruz kalır. Bu nedenle hava koşullarına, darbelere ve eskimeye karşı dayanıklı olması gerekir. Enjeksiyon kalıplama, bu ihtiyaçları karşılayabilen bir işlemdir.
Enjeksiyon kalıplama yöntemi, tamponu güçlü ve darbelere dayanıklı hale getirerek taş çarpmalarına veya küçük çarpışmalara karşı etkili bir şekilde koruma sağlar. Darbeyi emdikten sonra orijinal haline geri dönebilme özelliği sayesinde araç gövdesini korur.
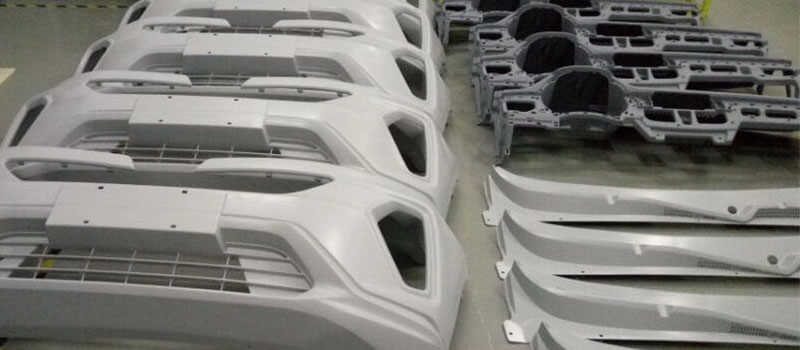
Hafif
Enjeksiyon kalıplama, hafif tamponların tasarlanmasını mümkün kılar. Bu işlem, genellikle 2.5 ila 3.5 mm kalınlığında ince duvarlar üretilmesine olanak tanır.
Maliyet etkinliği
Enjeksiyon kalıplama, özellikle otomobil tamponları gibi büyük ölçekli üretim için uygundur. Tek bir hassas kalıp genellikle 500,000 ila 1 milyon döngü boyunca çalışabilir.
En büyük avantajı maliyettir. Üretim arttıkça, kalıp, makine ve işçilik maliyetleri daha fazla parçaya yayılır. Bu da ölçek ekonomisi yaratarak, tamponların birim maliyetini eski yöntemlere kıyasla %30-40 oranında düşürür.
Malzeme kullanımı da oldukça verimlidir. Termoplastik granüllerin neredeyse tamamı nihai ürünün bir parçası haline gelir. Hurda oranı genellikle %5'in altındadır ve artan malzeme geri dönüştürülebilir.
Enjeksiyon Kalıplama Yöntemiyle Üretilen Tamponlarda Kullanılan Malzemeler
Seçilen malzeme, tamponun mukavemetini, esnekliğini ve hasara karşı direncini doğrudan etkiler. Yaygın olarak kullanılan malzemeler şunlardır:
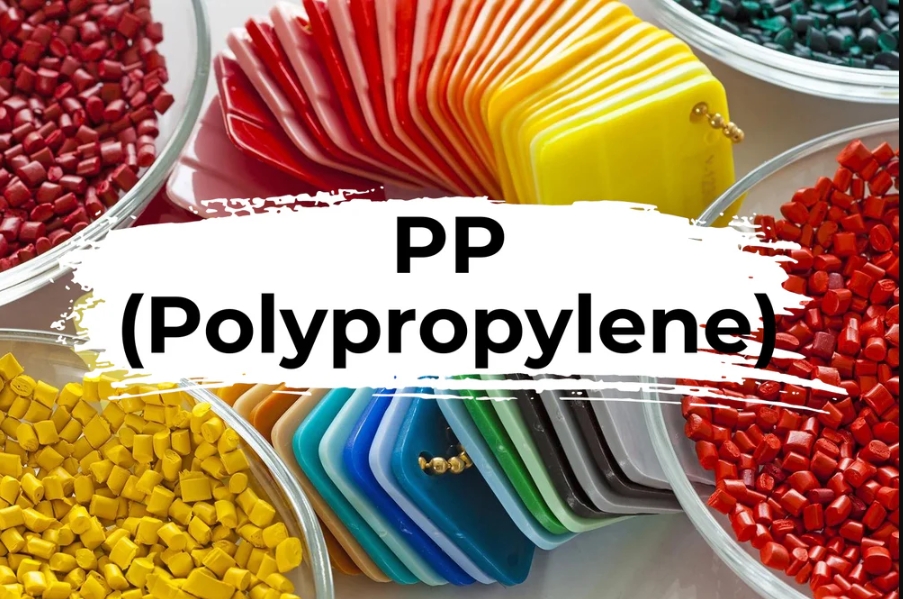
Polipropilen (PP)
Polipropilen veya PP, günümüzde otomobil tamponlarında en yaygın kullanılan plastiktir. PP malzeme, mukavemet, dayanıklılık ve kolay işlenebilirliği bir araya getirdiği için oldukça popülerdir. En önemli özelliği mükemmel darbe direncidir. Düşük sıcaklıklarda bile dayanıklılığını koruyabilir ve çarpışma enerjisini etkili bir şekilde emebilir.
Ayrıca, metalden çok daha düşük olan yaklaşık 0.9 g/cm³ yoğunluğuyla oldukça hafiftir. Bu da onu hafif otomobil tasarımları için iyi bir seçim haline getirir. PP malzeme kimyasal korozyona karşı dayanıklıdır ve şekillendirilmesi ve üretilmesi kolaydır. Katkı maddeleri ayrıca UV direncini artırabilir ve tamponun dış mekan ortamlarındaki kullanım ömrünü uzatabilir.
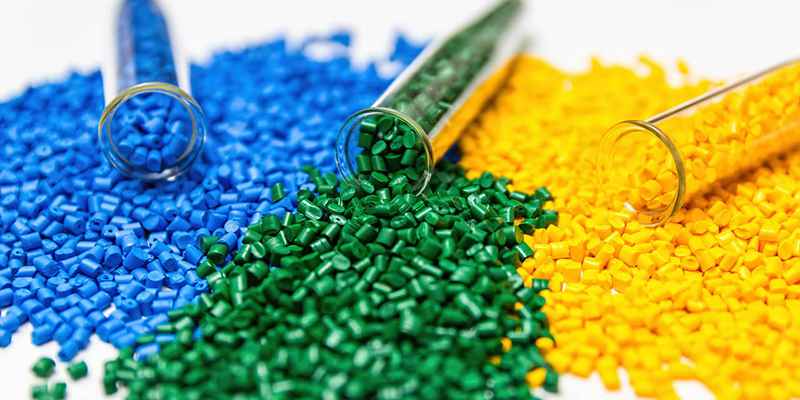
Akrilonitril Bütadien Stiren (ABS)
| Mükemmel yüzey kalitesi | Yüksek yüzey kalitesine sahiptir ve ikincil işleme için uygundur. |
| Hafif | Düşük yoğunluk, araç ağırlığını azaltmaya ve enerji tüketimini düşürmeye yardımcı olur. |
| Geri dönüşümlü | Geri dönüştürülebilir ve yeniden kullanılabilir malzemeler, çevre koruma ve sürdürülebilir kalkınma trendine uygundur. |
ABS, tampon üretiminde kullanılan bir diğer önemli malzemedir. ABS'nin en büyük avantajı, güçlü hava koşullarına dayanıklılığıdır. Uzun süreli güneş ışığına ve sıcaklık değişimlerine performans kaybı olmadan dayanabilir.
ABS malzemenin yüzeyi sert ve pürüzsüzdür, bu da onu görünümüne önem veren üst düzey otomobiller için çok uygun hale getirir. Üç bileşeninin oranının ayarlanmasıyla ABS'nin performansı esnek bir şekilde değiştirilebilir, böylece tampon tasarımı için daha çeşitli seçenekler sunulur.
PC
Daha yüksek performans gerektiren tamponlar için polikarbonat (PC) karışımları genellikle en iyi seçimdir. PC, çok yüksek darbe dayanımına ve güçlü ısı direncine sahiptir.
PC karışımları ayrıca mükemmel bir yüzey kalitesi sağlar, bu da daha karmaşık ve şık tampon tasarımlarına olanak tanır. Bu malzemeler çoğunlukla üst düzey otomobillerde veya özel performans gerektiren tamponlarda kullanılır. Daha pahalıdırlar ancak daha uzun ömürlüdürler ve zaman içinde iyi bir görünüm sergilerler.
Otomotiv Enjeksiyon Kalıplama Uygulamaları
| İç Mekan Bileşenleri | gösterge paneli aksamları, konsol parçaları, kapı kolları ve koltuk bileşenleri |
| Dış Gövde Parçaları | tamponlar, ızgaralar ve gövde panelleri |
| Kaput Altı Bileşenler | motor kapakları, hava girişleri ve çeşitli muhafazalar |
İç Mekan Bileşenleri
Gösterge panelleri, kapı panelleri, orta konsollar, havalandırma delikleri, torpido gözleri, koltuk elemanları ve çeşitli saklama kutuları ağırlıklı olarak enjeksiyon kalıplama yöntemiyle üretilir. Bu parçalar genellikle büyük, oldukça karmaşık şekillere sahip ve mükemmel yüzey estetiği gerektirir.
Enjeksiyon kalıplama, karmaşık yapıları tek adımda üretebilir ve birden fazla işlevi tek bir bileşene entegre edebilir.
Kaplama, elektrokaplama ve kalıp içi dekorasyon (IMD) gibi son işlemler, ürünlerin dekoratif etkisini önemli ölçüde artırır. Bu, kabinin görünümünü ve konforunu iyileştirirken, otomotiv endüstrisinin hafif ve uygun maliyetli tasarımlara yönelik ihtiyaçlarını da karşılar.
Dış Döşeme Bileşenleri
Modern otomobil farları, sadece aydınlatma cihazlarından çok daha fazlası haline geldi; artık araç dış tasarımının önemli unsurları arasında yer alıyorlar. İç yapısı oldukça karmaşık olup genellikle dikiz aynası, far abajuru ve çok sayıda montaj braketi içerir.
Enjeksiyon kalıplama, özellikle şeffaf malzemelerin uygulanmasıyla, bu optik kalitedeki parçaların işlevselliğini ve görünüm kalitesini koruyarak hassas bir şekilde üretilmesini sağlayabilir.
Fonksiyonel Yapısal Bileşenler
Son yirmi yılda birçok üretici, motor kaputunun altındaki metal parçaları plastik alternatiflerle değiştirdi.
Günümüzde enjeksiyon kalıplama teknolojisi, silindir kapağı ve yağ karteri gibi parçaların üretiminde kullanılmaktadır. Metal parçalara kıyasla, bu tip plastik parçalar ağırlığı ve üretim maliyetlerini önemli ölçüde azaltmaktadır.
Otomotiv Tamponlarının Enjeksiyon Kalıplama Yöntemiyle Üretiminde Karşılaşılan Zorluklar
Soğutma verimliliği ve deformasyon kontrolü.
Enjeksiyon kalıplama döngüsünün %60'ından fazlasını genellikle soğutma aşaması alır. Bu aşamanın tasarım kalitesi, üretim verimliliği ve nihai ürünün kalitesiyle doğrudan ilişkilidir.
Soğutma sistemi yerleşimi mantıksızsa veya soğutma hızı kontrolü uygun değilse, bu durum sadece üretim verimliliğini önemli ölçüde düşürmekle kalmaz, aynı zamanda plastik parçalarda eğilme, deformasyon ve düzensiz büzülme gibi kusurlara da kolayca yol açarak tamponun montaj doğruluğunu ve yüzey kalitesini ciddi şekilde etkiler.
Seri üretim için gereksinimler
Seri üretimin ekonomik uygulanabilirliğini ve istikrarını sağlamak için, kalıbın uzun bir kullanım ömrüne ve yüksek frekanslı tekrarlayan kullanımdan kaynaklanan aşınma ve gerilime dayanabilecek mükemmel mekanik sağlamlığa sahip olması gerekir.
Üretim hattının da yüksek düzeyde otomasyona ulaşması gerekir. Otomasyon veya süreç kontrolü eksikse, bu durum hızla daha fazla ürün hatasına, daha yüksek üretim maliyetlerine ve genel verimliliğin düşmesine neden olabilir.
Tamponda Kalite Kontrolü Enjeksiyon
Üreticiler, güvenlik ve performansı sağlamak için titiz denetimler gerçekleştirirler:
1. Boyutsal doğruluk kontrolü
Tampon kalite kontrolünün birincil göstergesi boyutsal doğruluktur. Üreticiler, tamponlardaki önemli montaj noktalarının ve birleşme yüzeylerinin tam boyutlu denetimini gerçekleştirmek için ±0.02 mm ölçüm doğruluğuna sahip yüksek hassasiyetli koordinat ölçüm makineleri (CMM) kullanırlar. Denetim, uzunluk, genişlik, kalınlık ve delik konumları gibi temel boyutların yanı sıra diğer gövde bileşenleriyle olan eşleşme boşluklarını da kapsar. Seri üretimde tutarlılığı sağlamak için, her üretim partisi için örnekleme denetimleri yapılır ve eksiksiz bir boyutsal veri arşivi oluşturulur. Karmaşık kavisli yüzeyler için, orijinal CAD tasarımıyla karşılaştırma ve analiz için eksiksiz 3B nokta bulutu verileri elde etmek amacıyla lazer tarama teknolojisi de kullanılır. Modern akıllı fabrikalar, %100 kritik boyutsal denetim elde etmek için görsel ölçüm teknolojisini kullanan çevrimiçi otomatik denetim sistemlerini uygulamaya koyarak kalite kontrol verimliliğini önemli ölçüde artırmaya başlamıştır.
2. Darbe Direnci Testi
Darbe dayanımı, tamponun güvenlik koruma fonksiyonunu doğrudan etkiler. Üreticiler, kapsamlı değerlendirme için çeşitli test yöntemleri kullanırlar: oda sıcaklığında top düşürme darbe testi (1-2 metre yükseklikten 50 mm çapında, 500 g ağırlığında çelik topun düşürülmesiyle), düşük sıcaklık darbe testi (örneklerin -30°C ortama 4 saat maruz bırakılmasından sonra test edilmesi) ve çok açılı çarpışma testi. Üst düzey araçlar için tamponlar ayrıca, farklı hızlarda çarpışmaları simüle etmek için sarkaç tipi bir darbe test makinesi kullanılarak yapılan dinamik darbe testlerinden de geçmelidir. Test edilen tüm örnekler, çatlak veya kırık gibi kusurları değerlendirmek için titiz bir incelemeden geçer ve emilen maksimum darbe enerjisi kaydedilir. Bu testler, tamponların çeşitli koşullar altında çarpışma enerjisini etkili bir şekilde emebilmesini ve yayaların ve araçların güvenliğini koruyabilmesini sağlar.
3. Yüzey Kalitesi ve Boya Yapışma Testi
Yüzey kalitesi denetimi, görsel inceleme, parlaklık ölçümü ve portakal kabuğu analizi de dahil olmak üzere birçok yönü kapsar. Profesyonel denetçiler, büzülme izleri, akış izleri ve kabarcıklar gibi kusurları belirlemek için ürün yüzeyini standart aydınlatma koşulları altında inceler. Kaplama performans testleri şunları içerir: çapraz çizgi yapışma testi (ISO 2409 standartlarına göre), kalem sertlik testi (kaplama yüzey sertliğini değerlendirmek için) ve taş darbe testi (yüksek hızlarda taşların çarpmasını simüle etmek için). Renk farkı kontrolü de kritik bir adımdır ve renk tutarlılığını sağlamak için ΔE değerlerini ölçmek üzere bir spektrofotometre kullanılır. Modern üretim hatları genellikle, yüzey kusurlarını otomatik olarak tanımlamak ve sınıflandırmak için yüksek çözünürlüklü kameralar ve yapay zeka algoritmaları kullanan otomatik optik inceleme sistemleri (AOI) ile donatılmıştır; bu da inceleme verimliliğini ve doğruluğunu önemli ölçüde artırır.
4. UV direnci ve hava koşullarına dayanıklılık değerlendirmesi
Hava koşullarına dayanıklılık testleri, öncelikle tamponların uzun süreli kullanımdan sonra performans koruma yeteneğini değerlendirir. Hızlandırılmış yaşlandırma testleri en yaygın kullanılan yöntemlerdir ve şunları içerir: UV yaşlandırma testleri (500-1,000 saat boyunca QUV yaşlandırma test odasında güneş ışığına maruz kalmayı simüle etme), ıslak ısı döngüsü testleri (40°C sıcaklık ve %95 nem koşullarında döngüsel test) ve tuz püskürtme testleri (korozyon direncini değerlendirme). Dış mekan maruz kalma testleri daha uzun bir döngüye sahip olsa da (tipik olarak 6-12 ay), en gerçekçi performans verilerini sağlar. Bu testler, malzemelerin solma, tebeşirlenme veya kırılganlık gösterip göstermediğini ve mekanik özelliklerin korunma oranını değerlendirir. Üst düzey araçlar ayrıca, uzun süreli izleme için farklı iklim bölgelerine yerleştirilen örneklerle gerçek yol testlerine de tabi tutulur. Tüm test verileri, ürün kalitesini sürekli olarak iyileştirmek için malzeme formülasyonuna ve süreç optimizasyonuna geri beslenir.
Otomotiv Tampon Enjeksiyon Kalıplama Trendleri
Sektör, hafif tasarımlara, geri dönüştürülmüş malzemelere ve gelişmiş sürücü destek sistemleri (ADAS) için entegre sensörlere doğru ilerliyor. Modern enjeksiyon kalıplama teknolojisi ayrıca çok malzemeli kalıplamaya olanak tanıyarak, optimize edilmiş performans için tamponun belirli bölgelerinde farklı özellikler sağlıyor.
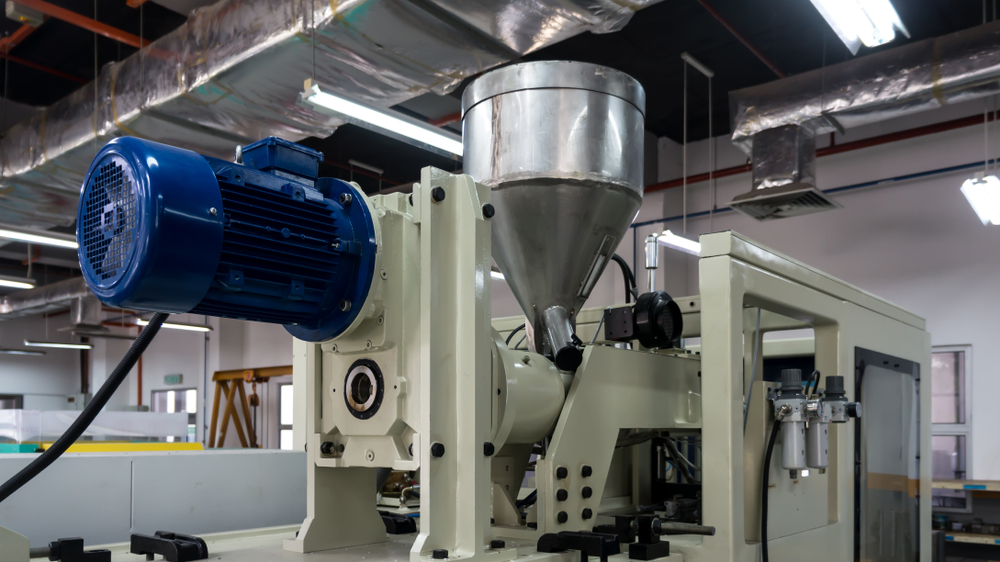
SOYLU Otomotiv Plastik Enjeksiyon Hizmetler
NOBLE, otomotiv yedek parça üretiminde uzun yıllara dayanan deneyime sahiptir. Gelişmiş enjeksiyon kalıplama ekipmanları ve ISO9001 ve ISO13485 standartlarını karşılayan sıkı bir kalite kontrol sistemi kullanıyoruz.
Derin sektör bilgisi ve modern teknolojisiyle NOBLE, tasarım konseptlerinizi yüksek kaliteli ürünlere dönüştürebilir. Ekibimiz, güvenilir kaliteyi sağlamaya ve her müşteriye sorunsuz ve tatmin edici hizmet sunmaya kendini adamıştır.
Çeşitli otomotiv bileşen ihtiyaçlarınız için, prototip geliştirmeden son işlemeye kadar eksiksiz bir uçtan uca hizmet zinciri sağlayan, son teknoloji üretim tesisleri ve yüksek düzeyde özelleştirilmiş çözümler sunuyoruz.
NOBLE, tasarımdan seri üretime kadar her aşamada en yüksek standartların karşılanmasını sağlamak için sıkı bir kalite kontrol sistemine bağlı kalmaktadır. NOBLE, otomotiv tasarım projelerinizi konseptten seri üretime kadar verimli ve hassas bir şekilde destekleyebilir. Güvenilir ortağınız olarak NOBLE, otomotiv sektöründe yenilik ve gelişmeyi birlikte teşvik etmeye kendini adamıştır.
İçin SSS Enjeksiyon
Enjeksiyon kalıplama yöntemiyle üretilen tamponlar geri dönüştürülebilir mi?
Evet. Birçoğu, özellikle polipropilenden yapılanlar, geri dönüştürülebilir ve yeni otomotiv parçaları üretmek için yeniden kullanılabilir, bu da sürdürülebilir üretimi destekler.
Enjeksiyon kalıplama yöntemiyle üretilen otomobil tamponlarının kalitesini hangi faktörler etkiler?
Bu faktörler arasında kalıp tasarımının doğruluğu, malzeme kalitesi, enjeksiyon kalıplama makinesi ayarları, soğutma süresi ve üretim sırasında yapılan kalite kontrol testleri yer almaktadır.
Otomotiv sektöründe enjeksiyon kalıplama neden tercih ediliyor?
Enjeksiyon kalıplama, birçok nedenden dolayı otomotiv endüstrisinde yaygın olarak tercih edilmektedir. Yüksek hassasiyet ve istikrarlı kaliteyle büyük hacimli parçalar üretebilme özelliğine sahiptir. Aynı zamanda, maliyet açısından verimlidir ve geniş bir malzeme yelpazesinin kullanımını destekler.
Otomotiv enjeksiyon kalıplamasında sürdürülebilir uygulamalar var mı?
Evet. Bunlar arasında geri dönüştürülmüş malzemelerin kullanılması ve atıkları azaltmak için süreçlerin iyileştirilmesi yer alıyor. Çevreye daha az etki eden malzemelerin seçilmesi de yardımcı oluyor. Bu uygulamalar otomotiv endüstrisini daha sürdürülebilir hale getiriyor.
Otomotiv enjeksiyon kalıplama yöntemi araç güvenliğine nasıl katkıda bulunur?
Otomobil enjeksiyon kalıplama yöntemiyle güçlü ve güvenilir parçalar üretilebilir ve bu bileşenler hayati bir rol oynar. Bunlardan bazıları, çarpışma anında yolcuları etkili bir şekilde koruyabilen yapısal bileşenlerdir. Diğerleri ise aracın normal çalışmasını sağlamak için hassas motor veya kabin fonksiyonel bileşenleridir.







