
Nedir? 5-eksenli işleme?
Beş eksenli işleme, geleneksel üç doğrusal eksene (X, Y ve Z) iki döner eksen (tipik olarak A, B veya C eksenleri) ekleyerek iş parçasının beş serbestlik derecesinde senkronize hareket kontrolünü sağlayan gelişmiş bir CNC işleme teknolojisidir. Bu çok eksenli interpolasyon yeteneği, takım tezgahının yeniden sıkıştırmaya gerek kalmadan karmaşık parçaları herhangi bir açıdan işlemesini sağlar. Beş eksenli işleme, özellikle karmaşık kavisli yüzeylere, açılı deliklere veya düzensiz yapılara sahip parçaların üretimi için uygundur ve tek bir işlemde çok yüzeyli işlemeyi mümkün kılarak hassasiyeti ve verimliliği önemli ölçüde artırır. Geleneksel üç eksenli işlemeye kıyasla, beş eksenli teknoloji daha kısa takımların kullanılmasına olanak tanır, titreşimi azaltır, kesme parametrelerini iyileştirir ve daha iyi yüzey kalitesi elde eder. Bu teknoloji, havacılık, tıbbi cihazlar ve otomotiv takımları gibi yüksek hassasiyet gereksinimlerine sahip endüstrilerde yaygın olarak kullanılmaktadır ve modern hassas imalatın temel teknolojilerinden biridir.
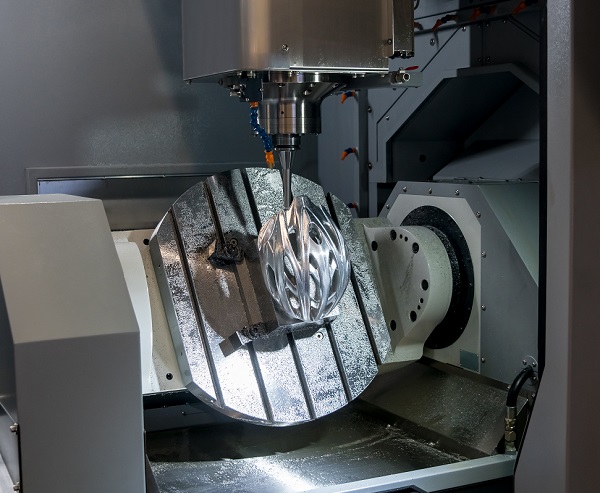
5 Eksenli CNC İşleme Hizmetlerinin Avantajları
1. Karmaşık Parçaların Tek Seferde Şekillendirilmesi
Günümüzün hassas imalat alanında, 5 eksenli CNC işleme hizmetleri, benzersiz teknik avantajlarıyla karmaşık parçaların işlenmesinde endüstri standartlarını yeniden şekillendiriyor. En devrim niteliğindeki avantaj, geleneksel işleme modellerini tamamen değiştiren çığır açan bir teknoloji olan "karmaşık parçaları tek seferde şekillendirme" yeteneğidir.
Geleneksel üç eksenli işleme yöntemleri, karmaşık geometrik şekillere sahip parçalarla uğraşırken genellikle zahmetli çoklu sıkıştırma işlemlerini gerektirir. Uçak motoru kanatlarının işlenmesini örnek olarak ele alalım: üç eksenli bir takım tezgahı kullanmak, tüm işleme yüzeylerini tamamlamak için 4-6 yeniden konumlandırma ve sıkıştırma işlemi gerektirebilir. Her yeniden sıkıştırma işlemi yalnızca önemli miktarda zaman tüketmekle kalmaz (istatistiksel olarak sıkıştırma başına ortalama 15-30 dakika), daha da önemlisi yeni konumlandırma hataları (tipik olarak 0.02-0.05 mm) ortaya çıkarır. Bu kümülatif hata, farklı işlenmiş yüzeyler arasındaki göreceli konum doğruluğunu doğrudan tehlikeye atarak montaj kalitesini ve performansını ciddi şekilde etkiler.
5 eksenli işleme teknolojisi, benzersiz A/B/C dönme eksenleri ve X/Y/Z doğrusal eksenlerinin koordineli hareketi sayesinde, iş parçasının uzayda beş serbestlik derecesinde hassas konumlandırılmasını sağlar. Bu, karmaşık kavisli yüzeylere, eğimli deliklere veya düzensiz yapılara sahip parçaların bile tek bir kurulumda tamamen işlenebileceği anlamına gelir. Türbin gövdesi işlemesini örnek olarak ele alırsak, beş eksenli teknoloji, başlangıçta beş kurulum gerektiren bir işlemi tek bir kuruluma indirgeyerek işlem süresini %40'tan fazla azaltırken, kritik konum toleranslarını ±0.05 mm'den ±0.01 mm'ye kadar iyileştirir.
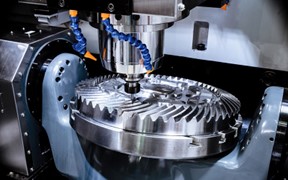
Bu tek aşamalı işleme teknolojisinin getirdiği kalite iyileştirmeleri birçok boyutta kendini gösteriyor: Birincisi, birden fazla kurulumdan kaynaklanan referans dönüştürme hatalarını ortadan kaldırarak tüm işleme özelliklerinin aynı orijinal referansa dayanmasını sağlıyor; ikincisi, tekrarlanan kurulumlardan kaynaklanan yüzey çizikleri riskini azaltıyor; en önemlisi, takım yollarının optimize edilmesiyle daha makul kesme parametreleri elde edilebiliyor ve bu da daha iyi yüzey bütünlüğü sağlıyor. Tıp sektöründe yapay eklemlerin işlenmesi tipik bir örnektir. Beş eksenli işleme, üretim döngüsünü %60 oranında kısaltmakla kalmıyor, aynı zamanda implantlar için biyouyumluluk gereksinimlerini tam olarak karşılayan, ayna gibi bir yüzey olan Ra0.2μm yüzey pürüzlülüğü elde ediyor.
Akıllı üretim teknolojisinin gelişmesiyle birlikte, modern beş eksenli işleme merkezleri, işleme sırasında kritik boyutların gerçek zamanlı olarak izlenmesini ve takım yollarının otomatik olarak düzeltilmesini sağlayan çevrimiçi ölçüm telafi sistemlerini entegre ederek, tek seferde şekillendirme doğruluğunu yeni zirvelere taşıdı. Bu teknoloji, özellikle yeni enerji batarya gövdeleri ve optik bileşen braketleri gibi katı boyutsal ve geometrik tolerans gereksinimlerine sahip parçalar için uygundur.

2. İşleme Verimliliğinin Artırılması
Öncelikle, takım kullanım optimizasyonu açısından, beş eksenli işleme, benzersiz uzamsal konumlandırma yeteneklerinden yararlanarak iş parçasının açısını akıllıca ayarlar ve takımın her zaman optimum kesme pozisyonunda kalmasını sağlar. Bu teknolojik özellik devrim niteliğinde bir değişime yol açar: işleme sırasında daha kısa ve daha rijit takımlar kullanılabilir. Geleneksel üç eksenli işlemeye kıyasla, beş eksenli işlemede takım uzunluğu ortalama %30-50 oranında azaltılabilir. Bu kısa takım sistemi önemli teknik avantajlar sunar. – Titreşim genliği %60'ın üzerinde azalır ve takım sapması %45 oranında azalır, bu da kesme parametrelerinin %20-30 oranında artırılmasına olanak tanır ve doğrudan metal kaldırma oranında önemli bir iyileşmeye yol açar. Örneğin, havacılık alüminyum alaşım parçalarının işlenmesinde, beş eksenli işlemenin metal kaldırma oranı 300-500 cm³/dk'ya ulaşabilir ki bu, üç eksenli işlemenin 1.5-2 katıdır.
İkinci olarak, işlem süresi tasarrufu açısından, beş eksenli işleme birden fazla verimlilik iyileştirmesi sağlar. İş parçasının yeniden kenetlenme işlemlerinin sayısını azaltarak, tek parça işleme süresi %40-60 oranında azaltılabilir. Tipik bir otomotiv kalıp işleme örneğini ele alırsak, geleneksel üç eksenli işleme 5-7 kenetlenme işlemi gerektirir ve yaklaşık 8 saat sürer; oysa beş eksenli işleme sadece 1-2 kenetlenme işlemi gerektirir ve süreyi 3-4 saate indirir. Ek olarak, optimize edilmiş takım yolları, boşta hareket süresini %50'den fazla azaltarak, etkili kesme süresinin oranını geleneksel %60'tan %85'e çıkarır.
Daha da önemlisi, beş eksenli işleme, üretim süreçlerinin entegre optimizasyonunu sağlar. Geleneksel, dağınık çoklu işlem içeren işleme, sürekli otomatik bir sürece dönüştürülerek, işlemler arasındaki bekleme süresi ve lojistik devir hızı azaltılır. Modern beş eksenli işleme merkezleri, 60'tan fazla takım tutabilen büyük kapasiteli takım magazinleri ve hızlı takım değiştirme cihazları (takım değiştirme süresi 1-2 saniye) ile donatılmıştır; ayrıca yüksek basınçlı soğutma sistemleri (70-100 bar'a kadar basınç) ve akıllı talaş kaldırma sistemleri ile birleşerek 72 saatten fazla kesintisiz insansız işleme olanağı sağlar. Bu son derece verimli üretim modeli, özellikle tıbbi implantlar ve hassas dişliler gibi yüksek hassasiyetli parçaların büyük hacimlerde işlenmesi için uygundur.
Gerçek dünya üretim örneklerinden birinde, belirli bir havacılık yapısal bileşeninde, beş eksenli işleme teknolojisinin benimsenmesinin ardından tek parça işleme süresi 18 saatten 7 saate düşmüş, takım maliyetleri %40 azalmış ve ürün verimliliği %92'den %99.5'e yükselmiştir. Bu rakamlar, beş eksenli işlemenin üretim verimliliğini artırmadaki olağanüstü performansını göstermektedir. Akıllı kontrol teknolojisindeki gelişmelerle birlikte, yeni nesil beş eksenli işleme merkezleri ayrıca, üretim verimliliği potansiyelini daha da ortaya çıkarmak için gerçek kesme koşullarına göre dinamik parametre ayarlamalarına olanak tanıyan adaptif kesme optimizasyon işlevine de sahiptir.
3. Olağanüstü yüzey kalitesi
5 eksenli işleme teknolojisi, benzersiz hareket kontrol yetenekleri sayesinde iş parçası yüzey kalitesi için yeni endüstri standartları belirlemiştir. Bu teknolojik avantajın özü, takım yollarını akıllıca optimize edebilme ve kesme işleminin her zaman en uygun koşullarda olmasını sağlayabilme yeteneğinde yatmaktadır.
Kesme işlemi kontrolü açısından, beş eksenli işleme sistemi, takım ile iş parçası arasında sabit ve optimum bir temas açısını korumak için hassas hareket algoritmaları kullanır. Bu dinamik ayarlama yeteneği, devrim niteliğinde işleme sonuçları sunar: kesme kuvveti dalgalanmaları %50'den fazla azaltılır ve talaş kalınlığı varyasyonları ±%5 içinde kontrol edilir. Titanyum alaşımlı havacılık bileşenlerinin işlenmesini örnek olarak alırsak, beş eksenli işlemenin kesme kuvveti kararlılığı, üç eksenli işlemeye göre üç kat daha yüksektir ve bu da doğrudan iki önemli avantaj sağlar: takım ömrü %40-60 oranında uzar ve yüzey pürüzlülüğü %30-50 oranında iyileşir.
Yüzey kalitesi açısından, beş eksenli işleme benzersiz avantajlar sunmaktadır. Sabit kesme koşulları ve optimize edilmiş takım yörüngeleri sayesinde, Ra0.4μm veya daha düşük yüzey pürüzlülüğüne sahip ayna benzeri bir yüzey elde edilebilir. Bu tür yüzey kalitesi, tıbbi cihazlar ve optik bileşenler gibi üst düzey alanlarda özellikle kritiktir. Gerçek test verileri, beş eksenli işleme ile üretilen yapay eklem bilye başlıklarının yüzey pürüzlülüğünün Ra 0.1–0.2 μm'ye ulaşabildiğini, implant gereksinimlerini tam olarak karşıladığını ve sonraki parlatma süresini 4 saatten 30 dakikaya indirdiğini göstermektedir.
Uygulamaları 5-Eksenli CNC İşleme
1. Havacılık ve Uzay Sanayi
Havacılık ve uzay imalat sektöründe, 5 eksenli CNC işleme vazgeçilmez bir temel teknoloji haline gelmiştir. Bu teknoloji, havacılık ve uzay endüstrisinin karmaşık yapılar, ultra yüksek hassasiyet ve özel malzemelerin işlenmesi taleplerini mükemmel bir şekilde karşılamaktadır. Kanat kirişleri ve gövde çerçeveleri gibi modern uçakların büyük monolitik yapısal bileşenleri, beş eksenli işleme merkezleri kullanılarak hassas frezeleme gerektirir. Uçak motorlarının kritik bileşenleri, beş eksenli işleme uygulamalarının en önemli örnekleridir: türbin kanatları hassas aerodinamik yüzeyler üretmek için işlenmeli, kompresör diskleri sıkı dinamik denge özelliklerini sağlamalı ve yanma odası düzenekleri karmaşık soğutma kanalı yapıları gerektirmelidir. Bu bileşenler tipik olarak titanyum alaşımları ve nikel bazlı yüksek sıcaklık alaşımları gibi işlenmesi zor malzemelerden yapılır. Üstün rijitlikleri ve akıllı kesme kontrolleri ile beş eksenli takım tezgahları, bu malzemelerin istikrarlı ve verimli bir şekilde işlenmesini sağlayabilir. Özellikle, uydu montajları ve roket motoru nozulları gibi uzay araçlarındaki hassas bileşenler, mikron seviyesinde işleme hassasiyeti gerektirir; bu da beş eksenli işlemenin gerçekten üstün olduğu bir alandır.
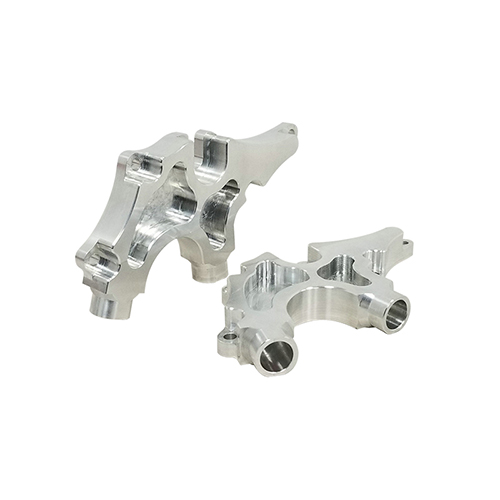
2. Tıbbi Cihaz İmalatı
Tıp endüstrisi, özellikle tıbbi cihazlar için gerekli olan katı biyouyumluluk ve yüzey kalitesi standartları nedeniyle, 5 eksenli CNC işleme teknolojisine büyük ölçüde bağımlıdır . Yapay eklemler (kalça protezleri ve diz protezleri gibi) insan kemikleriyle mükemmel bir şekilde eşleşmesi gereken karmaşık anatomik yüzeyler gerektirir ve 5 eksenli işleme, bu özelleştirilmiş tasarımları hassas bir şekilde kopyalayabilir. Mikro dişli ve iç bağlantı yapılarına sahip diş implantları, 5 eksenli makinelerin üstün olduğu alt mikron yüzey hassasiyeti gerektirir. Modern cerrahi aletler, özellikle minimal invaziv cerrahi aletler, karmaşık kavisli yapılarını ve keskin kenarlarını elde etmek için 5 eksenli teknoloji gerektirir. Tıp endüstrisinin özel gereksinimlerinin ayrıca şunları içerdiğini belirtmekte fayda var: işleme sürecinde çapraz kontaminasyondan kaçınılmalı ve yüzeyde işleme izleri veya mikro çatlaklar olmamalıdır; bu da 5 eksenli işleme merkezlerinin özel temizleme sistemleri ve proses kontrol programlarıyla donatılmasını gerektirir. Kişiselleştirilmiş tıbbın gelişmesiyle birlikte, 5 eksenli işleme, küçük partiler halinde üretilen, özelleştirilmiş tıbbi ürünlerde daha büyük avantajlar göstermektedir.
3. Otomotiv Endüstrisi
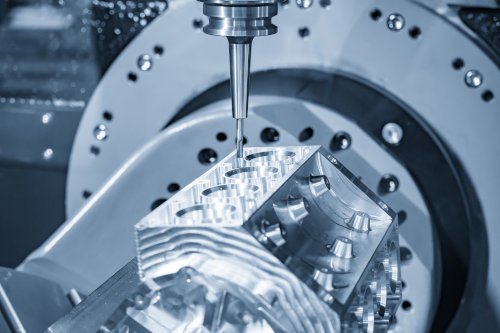
Otomotiv üretim endüstrisi, 5 eksenli CNC işleme teknolojisinin giderek daha önemli bir rol oynadığı bir teknolojik devrimden geçiyor . Geleneksel içten yanmalı motor sektöründe, beş eksenli teknoloji, yüksek performanslı motorların karmaşık bileşenlerinin işlenmesinde kullanılıyor: silindir bloğundaki krank mili ve eksantrik mili delikleri son derece yüksek eş eksenlilik gerektirirken, turboşarjların türbin çarkları hassas akışkan dinamiği yüzeyleri gerektiriyor. Yarış otomobilleri ve konsept otomobillerin üretiminde, beş eksenli işleme, karbon fiber bileşenler için hassas kalıpların ve hafif metal yapıların entegre işlenmesinin üretilmesini sağlıyor. Elektrikli araçların hızlı gelişimiyle birlikte, sürekli olarak yeni uygulama alanları ortaya çıkıyor: batarya muhafazaları için büyük ince duvarlı yapıların işlenmesi, beş eksenli makinelerin kararlılığını gerektirirken, motor muhafazalarındaki soğutma kanalları beş eksenli teknolojinin esnekliğini gerektiriyor ve elektrikli tahrik sistemlerindeki hassas dişliler, beş eksenli sistemlerin ultra hassas işleme yeteneklerini zorunlu kılıyor. Akıllı sürüş sistemleri için sensör braketleri ve lazer radar muhafazaları gibi yeni ortaya çıkan bileşenler de beş eksenli işlemeye daha yüksek talepler getiriyor. Otomotiv sektörünün seri üretim özellikleri, 5 eksenli işleme için otomasyon ve zekâ alanında sürekli yeniliği daha da teşvik etmektedir.
Bir Ürün Seçerken Dikkat Edilmesi Gereken Faktörler 5- Eksenli CNC İşleme Merkezi
1. İşleme Gereksinimleri Analizi
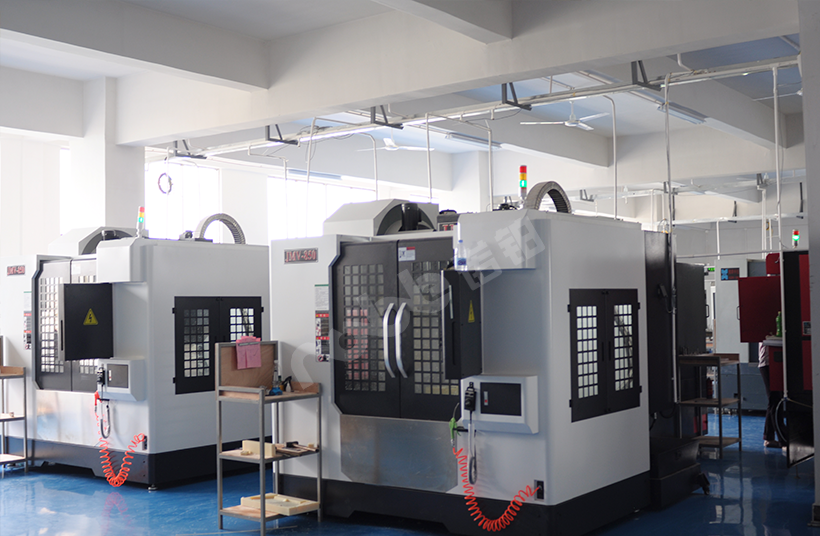
Beş eksenli bir işleme merkezi satın alırken, ilk görev işleme gereksinimlerinin ayrıntılı bir analizini yapmaktır. Bu, birden fazla boyuttan değerlendirme gerektirir: Öncelikle, işlenecek parçaların malzeme özelliklerini belirleyin; bunlar arasında metal türü (örneğin alüminyum alaşımı, titanyum alaşımı veya yüksek sıcaklık alaşımı), sertlik aralığı ve özel işleme gereksinimleri (örneğin ince cidarlı parça işleme) yer alır. İkinci olarak, parçaların fiziksel boyutlarını değerlendirin; bunlar arasında maksimum dış boyutlar, ağırlık ve işlenmesi gereken en küçük özellik boyutları bulunur. Daha da önemlisi, boyutsal toleranslar, geometrik toleranslar ve yüzey pürüzlülüğü gibi kritik ölçütler de dahil olmak üzere işleme hassasiyeti gereksinimlerini açıkça tanımlayın. Örneğin, havacılık yapısal bileşenleri genellikle 0.01 mm içinde konumlandırma hassasiyeti gerektirirken, kalıp endüstrisi yüzey kalitesine daha fazla önem verebilir. Ayrıca, parçanın yapısal karmaşıklığı da kritik bir husustur; örneğin derin boşlukların, dar yuvaların veya karmaşık kavisli yüzeylerin varlığı gibi. Uygun takım tezgahlarının seçimi, bu gereksinimlerle tam olarak uyumlu olmalı ve hem aşırı kapasiteli ekipmandan kaynaklanan kaynak israfından hem de düşük performanslı ekipmandan kaynaklanan işleme kalitesinin düşmesinden kaçınılmalıdır.

2. Takım Tezgahı Hassasiyet Derecesi
Beş eksenli bir takım tezgahının hassasiyet derecesi, makine seçiminde temel bir husustur. Takım tezgahı hassasiyeti öncelikle şu temel parametrelerle ölçülür: konumlandırma hassasiyeti (tipik olarak 0.005–0.015 mm), tekrarlı konumlandırma hassasiyeti (tipik olarak 0.003–0.008 mm) ve kontur işleme hassasiyeti. Farklı endüstrilerin hassasiyet gereksinimleri önemli ölçüde değişmektedir: havacılık ve hassas tıp endüstrileri genellikle ultra yüksek hassasiyetli modeller (konumlandırma hassasiyeti ≤ 0.005 mm) gerektirirken, genel mekanik imalat yalnızca 0.01–0.02 mm hassasiyet gerektirebilir. Takım tezgahı hassasiyetinin yalnızca nominal parametrelere değil, aynı zamanda sıcaklık dengeleme yeteneği, titreşim direnci ve hassasiyet koruma döngüsü de dahil olmak üzere uzun vadeli kararlılığa da bağlı olduğunu belirtmekte fayda var. Yüksek katma değerli parçaların işlenmesi için, gelecekteki gelişmelere yer bırakmak amacıyla mevcut gereksinimlerden bir seviye daha yüksek hassasiyet derecesine sahip bir takım tezgahı seçilmesi önerilir. Aynı zamanda, özellikle karmaşık yüzey işleme için önemli olan yüksek hızlı işleme sırasında takım tezgahının dinamik hassasiyet performansı, yani yörünge hassasiyeti de dikkate alınmalıdır.
3. Döner Tabla Özellikleri
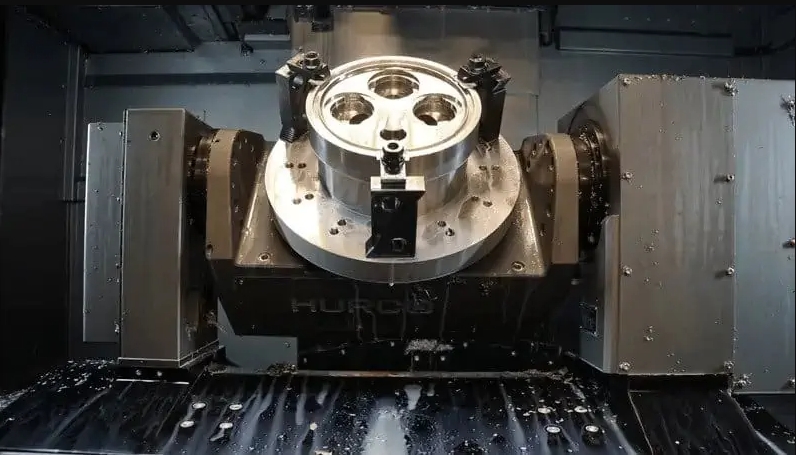
Beş eksenli bir takım tezgahının temel bileşeni olarak, döner tablanın performans parametreleri işleme yeteneklerini doğrudan etkiler. Tabla değerlendirilirken, ilk dikkate alınması gerekenler boyut özellikleri ve yük taşıma kapasitesidir: standart modellerin tabla çapı genellikle 400 ila 800 mm arasında ve yük taşıma kapasiteleri 500 ila 3,000 kg arasındadır. Büyük parçaların işlenmesi için özel tablalar gerekebilir. Dönme hızı özellikleri de aynı derecede kritiktir: normal işleme 200-500 rpm ile karşılanabilirken, yüksek hızlı frezeleme 1000 rpm veya daha yüksek bir tabla gerektirebilir. Tabla hassasiyet ölçütleri arasında dönme doğruluğu (tipik olarak 0.005-0.01 mm) ve eğim doğruluğu bulunur; bunlar beş eksenli interpolasyon sırasında işleme kalitesini doğrudan etkiler. Ağır hizmet tipi kesme uygulamaları için, tablanın rijitlik performansı ve tork çıkış kapasitesi de değerlendirilmelidir. Modern yüksek kaliteli tezgahlar genellikle doğrudan tahrik teknolojisi ve hidrolik sıkıştırma sistemlerine sahiptir ve bu sayede hem yüksek hız hem de yüksek rijitlik gereksinimlerini aynı anda karşılayabilirler. Bir işleme tezgahı seçerken, uzun vadeli güvenilirliği sağlamak için tipik parça işleme gereksinimlerine bağlı olarak %20-30'luk bir performans payı bırakılması önerilir.
İster özel prototiplere ister seri üretime ihtiyacınız olsun, NOBLE'ın 5 eksenli CNC işleme merkezleri bunu sağlayabilir. Çin'de profesyonel bir CNC işleme parçaları üreticisi olan NOBLE ile ortaklık kurarak, teknik uzmanlığa ve maliyet etkinliğine erişim elde edersiniz.
5 Eksenli İşleme Hakkında Sıkça Sorulan Sorular
Güvenilir bir 5 eksenli işleme parçaları üreticisini nasıl seçerim?
Gelişmiş ekipmanlara, deneyimli mühendislere, sıkı kalite kontrolüne ve farklı malzemelerle çalışma yeteneğine sahip üreticileri arayın.
5 eksenli CNC işlemeden en çok hangi sektörler faydalanıyor?
Havacılık, otomotiv, tıbbi cihaz üretimi ve kalıp yapımı gibi sektörler, 5 eksenli CNC işleme teknolojisinin hassasiyetinden ve çok yönlülüğünden faydalanmaktadır.







