
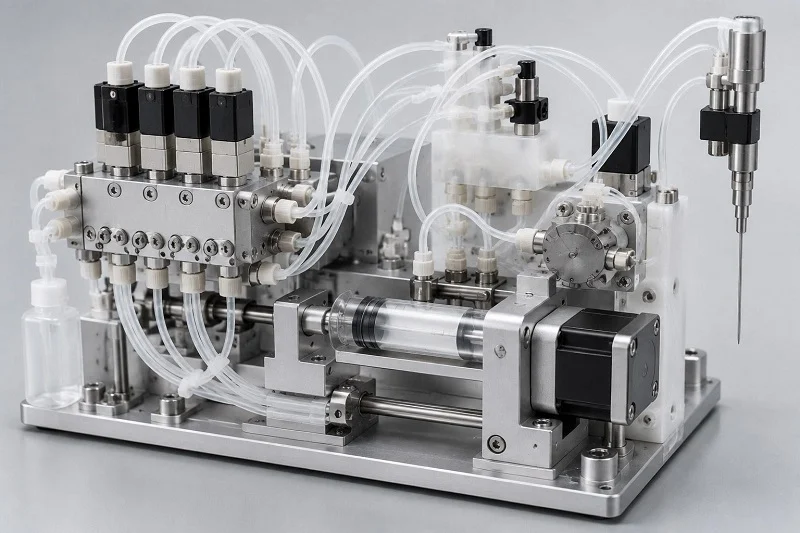
Ang pagbuo ng isang maaasahang medikal na aparato ay nagsisimula sa isang mahirap na katotohanan. Ang iyong buong sistema ay nakasalalay sa kung gaano katumpakan ang mga bahagi nito sa paghawak ng likidong IVD. Ang tagumpay ay hindi nagmumula sa pagpili muna ng mga materyales at pagkatapos ay pag-alam sa produksyon mamaya. Kailangan mo ng isang konektadong proseso mula sa simula pa lamang. Kaya narito ang tanong: Paano mo ididisenyo ang mga bahagi ng paghawak ng likidong IVD na gumagana nang maayos, madaling gawin, at nananatiling abot-kaya sa malalaking volume? Itinatalakay ng gabay na ito ang mga pangunahing pagpipilian para sa iyong medikal na diagnostic device. Tatalakayin natin ang pagpili ng tamang polymer para sa iyong medikal na aplikasyon. Tatalakayin din natin ang pag-optimize ng mga kagamitang medikal para sa pagmamanupaktura. Ang tunay na sikreto ay ang maagang pagdadala ng iyong kasosyo sa produksyon. Ang kolaborasyong iyon ay pumipigil sa mga magastos na muling pagdisenyo at mga pagkaantala.
Pamantayan sa Pagpili ng Materyal para sa Mga Bahagi ng Paghawak ng Fluid ng IVD
Ang pagpili ng tamang materyal para sa mga piyesa ng paghawak ng likido sa IVD ay nangangahulugan ng pagsasaalang-alang sa tatlong pangangailangan nang sabay-sabay. Ang iyong medikal na aparato ay nangangailangan ng malinaw na mga materyales para sa mga sistema ng pagtuklas. Kailangan mo ng matatag na mga sukat upang ang mga piyesa ay magkasya nang tumpak. Kailangan mo rin ng mga materyales na lumalaban sa malupit na kemikal na ginagamit sa mga pagsubok. Ang polimer na iyong pipiliin ay nakakaapekto sa lahat ng tatlo. Ang mga trade-off ay nangyayari sa bawat sistemang medikal. Ang isang malinaw na materyal ay maaaring yumuko habang hinuhubog. Ang isa pang lumalaban sa mga kemikal ay maaaring humarang sa labis na liwanag. Ang sekreto ay ang pag-alam kung aling mga tampok ang pinakamahalaga para sa paggamit ng iyong IVD. Ang trabaho ng bawat bahagi ang nagpapasya kung aling tampok ang mauuna. Kung mali ang balanseng ito, mahaharap ka sa mga muling pagdidisenyo mamaya.
Kalinawan ng Optika at Katatagan ng Dimensyon
Mga Kinakailangan para sa Optical Detection
Maraming IVD test ang nangangailangan ng liwanag upang dumaan sa bahagi. Ang mga cuvette at cartridge ay nangangailangan ng malinaw na bintana para sa mga pagbasa ng absorbance o fluorescence. Dapat hayaan ng materyal na dumaan ang ilang wavelength ng liwanag nang hindi binabago ang signal. Ang PMMA ay napakalinaw ngunit hinaharangan ang ilang UV light. Ang mga materyales na COC at COP ay gumagana nang maayos dahil pinapayagan nilang dumaan ang malawak na hanay ng liwanag. Gumagana rin ang polycarbonate ngunit maaaring maging dilaw sa paglipas ng panahon. Ang iyong pagpili ay depende sa kung paano nakikita ng iyong IVD medical device ang mga resulta. Pinakamahalaga ito para sa mga cuvette na ginagamit sa mga absorbance test sa panahon ng klinikal na gawain. Ang iba't ibang paraan ng pagtuklas ay nangangailangan ng iba't ibang antas ng kalinawan. Ang tamang polymer para sa mga bintana ay direktang nakakaapekto sa kung gaano kasensitibo at kayang ulitin ang pagsubok.
Malaki rin ang papel na ginagampanan ng kapal ng dingding. Ang mas makapal na mga seksyon ay nagkakalat ng mas maraming liwanag at nagpapahina ng signal. Nakakasira ito sa sensitivity para sa mga sample na may mababang konsentrasyon. Para sa small-volume detection, gusto mo ng manipis at pantay na mga dingding. Ngunit ang manipis na mga dingding ay mas mahirap punan habang hinuhulma. Ang tradeoff na ito ay nangangailangan ng maagang input mula sa iyong manufacturing team. Ang isang mahusay na kasosyo sa pagmamanupaktura ay tumutulong sa iyo na balansehin ang optical performance sa kung gaano kadaling hulmahin ang bahagi.
Pamamahala ng mga Toleransya at Warpage
Mahalaga ang katumpakan sa mga instrumentong IVD. Ang maliliit na tagas ay sumisira sa isang buong pagsubok. Ang bilis ng pag-urong ng materyal ang nagpapasiya kung gaano kahusay mong mapapanatili ang mahigpit na mga tolerance. Ang mga semi-crystalline polymer tulad ng polypropylene ay mas lumiliit kaysa sa mga amorphous tulad ng polystyrene. Direktang binabago nito ang mga pangwakas na sukat. Ang mga pamantayan ng iyong mga medikal na aparato ay nangangailangan ng maingat na kontrol dito.
Nangyayari ang warpage kapag lumalamig ang mga bahagi sa iba't ibang bilis. Ang hindi pantay na kapal ng dingding ay nagpapalala sa warpage. Ang matutulis na sulok ay nagdaragdag sa problema. Ang pagpapanatili ng kapal ng dingding ay nakakatulong pa nga na mabawasan ang mga isyung ito. Ang mga anggulo ng draft ay nakakatulong sa mga bahagi na lumabas sa molde. Kung wala ang mga ito, ang mga bahagi ay yumuko o nababasag. Ang wastong paglalagay ng gate ay nagpapababa rin ng panloob na stress at pinapanatiling patag ang mga bahagi. Dapat isaalang-alang ng iyong ispesipikasyon kung paano kumikilos ang materyal habang ito ay lumalamig. Dapat kasama sa disenyo ang mga allowance sa pag-urong para sa bawat uri ng materyal. Dapat ding isaalang-alang ng iyong disenyo kung gaano kalaki ang paglawak ng polimer sa init. Ang bawat aplikasyon ng medikal na aparato ay nangangailangan ng ganitong antas ng pangangalaga.
Pagkakatugma ng Kemikal at Biocompatibility
Paglaban sa mga Reagent ng Assay
Ang mga consumable na IVD ay naaapektuhan ng maraming kemikal araw-araw. Ang mga buffer, enzyme, at detergent ay dumadaloy sa mga channel na nagdadala ng mga likido. Ang materyal ay dapat lumaban sa pagkasira. Ang pamamaga o pagbibitak ay nagreresulta sa pagkasira. Ang leaching ay nakakahawa rin sa sample. Mahalaga ito para sa bawat bahagi ng sistema.
Para sa malalakas na kemikal, hindi sapat ang mga karaniwang polimer. May mga high-performance polymer dito. Lumalaban ang PEEK sa malalakas na asido at base. Nakakayanan ng PVDF ang matatapang na solvent. Mas mahal ang mga materyales na ito ngunit nagbibigay ng resistensya sa kemikal na kailangan ng ilang pagsusuri sa IVD. Ang katumpakan ng iyong medikal na aparato ay nakasalalay sa pagpiling ito. Maaaring mangailangan ng iba't ibang katangian ang ibang uri ng IVD consumable. Suriin ang bawat bahagi nang hiwalay batay sa kung ano ang nahawakan nito. Palaging subukan ang pagiging tugma ng materyal sa iyong mga partikular na reagent bago tapusin ang disenyo. Makakatipid nang malaki sa oras at gastos ang hakbang na ito sa susunod na bahagi ng proyekto.
Pagbabawas ng Pagbubuklod ng Protina at mga Leachable
Ang mga protina sa mga biological sample ay dumidikit sa mga ibabaw. Iyan ang pagbubuklod ng protina. Binabawasan nito ang dami ng analyte na magagamit para sa pagtuklas. Nagdudulot din ito ng carryover sa pagitan ng mga pagsubok. Pumili ng mga materyales na may mababang katangian ng pagbubuklod. Gumagana nang maayos ang COC at COP. Gumagana rin nang maayos ang polypropylene. Ang ilan ay nangangailangan ng mga paggamot sa ibabaw. Dapat matugunan ng iyong mga cartridge ang parehong mga pamantayan para sa maaasahang mga resulta. Ang mga paggamot sa plasma o mga espesyal na patong ay maaaring lubos na mabawasan ang pagdikit ng protina. Ang enerhiya sa ibabaw ay gumaganap ng malaking papel sa kung paano nakikipag-ugnayan ang mga protina sa plastik. Ang layunin ay panatilihing buo ang mga sample at matiyak ang pare-parehong mga resulta sa bawat pagtakbo.
Ang mga leachable ay isa pang alalahanin sa panahon ng pag-develop. Ang maliliit na molekula ay lumilipat mula sa plastik patungo sa sample. Nakakasagabal ang mga ito sa kemistri ng pagsubok. Ang mga patakaran ng mga medikal na aparato ay nangangailangan ng pagsusuri sa mga extractable para sa mga leachable. Ang bawat medikal na bahagi ay dapat matugunan ang mga pamantayang ito para sa pagsunod. Mahalaga ito lalo na para sa mga produktong IVD na sumasailalim sa pagsusuri ng mga regulasyon. Ang ikatlong uri ng consumable na IVD ay nagdaragdag ng pagiging kumplikado sa proseso ng pagpili. Dapat patunayan nang lubusan ng iyong medikal na koponan ang mga napiling materyal. Ang aplikasyon ng medikal na aparatong ito ay nangangailangan ng maingat na atensyon.
Mga Karaniwang Polimer na Ginagamit sa mga Bahagi ng Paghawak ng Fluid ng IVD
Ang mga totoong sistema ng IVD sa mundo ay kadalasang gumagamit ng ilang pangunahing karaniwang plastik. Ang bawat isa ay palaging may kanya-kanyang natatanging kalakasan at kahinaan. Ang iyong pagpili ay nakakaapekto sa lahat mula sa kalinawan ng optika hanggang sa gastos sa produksyon. Tingnan natin ang mga pinakakaraniwang opsyon at tingnan kung saan nangunguna ang bawat isa.
Polypropylene (PP) at Polystyrene (PS)
Nangibabaw ang polypropylene sa IVD sa isang napakagandang dahilan. Lumalaban ito sa karamihan ng mga karaniwang reagent, humahawak sa init ng autoclaving, at napakamura. Maraming diagnostic cartridge ang gumagamit ng PP para sa kanilang pangunahing katawan dahil mahusay itong gumagana laban sa mga buffer at mild detergent. Nag-aalok din ang materyal ng disenteng kemikal na resistensya para sa mga karaniwang pagsusuri. Ngunit may downside ang PP. Ito ay nagiging maulap o see-through, na humaharang sa mga landas ng liwanag ng pagtuklas. Kaya naman bihira kang makakita ng PP sa mga cuvette o detection window. Ang semi-crystalline na katangian nito ay nangangahulugan din ng mas maraming pag-urong habang pinapalamig, na nagpapahirap sa mahigpit na tolerance.
Ang polystyrene ay gumagana sa kabaligtaran na paraan. Ito ay kristal na malinaw at mura, kaya perpekto ito para sa mga optical na bahagi. Maraming cuvette at test plate ang gumagamit ng PS dahil madaling dumaan ang liwanag. Ang materyal ay nahuhulma rin na may mahusay na dimensional stability. Gayunpaman, ang PS ay nabibitak sa ilalim ng chemical stress. Mabilis itong sisirain ng malalakas na solvent o malupit na reagents. Kaya ang PS ay pinakamahusay na gumagana para sa mga simpleng pagsubok na may banayad na kimika. Maraming medical consumables ang gumagamit ng PS para sa mga sample well at viewing window kung saan mas mahalaga ang kalinawan kaysa sa kemikal na tibay.
Mga PMMA, Polycarbonate (PC), at Cyclic Olefin Copolymer (COC/COP)
Nag-aalok ang PMMA ng napakagandang kalinawan at resistensya sa panahon. Pinahihintulutan nitong dumaan ang liwanag sa nakikitang saklaw. Ngunit ang PMMA ay sumisipsip ng tubig at maaaring yumuko sa mamasa-masang hangin. Madali rin itong mabasag, kaya maaaring pumutok ang manipis na mga dingding kapag hinawakan. Matibay ang polycarbonate. Kaya nitong tiisin ang magaspang na paggamit at lumalaban sa mga pag-umbok. Mas mataas din ang init na tinatanggap ng PC kaysa sa PS o PMMA. Ngunit ang PC ay nagiging dilaw sa paglipas ng panahon sa liwanag ng UV, na nakakaapekto sa optical performance sa pag-detect.
Ang mga cyclic olefin copolymer at polymer, na kadalasang tinatawag na COC o COP, ay naging paborito para sa mga advanced na IVD fluid handling parts. Ang mga materyales na ito ay pinaghahalo ang mahusay na kalinawan na may mababang protina na dumidikit at kaunting leachable. Mas mahusay din ang resistensya ng mga ito sa tubig kaysa sa PMMA. Maraming diagnostic cartridge ngayon ang gumagamit ng COC para sa maliliit na channel at optical window. Maayos ang daloy ng materyal habang hinuhulma, na nakakatulong sa paggawa ng magagandang katangian. Mas mahal ang COC kaysa sa PP o PS, ngunit sulit ang performance nito para sa mahihirap na trabaho. Madalas na pinipili ng mga taga-disenyo ng medical device ang COC kapag kailangan nila ng parehong optical accuracy at chemical stability.
Mga Polimer na Mataas ang Pagganap (PEEK, PVDF)
Ang ilang mga pagsubok sa IVD ay gumagamit ng napakalakas na kemikal. Ang mga normal na plastik ay hindi kayang tiisin ang pakikipag-ugnay sa malalakas na asido, base, o ilang mga organikong solvent. Dito pumapasok ang mga high-performance polymer. Ang PEEK ay kayang tiisin ang halos lahat ng kemikal na maaari mong ibato dito. Pinapanatili rin nito ang mga pisikal na katangian nito sa mataas na init. Ginagawa nitong perpekto ang PEEK para sa mga fitting, balbula, at mga bahagi ng bomba na paulit-ulit na nahaharap sa malupit na mga reagent. Ang downside? Mas mahal ang PEEK kaysa sa mga karaniwang plastik at nangangailangan ng mas mataas na init sa pagproseso habang ginagawa.
Ang PVDF ay nag-aalok ng katulad na resistensya sa kemikal na may iba't ibang katangian. Napakahusay nitong humahawak sa mga halogen at malalakas na oxidizer. Maraming sistema ng paghawak ng likido ang gumagamit ng PVDF para sa mga bahagi ng tubo at manifold na nagdadala ng malupit na media. Mababa rin ang kakayahang ma-extract ng materyal, na mahalaga para sa mga sensitibong pagsubok. Parehong may tunay na benepisyo ang PEEK at PVDF, ngunit kailangan nila ng maingat na disenyo ng molde at kontrol sa proseso. Mas malaki ang babayaran mo bawat bahagi, ngunit ang mga natamo sa pagiging maaasahan ay kadalasang natatalo ang karagdagang gastos para sa mga kritikal na gamit sa medisina.
Mga Panuntunan sa Disenyo para sa Paggawa (DFM) para sa mga Bahagi ng Paghawak ng Fluid ng IVD
Ang mahuhusay na tuntunin sa disenyo ay nagpapanatili sa iyong proyekto na umuusad. Iniuugnay nito ang iyong iginuguhit sa papel sa kung ano talaga ang lumalabas sa molde. Para sa mga bahagi ng paghawak ng likido sa IVD, mas mahalaga ang mga tuntuning ito. Ang iyong mga bahagi ay nagdadala ng maliliit na dami ng likido sa makikipot na landas. Ang isang maliit na depekto sa kapal ng dingding o paglalagay ng gate ay nagiging isang bigong pagsubok. Ang disenyo ng mga medikal na aparato ay nangangailangan ng katumpakan sa bawat hakbang. Masusing sinusuri ng mga regulatory reviewer kung paano mo kinokontrol ang iyong proseso ng pagmamanupaktura. Gusto nila ng patunay na ang iyong mga bahagi ay nananatiling pare-pareho sa milyun-milyong yunit. Kaya't ating suriin ang mga pangunahing tuntunin ng DFM na nagpapanatili sa iyong proyekto sa tamang landas.
Pag-optimize ng Kapal ng Pader at mga Anggulo ng Draft
Ang kapal ng dingding ang nagtutulak sa lahat ng bagay sa injection molding. Ang pantay na mga dingding ay nagbibigay-daan sa plastik na dumaloy nang pantay sa lukab. Nakakatulong din ang mga ito sa paglamig ng bahagi sa parehong bilis. Kapag ang isang seksyon ay mas mabilis na lumalamig kaysa sa iba, ang bahagi ay nagiging bingkong. Mabilis mapuno ang manipis na mga dingding ngunit masyadong mabilis lumalamig. Ang makakapal na mga dingding ay mas matagal at lumilikha ng mga marka sa lababo. Para sa mga diagnostic cartridge, gusto mo ng mga dingding sa pagitan ng 1 mm at 2 mm kung posible. Ang saklaw na iyon ay nagbabalanse sa lakas at kakayahang mahulma. Ngunit ang mga microfluidic channel ay nangangailangan ng mas manipis na mga seksyon. Ang mga pinong katangiang iyon ay nangangailangan ng maingat na pagsusuri ng daloy bago ka magputol ng bakal.
Ang mga anggulo ng draft ay pantay na mahalaga. Hinahayaan nitong makawala ang natapos na bahagi mula sa molde nang hindi dumidikit. Kung walang sapat na draft, ang mga puwersa ng pagbuga ay magagasgas o mababaluktot ang bahagi. Ang tamang anggulo ay depende sa iyong ibabaw. Narito ang isang mabilis na sanggunian para sa mga bahagi ng polystyrene:
| Surface Tapos | Inirerekomendang Anggulo ng Draft | Mga Tala |
| Makintab (pinakintab) | 1 ° - 2 ° | Pinipigilan ang mga marka; binabalanse ang estetika at paggana |
Ang isang makinis na pagtatapos ay nangangailangan lamang ng 1 hanggang 2 digri ng draft. Ang mga teksturadong ibabaw ay nangangailangan ng higit pa, kadalasan ay 3 hanggang 5 digri bawat panig. Dapat kumpirmahin ng iyong taga-disenyo ng hulmahan ang anggulo sa panahon ng pagsusuri ng disenyo. Ang pagkakamaling ito ay nangangahulugan ng magastos na muling paggawa ng hulmahan sa kalaunan.
Istratehikong Paglalagay ng Gate at Pamamahala ng Linya ng Pagwelding
Ang gate ay kung saan pumapasok ang tinunaw na plastik sa lukab ng molde. Kinokontrol ng lokasyon nito kung paano dumadaloy ang materyal. Tinutukoy din nito kung saan nabubuo ang mga linya ng hinang. Nangyayari ang mga linya ng hinang kapag nagtatagpo at nagsasama ang dalawang harapan ng daloy. Pinapahina ng mga linyang ito ang bahagi. Lumilikha rin ang mga ito ng mga nakikitang marka sa ibabaw. Para sa mga consumable ng IVD, mapanganib ang mga linya ng hinang malapit sa mga daluyan ng likido. Maaari silang pumutok sa ilalim ng presyon at magdulot ng mga tagas.
Maglagay ng mga gate kung saan nananatiling simple ang daloy ng tubig. Iwasang ilagay ang mga ito malapit sa manipis na pader o matutulis na sulok. Ang isang gate lamang ang pinakamainam para sa maliliit na bahagi. Ang mas malalaking bahagi ay maaaring mangailangan ng maraming gate, ngunit ang bawat isa ay nagdaragdag ng linya ng hinang. Dapat imapa ng iyong pangkat ang bawat linya ng hinang sa yugto ng disenyo. Tanungin ang iyong sarili: ang linya ba na ito ay malapit sa isang sealing surface? Tumawid ba ito sa isang detection window? Kung oo, ilipat ang gate o ayusin ang flow pattern.
Nakakaapekto rin ang lokasyon ng gate sa estetika. Ang mga nakikitang marka ng gate sa mga optical surface ay nakakasira ng kalinawan. Maglagay ng mga gate sa mga nakatagong bahagi o mga hindi kritikal na lugar. Pinapanatili nitong malinis ang iyong mga detection window at propesyonal ang hitsura ng iyong mga bahagi. Tandaan na ang bawat pagbabago sa pagkakalagay ng gate ay nagbabago sa flow dynamics. Magpatakbo ng mga mold flow simulation nang maaga upang matukoy ang mga problema bago magsimula ang tooling.
Pagtutuos para sa Pag-urong ng Materyal at Tolerance Stack-Up
Ang bawat polimer ay lumiliit habang lumalamig ito. Ang bilis ng pag-urong ay nag-iiba depende sa materyal. Ang mga semi-crystalline na plastik tulad ng polypropylene ay mas lumiliit kaysa sa mga amorphous tulad ng COC. Ang iyong ispesipikasyon sa disenyo ay dapat magsama ng mga shrinkage allowance para sa bawat materyal. Kung hindi, ang iyong natapos na bahagi ay hindi tugma sa drowing.
Ang tolerance stack-up ay nagdaragdag ng isa pang layer ng pagiging kumplikado. Ang bawat tampok sa iyong bahagi ay may kanya-kanyang tolerance. Kapag maraming tampok ang nag-interact, nadaragdagan ang mga error. Para sa mga press-fit connection o snap joint, ang stacking na ito ay maaaring makasira sa assembly. Dapat kalkulahin ng iyong engineering team ang pinakamasamang sitwasyon. Kakasya pa rin ba ang mga bahagi kung ang bawat dimensyon ay nasa limitasyon nito? Kung hindi, higpitan ang mga kritikal na tolerance o muling idisenyo ang joint.
Ang mga materyales na COC ay nag-aalok ng mahusay na kontrol sa dimensyon para sa gawaing microfluidic. Ipinapakita ng totoong datos ng produksyon kung ano ang posible:
| Parametro | Nakamit na Pagpaparaya | Kakayahan sa Proseso (Cpk) |
| Lapad ng microfluidic channel | 100 μm ± 5 μm | 1.67 |
| Lalim ng channel | ±3 μm | Lumagpas sa minimum na 1.33 |
Ipinapakita ng mga numerong ito na makakamit ang mahigpit na tolerance. Ngunit nangangailangan ang mga ito ng maingat na pagkontrol sa proseso at napatunayang kagamitan. Ang Cpk na 1.67 ay nangangahulugan na ang proseso ay nananatili sa loob ng mga limitasyon. Karamihan sa mga pamantayan ng medikal na aparato ay umaasa ng minimum na Cpk na 1.33 para sa mga kritikal na tampok. Dapat magbigay ang iyong kasosyo sa pagmamanupaktura ng datos ng kakayahan sa panahon ng pagpapatunay. Pinatutunayan ng pagsubok na ito na ang iyong mga bahagi ay nakakatugon sa mga detalye sa bawat oras.
Mula sa praktikal na pananaw, magsimula sa makatotohanang mga tolerance. Huwag tukuyin ang ±5 μm sa bawat dimensyon. Tanging ang mga kritikal na tampok lamang ang nangangailangan ng ganitong antas ng kontrol. Ang lahat ng iba pa ay maaaring gumamit ng mga karaniwang tolerance. Pinapanatili ng pamamaraang ito na mababa ang gastos ng iyong hulmahan at mataas ang ani ng iyong produksyon. Dapat ipakita ng disenyo ng iyong bahagi ang balanseng ito sa pagitan ng katumpakan at praktikalidad.
Ang mas malawak na aral ay nag-uugnay pabalik sa disenyo ng mga medikal na aparato. Ang mga regulatory body ay naghahangad ng ebidensya na ang iyong proseso ng pagmamanupaktura ay nananatiling nasa kontrol. Ang mga patakaran ng DFM ay nagbibigay sa iyo ng ebidensyang iyon. Binabawasan nito ang pagkakaiba-iba, pinipigilan ang mga depekto, at idinodokumento ang iyong pangangatwiran. Kapag sinusunod mo ang mga patakarang ito, ang iyong mga bahagi ng paghawak ng likido sa IVD ay gumagana nang maaasahan. Ang iyong mga cartridge ay gumagana sa parehong paraan sa unang araw at sa isang libo ng araw. Ang pagkakapare-parehong iyon ay nagtatatag ng tiwala sa mga clinician at mga pasyente.
Pag-optimize ng Gastos at Pakikipagsosyo para sa IVD Fluidics
Ang gastos ang nagtutulak sa bawat pagpipilian sa pagbuo ng produktong medikal. Maaari kang magkaroon ng pinakamahusay na disenyo sa papel. Ngunit kung ang bawat bahagi ay masyadong mahal, ang proyekto ay mabibigo. Ang matalinong pagtitipid ay nagsisimula sa yugto ng disenyo. Ang paghihintay hanggang sa magsimula ang produksyon ay nangangahulugan na napalampas mo ang pinakamalaking natitipid.
Mga Istratehiya para sa Pagbawas ng Gastos ng Bahagi
Pagpapatatag ng Bahagi at Pagpapasimple ng Disenyo
Ang bawat katangian mo ay nagdaragdag ng gastos sa molde. Isipin ang mga undercut. Ang bawat isa ay nangangailangan ng mekanismo ng side-action. Ang mga slider o lifter na iyon ay nagdaragdag ng $1,000 hanggang $2,000 o higit pa sa gastos sa molde. Pinapabagal din nito ang oras ng pag-ikot at lumilikha ng mga panganib sa pagpapanatili.
Walang gastos ang pagkukumpuni sa yugto ng disenyo. Maaari mong muling idisenyo ang parting surface. Maaari mong ayusin ang draft angles. Maaari mong palitan ang mga mekanikal na aksyon ng mga pass-through core. Inaalis ng mga pagbabagong ito ang mga undercut nang hindi naaapektuhan ang function.
Ang mga pagbabago sa disenyo para sa kakayahang magawa ay maaaring makabawas sa mga gastos sa bawat bahagi ng 30 hanggang 50 porsyento. Kung mas maaga mong gagawin ang mga pagbabagong ito, mas malaki ang matitipid. Kapag naputol na ang molde, nagiging mas mahal ang mga pagbabago.
Para sa mga panloob na katangian, ang mga natitiklop na core ay nag-aalok ng ibang landas. Binubuo nila ang katangian sa buong laki habang iniiniksyon. Pagkatapos ay hinihila papasok para sa pagbuga. Inaalis nito ang mga side action sa maraming aplikasyon. Binabawasan nito ang bakas ng amag, pinapabuti ang kakayahang maulit, at pinapaikli ang mga oras ng pag-ikot. Ginagamit ng industriya ng medisina ang pamamaraang ito para sa mga consumable kung saan mahalaga ang mahigpit na tolerance.
Nakakaapekto rin ang hugis ng iyong bahagi sa paggamit ng materyal. Mas mabilis mapuno ang mga simpleng hugis at mas kaunting dagta ang ginagamit. Direktang nababawasan nito ang gastos sa bawat bahagi ng materyal. Ang bawat gramong natanggal ay sumasama sa milyun-milyong medikal na consumable.
Ang Kahalagahan ng Outsourcing vs. In-House Production
Maraming medical team ang nagdedebate tungkol sa pagpapalakas ng kapasidad sa paggawa sa loob ng kumpanya o pakikipagsosyo sa isang espesyalista. May mga kompromiso ang bawat landas.
Ang in-house na produksyon ay nagbibigay sa iyo ng direktang kontrol. Ikaw ang bahala sa iskedyul at ikaw mismo ang susuri sa kalidad. Ngunit nangangailangan ito ng malaking puhunan. Kailangan mo ng espasyo sa malinis na silid, mga makinang panghulma, at mga bihasang operator. Para sa mababa hanggang katamtamang dami, mahirap bigyang-katwiran ang puhunan na iyon.
Inililipat ng outsourcing ang pasanin ng kapital sa kasosyo. Ikaw ang magbabayad para sa mga piyesa, hindi para sa mga makina. Nakatuon ang iyong koponan sa mga pangunahing aktibidad tulad ng pag-verify ng disenyo. Ang isang mahusay na kasosyo ay may karanasan mula sa mga katulad na proyektong medikal. Ino-optimize nila ang mga oras ng pag-ikot at mga rate ng ani. Pinangangasiwaan din nila ang mga regulatory paperwork na kinakailangan ng medikal na produksyon.
Para sa mga diagnostic cartridge at consumable na gawa sa maraming volume, kadalasang panalo ang outsourcing. Ang laki ng partner ay nakakabawas sa gastos kada unit. Nagbibigay sila ng backup sa produksyon. Kung sakaling masira ang isang makina, lilipat sila sa iba. Naiiwasan mo ang panganib ng downtime ng isang internal na linya.
Ang Kahalagahan ng Maagang Pakikilahok ng mga Kasosyo sa Paggawa
Disenyo para sa Asembleya (DFA) at Value Engineering
Ang maagang pagsasama ng iyong kasosyo sa pagmamanupaktura ay nagbabago ng lahat. Sa halip na bigyan sila ng natapos na disenyo, magtutulungan kayo mula sa simula. Dito nakakalikha ng tunay na pagtitipid ang DFA at value engineering.
Tinitingnan ng Design for Assembly kung paano magkakasya ang mga bahagi. Kailangan ba ng iyong cartridge ng magkakahiwalay na piraso? Maaari mo bang pagsamahin ang dalawang bahagi sa isa? Ang bawat joint ay nagdaragdag ng oras ng pag-assemble at gastos sa inspeksyon. Ang pagbabawas ng mga hakbang na iyon ay nakakabawas sa paggawa at nagpapababa ng mga rate ng depekto.
Sinusuri ng value engineering ang function laban sa cost. Nagtatanong ang partner: may layunin ba ang feature na ito? Makakamit ba natin ang parehong resulta gamit ang mas simpleng geometry? Ang isang maliit na pagbabago sa isang channel ay maaaring makabawas sa cycle time nang hindi naaapektuhan ang performance.
Ang iyong ispesipikasyon ang tumutukoy sa mga kritikal na dimensyon. Ang mga iyon ay nangangailangan ng mahigpit na kontrol. Ang lahat ng iba pa ay maaaring gumamit ng mga karaniwang tolerance. Ang isang kasosyo na nakakaintindi sa disenyo ng iyong medikal na aparato ay tumutulong na paghiwalayin ang mga dapat-may-ari mula sa mga magagandang-may-ari.
Ang holistic approach ay tinatrato ang iyong sistema sa kabuuan. Sa halip na i-optimize ang bawat bahagi nang mag-isa, ino-optimize mo ang assembly. Maaaring mangahulugan ito ng pagsasaayos ng valve port upang umikli ang ruta ng tubing. Maaaring mangahulugan ito ng pagbabago ng disenyo ng connector para sa mas mabilis na pag-install. Ang maliliit na pagbabago ay nakakatulong sa malaking pagtitipid. Dapat gamitin ng bawat medical device team ang pamamaraang ito para sa kanilang susunod na proyekto.
Nakakatulong din ang maagang paglahok sa pagpili ng materyal para sa gastos. Alam ng isang kasosyo na humuhubog ng maraming uri ng mga medikal na bahagi kung aling mga resin ang mahusay na dumadaloy. Alam nila kung alin ang nagpapabilis sa oras ng pag-ikot. Nagmumungkahi sila ng mga alternatibo na nakakatugon sa iyong mga pangangailangan sa mas mababang presyo. Mahirap mahanap ang patnubay na iyon kapag ikaw ay nagtatrabaho nang mag-isa. Ang mga natitipid sa gastos mula sa maagang paglahok ay higit pa sa paggamit ng mga kagamitan. Nakakaapekto ang mga ito sa mga rate ng ani, oras ng pag-assemble, at panganib sa regulasyon para sa bawat aparato na iyong ginagawa.
Mga Kakayahan ng NOBLE para sa Paggawa ng mga Bahagi ng Paghawak ng Fluid ng IVD

Ang pakikipagtulungan sa NOBLE sa iyong mga bahagi ng paghawak ng likido sa IVD ay nangangahulugan ng pagkuha ng isang kasosyo na nakakakita ng buong larawan. Sasama kami sa iyong koponan mula sa unang pagpupulong ng disenyo. Nakikita namin ang mga problema bago pa man ito maging magastos na pag-aayos. Ang pamamaraang ito ay nakakatipid sa iyo ng oras at nakakabawas ng stress habang binubuo ang iyong produktong medikal.
Kadalubhasaan sa Precision Machining at Injection Molding
Mula Prototype hanggang sa Mataas na Dami ng Produksyon
Ang bawat magandang produkto ay nagsisimula sa isang prototype. Gumagamit ang NOBLE ng CNC machining upang lumikha ng eksaktong mga bahagi para sa iyong mga unang pagsubok. Ang mga makinang bahaging ito ay nagbibigay-daan sa iyong suriin ang iyong disenyo bago gumastos ng pera sa mga kagamitan sa produksyon. Maaari kang magsagawa ng mga totoong pagsusuri. Maaari mong subukan kung paano umaangkop at gumagana ang mga bahagi. Ang mga pagbabago sa puntong ito ay mas mura kaysa pagkatapos magsimula ang mga kagamitan.
Kapag handa na ang disenyo, lilipat na kami sa injection molding. Pinupino ng aming mga inhinyero ang bawat detalye ng proseso. Tinitingnan nila ang pagkakalagay ng gate, mga cooling channel, at mga cycle time. Ang resulta ay mga matatag na bahagi na nakakatugon sa iyong mga detalye sa bawat oras. Ang pagiging maaasahan na ito ay mahalaga para sa mga medikal na bagay tulad ng mga cartridge at cuvette.
Para sa malalaking operasyon, gumagamit ang NOBLE ng mga multi-cavity tool. Gumagawa ito ng libu-libong bahagi bawat oras. Ang bawat cavity ay nananatiling pareho. Ang bawat bahagi ay tumutugma sa susunod. Pinapanood namin ang mga kondisyon nang live upang mahuli ang pagbabago bago ito makapinsala sa kalidad. Mahalaga ang kontrol na ito para sa mga medikal na gamit kung saan mahalaga ang pagkakapare-pareho. Ang antas ng katumpakan na ito ang inaasahan ng mga taga-disenyo ng mga medikal na aparato.
Nag-aalok din kami ng bridge tooling para sa mas maliliit na operasyon. Maaaring kailangan mo ng mga piyesa para sa mga klinikal na pagsubok. Nagbibigay ang mga bridge tool ng mga piyesang may kalidad ng produksyon nang walang buong puhunan sa tooling. Dahil dito, nagpapatuloy ang iyong iskedyul.
Mga Sertipikadong Sistema ng Pamamahala ng Kalidad
Pagsunod sa ISO 9001:2015 at ISO 13485:2016
Ang kalidad ang bumubuo sa pundasyon ng pagmamanupaktura ng medisina. Ang NOBLE ay gumagana sa ilalim ng dalawang sertipikadong sistema. Sakop ng ISO 9001:2015 ang aming mga pangkalahatang proseso. Idinaragdag ng ISO 13485:2016 ang mga patakaran para sa paggawa ng mga aparatong medikal.
Ang mga sertipikasyong ito ay nangangahulugan na ang iyong mga piyesa ay ginagawa sa loob ng isang kontroladong sistema. Ang bawat hakbang ay may nakasulat na pamamaraan. Ang bawat manggagawa ay sumusunod sa malinaw na mga tagubilin. Ang bawat problema ay sinusuri. Ang disiplinang ito ay nagpapanatili sa matatag na produksyon.
Ang pagpapatunay ay isang mahalagang bahagi ng aming sistema. Pinapatunayan namin ang bawat kagamitan at bawat proseso bago ang produksyon. Kasama sa pagpapatunay ng proseso ang mga hakbang sa IQ, OQ, at PQ. Pinapatunayan ng mga hakbang na ito na ang proseso ay makakagawa ng mga bahaging nakakatugon sa mga ispesipikasyon sa bawat oras.
Regular na sinusuri ng mga internal audit ang aming mga sistema. Sinusuri kami ng mga panlabas na auditor bawat taon. Tinitiyak ng pangangasiwang ito na hindi kami kailanman lumilihis sa mga pamantayang medikal.
Para sa iyong aparatong medikal, nangangahulugan ito ng dokumentadong kalidad. Nagiging mas simple ang iyong mga pag-audit. Nagiging mas matatag ang iyong mga pagsusumite.
Mga Pinagsamang Serbisyo mula Disenyo hanggang Pagpupulong
Hindi lang mga piyesa ang nagagawa ng NOBLE. Tinutulungan namin ang pagdisenyo, paggawa, at pagsasama-sama ng mga ito. Ang pinagsamang pamamaraang ito ay nakakabawas sa mga paglilipat at nagpapabuti ng komunikasyon.
Ang aming mga design engineer ay nakikipagtulungan sa inyong pangkat sa hugis ng bahagi. Nagmumungkahi kami ng mga pagbabago na nagpapabuti sa paghubog nang hindi nakasasama sa paggana. Pinag-aaralan namin ang mga pattern ng daloy upang maiwasan ang mga kahinaan sa mga kritikal na lugar. Inaayos namin ang kapal ng dingding para sa pantay na paglamig.
Kapag ang mga piyesa ay lumabas na sa press, nag-aalok kami ng mga karagdagang hakbang. Pinagdudugtong ng ultrasonic welding ang mga piyesa sa mga assembly. Nagdadagdag ng mga label ang laser marking. Inihahanda ng paglilinis at pag-iimpake ang mga piyesa para ipadala.
Natutugunan ng aming linya ng pag-assemble ng cleanroom ang mga kinakailangan para sa mga medikal na kagamitan. Sinusunod ng mga operator ang detalyadong mga hakbang sa trabaho. Sinusuri ang bawat pag-assemble bago umalis sa linya.
Kinukumpirma ng mga serbisyo sa pagsubok na gumagana ang iyong device ayon sa nararapat. Nagsasagawa kami ng mga leak test sa mga fluid path. Sinusukat namin ang optical clarity sa mga detection window. Lahat ng data ay itinatala at ibinabahagi.
Ang kakayahang ito na magbigay ng kumpletong serbisyo ay nangangahulugan na isang kasosyo lamang ang hahawak sa iyong buong produksyon. Mas kaunting mga vendor ang iyong pinamamahalaan. Mas maikli ang iyong mga supply chain. Mas mahusay ang iyong kontrol sa kalidad at tiyempo.
Mula sa iyong unang prototype hanggang sa iyong ika-milyong piyesa, naghahatid ang NOBLE. Namumuhunan kami sa mga kagamitan at tao upang makagawa ng mga piyesang medikal na mapagkakatiwalaan mo. Ang pagganap ng iyong produkto ay nakasalalay sa bawat detalye. Tinitiyak naming tama ang mga detalyeng iyon.
Pinakamahusay na gumagana ang paggawa ng mga IVD fluid handling component kapag nagtutulungan ang mga team mula sa unang araw. Alamin muna ang iyong mga materyales. Alamin ang iyong mga pangangailangan sa optical, chemical exposure, at mga pangangailangan sa tolerance. Dalhin ang iyong manufacturing partner nang maaga. Ang kanilang kaalaman sa tooling ay pumipigil sa mga magastos na sorpresa. Ang kanilang process control ay nagpapanatili sa bawat medical device na matatag. Ang teamwork na ito ay pumipigil sa mga muling pagdidisenyo at nagpapabilis sa iyong timeline. Ang bawat medical consumable ay nakikinabang mula sa pamamaraang ito. Ang iyong medical team ay nakakasiguro kapag ang produksyon ay tumutugma sa disenyo. Mas mabilis na nakakarating ang iyong medical device sa mga pasyente. Laktawan ang nakahiwalay na workflow. Pumili ng partner na tumutulong sa prototyping, molding, at final assembly. Magtanong tungkol sa kanilang mga validation protocol at kakayahan sa pagsubok. Ang tamang partner ay ginagawang maaasahang produkto ang mga problema sa component. Ang iyong susunod na proyekto ay nararapat sa ganitong konektadong landas mula sa konsepto hanggang sa natapos na cartridge.
Mga Madalas Itanong (FAQ) tungkol sa mga Bahagi ng Paghawak ng Fluid sa IVD
Aling polimer ang nag-aalok ng pinakamahusay na optical clarity para sa mga detection window?
Ang mga cyclic olefin copolymer (COC/COP) ay nagpapadaan sa liwanag sa malawak na hanay ng mga wavelength. Mas kaunting tubig din ang sinisipsip ng mga ito kumpara sa PMMA. Para sa karamihan ng mga medical diagnostic system, ang COC ang nagbibigay ng pinakamahusay na timpla ng kalinawan at katatagan. Gumagana rin ang polycarbonate ngunit maaaring maging dilaw sa paglipas ng panahon sa mga medikal na instrumento.
Paano ko mapipigilan ang mga protina sa pagdikit sa aking mga channel?
Pumili ng mga materyales na lumalaban sa pagdikit. Mahusay ang performance ng COC at COP dito. Mahusay din ang polypropylene para sa maraming medical assay. Ang mga surface treatment tulad ng plasma coating ay maaari ring magpababa ng protein adhesion. Palaging subukan ang iyong mga partikular na reagent gamit ang iyong napiling materyal bago mo tapusin ang disenyo para sa iyong medical device.
Anong kapal ng pader ang dapat kong gamitin para sa aking kartutso?
Subukan ang 1 hanggang 2 mm kung kaya mo. Binabalanse ng saklaw na ito ang lakas sa kung gaano kahusay ang paghubog ng bahagi. Ang mga microfluidic channel ay nangangailangan ng mas manipis na mga seksyon, kadalasang mas mababa sa 0.5 mm. Ang mga magagandang katangiang iyon ay nangangailangan ng maingat na pagsusuri ng daloy bago putulin ang hulmahan. Dapat magpatakbo ang iyong kasosyo sa pagmamanupaktura ng mga simulation nang maaga upang matukoy ang mga problema sa pagpuno.
Kailan ko dapat isama ang aking katuwang sa produksyon sa proyekto?
Gamitin ang mga ito sa panahon ng disenyo, hindi pagkatapos. Ang maagang pagtutulungan ay nakakaiwas sa magastos na muling paggawa ng hulmahan. Ang isang kasosyo na nakakaalam ng mga kinakailangan sa medikal na aparato ay maaaring magmungkahi ng mga pagbabago sa materyal at mga pagsasaayos ng geometry na makakatipid ng pera. Ang paghihintay hanggang sa magsimula ang tooling ay nangangahulugan na mawawala mo ang pinakamalaking pagkakataon sa pagtitipid para sa iyong medikal na produkto.
Paano nakakaapekto ang mga linya ng hinang sa pagganap ng aking bahagi?
Nabubuo ang mga linya ng hinang kung saan nagtatagpo ang dalawang bahagi ng daloy. Pinapahina nito ang bahagi at nag-iiwan ng mga nakikitang marka. Malapit sa mga daluyan ng likido, lumilikha ito ng panganib ng pagtagas. Dapat imapa ng iyong taga-disenyo ng hulmahan ang bawat linya ng hinang habang sinusuri ang disenyo. Ilipat ang mga gate o ayusin ang mga pattern ng daloy kung ang mga linya ng hinang ay tumatawid sa mga kritikal na sealing surface sa iyong medical cartridge.
Anong mga tolerance ang maaari kong makatotohanang hawakan para sa mga tampok na microfluidic?
Posible ang lapad ng channel na humigit-kumulang 100 microns na may ±5 micron tolerance. Ang kakayahan sa proseso (Cpk) na 1.67 ay makakamit sa pamamagitan ng maingat na kontrol. Karamihan sa mga pamantayan ng medikal na aparato ay umaasa ng minimum na Cpk na 1.33 para sa mga kritikal na tampok. Tukuyin lamang ang masikip na tolerance kung saan hinihingi ng function ang mga ito para sa iyong medikal na aplikasyon.
Paano ako pipili sa pagitan ng COC at polycarbonate?
Nag-aalok ang COC ng mas mahusay na kalinawan, mas mababang pagbubuklod ng protina, at mas kaunting mga leachable. Ang Polycarbonate ay nagbibigay ng mas mataas na lakas ng impact at resistensya sa init. Para sa mga medical cartridge na may optical detection, karaniwang panalo ang COC. Para sa mga bahaging nahaharap sa magaspang na paghawak, maaaring mas mahusay ang polycarbonate. Isipin kung ano ang kailangan ng iyong partikular na aplikasyon.
Anong mga sertipikasyon ang dapat hawak ng aking kasosyo sa pagmamanupaktura?
Maghanap ng sertipikasyon ng ISO 9001:2015 at ISO 13485:2016. Tinitiyak nito ang mga kontroladong proseso at wastong dokumentasyon. Magtanong tungkol sa kanilang mga protocol sa pagpapatunay. Ang pagpapatunay ng proseso gamit ang mga hakbang sa IQ, OQ, at PQ ay nagpapatunay na kaya nilang gumawa ng mga bahaging palaging nakakatugon sa mga ispesipikasyon. Pinapalakas ng dokumentasyong ito ang iyong mga isinumiteng regulasyon.







