
Sa larangan ng modernong industriyal na produksyon at pagmamanupaktura, ang teknolohiya ng metal welding ay may napakahalagang posisyon. Ito ay isang paraan ng proseso na pinagsasama ang dalawa o higit pang bahagi ng metal sa antas atomiko sa pamamagitan ng pag-init, presyon, o kombinasyon ng pareho upang bumuo ng isang solidong kabuuan.
Mula sa pagproseso ng mga palamuting metal sa pang-araw-araw na buhay hanggang sa paggawa ng mga kagamitan sa aerospace, mga barko, at mga tulay, walang sinuman ang makakagawa nang walang suporta ng teknolohiya ng metal welding.
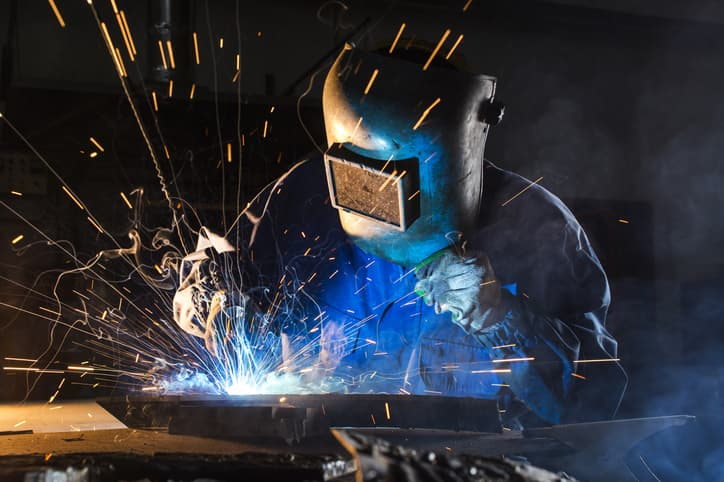 |
Ano ang hinang na sheet metal?
Ang pangunahing ideya ng metal welding ay ang paggamit ng init o mekanikal na puwersa. Pinuputol nito ang mga orihinal na kawing sa pagitan ng mga atomo sa mga bahaging pinagdurugtong ng mga piraso ng metal. Pagkatapos, ang mga atomong ito ay kumakalat at naghahalo. Sa huli, bumubuo sila ng mga bagong koneksyon sa metal upang makagawa ng permanenteng pagdugtungin.
Sa panahon ng pagwelding, ang mga bahaging nagdurugtong sa metal ay umiinit hanggang sa matunaw o mabaluktot. Ang mga atomo ay nagiging mas masigla. Nagagawa nilang magsanib-puwersa sa pagitan ng iba't ibang bahagi ng metal. Kapag lumamig na ito, lilitaw ang isang matatag na hinang na kawing. Binabago nito ang orihinal na magkakahiwalay na bahagi ng metal tungo sa isang matibay na piraso.
Ang metal welding ay ibang-iba sa mga mekanikal na pamamaraan ng pagdudugtong. Ang mga koneksyon tulad ng mga bolt at rivet ay madaling matanggal. Ang mga atomo ng metal sa kanilang mga pinagdudugtong ay hindi kailanman talagang naghahalo. Gayunpaman, ang welding ay lumilikha ng isang permanente at hindi mapaghihiwalay na kawing. Ang mga hinang na dugtungan ay kadalasang kasinglakas, o mas malakas pa kaysa sa orihinal na metal mismo. Dahil sa katangiang ito, malawakang ginagamit ang welding sa mga lugar na nangangailangan ng napakalakas na istruktura.
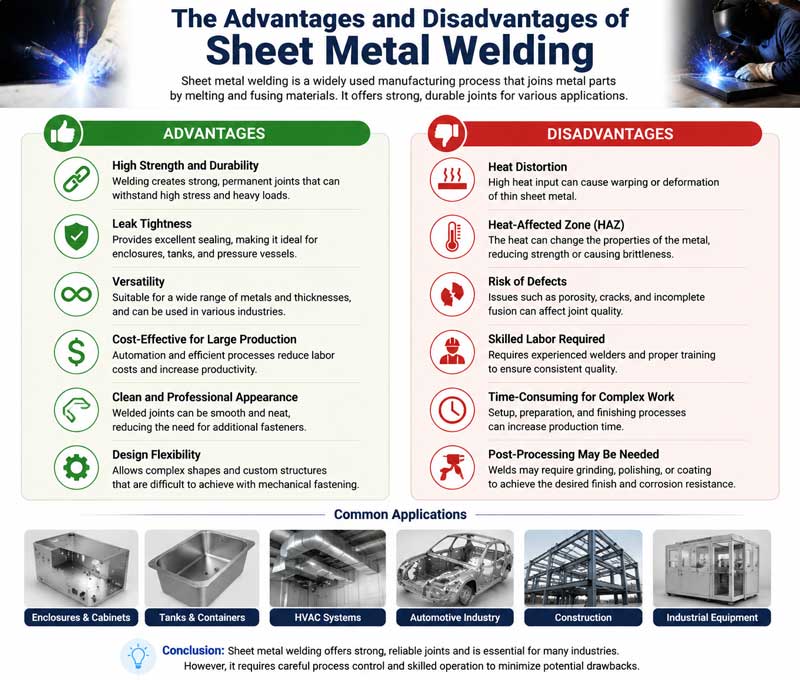
Mga kalamangan at kahinaan ng hinang ng sheet metal
Bentahe
- Malakas na koneksyon: Ang mga hinang na dugtungan ay kayang pagdugtungin ang mga atomo ng metal. Ang kanilang lakas ay karaniwang kasingtaas, o mas mataas pa kaysa sa orihinal na metal. Dahil dito, ang mga hinang na istruktura ay napakahusay sa pagdadala ng bigat. Kaya nilang tiisin ang mabibigat na karga, malalakas na pagyanig, at mga panginginig.
- Napakahusay na higpit: Ang mga dugtungan na nabubuo sa pamamagitan ng hinang ay makinis at matibay sa lahat ng dako. Mabisa nitong mapipigilan ang pagtagas ng gas at likido. Dahil sa katangiang ito, lubhang kapaki-pakinabang ang hinang. Mahusay ito para sa paggawa ng mga pressure tank, tubo, at mga lalagyang imbakan.
Malawak na saklaw ng paggamit:
Ang metal welding ay gumagana para sa halos lahat ng uri ng materyales na metal. Kabilang sa mga materyales na ito ang carbon steel, stainless steel, aluminum alloy, at copper alloy.
Samantala, maaari nitong pagdugtungin ang mga bahaging metal na may iba't ibang hugis at laki. Ito man ay thin plate splicing, thick plate butt welding, o ang pag-welding ng mga kumplikadong istruktura, lahat ay makakamit sa pamamagitan ng pagpili ng angkop na paraan ng pag-welding.
- Pagtitipid sa materyal at gastosKung ikukumpara sa mga koneksyon gamit ang bolt at rivet, ang hinang ay hindi nangangailangan ng karagdagang mga bahagi ng pagkonekta, na maaaring makatipid ng malaking halaga ng mga materyales na metal. Samantala, ang proseso ng hinang ay medyo simple, na may mataas na kahusayan sa produksyon, na maaaring epektibong paikliin ang siklo ng pagmamanupaktura at mabawasan ang mga gastos sa produksyon. Sa malawakang produksiyong industriyal, ang kalamangang ito ay maaaring makabuluhang mapahusay ang mga benepisyong pang-ekonomiya ng mga negosyo.
Mga Disbentaha
- Mayroong stress at deformation sa hinang na dugtungan: Sa panahon ng proseso ng hinang, ang mga lokal na bahagi ng metal ay mabilis na iinit at lalamigin. Ang hindi pantay na pagkakaiba-iba ng temperatura na ito ay magdudulot ng stress sa hinang sa lugar ng hinang na dugtungan. Kapag ang stress ay lumampas sa saklaw ng tolerance ng materyal, ito ay magdudulot ng deformation ng hinang na bahagi at hahantong pa nga sa mga bitak. Ang kasunod na pagwawasto at pagkukumpuni pagkatapos ng deformation ay nagpataas ng mga gastos at pamamaraan sa produksyon.
- Mataas na mga kinakailangan para sa mga kasanayan sa pagpapatakbo: Ang kalidad ng hinang ay direktang nakasalalay sa teknikal na antas ng operator. Sa panahon ng proseso ng hinang, ang pagkontrol sa mga parameter tulad ng kasalukuyang hinang, boltahe, bilis ng hinang, at anggulo ng elektrod ay nangangailangan ng malawak na karanasan at tumpak na operasyon. Kung ang mga parameter ay hindi naitakda nang maayos, napakadaling magkaroon ng mga depekto sa hinang tulad ng mga butas, mga inklusyon ng slag, hindi kumpletong pagtagos, at mga bitak. Ang mga depektong ito ay malubhang makakaapekto sa pagganap ng mga hinang na dugtungan at magbabanta sa ligtas na paggamit ng istraktura.
- Medyo mahirap matukoy ang mga depekto sa hinang: Ang ilang depekto sa hinang, tulad ng mga panloob na butas, mga slag inclusion, at mga micro-crack, ay hindi direktang nakikita ng mata at nangangailangan ng paggamit ng mga propesyonal na kagamitan sa pagtuklas. Ang mga aparatong ito sa pagtuklas ay mahal, at ang proseso ng pagtuklas ay kumplikado, na nagpapataas ng gastos sa pagkontrol ng kalidad sa panahon ng proseso ng produksyon.
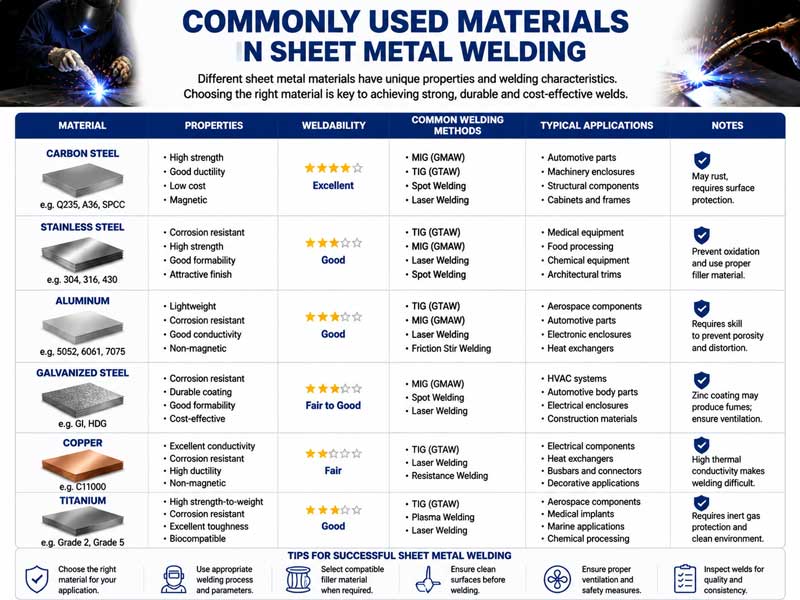
Mga karaniwang ginagamit na materyales sa hinang ng sheet metal
Ang mga karaniwang ginagamit na materyales para sa metal welding ay pangunahing nahahati sa dalawang kategorya. Ang Una ay ang base material, na siyang metal na kailangang i-weld. Ang Pangalawang uri ay isang filling material, na pumupuno sa mga puwang sa pagitan ng mga konektadong bahagi habang nagwe-weld. Mayroon ding ilang mga helper material, tulad ng flux at shielding gas. Hindi nila direktang pinagdudugtong ang mga metal. Ngunit malaki ang impluwensya ng mga ito sa kalidad ng hinang.
(1) Batayang materyal
Maraming uri ng mga materyales na base. Halos lahat ng metal at haluang metal ay maaaring gamitin bilang mga materyales na base sa hinang. Kabilang sa mga karaniwan ay ang mga sumusunod na kategorya:
1. Carbon steel: Ayon sa pagkakaiba sa nilalaman ng carbon, maaari itong uriin sa low-carbon steel, medium-carbon steel, at high-carbon steel.
Ang low-carbon steel ay may pinakamahusay na performance sa hinang, mahusay na plasticity, at mas malamang na hindi magkaroon ng mga bitak habang hinang.
- Hindi kinakalawang na asero: Ang hindi kinakalawang na asero ay may mahusay na resistensya sa kalawang at mataas na temperatura.
Depende sa microstructure nito, maaari itong uriin sa austenitic stainless steel, ferritic stainless steel, at martensitic stainless steel. Ang austenitic stainless steel ay may mahusay na performance sa hinang at isang karaniwang ginagamit na uri ng stainless steel sa industriya. Kapag hinang ang ferritic stainless steel, madaling magkaroon ng problema sa magaspang na butil, na nakakaapekto sa tibay ng hinang na dugtungan. Ang martensitic stainless steel ay may mahinang weldability at nangangailangan ng heat treatment pagkatapos ng hinang upang mapabuti ang performance nito.
- Mga metal at haluang metal na hindi ferrous: Kabilang sa mga karaniwang ginagamit ay ang mga haluang metal na aluminyo, mga haluang metal na tanso, mga haluang metal na titanium, atbp.
Ang haluang metal na aluminyo ay magaan, malakas, at mahusay sa resistensya sa kalawang. Kapag nagwe-welding, dapat gamitin ang mga pamamaraan tulad ng argon arc welding, at dapat bigyang-pansin ang pagpigil sa oksihenasyon.
Ang mga haluang metal na tanso ay may mahusay na thermal conductivity. Sa panahon ng hinang, kinakailangan ang malaking halaga ng init na pumapasok, at kasabay nito, kinakailangan upang maiwasan ang pagbuo ng mga butas.
Ang mga titanium alloy ay nagtataglay ng mga katangian tulad ng mataas na lakas, mababang densidad, at resistensya sa mataas na temperatura. Ang kanilang hinang ay medyo mahirap at kailangang isagawa sa ilalim ng proteksyon ng inert gas. Madalas itong ginagamit sa larangan ng aerospace.
(2) Mga materyales sa pagpuno
Ang tungkulin ng materyal na tagapuno ay punan ang puwang ng hinang na dugtungan, ihalo sa tinunaw na materyal na base upang bumuo ng isang hinang na dugtungan, at tiyakin ang lakas at pagganap ng pagbubuklod ng dugtungan.
Ang mga karaniwang ginagamit na materyales para sa pagpuno ay kinabibilangan ng mga welding rod, mga welding wire, at mga welding strip.
- Elektroda: Ang elektrod ay binubuo ng dalawang bahagi: ang core at ang coating.
Ang core ay ang metal na core ng elektrod, na ang komposisyon ay tumutugma sa base material. Ang pangunahing tungkulin nito ay magbigay ng metal na palaman para sa weld seam. Ang coating ay isang layer na inilalapat sa ibabaw ng core weld, na binubuo ng mineral powder, ferroalloy powder, binder, atbp.
Sa panahon ng pagwelding, ang patong ay naglalabas ng gas para sa proteksyon. Pinipigilan ng gas ang hangin na mahawahan ang natunaw na metal. Nakakatulong din ito na mabawasan ang mga hindi gustong elemento tulad ng oxygen, sulfur, at phosphorus. Pinapabuti nito ang kalidad ng hinang. Ang mga welding rod ay may iba't ibang uri batay sa kung para saan ang mga ito ginagamit. Halimbawa, may mga rod para sa structural steel, stainless steel, at cast iron.
- Alambre: Ang alambre ay pangunahing ginagamit sa mga pamamaraan ng hinang tulad ng gas shielded welding at submerged arc welding.
Ang komposisyon nito ay pare-pareho, at mababa ang nilalaman ng dumi, na siyang makakasiguro sa matatag na pagganap ng weld seam. Ang mga welding wire ay maaaring uriin sa solid welding wire at flux-cored welding wire batay sa kanilang iba't ibang materyales. Ang solid welding wire ay kailangang gamitin kasabay ng shielding gas.
Ang alambreng may flux core ay naglalaman ng pulbos. Sa panahon ng hinang, ang pulbos ay nabubulok upang makagawa ng proteksiyon na gas at slag, na siyang nagpoprotekta sa tinunaw na pool. Ito ay may mataas na kahusayan sa hinang at mahusay na pagbuo ng hinang.
- Welding band: Ang mga welding band ay kadalasang ginagamit sa mga pamamaraan ng hinang tulad ng electroslag welding at submerged arc automatic welding. Angkop ang mga ito para sa paghinang ng makakapal na bakal na plato. Ang kanilang lapad at kapal ay maaaring piliin ayon sa iba't ibang pangangailangan sa hinang. Nakakatulong ito na pantay na mapuno ang weld seam.
(3) Mga pantulong na materyales
Flux: Ang Flux ay kadalasang ginagamit sa mga proseso ng hinang tulad ng submerged arc welding at electroslag welding. Ito ay bumubuo ng slag kapag may hinang. Binabalutan ng slag ang tinunaw na metal pool. Pinipigilan nito ang hangin at pinipigilan ang kalawang ng metal. Kasabay nito, ang flux ay kemikal na tumutugon sa mga dumi sa pool. Inaalis nito ang oxygen, sulfur, at phosphorus. Ginagawa nitong mas mahusay ang weld seam.
Madalas gamitin ng mga tao ang flux sa mga pamamaraan ng hinang tulad ng submerged arc welding at electroslag welding. Habang naghihinang, lumilikha ito ng isang patong ng slag. Binabalutan ng slag ang ibabaw ng tinunaw na metal pool. Hinaharangan nito ang hangin at pinipigilan ang oksihenasyon ng metal. Samantala, ang flux ay tumutugon din sa mga hindi gustong materyales sa pool. Nakakatulong ito sa pag-alis ng oxygen, sulfur, at phosphorus. Pinapabuti nito ang kalidad ng hinang.
Ang flux ay pangunahing ginagamit sa mga pamamaraan ng hinang tulad ng sub.
- Gas na pantakip: Ang tungkulin ng gas na pantakip ay protektahan ang arko at tinunaw na pool habang isinasagawa ang proseso ng hinang, pigilan ang mga gas tulad ng oxygen at nitrogen sa hangin na pumasok, at maiwasan ang mga depekto tulad ng porosity at pagsasama ng slag sa weld seam.
Ang mga karaniwang ginagamit na gas na pangproteksyon ay kinabibilangan ng argon, helium, carbon dioxide, atbp.
Ang argon at helium ay mga inert gas na may mahusay na proteksiyon na epekto at kadalasang ginagamit sa hinang ng mga non-ferrous metal at stainless steel.
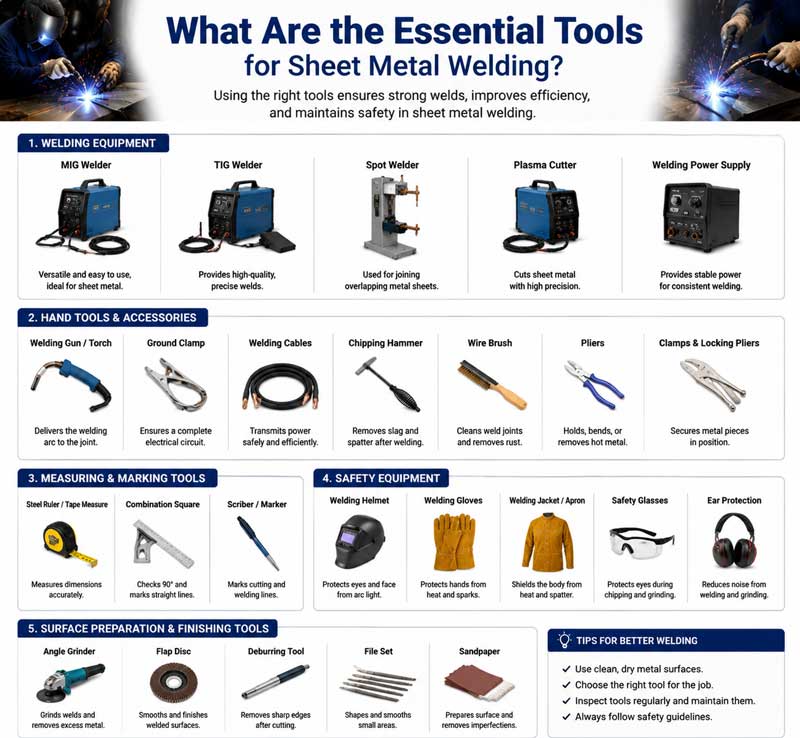
Ano ang mga mahahalagang kagamitan para sa pagwelding ng sheet metal
Mayroong iba't ibang uri ng mga kagamitan para sa hinang ng metal. Ang mga kagamitang kailangan natin ay nagbabago ayon sa iba't ibang pamamaraan ng hinang. Ngunit anuman ang paraan na piliin natin, ang mga kinakailangang kagamitang ito ay kailangang-kailangan.
(1) Suplay ng kuryente para sa hinang
Ang welding power supply ay isang aparato na nagbibigay ng enerhiyang elektrikal na kinakailangan para sa welding arc at ang pangunahing kagamitan para sa mga operasyon ng hinang.
- Makinang pangwelding ng AC arc: Ang makinang pangwelding ng AC arc ay may simpleng istraktura, mababang presyo, at madaling mapanatili. Pangunahin itong ginagamit para sa manu-manong pangwelding ng arc at angkop para sa pagwelding ng low-carbon na bakal at iba pang mga materyales.
Ang output current nito ay alternating current, at ang arc stability ay medyo mahina.
- DC arc welding machine: Ang output current ng isang DC arc welding machine ay direct current. Ang arc ay may mahusay na estabilidad at kayang magwelding ng iba't ibang materyales na metal, tulad ng stainless steel at mga non-ferrous na metal.
Ang mga DC arc welding machine ay maaaring mauri pa sa rotary DC arc welding machine at rectifier DC arc welding machine.
Ang mga Rotary DC arc welding machine ay medyo malalaki at may mataas na antas ng ingay.
Ang rectified DC arc welding machine ay maliit sa laki, magaan, at lubos na episyente.
- Makinang pangwelding na inverter: Ang makinang pangwelding na inverter ay isang bagong uri ng pinagmumulan ng kuryente sa hinang. Gumagamit ito ng teknolohiyang inverter upang i-convert ang industrial frequency alternating current sa direct current, pagkatapos ay i-invert ito pabalik sa high-frequency alternating current, at sa huli ay i-rectize ito sa direct current output.
Ang mga inverter welding machine ay may mga bentahe ng maliit na sukat, magaan, konserbasyon ng enerhiya, mataas na kahusayan, mahusay na katatagan ng arko, at maaaring makamit ang iba't ibang mga pamamaraan ng hinang.
(2) Mga kagamitan sa pagpapatakbo ng hinang
- Welding torch: Ang welding torch ay pangunahing ginagamit sa gas shielded welding. Ang tungkulin nito ay hawakan ang welding wire, magpadala ng kuryente, at magdala ng shielding gas.
Ang welding torch ay ginagamit para sa gas welding. Maaari nitong paghaluin ang nasusunog na gas at oxygen at i-spray ang mga ito palabas sa pamamagitan ng isang nozzle. Pagkatapos masindihan, bubuo ito ng apoy upang painitin ang base material at filler material.
- Mga welding holder: Ang mga welding holder ay mga kailangang-kailangan na kagamitan para sa manual arc welding. Hinahawakan nito ang mga electrode at dinadala ang kuryente sa welding. Ang mga welding holder ay dapat mahusay sa pagdadala ng kuryente, paglaban sa init, at pag-insulate. Pinapanatili nitong ligtas at matatag ang proseso ng welding.
- Mga maskarang pang-welding at kagamitang pangkaligtasan: Ang mga maskarang pang-welding ay mahahalagang kagamitan para protektahan ang mga mukha at mata ng mga welder. Mayroon silang dalawang estilo: mga maskarang hawak-kamay at mga maskarang nakakabit sa ulo.
(3) Mga pantulong na kagamitan at kagamitan
- Angle grinder: Ang angle grinder ay may dalawang pangunahing gamit. Nililinis nito ang base metal bago magwelding at dinidikdik ang hinang pagkatapos magwelding. Bago magwelding, inaalis nito ang mga dumi tulad ng kalawang, langis, at oxide scale sa ibabaw ng metal. Nakakatulong ito na garantiyahan ang kalidad ng weld joint. Pagkatapos magwelding, pinakikintab nito ang weld seam. Ginagawa nitong makinis ang seam at pinapaganda ang hitsura ng mga hinang na piraso.
- Balde ng imbakan ng elektrod: Ang balde ng imbakan ng elektrod ay naglalaman ng mga welding rod. Pinipigilan nito ang mga ito na mabasa. Ang ilang rod, tulad ng mga alkaline, ay napakadaling sumipsip ng kahalumigmigan. Kapag nasipsip na nila ang kahalumigmigan, maaaring lumitaw ang mga depekto tulad ng mga butas habang nagwe-weld.
Kayang patuyuin ng welding rod insulation bucket ang mga welding rod sa pamamagitan ng pag-init upang matiyak ang kanilang pagganap habang ginagamit.
- Mga pang-ipit at positioner: Inaayos ng mga pang-ipit ang mga bahaging kailangang i-welding. Tinitiyak nito ang mga tumpak na posisyon habang nagwe-welding. Pinipigilan din nito ang mga bahagi na magbago ng hugis. Maaaring ilipat ng mga positioner ang mga hinang na bahagi sa iba't ibang posisyon at anggulo. Ginagawa nitong mas maayos ang mga operasyon sa pag-welding. Pinapataas din nito ang kahusayan at kalidad ng pag-welding. Gumaganap ang mga ito ng karagdagang mahalagang papel para sa malalaki at kumplikadong mga hinang na bahagi.
- Mga kagamitan sa pagsusuri: Ang mga kagamitan sa pagsusuri ay ginagamit upang subukan ang kalidad ng mga hinang na dugtungan. Madalas nilang hinuhusgahan kung maayos ba ang hitsura ng hinang. Natutukoy ng mga ultrasonic flaw detector at X-ray flaw detector ang mga panloob na depekto sa mga hinang. Kabilang sa mga depektong ito ang mga butas, nakulong na slag, at mga bitak.
Paano gumagana ang metal sheet welding
Ang prinsipyo ng paggana ng metal welding ay mahalagang paikliin ang distansya sa pagitan ng mga atomo ng metal na ihinahinang patungo sa saklaw kung saan nabubuo ang mga metal bond sa pamamagitan ng aksyon ng thermal o mechanical energy, sa gayon ay nakakamit ang bonding ng mga atomo.
Ayon sa kung natutunaw ang base material habang nasa proseso ng hinang, ang mga pamamaraan ng hinang ay maaaring uriin sa tatlong pangunahing kategorya: fusion welding, pressure welding, at brazing.
(1)Prinsipyo ng Paggana ng Fusion Welding
Ang fusion welding ang pinakakaraniwang ginagamit na paraan ng pagwelding. Ang pangunahing layunin nito ay painitin ang base material ng lugar na iwewelding hanggang sa maging tunaw na estado upang makabuo ng isang tunaw na pool, at kasabay nito, ang filler material ay matutunaw din at mahahalo sa tunaw na pool.
Matapos lumamig at tumigas ang tinunaw na pool, isang welded joint ang mabubuo.
Kabilang sa mga karaniwang pamamaraan ng fusion welding ang manual arc welding, gas welding, argon arc welding, carbon dioxide gas shielded welding, atbp.
1. Ang dalawang poste ng suplay ng kuryente para sa hinang ay konektado sa mga sipit ng hinang at sa workpiece na iwewelding, na bumubuo ng isang saradong circuit.
2. Hawak ng operator ang welding rod gamit ang electric welding tongs, idinidikit ang welding rod sa workpiece, at pagkatapos ay mabilis itong hinihila palayo nang maigsing distansya.
Sa puntong ito, isang arko ng kuryente ang mabubuo sa pagitan ng elektrod at ng workpiece. Ang temperatura ng arko ay maaaring umabot sa 6000-8000℃, na maaaring agad na matunaw ang dulo ng elektrod at ang bahagi ng workpiece na ihinang, na bumubuo ng isang tunaw na pool.
3. Sa mataas na temperatura, ang patong ng elektrod ay mabubulok upang makagawa ng proteksiyon na gas at slag. Binabalot ng proteksiyon na gas ang arko at ang tinunaw na pool, na naghihiwalay sa hangin.
Binabalutan ng slag ang ibabaw ng tinunaw na pool upang maiwasan ang oksihenasyon ng metal ng tinunaw na pool.
4. Habang patuloy na gumagalaw ang welding rod, patuloy na nabubuo ang mga bagong tunaw na pool, habang ang mga luma ay patuloy na lumalamig at tumitigas. Kalaunan, isang tuloy-tuloy na weld seam ang nabubuo, na nakakamit ang koneksyon ng mga metal.
(2) Prinsipyo ng Paggana ng Pressure Welding
Ang pressure welding ay isang paraan ng pagwelding kung saan ang isang tiyak na presyon ay inilalapat sa workpiece habang isinasagawa ang proseso ng hinang, at kasabay nito, sa pamamagitan ng pag-init o hindi pag-init, ang ibabaw ng metal na ihinahinang ay sumasailalim sa plastic deformation, sa gayon ay nakakamit ang atomic bonding.
Ang katangian ng pressure welding ay ang base material sa pangkalahatan ay hindi natutunaw o bahagyang natutunaw lamang.
Kabilang sa mga karaniwang pamamaraan ng pressure welding ang resistance welding, friction welding, forging welding, atbp.
- Pagdikitin nang husto ang dalawang hinang na bahagi, at pagkatapos ay maglagay ng isang tiyak na presyon sa pamamagitan ng mga electrode upang matiyak na ang mga ibabaw na nakadikit sa mga hinang na bahagi ay malapit na magkakadikit.
- Kapag ang isang malaking kuryente ay dumaan sa elektrod, ang init na bubuo ay mabubuo habang ang kuryente ay dumadaan sa contact surface ng hinang na bahagi.
Dahil sa medyo mataas na resistensya sa ibabaw ng kontak, ang init ay maitutuon doon, na magpapainit sa metal sa ibabaw ng kontak sa isang plastik na estado o bahagyang natunaw na estado.
Sa ilalim ng patuloy na aksyon ng presyon, ang metal sa ibabaw ng pakikipag-ugnayan ay sumasailalim sa plastic deformation, at ang mga atomo ay nagkakalat sa isa't isa, na bumubuo ng isang hinang na dugtungan.
Ang resistance welding ay may mga bentahe tulad ng mabilis na pag-welding, maliit na deformation, at hindi na kailangan ng mga filler materials. Malawakang ginagamit ito sa pag-welding ng mga manipis na plato, tulad ng paggawa ng mga katawan ng kotse at mga shell ng mga kagamitan sa bahay.
(3) Prinsipyo ng paggana ng pagpapatigas
Ang pagpapatigas ay isang prosesong gumagamit ng filler metal na may melting point na mas mababa kaysa sa base metal. Ang filler metal at ang base metal ay sabay na pinainit sa temperatura kung saan natutunaw ang filler metal, habang ang base metal ay hindi.
Isang paraan ng pagwelding kung saan pinupuno ng tinunaw na panghinang ang mga puwang sa pagitan ng base metal sa pamamagitan ng capillary action, kumakalat kasama ng base metal, at bumubuo ng isang hinang na dugtungan pagkatapos lumamig.
Ang pagpapatigas ay maaaring uriin sa matigas na pagpapatigas at malambot na pagpapatigas batay sa iba't ibang punto ng pagkatunaw ng filler metal na ginagamit sa pagpapatigas.
Ang filler metal na ginagamit sa pagpapatigas ng matigas na pagpapatigas ay may melting point na mas mataas sa 450℃, at ang lakas ng dugtungan ay medyo mataas. Madalas itong ginagamit para sa pagwelding ng mga mekanikal na bahagi.
Ang melting point ng brazing filler metal sa soft soldering ay mas mababa sa 450℃, at ang lakas ng joint ay medyo mababa. Madalas itong ginagamit para sa paghihinang ng mga elektronikong bahagi.
Ang mga bentahe ng pagpapatigas ay mababa ang temperatura ng hinang, kakaunti ang pagbabago sa microstructure at mga katangian ng base material, maliit ang deformation ng hinang na bahagi, at maaari nitong i-weld ang iba't ibang uri ng mga materyales na metal.
Gayunpaman, ang lakas ng mga brazed joint ay karaniwang mas mababa kaysa sa fusion welding at pressure welding, kaya angkop ang mga ito para sa mga aplikasyon kung saan hindi mataas ang mga kinakailangan sa lakas.
|
|
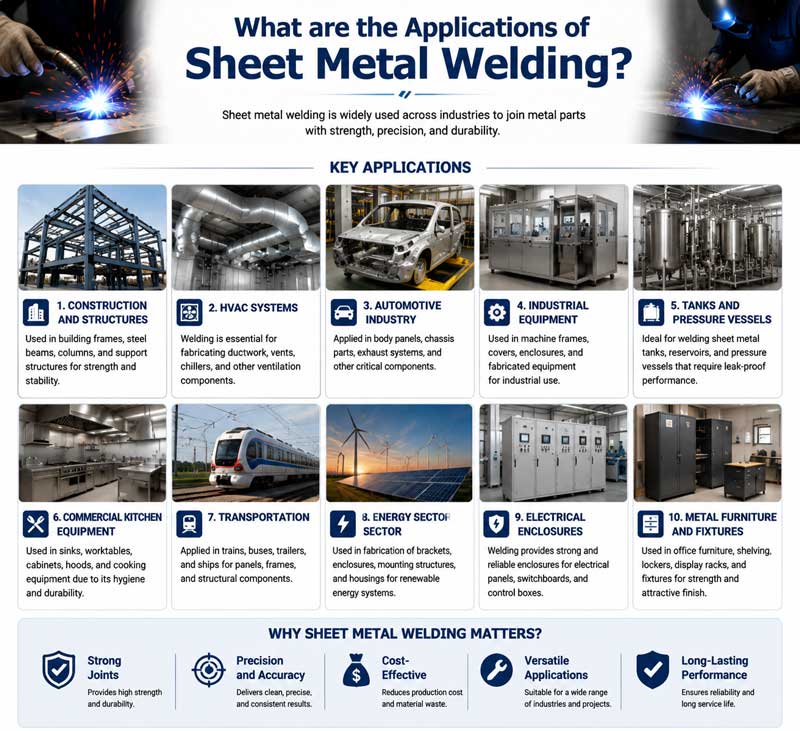
Ano ang mga aplikasyon ng Sheet metal welding
Ang teknolohiya ng metal welding, kasama ang mga natatanging bentahe nito, ay malawakang ginagamit sa iba't ibang industriya at larangan, halos sumasaklaw sa lahat ng aspeto ng pambansang ekonomiya.
(1) Industriya ng paggawa ng makinarya:
Ang mga kama at haligi ng mga makinang pangkasangkapan, ang mga balde at mga balangkas ng riles ng mga naghuhukay, at ang mga boom ng mga kreyn, atbp., ay pawang ginagawa sa pamamagitan ng mga proseso ng hinang.
Matitiyak ng teknolohiya ng hinang ang lakas at katatagan ng mga bahaging ito ng istruktura at mapapahusay ang buhay ng serbisyo at pagiging maaasahan ng kagamitan.
(2) Industriya ng transportasyon:
- Paggawa ng Sasakyan: Ang paggawa ng mga piyesa ng sasakyan tulad ng mga katawan, frame, at tsasis ay nangangailangan ng teknolohiya sa pagwelding. Bukod dito, gumagamit din ang mga tao ng pagwelding upang gumawa ng mga piyesa tulad ng mga makina at gearbox ng sasakyan.
- Paggawa ng Barko: Ang balat ng barko, kubyerta, kabin, at iba pang bahagi ng barko ay kailangang pagdugtungin sa pamamagitan ng hinang.
Ang pagwelding ng barko ay kailangang harapin ang mga teknikal na hamong tulad ng thick plate welding at high-strength steel welding. Kabilang sa mga karaniwang ginagamit na pamamaraan ng pagwelding ang submerged arc welding at gas at electric vertical welding.
- Industriya ng aerospace: Ang mga aluminum alloy at titanium alloy ay mga materyales na may mataas na kalidad. Ginagamit ang mga ito sa paggawa ng mga katawan ng sasakyang panghimpapawid, mga pakpak, at mga bahagi ng makina. Ang pagwelding sa mga espesyal na materyales na ito ay nangangailangan ng tumpak na mga pamamaraan sa pagwelding. Ang mga karaniwang halimbawa ay ang argon arc welding, electron beam welding, at laser welding.
(3) Industriya ng konstruksiyon:
Ang mga gusaling may istrukturang bakal ay malawakang ginagamit sa mga matataas na gusali, mga pabrika na may malalaking lapad, mga tulay, at iba pang mga proyekto.
Halimbawa, ang koneksyon sa pagitan ng mga bakal na biga at mga haligi sa mga pagawaan ng istrukturang bakal, pati na rin ang pagdugtong-dugtong ng mga bakal na biga sa mga Tulay, ay kailangang makamit lahat sa pamamagitan ng hinang.
(4) Industriya ng petrochemical:
Ang industriya ng petrokemikal ay nangangailangan ng maraming pressure vessel, pipeline, storage tank, at iba pang kagamitan. Ang paggawa at pag-install ng mga aparatong ito ay hindi maaaring gawin nang walang teknolohiya sa hinang.
(5) Sa larangan ng pang-araw-araw na buhay:
Ang paggawa ng mga pinto at bintana na metal, ang pagwelding ng mga frame ng bisikleta, ang pagproseso ng mga kagamitan sa kusina, atbp., ay pawang nangangailangan ng paggamit ng teknolohiya ng pagwelding.
Bukod pa rito, ang paggawa ng ilang palamuting metal, tulad ng alahas na pilak at ginto, ay gumagamit din ng mga pamamaraan ng hinang upang pagdugtungin ang iba't ibang bahagi, na lumilikha ng magagandang hugis.
Konklusyon
Ang teknolohiya ng hinang na metal, bilang isa sa mga pangunahing proseso sa modernong industriya, ay sumailalim sa mahabang proseso ng pag-unlad mula sa tradisyonal na manu-manong pagpapanday at paghinang hanggang sa awtomatiko at matalinong paghinang ngayon.
Napakalaki ng mga bentahe nito. Nakakamit nito ang mga koneksyon ng metal na may mataas na lakas at mataas na sealing, na nakakatugon sa mga pangangailangan sa produksyon ng iba't ibang industriya.
Kasabay nito, mayroon din itong mga problema tulad ng stress at deformation ng hinang, mataas na mga kinakailangan sa pagpapatakbo, at mga panganib sa kaligtasan, na kailangang malutas sa pamamagitan ng patuloy na teknolohikal na inobasyon at pagpapabuti ng proseso.
Kasabay ng patuloy na pag-unlad sa mga larangan tulad ng agham ng materyales, teknolohiya ng awtomatikong pagkontrol, at artipisyal na katalinuhan, ang teknolohiya ng hinang metal ay umuunlad din tungo sa mataas na kahusayan, katumpakan, pagiging berde, at katalinuhan.
Ang patuloy na paglitaw ng mga bagong teknolohiya sa hinang tulad ng laser welding, electron beam welding, at friction stir welding ay nagdala ng mga bagong pagkakataon sa pag-unlad ng metal welding.
Sa hinaharap, ang teknolohiya ng metal welding ay gaganap ng mas mahalagang papel sa mas maraming larangan, na magbibigay ng mas matibay na suporta para sa produksyong industriyal at pag-unlad ng lipunan.
Bakit piliin ang NOBLE bilang iyong tagagawa ng metal welding?
Ang NOBLE ang inyong mapagkakatiwalaang one-stop custom manufacturing solution. Mula sa disenyo ng prototype hanggang sa pagmamanupaktura, gamit ang malawak na mapagkukunan ng pagmamanupaktura, angkop na teknolohiya, pinasimpleng proseso, gabay ng eksperto, at isang mahigpit na proseso ng inspeksyon ng kalidad, kaya naming gawing katotohanan ang inyong mga ideya.
Ang aming mga Serbisyo sa Sheet Metal Welding ay nagbibigay ng mga pasadyang solusyon na higit pa sa inaasahan ng mga customer sa mga kompetitibong presyo. Mula sa prototyping hanggang sa paggawa ng sheet metal welding, tinitiyak ng aming bihasang koponan at mga advanced na kagamitan sa produksyon na makakatanggap ka ng mga piyesa ng sheet metal welding na may mataas na katumpakan at matatag na pagganap. Kumuha ng quote sa loob ng ilang minuto at mga piyesa ng sheet metal welding sa loob ng ilang araw!
Ang NOBLE ay may makabagong kagamitan sa pagwelding ng sheet metal at makabagong teknolohiya, na nagbibigay-daan sa amin upang madaling harapin ang pinakamahirap na gawain sa Sheet Metal Welding. Ang aming pangkat ng mga bihasang at may karanasang welder ay may malalim na kaalaman sa iba't ibang pamamaraan at proseso ng pagwelding. Ito man ay kumplikadong paggawa ng metal, structural welding, o pagkukumpuni, ang aming mga eksperto ay nagdadala ng walang kapantay na kahusayan sa paggawa sa bawat proyekto.
FAQ
- Maaari ba nating pagsama-samahin ang iba't ibang uri ng metal?
Oo, kaya natin. Halimbawa, maaari nating i-weld ang bakal at tanso gamit ang wastong mga pamamaraan. Ngunit kailangan nating pumili ng tamang materyal na pangpuno.
- Bakit minsan nababaluktot ang mga hinang na bahagi?
Ang hindi pantay na pag-init at paglamig habang hinang ay nagdudulot ng stress. Ang stress ay nagiging sanhi ng pagbaluktot o pagdeporma ng mga bahaging metal.
- Kailangan ba nating linisin ang mga metal bago magwelding?
Oo, ginagawa namin. Dapat nating alisin ang kalawang, langis, at kaliskis ng oksido. Ang malilinis na mga ibabaw ay nakakatulong na makagawa ng mas matibay at mas mahigpit na mga hinang.







