
Panimula: Ano Ang Mabilis na Prototyping ng Aluminyo?
Kung kailangan mong pumili ng proseso ng pagmamanupaktura para sa iyong mga bahaging gawa sa mabilis na prototyping ng aluminyo, alin ang pipiliin mo?
Mayroong ilang mga pamamaraan para sa paggawa ng mga bahaging ito. Hinuhubog ng CNC machining ang mga bahagi sa pamamagitan ng pagputol sa isang solidong aluminum billet. Ang paghahagis—kabilang ang vacuum aluminum casting—ay nagsasangkot ng pagbuhos ng tinunaw na metal sa isang molde. Ang lost-wax casting ay maaaring humawak ng mga kumplikadong hugis at makamit ang isang mahusay na surface finish . Ang die casting ay angkop para sa high-volume na produksyon. Pinagsasama ng mga hybrid na proseso ang 3D printing at machining.
Medyo simple lang ang konsepto. Ang teknolohiya ng mabilis na prototyping ng aluminyo ay nagbibigay-daan sa mabilis na produksyon ng mga gumaganang bahaging metal. Ang pagpapatunay sa panahon ng disenyo ay maaaring isagawa nang maaga. Nababawasan ang mga panganib sa produksyon nang naaayon. Ang mga full-scale na hulmahan ay ginagawa lamang pagkatapos matagumpay na mapatunayan ang disenyo gamit ang aktwal na metal. Dito nakasalalay ang halaga nito.
Mga Karaniwang Proseso ng Mabilis na Prototyping ng Aluminyo
CNC Machining Aluminum Mga Prototype (Pinakapopular na Paraan)
Nakakamit ang CNC machining sa pamamagitan ng pag-aalis ng materyal. Ang isang umiikot na cutting tool ay sumusunod sa isang toolpath na nabuo mula sa isang CAD file upang makinahin ang blangko sa huling hugis nito. Hindi kinakailangan ang mga hulmahan o kagamitan—ang proseso ay nakasalalay lamang sa pag-aalis ng metal.
Kabilang sa mga karaniwang haluang metal ang 6061, 7075, at 2024. Ang 6061 ang pangunahing materyal—nag-aalok ito ng mataas na lakas at resistensya sa kalawang. Ang 7075 ay mas matibay pa ngunit mas mahina ang kakayahang mabuo. Ang 2024 na haluang metal ay may mataas na resistensya sa pagkapagod at angkop para sa industriya ng aerospace. Ang pagpili ng haluang metal ay depende sa tungkulin ng prototype.
Kalamangan
Mataas na katumpakan—ang mga tolerance ay maaaring kasing higpit ng ±0.005 milimetro. Mabilis na pag-ikot—sinusukat sa mga araw sa halip na linggo. Ang kawalan ng gastos sa kagamitan ay nangangahulugan ng mababang puhunan sa pag-setup. Ginagamit ang mga materyales na pang-produksyon. Ang mga resulta ng pagsubok ay maaaring direktang ilapat sa huling bahagi.
Limitasyon
Mayroong malaking basura sa mga materyales—ang mga chips ay mga scrap lamang. Ang mga kumplikadong panloob na istruktura (tulad ng mga cooling channel o mga hollow cross-section) ay hindi makakamit maliban kung ang disenyo ay nahahati sa magkakahiwalay na mga bahagi. Bagama't maaaring matugunan ito ng electrical discharge machining (EDM), pinapataas nito ang mga gastos.
Kabilang sa mga inirerekomendang aplikasyon ang mga aerospace bracket, electronic enclosure, fixture, at mga mekanikal na bahagi. Anumang bahagi na nangangailangan ng tumpak na mga sukat at mga materyales na pang-produksyon ay angkop para sa pamamaraang ito.
Ang CNC machining ang pamantayan para sa mabilis na prototyping ng aluminyo. Ang ibang mga pamamaraan—paghahagis, additive—ay nakikipagkumpitensya dito. Ngunit ang aluminyo vacuum casting ay humahawak sa mga kumplikadong panloob na hugis na hindi maabot ng machining. Dito nagiging mas mainam na pagpipilian ang paghahagis. Ang kapalit ay ang gastos sa tooling at lead time. Panalo ang machining para sa simple at tumpak na mga bahagi. Panalo ang paghahagis para sa mga kumplikado at halos net na hugis.
Paghahagis ng Vacuum ng Aluminyo para sa mga Maliliit na Batch na Prototype
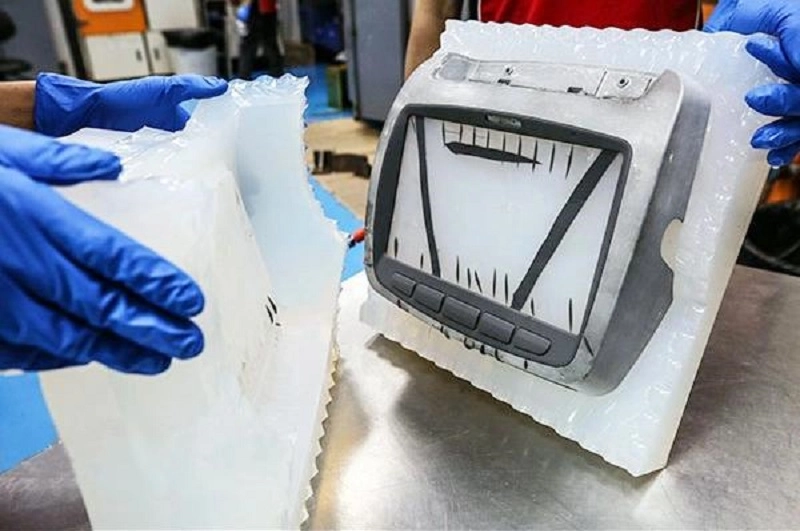
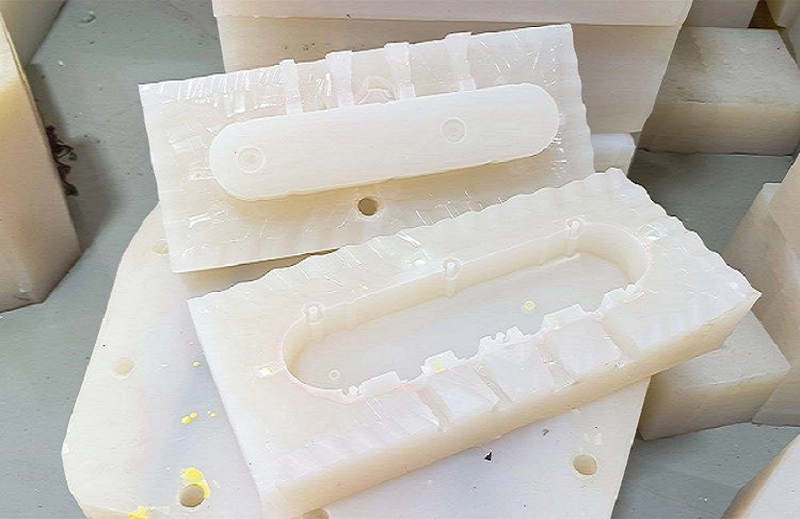
Ang aluminum vacuum casting ay isang pamamaraan na ginagamit sa paggawa ng mga prototype at maliliit na bahagi. Una, isang silicone mold ang ginagawa batay sa isang master mold. Ang molde ay inilalagay sa isang vacuum chamber, kung saan ini-inject ang likidong materyal. Hinihila ng vacuum ang materyal papasok sa bawat detalye, na nagreresulta sa isang natapos na bahagi na walang mga bula at butas, at may kakayahang tumpak na kopyahin ang mga pinong katangian.
Ang vacuum environment ang pangunahing pagkakaiba sa pagitan ng prosesong ito at ng mga tradisyonal na pamamaraan ng paghahagis. Ang gravity casting ay umaasa sa gravity upang punan ang molde; ang pressure casting ay pinipilit ang materyal papasok sa molde sa ilalim ng presyon; samantalang ang vacuum casting ay nag-aalis ng nakulong na hangin na humahadlang sa daloy ng materyal. Bilang resulta, ang prosesong ito ay nagbubunga ng mas pinong mga detalye, mas makinis na mga ibabaw, at mas pare-parehong mga bahagi.
Kadalasang ginagamit ng mabilisang prototyping ng aluminyo ang pamamaraang ito dahil tinutulay nito ang agwat sa pagitan ng isang bahaging naka-print na 3D at ng malawakang produksyon. Maikli lamang ang oras ng paggawa. Katamtaman lamang ang gastos. Ang output ay maaaring ulitin.
Mga Bentahe ng Aluminum Vacuum Casting para sa mga Prototype
- Mas Mababang Pamumuhunan sa Tooling
Ang mga silicone mold ay mas mura nang malaki kaysa sa mga steel injection mold o die-casting mold. Ang isang steel mold ay maaaring umabot sa sampu-sampung libong dolyar, habang ang isang silicone mold ay nagkakahalaga lamang ng ilang libong dolyar.
Para sa mga kompanyang sumusubok sa mga konsepto ng produkto, binabawasan nito ang panganib sa pananalapi. Kung kinakailangan ang mga pagbabago sa disenyo, minimal ang gastos sa pagpapalit ng molde; kung mabigo ang pagsusuri ng produkto, hindi magreresulta sa pagkalugi ang pamumuhunang ito. Nagbibigay-daan ito ng kakayahang umangkop sa mga unang yugto ng pag-unlad.
- Mas Mabilis na Mga Siklo ng Pag-unlad
Kung ikukumpara sa mga matitigas na hulmahan, mas maikli ang mga oras ng paghahanda. Maaaring makumpleto ang mga hulmahan sa loob ng ilang araw, kaya't agad na masimulan ang paghahagis. Ang pagpapatunay ng disenyo ay nagaganap ilang linggo nang mas maaga kaysa sa paggamit ng mga hulmahan sa produksyon.
Maaaring subukan ng mga inhinyero ang maraming pag-ulit ng disenyo. Pinabibilis ang proseso mula konsepto hanggang sa merkado. Ang bawat pag-ulit ay nagbibigay ng feedback sa totoong mundo bago gawin ang pangwakas na hulmahan.
- Napakahusay na Pagkopya ng mga Komplikadong Detalye
Ang aluminum vacuum casting ay nagbibigay-daan sa materyal na punan ang mga pinong tekstura, maliliit na detalye, at makikipot na sulok. Nagbubunga ito ng high-gloss finish at mahusay na reproduksyon ng mga pinong detalye.
Ang aluminum vacuum casting ay angkop para sa mga modelo ng hitsura ng produkto, mga functional prototype, at mga sample ng demonstrasyon ng customer. Ang mga natapos na produkto ay may magandang anyo at parang mga produktong gawa sa maramihan. Ang maingat na pinakintab na mga prototype ay nag-iiwan ng kakaibang impresyon sa mga manonood.
- Cost-Effective para sa Maliit na Dami
Ang karaniwang saklaw ng produksyon ay 5 hanggang 100 piraso. Kadalasan, ang mga ito ay mga prototype batch o mga sample bago ang produksyon.
Para sa ganitong dami, ang aluminum vacuum casting ay mas matipid kaysa sa CNC machining. Bagama't mabilis ang machining para sa mga indibidwal na piraso, bumababa ang kahusayan kapag gumagawa ng maraming piraso. Ang bawat workpiece ay nangangailangan ng magkahiwalay na setup at cycle time, samantalang ang casting ay nagbibigay-daan para sa parallel na produksyon.
Kung ikukumpara sa injection molding, ang aluminum vacuum casting ay nag-aalok ng mas malawak na kakayahang umangkop sa mga unang yugto ng produksyon. Walang mahahabang lead time, hindi kailangan ng mamahaling steel molds, at walang kinakailangang minimum na dami ng order.
Mga Limitasyon ng Aluminum Vacuum Casting
- Limitadong Buhay ng Amag
Mas mabilis masira ang mga silicone molde. Ang pagiging kumplikado ng bahagi, ang materyal na ginagamit sa paghulma, at ang kahirapan ng pag-demold ay nakakaapekto sa buhay ng molde.
Karaniwan, ang bawat hulmahan ay maaaring makagawa ng nasa pagitan ng dalawampu at limampung bahagi. Para sa mga bahaging may mga simpleng hugis, ang ilang hulmahan ay maaaring umabot ng hanggang isang daang bahagi. Lalampas sa dami na ito, ang katumpakan ay nagsisimulang bumaba. Sa puntong ito, ang hulmahan ay dapat palitan.
- Mga Pagkakaiba sa Mga Katangian ng Materyal
Ang mga materyales na vacuum casting ay hindi laging magkapareho sa mga materyales na gawa sa forged aluminum na pang-production-grade. Bagama't magkatulad ang kanilang mga mekanikal na katangian, hindi sila eksaktong magkapareho. Mas mababa ang lakas at resistensya sa pagkapagod. Ang aktwal na pagganap ay nakasalalay sa napiling materyal.
Ang pagpapatunay ng disenyo ay angkop para sa pag-assemble, paggana, at hitsura. Ang mga aplikasyon na may mataas na karga ay maaaring mangailangan ng mga piyesang makina o hinulma. Ang mga materyales sa paghahagis ay angkop para sa pagpapatunay, hindi para sa pangwakas na produksyon nang maramihan.
- Mga Limitasyon sa Dimensyon at Heometriko
Ang malalaking bahagi ay nangangailangan ng espesyal na kagamitan. Nililimitahan ng vacuum chamber ang laki ng molde. Ang sobrang nipis na kapal ng dingding o masalimuot na panloob na daanan ay nagdudulot ng mga hamon. Ang materyal ay dapat dumaloy sa lukab ng molde bago magsimula ang pagpapatigas. Ang mas malalaking bahagi ay nangangailangan ng mas mahabang distansya ng daloy, na nagpapataas ng panganib ng hindi kumpletong pagpuno.
Casting ng Pamumuhunan sa Aluminyo
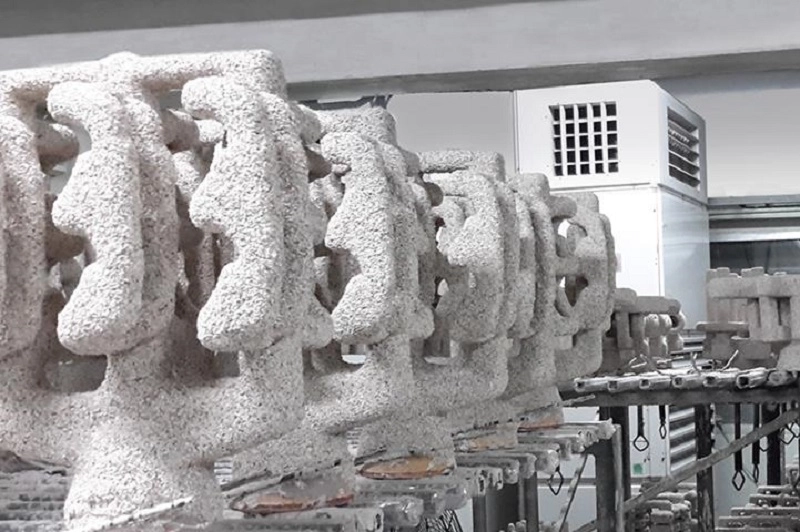
Ang prosesong ito ay nagsisimula sa isang disenyo ng wax. Ang ceramic slurry ay inilalapat sa disenyo ng wax. Ang disenyo ng wax ay tinutunaw, na nag-iiwan ng isang guwang na shell. Ang tinunaw na aluminyo ay ibinubuhos sa shell. Ang shell ay nababasag at nahuhulog, at ang bahagi ay tinatanggal mula sa molde.
Pinipili ang lost-wax casting kapag ang hugis ng isang bahagi ay masyadong kumplikado para makamit sa pamamagitan ng machining. Kabilang sa mga halimbawa ang mga panloob na daanan, mga kurbadong ibabaw, at mga istrukturang manipis ang dingding. Ang machining ay mangangailangan ng maraming setup at mga espesyal na tool sa paggupit, samantalang ang paghahagis ay nagbibigay-daan para sa isang hakbang na paghubog.
Kalamangan
Hindi lamang nito binibigyang-daan ang produksyon ng mga kumplikadong hugis, kundi binabawasan din nito ang mga kinakailangan sa machining—dahil ang mga sukat ng bahagi ay malapit na sa mga pangwakas na sukat. Ang mga bahaging halos kasinghugis ng net ay ginagawa gamit ang parehong mga haluang metal gaya ng mga ginagamit sa malawakang produksyon, at ang kanilang mga mekanikal na katangian ay maihahambing sa mga hinulma na materyales.
application
Mga bahaging pang-industriya tulad ng mga housing ng bomba at mga katawan ng balbula; mga bahagi ng sasakyan tulad ng mga impeller ng turbocharger at mga braso ng suspensyon; at mga bahagi ng aerospace tulad ng mga structural bracket at hardware ng makina.
Ang investment casting ay nasa gitnang lugar sa aluminum rapid prototyping. Mas mahal ito kaysa sa aluminum vacuum casting ngunit mas mura kaysa sa die casting tooling . Humahawak ito ng mas mataas na temperatura at mas malalaking bahagi. Ito ang tulay mula sa prototype patungo sa mababang dami ng produksyon.
Pagputol ng Pag-ihi ng aluminyo para sa Paglipat ng Produksyon
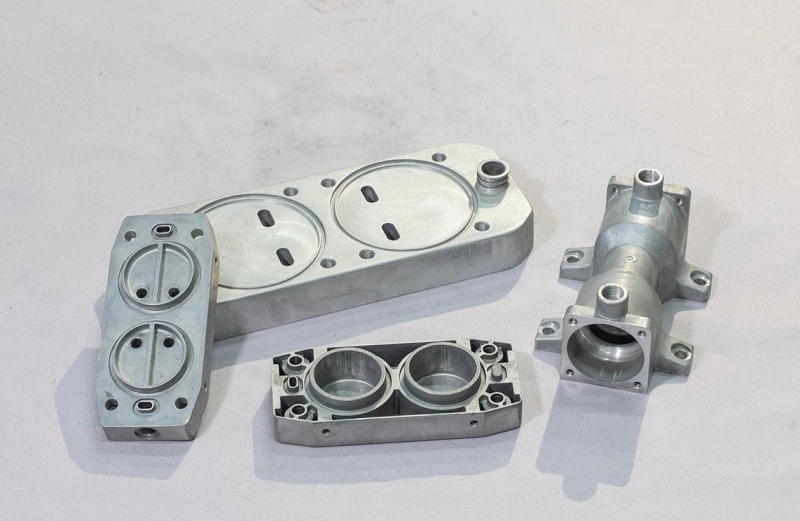
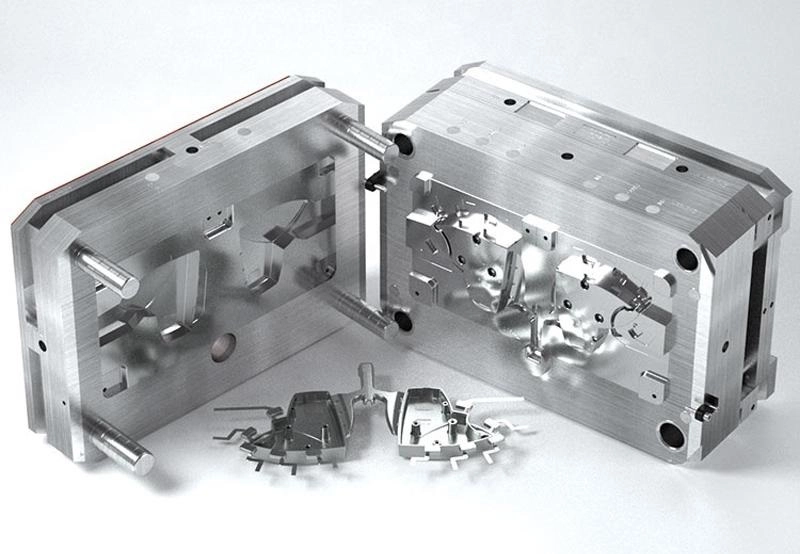
Ang die casting ay isang malawakang paggawa. Ang tinunaw na aluminyo ay iniiniksyon sa isang hulmahan na bakal sa ilalim ng presyon. Ang hulmahan ay pinapalamig ng tubig. Ang oras ng pag-ikot ay segundo. Ang proseso ay mahusay.
Bihirang gumamit ng die casting ang mga unang prototype. Masyadong mataas ang halaga ng tooling. Ang mga steel die ay nagkakahalaga ng sampu-sampung libo hanggang daan-daang libo. Ang lead time ay linggo hanggang buwan. Ang pagpapalit ng tooling ay mahal at mabagal.
Ang pamumuhunan ay nagiging sulit sa mas malaking dami. Ang break-even point ay nag-iiba. Karaniwan ay nasa itaas ng lima hanggang sampung libong piyesa bawat taon. Kung mas mababa riyan, ang gastos sa bawat piyesa ay hindi sapat para sa kagamitan.
Bentahe
Mababang halaga ng bawat yunit. Napakahusay na kakayahang maulit. Mataas na bilis ng produksyon. Pare-parehong kalidad. Katatagan ng dimensyon. Minimal na post-processing.
Para sa mabilis na prototyping ng aluminyo, karaniwang nilalaktawan ang die casting. Ang prototype ay ginagawa gamit ang machining, vacuum casting, o investment casting. Ang proseso ng produksyon ay dinisenyo nang hiwalay. Ang transisyon ay nangyayari pagkatapos ma-freeze ang disenyo. Ang high-volume tooling ay ginagawa lamang kapag ang produkto ay handa na para sa merkado. Iyan ang praktikal na landas. Prototype muna. Gawin mamaya.
Mabilis na Prototyping ng Aluminyo vs Iba Pang Materyales
Ang pagpili ng materyal ang humuhubog sa prototype. Pumili ng mali, at ang mga resulta ng pagsubok ay mapanlinlang. Pumili ng tama, at ang pagpapatunay ay magiging maaasahan.
| materyal | Bentahe | Mga hangganan | Pinakamahusay na Paggamit |
| Aluminyo | Magaan, sapat na matibay para sa functional testing, maaaring makinahin at mahulma, tumatanggap ng heat treatment at surface finishes | Mas mataas na gastos sa materyal kaysa sa mga plastik; nangangailangan ng mahusay na pag-setup para sa machining o aluminum vacuum casting | Mga prototype ng inhinyeriya na nangangailangan ng mekanikal na pagsubok, thermal cycling, o pagpapatunay ng istruktura |
| Hindi kinakalawang na Bakal | Napakatibay, mataas ang tibay, lumalaban sa kalawang | Mas mahirap makinahin, mas mabigat, mas mabagal na oras ng pag-ikot | Mga aplikasyon na mabibigat ang tungkulin—mga kagamitan, bracket, mga bahaging may mataas na karga |
| Plastik (ABS, PC, Naylon) | Mababang gastos, mabilis na produksyon, madaling makinarya o i-print | Limitadong lakas at higpit, mahinang pagganap ng init | Mga modelo ng hitsura, mga pag-aaral sa ergonomiko, mga prototype na mababa ang karga |
| Mga Komposisyon ng Carbon Fiber | Napakahusay na ratio ng stiffness-to-weight, mataas na lakas | Mahal na pagproseso, limitado sa mga simpleng hugis, mahabang lead time | Mga aplikasyon sa pagganap—aerospace, kagamitan sa palakasan, mga demonstrador ng istruktura |
Tungkol sa NOBLE: Ang Iyong End-to-End na Kasosyo sa Mabilis na Paggawa ng Aluminyo
Nag-aalok ang NOBLE ng komprehensibong mga solusyon sa mabilis na prototyping ng aluminyo, kung saan ang disenyo ng produkto at suporta sa inhinyeriya ang aming pangunahing prayoridad.
Pinapadali ng pinagsamang pamamaraang ito ang proseso ng pag-unlad, binabawasan ang gastos sa komunikasyon, at pinapaikli ang oras ng pagpasok sa merkado. Sinasaklaw ng iisang supplier ang buong supply chain.
Mga Komprehensibong Kakayahan sa Paggawa
Nagsasagawa kami ng single-function prototyping, gumagawa ng maliliit na batch ng mga precision component, at naghahatid ng mga ganap na binuong produkto. Pinipili ng aming koponan ang pinakaangkop na proseso ng pagmamanupaktura para sa bawat proyekto, na binabalanse ang mga layunin sa pagganap, mga kinakailangan sa kalidad, at mga limitasyon sa gastos.
Para sa mabilis na prototyping ng aluminyo, ang CNC machining ang pangunahing pamamaraan. Para sa mga produktong may kumplikadong geometry at maraming bahagi, maaaring gamitin ang aluminum vacuum casting. Ang partikular na pagpipilian ay depende sa uri ng bahagi at dami ng produksyon.
Mga Sertipikadong Sistema ng Pamamahala ng Kalidad
Ang NOBLE ay nagpapatakbo sa ilalim ng mga internasyonal na kinikilalang pamantayan sa pamamahala ng kalidad, kabilang ang:
- Sertipikasyon ng ISO 9001: 2015 — tinitiyak ang pare-parehong pamamahala ng kalidad, pagkontrol sa proseso, at patuloy na pagpapabuti sa kabuuan ng aming mga operasyon.
- Sertipikasyon ng ISO 13485: 2016 — nagpapakita ng aming kakayahang matugunan ang mahigpit na mga kinakailangan sa kalidad at regulasyon na nauugnay sa paggawa ng mga medikal na aparato.
Ang mga sertipikasyong ito ay sumasalamin sa aming pangako sa pagpapanatili ng mahigpit na mga kontrol sa kalidad sa buong disenyo, produksyon, inspeksyon, at paghahatid.
Mga Madalas Itanong Tungkol sa Mabilis na Prototyping ng Aluminyo
1. Ano ang mabilis na paggawa ng prototipo ng aluminyo?
Mabilis na paggawa ng mga gumaganang bahagi ng metal. Pagma-machine ng mga hiwa mula sa isang solidong billet. Pinupuno ng paghahagis ang mga hulmahan ng tinunaw na metal. Parehong gumagamit ng totoong aluminyo. Ang prototype ay gumagana tulad ng bahagi ng produksyon. Ang pagsubok ay balido.
2. Ang CNC machining ba ang pinakamahusay na paraan para sa mga prototype na aluminyo?
Para sa mababang volume—isa hanggang sampung bahagi—ang CNC ang kadalasang unang pagpipilian. Walang gastos sa paggamit ng mga kagamitan. Mabilis na proseso. Mga tunay na katangian ng haluang metal. Para sa maraming bahagi na may kumplikadong geometry, ang paghahagis—kabilang ang aluminum vacuum casting—ay nagiging mapagkumpitensya. Ang pamamaraan ay depende sa bahagi at sa dami.
3. Gaano katagal ang paggawa ng prototype ng aluminyo?
Ang mga simpleng piyesa ay ipinapadala sa loob ng ilang araw. Ang mga kumplikadong piyesa ay inaabot ng ilang linggo. Mas mabilis ang pagma-machine para sa mga indibidwal na piyesa. Mas mabilis ang paghulma para sa maraming kopya mula sa isang molde. Ang pagtatapos ay nagdaragdag ng oras. Ang anodizing, pagpipinta, o pagpapakintab ay nagpapahaba sa lead time ng ilang araw.
4. Maaari bang i-anodize ang mga prototype ng aluminyo?
Oo. Pinapataas ng anodizing ang katigasan ng ibabaw. Nagdaragdag ito ng resistensya sa kalawang. Nagbibigay ito ng tapos na hitsura. May mga malinaw o may kulay na mga finish. Ang proseso ay pamantayan sa 6061 at 7075 na mga haluang metal. Ang mga prototype ay maaaring tumugma sa estetika ng produksyon.
5. Anong aluminum alloy ang pinakamainam para sa mga prototype?
Ang 6061 ay ang haluang metal na pang-pangkalahatan. Malakas. Madaling makinahin. Matibay na resistensya sa kalawang. Makukuha kahit saan.
Mas matibay ang 7075—ginagamit para sa aerospace at mga piyesang may mataas na stress. Mas mahirap makinahin. Mas mahal.
Ang 2024 ay may mas mataas na resistensya sa pagkapagod. Ginagamit para sa mga istruktura ng sasakyang panghimpapawid. Mas mababang resistensya sa kalawang. Nangangailangan ng proteksiyon na patong.
Pumili batay sa kinakailangan sa pagsubok. Pinakamainam ang kakayahang magamit sa makina sa 6061. Pinakamataas ang lakas sa 7075. Mas pinapaboran ng pagganap dahil sa pagkapagod ang 2024. Para sa mabilis na prototyping ng aluminyo, 6061 ang default. Ang iba ay mga espesyal na kaso.







