
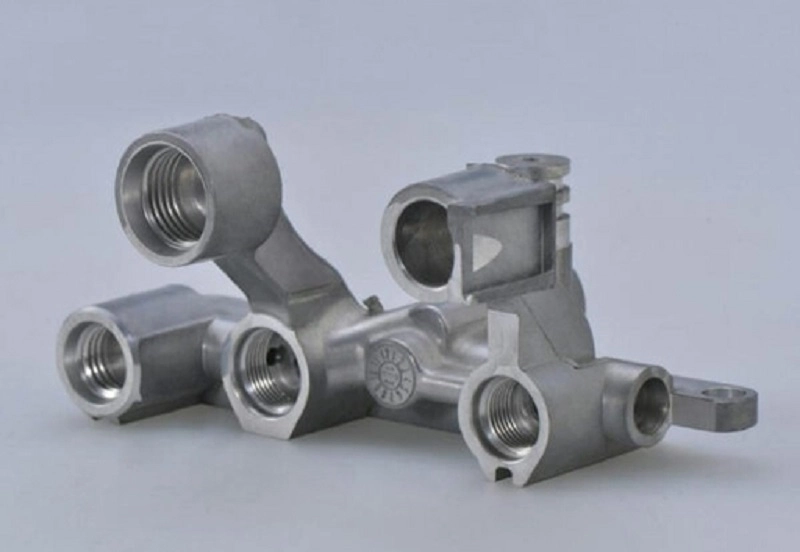
Panimula: Bakit Paghahagis ng Vacuum ng Aluminyo Mga bagay para sa Rapid Prototyping
Mabilis ang pagbuo ng produkto. Umiikli ang mga siklo ng disenyo. Kailangan ng mga inhinyero ng mga piyesa upang masubukan, maiakma, at mapatunayan. Ang mga piyesang iyon ay dapat kumilos na parang mga bahagi ng produksyon. Hindi sapat ang mga biswal na modelo.
Ang mga tradisyunal na pamamaraan ng paghahagis ay nangangailangan ng matitigas na kagamitan. Ang mga bakal na die ay inaabot ng ilang linggo upang maitayo. Mataas ang mga gastos. Nag-aalok ang CNC machining ng alternatibo. Ngunit ang mga kumplikadong heometriya ay nagpapataas ng oras ng pagma-machining. Kasunod nito ang gastos.
Ang aluminum vacuum casting ay nasa gitna. Gumagawa ito ng mga functional metal prototype nang walang kumpletong kagamitan sa produksyon. Gumagamit ang proseso ng silicone mold. Ang molde ay nagmula sa isang master pattern. Ang pattern ay maaaring i-3D print o i-machine. Malaki ang nababawasan nito sa lead time.
Ang vacuum casting rapid prototyping gamit ang aluminum ay naghahatid ng mga piyesang malapit sa kalidad ng produksyon. Ang mga mekanikal na katangian ay tumutugma sa mga cast aluminum alloy. Napakahusay ng surface finish. Pare-pareho ang katumpakan ng dimensyon.
Ano ang Aluminum Vacuum Casting?
Kahulugan ng Aluminum Vacuum Casting
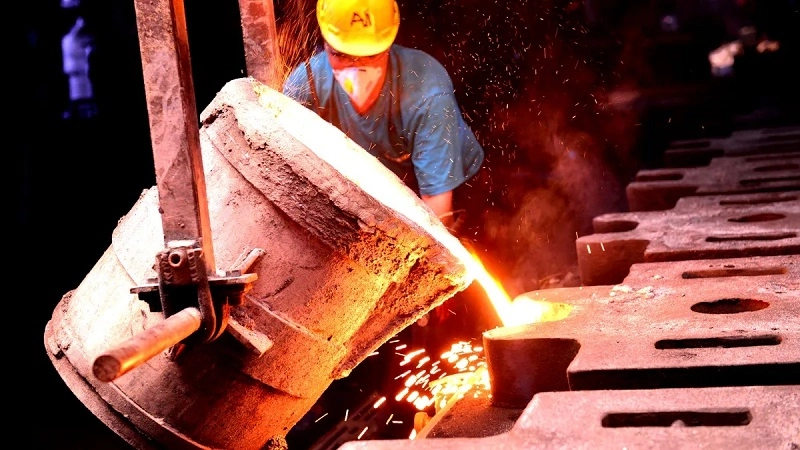
Ito ay isang proseso ng paghahagis ng metal. Ang aluminum vacuum Casting ay gumagamit ng pinababang presyon sa paligid ng molde. Tinatanggal ng vacuum ang nakulong na hangin mula sa lukab. Hinihila rin nito ang hangin palabas ng tinunaw na metal. Ang resulta ay mas malinis na mga cast ng aluminum. Mas kaunting mga depekto. Mas kaunting porosity. Mas mahusay na mga mekanikal na katangian.
Paano Gumagana ang Aluminum Vacuum Casting
Ang proseso ay sumusunod sa isang pagkakasunod-sunod. Ang bawat hakbang ay nakakaapekto sa susunod.
- Paghahanda ng modelo ng CAD. Ang heometriya ng bahagi ay binibigyang kahulugan sa 3D software. Mga Toleransya. Mga anggulo ng draft. Mga lokasyon ng gate. Lahat ay nakatakda na sa yugtong ito.
- Mabilis na paggawa ng prototype ng pattern. Isang pisikal na disenyo ang ginagawa. Maaari itong makinahin mula sa metal o dagta. Ngunit ang vacuum casting rapid prototyping ay kadalasang gumagamit ng mga 3D-printed na disenyo. Hindi na kailangan ng matitigas na kagamitan para sa mismong disenyo. Malaki ang nababawasan sa oras ng paggawa. Ito ang sentro ng aluminum prototype casting.
- Paghahanda ng seramikong hulmahan. Ang disenyo ay binabalutan ng ceramic slurry. Maraming patong ang naipon. Ang balat ay pinatuyo at pinatigas. Ang disenyo ay sinusunog. Handa na ang hulmahan.
- Pagbubuhos ng metal na tinutulungan ng vacuum. Ang tinunaw na aluminyo ay ibinubuhos sa molde habang ang silid ay nasa ilalim ng vacuum. Hinihila ng vacuum ang metal sa manipis na mga seksyon. Tinatanggal nito ang mga bula ng gas. Ang hakbang na ito ang tumutukoy sa kalidad ng mabilis na paghahagis ng aluminyo.
- Pagpapalamig at pag-aalis ng amag. Tumigas ang hulmahan. Natanggal ang seramikong balat. Nabubunyag ang hilaw na bahagi. Nakakabit pa rin ang mga gate at risers.
- Pagmachine at pagtatapos ng ibabaw. Ang mga kritikal na ibabaw ay minamakina hanggang sa mga huling sukat. Ang mga tolerance na hindi kayang hawakan ng paghulma ay pinuputol. Ang mga ibabaw ay pinakintab o pinahiran kung kinakailangan.
Ang vacuum investment casting na may 3D-printed patterns ang modernong bersyon ng prosesong ito. Walang wax dies. Walang metal master patterns. Isang printed pattern at ceramic shell lang. Iyan ang dahilan kung bakit praktikal ang metal rapid prototyping para sa mga bahaging aluminum.
Ang kumpletong daloy ng trabaho mula sa CAD hanggang sa natapos na bahagi ay karaniwang dalawa hanggang tatlong linggo. Iyan ang bentahe kumpara sa hard tooling, na tumatagal ng ilang buwan. Para sa pagbuo ng produkto, mahalaga ang bilis na iyan. Nagbibigay-daan ito sa paulit-ulit na pagsubok. Binabawasan nito ang panganib bago isagawa ang production tooling. Kaya naman lumalaki ang paggawa ng prototype ng aluminum casting sa mga departamento ng inhinyeriya.
Ano ang Vacuum Casting Rapid Prototyping?
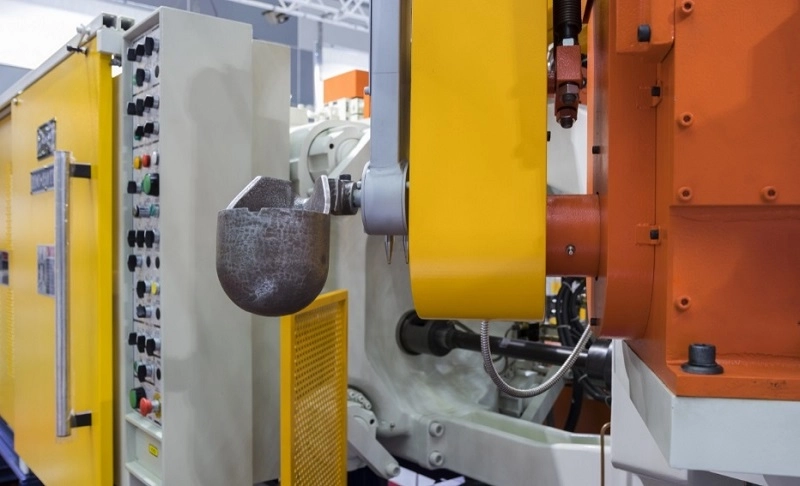
Pinagsasama ng termino ang dalawang ideya. Ang vacuum casting rapid prototyping ay nangangahulugang paggamit ng vacuum-assisted metal casting upang mabilis na makagawa ng mga prototype. Walang matitigas na kagamitan. Walang mahabang lead time. Ang mga gumaganang bahagi ng metal sa loob ng ilang linggo sa halip na mga buwan.
Vacuum Casting vs Tradisyonal na Prototyping
Ang pagpili ng pamamaraan ay depende sa pangangailangan. Ang bawat pamamaraan ay akma sa iba't ibang yugto ng pag-unlad.
| Paraan | materyal | Pinakamahusay na Paggamit |
| 3D pag-print | plastik, dagta | Mga modelo ng konsepto, mga biswal na pagsusuri |
| CNC machining | Aluminyo billet | Mga prototype na may katumpakan, mahigpit na tolerance |
| Paghahagis ng vacuum ng aluminyo | Tunay na haluang metal na aluminyo | Mga prototype ng paggana, mekanikal na pagsubok |
| mamatay paghahagis | Mga bahagi ng produksyon | Mataas na dami ng produksyon |
Ang 3D printing ay nagbibigay ng anyo. Ang CNC machining ay nagbibigay ng katumpakan. Ang aluminum vacuum casting ay nagbibigay ng mga katangian ng materyal. Ang die casting ay nagbibigay ng volume. Ang bawat pamamaraan ay may lugar.
Bakit Dapat Pagsamahin ang Vacuum Casting sa Rapid Prototyping?
Ang kombinasyon ay naghahatid ng apat na natatanging benepisyo.
- Mas mabilis na pagpapatunay ng disenyo. Maaaring masubukan ang isang bahaging hulmahan ng aluminyo sa pamamagitan ng mekanikal na paraan. Masusukat ang stress, pagkapagod, at tugon sa init. Ang datos ay balido dahil ang materyal ay nasa antas ng produksyon.
- Mas mababang pamumuhunan sa paggamit ng kagamitan. Walang bakal na die. Ang molde ay seramiko, gawa sa naka-print na disenyo. Ang gastos sa paggamit ng kagamitan ay maliit na bahagi lamang ng gastos sa paggawa ng kagamitan. Kung magbabago ang disenyo, ang disenyo ay ia-update nang digital. Walang gastos sa paggamit ng kagamitang hindi nagamit.
- Pagsubok sa materyal na parang produksyon. Ang haluang metal ay pareho sa produksyon. Magkatugma ang mga mekanikal na katangian. Magkatugma ang thermal behavior. Magkatugma ang surface response. Ang pagsubok sa mga prototype na bahagi ng aluminum casting ay nagbibigay ng datos na direktang isinasalin sa produksyon.
- Kakayahang may kumplikadong heometriya. Manipis na dingding. Mga panloob na daanan. Mga undercut. Ang vacuum ay humihila ng metal sa masalimuot na mga hugis. Walang mga hadlang sa draft na tipikal sa die casting.
Dahil sa mga benepisyong ito, ang vacuum casting rapid prototyping ay isang praktikal na hakbang sa pagbuo ng produkto. Ito ay nasa pagitan ng isang plastic 3D print at isang production die casting. Nagbibigay ito ng nawawalang kawing—mga totoong metal na bahagi para sa totoong pagsubok bago gumawa ng high-volume tooling. Iyan ang value proposition para sa mabilis na aluminum casting. Binabawasan nito ang panganib. Pinapabilis nito ang pagbuo. Nagbibigay ito ng tiwala sa disenyo bago ang puhunan sa produksyon.
Ang Proseso ng Paghahagis ng Vacuum ng Aluminyo Hakbang-hakbang
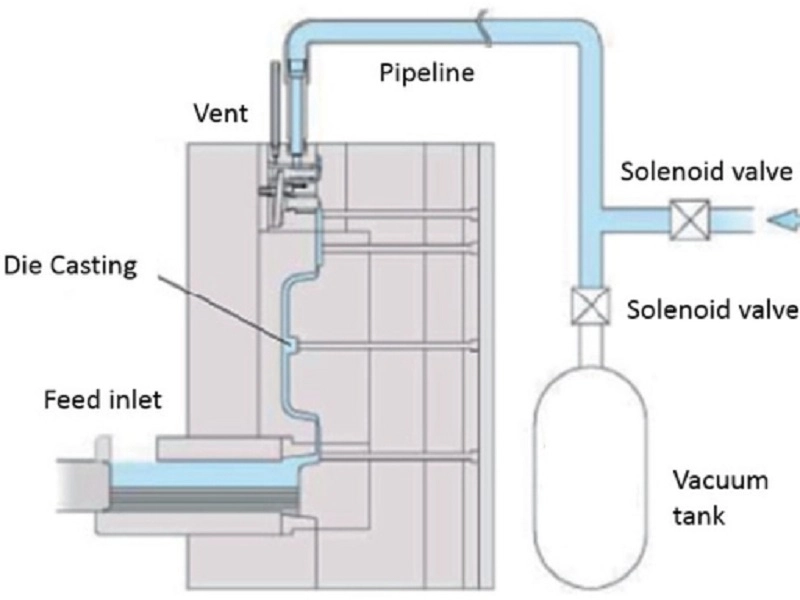
Hakbang 1 — Gumawa ng Digital na Disenyo
Nagsisimula ang aluminum vacuum casting sa CAD. Tinutukoy ng modelo ang geometry, kapal ng dingding, at mga detalye ng istruktura. Idinaragdag ang mga anggulo ng draft—karaniwan ay 2 hanggang 3 digri. May nakapaloob na shrinkage allowance. Ang aluminum ay lumiliit ng humigit-kumulang 1.5 porsyento habang nagpapatigas. Dapat mabawi ng disenyo.
Hakbang 2 — Gumawa ng Mabilis na Pattern ng Prototype
Paraan:
Ang padron ay ang pisikal na modelo ng bahagi. Maaari itong makinahin mula sa metal o dagta. Ngunit ang vacuum casting rapid prototyping ay umaasa sa mga additive na pamamaraan. Karaniwan ang SLA 3D printing. Gumagana rin ang iba pang mga proseso ng additive.
Ang disenyo ay hindi nangangailangan ng matitigas na kagamitan. Ang tradisyonal na investment casting ay mangangailangan ng metal die para sa wax injection. Aabutin iyon ng ilang linggo. Ang naka-print na disenyo ay handa na sa loob ng ilang araw. Ito ang susi sa mabilis na aluminum casting.
Hakbang 3 — Buuin ang Molde ng Pamumuhunan
Ang modelo ay inilulubog sa ceramic slurry, at isang pinong patong ng plaster ang bumabalot sa basang ibabaw. Ang siklo ng paglulubog at pagpapatong ay inuulit, unti-unting nabubuo ang maraming patong ng materyal. Pagkatapos mailapat ang bawat patong, ang balat ay natutuyo sa pagitan ng mga patong.
Kapag ang shell ay umabot na sa sapat na kapal, ang modelo ay tinatanggal. Pagkatapos ay isinasailalim ito sa isang proseso ng burn-out sa isang kiln. Ang naka-print na resin ay natutunaw at nagiging singaw, na sa huli ay nag-iiwan ng isang ceramic shell. Sa puntong ito, ang molde ay handa nang gamitin sa vacuum casting ng aluminum.
Hakbang 4 — I-vacuum ang Aluminum sa Molde
Ang hulmahan ay inilalagay sa silid ng vacuum. Ibinubuhos ng operator ang tinunaw na aluminyo sa ilalim ng mga kondisyon ng vacuum.
Ang vacuum environment ay nakakatulong na mapabuti ang daloy ng metal. Pinapayagan nito ang tinunaw na aluminyo na maabot ang mga manipis na pader na lugar na hindi maaaring matakpan ng air casting at inaalis ang mga natunaw na gas mula sa natunaw bago ang solidification. Ang resultang casting ay may mataas na densidad at tumpak na nire-reproduce ang mga pinong detalye.
Ang hakbang na ito ang nagtatakda ng kalidad ng prototype ng aluminum vacuum casting. Nababawasan ang porosity, at pinahuhusay ang mga mekanikal na katangian.
Hakbang 5 — Pagproseso Pagkatapos
Natanggal ang seramikong balat. Nalantad ang hilaw na hulmahan. Tinanggal ang mga pintuan.
Ang CNC machining ay nagdadala ng mga kritikal na ibabaw sa mga huling sukat. Pinopino ng heat treatment ang microstructure at pinapabuti ang mga mekanikal na katangian. Ang surface finishing ay nagdaragdag ng resistensya sa kalawang o kalidad ng estetika. Binibigyang-patunay ng inspeksyon ang mga sukat, panloob na kalidad, at kondisyon ng ibabaw.
Nakukumpleto nito ang proseso ng aluminum vacuum casting. Ang huling bahagi ay handa na para sa pagsubok, pag-assemble, o karagdagang pag-develop. Ang buong cycle mula sa CAD hanggang sa natapos na bahagi ay karaniwang dalawa hanggang tatlong linggo. Iyan ang bentahe para sa metal rapid prototyping. Ang bahagi ay tunay na metal. Mas maikli ang iskedyul. Nababawasan ang panganib.
Mga Bentahe ng Aluminum Vacuum Casting para sa Rapid Prototyping
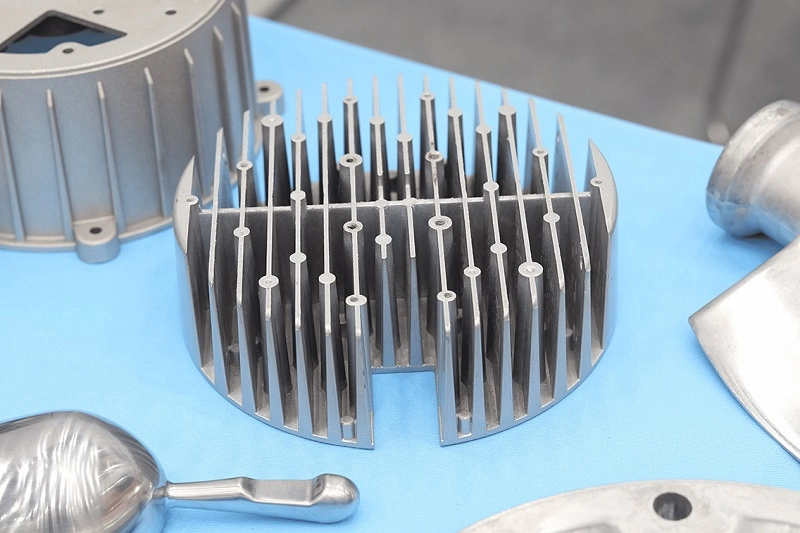
1. Pagsubok sa Tunay na Materyal na Aluminyo
May mga limitasyon ang mga plastik na prototype. Nagpapakita ang mga ito ng iba't ibang katangian ng pagbaluktot, mahina ang thermal conductivity, at may posibilidad na mabali sa mga lugar kung saan ang metal ay maaaring sumailalim sa plastic deformation. Nalulutas ng aluminum vacuum casting ang problemang ito. Ang mga bahagi ay gawa sa tunay na aluminum alloy at may mga mekanikal na katangian na naaayon sa mga bahagi ng produksyon. Ang mga sukatan tulad ng tensile strength, hardness, at fatigue response ay pawang nakakatugon sa mga kinakailangan.
Maaaring masukat ang mga katangiang thermal. Ang thermal conductivity, thermal expansion, at thermal cycling behavior ay pawang tumpak. Maaaring isagawa ang welding at machining validation. Dahil ang parehong materyal na ginamit ay ang huling bahagi, ang prototype ay kumikilos nang eksakto tulad ng huling bahagi.
2. Mas Mabilis na Pag-unlad Kung ikukumpara sa Tradisyonal na Paghahagis
Ang tradisyonal na paghulma ay nangangailangan ng matitigas na hulmahan. Ang mga hulmahang bakal ay inaabot ng ilang buwan upang magawa at magastos. Ang mabilis na prototyping ng vacuum casting ay hindi nakakalampas sa mga hakbang na ito. Ang mga modelo ay ginagawa sa pamamagitan ng 3D printing, ang mga ceramic shell ay maaaring makumpleto sa loob ng ilang araw, at ang mga bahagi ay maaaring ihulma sa loob ng isang linggo.
Napakabilis ng paglipat mula sa disenyo ng CAD patungo sa isang pisikal na bahagi. Hindi na kailangang i-lock in ang isang disenyo dahil sa mga gastos sa sunk molde bago ang pagpapatunay ng disenyo. Ito ang dahilan kung bakit malawakang ginagamit ang mabilis na proseso ng paghahagis ng aluminyo. Nagbibigay-daan ito sa produksyon ng mga functional castings batay sa mga digital na disenyo habang iniiwasan ang mahahabang siklo ng produksyon ng molde.
3. Kakayahan sa Komplikadong Heometriya
Pinapadali ng teknolohiyang vacuum ang pagpuno ng mga istrukturang may manipis na dingding na may kapal na kasingbaba ng 1 mm. Maaaring gumawa ng mga panloob na channel. Maaaring gumawa ng mga magaan na istruktura na may mga katangiang parang ribbed at lattice. Binabawasan ng mga pinagsamang istruktura ang oras ng pag-assemble.
Kayang hawakan ng prosesong ito ang mga detalyeng hindi maaabot ng makinarya at hindi kayang punan ng die casting. Iyan ang bentahe sa geometry ng prototype ng aluminum casting.
4. Kahusayan sa Gastos para sa Mababang Dami ng Produksyon
Ang mga gastos sa amag ay isang pangunahing balakid sa paggawa ng prototype ng metal, ngunit inaalis ng aluminum vacuum casting ang hadlang na ito. Ang mga ceramic mold ay nagsisilbing mga kagamitan sa produksyon at mas mura kaysa sa mga steel mold.
Ang prosesong ito ay angkop para sa maliliit na batch na produksyon, kabilang ang prototyping, mga sample ng inhinyeriya, at mga order sa maliliit na batch na pagsubok sa produksyon. Para sa mga order na may dami ng produksyon na 50 hanggang 100 piraso, ang halaga ng bawat yunit ay nananatili sa loob ng isang katanggap-tanggap na saklaw; para sa mas mataas na dami, ang die casting ay mas matipid.
Ang small-batch na produksyon ng mga piyesa ng aluminyo sa pamamagitan ng vacuum casting ay isang praktikal na pamamaraan para sa pre-production at testing. Tinutulay nito ang agwat sa pagitan ng single-unit 3D printing at full-scale na produksyon ng die-casting. Dito mismo nakasalalay ang estratehikong halaga ng mabilis na paggawa ng prototyping ng aluminyo.
Aluminum Vacuum Casting vs Iba Pang Paraan ng Paggawa
Paghahagis ng Vacuum ng Aluminyo vs. Pagmamakinang CNC
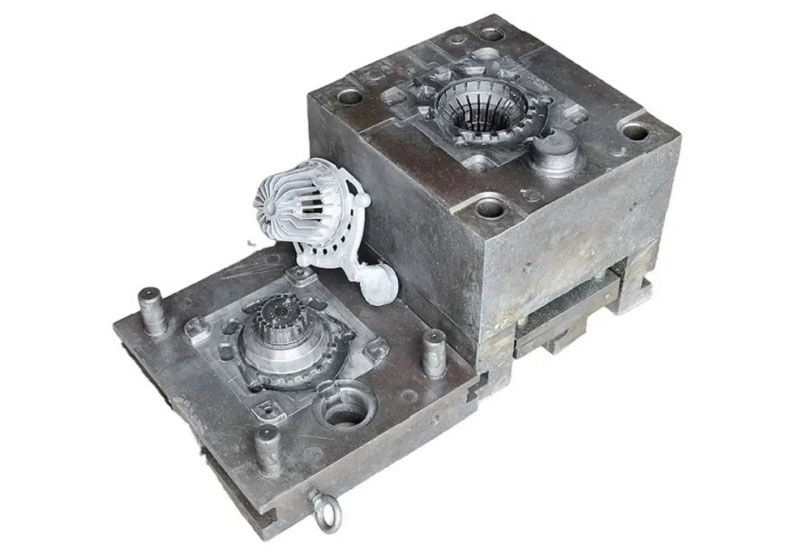
Parehong pamamaraan ang gumagawa ng mga bahaging metal. Magkaiba ang landas. Magkaiba rin ang resulta.
| Factor | Paghahagis ng Vacuum ng Aluminyo | CNC Machining |
| materyal | Cast aluminyo haluang metal | Aluminyo na billet |
| heometrya | Mahusay para sa mga kumplikadong hugis | Limitado sa pamamagitan ng pag-access sa tooling |
| Halaga ng pag-setup | Mas mababang gastos sa tool | Mas mataas na oras ng pagma-machining |
| Ganap na kawastuan | mabuti | Magaling |
| Pinakamahusay na volume | Low-medium | Low-medium |
Ang pagma-machine ay nagsisimula sa isang solidong bloke. Pinuputol nito ang materyal. Ang mga kumplikadong panloob na katangian ay mahirap o imposible. Ang aluminum vacuum casting ay nagsisimula sa isang molde. Ang mga kumplikadong hugis ay pinupuno. Ang geometry ay inihuhulma papasok, hindi pinuputol.
Para sa mga prototype na nangangailangan ng mga kumplikadong panloob na daanan o manipis na dingding, ang paghahagis lamang ang praktikal na landas. Para sa mga bahaging may mga simpleng geometriya at masikip na tolerance, maaaring mas direkta ang pagma-machining.
Paghahagis ng Vacuum ng Aluminyo vs. 3D Pagpi-print
Ang 3D printing ay gumagawa ng mga bahaging plastik o resina. Ang vacuum casting rapid prototyping ay gumagawa ng metal.
Ang mga materyales mismo ay nagpapakita ng mga tunay na katangian. Ang mga katangian ng cast aluminum ay naaayon sa mga katangian ng malawakang paggawa ng aluminum, samantalang ang mga bahaging 3D-printed ay hindi. Mayroon silang iba't ibang katangian ng pagbaluktot at mga paraan ng pagkasira, at hindi maaaring initin tulad ng metal.
Ang datos na nakuha mula sa pagsubok ng lakas ng mga bahaging naka-print sa 3D ay sumasalamin sa mga katangian ng plastik; ang datos na nakuha mula sa pagsubok ng lakas ng mga prototype ng aluminum cast ay sumasalamin sa mga katangian ng aluminyo. Ang mga resultang ito ay naaangkop sa malawakang produksyon.
Mas maganda ang dating ng ibabaw ng mga hinulma na bahagi. Kayang kopyahin ng mga ceramic shell ang mga pinong detalye. Hinihila ng vacuum ang metal papasok sa molde, na nagreresulta sa makinis na ibabaw. Sa kabilang banda, ang mga 3D-printed na bahagi ay may mga linya ng patong-patong at nangangailangan ng post-processing.
Aluminum Vacuum Casting vs Die Casting
Ang die casting ay angkop para sa malawakang produksyon. Ang mga hulmahan na bakal ay mahal at may mahabang lead time. Gayunpaman, mababa ang halaga ng bawat yunit para sa malakihang produksyon.
Ang aluminum vacuum casting ay para sa mga prototype at mababa ang volume. Mura ang mga ceramic mold at maikli ang lead time, ngunit mas mataas ang unit cost.
Sinusuportahan ng vacuum casting ang mga pag-ulit ng disenyo. Ang simpleng pagbabago sa digital na modelo ay nagbibigay-daan sa paggawa ng isang bagong molde sa loob ng ilang araw. Sa kabaligtaran, ikinukulong ng die casting ang disenyo sa isang molde na bakal, na ginagawang magastos at matagal ang mga pagbabago.
Ang mabilis na paghahagis ng aluminyo ay ang mainam na pagpipilian kapag ang disenyo ay hindi pa pinal; ang die casting ay ang pinakamahusay na opsyon kapag ang disenyo ay pinal na at ang dami ng produksyon ay sapat na upang bigyang-katwiran ang gastos sa molde.
Ipinapakita ng paghahambing na ang bawat pamamaraan ay may kanya-kanyang lugar. Ang metal rapid prototyping gamit ang vacuum casting ay nagtutugma sa agwat sa pagitan ng 3D printing at mass-production molds. Nagbibigay ito ng mga totoong bahagi ng metal para sa praktikal na pagsubok sa makatwirang halaga at sa loob ng makatwirang panahon. Dito nakasalalay ang halaga nito.
Makipagsosyo sa NOBLE para sa Aluminum Vacuum Casting at Kumpletong Solusyon sa Paggawa
Upang makagawa ng mga de-kalidad na prototype ng aluminyo, hindi sapat ang proseso ng paghahagis lamang. Mahalaga ang bawat yugto: pagsusuri ng disenyo, pagpili ng materyal, paggawa, paggamot sa ibabaw, at pag-assemble. Ang bawat hakbang ay nakakaapekto sa pagganap at pagiging maaasahan ng produkto.
Sa NOBLE, nag-aalok kami ng komprehensibong mga solusyon sa pagmamanupaktura para sa mga bahaging metal at plastik. Tinutulungan namin ang aming mga customer na gawing mga produktong handa nang gamitin sa produksyon ang kanilang mga ideya. Ang aming kadalubhasaan ay higit pa sa pagmamanupaktura; sinusuportahan namin ang buong proseso ng pagbuo ng produkto—mula sa tulong sa disenyo at prototyping hanggang sa precision machining, inspeksyon sa kalidad, at pag-assemble.
Komprehensibong Kakayahan sa Paggawa Mula Disenyo hanggang Pagpupulong
Nag-aalok ang NOBLE ng kumpletong hanay ng mga serbisyo upang suportahan ang iba't ibang yugto ng pagbuo ng produkto, kabilang ang:
- Suporta sa disenyo ng produkto at pagsusuri ng disenyo-para-sa-paggawa (DFM)
- Mabilis na paggawa ng prototype at mababang dami ng produksyon
- Pagproseso ng metal at precision machining
- Mga solusyon sa paggawa ng plastik
- Pagtatapos ng ibabaw at mga pangalawang operasyon
- Pag-assemble ng mga bahagi at pagsasama ng pangwakas na produkto
Sa pamamagitan ng pagsasama-sama ng suporta sa inhinyeriya at kadalubhasaan sa pagmamanupaktura, tinutulungan ng NOBLE ang mga customer na mabawasan ang oras ng pagbuo, ma-optimize ang mga disenyo ng bahagi, at gawing simple ang pamamahala ng supply chain.
Mga Sistema sa Pamamahala ng Kalidad at mga Sertipikasyon sa Industriya
Ang kalidad ay nakapaloob sa bawat yugto ng proseso ng pagmamanupaktura ng NOBLE. Ang aming mga sistema ng pamamahala ng kalidad ay idinisenyo upang matiyak ang pagkakapare-pareho, kakayahang masubaybayan, at patuloy na pagpapabuti sa buong produksyon.
ISO 9001:2015 : Ipinapakita ng sertipikasyong ito ang aming pangako sa nakabalangkas na pamamahala ng kalidad, pagkontrol sa proseso, at patuloy na pagpapabuti sa mga operasyon ng pagmamanupaktura.
ISO 13485:2016 : Sinusuportahan ng sertipikasyong ito ang aming kakayahang gumawa ng mga bahagi para sa mga aplikasyong may kaugnayan sa medikal kung saan mahalaga ang mahigpit na kontrol sa kalidad, dokumentasyon, at pagiging maaasahan ng proseso.
Ang mga sertipikasyong ito ay nagbibigay sa mga customer ng kumpiyansa na ang kanilang mga proyekto ay pinamamahalaan sa ilalim ng mga pamantayan ng kalidad na kinikilala sa buong mundo.
Mga Madalas Itanong: Tungkol sa Rapid Prototyping ng Aluminum Vacuum Casting
Angkop ba ang aluminum vacuum casting para sa rapid prototyping?
Oo. Lalo na kapag ang mga inhinyero ay nangangailangan ng mga gumaganang bahaging aluminyo nang hindi namumuhunan sa mga hulmahan ng produksyon. Mabilis na naghahatid ang proseso ng mga totoong prototype ng metal. Pinupuno nito ang puwang sa pagitan ng mga plastik na 3D print at kumpletong kagamitan sa produksyon.
Gaano kabilis magagawa ang mga prototype ng aluminum vacuum casting?
Ang timeline ay nakadepende sa part geometry at paraan ng paghubog. Mas mabilis ang mga simpleng hugis. Mas matagal ang mga kumplikadong geometry. Ngunit ang mabilisang mga prototype pattern—mga SLA print o machined masters—ay lubhang nagpapaikli sa lead time. Ang isang karaniwang proyekto mula sa CAD hanggang sa natapos na bahagi ay tumatagal ng dalawa hanggang tatlong linggo.
Anong mga haluang metal na aluminyo ang maaaring i-vacuum cast?
Karaniwan ang A356. Nag-aalok ito ng mahusay na kakayahang ihulma at mga mekanikal na katangian. Ginagamit din ang mga Al-Si alloy. Nagbibigay ang mga ito ng mahusay na fluidity at corrosion resistance. Karamihan sa mga sistema ng aluminum alloy na angkop para sa investment casting ay gumagana gamit ang aluminum vacuum casting. Ang partikular na alloy ay depende sa mga kinakailangan sa aplikasyon—lakas, ductility, o thermal conductivity.
Mas mainam ba ang aluminum vacuum casting kaysa sa CNC machining?
Ang sagot ay nakasalalay sa apat na salik.
- Mahalaga ang heometriya. Kayang hawakan ng paghulma ang mga kumplikadong panloob na hugis. Hindi ito maabot ng makinarya.
- Mahalaga ang dami. Para sa mababang dami, pareho itong magagamit. Para sa mataas na dami, maaaring mas matipid ang paghahagis.
- Mahalaga ang kinakailangang lakas. Ang mga hulmahang haluang metal ay may iba't ibang katangian mula sa mga hulmahang haluang metal. Dapat na akma ang disenyo.
- Mahalaga ang mga kinakailangan sa ibabaw. Ang pagma-machine ay lumilikha ng mas makinis na mga ibabaw. Ang paghulma ay maaaring mangailangan pangalawang pagtatapos.
Ang vacuum casting, rapid prototyping, at CNC machining ay hindi magkakumpitensya. Ang mga ito ay komplementaryo. Ang paghahagis ay lumilikha ng halos net na hugis. Ang machining ay nagdadala ng mga kritikal na ibabaw sa pangwakas na tolerance. Ang tamang pagpili ay nakasalalay sa bahagi at mga layunin ng proyekto.







