

pagpapakilala
Gumagawa ng disenyo ng wax. Binabalutan ito ng ceramic slurry. Natutunaw ang wax. Bubuhos ang tinunaw na metal. Nababasag ang ceramic. May natitira pang natapos na bahagi. Ito ang proseso ng investment casting—kilala rin bilang lost-wax casting.
Mahaba ang kasaysayan ng investment casting. Ginamit ito ng mga gumagawa ng alahas libu-libong taon na ang nakalilipas. Sa kasalukuyan, ito ay isang paraan ng pagmamanupaktura na may katumpakan na gumagawa ng mga bahagi na may masisikip na tolerance at makinis na mga ibabaw. Hindi kinakailangan ang pangalawang machining sa karamihan ng mga tampok.
Bakit malawakang ginagamit ang investment casting? Kayang hawakan ng prosesong ito ang mga kumplikadong heometriya na hindi makakamit sa pamamagitan ng machining, angkop para sa mga materyales na mahirap pandayin o i-weld, at ang surface finish nito ay nakakabawas sa pangangailangan para sa mga kasunod na operasyon sa machining.
Maraming uri ng industriya ang umaasa sa investment casting. Ginagamit ito ng industriya ng aerospace para sa mga blade ng turbine at mga bahaging istruktura; ginagamit ito ng larangan ng medisina para sa mga implant at mga instrumentong pang-operasyon. Ginagamit ito ng industriya ng automotive para sa mga turbocharger impeller at mga bahagi ng fuel system. Sa sektor ng industriya, ginagamit ito para sa mga balbula, bomba, at mga molde.
Ano ang Investment Casting?
Kahulugan ng Investment Casting
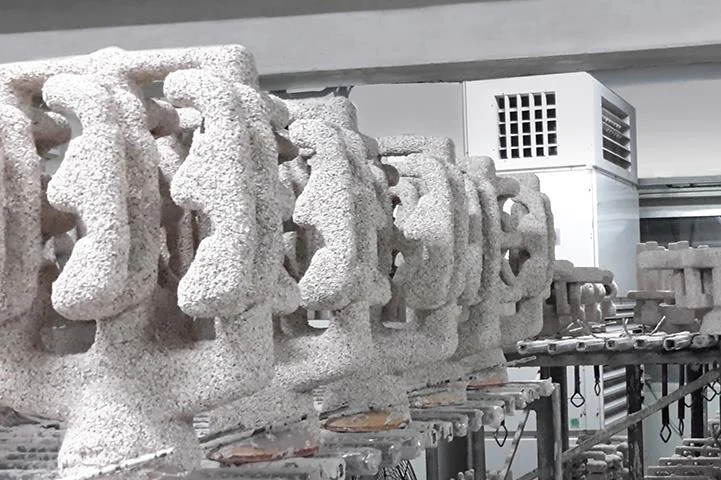
Ang investment casting ay ang proseso ng lost-wax. Gumagawa ng pattern ng wax. Isang ceramic mold ang itinatayo sa paligid nito. Natutunaw ang wax. Bubuhos ang metal. Nababasag ang ceramic. Nanatili ang bahagi.
Ang kasaysayan ay nagmula pa sa sinaunang Ehipto at Tsina. Ginamit ito ng mga mag-aalahas para sa mga palamuting ginto at tanso. Nagsimula ang produksiyong industriyal noong ika-20 siglo. Ang pangalang "pamumuhunan" ay hindi nangangahulugang pera. Ito ay nagmula sa lumang salitang Pranses na investir—takpan o palibutan. Ang seramikong shell ay naglalagay ng disenyo ng wax. Ang terminong ito ay natigil.
Paano Gumagana ang Proseso ng Investment Casting
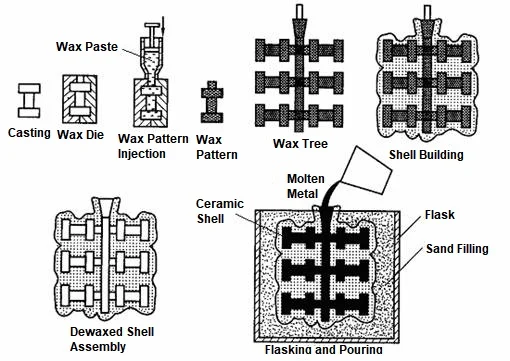
-
Gumawa ng pattern ng wax
Matapos ma-machine ang metal molde, ibubuhos ang wax dito. Ito ang lilikha ng wax pattern. Maraming wax pattern ang nakakonekta sa isang central wax sprue. Ang buong assembly ay parang isang puno. Ang "puno" na ito ang nagtatakda kung gaano karaming bahagi ang maaaring magawa sa bawat pagbubuhos.
-
Gumawa ng isang seramikong shell
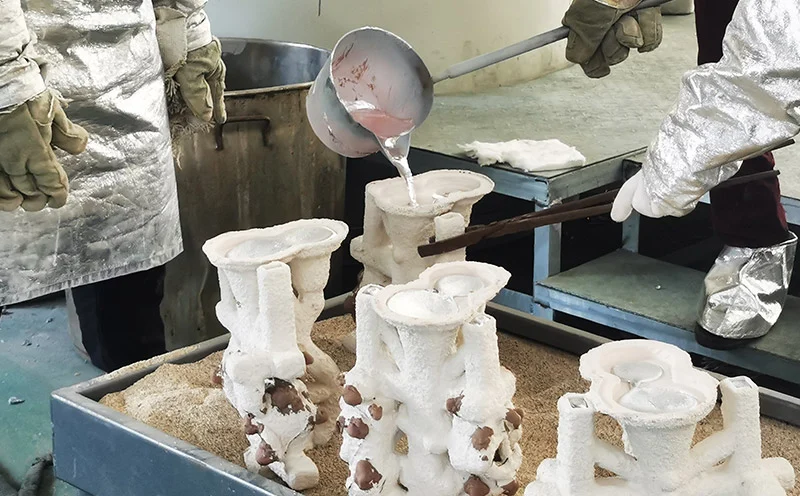
Isawsaw ang wax mold sa ceramic slurry. Maglagay ng isang patong ng pinong buhangin—ibig sabihin, plaster. Ulitin ang prosesong ito pagkatapos matuyo ang bawat patong. Pagkatapos ng anim hanggang walong patong, isang matibay na ceramic shell ang mabubuo sa paligid ng wax mold.
-
Tanggalin ang wax
Ang balat ay inilalagay sa oven. Ang pagkit ay natutunaw at sumisingaw, na nag-iiwan ng isang guwang na lukab. Ang lukab na ito ay eksaktong tumutugma sa hugis ng bahagi.
-
Ibuhos ang tinunaw na metal
Ang tinunaw na metal ay ibinubuhos sa isang pinainit na ceramic mold. Maraming iba't ibang materyales ang magagamit, kabilang ang stainless steel, carbon steel, aluminum alloys, titanium alloys, nickel-based superalloys, cobalt alloys, bronze, at brass. Ang bawat materyal ay may kanya-kanyang partikular na mga parameter ng paghahagis.
-
Palamigin at basagin ang balat
Ang metal ay tumigas. Ang seramikong balat ay nababasag. Ang mga pneumatic hammer o vibratory equipment ang gagawa ng trabaho. Ang puno ay pinuputol. Ang mga indibidwal na hulmahan ay magkakahiwalay.
-
Tapusin ang bahagi
Tanggalin ang gate at sprue. Maaaring sumunod ang heat treatment. Makinahin ang bahagi upang lumikha ng mga katangiang hindi makakamit sa pamamagitan lamang ng paghahagis. Pinapabuti ng pagpapakintab ang ibabaw. Siyasatin ang bahagi upang mapatunayan ang mga sukat at integridad. Sa puntong ito, kumpleto na ang investment casting at handa nang magpatuloy sa susunod na yugto.
Mga Pangunahing Bentahe ng Investment Casting
Ang investment casting ay pinipili para sa mga bahaging may mataas na halaga dahil nag-aalok ito ng antas ng katumpakan na hindi kayang tapatan ng ibang proseso. Malawak ang mga bentahe nito, at ang bawat isa ay nakakaapekto sa gastos, kalidad, o lead time.
1. Napakahusay na Dimensional Accuracy
Ang paggawa na halos kasing-hugis ng net ay nangangahulugan na ang mga bahagi ay ginagawa na may mga sukat na malapit sa kanilang huling sukat. Binabawasan nito ang pangangailangan para sa machining, pinapabuti ang pagkakapare-pareho ng produkto, at nagreresulta sa mas mahigpit na mga pag-assemble. Nag-aalok ito ng direktang benepisyo para sa mga bahaging nangangailangan ng mahigpit na tolerance—tulad ng mga blade ng turbine at mga instrumento sa pag-opera.
2. Superior Surface Tapos
Ang mga molde na gawa sa seramiko at wax ay may makinis na mga ibabaw, na nagreresulta sa makinis na ibabaw sa huling bahagi ng metal. Ang paggiling at pagpapakintab ay pinapanatili sa pinakamababa, na nagbubunga ng mas magandang anyo. Bukod pa rito, dahil nababawasan ang mga depekto sa ibabaw, napabubuti ang pagganap ng pagkapagod.
3. Kakayahang Gumawa ng mga Komplikadong Heometriya
Ang investment casting ay maaaring makagawa ng mga hugis na hindi makakamit sa pamamagitan ng machining. Ang kapal ng dingding ay maaaring kasing nipis ng 1 milimetro. Maaaring mabuo ang mga panloob na cooling channel. Maaaring makamit ang mga kumplikadong kurba na kung hindi man ay mangangailangan ng five-axis machining. Maaaring pangasiwaan ang mga undercut feature na kung hindi man ay mangangailangan ng mga espesyal na cutting tool.
Ang mga kumplikadong disenyo ay maaaring makabawas sa mga gastos sa pagmamanupaktura dahil maraming proseso ang pinagsasama-sama sa isang hakbang. Ang mga bahaging dati ay nangangailangan ng hinang, machining, at pag-assemble ay maaari na ngayong ihulma bilang isang piraso.
4. Malawak na Saklaw ng mga Metal na Nahuhulma
| Ferrous metal | bakal na karbon, hindi kinakalawang na asero, bakal na pangkasangkapan |
| Non-ferrous | aluminyo, tanso, bronse |
| Mga haluang metal na may mataas na pagganap | titanium, nickel superalloys, cobalt alloys |
Ang prosesong ito ay gumagana sa halos anumang hulmahang haluang metal. Ang kakayahang umangkop na ito ay bihira sa katumpakan ng paggawa.
5. Napakahusay na Pag-uulit
Pare-pareho ang mga disenyo ng wax. Kinokontrol ang proseso ng ceramic shell. Mahigpit ang inspeksyon sa kalidad. Ang produksyon ng libu-libo o milyun-milyong bahagi ay nananatiling pareho ang mga sukat. Makakamit ang malawakang produksyon na may mahigpit na tolerance.
6. Nabawasang mga Pangangailangan sa Pagma-machine
Dahil ang mga hulmahan ay halos hugis-net, nababawasan ang mga gastos sa pagma-machining. Nadadagdagan ang bilis ng produksyon dahil mas kaunting materyal ang kailangang tanggalin. Nababawasan ang pagkasira ng tool. Nababawasan ang mga gastos sa paggawa. Karaniwan para sa mga bahagi na nangangailangan lamang ng mga operasyon sa pagtatapos—tulad ng mga gear blank, mga valve bodies, mga structural fitting.
7. Mas Mahusay na Paggamit ng Materyales
Ang paggawa na halos kasinghugis ng net ay nangangahulugan ng mas kaunting scrap. Ang pagma-machine mula sa bar stock ay nag-aalis ng 80% ng materyal, samantalang ang investment casting ay nangangailangan lamang ng pag-alis ng gate at sprue. Para sa mga mamahaling alloy—tulad ng titanium at nickel-based superalloys—makabuluhan ang mga matitipid sa gastos. Dahil sa mas kaunting basura ng metal, mas napapalakas din ang sustainability.
8. Higit na Flexibility ng Disenyo
Matagumpay na naipatupad ang mga kumplikadong disenyo ng inhinyeriya. Nakamit ang pagbawas ng timbang sa pamamagitan ng paggamit lamang ng materyal kung kinakailangan. Ang pagsasama ng mga bahagi ay nag-alis ng pangangailangan para sa mga hinang na asembliya. Dahil ang mga bahagi ay hinuhulma bilang isang piraso sa halip na binuo mula sa maraming bahagi, pinahusay ang pagganap ng produkto. Ang kalayaan sa disenyo na inaalok ng investment casting ang pinakamalaking bentahe nito.
Mga Limitasyon ng Investment Casting
Ang bawat proseso ng pagmamanupaktura ay may kasamang mga kompromiso. Ang investment casting ay hindi eksepsiyon. Totoo ang mga bentahe nito, ngunit gayundin ang mga limitasyon nito. Ang pagbalewala sa mga limitasyong ito ay maaaring humantong sa mahinang disenyo ng bahagi at hindi inaasahang mga gastos.
1. Mas Mataas na Gastos sa Paggawa ng mga Kagamitan
Magastos makinahin ang mga wax injection dies. Ang paggawa ng tool ay nangangailangan ng katumpakan at oras. Malaki ang paunang puhunan. Ang pagbawi ng gastos ay nangangailangan ng sapat na dami ng produksyon. Para sa mga piyesa na may mababang volume, ang gastos sa bawat piyesa ng tooling ay maaaring maging napakamahal.
2. Mas Mahabang Siklo ng Produksyon
Ang bawat yugto ay nagdaragdag ng oras sa proseso. Ang paggawa ng hulmahan ay tumatagal ng ilang araw; ang mga patong ay dapat hayaang matuyo sa pagitan ng mga aplikasyon; ang dewaxing ay tumatagal ng ilang oras; at ang pagpapaputok ng hulmahan ay nangangailangan ng tumpak na kurba ng pag-init. Sinusundan ito ng paghahagis at pagtatapos. Ang investment casting ay maaaring makagawa ng mga bahagi sa loob lamang ng ilang segundo. Sa kabilang banda, ang lost-wax casting ay tumatagal ng ilang araw o linggo. Ang lead time ay mas matagal.
3. Mga Limitasyon sa Sukat
Ang mga disenyo ng wax ay marupok. Ang malalaking disenyo ay nababago dahil sa sarili nitong bigat. Ang mga ceramic shell ay nagiging mabigat at mahirap hawakan. Ang malalaking hulmahan ay hindi praktikal. Ang praktikal na limitasyon sa laki ay nasa humigit-kumulang 300 mm ang diyametro. Ang mas malalaking bahagi ay nangangailangan ng paghulma ng buhangin o iba pang proseso.
4. Kahinaan ng mga Disenyo ng Wax
Yumuyuko ang wax. Nababasag ang wax. Nababago ang kulay ng wax kapag nagbago ang temperatura. Ang pag-iimbak ay nangangailangan ng kontroladong mga kondisyon. Ang transportasyon ay nangangailangan ng maingat na pagbabalot. Kinakailangan ang mga pag-iingat sa paghawak. Ang sirang disenyo ng wax ay nagreresulta sa depektibong paghulma.
5. Sensitibidad ng Seramik na Shell
Nangyayari ang pagbibitak ng shell habang pinapainit o pinapalamig. Nakakaapekto ang kahalumigmigan sa pagkakabit ng ceramic. Ang thermal shock ay nagdudulot ng delamination. Ang kalidad ng amag ay nakasalalay sa kasanayan ng operator at kontrol sa kapaligiran. Ang mga depekto sa shell ay direktang nalilipat sa bahaging metal.
6. Mas Mataas na Gastos para sa mga Simpleng Bahagi
Para sa mga simpleng heometriya, labis-labis ang investment casting. Mas mura ang sand casting. Mas mabilis ang machining mula sa bar stock. Ang forging ay nakakagawa ng mas matibay na bahagi. Mas matipid ang stamping sa mataas na volume. Hindi matipid ang investment casting para sa mga bahaging maaaring gawin gamit ang mas simpleng mga pamamaraan.
7. Mas Mabagal na Bilis ng Produksyon
Kinakailangan ang maraming yugto. Kasangkot ang mga manu-manong operasyon. Ang paggawa ng shell ay hindi ganap na awtomatiko. Komplikado ang pag-iiskedyul ng produksyon. Ang die casting ay nakakagawa ng libu-libong piyesa bawat araw. Ang investment casting naman ay nakakagawa ng daan-daan sa pinakamabuti. Dapat makatotohanan ang pangangailangan sa dami.
8. Mga Potensyal na Depekto sa Paghahagis
Nabubuo ang porosity ng gas kapag lumalabas ang mga dissolved na gas habang nagpapatigas. Ang pag-urong ay lumilikha ng mga butas sa makakapal na bahagi. Nangyayari ang cold shuts kapag hindi nag-fuse ang mga metal stream. Ang mga misruns ay resulta ng hindi sapat na daloy ng metal. Ang mga ceramic inclusion ay nagmumula sa mga piraso ng shell. Nabubuo ang mainit na punit habang lumiliit ang solidification.
Ang bawat depekto ay may sanhi. Ang bawat sanhi ay may pag-iwas. Ang wastong pagkontrol sa proseso ay nakakabawas ng mga depekto. Ngunit ang investment casting ay hindi walang depekto. Ang proseso ay nangangailangan ng kasanayan, disiplina, at pagkontrol sa kalidad sa bawat yugto.
Pagputol ng Pamumuhunan vs Iba Pang Proseso ng Paghahagis
Paghahagis ng Pamumuhunan vs. Buhangin Casting
| Factor | Pagputol ng Pamumuhunan | Buhangin Casting |
| Ganap na kawastuan | Masikip (±0.1 mm tipikal) | Maluwag (±1.0 mm karaniwan) |
| ibabaw tapusin | Makinis (3.2 µm Ra) | Magaspang (12.5 µm Ra) |
| gastos | Mas mataas bawat bahagi sa mababang dami; mas mababa sa mataas na dami | Mas mababa bawat bahagi; mas mainam para sa malalaking bahagi |
| Laki ng bahagi | Limitado (~300 mm ang pinakamataas) | Walang limitasyon (mga bahaging nasa sukat ng metro) |
| kaguluhan | Mataas (manipis na pader, panloob na mga daanan) | Mababa hanggang katamtaman |
Panalo ang investment casting sa katumpakan at pagtatapos. Panalo naman ang sand casting sa laki at paunang gastos. Ang pagpili ay depende sa mga kinakailangan ng bahagi.
Paghahagis ng Pamumuhunan vs. Mamatay Casting
| Factor | Pagputol ng Pamumuhunan | Mamatay Casting |
| Bilis ng produksyon | Mabagal (mga araw bawat batch) | Mabilis (segundo bawat putok) |
| pagkamakina | Mga wax die, mga ceramic shell | Matigas na bakal na die |
| kagamitan | Malawak na saklaw (ferrous, non-ferrous, high-temp alloys) | Limitado sa mga non-ferrous (aluminum, zinc, magnesium) |
| Katumpakan | Napakataas | Mataas |
| aplikasyon | Mga kritikal na bahagi, mababa-katamtamang dami | Mga piyesa ng mamimili na may mataas na volume |
Mas mabilis ang die casting. Ang investment casting ay humahawak ng mas maraming materyales at mas kumplikadong geometry. Ang cross-over point ay depende sa dami ng produksyon at mga kinakailangan sa materyal.
Paghahagis ng Pamumuhunan vs Machining
| Factor | Pagputol ng Pamumuhunan | machining |
| Materyal na basura | Mababa (near-net na hugis) | Mataas (pagbuo ng chip) |
| kaguluhan | Mataas (mga panloob na tampok na inihagis) | Limitado (mga limitasyon sa pag-access sa tool) |
| gastos | Mas mababa sa mataas na volume | Mas mababa sa mababang volume |
| Katumpakan | Maganda, ngunit maaaring mangailangan ng finish machining | Magaling |
| Dami ng produksyon | Angkop para sa mga pagpapatakbo ng produksyon | Angkop para sa mga prototype at maliliit na batch |
Mahusay na ginagamit ng investment casting ang materyal. Tinatanggal ng machining ang materyal na nabayaran na. Para sa mga mamahaling haluang metal, nakakatipid nang malaki sa gastos ang paghahagis. Para sa mga simpleng bahagi na may masisikip na tolerance, nananatiling mas mainam na pagpipilian ang machining. Ang dalawang proseso ay komplementaryo, hindi mapagkumpitensya. Maraming investment castings ang sumasailalim sa finish machining upang makamit ang mga kritikal na dimensyon. Ang kombinasyon ay nag-aalok ng pinakamahusay sa parehong pamamaraan.
Mga Industriya na Nakikinabang sa Investment Casting
Ang investment casting ay nagsisilbi sa mga industriyang may mahigpit na kinakailangan para sa katumpakan, integridad ng materyal, at kumplikadong heometriya. Ang bawat industriya ay may kanya-kanyang dahilan sa pagpili ng prosesong ito.
Aerospace
Mga blade ng turbocharger, mga bahagi ng istruktura ng airframe, at mga bahagi ng sistema ng gasolina. Ang mga bahaging ito ay dapat makatiis sa matinding temperatura at mga cyclic load. Ang investment casting ay nagbibigay-daan sa paggawa ng mga internal cooling channel at mga istrukturang may manipis na dingding na hindi makakamit sa pamamagitan ng machining. Ang mga nickel-based superalloy at titanium ang mga karaniwang materyales. Ang pagkasira ay talagang hindi kinukunsinti.
Automotiw
Mga gulong ng turbocharger. Mga manifold ng tambutso. Mga bahagi ng fuel injection. Ang pagbawas ng timbang at paglaban sa init ang nagtutulak sa pagpili. Ang investment casting ay naghahatid ng halos netong mga hugis na nangangailangan ng kaunting machining. Ang dami ng produksyon ay katamtaman hanggang mataas. Ang proseso ay nakikipagkumpitensya sa forging at die casting para sa mga partikular na aplikasyon.
Medikal
Mga instrumentong pang-operasyon. Mga orthopedic implant. Mga dental prosthetics. Kinakailangan ang biocompatibility at corrosion resistance. Ang mga stainless steel, cobalt-chromium alloys, at titanium ay hinuhulma sa masikip na tolerance. Dapat makinis ang ibabaw upang maiwasan ang bacterial adhesion. Natutugunan ng investment casting ang mga kinakailangang ito nang walang labis na post-processing.
Langis at Gas
Mga katawan ng balbula. Mga pabahay ng bomba. Mga bahagi ng kagamitang nasa ilalim ng butas. Ang mga bahaging ito ay nakakaranas ng mataas na presyon, mga kinakaing unti-unting likido, at mga kapaligirang nakasasakit. Mahalaga ang pagpili ng materyal. Karaniwan ang mga duplex stainless steel at nickel alloy. Ang investment casting ay lumilikha ng mga kumplikadong panloob na daanan ng daloy na kinakailangan ng mga bahaging ito.
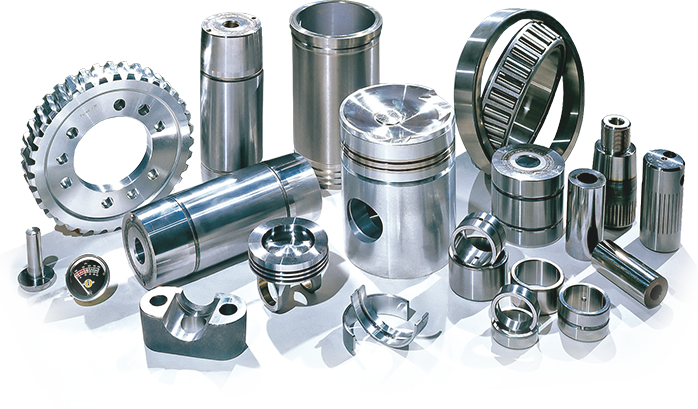
Kagamitang Pang industriya
Mga blangko ng gear. Mga braso ng pingga. Mga asembliya ng bracket. Makinarya sa agrikultura. Kagamitan sa konstruksyon. Ang pagsasama-sama ng mga bahagi ay isang pangunahing benepisyo. Maraming bahagi ang hinuhulma bilang isang piraso. Pinapasimple ang asembliya. Nababawasan ang bigat. Bumubuti ang pagiging maaasahan.
Sa dagat
Mga Propeller. Mga impeller ng bomba. Mga bahagi ng sistema ng tubig-dagat. Mahalaga ang resistensya sa kalawang sa tubig-alat. Ang tanso, aluminyo, at duplex stainless steel ay hinuhulma ayon sa hugis. Ang investment casting ay nagbibigay ng makinis na ibabaw na nakakabawas sa drag at nagpapabuti sa kahusayan.
Food Processing
Mga Balbula. Mga Kabit. Mga bahagi ng bomba. Ang disenyong sanitary ay nangangailangan ng makinis na mga ibabaw at resistensya sa kalawang. Ang hindi kinakalawang na asero ang materyal na pinipili. Ang investment casting ay gumagawa ng mga bahagi na walang mga siwang o matutulis na sulok kung saan maaaring magtago ang bakterya. Ang pagtatapos ng ibabaw ay nakakatugon sa mga kinakailangan ng FDA nang walang karagdagang pagpapakintab.
pagtatanggol
Mga bahagi ng baril. Mga bahagi ng aerospace. Mga bahagi ng sasakyan. Ang mga detalye ng militar ay nangangailangan ng mataas na pagiging maaasahan. Mahalaga ang integridad ng materyal. Ang investment casting ay nagbibigay ng kakayahang maulit at kontrol sa kalidad na kinakailangan ng mga programa sa depensa.
Power Generation
Mga talim ng turbine. Mga bahagi ng gas turbine. Mga bahagi ng steam turbine. Kinakailangan ang mga haluang metal na may mataas na temperatura. Ang investment casting ay lumilikha ng mga hugis ng airfoil at mga panloob na geometry ng paglamig na nagbibigay-daan sa mga pagtaas ng kahusayan. Ang proseso ay lubhang kailangan para sa modernong pagbuo ng kuryente.
Ang mga pangunahing dahilan sa pagpili ng investment casting ay iba-iba sa iba't ibang industriya. Ang sektor ng aerospace ay nangangailangan ng mga kumplikadong cooling channel; ang larangan ng medisina ay nangangailangan ng biocompatibility at surface finish; ang industriya ng automotive ay nangangailangan ng pagbawas ng timbang; at ang sektor ng langis at gas ay nangangailangan ng corrosion resistance. Ang pagkakatulad ng mga industriyang ito ay ang performance na inaalok ng prosesong ito ay walang kapantay sa ibang mga proseso.
Kailan Mo Dapat Piliin ang Investment Casting?
Kung gagamitin ang investment casting ay nakasalalay nang malaki sa ilang praktikal na konsiderasyon. Kung ang sagot sa karamihan ng mga tanong na ito ay oo, malamang na angkop ang prosesong ito.
Mga Kumplikadong Geometry
Mahirap ba o imposibleng makamit ang hugis ng bahagi sa pamamagitan ng machining? Mayroon ba itong mga panloob na daanan, manipis na dingding, o masalimuot na kurba? Kung ikukumpara sa anumang iba pang paraan ng paghahagis, ang investment casting ay mas angkop upang pangasiwaan ang mga tampok na ito.
Mga Kinakailangan sa Katumpakan
Nangangailangan ba ang bahagi ng mahigpit na kontrol sa dimensyon? Mahalaga ba ang pagtatapos ng ibabaw para sa paggana o hitsura? Ang prosesong ito ay lumilikha ng mga hulmahang halos hugis-net, sa gayon ay binabawasan o inaalis ang pangalawang machining.
Mga Mamahaling Materyales
Gumagamit ba ang bahagi ng titanium, nickel-based superalloys, o iba pang mamahaling haluang metal? Binabawasan ng investment casting ang pag-aaksaya ng materyal. Walang nalilikhang mga chips, at dahil dito ay nababawasan ang mga scrap. Ang mga nagresultang matitipid sa gastos ay sapat na upang mabawi ang gastos sa molde.
Katamtaman hanggang Mataas na Dami ng Produksyon
Gumagawa ba kayo ng daan-daan o libu-libong piyesa taun-taon? Ang mga gastos sa hulmahan ay nakakalat sa buong proseso ng produksyon. Habang bumababa ang gastos sa bawat piyesa, nagiging matipid ang prosesong ito.
Mga Nabawasang Hakbang sa Pag-assemble
Maaari bang pagsamahin ang maraming bahagi sa iisang paghahagis? Tinatanggal ng investment casting ang mga hinang na asembliya at inaalis din ang pangangailangan para sa mga pangkabit, sa gayon ay binabawasan ang oras ng pag-assemble at pinapabuti ang pagiging maaasahan.
De-kalidad na Surface Finish
Kailangan ba ng bahagi ng makinis na ibabaw upang gumana nang maayos o upang matugunan ang mga pamantayan ng regulasyon? Ang mga ceramic housing ay maaaring magtampok ng mga pinong detalye at malinis na ibabaw, na nagpapaliit sa pangangailangan para sa pagpapakintab at paggiling.
Kailan Hindi Pinakamahusay na Pagpipilian ang Investment Casting?
Hindi angkop ang prosesong ito para sa lahat ng sitwasyon. Sa ilang mga kaso, kinakailangan ang ibang pamamaraan.
Mga Extra-Malaking Bahagi
Ang mga bahaging may diyametro o haba na higit sa 300 milimetro ay hindi angkop para sa prosesong ito. Ang disenyo ng wax ay masisira ang hugis, at ang ceramic shell ay magiging malaki at malutong. Ang sand casting ay maaaring gumamit ng malalaking bahagi sa mas mababang gastos.
Maliliit na Batch at Simpleng mga Bahagi
Ang mga simpleng bracket o flat plate ay hindi nangangailangan ng investment casting. Mas mabilis ang pagma-machine mula sa bar stock, at mas mura ang sand casting. Ang pagpapanday ay maaaring magbigay ng mas mahusay na mekanikal na katangian. Sa small-batch na produksyon, ang mga gastos sa molde na nauugnay sa investment casting ay hindi na mababawi.
Napakalaking Produksyon
Kayang gumawa ng mga piyesa sa loob ng ilang segundo ang die casting, habang ang investment casting ay tumatagal ng ilang minuto o oras. Para sa taunang dami ng produksyon na higit sa 100,000 yunit, mas matipid ang die casting o stamping. Ang pagkakaiba sa cycle time ang siyang mahalaga.
Mga Bahaging Mas Angkop para sa Pagpapanday o Pagmamakina
Ang mga bahaging istruktural na may mataas na lakas ay karaniwang ginagawa sa pamamagitan ng pagpapanday. Nag-aalok ang mga ito ng superior na istruktura ng butil at mas mahabang buhay ng pagkahapo. Ang mga simpleng cylindrical o prismatic na bahagi ay mas matipid sa paggawa sa pamamagitan ng machining. Ang lost-wax casting ay hindi ang mainam na proseso para sa lahat ng aplikasyon.
Ang prosesong ito ay espesyalisado at mahusay sa mga partikular na larangan. Kapag ang mga aplikasyon ay wala sa saklaw na ito, mas angkop ang ibang mga pamamaraan. Ang proseso ay dapat piliin batay sa mga katangian ng bahagi, sa halip na ang kabaligtaran.
Bakit Piliin ang NOBLE para sa Investment Casting at Paggawa ng Katumpakan?
Mahalaga ang tamang proseso. Gayundin ang kahalagahan ng tamang katuwang. Higit pa sa pagmamanupaktura ang ibinibigay ng NOBLE. Naghahatid kami ng mga solusyon sa inhenyeriya at produksyon mula konsepto hanggang sa tapos na produkto.
Mga Serbisyo sa Komprehensibong Paggawa
Ang NOBLE ang humahawak sa pagproseso ng metal at plastik. Malawak na kakayahan. Iba't ibang industriya. Iisang prototype o mataas na volume ng produksyon—ang mga pangkat ng inhinyeriya at produksyon ay malapit na nakikipagtulungan sa mga customer sa bawat yugto ng proyekto.
Mula sa Disenyo hanggang sa Pag-assemble
Ang produksyon ay bahagi lamang ng kwento. Ang NOBLE ay nagbibigay ng mga solusyon mula sa dulo hanggang dulo. Nakikipagtulungan kami mula sa pinakamaagang yugto ng disenyo. Ang mga teknikal na rekomendasyon ay nagpapabuti sa kakayahang magawa, binabawasan ang mga gastos sa produksyon, at pinapahusay ang pagganap ng produkto.
Saklaw ng aming pinagsamang daloy ng trabaho ang:
- Suporta sa Disenyo ng Produkto
- Pagsusuri sa Engineering
- Pagpili ng Materyal
- Paggawa ng Prototype
- Maramihang paggawa
- Paggamot sa Ibabaw
- Pagpupulong
- Pangwakas na inspeksyon
- Packaging at Delivery
Pinapadali ng one-stop approach na ito ang pag-unlad. Pinapanatili ang pare-parehong kalidad sa buong proseso. Walang mga kakulangan sa handoff. Walang pagturo ng mga tauhan.
Kalidad na Maaari Mong Pagkatiwalaan
Ang kalidad ang pundasyon ng bawat proyekto. Ang NOBLE ay nagpapatakbo sa ilalim ng mga internasyonal na kinikilalang sistema ng pamamahala ng kalidad.
Kasama sa aming mga sertipikasyon ang:
- ISO 9001: 2015 – Sistema ng Pamamahala ng Kalidad
- ISO 13485: 2016 – Sistema ng Pamamahala ng Kalidad para sa mga Kagamitang Medikal
Ang mga sertipikasyong ito ay nagpapakita ng aming pangako sa kalidad, pagkontrol sa proseso, pagsubaybay, at kasiyahan ng customer sa malawak na hanay ng mga industriya.
FAQ
Ano ang mga pangunahing bentahe ng investment casting?
Mataas na katumpakan ng dimensyon, mahusay na pagtatapos ng ibabaw, kakayahang gumawa ng mga kumplikadong heometriya, malawak na seleksyon ng materyal, at kaunting pag-aaksaya ng materyal.
Ano ang mga disbentaha ng investment casting?
Mataas na gastos sa paggamit ng mga kagamitan, mas mahabang oras ng paggawa, mga limitasyon sa laki, at mas mabagal na rate ng produksyon kumpara sa die casting.
Bakit mas mahal ang investment casting?
Ang paggawa ng wax pattern tooling at paggawa ng ceramic shell ay matrabaho at matagal. Ang proseso ay nangangailangan ng maraming yugto at mga bihasang operator, na nagtutulak ng gastos kada bahagi sa mababang dami.
Anong mga metal ang maaaring gamitin sa investment casting?
Mga carbon steel, stainless steel, tool steel, aluminum alloy, brass, bronze, titanium alloy, nickel-based superalloy, at cobalt-based alloy.
Angkop ba ang investment casting para sa malawakang produksyon?
Oo, para sa katamtaman hanggang sa mataas na dami kung saan ang gastos sa paggamit ng kagamitan ay binabayaran sa malalaking produksyon. Para sa napakataas na dami, ang die casting ay maaaring mas mabilis at mas mura.
Gaano katumpak ang paghahagis ng pamumuhunan?
Ang karaniwang mga tolerance ay ±0.1 mm hanggang ±0.2 mm, depende sa laki at heometriya ng bahagi. Ang ilang mga tampok ay maaaring humawak ng mas mahigpit na mga tolerance gamit ang kontrol sa proseso.
Anong mga industriya ang karaniwang gumagamit ng investment casting?
Aerospace, automotive, medikal, langis at gas, kagamitang pang-industriya, marino, pagproseso ng pagkain, depensa, at pagbuo ng kuryente.
Ano ang pagkakaiba ng investment casting at sand casting?
Ang investment casting ay nag-aalok ng mas mahigpit na tolerance, mas makinis na surface finish, at kakayahang makagawa ng mga kumplikadong internal features. Ang sand casting ay humahawak sa mas malalaking bahagi at may mas mababang gastos sa tooling ngunit nagbubunga ng mas magaspang na mga ibabaw at mas maluwag na tolerance.
Maaari bang makagawa ng mga bahaging may manipis na dingding ang investment casting?
Oo. Ang kapal ng pader hanggang 1 mm ay makakamit. Ang proseso ng ceramic shell at wax pattern ay nagbibigay-daan sa manipis na mga seksyon nang walang distortion.






