
Kinakailangan ang hinang. Gayunpaman, dito rin maaaring magkamali.
Ang problemang ito ay pinalala ng manipis na materyal. Isaalang-alang ang mga kapal na mula 1.5 mm hanggang 0.5 mm. Ang metal ay walang higpit. Mabilis na nawawala ang init. Ang isang maliit na pagkakamali ay maaaring magsunog ng butas. Ang isa pang pagkakamali ay maaaring magbaluktot sa buong panel. Ang ilang mga depekto ay nananatiling nakatago sa loob ng dugtungan.
Nasa ibaba ang isang praktikal na listahan ng mga "hindi dapat gawin" batay sa totoong karanasan sa tindahan. Ipinapaliwanag nito ang mga pinakamahirap na gawain at kung bakit nagdudulot ang mga ito ng problema — para maiwasan mo ang mga ito sa simula pa lang.
Sa ikalawang kalahati ng artikulo, tinipon ng mga inhinyero ng NOBLE ang ilang kapaki-pakinabang na tip para sa pagwelding ng manipis na sheet metal. Ang mga tip na ito ay magpapadali sa iyong mga proyekto sa pagwelding ng sheet metal. Narito ang mga ito — umaasa kaming magiging kapaki-pakinabang ang mga ito para sa iyo!
Mahinang Pagkontrol sa Init: Ang Unang Sanhi ng Manipis Sheet Metal Welding Pagbaluktot
Para sa sheet metal, ang init ay parang tabak na may dalawang talim. Kung hindi sapat, masisira ang weld. Kung sobra, mababaligtad ang bahagi.
1. Masyadong maraming kuryente, masyadong mabagal na bilis ng paglalakbay
Ito ang pinakakaraniwang pagkakamali. Maraming welder ang nagpapataas ng amperage para mas mabilis na gumana o para matiyak na "nasusunog" ang mga ito, ngunit sa manipis na metal, ang sobrang init na iyon ay nagiging sanhi ng matinding paglawak ng weld zone. Kapag lumamig ito, ang pagliit ay humihila sa metal palabas sa hugis — na humahantong sa mga kulot na gilid, angular distortion, o pag-ikot.
Ano ang nangyayari sa totoong buhay:
Ang isang 1.5 mm na piraso ay nagtatapos sa pagkakaroon ng mga nakaumbok o lumubog na mga batik sa likurang bahagi, at ang buong piraso ay nagiging pilipit at hindi nakahanay.
Mas mahusay na diskarte:
Gamitin ang pinakamababang posibleng kuryente na nagbibigay pa rin ng maayos na pagtagos, at kumilos nang mabilis. Para sa manipis na sheet metal, ang TIG (GTAW) o solid-wire MIG (GMAW) na may maliit na diyametrong alambre ay magagandang pagpipilian — parehong pinapanatili ang init na konsentrado at mas madaling kontrolin.
2. Mahahaba at tuluy-tuloy na mga hinang
Ang "isang mahaba at makinis na butil" ay maaaring maging isang sakuna sa sheet metal. Mas mabilis na naiipon ang init kaysa sa makatakas nito, lumalaki ang heat-affected zone (HAZ), at ang mga nakulong na stress ay humihila sa workpiece sa lahat ng uri ng hindi gustong mga hugis.
Mas mahusay na diskarte:
Gumamit ng intermittent welding — halimbawa, paglalagay muna ng tack, pagkatapos ay gumamit ng skip welding o stitch welding upang hayaang lumamig ang metal sa pagitan ng mga beads. Para sa materyal na wala pang 0.8 mm, iwasan ang tuluy-tuloy na pagwelding; gumamit na lang ng sunod-sunod na spot welds upang maiwasan ang burn-through.
3. Random na pagkakasunud-sunod ng hinang
Ang pag-welding nang random ay nagbibigay-daan sa mga stress na magtambak at maghila sa isa't isa nang walang anumang pagkakataong magbalanse.
Mas mahusay na diskarte:
Gumamit ng balanseng pagkakasunod-sunod at backstep welding kung maaari. Kung pinahihintulutan ng heometriya ng bahagi, magsalit-salit ng mga welding sa magkabilang gilid ng centerline — ang pag-urong sa isang gilid ay makakatulong na kanselahin ang pag-urong sa kabila.
Sa pamamagitan ng backstep welding (paglipat mula kaliwa pakanan sa pangkalahatan, ngunit pagwelding ng bawat maikling segment mula kanan pakaliwa), makokontrol mo rin ang paglawak na may posibilidad na magtulak sa mga plato na magkahiwalay.
Hindi Mahusay na Disenyo at Paghahanda ng Proseso: Pagkatalo Bago Ka Magsimula
Maraming distortion na ang nabubuo bago pa man tumama ang unang arc — lahat ng ito ay nakasalalay sa fixturing at disenyo.
4. Labis na puwang sa kasukasuan o sapilitang pagkakabit
Kapag ang mga bahagi ng sheet metal ay may malalaking puwang bago ikabit, kadalasang sinusubukan ng mga welder na bawiin ito sa pamamagitan ng pagdaragdag ng mas maraming filler metal o pagpapalakas ng kuryente. Lubos nitong pinapataas ang pag-urong habang pinapalamig — at kasama nito, ang distortion.
Ano ang nangyayari sa totoong buhay:
Ang hinang ay lumiliit nang higit sa nararapat, na naglalabas sa nakapalibot na metal sa hugis. Mas malaki ang puwang, mas lumalala ang distorsyon.
Mas mahusay na diskarte:
Kontrolin ang iyong pagkakabit. Para sa mga gawaing may katumpakan na sheet metal, sikaping magkaroon ng mga puwang sa pagitan ng mga dugtungan na wala pang 0.2–0.3 mm. Sa pamamagitan ng mahigpit na pagkakabit, maaari mo pang i-fuse ang dugtungan nang walang filler metal (autogenous welding). Nagbibigay ito sa iyo ng kaunting distortion, malinis na anyo, at walang paglilinis ng sobrang bead pagkatapos ng pag-weld. Sa manipis na sheet metal welding, hindi opsyonal ang mahigpit na pagkakabit. Ito ang pundasyon.
5. Walang matibay na pangkabit — o ang maling uri
Maraming baguhan ang nag-iisip na kaya nilang hawakan ang isang bahagi gamit ang kanilang mga kamay o maglagay ng isang pang-ipit at masasabing maayos na ito. Ngunit sa sandaling bitawan nila ito, bumabalik ang dating nito — kurbado.
Ano ang nangyayari sa totoong buhay:
Kung walang matibay na pagpipigil, ang metal ay gumagalaw nang eksakto kung saan sinasabi ng init — na bihirang mangyari kung saan mo ito gusto.
Mas mahusay na diskarte:
Ikabit ito nang maayos. Gumamit ng mga fixture na mahusay sa pagtatapon ng init — ang mga copper backing bar ay mainam na pagpipilian para sa manipis na sheet metal dahil mabilis nitong hinihila ang init at pinipigilan ang pagkasunog.
Kung gumagamit ka ng mga dami ng produksyon, mamuhunan sa mga nakalaang kagamitang panlaban sa distorsyon. Mas mabuti pa: dagdagan ang kontra-pagbaluktot (pag-prespring o pagbaluktot nang bahagya sa bahagi sa kabaligtaran ng inaasahang direksyon ng pag-urong). Kapag binitawan mo ito pagkatapos magwelding, ito ay babalik sa pagiging patag nito. Ganoon ka mananalo bago magsimula ang arko.
Teknik at mga Panlabas na Salik: Ang mga Detalye ang Magpapatibay o Magpapabagsak sa Pagwelding
Kahit na tama ang mga setting at maayos na pagkakakabit, ang maliliit na pagkakamali sa kung paano mo ginagalaw ang torch — o ang mga bagay na hindi mo napapansin bago magwelding — ay maaaring makasira sa isang bahagi.
6. Hindi maayos na anggulo ng torch o stick-out
Ang paghawak sa sulo nang patayo sa plato o paghila nito nang masyadong malayo ay magkokonsentra ng init sa isang lugar at madaling masunog ang manipis na metal. Sa kabilang banda, ang sobrang paglapit ay haharang sa iyong paningin sa puddle.
Ano ang nangyayari sa totoong buhay:
Magkakaroon ka ng undercut (mga uka na natunaw sa base metal sa kahabaan ng weld toe, na nagpapahina sa joint), kawalan ng fusion, o kahit na pagkalat ng weld metal at naging isang patak (overlap).
Mas mahusay na diskarte:
Panatilihin ang anggulo ng pagtulak na humigit-kumulang 10–15°. At panatilihin ang matatag na pagdikit — ang isang magandang tuntunin ay humigit-kumulang 10 beses ang diyametro ng alambre. Halimbawa, sa alambreng 0.9 mm, ang pagdikit na humigit-kumulang 9 mm ay mainam gamitin. Sa welding na manipis na sheet metal, ang anggulo ng torch at ang pagdikit ay hindi maliliit na detalye. Sila ang nagpapasya kung kapit ba o hindi ang weld.
7. Hindi paglilinis ng ibabaw
Diretso ang pagwelding sa ibabaw ng langis, kalawang, pintura, o mga natirang bahagi ng pagputol.
Ano ang nangyayari sa totoong buhay:
Ang mga kontaminante ay nabubulok sa ilalim ng arko at naglalabas ng mga gas na nakukulong sa hinang — na lumilikha ng porosity (maliliit na butas) o, mas malala pa, pagbibitak na dulot ng hydrogen. Alinman sa mga ito ay maaaring gawing isang nakatagong punto ng pagkabigo ang isang tila malakas na hinang.
Mas mahusay na diskarte:
Palaging linisin ang base metal bago gumawa ng arko. Gumamit ng nakalaang degreaser na susundan ng magaan na paggiling o pagsipilyo gamit ang alambre. Linisin ang hindi bababa sa 20–25 mm sa magkabilang gilid ng linya ng dugtungan. Para sa manipis na sheet metal welding, hindi opsyonal ang malinis na ibabaw. Ito ang pagkakaiba sa pagitan ng maayos na weld at ng nakatagong bitak.
8. Mabilis na paglamig pagkatapos ng hinang
Paglubog ng hinang sa tubig. Pagpapasabog nito gamit ang naka-compress na hangin. Ginagawa ang alinman para mas mabilis na mahawakan ang bahagi.
Ano ang nangyayari sa totoong buhay:
Ito ay lubhang mapanganib para sa integridad ng hinang. Ang mabilis na paglamig ay lumilikha ng matinding quenching stress — na mahalagang isang thermal shock — na maaaring maging sanhi ng pagbitak ng hinang o ng apektadong bahagi ng init kaagad o ilang sandali pagkatapos lumamig.
Mas mahusay na diskarte:
Hayaang lumamig nang natural ang bahagi sa payapang hangin. Para sa mga mahahalagang bahagi o mas makapal na dugtungan, takpan ang hinang ng tuyong buhangin o isang insulating blanket upang mas mapabagal ang bilis ng paglamig. Ang mabagal na paglamig ay nagbibigay-daan sa mga stress na unti-unting lumuwag sa halip na mabali ang metal.
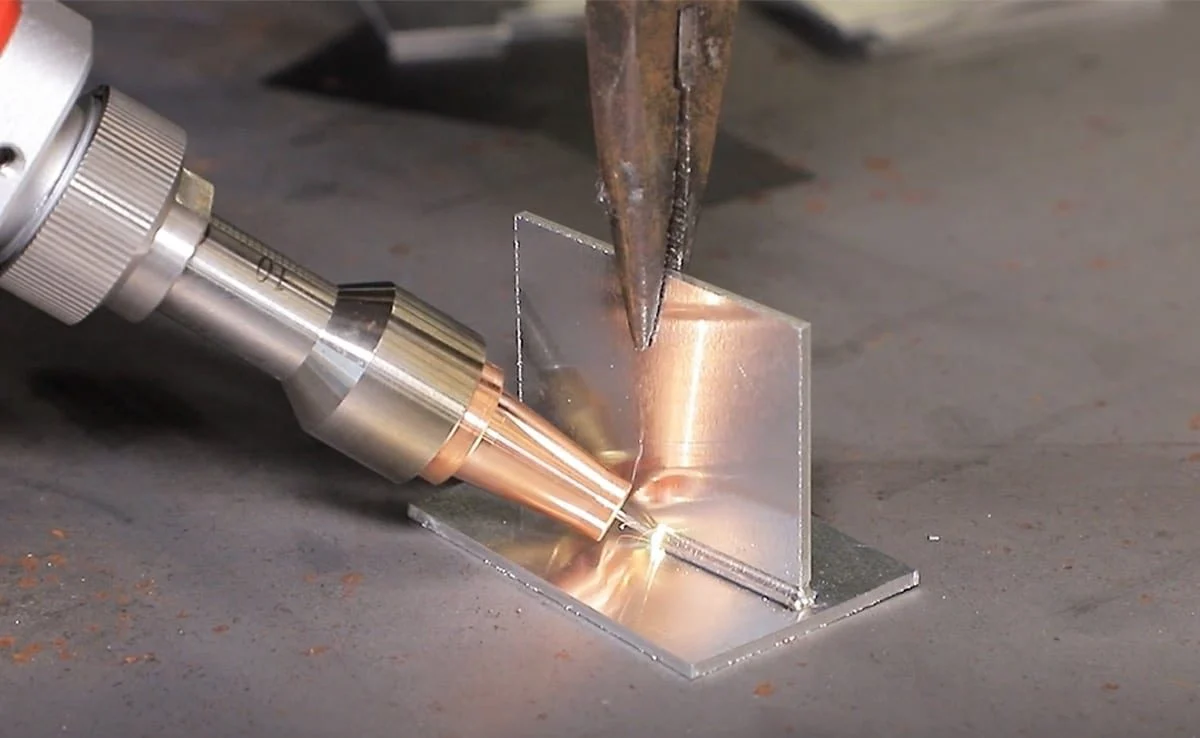
8 Tip para sa Pagwelding ng Manipis na Sheet Metal
Mahirap ang pagwelding ng manipis na sheet metal. Ang mga pinakakaraniwang problema — distortion, burn-through, at kawalan ng fusion — ay maaaring makadismaya kahit sa mga bihasang welder. Ngunit sa tamang paraan, makakakuha ka ng malinis at matibay na mga weld nang hindi nasisira ang bahagi. Narito ang walong tip para matulungan kang makamit iyon.
1. Piliin ang Tamang Proseso
Hindi lahat ng proseso ng hinang ay pantay-pantay pagdating sa manipis na materyal. Pumili ng paraan na naglalabas ng kaunting init hangga't maaari at nakakabawas ng distorsyon.
- TIG (GTAW)Nagbibigay ng masikip na arko at tumpak na kontrol sa puddle. Mainam para sa manipis na sheet. Mabilis ang resistance spot welding. Halos walang distortion. Mahusay kung saan ito gumagana.
- Lugar ng paglaban hinang is napakabilis at halos hindi lumilikha ng distorsyon, kaya isa itong mahusay na pagpipilian kung saan naaangkop.
Iwasan ang mga prosesong may mataas na init. Stick welding. Spray transfer MIG. Parehong mali para sa mga manipis na gauge.
2. Panatilihing Mababa ang Kasalukuyang Agos
Gamitin ang pinakamaliit na kuryente na nagbibigay pa rin ng maayos na fusion. Ang sobrang kuryente ay direktang tumatagos sa base metal. Kapag kulang, mawawala ang fusion o magkakaroon ng malamig at parang lubid na bead na hindi tumatagos.
Hanapin ang tamang lugar. Kung may pag-aalinlangan, magsimula sa mababa. Unti-unting pagbutihin ang paggamit. Sa thin sheet metal welding, ang pagkontrol sa kuryente ang pinakamahalaga.
3. Kumilos nang Matatag at Mabilis
Habang tumatagal ang arko sa isang lugar, mas maraming init ang sumisipsip sa nakapalibot na metal — at mas maraming distorsiyon ang iyong makukuha. Mabilis at patuloy na gumalaw upang mabawasan ang pagkakalantad sa init at mapanatiling maliit ang heat-affected zone (HAZ).
Mahalagang punto: Huwag magtagal. Huwag mag-ugoy-ugoy o maghabi maliban kung kinakailangan. Ang pare-parehong bilis ang panalo.
4. Gumamit ng Maikling Haba ng Arc
Anuman ang prosesong ginagamit mo, panatilihing maikli ang arko. Gawing maikli hangga't maaari nang hindi naiipit ang elektrod sa puddle.
Isang maikling arko:
- Nananatiling matatag at nakatutok
- Inilalagay ang init kung saan ito eksaktong kinakailangan
- Binabawasan ang pagkawala ng init sa nakapaligid na hangin
- Binabawasan ang panganib ng pagkasunog sa manipis na sheet
Para sa TIG, nangangahulugan ito ng pagpapanatiling malapit sa tungsten sa pinagtatrabahuhan. Para sa MIG, panatilihing pare-pareho at medyo maikli ang distansya ng contact tip-to-work.
5. Gumamit ng Backup Bar (Backing Strip)
Maglagay ng backing bar — pinakamahusay ang tanso. Puwede rin ang hindi kinakalawang na asero. Ang tanso ay lalong mahusay dahil mabilis nitong dinadala ang init.
Bakit ito nakakatulong:
- Kumukuha ng sobrang init palabas ng workpiece, na binabawasan ang panganib ng pagkasunog
- Sinusuportahan ang tinunaw na puddle, pinipigilan ang mga pagsabog sa manipis na sheet
- Pinapabuti ang hitsura ng back-bead, na nagbibigay sa iyo ng malinis at pare-parehong profile ng ugat
Para sa pinakamahusay na resulta, idikit nang mahigpit ang backing bar sa sheet upang maalis ang mga puwang. Ang pagwelding ng manipis na sheet metal nang walang backup bar ay isang sugal.
6. Gumamit ng Simetrikal na Pagkakasunod-sunod ng Pagwelding
Para sa mas malalaking asembliya—mga panel, mga seksyon ng kahon—gumawa palabas mula sa gitna. Huwag magwelding mula sa isang dulo patungo sa kabila.
Paano ito gagawin:
Magsimula sa isang hinang malapit sa gitna ng bahagi, pagkatapos ay gumawa ng magkatugmang hinang sa kabilang panig. Ipagpatuloy ang pagpapalit-palit mula sa gitna palabas.
Bakit ito gumagana:
Binabalanse ng simetrikal na hinang ang mga puwersa ng pagliit. Ang isang hinang ay humihila sa isang direksyon; ang kabaligtaran nito ay humihila pabalik sa kabilang direksyon. Ipinamamahagi nito nang pantay ang natitirang stress at binabawasan ang pagyuko o pag-ikot sa buong bahagi.
7. Huwag Magtipid sa mga Tack
Pinapanatili ng mga tack weld ang lahat sa lugar bago mo ilatag ang mga huling beads. Ang paglaktaw sa mga tack — o paggamit ng napakakaunti — ay nag-aanyaya sa mga bahagi na gumalaw dahil sa init, na sumisira sa pagkakahanay at nagpapalala sa distorsyon.
Mga pinakamahusay na kasanayan para sa pagdikit ng manipis na sheet:
- Pagitan ng mga tack: 50–100 mm ang pagitan (mas malapit sa mga napakanipis o masalimuot na bahagi)
- Haba ng tack: 5–10 mm bawat tack
- Kuryente: Bahagyang mas mataas kaysa sa iyong kasalukuyang hinang, para lamang matiyak ang mahusay na pagsasanib at matibay na kapit
Kapag naidikit na, i-double check ang pagkakahanay bago ang huling pagwelding. Ang ilang dagdag na segundo dito ay makakatipid ng maraming pag-aayos sa ibang pagkakataon.
8. Ituwid Pagkatapos Magwelding — Dahan-dahan
Kahit na may mahusay na pamamaraan, maaari pa ring lumitaw ang kaunting distorsiyon. Huwag i-scrap ang bahagi. Ayusin ito.
Dalawang maaasahang pamamaraan:
- Mekanikal na pagtutuwid: Gumamit ng mga pang-ipit, arbor press, o roller leveler. Itulak o hilahin ang bahagi pabalik sa tamang hugis. Dahan-dahang gawin. Iwasan ang pagtigas o pagbitak.
- Pagtutuwid ng apoy gamit ang spot heating: Maglagay ng lokal na init sa matambok na bahagi ng warp. Panatilihin ang temperatura sa pagitan ng 600–800°C. Sapat ang init upang maibsan ang stress. Hindi masyadong mainit na makakasira sa mga katangian ng materyal o makakatunaw sa ibabaw. Hayaang lumamig ito nang natural. Suriin ang pagiging patag. Ulitin kung kinakailangan.
Babala: Sa galvanized o coated sheet, ang flame straightening ay maaaring makapinsala sa patong. Ang mga mekanikal na pamamaraan ay karaniwang mas ligtas sa mga kasong iyon.

Pagwelding ng Manipis na Sheet Metal ng NOBLE
Ang NOBLE ay isang pasilidad sa pagmamanupaktura ng katumpakan na dalubhasa sa CNC machining at sheet metal fabrication . Sinusuportahan namin ang mga customer sa malawak na hanay ng mga industriya — mula sa mga kagamitang pang-industriya at automation hanggang sa mga medikal na aparato at electronics.
Ang Aming Mga Pangunahing Kakayahan
- Machining ng CNC:3-aksis, 4-aksis, at 5-axis na paggiling, Ang pag-on ng CNC, at kumplikadong pagproseso ng bahagi na may masisikip na tolerance.
- Sheet Metal Fabrication: Laser cutting, pagsuntok, baluktot, hinang (kabilang ang thin-gauge at precision welding), at pagtatapos ng ibabaw.
- Pagpupulong at Mga Serbisyong May Halaga: Paglilinis ng bahagi, pag-aalis ng bur, paglalagay ng hardware, at subassembly — handa nang isama sa iyong linya ng produksyon.
Certifications
Nagpapatakbo kami sa ilalim ng dalawang internasyonal na kinikilalang sistema ng pamamahala ng kalidad :
- ISO 9001: 2015– pagtiyak ng pare-parehong kalidad, kontrol sa proseso, at patuloy na pagpapabuti sa lahat ng operasyon.
- ISO 13485: 2016– partikular para sa paggawa ng mga medikal na aparato, na nagpapakita ng aming kakayahang matugunan ang mahigpit na mga kinakailangan sa regulasyon at pamamahala ng peligro.
Kailangan mo man ng mabilisang mga prototype, mga piyesang may mababang dami ng katumpakan, o mga operasyon sa iskala ng produksyon, pinagsasama ng NOBLE ang teknikal na kadalubhasaan sa mga sertipikadong sistema ng kalidad upang makapaghatid ng maaasahang mga resulta.
FAQ
-
Ano ang pinakamalaking hamon sa thin sheet metal welding?
Pagkontrol ng init. Kakaunti ang masa ng materyal para sumipsip ng enerhiya, kaya ang sobrang init ay nagdudulot ng pagkasunog at pagbaluktot, habang ang sobrang init ay nagdudulot ng mahinang pagsasanib. Kaya naman ang manipis na sheet metal welding ay nangangailangan ng maiikling arko, mabilis na bilis ng paglalakbay, at paulit-ulit na paglalagay ng bead.
-
Ano ang pinakamahusay na proseso ng hinang para sa manipis na sheet metal?
Ang TIG at resistance spot welding ang mga nangungunang pagpipilian para sa mga materyales na wala pang 2 mm. Ang TIG ay nagbibigay ng tumpak na pagkontrol sa init at isang concentrated arc, habang ang short-circuit MIG na may 0.6–0.8 mm na alambre ay mahusay din na gumagana.
-
Paano ko maiiwasan ang burn-through kapag nagwe-welding ng manipis na metal?
Gumamit ng mababang kuryente, mabilis na bilis ng paglalakbay, at isang copper backing bar upang hilahin ang sobrang init. Ang pag-welding sa maiikling bahagi sa halip na mahahabang tuloy-tuloy na beads ay pumipigil din sa pagkasunog bago ito magsimula.
-
Maaari mo bang i-welding ang manipis na sheet metal nang hindi nagdudulot ng distortion?
Oo, gamit ang maingat na pamamaraan. I-clamp nang mahigpit ang bahagi, i-weld mula sa gitna palabas, at gumamit ng paulit-ulit o laktawan ang welding upang hayaang kumalat ang init sa pagitan ng mga pagpasa.
-
Anong kapal ang itinuturing na "manipis na sheet metal" para sa hinang?
Ang materyal na wala pang 3 mm ay karaniwang tinatawag na manipis. Ang mga tunay na kahirapan—pagkasunog, pagbaluktot, pamamahala ng init—ay nagiging lubhang kapansin-pansin sa ibaba ng 2 mm at lubhang mahirap sa ibaba ng 1 mm.
-
Kailangan ko bang linisin ang manipis na sheet metal bago magwelding?
Oo naman. Ang langis, kalawang, pintura, at mga natirang bahagi ng pagputol ay nagdudulot ng porosity at pagbibitak. Linisin ang hindi bababa sa 20–25 mm sa bawat gilid ng dugtungan gamit ang degreaser, na susundan ng bahagyang paggiling o isang stainless steel brush.
-
Anong mga sertipikasyon ang dapat kong hanapin sa isang thin sheet metal welding partner?
Hanapin ang ISO 9001:2015 para sa pangkalahatang pamamahala ng kalidad at ISO 13485:2016 para sa gawaing medikal na aparato. Tinitiyak nito ang pare-parehong mga proseso, kakayahang masubaybayan, at mahigpit na kontrol sa kalidad—na mahalaga kapag nagwe-welding ng manipis na sheet metal para sa mga sensitibong aplikasyon.
-
Nag-aalok ba ang NOBLE ng mga serbisyo sa thin sheet metal welding?
Oo. Ang NOBLE ay nagbibigay ng precision CNC machining at sheet metal fabrication, kabilang ang thin-gauge welding para sa mga industriyal at medikal na aplikasyon. Kami ay may sertipikasyon ng ISO 9001:2015 at ISO 13485:2016, gamit ang TIG, backing bars, symmetrical sequencing, at anti-distortion fixturing mula sa mga prototype hanggang sa mga production run.






