
Maaaring mukhang mahirap sa simula ang transparent plastic injection molding , ngunit kung may katumpakan at pag-iingat, lubos itong makakamit. Kahit ang pinakamaliit na pagkakamali ay maaaring makaapekto sa kalinawan, kaya mahalaga ang pagbibigay-pansin sa detalye. Ang gabay na ito ay gagabay sa iyo nang paunti-unti, na tutulong sa iyong makabisado ang proseso mula sa pagpili ng materyal hanggang sa mahahalagang pamamaraan sa pagproseso pagkatapos.
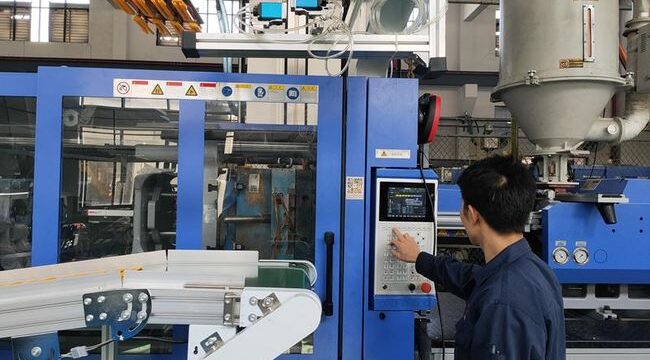
Bakit Transparent na Plastik Iniksyon Mahirap ang paghubog
Ang mga transparent na plastik tulad ng PMMA, PC, at PET ay kilala sa kanilang mahusay na mga katangiang optikal, ngunit ang mga materyales na ito ay maaaring maging napakahirap kapag may mga depekto. Kabilang sa mga pangunahing konsiderasyon ang:
1. Mga Kinakailangan sa Kalidad ng Ibabaw
Mga Depektong Dapat Iwasan: Mga bahid, bula, pagkaulap, mga itim na tuldok, pagkawalan ng kulay, at hindi sapat na kinang.
Epekto: Kahit ang pinakamaliit na di-kasakdalan ay maaaring maging dahilan upang hindi magamit ang pangwakas na produkto, dahil ang mga depektong ito ay kitang-kita at sumisira sa kalidad ng produkto.
2. Mga Katangian ng Materyal
Mataas na Punto ng Pagkatunaw: Ang mga materyales na ito ay nangangailangan ng mataas na temperatura sa pagproseso, na kadalasang lumalagpas sa karaniwang temperatura ng paghubog ng iniksyon.
Mahinang Pag-agos: Dahil sa mababang katangian ng daloy ng mga ito, ang pagkontrol sa presyon at bilis ng iniksyon ay mahalaga upang makamit ang pare-parehong mga resulta.
3. Panloob na Stress
Mga Sanhi: Hindi pantay na bilis ng paglamig, labis na presyon ng iniksyon, o mga hulmahang hindi wastong dinisenyo.
Mga Epekto: Ang panloob na stress ay maaaring humantong sa pagbaluktot, pagbibitak, o pagbaba ng kalinawan ng optika, na lubhang nakakaapekto sa hitsura at paggana ng produkto.
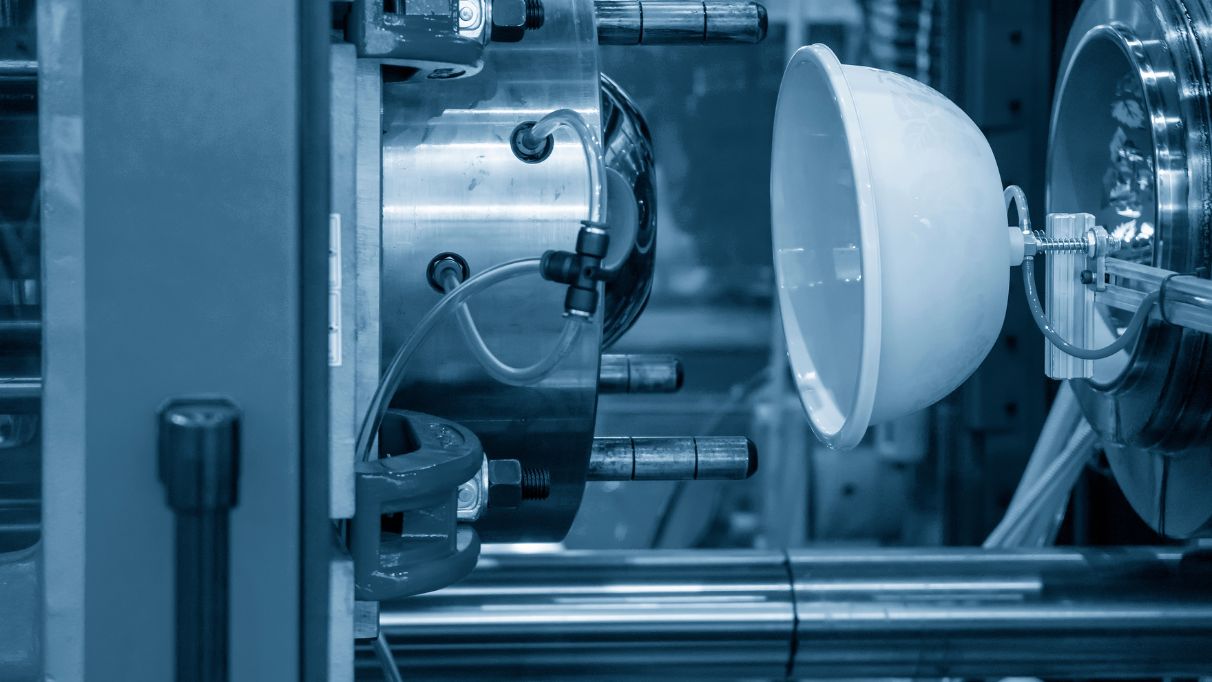
Mga Pinakamahusay na Kasanayan para sa Transparent Plastic Injection Molding
1. Paghahanda at Pagpapatuyo ng Materyal
- Kalinisan: Tiyakin na ang mga hilaw na materyales ay walang kontaminante sa pamamagitan ng paggamit ng mga selyadong lalagyan para sa pag-iimbak at transportasyon.
- Pagkatuyo: Dapat alisin ang kahalumigmigan upang maiwasan ang pagkasira ng materyal. Inirerekomenda na gumamit ng dry hopper system na may sinala at inalis ang kahalumigmigan na hangin.
Tip:
- Patuyuin ang mga materyales tulad ng PMMA sa 80-90°C sa loob ng 3-4 na oras.
- Dapat iwasan ang labis na pagpapatuyo dahil maaari itong magresulta sa pagkalutong.
2. Paglilinis ng Makina at Turnilyo
- Pag-iwas sa kontaminasyon: Bago at pagkatapos gamitin, dapat linisin ang bariles, turnilyo, at nozzle upang maiwasan ang kontaminasyon ng mga materyales.
- Mga Ahente sa Paglilinis: Gumamit ng mga espesyal na panlinis ng turnilyo o mga resin tulad ng PE/PS upang matiyak ang masusing paglilinis.
- Pansamantalang Pagsasara: Kung sakaling magkaroon ng pansamantalang pagtigil ng operasyon, bawasan ang temperatura ng bariles at dryer upang mabawasan ang pagkasira ng materyal.
3. Disenyo ng Molde at Disenyo ng Produkto
- Uniform na kapal ng pader: Tinitiyak ang pantay na paglamig, na nakakabawas sa pag-unlad ng stress.
- Draft Angles: Dapat isama ang sapat na mga anggulo ng draft upang mapadali ang maayos na demolding.
- Makinis na Transition: Bawasan ang matutulis na sulok—dapat gumamit ng mga bilugan na gilid upang maiwasan ang konsentrasyon ng stress.
- Disenyo ng Gate at Runner: Ang malalapad at maiikling gate at mga runner ay pinakamainam, na may idinaragdag na cold slug wells kung kinakailangan.
- Tapos na Ibabaw: Ang pagkamagaspang ng ibabaw ng amag ay dapat panatilihin sa ibaba 0.8 µm para sa pinakamainam na resulta.
- Venting: Kinakailangan ang sapat na bentilasyon upang mailabas ang hangin at mga gas habang nasa proseso ng paghubog.
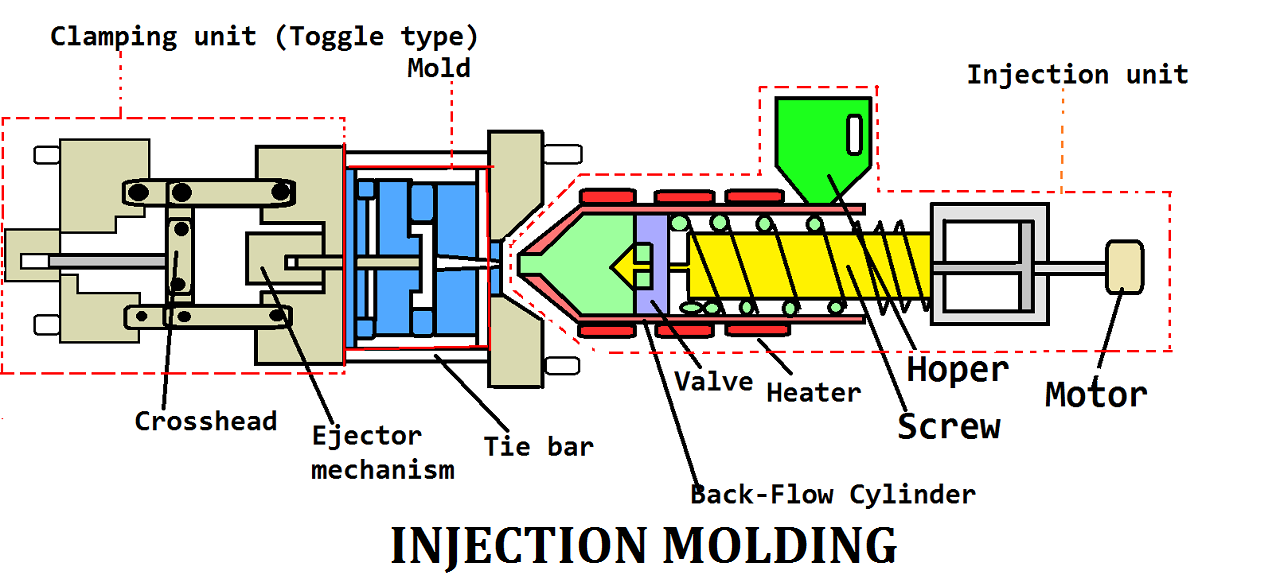
4. Proseso ng Paghubog ng Injeksyon at Mga Setting ng Makina
- Pagpili ng Makina: Mas mainam ang mga makinang may nakalaang mga turnilyo at mga nozzle na kontrolado ang temperatura.
- Temperatura Control: Tiyaking nakatakda ang temperatura ng bariles nang sapat na mataas upang maiwasan ang pagkasira ng materyal, ngunit nasa loob ng mga ligtas na limitasyon para sa materyal.
- Presyon: Kinakailangan ang mataas na presyon ng iniksyon upang malampasan ang lagkit; gayunpaman, dapat iwasan ang labis na presyon upang maiwasan ang stress sa loob ng materyal.
- Bilis: Panatilihin ang mababa hanggang katamtamang bilis ng pag-iniksyon. Maaaring kailanganin ang multi-stage injection para sa ilang partikular na materyales.
- Oras ng Ikot: Bawasan ang oras ng paghawak at pag-ikot upang mabawasan ang pagkasira ng materyal.
- Bilis ng Turnilyo at Presyon sa Likod: Panatilihing mababa ang bilis ng turnilyo at ang back pressure upang maiwasan ang pagkasira ng materyal.
- Temperatura ng amag: Panatilihin ang tumpak na kontrol sa temperatura; ang mas mataas na temperatura ng amag ay nagpapahusay sa daloy at nakakabawas sa panloob na stress.
5. Karagdagang turing
- Mga Ahente sa Paglabas ng Amag: Mag-apply sa kaunting dami upang maiwasan ang mga depekto sa ibabaw.
- Paggamit ng Muling Paggiling: Limitahan ang paggamit ng materyal na muling giling sa mas mababa sa 20% ng kabuuang timpla ng materyal.
- Post processing: Inirerekomenda ang pagpapainit ng mga bahagi (maliban sa PET) upang maibsan ang mga panloob na stress.
Gabay sa Pagpili ng Materyal
1. Polymethyl Methacrylate (PMMA)
Mga Kalamangan: Nag-aalok ang PMMA ng mahusay na kalinawan ng optika at kahanga-hangang resistensya sa panahon, kaya mainam ito para sa mga panlabas at transparent na aplikasyon.
Mga Disbentaha: Ang materyal ay likas na malutong at nagpapakita ng mahinang resistensya sa impact, kaya nililimitahan ang paggamit nito sa mga aplikasyon na nangangailangan ng mataas na mekanikal na stress.
Mga Aplikasyon: Karaniwang ginagamit ang PMMA sa mga takip ng lampara, mga optical lens, at iba pang mga bagay na nangangailangan ng malinaw at matibay na materyales.
2. Polycarbonate (PC)
Mga Kalamangan: Kabilang sa mga kapansin-pansing katangian ng Polycarbonate ang mataas na tibay ng impact at resistensya sa init, kaya angkop ito para sa mga mahihirap na aplikasyon.
Mga Disbentaha: Ang PC ay madaling kapitan ng stress cracking, lalo na sa presensya ng mga salik sa kapaligiran tulad ng pagkakalantad sa UV at kahalumigmigan.
Mga Aplikasyon: Malawakang ginagamit ito sa paggawa ng bulletproof glass, mga lente ng eyewear, at mga aparatong medikal, kung saan mahalaga ang lakas at resistensya sa init.
3. Polyethylene Terephthalate (PET)
Mga Kalamangan: Ang PET ay nailalarawan sa pamamagitan ng mataas na lakas ng tensile at mahusay na resistensya sa kemikal, kaya mainam ito para sa mga solusyon sa pagbabalot.
Mga Disbentaha: Ang isang limitasyon ng PET ay ang malaking pagsipsip nito ng kahalumigmigan, na maaaring makaapekto sa integridad nito sa ilang partikular na kondisyon.
Mga Aplikasyon: Ang PET ay karaniwang ginagamit sa mga bote ng inumin, pagbabalot ng pagkain, at iba pang mga aplikasyon kung saan kinakailangan ang lakas at resistensya sa kemikal.
4. Siklikong Olefin Copolymer (COC)
Mga Kalamangan: Ang COC ay lubos na transparent at nagpapakita ng mababang pagsipsip ng kahalumigmigan, kaya isa itong mahusay na materyal para sa mga aplikasyong optikal at medikal.
Mga Disbentaha: Ang mas mataas na halaga ng COC ay maaaring maging hadlang para sa ilang aplikasyon, lalo na kapag ang kahusayan sa gastos ang pangunahing pinag-aalala.
Mga Aplikasyon: Karaniwang ginagamit ang COC sa mga medikal na packaging, optical film, at iba pang mga aplikasyon na may mataas na kalinawan kung saan kritikal ang resistensya sa kahalumigmigan.
Mga Madalas Itanong (FAQ)
T1: Ano ang ilan sa mga karaniwang depekto sa transparent plastic injection molding?
- A: Madalas kang makakaranas ng mga isyu tulad ng mga bula, marka ng daloy, mga bitak sa loob, at pagkawalan ng kulay. Maaaring makasira ang lahat ng ito sa kalinawan at pangkalahatang hitsura ng plastik.
T2: Paano ako pipili ng tamang materyal para sa transparent injection molding?
- A: Depende iyan sa ginagawa mo! Para sa mga optical component, PMMA ang piliin mo. Kung kailangan mo ng matibay at hindi tinatablan ng impact, PC ang dapat mong piliin.
T3: Paano ko maiiwasan ang panloob na stress sa transparent na plastic injection molding?
- A: Sikaping i-optimize ang disenyo ng iyong hulmahan, maingat na pamahalaan ang proseso ng pagpapalamig, at huwag kalimutan ang tungkol sa post-processing, tulad ng annealing, upang maibsan ang stress.
T4: Ano ang mga paparating na uso sa transparent na plastic injection molding?
- A: Nakikita natin ang ilang kapana-panabik na uso tulad ng teknolohiya ng smart molding, mga eco-friendly na kasanayan sa pagmamanupaktura, at micro molding na nagiging sentro ng atensyon.
The End
Bagama't kumplikado ang transparent plastic injection molding, ang pagsunod sa mga tamang hakbang sa paghahanda, disenyo, at pagkontrol ng proseso ay maaaring humantong sa mga nakamamanghang at walang depektong bahagi. Ang pakikipagtulungan sa isang eksperto ay magbibigay sa iyo ng karagdagang kalamangan para sa mga de-kalidad na resulta.
Kumilos Na Ngayon: Magpadala ng mensahe at hayaan ang aming mga eksperto na tulungan kang lumikha ng perpektong solusyon para sa iyong mga pangangailangan sa transparent plastic injection molding. Nasa amin na ang lahat para sa iyo!






