

บทนำ
ขั้นตอนแรกคือการสร้างแบบจำลองจากขี้ผึ้ง จากนั้นเคลือบด้วยสารละลายเซรามิก รอให้ขี้ผึ้งละลายออกไป แล้วเทโลหะหลอมเหลวลงไป เซรามิกจะแตกออก และได้ชิ้นส่วนที่เสร็จสมบูรณ์ นี่คือกระบวนการหล่อแบบแม่พิมพ์ขี้ผึ้ง หรือที่รู้จักกันในชื่อการหล่อแบบขี้ผึ้งหาย (lost-wax casting)
การหล่อแบบแม่พิมพ์โลหะมีประวัติความเป็นมาอันยาวนาน ช่างทำเครื่องประดับใช้เทคนิคนี้มาตั้งแต่หลายพันปีก่อน ปัจจุบันเป็นวิธีการผลิตที่มีความแม่นยำสูง สามารถผลิตชิ้นส่วนที่มีความคลาดเคลื่อนต่ำและพื้นผิวเรียบ โดยส่วนใหญ่ไม่จำเป็นต้องมีการปรับแต่งด้วยเครื่องจักรเพิ่มเติม
เหตุใดการหล่อแบบแม่พิมพ์จึงถูกนำมาใช้อย่างแพร่หลาย? กระบวนการนี้สามารถจัดการกับรูปทรงเรขาคณิตที่ซับซ้อนซึ่งไม่สามารถทำได้ด้วยการกลึง เหมาะสำหรับวัสดุที่ยากต่อการตีขึ้นรูปหรือเชื่อม และผิวสำเร็จที่ได้ช่วยลดความจำเป็นในการกลึงเพิ่มเติมในภายหลัง
อุตสาหกรรมหลากหลายประเภทพึ่งพาการหล่อแบบแม่พิมพ์ลึก อุตสาหกรรมการบินและอวกาศใช้สำหรับใบพัดกังหันและชิ้นส่วนโครงสร้าง อุตสาหกรรมการแพทย์ใช้สำหรับวัสดุปลูกถ่ายและเครื่องมือผ่าตัด อุตสาหกรรมยานยนต์ใช้สำหรับใบพัดเทอร์โบชาร์จเจอร์และชิ้นส่วนระบบเชื้อเพลิง ในภาคอุตสาหกรรม ใช้สำหรับวาล์ว ปั๊ม และแม่พิมพ์
การหล่อการลงทุนคืออะไร?
นิยามของการหล่อแบบลงทุน
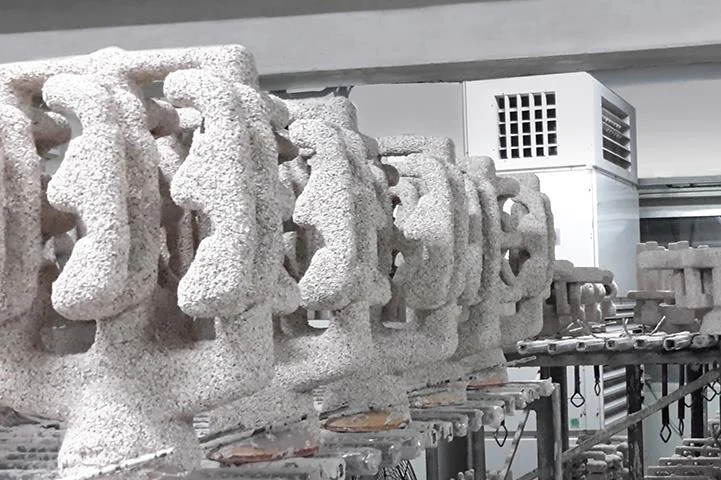
การหล่อแบบแม่พิมพ์ขี้ผึ้งหาย (Investment casting) คือกระบวนการหล่อแบบขี้ผึ้งหาย โดยจะทำแบบจำลองจากขี้ผึ้ง จากนั้นสร้างแม่พิมพ์เซรามิกหุ้มแบบจำลองนั้น ขี้ผึ้งจะละลายออกไป แล้วเทโลหะลงไป จนกระทั่งแม่พิมพ์เซรามิกแตกออก และชิ้นส่วนที่ได้ก็จะคงรูปอยู่
ประวัติศาสตร์ของมันย้อนกลับไปถึงอียิปต์และจีนโบราณ ช่างทำเครื่องประดับใช้มันสำหรับทำเครื่องประดับทองและทองสัมฤทธิ์ การผลิตในเชิงอุตสาหกรรมเริ่มต้นในศตวรรษที่ 20 ชื่อ "อินเวสต์เมนต์" ไม่ได้หมายถึงเงิน มันมาจากคำภาษาฝรั่งเศสโบราณว่า investir ซึ่งหมายถึงการปกคลุมหรือล้อมรอบ เปลือกเซรามิกจะห่อหุ้มแบบจำลองขี้ผึ้งไว้ คำนี้จึงถูกนำมาใช้เรื่อยมา
กระบวนการหล่อแบบแม่พิมพ์ทำงานอย่างไร
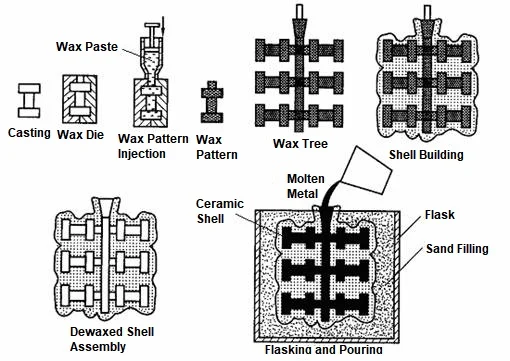
-
สร้างแบบจำลองจากขี้ผึ้ง
หลังจากขึ้นรูปแม่พิมพ์โลหะแล้ว จะเทขี้ผึ้งลงไปในแม่พิมพ์ เพื่อสร้างแบบจำลองขี้ผึ้ง จากนั้นจะนำแบบจำลองขี้ผึ้งหลายๆ ชิ้นมาเชื่อมต่อกับแกนกลางที่เป็นแท่งยาว โครงสร้างทั้งหมดจะดูคล้ายต้นไม้ “ต้นไม้” นี้จะเป็นตัวกำหนดจำนวนชิ้นส่วนที่สามารถผลิตได้ในการเทแต่ละครั้ง
-
สร้างเปลือกเซรามิก
จุ่มแม่พิมพ์ขี้ผึ้งลงในส่วนผสมเซรามิกเหลว จากนั้นโรยทรายละเอียด (หรือปูนปลาสเตอร์) ลงไปเป็นชั้นๆ ทำซ้ำขั้นตอนนี้หลังจากแต่ละชั้นแห้งสนิท หลังจากโรย 6-8 ชั้น จะได้เปลือกเซรามิกที่แข็งแรงหุ้มแม่พิมพ์ขี้ผึ้งไว้
-
กำจัดขี้ผึ้งออก
นำเปลือกหุ้มเข้าเตาอบ ขี้ผึ้งจะละลายและระเหยไป เหลือไว้เพียงโพรงกลวง โพรงนี้มีรูปทรงตรงกับชิ้นส่วนนั้นพอดี
-
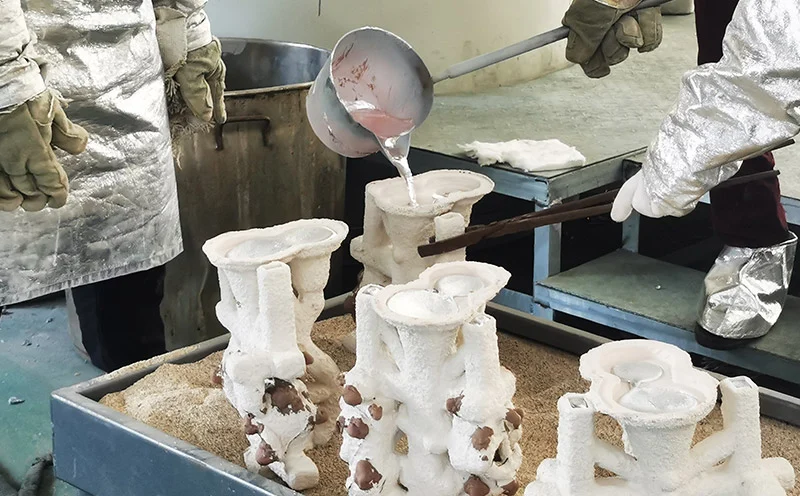
เทโลหะหลอมเหลวลงไป
โลหะหลอมเหลวจะถูกเทลงในแม่พิมพ์เซรามิกที่ร้อน วัสดุที่มีให้เลือกใช้มีหลากหลายชนิด ได้แก่ สแตนเลส เหล็กกล้าคาร์บอน โลหะผสมอะลูมิเนียม โลหะผสมไทเทเนียม โลหะผสมซูเปอร์อัลลอยที่มีส่วนประกอบของนิกเกล โลหะผสมโคบอลต์ บรอนซ์ และทองเหลือง วัสดุแต่ละชนิดมีพารามิเตอร์การหล่อเฉพาะของตนเอง
-
เย็นตัวลงแล้วจึงแกะเปลือกออก
โลหะแข็งตัว เปลือกเซรามิกแตกออก ค้อนลมหรืออุปกรณ์สั่นสะเทือนทำงาน ต้นไม้ถูกตัด ชิ้นส่วนหล่อแต่ละชิ้นแยกออกจากกัน
-
เสร็จสิ้นส่วนนั้น
ถอดประตูและช่องทางไหลของโลหะหล่อออก อาจทำการอบชุบความร้อนต่อไป กลึงชิ้นส่วนเพื่อสร้างลักษณะที่ไม่สามารถทำได้ด้วยการหล่อเพียงอย่างเดียว การขัดเงาช่วยปรับปรุงผิวสัมผัส ตรวจสอบชิ้นส่วนเพื่อยืนยันขนาดและความสมบูรณ์ ในขั้นตอนนี้ การหล่อแบบแม่พิมพ์สมบูรณ์และพร้อมที่จะดำเนินการในขั้นตอนต่อไป
ข้อดีที่สำคัญของการหล่อแบบแม่พิมพ์หล่อ
การหล่อแบบแม่พิมพ์โลหะถูกเลือกใช้สำหรับชิ้นส่วนที่มีมูลค่าสูง เนื่องจากให้ความแม่นยำสูงกว่ากระบวนการอื่นๆ ข้อดีของการหล่อแบบแม่พิมพ์โลหะมีมากมาย และแต่ละข้อส่งผลต่อต้นทุน คุณภาพ หรือระยะเวลาในการผลิต
1. ความแม่นยำของขนาดที่ยอดเยี่ยม
การผลิตแบบใกล้เคียงกับขนาดสุดท้าย (Near-net-shape manufacturing) หมายความว่าชิ้นส่วนต่างๆ ถูกผลิตขึ้นโดยมีขนาดใกล้เคียงกับขนาดสุดท้าย วิธีนี้ช่วยลดความจำเป็นในการกลึงขึ้นรูป ปรับปรุงความสม่ำเสมอของผลิตภัณฑ์ และทำให้ประกอบชิ้นส่วนได้แน่นหนาขึ้น ซึ่งเป็นประโยชน์โดยตรงสำหรับชิ้นส่วนที่ต้องการความคลาดเคลื่อนที่เข้มงวด เช่น ใบพัดกังหันและเครื่องมือผ่าตัด
2. เหนือกว่า พื้นผิว
แม่พิมพ์เซรามิกและแม่พิมพ์ขี้ผึ้งมีพื้นผิวเรียบ ส่งผลให้ชิ้นส่วนโลหะที่ได้มีพื้นผิวเรียบเช่นกัน การเจียรและการขัดเงาจึงทำให้น้อยที่สุด ส่งผลให้ได้รูปลักษณ์ที่ดีขึ้น นอกจากนี้ เนื่องจากข้อบกพร่องบนพื้นผิวลดลง จึงช่วยปรับปรุงประสิทธิภาพการต้านทานความล้าได้อีกด้วย
3. ความสามารถในการสร้างรูปทรงเรขาคณิตที่ซับซ้อน
การหล่อแบบแม่พิมพ์โลหะสามารถสร้างรูปทรงที่ไม่สามารถทำได้ด้วยวิธีการกลึง ความหนาของผนังสามารถบางได้ถึง 1 มิลลิเมตร สามารถขึ้นรูปช่องระบายความร้อนภายในได้ สามารถขึ้นรูปส่วนโค้งที่ซับซ้อนซึ่งปกติแล้วต้องใช้เครื่องจักรกลึงห้าแกน และสามารถจัดการกับส่วนที่เว้าเข้าไปซึ่งปกติแล้วต้องใช้เครื่องมือตัดเฉพาะทางได้
การออกแบบที่ซับซ้อนสามารถลดต้นทุนการผลิตได้ เนื่องจากกระบวนการหลายอย่างถูกรวมเข้าไว้ในขั้นตอนเดียว ชิ้นส่วนที่ก่อนหน้านี้ต้องใช้การเชื่อม การกลึง และการประกอบ สามารถหล่อขึ้นเป็นชิ้นเดียวได้แล้ว
4. โลหะหล่อหลากหลายชนิด
| โลหะเหล็ก | เหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม เหล็กกล้าเครื่องมือ |
| อโลหะ | อะลูมิเนียม ทองเหลือง บรอนซ์ |
| โลหะผสมที่มีประสิทธิภาพสูง | ไทเทเนียม, โลหะผสมนิกเกิลซูเปอร์อัลลอย, โลหะผสมโคบอลต์ |
กระบวนการนี้ใช้ได้กับโลหะผสมที่สามารถหล่อได้เกือบทุกชนิด ความยืดหยุ่นเช่นนี้หาได้ยากในการผลิตที่ต้องการความแม่นยำสูง
5. ให้ผลลัพธ์ที่สม่ำเสมอและแม่นยำสูง
แบบจำลองขี้ผึ้งมีความสม่ำเสมอ กระบวนการผลิตเปลือกเซรามิกได้รับการควบคุม การตรวจสอบคุณภาพเข้มงวด การผลิตชิ้นส่วนจำนวนหลายพันหรือหลายล้านชิ้นยังคงมีขนาดเท่ากัน การผลิตจำนวนมากด้วยความคลาดเคลื่อนที่แคบสามารถทำได้
6. ลดความต้องการในการกลึงขึ้นรูป
เนื่องจากชิ้นส่วนหล่อขึ้นรูปมีรูปทรงใกล้เคียงกับรูปทรงสุดท้ายแล้ว ต้นทุนการกลึงจึงลดลง ความเร็วในการผลิตเพิ่มขึ้นเพราะต้องตัดวัสดุออกน้อยลง การสึกหรอของเครื่องมือลดลง ต้นทุนแรงงานลดลง โดยทั่วไปแล้วชิ้นส่วนต่างๆ มักต้องการเพียงแค่การตกแต่งขั้นสุดท้ายเท่านั้น เช่น ชิ้นส่วนเฟือง ตัววาล์ว และข้อต่อโครงสร้าง
7. การใช้ประโยชน์จากวัสดุให้ดียิ่งขึ้น
การผลิตแบบใกล้เคียงกับรูปทรงสุดท้ายหมายถึงเศษวัสดุน้อยลง การกลึงจากแท่งโลหะจะกำจัดวัสดุออกไปถึง 80% ในขณะที่การหล่อแบบแม่พิมพ์จะต้องกำจัดเพียงแค่ส่วนที่เป็นช่องเปิดและช่องเทเท่านั้น สำหรับโลหะผสมราคาแพง เช่น ไทเทเนียมและซูเปอร์อัลลอยที่มีส่วนประกอบของนิกเกล การประหยัดต้นทุนนั้นมีนัยสำคัญ นอกจากนี้ การลดของเสียจากโลหะยังช่วยเพิ่มความยั่งยืนอีกด้วย
8. ความยืดหยุ่นในการออกแบบที่มากขึ้น
การออกแบบทางวิศวกรรมที่ซับซ้อนได้รับการนำไปใช้อย่างประสบความสำเร็จ การลดน้ำหนักทำได้โดยการใช้วัสดุเฉพาะในส่วนที่จำเป็นเท่านั้น การรวมชิ้นส่วนเข้าด้วยกันช่วยลดความจำเป็นในการประกอบชิ้นส่วน เนื่องจากชิ้นส่วนถูกหล่อเป็นชิ้นเดียวแทนที่จะประกอบจากหลายชิ้นส่วน ประสิทธิภาพของผลิตภัณฑ์จึงดีขึ้น ข้อได้เปรียบที่สำคัญที่สุดของการหล่อแบบแม่พิมพ์คืออิสระในการออกแบบ
ข้อจำกัดของการหล่อแบบแม่พิมพ์
ทุกกระบวนการผลิตย่อมมีข้อดีข้อเสีย การหล่อแบบแม่พิมพ์ก็เช่นกัน ข้อดีของมันมีอยู่จริง แต่ข้อจำกัดก็มีอยู่เช่นกัน การละเลยข้อจำกัดเหล่านี้อาจนำไปสู่การออกแบบชิ้นส่วนที่ไม่ดีและต้นทุนที่ไม่คาดคิด
1. ต้นทุนเครื่องมือที่สูงขึ้น
แม่พิมพ์ฉีดแว็กซ์มีต้นทุนการผลิตสูง การผลิตเครื่องมือต้องใช้ความแม่นยำและเวลา การลงทุนเริ่มต้นสูงมาก การคืนทุนต้องอาศัยปริมาณการผลิตที่เพียงพอ สำหรับชิ้นส่วนที่มีปริมาณการผลิตต่ำ ต้นทุนการผลิตเครื่องมือต่อชิ้นอาจสูงเกินไป
2. วงจรการผลิตที่ยาวนานขึ้น
แต่ละขั้นตอนจะเพิ่มเวลาให้กับกระบวนการ การทำแม่พิมพ์ใช้เวลาหลายวัน ต้องปล่อยให้ชั้นต่างๆ แห้งระหว่างการเคลือบแต่ละครั้ง การกำจัดขี้ผึ้งใช้เวลาหลายชั่วโมง และการเผาแม่พิมพ์ต้องใช้เส้นโค้งความร้อนที่แม่นยำ จากนั้นจึงตามด้วยการหล่อและการตกแต่ง การหล่อแบบแม่พิมพ์ขี้ผึ้งสามารถผลิตชิ้นส่วนได้ในเวลาเพียงไม่กี่วินาที ในทางกลับกัน การหล่อแบบขี้ผึ้งหายใช้เวลาหลายวันหรือหลายสัปดาห์ ระยะเวลารอคอยจึงยาวนานกว่ามาก
3. ข้อจำกัดด้านขนาด
แบบจำลองขี้ผึ้งนั้นเปราะบาง แบบจำลองขนาดใหญ่จะเสียรูปทรงเนื่องจากน้ำหนักของตัวเอง เปลือกเซรามิกจะหนักและยากต่อการจัดการ การหล่อขนาดใหญ่ทำได้ยาก ขนาดที่ใช้งานได้จริงอยู่ที่ประมาณ 300 มิลลิเมตรในเส้นผ่านศูนย์กลาง ชิ้นส่วนที่ใหญ่กว่านั้นต้องใช้การหล่อทรายหรือกระบวนการอื่นๆ
4. ความเปราะบางของแบบจำลองขี้ผึ้ง
ขี้ผึ้งงอได้ ขี้ผึ้งแตกหักได้ ขี้ผึ้งเสียรูปทรงเมื่ออุณหภูมิเปลี่ยนแปลง การเก็บรักษาต้องอยู่ในสภาวะควบคุม การขนส่งต้องบรรจุหีบห่ออย่างระมัดระวัง ข้อควรระวังในการจัดการเป็นสิ่งจำเป็น แบบจำลองขี้ผึ้งที่เสียหายจะทำให้ชิ้นงานหล่อมีข้อบกพร่อง
5. ความไวต่อเปลือกเซรามิก
การแตกร้าวของเปลือกเกิดขึ้นระหว่างการให้ความร้อนหรือการทำให้เย็นลง ความชื้นส่งผลต่อการยึดเกาะของเซรามิก การเปลี่ยนแปลงอุณหภูมิอย่างฉับพลันทำให้เกิดการแยกชั้น คุณภาพของแม่พิมพ์ขึ้นอยู่กับทักษะของผู้ปฏิบัติงานและการควบคุมสภาพแวดล้อม ข้อบกพร่องของเปลือกจะถ่ายทอดไปยังชิ้นส่วนโลหะโดยตรง
6. ต้นทุนที่สูงขึ้นสำหรับชิ้นส่วนที่เรียบง่าย
สำหรับรูปทรงเรขาคณิตที่ไม่ซับซ้อน การหล่อแบบแม่พิมพ์ลึกนั้นเกินความจำเป็น การหล่อแบบทรายถูกกว่า การกลึงจากแท่งโลหะเร็วกว่า การตีขึ้นรูปให้ชิ้นส่วนที่แข็งแรงกว่า การปั๊มขึ้นรูปนั้นประหยัดกว่าเมื่อผลิตในปริมาณมาก การหล่อแบบแม่พิมพ์ลึกไม่คุ้มค่าสำหรับชิ้นส่วนที่สามารถผลิตได้ด้วยวิธีการที่ง่ายกว่า
7. อัตราการผลิตที่ช้าลง
ต้องใช้หลายขั้นตอน มีการดำเนินการด้วยมือ การสร้างเปลือกหุ้มไม่ได้เป็นระบบอัตโนมัติทั้งหมด การวางแผนการผลิตมีความซับซ้อน การหล่อแบบฉีดขึ้นรูปสามารถผลิตชิ้นส่วนได้หลายพันชิ้นต่อวัน ในขณะที่การหล่อแบบแม่พิมพ์สามารถผลิตได้มากที่สุดเพียงไม่กี่ร้อยชิ้น ความต้องการปริมาณต้องสมเหตุสมผล
8. ข้อบกพร่องที่อาจเกิดขึ้นจากการหล่อ
รูพรุนจากก๊าซเกิดขึ้นเมื่อก๊าซที่ละลายอยู่ระเหยออกมาในระหว่างการแข็งตัว การหดตัวทำให้เกิดช่องว่างในส่วนที่หนา รอยแตกเย็นเกิดขึ้นเมื่อกระแสโลหะไม่หลอมรวมกัน รอยต่อไม่สมบูรณ์เกิดจากการไหลของโลหะไม่เพียงพอ สิ่งเจือปนเซรามิกเกิดจากเศษเปลือกหอย รอยฉีกขาดร้อนเกิดขึ้นระหว่างการหดตัวจากการแข็งตัว
ข้อบกพร่องทุกอย่างย่อมมีสาเหตุ และทุกสาเหตุย่อมมีวิธีป้องกัน การควบคุมกระบวนการอย่างเหมาะสมจะช่วยลดข้อบกพร่องได้ แต่การหล่อแบบแม่พิมพ์โลหะไม่ได้ปราศจากข้อบกพร่อง กระบวนการนี้ต้องอาศัยทักษะ ความมีระเบียบวินัย และการควบคุมคุณภาพในทุกขั้นตอน
หล่อการลงทุน เมื่อเทียบกับกระบวนการหล่อแบบอื่นๆ
การหล่อแบบลงทุนเทียบกับการหล่อแบบลงทุน การหล่อทราย
| ปัจจัย | หล่อการลงทุน | การหล่อทราย |
| ความถูกต้อง | แน่นมาก (โดยทั่วไป ±0.1 มม.) | หลวม (โดยทั่วไป ±1.0 มม.) |
| ผิว | ผิวเรียบ (Ra 3.2 µm) | พื้นผิวหยาบ (12.5 µm Ra) |
| ราคา | ราคาต่อชิ้นจะสูงขึ้นเมื่อผลิตในปริมาณน้อย และจะถูกลงเมื่อผลิตในปริมาณมาก | ราคาต่อชิ้นถูกกว่า เหมาะสำหรับชิ้นส่วนขนาดใหญ่ |
| ขนาดชิ้นส่วน | จำกัด (สูงสุดประมาณ 300 มม.) | ไม่จำกัด (ชิ้นส่วนขนาดเมตร) |
| ความซับซ้อน | สูง (ผนังบาง ทางเดินภายใน) | ต่ำถึงปานกลาง |
การหล่อแบบแม่พิมพ์โลหะให้ความแม่นยำและผิวงานที่เรียบเนียนกว่า ในขณะที่การหล่อแบบทรายให้ขนาดที่ใหญ่กว่าและต้นทุนเริ่มต้นต่ำกว่า การเลือกใช้ขึ้นอยู่กับข้อกำหนดของชิ้นส่วน
การหล่อแบบลงทุนเทียบกับการหล่อแบบลงทุน หล่อตาย
| ปัจจัย | หล่อการลงทุน | หล่อตาย |
| ความเร็วในการผลิต | ช้า (จำนวนวันต่อชุด) | เร็ว (วินาทีต่อช็อต) |
| การขับรถ | แม่พิมพ์ขี้ผึ้ง, เปลือกเซรามิก | แม่พิมพ์เหล็กกล้าแข็ง |
| วัสดุ | หลากหลายประเภท (เหล็ก โลหะที่ไม่ใช่เหล็ก โลหะผสมทนความร้อนสูง) | จำกัดเฉพาะโลหะที่ไม่ใช่เหล็ก (อะลูมิเนียม สังกะสี แมกนีเซียม) |
| ความแม่นยำ | สูงมาก | จุดสูง |
| การใช้งาน | ส่วนประกอบที่สำคัญ ปริมาณการผลิตต่ำถึงปานกลาง | ชิ้นส่วนสำหรับผู้บริโภคปริมาณมาก |
การหล่อแบบฉีดขึ้นรูป (Die casting) เร็วกว่า ส่วนการหล่อแบบแม่พิมพ์ (Investment casting) สามารถใช้กับวัสดุได้หลากหลายกว่าและรูปทรงซับซ้อนกว่า จุดเปลี่ยนขึ้นอยู่กับปริมาณการผลิตและความต้องการวัสดุ
การหล่อแบบลงทุนเทียบกับการกลึง
| ปัจจัย | หล่อการลงทุน | เครื่องจักรกล |
| วัสดุเหลือใช้ | ต่ำ (รูปร่างใกล้สุทธิ) | สูง (รุ่นชิป) |
| ความซับซ้อน | สูง (ลักษณะภายในหล่อขึ้นรูป) | มีข้อจำกัด (ข้อจำกัดในการเข้าถึงเครื่องมือ) |
| ราคา | ลดลงเมื่อปริมาณสูง | ลดระดับเสียงลงเมื่อปริมาณเสียงต่ำ |
| ความแม่นยำ | ดี แต่Hอาจต้องมีการตกแต่งขั้นสุดท้ายเพิ่มเติม | ยอดเยี่ยม |
| ปริมาณการผลิต | เหมาะสำหรับการผลิตจำนวนมาก | เหมาะสำหรับงานต้นแบบและการผลิตจำนวนน้อย |
การหล่อแบบแม่พิมพ์ช่วยให้ใช้ประโยชน์จากวัสดุได้อย่างมีประสิทธิภาพ ในขณะที่การกลึงจะกำจัดวัสดุที่ลงทุนไปแล้ว สำหรับโลหะผสมราคาแพง การหล่อช่วยประหยัดต้นทุนได้อย่างมาก แต่สำหรับชิ้นส่วนที่เรียบง่ายและมีค่าความคลาดเคลื่อนที่แคบ การกลึงยังคงเป็นทางเลือกที่ดีกว่า กระบวนการทั้งสองนี้เสริมซึ่งกันและกัน ไม่ใช่การแข่งขันกัน การหล่อแบบแม่พิมพ์จำนวนมากต้องได้รับการกลึงตกแต่งเพื่อให้ได้ขนาดที่สำคัญ การผสมผสานระหว่างสองวิธีนี้จะให้ข้อดีที่ดีที่สุด
อุตสาหกรรมที่ได้รับประโยชน์จากการหล่อแบบแม่พิมพ์โลหะ
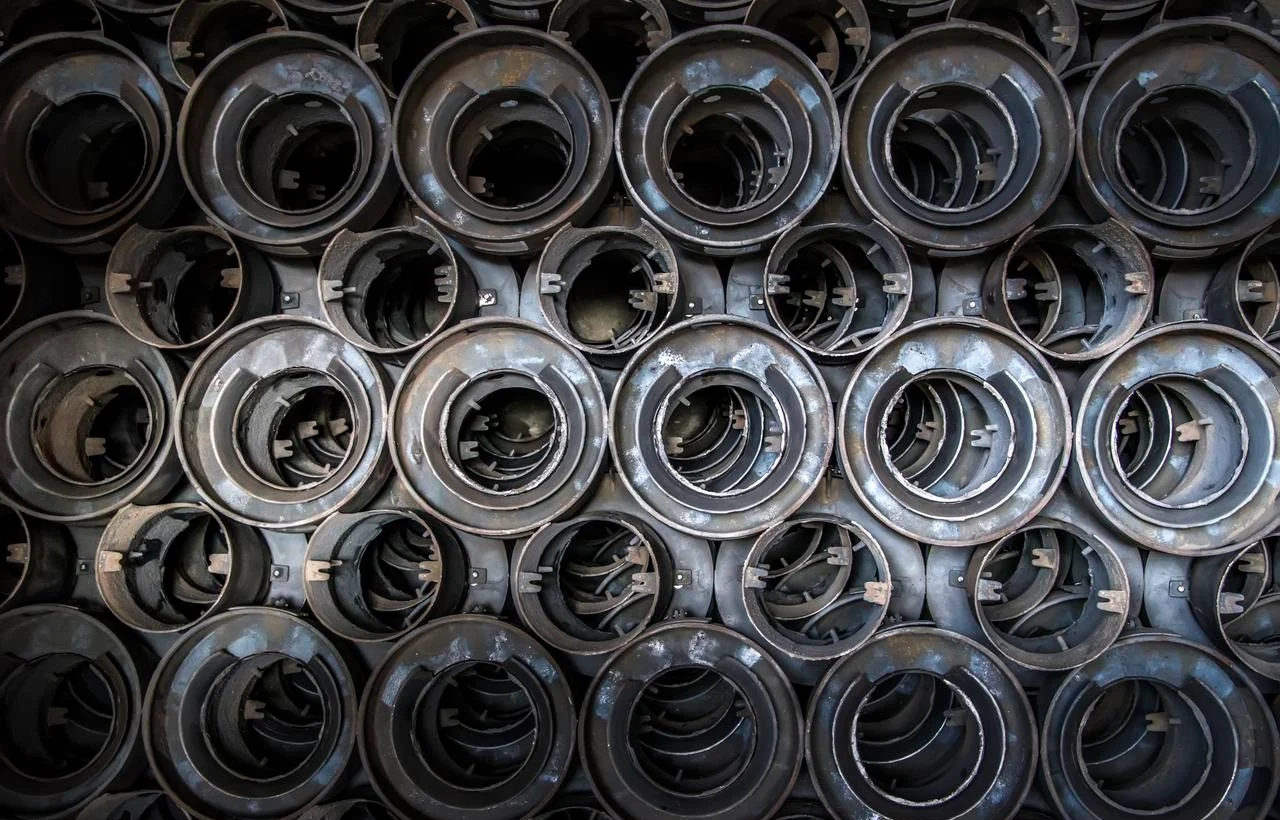
การหล่อแบบแม่พิมพ์โลหะ (Investment casting) เป็นกระบวนการที่เหมาะสำหรับอุตสาหกรรมที่มีข้อกำหนดที่เข้มงวดในเรื่องความแม่นยำ ความสมบูรณ์ของวัสดุ และรูปทรงเรขาคณิตที่ซับซ้อน แต่ละอุตสาหกรรมมีเหตุผลของตนเองในการเลือกใช้กระบวนการนี้
การบินและอวกาศ
ใบพัดเทอร์โบชาร์จเจอร์ ชิ้นส่วนโครงสร้างลำตัวเครื่องบิน และชิ้นส่วนระบบเชื้อเพลิง ชิ้นส่วนเหล่านี้ต้องทนต่ออุณหภูมิสูงและแรงกระแทกซ้ำๆ การหล่อแบบแม่พิมพ์ช่วยให้สามารถผลิตช่องระบายความร้อนภายในและโครงสร้างผนังบางที่ไม่สามารถทำได้ด้วยการกลึง โลหะผสมพิเศษที่มีส่วนประกอบของนิกเกิลและไทเทเนียมเป็นวัสดุมาตรฐาน ความเสียหายเป็นสิ่งที่ยอมรับไม่ได้อย่างเด็ดขาด
ยานยนต์
ล้อเทอร์โบชาร์จเจอร์ ท่อร่วมไอเสีย ชิ้นส่วนระบบฉีดเชื้อเพลิง การลดน้ำหนักและความทนทานต่อความร้อนเป็นปัจจัยสำคัญในการเลือกใช้ การหล่อแบบแม่พิมพ์ทำให้ได้รูปทรงใกล้เคียงกับรูปทรงสุดท้ายที่ต้องการการกลึงน้อยที่สุด ปริมาณการผลิตอยู่ในระดับปานกลางถึงสูง กระบวนการนี้สามารถแข่งขันกับการตีขึ้นรูปและการหล่อแบบฉีดขึ้นรูปสำหรับงานเฉพาะบางประเภทได้
บริการทางการแพทย์
เครื่องมือผ่าตัด อุปกรณ์ปลูกถ่ายกระดูก ฟันปลอม ความเข้ากันได้ทางชีวภาพและความต้านทานการกัดกร่อนเป็นสิ่งจำเป็น เหล็กกล้าไร้สนิม โลหะผสมโคบอลต์-โครเมียม และไทเทเนียมถูกหล่อขึ้นด้วยค่าความคลาดเคลื่อนที่เข้มงวด พื้นผิวต้องเรียบเพื่อป้องกันการเกาะติดของแบคทีเรีย การหล่อแบบแม่พิมพ์โลหะ (Investment casting) ตอบสนองความต้องการเหล่านี้ได้โดยไม่ต้องผ่านกระบวนการหลังการผลิตมากเกินไป
น้ำมันก๊าซ
ตัววาล์ว ตัวเรือนปั๊ม ชิ้นส่วนเครื่องมือใต้ดิน ชิ้นส่วนเหล่านี้ต้องเผชิญกับแรงดันสูง ของเหลวที่มีฤทธิ์กัดกร่อน และสภาพแวดล้อมที่มีการเสียดสีสูง การเลือกวัสดุจึงมีความสำคัญอย่างยิ่ง เหล็กกล้าไร้สนิมดูเพล็กซ์และโลหะผสมนิกเกิลเป็นวัสดุที่นิยมใช้ การหล่อแบบแม่พิมพ์โลหะ (Investment casting) ช่วยสร้างช่องทางการไหลภายในที่ซับซ้อนซึ่งชิ้นส่วนเหล่านี้ต้องการ
อุปกรณ์อุตสาหกรรม
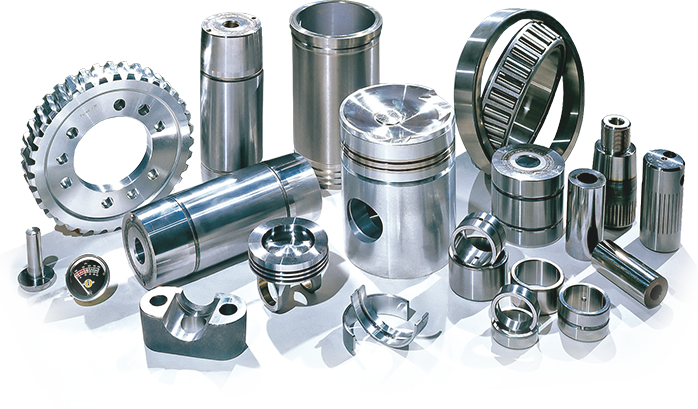
ชิ้นส่วนเฟือง คันโยก ชุดประกอบโครง เครื่องจักรกลการเกษตร อุปกรณ์ก่อสร้าง ข้อดีที่สำคัญคือ การรวมชิ้นส่วนหลายชิ้นเข้าด้วยกันเป็นชิ้นเดียว ทำให้การประกอบง่ายขึ้น ลดน้ำหนัก และเพิ่มความน่าเชื่อถือ
กองทัพเรือ
ใบพัด ใบพัดปั๊ม ส่วนประกอบระบบน้ำทะเล ความทนทานต่อการกัดกร่อนในน้ำเค็มเป็นสิ่งสำคัญ โลหะบรอนซ์ อะลูมิเนียมบรอนซ์ และเหล็กกล้าไร้สนิมดูเพล็กซ์ถูกหล่อขึ้นรูป การหล่อแบบแม่พิมพ์ช่วยให้ได้พื้นผิวที่เรียบเนียน ลดแรงต้าน และเพิ่มประสิทธิภาพ
การแปรรูปอาหาร
วาล์ว ข้อต่อ ชิ้นส่วนปั๊ม การออกแบบที่ถูกสุขอนามัยต้องการพื้นผิวเรียบและทนต่อการกัดกร่อน สแตนเลสเป็นวัสดุที่เลือกใช้ การหล่อแบบแม่พิมพ์ทำให้ได้ชิ้นส่วนที่ไม่มีรอยแตกหรือมุมแหลมคมที่แบคทีเรียสามารถซ่อนตัวได้ ผิวสำเร็จตรงตามข้อกำหนดของ FDA โดยไม่ต้องขัดเงาเพิ่มเติม
ป้องกัน
ชิ้นส่วนอาวุธปืน ชิ้นส่วนอากาศยาน ชิ้นส่วนยานยนต์ ข้อกำหนดทางทหารต้องการความน่าเชื่อถือสูง ความสมบูรณ์ของวัสดุเป็นสิ่งสำคัญ การหล่อแบบแม่พิมพ์โลหะให้ความสม่ำเสมอและการควบคุมคุณภาพที่โครงการด้านการป้องกันประเทศต้องการ
โรงไฟฟ้าและการผลิตพลังงาน
ใบพัดกังหัน ชิ้นส่วนกังหันก๊าซ ชิ้นส่วนกังหันไอน้ำ จำเป็นต้องใช้โลหะผสมทนความร้อนสูง กระบวนการหล่อแบบแม่พิมพ์ (Investment casting) ช่วยสร้างรูปทรงปีกเครื่องบินและรูปทรงการระบายความร้อนภายในที่ช่วยเพิ่มประสิทธิภาพ กระบวนการนี้มีความสำคัญอย่างยิ่งต่อการผลิตพลังงานในยุคปัจจุบัน
เหตุผลหลักในการเลือกใช้การหล่อแบบแม่พิมพ์หล่อโลหะแตกต่างกันไปในแต่ละอุตสาหกรรม อุตสาหกรรมการบินและอวกาศต้องการช่องระบายความร้อนที่ซับซ้อน อุตสาหกรรมการแพทย์ต้องการความเข้ากันได้ทางชีวภาพและพื้นผิวที่เรียบเนียน อุตสาหกรรมยานยนต์ต้องการลดน้ำหนัก และอุตสาหกรรมน้ำมันและก๊าซต้องการความต้านทานการกัดกร่อน สิ่งที่อุตสาหกรรมเหล่านี้มีเหมือนกันคือ ประสิทธิภาพที่ได้จากกระบวนการนี้ไม่มีกระบวนการอื่นใดเทียบได้
คุณควรเลือกใช้วิธีการหล่อแบบแม่พิมพ์ละเอียดเมื่อใด?
การจะเลือกใช้การหล่อแบบแม่พิมพ์ลึกหรือไม่นั้น ขึ้นอยู่กับปัจจัยทางปฏิบัติหลายประการ หากคำตอบของคำถามส่วนใหญ่เป็น "ใช่" กระบวนการนี้ก็อาจเหมาะสมเป็นอย่างยิ่ง
รูปทรงเรขาคณิตที่ซับซ้อน
ชิ้นส่วนนั้นมีรูปทรงที่ยากหรือเป็นไปไม่ได้ที่จะขึ้นรูปด้วยวิธีการกลึงหรือไม่? มีช่องทางภายใน ผนังบาง หรือส่วนโค้งที่ซับซ้อนหรือไม่? เมื่อเปรียบเทียบกับวิธีการหล่อแบบอื่นๆ การหล่อแบบแม่พิมพ์ลึก (investment casting) เหมาะสมกว่าในการจัดการกับคุณสมบัติเหล่านี้
ข้อกำหนดที่แม่นยำ
ชิ้นส่วนนั้นต้องการการควบคุมขนาดที่เข้มงวดหรือไม่? ผิวสำเร็จมีความสำคัญต่อการใช้งานหรือรูปลักษณ์หรือไม่? กระบวนการนี้ผลิตชิ้นงานหล่อที่มีรูปทรงใกล้เคียงกับรูปทรงสุดท้าย จึงช่วยลดหรือขจัดขั้นตอนการกลึงเพิ่มเติมได้
วัสดุราคาแพง
ชิ้นส่วนนั้นใช้ไทเทเนียม โลหะผสมพิเศษที่มีส่วนประกอบของนิกเกล หรือโลหะผสมราคาแพงอื่นๆ หรือไม่? การหล่อแบบแม่พิมพ์ช่วยลดการสูญเสียวัสดุให้น้อยที่สุด ไม่เกิดเศษโลหะ และเศษวัสดุจึงลดลงตามไปด้วย ส่งผลให้ประหยัดต้นทุนได้มากพอที่จะชดเชยต้นทุนของแม่พิมพ์ได้
ปริมาณการผลิตปานกลางถึงสูง
คุณผลิตชิ้นส่วนหลายร้อยหรือหลายพันชิ้นต่อปีหรือไม่? ต้นทุนแม่พิมพ์จะถูกกระจายไปตลอดการผลิตทั้งหมด เมื่อต้นทุนต่อชิ้นลดลง กระบวนการนี้ก็จะคุ้มค่ามากขึ้น
ลดขั้นตอนการประกอบ
สามารถรวมส่วนประกอบหลายชิ้นเข้าไว้ในชิ้นงานหล่อชิ้นเดียวได้หรือไม่? การหล่อแบบแม่พิมพ์โลหะช่วยลดการเชื่อมประกอบและไม่จำเป็นต้องใช้ตัวยึด จึงช่วยลดเวลาในการประกอบและเพิ่มความน่าเชื่อถือ
พื้นผิวคุณภาพสูง
ชิ้นส่วนนั้นจำเป็นต้องมีพื้นผิวเรียบเพื่อการทำงานที่ถูกต้องหรือเป็นไปตามมาตรฐานข้อกำหนดหรือไม่? ตัวเรือนเซรามิกสามารถมีรายละเอียดที่ประณีตและพื้นผิวที่สะอาด ช่วยลดความจำเป็นในการขัดเงาและการเจียร
เมื่อใดที่การหล่อแบบแม่พิมพ์ละเอียดไม่ใช่ทางเลือกที่ดีที่สุด?
กระบวนการนี้ไม่เหมาะสมกับทุกสถานการณ์ ในบางกรณี อาจต้องใช้วิธีการที่แตกต่างออกไป
ชิ้นส่วนขนาดใหญ่พิเศษ
ชิ้นส่วนที่มีเส้นผ่านศูนย์กลางหรือความยาวเกิน 300 มิลลิเมตรไม่เหมาะกับกระบวนการนี้ แบบจำลองขี้ผึ้งจะเสียรูป และเปลือกเซรามิกจะบวมและเปราะ การหล่อทรายสามารถจัดการกับชิ้นส่วนขนาดใหญ่ได้ในต้นทุนที่ต่ำกว่า
ผลิตในปริมาณน้อยและชิ้นส่วนที่เรียบง่าย
ชิ้นส่วนยึดแบบเรียง่ายหรือแผ่นเรียบไม่จำเป็นต้องใช้การหล่อแบบแม่พิมพ์ การกลึงจากแท่งโลหะทำได้เร็วกว่า และการหล่อทรายมีราคาถูกกว่า การตีขึ้นรูปอาจให้คุณสมบัติทางกลที่ดีกว่า ในการผลิตจำนวนน้อย ต้นทุนแม่พิมพ์ที่เกี่ยวข้องกับการหล่อแบบแม่พิมพ์นั้นไม่คุ้มค่า
การผลิตขนาดใหญ่มาก
การหล่อแบบฉีดขึ้นรูปสามารถผลิตชิ้นส่วนได้ในเวลาเพียงไม่กี่วินาที ในขณะที่การหล่อแบบแม่พิมพ์ใช้เวลาหลายนาทีหรือหลายชั่วโมง สำหรับปริมาณการผลิตต่อปีที่เกิน 100,000 ชิ้น การหล่อแบบฉีดขึ้นรูปหรือการปั๊มขึ้นรูปจะประหยัดกว่า ความแตกต่างของเวลาในการผลิตเป็นปัจจัยสำคัญในการตัดสินใจ
ชิ้นส่วนที่เหมาะสมกับการตีขึ้นรูปหรือการกลึงมากกว่า
ชิ้นส่วนโครงสร้างที่มีความแข็งแรงสูงมักผลิตโดยการตีขึ้นรูป ซึ่งให้โครงสร้างเกรนที่เหนือกว่าและอายุการใช้งานที่ยาวนานกว่า ชิ้นส่วนทรงกระบอกหรือทรงปริซึมแบบง่ายๆ นั้นคุ้มค่ากว่าหากผลิตด้วยการกลึง การหล่อแบบขี้ผึ้งหายไม่ใช่กระบวนการที่เหมาะสมสำหรับทุกการใช้งาน
กระบวนการนี้มีความเฉพาะทางและมีประสิทธิภาพสูงในบางสาขา เมื่อการใช้งานอยู่นอกเหนือขอบเขตนี้ วิธีการอื่นจะเหมาะสมกว่า ควรเลือกกระบวนการโดยพิจารณาจากคุณลักษณะของชิ้นส่วน มากกว่าที่จะเลือกชิ้นส่วนให้เหมาะสมกับกระบวนการ
เหตุใดจึงควรเลือก NOBLE สำหรับการหล่อโลหะแบบแม่พิมพ์ และ การผลิตที่แม่นยำ?
กระบวนการที่ถูกต้องมีความสำคัญ และพันธมิตรที่เหมาะสมก็สำคัญไม่แพ้กัน NOBLE ให้บริการมากกว่าแค่การผลิต เราส่งมอบโซลูชันด้านวิศวกรรมและการผลิตตั้งแต่แนวคิดจนถึงผลิตภัณฑ์สำเร็จรูป
บริการการผลิตแบบครบวงจร
NOBLE ดำเนินการแปรรูปโลหะและพลาสติก มีความสามารถหลากหลาย ครอบคลุมหลายอุตสาหกรรม ไม่ว่าจะเป็นการผลิตต้นแบบชิ้นเดียวหรือการผลิตจำนวนมาก ทีมวิศวกรรมและการผลิตจะทำงานร่วมกับลูกค้าอย่างใกล้ชิดในทุกขั้นตอนของโครงการ
ตั้งแต่การออกแบบจนถึงการประกอบ
การผลิตเป็นเพียงส่วนหนึ่งของเรื่องราวทั้งหมด NOBLE นำเสนอโซลูชันแบบครบวงจร เราทำงานร่วมกันตั้งแต่ขั้นตอนการออกแบบแรกเริ่ม คำแนะนำทางเทคนิคช่วยปรับปรุงกระบวนการผลิต ลดต้นทุนการผลิต และเพิ่มประสิทธิภาพของผลิตภัณฑ์
กระบวนการทำงานแบบบูรณาการของเราครอบคลุมถึง:
- การสนับสนุนการออกแบบผลิตภัณฑ์
- การตรวจสอบทางวิศวกรรม
- การเลือกใช้วัสดุ
- การผลิตต้นแบบ
- การผลิตเป็นกลุ่ม
- การรักษาพื้นผิว
- การชุมนุม
- การตรวจสอบขั้นสุดท้าย
- บรรจุภัณฑ์และการจัดส่ง
แนวทางแบบครบวงจรนี้ช่วยให้การพัฒนาเป็นไปอย่างราบรื่น รักษาคุณภาพให้สม่ำเสมอในทุกขั้นตอน ไม่มีช่องว่างระหว่างการส่งต่อ และไม่มีการโยนความผิดให้กัน
คุณภาพที่คุณเชื่อถือได้
คุณภาพคือรากฐานของทุกโครงการ NOBLE ดำเนินงานภายใต้ระบบการจัดการคุณภาพที่เป็นที่ยอมรับในระดับสากล
การรับรองของเราประกอบด้วย:
- ISO 9001: 2015 – ระบบการจัดการคุณภาพ
- ISO 13485: 2016 – ระบบการจัดการคุณภาพสำหรับอุปกรณ์ทางการแพทย์
ใบรับรองเหล่านี้แสดงให้เห็นถึงความมุ่งมั่นของเราในด้านคุณภาพ การควบคุมกระบวนการ การตรวจสอบย้อนกลับ และความพึงพอใจของลูกค้าในหลากหลายอุตสาหกรรม
คำถามที่พบบ่อย
ข้อดีหลักของการหล่อแบบแม่พิมพ์โลหะคืออะไร?
มีความแม่นยำสูงในด้านขนาด ผิวเรียบเนียนเป็นเลิศ สามารถผลิตรูปทรงเรขาคณิตที่ซับซ้อนได้ มีวัสดุให้เลือกหลากหลาย และลดของเสียจากวัสดุให้น้อยที่สุด
ข้อเสียของการหล่อแบบแม่พิมพ์โลหะมีอะไรบ้าง?
เมื่อเทียบกับการหล่อแบบทั่วไป ต้นทุนการผลิตแม่พิมพ์สูง ระยะเวลารอคอยนาน ข้อจำกัดด้านขนาด และอัตราการผลิตช้ากว่า
เหตุใดการหล่อแบบแม่พิมพ์ลงทุนจึงมีราคาแพงกว่า?
การขึ้นรูปแม่พิมพ์ขี้ผึ้งและการสร้างเปลือกเซรามิกเป็นกระบวนการที่ต้องใช้แรงงานและเวลามาก กระบวนการนี้ต้องผ่านหลายขั้นตอนและต้องใช้ผู้ปฏิบัติงานที่มีทักษะ ซึ่งส่งผลให้ต้นทุนต่อชิ้นสูงขึ้นเมื่อผลิตในปริมาณน้อย
โลหะชนิดใดบ้างที่สามารถนำมาใช้ในการหล่อแบบแม่พิมพ์ได้?
เหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม เหล็กกล้าเครื่องมือ โลหะผสมอะลูมิเนียม ทองเหลือง บรอนซ์ โลหะผสมไทเทเนียม ซูเปอร์อัลลอยที่มีนิกเกลเป็นส่วนประกอบ และอัลลอยที่มีโคบอลต์เป็นส่วนประกอบ
การหล่อแบบแม่พิมพ์โลหะเหมาะสำหรับการผลิตจำนวนมากหรือไม่?
ใช่ สำหรับปริมาณการผลิตปานกลางถึงสูงที่ต้นทุนการผลิตแม่พิมพ์จะถูกคิดเฉลี่ยตลอดการผลิตจำนวนมาก แต่สำหรับปริมาณการผลิตที่สูงมาก การหล่อขึ้นรูปอาจเร็วกว่าและถูกกว่า
การหล่อแบบลงทุนมีความแม่นยำเพียงใด?
โดยทั่วไปค่าความคลาดเคลื่อนจะอยู่ที่ ±0.1 มม. ถึง ±0.2 มม. ขึ้นอยู่กับขนาดและรูปทรงของชิ้นส่วน บางคุณสมบัติอาจรักษาค่าความคลาดเคลื่อนที่แคบกว่าได้ด้วยการควบคุมกระบวนการผลิต
อุตสาหกรรมใดบ้างที่นิยมใช้การหล่อแบบแม่พิมพ์โลหะ?
อุตสาหกรรมการบินและอวกาศ ยานยนต์ การแพทย์ น้ำมันและก๊าซ อุปกรณ์อุตสาหกรรม การเดินเรือ การแปรรูปอาหาร การป้องกันประเทศ และการผลิตไฟฟ้า
การหล่อแบบแม่พิมพ์โลหะและการหล่อแบบทรายแตกต่างกันอย่างไร?
การหล่อแบบแม่พิมพ์โลหะให้ความคลาดเคลื่อนที่แคบกว่า ผิวชิ้นงานเรียบกว่า และสามารถผลิตชิ้นส่วนที่มีโครงสร้างภายในซับซ้อนได้ ในขณะที่การหล่อแบบทรายเหมาะสำหรับชิ้นส่วนขนาดใหญ่กว่า มีต้นทุนการผลิตแม่พิมพ์ต่ำกว่า แต่ให้ผิวชิ้นงานที่หยาบกว่าและมีความคลาดเคลื่อนที่กว้างกว่า
การหล่อแบบแม่พิมพ์สามารถผลิตชิ้นส่วนผนังบางได้หรือไม่?
ใช่ครับ สามารถผลิตผนังที่มีความหนาได้ถึง 1 มิลลิเมตร กระบวนการผลิตโดยใช้เปลือกเซรามิกและแม่พิมพ์ขี้ผึ้งช่วยให้สามารถผลิตชิ้นส่วนบางๆ ได้โดยไม่เกิดการบิดเบี้ยว






