
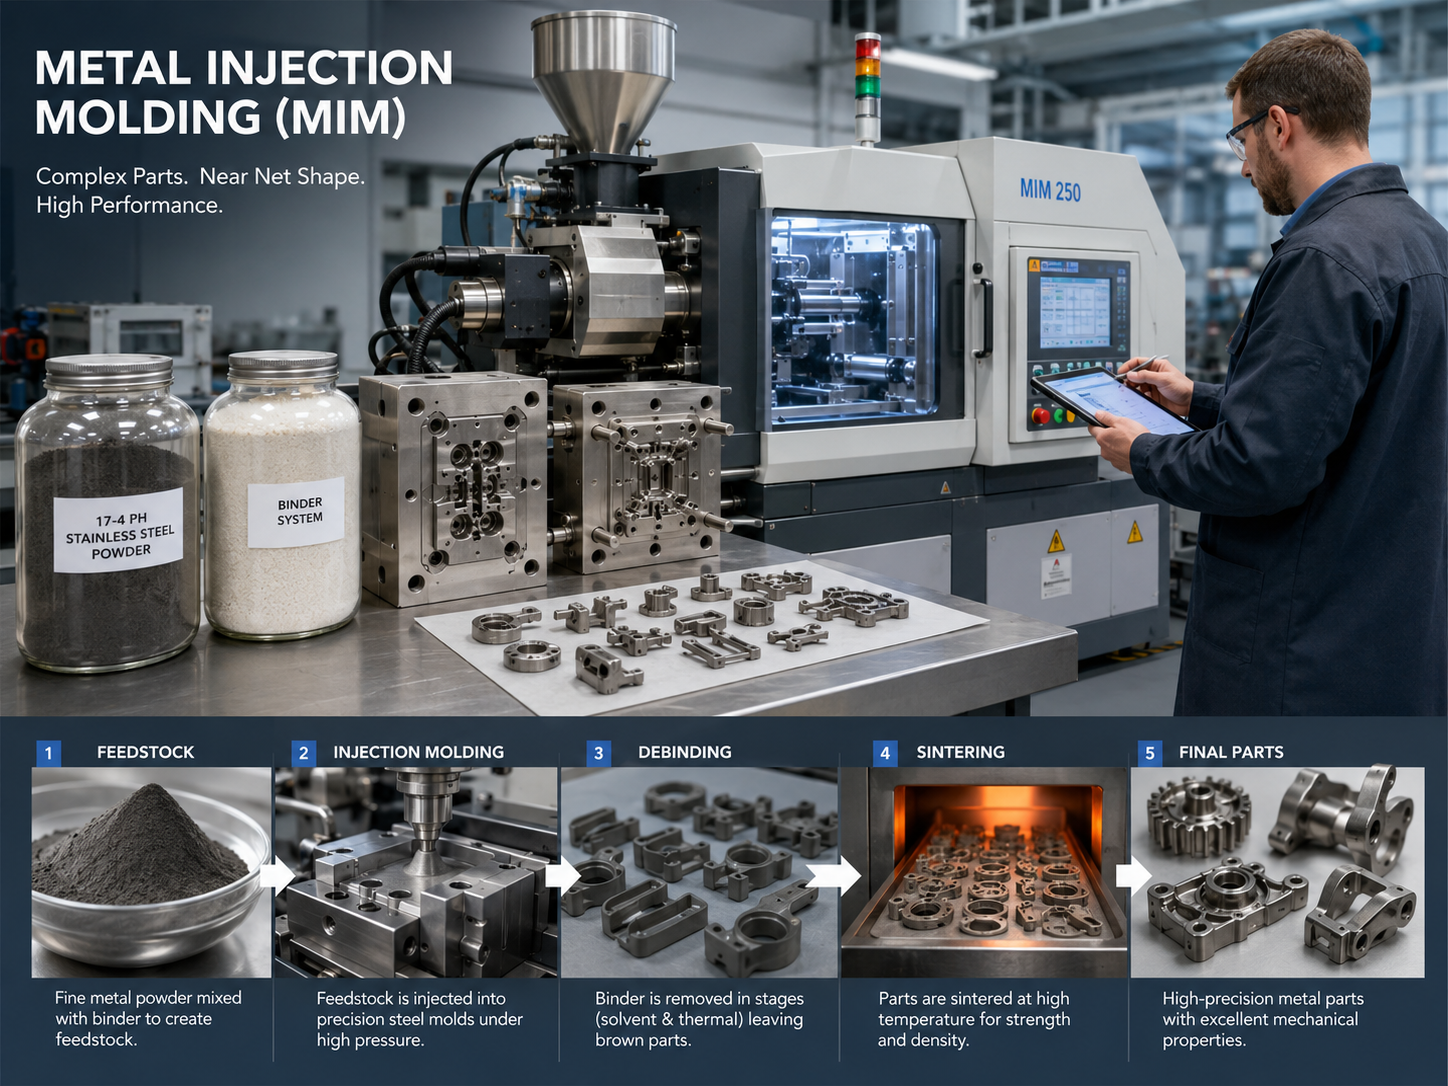
การขึ้นรูปโลหะด้วยการฉีด ( Metal Injection Moldingหรือ MIM) เป็นเทคโนโลยีการผลิตขั้นสูงที่ให้ผลลัพธ์ใกล้เคียงกับรูปทรงสุดท้าย โดยผสานรวมโลหะผงและการฉีดขึ้นรูปพลาสติก เข้าด้วยกันอย่าง ลงตัว จุดเด่นสำคัญคือสามารถผลิตชิ้นส่วนโลหะที่ซับซ้อนได้ในปริมาณมากและมีความแม่นยำสูง ทำให้ MIM กลายเป็นทางเลือกสำคัญในการทดแทนกระบวนการตัด หล่อ และตีขึ้นรูปแบบดั้งเดิมในอุตสาหกรรมการผลิตสมัยใหม่
เทคโนโลยีนี้ขึ้นรูปผลิตภัณฑ์โลหะที่มีความแม่นยำสูงและโครงสร้างที่ซับซ้อนได้โดยตรง โดยการผสมผงโลหะกับสารยึดเกาะเพื่อใช้เป็นวัตถุดิบ จากนั้นจึงผ่านกระบวนการฉีดขึ้นรูป การขัดผิว การเผาผนึก และกระบวนการอื่นๆ
การฉีดขึ้นรูปโลหะคืออะไร
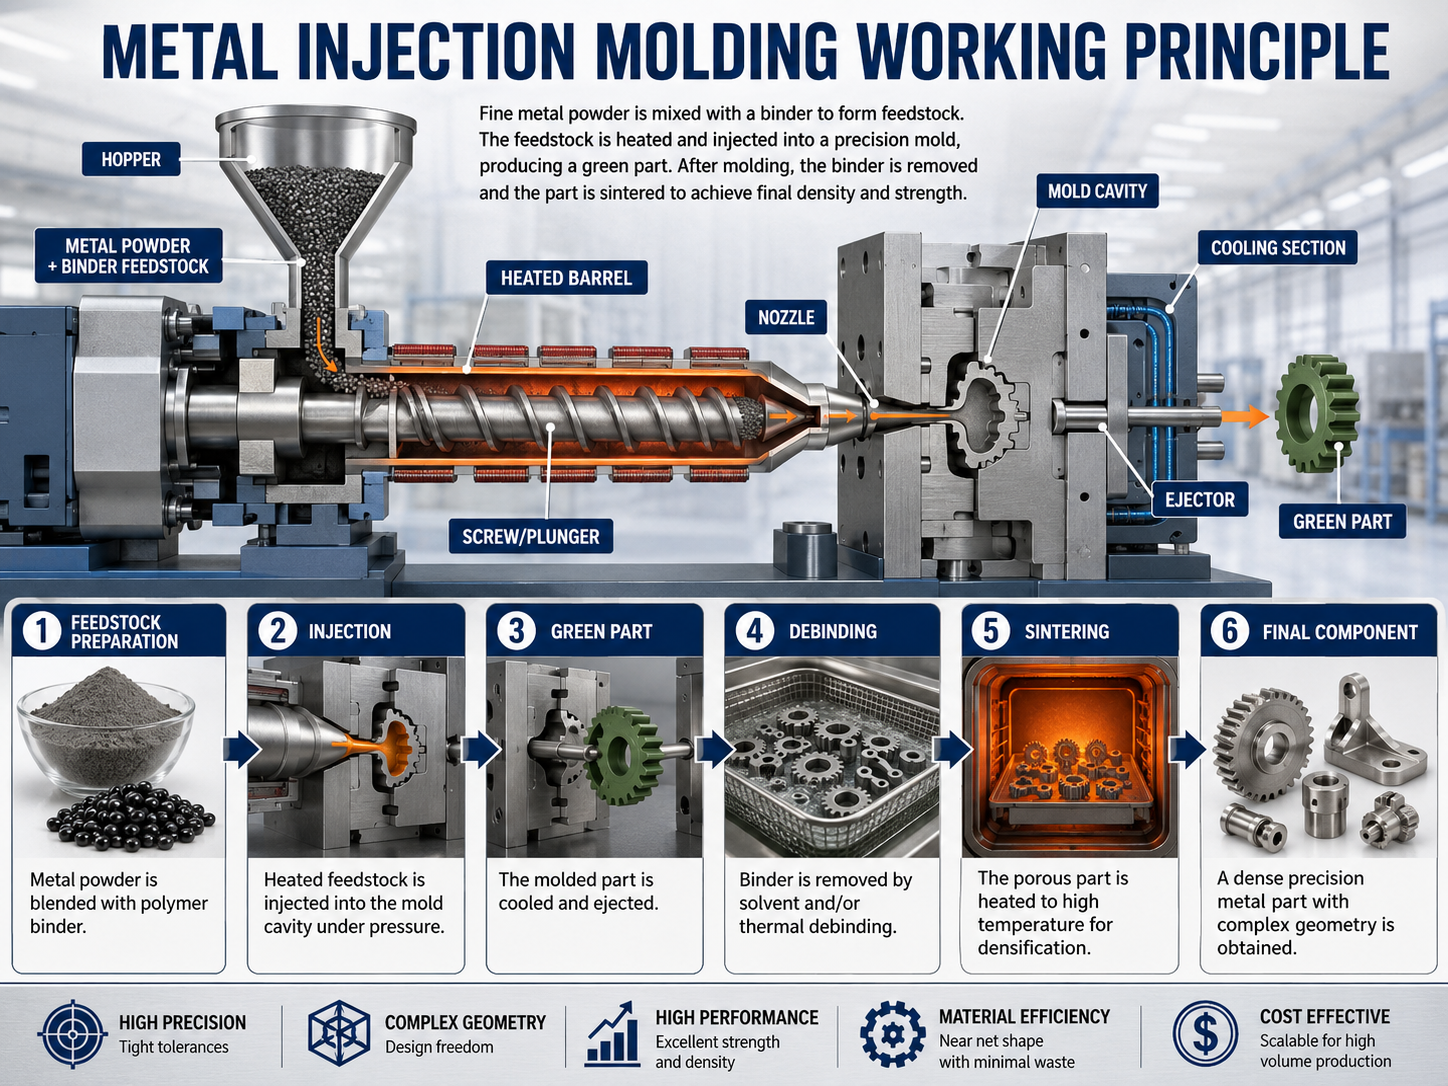
หัวใจสำคัญของการขึ้นรูปโลหะด้วยการฉีด (Metal Injection Molding: MIM) คือการผสมผงโลหะละเอียดมากกับสารยึดเกาะเทอร์โมพลาสติกในสัดส่วนที่กำหนด จากนั้นผ่านกระบวนการผสมและการอัดเม็ด จนได้วัสดุที่มีความลื่นไหลและความยืดหยุ่นที่ดี วัสดุนี้จะถูกฉีดเข้าไปในช่องว่างของแม่พิมพ์ที่มีความแม่นยำสูงภายใต้แรงดันสูง เพื่อขึ้นรูปชิ้นงานดิบโดยจำลองกระบวนการฉีดขึ้นรูปพลาสติก จากนั้นจึงกำจัดสารยึดเกาะในชิ้นงานดิบออกด้วยกระบวนการลอกผิว
สุดท้ายนี้ ด้วยกระบวนการเผาผนึกที่อุณหภูมิสูง อนุภาคผงโลหะจะเกิดการเชื่อมประสานทางโลหะวิทยาและการอัดแน่น ทำให้ได้ชิ้นส่วนโลหะที่มีความแม่นยำสูงและรูปทรงซับซ้อนใกล้เคียงกับความหนาแน่นตามทฤษฎี
สาระสำคัญของกระบวนการ MIM คือการผลิตผลิตภัณฑ์โลหะจำนวนมากโดยใช้เทคโนโลยีการขึ้นรูปพลาสติก โดยผสมผสานคุณสมบัติของวัสดุโลหะจากโลหะผงเข้ากับความยืดหยุ่นของกระบวนการฉีดขึ้นรูปพลาสติก คุณลักษณะหลักของกระบวนการนี้สะท้อนให้เห็นในสามด้านดังนี้:
- อิสระในการขึ้นรูปสูงสามารถขึ้นรูปโครงสร้างสามมิติที่ซับซ้อนได้ โดยมีรูด้านข้าง เกลียวภายใน รูขวาง และผนังบาง (> 0.3 มม.) และสามารถขึ้นรูปส่วนประกอบหลายชิ้นพร้อมกันได้ ช่วยลดขั้นตอนการผลิตในภายหลัง การชุมนุม กระบวนการ
- ความถูกต้องของมิติสูงความคลาดเคลื่อนของขนาดของผลิตภัณฑ์สำเร็จรูปสามารถควบคุมได้ภายใน ±0.3% และความหยาบผิว Ra อยู่ที่ ≤1.6 μm จัดเป็นกระบวนการขึ้นรูปใกล้เคียงกับรูปทรงสุดท้าย ซึ่งช่วยลดต้นทุนในการตกแต่งขั้นสุดท้ายได้อย่างมาก
- วัสดุมีความเข้ากันได้อย่างแข็งแกร่ง: เพื่อตอบสนองความต้องการของการผลิตจำนวนมากในระดับอุตสาหกรรม วัสดุโลหะพื้นฐาน เช่น สแตนเลส เหล็กกล้าคาร์บอน ทองแดง และโลหะผสมทองแดง สามารถใช้งานร่วมกับกระบวนการ MIM ได้อย่างสมบูรณ์ และคุณสมบัติทางกลของผลิตภัณฑ์สำเร็จรูปก็เทียบได้กับผลิตภัณฑ์ที่ได้จากการตีขึ้นรูป
หลักการทำงานของกระบวนการ MIM
กระบวนการผลิต MIM ทั้งหมดประกอบด้วยห้าขั้นตอนหลัก ได้แก่ การเตรียมวัสดุ การฉีดขึ้นรูป การล้างไขมัน การเผาผนึก และการตกแต่งหลังการขึ้นรูป การควบคุมการตั้งค่ากระบวนการที่ดีจะเป็นตัวกำหนดขนาด คุณภาพ และผิวสำเร็จของผลิตภัณฑ์ขั้นสุดท้าย
หลักการสำคัญของกระบวนการทั้งหมดคือ “การขึ้นรูปผงโลหะโดยใช้สารยึดเกาะ จากนั้นเพิ่มความหนาแน่นของผงโลหะด้วยกระบวนการขจัดคราบและการเผาผนึก” สำหรับวัสดุที่ใช้กันทั่วไป เช่น สแตนเลส เหล็กกล้าคาร์บอน และทองแดง พารามิเตอร์ของกระบวนการในแต่ละขั้นตอนได้รับการกำหนดมาตรฐานไว้แล้ว หลักการทำงานเฉพาะและขั้นตอนสำคัญมีดังต่อไปนี้:
(1) การเตรียมอาหาร
ขั้นตอนการเตรียมวัตถุดิบหลักคือการผสมผงโลหะขนาดเล็กมาก (สแตนเลส เหล็กกล้าคาร์บอน ทองแดง) และสารยึดเกาะเข้าด้วยกัน เราทำให้ผงเหล่านี้กลายเป็นเม็ดเล็กๆ เม็ดเหล่านี้มีความคงตัว ขึ้นรูปง่าย และสม่ำเสมอ ซึ่งเป็นวัสดุที่มีคุณภาพเหมาะสมสำหรับการฉีดขึ้นรูป
1. ร้อยละของวัตถุดิบ:
ผงโลหะมีปริมาณ 75%-85% โดยปริมาตร สารยึดเกาะมีปริมาณ 15%-25%
โดยทั่วไป สารยึดเกาะจะประกอบด้วยวัสดุพื้นฐาน เช่น โพลีเอทิลีน (PE) และโพลีโพรพีลีน (PP) สารเพิ่มความยืดหยุ่นประเภทพทาเลต และสารหล่อลื่นประเภทกรดสเตียริก อัตราส่วนจะถูกปรับตามคุณลักษณะของผงโลหะ
2. การให้ความร้อนและการผสม:
ใส่ผงโลหะและสารยึดเกาะลงในเครื่องผสม ตั้งไฟและผสมที่อุณหภูมิ 150-200 องศาเซลเซียส สารยึดเกาะจะละลายหมดและเคลือบผงโลหะอย่างสม่ำเสมอ ทำให้ได้ส่วนผสมที่เป็นเนื้อเดียวกันและป้องกันไม่ให้ผงโลหะจับตัวเป็นก้อน
3. การทำเม็ดและการคัดกรอง:
ทำให้วัสดุหลอมเหลวที่ผสมแล้วเย็นตัวลง จากนั้นบดและคัดกรองให้ได้ขนาดเม็ด 2-5 มิลลิเมตร เพื่อให้แน่ใจว่าเครื่องฉีดทำงานได้อย่างมีประสิทธิภาพ
(2) ฉีดขึ้นรูป
หัวใจสำคัญของการฉีดขึ้นรูปคือการทำให้วัสดุอ่อนตัวลงด้วยอุณหภูมิสูงและความดันสูง แล้วเติมเต็มช่องว่างในแม่พิมพ์ หลังจากที่เย็นตัวและแข็งตัวแล้ว ก็จะถอดแม่พิมพ์ออกเพื่อให้ได้ชิ้นงานดิบ ซึ่งเหมาะสำหรับวัสดุต่างๆ เช่น สแตนเลส เหล็กกล้าคาร์บอน และทองแดง
1. การเติมสารพลาสติไซเซอร์:
ใส่ส่วนผสมที่เป็นเม็ดลงในเครื่องฉีดขึ้นรูป แล้วให้ความร้อนระหว่าง 160℃ ถึง 220℃ ส่วนผสมจะละลายและไหลได้ง่าย
2. การฉีดด้วยแรงดันสูง:
วัสดุเหลวจะถูกฉีดเข้าไปในแม่พิมพ์ภายใต้แรงดันสูง 50-200 เมกะปาสคาล แม่พิมพ์จะต้องได้รับการออกแบบล่วงหน้าโดยพิจารณาจากอัตราการหดตัวจากการเผาผนึกของวัสดุโลหะ โดยเผื่อระยะการหดตัวไว้ด้วย
3. การทำให้เย็นและการถอดแบบ:
เมื่อหลอมเหลวแล้ว จะเย็นตัวลงจนถึงอุณหภูมิห้อง สารยึดเกาะจะแข็งตัวและขึ้นรูป การเย็นตัวใช้เวลาอย่างน้อย 3 นาที การเย็นตัวเร็วเกินไปอาจทำให้เกิดรอยแตกได้
(3) การขจัดคราบไขมัน
การขจัดไขมันคือกระบวนการกำจัดสารยึดเกาะออกจากชิ้นงานดิบเพื่อให้ได้ชิ้นงานดิบที่มีรูพรุน ปราศจากไขมัน และมีความแข็งแรงในระดับหนึ่ง เพื่อเตรียมพร้อมสำหรับการเผาผนึกในขั้นตอนต่อไป
ความยากหลักของการขจัดคราบไขมันอยู่ที่การควบคุมอัตราการระเหยของสารยึดเกาะ หากระเหยเร็วเกินไป จะเกิดแรงดันภายในชิ้นงานดิบ ทำให้เกิดรอยแตกและฟองอากาศ ดังนั้นเราจึงต้องขจัดคราบไขมันออกอย่างช้าๆ ในอุตสาหกรรม มักใช้สแตนเลส เหล็กกล้าคาร์บอน และทองแดง โดยใช้วิธีการขจัดคราบไขมันด้วยตัวทำละลายร่วมกับการขจัดคราบไขมันด้วยความร้อน
1. การล้างคราบไขมันด้วยตัวทำละลาย:
แช่ชิ้นงานสีเขียวในเอทานอลหรืออะซิโตน ขั้นตอนนี้จะกำจัดส่วนที่ละลายน้ำได้ของสารยึดเกาะออกไป ทำให้เกิดรูพรุนเล็กๆ รูพรุนเหล่านี้ทำหน้าที่เป็นช่องทางสำหรับการขจัดคราบไขมันด้วยความร้อน ปริมาณสารยึดเกาะที่เหลืออยู่ต้องต่ำกว่า 10%
2. การล้างคราบไขมันด้วยความร้อน:
นำชิ้นงานดิบที่ผ่านการเตรียมการแล้วใส่ลงในเตาอบ ค่อยๆ ให้ความร้อนจนถึง 200-400 องศาเซลเซียส อัตราการให้ความร้อนต้องไม่เกิน 5 องศาเซลเซียสต่อนาที สารยึดเกาะที่เหลืออยู่จะกลายเป็นก๊าซและหายไป กระบวนการทั้งหมดใช้บรรยากาศไนโตรเจน ซึ่งจะช่วยป้องกันเหล็กกล้าคาร์บอนและทองแดงจากการเกิดออกซิเดชัน
3. การตรวจสอบหลังการล้างคราบไขมัน:
ตรวจสอบปริมาณสารยึดเกาะที่เหลืออยู่ ต้องไม่เกิน 0.5% ตรวจสอบชิ้นส่วนว่าอยู่ในสภาพดีหรือไม่ กำจัดผลิตภัณฑ์ที่ไม่ได้มาตรฐาน เพราะจะส่งผลเสียต่อผลลัพธ์การเผาผนึก
(4) การเผาผนึก
หัวใจสำคัญของการเผาผนึกคือการนำชิ้นงานที่ล้างไขมันออกแล้วไปวางในเตาเผาผนึกอุณหภูมิสูงและให้ความร้อนจนถึง 85%-90% ของจุดหลอมเหลวของวัสดุโลหะ ซึ่งจะทำให้อนุภาคผงโลหะเกิดการแพร่กระจายของอะตอม การเชื่อมต่อทางโลหะวิทยา และการตกผลึกใหม่ ค่อยๆ ปิดรูพรุนเพื่อให้เกิดความหนาแน่น และในที่สุดจะได้ผลิตภัณฑ์โลหะที่มีความหนาแน่นใกล้เคียงกับระดับทางทฤษฎี
สำหรับวัสดุสามชนิดที่ใช้กันทั่วไป ได้แก่ สแตนเลส เหล็กกล้าคาร์บอน และทองแดง ได้มีการกำหนดมาตรฐานที่ชัดเจนสำหรับพารามิเตอร์กระบวนการเผาผนึกแล้ว โดยขั้นตอนสำคัญมีดังต่อไปนี้:
1. สภาพแวดล้อมการเผาผนึก:
สำหรับเหล็กกล้าไร้สนิม จะใช้บรรยากาศไฮโดรเจนหรือแอมโมเนียที่สลายตัวแล้ว (เพื่อป้องกันการเกิดออกซิเดชัน) สำหรับเหล็กกล้าคาร์บอน จะใช้บรรยากาศผสมระหว่างไนโตรเจนและไฮโดรเจน สำหรับทองแดง จะใช้บรรยากาศไนโตรเจนบริสุทธิ์เพื่อป้องกันการเกิดออกซิเดชันของวัสดุหรือการก่อตัวของสารประกอบที่เปราะบางที่อุณหภูมิสูง
2. พารามิเตอร์หลัก:
อุณหภูมิการเผาผนึกสำหรับเหล็กกล้าไร้สนิม: 1300-1350℃ คงไว้ 2-3 ชั่วโมง; อุณหภูมิการเผาผนึกสำหรับเหล็กกล้าคาร์บอน: 1250-1300℃ คงไว้ 1.5-2.5 ชั่วโมง; อุณหภูมิการเผาผนึกสำหรับทองแดง: 850-950℃ คงไว้ 1-2 ชั่วโมง อัตราการให้ความร้อนถูกควบคุมที่ 2-5℃/นาที
3. ผลกระทบจากการเพิ่มความหนาแน่น:
หลังจากผ่านกระบวนการเผาผนึกแล้ว ความหนาแน่นของผลิตภัณฑ์เหล็กกล้าไร้สนิม เหล็กกล้าคาร์บอน และทองแดง สามารถสูงถึง 95%-98% (ใกล้เคียงกับความหนาแน่นทางทฤษฎี) โดยมีโครงสร้างจุลภาคที่สม่ำเสมอและคุณสมบัติทางกลที่เทียบได้กับผลิตภัณฑ์จากการตีขึ้นรูป
(5) การโพสต์
หัวใจสำคัญของการปรับปรุงคุณภาพหลังการผลิตคือการแก้ไขอย่างแม่นยำและปรับปรุงประสิทธิภาพของผลิตภัณฑ์สำเร็จรูปที่ผ่านการเผาผนึกตามข้อกำหนดการใช้งานของผลิตภัณฑ์ เพื่อให้ตรงตามข้อกำหนดการใช้งานขั้นสุดท้าย สำหรับผลิตภัณฑ์สแตนเลส เหล็กกล้าคาร์บอน และทองแดง วิธีการปรับปรุงคุณภาพหลังการผลิตส่วนใหญ่ประกอบด้วยการอบชุบด้วยความร้อน การปรับสภาพพื้นผิว และการกลึงอย่างแม่นยำ และกระบวนการเหล่านี้มีความยืดหยุ่นสูง
1. การรักษาความร้อน:
เราให้ความร้อนและแปรรูปเหล็กกล้าคาร์บอนด้วยกระบวนการชุบแข็งและอบคืนตัว ซึ่งจะเพิ่มความแข็งและความทนทานต่อการสึกหรอ เราทำการอบชุบเหล็กกล้าไร้สนิมด้วยกระบวนการบ่มด้วยสารละลาย ซึ่งจะช่วยเพิ่มความทนทานต่อการกัดกร่อนและความแข็งแรง เราทำการอบอ่อนทองแดงเพื่อให้มีความยืดหยุ่นมากขึ้นและปรับปรุงการนำไฟฟ้า
2 การรักษาพื้นผิว:
เราดำเนินการปรับสภาพพื้นผิวที่แตกต่างกันไปตามความต้องการ ซึ่งรวมถึงการขัดเงา (Ra≤0.8μm) การพ่นทราย และการชุบสังกะสีหรือนิกเกิลเพื่อป้องกันการกัดกร่อน นอกจากนี้เรายังใช้การบำบัดออกซิเดชันเพื่อปกป้องผลิตภัณฑ์ทองแดง
3. เครื่องจักรกลที่มีความแม่นยำ:
เราทำการตัดแต่งชิ้นส่วนที่มีความแม่นยำสูง เช่น รูเกลียวและรูกำหนดตำแหน่ง โดยควบคุมความคลาดเคลื่อนของขนาดให้อยู่ภายใน ±0.01 มม. ซึ่งตรงตามความต้องการในการประกอบ
4. การจัดรูปทรง:
เราใช้การขึ้นรูปเย็นกับผลิตภัณฑ์ที่เปลี่ยนรูปทรงเล็กน้อยหลังจากการเผาผนึก เพื่อให้ได้ขนาดที่ถูกต้องกลับคืนมา
วัสดุหลักสำหรับ MIM
- การขึ้นรูปโลหะด้วยการฉีดขึ้นรูปใช้วัสดุเหล่านี้:
- เหล็กกล้าไร้สนิม (SS): มีคุณสมบัติทนทานต่อการกัดกร่อนและมีความแข็งแรงเชิงกลสูง จึงนิยมใช้กันอย่างแพร่หลายในอุตสาหกรรมยานยนต์ การแพทย์ และการบินและอวกาศ อุตสาหกรรมเหล่านี้ต้องการผลิตภัณฑ์ที่ทนทานและทำงานได้ดีในสภาพแวดล้อมที่รุนแรง
- เหล็กกล้าคาร์บอน (CS): ใช้สำหรับชิ้นส่วนที่ต้องการความแข็งแรงและความแข็งสูง มีราคาถูกและใช้งานได้หลากหลาย ใช้ในอุตสาหกรรมหลายประเภท เช่น เฟือง สลักเกลียว และชิ้นส่วนยานยนต์
- โคบอลต์-โครเมียม (Co-Cr): มีความแข็งแรง ทนต่อการสึกหรอ และทนต่อการกัดกร่อน นิยมใช้กันอย่างแพร่หลายในอุปกรณ์ทางการแพทย์และเครื่องมือผ่าตัด ซึ่งต้องการผลิตภัณฑ์ที่มีความน่าเชื่อถือสูงมาก
- เหล็กกล้าเครื่องมือ M2: เหล็กกล้าเครื่องมือ M2 ทำงานได้ดีในกระบวนการขึ้นรูปโลหะด้วยแรงเฉือนสูง (MIM) สำหรับการผลิตเครื่องมือและแม่พิมพ์ที่แข็งแรง มีความแข็งสูง ความเหนียวดี และทนทานต่อการสึกหรอได้ดีเยี่ยม นิยมใช้กันอย่างแพร่หลายสำหรับเครื่องมือตัดและชิ้นส่วนอุตสาหกรรมที่รับแรงเค้นสูง
- ไทเทเนียม (Ti): ไทเทเนียมเป็นที่นิยมใช้ในกระบวนการขึ้นรูปโลหะด้วยความร้อน (MIM) เนื่องจากมีน้ำหนักเบา ความแข็งแรงสูง และทนต่อการกัดกร่อน การกำจัดสารยึดเกาะและการเผาผนึกต้องควบคุมอย่างระมัดระวังเพื่อรักษาสมบัติของไทเทเนียม ไทเทเนียมถูกนำไปใช้อย่างแพร่หลายในอุตสาหกรรมการบินและอวกาศ การแพทย์ และสินค้ากีฬา
- ทองแดง: ทองแดงสามารถแปรรูปด้วยเทคโนโลยี MIM ได้ แต่จำเป็นต้องควบคุมบรรยากาศการเผาผนึกอย่างแม่นยำมาก ดังนั้นการใช้งานจึงมีข้อจำกัดมากกว่าเหล็กและโลหะผสมนิกเกล
- โลหะผสมนิกเกล (อินโคเนล): โลหะผสมนิกเกลมีคุณสมบัติที่ดีเยี่ยมในอุณหภูมิสูงและมีความแข็งแรงสูง จึงนิยมใช้กันอย่างแพร่หลายในอุตสาหกรรมการบินและอวกาศ พลังงาน และเคมี ซึ่งมักทำงานภายใต้สภาวะที่รุนแรง
- โลหะผสมอลูมิเนียม 6061: อลูมิเนียม 6061 สามารถนำมาใช้กับกระบวนการ MIM ได้ด้วยเทคโนโลยีพิเศษ แต่กระบวนการนี้ไม่เป็นที่นิยมมากนัก เนื่องจากอลูมิเนียมต้องการสภาวะการเผาผนึกแบบพิเศษ
- โลหะผสมอลูมิเนียม 7075: อลูมิเนียม 7075 สามารถผลิตได้ด้วยกระบวนการ MIM ภายใต้เงื่อนไขพิเศษ แต่ยังไม่เป็นที่นิยมใช้กันอย่างแพร่หลาย เนื่องจากต้องใช้การตั้งค่าการเผาผนึกที่ไม่เป็นไปตามมาตรฐาน
- โลหะผสมเหล็ก-คาร์บอน: โลหะผสมเหล็ก-คาร์บอนใช้ในการผลิตชิ้นส่วนที่มีความแข็งแรงสูงและสามารถขึ้นรูปได้ดี มีการใช้งานในอุตสาหกรรมยานยนต์และอุตสาหกรรมทั่วไป เช่น ชิ้นส่วนวาล์วและเฟือง
ข้อดีและข้อเสียของ MIM
กระบวนการ MIM (Metal-Induced Metal) ด้วยข้อดีของเทคโนโลยีที่พัฒนาแล้ว ความสามารถในการปรับใช้ได้หลากหลาย และประสิทธิภาพการผลิตจำนวนมากสูง จึงกลายเป็นเทคโนโลยีหลักสำหรับการผลิตชิ้นส่วนโลหะขนาดเล็กและซับซ้อน อย่างไรก็ตาม เนื่องจากข้อจำกัดของลักษณะเฉพาะของวัตถุดิบ ขั้นตอนการผลิต และข้อกำหนดของอุปกรณ์ จึงยังคงมีข้อจำกัดบางประการอยู่
ทั้งข้อดีและข้อเสียของมันมีความสัมพันธ์อย่างมากกับสถานการณ์การผลิตที่มีปริมาณมาก ขนาดเล็ก และโครงสร้างที่ซับซ้อน ในสถานการณ์เช่นนี้ ข้อดีของมันจะมีความสำคัญอย่างมาก ในขณะที่ข้อจำกัดของมันสามารถค่อยๆ เอาชนะได้ด้วยการเพิ่มประสิทธิภาพกระบวนการและการควบคุมที่เป็นมาตรฐาน ดังต่อไปนี้:
(1) ข้อดี
-
เครื่องจักรนี้มีอิสระในการขึ้นรูปสูงและสามารถผลิตโครงสร้างที่ซับซ้อนได้ในปริมาณมากแบบครบวงจร
นี่คือข้อได้เปรียบหลักของกระบวนการ MIM คือ สามารถขึ้นรูปโครงสร้างที่ซับซ้อนซึ่งยากต่อการแปรรูปด้วยวิธีการตัด การหล่อ และการตีขึ้นรูปแบบดั้งเดิม รวมถึงชิ้นส่วนโลหะขนาดเล็กที่มีรูด้านข้าง เกลียวภายใน รูขวาง และผนังบาง (> 0.3 มม.) และสามารถขึ้นรูปชิ้นส่วนหลายชิ้นพร้อมกันได้ ช่วยลดขั้นตอนการประกอบในภายหลัง
ตัวอย่างเช่น โครงสร้างแบบสแนปออนที่ซับซ้อนของขั้วต่ออิเล็กทรอนิกส์สแตนเลส สามารถขึ้นรูปได้ในครั้งเดียวผ่านกระบวนการ MIM ซึ่งช่วยเพิ่มประสิทธิภาพการผลิตได้มากกว่า 50% เมื่อเทียบกับกระบวนการประกอบแบบดั้งเดิม
-
มีอัตราการใช้ประโยชน์จากวัสดุสูงและมีข้อได้เปรียบด้านต้นทุนอย่างมากในการผลิตจำนวนมาก
กระบวนการ MIM มีอัตราการใช้ประโยชน์จากวัสดุสูงกว่า 98% ซึ่งสูงกว่ากระบวนการตัดแบบดั้งเดิมมาก (30%-50%) โดยเฉพาะอย่างยิ่งสำหรับวัสดุที่ผลิตจำนวนมาก เช่น เหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม และทองแดง กระบวนการนี้ช่วยลดของเสียจากวัตถุดิบได้อย่างมาก
ในขณะเดียวกัน กระบวนการนี้สามารถทำให้เกิดการผลิตจำนวนมากแบบอัตโนมัติได้ การใช้แม่พิมพ์หลายช่องช่วยลดต้นทุนต่อชิ้นได้อย่างมากเมื่อปริมาณการผลิตเพิ่มขึ้น สำหรับผลิตภัณฑ์ที่มีปริมาณการผลิตต่อปีมากกว่า 100,000 ชิ้น ต้นทุนจะต่ำกว่ากระบวนการตัดที่แม่นยำถึง 30% ถึง 50%
-
เทคโนโลยีวัสดุหลักมีความพร้อมแล้ว และประสิทธิภาพของผลิตภัณฑ์สำเร็จรูปมีความเสถียรและสามารถปรับแต่งได้
กระบวนการ MIM สำหรับวัสดุหลักสามชนิด ได้แก่ สแตนเลส เหล็กกล้าคาร์บอน และทองแดง ได้รับการกำหนดมาตรฐานอย่างสมบูรณ์แล้ว พารามิเตอร์ของแต่ละขั้นตอน เช่น การเตรียมผง การป้อนและการผสม การขัดผิว และการเผาผนึก มีความชัดเจน และผลผลิตของผลิตภัณฑ์สำเร็จรูปสามารถสูงกว่า 95%
นอกจากนี้ ประสิทธิภาพของผลิตภัณฑ์สำเร็จรูปยังสามารถควบคุมได้ผ่านกระบวนการอบชุบความร้อน ตัวอย่างเช่น ความแข็งของเหล็กกล้าคาร์บอนจะเพิ่มขึ้นอย่างมากหลังจากการชุบแข็งและการอบคืนตัว ความต้านทานการกัดกร่อนของเหล็กกล้าไร้สนิมจะดีขึ้นหลังจากการอบชุบด้วยความร้อน และความยืดหยุ่นและการนำไฟฟ้าของทองแดงจะดีขึ้นหลังจากการอบอ่อน ซึ่งตรงตามข้อกำหนดด้านประสิทธิภาพในหลากหลายสาขา
-
ความแม่นยำสูงและการขึ้นรูปใกล้เคียงกับรูปทรงสุดท้ายช่วยลดขั้นตอนการกลึงละเอียด
ความคลาดเคลื่อนของขนาดของผลิตภัณฑ์สำเร็จรูปสามารถควบคุมได้ภายใน ±0.3% และความหยาบผิว Ra น้อยกว่า 1.6 ไมโครเมตร สำหรับผลิตภัณฑ์สแตนเลส เหล็กกล้าคาร์บอน และทองแดง จำเป็นต้องมีการปรับแต่งอย่างละเอียดเพียงเล็กน้อยเพื่อให้ได้ชิ้นส่วนที่มีความแม่นยำสูง หรืออาจไม่จำเป็นต้องมีการปรับแต่งเลย ซึ่งช่วยลดต้นทุนในการปรับแต่งอย่างละเอียดได้อย่างมาก
ในทางตรงกันข้าม ความคลาดเคลื่อนของการหล่อโลหะแบบดั้งเดิมอยู่ที่ ±1%-2% ซึ่งต้องอาศัยกระบวนการปรับแต่งอย่างละเอียดจำนวนมาก
-
อุปกรณ์และกระบวนการมีความยืดหยุ่นสูงและสามารถอัปเกรดสายการผลิตได้อย่างง่ายดาย
อุปกรณ์การผลิต MIM สามารถดัดแปลงเล็กน้อยจากอุปกรณ์ฉีดขึ้นรูปพลาสติก และไม่จำเป็นต้องปรับพารามิเตอร์กระบวนการสำหรับสแตนเลส เหล็กกล้าคาร์บอน และทองแดงอย่างมีนัยสำคัญ สถานประกอบการแปรรูปฮาร์ดแวร์แบบดั้งเดิมสามารถอัพเกรดสายการผลิตได้อย่างรวดเร็วด้วยต้นทุนการลงทุนต่ำและผลตอบแทนที่รวดเร็ว
(2) ข้อเสีย
มีข้อจำกัดเกี่ยวกับขนาดของผลิตภัณฑ์และความหนาของผนัง
-
เนื่องจากข้อจำกัดของอุปกรณ์ฉีดขึ้นรูปและเตาเผาผนึก กระบวนการ MIM จึงเหมาะสำหรับการผลิตชิ้นส่วนโลหะขนาดเล็กและผนังบาง โดยทั่วไป ขนาดสูงสุดของผลิตภัณฑ์จะน้อยกว่า 100 มม. น้ำหนักน้อยกว่า 50 กรัม และความหนาของผนังมากกว่า 0.3 มม.
สำหรับผลิตภัณฑ์สแตนเลส เหล็กกล้าคาร์บอน และทองแดงขนาดใหญ่ (> 200 มม.) และผนังหนา (> 10 มม.) มักเกิดข้อบกพร่อง เช่น การเผาผนึกที่ไม่สม่ำเสมอ ความหนาแน่นต่ำ และการเสียรูป ทำให้ยากต่อการรับประกันประสิทธิภาพที่สม่ำเสมอ
-
กระบวนการขจัดคราบและการเผาผนึกใช้เวลานาน และประสิทธิภาพการผลิตโดยรวมต่ำกว่าการฉีดขึ้นรูปพลาสติก
โดยทั่วไปแล้ว วงจรการขจัดคราบของกระบวนการ MIM จะใช้เวลา 8 ถึง 24 ชั่วโมง และวงจรการเผาผนึกจะใช้เวลา 1 ถึง 3 ชั่วโมง ซึ่งยาวนานกว่าการฉีดขึ้นรูปพลาสติกมาก (ไม่กี่วินาทีถึงไม่กี่นาที)
แม้แต่สำหรับผลิตภัณฑ์ทองแดงที่มีอุณหภูมิการเผาผนึกค่อนข้างต่ำ วงจรการผลิตโดยรวมก็ยังคงยาวนานกว่าการหล่อแบบดั้งเดิม ซึ่งส่งผลกระทบต่อประสิทธิภาพการผลิตในระดับหนึ่ง
-
อัตราการหดตัวจากการเผาผนึกมีมาก และควบคุมขนาดได้ยาก
อัตราการหดตัวจากการเผาผนึกของผลิตภัณฑ์ MIM ที่ทำจากสแตนเลส เหล็กกล้าคาร์บอน และทองแดง อยู่ที่ 14%-20% ซึ่งสูงกว่าการหล่อขึ้นรูปโลหะ (< 5%) มาก แม้แต่ความผันผวนเพียงเล็กน้อยในอัตราการหดตัวจากการเผาผนึกก็อาจทำให้ขนาดของผลิตภัณฑ์สำเร็จรูปคลาดเคลื่อนได้
ดังนั้น จึงจำเป็นต้องควบคุมหลายขั้นตอนอย่างแม่นยำ เช่น คุณลักษณะของผง การป้อนวัสดุที่สม่ำเสมอ และอุณหภูมิการเผาผนึก ซึ่งทำให้ต้องมีการควบคุมกระบวนการอย่างเข้มงวด
-
ต้นทุนการผลิตแม่พิมพ์สูง ทำให้เหมาะสำหรับการผลิตจำนวนมาก
แม่พิมพ์สำหรับกระบวนการ MIM เป็นแม่พิมพ์ที่มีความแม่นยำสูง ซึ่งต้องออกแบบแยกต่างหากโดยพิจารณาจากอัตราการหดตัวจากการเผาผนึกของวัสดุที่แตกต่างกัน วัสดุที่ใช้ทำแม่พิมพ์มักจะเป็นเหล็กคุณภาพสูง ซึ่งมีความต้องการความแม่นยำในการผลิตสูง ต้นทุนในการพัฒนาแม่พิมพ์จึงสูง และใช้เวลานาน (1-2 เดือน)
สำหรับการผลิตในปริมาณน้อย โดยมีผลผลิตต่อปีน้อยกว่า 10,000 ชิ้น ต้นทุนของแม่พิมพ์จะถูกปันส่วนให้กับผลิตภัณฑ์แต่ละชิ้น ซึ่งจะส่งผลให้ต้นทุนรวมค่อนข้างสูง
ปัจจัยที่มีผลต่อประสิทธิภาพของ MIM
ประสิทธิภาพของผลิตภัณฑ์ MIM ได้รับอิทธิพลอย่างครอบคลุมจากปัจจัยสี่ด้าน ได้แก่ คุณลักษณะของวัตถุดิบ พารามิเตอร์ของกระบวนการ ความแม่นยำของอุปกรณ์ และการควบคุมกระบวนการ ปัจจัยหลักที่มีอิทธิพลและกลไกการทำงานของปัจจัยทั้งสี่มีดังต่อไปนี้:
(1) คุณลักษณะของวัตถุดิบ
คุณลักษณะของวัตถุดิบประกอบด้วยคุณลักษณะของผงโลหะและสารยึดเกาะ โดยในจำนวนนี้ คุณลักษณะของผงโลหะเป็นปัจจัยที่มีอิทธิพลมากที่สุด ในขณะที่คุณลักษณะของสารยึดเกาะส่งผลต่อความเสถียรของกระบวนการขึ้นรูป
1. ผงโลหะมีคุณสมบัติสำคัญหลายประการ:
ขนาดอนุภาค รูปร่าง ปริมาณออกซิเจน และปริมาณคาร์บอนของเหล็กกล้าคาร์บอน
หากอนุภาคมีขนาดใหญ่เกินไป สารตั้งต้นจะไม่ไหลได้ดี และผลิตภัณฑ์ที่ผ่านการเผาผนึกจะไม่หนาแน่น
ปริมาณออกซิเจนที่มากเกินไปจะทำให้เกิดสิ่งเจือปนแข็งในระหว่างกระบวนการเผาผนึก ซึ่งจะทำให้ผลิตภัณฑ์มีความแข็งแรงและทนทานน้อยลง
หากปริมาณคาร์บอนในเหล็กกล้าคาร์บอนไม่ถูกต้อง ความแข็งหลังการอบชุบความร้อนจะไม่คงที่
2. คุณลักษณะของสารยึดเกาะ:
สูตร ความสามารถในการไหล และความสามารถในการกำจัดของสารยึดเกาะ มีผลต่อการป้อนวัสดุ เนื้อวัสดุดิบ และผลลัพธ์ของการล้างผิวหน้า
หากมีสารเพิ่มความยืดหยุ่นน้อยเกินไป เนื้อวัสดุจะแข็งตัว และอาจอุดตันแม่พิมพ์ได้ง่ายในระหว่างการฉีดขึ้นรูป หากมีสารหล่อลื่นมากเกินไป จะทำให้ชิ้นงานดิบอ่อนแอ และแตกหักง่ายเมื่อนำออกจากแม่พิมพ์ ส่วนสารยึดเกาะที่เหลืออยู่จะทำให้เกิดรูและฟองอากาศหลังจากการเผาผนึก
(2) พารามิเตอร์กระบวนการ
กระบวนการหลักของ MIM ประกอบด้วย การฉีดขึ้นรูป การขจัดคราบ และการเผาผนึก วัสดุแต่ละชนิดมีช่วงการควบคุมที่แตกต่างกัน เราต้องรักษาค่าความคลาดเคลื่อนให้อยู่ภายใน ±5%
1. พารามิเตอร์การฉีดขึ้นรูป:
อุณหภูมิ ความดัน และระยะเวลาในการคงสภาพ มีผลต่อความหนาแน่นและคุณภาพของชิ้นงานดิบ อุณหภูมิต่ำทำให้วัสดุเติมเต็มแม่พิมพ์ได้ไม่ดี ความดันต่ำทำให้เกิดรูและรอยบุ๋มในชิ้นงานดิบ ระยะเวลาในการคงสภาพสั้นเกินไปทำให้เกิดความเครียดภายใน ชิ้นส่วนจะเปลี่ยนรูปได้ง่ายหลังจากการเผาผนึก
2. พารามิเตอร์การขจัดคราบไขมัน:
อัตราการขจัดคราบไขมัน อุณหภูมิในการขจัดคราบไขมัน และบรรยากาศในการขจัดคราบไขมันเป็นสิ่งสำคัญ หากอุณหภูมิสูงเกินไป สารยึดเกาะจะระเหยเร็ว ทำให้ชิ้นงานดิบแตกและเกิดฟอง การขจัดคราบไขมันในอากาศอาจทำให้สแตนเลส เหล็กกล้าคาร์บอน และผงทองแดงเกิดการออกซิเดชัน ซึ่งจะส่งผลต่อผลลัพธ์ของการเผาผนึก
3. พารามิเตอร์การเผาผนึก:
อุณหภูมิการเผาผนึก ระยะเวลาการคงสภาพ และบรรยากาศ เป็นปัจจัยสำคัญที่กำหนดความหนาแน่นและความแข็งแรงของผลิตภัณฑ์ขั้นสุดท้าย
อุณหภูมิต่ำเกินไปจะทำให้การแพร่กระจายของอะตอมไม่เพียงพอและมีความหนาแน่นต่ำ ส่วนอุณหภูมิที่สูงเกินไปจะทำให้เกิดการขยายตัวของเกรนและลดความเหนียวลง หากบรรยากาศในการเผาผนึกไม่เหมาะสม โลหะอาจเกิดการออกซิเดชันหรือกลายเป็นวัสดุที่เปราะได้
(3) ความแม่นยำของอุปกรณ์
กระบวนการ MIM ต้องการอุปกรณ์ที่มีความแม่นยำสูงและเสถียร ความผิดพลาดในอุปกรณ์จะทำให้พารามิเตอร์ของกระบวนการเปลี่ยนแปลง ซึ่งจะส่งผลต่อคุณภาพของผลิตภัณฑ์ อุปกรณ์สำคัญได้แก่ เครื่องฉีดขึ้นรูป เตาล้างไขมัน และเตาเผาผนึก
1. เครื่องฉีดขึ้นรูปพลาสติก:
ความแม่นยำในการควบคุมแรงดันและความแม่นยำในการควบคุมอุณหภูมิของสกรูส่งผลโดยตรงต่อความสม่ำเสมอของการหลอมพลาสติกของวัสดุที่ป้อนเข้าเครื่อง
2. เตาเผาผนึก:
การควบคุมอุณหภูมิและบรรยากาศอย่างแม่นยำนั้นมีความสำคัญมาก
3. อุปกรณ์ทดสอบ:
เครื่องทดสอบที่มีความแม่นยำสูงส่งผลต่อความถูกต้องของการทดสอบวัสดุและผลิตภัณฑ์ และให้ข้อมูลที่เป็นประโยชน์สำหรับการปรับปรุงกระบวนการผลิต
การประยุกต์ใช้เทคโนโลยี MIM
กระบวนการ MIM ด้วยข้อดีของเทคโนโลยีที่พัฒนาแล้ว ต้นทุนที่ควบคุมได้ และประสิทธิภาพการผลิตจำนวนมากสูง จึงถูกนำไปประยุกต์ใช้อย่างกว้างขวางในหลายอุตสาหกรรม เช่น เครื่องใช้ไฟฟ้าสำหรับผู้บริโภค การผลิตยานยนต์ เครื่องมือฮาร์ดแวร์ เครื่องใช้ไฟฟ้าและอิเล็กทรอนิกส์ เครื่องจักรทั่วไป และอุปกรณ์ทางการแพทย์
(1) อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค
อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภคเป็นสาขาการประยุกต์ใช้เทคโนโลยี MIM ที่พัฒนาเต็มที่แล้ว ความต้องการหลักคือ ความแม่นยำ การย่อส่วน ความทนทานต่อการกัดกร่อน และรูปลักษณ์ที่ดี ผลิตภัณฑ์ส่วนใหญ่เป็นชิ้นส่วนขนาดเล็กที่ซับซ้อน มีขนาดตั้งแต่ 1 ถึง 10 มม. ผลิตภัณฑ์ทั่วไป ได้แก่ ที่ใส่ซิมการ์ด ตัวยึดกล้อง ชิ้นส่วนอินเทอร์เฟซ Type-C เป็นต้น
(2) การผลิตยานยนต์
การผลิตรถยนต์เป็นสาขาการประยุกต์ใช้เทคโนโลยี MIM ที่สำคัญ ข้อกำหนดหลักคือความแข็งแรงสูง ความทนทานต่อการสึกหรอ ความทนทานต่ออุณหภูมิสูง การนำไฟฟ้า และการผลิตเป็นชุดที่เสถียร ผลิตภัณฑ์ครอบคลุมชิ้นส่วนขนาดเล็กที่มีความแม่นยำสูงสำหรับระบบกำลัง ระบบอิเล็กทรอนิกส์ และระบบความปลอดภัยของยานยนต์ เช่น ตัววาล์ว ABS ขั้วต่อแบตเตอรี่ และเฟืองที่มีความแม่นยำสูงสำหรับระบบควบคุมอิเล็กทรอนิกส์
(3) เครื่องมือฮาร์ดแวร์
อุตสาหกรรมเครื่องมือช่างเป็นขอบเขตการใช้งานหลักของกระบวนการ MIM เหล็กกล้าคาร์บอน ความต้องการหลักคือต้นทุนต่ำ ความแข็งแรงสูง และความทนทานต่อการสึกหรอ ผลิตภัณฑ์ส่วนใหญ่เป็นอุปกรณ์เสริมเครื่องมือขนาดเล็ก เช่น เพลาหมุนกรรไกร คลิปประแจ ตัวยึดใบมีดคัตเตอร์ เป็นต้น ไม่มีข้อกำหนดพิเศษด้านความทนทานต่อการกัดกร่อน
(4) วิศวกรรมอิเล็กทรอนิกส์และไฟฟ้า
ข้อกำหนดหลักในสาขาอิเล็กทรอนิกส์และวิศวกรรมไฟฟ้า ได้แก่ การนำไฟฟ้าสูง การนำความร้อนสูง และความแม่นยำสูง การใช้งานรวมถึงขั้วต่อ หม้อแปลงไฟฟ้า แผ่นระบายความร้อน เป็นต้น
(5) อุปกรณ์ทางการแพทย์
อุตสาหกรรมเครื่องมือแพทย์มีความต้องการสูงมากในด้านความต้านทานการกัดกร่อน ความเข้ากันได้ทางชีวภาพ และความแม่นยำของผลิตภัณฑ์ ซึ่งเป็นกรณีการใช้งานหลักของกระบวนการ MIM สแตนเลส 316L เช่น คีมผ่าตัดแผลเล็ก คลิปห้ามเลือด อุปกรณ์เสริมเครื่องมือทันตกรรม เป็นต้น
การเปรียบเทียบระหว่าง MIM กับประเภทอื่นๆ ฉีดขึ้นรูป
| มิติการเปรียบเทียบ | MIM | แม่พิมพ์ฉีดพลาสติก | การขึ้นรูปโลหะด้วยการหล่อ |
| วัสดุขึ้นรูป | ผงละเอียดพิเศษสแตนเลส/เหล็กกล้าคาร์บอน/ทองแดง + สารยึดเกาะ | พลาสติกเทอร์โมพลาสติก/เทอร์โมเซตติง | ส่วนใหญ่เป็นโลหะผสมอะลูมิเนียม/โลหะผสมสังกะสี/โลหะผสมแมกนีเซียมหลอมเหลว |
| ความแม่นยำในการขึ้นรูป | มีความแม่นยำสูง โดยมีค่าความคลาดเคลื่อนไม่เกิน ±0.3% และมีพื้นผิวเรียบ | มีความแม่นยำสูง ความคลาดเคลื่อน ±0.1%-0.5% และสร้างพื้นผิวละเอียดได้ง่าย | ปานกลาง ความคลาดเคลื่อน ±1%-2% ต้องมีการตกแต่งเพิ่มเติม |
| การสร้างความซับซ้อน | สามารถนำไปใช้สร้างโครงสร้างที่ซับซ้อนและขนาดเล็กได้ เช่น โครงสร้างผนังบาง โครงสร้างที่มีรูพรุนขนาดเล็ก และโครงสร้างที่มีเกลียวภายใน | สามารถใช้ได้กับโครงสร้างที่ซับซ้อน และต้องพิจารณาถึงมุมร่างด้วย | เหมาะสำหรับโครงสร้างที่ไม่ซับซ้อน และรูปทรงที่ยากต่อการขึ้นรูป รวมถึงรายละเอียดที่ซับซ้อน |
| ประสิทธิภาพของผลิตภัณฑ์ | คุณสมบัติของโลหะ: ความแข็งแรงสูง ทนความร้อน ทนต่อการกัดกร่อน/นำไฟฟ้าได้ดี | มันมีน้ำหนักเบาและเป็นฉนวนกันความร้อน แต่มีความแข็งแรงและทนต่ออุณหภูมิได้ไม่ดี | คุณสมบัติของโลหะ: ความแข็งแรงปานกลาง มีข้อบกพร่องเป็นรูพรุนขนาดเล็กจำนวนเล็กน้อย |
| อัตราการใช้ประโยชน์ของวัสดุ | กว่า 98% เกือบทั้งหมดเป็นวัสดุขึ้นรูปสุทธิ โดยมีของเสียเพียงเล็กน้อย | เศษวัสดุมากกว่า 95% สามารถนำไปรีไซเคิลได้โดยตรง | 80% ถึง 90% โดยมีเศษโลหะส่วนเกินจำนวนมากบริเวณทางเข้า ทำให้ต้องนำไปหลอมใหม่และรีไซเคิล |
จากการเปรียบเทียบ เราสามารถเข้าใจได้อย่างชัดเจนว่า การฉีดขึ้นรูปพลาสติกใช้สำหรับการผลิตผลิตภัณฑ์พลาสติกจำนวนมากการหล่อขึ้นรูปโลหะใช้สำหรับชิ้นส่วนขนาดกลางและขนาดใหญ่ที่มีโครงสร้างไม่ซับซ้อน ส่วน MIM เหมาะที่สุดสำหรับชิ้นส่วนโลหะขนาดเล็กและซับซ้อน เป็นเทคโนโลยีการผลิตขั้นสูง
สรุป
คุณค่าหลักของกระบวนการ MIM อยู่ที่การแก้ปัญหาการผลิตชิ้นส่วนโลหะขนาดเล็ก ซับซ้อน และแม่นยำจำนวนมาก ซึ่งทำได้ยากด้วยกระบวนการผลิตแบบดั้งเดิม และเติมเต็มช่องว่างทางเทคนิคของกระบวนการตัด การหล่อ และการหล่อแบบแม่พิมพ์แบบดั้งเดิม
กระบวนการนี้ มีข้อดีหลักๆ คือ อิสระในการขึ้นรูปสูง ความแม่นยำของมิติสูง อัตราการใช้ประโยชน์จากวัสดุสูง และคุณสมบัติทางกลที่ดีเยี่ยมของผลิตภัณฑ์สำเร็จรูป อีกทั้งยังผสานคุณลักษณะของกระบวนการที่พัฒนาแล้ว ต้นทุนที่ควบคุมได้ และความสามารถในการปรับตัวให้เข้ากับวัสดุต่างๆ ได้อย่างกว้างขวาง
เทคโนโลยีนี้ได้กลายเป็นเทคโนโลยีการผลิตจำนวนมากหลักในหลายสาขา เช่น เครื่องใช้ไฟฟ้าสำหรับผู้บริโภค การผลิตรถยนต์ เครื่องมือช่าง และเครื่องใช้ไฟฟ้าและอิเล็กทรอนิกส์ เป็นเทคโนโลยีการผลิตขั้นสูงที่ผสมผสานนวัตกรรมทางเทคโนโลยี ความสมบูรณ์ของกระบวนการ และความเหมาะสมของตลาดเข้าด้วยกัน
เหตุใดจึงควรเลือก Noble เป็นผู้ผลิต MIM ของคุณ
NOBLE คือผู้ให้บริการโซลูชั่นการผลิตแบบกำหนดเองครบวงจรที่คุณไว้วางใจได้ ตั้งแต่การออกแบบต้นแบบไปจนถึงการผลิต ด้วยทรัพยากรการผลิตขนาดใหญ่ เทคโนโลยีที่เหมาะสม กระบวนการที่คล่องตัว คำแนะนำจากผู้เชี่ยวชาญ และกระบวนการตรวจสอบคุณภาพที่สมบูรณ์แบบ เราสามารถเปลี่ยนไอเดียของคุณให้กลายเป็นความจริงได้
คุณสามารถรับใบเสนอราคาออนไลน์ได้ทันทีสำหรับชิ้นส่วนขึ้นรูปโลหะด้วยการฉีดขึ้นรูป ตั้งแต่ การสร้าง ต้นแบบอย่างรวดเร็วไปจนถึงการผลิต โครงการ ขึ้นรูปโลหะ ด้วยการฉีดขึ้นรูปของคุณ สามารถปรับให้เหมาะสมที่สุดทั้งในด้านระยะเวลาและต้นทุนด้วยโซลูชันการผลิตของเรา NOBLE สามารถช่วยคุณผลิตชิ้นส่วนขึ้นรูปโลหะด้วยการฉีดขึ้นรูปตามความต้องการของคุณด้วยคุณภาพสูงสุด
บริการขึ้นรูปโลหะด้วยการฉีดขึ้นรูปตามสั่งของ NOBLE เหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนขึ้นรูปคุณภาพสูงในราคาที่แข่งขันได้ ด้วยระยะเวลานำส่งที่รวดเร็ว ตั้งแต่การสร้างต้นแบบโลหะไปจนถึงการขึ้นรูปเพื่อการผลิต โรงงานผลิตขนาดใหญ่ที่มีเครื่องจักรทรงพลังและแม่นยำสูงช่วยให้มั่นใจได้ว่าเครื่องมือแม่พิมพ์เดียวกันจะถูกนำมาใช้ในการสร้างชิ้นส่วนที่เข้ากันได้ ยิ่งไปกว่านั้น เรายังให้คำปรึกษาจากผู้เชี่ยวชาญฟรีสำหรับทุกคำสั่งซื้อการขึ้นรูปโลหะด้วยการฉีดขึ้นรูป รวมถึงคำแนะนำด้านการออกแบบแม่พิมพ์ การเลือกวัสดุและการตกแต่งสำหรับงานใช้งาน และวิธีการจัดส่ง
คำถามที่พบบ่อย
-
ผงโลหะ MIM ต้องมีคุณสมบัติตามข้อกำหนดสำคัญอะไรบ้าง?
ขนาดอนุภาค 10-45 ไมโครเมตร ความเป็นทรงกลม ≥0.9 ปริมาณออกซิเจนต่ำ และการกระจายขนาดอนุภาคที่เหมาะสม เพื่อให้มั่นใจถึงความสม่ำเสมอของวัตถุดิบและการเพิ่มความหนาแน่นในการเผาผนึก
-
เหตุใดกระบวนการกำจัดสารยึดเกาะใน MIM จึงถูกควบคุมอย่างเข้มงวด?
ป้องกันแรงดันภายในที่เกิดจากการระเหยของสารยึดเกาะอย่างรวดเร็ว ซึ่งจะช่วยหลีกเลี่ยงการแต cracking, การเกิดฟอง และการเสียรูปของชิ้นงานดิบ
-
โดยทั่วไปแล้ว อัตราการหดตัวจากการเผาผนึกของชิ้นส่วน MIM คือเท่าไร?
โดยรวมแล้วควรเผื่อการหดตัวไว้ 15%-20% ในการออกแบบแม่พิมพ์ เพื่อให้ได้ขนาดที่แม่นยำ







