
การฉีดขึ้นรูปซิลิโคนไม่เหมือนกับการฉีดขึ้นรูปพลาสติก พลาสติกจะหลอมเหลวและไหล แต่ซิลิโคนเป็นของเหลวที่ถูกทำให้แข็งตัวด้วยกระบวนการทางเคมี เครื่องจักรจะผสมและให้ความร้อนแก่ชิ้นส่วนซิลิโคนโดยตรง จากนั้นจึงแข็งตัว ไม่จำเป็นต้องหลอมวัตถุดิบหรือผ่านกระบวนการทำให้เย็นตัว
เอกสารนี้จะกล่าวถึงขั้นตอนการผลิต ข้อดีด้านประสิทธิภาพ และอุตสาหกรรมที่ใช้การขึ้นรูปยางซิลิโคนเป็นส่วนประกอบสำคัญ คุณจะได้เรียนรู้ว่าเหตุใดกฎเกณฑ์ของซิลิโคนจึงแตกต่างจากพลาสติก และวิธีการนำความรู้นี้ไปประยุกต์ใช้ในโรงงาน
ชิ้นส่วนซิลิโคนขึ้นรูปด้วยการฉีดคืออะไร?
ผู้ปฏิบัติงานผสมของเหลวสองชนิดเข้าด้วยกัน เครื่องจักรจะดันของเหลวนั้นเข้าไปในแม่พิมพ์ที่ร้อน จากนั้นชิ้นส่วนในแม่พิมพ์จะแข็งตัวและถูกดันออกมา นั่นคือการขึ้นรูปซิลิโคนด้วยการฉีดในประโยคเดียว
วัสดุซิลิโคนมีอยู่สองประเภทหลัก คือ LSR หรือยางซิลิโคนเหลว ซึ่งเป็นซิลิกาเจลชนิดที่แข็งตัวเร็ว และนิยมใช้ในการขึ้นรูปซิลิโคนปริมาณมาก ส่วน HCR คือยางคุณภาพสูง มีเนื้อสัมผัสที่คงตัวกว่า LSR และมีลักษณะคล้ายแป้งโด ต้องใช้การขึ้นรูปด้วยการอัด ไม่ใช่การฉีดขึ้นรูป ชิ้นส่วนซิลิโคนส่วนใหญ่ที่ขึ้นรูปด้วยการฉีดจะใช้ LSR เพราะกระบวนการจะทำงานโดยอัตโนมัติ
คุณลักษณะของการฉีดขึ้นรูปซิลิโคนจะสะท้อนให้เห็นในการใช้งานที่หลากหลาย ได้แก่ ความยืดหยุ่นแต่ไม่ฉีกขาดง่าย เสถียรภาพทางความร้อนในช่วง -50°C ถึง 200°C ความเฉื่อยทางเคมี ไม่มีกลิ่น ชิ้นส่วนจะคืนรูปหลังจากการบีบอัด และสามารถปิดผนึกอากาศและของเหลวได้อย่างน่าเชื่อถือ
ตัวอย่างในชีวิตประจำวันของผู้บริโภคมีอยู่มากมาย เช่น จุกนมขวดนมเด็ก ซีลหน้ากากอนามัย ปุ่มกดบนเครื่องชั่งในครัว ปะเก็นสำหรับเครื่องชงกาแฟเอสเปรสโซ และโอริงสำหรับเครื่องกรองน้ำ ชิ้นส่วนทั้งหมดเหล่านี้ผลิตด้วยกระบวนการฉีดขึ้นรูปซิลิโคนในปริมาณมาก ผู้ใช้ไม่เคยคิดถึงวิธีการผลิตเลย นั่นคือการออกแบบที่ดี
กระบวนการฉีดขึ้นรูปสำหรับชิ้นส่วนซิลิโคน
การผลิตชิ้นส่วนซิลิโคนขึ้นรูปด้วยการฉีดขึ้นรูปนั้นมีขั้นตอนที่แตกต่างจากการผลิตพลาสติก ขั้นตอนต่างๆ บนกระดาษอาจเหมือนกัน แต่รายละเอียดนั้นแตกต่างกันอย่างสิ้นเชิง เรามาดูกันทีละขั้นตอน
ขั้นตอนที่ 1: การผลิตแม่พิมพ์
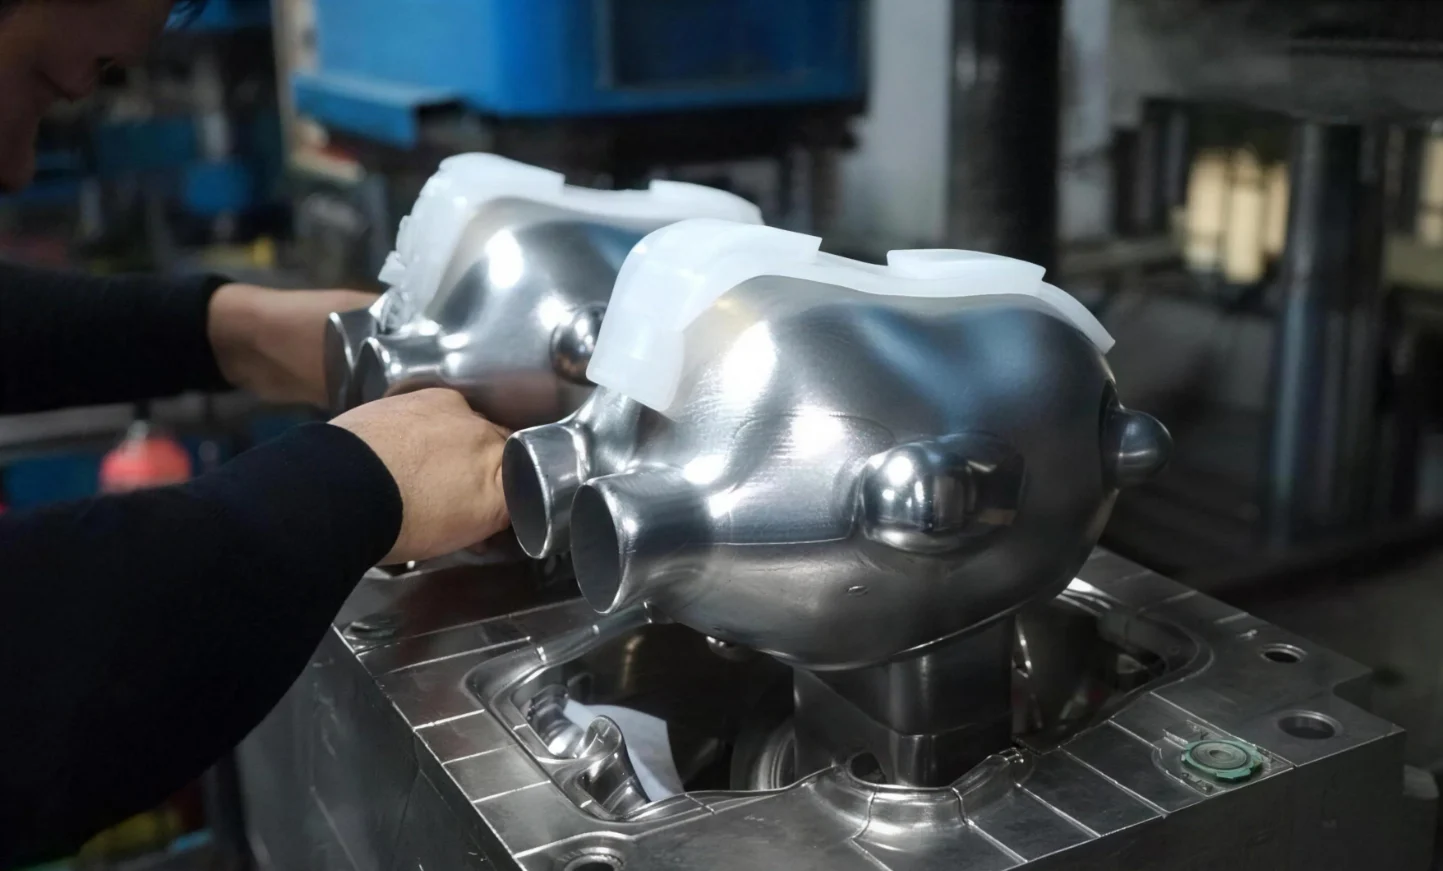
แม่พิมพ์ LSR ไม่ใช่แม่พิมพ์พลาสติก แม่พิมพ์ LSR ต้องการการปิดผนึกที่สมบูรณ์แบบ วัสดุมีความบาง ทำให้มีโอกาสรั่วซึมได้ง่าย
การระบายอากาศเป็นความท้าทายอย่างยิ่ง หากระบายอากาศน้อยเกินไป อากาศจะถูกกักไว้ หากระบายอากาศมากเกินไป ซิลิโคนจะรั่วออกมา การหาจุดสมดุลเป็นทักษะของวิศวกรแม่พิมพ์
การตัดเฉือนด้วยเครื่อง CNC ใช้สำหรับตัดรูปทรงของโพรง ส่วนการตัดเฉือนด้วยไฟฟ้า (EDM) จะสร้างรายละเอียดที่ละเอียดและมุมที่คมชัดซึ่งเครื่องตัดทั่วไปไม่สามารถเข้าถึงได้ ทั้งสองวิธีจึงมีความจำเป็น
ระบบฉีดขึ้นรูปเย็นเป็นระบบมาตรฐาน วัสดุจะคงความเย็นขณะเคลื่อนที่จากหน่วยฉีดไปยังทางเข้าโพรงแม่พิมพ์ จากนั้นจึงสัมผัสกับแม่พิมพ์ร้อนและแข็งตัว
ขั้นตอนที่ 2: การเตรียมวัสดุและการวัดปริมาณ
LSR บรรจุอยู่ในถังสองส่วน ส่วน A ประกอบด้วยโพลิเมอร์พื้นฐานและตัวเร่งปฏิกิริยาแพลทินัม ส่วน B ประกอบด้วยสารเชื่อมโยงและสารเติมเต็ม เครื่องจักรจะสูบทั้งสองส่วนเข้าด้วยกัน จากนั้นเครื่องผสมแบบคงที่ก็จะผสมทั้งสองส่วนเข้าด้วยกันในอัตราส่วน 1:1 ที่แม่นยำ ไม่มีอากาศเข้าไป จึงไม่มีการปนเปื้อนเกิดขึ้น
หน่วยฉีดจะอยู่ในอุณหภูมิเย็น แทนที่จะอยู่ในอุณหภูมิห้อง หากวัสดุร้อนขึ้น มันจะเริ่มแข็งตัวก่อนกำหนด
มีการเติมสีหรือสารเติมแต่งในขั้นตอนการผสม อุปกรณ์ฉีดจะปรับสี ความลื่น และคุณสมบัติต้านจุลชีพให้เป็นไปตามมาตรฐานที่กำหนดไว้ล่วงหน้า
ขั้นตอนที่ 3: การฉีดเข้าแม่พิมพ์
เทอร์โมพลาสติกจะถูกฉีดด้วยแรงดันสูงมาก—หลายพัน PSI ส่วนการขึ้นรูปด้วยยางซิลิโคนใช้แรงดันต่ำ (เพียงไม่กี่ร้อย PSI ก็เพียงพอแล้ว) วัสดุจะไหลได้ง่าย และแม่พิมพ์ไม่จำเป็นต้องใช้แรงยึดมหาศาล
ระบบรันเนอร์เย็นจะนำส่วนผสม LSR ไปยังโพรงที่ร้อน เมื่อถึงบริเวณทางเข้า อุณหภูมิจะสูงขึ้นอย่างรวดเร็ว การอบแห้งจึงเริ่มต้นทันที
ช่องดูดอากาศจะดูดอากาศออกจากโพรงก่อนการฉีดขึ้นรูป หากไม่มีฟองอากาศ หมายความว่าจะไม่มีช่องว่าง และไม่มีช่องว่าง หมายความว่าคุณสมบัติทางกลจะสม่ำเสมอ ขั้นตอนนี้เป็นการแยกชิ้นส่วนที่มีคุณภาพออกจากชิ้นส่วนที่ไม่ได้มาตรฐาน
ขั้นตอนที่ 4: การบ่ม (การวัลคาไนซ์)
ความร้อนจะกระตุ้นปฏิกิริยา อุณหภูมิของแม่พิมพ์จะอยู่ระหว่าง 150 ถึง 200 องศาเซลเซียส (300 ถึง 425 องศาฟาเรนไฮต์) ตัวเร่งปฏิกิริยาแพลทินัมจะทำให้เกิดการเชื่อมโยงข้ามสายโซ่ โซ่ซิลิโคนจะยึดติดกัน ของเหลวจะเปลี่ยนเป็นอีลาสโตเมอร์ที่เป็นของแข็ง
รอบการผลิตใช้เวลาสั้นมาก สิบวินาทีสำหรับชิ้นส่วนผนังบาง เก้าสิบวินาทีสำหรับชิ้นส่วนหนาและรูปทรงซับซ้อน ชิ้นส่วนซิลิโคนขึ้นรูปด้วยการฉีดส่วนใหญ่จะแข็งตัวภายในเวลาไม่ถึงหนึ่งนาที
ขั้นตอนที่ 5: การถอดแบบและการตกแต่งขั้นสุดท้าย
กระบวนการดีดชิ้นงานนั้นละเอียดอ่อนมาก หมุดอาจเจาะทะลุวัสดุที่อ่อนนุ่มได้ แรงดันอากาศจะยกชิ้นส่วนออกจากช่องพิมพ์ แผ่นดีดชิ้นงานจะดันจากด้านหลังอย่างสม่ำเสมอ ไม่มีรอย ไม่มีรอยเสียหาย
บางส่วนส่งตรงไปยังบรรจุภัณฑ์ บางส่วนต้องผ่านกระบวนการอบเพิ่มเติม โดยใช้เตาอบที่อุณหภูมิ 150-200 องศาเซลเซียส เป็นเวลาสองถึงสี่ชั่วโมง ความร้อนจะช่วยให้ปฏิกิริยาการเชื่อมโยงโมเลกุลสมบูรณ์ คุณสมบัติทางกลจะคงที่ และค่าการเสียรูปถาวรจะดีขึ้น
ระบบอัตโนมัติเป็นเรื่องปกติ หุ่นยนต์ดึงชิ้นส่วนออกจากแม่พิมพ์ แล้ววางลงบนชั้นวางระบายความร้อน การฉีดขึ้นรูปซิลิโคนทำงานโดยอัตโนมัติในโรงงานหลายแห่ง วัสดุมีคุณสมบัติสม่ำเสมอ เครื่องจักรทำงานซ้ำตามรอบเดิม มนุษย์เพียงแค่ต้องคอยตรวจสอบและเติมวัสดุเท่านั้น
ข้อดีที่สำคัญของการใช้การฉีดขึ้นรูปสำหรับชิ้นส่วนซิลิโคน
การฉีดขึ้นรูปซิลิโคนไม่ใช่กระบวนการที่ถูกที่สุด และไม่ใช่กระบวนการที่ติดตั้งได้เร็วที่สุด แต่ประโยชน์ที่ได้รับนั้นคุ้มค่ากับต้นทุนสำหรับงานที่เหมาะสม
รูปทรงเรขาคณิตที่มีความแม่นยำสูงและซับซ้อน
ความคลาดเคลื่อนที่ยอมรับได้ในระดับ ±0.01 มม. เป็นเรื่องปกติ ไม่ใช่เรื่องพิเศษ ไม่ใช่เรื่องยาก ผนังบาง ร่องเว้าที่ใช้งานได้จริง และรายละเอียดพื้นผิวที่ซับซ้อน สามารถออกมาจากแม่พิมพ์พร้อมใช้งานได้ทันที
ลดของเสียให้น้อยที่สุด และไม่มีแสงวาบ
ระบบแม่พิมพ์ปิดช่วยกักเก็บวัสดุไว้ภายใน มีวัสดุส่วนเกินเล็ดลอดออกมาน้อยมาก ส่วนเกินที่เล็ดลอดออกมาหมายความว่าอย่างไร? หมายความว่ามันสามารถฉีกออกได้ง่าย ชิ้นส่วนซิลิโคนขึ้นรูปด้วยการฉีดส่วนใหญ่ไม่จำเป็นต้องตัดแต่งเพิ่มเติมหลังการผลิต ระบบทางวิ่งยังคงเป็นของเหลว และสามารถนำกลับมาใช้ใหม่ได้ในการขึ้นรูปครั้งต่อไป ของเสียจึงแทบเป็นศูนย์
รอบเวลาที่รวดเร็ว
แต่ละชิ้นใช้เวลา 15 ถึง 60 วินาที ซึ่งรวมถึงขั้นตอนการฉีด การอบแห้ง และการถอดแบบ ชิ้นส่วนหนาจะใช้เวลานานกว่า ชิ้นส่วนบางจะใช้เวลาน้อยกว่ามาก สำหรับการผลิตในปริมาณมาก ความเร็วระดับนี้จะเปลี่ยนมุมมองด้านต้นทุนไปอย่างสิ้นเชิง
กระบวนการอัตโนมัติเต็มรูปแบบ
เครื่องจักรจะวัดและผสมส่วนประกอบทั้งสองในระบบปิด อัตราส่วนจึงคงที่ ความเสี่ยงต่อการปนเปื้อนลดลงเนื่องจากไม่มีผู้ปฏิบัติงานสัมผัสวัสดุที่เปิดอยู่ ต้นทุนแรงงานต่อชิ้นต่ำมาก พนักงานเพียงคนเดียวสามารถควบคุมเครื่องจักรได้หลายเครื่อง
คุณสมบัติของวัสดุที่ยอดเยี่ยม
ช่วงอุณหภูมิใช้งานตั้งแต่ -50°C ถึง +230°C สามารถฆ่าเชื้อด้วยเครื่องออโตเคลฟได้ มีคุณสมบัติทางชีวภาพตามมาตรฐาน ISO 10993 สำหรับการสัมผัสทางการแพทย์ ทนต่อสารเคมี รังสี UV และโอโซน ค่าการเสียรูปหลังการบีบอัดต่ำ ชิ้นส่วนจะกลับคืนสู่สภาพเดิมแม้ผ่านการบีบอัดมาหลายปี
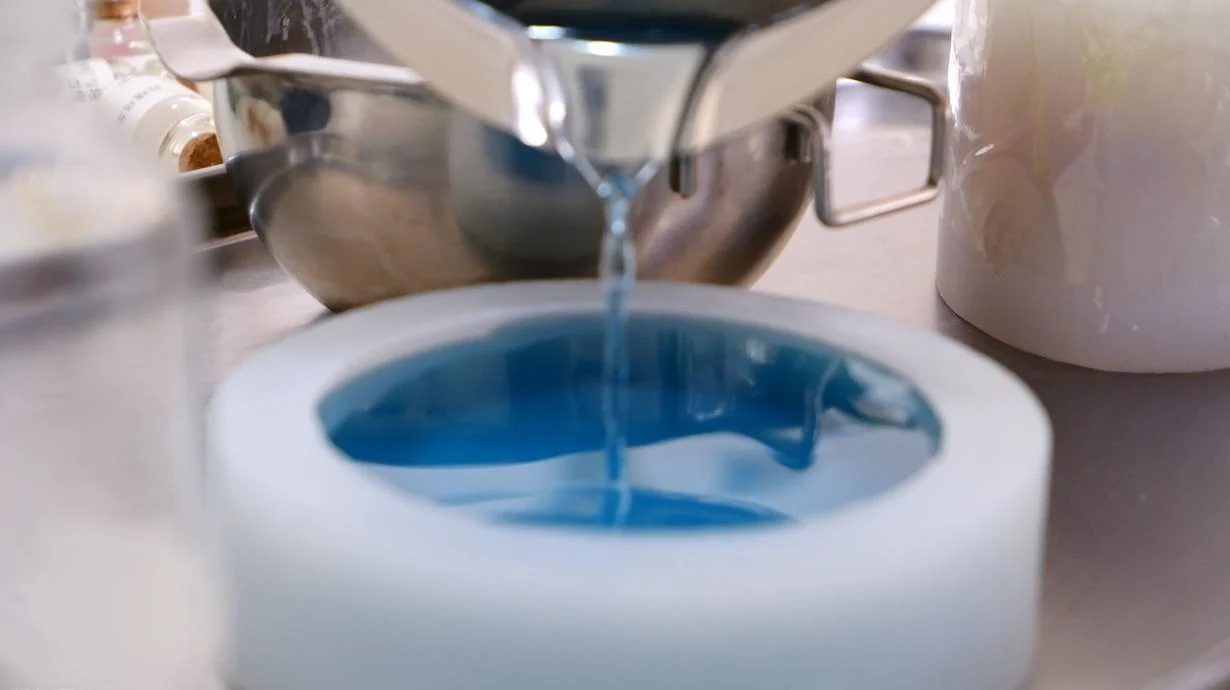
การหดตัวน้อยที่สุด
ชิ้นส่วนที่ผ่านการอบแล้วจะหดตัวน้อยกว่า 0.5% ซึ่งถือว่าคงที่และคาดการณ์ได้ นักออกแบบจึงสามารถมั่นใจในขนาดสุดท้ายได้โดยไม่ต้องคาดเดา
เข้ากันได้กับห้องคลีนรูม
การฉีดขึ้นรูปซิลิโคนดำเนินการในห้องปลอดเชื้อ ISO ระดับ 7 หรือระดับ 8 ปราศจากอนุภาค ปราศจากการปนเปื้อน ผลิตภัณฑ์ทางการแพทย์ อุปกรณ์นำส่งยา และซีลสำหรับอุตสาหกรรมยา จึงพร้อมสำหรับการฆ่าเชื้อ
ความสามารถในการขึ้นรูปทับ
เครื่องจักรนี้สามารถฉีด LSR ลงบนชิ้นส่วนพลาสติกหรือโลหะได้โดยตรง ซิลิโคนจะยึดติดทางเคมีในระหว่างการอบแห้ง ไม่จำเป็นต้องใช้กาวหรือไพรเมอร์ ด้ามจับที่แข็งแรงแต่มีส่วนที่นุ่มจะออกมาเป็นชิ้นเดียว ตัวเชื่อมต่อทางการแพทย์ที่มีซีลซิลิโคนหุ้มหมุดโลหะจะออกมาประกอบเสร็จสมบูรณ์ นี่คือข้อดีของการขึ้นรูปด้วยการฉีดซิลิโคนหุ้มชิ้นส่วน
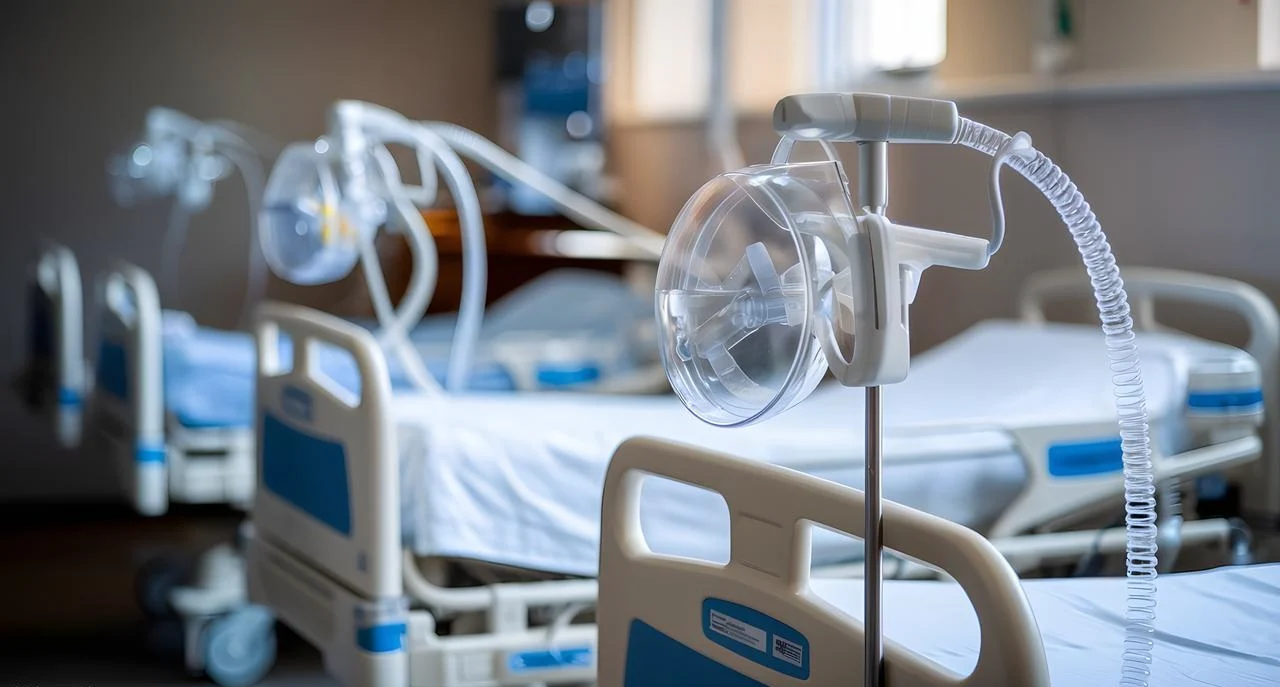
อุตสาหกรรมที่ใช้ชิ้นส่วนซิลิโคนขึ้นรูปด้วยการฉีด
ชิ้นส่วนซิลิโคนขึ้นรูปด้วยการฉีดขึ้นรูปพบเห็นได้ทั่วไป คุณสมบัติของวัสดุนี้เหมาะสมกับงานบางประเภทได้ดีกว่าวัสดุทางเลือกอื่นๆ ต่อไปนี้คือตัวอย่างการใช้งาน
การแพทย์และการดูแลสุขภาพ
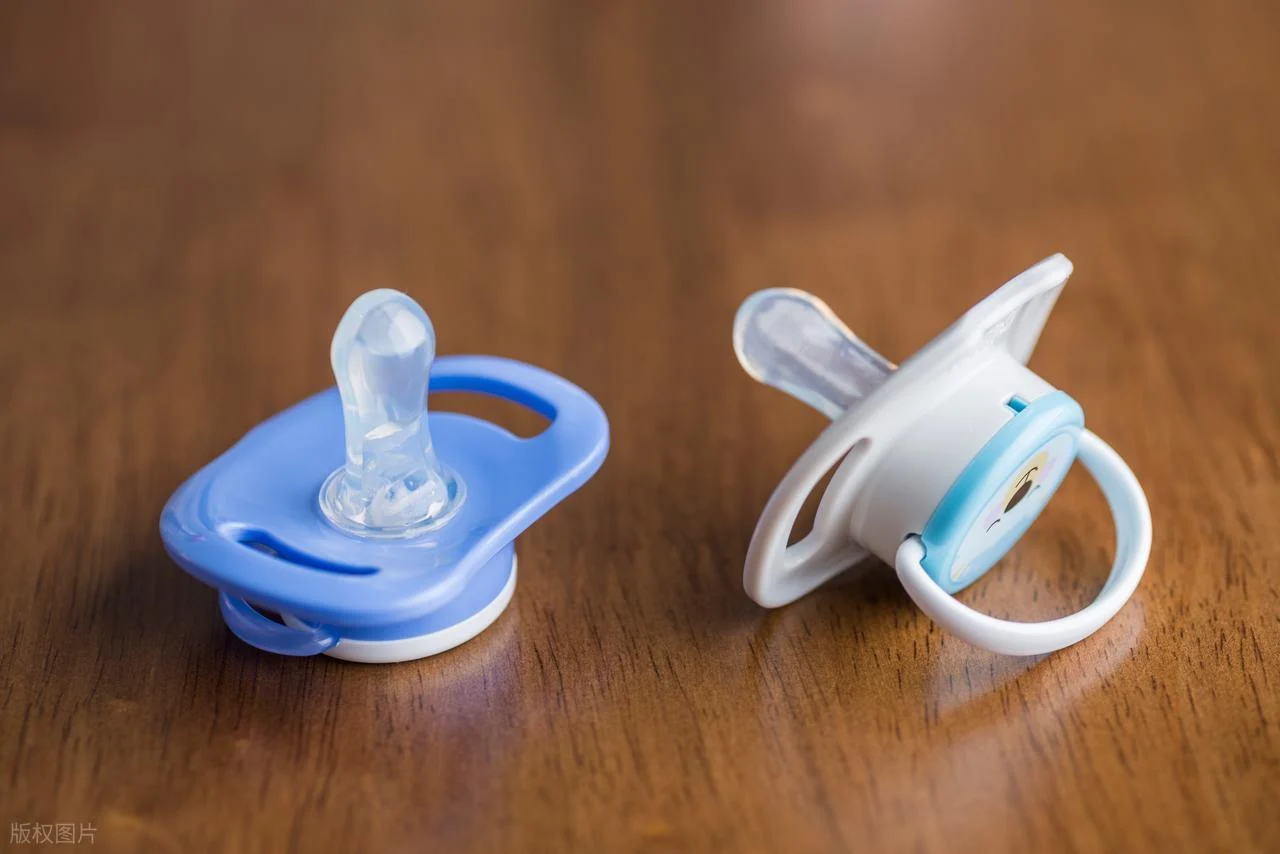
หน้ากากช่วยหายใจต้องมีการแนบสนิทกับใบหน้าอย่างนุ่มนวล สายสวนปัสสาวะต้องมีพื้นผิวเรียบและเข้ากันได้กับร่างกาย ซีลของกระบอกฉีดยาต้องไม่รั่วซึมหรือมีอนุภาคหลุดร่วง ส่วนประกอบของอุปกรณ์ฝังในร่างกายต้องมีความบริสุทธิ์สูงสุดและมีความเสถียรในระยะยาว ด้ามจับของเครื่องมือผ่าตัดต้องให้ความสบายโดยไม่ดักจับแบคทีเรีย จุกนมและจุกหลอกสำหรับขวดนมเด็กทำจากซิลิโคนเพราะไม่มีรสชาติและไม่มีความเสี่ยงต่อการแพ้
ยานยนต์และยานพาหนะไฟฟ้า
ซีลและปะเก็นของเครื่องยนต์ต้องอยู่ในน้ำมันร้อน โอริงทำหน้าที่ซีลของเหลวและก๊าซ ซีลขั้วต่อไฟฟ้าแรงสูงสำหรับรถยนต์ไฟฟ้าช่วยป้องกันความชื้นที่หน้าสัมผัสทางไฟฟ้า ตัวลดแรงสั่นสะเทือนติดตั้งอยู่ระหว่างโครงโลหะ ซีลชุดแบตเตอรี่ช่วยป้องกันน้ำและฝุ่นไม่ให้เข้าไปในแบตเตอรี่ลิเธียมไอออน ใต้ฝากระโปรงรถ ซิลิโคนมีอายุการใช้งานยาวนานกว่ายาง
อิเล็กทรอนิกส์และสินค้าอุปโภคบริโภค
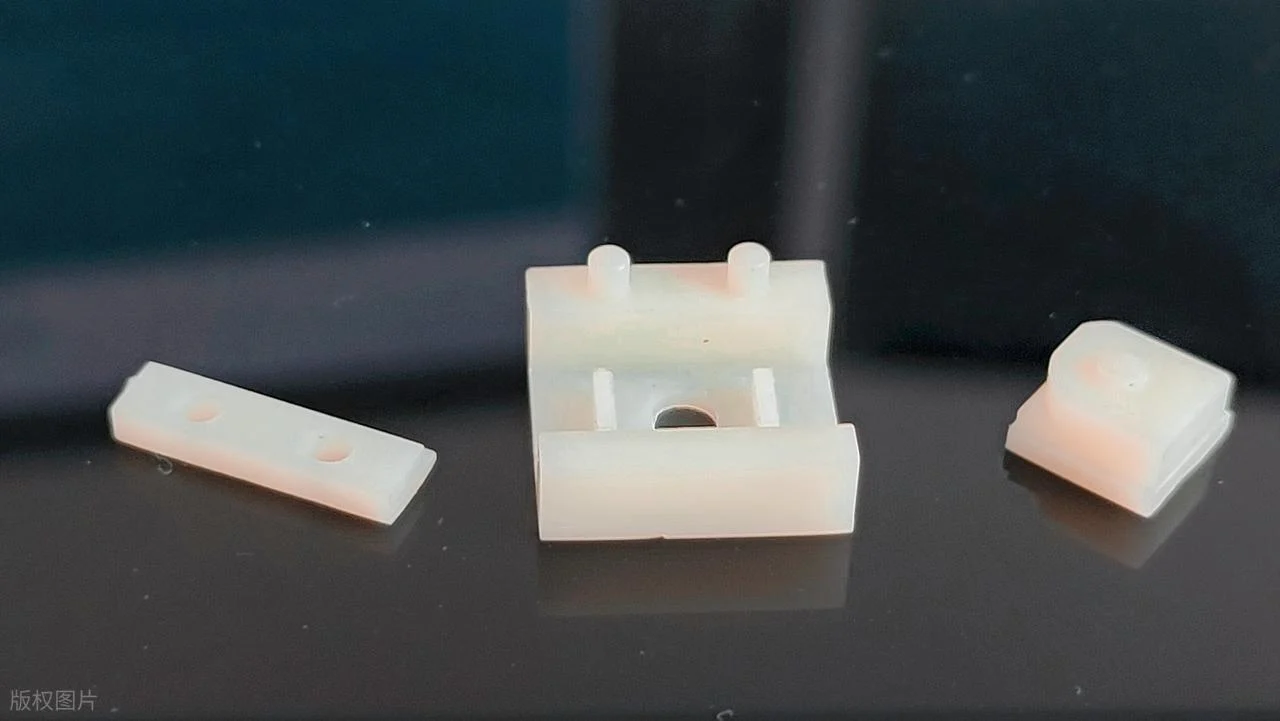
ซีลกันน้ำสำหรับสมาร์ทวอทช์และสมาร์ทโฟนช่วยป้องกันความชื้นไม่ให้เข้าไปในอุปกรณ์อิเล็กทรอนิกส์ราคาแพง แป้นพิมพ์และปุ่มต่างๆ ต้องให้ความรู้สึกนุ่มนวลและจับถนัดมือ ด้ามจับแบบนุ่มทำให้เครื่องมือและอุปกรณ์ต่างๆ จับถือง่ายสบายมือ ฝาครอบป้องกันและอุปกรณ์จัดการสายเคเบิลใช้ซิลิโคนเนื่องจากมีความยืดหยุ่นและทนทาน ชิ้นส่วนนั้นต้องทนต่อการตกกระแทกได้ ต้องไม่แตกหรือฉีกขาด
อาหารและผลิตภัณฑ์สำหรับเด็ก
แผ่นรองอบและตะหลิวทนความร้อนสูง ถาดทำน้ำแข็งยืดหยุ่นได้โดยไม่แตกหัก ซีลภาชนะบรรจุอาหารปิดสนิท จุกนมขวดนมและของเล่นสำหรับเด็กที่กำลังฟันขึ้นก็ถูกนำไปใช้ในปากเด็ก การปฏิบัติตามข้อกำหนดของ FDA เป็นสิ่งจำเป็น ไม่มีสารเติมแต่งที่เป็นพิษ ไม่มี BPA ไม่มีสารพทาเลต การขึ้นรูปด้วยยางซิลิโคนเป็นไปตามข้อกำหนดเหล่านั้น
อุตสาหกรรมและการบินและอวกาศ
ระบบซีลในอุตสาหกรรมรับมือกับสารเคมีและแรงดัน เมมเบรนควบคุมการไหลของของเหลว ซีลสำหรับอุตสาหกรรมการบินและอวกาศต้องเผชิญกับเชื้อเพลิงเครื่องบินและรังสี UV ที่ระดับความสูง – เกรดฟลูออโรซิลิโคนช่วยแก้ปัญหาเฉพาะด้านนี้ได้ ซีลสำหรับงานก่อสร้างติดตั้งอยู่ระหว่างแผ่นผนังอาคาร ส่วนประกอบควบคุมของเหลวจัดการกับน้ำ อากาศ และสารกัดกร่อน สิ่งที่เหมือนกันคือความทนทาน ชิ้นส่วนเหล่านี้เสียหายช้า
การฉีดขึ้นรูปซิลิโคน เทียบกับวิธีการผลิตอื่นๆ
ไม่ใช่ว่าชิ้นส่วนซิลิโคนทุกชิ้นจะต้องใช้การฉีดขึ้นรูปซิลิโคนเสมอไป ยังมีวิธีการอื่นๆ อีก ซึ่งแต่ละวิธีก็มีข้อดีข้อเสียแตกต่างกันไป ตารางด้านล่างแสดงให้เห็นถึงข้อดีข้อเสียของแต่ละวิธี
| ปัจจัย | การฉีดขึ้นรูป LSR | การอัดขึ้นรูป | ปั้นโอน |
| รอบเวลา | 15–60 วินาที | 2 – 5 นาที | 1 – 3 นาที |
| อัตโนมัติ | อัตโนมัติเต็มรูปแบบ | แมนนวลหรือกึ่งอัตโนมัติ | กึ่งอัตโนมัติ |
| เสีย | ต่ำมาก (วิ่งในสภาพอากาศเย็น) | สูง (แฟลช, ล้น) | ปานกลาง |
| ความซับซ้อนของชิ้นส่วน | สูง (ส่วนเว้า, ผนังบาง) | ต่ำถึงปานกลาง | ปานกลาง |
| ค่าความคลาดเคลื่อน | สามารถทำได้ ±0.01 มม. | ±0.1 มม. ทั่วไป | ±0.05 มม. ทั่วไป |
| ค่าเครื่องมือ | จุดสูง | ต่ำถึงปานกลาง | ปานกลาง |
| ความเหมาะสมของปริมาณ | ปริมาณมาก (10 ถึงหลายล้าน) | ปริมาณเสียงต่ำถึงปานกลาง | ปริมาณเสียงต่ำถึงปานกลาง |
การฉีดขึ้นรูป LSR เมื่อเทียบกับ การอัดขึ้นรูป
การขึ้นรูปด้วยการอัดเป็นวิธีการแบบดั้งเดิม โดยใช้บล็อกยางซิลิโคนแข็ง (HCR) ที่ขึ้นรูปไว้แล้วใส่ลงในแม่พิมพ์ที่เปิดอยู่ จากนั้นแม่พิมพ์จะปิดลง ความร้อนและแรงดันจะดันวัสดุให้เติมเต็มช่องว่าง ผู้ปฏิบัติงานจะตัดส่วนเกินออกด้วยมือ
การขึ้นรูปยางซิลิโคนด้วยการอัดขึ้นรูปนั้นราคาถูกสำหรับปริมาณการผลิตน้อย ต้นทุนแม่พิมพ์ต่ำ รูปทรงเรียบง่ายก็ใช้ได้ดี แต่เวลาในการผลิตนาน มีของเสียสูง และการใช้ระบบอัตโนมัติทำได้ยาก สำหรับรูปทรงที่ซับซ้อนหรือปริมาณการผลิตสูง การฉีดขึ้นรูปซิลิโคนจึงเป็นตัวเลือกที่ดีกว่าเสมอ ชิ้นส่วนที่ได้ออกมาสะอาด และระบบทางวิ่งไม่สิ้นเปลือง
การฉีดขึ้นรูป LSR เทียบกับการขึ้นรูปด้วยการถ่ายโอน
การขึ้นรูปด้วยการถ่ายโอน (Transfer molding) เป็นกระบวนการผสมผสาน วัสดุจะอยู่ในภาชนะเหนือโพรงแม่พิมพ์ จากนั้นลูกสูบจะดันวัสดุผ่านช่องทาง (sprue) เข้าไปในแม่พิมพ์ และทำการอบให้แข็งตัว ผู้ปฏิบัติงานจะนำชิ้นส่วนและส่วนที่เหลือจากการคัดทิ้งออก
ข้อดี? การขึ้นรูปด้วยการถ่ายโอน (Transfer molding) สามารถจัดการกับชิ้นส่วนแทรกได้ดีกว่าการอัดขึ้นรูป วัสดุไหลเข้าสู่แม่พิมพ์ภายใต้แรงดัน ไม่ใช่แค่การบีบอัด ข้อเสีย? ยังคงมีของเสีย วัสดุส่วนเกินและส่วนที่คัดทิ้งเป็นวัสดุที่แข็งตัวแล้วซึ่งไม่สามารถนำกลับมาใช้ใหม่ได้ เวลาในการผลิตนานกว่าการฉีดขึ้นรูป การทำงานอัตโนมัติมีข้อจำกัด สำหรับปริมาณการผลิตปานกลางที่มีชิ้นส่วนแทรก การขึ้นรูปด้วยการถ่ายโอนจึงเหมาะสม แต่สำหรับปริมาณการผลิตสูง ไม่เหมาะสม
การฉีดขึ้นรูป LSR เทียบกับ... การพิมพ์ซิลิโคน 3 มิติ
เทคโนโลยีการพิมพ์ 3 มิติซิลิโคนมีอยู่แล้วในปัจจุบัน แต่กระบวนการผลิตช้ามาก การผลิตชิ้นส่วนเดียวใช้เวลาหลายชั่วโมง พื้นผิวไม่เรียบ และคุณสมบัติทางกลด้อยกว่าชิ้นส่วนที่ขึ้นรูปด้วยแม่พิมพ์
ควรเลือกใช้การพิมพ์ 3 มิติเมื่อใด? สำหรับชิ้นส่วนต้นแบบ ชิ้นส่วนที่ผลิตเพียงชิ้นเดียว การออกแบบที่เปลี่ยนแปลงทุกสัปดาห์ แล้วควรเลือกใช้การฉีดขึ้นรูปซิลิโคนเมื่อใด? สำหรับการผลิตจำนวนมาก ปริมาณการผลิตมากกว่าสองสามร้อยชิ้น ชิ้นส่วนที่ต้องการความคลาดเคลื่อนต่ำหรือพื้นผิวเรียบ และการใช้งานที่ชิ้นส่วนต้องทำงานได้อย่างน่าเชื่อถือเป็นเวลาหลายปี
ข้อควรพิจารณาในการออกแบบชิ้นส่วนซิลิโคนขึ้นรูปด้วยการฉีด
การออกแบบสำหรับการฉีดขึ้นรูปซิลิโคนนั้นแตกต่างจากการออกแบบสำหรับพลาสติก กฎเกณฑ์บางส่วนซ้อนทับกัน แต่ความแตกต่างนั้นสำคัญ
ความหนาของผนังขั้นต่ำ
ผนังบางๆ ก็ใช้ได้ดี ซิลิโคนไหลได้ง่าย ความหนาอย่างน้อย 0.5 มม. เหมาะสำหรับชิ้นส่วนขนาดเล็ก ชิ้นส่วนขนาดใหญ่ต้องการความหนามากกว่านั้น คือ 1.0 มม. ถึง 1.5 มม. หากบางกว่า 0.4 มม. วัสดุอาจไม่เติมเต็มช่องว่างก่อนที่การแข็งตัวจะเริ่มขึ้น ความเสี่ยงคือการลัดวงจร และชิ้นส่วนไม่สมบูรณ์
มุมร่างสำหรับการถอดแบบ
ซิลิโคนมีความยืดหยุ่น ยืดได้ นั่นเป็นข้อดี แต่องศาการเอียงก็ยังสำคัญอยู่ โดยทั่วไปแล้ว 1-2 องศาก็เพียงพอแล้ว สำหรับโพรงลึกหรือพื้นผิวที่มีลวดลาย ควรเพิ่มองศาการเอียงเป็น 3 องศา หรืออาจจะ 5 องศา ชิ้นส่วนต้องหลุดออกมาได้โดยไม่ฉีกขาด นักออกแบบแม่พิมพ์จะขอบคุณคุณแน่นอน
หลีกเลี่ยงมุมแหลมคม
มุมแหลมด้านในจะทำให้เกิดความเค้นสะสม ชิ้นส่วนจึงฉีกขาดบริเวณนั้น ทั้งตอนถอดออกจากแม่พิมพ์ และตอนใช้งาน ควรเพิ่มส่วนโค้งมน อย่างน้อย 0.3 มม. 0.5 มม. จะดีกว่า เพราะช่างทำแม่พิมพ์สามารถตัดส่วนโค้งมนได้ง่ายกว่าการตัดมุมแหลมอยู่แล้ว
การผสานรวมส่วนที่เว้าแหว่ง
นี่คือจุดที่ซิลิโคนแตกต่างจากพลาสติก รอยบากไม่ได้เป็นปัญหาเสมอไป ชิ้นส่วนมีความยืดหยุ่น สามารถยืดออกบนแกนหรือหลุดออกจากแม่พิมพ์ได้ แต่ก็มีข้อจำกัด รอยบากต้องตื้นพอที่จะถอดออกได้โดยไม่เสียรูปถาวร กฎที่ดีคือ ความลึกของรอยบากไม่ควรเกินครึ่งหนึ่งของความหนาของผนัง ทดสอบในขั้นตอนการออกแบบ จำลองการถอดแม่พิมพ์ อย่าเดา
การวางแนวเส้นแบ่งผม
รอยต่อคือจุดที่แม่พิมพ์สองส่วนมาบรรจบกัน ในชิ้นส่วนซิลิโคน จะมีเศษวัสดุส่วนเกินบางๆ เกิดขึ้นตรงนั้น ซึ่งโดยปกติแล้วสามารถตัดออกได้ แต่ตำแหน่งก็ยังมีความสำคัญอยู่ ควรวางรอยต่อให้ห่างจากพื้นผิวที่มองเห็นได้ชัดเจน และพื้นผิวที่ต้องปิดผนึก ควรวางไว้ที่ขอบหรือมุมที่สามารถตัดเศษวัสดุส่วนเกินออกได้ง่าย
ข้อกำหนดการระบาย
ซิลิโคนจะกักเก็บอากาศไว้ แม่พิมพ์จึงต้องมีช่องระบายอากาศ ซึ่งเป็นช่องเล็กๆ ที่ช่วยให้อากาศระบายออกขณะที่วัสดุเติมเต็มช่องว่าง หากไม่มีช่องระบายอากาศ จะเกิดฟองอากาศขึ้น ทำให้ชิ้นส่วนดูไม่สวยงาม และอาจใช้งานไม่ได้ ความลึกของช่องระบายอากาศมีความสำคัญมาก หากตื้นเกินไป อากาศจะไม่สามารถระบายออกได้ หากลึกเกินไป ซิลิโคนจะรั่วออกมา ทำให้เกิดรอยรั่ว ความลึกของช่องระบายอากาศมาตรฐานสำหรับชิ้นส่วนซิลิโคนขึ้นรูปด้วยการฉีดขึ้นรูปคือ 0.01 มม. ถึง 0.02 มม. ซึ่งเล็กมาก จึงต้องใช้ความแม่นยำสูงในการผลิตแม่พิมพ์
ปฏิบัติตามกฎเหล่านี้ แม่พิมพ์จะทำงานได้ดี ชิ้นส่วนจะหลุดออกมาอย่างเรียบร้อย อัตราของเสียจะต่ำ หากละเลยกฎเหล่านี้ การขึ้นรูปยางซิลิโคนจะกลายเป็นเพียงการแก้ปัญหาแทนที่จะเป็นกระบวนการผลิต
ทำไมต้องเลือก NOBLE สำหรับผลิตภัณฑ์ซิลิโคนขึ้นรูปด้วยการฉีดขึ้นรูปของคุณ? ส่วนประกอบเครื่องจักรกลซีเอ็นซี?
การเลือกพันธมิตรด้านการผลิตไม่ใช่เรื่องง่าย การเลือกผิดอาจทำให้เสียเวลาและเงิน NOBLE ดำเนินการฉีดขึ้นรูปซิลิโคนและการตัดเฉือนด้วยเครื่อง CNC ในที่เดียวกัน
โรงงานหลายแห่งทำเพียงแค่ผลิตสินค้า พวกเขาใช้แบบร่างและส่งชิ้นส่วน แต่ NOBLE เริ่มต้นเร็วกว่านั้น การให้คำปรึกษาด้านการออกแบบเกิดขึ้นก่อนที่จะตัดเหล็ก การตรวจสอบ DFM ช่วยตรวจจับปัญหาตั้งแต่เนิ่นๆ และการประกอบและการบรรจุภัณฑ์เป็นขั้นตอนสุดท้ายของงาน
ศักยภาพการผลิตหลักของเรา
สายการผลิตผลิตภัณฑ์ฉีดขึ้นรูป
- การฉีดซิลิโคนเหลว (LSR) ปั้น สำหรับ การแพทย์ ยานยนต์ อิเล็กทรอนิกส์ และสินค้าอุปโภคบริโภค
- การฉีดขึ้นรูปเทอร์โมพลาสติก สำหรับชิ้นส่วนที่แข็งแรงและ การปั้นมากเกินไป การใช้งาน
- การขึ้นรูปด้วยวัสดุหลายชนิด (วัสดุ LSR ขึ้นรูปหุ้มบนชิ้นส่วนพลาสติกหรือโลหะ)
- แม่พิมพ์ภายในบริษัท การผลิตและการบำรุงรักษา
CNC Machining
- ความแม่นยำ งานกัดซีเอ็นซี และ เครื่องกลึง CNC สำหรับชิ้นส่วนโลหะและพลาสติก
- การสร้างต้นแบบอย่างรวดเร็ว และการผลิตในปริมาณน้อยถึงมาก
- ค่าความคลาดเคลื่อนที่แคบมากจนถึงระดับ ± 0.005 มม
- ความสามารถในการผลิต เครื่องมือขึ้นรูปตามสั่ง สำหรับการฉีดขึ้นรูป
บริการที่มีมูลค่าเพิ่ม
- การออกแบบเพื่อการผลิต (DFM)การตรวจสอบและการปรับปรุงให้เหมาะสม
- การสร้างต้นแบบ ไปยัง ตรวจสอบความถูกต้องของการออกแบบก่อนการผลิตจำนวนมาก
- การชุมนุม of แปลงชิ้นส่วนสำเร็จรูปเป็นชุดประกอบย่อยหรือผลิตภัณฑ์สำเร็จรูป
- บรรจุภัณฑ์และ โลจิสติก ปรับปรุง ตามความต้องการของคุณ
การรับรองที่มีความสำคัญ
บริษัท NOBLE ดำเนินงานภายใต้ระบบการจัดการคุณภาพที่เป็นที่ยอมรับในระดับสากล เพื่อให้มั่นใจได้ว่ากระบวนการผลิตมีความสม่ำเสมอ ตรวจสอบย้อนกลับได้ และเป็นไปตามข้อกำหนด
| ใบรับรอง | ขอบเขต |
| ISO 9001: 2015 | การจัดการคุณภาพสำหรับกระบวนการผลิตทั้งหมด รวมถึงการฉีดขึ้นรูปและการตัดเฉือนด้วยเครื่อง CNC |
| ISO 13485: 2016 | ผลิตเครื่องมือแพทย์ การจัดการคุณภาพ—สิ่งสำคัญสำหรับชิ้นส่วนซิลิโคนที่ใช้ในด้านการดูแลสุขภาพ การผ่าตัด และการวินิจฉัยโรค |
ใบรับรองเหล่านี้หมายความว่าคุณสามารถไว้วางใจ NOBLE ในการส่งมอบชิ้นส่วนที่ตรงตามข้อกำหนดด้านกฎระเบียบที่เข้มงวด ไม่ว่าคุณจะให้บริการในภาคการแพทย์ ยานยนต์ อิเล็กทรอนิกส์ หรืออุตสาหกรรมก็ตาม
คำถามที่พบบ่อย
แนะนำให้ใช้ Schema markup สำหรับส่วนนี้
ซิลิโคนทุกชนิดสามารถขึ้นรูปด้วยการฉีดได้หรือไม่?
ไม่ เฉพาะซิลิโคนเหลว (LSR) ที่มีความหนืดต่ำเท่านั้นที่ใช้ได้กับการฉีดขึ้นรูปซิลิโคน ซิลิโคนชนิดแข็ง HCR ต้องใช้การอัดขึ้นรูปหรือการถ่ายเทขึ้นรูปแทน
แม่พิมพ์ LSR มีอายุการใช้งานนานแค่ไหน?
แม่พิมพ์เหล็กที่สร้างอย่างถูกต้องสามารถผลิตชิ้นส่วนได้ 500,000 ถึงมากกว่า 1,000,000 ชิ้น อายุการใช้งานของแม่พิมพ์ขึ้นอยู่กับความซับซ้อนของชิ้นส่วน ความทนทานต่อการสึกหรอของวัสดุ และคุณภาพการบำรุงรักษา
การฉีดขึ้นรูป LSR มีราคาแพงหรือไม่?
ต้นทุนการผลิตแม่พิมพ์สูง แต่ต้นทุนต่อชิ้นจะลดลงอย่างมากเมื่อผลิตในปริมาณมาก สำหรับการผลิตจำนวนมาก กระบวนการนี้จะประหยัดมาก
ปริมาณการสั่งซื้อขั้นต่ำของคุณคือเท่าไร?
เราไม่มีข้อกำหนดขั้นต่ำตายตัว แต่ปริมาณการผลิตที่ต่ำกว่า 1,000 ชิ้นนั้นไม่คุ้มค่ากับการลงทุนด้านเครื่องมือ ผู้ผลิตหลายรายนิยมการผลิตในปริมาณ 5,000 ถึง 10,000 ชิ้นขึ้นไป
สามารถนำ LSR มาขึ้นรูปหุ้มบนพลาสติกได้หรือไม่?
ใช่แล้ว LSR จะยึดติดทางเคมีกับพลาสติกวิศวกรรมบางชนิดในระหว่างกระบวนการอบแห้ง ไม่จำเป็นต้องใช้กาวหากเลือกวัสดุอย่างถูกต้อง
LSR ปลอดภัยต่ออาหารและใช้เป็นเกรดทางการแพทย์หรือไม่?
เกรด LSR หลายเกรดได้รับการรับรองจาก FDA สำหรับการสัมผัสกับอาหาร และได้รับการรับรองมาตรฐาน ISO 10993 สำหรับการใช้งานทางการแพทย์ ควรตรวจสอบการรับรองเกรดเฉพาะสำหรับการใช้งานที่ต้องการเสมอ
ซิลิโคนชนิดบ่มด้วยแพลทินัมแตกต่างจากซิลิโคนชนิดบ่มด้วยเปอร์ออกไซด์อย่างไร?
ซิลิโคนชนิดบ่มด้วยแพลทินัมใช้ตัวเร่งปฏิกิริยาโลหะมีค่าและไม่ก่อให้เกิดผลพลอยได้ ทำให้สะอาดกว่าและเข้ากันได้ทางชีวภาพ ในขณะที่ซิลิโคนชนิดบ่มด้วยเปอร์ออกไซด์จะทิ้งสารเคมีตกค้างเล็กน้อยและไม่ค่อยได้ใช้ในทางการแพทย์หรือด้านอาหาร






