
การเชื่อมเป็นสิ่งจำเป็น แต่ก็เป็นจุดที่อาจเกิดความผิดพลาดได้เช่นกัน
ปัญหานี้จะยิ่งรุนแรงขึ้นเมื่อวัสดุมีความบาง ลองพิจารณาความหนาตั้งแต่ 1.5 มิลลิเมตรถึง 0.5 มิลลิเมตร โลหะจะไม่มีความแข็งแรง ความร้อนจะกระจายไปอย่างรวดเร็ว ความผิดพลาดเล็กน้อยอาจทำให้เกิดรูไหม้ได้ ความผิดพลาดอีกครั้งอาจทำให้แผ่นโลหะทั้งแผ่นบิดเบี้ยวได้ และข้อบกพร่องบางอย่างอาจซ่อนอยู่ภายในรอยต่อ
ด้านล่างนี้คือรายการ "สิ่งที่ไม่ควรทำ" ที่นำไปใช้ได้จริง โดยอิงจากประสบการณ์ในภาคสนาม รายการนี้จะอธิบายถึงแนวทางปฏิบัติที่ก่อให้เกิดปัญหามากที่สุดและสาเหตุที่ทำให้เกิดปัญหา เพื่อให้คุณสามารถหลีกเลี่ยงได้ตั้งแต่เริ่มต้น
ในครึ่งหลังของบทความนี้ วิศวกรของ NOBLE ได้รวบรวมเคล็ดลับที่เป็นประโยชน์สำหรับการเชื่อมแผ่นโลหะบางๆ เคล็ดลับเหล่านี้จะทำให้โครงการเชื่อมแผ่นโลหะของคุณง่ายขึ้น นี่คือเคล็ดลับเหล่านั้น — เราหวังว่าคุณจะพบว่ามันมีประโยชน์!
การควบคุมความร้อนที่ไม่ดี: สาเหตุแรกของผ้าบาง การเชื่อมโลหะแผ่น การบิดเบือน
สำหรับงานโลหะแผ่น ความร้อนเป็นเหมือนดาบสองคม ถ้าใช้ความร้อนน้อยเกินไป รอยเชื่อมจะล้มเหลว แต่ถ้าใช้ความร้อนมากเกินไป ชิ้นส่วนจะบิดเบี้ยว
1. กระแสไฟฟ้ามากเกินไป ความเร็วในการเคลื่อนที่ช้าเกินไป
นี่เป็นความผิดพลาดที่พบได้บ่อยที่สุด ช่างเชื่อมหลายคนมักเพิ่มกระแสไฟฟ้าเพื่อให้ทำงานได้เร็วขึ้นหรือเพื่อให้แน่ใจว่า "เชื่อมทะลุ" แต่สำหรับโลหะบาง ความร้อนที่มากเกินไปจะทำให้บริเวณรอยเชื่อมขยายตัวอย่างรวดเร็ว เมื่อเย็นตัวลง การหดตัวจะดึงโลหะให้เสียรูปทรง ส่งผลให้เกิดขอบหยัก การบิดเบี้ยว หรือการบิดงอ
สิ่งที่เกิดขึ้นในชีวิตจริง:
แผ่นโลหะหนา 1.5 มิลลิเมตร จะเกิดเป็นรอยนูนหรือรอยบุ๋มที่ด้านหลัง และชิ้นงานทั้งหมดจะบิดเบี้ยวและไม่ตรงแนว
แนวทางที่ดีกว่า:
ใช้กระแสไฟต่ำที่สุดเท่าที่จะเป็นไปได้ที่ยังคงให้การแทรกซึมที่ดี และเคลื่อนที่อย่างรวดเร็ว สำหรับแผ่นโลหะบาง การเชื่อม TIG (GTAW) หรือ MIG แบบใช้ลวดแข็ง (GMAW) ที่ใช้ลวดขนาดเล็กเป็นตัวเลือกที่ดี — ทั้งสองวิธีนี้ช่วยรักษาความร้อนให้กระจุกตัวและควบคุมได้ง่ายกว่า
2. รอยเชื่อมยาวต่อเนื่อง
การเชื่อมแบบ "เป็นเส้นตรงยาวและเรียบเนียน" อาจก่อให้เกิดหายนะต่อแผ่นโลหะได้ ความร้อนจะสะสมเร็วกว่าที่จะระบายออกไปได้ บริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) จะขยายตัว และความเค้นที่สะสมอยู่จะดึงชิ้นงานให้เสียรูปทรงที่ไม่ต้องการไปทุกรูปแบบ
แนวทางที่ดีกว่า:
ใช้การเชื่อมแบบไม่ต่อเนื่อง เช่น การเชื่อมยึดก่อน แล้วใช้การเชื่อมแบบเว้นช่วงหรือการเชื่อมแบบตะเข็บเพื่อให้โลหะเย็นตัวลงระหว่างการเชื่อมแต่ละครั้ง สำหรับวัสดุที่มีความหนาน้อยกว่า 0.8 มม. ให้หลีกเลี่ยงการเชื่อมแบบต่อเนื่องโดยสิ้นเชิง ให้ใช้การเชื่อมแบบจุดหลายๆ จุดแทนเพื่อป้องกันการทะลุผ่าน
3. ลำดับการเชื่อมแบบสุ่ม
การเชื่อมแบบไม่เป็นระเบียบจะทำให้ความเค้นสะสมและดึงกันไปมาโดยไม่มีโอกาสที่จะปรับสมดุลได้
แนวทางที่ดีกว่า:
ใช้ลำดับการเชื่อมที่สมดุลและเชื่อมแบบย้อนกลับเมื่อเป็นไปได้ หากรูปทรงของชิ้นส่วนเอื้ออำนวย ให้เชื่อมสลับด้านตรงข้ามของเส้นกึ่งกลาง — การหดตัวด้านหนึ่งสามารถช่วยหักล้างการหดตัวอีกด้านหนึ่งได้
การเชื่อมแบบย้อนกลับ (โดยรวมแล้วเชื่อมจากซ้ายไปขวา แต่เชื่อมแต่ละส่วนสั้นๆ จากขวาไปซ้าย) จะช่วยลดการขยายตัวที่มักจะดันแผ่นโลหะให้แยกออกจากกันได้
การออกแบบและเตรียมกระบวนการที่ไม่ดี: แพ้ตั้งแต่ยังไม่เริ่ม
ความบิดเบี้ยวส่วนใหญ่เกิดขึ้นแล้วก่อนที่ประกายไฟแรกจะเกิดขึ้นเสียอีก ทุกอย่างขึ้นอยู่กับการติดตั้งและการออกแบบ
4. ช่องว่างระหว่างข้อต่อมากเกินไป หรือการสอดใส่ที่ไม่พอดี
เมื่อชิ้นส่วนโลหะแผ่นมีช่องว่างขนาดใหญ่ก่อนการเชื่อมยึด ช่างเชื่อมมักพยายามชดเชยโดยการเพิ่มปริมาณโลหะเติมหรือเพิ่มกระแสไฟฟ้า ซึ่งจะทำให้เกิดการหดตัวอย่างมากในระหว่างการเย็นตัว และส่งผลให้เกิดการบิดเบี้ยว
สิ่งที่เกิดขึ้นในชีวิตจริง:
รอยเชื่อมหดตัวมากกว่าที่ควรจะเป็น ทำให้โลหะโดยรอบเสียรูปทรง ยิ่งช่องว่างใหญ่เท่าไหร่ การบิดเบี้ยวก็ยิ่งแย่ลงเท่านั้น
แนวทางที่ดีกว่า:
ควบคุมการประกอบชิ้นงานให้ดี สำหรับงานโลหะแผ่นที่ต้องการความแม่นยำสูง ควรตั้งเป้าให้ช่องว่างระหว่างชิ้นงานต่ำกว่า 0.2–0.3 มม. หากประกอบได้แน่นสนิท คุณสามารถเชื่อมชิ้นงานได้โดยไม่ต้องใช้ลวดเชื่อม (การเชื่อมแบบอัตโนมัติ) ซึ่งจะทำให้เกิดการบิดเบี้ยวเพียงเล็กน้อย ชิ้นงานดูเรียบร้อย และไม่ต้องทำความสะอาดส่วนเกินหลังการเชื่อม ในการเชื่อมโลหะแผ่นบาง การประกอบที่แน่นสนิทไม่ใช่ทางเลือก แต่เป็นพื้นฐานสำคัญ
5. ห้ามใช้ตัวยึดแบบแข็ง หรือใช้ตัวยึดที่ไม่เหมาะสม
มือใหม่หลายคนคิดว่าพวกเขาสามารถจับชิ้นส่วนให้อยู่กับที่ได้ด้วยมือ หรือใช้แคลมป์ตัวเดียวก็จบ แต่ทันทีที่ปล่อยมือ ชิ้นส่วนก็จะดีดกลับคืนมาในสภาพบิดเบี้ยว
สิ่งที่เกิดขึ้นในชีวิตจริง:
หากปราศจากการยึดเหนี่ยวที่แข็งแรง โลหะจะเคลื่อนที่ไปตามทิศทางที่ความร้อนกำหนด ซึ่งมักจะไม่ใช่ทิศทางที่คุณต้องการ
แนวทางที่ดีกว่า:
ยึดให้แน่นสนิท ใช้ตัวยึดที่มีการระบายความร้อนที่ดี — แผ่นรองหลังทองแดงเป็นตัวเลือกที่ดีเยี่ยมสำหรับแผ่นโลหะบาง เพราะมันดึงความร้อนออกไปได้อย่างรวดเร็วและป้องกันการไหม้ทะลุ
หากคุณผลิตในปริมาณมาก ควรลงทุนในเครื่องมือป้องกันการบิดเบี้ยวโดยเฉพาะ หรือจะให้ดีกว่านั้น ควรสร้างระบบป้องกันการบิดเบี้ยวในตัวเครื่องมือเองด้วย การบิดเบือนย้อนกลับ (การดัดงอหรือดัดชิ้นส่วนให้โค้งเล็กน้อยในทิศทางตรงกันข้ามกับการหดตัวที่คาดไว้) เมื่อปล่อยหลังจากเชื่อมเสร็จแล้ว ชิ้นส่วนจะคลายตัวกลับสู่สภาพแบนราบ นั่นคือวิธีที่คุณจะชนะก่อนที่ประกายไฟจะเริ่มต้น
เทคนิคและปัจจัยภายนอก: รายละเอียดเล็กๆ น้อยๆ ที่สำคัญต่อความสำเร็จหรือความล้มเหลวของการเชื่อม
แม้ว่าจะตั้งค่าอย่างถูกต้องและประกอบชิ้นส่วนเข้ากันได้ดีแล้วก็ตาม ความผิดพลาดเล็กน้อยในการเคลื่อนหัวเชื่อม หรือสิ่งที่มองข้ามไปก่อนการเชื่อม อาจทำให้ชิ้นส่วนเสียหายได้
6. มุมของหัวไฟฉายไม่เหมาะสม หรือหัวไฟฉายยื่นออกมามากเกินไป
การถือไฟฉายให้ตั้งฉากกับแผ่นโลหะหรือดึงไฟฉายออกห่างเกินไปจะทำให้ความร้อนกระจุกตัวอยู่ที่จุดเดียวและสามารถเผาไหม้โลหะบางๆ ได้ง่าย ในทางกลับกัน การเข้าใกล้มากเกินไปจะบดบังทัศนวิสัยในการมองเห็นแอ่งหลอมเหลว
สิ่งที่เกิดขึ้นในชีวิตจริง:
ผลที่ตามมาคือ รอยบาก (ร่องที่หลอมละลายลงไปในโลหะฐานตามแนวรอยเชื่อม ทำให้รอยต่ออ่อนแอลง) การหลอมรวมไม่สมบูรณ์ หรือแม้กระทั่งโลหะเชื่อมไหลล้นออกมาเป็นก้อน (ทับซ้อนกัน)
แนวทางที่ดีกว่า:
รักษาองศาการดันหัวเชื่อมไว้ที่ประมาณ 10–15° และรักษาความยื่นของหัวเชื่อมให้คงที่ — หลักการง่ายๆ คือประมาณ 10 เท่าของเส้นผ่านศูนย์กลางลวด ตัวอย่างเช่น สำหรับลวดขนาด 0.9 มม. ความยื่นประมาณ 9 มม. จะได้ผลดี ในการเชื่อมแผ่นโลหะบาง มุมของหัวเชื่อมและความยื่นของหัวเชื่อมไม่ใช่รายละเอียดเล็กน้อย พวกมันเป็นตัวกำหนดว่ารอยเชื่อมจะยึดติดหรือล้มเหลว
7. การละเลยการทำความสะอาดพื้นผิว
การเชื่อมโดยตรงบนพื้นผิวที่มีน้ำมัน สนิม สี หรือเศษวัสดุจากการตัด
สิ่งที่เกิดขึ้นในชีวิตจริง:
สิ่งปนเปื้อนจะสลายตัวภายใต้ประกายไฟและปล่อยก๊าซออกมา ซึ่งจะเข้าไปติดอยู่ในรอยเชื่อม ทำให้เกิดรูพรุน (รูเล็กๆ) หรือที่แย่กว่านั้นคือ การแตกร้าวที่เกิดจากไฮโดรเจน ทั้งสองกรณีนี้สามารถเปลี่ยนรอยเชื่อมที่ดูแข็งแรงให้กลายเป็นจุดอ่อนที่ซ่อนอยู่ได้
แนวทางที่ดีกว่า:
ควรทำความสะอาดพื้นผิวโลหะก่อนเริ่มเชื่อมเสมอ ใช้สารล้างคราบไขมันโดยเฉพาะ ตามด้วยการขัดเบาๆ หรือแปรงลวด ทำความสะอาดอย่างน้อย 20-25 มม. ทั้งสองด้านของแนวรอยเชื่อม สำหรับการเชื่อมแผ่นโลหะบาง พื้นผิวที่สะอาดนั้นสำคัญมาก มันคือความแตกต่างระหว่างรอยเชื่อมที่ดีกับรอยแตกที่ซ่อนอยู่
8. การระบายความร้อนอย่างรวดเร็วหลังการเชื่อม
จุ่มรอยเชื่อมลงในน้ำ หรือใช้ลมเป่าแรงดันสูง ทำอย่างใดอย่างหนึ่งเพื่อให้สามารถจัดการชิ้นส่วนได้เร็วขึ้น
สิ่งที่เกิดขึ้นในชีวิตจริง:
นี่เป็นอันตรายอย่างยิ่งต่อความแข็งแรงของรอยเชื่อม การระบายความร้อนอย่างรวดเร็วทำให้เกิดความเค้นจากการดับเย็นอย่างรุนแรง ซึ่งโดยพื้นฐานแล้วคือการช็อกทางความร้อน ซึ่งอาจทำให้รอยเชื่อมหรือบริเวณที่ได้รับผลกระทบจากความร้อนแตกร้าวทันทีหรือหลังจากระบายความร้อนได้ไม่นาน
แนวทางที่ดีกว่า:
ปล่อยให้ชิ้นส่วนเย็นตัวลงเองตามธรรมชาติในอากาศนิ่ง สำหรับชิ้นส่วนที่สำคัญหรือรอยเชื่อมที่หนา ให้คลุมรอยเชื่อมด้วยทรายแห้งหรือผ้าห่มฉนวนเพื่อชะลออัตราการเย็นตัวให้ช้าลงไปอีก การเย็นตัวอย่างช้าๆ จะช่วยให้ความเค้นค่อยๆ คลายตัวลง แทนที่จะทำให้โลหะขาด
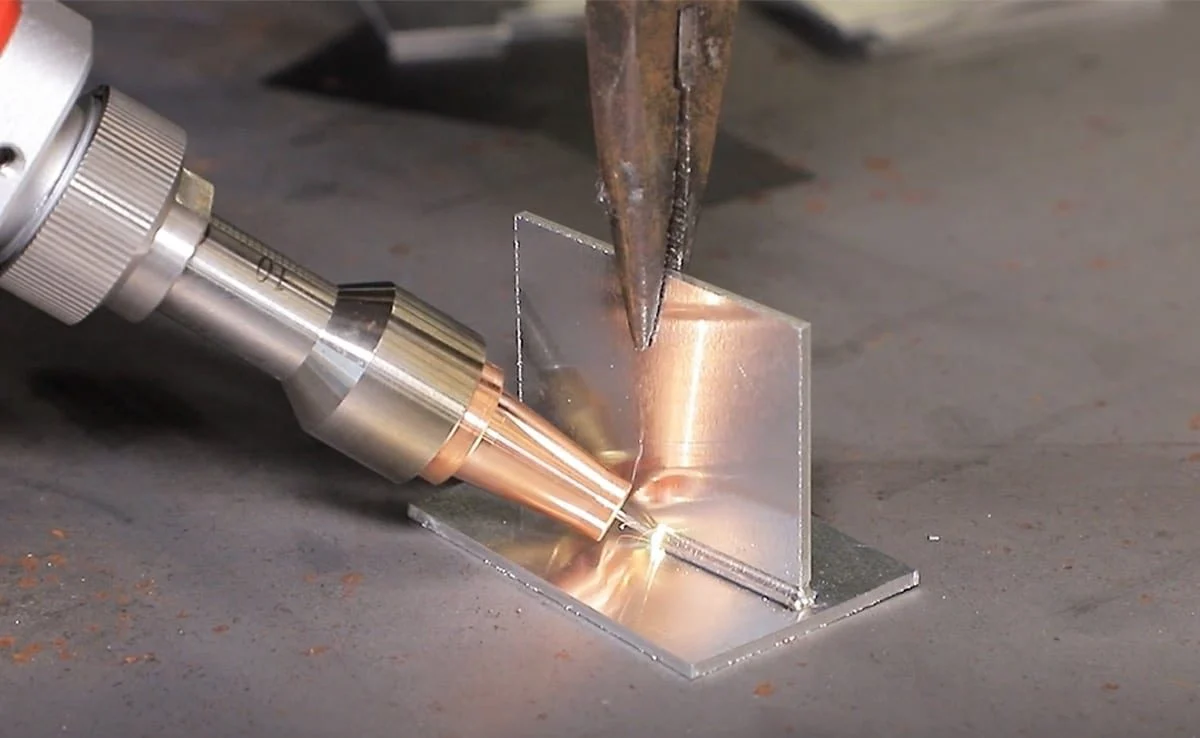
8 เคล็ดลับสำหรับการเชื่อมแผ่นโลหะบาง
การเชื่อมแผ่นโลหะบางนั้นทำได้ยาก ปัญหาที่พบบ่อยที่สุด ได้แก่ การบิดเบี้ยว การทะลุ และการหลอมรวมไม่สมบูรณ์ ซึ่งอาจทำให้แม้แต่ช่างเชื่อมที่มีประสบการณ์ก็ยังรู้สึกหงุดหงิด แต่ด้วยวิธีการที่ถูกต้อง คุณจะได้รอยเชื่อมที่สะอาดและแข็งแรงโดยไม่ทำให้ชิ้นงานเสียหาย นี่คือ 8 เคล็ดลับที่จะช่วยคุณได้
1. เลือกกระบวนการที่เหมาะสม
กระบวนการเชื่อมแต่ละแบบนั้นไม่เหมือนกันเมื่อใช้กับวัสดุบางๆ ควรเลือกวิธีการที่ให้ความร้อนน้อยที่สุดและลดการบิดเบี้ยวให้น้อยที่สุด
- ทีไอจี (GTAW)ให้แนวเชื่อมที่แคบและควบคุมบ่อหลอมได้อย่างแม่นยำ เหมาะสำหรับแผ่นโลหะบาง การเชื่อมจุดด้วยความต้านทานทำได้รวดเร็ว แทบไม่มีการบิดเบี้ยว เหมาะอย่างยิ่งสำหรับการใช้งานทั่วไป
- จุดต้านทาน การเชื่อมโลหะ is มีความเร็วสูงมากและแทบไม่มีการบิดเบือน ทำให้เป็นอีกทางเลือกที่ยอดเยี่ยมในกรณีที่เหมาะสม
หลีกเลี่ยงกระบวนการที่ใช้ความร้อนสูง การเชื่อมแบบแท่ง การเชื่อม MIG แบบพ่นสเปรย์ ทั้งสองวิธีนี้ไม่เหมาะสำหรับโลหะบาง
2. รักษากระแสไฟให้ต่ำ
ใช้กระแสไฟน้อยที่สุดที่ยังคงให้การหลอมที่ดี กระแสไฟมากเกินไปจะเผาไหม้โลหะพื้นฐานจนขาด กระแสไฟน้อยเกินไปจะทำให้การหลอมไม่สมบูรณ์ หรือได้รอยเชื่อมที่ไม่ทะลุทะลวง
หาจุดที่เหมาะสมที่สุด เมื่อไม่แน่ใจ ให้เริ่มจากกระแสไฟต่ำๆ ก่อน แล้วค่อยๆ เพิ่มขึ้นทีละน้อย ในการเชื่อมแผ่นโลหะบาง การควบคุมกระแสไฟเป็นสิ่งสำคัญที่สุด
3. เคลื่อนที่ด้วยความเร็วคงที่และรวดเร็ว
ยิ่งประกายไฟอยู่นานเท่าไหร่ ความร้อนก็จะยิ่งซึมเข้าไปในโลหะรอบข้างมากขึ้นเท่านั้น และก็จะยิ่งทำให้เกิดการบิดเบี้ยวมากขึ้นเท่านั้น ควรเคลื่อนที่อย่างรวดเร็วและสม่ำเสมอเพื่อลดการสัมผัสกับความร้อนและจำกัดพื้นที่ที่ได้รับผลกระทบจากความร้อน (HAZ) ให้มีขนาดเล็ก
จุดสำคัญ:อย่าชะงัก อย่าส่ายไปมาหรือเปลี่ยนทิศทางโดยไม่จำเป็น จังหวะที่สม่ำเสมอจะนำมาซึ่งชัยชนะ
4. ใช้ความยาวส่วนโค้งสั้น
ไม่ว่าคุณจะใช้กระบวนการใดก็ตาม ให้รักษาความยาวของอาร์คให้สั้นที่สุด สั้นที่สุดเท่าที่จะทำได้โดยไม่ทำให้ปลายอิเล็กโทรดจุ่มลงไปในบ่อหลอม
เส้นโค้งสั้นๆ:
- รักษาความมั่นคงและมีสมาธิ
- ส่งความร้อนไปยังจุดที่ต้องการได้อย่างแม่นยำ
- ช่วยลดการสูญเสียความร้อนสู่อากาศโดยรอบ
- ช่วยลดความเสี่ยงของการทะลุผ่านของแผ่นวัสดุบาง
สำหรับการเชื่อม TIG หมายความว่าต้องรักษาระยะห่างระหว่างปลายทังสเตนกับชิ้นงานให้ใกล้ที่สุด สำหรับการเชื่อม MIG ให้รักษาระยะห่างระหว่างปลายสัมผัสกับชิ้นงานให้คงที่และค่อนข้างสั้น
5. ใช้แถบรองรับ (Backup Bar/Backing Strip)
วางแผ่นรองด้านหลัง — ทองแดงดีที่สุด สแตนเลสก็ใช้ได้เช่นกัน ทองแดงใช้งานได้ดีเป็นพิเศษเพราะนำความร้อนออกไปได้อย่างรวดเร็ว
เหตุใดจึงช่วยได้:
- ช่วยระบายความร้อนส่วนเกินออกจากชิ้นงาน ลดความเสี่ยงต่อการไหม้ทะลุ
- ช่วยพยุงแอ่งหลอมเหลว ป้องกันการพุ่งกระฉูดบนแผ่นโลหะบางๆ
- ช่วยปรับปรุงลักษณะของรากผมด้านหลัง ทำให้ได้รูปทรงโคนผมที่ดูเรียบร้อยและสม่ำเสมอ
เพื่อให้ได้ผลลัพธ์ที่ดีที่สุด ให้หนีบแท่งรองรับให้แน่นกับแผ่นโลหะเพื่อขจัดช่องว่าง การเชื่อมแผ่นโลหะบางโดยไม่มีแท่งรองรับนั้นเสี่ยงมาก
6. ใช้ลำดับการเชื่อมแบบสมมาตร
สำหรับชิ้นส่วนประกอบขนาดใหญ่ เช่น แผงหรือกล่อง ให้เริ่มเชื่อมจากตรงกลางออกไปด้านนอก อย่าเชื่อมจากปลายด้านหนึ่งไปยังอีกด้านหนึ่ง
ทำอย่างไร:
เริ่มเชื่อมจากจุดกึ่งกลางของชิ้นงานก่อน จากนั้นเชื่อมจุดเดียวกันที่ด้านตรงข้าม ทำสลับกันไปเรื่อยๆ จากตรงกลางออกไปด้านนอก
ทำไมมันถึงได้ผล
การเชื่อมแบบสมมาตรช่วยปรับสมดุลแรงหดตัว รอยเชื่อมด้านหนึ่งดึงไปทางหนึ่ง ส่วนรอยเชื่อมตรงข้ามดึงกลับไปอีกทางหนึ่ง วิธีนี้ช่วยกระจายความเค้นตกค้างอย่างสม่ำเสมอและลดการโก่งงอหรือบิดเบี้ยวทั่วทั้งชิ้นส่วน
7. อย่าประหยัดเรื่องตะปู
การเชื่อมแบบจุดช่วยยึดทุกอย่างให้อยู่กับที่ก่อนที่จะเชื่อมแบบถาวร การข้ามขั้นตอนการเชื่อมแบบจุด หรือใช้จำนวนจุดเชื่อมที่น้อยเกินไป จะทำให้ชิ้นส่วนเคลื่อนที่เมื่อได้รับความร้อน ส่งผลให้การจัดแนวเสียไปและเกิดการบิดเบี้ยวมากขึ้น
แนวทางปฏิบัติที่ดีที่สุดสำหรับการยึดแผ่นโลหะบาง:
- ระยะห่างระหว่างหมุดยึด: 50–100 มม. (ควรเว้นระยะห่างให้แคบลงในชิ้นส่วนที่บางมากหรือซับซ้อน)
- ความยาวของตะปู: 5–10 มม. ต่อตะปู
- กระแสไฟ: สูงกว่ากระแสไฟเชื่อมของคุณเล็กน้อย เพื่อให้แน่ใจว่าการหลอมรวมดีและยึดติดแน่น
เมื่อทำการยึดชิ้นงานแล้ว ให้ตรวจสอบการจัดแนวอีกครั้งก่อนทำการเชื่อมขั้นสุดท้าย การเสียเวลาเพิ่มอีกไม่กี่วินาทีในขั้นตอนนี้จะช่วยลดงานแก้ไขในภายหลังได้มาก
8. ดัดให้ตรงหลังจากเชื่อมเสร็จ — อย่างเบามือ
แม้จะใช้เทคนิคที่ดีแล้ว การบิดเบี้ยวเล็กน้อยก็ยังอาจเกิดขึ้นได้ อย่าทิ้งชิ้นส่วนนั้นไป ให้ซ่อมแซมมัน
สองวิธีที่เชื่อถือได้:
- การยืดด้วยกลไก: ใช้แคลมป์ เครื่องอัดแบบแกน หรือเครื่องปรับระดับแบบลูกกลิ้ง ดันหรือดึงชิ้นส่วนกลับเข้าที่ ทำอย่างช้าๆ หลีกเลี่ยงการแข็งตัวของวัสดุหรือการแตกร้าว
- การดัดผมด้วยเปลวไฟโดยใช้ความร้อนเฉพาะจุด: ใช้ความร้อนเฉพาะจุดกับด้านนูนของชิ้นงาน รักษาอุณหภูมิไว้ระหว่าง 600–800 องศาเซลเซียส ร้อนพอที่จะคลายความเครียด แต่ไม่ร้อนเกินไปจนทำให้คุณสมบัติของวัสดุเสียหายหรือทำให้พื้นผิวละลาย ปล่อยให้เย็นตัวลงเองตามธรรมชาติ ตรวจสอบความเรียบ ทำซ้ำหากจำเป็น
ข้อควรระวัง:สำหรับแผ่นเหล็กชุบสังกะสีหรือแผ่นเหล็กเคลือบ การดัดด้วยเปลวไฟอาจทำให้สารเคลือบเสียหายได้ โดยทั่วไปแล้ววิธีการดัดด้วยกลไกจะปลอดภัยกว่าในกรณีดังกล่าว

การเชื่อมแผ่นโลหะบางของ NOBLE
NOBLE คือโรงงานผลิตชิ้นส่วนที่มีความแม่นยำสูง โดยเชี่ยวชาญด้านการตัดเฉือนด้วยเครื่อง CNCและการผลิตชิ้นส่วนโลหะแผ่นเราให้บริการลูกค้าในหลากหลายอุตสาหกรรม ตั้งแต่อุปกรณ์อุตสาหกรรมและระบบอัตโนมัติ ไปจนถึงอุปกรณ์ทางการแพทย์และอุปกรณ์อิเล็กทรอนิกส์
ความสามารถหลักของเรา
- เครื่องจักรกลซีเอ็นซี:แกน 3 แกน แกน 4 แกน และ การกัดขึ้นรูป 5 แกน, เครื่องกลึง CNCและการประมวลผลชิ้นส่วนที่ซับซ้อนซึ่งมีค่าความคลาดเคลื่อนที่เข้มงวด
- การผลิตโลหะแผ่น: ตัดเลเซอร์การชกต่อย การดัด, การเชื่อมโลหะ (รวมถึงการเชื่อมโลหะบางและการเชื่อมที่มีความแม่นยำสูง) และ การตกแต่งพื้นผิว.
- การชุมนุม และบริการเสริมเพิ่มมูลค่า: การทำความสะอาดชิ้นส่วน การลบคม การติดตั้งฮาร์ดแวร์ และการประกอบชิ้นส่วนย่อย — พร้อมที่จะผสานรวมเข้ากับสายการผลิตของคุณ
ข้อมูลจำเพาะ
เราดำเนินงานภายใต้ ระบบ การจัดการคุณภาพ ที่เป็นที่ยอมรับในระดับสากลสอง ระบบ:
- ISO 9001: 2015- เพื่อให้มั่นใจได้ถึงคุณภาพที่สม่ำเสมอ การควบคุมกระบวนการ และการปรับปรุงอย่างต่อเนื่องในทุกขั้นตอนการดำเนินงาน
- ISO 13485: 2016โดยเฉพาะอย่างยิ่งในด้านการผลิตอุปกรณ์ทางการแพทย์ ซึ่งแสดงให้เห็นถึงความสามารถของเราในการปฏิบัติตามข้อกำหนดด้านกฎระเบียบและการบริหารความเสี่ยงที่เข้มงวด
ไม่ว่าคุณจะต้องการต้นแบบอย่างรวดเร็ว ชิ้นส่วนที่มีความแม่นยำสูงในปริมาณน้อย หรือการผลิตในปริมาณมาก NOBLE ผสานความเชี่ยวชาญทางเทคนิคเข้ากับระบบคุณภาพที่ได้รับการรับรอง เพื่อส่งมอบผลลัพธ์ที่เชื่อถือได้
คำถามที่พบบ่อย
-
อะไรคือความท้าทายที่ใหญ่ที่สุดในการเชื่อมแผ่นโลหะบาง?
การควบคุมความร้อน วัสดุมีมวลน้อยที่จะดูดซับพลังงาน ดังนั้นความร้อนมากเกินไปจะทำให้เกิดการไหม้ทะลุและการบิดเบี้ยว ในขณะที่ความร้อนน้อยเกินไปจะทำให้การหลอมรวมไม่ดี นั่นเป็นเหตุผลว่าทำไมการเชื่อมโลหะแผ่นบางจึงต้องใช้ส่วนโค้งสั้น ความเร็วในการเคลื่อนที่สูง และการวางแนวเชื่อมแบบไม่ต่อเนื่อง
-
กระบวนการเชื่อมแบบใดดีที่สุดสำหรับแผ่นโลหะบาง?
การเชื่อม TIG และการเชื่อมจุดด้วยความต้านทานเป็นตัวเลือกที่ดีที่สุดสำหรับวัสดุที่มีความหนาน้อยกว่า 2 มม. การเชื่อม TIG ให้การควบคุมความร้อนที่แม่นยำและอาร์คที่เข้มข้น ในขณะที่การเชื่อม MIG แบบลัดวงจรด้วยลวดขนาด 0.6–0.8 มม. ก็ใช้งานได้ดีเช่นกัน
-
ฉันจะป้องกันการทะลุทะลวงเมื่อเชื่อมโลหะบางได้อย่างไร?
ใช้กระแสไฟต่ำ ความเร็วในการเคลื่อนที่สูง และแผ่นรองหลังทองแดงเพื่อช่วยระบายความร้อนส่วนเกิน การเชื่อมเป็นช่วงสั้นๆ แทนที่จะเชื่อมเป็นแนวยาวต่อเนื่อง จะช่วยป้องกันการเชื่อมทะลุได้ก่อนที่จะเกิดขึ้น
-
คุณสามารถเชื่อมแผ่นโลหะบางๆ โดยไม่ทำให้เกิดการบิดเบี้ยวได้หรือไม่?
ใช่ครับ แต่ต้องใช้เทคนิคที่ระมัดระวัง ยึดชิ้นส่วนให้แน่น เชื่อมจากตรงกลางออกไปด้านนอก และใช้การเชื่อมแบบเว้นช่วงหรือเชื่อมเป็นช่วงๆ เพื่อให้ความร้อนระบายออกระหว่างการเชื่อมแต่ละครั้ง
-
แผ่นโลหะที่มีความหนาเท่าใดจึงถือว่าเป็น “แผ่นโลหะบาง” สำหรับงานเชื่อม?
วัสดุที่มีความหนาน้อยกว่า 3 มม. โดยทั่วไปเรียกว่าวัสดุบาง ปัญหาที่แท้จริง เช่น การทะลุผ่าน การบิดเบี้ยว และการควบคุมความร้อน จะเห็นได้ชัดเจนมากเมื่อความหนาน้อยกว่า 2 มม. และจะยิ่งยากลำบากเป็นพิเศษเมื่อความหนาน้อยกว่า 1 มม.
-
จำเป็นต้องทำความสะอาดแผ่นโลหะบางก่อนเชื่อมหรือไม่?
แน่นอนครับ น้ำมัน สนิม สี และเศษวัสดุจากการตัด ทำให้เกิดรูพรุนและรอยแตก ทำความสะอาดอย่างน้อย 20-25 มิลลิเมตรในแต่ละด้านของรอยต่อด้วยน้ำยาขจัดคราบไขมัน จากนั้นขัดเบาๆ หรือใช้แปรงสแตนเลสขัดครับ
-
ฉันควรพิจารณาใบรับรองอะไรบ้างในการเลือกพันธมิตรด้านการเชื่อมโลหะแผ่นบาง?
มองหามาตรฐาน ISO 9001:2015 สำหรับการจัดการคุณภาพทั่วไป และ ISO 13485:2016 สำหรับงานเกี่ยวกับอุปกรณ์ทางการแพทย์ มาตรฐานเหล่านี้รับประกันกระบวนการที่สม่ำเสมอ การตรวจสอบย้อนกลับ และการควบคุมคุณภาพอย่างเข้มงวด ซึ่งมีความสำคัญอย่างยิ่งเมื่อทำการเชื่อมแผ่นโลหะบางสำหรับงานที่ต้องการความแม่นยำสูง
-
บริษัท NOBLE ให้บริการเชื่อมแผ่นโลหะบางหรือไม่?
ใช่แล้ว NOBLE ให้บริการงานกลึง CNC ที่มีความแม่นยำสูง และงานแปรรูปโลหะแผ่น รวมถึงการเชื่อมโลหะแผ่นบาง สำหรับงานอุตสาหกรรมและการแพทย์ เราได้รับการรับรองมาตรฐาน ISO 9001:2015 และ ISO 13485:2016 โดยใช้เทคนิคการเชื่อม TIG, แผ่นรองเชื่อม, การจัดลำดับแบบสมมาตร และอุปกรณ์จับยึดป้องกันการบิดเบี้ยว ตั้งแต่ต้นแบบจนถึงการผลิตจำนวนมาก






