
อุตสาหกรรมการผลิตกำลังเปลี่ยนแปลงไป ผู้คนในอุตสาหกรรมนี้รู้สึกได้ถึงการเปลี่ยนแปลงนั้น วิธีการใหม่ๆ เกิดขึ้นอย่างต่อเนื่อง ในขณะที่วิธีการเก่าๆ ก็ได้รับการพัฒนาให้ดียิ่งขึ้น คำถามง่ายๆ ที่เจ้าของโรงงานหลายคนถามก็คือการเชื่อมด้วยเลเซอร์พร้อมที่จะเข้ามาแทนที่การเชื่อมแบบอาร์คแบบดั้งเดิมแล้วหรือยัง? หรือว่าการเชื่อมแบบอาร์คแบบดั้งเดิมยังคงครองความเป็นเลิศอยู่?
นี่คือปัญหาที่ผู้คนมักพบเจอ การเลือกกระบวนการที่ไม่ถูกต้องทำให้กำไรลดลง งานแก้ไขซ้ำซ้อนมากขึ้น ความเร็วในการผลิตยังคงช้า การบิดเบี้ยวทำให้ชิ้นส่วนเสียหาย การเชื่อมที่ดูดีในตอนแรกอาจล้มเหลวในภายหลัง หรือใช้เวลานานกว่าที่ควรจะเป็นถึงสองเท่า หรือทำให้ชิ้นส่วนประกอบบิดเบี้ยวเกินค่าความคลาดเคลื่อนที่ยอมรับได้
คู่มือนี้จะอธิบายความแตกต่างที่สำคัญเจ็ดประการ เป้าหมายนั้นเรียบง่าย คือ ช่วยให้ผู้คนเลือกเทคโนโลยีที่เหมาะสมกับงานของตนเอง ไม่มีการโฆษณาชวนเชื่อ ไม่มีคำกล่าวอ้างแบบเหมารวมว่าวิธีการใดวิธีการหนึ่งจะดีที่สุดเสมอไป มีเพียงการเปรียบเทียบเชิงปฏิบัติโดยอิงจากสิ่งที่สำคัญในภาคปฏิบัติเท่านั้น
คำตอบโดยย่อ: “คู่มือลัด” (เป้าหมายของ Featured Snippet)
ผู้คนต้องการคำตอบที่รวดเร็ว ร้านค้าต้องการการตัดสินใจที่ฉับไว นี่คือคำอธิบายที่กระชับที่สุดเท่าที่จะเป็นไปได้
เลือกใช้การเชื่อมด้วยเลเซอร์เมื่อต้องการความเร็วสูงความเร็วมากกว่า 50 นิ้วต่อนาทีเป็นเรื่องปกติ ต้องลดการบิดเบี้ยวจากความร้อนให้น้อยที่สุด วัสดุที่ใช้ต้องบาง เช่น ขั้วแบตเตอรี่รถยนต์ไฟฟ้า ตัวเรือนอุปกรณ์ทางการแพทย์ หรือชิ้นส่วนประกอบที่มีความแม่นยำสูงซึ่งการบิดเบี้ยวเป็นสิ่งที่ยอมรับไม่ได้
เลือกใช้การเชื่อมแบบดั้งเดิมสำหรับงานซ่อมแซมอุปกรณ์ชำรุด โครงสร้างแตก การซ่อมแซมภาคสนาม รอยต่ออาจไม่แนบสนิท มีช่องว่าง พื้นผิวสกปรก วิธีการแบบดั้งเดิมจัดการกับปัญหาเหล่านี้ได้ดีกว่า
หากงบประมาณจำกัด ควรเลือกการเชื่อมแบบดั้งเดิมชุดเชื่อม MIG หรือเชื่อมแบบแท่งพื้นฐานมีราคาต่ำกว่าห้าพันดอลลาร์ ในขณะที่ระบบเชื่อมเลเซอร์มีราคาแพงกว่าหลายเท่า ร้านค้าที่มีเงินทุนจำกัดไม่สามารถลงทุนในระบบเลเซอร์ได้
เลือกการเชื่อมแบบดั้งเดิมเมื่อความสะดวกในการพกพาเป็นสิ่งสำคัญเครื่องเชื่อมแบบแท่งสามารถพกพาขึ้นบันไดหรือไปยังพื้นที่กลางแจ้งได้ อุปกรณ์เชื่อมเลเซอร์มีน้ำหนักมากและมีความไวต่อความเสียหาย จึงไม่เหมาะสำหรับการซ่อมแซมในพื้นที่ห่างไกล
สรุปง่ายๆ คือ ความเร็วและความแม่นยำเป็นของเลเซอร์ ส่วนต้นทุนและความอเนกประสงค์เป็นของเครื่องมือแบบดั้งเดิม ไม่มีคำตอบเดียวที่เหมาะกับทุกงาน
ความแตกต่างหลัก: วิธีการสร้างความร้อน
ความแตกต่างที่แท้จริงไม่ได้อยู่ที่ความเร็วหรือต้นทุน แต่เริ่มต้นจากคำถามที่ว่า ความร้อนมาจากไหน มีความเข้มข้นแค่ไหน และส่งผลอย่างไรต่อโลหะ
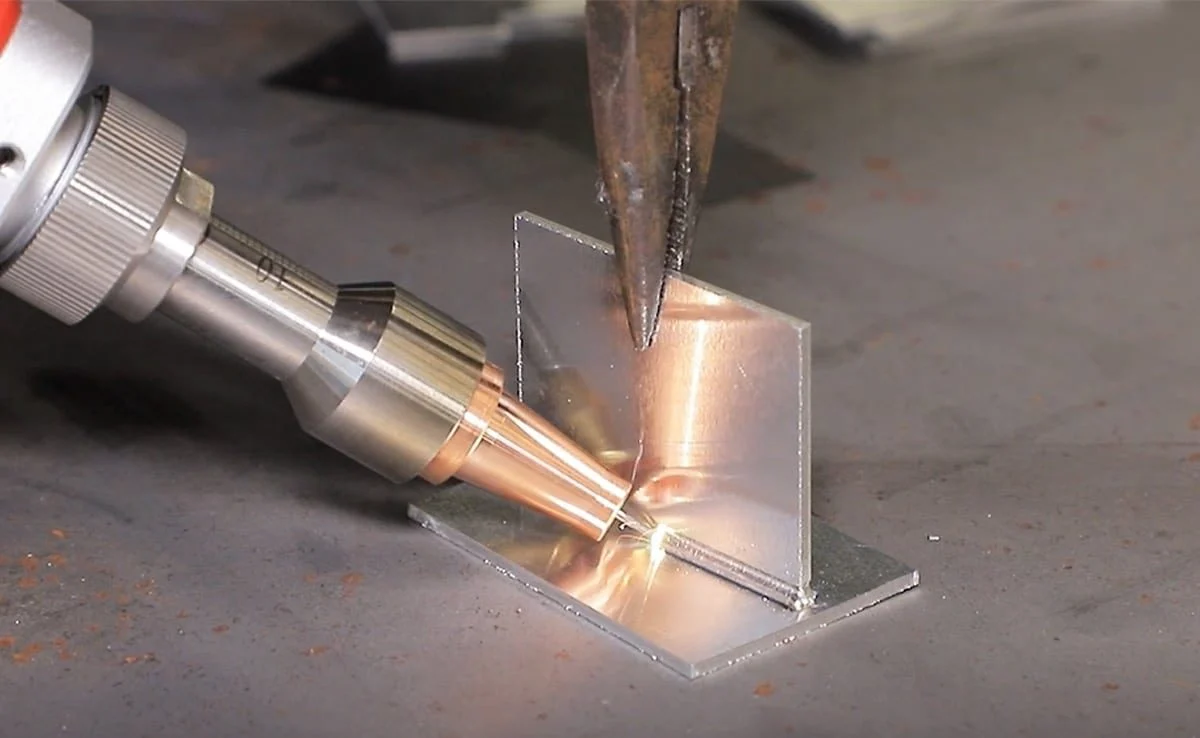
การเชื่อมด้วยเลเซอร์ใช้โฟตอน
แสงพลังงานสูง ลำแสงจะโฟกัสลงไปที่จุดเล็ก ๆ เรากำลังพูดถึงขนาด 0.2 มิลลิเมตรหรือน้อยกว่านั้น พลังงานทั้งหมดถูกอัดแน่นอยู่ในพื้นที่เล็ก ๆ ความหนาแน่นของพลังงานสูงมาก
สิ่งนี้ทำให้เกิดสิ่งที่คนเรียกว่า "รูรูปกุญแจ" เลเซอร์จะทำให้โลหะระเหยไปในทันที เกิดเป็นโพรงแคบและลึก ลำแสงจะเดินทางเข้าไปในโพรงนั้น ผนังของรูรูปกุญแจจะละลายและหลอมรวมกันขณะที่ลำแสงเคลื่อนที่ไปข้างหน้า การเจาะลึกจากแหล่งความร้อนที่แคบมาก นั่นคือข้อได้เปรียบของเลเซอร์
การเชื่อมแบบดั้งเดิมใช้ประกายไฟฟ้าหรือเปลวไฟ
ความหนาแน่นของพลังงานต่ำกว่ามาก ความร้อนจึงกระจายออกไป เส้นผ่านศูนย์กลางของส่วนโค้งอาจอยู่ที่ 2 ถึง 10 มิลลิเมตร ซึ่งกว้างกว่าจุดเลเซอร์ถึงสิบถึงห้าสิบเท่า
ไม่มีรูรูปทรงกุญแจเกิดขึ้นที่นี่ แต่เราทำงานกับแอ่งหลอมเหลวแทน ประกายไฟจะหลอมพื้นผิว แอ่งหลอมเหลวจะขยายตัว ความร้อนจะไหลเข้าสู่โลหะฐานโดยรอบมากขึ้น ความร้อนส่วนเกินนั้นเป็นปัญหา มันทำให้เกิดการบิดเบี้ยว มันขยายบริเวณที่ได้รับผลกระทบจากความร้อน และมันเปลี่ยนแปลงคุณสมบัติของวัสดุ
ลองนึกถึงความแตกต่างทางด้านภาพดู ลำแสงเลเซอร์เปรียบเสมือนเข็มหมุด ส่วนประกายไฟเปรียบเสมือนแปรงทาสี ลำแสงเลเซอร์จะรวมพลังงานไว้ที่จุดเดียว ส่วนประกายไฟจะกระจายพลังงานไปทั่วพื้นที่ขนาดใหญ่ ทั้งสองอย่างสามารถเชื่อมโลหะได้ แต่ทำด้วยวิธีการที่แตกต่างกันมาก
ร้านค้าที่กำลังเลือกใช้ระหว่างสองแบบนี้ จำเป็นต้องเข้าใจสิ่งนี้ก่อน แหล่งความร้อนเป็นตัวกำหนดทุกอย่าง ความเร็ว การบิดเบี้ยว ความลึกของการทะลุทะลวง ต้นทุนอุปกรณ์ ทุกอย่างขึ้นอยู่กับวิธีการส่งความร้อน
การเปรียบเทียบแบบตัวต่อตัว (7 ปัจจัยสำคัญ)
คนเราต้องการเห็นตัวเลข นี่คือผลลัพธ์ของ 7 วิธีการนี้เมื่อพิจารณาจากปัจจัยต่างๆ ที่มีความสำคัญต่อการทำงานจริงในโรงงาน
1. ความเร็วและปริมาณงาน (เลเซอร์ชนะ)
การเชื่อมด้วยเลเซอร์นั้นรวดเร็ว ความเร็วโดยทั่วไปอยู่ที่ 50 ถึง 200 นิ้วต่อนาที นี่ไม่ใช่การพิมพ์ผิด สามารถทำความเร็วได้ถึง 200 นิ้วต่อนาทีบนวัสดุบางๆ ด้วยอุปกรณ์จับยึดที่เหมาะสม
การเชื่อม MIG แบบดั้งเดิมนั้นช้ากว่ามาก ความเร็วที่เป็นไปได้อยู่ในช่วง 10-30 นิ้วต่อนาที ผู้ปฏิบัติงานที่มีทักษะสามารถเชื่อมได้สูงกว่านั้นในรอยต่อที่ไม่ซับซ้อน แต่ช่องว่างก็ยังคงกว้างอยู่
สรุปได้ว่า เลเซอร์นั้นเร็วกว่าถึงห้าถึงสิบเท่าสำหรับการผลิตในปริมาณมาก โรงงานที่ผลิตชิ้นส่วนที่เหมือนกันหลายพันชิ้นจะประหยัดเวลาได้อย่างมาก
2. ความร้อนที่เกิดขึ้นและการบิดเบี้ยว (เลเซอร์ชนะ)
การเชื่อมด้วยเลเซอร์จะส่งความร้อนไปยังจุดเล็ก ๆ มาก บริเวณที่ได้รับผลกระทบจากความร้อน หรือ HAZ จึงมีขนาดเล็กมาก วัดได้เป็นหน่วยเศษส่วนของมิลลิเมตร โลหะโดยรอบแทบจะไม่ร้อนเลย การบิดเบี้ยวจึงไม่ใช่ปัญหาใหญ่
การเชื่อมแบบดั้งเดิมกระจายความร้อนไปทั่วบริเวณกว้าง บริเวณที่ได้รับความร้อนสูง (HAZ) อาจขยายออกไปหลายมิลลิเมตรจากรอยเชื่อม บนแผ่นโลหะบาง ความร้อนนั้นจะทำให้เกิดการบิดเบี้ยว ชิ้นส่วนบิดงอ ขอบงอ และชิ้นส่วนประกอบจะไม่สามารถประกอบเข้ากันได้อีกต่อไป
สรุปได้ว่า การตัดด้วยเลเซอร์นั้นได้ผลดีที่สุดสำหรับโลหะบางๆ ที่มีความหนาน้อยกว่าสามมิลลิเมตร วิธีการแบบดั้งเดิมมักประสบปัญหาเรื่องการบิดเบี้ยวของโลหะที่ความหนาระดับนี้
3. การประกอบชิ้นส่วนและการกำหนดค่าความคลาดเคลื่อนของช่องว่าง (วิธีแบบดั้งเดิมที่ได้ผลดี)
การเชื่อมด้วยเลเซอร์ต้องการความแม่นยำสูง ช่องว่างระหว่างชิ้นส่วนต้องน้อยกว่า 0.1 มิลลิเมตร หากใหญ่กว่านั้น ลำแสงจะทะลุผ่านหรือเชื่อมไม่ติด ชิ้นส่วนต้องถูกตัดอย่างแม่นยำ และอุปกรณ์ยึดต้องยึดชิ้นส่วนให้แน่น
การเชื่อมแบบดั้งเดิมนั้นเหมาะสมกับสภาพการใช้งานจริงมากกว่า หัวเชื่อม MIG หรือ TIG สามารถเชื่อมช่องว่างขนาด 1-3 มิลลิเมตรได้ ผู้ใช้งานจะเติมลวดเชื่อม และประกายไฟจะเติมเต็มช่องว่างนั้น นี่คือเหตุผลที่ผู้คนยังคงใช้เครื่องเชื่อมแบบแท่งสำหรับงานซ่อมแซม เพราะชิ้นส่วนที่ได้นั้นไม่สมบูรณ์แบบเสมอไป
ข้อสรุปนั้นชัดเจน การทำงานแบบดั้งเดิมได้ผลดีกว่าสำหรับงานที่สกปรก งานที่ไม่ได้มาตรฐาน หรือการซ่อมแซมนอกสถานที่ ส่วนเลเซอร์นั้นต้องการสภาพแวดล้อมที่สะอาด แม่นยำ และควบคุมได้
4. ต้นทุนอุปกรณ์ (วิธีดั้งเดิมที่ได้ผล)
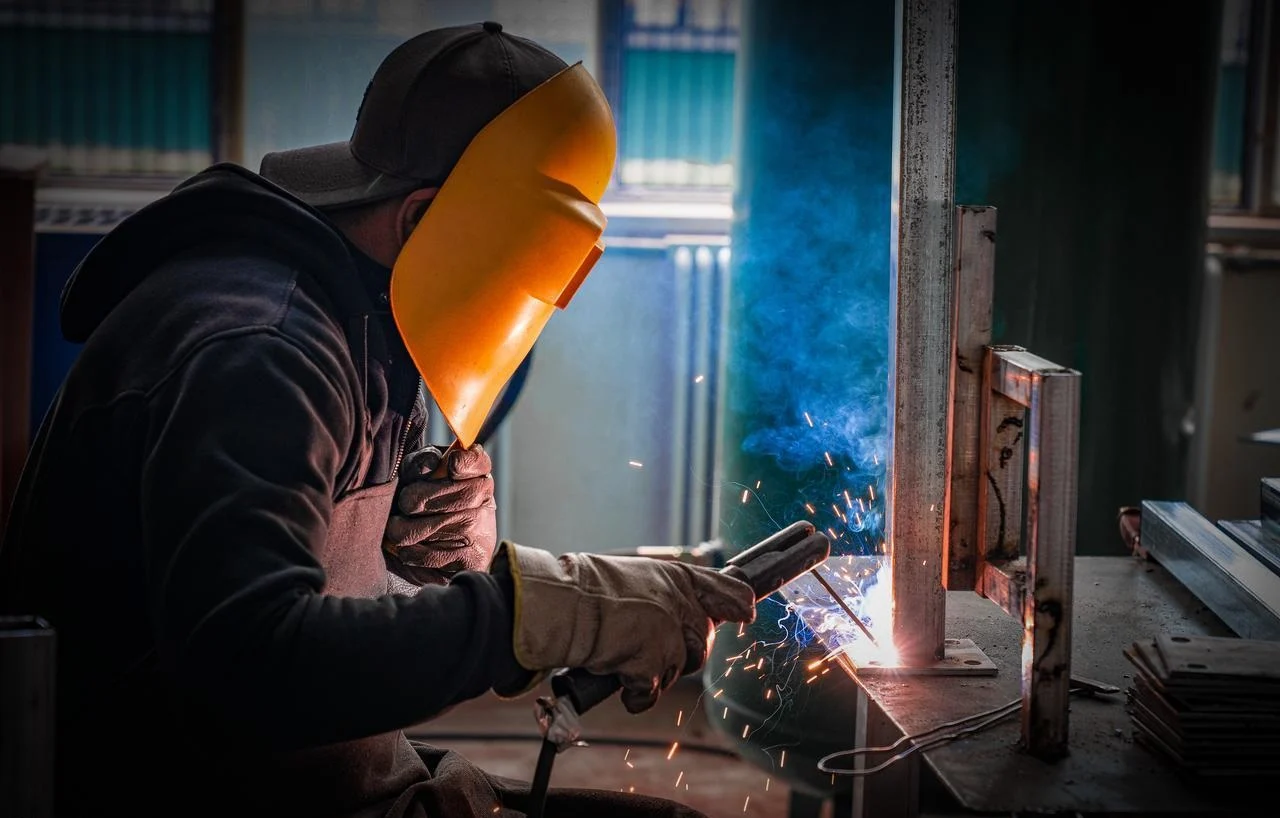
การเชื่อมแบบดั้งเดิมนั้นเริ่มต้นได้ง่ายและราคาไม่แพง อุปกรณ์เชื่อม MIG หรือแบบแท่งพื้นฐานมีราคาตั้งแต่หนึ่งพันถึงสองหมื่นดอลลาร์ อุปกรณ์ความปลอดภัยก็มีน้อยมาก เช่น หมวกเชื่อม ถุงมือ เสื้อหนัง และระบบระบายอากาศ ร้านเล็กๆ สามารถเริ่มต้นได้ด้วยราคาเท่ากับรถยนต์มือสองคันหนึ่ง
การเชื่อมด้วยเลเซอร์นั้นอยู่ในหมวดหมู่ทางการเงินที่แตกต่างออกไป ระบบระดับเริ่มต้นมีราคาประมาณหนึ่งแสนดอลลาร์ ระบบการผลิตระดับอุตสาหกรรมมีราคาสูงกว่ามาก หลายระบบมีราคาสูงกว่าหนึ่งล้านดอลลาร์ จำเป็นต้องมีตู้หรืออุปกรณ์ป้องกันความปลอดภัย ลำแสงเลเซอร์สามารถทำให้คนตาบอดได้ทันที วัสดุสะท้อนแสงสามารถทำให้ลำแสงสะท้อนไปมาทั่วห้อง เฉพาะตัวตู้หรืออุปกรณ์ป้องกันความปลอดภัยก็มีราคาสูงแล้ว
ข้อสรุปนั้นง่ายมาก การใช้เทคโนโลยีเลเซอร์ต้องอาศัยปริมาณการผลิตสูงจึงจะคุ้มทุน ร้านที่ผลิตชิ้นงานเพียงห้าชิ้นต่อสัปดาห์ไม่สามารถคุ้มค่ากับค่าใช้จ่ายได้ แต่ร้านที่ผลิตชิ้นงานห้าพันชิ้นต่อสัปดาห์จะคำนวณต้นทุนแตกต่างออกไป
5. ความเข้ากันได้ของวัสดุ (การดึง/การผูก)
เรื่องนี้ถือว่าเสมอกัน แต่ละวิธีมีจุดแข็งที่แตกต่างกัน
การเชื่อมด้วยเลเซอร์สามารถเชื่อมโลหะสะท้อนแสงได้ดี เช่น ทองแดง ทองเหลือง และอลูมิเนียม วัสดุเหล่านี้จะสะท้อนพลังงานจากประกายไฟไปมา แต่พลังงานเลเซอร์จะดูดซับแตกต่างกัน นอกจากนี้ เลเซอร์ยังสามารถเชื่อมโลหะต่างชนิดกันได้ เช่น เหล็กกับอลูมิเนียม เหล็กกับทองแดง ซึ่งวิธีการเชื่อมแบบดั้งเดิมมักทำได้ยากกับโลหะผสมเหล่านี้ เนื่องจากจุดหลอมเหลวที่แตกต่างกันและชั้นโลหะระหว่างกันที่เปราะบาง
การเชื่อมแบบดั้งเดิมนั้นได้เปรียบในการเชื่อมเหล็กและเหล็กกล้าไร้สนิม ไม่ว่าจะเป็นเหล็กกล้าคาร์บอน เหล็กกล้าผสม หรือเหล็กกล้าไร้สนิม กระบวนการต่างๆ นั้นพัฒนามาอย่างดีแล้ว โลหะเติมก็หาได้ง่าย ขั้นตอนต่างๆ ก็มีเอกสารอธิบายไว้อย่างละเอียด แต่ปัญหาจะเกิดขึ้นกับโลหะสะท้อนแสง เช่น ทองแดงและทองเหลือง ประกายไฟมักจะเบี่ยงเบน การควบคุมปริมาณความร้อนทำได้ยาก และคุณภาพของรอยเชื่อมก็ลดลง
ข้อสรุปขึ้นอยู่กับการใช้งาน โรงงานที่เชื่อมเหล็กเป็นหลักจะไม่เห็นข้อได้เปรียบของเลเซอร์ ในขณะที่โรงงานที่เชื่อมแท่งทองแดงหรือถาดแบตเตอรี่อะลูมิเนียมจะเห็นประโยชน์ของเลเซอร์อย่างชัดเจน
6. ระดับทักษะของผู้ปฏิบัติงาน (เลเซอร์ใช้งานง่ายกว่า แต่การตั้งค่ายากกว่า)
การเชื่อมด้วยเลเซอร์แบ่งทักษะออกเป็นสองประเภท
การใช้งานเลเซอร์ไม่จำเป็นต้องใช้ทักษะการควบคุมด้วยมือมากนัก ผู้ปฏิบัติงานเพียงแค่ใส่ชิ้นส่วน กดปุ่ม และตรวจสอบเครื่องจักร ลำแสงจะเคลื่อนที่ตามเส้นทางที่ตั้งโปรแกรมไว้ ไม่จำเป็นต้องใช้การประสานงานระหว่างมือและตา
การติดตั้งเลเซอร์ต้องใช้ทักษะทางวิศวกรรมขั้นสูง เช่น การจัดแนวลำแสง ตำแหน่งโฟกัส พารามิเตอร์การเชื่อม การออกแบบอุปกรณ์จับยึด งานเหล่านี้ทำแบบออฟไลน์ ต้องอาศัยการฝึกฝนและประสบการณ์
การเชื่อมแบบดั้งเดิมนั้นกลับตาลปัตร ต้องใช้ทักษะการควบคุมด้วยมือสูง ผู้ปฏิบัติงานต้องเฝ้าดูบ่อหลอมโลหะ ขยับหัวเชื่อมด้วยมือ ปรับความเร็วและมุมแบบเรียลไทม์ ซึ่งต้องใช้เวลาหลายปีในการฝึกฝนให้เชี่ยวชาญ ส่วนทักษะการตั้งค่านั้นต่ำ แค่เปิดแก๊ส ตั้งกระแสไฟ แล้วเริ่มเชื่อมก็เสร็จแล้ว
ประเด็นสำคัญอยู่ที่ว่าใครเป็นผู้ลงมือทำ การใช้เลเซอร์เปลี่ยนทักษะจากผู้ปฏิบัติงานไปสู่วิศวกร ในขณะที่วิธีการแบบดั้งเดิมยังคงทักษะไว้ในมือของช่างเชื่อม
7. ศักยภาพด้านระบบอัตโนมัติ (เลเซอร์ชนะเลิศ)
การเชื่อมด้วยเลเซอร์สามารถผสานรวมเข้ากับหุ่นยนต์ได้อย่างง่ายดาย ลำแสงเดินทางผ่านสายเคเบิลใยแก้วนำแสง ไม่จำเป็นต้องลากสายเคเบิลหัวเชื่อมที่หนักและยุ่งยาก สแกนเนอร์แบบกัลวาโนมิเตอร์ช่วยให้การกำหนดตำแหน่งลำแสงรวดเร็วมาก สามารถเชื่อมชิ้นส่วนขนาดเล็กได้หลายร้อยชิ้นต่อนาที
การเชื่อมแบบดั้งเดิมก็สามารถทำให้เป็นระบบอัตโนมัติได้เช่นกัน มีเครื่องจักรสำหรับการเชื่อม MIG แบบอัตโนมัติอยู่แล้ว แต่เครื่องจักรมีขนาดใหญ่กว่า หัวเชื่อมสึกหรอและต้องเปลี่ยนบ่อย การป้อนลวดอาจติดขัด ความเร็วในการทำงานก็ช้ากว่า
โดยสรุปแล้ว เลเซอร์เหมาะสำหรับการผลิตอัตโนมัติปริมาณมาก เซลล์หุ่นยนต์แบบดั้งเดิมใช้งานได้ แต่ไม่สามารถเทียบความเร็วหรืออายุการใช้งานของวัสดุสิ้นเปลืองกับเลเซอร์ได้ สำหรับการผลิตอัตโนมัติปริมาณน้อยหรือผลิตภัณฑ์ผสม ความแตกต่างจะไม่มากนัก
รายละเอียดค่าใช้จ่าย: การคำนวณผลตอบแทนจากการลงทุน (ROI)
ผู้คนจำเป็นต้องเห็นตัวเลขก่อนตัดสินใจซื้ออุปกรณ์ทุน นี่คือวิธีการคำนวณ
การลงทุนระยะแรก
ชุดอุปกรณ์เชื่อมแบบดั้งเดิมมีราคาตั้งแต่หนึ่งพันถึงสองหมื่นดอลลาร์ ซึ่งรวมถึงเครื่องเชื่อม MIG หรือ TIG คุณภาพดี อุปกรณ์ความปลอดภัยพื้นฐาน และวัสดุสิ้นเปลืองบางส่วน ร้านเชื่อมหลายแห่งเริ่มต้นด้วยชุดอุปกรณ์นี้
ระบบเชื่อมด้วยเลเซอร์มีราคาตั้งแต่หนึ่งแสนถึงมากกว่าหนึ่งล้านดอลลาร์ ส่วนประกอบด้านความปลอดภัยทำให้ค่าใช้จ่ายเพิ่มขึ้นอย่างมาก ลำแสงสามารถทำให้คนตาบอดได้ทันที วัสดุสะท้อนแสงอาจทำให้ลำแสงสะท้อนไปมา ดังนั้นส่วนประกอบด้านความปลอดภัยจึงเป็นสิ่งจำเป็น
วัสดุสิ้นเปลือง
ระบบเลเซอร์ใช้พลังงานไฟฟ้าสูง เลนส์ต้องเปลี่ยนเป็นระยะ มักต้องใช้ก๊าซปกคลุม ในกรณีส่วนใหญ่ไม่จำเป็นต้องใช้ลวดเชื่อม ไม่มีปลายสัมผัสที่สึกหรอได้
การเชื่อมแบบดั้งเดิมใช้ลวดเติมอย่างต่อเนื่อง ก๊าสปกคลุมไหลตลอดเวลา หัวสัมผัสสึกหรอหลังจากใช้งานเพียงไม่กี่ชั่วโมง หัวฉีดเกิดการสะสมของเศษโลหะกระเด็น เจลสำหรับหัวฉีดช่วยได้แต่ก็เพิ่มต้นทุน ต้นทุนวัสดุสิ้นเปลืองต่อชิ้นจะเพิ่มขึ้นเมื่อผลิตในปริมาณมาก
ตัวอย่างในโลกแห่งความเป็นจริง
ลองนึกภาพการเชื่อมแท่งตัวนำแบตเตอรี่จำนวนหมื่นชิ้นดู แท่งเหล่านี้เป็นชิ้นส่วนทองแดงหรืออลูมิเนียมบางๆ สำหรับชุดแบตเตอรี่รถยนต์ไฟฟ้า
ระบบเชื่อมด้วยเลเซอร์สามารถทำงานให้เสร็จได้ภายในเวลาประมาณหนึ่งชั่วโมง ลำแสงเคลื่อนที่เร็ว ไม่จำเป็นต้องใช้ลวดเชื่อม และไม่ต้องทำความสะอาดหลังการเชื่อม
การเชื่อม MIG หรือ TIG แบบดั้งเดิมใช้เวลาประมาณแปดชั่วโมง ช่างเชื่อมเคลื่อนไหวช้าลง ลวดเชื่อมจะสิ้นเปลือง มีสะเก็ดไฟที่ต้องทำความสะอาด หัวเชื่อมจะสึกหรอและต้องเปลี่ยนใหม่ระหว่างการเชื่อม
ความแตกต่างด้านแรงงานเพียงอย่างเดียวก็มากแล้ว ร้านค้าที่ผลิตในปริมาณมากจะได้รับผลตอบแทนจากการลงทุนอย่างรวดเร็ว ในขณะที่ร้านค้าที่ผลิตในปริมาณน้อยจะไม่สามารถคืนทุนค่าใช้จ่ายด้านเลเซอร์ได้เลย
เลือกการเชื่อมด้วยเลเซอร์เมื่อ:
ผู้คนต้องการความเร็วและความแม่นยำ ชิ้นส่วนเหล่านี้เป็นส่วนประกอบของแบตเตอรี่รถยนต์ไฟฟ้า เช่น บัสบาร์ และการเชื่อมต่อระหว่างแท็บกับขั้วต่อ เหล่านี้เป็นงานที่ผลิตในปริมาณมากและมีความน่าเชื่อถือสูง
การปิดผนึกอย่างแน่นหนาเป็นสิ่งสำคัญ อุปกรณ์ทางการแพทย์ เซ็นเซอร์ อุปกรณ์อิเล็กทรอนิกส์ฝังในร่างกาย การรั่วไหลใดๆ ก็ตามถือเป็นความล้มเหลว การเชื่อมด้วยเลเซอร์ช่วยให้ได้รอยต่อที่ปิดสนิทและสม่ำเสมอ
ชิ้นส่วนเหล่านี้ทำจากโลหะบางมาก หนาไม่ถึงสามมิลลิเมตร การบิดเบี้ยวเป็นสิ่งที่ยอมรับไม่ได้ วิธีการผลิตแบบดั้งเดิมทำให้ชิ้นส่วนเหล่านี้เสียรูปทรง
การตกแต่งผิวงานเป็นสิ่งสำคัญ ต้องไม่มีเศษโลหะกระเด็น ไม่ต้องทำความสะอาดหลังการเชื่อม รอยเชื่อมต้องดูเรียบร้อยตั้งแต่เสร็จสิ้นกระบวนการ
ปริมาณการผลิตสูงมาก ผลิตชิ้นส่วนที่เหมือนกันหลายพันชิ้นต่อวัน ต้นทุนจึงถูกกระจายไปในหลายหน่วยการผลิต
การประกอบชิ้นส่วนแน่นสนิท ชิ้นส่วนผลิตจากเครื่องจักร CNC หรือการปั๊มขึ้นรูปที่มีความแม่นยำสูง ช่องว่างระหว่างชิ้นส่วนไม่เกิน 0.1 มิลลิเมตร
เลือกใช้การเชื่อมแบบดั้งเดิม (MIG/TIG/Stick) เมื่อ:
มีคนกำลังซ่อมแซมเครื่องจักรหนัก เครื่องจักรทางการเกษตร รถขุด ชิ้นส่วนสกปรก การประกอบไม่ดี เลเซอร์ไม่สามารถรับมือกับสภาพเหล่านี้ได้
ชิ้นส่วนประกอบไม่สนิท มีช่องว่างเกิน 0.5 มิลลิเมตร พื้นผิวเป็นสนิมหรือสกปรก วิธีการแบบดั้งเดิมช่วยอุดช่องว่างเหล่านี้ได้
แผ่นโลหะหนาต้องใช้การเชื่อม การเชื่อมแผ่นที่มีความหนามากกว่าสิบสองมิลลิเมตรหรือครึ่งนิ้วในครั้งเดียว การทะลุทะลวงของเลเซอร์มีข้อจำกัด เว้นแต่จะใช้กำลังไฟสูงมาก
การทำงานมักเกิดขึ้นกลางแจ้งหรือในสภาพที่มีลมแรง ก๊าซปกคลุมอาจถูกลมพัดปลิวไป การเชื่อมแบบใช้ลวดเชื่อมหรือการเชื่อมแบบใช้ลวดเชื่อมมีฟลักซ์หุ้มยังคงใช้งานได้ดีในสภาพที่มีลมแรง
งบประมาณมีจำกัด ไม่เกินสองหมื่นดอลลาร์สำหรับอุปกรณ์ เลเซอร์ไม่ใช่ตัวเลือกที่เหมาะสม
งานเชื่อมภาคสนามเป็นสิ่งจำเป็น เช่น งานวางท่อ งานก่อสร้าง งานซ่อมเรือ คนงานจะแบกเครื่องเชื่อมแบบใช้ลวดไปยังสถานที่ทำงาน ส่วนอุปกรณ์เชื่อมด้วยเลเซอร์จะเก็บไว้ในโรงงาน
เมื่อทั้งสองกระบวนการสามารถทำงานได้
บางแอปพลิเคชันใช้งานได้ทั้งสองวิธี ผู้คนเลือกใช้ตามความสำคัญเฉพาะด้าน
โครงสร้าง ตัวถังรถยนต์การเชื่อมจุดแบบดั้งเดิมใช้สำหรับการเชื่อมต่อโครงสร้าง ส่วนการบัดกรีด้วยเลเซอร์ช่วยสร้างรอยต่อหลังคาที่เรียบร้อย ทั้งสองวิธีต่างมีประโยชน์ในการใช้งานในรถยนต์คันเดียวกัน
การแปรรูปโลหะแผ่นจากเหล็กหนา 2 ถึง 5 มิลลิเมตรเลเซอร์ช่วยเพิ่มความเร็วและระบบอัตโนมัติสำหรับงานผลิตปริมาณมาก การเชื่อม MIG ช่วยเพิ่มความยืดหยุ่นและลดต้นทุนสำหรับโรงงานรับจ้างผลิต
ท่อสแตนเลสการเชื่อม TIG สร้างรอยเชื่อมที่ถูกสุขอนามัยและปลอดภัยสำหรับอาหาร โดยควบคุมปริมาณความร้อนได้ การเชื่อมด้วยเลเซอร์ทำงานด้วยความเร็วสูงในเครื่องรีดท่อเพื่อการผลิตอย่างต่อเนื่อง
ไม่มีคำตอบเดียวที่เหมาะกับทุกงาน ร้านค้าจำเป็นต้องเข้าใจปริมาณ วัสดุ และข้อกำหนดด้านคุณภาพของตนเอง จากนั้นจึงจะสามารถตัดสินใจได้อย่างชัดเจน

เกี่ยวกับ NOBLE – พันธมิตรของคุณสำหรับการผลิตที่แม่นยำ
เราคือใคร?
NOBLE คือโรงงานแปรรูปด้วยเครื่อง CNC ที่ได้รับการรับรองมาตรฐาน ISO ลูกค้าไว้วางใจเราในเรื่องการผลิตชิ้นส่วนที่มีความแม่นยำสูงและเทคโนโลยีการเชื่อมต่อขั้นสูง ธุรกิจหลักของเราคือการผลิตแบบลดวัสดุ (Subtractive Manufacturing) ได้แก่ การกัด การกลึง และการเจียรด้วยเครื่อง CNC แต่เราได้เพิ่มความสามารถในการเชื่อมด้วยเลเซอร์เข้าไปด้วย เป้าหมายของเราคือการผลิตแบบครบวงจรตั้งแต่ต้นจนจบสำหรับลูกค้า ไม่มีการจ้างเหมาช่วง ไม่มีการส่งชิ้นส่วนไปยังโรงงานอื่น โรงงานเดียวจัดการกระบวนการทำงานทั้งหมด
ความสามารถหลักของเรา
เราเชื่อมช่องว่างระหว่างการผลิตแบบดั้งเดิมและความแม่นยำของเลเซอร์สมัยใหม่ สองโลก ในโรงงานเดียว
การตัดเฉือนด้วยเครื่อง CNC คือพื้นฐานสำคัญ การกัด การกลึง การทำงานแบบห้าแกน และ EDM สำหรับชิ้นส่วนโลหะและพลาสติกที่ซับซ้อน ความคลาดเคลื่อนที่แม่นยำ รูปทรงเรขาคณิตที่ซับซ้อน มาตรฐานของ NOBLE ตามปกติ
การเชื่อมด้วยเลเซอร์เหมาะสำหรับงานที่ต้องการความแม่นยำสูงและงานที่ต้องการรูเล็กๆ เช่น โลหะบาง ซีลกันรั่ว ชิ้นส่วนประกอบที่มีการบิดเบี้ยวต่ำ และงานที่การเชื่อม MIG หรือ TIG แบบดั้งเดิมอาจทำให้เกิดการบิดเบี้ยวหรือความร้อนสูงเกินไป
การเชื่อมแบบดั้งเดิมยังคงเป็นสิ่งจำเป็น การเชื่อม TIG และ MIG เหมาะสำหรับชิ้นงานที่หนาขึ้น สำหรับงานซ่อมแซม และสำหรับงานที่ต้องการความพอดีของรอยต่อที่ไม่สมบูรณ์แบบ ไม่ใช่ทุกงานที่ต้องใช้เลเซอร์ เราเข้าใจความแตกต่างนี้ดี
ใบรับรองของเรา (ความน่าเชื่อถือและคุณภาพ)
เราดำเนินงานภายใต้ระบบการจัดการคุณภาพที่เข้มงวด อุตสาหกรรมที่เราให้บริการต่างต้องการมาตรฐานนี้ ได้แก่ อุปกรณ์ทางการแพทย์ การบินและอวกาศ ยานยนต์ และอุปกรณ์อุตสาหกรรม
ISO 9001:2015 เป็นระบบการจัดการคุณภาพที่ครอบคลุม ครอบคลุมกระบวนการผลิตด้วยเครื่อง CNC และการเชื่อมของเรา ช่วยให้คุณภาพสม่ำเสมอ สามารถทำซ้ำได้ และตรวจสอบย้อนกลับได้ ลูกค้าในภาคอุตสาหกรรมคาดหวังมาตรฐานพื้นฐานนี้
ISO 13485:2016 คือมาตรฐานสูงสุดสำหรับการผลิตอุปกรณ์ทางการแพทย์ ไม่ใช่ทุกโรงงานที่จะได้รับการรับรองนี้ แต่เรามี การรับรองนี้แสดงให้เห็นถึงความสามารถของเราในการส่งมอบชิ้นส่วนที่มีความแม่นยำสูงและชุดประกอบเชื่อมสำหรับเครื่องมือผ่าตัด อุปกรณ์ฝังในร่างกาย และอุปกรณ์วินิจฉัยโรค โครงการที่อยู่ภายใต้การกำกับดูแลจำเป็นต้องมีเอกสารระดับนี้ และเราก็มีให้
ทำไมต้องเลือกเรา?
คำว่า "บริการครบวงจร" ไม่ใช่แค่คำทางการตลาด ลูกค้าส่งชิ้นส่วนมาให้เรากลึงด้วยเครื่อง CNC จากนั้นเราก็ทำการเชื่อมชิ้นส่วนเหล่านั้นเองภายในโรงงาน ไม่ต้องส่งไปให้โรงงานเชื่อมอื่น ไม่เกิดความล่าช้าด้านโลจิสติกส์ ไม่มีปัญหาเรื่องคุณภาพระหว่างการส่งมอบงาน
ความเชี่ยวชาญด้านกระบวนการเป็นสิ่งสำคัญ เราทราบดีว่าเมื่อใดควรแนะนำการเชื่อมด้วยเลเซอร์ สำหรับชิ้นงานความเร็วสูงและบริเวณที่ได้รับผลกระทบจากความร้อนต่ำ และเมื่อใดควรแนะนำการเชื่อม TIG สำหรับชิ้นงานหนาและช่องว่างที่ต้องการความคลาดเคลื่อน เราไม่ได้ผลักดันเทคโนโลยีใดเทคโนโลยีหนึ่ง แต่เราเลือกเทคโนโลยีที่เหมาะสมกับแบบพิมพ์นั้นๆ
คุณภาพต้องมาก่อน การเชื่อมทุกครั้งต้องมีการบันทึก ทุกชิ้นส่วนที่ผ่านการกลึงต้องมีการตรวจสอบย้อนกลับ ระบบ ISO ของเรากำหนดไว้เช่นนั้น ลูกค้าจะได้รับเอกสารที่จำเป็นสำหรับการตรวจสอบและการยื่นเอกสารตามข้อกำหนดต่างๆ ไม่ต้องเสียเวลาตามหาใบรับรอง ไม่ต้องกังวลเรื่องเอกสารการผลิตหาย ระบบนี้ได้ผลจริง
คำถามที่พบบ่อย
การเชื่อมด้วยเลเซอร์สามารถใช้แทนการเชื่อม MIG ได้อย่างสมบูรณ์หรือไม่?
ไม่ครับ ไม่เหมาะสำหรับงานซ่อมวัสดุหนาๆ การเชื่อมด้วยเลเซอร์นั้นเหมาะกับวัสดุบางๆ ความเร็วสูง และมีการบิดเบือนต่ำ แต่คนที่พยายามซ่อมแขนรถขุดที่แตกหรือแผ่นเหล็กหนาๆ ก็ยังคงเลือกใช้เครื่องเชื่อม MIG หรือเครื่องเชื่อมแบบแท่งอยู่ดี สองวิธีนี้มีจุดประสงค์ที่แตกต่างกัน วิธีหนึ่งไม่ได้แทนที่อีกวิธีหนึ่ง
การเชื่อมด้วยเลเซอร์นั้นเรียนรู้ยากไหม?
มันขึ้นอยู่กับว่าแต่ละคนหมายถึงการเรียนรู้ในความหมายใด การใช้งานเครื่องจักรหลังจากตั้งค่าเสร็จแล้วนั้นง่ายมาก ใส่ชิ้นส่วน กดปุ่ม ตรวจสอบรอบการทำงาน ส่วนนั้นง่ายมาก
การตั้งโปรแกรมระบบนั้นยากกว่า การจัดแนวลำแสง ตำแหน่งโฟกัส การพัฒนาพารามิเตอร์การเชื่อม การออกแบบอุปกรณ์จับยึด งานนี้ต้องอาศัยการฝึกฝนและประสบการณ์ โรงงานจำเป็นต้องมีวิศวกรหรือช่างเทคนิคที่มีทักษะในการจัดการการตั้งค่า ผู้ปฏิบัติงานในโรงงานไม่จำเป็นต้องมีประสบการณ์การเชื่อมหลายปี
การเชื่อมด้วยเลเซอร์จำเป็นต้องใช้ก๊าซปกคลุมหรือไม่?
ใช่ ในกรณีส่วนใหญ่ จะใช้ก๊าซอาร์กอนหรือฮีเลียม ก๊าซเหล่านี้ช่วยป้องกันการรบกวนของพลาสมา หากไม่มีก๊าซนี้ ลำแสงเลเซอร์อาจกระจัดกระจาย ส่งผลให้คุณภาพการเชื่อมลดลง การใช้งานที่กำลังไฟต่ำมากหรือการเชื่อมแบบพัลส์บางอย่างอาจทำได้โดยไม่ต้องใช้ก๊าซ แต่เป็นกรณีเฉพาะกลุ่ม การเชื่อมในงานผลิตส่วนใหญ่ใช้ก๊าซปกคลุม เช่นเดียวกับการเชื่อม MIG และ TIG
โลหะที่มีความหนามากที่สุดที่เลเซอร์สามารถเชื่อมได้คือโลหะชนิดใด?
เลเซอร์ไฟเบอร์กำลังสูงสามารถเชื่อมเหล็กได้หนาถึงหนึ่งนิ้ว หรือประมาณยี่สิบห้ามิลลิเมตร อุปกรณ์มีอยู่แล้ว และการเชื่อมก็เป็นไปได้
แต่ปัญหาอยู่ที่นี่ วิธีการแบบดั้งเดิมนั้นถูกกว่ามากสำหรับความหนาระดับนั้น เลเซอร์ที่มีกำลังมากพอที่จะเชื่อมแผ่นโลหะหนาหนึ่งนิ้วนั้นมีราคาแพงมาก การใช้พลังงานก็สูง ผลตอบแทนจากการลงทุนจึงไม่ดี คนที่เชื่อมวัสดุหนาเป็นประจำควรเลือกใช้การเชื่อม MIG, TIG หรือการเชื่อมแบบจุ่มอาร์ค การเชื่อมด้วยเลเซอร์นั้นเหมาะสมเฉพาะกับชิ้นงานหนาในงานเฉพาะที่มีมูลค่าสูงและข้อจำกัดอื่นๆ ที่ทำให้ไม่สามารถใช้วิธีการแบบดั้งเดิมได้






