
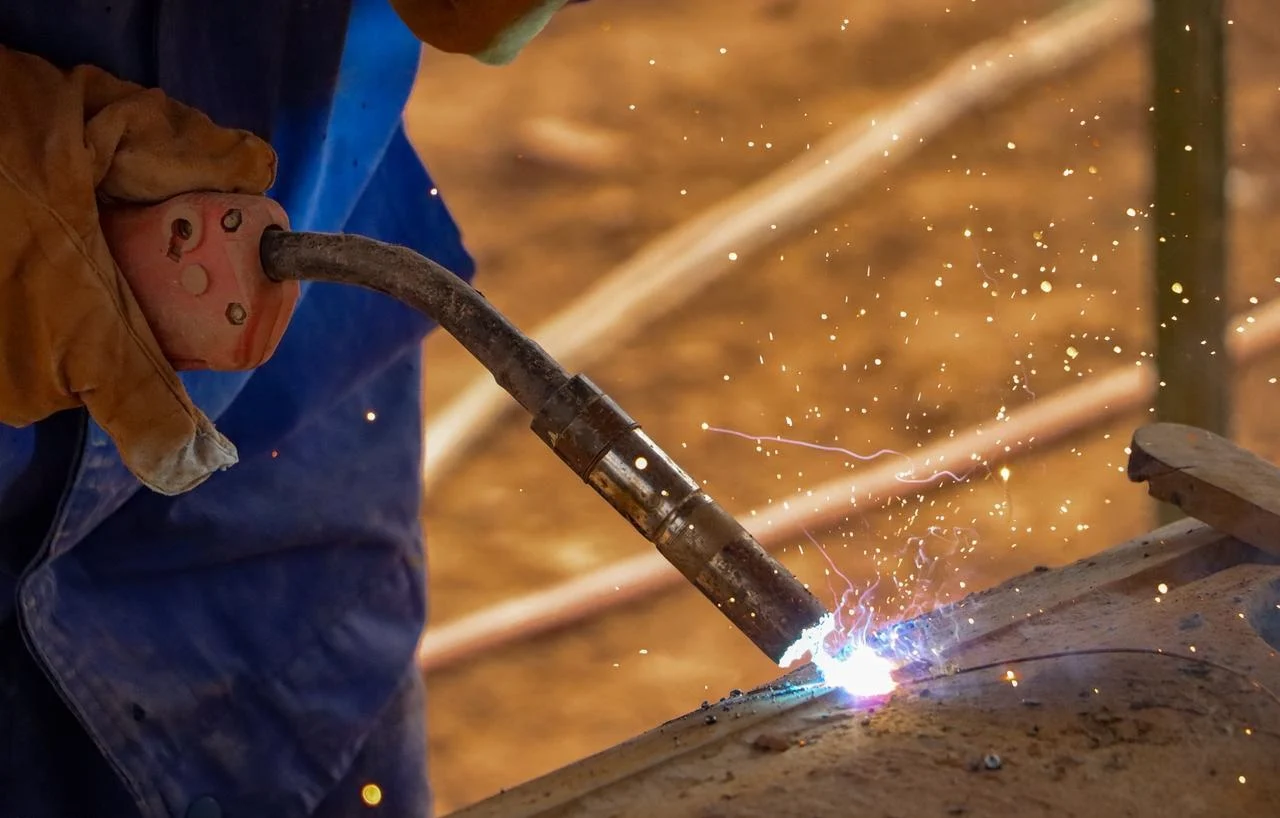
การเชื่อมโลหะเป็นกระบวนการที่โรงงานใช้เชื่อมต่อชิ้นส่วนโลหะเข้าด้วยกันอย่างถาวร หลักการนั้นง่ายมาก คือ ใช้ความร้อนหรือแรงทางกล ผลักอะตอมให้เข้าใกล้กันมากพอที่จะเกิดการเชื่อมต่อ ชิ้นส่วนทั้งสองจึงกลายเป็นหนึ่งเดียว
เทคโนโลยีอุตสาหกรรมก้าวหน้าอย่างต่อเนื่อง วิธีการเชื่อมโลหะมีหลากหลายมากขึ้น และมีความละเอียดประณีตกว่าเมื่อยี่สิบปีก่อน เทคนิคการเชื่อมแต่ละแบบเหมาะสำหรับงานที่แตกต่างกัน นั่นเป็นเหตุผลที่ผู้คนจำเป็นต้องเข้าใจความแตกต่างเหล่านี้ก่อนที่จะเข้าไปทำงานในโรงงาน
ความหมายของ การเชื่อมโลหะแผ่น?
คนพูดถึงการเชื่อมแผ่นโลหะกันเยอะ แต่จริงๆ แล้วมันคืออะไรกันแน่? โดยพื้นฐานแล้ว มันคือกระบวนการเชื่อมต่อ และมันเกิดขึ้นในระดับอะตอม ซึ่งแตกต่างจากการแค่เอาชิ้นส่วนสองชิ้นมาติดกาวเข้าด้วยกัน
พลังงานภายนอกเข้ามามีบทบาท ไม่ว่าจะเป็นความร้อน แรงทางกล หรือบางครั้งก็เป็นการผสมผสานกันของทั้งสองอย่าง พลังงานนี้จะรบกวนการจัดเรียงอะตอมเดิมตรงจุดเชื่อมต่อของชิ้นส่วนโลหะ โครงสร้างจะแตกสลายไปอย่างเป็นระบบ จากนั้นบริเวณนั้นจะเย็นตัวลงและแข็งตัว ส่วนประกอบสองส่วนที่แยกจากกันจะกลายเป็นหน่วยเดียวที่แข็งแรง ยึดเกาะกันอย่างแน่นหนา และคงทนถาวร
การขันน็อตหรือการตอกหมุดเป็นการยึดชิ้นส่วนเข้าด้วยกันในเชิงกลไก แต่ก็ยังมีช่องว่างอยู่ – ยังคงเป็นตัวยึดอยู่ดี แต่การเชื่อมนั้นแตกต่างออกไปโดยสิ้นเชิง มันทำให้เกิดการหลอมรวมกันในระดับอะตอม จึงไม่มีรอยต่อในความหมายดั้งเดิม ผลที่ได้คือ รอยเชื่อมสามารถมีความแข็งแรงเทียบเท่ากับโลหะพื้นฐาน บางครั้งอาจมีความแข็งแรงมากกว่าด้วยซ้ำ ซึ่งไม่เป็นเช่นนั้นสำหรับตัวยึดเชิงกลส่วนใหญ่
การเชื่อมแผ่นโลหะมีกี่ประเภท?
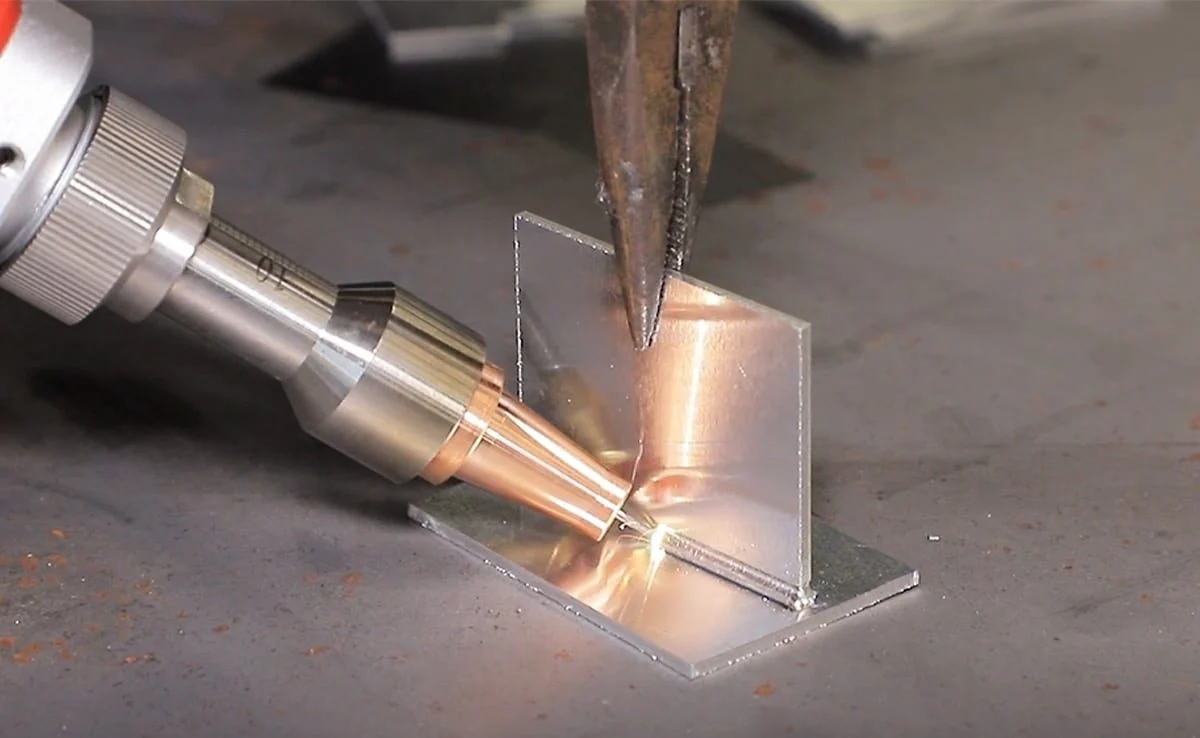
วิศวกรจำแนกประเภทการเชื่อมโลหะออกเป็นหลายวิธี แหล่งพลังงานมีความสำคัญ หลักการเชื่อมก็มีความสำคัญเช่นกัน โดยส่วนใหญ่แล้วการเชื่อมในโรงงานจะมีอยู่สามประเภทหลัก แต่ละประเภทมีลักษณะเฉพาะของตัวเอง และเหมาะสมกับงานที่แตกต่างกัน
การเชื่อมฟิวชั่น
นี่คือวิธีการเชื่อมแบบที่พบได้บ่อยที่สุด ผู้คนใช้กันทั่วไป หลักการพื้นฐานนั้นตรงไปตรงมา คือ ให้ความร้อนที่ขอบของโลหะฐานจนกระทั่งหลอมเหลว เกิดเป็นบ่อหลอมเหลว ปล่อยให้แข็งตัว การเชื่อมก็เสร็จสมบูรณ์ บางครั้งอาจมีการเติมวัสดุเติมเข้าไป ซึ่งช่วยให้รอยเชื่อมมีรูปทรงและความแข็งแรงที่ดีขึ้น ไม่จำเป็นเสมอไป แต่ก็มักจะเป็นประโยชน์
การเชื่อมอาร์คโลหะป้องกัน (SMAW)
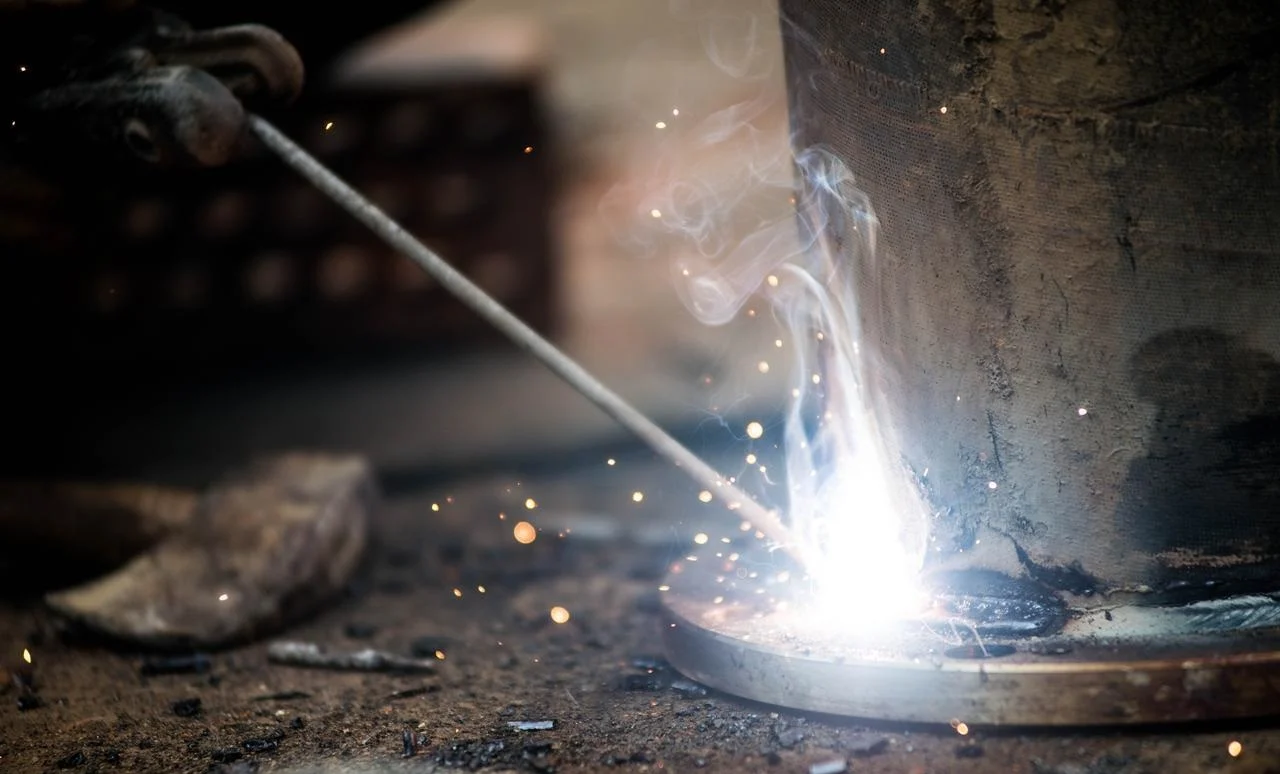
คนเรียกการเชื่อมแบบนี้ว่า การเชื่อมด้วยลวดเชื่อม (Stick welding) ความร้อนเกิดจากประกอไฟฟ้า ส่วนลวดเชื่อมเคลือบฟลักซ์ทำหน้าที่เชื่อม อุปกรณ์ไม่ซับซ้อน ไม่มีชิ้นส่วนอิเล็กทรอนิกส์ที่ยุ่งยาก ความยืดหยุ่นนี้ทำให้สามารถเชื่อมได้ในหลายตำแหน่ง ไม่ว่าจะเป็นเหนือศีรษะ แนวตั้ง หรือแนวนอน ก็ได้ผลหมด
การเชื่อมอาร์กทังสเตนแก๊ส (GTAW/TIG)
การเชื่อมแบบนี้เรียกว่าการเชื่อม TIG โดยใช้ก๊าซอาร์กอนเป็นตัวกลางป้องกัน ช่วยปกป้องบ่อหลอมเหลวจากอากาศโดยรอบ ป้องกันการปนเปื้อนและการเกิดออกซิเดชัน ผลลัพธ์ที่ได้คือรอยเชื่อมคุณภาพสูง ดูสะอาดตาและสวยงาม การเชื่อม TIG จึงเหมาะสำหรับคนที่ใส่ใจเรื่องความสวยงาม
วิธีการนี้ใช้ได้ดีกับโลหะที่ไม่ใช่เหล็ก เช่น สแตนเลส โลหะผสมอะลูมิเนียม โลหะผสมทองแดง มีสองรูปแบบหลัก คือ การเชื่อมด้วยอาร์กทังสเตนแบบใช้แก๊ส หรือ TIG ซึ่งเป็นมาตรฐาน และการเชื่อมด้วยอาร์กโลหะแบบใช้แก๊ส หรือ MIG ปืนเชื่อมต่างกัน การป้อนลวดเชื่อมต่างกัน แต่หลักการใช้แก๊สปกคลุมเหมือนกัน
การเชื่อมอาร์กใต้น้ำ (SAW)
กระบวนการนี้อาจดูแปลกตาสำหรับคนที่ยังไม่เคยเห็น ประกายไฟเกิดขึ้นใต้ชั้นของฟลักซ์ ฟลักซ์ที่เป็นเม็ดเล็กๆ นั้นจะปกป้องบริเวณรอยเชื่อมได้อย่างสมบูรณ์ ไม่จำเป็นต้องใช้ถังแก๊ส และไม่มีประกายไฟให้เห็น
ข้อดีนั้นชัดเจน ประสิทธิภาพการเชื่อมสูง คุณภาพการเชื่อมสม่ำเสมอ ลดความเหนื่อยล้าของแรงงานเนื่องจากกระบวนการส่วนใหญ่เป็นแบบอัตโนมัติ ข้อจำกัดคือตำแหน่ง การเชื่อมแบบ SAW เหมาะที่สุดสำหรับการเชื่อมในแนวราบ แผ่นโลหะที่มีความหนาปานกลางถึงหนามาก การผลิตจำนวนมาก โครงสร้างขนาดใหญ่ เช่น เรือและสะพาน คนไม่นิยมใช้สำหรับงานซ่อมแซมเล็กๆ น้อยๆ
การเชื่อมด้วยออกซิเจนและเชื้อเพลิง (OFW)
วิธีนี้ใช้เปลวไฟ ไม่ใช่การอาร์ค ก๊าซเชื้อเพลิงผสมกับออกซิเจน การเผาไหม้ทำให้เกิดเปลวไฟร้อนพุ่งตรงไปยังโลหะ อุปกรณ์พกพาสะดวก ใช้งานง่าย ไม่ต้องใช้ไฟฟ้า
การทำงานในสถานที่ที่ไม่มีปลั๊กไฟ มันเป็นเทคโนโลยีเก่า แต่ก็ยังคงมีประโยชน์อยู่ บางครั้งเครื่องมือที่เรียบง่ายที่สุดก็เป็นเครื่องมือที่ถูกต้องที่สุด
การเชื่อมด้วยแรงดัน
กระบวนการนี้ใช้แรงทางกลกับโลหะพื้นฐาน บางครั้งอาจมีการเพิ่มความร้อนในระดับปานกลาง เป้าหมายคือการผลักดันวัสดุให้เข้าสู่สถานะพลาสติก ซึ่งอ่อนพอที่จะเปลี่ยนรูปได้ แต่ไม่เหลวพอที่จะไหลได้
โดยทั่วไปไม่จำเป็นต้องใช้วัสดุอุดรอยต่อ รอยต่อเกิดจากการหลอมรวมของโลหะเองภายใต้แรงดัน
ความต้านทานการเชื่อม
วิธีนี้ใช้หลักการความต้านทานไฟฟ้า กระแสไฟฟ้าไหลผ่านโลหะพื้นฐาน ความต้านทานที่พื้นผิวสัมผัสจะสร้างความร้อน ในขณะเดียวกันก็เป็นการกดด้วยแรงทางกลเพื่อทำการเชื่อมให้เสร็จสมบูรณ์
ข้อดีที่โดดเด่นสองประการคือ ความเร็วในการเชื่อมสูง และการเสียรูปของวัสดุโดยรอบน้อยที่สุด
การเชื่อมแบบต้านทานมีอยู่ 3 ประเภทหลัก ได้แก่ การเชื่อมจุด สำหรับการเชื่อมแต่ละจุด การเชื่อมตะเข็บ สำหรับการเชื่อมเป็นเส้นต่อเนื่อง และการเชื่อมชน สำหรับการเชื่อมปลายชิ้นงาน การเชื่อมแบบต้านทานใช้กันอย่างแพร่หลายสำหรับชิ้นส่วนแผ่นโลหะบางๆ ตัวถังรถยนต์เป็นตัวอย่างคลาสสิก นอกจากนี้ ตัวเรือนเครื่องใช้ไฟฟ้าก็ผ่านกระบวนการนี้ในสายการผลิตจำนวนมากเช่นกัน
แรงเสียดทานเชื่อม
นี่คือหลักการทำงานของการเชื่อมแบบเสียดทาน ชิ้นงานสองชิ้นเคลื่อนที่สัมพันธ์กัน ไม่ว่าจะเป็นการหมุนหรือการเคลื่อนที่เชิงเส้น แรงเสียดทานก่อให้เกิดความร้อน พื้นผิวสัมผัสจะอยู่ในสภาวะพลาสติก จากนั้นจึงใช้แรงกดตามแนวแกนในการขึ้นรูป ชิ้นงานจะเชื่อมติดกันอย่างถาวร
คุณภาพการเชื่อมสม่ำเสมอ ความแข็งแรงของรอยต่อสูง วิธีนี้ใช้สำหรับการเชื่อมชนชิ้นส่วนที่มีหน้าตัดเป็นวงกลม เช่น เพลา แกนล้อ ท่อ หรือชิ้นส่วนกลมใดๆ ที่ต้องการรอยต่อที่แข็งแรงและสะอาด โดยไม่ต้องใช้ลวดเชื่อม ไม่ต้องใช้ฟลักซ์ ไม่ต้องใช้ก๊าซปกคลุม เพียงแค่การเคลื่อนไหวและแรงกด
การบัดกรีและการบัดกรี
กระบวนการทั้งสองนี้ทำงานแตกต่างจากการเชื่อมแบบหลอมละลาย โลหะพื้นฐานไม่หลอมละลาย มีเพียงโลหะตัวเติมเท่านั้นที่หลอมละลาย ซึ่งโลหะตัวเติมนั้นมีจุดหลอมเหลวต่ำกว่าวัสดุที่กำลังเชื่อมต่อกัน
ผู้ปฏิบัติงานให้ความร้อนแก่ชิ้นงาน โลหะตัวเติมจะละลาย แรงดึงดูดของเส้นเลือดฝอยจะดึงโลหะตัวเติมที่หลอมเหลวเข้าไปในช่องว่างระหว่างพื้นผิวโลหะฐาน จากนั้นโลหะตัวเติมจะแพร่กระจายเข้าไปในโลหะฐานเล็กน้อย ทำให้เกิดรอยเชื่อมขึ้น โดยที่ชิ้นงานเองจะไม่ละลาย
การบัดกรี (การเชื่อมประสานแบบอ่อน)
การบัดกรีใช้โลหะตัวเติมที่มีจุดหลอมเหลวต่ำกว่า 450°C (842°F) โลหะบัดกรีที่ใช้กันทั่วไป ได้แก่ โลหะผสมดีบุก-ตะกั่ว โลหะผสมรุ่นใหม่บางชนิดใช้แทนตะกั่วด้วยเหตุผลด้านสิ่งแวดล้อม
เราใช้กระบวนการนี้สำหรับชิ้นส่วนที่มีความแม่นยำสูง ชิ้นส่วนอิเล็กทรอนิกส์เป็นตัวอย่างที่ชัดเจนที่สุด เครื่องมือและชิ้นส่วนประกอบขนาดเล็กก็ใช้การบัดกรีเช่นกัน ความแข็งแรงของรอยต่อจะต่ำกว่าวิธีการเชื่อมแบบอื่น ซึ่งก็เหมาะสมสำหรับอุปกรณ์อิเล็กทรอนิกส์ แต่ไม่เหมาะสำหรับเหล็กโครงสร้าง
การบัดกรี (การบัดกรีแบบแข็ง)
การเชื่อมประสานใช้โลหะตัวเติมที่มีจุดหลอมเหลวสูงกว่า 450 องศาเซลเซียส โลหะตัวเติมที่นิยมใช้ ได้แก่ โลหะผสมที่มีทองแดงเป็นส่วนประกอบหลักและโลหะผสมที่มีเงินเป็นส่วนประกอบหลัก รอยเชื่อมที่ได้จะมีกำลังความแข็งแรงค่อนข้างสูง แข็งแรงกว่ารอยเชื่อมแบบบัดกรีมาก และในบางกรณีอาจมีความแข็งแรงใกล้เคียงกับการเชื่อมแบบหลอมรวมเลยทีเดียว
เราใช้การเชื่อมประสานสำหรับเครื่องมือตัด รวมถึงแม่พิมพ์และข้อต่อท่อ ในทุกๆ ที่ที่ต้องการเชื่อมโลหะสองชนิดเข้าด้วยกันโดยไม่ทำให้วัสดุพื้นฐานหลอมละลาย กระบวนการนี้ใช้ได้ผลดีกับโลหะต่างชนิดกัน เช่น ท่อทองแดงกับข้อต่อทองเหลือง หรือปลายคาร์ไบด์กับตัวเครื่องมือเหล็ก การเชื่อมประสานสามารถจัดการกับส่วนประกอบเหล่านี้ได้ การเชื่อมแบบหลอมละลายมักจะล้มเหลว
กระบวนการเชื่อมมีอิทธิพลต่อการเลือกใช้โลหะอย่างไร
กระบวนการเชื่อมและวัสดุโลหะมีความสัมพันธ์กันอย่างใกล้ชิด กระบวนการเชื่อมแต่ละแบบกำหนดคุณสมบัติและองค์ประกอบทางเคมีของโลหะเฉพาะ ซึ่งส่งผลโดยตรงต่อการเลือกวัสดุพื้นฐานที่เหมาะสม
ลักษณะการป้อนความร้อนของกระบวนการและประเภทโลหะ
กระบวนการเชื่อมโลหะมีความแตกต่างกันอย่างมากในแง่ของปริมาณความร้อนและอัตราการให้ความร้อน และความแตกต่างเหล่านี้ส่งผลโดยตรงต่อการเลือกโลหะที่เหมาะสมสำหรับการใช้งานแต่ละประเภท
กระบวนการที่ใช้ความร้อนสูง
กระบวนการเชื่อม เช่น การเชื่อมแบบจุ่มอาร์ค (SAW) และการเชื่อมด้วยออกซิเจน-เชื้อเพลิง (OFW) จะส่งความร้อนสูงไปยังชิ้นงาน ทำให้เกิดบริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) กว้าง และอัตราการเย็นตัวช้า ซึ่งอาจนำไปสู่การขยายตัวของเกรนและลดคุณสมบัติทางกลของวัสดุ กระบวนการที่ใช้ความร้อนสูงเหล่านี้เหมาะสำหรับวัสดุที่ไม่ไวต่อผลกระทบจากความร้อนมากนัก เช่น เหล็กอ่อนและเหล็กอัลลอยต่ำ โดยทั่วไปแล้วไม่แนะนำให้ใช้กับวัสดุเช่นเหล็กกล้าความแข็งแรงสูงหรือเหล็กทนความร้อน ซึ่งมักจะเสื่อมประสิทธิภาพเนื่องจากความร้อนสูงเกินไป
กระบวนการที่ใช้ความร้อนต่ำ
กระบวนการเชื่อม เช่น การเชื่อมด้วยแก๊สทังสเตนอาร์ค (GTAW/TIG) และการเชื่อมแบบต้านทาน จะให้ความร้อนอย่างรวดเร็วและจำกัดความร้อนไว้ในพื้นที่เล็กๆ ทำให้การเปลี่ยนแปลงโครงสร้างจุลภาคและการเสื่อมสภาพของคุณสมบัติของโลหะลดลง กระบวนการที่ใช้ความร้อนต่ำเหล่านี้จึงเหมาะสมกับวัสดุที่ไวต่ออุณหภูมิ เช่น สแตนเลส โลหะผสมอะลูมิเนียม และเหล็กกล้าความแข็งแรงสูง เนื่องจากช่วยรักษาความสมบูรณ์และประสิทธิภาพของรอยเชื่อมได้
วิธีการป้องกันรังสีเป็นตัวกำหนดความเหมาะสมของวัสดุ
วิธีการป้องกันการเกิดสนิมที่ใช้ในกระบวนการเชื่อมมีผลโดยตรงต่อการเกิดสนิมของโลหะในระหว่างการเชื่อม ทำให้เป็นปัจจัยสำคัญในการเลือกวัสดุ
กระบวนการที่ใช้ก๊าเฉื่อยหรือสารป้องกันฟลักซ์
กระบวนการเชื่อม เช่น การเชื่อมด้วยแก๊สทังสเตนอาร์ค (GTAW/TIG) และการเชื่อมแบบจุ่มอาร์ค (SAW) ให้การปกป้องที่ดีเยี่ยมโดยการป้องกันการสัมผัสกับบรรยากาศได้อย่างมีประสิทธิภาพ วิธีการเหล่านี้เหมาะสำหรับการเชื่อมโลหะที่ไม่ใช่เหล็กซึ่งมีแนวโน้มที่จะเกิดออกซิเดชัน เช่น โลหะผสมอะลูมิเนียม โลหะผสมทองแดง และโลหะผสมไทเทเนียม หากวัสดุเหล่านี้ถูกเชื่อมโดยใช้กระบวนการที่ไม่ได้รับการปกป้อง ฟิล์มออกไซด์สามารถก่อตัวได้อย่างรวดเร็ว ทำให้เกิดข้อบกพร่อง เช่น รูพรุนและสิ่งเจือปนในรอยเชื่อม
กระบวนการที่มีการป้องกันน้อยหรือไม่ป้องกันเลย
กระบวนการเชื่อม เช่น การเชื่อมโลหะด้วยอาร์คแบบมีฉนวนหุ้ม (SMAW) ซึ่งอาศัยเพียงสารเคลือบอิเล็กโทรดในการป้องกันขั้นพื้นฐาน และการเชื่อมด้วยออกซิเจน-เชื้อเพลิง (OFW) ให้การป้องกันที่จำกัด วิธีการเหล่านี้ไม่เหมาะสำหรับโลหะที่ไม่ใช่เหล็กซึ่งเกิดออกซิเดชันได้ง่าย แต่จะเหมาะกับโลหะเหล็กที่มีความต้านทานต่อการเกิดออกซิเดชันสูงกว่า เช่น เหล็กกล้าอ่อนและเหล็กกล้าผสมต่ำ
ระดับความบิดเบี้ยวจากการเชื่อมมีผลต่อการเลือกความหนาของวัสดุ
กระบวนการเชื่อมแบบต่างๆ ทำให้เกิดการบิดเบี้ยวในระดับที่แตกต่างกัน ซึ่งส่งผลต่อการเลือกความหนาของวัสดุ
กระบวนการที่มีการบิดเบือนสูง
กระบวนการเชื่อม เช่น การเชื่อมด้วยออกซิเจนและเชื้อเพลิง (OFW) และการเชื่อมด้วยอาร์คโลหะหุ้ม (SMAW) มักทำให้เกิดการบิดเบี้ยวและการเสียรูปอย่างมากเมื่อใช้กับแผ่นโลหะบาง ดังนั้น วิธีการเหล่านี้จึงเหมาะสมกว่าสำหรับการเชื่อมชิ้นส่วนที่มีความหนาปานกลางถึงหนามาก
กระบวนการที่มีการบิดเบือนต่ำ
กระบวนการเชื่อม เช่น การเชื่อมจุดด้วยความต้านทานและการเชื่อมด้วยอาร์คทังสเตนแบบใช้แก๊ส (GTAW/TIG) มีลักษณะเด่นคือการให้ความร้อนแบบเข้มข้นและมีบริเวณที่ได้รับผลกระทบจากความร้อนขนาดเล็ก ทำให้สามารถควบคุมการบิดเบี้ยวได้อย่างมีประสิทธิภาพ วิธีการเหล่านี้เหมาะอย่างยิ่งสำหรับการเชื่อมชิ้นส่วนแผ่นโลหะบาง เช่น ตัวถังรถยนต์และตัวเครื่องเครื่องใช้ไฟฟ้า
ข้อควรพิจารณาเกี่ยวกับสภาพพื้นผิวเมื่อเลือกวิธีการเชื่อมแผ่นโลหะ
การเชื่อมแผ่นโลหะมักเกี่ยวข้องกับชิ้นส่วนที่มีความหนาบาง และคุณภาพของการเชื่อมนั้นขึ้นอยู่กับสภาพของพื้นผิววัสดุเป็นอย่างมาก ดังนั้น เมื่อเลือกวิธีการเชื่อมที่เหมาะสม จึงต้องประเมินสภาพพื้นผิวของโลหะฐานอย่างรอบคอบเพื่อให้ได้รอยเชื่อมที่แข็งแรงทนทาน
ความสะอาดพื้นผิว
พื้นผิวที่มีคราบน้ำมัน สนิม หรือคราบตะกรัน
เมื่อพื้นผิวโลหะแผ่นปนเปื้อนด้วยน้ำมัน สนิม คราบตะกรัน หรือสิ่งสกปรกอื่นๆ การยึดเกาะระดับอะตอมระหว่างการเชื่อมอาจลดลง ซึ่งมักส่งผลให้เกิดข้อบกพร่องในการเชื่อม เช่น รูพรุน การรวมตัวของตะกรัน และการหลอมรวมที่ไม่สมบูรณ์ สำหรับสภาพพื้นผิวเช่นนี้ การเชื่อมด้วยอาร์คโลหะหุ้ม (SMAW) หรือการเชื่อมด้วยอาร์คจุ่ม (SAW) เป็นทางเลือกที่เหมาะสม การเคลือบฟลักซ์บนอิเล็กโทรด SMAW มีความสามารถในการกำจัดออกซิเจนและทนต่อสิ่งสกปรก ซึ่งสามารถช่วยชดเชยความสะอาดของพื้นผิวที่ไม่เพียงพอได้ในระดับหนึ่ง ในทำนองเดียวกัน ชั้นฟลักซ์ใน SAW ให้ผลในการทำความสะอาดบ่อหลอม ในทางตรงกันข้าม กระบวนการที่มีความไวต่อความสะอาดของพื้นผิวสูง เช่น การเชื่อมด้วยอาร์คทังสเตนแก๊ส (GTAW/TIG) ต้องมีการเตรียมพื้นผิวอย่างละเอียด หากจะใช้การเชื่อม TIG พื้นผิวจะต้องถูกขัดและทำความสะอาดก่อนเพื่อกำจัดสิ่งปนเปื้อน
พื้นผิวที่มีความสะอาดสูง
เมื่อพื้นผิวโลหะแผ่นได้รับการขัด ทำความสะอาด และปราศจากสิ่งปนเปื้อนแล้ว กระบวนการต่างๆ เช่น การเชื่อมด้วยแก๊สทังสเตนอาร์ค (GTAW/TIG) หรือการเชื่อมจุดด้วยความต้านทาน จะเหมาะสมอย่างยิ่ง การเชื่อม TIG ให้การปกป้องที่ดีเยี่ยมและสร้างรอยเชื่อมที่สะอาดและสวยงาม ทำให้เหมาะสำหรับชิ้นส่วนโลหะแผ่นที่มีความต้องการด้านความสวยงามสูง ในทางกลับกัน การเชื่อมจุดด้วยความต้านทาน ให้ความเร็วในการเชื่อมสูงและการบิดเบี้ยวที่น้อยที่สุด ทำให้เหมาะสำหรับการผลิตชิ้นส่วนโลหะแผ่นจำนวนมาก
ความเรียบผิว
พื้นผิวเรียบ
เมื่อชิ้นส่วนโลหะแผ่นมีพื้นผิวเรียบ การสัมผัสระหว่างชิ้นงานจะแน่นและสม่ำเสมอในระหว่างการเชื่อม ในกรณีนี้ การเชื่อมจุดด้วยความต้านทานหรือการเชื่อมตะเข็บเป็นตัวเลือกที่ดีเยี่ยม วิธีเหล่านี้มีประสิทธิภาพสูงและทำให้เกิดการบิดเบี้ยวเพียงเล็กน้อย ในขณะเดียวกันก็รับประกันคุณภาพของรอยต่อที่สม่ำเสมอ ทำให้เหมาะสำหรับการผลิตในปริมาณมาก หรืออีกทางเลือกหนึ่ง การเชื่อมด้วยอาร์คทังสเตนแบบใช้แก๊ส (GTAW/TIG) ก็สามารถใช้ได้เพื่อให้ได้รอยเชื่อมที่เรียบเนียนและสวยงามเช่นกัน
พื้นผิวที่ไม่เรียบหรือช่องว่าง
เมื่อพื้นผิวแผ่นโลหะไม่เรียบหรือมีช่องว่างในการประกอบ คุณภาพการเชื่อมแบบจุดด้วยความต้านทานและการเชื่อมแบบตะเข็บอาจลดลง ส่งผลให้เกิดข้อบกพร่อง เช่น การหลอมรวมไม่สมบูรณ์หรือการแทรกซึมไม่ดี ในสถานการณ์เช่นนี้ การเชื่อมด้วยไฟฟ้าแบบอาร์คหุ้มด้วยโลหะ (SMAW) หรือการเชื่อมด้วยออกซิเจน-เชื้อเพลิง (OFW) จะเหมาะสมกว่า การเชื่อม SMAW ช่วยให้ผู้ปฏิบัติงานสามารถปรับมุมของอิเล็กโทรดและความเร็วในการเคลื่อนที่เพื่อช่วยเติมช่องว่างได้อย่างมีประสิทธิภาพ การเชื่อมด้วยออกซิเจน-เชื้อเพลิง ด้วยเปลวไฟที่ครอบคลุมกว้างกว่า ช่วยให้การหลอมละลายของโลหะฐานทั่วบริเวณรอยต่อดีขึ้น ช่วยในการเชื่อมช่องว่างและชดเชยการประกอบที่ไม่ดีได้เช่นกัน
การเคลือบพื้นผิว
ชิ้นส่วนโลหะแผ่นบางชนิดถูกเคลือบด้วยชั้นต่างๆ เช่น สังกะสี ดีบุก หรือโครเมียม เพื่อเพิ่มความต้านทานการกัดกร่อน เมื่อเลือกวิธีการเชื่อม ต้องพิจารณาถึงอิทธิพลของสารเคลือบเหล่านี้ต่อคุณภาพของรอยเชื่อมด้วย
แผ่นโลหะชุบสังกะสี (ชุบสังกะสีแบบกัลวาไนซ์)
เมื่อเชื่อมแผ่นโลหะชุบสังกะสี ชั้นเคลือบสังกะสีจะระเหยกลายเป็นไอภายใต้อุณหภูมิสูง ทำให้เกิดควันสังกะสีซึ่งอาจทำให้เกิดรูพรุนในรอยเชื่อมได้ง่าย การเชื่อมด้วยอาร์คโลหะหุ้ม (SMAW) เป็นทางเลือกที่เหมาะสม เนื่องจากชั้นเคลือบของอิเล็กโทรดสามารถช่วยดูดซับไอสังกะสีได้บางส่วน การเชื่อมด้วยอาร์คทังสเตนแบบใช้แก๊ส (GTAW/TIG) ก็เหมาะสมเช่นกัน เนื่องจากก๊าซเฉื่อยช่วยลดผลกระทบของควันสังกะสีได้ อย่างไรก็ตาม ควรหลีกเลี่ยงการเชื่อมจุดด้วยความต้านทาน เนื่องจากชั้นสังกะสีจะขัดขวางการนำกระแสไฟฟ้า ส่งผลให้ความแข็งแรงของรอยเชื่อมลดลง
แผ่นโลหะเคลือบดีบุก
เมื่อเชื่อมแผ่นโลหะเคลือบดีบุก ชั้นดีบุกมีจุดหลอมเหลวต่ำและมีแนวโน้มที่จะละลายและไหลออกไปได้ง่าย การบัดกรี (การเชื่อมประสานแบบอ่อน) จึงเป็นทางเลือกที่เหมาะสมในกรณีนี้ โดยใช้โลหะตัวเติมที่มีส่วนประกอบของดีบุก กระบวนการนี้จะให้ความแข็งแรงของรอยต่อที่เพียงพอโดยไม่ทำลายผิวเคลือบของแผ่นโลหะ
เกี่ยวกับ NOBLE – พันธมิตรของคุณสำหรับ การผลิตที่แม่นยำ
เราคือใคร?
NOBLE ได้รับการรับรองมาตรฐาน ISO เราเป็นโรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC ลูกค้าไว้วางใจเราในการผลิตชิ้นส่วนที่มีความแม่นยำสูงและเทคโนโลยีการเชื่อมต่อขั้นสูง ธุรกิจหลักของเราเริ่มต้นจากการผลิตแบบลดวัสดุ: เราให้บริการงานกัด กลึง และเจาะด้วยเครื่อง CNC นอกจากนี้เรายังเพิ่มความสามารถในการเชื่อมด้วยเลเซอร์อีกด้วย
เรามีพันธกิจที่จะให้บริการด้านการผลิตครบวงจรแก่ลูกค้า ตั้งแต่ต้นจนจบ โดยไม่จ้างเหมาช่วง ไม่ต้องส่งชิ้นส่วนไปโรงเชื่อมของบริษัทอื่น ทุกอย่างดำเนินการโดยบริษัทเดียวกัน ซึ่งช่วยประหยัดเวลาและหลีกเลี่ยงปัญหาเรื่องคุณภาพระหว่างการส่งมอบงาน
ความสามารถหลักของเรา
การตัดเฉือนด้วยเครื่อง CNC คือพื้นฐานสำคัญ การกัด การกลึง การทำงานแบบห้าแกน และ EDM สำหรับชิ้นส่วนโลหะและพลาสติกที่ซับซ้อน ความคลาดเคลื่อนที่แม่นยำ รูปทรงเรขาคณิตที่ซับซ้อน มาตรฐาน NOBLE ที่ลูกค้าคาดหวัง
การเชื่อมแบบดั้งเดิมยังคงอยู่ในกล่องเครื่องมือ การเชื่อม TIG และ MIG เหมาะสำหรับชิ้นงานที่หนาขึ้น สำหรับงานซ่อมแซม และสำหรับงานที่การประกอบรอยต่อไม่สมบูรณ์แบบ ไม่ใช่ทุกงานที่ต้องใช้เลเซอร์ เราเข้าใจความแตกต่าง ผู้คนเลือกวิธีการที่เหมาะสมกับแบบแปลน
ใบรับรองของเรา (ความน่าเชื่อถือและคุณภาพ)
ISO 9001:2015 เป็นระบบการจัดการคุณภาพที่ครอบคลุม ครอบคลุมกระบวนการผลิตด้วยเครื่อง CNC และการเชื่อมของเรา ช่วยให้คุณภาพสม่ำเสมอ สามารถทำซ้ำได้ และตรวจสอบย้อนกลับได้ ลูกค้าในภาคอุตสาหกรรมคาดหวังมาตรฐานพื้นฐานนี้
ISO 13485:2016 คือมาตรฐานสูงสุดสำหรับการผลิตอุปกรณ์ทางการแพทย์ ไม่ใช่ทุกโรงงานที่จะได้รับการรับรองนี้ แต่เรามี การรับรองนี้แสดงให้เห็นถึงความสามารถของเราในการส่งมอบชิ้นส่วนที่มีความแม่นยำสูงและชิ้นส่วนประกอบที่เชื่อมประกอบแล้วสำหรับเครื่องมือผ่าตัด อุปกรณ์ฝังในร่างกาย และอุปกรณ์วินิจฉัยโรค
ทำไมต้องเลือกเรา?
คำว่า "บริการครบวงจร" ไม่ใช่แค่คำทางการตลาด ลูกค้าส่งชิ้นส่วนมาให้เรากลึงด้วยเครื่อง CNC จากนั้นเราก็ทำการเชื่อมชิ้นส่วนเหล่านั้นเองภายในโรงงาน ไม่ต้องส่งไปให้โรงงานเชื่อมอื่น ไม่เกิดความล่าช้าด้านโลจิสติกส์ ไม่มีปัญหาเรื่องคุณภาพระหว่างการส่งมอบงาน
ความเชี่ยวชาญด้านกระบวนการเป็นสิ่งสำคัญ เราทราบดีว่าเมื่อใดควรแนะนำการเชื่อมด้วยเลเซอร์ สำหรับชิ้นงานความเร็วสูงและบริเวณที่ได้รับผลกระทบจากความร้อนต่ำ และเมื่อใดควรแนะนำการเชื่อม TIG สำหรับชิ้นงานหนาและช่องว่างที่ต้องการความคลาดเคลื่อน เราไม่ได้ผลักดันเทคโนโลยีใดเทคโนโลยีหนึ่ง แต่เราเลือกเทคโนโลยีที่เหมาะสมกับแบบพิมพ์นั้นๆ
คุณภาพต้องมาก่อน การเชื่อมทุกครั้งต้องมีการบันทึก ทุกชิ้นส่วนที่ผ่านการกลึงต้องมีการตรวจสอบย้อนกลับ ระบบ ISO ของเรากำหนดไว้เช่นนั้น ลูกค้าจะได้รับเอกสารที่จำเป็นสำหรับการตรวจสอบและการยื่นเอกสารตามข้อกำหนดต่างๆ ไม่ต้องเสียเวลาตามหาใบรับรอง ไม่ต้องกังวลเรื่องเอกสารการผลิตหาย ระบบนี้ได้ผลจริง
คำถามที่พบบ่อย
ฉันควรเลือกการเชื่อมแบบ TIG หรือ SMAW สำหรับงานโลหะแผ่นอย่างไรดี?
การเชื่อม TIG (GTAW)ให้รอยเชื่อมคุณภาพสูง สะอาด และดูดี กระบวนการนี้ต้องการพื้นผิวที่สะอาดและเตรียมอย่างดี เราใช้สำหรับวัสดุบาง สแตนเลส อลูมิเนียม และงานใดๆ ที่ความสวยงามเป็นสิ่งสำคัญ
การเชื่อมแบบ SMAW (การเชื่อมด้วยลวดเชื่อมแบบแท่ง) ทนต่อสิ่งปนเปื้อนบนพื้นผิวได้ดีกว่า สนิมหรือน้ำมันบนโลหะไม่ทำให้กระบวนการหยุดลง ลวดเชื่อมเคลือบฟลักซ์จะจัดการกับสิ่งสกปรกเหล่านั้น เราเลือกใช้การเชื่อมแบบ SMAW สำหรับงานซ่อมบำรุง การผลิตจำนวนน้อย และการเชื่อมในตำแหน่งที่เข้าถึงยาก แม้ผลลัพธ์อาจไม่สวยงามนัก แต่ก็ทนทานกว่า
วิธีการเชื่อมแบบใดเหมาะสมที่สุดสำหรับชิ้นส่วนที่มีการประกอบไม่พอดีหรือพื้นผิวไม่เรียบ?
เมื่อพื้นผิวไม่เรียบหรือมีช่องว่าง การเชื่อมแบบ SMAW หรือการเชื่อมด้วยออกซิเจน-เชื้อเพลิงเป็นทางเลือกที่ดีกว่า การเชื่อมแบบ SMAW ช่วยให้ผู้ปฏิบัติงานสามารถปรับมุมของอิเล็กโทรดและความเร็วในการเคลื่อนที่เพื่อเติมเต็มช่องว่าง ในขณะที่การเชื่อมด้วยออกซิเจน-เชื้อเพลิงให้เปลวไฟที่ครอบคลุมกว้างซึ่งช่วยหลอมโลหะพื้นฐานและเชื่อมช่องว่าง การเชื่อมจุดด้วยความต้านทานและการเชื่อมตะเข็บไม่แนะนำสำหรับชิ้นงานที่มีการประกอบไม่ดี เนื่องจากมีแนวโน้มที่จะไม่ทะลุทะลวง
ฉันจะขอใบเสนอราคาสำหรับชิ้นส่วนที่ต้องใช้ทั้งการกลึงและการเชื่อมได้อย่างไร?
ลูกค้าส่งแบบพิมพ์หรือแบบจำลอง CAD มาให้เรา พร้อมรายละเอียดต่างๆ เช่น วัสดุ ค่าความคลาดเคลื่อน และข้อกำหนดในการเชื่อม ทีมงานของเราจะตรวจสอบแบบ เราจะแนะนำกระบวนการกลึงและการเชื่อมที่เหมาะสม จากนั้นเราจะเสนอราคาเดียวสำหรับการประกอบทั้งหมด ไม่ต้องเสียเวลาติดต่อหลายร้าน
คุณทำการเชื่อมบนแผ่นโลหะบางโดยไม่ทำให้เกิดการบิดเบี้ยวได้อย่างไร?
แผ่นโลหะบางๆ บิดงอได้ง่าย ความร้อนสูงเกินไปคือศัตรูตัวฉกาจ นั่นเป็นเหตุผลที่วิศวกรใช้กระบวนการที่มีความร้อนเฉพาะจุดและใช้ความร้อนต่ำ การเชื่อมด้วยเลเซอร์ทำงานได้ดี การเชื่อมจุดด้วยความต้านทานไฟฟ้าก็ใช้ได้ดีในงานที่เหมาะสม ทีมงานของเรายังควบคุมการจับยึด การตรึง และลำดับการเชื่อมเพื่อลดการบิดเบี้ยวให้น้อยที่สุด เมื่อชิ้นงานต้องการการเชื่อม TIG บนวัสดุบางๆ เราจะใช้กระแสไฟต่ำและเทคนิคที่แม่นยำ ความร้อนจะคงอยู่ในจุดที่ต้องการ ชิ้นงานจึงเรียบแบน






