
รูปทรงดูเหมือนกัน วัสดุดูเหมือนกัน ชิ้นส่วนสองชิ้นที่เหมือนกันทุกประการ ทำไมโรงงานบางแห่งจึงต้องใช้เงิน 5 ดอลลาร์ในการผลิตชิ้นหนึ่ง และ 2 ดอลลาร์ในการผลิตอีกชิ้นหนึ่ง? เหตุการณ์แบบนี้เกิดขึ้นทุกวันในโรงงานและสำนักงานจัดซื้อจัดจ้าง
ทุกโรงงานทำงานอยู่ภายใต้กรอบสามเหลี่ยม คือราคาถูกรวดเร็วหรือคุณภาพสูงเลือกได้แค่สองอย่าง อย่างที่สามก็จะเสียไป นี่ไม่ใช่ความลับ มันเป็นเพียงธรรมชาติของการผลิต คนที่พยายามจะได้ทั้งสามอย่างมักจะล้มเหลว
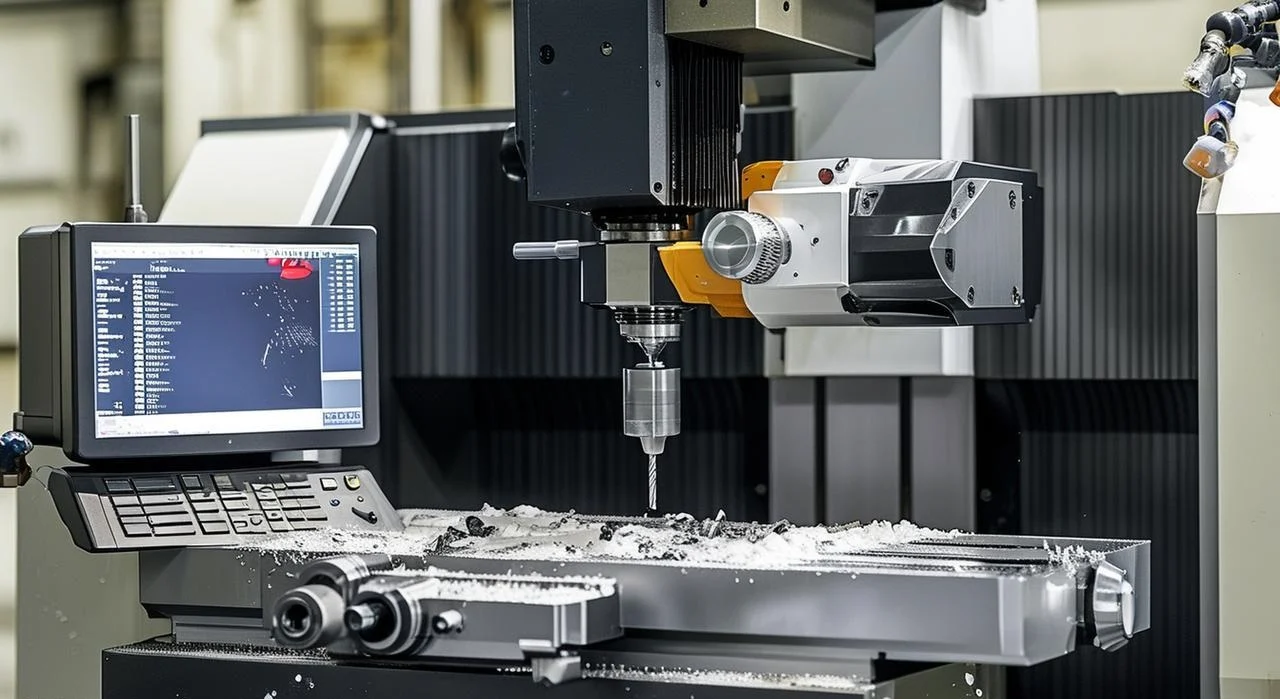
คู่มือนี้เน้นที่ปัจจัยต้นทุนการผลิตชิ้นส่วนสั่งทำพิเศษ เมื่ออ่านคู่มือนี้จบ คุณจะรู้วิธีลดราคาเสนอราคาครั้งต่อไปลงได้ 30-50 เปอร์เซ็นต์โดยไม่ลดทอนคุณภาพ การเปลี่ยนแปลงเหล่านี้ไม่ใช่เรื่องมหัศจรรย์ แต่เป็นการตัดสินใจอย่างชาญฉลาด คนที่เข้าใจว่าอะไรเป็นตัวขับเคลื่อนต้นทุนจะได้ราคาที่ต่ำกว่า ส่วนคนที่ไม่ได้สอบถามก็จะจ่ายเงินสำหรับสิ่งที่ไม่จำเป็น

ต้นทุนการตั้งค่าที่ซ่อนอยู่ – ทำไมการผลิตในปริมาณน้อยจึงมีราคาแพง
เวลาในการติดตั้งนั้นกินงบประมาณสำหรับชิ้นส่วนสั่งทำพิเศษของคุณไปมากแค่ไหน
เครื่องจักรไม่ได้เริ่มตัดทันทีที่ชิ้นส่วนมาถึง ขั้นแรกต้องมีการตั้งค่าก่อน ใครบางคนต้องติดตั้งปากจับชิ้นงาน หาค่าชดเชยของเครื่องมือ โหลดโปรแกรม ตั้งตำแหน่งศูนย์ของชิ้นงาน ขั้นตอนนี้ใช้เวลา บ่อยครั้งประมาณสองชั่วโมง บางครั้งอาจนานกว่านั้น
จากนั้นก็เริ่มกระบวนการกลึง ห้านาทีต่อชิ้น อาจจะสิบนาทีก็ได้
ลองคำนวณดู สองชั่วโมงเท่ากับหนึ่งร้อยยี่สิบนาที หารด้วยเวลาตัดห้านาที เวลาในการตั้งค่าอย่างเดียวก็เท่ากับค่าแรงสำหรับชิ้นส่วนยี่สิบสี่ชิ้นแล้ว สำหรับการผลิตชิ้นส่วนสิบชิ้น ค่าใช้จ่ายส่วนใหญ่หมดไปกับการยืนรอ ไม่ใช่การตัดโลหะ คนส่วนใหญ่เห็นแค่โครงยึดธรรมดาก็คิดว่าราคาก็ต้องธรรมดา แต่ความจริงนั้นแตกต่างออกไป สำหรับการผลิตชิ้นส่วนสิบชิ้น เวลาในการตั้งค่าอาจกินไปถึงเก้าสิบสองเปอร์เซ็นต์ของต้นทุนทั้งหมด มีเพียงแปดเปอร์เซ็นต์เท่านั้นที่เป็นค่าใช้จ่ายในการตัดเฉือนจริง
วิธีลดต้นทุนการติดตั้ง
- เพิ่มปริมาณการสั่งซื้อ การสั่งซื้อชิ้นส่วนจำนวน 100 ชิ้น จะมีต้นทุนต่อชิ้นถูกกว่าการสั่งซื้อเพียง 10 ชิ้นมาก
- รวมคุณสมบัติของชิ้นส่วนหลายอย่างเข้าไว้ในการตั้งค่าเครื่องจักรเดียว ชิ้นส่วนที่ต้องใช้การทำงานแยกกันสามขั้นตอน เช่น เจาะด้วยเครื่องจักรเครื่องแรก กัดด้วยเครื่องจักรเครื่องที่สอง และตอกเกลียวด้วยเครื่องจักรเครื่องที่สาม จะต้องเสียค่าใช้จ่ายในการตั้งค่าสามครั้ง ในขณะที่ชิ้นส่วนที่ออกแบบมาให้ทำทุกอย่างได้ในขั้นตอนการจับยึดเพียงครั้งเดียว จะเสียค่าใช้จ่ายในการตั้งค่าเพียงครั้งเดียว แต่สิ่งนี้ต้องอาศัยการวางแผนล่วงหน้า นักออกแบบที่เข้าใจการทำงานของเครื่องจักรสามารถลดต้นทุนได้โดยไม่ต้องเปลี่ยนแปลงชิ้นส่วนสุดท้าย

การเลือกวัสดุ – รากฐานของราคาชิ้นส่วนสั่งทำพิเศษ
วัสดุที่ใช้เป็นตัวกำหนดคุณภาพ การออกแบบที่ชาญฉลาดแค่ไหนก็ไม่สามารถทำให้ชิ้นส่วนราคาถูกจากวัสดุราคาแพงได้ หากเลือกโลหะผสมหรือพลาสติกผิดประเภท ราคาจะสูงขึ้นก่อนที่เครื่องจักรจะเริ่มทำงานได้ด้วยซ้ำ
ช่วงราคาวัตถุดิบ
วัสดุแต่ละชนิดมีราคาแตกต่างกันมาก ไม่ใช่แค่ราคาต่อปอนด์เท่านั้น แต่ยังขึ้นอยู่กับวิธีการทำงานของเครื่องจักร ความเร็วในการตัด และจำนวนเครื่องมือที่สึกหรอด้วย
| วัสดุ | ต้นทุนสัมพัทธ์ | ทำไม |
| อลูมิเนียม 6061 | ต่ำ | ตัดได้เร็ว เครื่องมือทนทาน ทุกโรงงานมีสินค้านี้จำหน่าย |
| สแตนเลส 304 | กลาง | เครื่องมือสึกหรอมากขึ้น ความเร็วในการตัดลดลง และเกิดการสึกหรอมากกว่าเดิม |
| พีอีอีอี (พลาสติก) | จุดสูง | หินดิบราคาแพง ต้องผ่านกระบวนการกลึงอย่างระมัดระวัง และต้องใช้เครื่องมือเฉพาะ |
หลีกเลี่ยงขนาดที่ไม่เป็นมาตรฐาน
ขนาดที่ไม่เป็นไปตามมาตรฐานเป็นปัญหา ชิ้นส่วนโลหะแผ่นที่ออกแบบมาสำหรับขนาด 3.2 มิลลิเมตรแทนที่จะเป็น 3.0 มิลลิเมตร หมายความว่าไม่มีสินค้าในสต็อก โรงงานต้องสั่งทำพิเศษ จ่ายราคาสูงกว่าปกติ รอการส่งมอบ และผลักภาระต้นทุนนั้นไปให้ลูกค้า
เช่นเดียวกับเหล็กเส้น ความหนา 12.7 มิลลิเมตรนั้นไม่พบเห็นได้ทั่วไป ความหนา 12.0 หรือ 12.5 มิลลิเมตรนั้นพบเห็นได้บ่อยกว่า ควรยึดตามขนาดที่ผู้จำหน่ายมีจำหน่าย ตรวจสอบตารางความหนามาตรฐานก่อนที่จะสรุปแบบร่าง ผู้ที่ละเลยเรื่องนี้จะต้องจ่ายเงินเพิ่มขึ้น 20-50 เปอร์เซ็นต์สำหรับวัสดุที่ใช้งานได้เหมือนกัน
ค่าความคลาดเคลื่อนของชิ้นส่วนสั่งทำพิเศษ – เส้นโค้งต้นทุนแบบทวีคูณ
บางคนมักคิดว่ายิ่งรัดกุมยิ่งดี ความคิดแบบนั้นทำให้เสียเงิน เสียเงินเยอะมาก ทุกๆ การเปลี่ยนแปลงเล็กๆ น้อยๆ ล้วนมีราคาที่ต้องจ่าย
ต้นทุนด้านความแม่นยำเพิ่มขึ้นแบบทวีคูณ ไม่ใช่แบบเชิงเส้น
ค่าความคลาดเคลื่อนมาตรฐานคือ บวกหรือลบ 0.1 มิลลิเมตร โรงงานส่วนใหญ่ทำได้ตามค่านี้ได้ง่ายๆ ใช้เครื่องจักรมาตรฐาน เครื่องมือมาตรฐาน การตรวจสอบมาตรฐาน นี่คือต้นทุนพื้นฐาน
ก้าวสู่การผลิตชิ้นส่วนที่มีความคลาดเคลื่อนมาตรฐานที่บวกหรือลบ 0.025 มิลลิเมตร ทำให้โรงงานต้องการเครื่องจักรที่ดีกว่า เครื่องมือใหม่กว่า การตรวจสอบที่บ่อยขึ้น ความเร็วในการตัดที่ช้าลง ส่งผลให้ราคาสูงขึ้นเป็นสองหรือสามเท่าของต้นทุนพื้นฐาน ชิ้นส่วนที่ราคา 10 ดอลลาร์ตามมาตรฐานความคลาดเคลื่อนปกติ จะมีราคา 20 หรือ 30 ดอลลาร์
ก้าวไปอีกขั้นสู่ความแม่นยำสูงพิเศษที่ระดับบวกหรือลบ 0.005 มิลลิเมตร นี่คือโลกที่แตกต่างออกไป ห้องควบคุมอุณหภูมิ เครื่องจักรเฉพาะทาง ขั้นตอนการตรวจสอบหลายขั้นตอน อัตราของเสียสูงขึ้น ราคาพุ่งสูงขึ้นเป็นสิบหรือยี่สิบเท่าของต้นทุนพื้นฐาน ชิ้นส่วนราคา 10 ดอลลาร์ชิ้นเดียวกันนั้น ตอนนี้มีราคา 100 ถึง 200 ดอลลาร์
ความแตกต่างระหว่าง 0.1 มิลลิเมตรกับ 0.005 มิลลิเมตรนั้นมองไม่เห็นด้วยตาเปล่า แต่ความแตกต่างในใบแจ้งหนี้กลับมหาศาล
กฎทองคำแห่งความอดทน
ขันให้แน่นเฉพาะส่วนที่ชิ้นส่วนสัมผัสหรืออยู่ในแนวเดียวกันเท่านั้น พื้นผิวรับน้ำหนักต้องการความแม่นยำ รูที่ประกอบแบบกดอัดต้องการความแม่นยำ เกลียวที่ประกบกันต้องการความแม่นยำ ส่วนอื่นๆ ไม่จำเป็นต้องแม่นยำ
ขนาดส่วนใหญ่บนชิ้นส่วนนั้นเป็นเพียงระยะห่าง เป็นช่องว่างอากาศรอบๆ ชิ้นส่วนนั้น ไม่มีการสัมผัสกันในเชิงการใช้งาน ขนาดเหล่านั้นจึงอาจคลาดเคลื่อนได้ บวกหรือลบ 0.5 มิลลิเมตรถือว่าใช้ได้
คนที่เข้าใจกฎนี้จะดูแบบร่างแล้วลดค่าความคลาดเคลื่อนลงถึงเก้าสิบเปอร์เซ็นต์ ชิ้นส่วนนั้นก็ยังใช้งานได้ ราคาลดลงอย่างมาก โรงงานก็มีความสุขเพราะงานง่ายขึ้น
คนที่ขันน็อตทุกขนาดให้แน่นขึ้นนั้นจ่ายเงินเพื่อความแม่นยำที่พวกเขาไม่เคยได้ใช้ ชิ้นส่วนนั้นไม่ได้ทำงานได้ดีขึ้น เพียงแต่มีราคาแพงขึ้นเท่านั้น นั่นไม่ใช่หลักวิศวกรรม แต่เป็นการสิ้นเปลือง

ความซับซ้อนทางเรขาคณิต – ออกแบบเพื่อการใช้งาน ไม่ใช่เพื่อสายตา
ชิ้นส่วนอาจดูสวยงามบนหน้าจอ เส้นโค้งเรียบเนียน มุมแหลมคม รายละเอียดสง่างาม แต่พอช่างกลึงเห็นแบบแล้วกลับถอนหายใจ รูปทรงนั้นขัดกับเครื่องมือ ราคาจึงสูงขึ้น
การออกแบบโดยคำนึงถึงการเคลื่อนที่จริงของใบมีดนั้นแตกต่างจากการออกแบบโดยคำนึงถึงความสวยงาม
เหตุใดมุมด้านในที่แหลมคมของชิ้นส่วนสั่งทำพิเศษจึงมีราคาแพง
หัวกัดมีลักษณะกลม มันหมุน และมันจะตัดเป็นรัศมีเมื่อเลี้ยวโค้ง นั่นเป็นเพียงหลักเรขาคณิต ไม่มีทางเลี่ยงได้
นักออกแบบที่ต้องการมุมด้านในที่คมชัดนั้นกำลังขอสิ่งที่ทำไม่ได้ด้วยเครื่องมือกัดมาตรฐาน โรงงานมีทางเลือกสองทาง ทางแรก ใช้หัวกัดขนาดเล็กมากและทำการกัดหลายๆ ครั้งอย่างช้าๆ เพื่อให้ได้มุมที่คมชัด หรือทางที่สอง เปลี่ยนไปใช้การตัดเฉือนด้วยไฟฟ้า (EDM) ซึ่งจะใช้ขั้วไฟฟ้าเผาเพื่อสร้างมุม ทั้งสองวิธีนี้จะเพิ่มต้นทุนของชิ้นงานนั้นขึ้นร้อยละห้าสิบถึงหนึ่งร้อย
วิธีแก้ไขนั้นง่ายมาก เพิ่มมุมโค้งมน ใช้รัศมีที่ตรงกับขนาดเครื่องมือมาตรฐาน สามมิลลิเมตร หกมิลลิเมตร สิบมิลลิเมตร ช่างกลึงเห็นรัศมีสามมิลลิเมตรแล้วเลือกหัวตัดขนาดเส้นผ่านศูนย์กลางหกมิลลิเมตร เครื่องมือพอดี ตัดมุมได้ในครั้งเดียว ทุกคนก็ทำงานต่อไปได้
หลุมลึกและผนังบาง
หลุมก่อให้เกิดปัญหามากกว่าที่หลายคนคาดคิด หลุมตื้นนั้นแก้ไขได้ง่าย แต่หลุมลึกนั้นไม่ใช่เช่นนั้น
นี่คือกฎที่มีประโยชน์อย่างหนึ่ง เมื่อความลึกของรูเกินสี่เท่าของเส้นผ่านศูนย์กลาง โรงงานจำเป็นต้องใช้เครื่องมือพิเศษ เช่น ดอกสว่านด้ามยาว กระบวนการเจาะแบบทีละนัด และเวลาเพิ่มเติมสำหรับการกำจัดเศษวัสดุ ซึ่งแต่ละอย่างล้วนเพิ่มต้นทุน
การขุดเจาะลึกมาก ๆ ซึ่งมีขนาดเส้นผ่านศูนย์กลางมากกว่าสิบเท่าขึ้นไป จำเป็นต้องใช้อุปกรณ์พิเศษ ซึ่งไม่ใช่ทุกโรงงานจะมี และโรงงานที่มีก็มักคิดค่าบริการ
ผนังบางเป็นอีกกับดักหนึ่ง ผนังโลหะที่มีความหนาน้อยกว่าหนึ่งมิลลิเมตรจะงอตัวระหว่างการตัดเฉือน หัวตัดจะดันกับวัสดุ วัสดุจะดันกลับ แล้วก็จะดีดตัวออกไป ผลที่ได้คือการสั่นสะเทือน รอยสั่นสะเทือนบนพื้นผิว ผิวงานไม่เรียบ และอาจต้องทิ้งเป็นเศษวัสดุ
เพื่อหลีกเลี่ยงเสียงดังรบกวน โรงงานจึงลดความเร็วการทำงานของเครื่องจักรลง ตัดเบาๆ ตัดซ้ำหลายครั้ง ชิ้นส่วนที่ควรใช้เวลาเพียงสามสิบวินาทีกลับใช้เวลาถึงสามนาที
แนวทางที่ดีกว่านั้นเรียบง่ายกว่า เพิ่มความหนาในส่วนที่ทำได้ รักษาสัดส่วนของผนังให้เหมาะสม หลีกเลี่ยงช่องที่ลึกและแคบ

พื้นผิว ข้อกำหนด – จากสภาพก่อนการกลึงจนถึงการขัดเงาเหมือนกระจก
ชิ้นส่วนที่ออกมาจากเครื่องจักรจะมีพื้นผิวที่ไม่เรียบ มีร่องรอยจากเครื่องมือ อาจมีพื้นผิวขรุขระเล็กน้อย นี่คือสภาพที่ได้จากการกลึง มันใช้งานได้ ราคาถูก หลายคนปฏิเสธมันเพราะมันดูไม่เรียบร้อย
จากนั้นพวกเขาก็จ่ายเงินเพิ่มเพื่อเปลี่ยนรูปลักษณ์ของพื้นผิว บางครั้งเงินนั้นก็คุ้มค่า แต่บ่อยครั้งก็ไม่คุ้มค่า
ตารางเปรียบเทียบต้นทุน (เทียบกับต้นทุนหลังการกลึง)
| เสร็จสิ้น | วิธี | ตัวคูณต้นทุน | ที่ดีที่สุดสำหรับ |
| เป็นเครื่องจักร | ไม่มี | 1x | พื้นผิวที่ซ่อนอยู่ |
| ลูกปัดระเบิด | สื่อขัด | 1.2x | ที่อยู่อาศัยของผู้บริโภค |
| anodize | ไฟฟ้า | 1.5x | การป้องกันการกัดกร่อนของอะลูมิเนียม |
| ขัดกระจก | การขัดด้วยมือ | 3-5x | การแพทย์/ความงาม |
ลองถามตัวเองดู – คุณจำเป็นต้องใช้การตกแต่งแบบนั้นจริงๆ หรือไม่?
อะลูมิเนียมดิบใช้งานได้ดีสำหรับโครงยึดภายในอาคาร ไม่เป็นสนิมในสภาพแวดล้อมภายในอาคารปกติ ร่องรอยจากเครื่องมือไม่ก่อให้เกิดความเสียหายใดๆ โครงยึดสามารถรับน้ำหนักได้ทั้งสองแบบ
สำหรับชิ้นส่วนภายนอก อาจจำเป็นต้องมีการเคลือบผิว การป้องกันการกัดกร่อนมีความสำคัญสำหรับชิ้นส่วนที่ใช้ในเรือเดินทะเล ข้อกำหนดด้านความสวยงามมีความสำคัญสำหรับผลิตภัณฑ์สำหรับผู้บริโภค อุปกรณ์ทางการแพทย์ต้องการสภาพพื้นผิวเฉพาะสำหรับการทำความสะอาดหรือความเข้ากันได้ทางชีวภาพ
คำถามนั้นง่ายมาก ฟีเจอร์นี้ส่งผลกระทบต่อผู้ใช้ รับมือกับสภาพอากาศ หรือติดต่อผู้ป่วยหรือไม่? ถ้าไม่ ก็ปล่อยไว้ตามเดิม นำเงินที่ประหยัดได้ไปใช้ในสิ่งที่สำคัญกว่า

จำนวนชิ้นส่วนที่กำหนดเอง – คันโยกปรับระดับเสียง
การติดตั้งและการตั้งโปรแกรมถูกกระจายไปยังหน่วยงานต่างๆ มากขึ้น ต้นทุนเครื่องมือถูกคิดค่าเสื่อมราคา ช่างเครื่องจะทำงานได้เร็วขึ้นหลังจากผลิตชิ้นงานแรกๆ ทุกขั้นตอนมีประสิทธิภาพมากขึ้น
ต้นทุนต่อหน่วยลดลงได้อย่างไรเมื่อขยายขนาดการผลิต
ส่วนหนึ่งส่วนใดทำให้เกิดปัญหา หลายส่วนส่วนใดที่ก่อให้เกิดประโยชน์ หลักการนั้นง่ายมาก
ชิ้นส่วนหนึ่งชิ้นมีราคาห้าร้อยดอลลาร์ ส่วนใหญ่เป็นค่าติดตั้งและตั้งโปรแกรม
ชิ้นส่วนสิบชิ้นราคาชิ้นละหกสิบดอลลาร์ การติดตั้งค่อนข้างยุ่งยาก
ชิ้นส่วน 100 ชิ้น ราคาชิ้นละ 12 ดอลลาร์ โรงงานจึงทำงานได้อย่างมีประสิทธิภาพมากขึ้น
ชิ้นส่วน 1,000 ชิ้น ราคาชิ้นละ 4 ดอลลาร์ เป็นชิ้นส่วนชนิดเดียวกัน แต่ราคาถูกกว่า
สั่งซื้อสินค้าหลายชิ้นพร้อมกัน รวมความต้องการของผู้อื่นเข้าด้วยกัน สินค้าแต่ละชิ้นที่เพิ่มเข้ามาจะช่วยลดต้นทุนเฉลี่ยลง โดยชิ้นส่วนแรกมักจะมีราคาแพงที่สุดเสมอ

การดำเนินงานรอง – จุดที่ต้นทุนทวีคูณ
ชิ้นส่วนชิ้นหนึ่งหลุดออกจากเครื่องจักรแล้ว แต่ยังไม่เสร็จสมบูรณ์ ชิ้นส่วนอีกหลายชิ้นยังต้องการการทำงานเพิ่มเติม แต่ละขั้นตอนเพิ่มเติมจะเพิ่มเวลา และแต่ละขั้นตอนเพิ่มเติมจะเพิ่มค่าใช้จ่าย
การดำเนินงานรองทั่วไปและผลกระทบด้านต้นทุน
โดยปกติแล้ว การลบคมจะรวมอยู่ในค่าบริการอยู่แล้ว โรงงานต่างๆ คาดหวังว่าจะต้องลบคมออกอยู่แล้ว ในกรณีส่วนใหญ่จึงไม่มีค่าใช้จ่ายเพิ่มเติม
การตอกเกลียวด้วยเครื่องจักรนั้นราคาถูก เพราะโปรแกรมเดียวกันที่ใช้กัดชิ้นงานก็ใช้ตัดเกลียวด้วยเช่นกัน การตอกเกลียวด้วยมือมีราคาแพง คนงานต้องยืนอยู่ที่โต๊ะทำงาน แล้วใช้ดอกตอกเกลียวตอกลงไปในทุกรู ซึ่งค่าแรงนั้นก็เพิ่มขึ้นอย่างรวดเร็ว
การอบชุบความร้อนทำให้ต้นทุนชิ้นส่วนเพิ่มขึ้นร้อยละ 20 ถึง 40 และยังเพิ่มระยะเวลารอคอยอีกหนึ่งถึงสามวัน ชิ้นส่วนจะถูกส่งไปยังโรงงานอื่นเพื่ออบชุบ แล้วส่งกลับมา ลูกค้าต้องจ่ายค่าบริการและเวลาในการรอคอย
การทาสีหรือการพิมพ์สกรีนมักทำให้ต้นทุนชิ้นส่วนเพิ่มขึ้นเป็นสองเท่า นี่ไม่ใช่การกลึง แต่เป็นกระบวนการที่แยกต่างหาก ใช้เครื่องมือที่แตกต่างกัน และทักษะที่แตกต่างกัน
คำถามที่ดีที่สุดที่คุณควรถามโรงงานของคุณ
คำถามที่จะช่วยประหยัดเงินคือ “ส่วนประกอบใดในส่วนของฉันที่ใช้ต้นทุนในการผลิตสูงที่สุด?”
ช่างกลึงจะชี้ให้เห็นสิ่งใดสิ่งหนึ่ง เช่น รูที่ลึก ค่าความคลาดเคลื่อนที่แคบ การตกแต่งพื้นผิวที่ยุ่งยาก หรือขั้นตอนเพิ่มเติมที่ต้องใช้แรงงานคน
จากนั้นออกแบบส่วนประกอบนั้นใหม่ ทำให้มันง่ายขึ้น กำจัดมันออกไป แล้วแทนที่ด้วยสิ่งที่เป็นมาตรฐาน ส่วนประกอบอื่นๆ สามารถคงเดิมได้ ราคาจะลดลงเพราะส่วนที่แพงที่สุดของงานหายไป
โรงงานส่วนใหญ่ไม่ค่อยให้คำตอบโดยสมัครใจหากไม่ได้รับการสอบถาม โรงงานที่สอบถามจะได้ราคาที่ดีกว่า ส่วนโรงงานที่ไม่สอบถามจะต้องจ่ายเงินสำหรับคุณสมบัติที่ไม่จำเป็น

การตรวจสอบ และระดับคุณภาพ – การจ่ายเงินเพื่อความมั่นใจ
การตรวจสอบไม่ได้ฟรี ต้องมีคนมาวัดชิ้นส่วน จดบันทึกตัวเลข แล้วตัดสินใจว่าผ่านหรือไม่ผ่าน กระบวนการนี้ใช้เวลา และเวลาคือเงิน
งานแต่ละประเภทต้องการระดับการตรวจสอบที่แตกต่างกัน การจ่ายเงินเพื่อตรวจสอบชิ้นส่วนต้นแบบในอุตสาหกรรมการบินและอวกาศเป็นการสิ้นเปลือง การละเลยการตรวจสอบชิ้นส่วนทางการแพทย์เป็นการกระทำที่ประมาท
การตรวจสอบสี่ระดับ
- ภาพประกอบเท่านั้น is ต้นทุนต่ำที่สุด ตรวจสอบรอยขีดข่วนหรือรอยบุ๋มที่เห็นได้ชัด ไม่มีการวัดขนาด รวดเร็ว ราคาถูก เสี่ยง เหมาะสำหรับสิ่งที่ไม่สำคัญมากนัก
- จุด ตรวจสอบ at โดยทั่วไปแล้ว การสุ่มตัวอย่าง 10 เปอร์เซ็นต์ถือเป็นมาตรฐานสำหรับการผลิตส่วนใหญ่ โรงงานจะสุ่มชิ้นส่วนหนึ่งชิ้นจากทุกๆ 10 ชิ้น ตรวจสอบคุณสมบัติที่สำคัญ และถือว่าชิ้นส่วนที่เหลืออยู่ในสภาพดี วิธีนี้ช่วยตรวจจับปัญหาใหญ่ๆ ได้โดยไม่ทำให้สายการผลิตช้าลง
- 100% การตรวจสอบทำให้ต้นทุนชิ้นส่วนเพิ่มขึ้น 30% ถึง 50% ชิ้นส่วนทุกชิ้นจะถูกวัด ทุกมิติจะถูกตรวจสอบ ช้าลง แพงขึ้น ความเสี่ยงต่ำลง ใช้เมื่อชิ้นส่วนที่ชำรุดทำให้เกิดปัญหาใหญ่
- CMM พร้อมอุปกรณ์ครบครัน เอกสาร เพิ่ม หนึ่งร้อยถึงสองร้อยเปอร์เซ็นต์ของต้นทุน เครื่องวัดพิกัดจะสแกนทุกคุณลักษณะ สร้างรายงาน บันทึกข้อมูล ซึ่งเป็นส่วนหนึ่งของบันทึกถาวร สำหรับหน่วยงานกำกับดูแลและผู้ตรวจสอบบัญชี
เลือกคุณภาพให้เหมาะสมกับการใช้งาน
ชิ้นส่วนสำหรับอุตสาหกรรมการบินและอวกาศและการแพทย์ต้องการรายงาน CMM ที่ครบถ้วนสมบูรณ์ หน่วยงานกำกับดูแลคาดหวังรายงานเหล่านี้ และหากเกิดความผิดพลาดจะนำไปสู่การฟ้องร้อง จ่ายเงินเพื่อความมั่นใจดีกว่า
ต้นแบบของเล่นต้องการการตรวจสอบด้วยสายตาเท่านั้น ขอบที่ไม่เรียบร้อยบนต้นแบบไม่ได้ทำอันตรายใคร ประหยัดเงินได้
ชิ้นส่วนอุปกรณ์อุตสาหกรรมอยู่ตรงกลางระหว่างการตรวจสอบทั่วไปและการตรวจสอบแบบสุ่ม การตรวจสอบแบบสุ่มมักจะเพียงพอแล้ว ถามว่าจะเกิดอะไรขึ้นหากชิ้นส่วนที่ชำรุดหลุดรอดไปได้ แผงที่มีรอยขีดข่วนนั้นไม่เป็นไร แต่เพลาที่หักนั้นไม่ควรทำ ปรับระดับการตรวจสอบให้เหมาะสมกับผลที่ตามมาของความเสียหาย
แผนปฏิบัติการ 5 ขั้นตอนของคุณเพื่อลดต้นทุนชิ้นส่วนสั่งทำพิเศษในวันนี้
ทำตามขั้นตอนทั้งห้าข้อนี้ก่อนส่งแบบร่างครั้งต่อไปเพื่อขอใบเสนอราคา ราคาจะลดลง และชิ้นส่วนก็จะยังคงใช้งานได้
-
ลดค่าความคลาดเคลื่อนที่ไม่จำเป็นทั้งหมดลง
ขนาดส่วนใหญ่ไม่จำเป็นต้องแน่นมาก คนส่วนใหญ่มักขันให้แน่นเพราะเป็นนิสัย ลองดูภาพวาด หาตัวเลขทุกตัวที่มีค่าบวกหรือลบ 0.01 ถามตัวเองว่าค่านี้ถูกต้องหรือไม่ เปลี่ยนให้เป็นบวกหรือลบ 0.1 เครื่องจักรจะปรับค่านี้ได้ง่ายๆ
-
เพิ่มการลบมุมโค้งมนให้กับมุมด้านในทั้งหมด (ใช้ขนาดเครื่องมือมาตรฐาน)
หัวกัดมีรูปทรงกลม ออกแบบให้มีรูปทรงแบบนั้น ใส่รัศมีที่ทุกมุมให้ตรงกับขนาดมาตรฐานของเครื่องมือ สามมิลลิเมตร หกมิลลิเมตร สิบมิลลิเมตร หมดปัญหาเรื่องมุมแหลมคมด้านใน และไม่ต้องเสียค่าใช้จ่ายกับเครื่อง EDM อีกต่อไป
-
รวมชิ้นส่วนหลายชิ้นเข้าไว้ในคำสั่งซื้อชุดเดียว
ชิ้นส่วนเดียวก็คุ้มค่ากับการติดตั้งทั้งหมด สิบชิ้นส่วนช่วยกระจายค่าใช้จ่าย ร้อยชิ้นส่วนทำให้ราคาถูกลง รวมชิ้นส่วนสำหรับโครงการเดียว เพิ่มชิ้นส่วนสำรองในคำสั่งซื้อ หาคนอื่นที่ต้องการงานที่คล้ายกัน ชิ้นส่วนเพิ่มเติมแต่ละชิ้นจะช่วยลดต้นทุนเฉลี่ยลง
-
เปลี่ยนไปใช้ความหนาของวัสดุแบบมาตรฐาน
ขนาดมาตรฐานมีไว้เพื่อเหตุผลบางอย่าง เช่น แผ่นเหล็กหนา 3 มิลลิเมตร แท่งเหล็กหนา 12 มิลลิเมตร ควรใช้ขนาดที่ผู้จัดจำหน่ายมีจำหน่าย หลีกเลี่ยงความหนาที่กำหนดเอง แทบไม่มีใครสต็อกขนาด 3.2 มิลลิเมตร ทุกคนสต็อกขนาด 3.0 มิลลิเมตร
-
ถามโรงงานของคุณว่า “ส่วนประกอบไหนในแบบร่างของฉันที่แพงที่สุด?”
ช่างกลึงจะชี้ไปที่บางสิ่งบางอย่าง รูที่ลึก มุมที่แหลมคม ความคลาดเคลื่อนที่แคบมาก หรือพื้นผิวที่ไม่เรียบ จากนั้นก็เปลี่ยนคุณลักษณะนั้น ทำให้มันง่ายขึ้น หรือเอาออกไปเลย ส่วนประกอบอื่นๆ ยังคงเหมือนเดิม ราคาจึงลดลง
ค้นพบ NOBLE—พันธมิตรของคุณใน เครื่องจักรกลซีเอ็นซีที่มีความแม่นยำ
ความสามารถในการประมวลผลหลักของเรา
CNC Machining (3 แกน, 4 แกน, 5 แกน)
การกัดขึ้นรูปสามแกนเหมาะสำหรับชิ้นส่วนแบนราบ ต้นแบบอย่างง่าย และรูปทรงเรขาคณิตพื้นฐาน เครื่องมือจะเคลื่อนที่ในแกน X, Y และ Z ซึ่งเพียงพอสำหรับงานส่วนใหญ่
ระบบการกำหนดตำแหน่งแบบสี่แกนเพิ่มแกนหมุนเข้ามา ทำให้ชิ้นงานมีรูหรือคุณสมบัติเพิ่มเติมบนหลายด้าน ไม่จำเป็นต้องปรับตำแหน่งชิ้นงานด้วยมือ และไม่มีข้อผิดพลาดในการจัดแนว
การตัดเฉือนพร้อมกันห้าแกนสามารถจัดการกับรูปทรงที่ซับซ้อน ร่องลึก และรูปทรงอินทรีย์ได้ ตั้งค่าเพียงครั้งเดียว ใช้ระบบพิกัดเดียว ให้ความแม่นยำสูงสำหรับชิ้นส่วนที่ยากต่อการทำงาน
CNC Turning (เครื่องมือสวิสและเครื่องมือแบบเรียลไทม์)
ชิ้นส่วนทรงกระบอกที่มีความแม่นยำสูง เพลา หมุด บูช แหวน เครื่องจักรสวิสสำหรับชิ้นส่วนยาวและบาง เครื่องมือแบบเคลื่อนที่ได้สำหรับการกัดขึ้นรูปชิ้นส่วนทรงกลมโดยไม่ต้องออกจากเครื่องกลึง
จากต้นแบบสู่ปริมาณการผลิต
รับผลิตชิ้นงานจำนวนน้อย ตั้งแต่ 1 ถึง 100 ชิ้น ส่งมอบงานได้รวดเร็ว ลงทุนด้านเครื่องมือเพียงเล็กน้อย เหมาะสำหรับการทดสอบหรือการผลิตจำนวนน้อย
เหมาะสำหรับงานผลิตปริมาณปานกลาง ตั้งแต่หนึ่งร้อยถึงห้าพันชิ้น มีการจัดวางชิ้นงานอย่างเหมาะสม ราคาต่อหน่วยแข่งขันได้ ต้นทุนการตั้งค่ากระจายตัวได้ดี
การผลิตปริมาณมากรองรับชิ้นส่วนมากกว่าห้าพันชิ้น มีหน่วยงานเฉพาะด้าน การจัดส่งแบบทันเวลาพอดี ราคาต่อชิ้นลดลงอย่างมาก
เหตุผลที่ลูกค้าเลือก NOBLE
ไม่มีการโกงราคาราคารวมค่าติดตั้ง ค่าวัสดุ และค่าใช้จ่ายในการดำเนินการเพิ่มเติมแล้ว ไม่มีค่าใช้จ่ายแอบแฝงเมื่อได้รับใบแจ้งหนี้
บริการตรวจสอบแบบร่าง DFM ฟรีเราตรวจสอบแบบร่างทุกฉบับก่อนเสนอราคา แจ้งรายละเอียดที่มีค่าใช้จ่ายสูง เช่น มุมภายในที่แหลมคม หรือค่าความคลาดเคลื่อนที่ไม่สมจริง ลูกค้าสามารถประหยัดค่าใช้จ่ายได้ถึง 30-50% จากการตรวจสอบนี้เพียงอย่างเดียว
ระยะเวลาดำเนินการโปร่งใสบริการเร่งด่วนภายใน 3-5 วัน บริการปกติภายใน 10-15 วันทำการ เราจะแจ้งให้ทราบถึงความล่าช้าก่อนที่จะเกิดขึ้น ไม่มีข้อแก้ตัวใดๆ ทั้งสิ้น
ฝ่ายสนับสนุนด้านวิศวกรรมจากสหรัฐอเมริกาวิศวกรแอปพลิเคชันของเราพูดภาษาอังกฤษได้ พวกเขาทำงานในช่วงเวลาทำการปกติ คำถามของคุณจะได้รับคำตอบอย่างรวดเร็ว
ข้อตกลงรักษาความลับ (NDA) เป็นมาตรฐานเราจะลงนามในข้อตกลงรักษาความลับของลูกค้าก่อนที่จะรับไฟล์ใดๆ ทรัพย์สินทางปัญญาของพวกเขาจะได้รับการดูแลเสมือนเป็นของเราเอง ห้ามแบ่งปัน ห้ามรั่วไหล ไม่มีข้อยกเว้น
คำถามที่พบบ่อย
เหตุใดการผลิตด้วยเครื่อง CNC จึงมีราคาแพงสำหรับปริมาณน้อย?
เวลาในการตั้งค่าเครื่องจักรนั้นกินงบประมาณไปมาก เครื่องจักรจะไม่ได้ใช้งานในขณะที่คนงานกำลังโหลดเครื่องมือ หาค่าชดเชย และทดสอบโปรแกรม เวลาเหล่านั้นจะถูกคิดค่าใช้จ่าย หากผลิตชิ้นส่วนห้าสิบชิ้นขึ้นไป เวลาในการตั้งค่าก็จะกระจายออกไป
ฉันสามารถขอรับใบเสนอราคาฟรีก่อนที่จะออกแบบชิ้นส่วนทั้งหมดได้หรือไม่?
ใช่ค่ะ ส่งแบบร่างคร่าวๆ มาได้เลยค่ะ ส่งไฟล์ STEP มาด้วยก็ได้ค่ะ NOBLE ให้บริการประเมินราคาฟรี ราคาที่เสนอมานั้นไม่ผูกมัดนะคะ เป็นเพียงราคาโดยประมาณก่อนที่จะต้องเสียเวลาหลายชั่วโมงในการเขียนแบบรายละเอียดค่ะ
การผลิตในต่างประเทศถูกกว่าเสมอไปหรือไม่?
ไม่ สำหรับปริมาณการผลิตต่ำกว่าห้าร้อยชิ้น โรงงานในประเทศมักจะได้เปรียบ เมื่อรวมค่าขนส่ง ภาษีศุลกากร และระยะเวลารอคอยแล้ว ข้อได้เปรียบของโรงงานต่างประเทศก็จะหายไป แต่สำหรับปริมาณการผลิตจำนวนมากในระดับหลายพันชิ้น การคำนวณก็จะเปลี่ยนไป
การตรวจสอบชิ้นงานตัวอย่างครั้งแรก (FAI) คืออะไร และฉันจำเป็นต้องได้รับการตรวจสอบหรือไม่?
FAI (First-Acute Imperact) คือรายงานการวัดอย่างละเอียดเกี่ยวกับชิ้นส่วนแรกของเครื่องจักร เป็นการพิสูจน์ว่าทุกมิติเป็นไปตามแบบ ควรจ่ายค่าใช้จ่ายสำหรับรายงานนี้ในการผลิตล็อตแรก เพราะจะช่วยตรวจจับปัญหาได้ก่อนที่จะผลิตชิ้นส่วนที่ไม่ได้มาตรฐานเป็นพันๆ ชิ้น สำหรับชิ้นส่วนต้นแบบ ไม่จำเป็นต้องมีการรับรอง เพราะชิ้นส่วนต้นแบบก็คือชิ้นส่วนทดสอบอยู่แล้ว






