
ความหมายของ เครื่องจักรกลซีเอ็นซีปริมาณสูง?
การตัดเฉือนด้วยเครื่อง CNCปริมาณมากหมายถึง การตัดและขึ้นรูปวัสดุ เช่น โลหะและพลาสติกโดยอัตโนมัติ มีความแม่นยำสูง และมีประสิทธิภาพสูง โดยใช้เครื่องมือเครื่องจักรควบคุมด้วยระบบคอมพิวเตอร์ (CNC) เพื่อผลิตชิ้นส่วนที่เหมือนกันในปริมาณมาก
การผลิตชิ้นงานด้วยเครื่อง CNC ในปริมาณมากนั้น อาศัยอุปกรณ์อัตโนมัติ โปรแกรมการตัดเฉือนที่ได้รับการปรับให้เหมาะสม อุปกรณ์จับยึดชิ้นงานเฉพาะทาง และการจัดการการผลิตอย่างเป็นระบบ เพื่อให้ได้ต้นทุนต่อหน่วยต่ำที่สุด ความเร็วในการผลิตสูงสุด และคุณภาพที่เสถียรที่สุด
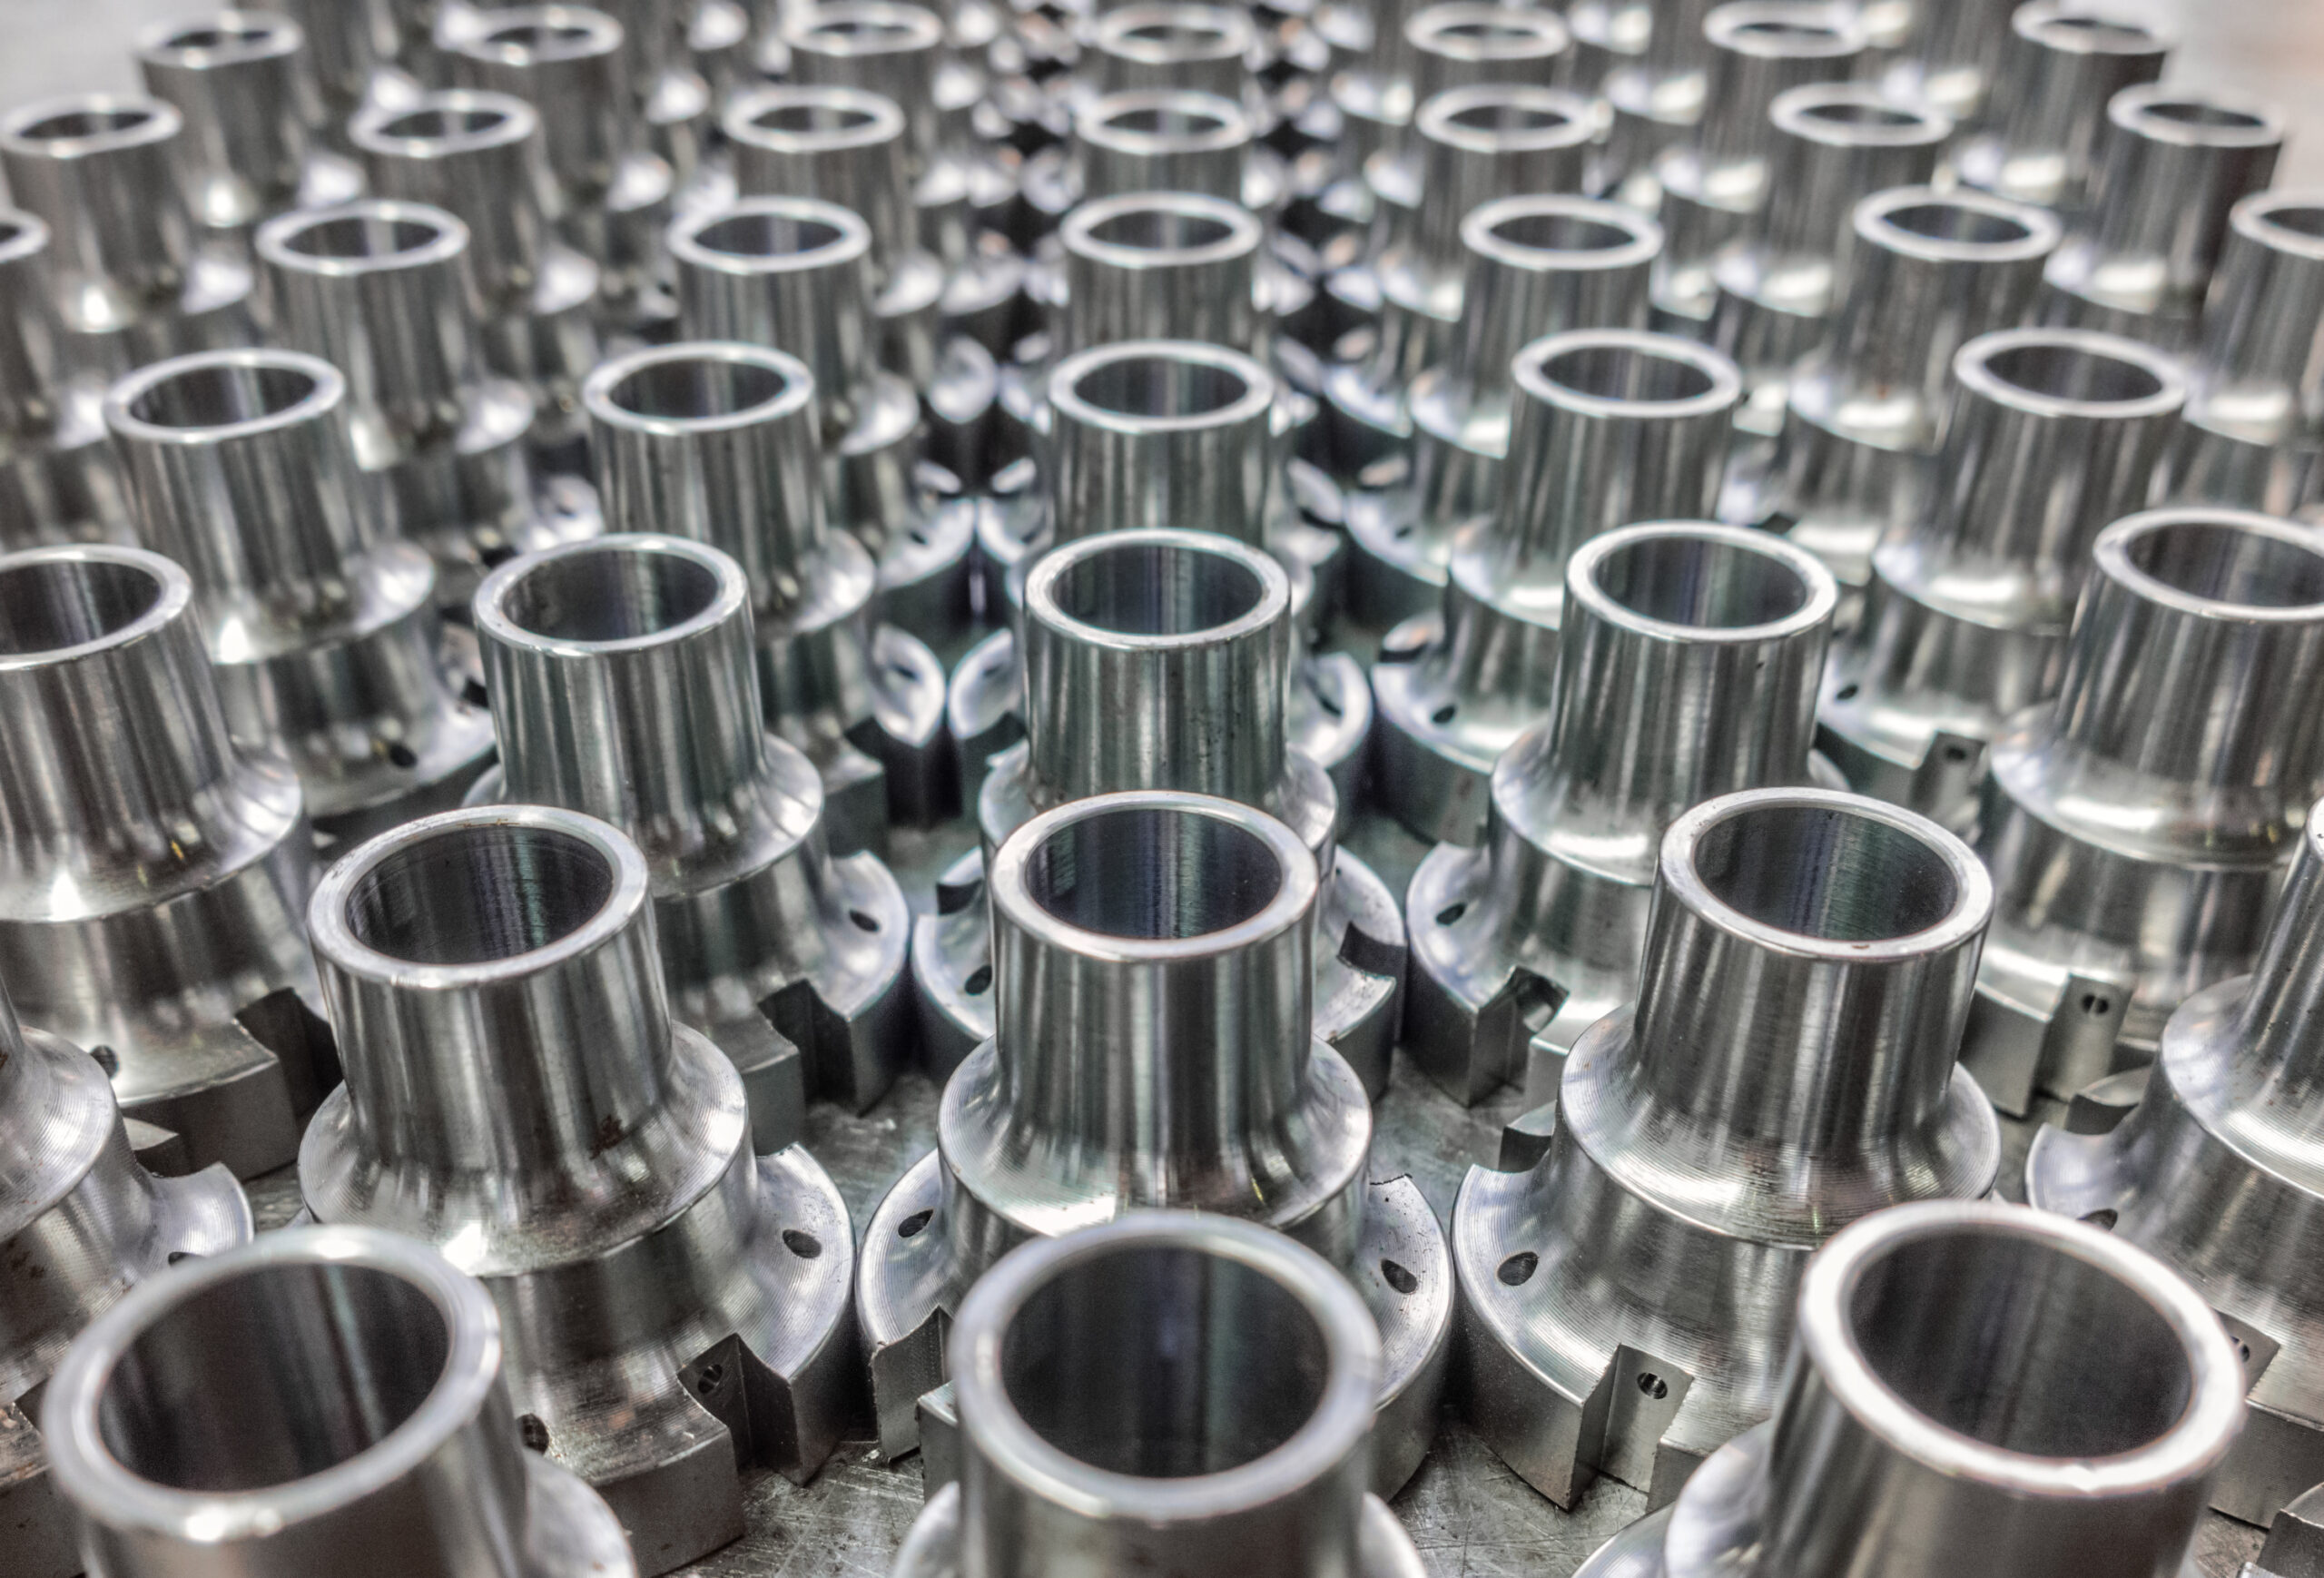
การเลือกใช้วัสดุสำหรับชิ้นส่วนที่ขึ้นรูปด้วยเครื่อง CNC ในปริมาณมาก
อลูมิเนียม
โลหะผสมอะลูมิเนียมจัดอยู่ในกลุ่มวัสดุที่ใช้กันอย่างแพร่หลายที่สุดสำหรับการขึ้นรูปโลหะปริมาณมาก โดยเฉพาะเกรดเช่น 6061 และ 7075 เนื่องจากมีคุณสมบัติที่เหมาะสม คือ น้ำหนักเบาและความแข็งแรงปานกลาง ควบคู่ไปกับความสามารถในการขึ้นรูปที่ดีเยี่ยม ส่งผลให้สามารถตัดได้เร็วและลดการสึกหรอของเครื่องมือ ซึ่งช่วยเพิ่มประสิทธิภาพการผลิตอย่างมากในขณะที่ลดต้นทุนต่อหน่วยลง
สแตนเลส สตีล
เหล็กกล้าไร้สนิมออสเทนิติก 304 และ 316 ได้รับเลือกใช้เนื่องจากมีคุณสมบัติเด่นด้านความต้านทานการกัดกร่อน ความแข็งแรง และความทนทาน แม้ว่าการขึ้นรูปด้วยเครื่องจักรจะยากกว่าอะลูมิเนียม ทำให้ต้องใช้เครื่องมือตัดและพารามิเตอร์การขึ้นรูปที่เข้มงวดกว่า แต่ก็ยังคงเป็นวัสดุที่ขาดไม่ได้ในอุตสาหกรรมที่ต้องการความต้านทานการกัดกร่อนและสุขอนามัยที่ดี เช่น อุปกรณ์ทางการแพทย์ อุปกรณ์แปรรูปอาหาร และชิ้นส่วนโรงงานเคมี
เหล็กกล้าคาร์บอน
เหล็กกล้าคาร์บอน เช่น 1018 และ 1045 มีคุณสมบัติเด่นคือมีความแข็งแรงสูง เหนียวแน่น และต้นทุนต่ำ จึงเป็นตัวเลือกที่นิยมใช้ในการผลิตชิ้นส่วนโครงสร้างจำนวนมาก
เหล็กกล้าคาร์บอนสามารถขึ้นรูปได้ง่ายและสามารถเพิ่มความแข็งได้อีกด้วยการอบชุบความร้อน นิยมใช้ในการผลิตเฟือง เพลา สลักเกลียว และโครงสร้างทางกลต่างๆ โดยมีการใช้งานอย่างกว้างขวางในอุตสาหกรรมยานยนต์และอุปกรณ์อุตสาหกรรม
ทองเหลือง
โลหะผสมทองเหลือง (เช่น C360) มีชื่อเสียงในด้านความสามารถในการขึ้นรูปที่ดีเยี่ยม จนได้รับการขนานนามว่า 'ทองเหลืองตัดง่าย' ในระหว่างการขึ้นรูป โลหะผสมเหล่านี้แสดงคุณสมบัติการแตกตัวของเศษที่ดีเยี่ยม ทำให้ได้ผิวงานที่เรียบเนียนและมีความแม่นยำสูง พร้อมทั้งยืดอายุการใช้งานของเครื่องมือได้อีกด้วย
ทองเหลืองมักถูกนำมาใช้ในชิ้นส่วนที่ต้องการความแม่นยำ การนำไฟฟ้า ความต้านทานการกัดกร่อน และแรงเสียดทานต่ำ เช่น วาล์ว ข้อต่อท่อ ตัวเชื่อมต่ออิเล็กทรอนิกส์ และตัวล็อค
พลาสติก
พลาสติก เช่น ไนลอน, POM (อะซีทัล) และ ABS วัสดุเหล่านี้มีคุณสมบัติเป็นฉนวน น้ำหนักเบา ทนต่อสารเคมี และไม่จำเป็นต้องใช้สารหล่อเย็นในระหว่างการตัดเฉือน ทำให้ได้ชิ้นงานที่สะอาดเป็นพิเศษ
พลาสติกวิศวกรรมสามารถขึ้นรูปได้ง่ายด้วยความเร็วสูง ทำให้เหมาะสำหรับการผลิตชิ้นส่วนโครงสร้างที่มีน้ำหนักเบา ชิ้นส่วนฉนวน ตลับลูกปืน และตัวเรือนต่างๆ มีการใช้งานอย่างแพร่หลายในอุตสาหกรรมอิเล็กทรอนิกส์สำหรับผู้บริโภคจำนวนมาก และชิ้นส่วนภายในรถยนต์
ไทเทเนียม
โลหะผสมไทเทเนียม เช่น Ti-6Al-4V แม้จะมีต้นทุนวัสดุสูงและมีความท้าทายในการขึ้นรูปอย่างมาก แต่ก็ยังคงเป็นวัสดุที่ขาดไม่ได้ เนื่องจากมีอัตราส่วนความแข็งแรงต่อน้ำหนักสูงเป็นพิเศษ ทนต่อการกัดกร่อนได้ดีเยี่ยม และเข้ากันได้กับสิ่งมีชีวิต
การขึ้นรูปโลหะผสมไทเทเนียมในปริมาณมากจำเป็นต้องใช้อุปกรณ์และกระบวนการเฉพาะทาง ซึ่งส่วนใหญ่ใช้ในงานระดับสูง เช่น ชิ้นส่วนเครื่องยนต์อากาศยาน ชิ้นส่วนรถแข่งสมรรถสูง และอุปกรณ์ปลูกถ่ายทางการแพทย์
ผลกระทบของการตัดเฉือนด้วยเครื่อง CNC หลายแกนต่อประสิทธิภาพการผลิตปริมาณมาก
ลดขั้นตอนการติดตั้งอุปกรณ์ยึด
การขึ้นรูปชิ้นส่วนที่ซับซ้อนด้วยเครื่องจักร 3 แกนแบบดั้งเดิม มักต้องมีการปรับตำแหน่งชิ้นงานหลายครั้งเพื่อขึ้นรูปด้านต่างๆ ในขณะที่เครื่องจักรหลายแกนสามารถขึ้นรูปชิ้นงานได้เกือบทุกขั้นตอน ยกเว้นพื้นผิวฐาน ในการตั้งค่าเพียงครั้งเดียว สำหรับการผลิตในปริมาณมาก การประหยัดเวลาดังกล่าวจะเพิ่มขึ้นอย่างมาก ซึ่งส่งผลโดยตรงต่อประสิทธิภาพการผลิตโดยรวมของสายการผลิต
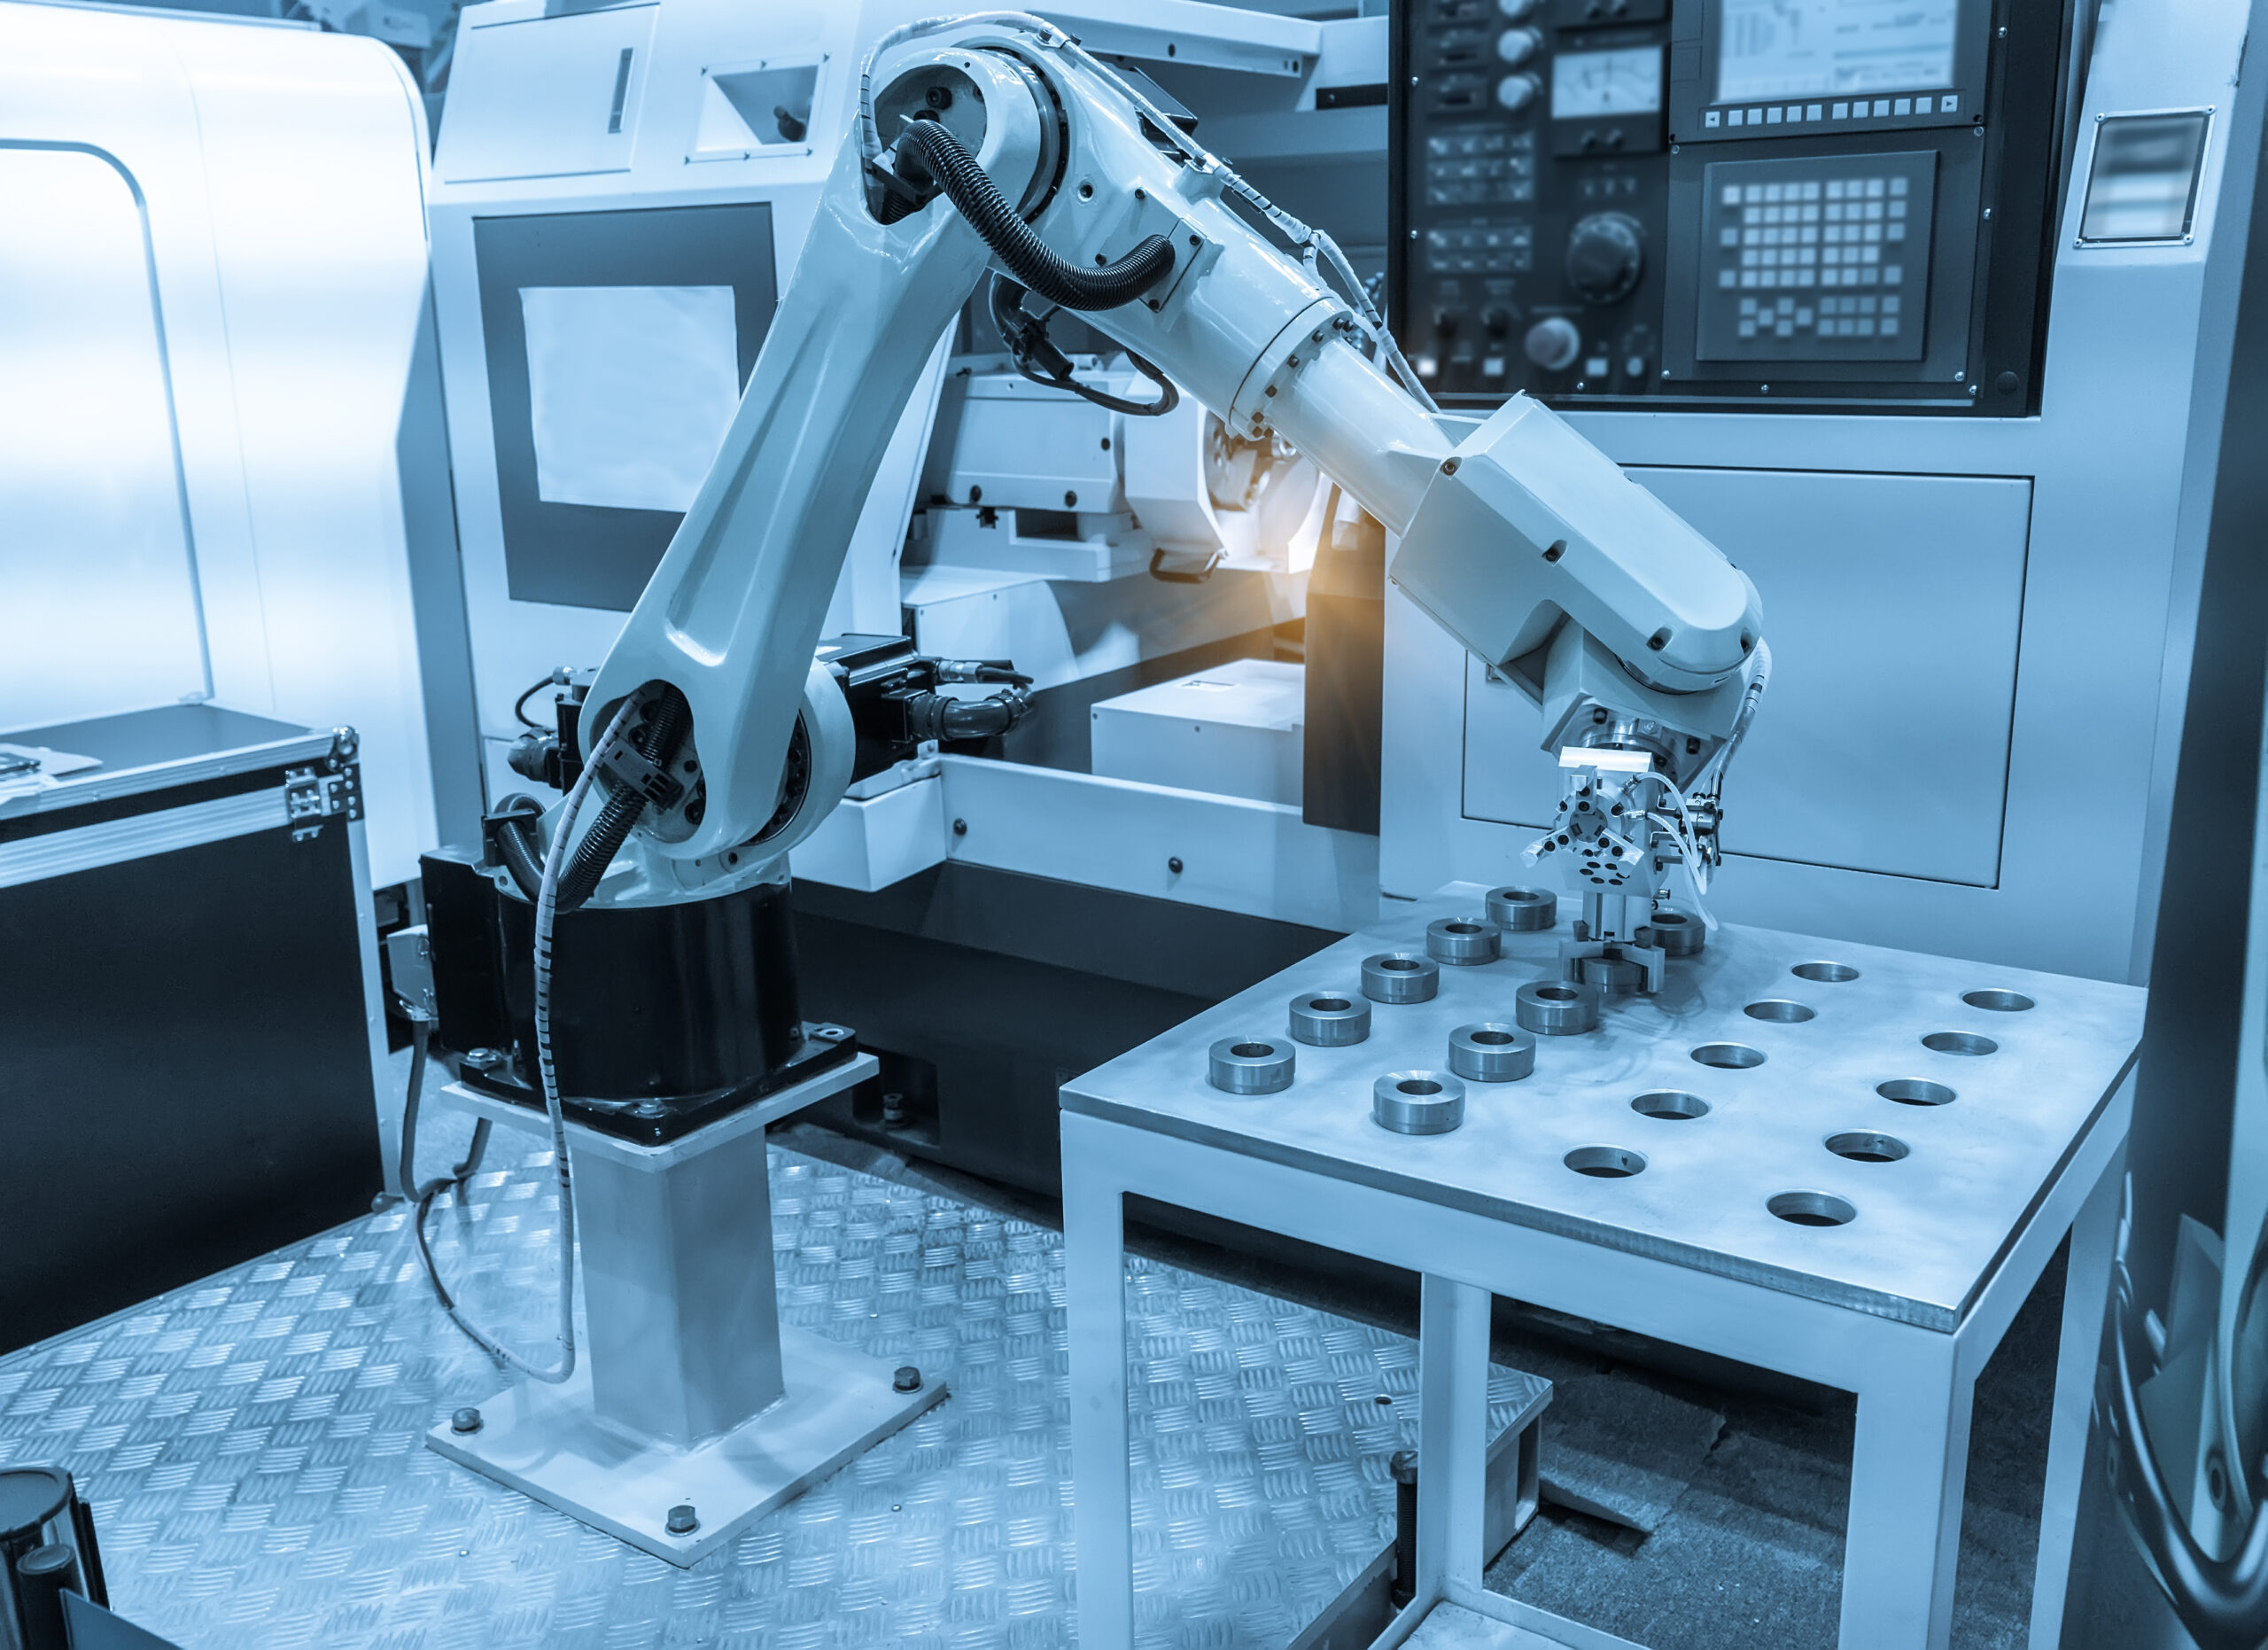
การเพิ่มประสิทธิภาพเงื่อนไขการตัด
การกลึงหลายแกนใช้หัวหมุนหรือโต๊ะหมุนเพื่อวางตำแหน่งเครื่องมือตัดในมุมที่เหมาะสมที่สุดเมื่อเทียบกับชิ้นงาน ทำให้สามารถกลึงโพรงลึก พื้นผิวเอียง และพื้นผิวโค้งที่ซับซ้อนได้ ซึ่งเป็นพื้นที่ที่ไม่สามารถกลึงได้ด้วยเครื่องมือกลึงสามแกน หรือต้องใช้เครื่องมือพิเศษ
การตัดเฉือนแบบหลายแกนสามารถใช้ด้านข้างของเครื่องมือแทนคมตัดในการตัด หรือรักษาองศาที่เหมาะสมที่สุดระหว่างแกนของเครื่องมือกับพื้นผิวที่ทำการตัดเฉือนได้เสมอ ซึ่งจะช่วยเพิ่มพื้นที่สัมผัสในการตัดและปรับปรุงอัตราการกำจัดวัสดุได้อย่างมีประสิทธิภาพ
ในการผลิตจำนวนมาก การลดระยะเวลาการเปลี่ยนเครื่องมือและการรักษาระดับต้นทุนเครื่องมือให้คงที่ จะส่งผลโดยตรงต่อประสิทธิภาพโดยรวมของอุปกรณ์และการควบคุมต้นทุนการผลิตได้ดียิ่งขึ้น

ปรับปรุงพื้นผิวให้ดีขึ้น
การกลึงหลายแกนช่วยให้ปลายดอกกัดทรงกลมหลีกเลี่ยงจุดต่ำสุดของความเร็วเชิงเส้นภายในโซนการกลึงได้โดยการปรับมุมของเครื่องมืออย่างต่อเนื่อง これにより、フィントのフィントのフィントが実現します。 ส่งผลให้ชิ้นส่วนจำนวนมากตรงตามข้อกำหนดเมื่อเสร็จสิ้นในเครื่องจักรกลซีเอ็นซี โดยไม่จำเป็นต้องขัดเงาด้วยมือหรือการเจียรแบบพิเศษเพิ่มเติมในภายหลัง
ลดความซับซ้อนของการออกแบบอุปกรณ์ติดตั้ง
เนื่องจากชิ้นงานต้องการเพียงขั้นตอนการจับยึดเพียงครั้งเดียว การออกแบบอุปกรณ์จับยึดจึงสามารถลดความซับซ้อนลงได้อย่างมาก โดยทั่วไปแล้วอาจต้องการเพียงแผ่นฐานหรือปากกาจับชิ้นงานแบบง่ายๆ เท่านั้น ซึ่งไม่เพียงแต่จะช่วยลดต้นทุนเครื่องมือต่อชุดการผลิตเท่านั้น แต่ยังช่วยให้กระบวนการจับยึดชิ้นงานของผู้ปฏิบัติงานคล่องตัวขึ้น ลดเวลาหยุดทำงานที่เกิดจากการปรับแต่งอุปกรณ์จับยึดที่ซับซ้อนอีกด้วย
การเปรียบเทียบการผลิตชิ้นงานด้วยเครื่อง CNC ปริมาณมากกับการผลิตต้นแบบปริมาณน้อย
| แง่มุม | เครื่องจักรกลซีเอ็นซีปริมาณสูง | การสร้างต้นแบบปริมาณน้อย |
| การเน้นต้นทุน | ต้นทุนต่อหน่วยต่ำลงเนื่องจากการประหยัดจากขนาดการผลิต | ต้นทุนต่อหน่วยที่สูงขึ้นเล็กน้อยนั้นยอมรับได้สำหรับความเร็วและความยืดหยุ่น |
| ปริมาณการผลิต | ชิ้นส่วนที่เหมือนกันหลายพันถึงหลายล้านชิ้น | ชิ้นส่วนจำนวนไม่กี่ชิ้นไปจนถึงหลายร้อยชิ้น ซึ่งมักจะแตกต่างกันไป |
| การเพิ่มประสิทธิภาพกระบวนการ | กระบวนการคงที่ที่ได้รับการปรับแต่งอย่างสูงเพื่อความเร็วสูงสุดและลดของเสียให้น้อยที่สุด | กระบวนการที่ยืดหยุ่นและปรับเปลี่ยนได้สำหรับการเปลี่ยนแปลงแบบวนซ้ำ |
| เครื่องมือและการติดตั้ง | การลงทุนล่วงหน้าจำนวนมากในเครื่องมือเฉพาะทางและระบบอัตโนมัติ | การติดตั้งอุปกรณ์ทำได้ง่ายและรวดเร็ว โดยมักใช้เครื่องมือมาตรฐานและอุปกรณ์จับยึดแบบเปลี่ยนเร็ว |
| ระยะเวลาในการ | การตั้งค่าเริ่มต้นอาจใช้เวลานานกว่า แต่เมื่อเริ่มทำงานแล้ว เวลาในการผลิตต่อชิ้นจะเร็วมาก | ระยะเวลานำส่งเริ่มต้นสั้นมาก แต่เวลาในการผลิตต่อชิ้นจะช้าลง |
กระบวนการและอุปกรณ์
- การสร้างต้นแบบในปริมาณน้อย: กระบวนการมีความยืดหยุ่น โดยทั่วไปจะใช้อุปกรณ์อเนกประสงค์ การดำเนินงานอาจถูกทำให้ง่ายขึ้น โดยลดประสิทธิภาพบางส่วนเพื่อแลกกับความเร็ว การเลือกใช้วัสดุอาจใช้ทางเลือกที่สามารถขึ้นรูปได้ง่าย
- การผลิตในปริมาณมาก: กระบวนการต่างๆ ได้รับการปรับให้เหมาะสมและกำหนดไว้อย่างตายตัว โดยใช้เครื่องมืออัตโนมัติเฉพาะทางและเครื่องมือที่ออกแบบมาโดยเฉพาะ การดำเนินงานได้รับการออกแบบอย่างพิถีพิถันเพื่อลดเวลาในการผลิตต่อหน่วยลงหลายวินาที ซึ่งอาจรวมถึงการบูรณาการหลายกระบวนการเข้าด้วยกัน การเลือกใช้วัสดุได้รับการกำหนดไว้อย่างเคร่งครัดและตายตัว
โครงสร้างต้นทุน
- การสร้างต้นแบบในปริมาณน้อย: ต้นทุนส่วนใหญ่มาจากค่าใช้จ่ายด้านวิศวกรรมแบบครั้งเดียว เช่น การเขียนโปรแกรม การเตรียมกระบวนการ และเวลาในการตั้งค่า ต้นทุนการผลิตต่อหน่วยสูง แต่ค่าใช้จ่ายโดยรวมยังคงต่ำเนื่องจากปริมาณการผลิตต่ำ และมีการคิดราคาเพิ่มสำหรับความเร็วในการผลิต
- การผลิตในปริมาณมากต้นทุนส่วนใหญ่มาจากค่าใช้จ่ายส่วนเพิ่ม ได้แก่ วัสดุ ค่าแรง ค่าเครื่องมือ และพลังงานที่ใช้ต่อชิ้นส่วน การลงทุนเริ่มต้นจำนวนมากเป็นสิ่งจำเป็นสำหรับการพัฒนาเครื่องมือและกระบวนการผลิต แต่การประหยัดจากขนาดจะกระจายต้นทุนเหล่านี้ไปในชิ้นส่วนหลายพันชิ้น ทำให้ต้นทุนต่อหน่วยลดลงจนอยู่ในระดับต่ำสุด
วิธีการควบคุมคุณภาพ
- การสร้างต้นแบบในปริมาณน้อย: การควบคุมคุณภาพนั้นครอบคลุมและใช้แรงงานคนเป็นหลัก โดยปกติจะทำการตรวจสอบทุกขนาดในชิ้นงานตัวอย่างแรกหรือแต่ละชิ้น เพื่อให้แน่ใจว่าสอดคล้องกับเจตนารมณ์ของการออกแบบ โดยเน้นที่การ "ทำให้ถูกต้อง"
- การผลิตในปริมาณมาก: การควบคุมคุณภาพเป็นไปในเชิงสถิติและเป็นระบบอัตโนมัติ โดยอาศัยการควบคุมกระบวนการอย่างเข้มงวด (SPC) เพื่อให้มั่นใจถึงความสม่ำเสมอในทุกชุดการผลิต ผ่านการสุ่มตัวอย่างอย่างสม่ำเสมอและการตรวจสอบอัตโนมัติในสายการผลิต โดยเน้นที่หลักการ "ทำแบบเดียวกันทุกครั้ง"
ห่วงโซ่อุปทาน
- การสร้างต้นแบบแบบชุดเล็ก: ความสัมพันธ์ในห่วงโซ่อุปทานมีความยืดหยุ่น โดยทั่วไปเกี่ยวข้องกับการทำงานร่วมกันโดยตรงระหว่างวิศวกรออกแบบและโรงงานต้นแบบที่คล่องตัวหรือโรงงานผลิตแบบครบวงจร โดยให้ความสำคัญกับการตอบสนองอย่างรวดเร็ว
- การผลิตในปริมาณมาก: ความสัมพันธ์ในห่วงโซ่อุปทานมีความเข้มงวดและยั่งยืน ครอบคลุมถึงการตรวจสอบซัพพลายเออร์อย่างเข้มงวด การผลิตตามสัญญา ข้อตกลงระยะยาว และการวางแผนโลจิสติกส์ที่ซับซ้อน โดยให้ความสำคัญกับเสถียรภาพและความน่าเชื่อถือเป็นอันดับแรก
เคล็ดลับการออกแบบเพื่อการผลิตสำหรับโครงการ CNC ปริมาณมาก
การเพิ่มประสิทธิภาพการออกแบบ
นักออกแบบต้องทำงานร่วมกับวิศวกรกระบวนการอย่างใกล้ชิดเพื่อให้แน่ใจว่าการออกแบบชิ้นส่วนนั้นสามารถขึ้นรูปได้ง่ายที่สุดเท่าที่จะเป็นไปได้ ในขณะเดียวกันก็ต้องตรงตามข้อกำหนดด้านการใช้งานด้วย ซึ่งหมายถึงการหลีกเลี่ยงคุณลักษณะต่างๆ เช่น โพรงลึกและมุมภายในเล็กๆ ที่ยากต่อการเข้าถึงของเครื่องมือตัด การออกแบบพื้นผิวอ้างอิงและโครงสร้างที่ช่วยให้จับยึดได้ง่าย การออกแบบที่ปรับให้เหมาะสมกับการผลิตจะช่วยลดรอบการตัดเฉือน ลดการสึกหรอของเครื่องมือ และลดอัตราของเสียโดยตรง
การควบคุมความคลาดเคลื่อนอย่างเข้มงวด
นักออกแบบควรวิเคราะห์ข้อกำหนดด้านการใช้งานอย่างละเอียดถี่ถ้วน โดยใช้ค่าความคลาดเคลื่อนที่จำเป็นเฉพาะกับพื้นผิวที่ประกบกัน พื้นผิวปิดผนึก หรือพื้นผิวประกอบที่สำคัญเท่านั้น
สำหรับขนาดที่ไม่สำคัญ ควรใช้ค่าความคลาดเคลื่อนมาตรฐานที่กว้างกว่า ค่าความคลาดเคลื่อนที่กว้างกว่าจะช่วยให้สามารถใช้พารามิเตอร์การตัดที่เข้มงวดมากขึ้น ลดการสึกหรอของเครื่องมือ ลดเวลาในการตรวจสอบ และเพิ่มอัตราผลผลิต ซึ่งจะช่วยประหยัดต้นทุนได้อย่างมากในทุกขั้นตอนการผลิต
การเลือกใช้วัสดุ
นอกเหนือจากต้นทุนที่แท้จริงของวัสดุแล้ว ยังต้องพิจารณาถึงความสามารถในการขึ้นรูป อัตราการสึกหรอของเครื่องมือ ข้อกำหนดในการอบชุบความร้อน และค่าใช้จ่ายในการปรับสภาพพื้นผิวในภายหลังด้วย
ตัวอย่างเช่น สำหรับชิ้นส่วนโครงสร้าง โลหะผสมอะลูมิเนียมที่ขึ้นรูปได้ง่าย หรือเหล็กกล้าชุบแข็งเฉพาะ อาจคุ้มค่ากว่าวัสดุที่มีความแข็งสูงซึ่งต้องผ่านกระบวนการอบชุบความร้อนเพิ่มเติม ความสม่ำเสมอของวัสดุ ความน่าเชื่อถือในการจัดหา และการตรวจสอบย้อนกลับ ล้วนเป็นปัจจัยสำคัญที่ต้องพิจารณาสำหรับโครงการที่มีปริมาณมาก
ข้อควรพิจารณาในการบูรณาการกระบวนการ
การออกแบบที่มีประสิทธิภาพจะช่วยลดความจำเป็นในการขึ้นรูปชิ้นงานเพิ่มเติม ตัวอย่างเช่น นักออกแบบควรหลีกเลี่ยงการลบคมด้วยมือ ผสานการกัด การเจาะ การตอกเกลียว และการตรวจสอบบางส่วนเข้าไว้ในการทำงานของเครื่อง CNC เพียงครั้งเดียว และวางแผนจุดยึดและข้อกำหนดด้านการนำไฟฟ้าสำหรับการตกแต่งพื้นผิว เช่น การชุบอะโนไดซ์หรือการเคลือบสีฝุ่น การเพิ่มประสิทธิภาพขั้นสูงกว่านั้นคือการรวมชิ้นส่วนหลายชิ้นเข้าเป็นหน่วยเดียว ซึ่งจะช่วยลดต้นทุนการประกอบและลดสินค้าคงคลัง
การวางแผนการควบคุมคุณภาพ
ในขั้นตอนการออกแบบ ต้องคำนึงถึงว่าขนาดของชิ้นส่วนนั้นเอื้อต่อการตรวจสอบที่มีประสิทธิภาพและแม่นยำหรือไม่ ควรหลีกเลี่ยงชิ้นส่วนที่ยากต่อการวัดภายใน หรือชิ้นส่วนที่มีรูปทรงพื้นผิวซับซ้อน
กำหนดเกณฑ์มาตรฐานการตรวจสอบและพื้นที่เข้าถึงที่ชัดเจนสำหรับขนาดที่สำคัญ โดยคำนึงถึงความเป็นไปได้ในการใช้เกจวัดแบบผ่าน/ไม่ผ่าน หรือการตรวจสอบด้วยสายตาอัตโนมัติ การออกแบบที่อำนวยความสะดวกในการตรวจสอบอย่างตรงไปตรงมาเป็นรากฐานสำคัญในการรับประกันคุณภาพที่สม่ำเสมอในการผลิตปริมาณมาก
การประเมินกลยุทธ์การจัดตารางการแข่งขัน
ควรวางแผนระบบจับยึดชิ้นงานตั้งแต่ขั้นตอนการออกแบบ การออกแบบที่เหมาะสมควรมีพื้นผิวอ้างอิงขนาดใหญ่และเรียบ พร้อมพื้นที่จับยึดที่เพียงพอ หรือรูสกรูสำหรับกระบวนการผลิตที่กำหนดไว้ล่วงหน้า ควรพิจารณาใช้ฟิกซ์เจอร์มาตรฐาน หรือออกแบบฟิกซ์เจอร์เฉพาะที่มีประสิทธิภาพสำหรับชิ้นงานหลายชิ้น เพื่อให้สามารถขึ้นรูปชิ้นส่วนหลายชิ้นได้ในขั้นตอนเดียว นี่เป็นหนึ่งในวิธีการหลักในการเพิ่มประสิทธิภาพในการผลิตปริมาณมาก
ความท้าทายและแนวทางแก้ไขที่พบได้ทั่วไปในการผลิตด้วยเครื่อง CNC ปริมาณมาก
การบำรุงรักษาเครื่องจักรและการลงทุน
การซื้อเครื่องจักร CNC ที่มีประสิทธิภาพสูงและเสถียร รวมถึงระบบอัตโนมัติ ต้องใช้เงินลงทุนล่วงหน้าจำนวนมาก ในขณะเดียวกัน เพื่อให้มั่นใจได้ว่าการผลิตจำนวนมากจะไม่หยุดชะงัก จำเป็นต้องนำโปรแกรมการบำรุงรักษาเชิงป้องกันมาใช้ การละเลยการบำรุงรักษาจะทำให้เกิดการหยุดทำงานโดยไม่คาดคิด ซึ่งต้นทุนจะเพิ่มสูงขึ้นอย่างมากในการผลิตปริมาณมาก และอาจหักล้างผลประโยชน์ด้านประสิทธิภาพทั้งหมดได้
กรณีการใช้งานที่เหมาะสม
การผลิตชิ้นส่วนด้วยเครื่อง CNC ในปริมาณมากอาจไม่เหมาะสำหรับชิ้นส่วนทุกชิ้น ความเหมาะสมขึ้นอยู่กับการสร้างสมดุลระหว่างปริมาณการผลิตต่อปีกับความซับซ้อนของชิ้นส่วน โดยจะเหมาะสมที่สุดสำหรับชิ้นส่วนโลหะหรือพลาสติกที่มีความต้องการสูงต่อปี มีรูปทรงเรขาคณิตที่ซับซ้อน และต้องการความแม่นยำสูง เช่น ชิ้นส่วนเครื่องยนต์รถยนต์ ตัวเรือนอุปกรณ์ทางการแพทย์ และกล่องหุ้มอุปกรณ์อิเล็กทรอนิกส์ระดับไฮเอนด์
สำหรับชิ้นส่วนที่เรียบง่ายหรือชิ้นส่วนที่มีปริมาณการผลิตต่ำ วิธีการแบบดั้งเดิม เช่น การปั๊มขึ้นรูปหรือการหล่อ มักจะคุ้มค่ากว่า ดังนั้นจึงควรทำการวิเคราะห์ทางเทคนิคและเศรษฐกิจอย่างละเอียดก่อนเริ่มโครงการ
การประสานงานห่วงโซ่อุปทานและการผลิต
หากวัตถุดิบหรือวัสดุเสริมใด ๆ ขาดแคลน จะส่งผลให้สายการผลิตทั้งหมดหยุดชะงัก ความท้าทายอยู่ที่การรับประกันการจัดหาวัตถุดิบอย่างต่อเนื่องและสม่ำเสมอ ไม่ว่าจะเป็นเหล็กเส้น น้ำหล่อเย็น และวัสดุอื่น ๆ ที่จำเป็นสำหรับการผลิตในปริมาณมาก
ต้องสร้างความร่วมมือเชิงกลยุทธ์กับซัพพลายเออร์ที่น่าเชื่อถือ และต้องนำรูปแบบต่างๆ เช่น การบริหารจัดการสินค้าคงคลังโดยซัพพลายเออร์ มาใช้เพื่อลดผลกระทบจากความผันผวนของตลาด
การประกันคุณภาพในการผลิตแบบเป็นชุด
การสร้างกรอบการประกันคุณภาพอย่างเป็นระบบโดยอาศัยการควบคุมกระบวนการทางสถิติ ซึ่งรวมถึงการกำหนดจุดตรวจสอบการสุ่มตัวอย่างอย่างสม่ำเสมอในขั้นตอนสำคัญของกระบวนการ ควบคู่ไปกับการบูรณาการอุปกรณ์วัดอัตโนมัติแบบเรียลไทม์เพื่อการป้อนกลับและการชดเชยแบบเรียลไทม์
การควบคุมคุณภาพในการผลิตชิ้นส่วนด้วยเครื่อง CNC ปริมาณมาก
การนำการควบคุมกระบวนการทางสถิติมาใช้
แทนที่จะพึ่งพาการตรวจสอบ 100% เพียงอย่างเดียว จะมีการสุ่มวัดขนาดที่สำคัญอย่างสม่ำเสมอและเป็นระบบในระหว่างการผลิต ข้อมูลการวัดจะถูกนำไปพล็อตลงในแผนภูมิควบคุมเพื่อตรวจสอบแนวโน้มแบบเรียลไทม์ของการเปลี่ยนแปลงค่าเฉลี่ยและช่วงค่า
หากข้อมูลมีค่าผันผวนผิดปกติหรือเกินขีดจำกัดที่ควบคุมได้ ระบบจะส่งสัญญาณเตือนทันที เพื่อบ่งชี้ถึงความเบี่ยงเบนของกระบวนการอย่างเป็นระบบ ซึ่งจะช่วยให้สามารถแก้ไขปัญหาได้ก่อนที่ผลผลิตที่ไม่เป็นไปตามมาตรฐานจะสะสมในปริมาณมาก จึงทำให้สามารถควบคุมคุณภาพเชิงป้องกันได้
การตรวจสอบอัตโนมัติ
ก่อนการตัดเฉือน หัววัดจะตรวจจับตำแหน่งชิ้นงานโดยอัตโนมัติและทำการชดเชยจุดกำเนิด ในระหว่างหรือหลังการตัดเฉือน หัววัดจะสุ่มตัวอย่างขนาดที่สำคัญโดยอัตโนมัติ
ข้อมูลการวัดจะถูกส่งกลับไปยังระบบ CNC โดยอัตโนมัติ ซึ่งการเปรียบเทียบกับค่าทางทฤษฎีจะช่วยให้สามารถปรับค่าชดเชยเครื่องมือได้โดยอัตโนมัติแบบเรียลไทม์ ทำให้มั่นใจได้ว่าขนาดจะอยู่ในช่วงความคลาดเคลื่อนที่ยอมรับได้
การตรวจสอบบทความครั้งแรก
ก่อนการผลิตจำนวนมากหรือหลังการปรับเปลี่ยนเครื่องมือ จำเป็นต้องมีการตรวจสอบชิ้นงานตัวอย่างแรกแบบเต็มมิติ ขั้นตอนนี้ไม่เพียงแต่ตรวจสอบความถูกต้องของชิ้นส่วนเท่านั้น แต่ยังตรวจสอบโปรแกรมการตัดเฉือน พารามิเตอร์กระบวนการ และการตั้งค่าอุปกรณ์จับยึดด้วย โดยทั่วไปจะใช้เครื่องมือที่มีความแม่นยำสูง เช่น เครื่องวัดพิกัด (Coordinate Measuring Machine) เพื่อสร้างรายงานข้อมูลโดยละเอียด การผลิตเป็นชุดจะสามารถดำเนินการต่อได้ก็ต่อเมื่อได้รับการยืนยันความถูกต้องแล้วเท่านั้น
การตรวจสอบย้อนกลับการผลิต
กำหนดรหัสเฉพาะให้กับแต่ละชุดการผลิตหรือชิ้นส่วนแต่ละชิ้น เชื่อมโยงรหัสนี้ผ่านระบบการจัดการการผลิต (Manufacturing Execution System) กับข้อมูลการผลิตที่ครอบคลุม เช่น ชุดวัตถุดิบ อุปกรณ์ที่ใช้ ผู้ปฏิบัติงาน เวลาในการผลิต และผลการตรวจสอบ หากเกิดปัญหาด้านคุณภาพ ระบบนี้จะช่วยให้สามารถวิเคราะห์สาเหตุที่แท้จริงได้อย่างรวดเร็วและแม่นยำ โดยระบุได้ว่าปัญหาเกิดจากวัสดุ อุปกรณ์ หรือความเบี่ยงเบนของกระบวนการ
จัดการวงจรชีวิตของเครื่องมืออย่างเคร่งครัด
สภาพของเครื่องมือเป็นปัจจัยโดยตรงที่มีผลต่อความเสถียรของขนาดในการกลึง จึงจำเป็นต้องมีระบบการจัดการเครื่องมือเพื่อบันทึกวงจรชีวิตทั้งหมดของเครื่องมือแต่ละชิ้น ตั้งแต่การจัดซื้อและการตั้งค่าเบื้องต้น การใช้งาน ไปจนถึงการกำจัดทิ้ง
ควรพิจารณาอายุการใช้งานที่คาดหวังโดยอิงจากวัสดุที่ใช้ตัดและการตั้งค่าพารามิเตอร์ พร้อมทั้งแจ้งเตือนการเปลี่ยนชิ้นส่วนก่อนถึงระยะเวลาที่กำหนด ขณะเดียวกัน ต้องทำการตรวจสอบการสึกหรออย่างสม่ำเสมอเพื่อป้องกันการเสื่อมคุณภาพอย่างฉับพลันที่เกิดจากการบิ่นของเครื่องมือหรือการสึกหรอมากเกินไป ซึ่งจะช่วยให้มั่นใจได้ว่าสภาวะการตัดเฉือนมีความเสถียร
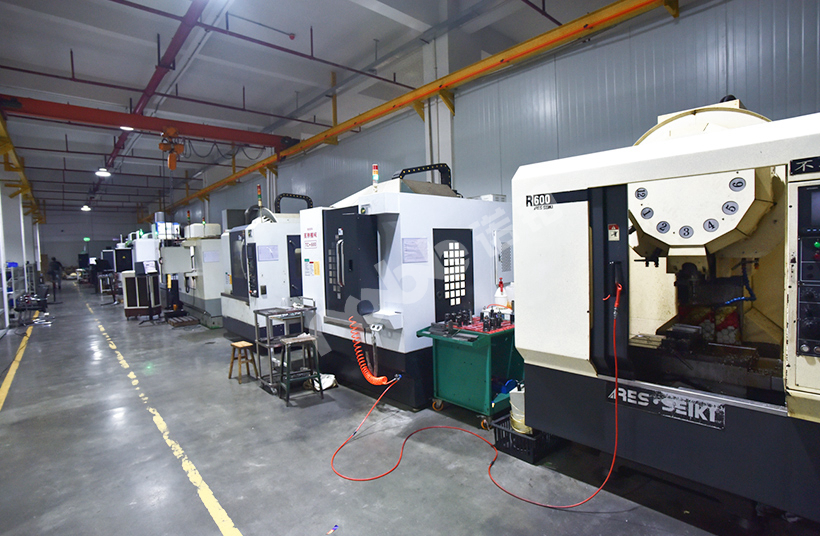
NOBLE'การตัดเฉือน CNC ปริมาณสูง
ที่ NOBLE เราเชี่ยวชาญในการส่งมอบความแม่นยำ ประสิทธิภาพ และความน่าเชื่อถือผ่าน บริการเครื่องจักร CNCขั้นสูงสำหรับการผลิตจำนวนมากเราเปลี่ยนแบบของคุณให้เป็นชิ้นส่วนที่มีคุณภาพสูงและเหมือนกันหลายพันหรือหลายล้านชิ้น เพื่อให้มั่นใจถึงความสม่ำเสมอและความคุ้มค่าในทุกขั้นตอนการผลิต
ความสามารถของเรา:
- เทคโนโลยีการผลิตขั้นสูง
- ความร่วมมือด้านการออกแบบเพื่อการผลิต (DFM)
- การประกันคุณภาพแบบบูรณาการ
- การจัดการการผลิตและห่วงโซ่อุปทานที่ปรับขนาดได้
คำถามที่พบบ่อย
การใช้เครื่องจักร CNC ในปริมาณมากช่วยลดต้นทุนต่อชิ้นได้อย่างไร?
การผลิตในปริมาณมากช่วยลดต้นทุนต่อชิ้นลงได้เนื่องจากประหยัดจากขนาดการผลิต การลงทุนล่วงหน้าจำนวนมากในการเขียนโปรแกรมที่เหมาะสม อุปกรณ์จับยึดแบบกำหนดเอง และเครื่องมือเฉพาะทาง จะถูกชดเชยด้วยต้นทุนต่อชิ้นจากการผลิตจำนวนมหาศาล
ข้อดีหลักของการใช้เครื่อง CNC หลายแกนสำหรับการผลิตปริมาณมากมีอะไรบ้าง?
เครื่องจักร CNC 5 แกนสามารถเข้าถึงเกือบทุกด้านของชิ้นส่วนได้ในการตั้งค่าเพียงครั้งเดียว ซึ่งช่วยลดข้อผิดพลาดจากการปรับตำแหน่ง ทำให้ได้ความแม่นยำของมิติที่สูงขึ้นและรองรับรูปทรงเรขาคณิตที่ซับซ้อนได้ดีขึ้น และลดเวลาที่ไม่เกี่ยวข้องกับการตัดลงอย่างมาก สำหรับการผลิตในปริมาณมาก นั่นหมายถึงอัตราการผลิตโดยรวมที่เร็วขึ้น คุณภาพที่สม่ำเสมอ และความสามารถในการออกแบบชิ้นส่วนที่ซับซ้อนและรวมเข้าด้วยกันได้มากขึ้น ซึ่งช่วยลดความจำเป็นในการประกอบชิ้นส่วน
เมื่อใดที่การใช้เครื่องจักร CNC จึงเป็นทางเลือกที่เหมาะสมกว่าการหล่อหรือการปั๊มขึ้นรูปสำหรับการผลิตในปริมาณมาก?
การตัดเฉือนด้วยเครื่อง CNC เหมาะอย่างยิ่งสำหรับการผลิตในปริมาณมาก เมื่อชิ้นส่วนมีรูปทรงเรขาคณิตที่ซับซ้อน ความคลาดเคลื่อนต่ำ หรือต้องการคุณสมบัติของวัสดุที่เหนือกว่าจากวัตถุดิบตั้งต้น สำหรับรูปทรงที่เรียบง่ายมากในปริมาณมาก การปั๊มขึ้นรูปหรือการหล่อจะคุ้มค่ากว่าเนื่องจากมีรอบการผลิตที่เร็วกว่า
ความท้าทายที่ใหญ่ที่สุดในโครงการ CNC ปริมาณมากคืออะไร?
ความท้าทายที่สำคัญ ได้แก่ การรักษาคุณภาพให้คงที่ตลอดกระบวนการผลิต การจัดการการสึกหรอของเครื่องมือและการกำหนดตารางการบำรุงรักษาเชิงป้องกันเพื่อหลีกเลี่ยงการหยุดทำงานโดยไม่คาดคิด การเพิ่มประสิทธิภาพทุกวินาทีของรอบเวลา และการสร้างความมั่นใจในห่วงโซ่อุปทานที่เชื่อถือได้สำหรับวัสดุและอุปกรณ์สิ้นเปลือง
วัสดุชนิดใดที่นิยมใช้มากที่สุดสำหรับการตัดเฉือนด้วยเครื่อง CNC ในปริมาณมาก?
โลหะผสมอะลูมิเนียมเป็นตัวเลือกยอดนิยมเนื่องจากมีน้ำหนักเบาและมีความแข็งแรงดี เหล็กชนิดต่างๆ ถูกเลือกใช้เพื่อความแข็งแรงและความทนทาน พลาสติกวิศวกรรมใช้สำหรับชิ้นส่วนไฟฟ้าและชิ้นส่วนน้ำหนักเบา






