
การตัดเฉือนด้วยเครื่อง CNCเป็นเทคโนโลยีที่ใช้กันอย่างแพร่หลายและมีความเชี่ยวชาญ ผู้คนใช้เทคโนโลยีนี้ในการผลิตชิ้นส่วนที่เหมาะสมสำหรับงานในหลากหลายสาขา คุณอยากรู้เกี่ยวกับต้นทุนของการตัดเฉือนด้วยเครื่อง CNC หรือไม่? ต้นทุนของมันเป็นอย่างไร?
เอกสารนี้จะกล่าวถึงต้นทุนของการผลิตด้วยเครื่อง CNC และปัจจัยที่มีผลต่อต้นทุน นอกจากนี้คุณยังจะได้เรียนรู้เกี่ยวกับประเภทของการผลิตด้วยเครื่อง CNC และวิธีที่ปริมาณการผลิตสามารถลดต้นทุนได้ ไปกันเลย
ปัจจัยใดบ้างที่กำหนดต้นทุนของชิ้นส่วน CNC?
ลูกค้ามักถามเราว่าทำไมชิ้นส่วนหนึ่งถึงมีราคาสูงกว่าอีกชิ้นส่วนหนึ่งถึงสองเท่า เพื่อตอบคำถามนี้ วิศวกรของเราจึงได้จัดทำตารางต่อไปนี้:
| ปัจจัย | เหตุใดจึงส่งผลต่อต้นทุน |
| เวลาเครื่องจักร | ทุกนาทีที่เครื่องจักรทำงาน จะใช้ไฟฟ้า ทำให้เครื่องมือสึกหรอ และต้องอาศัยผู้ควบคุมที่มีความชำนาญคอยดูแล ยิ่งวงจรการผลิตยาวนานเท่าไร ต้นทุนก็ยิ่งสูงขึ้นเท่านั้น |
| วัสดุ | โลหะบางชนิดตัดได้ง่ายเหมือนตัดเนย ในขณะที่บางชนิดทำลายเครื่องมือ อลูมิเนียมราคาถูกและตัดได้เร็ว ส่วนสแตนเลสและไทเทเนียมนั้นช้าและราคาแพง |
| ความซับซ้อน | คุณสมบัติที่มากขึ้นหมายถึงการเปลี่ยนเครื่องมือบ่อยขึ้น เส้นทางการตัดเฉือนที่ซับซ้อนขึ้น การเขียนโปรแกรมมากขึ้น บล็อกธรรมดาที่มีรูเดียวราคาถูก แต่ตัวยึดที่มีสิบรู สามช่อง และสองด้านที่ทำมุมเอียงนั้นราคาไม่ถูก |
| ค่าความคลาดเคลื่อน | ค่าความคลาดเคลื่อนที่หลวมจะทำให้งานเสร็จเร็ว ส่วนค่าความคลาดเคลื่อนที่แน่นจะต้องใช้ความเร็วในการป้อนวัสดุที่ช้าลง เครื่องมือที่ละเอียดกว่า และการตรวจสอบที่มากขึ้น |
| ขนาดแบทช์ | การผลิตชิ้นส่วนเพียงชิ้นเดียวต้องใช้เวลาในการเตรียมการหลายชั่วโมงและใช้เวลาในการตัดเพียงไม่กี่นาที แต่ถ้าผลิต 100 ชิ้น เวลาในการเตรียมการนั้นจะถูกกระจายไปในหลายหน่วย ทำให้ต้นทุนต่อหน่วยลดลงอย่างมาก |
| การโพสต์ | ขั้นตอนการประมวลผลเพิ่มเติมแต่ละขั้นตอนไม่เพียงแต่จะเพิ่มเวลาให้กับกระบวนการหลายชั่วโมงเท่านั้น แต่ยังอาจต้องจ้างซัพพลายเออร์รายอื่นเพิ่มเติมด้วย ส่งผลให้ต้นทุนเพิ่มสูงขึ้นอย่างมาก |
10 วิธีที่มีประสิทธิภาพในการลดต้นทุนการประมวลผล CNC
วิศวกรของ NOBLE ได้รวบรวมวิธีการต่างๆ เพื่อเพิ่มประสิทธิภาพและลดต้นทุน โดยอิงจากกรณีศึกษาและประสบการณ์จริง
1. ออกแบบเพื่อการผลิต (DFM) ตั้งแต่เริ่มต้น
หลีกเลี่ยงโพรงลึก โพรงลึกต้องการเครื่องมือที่ยาวและบาง เครื่องมือที่ยาวเกินไปจะสั่นสะเทือน การป้อนวัสดุช้า ใบมีดหัก ผลลัพธ์ไม่ดี ผนังบางจะงอตัวภายใต้แรงตัด
มุมภายในจำเป็นต้องมีรัศมี มุมภายในที่คมกริบต้องใช้ดอกกัดขนาดเล็กมากหรือการตัดด้วยเครื่อง EDM แยกต่างหาก ซึ่งทั้งสองวิธีมีราคาแพง รัศมีหนึ่งมิลลิเมตรขึ้นไปช่วยให้เครื่องจักรใช้เครื่องมือมาตรฐานและทำงานตามเส้นทางที่ง่าย ซึ่งช่วยประหยัดเวลา
ความลึกของเกลียวที่ 1.5 เท่าของเส้นผ่านศูนย์กลางก็เพียงพอสำหรับการใช้งานส่วนใหญ่แล้ว การใช้เกลียวที่ลึกกว่านั้นจะเพิ่มเวลาในการกลึงและเพิ่มความเสี่ยงให้กับเครื่องมือโดยแทบไม่มีประโยชน์ด้านความแข็งแรงเพิ่มเติม
เลือกใช้ขนาดรูมาตรฐาน ดอกสว่านขนาดมาตรฐานราคาถูกและหาได้ง่าย ขนาดที่ไม่เป็นมาตรฐานต้องใช้เครื่องมือพิเศษหรือการคว้านรู กฎเดียวกันนี้ใช้กับขนาดเส้นผ่านศูนย์กลางของดอกกัดด้วย ขนาดทั่วไปช่วยลดต้นทุน
2. ลดความอดทนที่ไม่จำเป็นลง
ค่าความคลาดเคลื่อนนั้นมีค่าใช้จ่าย บางครั้งคนเราอาจไม่รู้ตัวว่าค่าใช้จ่ายนั้นมากแค่ไหน
ค่าความคลาดเคลื่อนบวกหรือลบ 0.01 มิลลิเมตร ถือว่าแคบมาก เครื่องจักรต้องทำงานช้าลง ผู้ปฏิบัติงานต้องวัดบ่อยขึ้น เครื่องมือต้องใหม่กว่า อัตราของเสียสูงขึ้น ส่วนค่าความคลาดเคลื่อนบวกหรือลบ 0.1 มิลลิเมตร ถือว่ากว้างมาก เครื่องจักรทำงานเร็วขึ้น ผู้ปฏิบัติงานมั่นใจในกระบวนการ ชิ้นส่วนจึงผลิตออกมาได้เร็ว
แนวทางที่ชาญฉลาดนั้นเรียบง่าย เมื่อออกแบบ ให้พิจารณาสิ่งต่อไปนี้: จำเป็นจริงๆ หรือที่ค่าความคลาดเคลื่อนของชิ้นส่วนหรือตำแหน่งนี้จะต้องแคบขนาดนี้? การเพิ่มความคลาดเคลื่อนจะส่งผลให้ผลิตภัณฑ์ขั้นสุดท้ายสึกหรอหรือใช้งานไม่ได้เลยหรือไม่?
กำหนดค่าความคลาดเคลื่อนที่เข้มงวดเฉพาะบนพื้นผิวที่จำเป็นจริงๆ เท่านั้น เช่น พื้นผิวประกบกัน แกนรับแรง และส่วนประกอบที่สำคัญต่อการจัดแนว ส่วนอื่นๆ ให้ใช้ค่าความคลาดเคลื่อนของรูปทรงที่หลวมกว่า เพื่อให้ง่ายต่อการควบคุม
3. เลือกวัสดุที่เหมาะสม
เลือกโลหะผสมที่ตรงกับความต้องการ ไม่ใช่เลือกอันที่ฟังดูน่าประทับใจ โลหะผสมที่ตัดได้ง่ายนั้นมีอยู่ด้วยเหตุผล เหล็กกล้าไร้สนิม 303 ตัดได้เร็วกว่า 304 มาก อลูมิเนียม 6061 นั้นใช้งานง่ายและราคาถูก ส่วน 7075 นั้นแข็งแรงกว่าแต่ทำให้เครื่องมือสึกหรอเร็วกว่า
ไทเทเนียมและอินโคเนลนั้นช้า เหล็กกล้าชุบแข็งจะทำให้เม็ดมีดเสียหาย หากงานนั้นไม่จำเป็นต้องใช้วัสดุเหล่านี้จริงๆ ควรหลีกเลี่ยง ต้นทุนการผลิตแตกต่างกันอย่างมาก โดยมักจะสูงกว่าสองถึงห้าเท่า
การขึ้นรูปใกล้เคียงกับรูปทรงสุดท้ายก็มีประโยชน์เช่นกัน ชิ้นงานหล่อ ชิ้นงานตีขึ้นรูป และแท่งโลหะที่ขึ้นรูปด้วยการอัดรีด จะเริ่มต้นที่รูปทรงที่ใกล้เคียงกับรูปทรงสุดท้ายมากขึ้น ทำให้ต้องตัดวัสดุออกน้อยลง ใช้เวลาเครื่องจักรน้อยลง และมีของเสียลดลง ต้นทุนเริ่มต้นของการขึ้นรูปใกล้เคียงกับรูปทรงสุดท้ายจะคุ้มค่าในระยะยาว เนื่องจากลดขั้นตอนการกลึงลง
4. ลดเวลาในการกลึง
เวลาใช้งานเครื่องจักรคือเงิน
เริ่มจากการกัดหยาบด้วยเครื่องมือขนาดใหญ่ ดอกกัดปลายขนาดใหญ่จะกำจัดวัสดุได้เร็ว จากนั้นค่อยใช้เครื่องมือขนาดเล็กในการเก็บรายละเอียด การพยายามกัดหยาบด้วยเครื่องมือขนาดเล็กนั้นช้าและไม่มีประสิทธิภาพ
รวมขั้นตอนการทำงานเข้าด้วยกัน เช่น การกัดและการเจาะในขั้นตอนเดียว หมุนชิ้นงานบนแกนที่สี่แทนการยึดชิ้นงานใหม่ ทุกครั้งที่มีคนคลายและยึดชิ้นงานใหม่ เวลาจะผ่านไป และข้อผิดพลาดก็จะปรากฏขึ้น
ลดการเปลี่ยนเครื่องมือ จัดกลุ่มชิ้นงานที่คล้ายกันไว้ด้วยกัน เจาะรูทั้งหมดด้วยดอกสว่านดอกเดียว ก่อนที่จะเปลี่ยนไปใช้ดอกกัดปลาย การเปลี่ยนเครื่องมือแต่ละครั้งจะใช้เวลาหลายวินาที และเวลาที่เสียไปก็จะสะสมเพิ่มขึ้นเรื่อยๆ เมื่อทำงานเป็นชุด
หลีกเลี่ยงการตกแต่งพื้นผิวที่ไม่จำเป็น ค่า Ra 3.2 ไมโครเมตร คือค่ามาตรฐานของพื้นผิวที่ได้จากการกลึง ซึ่งใช้ได้กับชิ้นส่วนส่วนใหญ่ การระบุค่าความละเอียดที่สูงกว่า เช่น 0.8 หรือ 0.4 จะเพิ่มขั้นตอนการขัดเงาหรือการตกแต่งพื้นผิวอย่างละเอียด ซึ่งจะทำให้เสียเวลาเพิ่มขึ้น
5. ปรับขนาดชุดข้อมูลให้เหมาะสม
การผลิตล็อตเล็กๆ เพียงหนึ่งถึงห้าสิบชิ้นนั้นสร้างความเสียหายมากที่สุด เวลาในการตั้งค่าถูกกระจายไปแทบจะไม่มีอะไรเลย แต่ละชิ้นส่วนต้องแบกรับภาระทั้งหมดของการเขียนโปรแกรม การจับยึด การตั้งค่าเครื่องมือ และการตรวจสอบชิ้นงานแรก ต้นทุนต่อหน่วยจึงสูง ไม่มีทางหลีกเลี่ยงได้
ปริมาณการผลิตปานกลางในช่วงห้าสิบถึงห้าร้อยหน่วยเริ่มมีความคุ้มค่ามากขึ้น ต้นทุนการติดตั้งลดลง เครื่องจักรทำงานได้นานหลายชั่วโมงแทนที่จะเป็นเพียงไม่กี่นาที ต้นทุนต่อหน่วยจึงลดลงอย่างเห็นได้ชัด
ปริมาณการผลิตที่สูงกว่าห้าร้อยชิ้นถือเป็นจุดคุ้มค่าที่สุด การตั้งค่าต่างๆ นั้นง่ายมาก ต้นทุนต่อชิ้นจะใกล้เคียงกับเวลาในการผลิตและวัสดุเริ่มต้น นี่คือราคาที่ต่ำที่สุดที่เป็นไปได้สำหรับการออกแบบนั้นๆ
วิธีการที่ได้ผลจริงนั้นง่ายมาก คือรวมคำสั่งซื้อในอนาคตเข้าไว้ในการผลิตครั้งเดียว แทนที่จะสั่งห้าสิบชิ้นในเดือนนี้และอีกห้าสิบชิ้นในเดือนหน้า ให้สั่งหนึ่งร้อยชิ้นในตอนนี้ ผู้ผลิตจะดำเนินการผลิตเพียงครั้งเดียว ต้นทุนต่อหน่วยลดลง ผู้ซื้อประหยัดเงิน ทั้งสองฝ่ายได้ประโยชน์
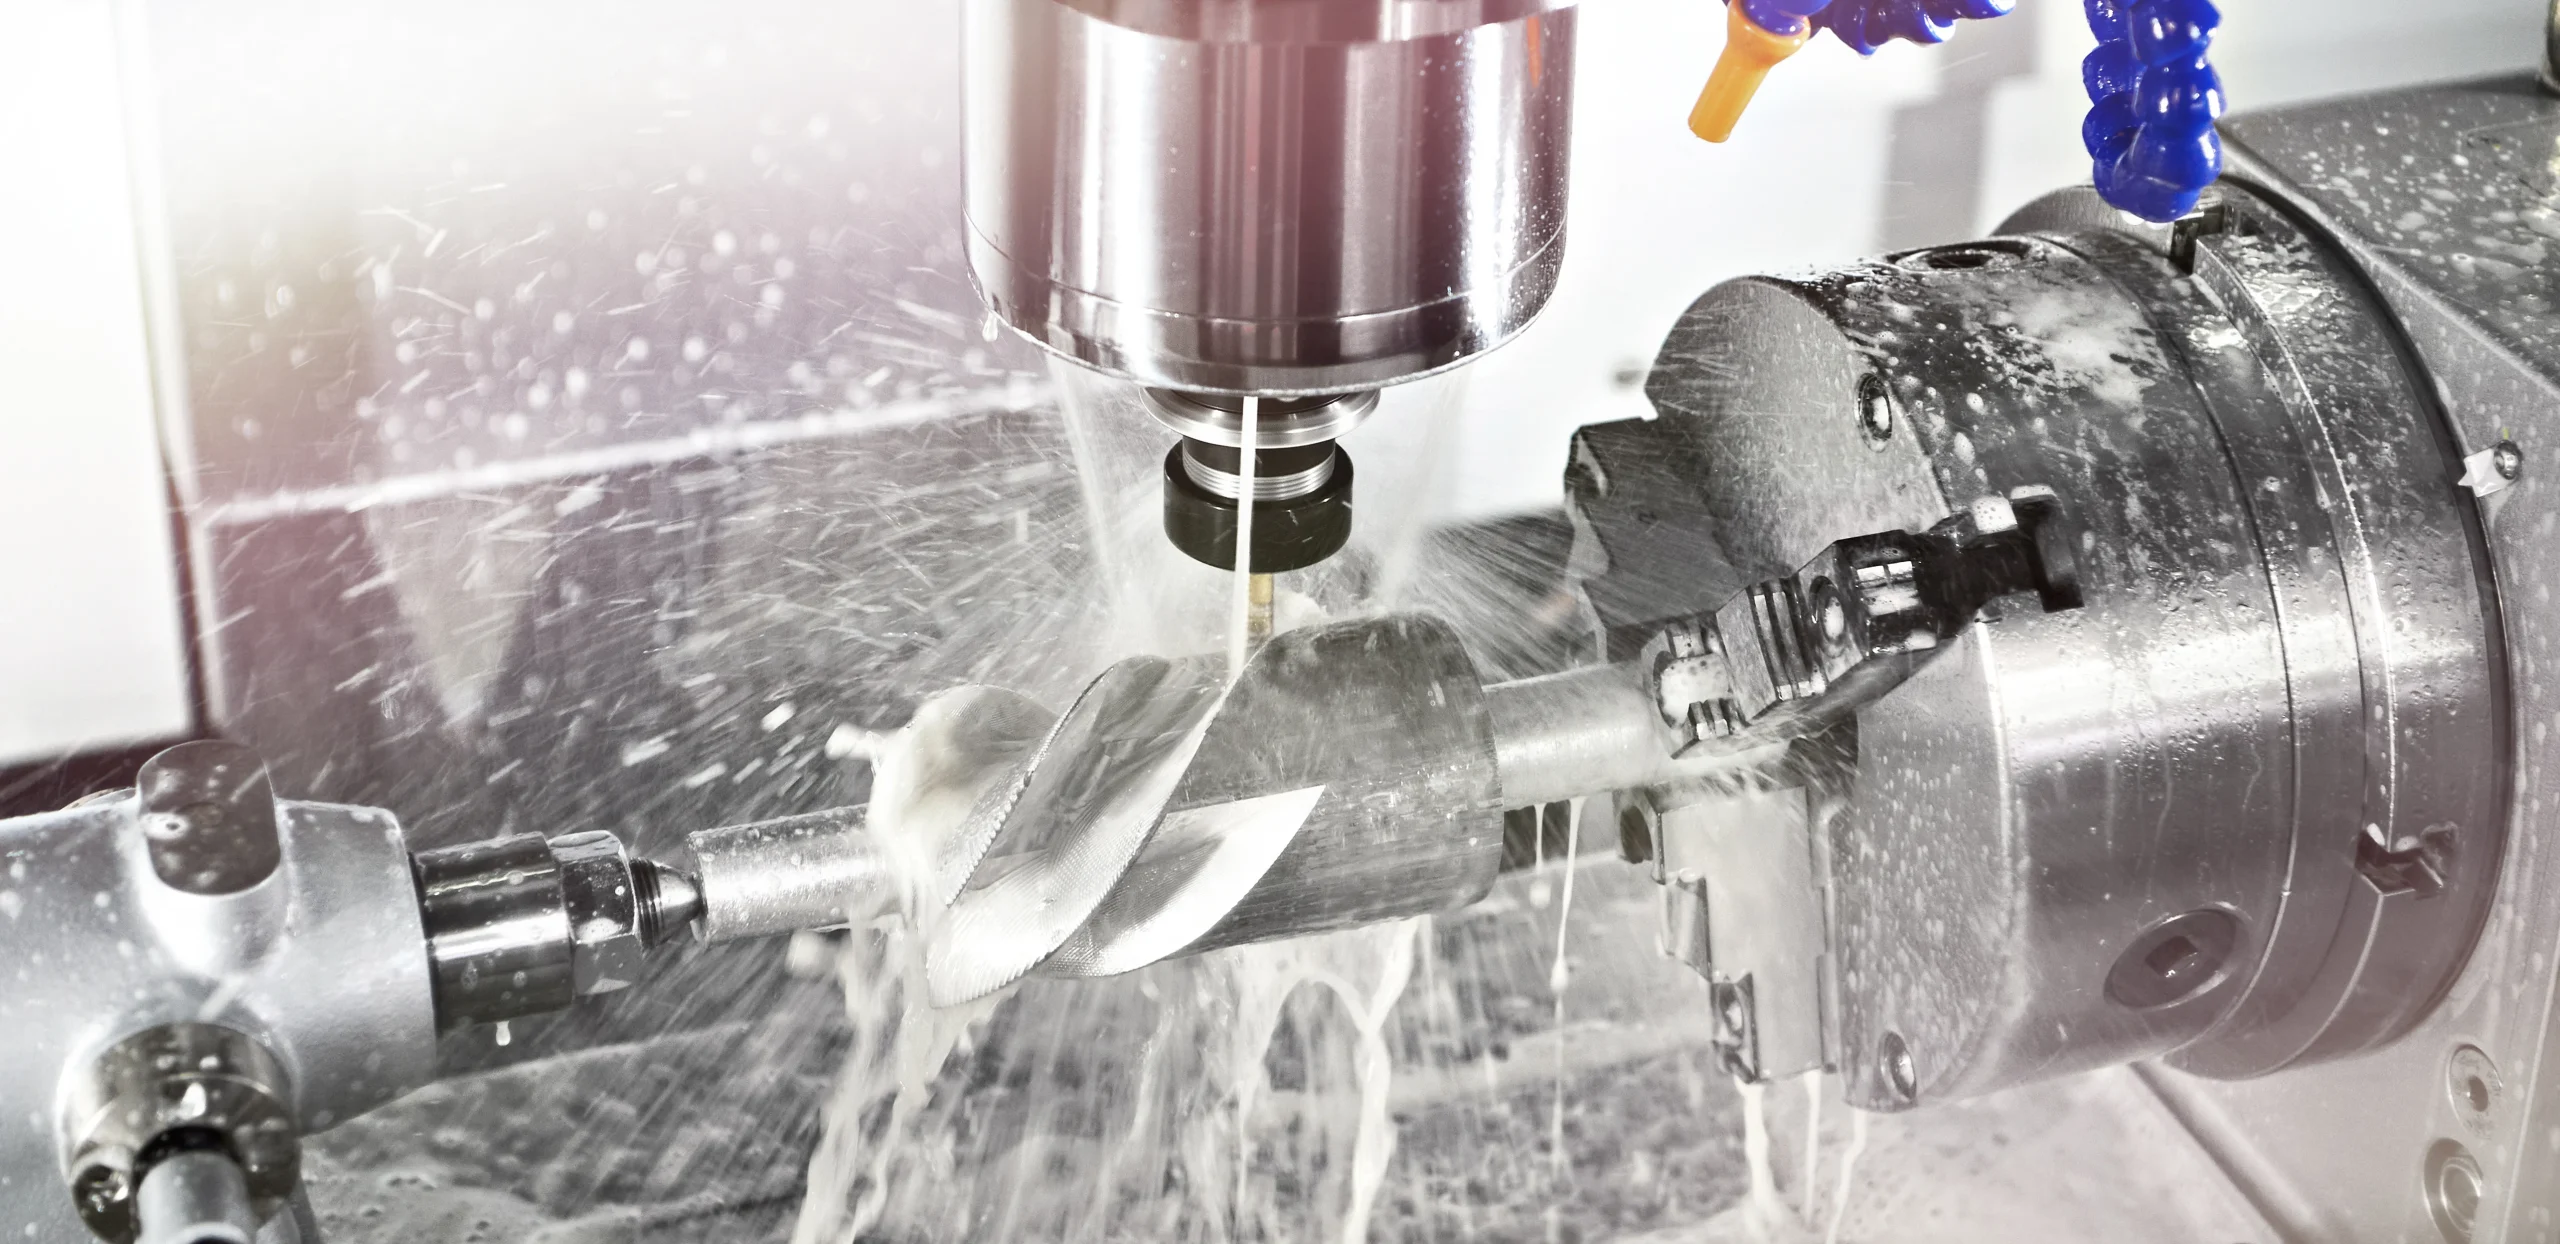
6. ลดความซับซ้อนของระบบจับยึดและติดตั้งชิ้นงาน
การยึดชิ้นส่วนให้แน่นนั้นเสียเวลา การออกแบบที่ไม่ดีทำให้ทำได้ยาก
พื้นผิวจับยึดแบบเรียบเป็นสิ่งที่มีประโยชน์อย่างยิ่งสำหรับช่างเครื่อง CNC ทุกคน ก้นแบนเรียบช่วยให้ชิ้นงานวางอยู่ในปากจับได้โดยไม่ต้องใช้อุปกรณ์พิเศษใดๆ ไม่ต้องใช้ปากจับแบบอ่อน ไม่ต้องใช้แคลมป์แบบกำหนดเอง เพียงแค่ปากจับมาตรฐานที่โรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC ทุกแห่ง มีอยู่แล้ว
ใช้ขนาดมาตรฐานของวัสดุแท่ง หลายคนออกแบบชิ้นส่วนที่มีความหนา 6.3 มิลลิเมตร แต่เหล็กแท่งมาตรฐานมีความหนา 6 มิลลิเมตร ช่างเครื่องต้องตัดส่วนเกินออกไปอีก 0.3 มิลลิเมตร ซึ่งใช้เวลา ดังนั้นควรออกแบบโดยใช้ความหนามาตรฐาน ความกว้างมาตรฐาน และเส้นผ่านศูนย์กลางมาตรฐาน โรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC จะขอบคุณวิศวกรอย่างแน่นอน
การตัดส่วนที่เว้าเข้าไปและส่วนที่ยื่นออกมานั้นมีค่าใช้จ่ายสูง การตัดส่วนที่เว้าเข้าไปต้องใช้เครื่องมือตัดแบบพิเศษหรือการตั้งค่าหลายขั้นตอน ส่วนที่ยื่นออกมาต้องใช้เครื่องมือจับยึดแบบกำหนดเองเพื่อยึดชิ้นส่วนโดยไม่ให้เกิดการสั่นสะเทือน ควรหลีกเลี่ยงทั้งสองอย่างหากเป็นไปได้ ชิ้นส่วนที่มีรูปทรงเรียบง่ายและเป็นบล็อกนั้นมีราคาในการยึดจับถูกกว่าและใช้เวลาในการตัดด้วยเครื่อง CNC เร็วกว่า
7. ใช้กระบวนการทางเลือกสำหรับส่วนประกอบที่ไม่สำคัญ
ไม่ใช่ว่าทุกรูจะต้องสมบูรณ์แบบเสมอไป คนเรามักกำหนดรายละเอียดมากเกินไป
การเจาะรูแบบมาตรฐานนั้นรวดเร็ว ส่วนการคว้านหรือขยายรูนั้นช้ากว่า การเจาะจะสร้างรูที่กลมพอสำหรับใส่สลักเกลียว หมุด หรือรูสำหรับเว้นระยะ หากงานนั้นไม่ต้องการเส้นผ่านศูนย์กลางที่แม่นยำหรือผิวเรียบเหมือนกระจก ก็แค่เจาะรูไปเลย
การทำเกลียวทั้งสองแบบมีความคล้ายคลึงกัน การต๊าปเกลียวทำได้รวดเร็ว ดอกต๊าปหมุนเข้าและออกในเวลาไม่กี่วินาที ส่วนการกัดเกลียวจะช้ากว่า ต้องใช้เครื่องมือพิเศษและเส้นทางการเคลื่อนที่แบบเกลียว การกัดเกลียวเหมาะสำหรับเกลียวขนาดใหญ่หรือวัสดุที่แข็งแรง สำหรับเกลียวขนาดเล็กมาตรฐานในอลูมิเนียมหรือเหล็ก การต๊าปเกลียวเป็นทางเลือกที่ประหยัดกว่า
ปล่อยพื้นผิวที่ไม่ประกบกันไว้ตามสภาพที่ผ่านการกลึงแล้ว การตกแต่งผิวมาตรฐานจากดอกกัดหรือเครื่องมือกลึงนั้นเหมาะสมสำหรับพื้นผิวส่วนใหญ่ การขัดเงา การเจียร หรือการขัดด้วยกระดาษทรายจะเพิ่มเวลาและค่าใช้จ่าย
8. หลีกเลี่ยงการปรับแต่งภาพหลังถ่ายทำหากเป็นไปได้
การชุบอะโนไดซ์ดูสวยงาม แต่ก็มีค่าใช้จ่ายสูง การชุบโลหะช่วยเพิ่มความต้านทานการกัดกร่อน แต่ก็ต้องส่งไปโรงงานชุบโลหะด้วยเครื่อง CNC อีกครั้ง การอบชุบด้วยความร้อนจะเปลี่ยนคุณสมบัติของวัสดุ และมีความเสี่ยงที่จะทำให้ชิ้นส่วนบิดเบี้ยว อีกทั้งยังต้องผ่านกระบวนการอบในเตาอบอีกครั้ง
หลักการนั้นง่ายมาก ควรเพิ่มกระบวนการตกแต่งเพิ่มเติมก็ต่อเมื่อชิ้นส่วนนั้นจำเป็นต่อการใช้งานจริงเท่านั้น เช่น ตัวยึดตกแต่งไม่จำเป็นต้องชุบอะโนไดซ์ คลิปยึดภายในรถยนต์ไม่จำเป็นต้องชุบ และตัวเว้นระยะอะลูมิเนียมไม่จำเป็นต้องอบชุบความร้อน
เมื่อไม่สามารถหลีกเลี่ยงกระบวนการหลังการผลิตได้ ให้รวมขั้นตอนต่างๆ เข้าด้วยกัน ส่งชิ้นส่วนไปยังผู้ผลิตรายเดียวที่สามารถดำเนินการหลายกระบวนการได้ เช่น การชุบอะโนไดซ์และการทำเครื่องหมายด้วยเลเซอร์ในโรงงานเดียวกัน การอบชุบความร้อนและการยิงลูกเหล็กในล็อตเดียวกัน ซึ่งจะช่วยลดการจัดการ การขนส่ง และเอกสารต่างๆ การรวมขั้นตอนแต่ละขั้นตอนจะช่วยลดต้นทุน
9. เลือกขนาดชิ้นส่วนให้ตรงกับขนาดเครื่องจักร
ขนาดของเครื่องจักรมีความสำคัญ ไม่ใช่ทุกชิ้นส่วนที่จำเป็นต้องใช้เครื่องจักรกลห้าแกนขนาดใหญ่
ชิ้นส่วนเล็กๆ ในเครื่องจักรขนาดใหญ่เป็นการสิ้นเปลืองเงิน ค่าแรงต่อชั่วโมงของเครื่องจักรห้าแกนขนาดใหญ่นั้นสูงมาก มันกินไฟมาก และก็เปลืองพื้นที่ ผู้ควบคุมเครื่องจักรนั้นมีทักษะสูงและได้รับค่าจ้างตามนั้น การนำชิ้นส่วนขนาดเท่าเหรียญไปใส่ในเครื่องจักรนั้นก็เหมือนกับการใช้รถบรรทุกขนาดใหญ่ส่งจดหมายเพียงฉบับเดียว
วิธีที่ชาญฉลาดกว่าคือการเลือกขนาดชิ้นส่วนให้เหมาะสมกับเครื่องจักรขนาดเล็กที่สุดที่สามารถรองรับได้ เครื่องกัด CNC แบบสามแกนมีอัตราค่าใช้จ่ายต่อชั่วโมงต่ำกว่า โดยมักจะต่ำกว่าเครื่องจักรแบบห้าแกนถึงร้อยละ 30-50 สำหรับชิ้นส่วนที่ไม่ต้องการรูเจาะเอียงหรือส่วนโค้งที่ซับซ้อน การตัดเฉือนด้วยเครื่องจักรแบบสามแกนก็ใช้งานได้ดี มันเร็ว มันราคาถูก และมีให้บริการในโรงงานผลิตชิ้นส่วนด้วยเครื่องจักร CNC เกือบทุกแห่ง
คุณควรพิจารณาถึงระยะการเคลื่อนที่ของเครื่องจักรด้วย ชิ้นส่วนที่มีความยาว 300 มิลลิเมตรอาจพอดีกับเครื่องกัดมาตรฐาน แต่ชิ้นส่วนที่มีความยาว 600 มิลลิเมตรจะใช้เครื่องจักรขนาดใหญ่กว่าและมีราคาแพงกว่า การเลือกชิ้นส่วนที่มีขนาดใกล้เคียงกับเครื่องจักรทั่วไปจะช่วยให้ราคาเสนอต่ำลง
10. ร่วมงานกับโรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC ที่เหมาะสม
โรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC ไม่ได้เหมือนกันทุกแห่ง คนส่วนใหญ่มักส่งแบบร่างไปให้ผู้ผลิตที่อยู่ใกล้ที่สุดหรือราคาถูกที่สุด
การจัดส่งจะเร็วขึ้น แต่ไม่ใช่ปัจจัยเดียวที่ต้องพิจารณา
โรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC ที่ดีจะต้องมีความเชี่ยวชาญในด้านวัสดุและประเภทชิ้นส่วน โรงงานผลิตชิ้นส่วนอลูมิเนียมด้วยเครื่อง CNC ที่ผลิตชิ้นส่วนยึดอลูมิเนียมหลายพันชิ้นต่อสัปดาห์ย่อมรู้เทคนิค พวกเขามีอุปกรณ์จับยึดพร้อมใช้งาน และโปรแกรมเมอร์ของพวกเขาก็เคยเจอทุกรูปแบบมาแล้ว
แบบร่างทางเทคนิคที่ชัดเจนมีความสำคัญมากกว่าที่หลายคนคิด ขนาดที่ขาดหายไปเพียงขนาดเดียวจะทำให้โรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC ต้องหยุดงานและสอบถาม ซึ่งจะทำให้งานล่าช้า และมักนำไปสู่การเสนอราคาใหม่ แบบร่างที่สะอาดตาพร้อมค่าความคลาดเคลื่อนที่วัดได้ บันทึกที่ชัดเจน และ GD และ T ที่ถูกต้อง จะช่วยให้ช่างเครื่องสามารถผลิตชิ้นส่วนได้โดยไม่สับสน
นี่คือคำถามตรงๆ ที่จะช่วยประหยัดเงินได้ ถามโรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC ว่า “คุณสมบัติอะไรในชิ้นส่วนนี้ที่ทำให้ราคาสูงขึ้น?” โรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC ที่ดีจะตอบอย่างตรงไปตรงมา พวกเขาจะชี้ให้เห็นถึงค่าความคลาดเคลื่อนที่แคบมากในส่วนที่ไม่สำคัญ หรือส่วนที่ต้องใช้เครื่องมือพิเศษ หรือวัสดุที่ตัดได้ยาก ข้อมูลป้อนกลับนี้ช่วยให้ผู้ออกแบบสามารถปรับเปลี่ยนชิ้นส่วนก่อนที่จะสรุปราคา การสนทนาเพียงอย่างเดียวนี้สามารถช่วยลดต้นทุนได้อย่างเห็นได้ชัด
ภาพรวมศักยภาพในการลดต้นทุน (ตาราง)
| กลยุทธ์ | ศักยภาพในการออม | ความพยายาม |
| ผ่อนคลายความอดทน | % 20-40 | ต่ำมาก |
| หลีกเลี่ยงโพรงลึก | % 15-30 | ต่ำ |
| ใช้วัสดุที่ขึ้นรูปได้ง่าย | % 10-25 | ต่ำ |
| เพิ่มขนาดชุด (10→100) | % 50-70 | ปานกลาง |
| เปลี่ยนจาก 5 แกนเป็น 3 แกน | 30–50% (ต่อชั่วโมง) | จุดสูง |
ความเข้าใจผิดทั่วไปเกี่ยวกับการลดต้นทุนด้วยเครื่อง CNC
“การผลิตที่รวดเร็วกว่าจะช่วยประหยัดค่าใช้จ่ายได้เสมอ”
ฟังดูสมเหตุสมผลดี เดินเครื่องให้เร็วขึ้น ผลิตชิ้นส่วนได้เร็วขึ้น จ่ายน้อยลง ง่ายๆ แค่นั้นเอง
ปัญหาคือเครื่องมือชำรุด ชิ้นส่วนที่ใช้ไม่ได้ และแกนหมุนเสียหาย
การเร่งอัตราการป้อนและรอบการทำงานเกินกว่าที่เครื่องมือหรือวัสดุจะรับไหวจะนำไปสู่หายนะ ดอกกัดคาร์ไบด์ที่หมุนเร็วเกินไปจะทำให้เกิดความร้อน ความร้อนจะทำให้เครื่องมืออ่อนตัวลง เครื่องมือจะสึกหรอภายในไม่กี่นาทีแทนที่จะเป็นไม่กี่ชั่วโมง บางครั้งอาจหักได้ เครื่องมือที่หักจะทำให้ชิ้นงานเสียหาย นอกจากนี้ยังอาจทำให้ตัวจับยึดหรือเครื่องจักรเสียหายได้อีกด้วย
“วัสดุราคาถูกย่อมดีกว่าเสมอ”
หลักการดูสมเหตุสมผลดี ซื้อโลหะที่ถูกกว่า จ่ายค่าวัตถุดิบน้อยลง ประหยัดเงินได้ตลอดทั้งกระบวนการ
สิ่งนี้มักไม่เป็นความจริง
วัสดุที่แข็งกว่ามีราคาถูกกว่าด้วยเหตุผลบางประการ เช่น ตัดยาก เกิดการแข็งตัวเมื่อใช้งาน ทำให้เม็ดมีดสึกหรอเร็ว ต้องใช้ความเร็วในการป้อนวัสดุน้อยลง ความลึกในการตัดน้อยลง และต้องเปลี่ยนเครื่องมือบ่อยขึ้น
ลองพิจารณาเหล็กกล้าไร้สนิมสองชนิด 304 ราคาถูก แต่เหนียวและขึ้นรูปยาก ส่วน 303 ราคาสูงกว่าต่อกิโลกรัม แต่ตัดง่ายเหมือนตัดเนย เวลาในการขึ้นรูปด้วย 303 น้อยกว่า 304 ครึ่งหนึ่ง อายุการใช้งานของเครื่องมือยาวนานกว่าถึงสามเท่า ต้นทุนรวมของชิ้นส่วนสำเร็จรูปจะต่ำกว่าเมื่อใช้เหล็กที่มีราคาแพงกว่า
รูปแบบเดียวกันนี้เกิดขึ้นซ้ำกับอะลูมิเนียม 7075 แข็งแรงกว่า 6061 แต่ก็ทำให้เครื่องมือสึกหรอเร็วกว่าสำหรับโรงงานหลายแห่ง เว้นแต่ว่างานนั้นต้องการความแข็งแรงเป็นพิเศษ โลหะผสมที่ขึ้นรูปได้ง่ายกว่าและราคาถูกกว่าจึงได้เปรียบในด้านต้นทุนโดยรวม
“การสั่งซื้อครั้งใหญ่ครั้งเดียวดีที่สุดเสมอ”
การประหยัดจากขนาดเป็นเรื่องจริง การผลิตในปริมาณมากจะช่วยลดต้นทุนต่อหน่วย แต่กฎนี้ก็มีข้อจำกัดอยู่
การสั่งซื้อจำนวนมากจะช่วยประหยัดเงินได้ก็ต่อเมื่อการออกแบบมีความเสถียรเท่านั้น เช่น หากสั่งซื้อชิ้นส่วนห้าพันชิ้น แล้วเกิดการเปลี่ยนแปลงทางวิศวกรรมขึ้น ชิ้นส่วนครึ่งหนึ่งกลายเป็นของเสีย ค่าวัสดุก็จ่ายไปแล้ว เวลาการทำงานของเครื่องจักรก็เสียไปแล้ว เงินก็หมดไป
ค่าใช้จ่ายในการจัดเก็บเป็นอีกต้นทุนแฝงหนึ่ง ชิ้นส่วนจำนวน 5,000 ชิ้นต้องใช้พื้นที่จัดเก็บ และค่าเช่าพื้นที่ก็มีค่าใช้จ่าย ชิ้นส่วนจำเป็นต้องมีชั้นวาง การควบคุมอุณหภูมิ และการจัดการสินค้าคงคลัง ต้นทุนเหล่านี้รวมกันแล้วเพิ่มขึ้นเรื่อยๆ สำหรับชิ้นส่วนที่มีการหมุนเวียนต่ำ ค่าใช้จ่ายในการจัดเก็บอาจกัดกร่อนส่วนลดต่อหน่วยจากการสั่งซื้อจำนวนมากได้
วิธีการที่ดีกว่ามักจะเป็นการสั่งซื้อทีละน้อยและทยอยสั่งซื้อ สั่งซื้อห้าร้อยชิ้นก่อน ตรวจสอบความถูกต้องของการออกแบบในขั้นตอนการผลิต จากนั้นจึงสั่งซื้ออีกห้าร้อยชิ้นต่อไป ต้นทุนต่อหน่วยอาจสูงขึ้นเล็กน้อย แต่ความเสี่ยงที่จะต้องทิ้งสินค้าล็อตใหญ่เป็นศูนย์ คนที่มองข้ามข้อแลกเปลี่ยนนี้บางครั้งอาจได้รับบทเรียนราคาแพงในที่สุด
ประหยัดค่าใช้จ่ายด้วยชิ้นส่วนเครื่องจักร CNC จาก NOBLE
NOBLE คือโรงงานผลิตชิ้นส่วนโลหะด้วยเครื่อง CNC ระดับมืออาชีพ โดยเน้นการผลิตชิ้นส่วนโลหะที่มีความแม่นยำสูง บุคลากรของเรามาจากหลากหลายอุตสาหกรรม ได้แก่ ยานยนต์ อุปกรณ์ทางการแพทย์ อวกาศ หุ่นยนต์ และอุปกรณ์อุตสาหกรรม แต่ละอุตสาหกรรมมีมาตรฐานที่แตกต่างกัน และเราก็สามารถตอบสนองความต้องการเหล่านั้นได้
ทำไมต้องร่วมงานกับเรา?
มุ่งเน้นการลดต้นทุน – เราให้ความช่วยเหลือลูกค้าในการออกแบบชิ้นส่วนใหม่เพื่อให้สามารถผลิตได้ง่ายขึ้น กลยุทธ์ในบทความนี้ไม่ใช่แนวคิดนามธรรม เรานำไปใช้ในชีวิตประจำวันเพื่อลดต้นทุนการผลิตด้วยเครื่อง CNC
เสนอราคาเร็ว – ลูกค้าจะได้รับใบเสนอราคาภายใน 24-48 ชั่วโมง ใบเสนอราคาทุกฉบับจะรวมถึงข้อมูลป้อนกลับจาก DFM (Design for Manufacturing) ไม่ต้องรอหลายสัปดาห์เพื่อทราบว่าชิ้นส่วนนั้นมีต้นทุนการผลิตสูง
ไม่มีค่าธรรมเนียมแอบแฝง – ราคาโปร่งใส คิดเฉพาะค่าเวลาใช้งานเครื่องจักร วัสดุ อุปกรณ์ เครื่องมือ ค่าเสื่อมราคาการติดตั้ง นี่คือรายการทั้งหมด
จากต้นแบบสู่การผลิต – ลูกค้าต้องการชิ้นส่วนเพียงชิ้นเดียวสำหรับการทดสอบ เราผลิตชิ้นส่วนนั้น ต่อมาลูกค้ารายเดียวกันต้องการชิ้นส่วนจำนวนหมื่นชิ้นสำหรับการผลิต เราจึงขยายขนาดการผลิต กระบวนการทำงานเหมือนเดิม ระบบคุณภาพเหมือนเดิม
ISO 13485:2016 – ยินดีต้อนรับลูกค้าผู้ผลิตอุปกรณ์ทางการแพทย์ เราให้บริการตรวจสอบความถูกต้องครบวงจร การตรวจสอบย้อนกลับ การควบคุมกระบวนการ และเอกสารประกอบการยื่นขออนุมัติตามข้อกำหนด
ระยะเวลานำส่งสั้น – ชิ้นส่วนมาตรฐานจะจัดส่งภายในห้าถึงสิบวันทำการ มีตัวเลือกการจัดส่งด่วนสำหรับงานเร่งด่วน ลูกค้าจ่ายค่าบริการเพิ่มเฉพาะเมื่อต้องการใช้งานเท่านั้น
ความมุ่งมั่นของเราในการลดต้นทุนเครื่อง CNC ของคุณ
เราไม่ได้แค่ผลิตชิ้นส่วนเครื่องจักร แต่เราออกแบบโซลูชันที่คุ้มค่า ทุกใบเสนอราคารวมถึงสี่สิ่งต่อไปนี้
- การวิเคราะห์ DFM– บริการตรวจทานแบบฟรี เราจะส่งคำแนะนำเพื่อประหยัดค่าใช้จ่ายกลับไปก่อนที่จะเริ่มตัดโลหะ ลูกค้าหลายรายนำการเปลี่ยนแปลงเหล่านี้ไปใช้และเห็นผลการลดราคาในทันที
- คำแนะนำเกี่ยวกับวัสดุทางเลือก– บางครั้งงานบางอย่างไม่จำเป็นต้องใช้โลหะผสมพิเศษ เราจึงเสนอทางเลือกที่ราคาถูกกว่าหรือแปรรูปได้เร็วกว่า หากทางเลือกเหล่านั้นเหมาะสมกับงานนั้นๆ
- การตรวจสอบความคลาดเคลื่อน– เราชี้ให้เห็นถึงค่าความคลาดเคลื่อนที่แคบเกินไปโดยไม่จำเป็น วิศวกรหลายคนกำหนดสเปคสูงเกินไปโดยไม่ตระหนักถึงผลกระทบต่อต้นทุน คำถามง่ายๆ จากเรามักนำไปสู่การเปลี่ยนแปลงการออกแบบที่ช่วยลดราคาลงได้อย่างเห็นได้ชัด
- คำแนะนำในการเพิ่มประสิทธิภาพการทำงานแบบกลุ่ม– เราช่วยลูกค้าในการรวมคำสั่งซื้อ เช่น สั่งซื้อ 50 ชิ้นต่อเดือนเป็นเวลา 6 เดือน ก็จะรวมเป็นคำสั่งซื้อเดียว 300 ชิ้น ราคาต่อหน่วยจะลดลง ลูกค้าประหยัดเงินได้ ส่วนผู้จำหน่ายก็ทำงานได้อย่างมีประสิทธิภาพ ทั้งสองฝ่ายต่างได้รับประโยชน์
คำถามที่พบบ่อย
ปริมาณผลผลิตมีผลต่อต้นทุนหรือไม่?
ใช่แล้ว ปริมาณการผลิตต่ำส่งผลให้ต้นทุนต่อหน่วยสูงขึ้น เหตุผลก็คือเวลาทำงานคงที่ การเขียนโปรแกรม การตั้งค่า การปรับเครื่องมือ และการตรวจสอบชิ้นงานแรกใช้เวลาเท่ากันไม่ว่างานนั้นจะมีเพียงชิ้นเดียวหรือหนึ่งร้อยชิ้น หากกระจายต้นทุนคงที่นั้นไปในชิ้นงานเดียว ต้นทุนต่อหน่วยก็จะสูงขึ้นอย่างมาก และหากกระจายไปในชิ้นงานร้อยชิ้น ต้นทุนก็จะลดลงอย่างมาก
ฉันสามารถลดต้นทุนโดยไม่ต้องเปลี่ยนการออกแบบได้หรือไม่?
ใช่ มีหลายวิธี เพิ่มขนาดการผลิตเป็นชุด แค่นั้นก็ลดต้นทุนต่อหน่วยได้แล้ว เลือกโรงงานผลิตชิ้นส่วนโลหะที่แตกต่างออกไป บางโรงงานเชี่ยวชาญงานปริมาณน้อยและมีอัตราค่าแรงต่อชั่วโมงที่ต่ำกว่าสำหรับงานขนาดเล็ก ใช้ชิ้นงานที่มีรูปร่างใกล้เคียงกับรูปร่างสุดท้าย วัสดุหล่อขึ้นรูป วัสดุตีขึ้นรูป หรือแท่งโลหะอัดขึ้นรูป ช่วยลดปริมาณวัสดุที่เครื่องจักรต้องตัดออก เวลาการทำงานของเครื่องจักรน้อยลงหมายถึงต้นทุนที่ต่ำลง
วิธีลดต้นทุนที่มีประสิทธิภาพมากที่สุดคืออะไร?
ผ่อนปรนค่าความคลาดเคลื่อนที่ไม่สำคัญ การดำเนินการนี้ไม่เสียค่าใช้จ่ายใดๆ ไม่ต้องเปลี่ยนแปลงการออกแบบ ไม่ต้องเปลี่ยนแปลงวัสดุ ไม่ต้องสร้างเครื่องมือใหม่
ฉันจะประหยัดค่าใช้จ่ายได้มากแค่ไหนหากปรับเส้นทางการเคลื่อนที่ของเครื่องมือให้เหมาะสม?
โดยทั่วไปประมาณสิบถึงยี่สิบเปอร์เซ็นต์ ตัวเลขที่แน่นอนขึ้นอยู่กับความซับซ้อนของชิ้นส่วน บล็อกธรรมดาที่มีรูไม่กี่รูนั้นมีพื้นที่สำหรับการปรับเส้นทางการตัดน้อย ในขณะที่แกนแม่พิมพ์ที่ซับซ้อน มีช่องลึกและมุมแคบๆ จะมีพื้นที่สำหรับการปรับเส้นทางการตัดอย่างมาก การประหยัดต้นทุนมาจากการลดการตัดด้วยลม การเปลี่ยนเครื่องมือน้อยลง และกลยุทธ์การกัดหยาบที่ชาญฉลาดขึ้น
Is 5 แกน ดีกว่าเสมอใช่ไหม?
ไม่ เครื่องจักรสามแกนมีอัตราค่าใช้จ่ายต่อชั่วโมงต่ำกว่า โดยส่วนใหญ่มักต่ำกว่าถึง 30-50 เปอร์เซ็นต์ เครื่องกัดสามแกนนั้นเรียบง่ายกว่า ใช้พลังงานน้อยกว่า และมีผู้ปฏิบัติงานอยู่ทั่วไป จึงทำให้ค่าใช้จ่ายต่อชั่วโมงต่ำกว่า
การตัดเฉือน 5 แกนเพิ่มมูลค่าในสถานการณ์เฉพาะบางอย่าง เช่น ชิ้นส่วนที่มีส่วนเว้า ส่วนที่มีมุมซับซ้อน หรือโพรงลึกที่ความยาวของเครื่องมือเป็นปัญหา หากรูปทรงของชิ้นส่วนไม่ต้องการความสามารถเหล่านี้ การตัดเฉือน 5 แกนก็เป็นเพียงวิธีทำงานแบบ 3 แกนที่แพงกว่าเท่านั้น ผู้คนควรใช้การตัดเฉือน 5 แกนเฉพาะเมื่อรูปทรงของชิ้นส่วนต้องการเท่านั้น มิเช่นนั้น ควรใช้การตัดเฉือน 3 แกนและจะได้ราคาที่ต่ำกว่า






