
3+2 เท่ากับเท่าไร แกน เครื่องจักร?
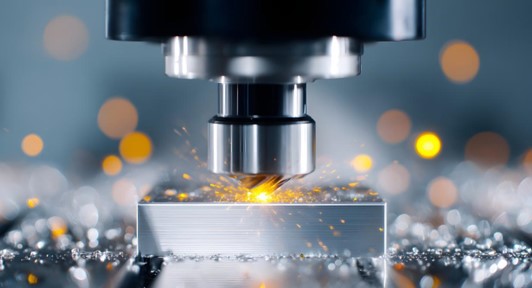
การกัดขึ้นรูปด้วยเครื่องจักร CNC แบบ 3+2 แกน เป็นวิธีการ กัดขึ้นรูปด้วยเครื่องจักร CNCประเภทหนึ่งหรือที่รู้จักกันในชื่อ การกัดขึ้นรูปทิศทาง 5 แกน หรือการกัดขึ้นรูป 5 แกนแบบกำหนดตำแหน่ง หลักการสำคัญคือ การใช้แกนเชิงเส้นสามแกน (X, Y, Z) ของเครื่องมือกล 5 แกนในการเคลื่อนที่ ในขณะที่ใช้แกนหมุนสองแกน (โดยปกติคือแกน A และแกน B หรือแกน A และแกน C) เพื่อยึดเครื่องมือและชิ้นงานไว้ที่มุมเอียง หลังจากล็อคแกนหมุนทั้งสองแล้ว เครื่องมือกลจะทำการตัดในทิศทางมุมที่กำหนดนั้น เช่นเดียวกับเครื่องมือกล 3 แกนประสิทธิภาพสูง
การตัดเฉือนแบบ 3+2 แกน ไม่ได้หมายความว่าแกนทั้ง 5 แกนจะเคลื่อนที่อย่างต่อเนื่องและพร้อมกันในระหว่างกระบวนการตัด แต่หมายถึงการหาองศาที่เหมาะสมที่สุดและตรึงไว้ก่อน จากนั้นจึงทำการตัดเฉือนแบบ 3 แกน ข้อดีของการทำเช่นนี้คือสามารถทำการตัดเฉือนหลายด้านของชิ้นงานได้ในการจับยึดเพียงครั้งเดียว หลีกเลี่ยงการจับยึดซ้ำๆ เพิ่มประสิทธิภาพและความแม่นยำ และเหมาะอย่างยิ่งสำหรับการตัดเฉือนชิ้นส่วนรูปทรงกล่องที่ซับซ้อนหรือแม่พิมพ์ที่มีลักษณะเอียง
สรุป ความน่าเชื่อถือของ Olymp Trade? Does 3+2 AXis Mปวด Wออร์ค?
การเขียนโปรแกรมและการคำนวณมุม
วิศวกรซอฟต์แวร์ CAM จะเขียนโปรแกรมโมเดล 3 มิติลงในคอมพิวเตอร์ ซอฟต์แวร์จะวิเคราะห์รูปทรงเรขาคณิตของชิ้นส่วน กำหนดพื้นที่ที่ต้องทำการประมวลผลโดยอัตโนมัติหรือด้วยตนเอง และคำนวณมุมเอียงของเครื่องมือที่เหมาะสมที่สุดสำหรับแต่ละพื้นที่ การเลือกมุมนี้มีความสำคัญอย่างยิ่ง โดยมีจุดประสงค์เพื่อหลีกเลี่ยงการชนกันระหว่างเครื่องมือกับชิ้นงานหรืออุปกรณ์จับยึด ในขณะเดียวกันก็ต้องมั่นใจว่าเครื่องมือสัมผัสกับชิ้นงานภายใต้สภาวะการตัดที่ดีที่สุด
การกำหนดตำแหน่งแกนหมุน
โปรแกรมการตัดเฉือนจะถูกโหลดเข้าไปในเครื่องมือกล CNC เครื่องมือกลจะดำเนินการตามคำสั่งการเคลื่อนที่ของแกนหมุนก่อน โดยหมุนเครื่องมือ (หรือแท่นทำงาน ขึ้นอยู่กับโครงสร้างของเครื่องมือกล) ไปยังมุมที่กำหนดไว้ในโปรแกรมอย่างแม่นยำ
การล็อกและการตัด
เพลาหมุนหยุดเคลื่อนที่และคงอยู่ในตำแหน่งนี้ นับจากนี้เป็นต้นไป ระบบควบคุมจะถือว่านี่เป็นระบบพิกัดการตัดเฉือนแบบ "3 แกน" ใหม่
เครื่องจักรกล 3 แกน
เครื่องมือกลจะเริ่มทำงานและใช้เฉพาะแกน X, Y และ Z ในการเคลื่อนที่ตัดด้วยความเร็วสูงและเสถียร จนกว่างานตัดเฉือนทั้งหมดที่มุมปัจจุบันจะเสร็จสมบูรณ์
กระบวนการทำซ้ำ
หลังจากกระบวนการขึ้นรูป 3 แกนเสร็จสิ้น เครื่องมือกลจะขับเคลื่อนแกนหมุนไปยังมุมที่กำหนดไว้ล่วงหน้าถัดไปและล็อคไว้ เพื่อเริ่มต้นรอบการขึ้นรูป 3 แกนใหม่ วงจรนี้จะดำเนินต่อไปจนกว่าคุณสมบัติทั้งหมดของชิ้นส่วนจะถูกขึ้นรูปเสร็จสิ้น
วัสดุที่ใช้ในการตัดเฉือนแบบ 3+2 แกน
โลหะทั่วไป:
- อะลูมิเนียม (6061, 7075 เป็นต้น)
- เหล็กกล้าไร้สนิม
- ไทเทเนียม
- ทองเหลืองและทองแดง
อลูมิเนียม
โลหะผสมอะลูมิเนียมเป็นหนึ่งในวัสดุที่ใช้กันทั่วไปในการขึ้นรูปด้วยเครื่องจักร 3+2 แกน และเป็นที่นิยมอย่างมากเนื่องจากมีคุณสมบัติในการขึ้นรูปที่ดีเยี่ยม ความแข็งแรงสูง และน้ำหนักเบา
การตัดเฉือนแบบ 3+ 2 แกน ใช้เครื่องมือตัดที่สั้นกว่าสำหรับการตัดในมุมเอียง ซึ่งสามารถหลีกเลี่ยงการเสียรูปที่มักเกิดขึ้นในโลหะผสมอลูมิเนียมระหว่างการตัดเฉือนได้อย่างมีประสิทธิภาพ ทำให้ได้ความแม่นยำของขนาดสูงมากและคุณภาพพื้นผิวที่เรียบเนียน และลดความจำเป็นในการตกแต่งขั้นสุดท้าย
เหล็กกล้าไร้สนิม
เหล็กกล้าไร้สนิมถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมการแพทย์และอาหาร เนื่องจากมีคุณสมบัติทนต่อการกัดกร่อนและคุณสมบัติทางกลที่ดี การขึ้นรูปด้วยเครื่องจักร 3+2 แกนจึงเหมาะสมอย่างยิ่งสำหรับการผลิตตัววาล์วที่มีโครงสร้างซับซ้อน ตัวเรือนปั๊ม และเครื่องมือผ่าตัดในสาขาเหล่านี้
ไทเทเนียม
โลหะผสมไทเทเนียมส่วนใหญ่ใช้ในอุตสาหกรรมการบินและอวกาศและอุปกรณ์ปลูกถ่ายทางการแพทย์ มีคุณสมบัติแข็งแรง น้ำหนักเบา และเข้ากันได้ดีกับร่างกาย แต่ก็เป็นวัสดุที่ขึ้นรูปได้ยากเช่นกัน
การตัดเฉือนแบบ 3+ 2 แกน ช่วยเพิ่มความแข็งแกร่งของระบบกระบวนการอย่างมีนัยสำคัญ โดยใช้เครื่องมือขนาดสั้นสำหรับการตัดที่มุมคงที่ ซึ่งเป็นสิ่งสำคัญในการป้องกันการสั่นสะเทือนและการสึกหรอของเครื่องมือที่มักเกิดขึ้นเมื่อทำการตัดเฉือนโลหะผสมไทเทเนียม
ข้อได้เปรียบที่สำคัญของการกลึงแบบ 3+2 แกน
ความแม่นยำสูงขึ้น
หัวใจสำคัญของการ achieving ความแม่นยำสูงขึ้นในการ machining แบบ 3+2 แกน อยู่ที่ “การ machining หลายพื้นผิวให้เสร็จสมบูรณ์ด้วยการจับยึดเพียงครั้งเดียว”
เทคโนโลยีแกน 3+2 จะกำหนดตำแหน่งชิ้นงานไปยังมุมที่ต้องการโดยใช้แกนหมุน แล้วล็อคไว้ ด้วยการจับยึดเพียงครั้งเดียว พื้นผิวเอียงและมุมต่างๆ จะถูกประมวลผลโดยใช้แกนเชิงเส้นสามแกน ช่วยลดข้อผิดพลาดสะสมที่เกิดจากการจับยึดหลายครั้ง จึงมั่นใจได้ถึงความแม่นยำทางเรขาคณิตและความคลาดเคลื่อนของตำแหน่งโดยรวมของชิ้นส่วน
ลดเวลาในการตั้งค่าและรอบการทำงาน
การตัดเฉือนแบบ 3+ 2 แกน ช่วยลดความซับซ้อนของการคำนวณการเคลื่อนที่ของแกนและการลดความเร็วที่จำเป็นในการรักษาระนาบแนวตั้งของเครื่องมือตัดในการตัดเฉือนแบบ 5 แกนต่อเนื่อง เส้นทางการตัดมีความตรงและมีประสิทธิภาพมากขึ้น ช่วยลดเวลาการผลิตโดยรวมตั้งแต่ต้นทางจนถึงผลิตภัณฑ์สำเร็จรูปได้อย่างมาก
ปรับปรุง Surface Finish
เมื่อทำการกลึงชิ้นงานที่มีโพรงลึกหรือผนังด้านข้างลาดชัน เครื่องมือกลึง 3 แกนจะต้องใช้เครื่องมือที่มีระยะยื่นยาว ซึ่งอาจทำให้เกิดการสั่นสะเทือนและการกระเพื่อมได้ง่าย ส่งผลให้เกิดรอยสั่นสะเทือนบนพื้นผิวชิ้นงาน
การตัดเฉือนแบบ 3+ 2 แกน ช่วยให้เครื่องมือที่สั้นและแข็งแรงสามารถเข้าถึงพื้นที่เหล่านี้ได้โดยการเอียงชิ้นงาน ซึ่งช่วยลดการสั่นสะเทือนได้อย่างมีประสิทธิภาพ
การเข้าถึงพื้นที่ที่เข้าถึงได้ยาก
การตัดเฉือนแบบ 3+2 แกน เปรียบเสมือนการมอบ "มุมมองที่เหมาะสมที่สุด" ให้แก่เครื่องมือตัด โดยการปรับตำแหน่งเชิงพื้นที่ของชิ้นงานอย่างยืดหยุ่น จะช่วยสร้างเส้นทางที่ไม่ติดขัดสำหรับเครื่องมือตัด ทำให้สามารถเข้าถึงพื้นที่ที่เข้าถึงยากในอดีตได้อย่างง่ายดาย
ต้นทุนต่ำกว่าเมื่อเทียบกับระบบ 5 แกนเต็มรูปแบบ
ในแง่ของฮาร์ดแวร์ เครื่องมือกล 5 แกนที่มีฟังก์ชัน 3+2 แกน มักจะมีราคาถูกกว่าเครื่องมือกล 5 แกนแบบต่อเนื่องประสิทธิภาพสูง เนื่องจากมีความต้องการด้านการตอบสนองแบบไดนามิกและประสิทธิภาพการซิงโครไนซ์ของแกนหมุนที่ต่ำกว่าเล็กน้อย
ในแง่ของเครื่องมือตัดและการบำรุงรักษาประจำวัน เครื่องจักร 3+2 แกนใช้เครื่องมือตัดมาตรฐานได้มากกว่า และค่าสึกหรอและค่าบำรุงรักษาของเครื่องมือก็ค่อนข้างต่ำกว่า ดังนั้น สำหรับงานที่ไม่ต้องการการประมวลผลพื้นผิวรูปทรงอิสระที่ซับซ้อน การตัดเฉือนด้วยเครื่องจักร 3+2 แกนจึงเป็นทางเลือกที่สมดุลระหว่างต้นทุนและความสามารถอย่างลงตัว
ความหมายของ การกลึง 5 แกน?
การตัดเฉือนด้วยเครื่อง CNC 5 แกน เป็นกระบวนการผลิตที่ควบคุมด้วยคอมพิวเตอร์ ซึ่งใช้แกนการเคลื่อนที่ที่แตกต่างกันห้าแกน เพื่อให้ได้ความยืดหยุ่นและความแม่นยำที่มากขึ้นในระหว่างการตัดเฉือน นอกเหนือจากแกนเชิงเส้น X, Y และ Z แบบดั้งเดิมแล้ว เครื่อง CNC 5 แกนยังทำงานด้วยแกนหมุนเพิ่มเติมอีกสองแกน ซึ่งโดยทั่วไปเรียกว่าแกน A และแกน B
ด้วยการผสานรวมแกนหมุนเหล่านี้ เครื่องมือตัดสามารถสัมผัสกับชิ้นงานได้จากมุมและทิศทางที่หลากหลาย ช่วงการเคลื่อนที่ที่กว้างขึ้นนี้ช่วยให้สามารถตัดเฉือนรูปทรงที่ซับซ้อนได้อย่างแม่นยำ รวมถึงโพรงลึก ร่องใต้ชิ้นงาน พื้นผิวโค้ง และส่วนโค้งที่ละเอียดอ่อน ความสามารถในการเอียงและหมุนเครื่องมือช่วยลดความจำเป็นในการตั้งค่าและการจัดตำแหน่งใหม่หลายครั้งได้อย่างมาก ซึ่งช่วยปรับปรุงทั้งประสิทธิภาพการตัดเฉือนและความแม่นยำโดยรวม
การขึ้นรูปชิ้นงานด้วยแกน 3+2 และ การขึ้นรูปชิ้นงานด้วยแกน 5 แบบต่อเนื่อง: ความแตกต่างที่สำคัญ
เครื่องจักรกล 3+2 แกน
ในระหว่างการตัด แกนหมุนจะอยู่กับที่ จุดประสงค์คือเพื่อ "กำหนดตำแหน่ง" แล้วจึงทำการตัดอย่างมีประสิทธิภาพในทิศทางที่กำหนด
การตัดเฉือนแบบต่อเนื่อง 5 แกน
ตลอดกระบวนการตัดทั้งหมด แกนทั้งห้า (แกนเชิงเส้นสามแกนและแกนหมุนสองแกน) จะเคลื่อนที่พร้อมกันอย่างต่อเนื่องและประสานกัน จุดมุ่งหมายคือ "การขึ้นรูปแบบไดนามิก" ซึ่งใช้ในการแปรรูปพื้นผิวรูปทรงอิสระที่ซับซ้อนมาก เช่น ใบพัดเรือ ใบพัดกังหัน ฯลฯ
เครื่องจักร 3+2 แกน vs การกลึง 5 แกนเต็มรูปแบบ
| คุณสมบัติ (Feature) | เครื่องจักร 3+2 แกน | การกลึง 5 แกนเต็มรูปแบบ |
| ขวานที่ใช้ | แกน X, Y, Z + แกนกำหนดตำแหน่งอีกสองแกน | แกน X, Y, Z + แกนหมุนพร้อมกันสองแกน |
| ประเภทการเคลื่อนไหว | เส้นตรงพร้อมการหมุนตามตำแหน่ง | การเคลื่อนไหวพร้อมกันอย่างสมบูรณ์ |
| ราคา | กลาง | จุดสูง |
| เวลาวงจร | ปานกลาง | เร็วที่สุด |
| ที่ดีที่สุดสำหรับ | ชิ้นส่วนที่มีความซับซ้อนปานกลาง | รูปทรงอินทรีย์ที่ซับซ้อนอย่างยิ่ง |
เครื่องจักรแบบ 3+2 แกนมีความโดดเด่นในการขึ้นรูปชิ้นส่วนที่ประกอบด้วยระนาบมุมหลายระนาบที่แยกจากกัน ในขณะที่เครื่องจักรแบบ 5 แกนต่อเนื่องเน้นไปที่พื้นผิวโค้งที่ซับซ้อนซึ่งต้องการให้ทิศทางของเครื่องมือเปลี่ยนแปลงอย่างต่อเนื่องในระหว่างการเคลื่อนที่
เคล็ดลับการออกแบบสำหรับ 3+2 แกน เครื่องจักรกล
ปรับตำแหน่งชิ้นส่วนให้เหมาะสม
ในขั้นตอนการออกแบบ จำเป็นต้องพิจารณาว่าจะประมวลผลคุณสมบัติต่างๆ ให้ได้มากที่สุดโดยใช้มุมการวางตำแหน่งแกนหมุนให้น้อยที่สุดได้อย่างไร เป้าหมายที่เหมาะสมคือการจัดเรียงรู โพรง และรูปทรงต่างๆ บนชิ้นส่วนให้ได้มากที่สุดเท่าที่จะเป็นไปได้ในทิศทางเดียวกันหรือเพียงไม่กี่ทิศทาง
ตรวจสอบให้แน่ใจว่าสามารถเข้าถึงเครื่องมือได้
เมื่อเอียงชิ้นงานเป็นมุม จะต้องตรวจสอบการชนกันอย่างละเอียดถี่ถ้วน ไม่เพียงแต่ต้องตรวจสอบปลายเครื่องมือเท่านั้น แต่ยังต้องตรวจสอบด้วยว่าตัวจับยึดเครื่องมือ อุปกรณ์จับยึด และแม้แต่หัวแกนหมุน จะชนกับส่วนอื่นๆ ของชิ้นงาน อุปกรณ์จับยึด หรือโต๊ะทำงานของเครื่องมือกลหรือไม่
ในการออกแบบโพรงลึกหรือลักษณะเว้า จำเป็นต้องตรวจสอบให้แน่ใจว่าที่มุมเอียงที่วางแผนไว้ มีความยาวของเครื่องมือเพียงพอที่จะเข้าถึงพื้นผิวด้านล่างของชิ้นงานได้อย่างปลอดภัย และตัวจับยึดเครื่องมือจะไม่ทำให้ผนังด้านข้างเป็นรอย
ออกแบบอุปกรณ์ยึดที่ปลอดภัย
เนื่องจากการตัดเฉือนแบบ 3+2 แกนนั้นดำเนินการในมุมที่แตกต่างกัน และบางครั้งอาจต้องกลับชิ้นงานด้วย ดังนั้นอุปกรณ์จับยึดชิ้นงานจึงต้องสามารถยึดชิ้นงานได้อย่างมั่นคงในทุกทิศทาง การออกแบบอุปกรณ์จับยึดชิ้นงานควรมีขนาดกะทัดรัดและต่ำที่สุดเท่าที่จะเป็นไปได้ เพื่อหลีกเลี่ยงการรบกวนกับชิ้นส่วนของเครื่องมือกลในระหว่างการหมุน
การออกแบบสำหรับการตัดเฉือนระนาบ
ในแต่ละมุมการวางตำแหน่ง แกน 3+2 นั้นโดยพื้นฐานแล้วคือการตัดเฉือนแบบ 3 แกน ดังนั้น คุณสมบัติที่เหมาะสมที่สุดคือคุณสมบัติ "ระนาบ" ที่สามารถประมวลผลได้อย่างมีประสิทธิภาพโดยใช้กลยุทธ์ 3 แกน แม้ว่าจะสามารถประมวลผลพื้นผิวตื้นบางส่วนได้ แต่พื้นผิวรูปทรงอิสระสามมิติที่ซับซ้อนยังคงเป็นจุดแข็งของการตัดเฉือนแบบต่อเนื่อง 5 แกน
เหตุใดจึงควรเลือก 3+2 แกน การกลึงเพื่อการผลิต
สำหรับบริษัทที่ต้องการความยืดหยุ่น ความแม่นยำ และประสิทธิภาพ โดยไม่ต้องลงทุนในระบบ 5 แกนเต็มรูปแบบ การตัดเฉือนแบบ 3+2 คือทางออกที่สมบูรณ์แบบ
ต่อไปนี้คือประโยชน์ที่ผู้ผลิตได้รายงานไว้ในโลกแห่งความเป็นจริง:
- ลดเวลาในการทำงานลง 40–60% เมื่อเทียบกับการตัดเฉือนแบบ 3 แกนแบบดั้งเดิม
- เพิ่มความแม่นยำบนชิ้นส่วนที่มีพื้นผิวหลายด้าน
- ลดต้นทุนการติดตั้งอุปกรณ์ เนื่องจากไม่จำเป็นต้องติดตั้งอุปกรณ์บ่อย
- เพิ่มประสิทธิภาพการผลิตสำหรับการผลิตในปริมาณน้อยถึงขนาดกลาง
- การใช้ประโยชน์จากเครื่องจักรสูงขึ้น เนื่องจากแกนหมุนสามารถปรับตำแหน่งได้โดยอัตโนมัติ
โดยรวมแล้ว การตัดเฉือนแบบ 3+2 ช่วยเพิ่มขีดความสามารถของเครื่องจักร 5 แกนมาตรฐานให้สูงสุด โดยไม่ต้องอาศัยความซับซ้อนของการเขียนโปรแกรมการเคลื่อนที่ต่อเนื่อง
ขอบเขตการใช้งานของการกลึง 3+2 แกน
อุตสาหกรรมการบินและอวกาศ
อุตสาหกรรมการบินและอวกาศเป็นหนึ่งในสาขาการประยุกต์ใช้การตัดเฉือนแบบ 3+2 แกนที่สำคัญที่สุด ชิ้นส่วนโครงสร้างของเครื่องบิน เช่น ซี่โครงปีก โครง และตัวแขวน มักจะถูกกัดขึ้นรูปจากโลหะผสมอลูมิเนียมหรือโลหะผสมไทเทเนียมชิ้นเดียว ชิ้นส่วนเหล่านี้มีโครงสร้างที่ซับซ้อน ผนังบาง และมีรู โพรง และส่วนยื่นจำนวนมากที่ต้องได้รับการประมวลผลในมุมที่แตกต่างกัน การตัดเฉือนแบบ 3+2 แกนสามารถทำการประมวลผลคุณสมบัติส่วนใหญ่บนพื้นผิวทั้งห้าของชิ้นส่วนได้ด้วยการจับยึดเพียงครั้งเดียว

การผลิตแม่พิมพ์
ไม่ว่าจะเป็นแม่พิมพ์ฉีดพลาสติก แม่พิมพ์หล่อ หรือแม่พิมพ์ปั๊มขึ้นรูป แกนและตัวเลื่อนของแม่พิมพ์เหล่านี้มักมีรูปทรงเรขาคณิตที่ซับซ้อน รวมถึงโพรงลึก ผนังด้านข้างที่ลาดชัน และช่องระบายความร้อนด้วยน้ำที่ซับซ้อน การตัดเฉือนแบบ 3+2 แกนสามารถเอียงเครื่องมือไปยังมุมที่เหมาะสมที่สุดได้อย่างง่ายดาย กัดขึ้นรูปบริเวณที่เข้าถึงยากเหล่านี้ได้อย่างแม่นยำ และผลิตรูหมุดเอียงและกลไกตัวเลื่อนที่มีมุมเอียงได้อย่างแม่นยำ
อุตสาหกรรมอุปกรณ์การแพทย์
วงการแพทย์มีความต้องการสูงมากในเรื่องความแม่นยำ การตกแต่งพื้นผิว และการขึ้นรูปชิ้นส่วนจากวัสดุที่เข้ากันได้ทางชีวภาพ การขึ้นรูปด้วยเครื่องจักร 3+2 แกนจึงเหมาะสมอย่างยิ่งสำหรับการผลิตชิ้นส่วนต่างๆ เช่น ข้อต่อเทียม เครื่องมือผ่าตัด และแผ่นกระดูก เครื่องจักรประเภทนี้สามารถหลีกเลี่ยงความเสี่ยงจากการปนเปื้อนและข้อผิดพลาดที่เกิดจากการจับยึดซ้ำซ้อน ในขณะเดียวกันก็รับประกันความเข้ากันอย่างสมบูรณ์แบบระหว่างวัสดุปลูกถ่ายกับกระดูกมนุษย์ ซึ่งเป็นสิ่งสำคัญอย่างยิ่งต่อความสำเร็จของการผ่าตัด
พลังงานและอุตสาหกรรมหนัก
ในภาคพลังงาน เช่น ใบพัดของกังหันไอน้ำและกังหันก๊าซ ชิ้นส่วนเหล่านี้มักทำจากวัสดุที่ยากต่อการขึ้นรูป เช่น โลหะผสมทนความร้อนสูง และมีรูปทรงเรขาคณิตที่ซับซ้อน
การตัดเฉือนแบบ 3+ 2 แกน ช่วยให้สามารถใช้เครื่องมือที่สั้นและแข็งแรงเพื่อเข้าสู่ชิ้นงานในมุมที่เหมาะสมที่สุด ซึ่งเป็นสิ่งสำคัญสำหรับการรักษาอายุการใช้งานของเครื่องมือ การควบคุมความร้อนในการตัด และการรับประกันความสมบูรณ์ของพื้นผิวชิ้นงาน
ร่วมเป็นพันธมิตรกับผู้เชี่ยวชาญด้าน 3+2 แกน ผู้ผลิตเครื่องจักร NOBLE
ที่ NOBLE เราเชี่ยวชาญด้าน บริการเครื่องจักร CNCแบบ 3+2 แกนสำหรับทั้งการผลิตต้นแบบและการผลิตจำนวนมาก เครื่องจักรกลหลายแกนขั้นสูงของเราช่วยให้เราสามารถผลิตชิ้นส่วนที่มีความแม่นยำสูงจากอลูมิเนียม สแตนเลส ไทเทเนียม และพลาสติกวิศวกรรม ด้วยความคลาดเคลื่อนที่แคบและพื้นผิวที่เรียบเนียนเป็นพิเศษ
ไม่ว่าคุณจะต้องการชิ้นส่วนต้นแบบจำนวนน้อยหรือการผลิตในปริมาณมาก ทีมวิศวกรผู้มากประสบการณ์ของเราพร้อมให้บริการ:
- การสนับสนุนด้าน DFM (การออกแบบเพื่อการผลิต) ระดับมืออาชีพ
- เสนอราคาที่รวดเร็วและเชื่อถือได้
- การควบคุมคุณภาพอย่างสม่ำเสมอโดยใช้การตรวจสอบด้วยเครื่อง CMM
- ตารางการผลิตที่ยืดหยุ่น
เมื่อเลือกเราเป็นพันธมิตรด้านการผลิตของคุณ คุณจะได้รับประสิทธิภาพของการตัดเฉือนแบบ 3+2 แกน และความน่าเชื่อถือจากผู้จัดจำหน่ายชิ้นส่วนที่มีความแม่นยำสูงที่ไว้วางใจได้
คำถามที่พบบ่อยของ เครื่องจักร 3+2 แกน
การตัดเฉือนแบบ 3+2 แกนคืออะไร และทำงานอย่างไร?
การตัดเฉือนแบบ 3+2 แกน หรือที่เรียกว่าการตัดเฉือนแบบกำหนดตำแหน่งห้าแกน เป็นกระบวนการ CNC ที่ชิ้นงานจะถูกเอียงและหมุนไปยังตำแหน่งที่ต้องการโดยใช้แกนหมุนสองแกนก่อนทำการตัด เมื่อชิ้นงานถูกตรึงไว้ที่มุมที่ต้องการแล้ว เครื่องจักรจะทำการทำงานแบบ 3 แกน ซึ่งช่วยให้สามารถตัดเฉือนชิ้นส่วนที่ซับซ้อนจากหลายทิศทางได้โดยไม่ต้องตั้งค่าหลายครั้ง
การตัดเฉือนแบบ 3+2 แกน กับการตัดเฉือนแบบ 5 แกนเต็มรูปแบบแตกต่างกันอย่างไร?
ในการตัดเฉือนแบบ 3+2 แกน แกนหมุนสองแกนจะทำหน้าที่กำหนดตำแหน่งชิ้นงาน แต่จะอยู่กับที่ในระหว่างการตัด ในขณะที่การตัดเฉือนแบบ 5 แกนเต็มรูปแบบ แกนทั้งห้าจะเคลื่อนที่พร้อมกันในระหว่างการตัด การตัดเฉือนแบบ 3+2 แกนให้ข้อดีส่วนใหญ่ของการตัดเฉือนแบบ 5 แกนในราคาที่ต่ำกว่าและด้วยการเขียนโปรแกรมที่ง่ายกว่า ทำให้เหมาะสำหรับชิ้นส่วนที่มีความแม่นยำสูงหลายประเภท
ข้อดีหลักของการตัดเฉือน CNC แบบ 3+2 แกนคืออะไร?
การกลึงแบบ 3+2 แกน ให้ความแม่นยำสูง ผิวชิ้นงานเรียบเนียนขึ้น และเพิ่มความเร็วในการผลิตโดยลดเวลาในการตั้งค่า นอกจากนี้ยังช่วยให้สามารถกลึงชิ้นงานที่เข้าถึงยาก เช่น รูเอียง ร่อง และช่องลึก ในขณะที่ยังคงรักษาความสม่ำเสมอและความแม่นยำสูง
อุตสาหกรรมใดบ้างที่นิยมใช้เครื่องจักรแบบ 3+2 แกน?
เทคโนโลยีนี้ถูกนำไปใช้อย่างแพร่หลายในอุตสาหกรรมการบินและอวกาศ การแพทย์ ยานยนต์ การผลิตแม่พิมพ์ และอิเล็กทรอนิกส์ เหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนที่ซับซ้อน เช่น ตัวยึด ตัวเรือนกังหัน อุปกรณ์ฝังในร่างกาย และแม่พิมพ์ที่มีความแม่นยำสูง
การตัดเฉือนแบบ 3+2 แกน คุ้มค่ากว่าการตัดเฉือนแบบ 5 แกนหรือไม่?
ใช่แล้ว การตัดเฉือนด้วยเครื่องจักร 3+2 แกน ให้ความยืดหยุ่นได้มากเช่นเดียวกับการตัดเฉือนด้วยเครื่องจักร 5 แกน แต่มีต้นทุนด้านอุปกรณ์และการเขียนโปรแกรมที่ต่ำกว่า โดยเฉพาะอย่างยิ่งมีประสิทธิภาพด้านต้นทุนสำหรับชิ้นส่วนที่ต้องการคุณสมบัติเป็นมุม แต่ไม่ต้องการการขึ้นรูปหลายแกนอย่างต่อเนื่อง






