
Vad är CNC-bearbetning av magnesiumlegering
CNC-bearbetning av magnesiumlegeringar avser processen att använda datorstyrda verktygsmaskiner för att skära, forma och ytbehandla komponenter tillverkade av magnesiumbaserade legeringar. Denna metod möjliggör exakt, repeterbar och effektiv tillverkning av lätta magnesiumdelar som används inom industrier som flyg-, fordons-, medicin- och elektronikindustrin.
Fördelar med CNC-bearbetning av magnesiumlegeringar
Även om CNC-bearbetning av magnesiumlegeringar är mycket riskabelt, så länge vi följer säkerhetsriktlinjerna, är magnesiumlegeringar CNC-bearbetningsmaterial. Viktigast av allt är att magnesiumlegeringar är idealiska material för CNC-bearbetning på grund av deras lätta egenskaper, utmärkta ytfinish och överlägsna bearbetningsprestanda.
1. Lättviktsmaterial :
Magnesium är den lättaste strukturmetallen som används vid bearbetning, med en densitet som är ungefär två tredjedelar av aluminiums. Detta gör den idealisk för komponenter där viktminskning är avgörande (t.ex. flyg- och rymdindustrin, fordonsindustrin).
2. Utmärkt bearbetbarhet :
Magnesiumlegeringar har låga skärkrafter och god spånbildning, vilket gör dem enkla och snabba att bearbeta. De orsakar mindre verktygsslitage jämfört med hårdare metaller som titan eller rostfritt stål.
Höghastighetsbearbetning är möjlig, vilket minskar cykeltiderna.
3. Högt hållfasthets-viktförhållande :
Trots att de är lätta erbjuder magnesiumlegeringar god mekanisk hållfasthet, särskilt för icke-bärande konstruktionskomponenter.
4. God termisk och elektrisk ledningsförmåga :
Denna egenskap gör magnesium lämpligt för elektroniska höljen, kylflänsar och komponenter för värmehantering.
5. Utmärkt ytfinish :
CNC-frästa magnesiumkomponenter kräver ofta minimal efterbehandling på grund av den släta ytfinish som produceras under bearbetningen.
6. Återvinningsbarhet :
Magnesium är i hög grad återvinningsbart, vilket gör det till ett miljövänligt val för hållbara tillverkningsmetoder.
7. Vibrationsdämpning :
Magnesiumlegeringar har god dämpningsförmåga, vilket bidrar till att minska buller och vibrationer i mekaniska system, vilket förbättrar prestanda och komfort i slutanvändningsområden (t.ex. instrumentbrädor för fordon, instrumentpaneler inom flyg- och rymdfart).
8. Kompatibilitet med beläggningar :
Magnesiumytor är mycket mottagliga för ytbehandlingar (anodisering, målning, galvanisering), vilket förbättrar korrosionsbeständigheten och den estetiska finishen.
9. Kortare cykeltider :
Kombinationen av snabb materialavverkning och lägre verktygsslitage möjliggör kortare produktionstider, vilket leder till ökad produktivitet i CNC-operationer.
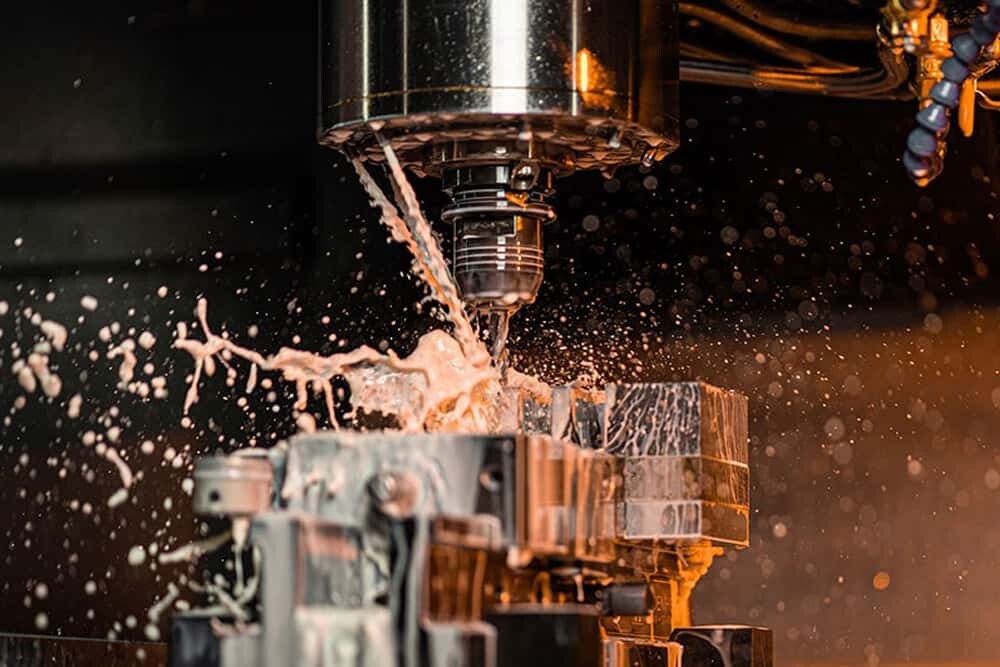
Risker och lösningar vid bearbetning av magnesiumlegeringar
🔥1. Brand- och explosionsrisk
Magnesium är mycket brandfarligt, särskilt i form av fina flisor, damm eller pulver.
Torrbearbetning, höga spindelhastigheter eller dålig spånavgång kan öka brandrisken.
Magnesiumbränder brinner vid mycket höga temperaturer och kan inte släckas med vatten – det kan orsaka våldsamma reaktioner.
Motsvarande lösningar :
Använd icke-brandfarliga skärvätskor (undvik vattenbaserade kylvätskor om inte annat uttryckligen godkänts).
Förvara en brandsläckare av klass D (av metalltyp) i närheten.
Utformning för effektiv spånavgång och minimerad dammansamling.
Använd våtbearbetning när det är lämpligt, eller upprätthåll ordentlig ventilation och spånuppsamlingssystem.
Har du någonsin använt vatten för att släcka en magnesiumbrand? När en magnesiumbrand uppstår under magnesiumbearbetning rekommenderas det inte att använda vatten för att släcka branden. Detta är inte idealiskt eftersom användning av vatten bara kommer att förvärra branden.
🛠️2. Slitage och skador på verktyg
Även om magnesium är lätt att skära, kan felaktigt verktygsval eller för hög matning/hastighet orsaka uppbyggnad eller gallring, vilket leder till för tidigt verktygsslitage eller ytskador.
Motsvarande lösningar :
Använd vassa hårdmetall- eller belagda verktyg.
Optimera skärparametrarna (låg matning och måttlig hastighet) för rena snitt.
🌬️3. Dammbildning och andningsrisk
Maskinbearbetning kan skapa fina luftburna partiklar som utgör andningsrisker och ökar brandrisken.
Motsvarande lösningar :
Använd lämpliga ventilations- och dammutsugssystem.
Utrusta operatörer med lämplig andningsskyddsutrustning i dåligt ventilerade miljöer.
🌧️4. Korrosionskänslighet
Magnesiumlegeringar är mer benägna att korrosion uppstår än aluminium eller rostfritt stål, särskilt i fuktiga eller salta miljöer.
Motsvarande lösningar :
Applicera skyddande beläggningar, anodisering eller passivering efter bearbetning.
Minimera exponering för fukt under lagring och hantering.
⚖️5. Dimensionell instabilitet
Magnesium har en hög värmeutvidgningskoefficient, vilket innebär att det kan deformeras vid värmeutveckling under bearbetning.
Motsvarande lösningar :
Använd kylvätskor eller kontrollerade skärstrategier för att minimera värme.
Tillåt efterbearbetning med åldrande eller spänningsavlastningsprocesser om precision är avgörande.
🧩6. Begränsat urval av legeringar
Inte alla magnesiumlegeringar är lämpliga för alla tillämpningar; vissa har begränsad mekanisk hållfasthet eller dålig korrosionsbeständighet.
Motsvarande lösningar :
Välj rätt legering baserat på tillämpning (t.ex. AZ31, AZ91, AM60 för allmänt bruk).
Inte alla magnesiumlegeringar är lämpliga för alla tillämpningar; vissa har begränsad mekanisk hållfasthet eller dålig korrosionsbeständighet.
Motsvarande lösningar :
Välj rätt legering baserat på tillämpning (t.ex. AZ31, AZ91, AM60 för allmänt bruk).
⏱️7. Kort verktygslivslängd under olämpliga förhållanden:
Om felaktiga bearbetningsparametrar används kan magnesium orsaka vibrationer eller vibrationer, vilket minskar verktygens livslängd och påverkar ytkvaliteten.
Motsvarande lösningar :
Det är bäst att använda hårdmetallverktyg eftersom de bibehåller hårdheten även vid höga temperaturer, vilket förlänger livslängden och minskar risken för gnistor som orsakar antändning.
✅Sammanfattning av risklösningar för magnesiumlegering Bearbetning
| Risker | Lösningsstrategier |
| Brandrisk | Använd klass D-släckare, spånkontroll och kylmedel utan vatten |
| Damm och explosion | Använd utsugssystem, personlig skyddsutrustning och korrekt städning |
| Korrosion | Applicera beläggningar och förvara dem korrekt |
| Verktygsslitage | Använd vassa verktyg, korrekt matning/hastighet |
| Dimensionell instabilitet | Hantera värme, använd kylmedel |
| Andningsvägsexponering | Personlig skyddsutrustning + god ventilation |
Val av verktyg för bearbetning av magnesiumlegeringar
Att välja rätt verktyg för bearbetning av magnesiumlegeringar är avgörande för att uppnå högkvalitativa resultat, bibehålla säkerheten och maximera effektiviteten. Magnesium är relativt mjukt och lätt att bearbeta, men verktygsvalet måste fortfarande ta hänsyn till dess unika egenskaper, särskilt dess brandfarlighet och tendens att gallra eller bilda kanter under dåliga förhållanden.
1. Verktygsmaterial :
| Verktygsmaterial | Lämplighet | Anmärkningar |
| Karbid (Harbid) | ✅ Utmärkt | Bästa valet för höghastighetsbearbetning, utmärkt slitstyrka |
| Höghastighetsstål (HSS) | ✅ Bra (för arbete i låg hastighet) | Mer prisvärt men slits snabbare |
| Belagd hårdmetall (TiAlN, TiN, DLC) | ✅ Utmärkt | Minskar friktion och slitage, förbättrar värmebeständigheten |
| Polykristallin diamant (PCD) | ✅ Utmärkt (för efterbehandling) | Idealisk för högprecisions- eller slipande operationer |
Obs: Magnesiums låga hårdhet möjliggör ett brett spektrum av verktyg, men skärpa och eggintegritet är avgörande för att förhindra spånsvetsning och smetning.
2. Verktygsgeometri
- Skarpa skärkanterFörhindrar materialfläckar och minskar värme.
- Stora spånvinklar (Positiv spånvinkel): Förbättrar spånbildning och minskar skärkrafterna.
- Höga spiralvinklarFörbättrar spånavgången vid borrning och fräsning.
- Stora reliefvinklarHjälper till att minimera verktygsfriktion och skav.
- Polerade verktygsytorMinskar spånvidhäftning och förbättrar ytfinishen.
3. Verktygsgeometri
- CNC-svarvning: Hårdmetall Skär med positiv lutning, skarpa eggar
- CNC-fräsning: Solida hårdmetallpinnfräsar, högspiraldesign
- CNC-borrning: Splitpoint HSS- eller hårdmetallborrar, peckborrningsstrategi rekommenderas
- CNC-tappning: Spiralgängtappar, helst HSS med god spånavgångsdesign
- CNC-uttråkningVassa hårdmetallborrbommar med höga släppningsvinklar
4. Skärvätskor / Smörjning
-
-
-
Torrbearbetning är vanligt för magnesium på grund av dess låga skärmotstånd
-
Använd luftblås eller inert gas för att ta bort spån och kyla ner verktyg
-
Om smörjning är nödvändig, använd icke-vattenbaserade, brandbeständiga vätskor (t.ex. mineraloljebaserade eller esterbaserade kylvätskor)
-
-
5. Övervakning av verktygsslitage:
Magnesium orsakar relativt lågt verktygsslitage, men det kan fortfarande bildas eggbildning.
Var uppmärksam på ytjämnheter eller ökade skärtemperaturer – dessa kan tyda på matthet eller felaktig spånborttagning.
6. Magnesiumbearbetning jämfört med andra material:
| Metall | Att bli grov | Svarvningsfinish | Fräsning 100 mm fräs 1 mm skärning | Borrning (5-10 mm borr) m/min | |
| Magnesium | Upp till 1200 | 1800-2400 | 200-500 | 150-500 | |
| Gjutjärn | 30-90 | 60-120 | 15-20 | 10-40 | |
| Aluminium | 75-750 | 120-1200 | 200-300 | 60-400 | |
| Stål | 40-200 | 60-300 | 20-25 | 15-30 |
Magnesiumlegering är det lättaste metallstrukturmaterialet, med en specifik vikt på endast 1.8, för aluminium 2/3 och järn 1/4, men hållfastheten är så hög som 133, inte mindre än aluminium, med stark anti-chock, anti-elektromagnetisk, värmeledningsförmåga, elektrisk ledningsförmåga och andra utmärkta egenskaper, och kan återvinnas helt utan föroreningar.
Magnesiumlegering, som är det lättaste metallmaterialet, i kombination med sin höga specifika hållfasthet, goda vibrationsavledning och förmåga att motstå stötbelastningar bättre än aluminiumlegering, ger inom flyg- och rymdindustrin enorma viktminskningsfördelar och betydande förbättringar av flygplans stridsprestanda. Används ofta i flygplans landningsställ, luckor, förstärkningar, motordelar, propellrar, direkta strukturer etc.
Elektroniska produkter och transport, samt andra områden som kräver lättviktsmaterial, spelar också en viktig roll. Magnesiumlegeringsmaterialet 3C elektroniska produkters kvalitet är lättare, glansiga och har bra färg, vilket kan uppfylla människors personliga estetik hos produkten. Samtidigt uppfyller återvinningsbarheten även dagens samhälles krav på miljöskydd. För närvarande används magnesiumlegeringar, förutom produktionen av bärbara datorer, Walkman-datorer och digitalkameror, och de flesta av de tre huvudprodukterna inom militära datorer, kommunikationsutrustning som mobiltelefoner, tv-apparater, plasmaskärmar, hårddiskar, avancerad audiovisuell utrustning, audiovisuell utrustning, LED och annan belysning har också använts flitigt.
Magnesiumlegeringens goda biokompatibilitet och nedbrytbarhet gör den till ett populärt område för studier inom medicinen, vilket lockar fler och fler forskares uppmärksamhet både hemma och utomlands. Magnesium är ett vanligt spårämne i människokroppen och är involverat i nästan alla metaboliska processer i kroppen. Dess goda mekaniska egenskaper, som ligger mycket nära den elastiska modulen i mänskligt ben, kan minska de negativa reaktioner som orsakas av obalansen i elasticitetsmodulen mellan implantatet och det mänskliga benet, vilket främjar läkning av benvävnad. Den är biologiskt nedbrytbar och undviker smärta och mental stress vid sekundär kirurgisk borttagning av magnesiumlegeringen.
Genom att kombinera alla dessa egenskaper skapas ett miljövänligt material som är lättare, starkare och mer använt än aluminium.
Varifrån kommer magnesium och magnesiumlegeringar?
Magnesium är ett av de tio mest spridda grundämnena i naturen (magnesium är det åttonde vanligaste grundämnet i jordskorpan, som står för cirka 2 % av massan, och är också det nionde vanligaste grundämnet i universum).
Den nuvarande metoden för magnesiumsmältning har två huvudprocesser: en elektrolytisk metod och kiselvärmemetoden.
1. Med ferrokisel på termisk reduktion av magnesiumoxid producerad från karbonatmalm genom kalcinering, kallas denna metod termisk reduktionsmetod (även känd som Lijiang-metoden). Lijiang-metoden är en mer typisk metod för att producera magnesiummetall. Metoden kräver råvaror som dolomitmalm, fluorit, kiselmalm, koks och avfallsjärn. I produktionsprocessen kalcineras dolomitmalmen i roterugnen för att producera albit, sedan krossas den, sedan krossas fluoriten, och blandningen av båda kommer att läggas i blandningskulan, och kiselmalmen, koksen och skrotjärnet kommer att läggas i ljusbågsugnen för reaktion och sedan krossas för att producera ferrokiselpulver, som kommer att läggas i kultillverkningsmaskinen med blandningen i mixern, och sedan placeras i reduktionsugnen och pelleten innehållande ferrokisel och fluorit tillsätts. Efter reduktionsreaktionen kommer magnesiumkristaller att produceras och sedan smältas och renas för att producera magnesiummetall. Produktionstiden för denna metod är cirka 10 timmar. Dess process är uppdelad i nästan tre steg, inklusive förvärmningsperioden, lågvakuumuppvärmningsperioden och högvakuumuppvärmningsperioden.
2. Från spinell, saltlake eller havsvatten kommer magnesiumkloridlösning att innehålla genom dehydrering eller bakning, följt av elektrolys; denna metod kallas elektrolysmetoden; elektrolysmetoden för magnesiumraffinering principen är elektrolys av smält vattenfri magnesiumklorid vid hög temperatur så att den sönderdelas till magnesiummetall och klorgas. Elektrolysmetoden är en mycket lovande metod för magnesiumraffinering på grund av dess avancerade produktionsprocess och låga energiförbrukning. För närvarande produceras mer än åttio procent av magnesiummetallen i utvecklade länder med elektrolysmetoden. Magnesiumlegeringar bildas genom att andra element tillsätts till den raffinerade magnesiummetallen. De vanligaste magnesiumlegeringarna är plattor, stänger, rör, ark, stänger och trådar. De skärs sedan i olika former och storlekar och skickas till ett annat företag eller tillverkare, som bearbetar dem till olika produkter.
Vilka typer av magnesiumlegeringar kan delas in i?
Som vi alla vet är en magnesiumlegering baserad på magnesiummetall; genom tillsats av vissa andra element och bildandet av legeringen, är de tillsatta legeringselementen i magnesiumlegeringar huvudsakligen AL, Zn, Mn, Si, x, Cu, Li och delar av gruppen sällsynta jordartsmetaller, etc. Magnesiumlegeringar kan klassificeras enligt legeringens sammansättning men också enligt de bearbetningsmetoder och prestanda som används för att klassificera magnesiumlegeringen. Magnesiumlegeringar kan delas in i följande tre.
1. Enligt klassificeringen av magnesiumlegeringens sammansättning.
Beroende på den kemiska sammansättningen, baserat på de fem huvudlegeringselementen Mn, Al, Zn, Zr och sällsynta jordhögar, kan de delas in i Mg-Mn, Mg-AL-Mn, Mg-Al-Zn-Mn, Mg-Zr, Mg-Zn-Zr, Mg-Re-Zr, Mg-Ag-Re-Zr, Mg-Y-Re-Zr.
2. Enligt bearbetningsmetoden för klassificering av magnesiumlegeringar.
Magnesiumlegering kan, enligt bearbetningsmetod, enkelt delas in i tre kategorier: gjutning av magnesiumlegering, deformation av magnesiumlegering och varmplätering av magnesiumlegering. Bland dessa används vanligtvis två kategorier: gjutning och deformation. Dessa två typer av legeringar har stora skillnader i sammansättning och metallurgisk organisationsprestanda. Gjutning av magnesiumlegering används huvudsakligen för pressgjutning av transportutrustning, maskiner, elektriska och elektroniska produkter och andra reservdelar. Pressgjutna magnesiumlegeringsarbetsstycken har hög gjutningseffektivitet, utmärkt ytkvalitet, fin och jämn kornighet, vilket kan producera tunn väggtjocklek och komplex form på arbetsstycket. Transformation av magnesiumlegering används huvudsakligen för smide och extrudering. Hög hållfasthetsprestanda och plasticitet är mycket bra.
3. Enligt prestanda och användning av klassificering av magnesiumlegering.
Den kan delas in i krypbeständig magnesiumlegering, magnesiumlegeringsform, slitstark magnesiumlegering, korrosionsskyddande magnesiumlegering och strukturell magnesiumlegering.
Vilka typer av magnesiumlegeringar används vid CNC-bearbetning?
Enligt klassificeringen av gjutningsprocessen kan magnesiumlegering delas in i gjuten magnesiumlegering och deformerad magnesiumlegering; det finns stora skillnader i sammansättning och organisatoriska egenskaper.
1. Gjutning av magnesiumlegering CNC-bearbetning.
Gjutning av magnesiumlegeringar är baserad på magnesium för att sammanfoga legeringselementen för att bilda en magnesiumlegering som är lämplig för tillverkning av delar med gjutningsmetoden. Den vanligaste magnesiumlegeringen är gjutning av magnesiumlegeringar. Gjutningsmetoden för magnesiumlegeringar inkluderar huvudsakligen sandgjutning, metallgjutning, extruderingsgjutning och fusionsgjutning. Gjutning av magnesiumlegeringar används huvudsakligen i bildelar, maskindelar, skalskydd, elektriska komponenter etc. Gjutning av magnesiumlegeringar genom pressgjutningsprocessen, dess huvudsakliga processegenskaper för hög produktionseffektivitet, hög precision, god kvalitetsgjutgods etc.
2. Deformerad CNC-bearbetning av magnesiumlegering.
Även om den nuvarande mängden gjuten magnesiumlegering är större än mängden magnesiumlegering, kan deformationen av magnesiumlegering minska organisatoriska defekter, uppnå högre hållfasthet, bättre duktilitet och olika mekaniska egenskaper, och kan möta tillämpningsbehoven för olika konstruktionsdelar. De huvudsakliga deformationsmetoderna för magnesiumlegeringar är extrudering, valsning och smide. Deformerade magnesiumlegeringar är det mest använda materialet vid CNC-bearbetning av magnesiumlegeringar. Detta beror på deras överlägsna mekaniska egenskaper och strukturella integritet jämfört med gjutna legeringar. De är enklare att bearbeta, har en bättre ytfinish och har mindre slitage på skärverktygens eggar.
3. Bearbetningstyper för magnesiumlegeringar:AZ31: Bra bearbetningsprestanda, allmänt ändamål.
AZ91: Hög hållfasthet, korrosionsbeständighet.
AM60: Utmärkt energiabsorptionsprestanda, används för bildelar.
Vilka är de vanliga CNC-bearbetningsprocesserna för magnesiumlegeringar?
1. CNC-fräsmaskin magnesiumlegering CNC-bearbetning:
CNC-fräsmaskin är den vanligaste och mest mångsidiga metoden för bearbetning av delar av magnesiumlegering. Maskinen använder ett roterande skärverktyg för att skära material effektivt och exakt från ett stationärt materialblock.
CNC-fräsmaskiner kan användas för att bearbeta plana ytor, inre och yttre konturer, hål, gängor etc. på delar. De plana konturerna på delen bearbetas med tvåaxlig länkning, och delens rumsytor bearbetas med två och en halv, treaxlig eller fleraxlig länkning. Utifrån fördelningsegenskaperna hos verktygsmaskinens rörelse kan en CNC-fräsmaskin också användas som en CNC-borrmaskin eller CNC-borrmaskin, komplett fräsning, borrning, borrning, brotschning, brotschning, gänggängning och andra processer.
2. Laserskärning av magnesiumlegering CNC-bearbetning:
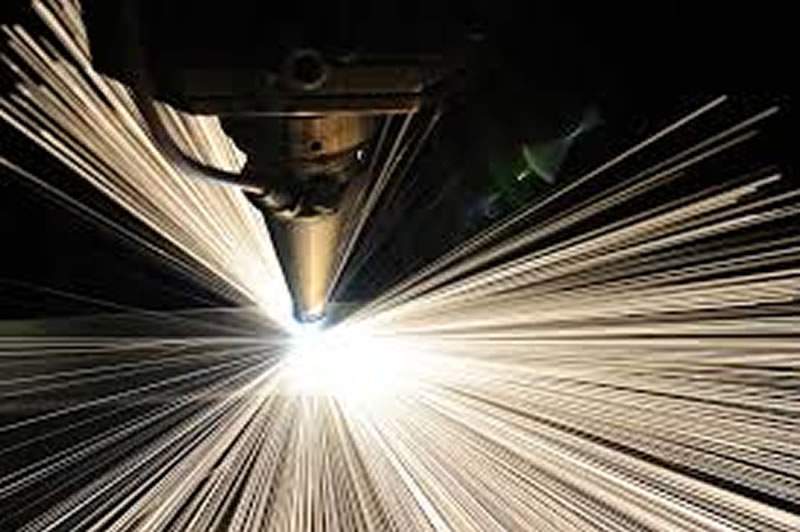
CNC-laserskärmaskin använder laserstrålning på ytan av metallplattan, när energin frigörs, för att smälta metallplattan.
smälter och blåses sedan bort av gasen för att lösa upp slaggen. Plattan placeras platt på skärbordet, och datorn styr banan för den högeffektiva laserstrålen. Laserskärmaskiner förbrukar mindre energi och är mer exakta än plasmaskärmaskiner, vilket gör dem mer lämpade för att skära tunna ark. Endast den kraftfullaste och dyraste laserskärmaskinen kan skära tjockt eller tätt material.
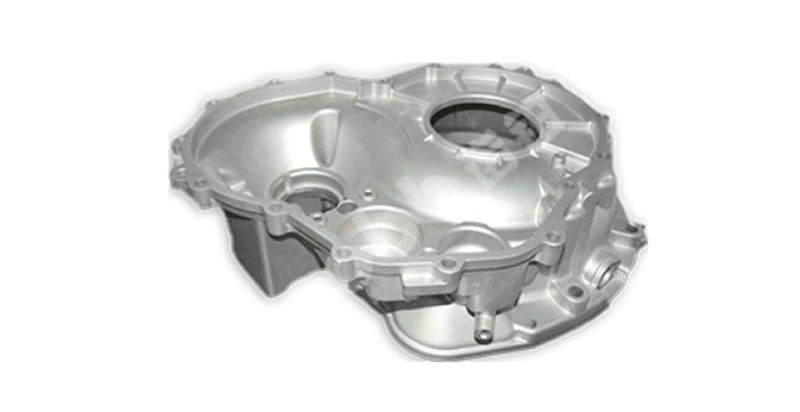
3. Vattenskärande magnesiumlegering CNC-bearbetning:
CNC-vattenskärmaskin, även känd som vattenstråle, använder högtrycksvattenstrålar som tvingas genom ett smalt munstycke för att skära materialet. Under datorstyrning kan den skära arbetsstycket efter behag och påverkas av att materialets struktur är liten. Vattenskärning är en kallskärningsprocess där man skär metall och tillsätter slipmedel till den skärande metallen, utan kemisk reaktion, termisk deformation och utan påverkan på det skurna materialets fysikaliska och kemiska egenskaper.
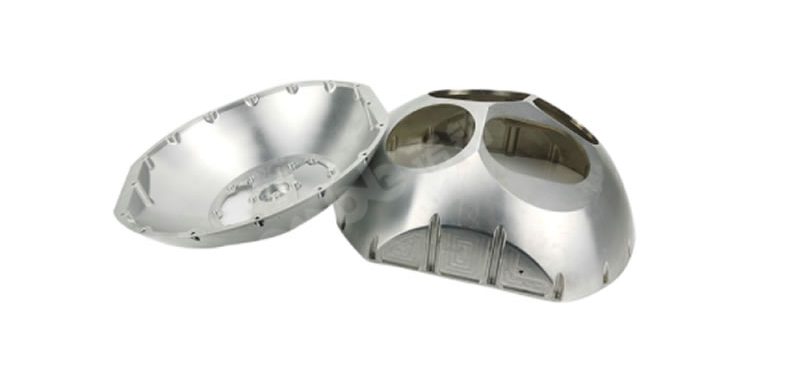
Vad är skillnaden mellan aluminiumlegering och magnesiumlegering?
1. Draghållfastheten hos magnesium- och aluminiumlegeringar är olika.
Samma volym magnesiumlegering är inte lika stark som aluminiumlegering. Vad gäller vikt är aluminiumlegeringar jämförbara med magnesiumlegeringar, och draghållfastheten hos aluminiumlegeringar är högre.
2. Magnesiumlegeringar och aluminiumlegeringar har olika densiteter.
Generellt sett används samma volym för magnesiumlegering som aluminiumlegering; detta är fördelen med magnesiumlegering. Detta är fördelen med att bearbeta bildelar med magnesiumlegering: det kan minska karossens vikt, färdas snabbare och spara energi.
3. Magnesium- och aluminiumlegeringsmetalloxidation är olika.
Från det periodiska systemet kan vi dra slutsatsen att magnesiumlegering är mer känslig för oxidation och korrosion än aluminiumlegering, så aluminiumlegering används mer än magnesiumlegering och är mer motståndskraftig mot korrosion.
4. Kostnaderna för CNC-bearbetning av magnesiumlegeringar och aluminiumlegeringar skiljer sig åt.
Eftersom magnesiumlegering är en aktiv metall har tillverkningsutrustningen och miljön höga krav, vilket resulterar i att kostnaden för bearbetning av magnesiumlegering är relativt hög. Bearbetning av magnesiumlegering utanför cykelramen är dock betydligt mindre kostnadseffektivt än bearbetning av aluminiumlegering utanför ramen.
5. Utmattningshållfastheten hos magnesiumlegeringar och aluminiumlegeringar skiljer sig åt.
Generellt sett är bearbetningen av magnesiumlegering till ramen av samma hållbarhetsprestanda som bearbetningen av aluminiumlegering till ramen av dålig kvalitet, och detta har också en allvarlig brist på magnesiumlegering som bearbetningsmaterial, så bearbetning av aluminiumlegeringar är mer omfattande än bearbetning av magnesiumlegeringar.
Vilken är den vanligaste efterbehandlingen av bearbetningsytor av magnesiumlegeringar?
På grund av magnesiumlegeringens låga densitet och höga hållfasthet kan den motstå stötar bättre än aluminiumlegering och andra fördelar som kallas gröna metallmaterial, vilket används flitigt inom bearbetning av bildelar. Men magnesiumlegeringens högtemperaturprestanda och korrosionsbeständighet är dålig och behöver genomgå vissa ytmodifieringar eller lagerbehandling för att förbättra magnesiumlegeringens prestanda. Ytbehandlingen av magnesiumlegering sker huvudsakligen med följande metoder.
1. Förbehandling av magnesiumlegering.
Avlägsna olja, rost och andra främmande föremål från magnesiumlegeringens yta för att isolera det underliggande lagret från omgivningen. Vanliga behandlingsmetoder är mekanisk rengöring och kemisk rengöring.
2. Elektroplätering/kemisk plätering med magnesiumlegering.
Skydd av magnesiumlegeringssubstratet förbättrar magnesiumlegeringens elektriska ledningsförmåga, slitstyrka, korrosionsbeständighet och oxidationsbeständighet.
3. Behandling av konverteringsfilm med magnesiumlegering.
Vi utför bearbetning av magnesiumlegeringskonverteringsfilm för att få magnesiumlegeringens yta att bilda ett stabilt, olösligt föreningfilmlager; följande är bearbetningsmetoden för magnesiumlegeringskonverteringsfilm:
3.1. Kemisk omvandling av magnesiumlegering: enkel operation, låg kostnad, men bildandet av den skyddande filmen är spröd och porös, inte lika långsiktigt korrosionsskyddande som magnesiumlegeringens.
3.2. Anodisk och mikrobågsoxidation av magnesiumlegeringar: anodisk oxidation med hjälp av elektrolys för att bilda en oxidfilm på ytan av magnesiumlegeringen; banbrytande anodisk oxidationsteknik för mikrobågsoxidation har både den anodiska oxidfilmens prestanda och ett keramiskt beläggningsskikt på spetsen, men tekniken är inte tillräckligt mogen för vidare forskning.
3.3. Magnesiumlegering E-beläggning: Genom denna metod kan magnesiumlegeringens yta få god korrosionsbeständighet.
4. Beläggning av magnesiumlegering.
4.1. Termisk sprutning med magnesiumlegering: Genom låga, laser, ljusbåge, plasma och andra värmekällor värms sprutmaterialet upp och smälts, och en viss hastighet styr strålen magnesiumlegeringens yta för att bilda ett skyddande lager.
4.2. Organisk beläggning av magnesiumlegering, pulverlackering: det organiska lagret är tunt och lätt att falla av; pulverlackering på vissa dolda områden är inte lätt att få till.
4.3. Ångavsättning av magnesiumlegering: förbättra korrosionsbeständigheten hos magnesiumlegeringar
5. Ytmodifiering av magnesiumlegering.
Ytmodifiering av magnesiumlegeringar är uppdelad i expansion, infiltration och injektion av magnesiumlegeringsjoner.
6. Bearbetning av högenergibalkar i magnesiumlegering.
Användning av laser, plasma etc. på ytan av magnesiumlegering för snabb värmebehandling, för att få kylning, snabb stelning eller sammansmältning av ytskiktet.
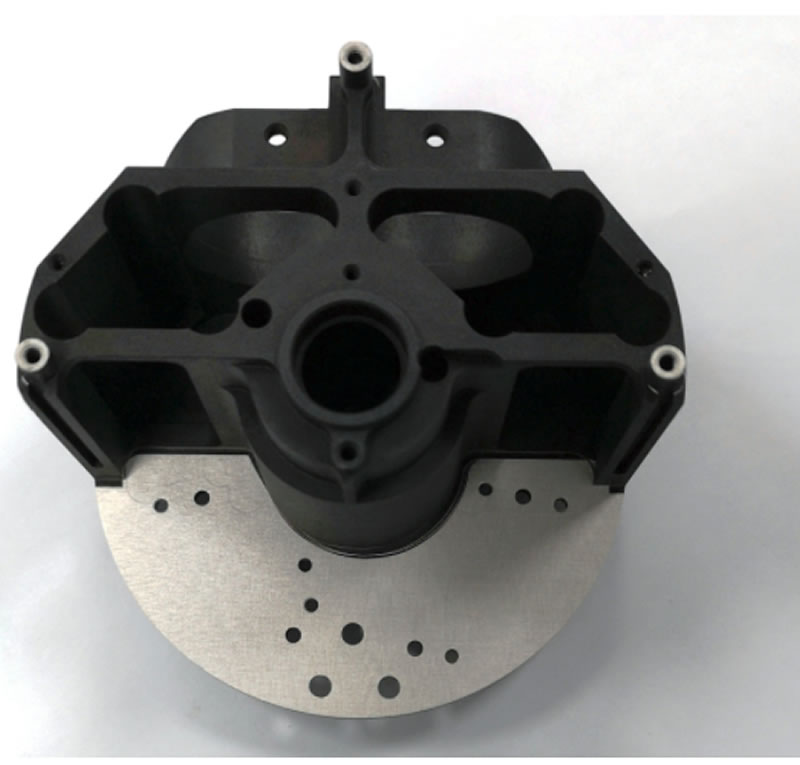
Hur väljer man skärvätskan som används vid bearbetning av magnesiumlegeringar?
1. Skärvätskans roll i bearbetningsprocessen av magnesiumlegeringar:
Skärvätskan i magnesiumlegeringens skärprocess och slipning spelar en kylande och smörjande roll för arbetsstycket. Samtidigt som den rengör magnesiumlegeringens bearbetning, genereras flisor, slipflisor och slam för att förhindra rost.
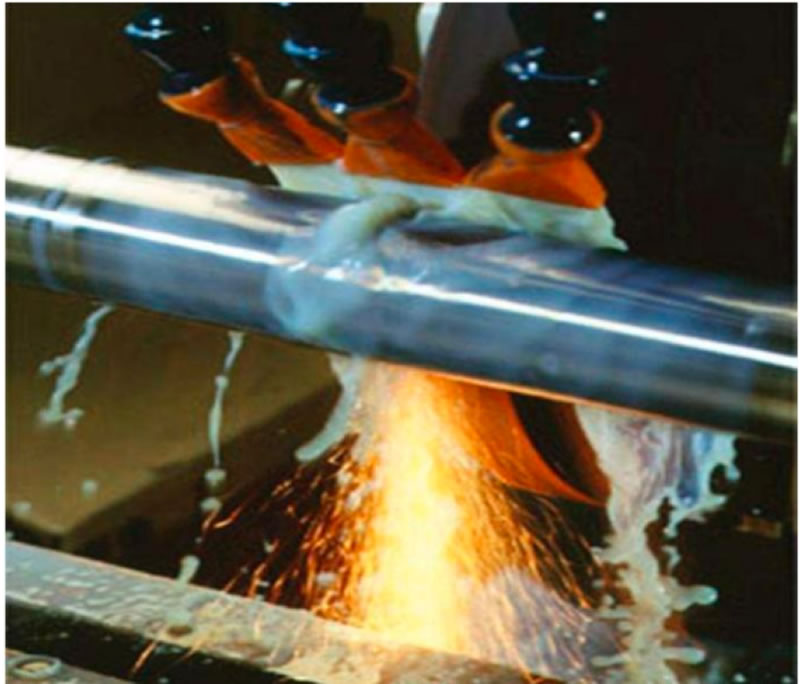
2. Klassificering av skärvätska av magnesiumlegering.
Vi kan först gå in i oljebaserad skärvätska och vattenbaserad skärvätska beroende på typen av magnesiumlegeringsskärvätska.
2.1 Skärvätska baserad på magnesiumlegeringolja: även känd som skärolja, smörjande och rostskyddande egenskaper har god smörjförmåga, men kylnings- och rengöringsegenskaperna är dåliga. Skärning av magnesiumlegeringar orsakar lätt flisning och brännar till och med vidhäftning, så den används sällan för närvarande. 2.2. Vattenbaserad skärvätska baserad på magnesiumlegering: delas in i emulsion, halvsyntetisk och helsyntetisk.
2.2.1 Magnesiumlegeringsemulsion: bra smörjförmåga, lågt pris, men dåliga antibakteriella egenskaper. Vid bearbetning av magnesiumlegering kan kylprestandakontrollen inte effektivt sänka temperaturen; lätt utfällning leder till klibbiga verktyg och producerar bakterier med lukt. Rengöringsprestanda är dålig och det är lätt att repa ytan på arbetsstycket.
2.2.2 Halvsyntetisk skärvätska i magnesiumlegering: mellan emulgerad och helsyntetisk är dess prestanda lik den hos en emulsion; kyl- och rengöringsprestanda är dålig, skärprocessen, magnesiumlegeringens och vattnets reaktion producerar ett stort antal magnesiumjoner, vilket resulterar i destabilisering av skärvätskan, försämrad bearbetningsprestanda och andra negativa fenomen.
2.2.3 Helsyntetisk skärvätska i magnesiumlegering: ingen basolja och emulgeringsmedel, bra kylprestanda, kan snabbt sänka temperaturen i skärområdet, minska verktygsslitage, högt innehåll av ytaktiva ingredienser, bra rengöringsprestanda, god stabilitetsprestanda.
3. Val av skärvätska vid bearbetning av magnesiumlegeringar.
Med tanke på ovanstående egenskaper hos skärvätska för magnesiumlegering bör man vid bearbetningsprocessen för magnesiumlegering, beroende på behov, välja en helsyntetisk skärvätska. Naturligtvis är valet av skärvätska för magnesiumlegering viktigt; att välja en stark bearbetningsfabrik för magnesiumlegering är också mycket viktigt; att ha styrkan hos en CNC-bearbetningsfabrik för magnesiumlegering förbättrar inte bara kvaliteten på din bearbetning av magnesiumlegering, utan det finns också en komplett eftermarknadsservice för CNC-bearbetning.
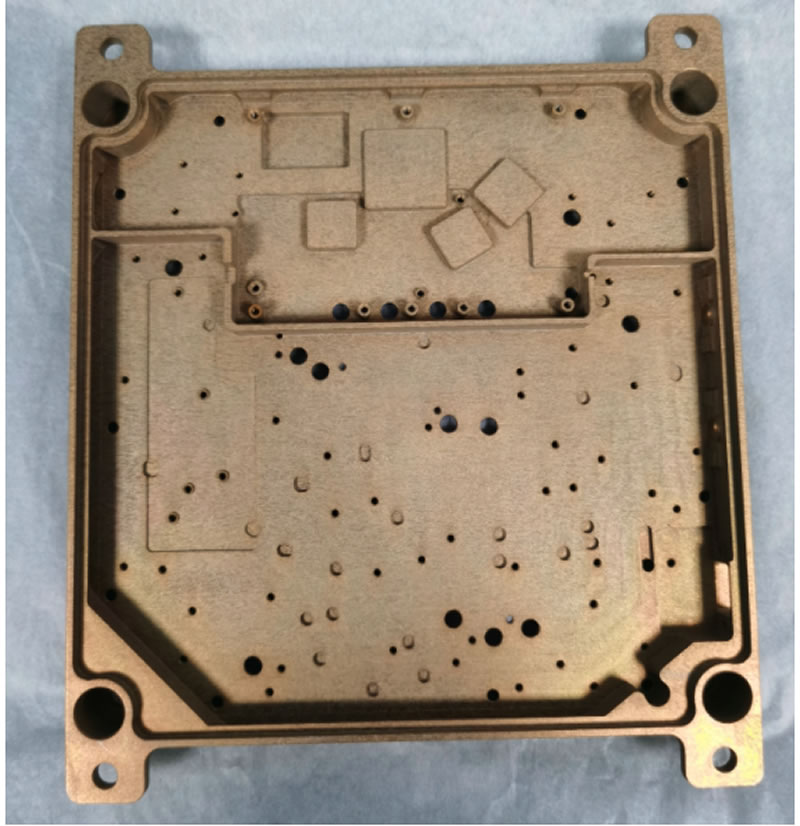
Vilka försiktighetsåtgärder behövs vid CNC-bearbetning av magnesiumlegering?
1. Håll skärverktyg av magnesiumlegering vassa.
Vid skärning av verktyget för att hålla det vasst och slipning med större bakvinkel och släppningsvinkel, tillåt inte användning av trubbiga, klibbiga spån eller trasiga verktyg; låt inte verktyget stanna mitt på arbetsstycket.
2. Större matning. Generellt sett, försök att använda större matningar för CNC-bearbetning av magnesiumlegering, undvik att använda små matningar för att producera en större spåntjocklek och använd en liten skärvolym för att använda mineraloljekylvätska för att minska kylningen. Om magnesiumlegeringsdelar har en stålkärna, var försiktig med att verktyget vidrörs för att producera gnistor.
3. Val av skärvätska för bearbetning av magnesiumlegering.
Var även uppmärksam på valet av skärvätska vid produktion; välj inte brandfarliga vätskor. De flesta delar av maskinverktyget innehåller smörjmedel, och andra brandfarliga vätskor finns; var uppmärksam på säkerhetsaspekter för att förhindra att magnesiumlegeringar brinner. När magnesiumflisan brinner kan du inte använda vatten vid släckning; koldioxidsläckningsmedel kommer att producera en kemisk reaktion som frigör en stor mängd värmeenergi, vilket kommer att intensifiera branden. Använd en torrpulversläckare för att släcka branden, vilket effektivt kan släcka den.
4. Efterbehandling av CNC-bearbetning i magnesiumlegering i produktionsmiljö.
Håll miljön ren och snygg. Rökning, boende och svetsning i bearbetningsområdet är strängt förbjudet, och arbetsområdet bör förvaras i tillräcklig mängd brandsläckningsutrustning.
🏭Tillämpningar av CNC-bearbetning av magnesiumlegering

✈️ Flygindustrin:
Magnesiumlegeringar är högt ansedda för sin lätta vikt och höga hållfasthet, vilket bidrar till att minska flygplansvikten och förbättra bränsleeffektiviteten.
Strukturfästen: Monteringspunkter för interna och externa komponenter.
Hus: Avionikhus, växellådor och ställdonskåpor.
Invändiga komponenter: Sätesramar, paneler och kontrollhöljen.
Vibrationsabsorberande komponenter: Komponenter som används för att minska vibrationer och buller.
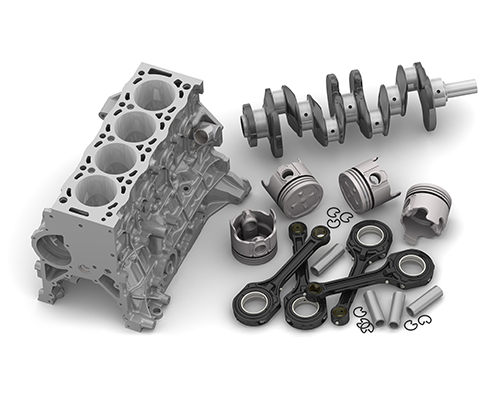
🚗 Bilindustrin:
Används för att förbättra prestanda, minska utsläpp och förbättra bränsleekonomin.
Rattstänger: Starka och lätta komponenter som är avgörande för fordonskontrollen.
Växellådor: Minska drivlinans vikt samtidigt som hållbarheten bibehålls.
Hjul: Lättare än aluminium, vilket förbättrar acceleration och effektivitet.
Instrumentpanelramar och fästen: Strukturellt stöd för instrument och infotainmentsystem.
Krosningsabsorberande konstruktioner: Energiabsorption av magnesium kan användas i säkerhetsområden.
💻 Elektronikindustrin:
Magnesiumlegeringars skärmningsegenskaper mot elektromagnetisk störning (EMI), värmeledningsförmåga och låga vikt gör dem idealiska för moderna elektroniska apparater.
Lätta höljen: för bärbara datorer, smartphones, surfplattor och kameror.
Kylflänsar: effektiv värmeavledning i kompakt elektronik.
Skärmning: skydd mot elektromagnetisk störning (EMI).
Kontakthus: slitstarka ledande strukturer för portar och kontakter.
🏥 Medicinteknisk industri:
Vissa magnesiumlegeringar är biokompatibla och biologiskt nedbrytbara, lämpliga för externa kirurgiska instrument och interna implantat.
Ortopediska instrument: handtag, styrningar och kirurgiska instrument.
Implantat (forskning och testning): biologiskt nedbrytbara skruvar, stift och plattor som löses upp i kroppen med tiden, vilket minskar behovet av sekundära operationer.
Säkerhetskomponenter för bilddiagnostik: magnesiumlegeringar är MR-kompatibla och kan användas i icke-järnhaltiga kirurgiska instrument.
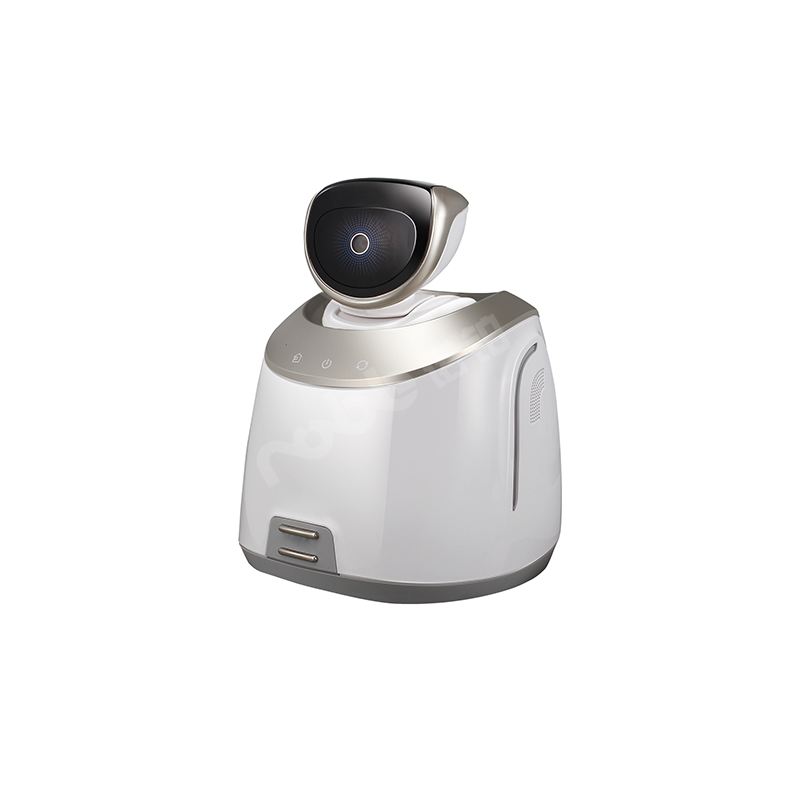
🔩 Robotik- och drönarindustrin:
Lätta ramar och höljen för förbättrad prestanda och effektivitet.
Industrimaskiner: anpassade fästen, fästen eller skydd, vilket minskar vikten och förbättrar automationshastigheten och effektiviteten.
Varför välja NOBLE för bearbetning av magnesiumlegeringar?
1. Profil för anpassad tillverkare av CNC-bearbetning i Kina.
Ltd. är ett kinesisk-brittiskt joint venture som tilldelats certifieringen "Nationellt högteknologiskt företag" av regeringen; företaget har två huvudinriktningar inom intelligent tillverkningsverksamhet och produktverksamhet. Noplatos intelligenta tillverkningsverksamhet specialiserar sig på att förse kunder med högprecisionsdelar CNC-bearbetning (aluminiumbearbetning, magnesiumbearbetning etc.), inklusive nya. De viktigaste industrierna är CNC-bearbetning av robotdelar, CNC-bearbetning av bildelar, CNC-bearbetning av kommersiella flyg- och rymddelar, CNC-bearbetning av medicinska delar, CNC-bearbetning av automationsdelar och andra högteknologiska områden. De hjälper kunder att optimera design, välja rätt process, minska kostnader och uppnå snabb massproduktion.
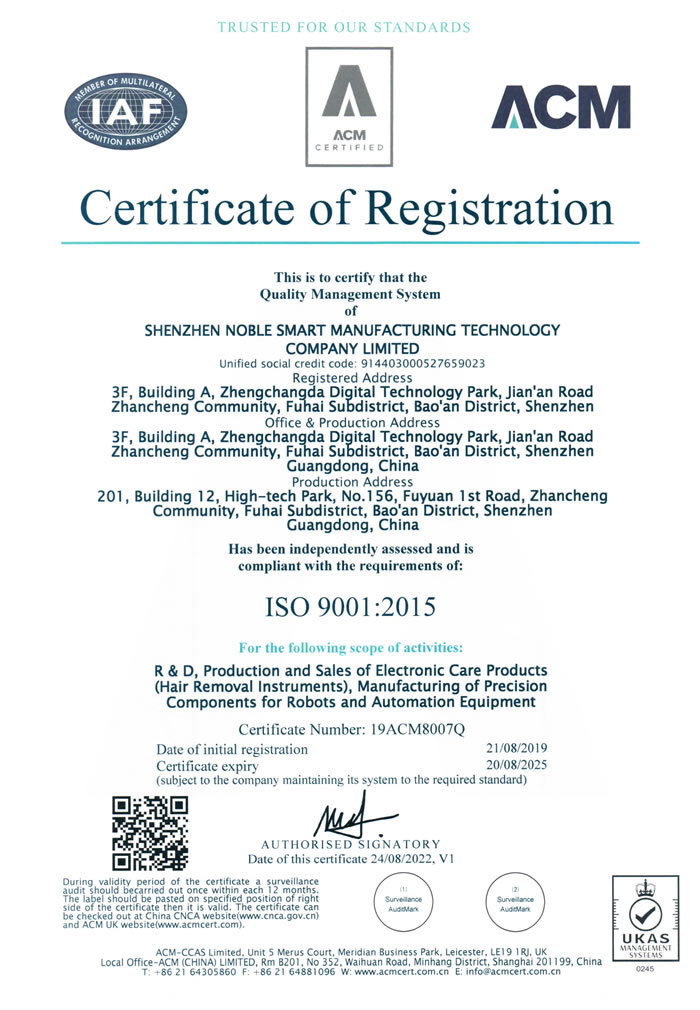
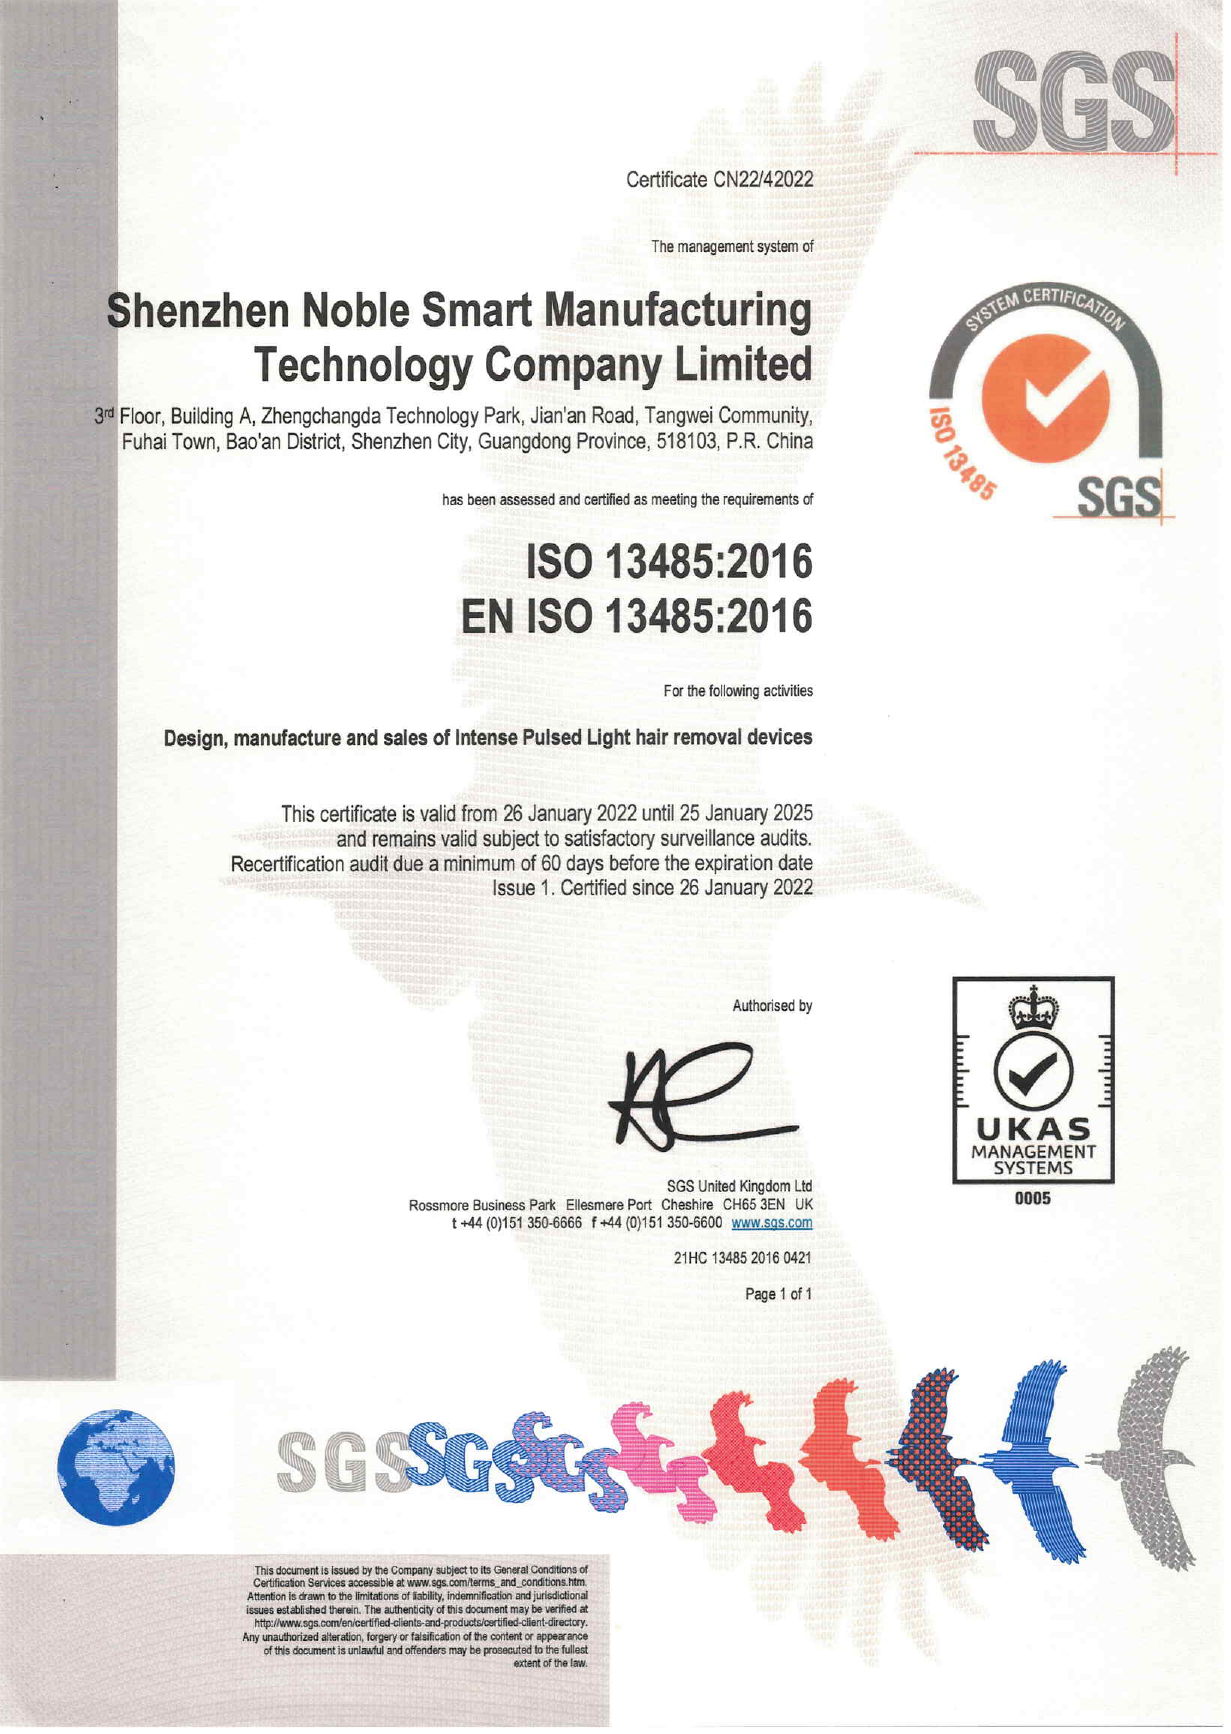
2. Utmärkelser och certifikat för anpassade CNC-bearbetningsfabriker i Kina .
Noplato China Parts CNC-bearbetningsleverantör grundades 2012 och startade sin verksamhet med produktion av innovativa produkter för handplåtsmodellbearbetning och CNC-bearbetning i små och medelstora serier. Efter åratal av arbete och utveckling har Noplato gradvis omvandlats från ett företag för tillverkning av precisionsdelar och CNC-bearbetning med en perfekt branschledande servicekapacitet till ett serviceföretag som erbjuder omfattande support till kundernas hela CNC-bearbetningsprojekt. Vårt företag har omvandlats från en tillverkare av precisionsdelar och komponenter med komplett branschledande service till ett serviceföretag som erbjuder omfattande support till kundernas hela CNC-bearbetningsprojekt. Det har samlat på sig rik erfarenhet och givande resultat inom många innovativa områden, såsom bearbetning av intelligenta delar till hälso- och sjukvårdsutrustning, bearbetning av delar till medicinsk utrustning, bearbetning av delar till biltransporter, bearbetning av robotdelar, kommersiell flyg- och rymdteknik och automationsutrustning.

Sedan 2015 har företaget tillhandahållit projektstöd och uppnått stabila samarbeten med många inhemska och utländska kunder, såsom det nya amerikanska robotföretaget och intelligenta medicinska företaget, det brittiska forsknings- och utvecklingsteamet för intelligenta bilar, de ledande inhemska robotföretagen, Huawei och andra välkända inhemska företag, Tsinghua University och Xiangya Hospital samt andra universitet och forskningsinstitutioner.
Företaget har standardiserad ledning och har erhållit ISO9001-2015- och ISO13485-2016-certifieringar, och kommer snart att erhålla en tillverkningslicens för medicintekniska produkter av klass II.
3. Fördel med Kinas reservdelar och anpassade CNC-bearbetningsfabrik.
| Ädel CNC-tjänst | Omfatta |
| Huvudtjänst | 1. Optimering av strukturdesign;
2, CNC-bearbetning: för att tillverka metalldelar i medelstor och låg volym 3, Snabb prototypframställning : CNC, 3D-utskrift (SLA, SLS); Vi kan också erbjuda följande tjänster för att möta era behov; Snabbverktyg, pressgjutning, extruderingsgjutning, vakuumgjutning av silikonformar etc. |
| Ritningar | 3D: steg/stp, igs, prt, sld, etc.
2D: .dwg .pdf .cdr .AI, andra bildformat. |
| 3D-programvara | Pro-e (Creo)
UG Solida verk CATIA noshörning 3dmax |
| 2D-programvara | AutoCAD
Photoshop Coreldraw Adobe Illustrator |
| plastmaterial | ABS, akryl/PMMA, PP (polypropylen), PC (polykarbonat), PU (polyuretan), POM (Delran, acetyl), PVC, PE (polyeten), PA (nylon, polyamid), PEEK (polyetereterketon), kemiskt trä, etc.; |
| Metallmaterial | aluminium, aluminium-magnesiumlegering, aluminium-zinklegering, koppar, mässing, brons, rostfritt stål, SUS303, SUS304, 45 stål, järn, galvaniserad stålplåt, plåt, SPCC, etc. |
| Tillverkningsprocess | 1. CNC-bearbetningscenter: Fräsning, borrning, svarvning, gängning, gängning, arborrning, planfräsning, punktfräsning, motborrning.
2. CNC-fräsning : Högprecisionsfräsning, numerisk styrd snidning och fräsning, CNC-gravering och fräsning. 3. Plåtbockning : Bockning - Sömlös bockning med hög precision, plåtbockning. 4. CNC-stansning: Stansning/prägling - Högprecisionsplåttillverkning. 5. Plåtsvetsning : GMAW, MIG, lasersvetsning. 6. Laserskärning av plåt : Hög precisionsskärning. 7. Gjutning/verktyg: Snabbverktyg , pressgjutning , extruderingsgjutning, vakuumgjutning av silikonformar etc. 8. 3D-utskriftstjänster : SLA, SLS, FDM. |
4. NOBLE reservdelar specialanpassade Kina CNC-bearbetningsfabrik kan stödja CNC-bearbetningstjänster.
Från att vara ett företag som tillverkar högprecisionsdetaljer med CNC-bearbetning och en perfekt branschkedja med stöd för service, har Nobu gradvis omvandlats till ett serviceinriktat företag som stödjer kundernas hela CNC-bearbetningsprojekt.
Tillverkning av CNC-bearbetning av delar: fokus på bearbetning av aluminiumdelar, CNC-bearbetning av rostfria delar, CNC-bearbetning av magnesiumlegeringar, CNC-bearbetning av mässings- och koppardelar, CNC-bearbetning av plastdelar, CNC-bearbetning av metalldelar.
Projektstödtjänster: Vi har stor erfarenhet inom CNC-bearbetningsindustrin för bildelar och komponenter till nya energikällor, bearbetning av medicinsk utrustning, bearbetning av servicerobotdelar , bearbetning av drönardelar och komponenter, bearbetning av automatiska instrumentutrustningsdelar och komponenter, intelligent bearbetning av personlig vårdutrustning etc.






