
Ett enda fel i en CNC-vätskegrenrörsdel kan stoppa ett tåg eller skada en medicinteknisk produkt. Dessa viktiga delar hanterar luftsystem och oljor i tuffa jobb. Vad kostar felaktigheter? Det orsakar förseningar, säkerhetsrisker och pengaförluster. Detta kräver noggrant materialval, smart design och expertis inom CNC-arbete. Ditt CNC-materialval är avgörande. Varje material har olika egenskaper. Rätt material och stark design säkerställer bra delar. CNC-precision är ett måste. Prototypframställning med en sann CNC-partner testar ditt material och din design före massproduktion. NOBLE, en ledande CNC-partner i Kina, erbjuder denna kompetens. Vi hanterar komplexa material, inklusive avancerade som PEEK, och alla dina materialbehov. Vår CNC-bearbetning förvandlar din design till pålitliga delar. Vår kvalitetskontroll och exakta CNC-arbete säkerställer att ditt vätskegrenrörsprojekt lyckas från början till slut.
Material för CNC-vätskegrenrör
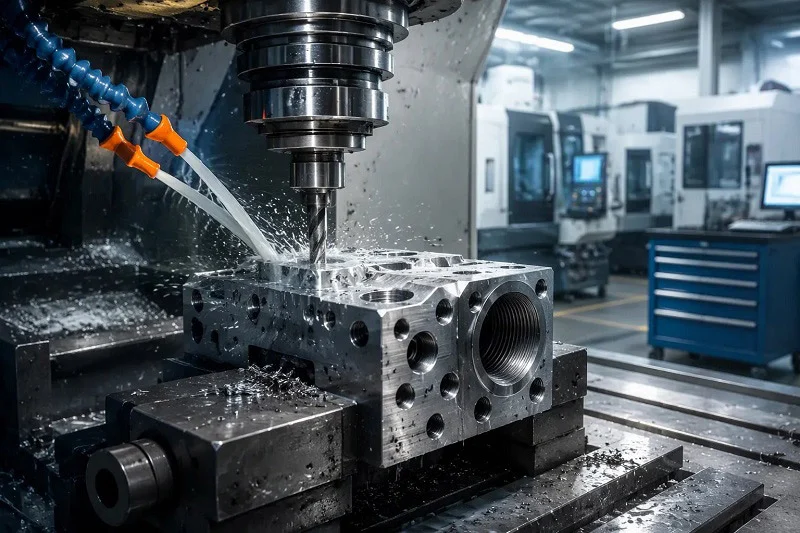
CNC-bearbetning öppnar upp för ett brett utbud av materialval. Du kan välja från vanliga aluminiumkvaliteter till avancerade plaster som PEEK. Varje material har unika egenskaper för kemiska, termiska och hållfasthetsbehov. Ditt val måste matcha schemat och tillämpningen. Grenrör behöver ofta stora materialblock. Tillverkningsprocessen måste ta hänsyn till detta. Rätt material sparar pengar och tid. Vissa projekt behöver transparenta grenrör för visuell flödesinspektion. Detta lägger till ett nytt lager i materialvalsprocessen. Olika material passar olika jobb. CNC-bearbetningsprocessen fungerar med alla.
Aluminiumlegeringar: Industrins arbetshästar
Aluminium är det bästa valet för många grenrörsprojekt. Det bearbetas väl. Den anpassade CNC-processen hanterar det enkelt. Det erbjuder god kvalitet till lägre kostnad. Många standarddelar använder aluminium. Materialet fungerar bra för de flesta applikationer. Designprocessen är enkel med detta material. Även transparenta grenrör kan börja med aluminiumprototyper. Tillverkningsprocessen är effektiv för aluminium.
6061-T6 för allmänt bruk och kostnadseffektivitet
6061-T6 är den självklara legeringen för de flesta fluidiska delar. Den erbjuder god styrka. Många verkstäder använder den för standardapplikationer. Materialet fungerar bra för pneumatiska och hydrauliska system. Bearbetningsprocessen är snabb. Du får solida delar utan hög kostnad. CNC-bearbetningen för detta material är effektiv. Designprocessen drar nytta av legeringens enkla användning. Transparenta grenrör tillverkas inte av denna legering. Men den fungerar bra för de strukturella delarna runt omkring dem.
7075-T6 för höghållfasta och krävande applikationer
När du behöver mer styrka kliver 7075-T6 in. Den slår 6061 i draghållfasthet. Använd den för högtryckssystem. CNC-bearbetningsprocessen kräver mer omsorg här. Verktygsslitaget är högre. Men resultatet är en starkare del. Detta material passar krävande applikationer. Tillverkningsprocessen för denna legering kräver erfarenhet. Transparenta grenrör behöver sällan denna hållfasthetsnivå. Men för högbelastade jobb är det rätt val.
Rostfria stål för korrosionsbeständighet och renhet
Rostfritt stål är det självklara valet för rena miljöer. Medicintekniska produkter och kemisk bearbetning är beroende av det. Materialet motstår rost och kontaminering. Tillverkningsprocessen kräver korrekt verktygsval. Designen måste ta hänsyn till materialets hårdhet. CNC-bearbetning av rostfritt stål skiljer sig från aluminium. Vissa transparenta grenrör använder kopplingar i rostfritt stål. Materialet erbjuder god hållbarhet.
304/316L för medicinsk och kemisk bearbetning
304 rostfritt stål är ett vanligt val. 316L tillsätter molybden för bättre motståndskraft. Båda fungerar bra för medicinska tillämpningar. CNC-processen kräver vassa verktyg. Ytfinishen är mycket viktig. Bearbetningsprocessen tar längre tid men ger bättre resultat. Materialet erbjuder god kvalitet för kritiska delar. Vissa medicinska konstruktioner använder transparenta grenrör för övervakning. Rostfritt stål fungerar bra med dessa system.
17-4 PH för hög hållfasthet och slitstyrka
17-4 PH är ett utskiljningshärdande stål. Det erbjuder hög hållfasthet och slitstyrka. Använd det för ventiler och högbelastade komponenter. Värmebehandlingsprocessen ger styrka. Detta material hanterar krävande applikationer. Tillverkningsprocessen kräver precision. Delar tillverkade av denna legering håller längre. Konstruktionen måste ta hänsyn till förändringar efter bearbetning. Transparenta grenrör använder sällan detta material. Men det fungerar bra för strukturella komponenter.
Tekniska plaster och speciallegeringar
Plaster har unika fördelar. De är kemikaliebeständiga och väger mindre. PEEK och PTFE är de bästa valen. Men de behöver särskild omsorg under bearbetning. Materialvalet påverkar hela konstruktionen. Tillverkningsprocessen för plast är annorlunda. Vissa transparenta grenrör använder klar plast för synlighet. Konstruktionen för dessa material kräver särskild uppmärksamhet.
PEEK och PTFE för kemisk inertitet och lättvikt
PEEK är en högpresterande plast. Den klarar höga temperaturer. Många medicinska och flyg- och rymdkomponenter använder den. Men PEEK-grenrör går sönder i många CNC-verkstäder. Materialet är knepigt att bearbeta. Det kräver exakt kontroll. NOBLE har dokumenterad expertis med PEEK. Vi säkerställer höga framgångsgrader. PTFE är mjukare men erbjuder utmärkt kemisk resistens. Bearbetningsprocessen för dessa plaster skiljer sig från metaller. Du behöver erfarenhet av materialet. CNC-bearbetningsprocessen för PEEK kräver specifika hastigheter och matningar. Materialet kan deformeras om det inte hanteras korrekt. Vissa konstruktioner använder transparenta grenrör för visuell inspektion. Båda materialen fungerar för anpassade konstruktioner. Tillverkningsprocessen för dessa material är specialiserad.
Titan för flyg- och rymdindustrin och högpresterande miljöer
Titan är starkt och lätt. Det motstår korrosion väl. Flyg- och rymdtillämpningar behöver dessa egenskaper. CNC-processen för titan är långsam. Verktygsslitage är en faktor. Men resultatet är en högkvalitativ del. Tillverkningsprocessen kräver noggrann planering. Materialet erbjuder utmärkt prestanda. Delar tillverkade av titan håller länge. Bearbetningsprocessen för titan kräver styva uppställningar. Vissa specialdesignade konstruktioner använder transparenta grenrör tillsammans med titandelar. Materialblandningen beror på applikationen. Transparenta grenrör kan hjälpa till med systemövervakning. Designen måste ta hänsyn till materialets egenskaper.
Lämpliga processer för CNC-vätskegrenrör
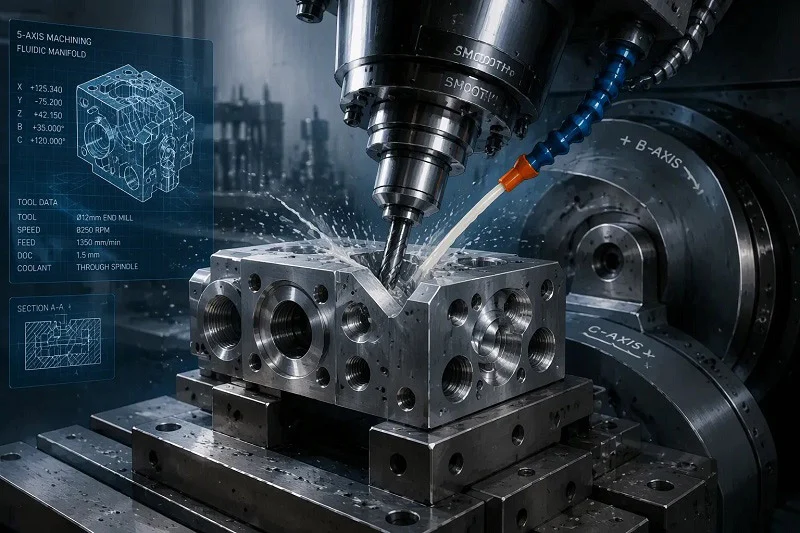
Att välja rätt bearbetningsprocess påverkar din detaljs kvalitet, kostnad och leveranstid. CNC-bearbetningsprocessen för fluidiska grenrör kräver noggrann planering. Varje projekt medför sina egna utmaningar. Vissa delar behöver bara enkla borrade hål. Andra behöver komplexa vinklade portar. Ditt val av maskin och metod avgör framgången.
3-axlig vs. 4-axlig vs. 5-axlig bearbetning
CNC-processen börjar med att välja en maskin. En 3-axlig maskin flyttar skärverktyget längs X-, Y- och Z-plan. Den fungerar bra för enkla grenrörskonstruktioner med raka hål och plana ytor. Många standarddelar använder denna uppställning. CNC-tillverkningsprocessen för dessa delar är enkel. Uppställningstiden förblir låg. Bearbetningsprocessen löper smidigt.
Men komplexa konstruktioner kräver mer kraft. En 4-axlig maskin lägger till rotation runt en axel. Detta underlättar med vinklade portar på sidorna av ett grenrör. CNC-bearbetningsprocessen blir mer flexibel. Du kan bearbeta flera ytor utan att flytta delen igen. Detta minskar fel från manuell inställning.
När komplexitet motiverar fleraxliga funktioner
5-axlig bearbetning går ännu längre. Maskinen roterar detaljen runt två axlar samtidigt. Detta öppnar upp för nya designmöjligheter. Komplexa CNC-komponenter i fluidiska grenrör behöver ofta denna förmåga. Vinklade tvärhål, böjda flödesvägar och invecklade portarrangemang blir möjliga. CNC-bearbetningsprocessen hanterar dessa funktioner i en uppställning. Detta ökar precisionen avsevärt. Varje uppställning kan orsaka feljustering. Färre uppställningar innebär snävare toleranser.
NOBLE använder avancerade 5-axliga maskiner för komplexa grenrörsformer. Detta minskar monteringstiden och förbättrar precisionen. CNC-processen hanterar tuffa konstruktioner med lätthet. Delar som skulle kräva många operationer på en 3-axlig maskin färdigställs i ett svep. Detta sparar tid och sänker kostnaderna.
Maskinvalets inverkan på kostnad och ledtid
Maskinval påverkar direkt din budget. 3-axlig bearbetning kostar mindre per timme. Enkla delar drar nytta av denna effektivitet. Men komplexa delar kan kräva flera uppställningar. Varje uppställning lägger till arbetstid och eventuella fel. Den totala kostnaden kan stiga snabbt.
5-axlig bearbetning har en högre timpris. Men den färdigställer ofta detaljer snabbare. CNC-effektiviteten förbättras eftersom man tar bort ompositioneringssteg. För komplexa grenrör blir den totala kostnaden ofta lägre. Ledtiderna krymper också. CNC-tillverkningsprocessen blir mer effektiv. Dina detaljer anländer snabbare utan att förlora kvalitet.
Uppnå precision med avancerade verktyg och tekniker
Rätt verktyg gör stor skillnad. Standardborrar fungerar för enkla hål. Men fluidiska grenrör behöver ofta små, exakta passager. Avancerade verktyg hanterar dessa krävande funktioner.
Mikroborrning och brotschning för hål med liten diameter
Mikroborrning tänjer på gränserna för vad som är möjligt. Processkapacitetsspecifikationen för mikroborrning anger en minsta uppnåeliga håldiameter på Ø 0.1 mm. Det är otroligt litet. Som referens mäter ett mänskligt hårstrå cirka 0.07 mm. Dessa små hål förekommer i medicintekniska produkter och pneumatiska precisionssystem. Materialet spelar också roll. 6061-T6 aluminium erbjuder utmärkt borrbarhet. Detta gör det till ett utmärkt val för grenrör med mikrofunktioner. CNC-bearbetningsprocessen hanterar dessa små diametrar med specialverktyg och noggrann hastighetskontroll.
Borrning sker efter borrning för att förbättra noggrannheten. En brotsch avlägsnar en liten mängd material. Detta skapar ett jämnt och exakt hål. CNC-processen uppnår snäva toleranser på detta sätt. Ytfinishen förbättras också. Detta är viktigt för flödesegenskaperna. Släta hål minskar tryckfallet och förbättrar systemets effektivitet.
Användning av höghastighetsbearbetning för bättre ytbehandling
Höghastighetsbearbetning (HSM) använder högre spindelhastigheter och lättare skärningar. Denna metod ger utmärkta ytjämnheter. CNC-bearbetningsprocessen körs med högre varvtal. Verktygsbanorna är optimerade för jämn rörelse. Resultatet är en bättre yta på den färdiga detaljen.
HSM minskar också värmeutveckling. Mindre värme innebär mindre materialdeformation. Detta är särskilt viktigt för plaster som PEEK. Materialet kan deformeras vid hög värme. Höghastighetsbearbetning håller temperaturerna hanterbara. CNC-processen blir mer tillförlitlig för krävande material.
Sekundära operationer: Från gradning till ytbehandling
Bearbetningen slutar inte när verktyget stannar. Sekundära operationer fullbordar detaljen. Dessa steg säkerställer prestanda och livslängd. Att hoppa över dem leder till förtida fel.
Kritisk efterbehandling för prestanda och livslängd
Gradning är prioritet. Bearbetning lämnar små grader vid hålkanterna. Dessa små defekter kan lossna under drift. De förorenar vätskesystemet. De kan skada ventiler och andra komponenter. Manuell gradning fungerar för åtkomliga områden. För invändiga tvärhål kan specialverktyg eller slipande flödesbearbetning behövas. CNC-tillverkningsprocessen bör inkludera gradning som ett standardsteg.
Rengöring är lika viktigt. Bearbetningsoljor och spån måste avlägsnas. Ultraljudsrengöring når effektivt de inre passagerna. Detta säkerställer att detaljen är fri från kontaminering före montering. CNC-processen bör inkludera noggranna rengöringsprotokoll.
Anodiserings-, passiverings- och elektropoleringsalternativ
Ytbehandlingar skyddar materialet och förbättrar prestandan. Anodisering fungerar bra för grenrör i aluminium. Denna elektrokemiska process skapar ett hårt, korrosionsbeständigt lager. Ytan blir mer hållbar. Den ger också en bättre grund för tätning. Anodisering finns i olika typer. Hårdanodisering ger maximal slitstyrka. CNC-bearbetningsprocessen passar bra ihop med denna behandling.
Passivering passar för delar i rostfritt stål. Denna kemiska behandling avlägsnar fritt järn från ytan. Den förbättrar materialets naturliga korrosionsbeständighet. Medicintekniska produkter och kemisk processutrustning drar stor nytta av detta. CNC-processen för rostfritt stål bör inkludera passivering för kritiska tillämpningar.
Elektropolering tar rostfritt stål ett steg längre. Denna process avlägsnar ett tunt lager av material elektrokemiskt. Ytan blir slätare och ljusare. Detta minskar friktionen och förbättrar flödet. Det gör också delen lättare att rengöra. CNC-tillverkningsprocessen för medicinska och livsmedelsklassade applikationer inkluderar ofta elektropolering.
Dessa sekundära operationer ökar värdet på dina delar. De förlänger livslängden och förbättrar tillförlitligheten. CNC-bearbetningsprocessen täcker hela vägen från råmaterial till färdig, skyddad komponent. Att arbeta med en partner som förstår dessa steg säkerställer att dina CNC-vätskemanifolddelar fungerar som avsett.
Viktiga designöverväganden för CNC-vätskegrenrör
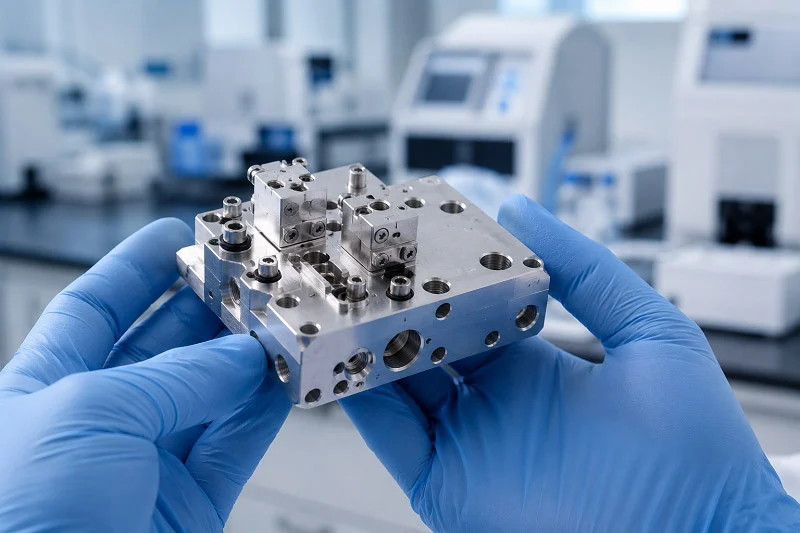
Bra design förvandlar en smart idé till en del du kan lita på. Hur du bygger din CNC-vätskegrenrörsdel påverkar kostnaden, hur bra den fungerar och hur länge den håller. Varje val du gör under planeringen påverkar hela konstruktionen. Dina val förändrar de slutliga bearbetade delarna och deras kvalitet.
Principer för design för tillverkningsbarhet (DFM)
DFM innebär att du designar med CNC-bearbetningsprocessen i åtanke. Du tänker på hur varje funktion tillverkas. På så sätt sparar du tid och pengar. NOBLE erbjuder DFM-hjälp för att förbättra din design. Vi använder vår kunskap om CNC-bearbetning och bygger upp kunskap för att förbättra dina delar.
Optimera håldjup, diametrar och tvärsnitt
Djupa hål orsakar problem. De kräver längre verktyg. Längre verktyg böjs mer. Den böjningen försämrar noggrannheten. En bra regel är att hålla håldjupet mindre än sex gånger diametern. Detta håller CNC-bearbetningsprocessen stabil. Byggandet gynnas av god planering. Materialet du väljer spelar roll för hur bra det fungerar. Olika material fungerar olika för dessa delar.
Tvärsnittsformen spelar också roll. Runda passager fungerar bäst. CNC-bearbetningsprocessen hanterar runda former med lätthet. Undvik fyrkantiga eller rektangulära flödesvägar i ditt grenrör. Materialet påverkar verktygsslitaget. Tänk på vilket material du väljer. Rätt materialval förbättrar konstruktionen. Olika legeringar kräver olika tillvägagångssätt.
Hantera interna funktioner och undvika underbearbetningar
Interna funktioner är svåra att nå. Skärverktyget måste passa inuti detaljen. Underskärningar kräver specialverktyg eller fler uppställningar. CNC-bearbetningsprocessen fungerar bäst med enkla funktioner. Byggandet blir mer förutsägbart. Rätt material minskar problemen. Håll det enkelt här.
Använd raka hål som möts i rät vinkel. Detta gör att standardverktyg gör jobbet. CNC-bearbetningsprocessen går snabbare med enkla funktioner. Komplexa interna passager kräver avancerade metoder. Byggandet blir dyrare. Smarta val gör bygget effektivt. Balansera behoven med kostnaden för ditt grenrör. De resulterande delarna kommer att fungera bättre.
Den avgörande rollen för ytfinish och flödesvägar
Ytfinishen påverkar direkt hur grenröret fungerar. Grova ytor skapar friktion. CNC-bearbetningsprocessen styr ytfinishen direkt. Noggrannhet är viktig för alla användningsområden. Välj material noggrant för din specialdesign.
Minimera tryckfall med släta inre ytor
Tryckfall försämrar effektiviteten. Släta ytor låter vätskan röra sig fritt. CNC-bearbetningsprocessen kan ge utmärkta ytfinisher. Höghastighetsmetoder ger dig bra Ra-värden. Denna noggrannhetsnivå är viktig för prestandan. Bra materialegenskaper bidrar till släta ytor. Berätta om dina behov av ytfinish för din design. Materialet påverkar den ytfinish du kan få. Lägg till realistiska mål för ytfinish i din design. Precisionsbearbetning ger bättre resultat för dessa delar.
Strategier för spånavsugning och gradning
Spånor kommer från skärprocessen. Djupa hål är benägna att spånan byggs upp. Tänk på hur spånor kommer ut under planeringsfasen. Spånhantering är en del av arbetet. Ett sätt är att använda genomgående hål. Genomgående hål låter spånor komma ut från andra sidan. Byggnaden hanterar detta väl. Materialet du väljer påverkar spånbeteendet.
Gradning är lika viktigt. Varje hålkorsning skapar en grad. Gör gradning möjlig i din konstruktion. Gradningssteg är en del av arbetet. Kvaliteten på dina delar beror på god gradning. Snäva toleranser hjälper till att minska gradbildning.
Bästa praxis för tätning och hamndesign
Ett grenrör är bara så bra som dess tätningar. Rätt tätningsval stoppar läckor. CNC-bearbetningsprocessen skapar exakta tätningsytor. Toleranser spelar stor roll här. Berätta toleranserna för alla tätningsytor.
Att välja mellan O-ring, packning och koniska gängor
O-ringar fungerar bra för en mängd olika tryck och användningsområden. O-ringsspåret måste vara korrekt dimensionerat. Följ standardspårstorlekar för din design. CNC-bearbetningsprocessen ger den noggrannhet som behövs. Valet beror på användningen. Matcha tätningen till arbetsförhållandena för din design. Snäva toleranser säkerställer goda tätningar för specialanpassade delar.
Specificera portstorlekar och placeringar för monteringseffektivitet
Portplaceringen påverkar hur enkel monteringen är. Lämna tillräckligt med utrymme mellan portarna. Standardportstorlekar är lättare att hitta. Anpassade portstorlekar ökar kostnaden. Byggnaden gynnas av standardstorlekar. Tänk på portriktningen för din design. Denna metod hjälper till vid prototypframställning . Anpassade delar behöver extra omsorg för noggrannhet.
Transparenta grenrör hjälper till vid testning. De låter dig se flödesvägarna. Transparenta grenrör visar interna flödesmönster. Transparenta grenrör hjälper till att kontrollera din design. Transparenta grenrör är ett utmärkt verktyg. Denna metod drar nytta av att se flödet och kvalitetsresultaten. Prototypframställning med transparenta grenrör upptäcker problem tidigt. Dessa delar behöver fullständig testning.
Precision och kvalitetskontroll i CNC-vätskegrenrör
Kvalitetskontroll är det som gör en CNC-vätskemanifolddel pålitlig. Varje passage, port och tätningsyta måste fungera exakt som planerat. En liten defekt kan orsaka läckage, kontaminering eller totalt systemfel. Det är därför precision är viktigt i varje steg av tillverkningen av delen.
Minska riskerna för intern kontaminering och korrosion
Kontaminering börjar under bearbetningen. Metallflisor, oljor och skräp kan gömma sig inuti passagerna. Dessa föroreningar förstör vätskesystemet när grenröret väl används. Noggrann rengöring är ett måste. Ultraljudsrengöring når djupt in i små hål och tvärborrade passager. Detta steg tar bort partiklar som vanlig rengöring kan missa.
Korrosion är en annan fara. Materialet du väljer spelar roll här. Aluminium behöver anodiseras för att motstå oxidation. Rostfritt stål gynnas av passivering. Båda behandlingarna skapar ett skyddande lager som gör att delar håller längre. CNC-bearbetningsprocessen bör inkludera dessa steg för kritiska användningsområden. Din design bör tydligt ange den erforderliga ytbehandlingen.
Porositet är en dold risk i gjutna material. Små hålrum kan uppstå inuti metallen. Dessa svaga punkter kan läcka under tryck. CNC-bearbetning från massivt stångmaterial eliminerar denna risk helt. Materialet börjar tätt och enhetligt. Detta är en anledning till att maskinbearbetade delar slår gjutna delar i krävande jobb.
Tryck- och flödestestning för att validera funktionell prestanda
Testning bevisar att delen fungerar innan den skickas. Trycktestning kontrollerar läckor. Grenröret fylls med vätska eller gas vid inställda trycknivåer. Varje tryckfall innebär en läcka. Detta test kontrollerar alla tätningar och interna passager.
Flödesprovning verifierar att vätskan rör sig i rätt banor. Varje port kontrolleras för korrekt flödeshastighet och riktning. Detta upptäcker korsborrningsfel som visuella kontroller kan missa. Testprocessen bekräftar att delen uppfyller sina prestandaspecifikationer. Kvalitetskontroll inkluderar registrering av dessa resultat för spårbarhet.
NOBLE följer strikta kvalitetsledningssystem. Vår ISO 9001:2015-certifiering täcker alla tillverkningsprocesser. För medicinskt bruk har vi ISO 13485:2016-certifiering. Dessa standarder säkerställer en jämn kvalitet i varje batch. Vi testar varje grenrör noggrant för att garantera tillförlitlighet.
Skillnaden mellan standard- och högprecisionstoleranser
Toleranser definierar hur mycket variation som är acceptabel. Standardtoleranser fungerar för generell användning. Dessa kan tillåta ±0.1 mm variation på hålpositioner. De flesta pneumatiska system fungerar bra med denna precisionsnivå.
Högprecisionstoleranser blir mycket snävare. Vi pratar om ±0.005 mm eller bättre. Medicintekniska produkter och flyg- och rymdtillämpningar behöver denna noggrannhet. CNC-bearbetningsprocessen måste ta hänsyn till termisk expansion och verktygsslitage. Maskinkalibrering blir avgörande. Materialet påverkar också uppnåeliga toleranser. Aluminium bearbetas mer exakt än hårdare legeringar.
Geometrisk dimensionering och toleransbestämning (GD&T) hjälper till att specificera dessa behov. Positionstoleranser styr hålens placering. Planhet säkerställer att tätningsytorna passar ihop korrekt. Vinkelräthet håller portarna i rätt vinkel. Att använda GD&T kommunicerar dina behov tydligt till bearbetningsteamet.
Transparenta grenrör hjälper till med kvalitetskontroll under prototypframställning. De låter ingenjörer se interna flödesvägar direkt. Transparenta grenrör avslöjar grader, blockeringar eller feljusterade passager. Transparenta grenrör fungerar som utmärkta valideringsverktyg före produktion. Denna visuella kontroll kompletterar dimensionsinspektionsmetoder som CMM:er och optiska komparatorer.
Rätt toleranser balanserar kostnad och prestanda. Överspecificering ökar bearbetningstid och kostnader. Underspecificering riskerar funktionsfel. Samarbeta med din tillverkningspartner för att hitta rätt lösning för just din applikation.
Att välja rätt CNC-bearbetningspartner för fluidiska grenrör
Kärnkompetenser och teknisk expertis
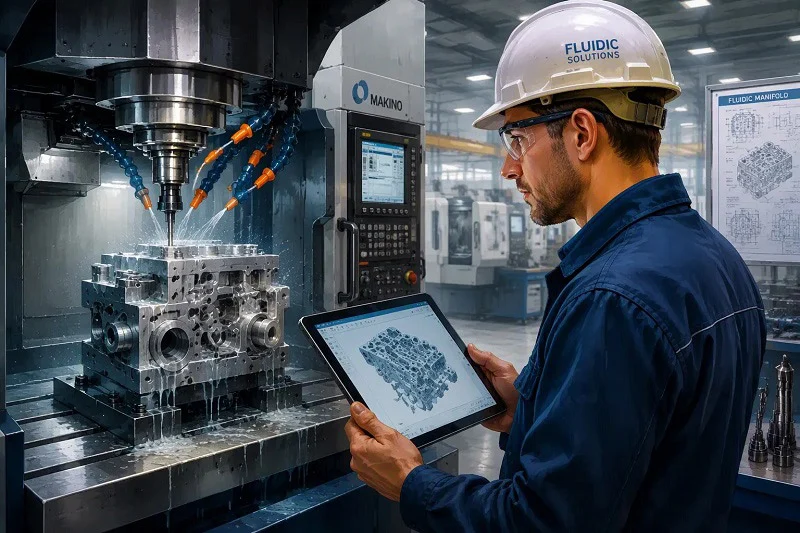
Att välja rätt partner för ditt projekt med fluidiska grenrör handlar om deras kärnkompetens. En specialiserad verkstad förstår de unika kraven för dessa delar. De utför inte bara allmänna jobb. De fokuserar på detaljerna som gör att ett grenrör fungerar tillförlitligt.
Utvärdering av erfarenhet med komplexa fluidiska komponenter
Erfarenhet av komplexa fluidkomponenter är mycket viktig. En bra partner håller snäva toleranser på invändiga hål och korsande passager. De uppnår hög ytfinish. Detta förhindrar vätsketurbulens, tryckfall och tätningsskador. De visar materialexpertis i att välja rätt legeringar och behandlingar för hållfasthet och korrosionsbeständighet. De utför komplex borrning och portning av flera korsande hål utan att skada den strukturella integriteten. De övervinner bearbetningsutmaningar som att hålla uppriktningen i korsande hål, förhindra grader och skräp, undvika inre läckor och säkerställa att tryckklassificeringen uppfylls. Inte alla verkstäder kan göra detta. Dessa krav skiljer en specialiserad verkstad för fluidiska grenrör från en allmän maskinverkstad. Endast en kvalificerad verkstad kan producera delar som fungerar tillförlitligt. Materialvalet är avgörande för grenrörets prestanda.
Vikten av avancerade maskiner och programvara
Avancerade maskiner och mjukvara spelar en stor roll för precision. En partner med moderna CNC-maskiner kan hantera snäva toleranser. De använder simuleringsprogramvara för att planera verktygsbanor. Detta minskar fel och förbättrar effektiviteten i bearbetningsprocessen. Rätt utrustning säkerställer att CNC-bearbetningen är effektiv och noggrann. Det hjälper också med komplexa geometrier som är vanliga i fluidiska grenrör. CNC-bearbetningsprocessen för dessa delar kräver noggrann planering. Avancerade maskiner utför flera operationer i en uppställning. Detta minskar ledtiden och ökar kvaliteten. Materialvalet påverkar också bearbetningsprocessen. En skicklig partner vet hur man justerar för olika material. De använder rätt hastigheter och matningar för varje material. Detta säkerställer att delarna uppfyller den erforderliga precisionen och ytfinishen.
Kvalitetscertifieringar och efterlevnadsstandarder
Kvalitetscertifieringar visar att en partner följer strikta standarder. De bevisar att företaget har ett gediget kvalitetsledningssystem. Detta är viktigt för fluidiska grenrör som används i kritiska applikationer.
Betydelsen av ISO 9001:2015 för kvalitetsledning
ISO 9001:2015 är en global standard för kvalitetsledning. Den täcker alla aspekter av tillverkningsprocessen. En certifierad partner har rutiner för design, produktion, inspektion och leverans. De övervakar kvaliteten i varje steg. Detta minskar risken för defekter. För fluidiska grenrör innebär detta jämn kvalitet i varje batch. CNC-bearbetningsprocessen övervakas och kontrolleras. Materialhanteringen dokumenteras. Slutinspektionen är grundlig. Denna certifiering ger dig förtroende för att delarna kommer att fungera som avsett. Den hjälper också till med spårbarhet. Om ett problem uppstår kan du spåra det tillbaka till källan. Detta är avgörande för säkerhetskritiska tillämpningar som järnvägssystem och medicintekniska produkter.
Det kritiska med ISO 13485:2016 för Tillverkning av medicinsk utrustning
ISO 13485:2016 är standarden för tillverkning av medicintekniska produkter. Den är strängare än ISO 9001. Den fokuserar på riskhantering och regelefterlevnad. Om ert fluidiska grenrör ingår i en medicinteknisk produkt är denna certifiering ett måste. Partnern måste visa att de kan hantera de specifika kraven inom medicinindustrin. Detta inkluderar renrumsprotokoll, materialspårbarhet och validering av processer. CNC-bearbetningsprocessen för medicinska delar kräver extra omsorg. Materialet måste vara biokompatibelt. Ytfinishen måste vara slät för att förhindra kontaminering. Precisionen måste vara hög. En partner med ISO 13485:2016-certifiering bevisar att de kan uppfylla dessa krav. De har systemen på plats för att säkerställa kvalitet och säkerhet. CNC-bearbetningsprocessen är avgörande för att uppnå önskad precision.
Varför NOBLE är din partner för precisions-CNC-vätskegrenrör
NOBLE utmärker sig som en partner för precisionsfluidik. Vi har kompetensen, certifieringarna och engagemanget för att leverera högkvalitativa delar. Vi arbetar med dig från början till slut.
Vårt helhetsgrepp: Från design och DFM till montering
Vi erbjuder en helhetslösning. Det börjar med design och DFM (Defensive Management Management). Vi hjälper dig att optimera din design för CNC-bearbetningsprocessen. Detta sparar tid och pengar. Sedan går vi vidare till prototypframställning. Vi använder transparenta grenrör för att validera designen. Detta gör att vi kan se flödesvägarna och upptäcka eventuella problem tidigt. De transparenta grenrören hjälper till att säkerställa att de interna passagerna är korrekta. Efter prototypframställningen går vi vidare till produktion. Våra CNC-bearbetningsmöjligheter hanterar alla typer av material. Från aluminium till PEEK, vi har expertisen. Vi hanterar även anpassade designer med lätthet. Vi erbjuder även monteringstjänster. Vi kan sätta ihop det kompletta grenrörssystemet. Detta minskar antalet leverantörer du behöver hantera. Det säkerställer också att delarna monteras korrekt. Vår kvalitetskontroll kontrollerar varje steg i tillverkningsprocessen. Vi testar delarna för tryck och flöde. Vi ser till att de uppfyller dina specifikationer.
Vårt engagemang för kvalitet, precision och leverans i tid
Vårt engagemang för kvalitet, precision och leverans i tid är kärnan i allt vi gör. Vi har certifieringar enligt ISO 9001:2015 och ISO 13485:2016. Dessa standarder vägleder våra processer. Vi investerar i avancerade maskiner och programvara. Vår precisions-CNC-bearbetning säkerställer snäva toleranser. Vi behandlar varje del med omsorg. Oavsett om det är ett enkelt grenrör eller en komplex specialdesign, ger vi den samma uppmärksamhet. Vårt team har erfarenhet av fluidkomponenter. Vi förstår utmaningarna med interna passager, tätningsytor och tryckklassningar. Vi arbetar hårt för att möta dina deadlines. Leverans i tid är ett löfte vi håller. Vi vet att förseningar kan kosta dig tid och pengar. Det är därför vi planerar vår produktion noggrant. Vi kommunicerar med dig under hela processen. Du vet alltid var ditt projekt står. Detta engagemang har gjort oss till en betrodd partner för många branscher. Från järnvägssystem till medicintekniska produkter, våra delar fungerar tillförlitligt.
Framgång med CNC-komponenter för fluidiska grenrör beror på tre saker: smarta materialval, genomtänkt design och en skicklig tillverkningspartner. Kostnaden för felaktigheter är hög – driftstopp, säkerhetsrisker och ekonomiska förluster. Strategierna vi har gått igenom hjälper dig att undvika dessa fallgropar. Noggrant materialval förhindrar korrosion och kontaminering. Genomtänkt design håller flödesvägarna jämna och tätningarna tillförlitliga. En partner som NOBLE erbjuder fullservicefunktioner, från DFM-vägledning till montering. Vi hanterar utmanande material som PEEK som orsakar problem för många verkstäder. Våra ISO-certifierade processer säkerställer kvalitet i varje batch. CNC-bearbetningsresan slutar inte vid prototypframställning. Den fortsätter genom produktion, testning och leverans. Välj en partner som stödjer dig från koncept till färdigställande. Ditt nästa projekt förtjänar det engagemanget. Vi är redo när du är det.
Vanliga frågor om CNC-vätskegrenrör
Vad är ett fluidiskt grenrör i CNC-termer?
Ett fluidiskt grenrör är ett block med borrade passager. Det leder luft, vatten eller olja genom ett system. CNC-bearbetning skapar dessa delar med hög precision. Tänk på det som ett centralt nav för vätskor.
Varför välja CNC-bearbetning för grenrör?
CNC-bearbetning ger dig noggrann kontroll över varje funktion. Du får släta ytor och exakta hålplaceringar. Den här metoden fungerar med många material. Resultatet är en pålitlig detalj varje gång.
Vilka material fungerar bäst för fluidiska grenrör?
Aluminium 6061-T6 fungerar för de flesta jobb. Rostfritt stål passar medicinska och kemiska applikationer. PEEK hanterar höga temperaturer. Varje material kräver olika CNC-inställningar. Ditt val beror på applikationen.
Hur snäva kan CNC-toleranser bli?
Standardtoleranserna ligger runt ±0.1 mm. Högprecisionsarbete når ±0.005 mm. CNC-processen, materialet och maskinen påverkar alla vad som är möjligt. Prata med din partner om realistiska mål.
Vad orsakar de flesta mångfaldiga fel?
Grader som kvarstår i passagerna orsakar kontaminering. Dålig tätning leder till läckor. Felaktiga materialval orsakar korrosion. Noggrann CNC-bearbetning och korrekt testning förhindrar dessa problem.
Hur testar man ett fluidiskt grenrör?
Trycktestning kontrollerar läckor. Flödestestning bekräftar korrekta banor. Visuell inspektion upptäcker ytdefekter. CNC-kvalitetskontroll inkluderar alla dessa steg före leverans.
Varför välja en specialiserad CNC-partner?
Fördelare behöver expertis inom interna passager och tätning. En specialiserad partner förstår spånavgång, ytfinish och materialbeteende. De levererar delar som fungerar korrekt från början.







