
Inom modern industriell produktion och tillverkning har metallsvetsteknik en mycket viktig position. Det är en processmetod som kombinerar två eller flera metalldelar på atomnivå genom uppvärmning, trycksättning eller en kombination av båda för att bilda en solid helhet.
Från bearbetning av metallprydnader i det dagliga livet till konstruktion av flyg- och rymdutrustning, fartyg och broar, kan ingen klara sig utan stödet från metallsvetsteknik.
 |
Vad är plåtsvetsning?
Grundidén med metallsvetsning är att använda värme eller mekanisk kraft. Det bryter de ursprungliga länkarna mellan atomer vid de sammanfogande delarna av metallbitarna. Sedan sprider sig dessa atomer och blandas. Slutligen bildar de nya metallförbindningar för att skapa en permanent fog.
Under svetsarbetet värms metallens sammanfogande områden upp till ett smält eller böjbart tillstånd. Atomerna blir då mycket mer levande. De kan smälta samman genom mellanrummen mellan olika metallkomponenter. När det svalnar uppstår en stadig svetsad länk. Den omvandlar de ursprungligen separata metalldelarna till ett fast sammanhängande stycke.
Metallsvetsning skiljer sig helt från mekaniska sammanfogningsmetoder. Förbindningar som bultar och nitar kan enkelt tas isär. Metallatomerna vid sina sammanfogningspunkter blandas aldrig riktigt. Svetsning skapar dock en permanent och icke-separerbar länk. De svetsade fogarna är ofta lika starka som, eller till och med starkare än, själva den ursprungliga metallen. Denna egenskap gör att svetsning används flitigt i områden som behöver superstarka strukturer.
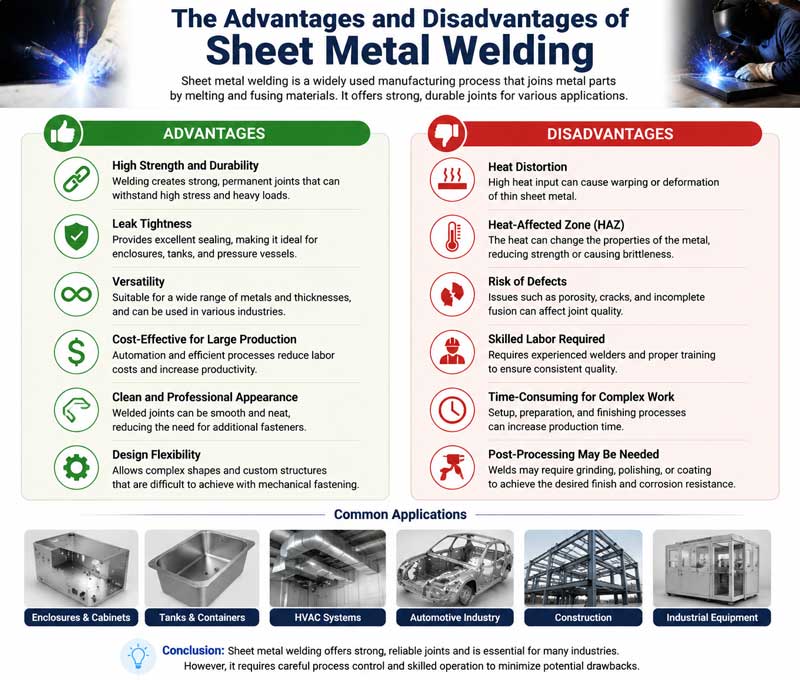
För- och nackdelar med plåtsvetsning
Fördelar
- Stark anslutningsstyrka: Svetsade fogar kan binda samman metallatomer. Deras hållfasthet är vanligtvis lika hög som, eller till och med högre än, den ursprungliga metallen. Detta gör svetsade konstruktioner mycket bra på att bära vikt. De tål tunga belastningar, starka stötar och vibrationer.
- Utmärkt täthet: Svetsfogar är släta och solida överallt. De kan effektivt förhindra att gas och vätska läcker ut. Denna egenskap gör svetsning mycket användbar. Det är utmärkt för att tillverka trycktankar, rör och förvaringsbehållare.
Brett utbud av användningsområden:
Metallsvetsning fungerar för nästan alla typer av metallmaterial. Dessa material inkluderar kolstål, rostfritt stål, aluminiumlegeringar och kopparlegeringar.
Samtidigt kan den ansluta metallkomponenter av olika former och storlekar. Oavsett om det är tunnplåtsskarvning, tjockplåtsstumsvetsning eller svetsning av komplexa strukturer, kan allt uppnås genom att välja lämplig svetsmetod.
- Material- och kostnadsbesparingarJämfört med bult- och nitförbindningar kräver svetsning inga ytterligare anslutningsdelar, vilket kan spara en stor mängd metallmaterial. Samtidigt är svetsprocessen relativt enkel och produktionseffektiv, vilket effektivt kan förkorta tillverkningscykeln och minska produktionskostnaderna. Vid storskalig industriell produktion kan denna fördel avsevärt öka företagens ekonomiska fördelar.
Nackdelar
- Det finns spänningar och deformation i den svetsade fogen: Under svetsprocessen kommer lokala områden av metallen att värmas upp och kylas ner snabbt. Denna ojämna temperaturvariation kommer att orsaka svetsspänningar i svetsfogområdet. När spänningen överstiger materialets toleransområde kommer det att orsaka deformation av den svetsade delen och till och med leda till sprickor. Efterföljande korrigerings- och reparationsarbeten efter deformation har ökat produktionskostnader och procedurer.
- Höga krav på operativa färdigheter: Svetskvaliteten beror direkt på operatörens tekniska nivå. Under svetsprocessen kräver kontroll av parametrar som svetsström, spänning, svetshastighet och elektrodvinkel stor erfarenhet och exakt drift. Om parametrarna inte ställs in korrekt är det mycket lätt att få svetsfel som porer, slagginneslutningar, ofullständig penetration och sprickor. Dessa defekter kommer allvarligt att påverka svetsfogarnas prestanda och hota konstruktionens säkra användning.
- Det är ganska svårt att upptäcka svetsfel: Vissa svetsfel, såsom inre porer, slagginneslutningar och mikrosprickor, kan inte observeras direkt med blotta ögat och kräver användning av professionell detektionsutrustning. Dessa detektionsanordningar är dyra och detektionsprocessen är komplex, vilket ökar kostnaden för kvalitetskontroll under produktionsprocessen.
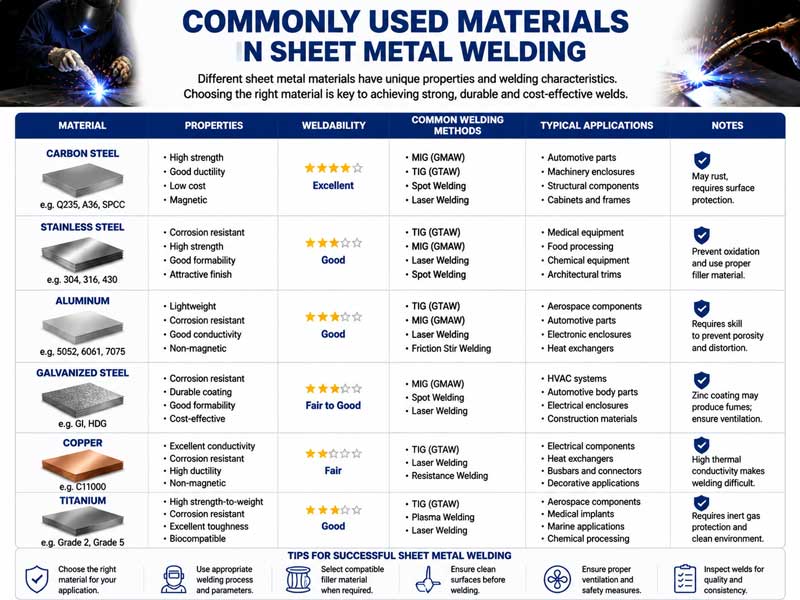
Vanligt förekommande material vid plåtsvetsning
De vanligaste materialen för metallsvetsning delas huvudsakligen in i två kategorier. Den första typen är basmaterialet, vilket är den metall som behöver svetsas. Den andra typen är ett fyllnadsmaterial som fyller mellanrummen mellan de sammankopplade delarna under svetsningen. Det finns också några hjälpmaterial, som flussmedel och skyddsgas. De sammanfogar inte metallerna direkt. Men de har stor inverkan på svetskvaliteten.
(1) Basmaterial
Det finns många typer av basmaterial. Nästan alla metaller och legeringar kan användas som svetsbasmaterial. De vanligaste inkluderar följande kategorier:
1. Kolstål: Beroende på skillnaden i kolhalt kan det klassificeras i lågkolstål, medelkolstål och högkolstål.
Lågkolstål har bäst svetsprestanda, god plasticitet och är mindre benägna att utveckla sprickor under svetsning.
- Rostfritt stål: Rostfritt stål har utmärkt korrosionsbeständighet och högtemperaturbeständighet.
Beroende på dess mikrostruktur kan det klassificeras i austenitiskt rostfritt stål, ferritiskt rostfritt stål och martensitiskt rostfritt stål. Austenitiskt rostfritt stål har utmärkta svetsprestanda och är en vanligt förekommande typ av rostfritt stål inom industrin. Vid svetsning av ferritiskt rostfritt stål är det lätt att uppstå problem med grovkornighet, vilket påverkar svetsfogens seghet. Martensitiskt rostfritt stål har dålig svetsbarhet och kräver värmebehandling efter svetsning för att förbättra dess prestanda.
- Icke-järnmetaller och legeringar: Vanliga inkluderar aluminiumlegeringar, kopparlegeringar, titanlegeringar etc.
Aluminiumlegering är lätt i vikt, hög hållfasthet och god korrosionsbeständighet. Vid svetsning bör metoder som argonbågsvetsning användas, och uppmärksamhet bör ägnas åt att förhindra oxidation.
Kopparlegeringar har god värmeledningsförmåga. Vid svetsning krävs en stor mängd värmetillförsel, och samtidigt är det nödvändigt att undvika porbildning.
Titanlegeringar har egenskaper som hög hållfasthet, låg densitet och hög temperaturbeständighet. Deras svetsning är ganska svår och måste utföras under skydd av inert gas. De används ofta inom flyg- och rymdteknik.
(2) Fyllningsmaterial
Fyllnadsmaterialets funktion är att fylla gapet i den svetsade fogen, blandas med det smälta basmaterialet för att bilda en svetsad fog och säkerställa fogens styrka och tätningsprestanda.
Vanligt förekommande tillsatsmaterial inkluderar svetstrådar, svetstrådar och svetsremsor.
- Elektrod: En elektrod består av två delar: kärnan och beläggningen.
Kärnan är elektrodens metallkärna, vars sammansättning matchar basmaterialets. Dess huvudsakliga funktion är att ge en metallfyllning för svetssömmen. Beläggningen är ett lager som appliceras på ytan av kärnsvetsen och består av mineralpulver, ferrolegeringspulver, bindemedel etc.
Under svetsarbetet producerar beläggningen gas för skydd. Gasen hindrar luft från att förorena den smälta metallpölen. Den hjälper också till att minska oönskade ämnen som syre, svavel och fosfor. Detta förbättrar svetskvaliteten. Svetstrådar finns i många typer beroende på vad de används till. Till exempel finns det trådar för konstruktionsstål, rostfritt stål och gjutjärn.
- Tråd: Tråd används huvudsakligen i svetsmetoder som gasskyddad svetsning och nedsänkt bågsvetsning.
Dess sammansättning är enhetlig och föroreningshalten är låg, vilket kan säkerställa svetsfogens stabila prestanda. Svetstrådar kan klassificeras som solida svetstrådar och flussfyllda svetstrådar baserat på deras olika material. Solid svetstråd måste användas tillsammans med skyddsgas.
Fluxfylld tråd innehåller pulver. Under svetsning sönderfaller pulvret och producerar skyddsgas och slagg, som skyddar smältbadet. Den har hög svetseffektivitet och god svetsbildning.
- Svetsband: Svetsband används ofta för svetsmetoder som elektroslaggsvetsning och pulversvetsning. De är lämpliga för svetsning av tjocka stålplåtar. Deras bredd och tjocklek kan väljas efter olika svetskrav. Det hjälper till att göra svetsfogen jämnt fylld.
(3) Hjälpmaterial
Flussmedel: Flussmedel används oftast i svetsprocesser som pulversvetsning och elektroslaggsvetsning. Det bildar slagg vid svetsning. Slaggen täcker den smälta metallpoolen. Det håller luft borta och hindrar metallen från att rosta. Samtidigt reagerar flussmedel kemiskt med föroreningar i poolen. Det avlägsnar syre, svavel och fosfor. Detta gör svetsfogen mycket bättre.
Flussmedel använder ofta i svetsmetoder som pulverbågsvetsning och elektroslaggsvetsning. Under svetsning skapas ett lager av slagg. Slaggen täcker ytan av den smälta metallpoolen. Det blockerar luft och förhindrar metalloxidation. Samtidigt reagerar flussmedel också med oönskade material i poolen. Det hjälper till att bli av med syre, svavel och fosfor. Detta förbättrar svetskvaliteten.
Flussmedel används huvudsakligen för svetstekniker som sub-svetsning.
- Skyddsgas: Skyddsgasens funktion är att skydda ljusbågen och smältbadet under svetsprocessen, förhindra att gaser som syre och kväve i luften tränger in och undvika defekter som porositet och slagginslutning i svetssömmen.
Vanligt förekommande skyddsgaser inkluderar argon, helium, koldioxid etc.
Argon och helium är inerta gaser med goda skyddande effekter och används ofta vid svetsning av icke-järnmetaller och rostfritt stål.
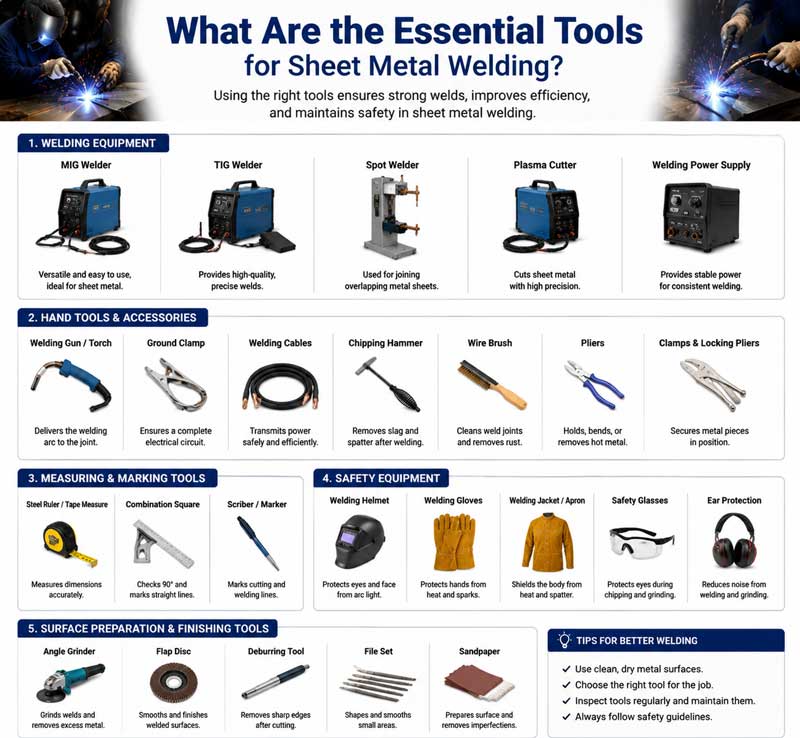
Vilka är de viktigaste verktygen för plåtsvetsning
Det finns olika typer av verktyg för metallsvetsning. Vilka verktyg vi behöver varierar beroende på svetsmetod. Men oavsett vilken metod vi väljer är dessa nödvändiga verktyg ett måste.
(1) Svetsströmförsörjning
En svetsströmförsörjning är en anordning som tillhandahåller den elektriska energi som krävs för svetsbågen och är det viktigaste verktyget för svetsarbeten.
- AC-bågsvetsmaskin: AC-bågsvetsmaskinen har en enkel struktur, ett lågt pris och är lätt att underhålla. Den används huvudsakligen för manuell bågsvetsning och är lämplig för svetsning av lågkolstål och andra material.
Dess utgångsström är växelström, och bågstabiliteten är relativt dålig.
- DC-bågsvetsmaskin: Utgångsströmmen från en DC-bågsvetsmaskin är likström. Bågen har god stabilitet och kan svetsa olika metallmaterial, såsom rostfritt stål och icke-järnmetaller.
Likströmssvetsmaskiner kan vidare klassificeras i roterande likströmssvetsmaskiner och likriktare med likströmssvetsmaskiner.
Roterande DC-bågsvetsmaskiner är relativt stora i storlek och har höga ljudnivåer.
Den likriktade likströmssvetsmaskinen är liten i storlek, lätt i vikt och mycket effektiv.
- Invertersvetsmaskin: En invertersvetsmaskin är en ny typ av svetsströmkälla. Den använder inverterteknik för att omvandla industriell frekvensväxelström till likström, sedan invertera den tillbaka till högfrekvent växelström och slutligen likrikta den till likström.
Invertersvetsmaskiner har fördelarna med liten storlek, låg vikt, energibesparing, hög effektivitet, god bågstabilitet och kan uppnå olika svetsmetoder.
(2) Svetsverktyg
- Svetsbrännare: Svetsbrännaren används huvudsakligen vid gasskyddad svetsning. Dess funktion är att hålla svetstråden, leda ström och transportera skyddsgas.
Svetsbrännaren används för gassvetsning. Den kan blanda brandfarlig gas och syre och spruta ut dem genom ett munstycke. Efter att ha antänts bildar den en låga som värmer upp basmaterialet och tillsatsmaterialet.
- Svetshållare: Svetshållare är oumbärliga verktyg för manuell bågsvetsning. De greppar elektroderna och leder svetselektricitet. Svetshållare bör vara bra på att leda elektricitet, motstå värme och isolera. De håller svetsprocessen säker och stabil.
- Svetsmasker och säkerhetsutrustning: Svetsmasker är viktiga verktyg för att skydda svetsares ansikten och ögon. De finns i två modeller: handhållna och huvudmonterade.
(3) Hjälpverktyg och utrustning
- Vinkelslip: Vinkelslipen har två huvudsakliga användningsområden. Den rengör basmetallen före svetsning och slipar svetsen efter svetsning. Före svetsning tar den bort föroreningar som rost, olja och oxidlager från metallytan. Detta hjälper till att garantera svetsfogens kvalitet. Efter svetsning polerar den svetssömmen. Den gör sömmen slät och förbättrar utseendet på de svetsade delarna.
- Elektrodförvaringshink: Elektrodförvaringshinken innehåller svetstrådar. Den hindrar dem från att bli fuktiga. Vissa trådar, såsom alkaliska, absorberar lätt fukt. När de väl absorberar fukt kan defekter som porer uppstå under svetsning.
Isoleringshinken för svetsstänger kan torka svetsstängerna genom uppvärmning för att säkerställa deras prestanda under användning.
- Klämmor och positioneringsanordningar: Klämmor fixerar de delar som behöver svetsas. De säkerställer exakta positioner under svetsning. De förhindrar också att delarna ändrar form. Positioneringsanordningar kan flytta de svetsade delarna till olika positioner och vinklar. De gör svetsoperationerna smidigare. De ökar också svetseffektiviteten och kvaliteten. De spelar en extra viktig roll för stora och komplexa svetsade delar.
- Kontrollverktyg: Kontrollverktyg används för att testa kvaliteten på svetsfogar. De bedömer ofta om svetsfogens utseende är i ordning. Ultraljudsdetektorer och röntgendetektorer upptäcker inre defekter i svetsfogar. Dessa defekter inkluderar hål, slagg och sprickor.
Hur fungerar svetsning av metallplåt
Principen för metallsvetsning är i huvudsak att förkorta avståndet mellan atomerna i den metall som ska svetsas till det område där metallbindningar bildas genom termisk eller mekanisk energi, och därigenom uppnå bindning av atomer.
Beroende på om basmaterialet smälter under svetsprocessen kan svetsmetoder delas in i tre huvudkategorier: smältsvetsning, trycksvetsning och lödning.
(1) Arbetsprincip för smältsvetsning
Smältsvetsning är den vanligaste svetsmetoden. Kärnan är att värma basmaterialet i det område som ska svetsas till smält tillstånd för att bilda en smältbassäng, och samtidigt smälter även tillsatsmaterialet och blandas in i den smälta bassängen.
Efter att den smälta poolen svalnar och stelnar bildas en svetsad fog.
Vanliga smältsvetsmetoder inkluderar manuell bågsvetsning, gassvetsning, argonbågsvetsning, koldioxidgasskyddssvetsning etc.
1. Svetsströmförsörjningens två poler är anslutna till svetstängerna respektive arbetsstycket som ska svetsas, vilket bildar en sluten krets.
2. Operatören håller fast svetstråden med en elektrisk svetstång, för svetstråden i kontakt med arbetsstycket och drar sedan snabbt bort den en kort sträcka.
Vid denna tidpunkt kommer en elektrisk båge att genereras mellan elektroden och arbetsstycket. Bågens temperatur kan nå 6000-8000 ℃, vilket omedelbart kan smälta elektrodens ände och den del av arbetsstycket som ska svetsas, vilket bildar en smält pöl.
3. Vid höga temperaturer sönderfaller elektrodens beläggning och producerar skyddsgas och slagg. Skyddsgasen omsluter bågen och smältan och isolerar luften.
Slaggen täcker ytan av den smälta poolen för att förhindra oxidation av den smälta poolmetallen.
4. Allt eftersom svetstråden rör sig bildas nya smälta pölar, medan de gamla svalnar och stelnar. Så småningom bildas en kontinuerlig svetsfog, vilket åstadkommer metallernas sammanfogning.
(2) Arbetsprincip för trycksvetsning
Trycksvetsning är en svetsmetod där ett visst tryck appliceras på arbetsstycket under svetsprocessen, och samtidigt, genom uppvärmning eller inte, genomgår kontaktytan på den metall som ska svetsas plastisk deformation, varigenom atombindning uppnås.
Det som kännetecknar trycksvetsning är att grundmaterialet i allmänhet inte smälter eller bara smälter delvis.
Vanliga trycksvetsmetoder inkluderar motståndssvetsning, friktionssvetsning, smidsvetsning etc.
- Montera de två svetsade delarna tätt mot varandra och applicera sedan ett visst tryck genom elektroder för att säkerställa att de svetsade delarnas kontaktytor är i nära kontakt.
- När en stor ström passerar genom elektroden genereras motståndsvärme när strömmen passerar genom kontaktytan på den svetsade delen.
På grund av det relativt höga motståndet vid kontaktytan kommer värme att koncentreras där, vilket uppvärmer metallen vid kontaktytan till ett plastiskt tillstånd eller ett delvis smält tillstånd.
Under kontinuerligt tryck genomgår metallen vid kontaktytan plastisk deformation, och atomerna diffunderar med varandra och bildar en svetsad fog.
Motståndssvetsning har fördelarna med snabb svetshastighet, liten deformation och inget behov av tillsatsmaterial. Det används ofta vid svetsning av tunna plåtar, såsom tillverkning av bilkarosser och hushållsapparaters skal.
(3) Funktionsprincip för lödning
Lödning är en process som använder ett tillsatsmaterial med en smältpunkt som är lägre än basmetallens. Tillsatsmaterialet och basmetallen värms upp tillsammans till den temperatur vid vilken tillsatsmaterialet smälter, medan basmetallen inte gör det.
En svetsmetod där smält lod fyller mellanrummen mellan basmetallen genom kapillärverkan, diffunderar med basmetallen och bildar en svetsad fog efter kylning.
Lödning kan klassificeras i hårdlödning och mjuklödning baserat på de olika smältpunkterna för lödtillsatsmaterialet.
Lödtillsatsmaterialet i hårdlödning har en smältpunkt högre än 450 ℃ och foghållfastheten är relativt hög. Det används ofta för svetsning av mekaniska delar.
Smältpunkten för lödtillsatsmaterialet vid mjuklödning är under 450 ℃, och foghållfastheten är relativt låg. Det används ofta för lödning av elektroniska komponenter.
Fördelarna med lödning är att svetstemperaturen är låg, mikrostrukturen och egenskaperna hos basmaterialet förändras lite, deformationen av den svetsade delen är liten och att den kan svetsa olika typer av metallmaterial.
Emellertid är hållfastheten hos lödda fogar generellt lägre än hos smältsvetsning och trycksvetsning, vilket gör dem lämpliga för tillämpningar där hållfasthetskraven inte är höga.
|
|
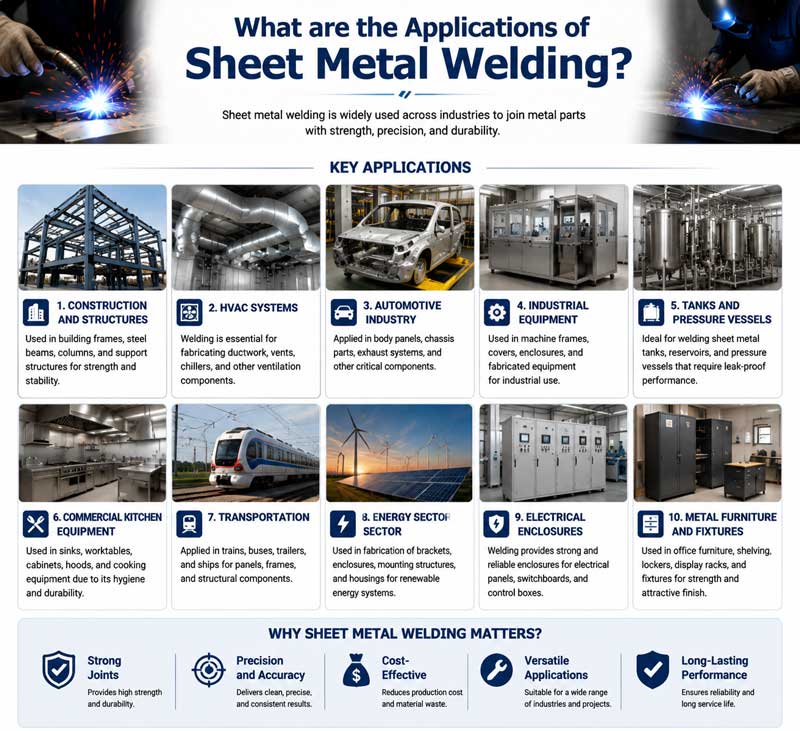
Vilka är tillämpningarna för plåtsvetsning
Metallsvetsningsteknik, med sina unika fördelar, har använts i stor utsträckning inom olika industrier och områden och täcker nästan alla aspekter av den nationella ekonomin.
(1) Maskintillverkningsindustrin:
Bäddar och pelare på verktygsmaskiner, skopor och bandramar på grävmaskiner och kranbommar etc. tillverkas alla genom svetsprocesser.
Svetsteknik kan säkerställa styrkan och stabiliteten hos dessa strukturella komponenter och förbättra utrustningens livslängd och driftsäkerhet.
(2) Transportbranschen:
- Biltillverkning: Att tillverka bildelar som karosser, ramar och chassi kräver svetsteknik. Dessutom använder man svetsning för att tillverka delar som bilmotorer och växellådor.
- Skeppsbyggnad: Skrovet, däcket, hytten och andra delar av fartyget måste alla sammanfogas med svetsning.
Fartygssvetsning måste möta tekniska utmaningar som svetsning av tjockplåt och höghållfast stål. Vanligt förekommande svetsmetoder inkluderar pulverbågsvetsning och gas- och elsvetsning.
- Flygindustrin: Aluminiumlegeringar och titanlegeringar är högkvalitativa material. De används för att bygga flygplanskroppar, vingar och motorkomponenter. Svetsning av dessa speciella material kräver noggranna svetstekniker. Typiska exempel är argonbågsvetsning, elektronstrålesvetsning och lasersvetsning.
(3) Byggbranschen:
Stålkonstruktioner används ofta i höghus, fabriker med stor spann, broar och andra projekt.
Till exempel måste kopplingen mellan stålbalkar och pelare i stålkonstruktionsverkstäder, liksom skarvningen av stålbalkar i broar, alla uppnås genom svetsning.
(4) Petrokemisk industri:
Den petrokemiska industrin kräver ett stort antal tryckkärl, rörledningar, lagringstankar och annan utrustning. Tillverkning och installation av dessa anordningar kan inte klara sig utan svetsteknik.
(5) Inom vardagslivet:
Tillverkning av metalldörrar och fönster, svetsning av cykelramar, bearbetning av köksartiklar etc. kräver alla användning av svetsteknik.
Dessutom använder tillverkningen av vissa metallprydnader, såsom silver- och guldsmycken, även svetstekniker för att sammanfoga olika komponenter och skapa utsökta former.
Slutsats
Metallsvetsteknik, som en av kärnprocesserna inom modern industri, har genomgått en lång utvecklingsprocess från traditionell manuell smide och svetsning till dagens automatiserade och intelligenta svetsning.
Dess fördelar är mycket betydande. Den kan uppnå höghållfasta och tätande metallförbindningar, vilket uppfyller produktionsbehoven inom olika industrier.
Samtidigt finns det problem som svetsspänning och deformation, höga driftskrav och säkerhetsrisker, vilka måste lösas genom kontinuerlig teknisk innovation och processförbättring.
Med de kontinuerliga framstegen inom områden som materialvetenskap, automatisk styrteknik och artificiell intelligens utvecklas även metallsvetstekniken mot hög effektivitet, precision, grönhet och intelligens.
Den ständiga framväxten av nya svetstekniker som lasersvetsning, elektronstrålesvetsning och friktionssvetsning har medfört nya utvecklingsmöjligheter för metallsvetsning.
I framtiden kommer metallsvetsteknik att spela en allt större roll inom fler områden, vilket ger starkare stöd för industriell produktion och social utveckling.
Varför välja NOBLE som er tillverkare av metallsvetsning
NOBLE är din pålitliga helhetslösning för skräddarsydd tillverkning. Från prototypdesign till tillverkning, med omfattande tillverkningsresurser, lämplig teknik, effektiva processer, expertvägledning och en rigorös kvalitetsinspektionsprocess, kan vi förverkliga dina idéer.
Våra plåtsvetsningstjänster erbjuder skräddarsydda lösningar som överträffar kundernas förväntningar till konkurrenskraftiga priser. Från prototypframställning till plåtsvetstillverkning säkerställer vårt erfarna team och avancerade produktionsutrustning att du får plåtsvetsdetaljer med hög precision och stabil prestanda. Få en offert på några minuter och plåtsvetsdetaljer på några dagar!
NOBLE är utrustad med toppmodern plåtsvetsutrustning och den senaste tekniken, vilket gör att vi enkelt kan ta oss an de mest utmanande plåtsvetsningsuppgifterna. Vårt team av högkvalificerade och erfarna svetsare har djupgående kunskaper om olika svetstekniker och processer. Oavsett om det gäller komplex metallbearbetning, struktursvetsning eller reparationer, bidrar våra experter med oöverträffat hantverksskick till varje projekt.
FAQ
- Kan vi svetsa samman olika typer av metaller?
Ja, det kan vi. Till exempel kan vi svetsa stål och koppar med rätt metoder. Men vi måste välja rätt tillsatsmaterial.
- Varför böjs svetsade delar ibland?
Ojämn uppvärmning och kylning under svetsning orsakar spänningar. Spänningen gör att metalldelarna böjs eller deformeras.
- Behöver vi rengöra metaller innan vi svetsar?
Ja, det gör vi. Vi bör ta bort rost, olja och oxidlager. Rena ytor hjälper till att göra starkare och tätare svetsar.







