
Ett POCT-enhetshölje gör mer än att bara hålla ihop delarna. Det bygger användarnas förtroende, får myndighetsgodkännande och formar hur människor uppfattar ditt varumärke. Varje medicinteknisk design står inför samma utmaning: hur balanserar man ett rent utseende med verkliga tekniska begränsningar som dragvinklar och väggtjocklek?
Den här guiden guidar dig genom hela utvecklingsprocessen. Från första skisser till storskalig produktion lär du dig hur du gör smarta designval som sparar tid och pengar. Varje steg är viktigt för medicinsk kvalitet och säkerhet. Rätt tillvägagångssätt gör stor skillnad för din enhets framgång. God planering leder till bättre resultat för ditt projekt.
Definiera POCT-enhetshölje Krav
Ett POCT-enhetshölje måste fungera för personer som inte är laboratorietekniker. Sjuksköterskor, läkare och ambulanssjukvårdare använder dessa enheter dagligen. De har inte tid för komplicerade kontroller. Höljet bör vägleda dem naturligt. Bra design gör att enheten känns bekant direkt. Utvecklingsprocessen börjar med att förstå dessa verkliga behov.
Design för icke-laboratorier
De flesta POCT-användare har klinisk utbildning, inte labträning. De behöver en apparat som fungerar utan extra steg. Höljet ska ha tydliga visuella signaler. Knapparna måste vara lätta att hitta och trycka på. Displayen ska visa resultat utan förvirring. Det är här medicinteknisk design verkligen spelar roll. Ett väl genomtänkt hölje håller operatörerna fokuserade på patienten.
Portabilitet och hantering i kliniska miljöer
Dessa enheter flyttas runt mycket. De används från undersökningsrum till intensivvårdsplatser och ambulanser. Skåpet måste vara lätt att hålla och bära. Vassa hörn gör en enhet svår att greppa. Gummiöverdrag eller texturerade ytor hjälper. Vikten spelar också roll. En tung enhet blir kvar. Formen ska passa i trånga utrymmen utan att välta.
Tätning mot fukt och föroreningar
POCT-enheter utsätts för tuffa förhållanden. Spill händer. Damm kommer överallt. Blod och andra vätskor kan komma in om höljet inte är förseglat. IP-klassificeringar visar hur väl en enhet håller dessa saker ute. För de flesta POCT-enheter vill du ha minst IP54 eller IP65. Bra tätning skyddar intern elektronik från fuktskador.
Resistens mot rengöringsmedel och desinfektionsmedel
Det är här valet av material i höljet verkligen spelar roll. POCT-enheter rengörs mellan varje patient. Det innebär upprepad exponering för starka kemikalier. Standardplastblandningar klarar inte alltid det. I tester misslyckades PC/ABS-plastblandningar efter bara tre dagars exponering för Sani-Cloth AF3-våtservetter. Materialet uppvisade sprödbrott. PC/PBT-plastblandningar uppfyllde inte heller kompatibilitetskraven för brottöjning.
Avancerade PC-plastsampolymerer presterar mycket bättre. LNP ELCRES CRX-familjen visade bredare kompatibilitet med 12 ledande desinfektionsmedel. Dessa inkluderar kvartära ammoniumföreningar, blekmedel, väteperoxid och etanol. ASTM D543-testet kräver över 90 % dragspänningsretention och 80 till 139 % brottöjning. Den amorfa PC-sampolymeren uppvisade duktil brottkraft istället för sprödbrott. Det betyder att den kan ta mer kraft innan den spricker. För design av medicintekniska produkter är denna typ av hållbarhet avgörande.
Viktiga standarder: IEC 60601-1 och IP-klassificeringar
Varje medicinteknisk utrustning måste uppfylla kraven. IEC 60601-1 täcker grundläggande säkerhet och prestanda för medicinsk elektrisk utrustning. Kapslingen skyddar användarna från interna komponenter. IP-klassificeringar visar tillsynsmyndigheterna hur väl enheten motstår damm och vatten. Att uppfylla dessa standarder är en del av regelefterlevnaden. Kvalitetstestning under hela utvecklingen hjälper till att säkerställa att dessa standarder uppfylls. FDA-föreskrifter styr denna process.
Biokompatibilitet och materialcertifieringar
Kapslingen berör människor. Materialen måste vara biokompatibla för sin avsedda användning. ISO 10993-tester täcker detta. FDA granskar dessa resultat under godkännande av produkter. FDA kräver också tydlig dokumentation av alla val. FDA:s föreskrifter kräver noggranna testregister. Plastval måste ta hänsyn till dessa krav. Vissa plaster har inbyggda biokompatibilitetscertifieringar. Kvalitetskontroll under produktionen upptäcker problem tidigt.
En bra enhet börjar med att förstå dessa krav. Varje val påverkar användbarhet, säkerhet och framgång inom regelverk.
Medicinteknisk design för tillverkning (DFM)
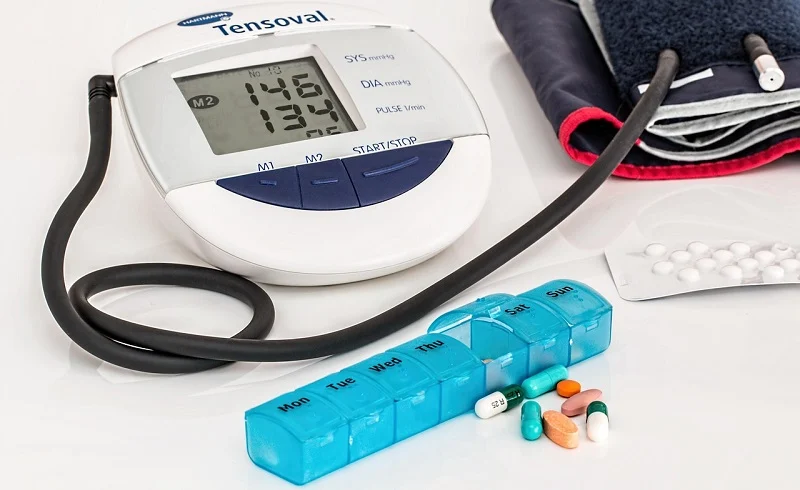
Design för tillverkning förvandlar en idé till något du kan producera i stora antal. För ett POCT-enhetshölje innebär detta att planera för formsprutning från början. De val du gör i CAD påverkar kostnad, kvalitet och hastighet. Att få rätt DFM sparar tusentals dollar i verktygsbyten senare.
DFM-principer för Formsprutning
Dragvinklar, väggtjocklek och ribbdesign
Formsprutning behöver dragvinklar på varje vertikal yta. Utan dem fastnar detaljen i formen. Ditt POCT-enhetshölje behöver minst 2° drag på ytterväggar. Innerväggar behöver minst 3°. Om du lägger till textur på ytan behöver du mer. Varje 0.001 tum texturdjup lägger till 1–2° av det erforderliga draget. De flesta POCT-höljen har en lätt textur, så planera för 2.5–3.5° per sida. Detta förhindrar repor under utstötning och håller den kosmetiska finishen ren.
| Faktor | Riktlinje |
| Ytterväggar | 2° minst |
| Innerväggar | 3° minst |
| Texturdjup | Lägg till 1–2° per 0.001 tum |
| Djupa håligheter | Öka djupgåendet med djupet |
Väggtjockleken spelar lika stor roll. Ojämna väggar orsakar märken från sjunkningar och skevhet. Regeln är enkel: närliggande väggar bör hålla sig inom 40–60 procent av varandras tjocklek. När du måste ändra tjockleken, gör ändringen gradvis. Övergångslängden måste vara minst tre gånger tjockleksskillnaden. Att gå från 2 mm till 3 mm innebär en övergångszon på minst 3 mm. Plötsliga förändringar skapar spänningspunkter som leder till sprickor.
Ribbor ger styrka utan att öka väggtjockleken. Håll ribbtjockleken runt 50–60 procent av huvudväggen. Detta förhindrar sjunkmärken på den synliga ytan. Din medicintekniska design bör använda ribbor klokt. Placera dem bakom snäppfästen och bussningar där spänningar byggs upp.
Minimera märken och skevhet i diskhon
Sjunkmärken uppstår där tjocka sektioner svalnar långsammare än tunna. Ytan ovanför en tjock knopp eller ribba dras inåt. Skevhet uppstår när ojämn krympning böjer hela delen. Båda problemen uppstår på grund av ojämn väggtjocklek. Din design bör sträva efter enhetliga väggar i hela höljet. När du behöver en tjockare sektion för snäppanslutning, smält in den långsamt i den normala väggen. Undvik skarpa hörn helt. Innerhörn behöver radier för att sprida spänningar. Ett skarpt inre hörn fungerar som en sprickstartare vid stötar eller temperaturförändringar.
Snabb prototypframställning för iterativ design
3D Utskrifter för form- och passformskontroller
Innan du skär stål, bygg en prototyp av plasthöljet. 3D-utskrift ger dig en fysisk del på några dagar. Du kan kontrollera den övergripande formen, knappplaceringen och hur den känns i handen. Denna tidiga prototyp kommer inte att ha samma materialegenskaper som gjuten plast. Men den visar dig om designen fungerar ergonomiskt. Skriv ut flera versioner billigt. Varje feedbackrunda förbättrar designen innan du bestämmer dig för verktyg.
CNC-bearbetning för funktionella prototyper
När du behöver delar som fungerar som produktionsenheter, levererar CNC-bearbetning. Frästa prototyper använder faktiska produktionsplaster. Du kan testa snäppfästen, gångjärn och tätningsytor med verkliga materialegenskaper. Detta är viktigt för funktionstestning av hela enheten. En CNC-fräst prototyp av plasthöljet låter dig verifiera att interna komponenter passar korrekt. Du kan också kontrollera att monteringsprocessen fungerar som planerat. NOBLE, ett ledande tillverkningsföretag i Kina, utmärker sig i detta skede. Deras bearbetningsexpertis producerar snabbt noggranna prototyper. De hjälper kunder att förfina design innan massproduktionen påbörjas.
Prototyptestning och designförfining
Integration av användarfeedback
En prototyp hjälper bara om du testar den med riktiga användare. Ge prototypen av plasthöljet till sjuksköterskor och tekniker. Titta på hur de håller den. Be dem att sätta i en testremsa eller byta batteri. Deras feedback visar på användbarhetsproblem som du aldrig märkt. Kanske är spärren svår att öppna. Kanske känns ytan hal med handskar på. Denna feedback formar nästa designversion. Designen av medicintekniska produkter förbättras genom denna cykel av byggande, testning och förfining.
Iterativa designcykler
Varje cykel för höljet närmare produktionsklart. Du kanske upptäcker att en vägg behöver mer tjocklek för hållbarhet. Eller att en ribbplacering orsakar ett fult sjunkmärke. Åtgärda dessa problem nu, inte efter att formen är utskuren. Iterativa designcykler kostar mindre än verktygsbyten. En typisk utvecklingsprocess kör tre till fem prototypomgångar. Varje omgång kontrollerar en specifik del av designen. Den slutliga prototypen ska klara alla funktionella tester och uppfylla kvalitetsstandarder. Först då går du vidare till produktionsverktyg.
Denna DFM-metod håller din utveckling på rätt spår. Den förhindrar kostsamma överraskningar under tillverkningen. Och den säkerställer att ditt POCT-enhetshölje uppfyller både användarnas behov och produktionsrealiteter.
Testning och validering av POCT-enhetshölje
Din POCT-enhets hölje måste skydda känsliga delar från fukt, damm och stötar. Detta skydd är avgörande för patientsäkerheten. Ett sprucket hölje kan låta vätskor komma in i elektroniken. En trasig försegling kan låta smuts komma in i viktiga delar. Tester visar att ditt hölje fungerar under verkliga förhållanden. Detta steg avgör skillnaden mellan en bra enhet och en som går sönder.
Hantera designhistorikfilen
Designhistorikfilen, eller DHF, håller reda på alla val du gör. FDA behöver dessa dokument för godkännande av medicintekniska produkter. Din DHF visar tillsynsmyndigheter hur din design har förändrats över tid. Den listar materialval, testresultat och designändringar. Varje post kopplas till ett specifikt behov. Denna fil är ditt bevis på noggrant arbete.
Börja bygga din DHF tidigt. Vänta inte tills testningen börjar. Varje prototypversion hör hemma i filen. Varje materialdatablad sparas. Varje testrapport registreras med datum och signaturer. FDA:s regler kräver spårbarhet. Din DHF ska berätta en tydlig historia från idé till slutkontroll. En rörig fil orsakar förseningar under granskningen. En ren fil gör hela processen snabbare.
Inlämning av testrapporter för FDA- och CE-inlämning
Testrapporter är den viktigaste delen av din ansökan om regulatoriska åtgärder. FDA kontrollerar dessa dokument för att säkerställa att ditt hölje uppfyller säkerhetsreglerna. CE-märkning kräver liknande bevis för europeiska marknader. Båda grupperna vill ha bevis på att din enhet kan hantera verklig användning. Dina rapporter måste visa tydliga testmetoder, regler för godkänt/underkänt och resultat.
Planera dina tester kring regler från början. FDA förväntar sig tester som matchar din enhets avsedda användning. Om ditt hölje anger IP65-skydd, bevisa det med ett certifierat test. Om dina material anger kemisk resistens, visa testdata. Varje påstående behöver bevis. Regulatoriskt dokumentation bör matcha dina designmål. Denna matchning gör din inlämning starkare och lättare att kontrollera.
Temperatur- och luftfuktighetscykling
Vårdnära inställningar förändras mycket. En enhet kan stå i en varm ambulans och sedan flyttas till ett kallt förvaringsrum. Luftfuktigheten förändras hela tiden. Temperaturcyklingstester kopierar dessa förändringar. Ditt hölje måste skydda interna delar genom alla dessa förändringar.
Kör ditt hölje genom upprepade temperaturcykler. Vanliga tester sträcker sig från -20 °C till 60 °C under flera dagar. Se upp för vatten inuti höljet. Kontrollera om plasten är skev eller spricker. Fukttester tillför fukt vid höga temperaturer. Dessa tester visar svaga tätningar och materialbegränsningar. Resultaten vägleder designändringar före produktion.
Hållbarhets- och stöttester är också viktiga. Enheter tappas. De slås av bänkskivor. Ditt hölje ska klara ett fall från vanliga arbetshöjder. Testa med helt monterade enheter, inklusive batterier och reagenser. Funktionstester efter varje fall säkerställer att enheten fortfarande fungerar. Exponeringstester för rengöringsmedel hör också hemma här. Spraya ditt hölje med godkända desinfektionsmedel många gånger. Kontrollera om det finns färgförändringar, sprickor eller ytskador. Dessa tester kopierar månader av verklig användning på veckor.
Slutgiltig validering sammanför allt. Ditt hölje klarar miljö-, kemiska och påverkanstester. Din DHF registrerar varje steg. Dina testrapporter stöder din regulatoriska ansökan. Detta kompletta paket för din medicintekniska design mot godkännande. FDA:s regler kräver denna noggranna strategi. Efterlevnad kommer från bevis, inte löften. Ett väl testat hölje skyddar patienter och bygger förtroende för ditt varumärke.
Uppskalning: Produktion och Montage av POCT-enhetshöljet
Att gå från prototyp till massproduktion är ett stort steg. Rätt tillverkningspartner gör hela skillnaden. Du behöver någon som förstår hälso- och sjukvårdsbranschen. Stark projektledning gör övergången smidig.
Att välja rätt tillverkningspartner
Utvärdering av kapacitet för gjutning och ytbehandling
Leta efter en partner med renrumsutrymme. Renrum av klass 7 fungerar för de flesta icke-sterila utrustningar. De håller partiklar borta från din enhet under montering. Renrum av klass 8 används för allmän montering där kontamineringskontroll är viktig. Partnern bör hantera konstruerade termoplaster. Dessa material erbjuder den styrka och steriliseringsbeständighet som ett POCT-enhetshölje behöver. En prototyp av plasthöljet hjälper till att verifiera formen tidigt.
Vikten av kvalitetsledningssystem (QMS)
En kontraktstillverkare måste vara certifierad och visa god förståelse för FDA, ISO och andra branschnormer. Ett robust kvalitetsledningssystem (QMS) – inklusive kvalitetskontroll, testning och kontinuerliga förbättringsprocedurer – måste regelbundet granskas för att uppfylla branschstandarder och branschkrav. En tillverkare med god historik av regelefterlevnad minimerar risker och förenklar godkännandeprocessen.
Det är här FDA:s regler verkligen spelar roll. Din partner behöver dokumenterade rutiner för allt. De bör vara ISO 13485-certifierade. Regelbundna revisioner visar att deras kvalitet förblir tillförlitlig och säkerställer efterlevnad.
Kostnadsoptimering för högvolymsproduktion
Verktygsstrategier och formdesign
Flerkavitetsformar minskar kostnaden per detalj dramatiskt. En enda kavitet tillverkar en detalj per cykel. En form med två kavitheter minskar styckekostnaden med cirka 43 %. En form med fyra kavitheter minskar den med 68 %. En form med åtta kavitheter sänker den med 82 %. En form med 16 kavitheter sparar 90 % per detalj. En form med 32 kavitheter sparar 94 %. Dessa besparingar kommer från att sprida maskintiden över fler delar. Tillåt dessa formkonfigurationer. Design av medicintekniska produkter lönar sig här. En prototyp av plasthölje som testats under utvecklingen bekräftar att det fungerar i höga volymer.
Leveranskedjans hantering för råvaror
Medicinsk plast behöver pålitliga leveranskedjor. En bra partner har godkända material i lager. De vet vilka kvaliteter som uppfyller regler och ISO-standarder. De planerar för ledtider. Partnern bör ha relationer med flera leverantörer. Säkerhet i leveranskedjan innebär att ditt hölje aldrig får slut på material.
Övergång från prototyp till produktion
Processvalidering och första artikelinspektion
Processen bevisar att ditt hölje blir rätt varje gång. FDA kräver detta för godkännande av medicintekniska produkter. Den första artikelinspektionen kontrollerar delar från produktionsformen. Du mäter varje kritisk dimension mot din medicintekniska produkts designspecifikationer. Testningen inkluderar fallkontroller, tätningstester och säkerhetsverifiering. Slutgiltig validering av hela processen kommer sedan. Detta steg bekräftar att din design är klar.
Upprätta inkommande kvalitetskontroll (IQC)
IQC kontrollerar varje parti inkommande plastdelar. Du mäter dimensioner, kontrollerar ytfinish och verifierar materialegenskaper. Dåliga delar upptäcks tidigt. Kvalitetsteamet sätter acceptabla gränser för varje specifikation baserat på etablerade standarder. De följer upp resultaten över tid. Säkerhet kommer från konsekventa kvalitetskontroller under hela produktionen. Goda testvanor under utvecklingen förhindrar problem senare.
Samarbete med NOBLE för POCT-enhetshölje

Fullständiga servicemöjligheter: Från design till montering
Intern metall- och plastbearbetning
NOBLE hanterar alla tillverkningssteg på ett ställe. Det innebär färre samtal och mindre väntetid för dig. Teamet arbetar med metall- och plastdelar. De kan skära till en exakt aluminiumkonsol på morgonen och forma ett POCT-enhetshölje på eftermiddagen. Plasten kommer från samma byggnad. Denna uppställning minskar leveransförseningar mellan leverantörer. Det innebär också att ett team äger hela konstruktionen. Om en ändring behövs pratar komponenttillverkarna direkt med monteringsteamet. Inga mellanhänder. Inga skuldbeläggningar. För en medicinteknisk produkt är denna kontroll viktig. Höljet måste passa de inre delarna exakt. När NOBLE tillverkar båda, sker den passformen naturligt. Plastmaterialet uppfyller strikta specifikationer.
Integrerad projektledning
En dedikerad projektledare vägleder ditt POCT-enhetshölje från början till slut. De hanterar tidslinjen, budgeten och kommunikationen. Du får regelbundna uppdateringar utan att fråga. Projektledaren är väl insatt i medicinteknisk design. De förstår vad som krävs för att uppfylla FDA:s regler och ISO-standarder. När ett problem uppstår åtgärdar de det snabbt. FDA ser denna standard som en stark bas för kvalitet. Denna enda kontaktperson håller ditt projekt igång. Du behöver inte spåra upp fem personer för en statusuppdatering. Hela processen löper smidigare. För en produkt som måste nå marknaden snabbt är detta mycket viktigt. Utvecklingsprocessen håller sig enligt schemat.
Certifieringar och kvalitetssäkring
ISO 9001:2015 för kvalitetsledning
ISO 9001:2015 är den högsta standarden för kvalitetsledning. NOBLE har denna certifiering. Det innebär att varje steg följer ett skriftligt system. Från det att råmaterialet anländer till den dag då ditt boende skickas kontrolleras kvaliteten. Certifieringen kräver regelbundna revisioner. Ett externt team kommer in för att bekräfta att allt följer planen. Denna certifiering fokuserar på säkerhet och kvalitet. Det ger dig förtroende för att ditt boende uppfyller samma höga standarder varje gång. Kvalitet är inte bara ett mål. Det är inbyggt i systemet.
ISO 13485:2016 för medicintekniska produkter
Denna certifiering går längre. ISO 13485:2016 är specifik för detta område. Den täcker allt från design till produktion till slutlig testning. Standarden kräver strikt spårning. Varje parti plast loggas. Varje testresultat registreras. FDA-inlämningar behöver denna nivå av spårning. FDA vill ha bevis på att din produkt uppfyller säkerhets- och prestandaregler. NOBLEs ISO 13485-certifiering ger dig det beviset. Att uppfylla dessa efterlevnadsstandarder hjälper till med godkännande på andra marknader också. Många länder accepterar ISO 13485 som bevis på ett kvalitetssystem. För en produkt som behöver säljas över hela världen öppnar denna certifiering dörrar. Säkerhet kommer först. NOBLEs certifieringar backar upp det med riktiga, granskade system. Denna metod snabbar upp utvecklingstiden.
Ett framgångsrikt hölje för POCT-enheter uppstår genom noggrann planering, smarta materialval och grundlig testning. Varje tidigt beslut formar din slutprodukts kostnad, användbarhet och regelverk. Höljet är inte bara ett skal – det är centralt för din enhets värde. Det skyddar användarna, säkerställer säkerhet och bygger förtroende för ditt varumärke. Bra design av medicintekniska produkter behandlar höljet som en kritisk komponent från dag ett. Den inställningen driver bättre kvalitet under hela utvecklingen. Du behöver inte navigera denna resa ensam. En erfaren tillverkningspartner som NOBLE erbjuder certifierade processer och fullservicefunktioner för att förenkla produktionen. Deras ISO 13485-kvalitetssystem stöder dina efterlevnadsmål. Med rätt team blir ditt koncept en pålitlig medicinteknisk produkt redo för verkliga kliniska miljöer.
Vanliga frågor om POCT-enhetshölje
Hur lång tid tar det att utveckla ett POCT-enhetshölje?
De flesta projekt tar 12 till 18 månader från start till produktion. Prototypframtagning använder 8 till 12 veckor. Verktygsframställning lägger till ytterligare 10 till 14 veckor. Testning och validering fyller resten av tiden. Din tidslinje beror på hur komplex enheten är och hur många designrundor du behöver.
Vilket är det vanligaste misstaget vid POCT-bostadsdesign?
Ojämn väggtjocklek orsakar de flesta problemen. Det skapar märken för sjunkning och skevhet. Många team hoppar över tidiga DFM-granskningar. De betalar mer senare med kostsamma formbyten. Låt en tillverkningsexpert kontrollera din CAD-modell innan du skär stål.
Kan jag använda samma plast till varje POCT-enhet?
Inget enskilt material fungerar för alla enheter. Ditt val beror på kemisk exponering, steriliseringsmetoder och mekaniska behov. Vissa enheter behöver avancerade sampolymerer för att motstå desinfektionsmedel. Andra fungerar bra med vanliga medicinska plaster. Testa ditt material mot dina faktiska rengöringsmedel.
Hur många prototypomgångar bör jag planera för?
Planera för tre till fem omgångar. Den första omgången kontrollerar grundläggande form och ergonomi. Senare omgångar verifierar snäppfästen, tätning och prestanda vid fall. Varje omgång kostar mindre än ett verktygsbyte. Budgetera för tillräckligt många cykler för att få designen rätt.
Vilken IP-klassning behöver mitt POCT-enhetshölje?
De flesta vårdnära enheter behöver IP54 eller IP65. IP54 skyddar mot damm och stänkvatten. IP65 hanterar lågtrycksvattenstrålar. Ditt faktiska behov beror på var kliniker använder enheten. Kontrollera din produktspecifikation och avsedda miljö innan du slutför tätningsdesignen.
Hur stöder NOBLE regulatoriska ansökningar?
NOBLE har ISO 13485-certifiering och fullständiga dokumentationssystem. De erbjuder fullständig spårbarhet för varje batch. Testrapporter och inspektionsregister stöder din FDA- eller CE-ansökan. Deras kvalitetsledningssystem matchar myndighetsförväntningarna, så att ditt inlämningspaket förblir komplett och redo för revision.
Vad orsakar förseningar i produktionen av POCT-enheter?
Materialbrist och oklara specifikationer orsakar de flesta förseningar. Dålig kommunikation mellan designteam och tillverkare skapar omarbete. Sena tekniska förändringar skjuter upp verktygsscheman. En enda projektledare som förstår båda sidor håller allt igång. Tydlig dokumentation förhindrar kostsamma överraskningar.







