
Ett medicinskt grenrör är ett block med kanaler och portar som styr vätske- eller gasflödet i apparater som infusionspumpar eller anestesimaskiner. Dess precision påverkar direkt patientsäkerheten och hur väl apparaten fungerar. Fel material eller process kan orsaka enhetsfel, återkallelser eller skador på patienter – så här undviker du det. Hur väljer du rätt material och bearbetningsprocess för att uppfylla strikta medicinska standarder samtidigt som du håller kostnaderna nere? Den här guiden täcker material, processer, designpunkter, kvalitetsstandarder och val av partner. Bearbetning av medicinska grenrör kräver noggrann uppmärksamhet på toleranser och säkerhet, särskilt när man arbetar med komplexa geometrier och biokompatibla material. För medicinsk CNC-bearbetning ger samarbetet med NOBLE dig expertkunskaper i tillverkningen av prototyper och full produktion, vilket säkerställer att varje bearbetningssteg för medicinska grenrör uppfyller strikta branschkrav. Tillverkning av medicintekniska produkter kräver precision, säkerhet och pålitliga processer.
Kriterier för materialval för Medicinsk grenrörsbearbetning
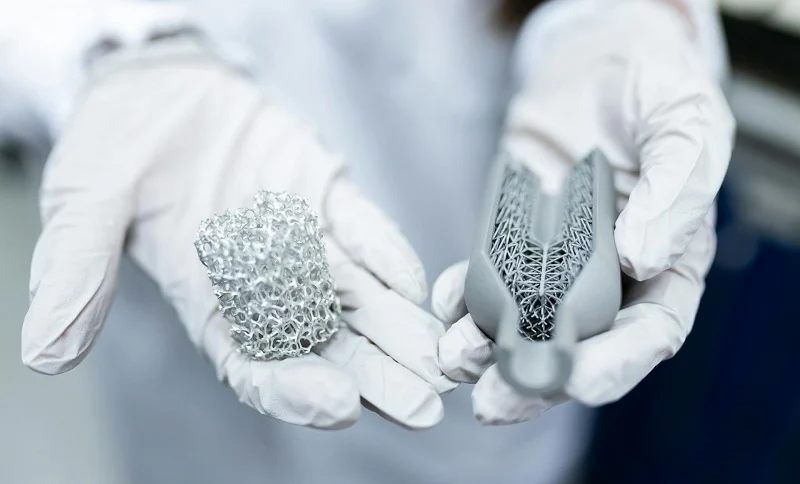
Att välja rätt material för medicinska grenrörsbearbetningar innebär att man måste balansera säkerhet, sterilisering och kostnad. De viktigaste faktorerna är biokompatibilitet, steriliseringskompatibilitet och mekanisk hållfasthet. Att få denna balans rätt avgör om enheten fungerar säkert och tillförlitligt.
Biokompatibilitet och regelstandarder
Biokompatibilitet och efterlevnad av regelverk
Varje material som används i en medicinteknisk produkt måste klara biokompatibilitetstester enligt erkända standarder. Dessa tester kontrollerar hur ett material reagerar med levande vävnad och verifierar säkerheten genom implantatstudier. Material som klarar testet är säkra för kontakt med kroppsvätskor. Detta är viktigt för ortopediska implantat och andra medicinska implantat. CNC-processen måste använda material som inte irriterar. Biokompatibilitet är det första filtret vid materialval. CNC-bearbetningsmetoden får inte introducera föroreningar som påverkar biokompatibiliteten. Detta är avgörande för implantat.
Krav för implanterbara kontra engångsprodukter
Den avsedda användningen förändrar materialkraven. För implanterbara enheter måste materialet hålla i åratal. Det måste motstå korrosion och bibehålla materialets integritet över tid. FDA kräver omfattande tester för implantat. CNC-bearbetning av implanterbara komponenter kräver snävare toleranser. Engångsgrenrör har andra regler. De biokompatibla materialen som används här kan vara olika. Ett engångsgrenrör kan använda en polymer istället för metall. Detta val påverkar hela CNC-metoden. Bearbetning av polymerer skiljer sig från bearbetning av metaller. Verktyg, hastigheter och matningar förändras alla. Ortopediska implantat behöver fortfarande högsta kvalitet. CNC-processen måste matcha materialets egenskaper.
Mekaniska och kemiska egenskaper
Styrka, korrosionsbeständighet och termisk stabilitet
Ett medicinskt grenrör måste hantera tryck utan att läcka. Styrka är avgörande. Rostfritt stål 316L erbjuder god korrosionsbeständighet och styrka. Titanlegeringar ger högre hållfasthets-viktförhållande. Detta är viktigt för bärbara medicintekniska produkter. Termisk stabilitet är en annan faktor. Många medicintekniska produkter genomgår autoklavsterilisering. Materialet måste hålla sin form genom upprepade cykler. För ortopediska implantat säkerställer denna termiska stabilitet att implantatet inte deformeras. CNC-metoden för dessa material kräver noggrant verktygsval. Hårdare material sliter ut verktyg snabbare. Detta påverkar CNC-bearbetningskostnaden och cykeltiden. Medicinindustrin kräver konsekventa resultat från varje CNC-körning.
Vätskekompatibilitet och kemisk inertitet
Grenröret transporterar vätskor eller gaser. Materialet får inte reagera med dem. Kemisk inertitet är ett måste. Vissa läkemedel kan korrodera vissa metaller eller svälla polymerer. Testning bekräftar kompatibilitet. För medicinska tillämpningar behöver du veta vilka vätskor som kommer att flöda genom enheten. Detta avgör om du använder en metall som 316L eller en polymer som PEEK. CNC-processen ändras också baserat på materialets kemiska egenskaper. Vissa material producerar skadligt damm under CNC-bearbetning. Detta kräver speciell ventilation. Tillverkare av medicintekniska produkter måste beakta alla faktorer.
Avvägningar mellan kostnad och bearbetbarhet
Råmaterialkostnader kontra bearbetningstid
Materialkostnaden är bara en del av bilden. Bearbetningstiden kostar ofta mer än själva råmaterialet. Ett billigare material som är svårt att bearbeta kan driva upp kostnaderna. Titan är dyrt att köpa och dyrt att bearbeta. Det kräver låga hastigheter och specialverktyg. Men för medicinska tillämpningar kan fördelarna motivera kostnaden. CNC-metoden måste optimeras för varje material. Erfarenhet av medicinskt kvalificerade material lönar sig. Att arbeta med en partner som NOBLE ger dig tillgång till deras expertis inom tillverkning av medicintekniska produkter. De hjälper till att optimera CNC-metoden för dina behov.
Livscykelkostnadsanalys för produktionsvolymer
För högvolymsproduktion blir små besparingar per detalj stora. Ett material som bearbetas snabbare kan spara tusentals dollar. För specialanpassade grenrör i låg volym är materialkostnaden mindre viktig. Installations- och programmeringstiden är viktigare. För ortopediska implantat dikteras materialvalet ofta av kliniskt behov. För engångsgrenrör är kostnaden en större faktor. Nyckeln är att balansera biokompatibilitet, prestanda och kostnad. CNC-strategin måste vara i linje med produktionsvolymen.
Toppmaterial för medicinsk grenrörsbearbetning
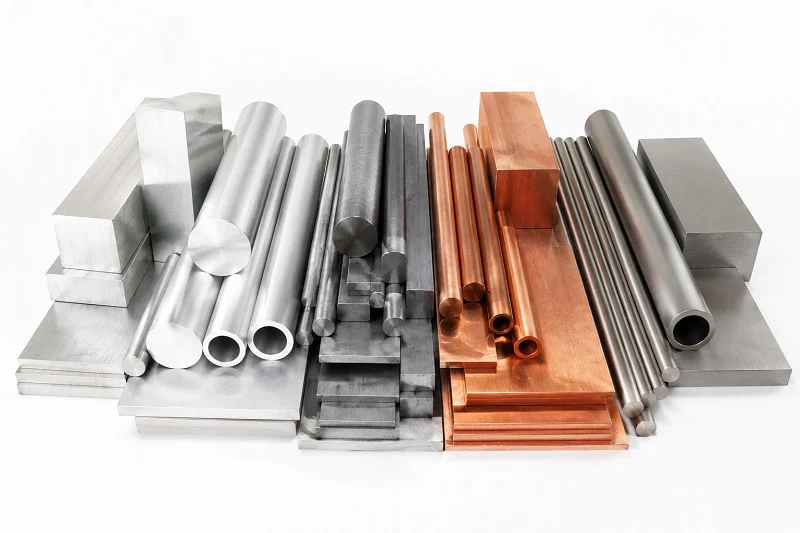
Att välja rätt material för medicinsk bearbetning av grenrör kan delas in i tre huvudgrupper. Varje grupp har sina egna fördelar. Valet beror på enheten, budgeten och hur många delar du behöver tillverka.
Rostfritt stål (316L och 17-4 PH)
Egenskaper och vanliga tillämpningar
Rostfritt stål 316L är standarden för många medicinska användningsområden. Det ger en bra blandning av styrka, korrosionsbeständighet och kostnad. Siffrorna visar varför det fungerar så bra. 316L har en draghållfasthet mellan 580 och 680 MPa. Dess sträckgräns ligger mellan 480 och 580 MPa. Materialet töjer sig 35 till 50 procent innan det går sönder. Det betyder att det kan ta påfrestningar utan att brytas. Hårdheten ligger mellan 200 och 230 HV.
Molybden (2–3 %) bidrar avsevärt till att motstå gropfrätning och spaltkorrosion i kloridrika miljöer. Det är detta som främst skiljer 316L från 304L, vilket gör 316L mycket bättre för korrosionsbeständighet i kroppsvätskor och det bästa valet för krävande implantatanvändning.
| Fast egendom | Typiskt värde (som byggt) |
| Draghållfasthet | 580–680 MPa |
| Avkastningsstyrka (0.2 % offset) | 480–580 MPa |
| Förlängning vid paus | 35-50% |
| Hårdhet | 200-230HV |
Detta gör 316L perfekt för implantat som stannar kvar i kroppen i åratal. Det finns även i kirurgiska engångsverktyg och endoskopiska anordningar. 17-4 PH erbjuder högre hållfasthet för delar som behöver extra hårdhet. CNC-processen för dessa stål kräver vassa verktyg och god kylning. Bearbetning av kirurgiska verktyg förlitar sig på dessa kvaliteter för stabila resultat. För ortopediska implantat ger 316L den seghet som behövs för långvarig användning.
Surface Finishing för renlighet och korrosionsbeständighet
Ytfinishen är mycket viktig för medicinska grenrör. Efter bearbetning måste man ta bort grader och jämna ut ytan. Elektropolering är ett vanligt steg. Det tar bort ett tunt lager metall och lämnar en ren finish.
| Skick | Uppnådd Ra-värde |
| Standard elektropolering (AISI 316L) | ≤ 0.4 μm |
| Standard för applikationer med ultrahög renhet | ≤ 0.38 μm (15 μtum) |
| Extremt fall för applikationer med ultrahög renhet | ≤ 0.25 μm (10 μtum) |
För ortopediska implantat minskar en slät yta risken för att bakterier fastnar. Det hjälper också delen att motstå korrosion. CNC-bearbetningsprocessen måste lämna tillräckligt med material för efterbehandlingsstegen. Detta säkerställer att den färdiga delen uppfyller alla krav. Medicinindustrin kräver denna precisionsnivå.
Titanlegeringar (grad 5 och grad 23)
Högt hållfasthets-viktförhållande och biokompatibilitet
Titan är ett utmärkt val när vikten spelar roll. Grad 5 (Ti-6Al-4V) och grad 23 erbjuder utmärkta hållfasthets-/viktförhållande. Dessa material väger ungefär hälften så mycket som stål. De klarar också biokompatibilitetstester med utmärkta resultat. Detta gör dem idealiska för implantat som behöver hålla länge. Många ortopediska implantat använder titan eftersom det binder bra till ben. Materialet motstår korrosion från kroppsvätskor. För tillverkning av medicintekniska produkter erbjuder titan en unik uppsättning fördelar. CNC-metoden för titan kräver erfarenhet och rätt verktyg. Materialets biokompatibilitet gör det till ett utmärkt val för krävande användningsområden.
Bearbetningsutmaningar och kostnadsöverväganden
Titan är svårt att bearbeta. Det värms upp snabbt och sliter ut verktyg. Du behöver låga hastigheter och högt kylvätskeflöde. Detta ökar bearbetningstiden och kostnaden. Råmaterialet kostar också mer än stål. Men för många medicinska användningsområden motiverar fördelarna priset. Delar som behöver vara lätta och starka använder ofta titan. CNC-strategin måste ta hänsyn till detta. Att arbeta med en partner som vet om titan sparar tid och pengar. NOBLE har djup erfarenhet av dessa material för medicinska behov av bearbetning av grenrör.
Avancerade polymerer (PEEK, ULTEM och polykarbonat)
Lättvikt, kemisk resistens och transparens
Polymerer erbjuder en rad olika fördelar. De är lätta och motstår kemikalier väl. PEEK är en högpresterande polymer som kan ersätta metall i vissa användningsområden. Den hanterar upprepade steriliseringscykler. ULTEM erbjuder god styrka och värmebeständighet. Polykarbonat är idealiskt för genomskinliga grenrör tack vare slagtåligheten. Du kan se vätskeflöde genom enheten. Detta hjälper till vid diagnostik och testning. Andra polymerer som RADEL, akryl, COC och COP fungerar bra för bundna grenrör. PVC och polysulfon förekommer också i specifika medicinska användningsområden. Materialen du väljer beror på enhetens behov. För implantat erbjuder polymerer ett lättare alternativ till metaller.
CNC-bearbetning vs. Formsprutning för polymergrenrör
Produktionsvolymen avgör den bästa processen. För låga volymer är bearbetning rätt väg att gå. Det finns ingen kostnad för specialverktyg. För 500 enheter varierar kostnaden per detalj från 50 till 150 dollar. Formsprutning är lämpligt för 1 000 enheter eller fler. Men verktygskostnaden kan variera från 5 000 till 20 000 dollar eller mer.
| Tillverkningsmått | CNC-bearbetning | Formsprutning |
| Ekonomiskt produktionsområde | 1 till 500 enheter | 1,000 XNUMX+ enheter |
| Verktygskostnad | 0 kr (Inga specialverktyg) | Hög ($5,000-$20,000+) |
| Produktionsvolym | Kostnadsintervall per del | |
| - | - | |
| Prototyp (1–10 delar) | $200-500+ | |
| Låg volym (10–500 delar) | ||
| Medelstor volym (500–5 000 delar) | ||
| Hög volym (5 000–50 000 delar) | ||
| Massproduktion (1 000+ delar) |
För PEEK fungerar mikrokorniga solida hårdmetallverktyg med positiva spånvinklar bäst. CNC-processen måste finjusteras för varje polymer. Olika material skär olika. Rätt tillvägagångssätt sparar tid och säkerställer kvalitet. För implantat måste bearbetningen vara ren och exakt. Materialval och process samverkar för att skapa en säker och pålitlig enhet. Medicinindustrin kräver inget mindre.
NOBLE, som en ledande tillverkningspartner i Kina, har kompetensen att hantera alla dessa material för dina medicinska bearbetningsprojekt inom grenrör. De hjälper dig att smidigt gå från prototyp till full produktion.
Processer för medicinsk grenrörsbearbetning
Rätt process för medicinsk bearbetning av grenrör beror på detaljens komplexitet. Enkla block med raka kanaler fungerar bra på 3-axlig utrustning. Komplexa konstruktioner med vinklade portar behöver 5-axlig kapacitet. Små komponenter i hög volym flyttas ofta till schweiziska maskiner. Varje metod har sin plats inom medicinteknisk produktion.
CNC Fräsning och CNC Turning
CNC-fräsning och svarvning utgör ryggraden i den mesta delen av produktionen av medicinska grenrör. Dessa processer avlägsnar material från ett massivt block för att skapa kanaler, portar och monteringsfunktioner – valet mellan 3-axlig och 5-axlig bearbetning förändrar vilka geometrier du kan uppnå.
3-axlig vs. 5-axlig bearbetning
En 3-axlig maskin flyttar skärverktyget längs X-, Y- och Z-koordinaterna. Den fungerar bra för grenrör med raka kanaler och portar som borras från en enda riktning. Installationen är enkel och cykeltiderna förblir förutsägbara. Många engångsgrenrör faller inom denna kategori.
5-axlig bearbetning lägger till rotation kring ytterligare två axlar. Detta gör att verktyget kan närma sig arbetsstycket från nästan vilken vinkel som helst. För medicinsk CNC-bearbetning öppnar denna funktion upp nya designmöjligheter. Vinklade portar, böjda kanaler och underskärningsfunktioner blir praktiska. Avvägningen är högre maskinkostnad och mer komplex programmering.
Ur ett praktiskt perspektiv handlar beslutet om geometri. Om ditt grenrör behöver portar i sammansatta vinklar är 5-axlig lösning rätt väg att gå. Om allt är i linje på ett eller två plan sparar 3-axlig lösning pengar utan att offra kvaliteten.
Fleraxlig för vinklade portar och komplexa geometrier
Fleraxlig bearbetning är utmärkt när portar måste mötas i exakta vinklar. En ventilkropp eller ett hydrauliskt grenrör kräver ofta verkliga positionstoleranser på ±0.02 mm eller snävare. Den precisionsnivån kräver utrustning som kan hålla snäva toleranser över flera axlar. FabVectors 5-axliga tjänst specificerar en positioneringsnoggrannhet på ±0.005 mm för sin utrustning. Denna typ av noggrannhet säkerställer att varje port landar exakt där konstruktionen kräver det.
Specifika operationer inom medicinska CNC-processer inkluderar skalfräsning för stora plana ytor, profilfräsning för konturer, borrning för genomgående hål, försänkning för försänkta fästelement, brotschning för släta hål och gängfräsning för invändiga gängor. Varje operation kräver sin egen verktygsstrategi och hastighetsparametrar. Bearbetning för medicintekniska produkter måste ta hänsyn till materialegenskaper. Titan, till exempel, behöver lägre hastigheter och högre kylvätskeflöde för att förhindra värmeuppbyggnad.
Schweizisk bearbetning för små, precisa komponenter
Schweizisk bearbetning erbjuder en annan metod för små delar. Arbetsstycket roterar medan det glider genom en styrbussning. Skärverktygen förblir stillastående eller rör sig bara något. Denna design ger exceptionellt stöd nära skärzonen, vilket minskar nedböjning och förbättrar noggrannheten.
Fördelar med högvolymsdelar med snäva toleranser
Schweiziska maskiner utmärker sig i att producera små, komplexa detaljer i stora volymer. De håller snäva toleranser, detalj efter detalj, utan avvikelse. För medicinsk bearbetning av grenrör är denna konsistens oerhört viktig. Patientsäkerheten beror på att varje enhet uppfyller samma specifikationer.
Siffrorna visar vad som står i bilden. Schweizisk bearbetning minskar cykeltiderna med 30–70 % på komplexa detaljer jämfört med konventionell svarvning med flera uppställningar. Tänk dig en detalj som tar 8 minuter över tre uppställningar på konventionell utrustning. En enda schweizisk uppställning slutför den på 3 minuter. Det motsvarar en minskning av cykeltiden med 62.5 %. För högvolymsproduktion ökar dessa besparingar snabbt.
Minskning av materialavfall och effektiv cykeltid
Schweizisk bearbetning minskar också materialspill. Styrbussningen stöder stångmaterialet nära skärpunkten, vilket minimerar vibrationer och möjliggör tätare kapsling av delar. Mindre material går till skrot. Metoden med en enda uppställning eliminerar behovet av flera fixturer och omfixeringsfel. Detta förbättrar den totala effektiviteten vid produktion av medicintekniska produkter.
För bearbetning av kirurgiska instrument hanterar schweiziska maskiner små diametrar med lätthet. De producerar konsekventa resultat över långa produktionsserier. Medicinindustrin förlitar sig på denna tillförlitlighet.
Elektrisk urladdningsbearbetning (EDM)
Gnistgnistning avlägsnar material med hjälp av elektriska gnistor snarare än skärverktyg. Denna process fungerar bra för hårda material och invecklade egenskaper som konventionell bearbetning inte kan nå.
Trådgnist för invecklade interna funktioner
Trådgnistning använder en tunn, elektriskt laddad tråd för att skära igenom material. Den utmärker sig vid att skapa komplexa inre former med skarpa inre hörn. Tråden vidrör aldrig arbetsstycket, så det finns ingen skärkraft som orsakar avböjning. Detta gör trådgnistning idealisk för ömtåliga detaljer inom medicinsk CNC-bearbetning.
För grenrör med invecklade interna kanaler ger trådgnist en noggrannhet som fräsning inte kan matcha. Processen fungerar även på härdade material, vilket utökar dina materialalternativ.
Sänkgnist för djupa kanaler och skarpa hörn
Sänkgnist använder en formad elektrod som går ner i arbetsstycket. Den skapar djupa kanaler och skarpa hörn som skulle kunna bryta vanliga skärverktyg. Elektroden överför sin form till arbetsstycket genom kontrollerad gnisterosion.
Denna process passar för grenrör med djupa, smala kanaler eller funktioner med snäva inre radier. Ytfinishen efter gnistgnistning kan kräva ytterligare polering, men den geometriska noggrannheten är utmärkt. För medicinska tillämpningar av CNC-bearbetning erbjuder gnistgnistning en lösning när konventionella processer når sina gränser.
För PEEK och andra polymerer fungerar mikrokorniga solida hårdmetallverktyg med positiva spånvinklar och polerade spår bäst. Dessa verktyg minskar värmeuppbyggnad och förhindrar materialfläckar. Rätt verktyg gör skillnaden mellan ett rent snitt och en förstörd detalj.
NOBLE, som en ledande tillverkningspartner i Kina, bidrar med expertis inom alla dessa processer. Deras team hjälper kunder att välja rätt tillvägagångssätt för varje projekt, från prototypframställning till massproduktion. Denna vägledning säkerställer att ditt medicinska bearbetningsprojekt för grenrör börjar på en stabil grund.
Precisionskrav för medicinsk bearbetning av grenrör
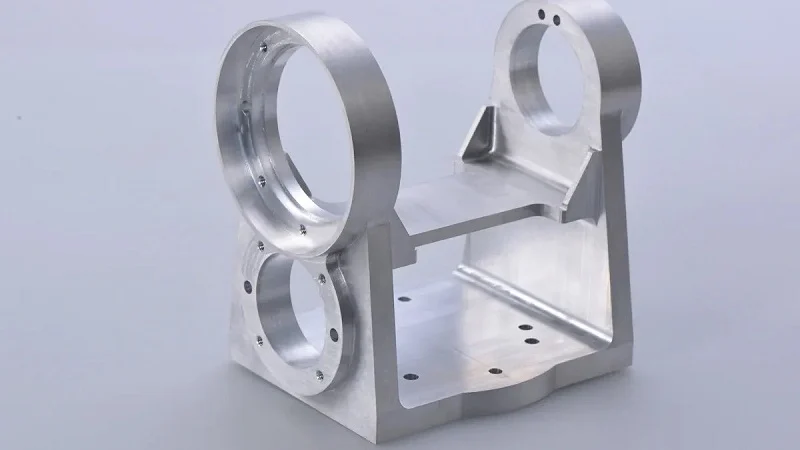
Precision är inte bara ett finare ord inom medicinsk bearbetning av grenrör. Det är det som skiljer en apparat som fungerar från en som går sönder. När en grenrör skickar anestesi eller doserar medicin spelar varje liten mätning roll. De toleranser du håller och den ytfinish du får påverkar direkt patientsäkerheten och hur bra apparaten presterar. Låt oss titta på vad precision egentligen betyder här.
Toleranser och dimensionell noggrannhet
Typiska toleransintervall och deras inverkan
Medicinska grenrör kräver snäva toleranser. Standardpraxis kräver snäva toleranser för viktiga funktioner. Vissa tillämpningar kräver ännu snävare gränser. Tabellen nedan visar vanliga intervall:
| Funktionstyp | Typisk tolerans | Applikationsexempel |
| Hamnplatser | ± 0.02 mm | Vätsketillförselsystem |
| Kanaldiametrar | - | Precision flödeskontroll |
| Passande ytor | - | Tätningsgränssnitt |
| Gängpositioner | - | Monteringskompatibilitet |
Dessa siffror är inte slumpmässiga. En port som är 0.02 mm fel kan orsaka läckage. En kanal som är för smal blockerar flödet. För implantat är insatserna högre. Ortopediska implantat behöver toleranser på mikronnivå för att passa ordentligt mot benet. Bearbetningsprocessen måste hålla dessa specifikationer konsekvent på varje del.
Mätning och verifiering av dimensionell noggrannhet
Du kan inte fixa det du inte mäter. Koordinatmätmaskiner (CMM) kontrollerar viktiga dimensioner på medicinska CNC-bearbetningsresultat. Dessa enheter mäter detaljen och jämför mätningarna med CAD-modellen. För stora volymer kontrollerar statistiskt urval kvaliteten. Varje batch inspekteras. Data går tillbaka till CNC-processen för att upptäcka avvikelser tidigt. Denna loop håller bearbetningen inom specifikationen från första detaljen till den sista.
Ytfinish och renhet
Ra-värden och deras effekt på vätskeflödet
Ytfinish påverkar hur vätskor rör sig genom grenröret. Grova ytor skapar turbulens och motstånd. Släta ytor låter vätskor flöda fritt. För vätskekanaler är en ytfinish på Ra 0.4 µm eller bättre standard. Tabellen nedan visar vad olika ytbehandlingar uppnår:
| Slutnivå | Ra-värde | Typisk användning |
| Standardbearbetad | - | Icke-kritiska ytor |
| Medicinsk kvalitet | 0.4 μm | Vätskekanaler |
| Ultrasmidig | ≤ 0.25 μm | Högrenhetsapplikationer |
En jämnare yta minskar också bakterieuppbyggnad. Detta är viktigt för implantat och återanvändbara enheter. CNC-metoden måste lämna tillräckligt med material för ytbehandlingsstegen. Man kan inte polera bort för mycket utan att ändra delens form.
Gradning, passivering och elektropolering
Råbearbetning lämnar grader och mikrosprickor. Dessa defekter fångar föroreningar och försvagar detaljen. Gradning tar bort vassa kanter. Passivering skapar ett skyddande oxidlager på rostfritt stål. Elektropolering jämnar ut ytan på mikroskopisk nivå. För 316L rostfritt stål uppnår standardelektropolering Ra-värden på 0.4 µm eller bättre. Dessa steg skyddar grenrörets integritet och förlänger dess livslängd.
Säkerställa repeterbarhet för patientsäkerhet
Processkontroll och statistisk analys
Repeterbarhet innebär att varje del matchar den föregående. Denna konsekvens är ett måste för patientsäkerheten. Processkontroll använder statistiska metoder för att övervaka produktionen. Kontrolldiagram spårar viktiga dimensioner över tid. Om en mätning avviker mot toleransgränsen upptäcker operatörerna det innan delar hamnar utanför specifikationerna. Denna proaktiva metod minskar slöseri och hindrar defekta enheter från att nå patienter.
Minska variationen i högvolymsproduktion
Högvolymproduktion förvärrar små variationer. Ett verktyg som slits något kan ändra dimensioner under en lång körning. Regelbundna verktygsbyten och inspektion under processen håller variationen i schack. Automatiserade system på schweiziska maskiner och CNC-centra upprätthåller konsekventa skärparametrar. För precisionsdelar för sjukvården är det denna tillförlitlighet som skiljer betrodda leverantörer från resten.
Ur ett praktiskt perspektiv gör det skillnad att arbeta med en erfaren partner. NOBLE, en ledande tillverkningspartner i Kina, har djup expertis inom bearbetning av medicinska manifolds. Deras team vet hur man håller toleranser på mikronnivå samtidigt som man hanterar kostnader. De hjälper kunder att gå från prototyp till massproduktion utan att offra säkerhet och funktionalitet. När patientsäkerheten beror på ditt manifold behöver du en partner som tar precision lika seriöst som du.
Att välja NOBLE för ditt medicinska grenrörsbearbetningsprojekt

Att välja rätt partner för medicinsk bearbetning av grenrör kan kännas överväldigande. Du behöver någon som förstår materialen, håller snäva toleranser och kommunicerar tydligt. NOBLE erbjuder allt detta. Deras team arbetar med dig från första skissen till full produktion. Låt oss gå igenom vad som är viktigast när man utvärderar en bearbetningspartner.
Utvärdera tekniska förmågor
Erfarenhet av medicinskt klassade material
Inte alla verkstäder vet hur man hanterar 316L rostfritt stål eller PEEK. NOBLE har arbetat med dessa material i åratal. Deras maskinister känner till rätt hastigheter, matningar och verktyg för vart och ett av dem. Denna erfarenhet visar sig i den sista delen. Ett grenrör som bearbetas av någon som förstår materialet kommer att ha renare snitt och färre defekter. CNC-processen för titan, till exempel, kräver låga hastigheter och mycket kylvätska. NOBLEs team vet detta av erfarenhet, inte från trial and error. Den kunskapen sparar tid och pengar på varje projekt.
Interna funktioner för efterbehandling och testning
Finish-stegen är lika viktiga som de initiala skärningarna. Gradning, passivering och elektropolering sker allt internt på NOBLE. Ni behöver inte skicka delar till en andra leverantör. Det håller kvaliteten jämn och tidslinjen kort. Testning sker också på plats. Koordinatmätmaskiner verifierar dimensioner på varje batch. Detta innebär färre överraskningar längre fram. Bearbetningsprocessen förblir under ett tak, vilket förenklar kommunikation och ansvarsskyldighet.
Utvärdering av kvalitetsledningssystem
Certifieringar och revisionshistorik
Kvalitet är inte bara ett modeord på NOBLE. Det är inbyggt i deras dagliga verksamhet. Deras certifieringar bevisar att de följer strikta procedurer. Revisioner sker regelbundet och resultaten visar att de har dokumenterat att de följer kraven. När du ber om dokumentation tillhandahåller de den utan att tveka. Denna transparens är viktig inom det medicinska området. Du måste veta att dina delar uppfyller alla krav.
Certifieringar av kvalitetsledningssystem
Två certifieringar utmärker sig för medicinskt arbete. En täcker generell kvalitetsledning. Den andra går längre och riktar sig specifikt mot tillverkning av medicintekniska produkter. NOBLE innehar båda. Dessa certifieringar innebär att deras processer är dokumenterade, repeterbara och granskade. För medicinsk bearbetning av grenrör är denna nivå av kvalitetskontroll inte förhandlingsbar. Det ger dig trygghet i att varje del uppfyller samma standard.
Kommunikation och leveranskedjans tillförlitlighet
Prototypstöd och DFM-feedback
Feedback från design för tillverkningsbarhet (DFM) kan spara flera veckor för ditt projekt. När NOBLE granskar din design tidigt upptäcker de problem innan produktionen startar. Siffrorna stöder detta. DFM-granskningar minskar designiterationer med 35–40 %, vilket minskar revideringar från 3–4 omgångar till bara 1–2. Det innebär att man sparar 7–10 dagar i genomsnitt per projekt. Deras team berättar när en kanal är för smal eller en tolerans är för snäv. Denna feedback hjälper dig att åtgärda problem på papper istället för i verkstaden.
Skalbarhet för produktionsupprampning
En prototyp som fungerar bra behöver fortfarande skalas upp. NOBLE hanterar denna övergång smidigt. De börjar med några få delar för testning och ökar sedan produktionen allt eftersom du validerar designen. Deras utrustning hanterar både lågvolymskörningar och högvolymsproduktion. CNC-maskinerna körs konsekvent över tusentals delar. Denna skalbarhet innebär att du inte behöver hitta en ny partner när efterfrågan ökar. Samma team som byggde din prototyp hanterar din massproduktion.
Ur ett praktiskt perspektiv innebär valet av NOBLE att få en partner som förstår helhetsbilden. De kombinerar teknisk skicklighet, certifierad kvalitet och tydlig kommunikation. Den kombinationen håller ditt medicinska bearbetningsprojekt för grenrör på rätt spår från början till slut.
Materialval och processval måste matcha kliniska behov. För medicinsk bearbetning av grenrör fyller 316L, titan och PEEK olika roller. CNC-fräsning hanterar komplexa geometrier. Schweizisk bearbetning omfattar medicinska delar i hög volym. CNC-processen måste uppfylla medicinska krav. Precision skyddar patientsäkerheten. Varje CNC-körning följer medicinska standarder. Patientsäkerhet är beroende av CNC-noggrannhet. CNC-metoden kräver erfarenhet. CNC-verktyg är viktiga för medicinska tillämpningar. Medicinsk CNC-bearbetning ger resultat. Patientsäkerhet kommer först. Säkerhet är inte förhandlingsbart för medicintekniska produkter.
Enligt Nasto söker tillverkare av medicintekniska produkter partners för tidig input från DFM för att förbättra kvalitet och kostnader. Genom att integrera tillverkningsöverväganden undviks kostsamma omkonstruktioner, vilket framgår av P&Y:s ingenjörsteam.
Anlita en medicinsk CNC-partner tidigt för medicinsk bearbetning av grenrör. Kontakta vårt CNC-team för en medicinsk designgranskning.
Vanliga frågor om medicinsk grenrörsbearbetning
Vilken tolerans kan jag förvänta mig för medicinsk bearbetning av grenrör?
För medicinsk bearbetning av grenrör kan typiska toleranser vara så snäva som ±0.02 mm (0.0008 tum) på portplatser. Kanaldiametrar och anslutningsytor kräver hög precision, med värden som beror på den specifika applikationen. Du kan få snävare toleranser, men de kostar mer. Fråga bara efter vad din enhet verkligen behöver.
Hur väljer jag mellan rostfritt stål och titan?
Välj 316L rostfritt stål om du behöver bra korrosionsbeständighet och vill spara pengar. Välj titan om vikten är viktig eller om du behöver ett högt hållfasthets-viktförhållande. Titan kostar mer och tar längre tid att bearbeta, men det är värt det för implantat och bärbara enheter.
När ska jag bearbeta ett polymergrenrör istället för att gjuta det?
Bearbeta polymerer när du behöver färre än 500 delar. Det finns ingen kostnad för specialverktyg, så priset per del förblir lågt. För 1 000 eller fler enheter är formsprutning billigare även med verktygskostnaden på 5 000 till 20 000 dollar. Bearbeta alltid prototyper först.
Vilken ytfinish behöver vätskekanaler?
Vätskekanaler vid medicinsk bearbetning av grenrör behöver en ytfinish på Ra 0.4 µm eller bättre. Denna jämnhet minskar turbulens och förhindrar bakterier från att byggas upp. Standardelektropolering på 316L rostfritt stål ger denna nivå. Användningsområden med mycket hög renhet kan behöva Ra ≤ 0.25 µm.
Kan PEEK ersätta metall i medicinska grenrör?
Ja, PEEK fungerar bra för många användningsområden. Det kan genomgå många steriliseringscykler och är motståndskraftigt mot kemikalier. Det är lättare än metall och säkert för kroppen. Vid bearbetning av PEEK, använd mikrokorniga solida hårdmetallverktyg med positiva spånvinklar och polerade spår. Detta förhindrar att materialet smetas ut.
Vilka certifieringar bör min bearbetningspartner ha?
Leta efter certifieringar som visar på kvalitetsledning och tillverkningskapacitet för medicintekniska produkter. Dessa indikerar skriftliga och repeterbara processer. Be om revisionshistorik och dokument. En partner som delar denna information kommer att ge dig konsekventa delar.
Hur tidigt bör jag involvera en bearbetningspartner?
Involvera din partner under designfasen. Design för feedback på tillverkningsbarhet minskar designändringar med 35–40 %. Det minskar antalet revideringar från 3–4 omgångar till 1–2. Det sparar 7–10 dagar per projekt. Tidig input förhindrar kostsamma omdesigner och håller projektet i tid.







