
Inom metallgjutningsvärlden är lågtrycks- och högtrycksgjutning två populära tekniker, som var och en har sina styrkor och syften. Genom att läsa den här guiden kommer du att vara bättre rustad att förstå dessa metoder och avgöra vilken som bäst passar dina produktionsbehov.
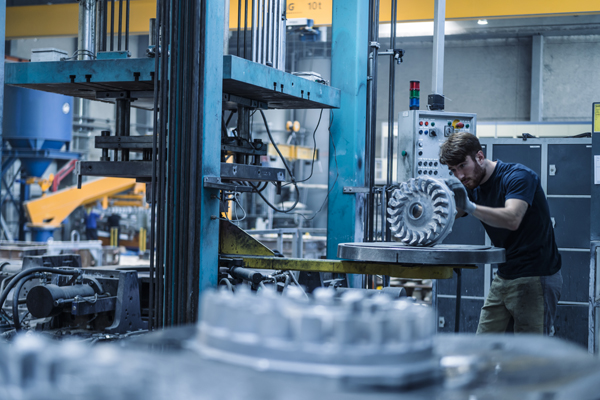
Introduktion till lågtrycks- och högtrycksgjutning
Inom modern tillverkning är gjutprocesser oumbärliga, särskilt vid tillverkning av metallkomponenter. Lågtrycksgjutning och högtrycksgjutning är två vanliga tekniker, som båda erbjuder specialiserade fördelar som tillgodoser olika materialegenskaper och produktionskrav.
Gjutning vid lågt tryck
- Definition: Lågtrycksgjutningsprocessen innebär att smält metall appliceras i en form vid tryck som vanligtvis varierar från 0.5 till 1 bar, vilket säkerställer en exakt och kontrollerad fyllning.
- Nyckelfunktioner:
Skonsam fyllning av formen.
Lämplig för komplexa geometrier.
Vanligtvis används för aluminium- och magnesiumlegeringar.
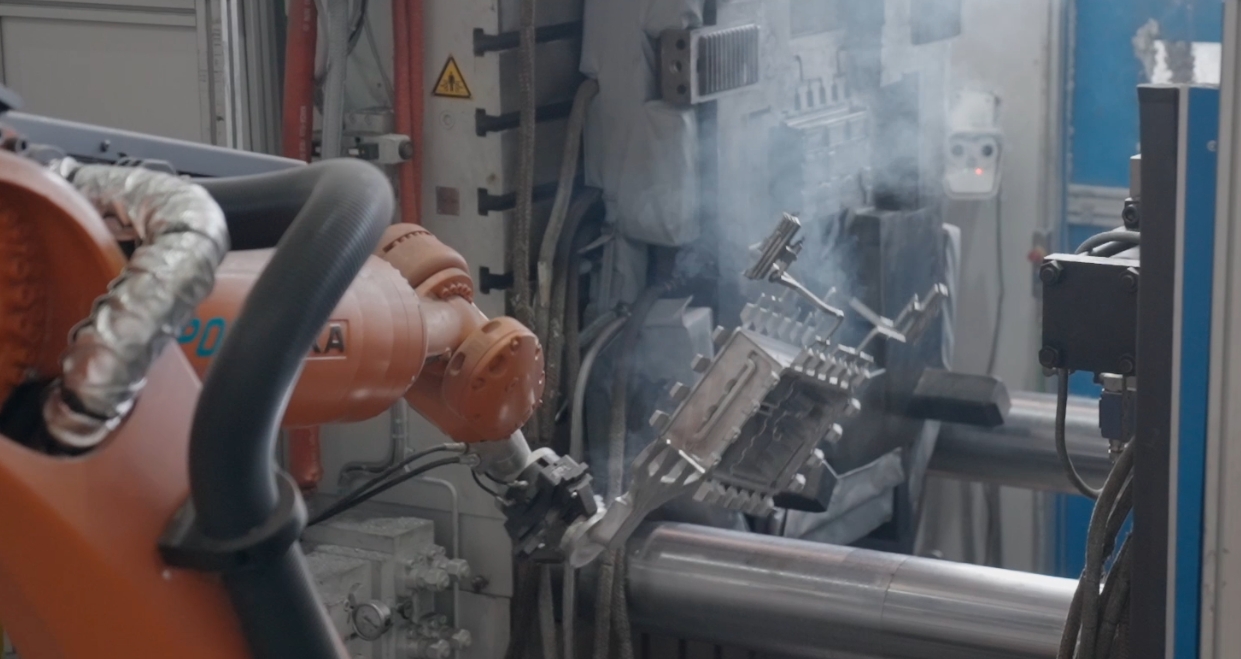
Högtrycksgjutning
- Definition: En högtrycksgjutningsmetod, där smält metall sprutas in i en form under tryck som vanligtvis varierar från 100 till 1000 bar, säkerställer hög precision i slutprodukten.
- Nyckelfunktioner:
Snabb fyllning av formen.
Idealisk för högvolymsproduktion.
Vanligtvis används för zink-, aluminium- och magnesiumlegeringar.
Viktiga skillnader mellan lågtrycks- och högtrycksgjutning
1. Trycknivåer
Lågtrycksgjutning: Vid lågtrycksgjutning fyller smält metall formen med ett lågt tryck, vanligtvis runt 0.5 till 1 bar.
Högtrycksgjutning: Vid högtrycksgjutning fylls formen snabbt tack vare det höga trycket, vanligtvis mellan 100 och 1000 bar.
2. Formfyllningshastighet
Lågtrycksgjutning: Lågtrycksgjutning fyller formen långsamt, vilket hjälper till att minska turbulensen och förhindrar att gas fastnar inuti.
Högtrycksgjutning: Högtrycksgjutning använder en snabbare fyllningsteknik, vilket är särskilt effektivt för att skapa tunnväggiga delar som kräver precision.
3. Formmaterial
Lågtrycksgjutning: Vid lågtrycksgjutning är sand- eller permanenta metallformar det bästa valet för att forma materialet.
Högtrycksgjutning: För högtrycksgjutning används stålformar eftersom de är tillräckligt tuffa för att hantera högt tryck.
4. Delkomplexitet
Lågtrycksgjutning: Om du arbetar med komplexa former eller större delar är lågtrycksgjutning rätt väg att gå.
Högtrycksgjutning: Högtrycksgjutning fungerar bäst för små till medelstora delar som behöver tunna väggar.
5. Ytfinish
Lågtrycksgjutning: Med lågtrycksgjutning får du jämnare ytor och färre defekter tack vare den långsamma fyllningen.
Högtrycksgjutning: Vid högtrycksgjutning kan du behöva göra lite extra efterbehandling för att jämna ut ytliga defekter.
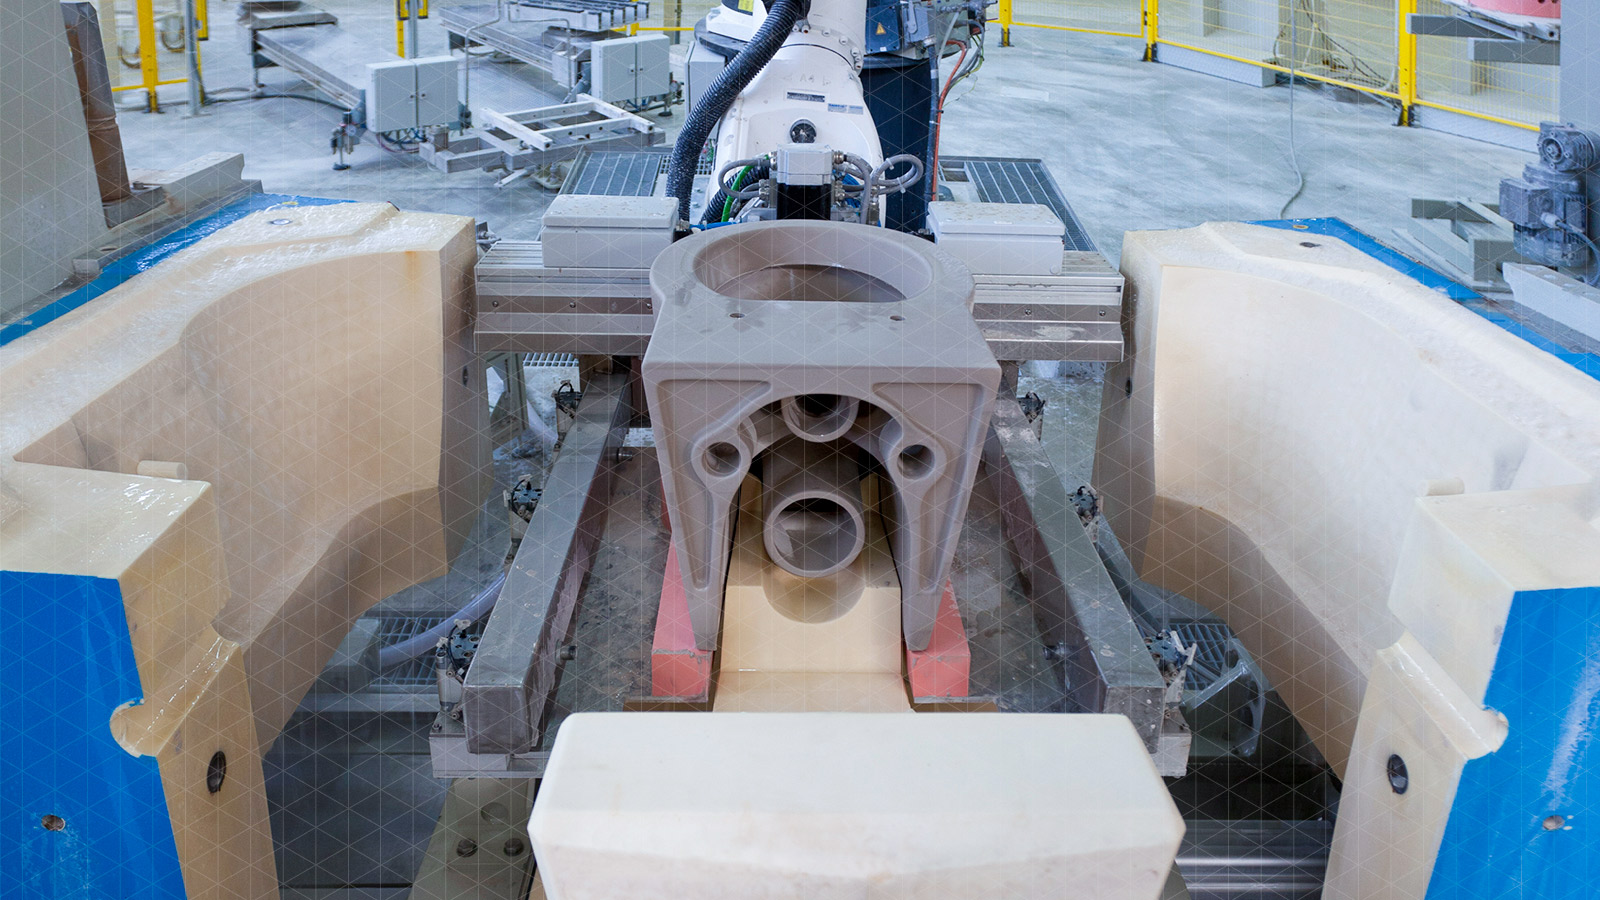
Lågtrycksgjutning kontra högtrycksgjutning
Lågtrycks- och högtrycksgjutning har alla sina egna fördelar, vilket gör dem lämpliga för olika tillverkningsändamål. I den här jämförelsen ska vi titta på hur varje metod bidrar till saker som kvalitet och kostnadseffektivitet.
Fördelar med lågtrycksgjutning
Överlägsen ytkvalitet
Slät yta: Minskad turbulens resulterar i en jämnare yta, vilket minimerar vanliga defekter som ojämnheter.
Färre defekter: Lägre tryck hjälper till att undvika gasinfångning och porositet, vilket säkerställer ett renare och defektfritt gjutgods.
Bättre mekaniska egenskaper
Förbättrad styrka: Genom att kontrollera fyllningsprocessen bibehåller delarna bättre styrka och strukturell integritet.
Minskad spänning: Gjutning med lägre tryck minimerar de inre spänningar som annars skulle kunna försvaga detaljen.
Kostnadseffektivitet för låga till medelstora volymer
Lägre verktygskostnader: Denna process är kompatibel med sand eller permanenta formar, vilket minskar verktygskostnaderna.
Minskat avfall: Den effektiva användningen av material under gjutning minskar avfallet, vilket ger ytterligare kostnadsbesparingar.
Fördelar med högtrycksgjutning
Hög produktionshastighet
Snabba cykeltider: Möjligheten att uppnå snabba cykeltider gör högtrycksgjutning mycket lämplig för tillverkning i hög volym.
Tunnväggiga delar: Höggjutning kan producera tunnväggiga delar med tjocklekar så låga som 1 mm, vilket möjliggör effektiv produktion av ömtåliga komponenter.
Precision och konsistens
Snäva toleranser: Högtrycksinjektionsprocessen vid gjutning säkerställer att formarna fylls exakt och uppnår snäva toleranser.
Repeterbarhet: Högtrycksgjutning erbjuder utmärkt repeterbarhet, vilket säkerställer samma högkvalitativa resultat över stora serier.
Kostnadseffektivitet för höga volymer
Skalfördelar: Genom att optimera produktionen för stora volymer uppnår högtrycksgjutning skalfördelar, vilket sänker kostnaden per enhet.
Hållbara formar: Användningen av stålformar, kända för sin hållbarhet, minskar kostnaderna för verktygsbyte avsevärt, vilket gör processen mer kostnadseffektiv.
Sammanfatta egenskaperna hos lågtrycksgjutning och högtrycksgjutning
| Leverans | Gjutning vid lågt tryck | Högtrycksgjutning (pressgjutning) |
|---|---|---|
| tryck~~POS=TRUNC | Låg (0.2–1.5 bar) | Hög (100–1500 bar) |
| Mögeltyp | Återanvändbara metallformar (permanent form) | Stålformar (komplexa, högprecisions) |
| Fyllningsmetod | Smält metall stiger in i formen under lågt tryck | Smält metall sprutas kraftfullt in i formen |
| Del komplexitet | Måttlig till hög komplexitet | Hög komplexitet och fina detaljer är möjliga |
| Ytfinish | Bra, men kan behöva efterbehandling | Utmärkt ytfinish |
| porositet | Lägre porositet på grund av gradvis fyllning | Högre porositetsrisk på grund av instängd luft |
| Vägg tjocklek | Lämplig för medel- till tjocka delar | Lämplig för tunnväggiga komponenter |
| Kyltid | Långsammare, naturlig kylning | Snabb, med aktiva kylsystem |
| Verktygskostnad | Moderate | Hög (på grund av komplexa formar och utrustning) |
| Produktionsvolym | Medium till hög | Mycket hög (massproduktion) |
| Materialanvändning | Aluminium-, magnesiumlegeringar | Aluminium-, zink-, magnesium- och kopparlegeringar |
| Mekanisk styrka | Högre (på grund av låg porositet) | Lägre om inte vakuumgjutning används |
| Vanliga applikationer | Bilhjul, cylinderhuvuden, bromsdelar | Motorblock, växellådor och elektronikhöljen |
Hur man väljer låg-lågtrycksgjutning och högtrycksgjutningsprocess
| Om du behöver… | Välja… |
|---|---|
| Högvolymsproduktion med fina detaljer | Högtrycksgjutning |
| Strukturellt sunda delar med låg porositet | Gjutning vid lågt tryck |
| Tunnväggiga komponenter och snabba cykler | Högtrycksgjutning |
| Bättre mekanisk styrka och densitet | Gjutning vid lågt tryck |
| Kostnadseffektiva små till medelstora serier | Gjutning vid lågt tryck |
Tillämpningar av lågtrycks- och högtrycksgjutning
Vi ska nu titta på hur dessa två gjutningsmetoder används inom olika branscher och visa deras flexibilitet och effektivitet för att möta specifika behov.
Gjutning vid lågt tryck
Fordon: Lågtrycksgjutning används inom bilindustrin för att producera kritiska delar som motorblock, cylinderhuvuden och hjul.
Flyg- och rymdteknik: Processen används ofta inom flyg- och rymdteknik för att skapa hållbara strukturkomponenter och turbinblad.
Industri: I industriella tillämpningar utmärker sig lågtrycksgjutning för att skapa pumphus och ventilhus.
Högtrycksgjutning
Fordon: Högtrycksgjutning används ofta för transmissionshöljen och motorfästen inom bilindustrin.
Konsumentelektronik: Inom konsumentelektronik används den för att tillverka höljen och kontakter.
Vitvaror: Inom vitvarusektorn används högtrycksgjutning för att skapa ramar och handtag.
Att välja rätt gjutningsmetod
Att välja rätt gjutningsmetod är avgörande för att få bästa resultat både vad gäller produktionseffektivitet och produktkvalitet. Ditt val mellan lågtrycks- och högtrycksgjutning beror på faktorer som hur komplex detaljen är, hur många enheter du behöver, vilka material som används och din budget.
Del komplexitet
Lågtrycksgjutning: Lågtrycksgjutning är idealisk för att producera delar med komplexa former och större storlekar, där precision och fina detaljer är avgörande.
Högtrycksgjutning: Högtrycksgjutning är å andra sidan bättre lämpad för små eller medelstora delar som kräver tunna väggar och hög precision.
Produktionsvolym
Lågtrycksgjutning: Lågtrycksgjutning är mer lämpad för låga till medelstora produktionsvolymer, där flexibilitet och ett långsammare tempo krävs.
Högtrycksgjutning: Högtrycksgjutning, med sina korta cykeltider, är perfekt för högvolymsproduktion där hastighet och konsekvens är avgörande.
Väsentliga överväganden
Lågtrycksgjutning: Lågtrycksgjutning är idealisk för hantering av aluminium- och magnesiumlegeringar, vilket ger bättre kontroll över metallflödet och minskar defekter.
Högtrycksgjutning: Högtrycksgjutning är mer mångsidig och hanterar ett bredare spektrum av material, inklusive zink-, aluminium- och magnesiumlegeringar, och säkerställer precision i slutprodukten.
Budget och verktygskostnader
Lågtrycksgjutning: Lågtrycksgjutning är mer kostnadseffektivt för mindre produktionsserier på grund av dess lägre initiala verktygsinvestering.
Högtrycksgjutning: Även om högtrycksgjutning har högre initiala verktygskostnader, blir det mer ekonomiskt i stora produktionsserier på grund av de minskade enhetskostnaderna.
Slutsats
Varje gjutningsmetod – lågtryck och högtryck – erbjuder specifika fördelar, beroende på faktorer som tillämpning, detaljernas komplexitet och produktionsvolym. Att förstå dessa skillnader gör att du kan fatta välgrundade beslut som optimerar din produktionseffektivitet och detaljernas kvalitet.






