
Översikt över pressgjutning
Pressgjutning är en snabb, exakt och repeterbar metallproduktionsteknik för stora som små föremål, från motorblock till dörrhandtag. Pressgjutna komponenter har överlägsen ytkvalitet och olika icke-järnmetaller kan användas.
Pressgjutning används vanligtvis för storskalig produktion på grund av dess höga startkostnader. I detta fall kompenserar tillverkningsskalan för de högre kostnaderna för maskiner och verktyg. Följande erbjuder speciella pressgjutningsalternativ till NOBLEs kunder.
Den här artikeln undersöker metallgjutning i detalj och beskriver dess definition, typer, lämpliga material, ytpolering, tillämpningar och hur man väljer den bästa gjutningstjänsten.
Vad är gjutning?
Pressgjutning är en tillverkningsteknik som ger mycket noggranna och precisa metallprodukter vad gäller dimensioner. Det liknar formsprutningsmetoden som används vid tillverkning av plast. Det innebär att smält metall – vanligtvis en legering av icke-järnmetaller som magnesium, zink eller aluminium – pumpas under intensivt tryck in i en gjutform, som är en återanvändbar stålgjutform. Under tryck från 0.7 till 700 MPa trycks smält metall in i en gjutform och stelnar till ett metallgjutgods. Gjutformar tillverkas för att forma färdiga produkter till önskad form.
Pressgjutning använder en form av två halvor, "lockformen" och "ejektorformen", som kläms samman. Formen beläggs med ett släppmedel före insprutning. Smält metall tvingas in i formhålan med hjälp av en hydraulisk eller mekanisk press. Efter att metallen svalnat separeras de två halvorna och den stelnade delen (gjutstycket) stöts ut. Gjutstycken behåller formens form och ytfinish med hög precision och kräver minimal efterbehandling. Pressgjutning producerar komplexa delar med utmärkta ytfinisher och används för bilkåpor, elektriska komponenter och leksaker. Denna process kan kombineras med plåtstansning, smide och andra gjutningstekniker.
Hur formgjutning fungerar?
Pressgjutning är en tillverkningsteknik som skapar mycket precisa och detaljerade metalldelar. Det innebär att smält metall – vanligtvis magnesium, zink eller aluminium – pumpas in under intensivt tryck i en form- eller formkavitet. Den smälta metallen stöts ut som ett färdigt föremål efter att snabbt ha stelnat inuti formen och antagit formens form. Här är stegen:

1. Mögelberedning
Förberedelsen av formen, som är uppdelad i täckformen och utstötningsformen, är det första steget i proceduren. Dessa formar, som vanligtvis är tillverkade av härdat stål, är avsedda att ge den färdiga produkten rätt form.
2. Formklämning
De två halvorna av formen kläms samman för att bilda en sluten formhålighet som kan motstå det höga trycket under injektionen.
3. Injektion
Efter förberedelsesteget hälls den smälta metallen från en ugn in i formen genom en nedåtgående inlopp. Detta kan göras manuellt eller med hjälp av en automatiserad skänk, men den använder gravitationen för att flytta metallen. Inga ytterligare krafter eller tryck appliceras. Den flytande metallen förs in i formen från en vertikal position och rinner ner i gjutgodset på grund av gravitationens naturliga dragningskraft. Genom att undvika höga tryck minskas turbulensen, vilket bidrar till att förhindra porositet. Det leder också till produktion av jämnare komponenter och delar.
4. Kylning och stelning
Den smälta metallen kyls snabbt ner och stelnar när den kommer i kontakt med de kallare formytorna när den väl har fyllt formhåligheten. Stelningsprocessen påskyndas och värmeavledningen underlättas av kylkanaler inuti formen.
5. Utkastning
När gjutgodset har genomgått gjutningsprocessen i en pressgjutningsmaskin ges det tillräckligt med tid för att svalna. Därefter lossas formhalvorna och öppnas, och gjutgodset avlägsnas försiktigt. De kan tas ut för hand, eller i vissa fall används utkastarstift för att säkert trycka ut gjutgodset ur maskinen.
6. Trimning och efterbehandling
Efter att en del har matats ut ur en form kan det finnas ett överskott av material längs delningslinjen, så kallad "flash". För att ta bort detta material genomgår delen en trimningsprocess, som kan utföras antingen manuellt eller med automatiserad utrustning. Ytterligare efterbehandlingsprocesser som bearbetning, polering eller ytbehandlingar kan tillämpas för att uppnå den önskade slutprodukten.

Fördelar och nackdelar med pressgjutning
Fördelar med pressgjutning
1. Låg kostnad:
Pressgjutna komponenter ger jämn kvalitet i stora mängder och är jämförelsevis billigare. Processer som är delvis eller helt automatiserade resulterar i lägre arbetskostnader.
2. Hög effektivitet
Den smälta metallen kyls snabbt ner och stelnar när den kommer i kontakt med de kallare formytorna när den väl har fyllt formhåligheten. Stelningsprocessen påskyndas och värmeavledningen underlättas av kylkanaler inuti formen.
3. Komplexa former och tunna väggar
Pressgjutning kan producera delar med komplexa former och delstorlekar från 25 g till 25 kg. Dessa delar kan vara svåra eller kostsamma att implementera med andra tillverkningsmetoder. Det kan också producera tunnväggiga delar med tjocklekar så tunna som 0.38 mm, vilket minskar vikten samtidigt som styrkan bibehålls.
4. Dimensionsnoggrannhet och konsekvens
Utmärkt måttnoggrannhet och reproducerbarhet erbjuds genom pressgjutning. Snäva toleranser och konsekventa deldimensioner säkerställs av de välbyggda formgjutningarna. Pressgjutning är därför lämplig för användningsområden som kräver konstanta och exakta delar.
5. Bra ytfinish
Pressgjutning producerar delar med släta ytor, fina detaljer och ytfinish på -0.8–3.2 μm Ra. Formen kan utformas för att producera önskad ytstruktur, vilket minskar behovet av ytterligare ytbehandling.
6. Material mångsidighet
Många material kan användas vid pressgjutning, såsom mässing, zink, magnesium och aluminium. Varje material har unika egenskaper, såsom korrosionsbeständighet, låg vikt eller hög hållfasthet, vilket gör det möjligt att välja ett material baserat på kraven för en viss tillämpning.

Nackdelar med pressgjutning
Höga initiala verktygskostnader:
Pressgjutning kräver skapandet av invecklade, exakt byggda formar, vilka kan vara kostsamma att skapa och producera. Verktygskostnader kan vara ett stort hinder, särskilt vid prototyp- eller småskalig produktion.
Begränsad storlek och viktintervall:
Generellt sett är pressgjutning lämpligt för små till medelstora komponenter. Storleks- och kapacitetsbegränsningar hos pressgjutningsmaskiner kan kräva användning av andra tillverkningstekniker för stora och tunga komponenter.
Porositet och krympning:
Den snabba kylningen och stelningen av den flytande metallen vid pressgjutning kan orsaka att föremålet utvecklar porositet eller krympningsfel. Gjutgodsets mekaniska egenskaper och strukturella integritet kan äventyras av dessa defekter. För att minska dessa problem krävs lämpliga designöverväganden och processhantering.
Designbegränsningar:
Pressgjutningens inneboende egenskaper kräver specifika designbegränsningar. För att till exempel uppmuntra homogen fyllning och stelning bör delarna ha enhetliga väggtjocklekar. Underskärningar och invecklade inre element kan också kräva ytterligare designtänkande eller eftergjutningsprocedurer.
Pressgjutning är fortfarande en flitigt använd tillverkningsprocess på grund av dess många fördelar. Tillverkare överväger noggrant de specifika kraven för sina produkter för att avgöra om pressgjutning är det lämpliga valet för deras produktionsbehov.
Tillämpningar av pressgjutningsprocesser
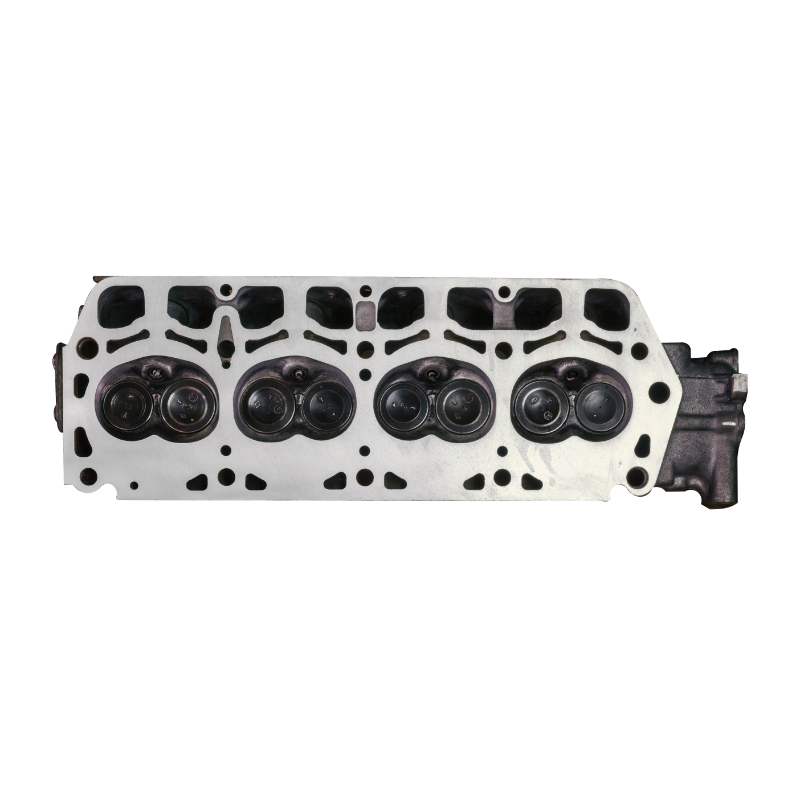
Både motordelar och elektronikhöljen kan tillverkas med hjälp av den starka och anpassningsbara pressgjutningsmetoden. Pressgjutningens breda byggyta, variation i materialval och förmåga att producera invecklade, reproducerbara, tunnväggiga delar är några av dess många fördelar.
1. Pressgjutning inom bilindustrin
Eftersom aluminiumgjutning kan skapa lätta delar som växellådshuvar, motorfästen och hydraulcylindrar används det ofta inom fordonsindustrin. Magnesiumgjutning är användbar för paneler och sätesramar, medan zinkgjutning är lämplig för bränsle-, broms- och servostyrningskomponenter.

2. Pressgjutning inom flygindustrin
Pressgjutning är avgörande för flyg- och rymdsektorn eftersom det producerar komplicerade, lätta delar av högsta kvalitet. Flyg- och rymdtillverkare väljer denna produktionsteknik på grund av dess kostnadseffektivitet och förmåga att uppfylla branschens strikta standarder.
3. Pressgjutning inom medicinindustrin
Pressgjutning är viktigt inom flyg- och medicinindustrin. Det producerar lätta, högkvalitativa delar som uppfyller strikta branschstandarder. Tekniken är populär för att producera viktiga komponenter.
4. Pressgjutning inom energibranschen
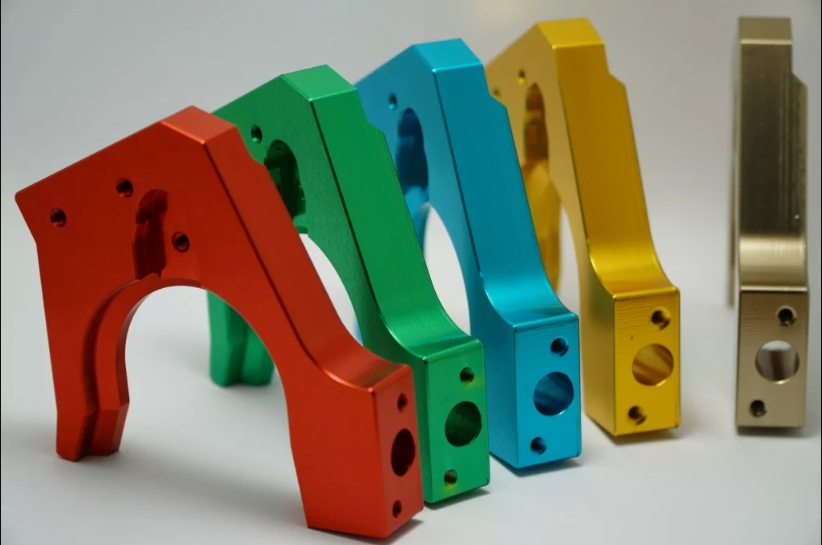
Pressgjutning är viktigt för energisektorn eftersom det gör det möjligt att producera exakta, hållbara och högkvalitativa delar för värmeväxlare, bränsleceller, elektriska komponenter, förnybara energisystem och energilagringssystem, bland andra tillämpningar. Processen är en fördelaktig tillverkningsmetod inom energisektorn eftersom den kan matcha industrins krav på prestanda, effektivitet och kostnadseffektivitet.
Hur gjuter man pressgjutningsdelar?
Typerna av pressgjutningsprocessen
Varmkammargjutningsprocessen (varmgjutning)
Varmgjutning eller svanhalsgjutning är ett annat namn för varmkammartekniken. Denna procedur används för metaller med låg smältpunkt som inte kemiskt skadar den doppade kolvenheten. Kolven och kammaren i injektionsmekanismen doppas i smältmetallbadet i en metallugn (se bilden nedan). Kolven dras tillbaka med stängda gjutformar, vilket öppnar kammarporten och låter den smälta metallen komma in i kammaren. Därefter stänger kolven av porten och tvingar den smälta metallen genom munstycket och svanhalsen in i gjutformskaviteten. Den smälta metallen hålls under tryck inuti gjutformskaviteten tills den stelnar. Det ökade trycket i varmkammarprocessen resulterar i en betydligt högre produktionshastighet än i kallkammartekniken. Varmkammargjutning fungerar effektivt med legeringar och metaller som har lägre smältpunkter, inklusive tenn och zink.

Kallkammargjutningsprocessen
Kallkammargjutningsprocessen är ganska lik varmkammargjutningsprocessen. I denna process hälls den smälta metallen i injektionshylsan eller kammardelen av injektionscylindern innan den trycks in i formen. Eftersom hylsan inte värms upp kallas denna process kallkammarprocessen. Metallugnen är sluten, vilket eliminerar eventuella korrosionsproblem. Kallkammarprocessen startar när det smälta materialet överförs från ugnen till injektionskammaren genom gjuthålet. En hydraulisk kolv förseglar kallkammarens port och trycker metallen under tryck in i formhåligheten.
Tryckintervallet ligger mellan 30 MPa och 150 MPa. Denna process är utformad för att fokusera på att minimera maskinkorrosion snarare än produktionseffektivitet. Smält metall skopas in i injektionssystemet automatiskt eller manuellt, vilket eliminerar behovet av att doppa injektionsmekanismen i ett bad av smält metall. För tillämpningar där varmkammargjutning med nedsänkning är för korrosiva är kallkammarprocessen ett bra alternativ. Denna process är lämplig för gjutning av metaller med höga smälttemperaturer, såsom aluminium och aluminiumlegeringar.

Tryckgjutningsprocessen:
Pressgjutning är en snabb, pålitlig och prisvärd tillverkningsmetod för att producera stora mängder nätformade metallkomponenter med täta toleranser. I huvudsak sprutas smält metalllegering in under högt tryck i en stålform (eller ett stålverktyg) under pressgjutningsprocessen. Detta stelnar snabbt och bildar en nätformad komponent på bara några millisekunder till några sekunder. Därefter extraheras den automatiskt.
1. Högtrycksgjutning:
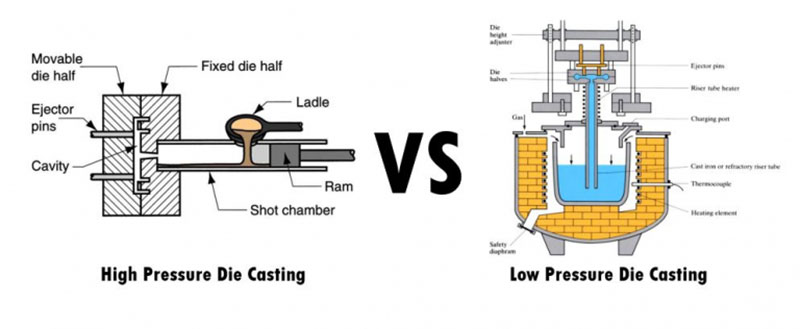
Högtrycksgjutning (HPDC) är en mycket effektiv tillverkningsprocess som kan producera en mängd olika produktformer. I denna process fylls en metallform med flytande metall vid högt tryck och hastighet. Grundapparaten består av två vertikala tryckplattor som håller formhalvorna på plats när arbetsytan placeras ovanpå dem. En av tryckplattorna är stationär, medan den andra är rörlig, vilket hjälper till att öppna och stänga formen. För att fylla formhåligheten tillsätts en förutbestämd mängd metall till spruthylsan, som sedan manövreras hydrauliskt med hjälp av en kolv. När metallen har stelnat tas gjutgodset ut ur formen.

2. Lågtrycksgjutning:
Den ideala tillämpningen för lågtrycksgjutning är på symmetriska aluminiumkomponenter med en rotationsaxel. Hjul för fordon tillverkas till exempel ofta med lågtrycksgjutning. Denna typ av operation använder ett stigrör för att länka samman formen, som är placerad vertikalt ovanför badet med smält metall. Metallen dras uppåt och in i formen när kammaren når ett tryck, vilket vanligtvis ligger mellan 20 och 100 kPa. Höga gjututbyten uppnås genom att ta bort matarrör från denna typ av lågtrycksgjutningsprocess för aluminium.
Vakuumgjutning och kallkammartekniker är närmast sammanlänkade. Innan den smälta metallen kommer in i formhålan avlägsnas instängd luft och gaser med hjälp av en vakuumkälla. Detta är en relativt ny pressgjutningsteknik som minskar porositeten, ökar hållfastheten och gör värmebehandlingar efter gjutning enklare att tillämpa. Denna typ av gjutning har flera fördelar, inklusive förbättrade mekaniska egenskaper, förbättrad ytjämnhet, ökad dimensionsstabilitet, förkortade cykeltider och en minskning av defekter orsakade av instängda gaser. Det är möjligt att värmebehandla delar.

4. Pressgjutningsprocessen:
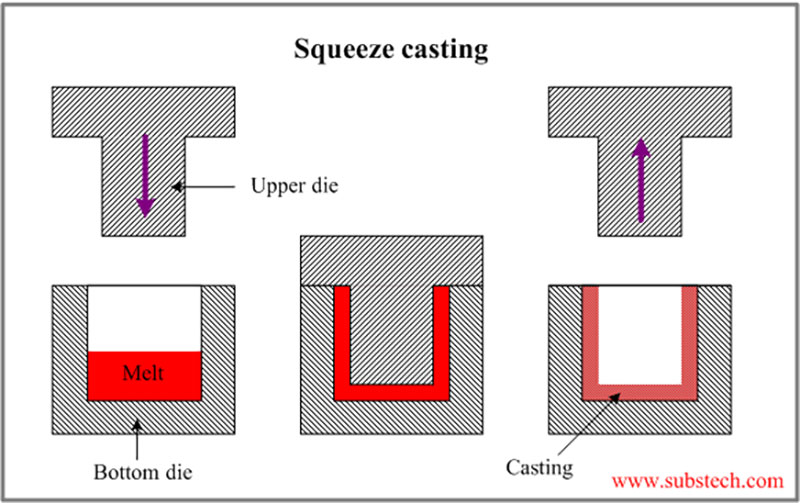
Lågflytande metaller och legeringar kan gjutas, och pressgjutning utvecklades som en praktisk metod. Kallas även smide av flytande metaller.
Denna procedur tvingar smält metall in i en fördjupning i den gjutna produkten genom att fylla en öppen form med metallen och sedan pressa den hårt. Pressgjutning ger ett otroligt tätt resultat och fungerar bra med senare värmebehandling. Denna process tillämpas också för att skapa förstärkta metallmatriskompositer, där den fiberförstärkta strukturen infiltreras av smält aluminium.
5. Gravitationsgjutningsprocessen:
En tillverkningsteknik som kallas pressgjutning används för att skapa högkvalitativa metalldelar med invecklade former och generellt släta ytor. Denna specifika gjutningsteknik är en delmängd av pressgjutningsoperationer som helhet. Två viktiga egenskaper skiljer pressgjutning från andra gjutningstekniker: (1) gjutmetallen förs in i formen endast med hjälp av gravitationen; och (2) en återanvändbar (eller "permanent") metallform används. Vanligtvis används gjutjärn eller stål för att tillverka den.

Vanlig pressgjutningstjänst
En av de primära metallerna som används vid pressgjutning är aluminium, och legeringar av aluminium används vid kallkammargjutning. Dessa legeringar består vanligtvis av magnesium, koppar och kisel. Pressgjutningslegeringar av aluminium är ett lämpligt alternativ för invecklade, fint detaljerade delar eftersom de är lätta och ger god dimensionsstabilitet. God temperaturbeständighet, elektrisk och värmeledningsförmåga samt korrosionsbeständighet är några av de andra fördelarna med aluminiumgjutning.
Vanliga pressgjutna aluminiumlegeringar inkluderar:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Densitet | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Smältområde | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
Konduktivitet |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Termisk
Konduktivitet |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Ultimate dragstyrka | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Sträckgräns | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Hårdhet | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Utmattningshållfasthet | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Ren styrka | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Förlängning | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Zinklegeringar är en viktig typ av metall som används för pressgjutning. Zinkgjutning är ett utmärkt alternativ för plätering och har ytterligare fördelar som slaghållfasthet och duktilitet, vilket gör det till det bekvämaste pressgjutningsalternativet för tillverkare. Det kan gjutas med en varmkammarpresgjutningsmaskin, och tack vare dess gjutbarhet blir det mindre slitage på formen. Zink kombineras vanligtvis med koppar, magnesium och aluminium eftersom det är tyngre än magnesium och aluminium.
Vanliga pressgjutna zinklegeringar inkluderar:
| Legeringskvalitet | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Densitet (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Smältpunkt (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Värmeledningsförmåga (W/m²K) | 109 | 116 | 113 | 113 | 116 |
| Termisk expansionskoefficient (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektrisk konduktivitet (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Huvudsaklig kemisk sammansättning | 3.5–4.3 % aluminium 0.02–0.05 % Mg 0.035–0.06 % Cu |
3.5–4.3 % aluminium 0.03 % Mg 0.03% Cu |
3.5–4.3 % aluminium 0.035 % Mg 0.035% Cu |
3.5–4.3 % aluminium 0.03–0.06 % Mg 0.03–0.06 % Cu |
3.5–4.3 % aluminium 0.05–0.5 % Mg 0.005–0.03 % Cu 0.005–0.03 % Ni 0.005–0.03 % Fe |
| Draghållfasthet (MPa) | 295 | 255 | 310 | 345 | 380 |
| Yield Strength (MPa) | 240 | 215 | 230 | 275 | 320 |
| Förlängning (%) | 2 | 3 | 6 | 3 | 1 |
| Hårdhet (HB) | 82 | 70 | 90 | 95 | 100 |
| Huvudskillnader | Innehåller mindre Mg och Cu, lämplig för större delar | Innehåller mindre Mg och Cu, lämplig för större delar | Innehåller mindre Mg och Cu, lämplig för större delar | Innehåller mer Mg och Cu, lämplig för detaljer med komplexa former | Innehåller Mg, Cu, Ni och Fe, med högre hållfasthet och hårdhet |
| Huvudsakliga gjutningstillämpningar | Bilar, möbler, apparater och mekaniska delar | Elektriska, handverktyg, leksaker | Maskiner, arkitektoniska och fordonsindustrin | Fordon, el, hårdvara | Industri, fordonsindustri, el |
Att tänka på vid val av pressgjutningslegeringar
Valet av pressgjutningslegering kommer att avgöras av slutproduktens tillämpning och funktion.
Prestanda, kostnaden och tillverkningsprocessen påverkas alla direkt av legeringsvalet, vilket gör det absolut nödvändigt. När du väljer pressgjutningslegeringar, tänk på följande viktiga kriterier:
1. Mekaniska egenskaper:
Prestanda, kostnaden och tillverkningsprocessen påverkas alla direkt av legeringsvalet, vilket gör det absolut nödvändigt. När du väljer pressgjutningslegeringar, tänk på följande viktiga kriterier:
2. Korrosionsbeständighet:
Tänk på arbetsförhållandena och exponeringen för saker som kemikalier, väta och temperaturförändringar. Vissa metaller, som zink och aluminium, motstår korrosion väl, medan andra legeringar kan behöva extra skyddande beläggningar.
3. Värmeledningsförmåga:
Bedöm om komponenten behöver bibehålla en viss temperatur eller effektivt avleda värme. På grund av sin höga värmeledningsförmåga kan legeringar som koppar vara användbara i tillämpningar där effektiv värmeöverföring krävs.
4. Maskinbarhet:
Om efterbearbetningsprocedurer krävs, ta hänsyn till legeringens bearbetbarhet. Medan vissa legeringar kan bearbetas enklare än andra, kan vissa kräva mer sofistikerad utrustning eller metoder.
5. Låg kostnad:
Legeringens totala kostnad, med hänsyn till materialkostnaden, produktionsprocessens effektivitet och eventuella ytterligare behov av efterbehandling eller ytbehandling. Kostnaden för varje legering varierar, och vissa kan behöva mer sofistikerade bearbetningsmetoder, vilket höjer delens totala kostnad.
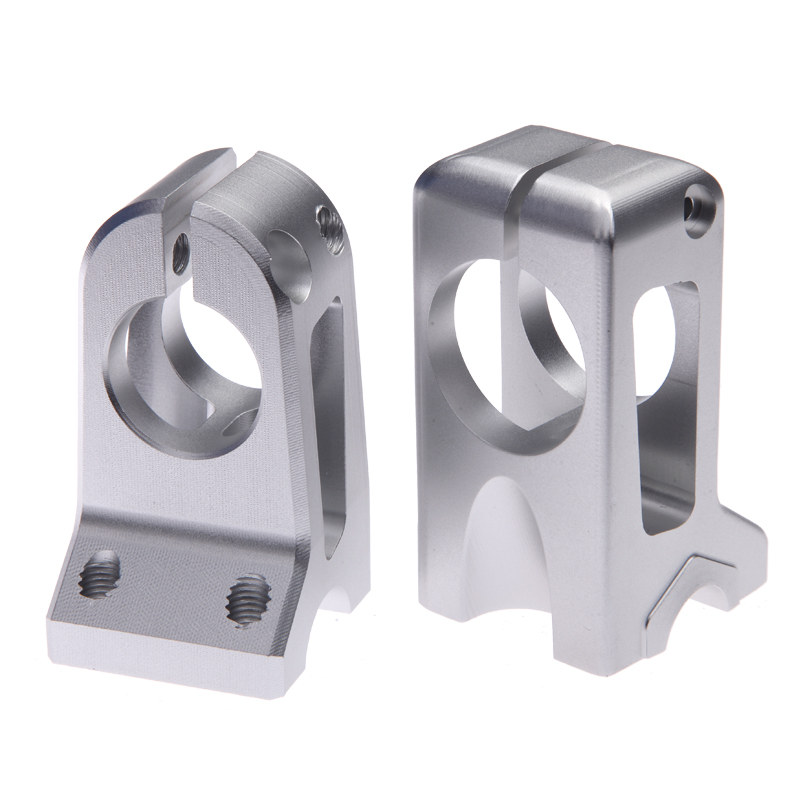
Hur man gör en Formgjutning
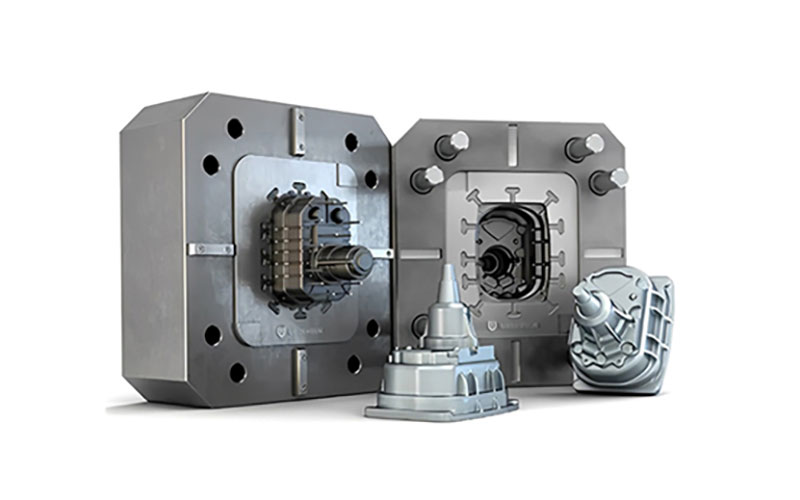
Locksidan, som är fixerad på en platta, och utkastningssidan, som är monterad på en rörlig platta, utgör en pressgjutform. För att skapa mer komplicerade delar, såsom de med hål och gängor, innehåller vissa formar extra komponenter som slider och kärnor.
För att kunna tillverka ett flertal komponenter per cykel kan en pressgjutningsform ha flera håligheter, beroende på storleken på det föremål som tillverkas. Dessa formar är antingen flerhålighetsformar, som har många identiska håligheter, eller cellformar, som innehåller en blandning av olika håligheter för att tillverka olika delar.
Gjutformar måste vara mycket starka och värmebeständiga, förutom att ha god duktilitet och slitstyrka. På grund av detta gör deras konstruktion att de kan motstå hundratals gjutcykler varje timme och upp till två miljoner cykler under sin livstid. De är byggda av högpresterande, härdat verktygsstål, som ofta värmebehandlas. Gjutformar måste kunna fungera även med extremt starka klämkrafter.
Att använda gjutningsspecifika design- och simuleringsverktyg i samband med datorstödd design (CAD) är det första steget i tillverkningsprocessen för pressgjutna formar. Precis som formsprutningsformar behöver pressgjutningsformar öppningar, löpare och inlopp för att släppa in smält material i formhålan. Det är också nödvändigt att inkludera utstötnings- och låsstift för att säkra formen och göra utstötningen enklare. Snäva toleranser och invecklade former kan produceras genom digital formdesign. CNC-bearbetning används ofta för att tillverka pressgjutningsformar. Vanligtvis börjar tillverkningen av pressgjutningsformar med grovbearbetning av formens form, sedan värmebehandling av metallformen och slutligen en omgång efterbehandling. Formar på prototypnivå kan också tillverkas med hjälp av snabbverktyg , med hjälp av CNC-bearbetning eller andra processer som selektiv lasersintring (SLS).
Pressgjutningsmaterial
Metaller med låga smälttemperaturer, såsom aluminium, zink, magnesium, bly och koppar, används ofta vid pressgjutning. Vissa järnhaltiga och ovanliga metaller kan dock också användas. Några vanliga material är följande:
1. Aluminium
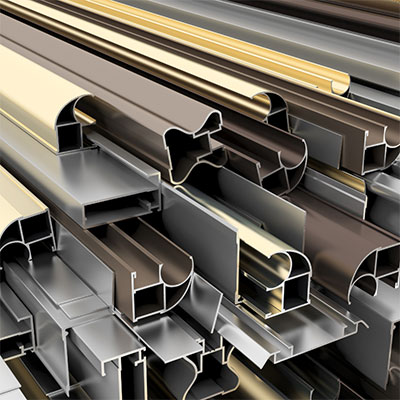
Aluminiumgjutning erbjuder många fördelar, inklusive lätt konstruktion, högt hållfasthets-viktförhållande, utmärkt bearbetbarhet, värmeledningsförmåga, korrosionsbeständighet, designflexibilitet, kostnadseffektivitet och återvinningsbarhet. Dessa egenskaper gör aluminium till ett populärt val för olika tillämpningar och bidrar till dess utbredda användning i pressgjutningsprocesser.
2. Magnesium
Magnesiums lätta vikt, höga hållfasthets-/viktförhållande, utmärkta bearbetbarhet, värmeavledningsegenskaper, dimensionsstabilitet, EMI/RF-skärmningsförmåga och återvinningsbarhet gör det till ett värdefullt material för pressgjutning. Dess unika kombination av egenskaper öppnar upp möjligheter för lätta och högpresterande komponenter inom industrier som fordonsindustrin, flygindustrin, elektronik och konsumentvaror.
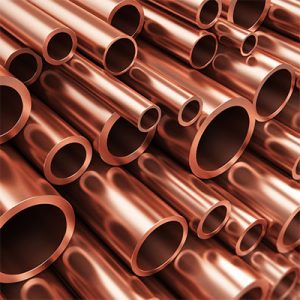
3. Koppar
Traditionella pressgjutningsprocesser undviker vanligtvis att använda koppar på grund av dess höga smältpunkt och utmanande egenskaper. En specifik variant som kallas pressgjutning av kopparlegeringar är dock utformad för gjutning av kopparbaserade legeringar. Denna specialiserade teknik producerar högkvalitativa kopparbaserade komponenter som erbjuder utmärkt korrosionsbeständighet och hållfasthet. Trots att den inte används ofta är pressgjutning av kopparlegeringar skräddarsydd för de unika egenskaperna och kraven hos kopparbaserade legeringar, vilket gör dem lämpliga för en rad olika industrier och tillämpningar.

4. Zink
Zinkgjutning erbjuder flera fördelar, inklusive utmärkt gjutbarhet, hög hållfasthet, korrosionsbeständighet, designflexibilitet, hög produktionseffektivitet och återvinningsbarhet. Dessa egenskaper gör zink till ett populärt val för en mängd olika tillämpningar, särskilt de som kräver komplexa former, precision och kostnadseffektiv produktion, inklusive fordonsindustrin, elektronik, telekommunikation, konsumtionsvaror med mera. Vanliga exempel på zinkgjutna komponenter inkluderar bildelar, elektriska kontakter, dörrhandtag, gångjärn, kranar och olika hushållsapparater.
Matrisgjutning Efterbehandlingsalternativ
NOBLE kan hjälpa till att förbättra ytkvaliteten hos dina produkter genom att erbjuda ett brett utbud av ytbehandlingar. Ytbehandlingar på dina kundanpassade delar syftar till att förbättra deras utseende, ythårdhet och ojämnhet, kemisk och korrosionsbeständighet, och så vidare. De hjälper också till att dölja synliga verktygsmärken från områden som skärs med roterande verktyg. Här är några av dina bästa alternativ.
| Namn | BESKRIVNING | material | Färg | Struktur | |
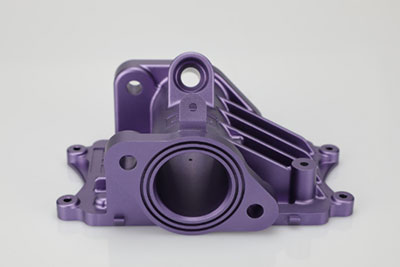 |
anodisering | Anodisering förbättrar korrosionsbeständigheten, förbättrar slitstyrkan och hårdheten samt skyddar metallytan. Används ofta i mekaniska delar, flygplan, bildelar, precisionsinstrument etc. | Aluminium | Klar, svart, grå, röd, blå, guld. | Slät, matt finish |
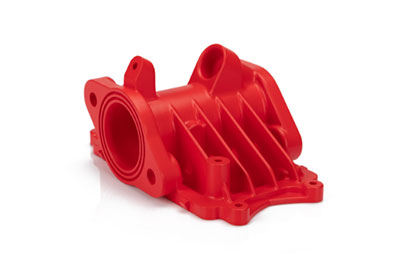 |
Pulverbeläggning | Pulverlackering är en typ av beläggning som appliceras som ett fritt rinnande, torrt pulver. Till skillnad från konventionell flytande färg, som levereras via ett avdunstande lösningsmedel, appliceras pulverlackering vanligtvis elektrostatiskt och härdas sedan under värme eller med ultraviolett ljus. | Aluminium, rostfritt stål, stål | Svart, valfri RAL-kod eller Pantone-nummer | Blank eller halvblank |
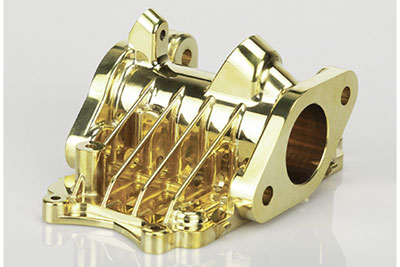 |
Galvanisering | Elektroplätering kan vara funktionell, dekorativ eller korrosionsrelaterad. Många industrier använder processen, inklusive fordonssektorn, där kromplätering av bildelar i stål är vanligt förekommande. | Aluminium, stål, rostfritt stål | - | Slät, glansig finish |
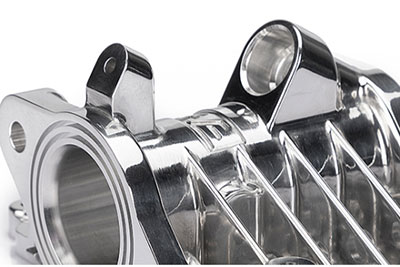 |
Putsning | Polering är processen att skapa en slät och blank yta, antingen genom fysisk gnidning av delen eller genom kemisk interferens. Processen producerar en yta med betydande spekulär reflektion, men kan i vissa material minska diffus reflektion. | Aluminium, mässing, rostfritt stål, stål | - | Glossy |
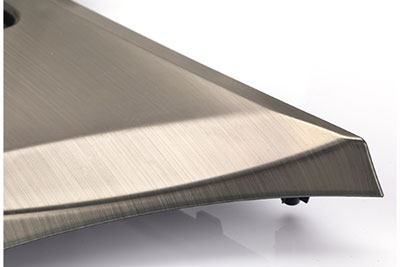 |
Borstning | Borstning är en ytbehandlingsprocess där slipband används för att rita spår på ytan av ett material, vanligtvis för estetiska ändamål. | ABS, aluminium, mässing, rostfritt stål, stål | - | satin |
Strategi för att välja en Tillverkare av pressgjutning
När du väljer en tillverkare av pressgjutning är det viktigt att beakta flera faktorer för att säkerställa ett framgångsrikt partnerskap och högkvalitativ produktion. Här är en strategi som kan vägleda dig i valet av rätt tillverkare av pressgjutning:
1. Definiera dina krav:
Definiera tydligt dina projektkrav, inklusive önskade delspecifikationer, kvantiteter, kvalitetsstandarder, ytbehandling och leveranstid. Detta hjälper dig att kommunicera effektivt med potentiella tillverkare och utvärdera deras kapacitet.
2. Erfarenhet och expertis:
Sök efter tillverkare som har lång erfarenhet av pressgjutning och en gedigen meritlista av att producera högkvalitativa varor. Undersök deras erfarenhet av att arbeta med de specifika metaller och material som är relevanta för ditt projekt. Tänk på de sektorer de har arbetat inom och de komplicerade detaljer de har tillverkat med framgång.
3. Tillverkningsmöjligheter:
Utvärdera tillverkarens produktionskapacitet, inklusive storleken och kapaciteten på deras pressgjutningsmaskiner, tillgängliga verktygsalternativ och sekundära operationer som bearbetning, ytbehandling och montering. Säkerställ att deras utrustning och anläggningar kan uppfylla dina projektkrav och volymbehov.
4. Kvalitetskontrollåtgärder:
Fråga om tillverkarens kvalitetskontrollprocesser och certifieringar. Leta efter tillverkare som har implementerat robusta kvalitetsledningssystem, såsom ISO-certifieringar. Fråga om deras inspektionsmetoder, testprocedurer och efterlevnad av branschstandarder.
5. Design- och teknisk support:
Överväg om tillverkaren erbjuder design- och teknisk support. Skickliga tillverkare kan ge värdefull information under designfasen och bidra till att optimera tillverkningsbarhet, kostnadseffektivitet och prestanda för delar. Deras expertis kan också hjälpa till vid materialval och processoptimering.
6. Kommunikation och samarbete:
Utvärdera tillverkarens kommunikationskanaler och respons. Effektiv kommunikation är avgörande för ett framgångsrikt partnerskap. Se till att de svarar på förfrågningar, ger regelbundna uppdateringar om framstegen och är villiga att samarbeta nära med dig under hela projektet.

Varför välja NOBLE för pressgjutningstjänster
NOBLE använder avancerad teknik och har ett team av skickliga yrkesmän som är dedikerade till att sätta våra kunder i första rummet. Våra pressgjutningstjänster är precisa, effektiva, kostnadseffektiva och ger högkvalitativa resultat. Genom att välja våra pressgjutningstjänster kan du lyfta ditt företag till nya framgångsnivåer.
1. Ekonomiskt pris och perfekt kvalitet
Vi erbjuder samma kvalitet till lägsta pris. Vi kontrollerar noggrant kvaliteten på bearbetningen och ytbehandlingen för att säkerställa att du får exakt det du designat.
2. Robusta tillverkningsmöjligheter
NOBLE är stolta över vår exceptionella tillverkningskapacitet som erbjuder ett brett utbud av material och ytbehandlingar. Oavsett om det är en liten eller stor produktionsserie, erbjuder vi en heltäckande lösning för alla projektkrav. Vår tillverkningskapacitet är oöverträffad, vilket säkerställer att varje pressgjutningsdel är av högsta kvalitet, uppfyller alla dimensionskrav och presterar exceptionellt.
3. Strikt kvalitetskontroll
Som en ISO 9001- och ISO 13485-certifierad fabrik är NOBLE dedikerade till att tillhandahålla precisa pressgjutningstjänster. Vårt ingenjörsteam utför strikta kvalitetsinspektioner i olika skeden av tillverkningsprocessen, inklusive förproduktion, produktionsstart, inspektion av första artikeln och före leverans för att garantera produktion av högsta kvalitet.
4. Snabb leveranstid
Med inhemska certifierade fabriker och ett starkt leveranskedjesystem, men också med inhemska verkstäder och toppmoderna maskiner, kan vi påskynda produktutvecklingscyklerna och förbereda era pressgjutna aluminiumlegeringar så snart som möjligt.
5. Högprecisionsgjutningsdelar
Vi tillämpar strikt kvalitetsledningssystem för att säkerställa att produktkvaliteten är konsekvent och i linje med förväntningarna. En noggrann inspektion säkerställer också att de precisionsbearbetade delarna du får är fria från onödiga defekter.
Teknisk support dygnet runt
Var du än befinner dig i världen kan du lita på vår tekniska support dygnet runt, året runt. Våra erfarna ingenjörer kan erbjuda den lämpligaste lösningen för din specialdesignade del, ett brett materialutbud, oklanderliga ytbehandlingsalternativ och till och med leveranstider.






